Póngase en contacto con Shengtu Bufan Company

Sistemas de fritura continua para líneas industriales de producción de alimentos
Una freidora continua desplaza el producto por un baño de aceite caliente sobre una banda de malla a una velocidad establecida, por lo que el tiempo de fritura queda determinado por la velocidad de la banda y no por el operador. Fabricamos cuatro modelos de freidora continua para líneas de botanas, carne, mariscos y alimentos para mascotas, con calentamiento eléctrico, a gas o con aceite térmico. La misma máquina se fabrica como freidora continua automática con control de recetas o como unidad semiautomática, en la que el operador ajusta la velocidad de la banda según el producto. La banda mide 800 mm de ancho en todos los modelos, así que la capacidad de producción se ajusta con el largo, sin tener que reconstruir el transportador.
- Plazo de entrega 25–35 días hábiles después de confirmar el anticipo y los planos/distribución de planta
- Condiciones de pago 30% de anticipo por T/T y saldo antes del envío; también se aceptan L/C a la vista y D/P
- Ancho de la banda transportadora 800 mm (31.5 in) en los cuatro modelos
- Rango de potencia de calentamiento De 120 kW a 180 kW, según el modelo
- Material en contacto con el producto Lámina de acero inoxidable 304 en los cuatro modelos
- Alcance de fabricación Los sistemas de transporte, calentamiento, filtración por circulación de aceite y los gabinetes de control se fabrican internamente
Capacidades de la máquina de fritura continua y configuración del transportador
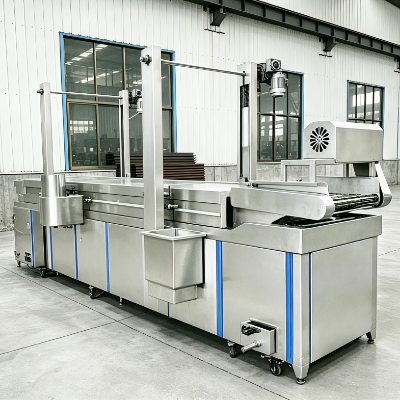
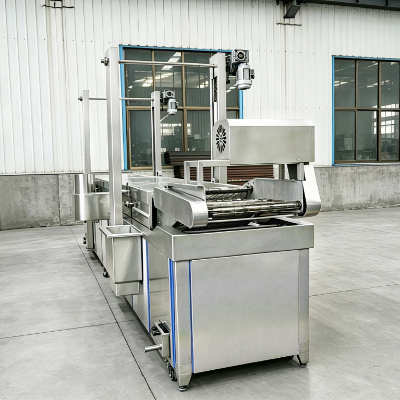
Todas las freidoras continuas que fabricamos son freidoras con transportador: cuentan con un tanque de aceite de acero inoxidable 304, una banda transportadora de malla motorizada, un circuito de calentamiento y un circuito de circulación de aceite con un raspador de residuos montado en un costado. El tiempo de fritura se ajusta mediante la velocidad de la banda y la temperatura del aceite, y el PLC mantiene ambos valores durante todo el ciclo.
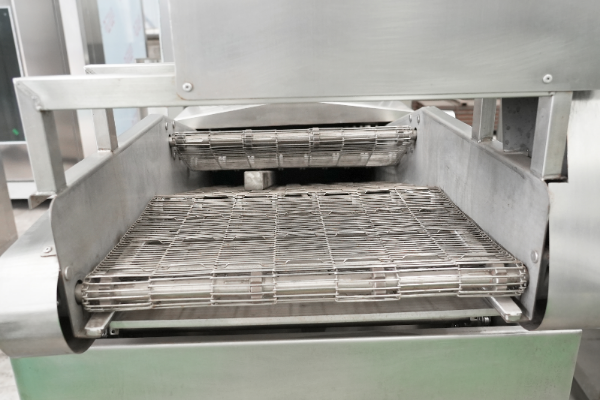
Distribución del transportador: banda de malla de una o dos capas
El producto que flota debe mantenerse sumergido en el aceite, mientras que el que se hunde debe retirarse del fondo del tanque. Por eso, la flotabilidad determina el sistema transportador antes que la capacidad de producción: los productos flotantes requieren un transportador de sujeción o sumersión; los que se hunden, un transportador de fondo; y aquellos cuya flotabilidad cambia durante la fritura requieren una disposición de varias etapas1.
Ofrecemos una banda de una capa para productos que permanecen sumergidos y una banda de dos capas cuando se necesita una banda de presión para mantener el producto flotante bajo el aceite durante todo el tiempo de permanencia.
Control de temperatura durante el proceso de fritura
La temperatura del aceite baja en cuanto el producto entra al baño y se recupera a medida que este se calienta. El rango de recuperación distingue un método de calentamiento de otro y puede medirse: los sistemas de calentamiento indirecto mantienen aproximadamente ±2 °F, los sistemas de fluido térmico presentan variaciones de 7–10 °F y los sistemas de calentamiento directo a gas, de 10–15 °F1.
La composición química del aceite establece el límite por el otro lado. El aceite de palma estándar no debe superar 363 °F (184 °C), temperatura a la que empieza a descomponerse, y el límite varía según el aceite3. Ajustamos y mantenemos el rango de operación dentro de esos límites, en lugar de cotizar una sola temperatura destacada.
Los cuatro modelos cubren las mismas necesidades para las que se compra una máquina de fritura continua eléctrica, una freidora de banda a gas o una freidora para papas fritas; lo que cambia es la fuente de calor y el transportador, no el principio de fritura.
Productos procesados con este equipo de fritura continua
- Papas fritas tipo chips y productos de papa en rodajas
- Papas a la francesa y productos de papa moldeados
- Botanas de pellets extruidos y botanas infladas
- Frutos secos, cacahuates y semillas
- Nuggets de pollo, albóndigas y productos cárnicos con recubrimiento
- Mariscos y productos de pescado rebozados
- Croquetas y premios para mascotas
- Alimentos preparados y congelados listos para consumir
Productos alimenticios procesados en esta freidora continua
Cada familia de productos determina tres aspectos a la vez: la configuración del transportador, la fuente de calor adecuada y la estación que va inmediatamente después. Comprar una freidora sin la estación posterior puede hacer que la línea termine siendo más lenta que la máquina recién adquirida.
El método para retirar el exceso de aceite es tan importante como la máquina anterior. Soplar aire sobre el producto frito para quitar el aceite de la superficie acelera la oxidación y reduce la vida útil; por eso, las opciones aceptadas son el vapor seco en una cámara sin oxígeno o la centrifugación1. Por eso cada ficha indica la estación que debe ir después de la freidora.
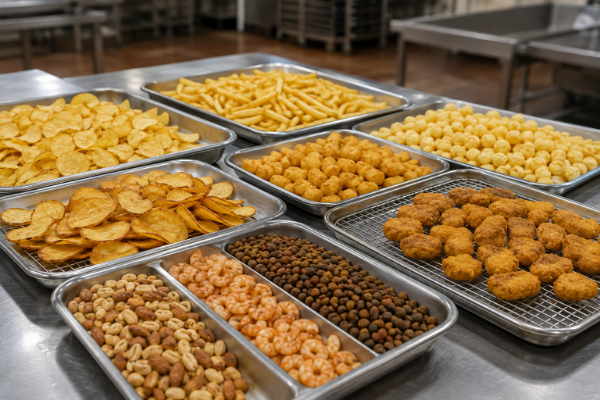
Papas fritas tipo chips y productos de papa en rodajas
Configuración del transportadorBanda de malla de dos capas: las rodajas flotan y deben mantenerse bajo el aceite
Fuente de calor adecuadaCalentamiento eléctrico o con aceite térmico para un rango de recuperación reducido
Estación posteriorRetiro del exceso de aceite, luego enfriamiento y sazonado
Nota sobre la líneaEl grosor de las rodajas antes de la fritura determina el tiempo de fritura más que el largo de la banda
Papas a la francesa y productos de papa moldeados
Configuración del transportadorBanda de malla de una capa: el producto se hunde y avanza por el transportador de fondo
Fuente de calor adecuadaGas o aceite térmico cuando se necesita una recuperación rápida de la temperatura
Estación posteriorRetiro del exceso de aceite y luego congelación
Nota sobre la líneaEl escaldado y la eliminación de agua antes de la fritura determinan el color más que los ajustes de la freidora
Botanas de pellets extruidos e infladas
Configuración del transportadorBanda de malla de dos capas: los pellets se expanden y flotan al entrar en contacto con el aceite
Fuente de calor adecuadaCalentamiento eléctrico para un tiempo de permanencia corto y preciso
Estación posteriorRetiro del exceso de aceite y luego sazonado en tambor
Nota sobre la líneaEl tiempo de permanencia es corto, así que la velocidad de la banda y el volumen de aceite importan más que el largo del tanque
Nuggets de pollo y productos cárnicos con recubrimiento
Configuración del transportadorUna o dos capas, según el peso del recubrimiento y la flotabilidad
Fuente de calor adecuadaGas o aceite térmico para una carga térmica sostenida
Estación posteriorRetiro del exceso de aceite y luego congelador espiral u horno
Nota sobre la líneaEl rebozado y el empanizado previos determinan la adherencia del recubrimiento y la cantidad de partículas finas en el aceite
Frutos secos, mariscos y alimentos para mascotas
Configuración del transportadorBanda de una capa para frutos secos y croquetas; dos capas para piezas ligeras de mariscos
Fuente de calor adecuadaCalentamiento eléctrico, a gas o con aceite térmico
Estación posteriorRetiro del exceso de aceite, seguido de enfriamiento y empaque
Nota sobre la líneaEstas familias generan la mayor cantidad de partículas finas, por lo que el ciclo de filtración es especialmente importante
Otro producto frito
Envíenos el producto, la producción por hora deseada y la estación que va después de la freidora. Confirmaremos la configuración del transportador, la fuente de calor y el modelo en la cotización.
Subsistemas de calentamiento, circulación y filtración de aceite
El aceite es el mayor costo operativo de una línea de fritura y se degrada a un ritmo que usted puede controlar. Uno de los mayores errores en una línea de fritura es comprar aceite más barato para reducir costos, porque su calidad influye en el sabor, la apariencia y la vida útil.
La tasa de renovación del aceite —las horas de producción necesarias para que el aceite de reposición reemplace el volumen de aceite en operación— está entre 5 y 10 en las freidoras industriales, y la degradación aumenta a medida que sube esa cifra. Cada subsistema que se describe a continuación ayuda a mantenerla en el nivel deseado.
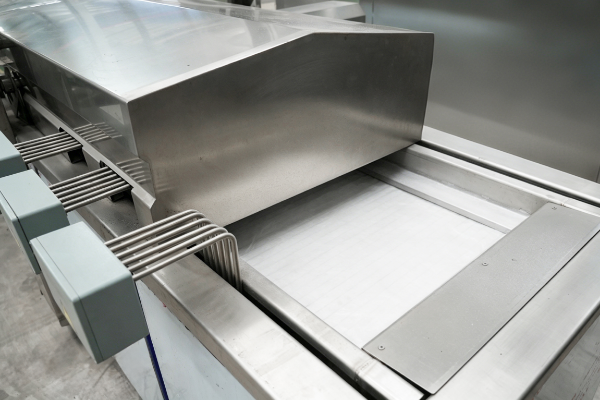
| Subsistema | Configuración | Qué cambia |
|---|---|---|
| Calentamiento eléctrico | Resistencias sumergidas, 120–180 kW según el modelo, 380 V / 50 Hz | Rango de recuperación más reducido; no requiere aire de combustión ni conducto de gases |
| Calentamiento a gas | Circuito del quemador dimensionado según la carga térmica del modelo | Recuperación más rápida de la temperatura después de cargar el producto; menor costo de energía cuando el gas es económico |
| Calentamiento con aceite térmico | Circuito con intercambiador de calor externo y una gran superficie de tuberías | Evita puntos calientes en las paredes del tanque y mantiene la temperatura con precisión |
| Circulación de aceite | Bomba de circulación de 1.5–2.2 kW según el modelo | Mantiene una temperatura uniforme en todo el baño, sin estratificación |
| Eliminación de residuos | Raspador de residuos montado en un costado, en los cuatro modelos | Retira las partículas finas sedimentadas antes de que se carbonicen y aceleren la degradación del aceite |
| Filtración externa de aceite | Filtro externo de aceite opcional, con costo adicional | Retira partículas más finas del aceite en circulación entre el tanque y el calentador |
Por qué retirar las partículas finas prolonga la vida del aceite y no es un accesorio
Las mallas para migas se colocan antes de la bomba de circulación para evitar que las partículas más grandes lleguen a los tubos del intercambiador de calor. Las partículas finas que quedan en el baño se queman y carbonizan, y aceleran las reacciones de degradación del aceite. Las partículas sedimentadas se retiran mediante un transportador de residuos o un raspador, mientras que las partículas flotantes requieren un vertedero o un desnatador.
La frecuencia de filtración depende del patrón de turnos, no de una regla fija. La filtración por lotes es adecuada para plantas que operan de 8 a 16 horas al día con pausas de producción; la filtración continua es la opción práctica para operar 24 horas.
Dos reglas de operación para proteger el aceite
- No opere por debajo del 80% de la capacidad nominal. Operar una freidora con carga insuficiente prolonga el tiempo de renovación del aceite y reduce su calidad. Es la forma más común de que una máquina correctamente especificada siga generando costos elevados de aceite.
- Drene el aceite después de 30 minutos de paro. Si un cambio de formato o una falla detiene la producción por más de media hora, drene la freidora y enfríe el aceite antes de devolverlo al tanque. Cuando el aceite circula a temperatura de fritura sin producto, no se genera vapor, el aire entra en contacto con el aceite bajo la campana y este se deteriora.
Cuál es realmente el límite para desechar el aceite
La legislación europea sobre el desecho de aceite se basa en el contenido de compuestos polares. La mayoría de los países establece un máximo de 25%, y los límites del grupo oscilan entre 20% y 27%. En la mayoría de esos países, el contenido máximo de oligómeros es 10%; en otros, es 16%.
Ese límite varía según el aceite. Un contenido de compuestos polares de 25% equivale a 10% de oligómeros en la oleína de palma, pero a 15% en el aceite de girasol, por encima del más estricto de los dos límites de oligómeros. Por eso, una sola cifra no basta como regla de operación para una planta que usa más de un tipo de aceite. La filtración y la circulación no cambian el límite; cambian cuánto tiempo se puede operar antes de alcanzarlo.
“Dimensionamos la circulación de aceite y el raspador según la cantidad de partículas finas que genera su producto, no según el volumen del tanque. Una línea de frutos secos y una línea de carne rebozada con la misma producción por hora no imponen la misma carga al aceite. Especificarlas de la misma manera puede dejar una freidora con una documentación impecable, pero con una vida útil corta del aceite.”
Especificaciones de los modelos: ST-YZJ-3000 a ST-YZJ-6000
Los cuatro modelos comparten una banda de malla de 800 mm de ancho, el mismo voltaje y el mismo material de fabricación. Lo que varía en la gama es el largo total y la potencia instalada, que determinan el tiempo de permanencia durante la fritura a una velocidad de banda determinada.
Solicite una cotización| Especificación | ST-YZJ-3000 | ST-YZJ-4000 | ST-YZJ-5000 | ST-YZJ-6000 |
|---|---|---|---|---|
| Dimensiones totales | 0 × 0 × 0 mm (0 × 0 × 0 in) | 0 × 0 × 0 mm (0 × 0 × 0 in) | 0 × 0 × 0 mm (0 × 0 × 0 in) | 0 × 0 × 0 mm (0 × 0 × 0 in) |
| Ancho de la banda transportadora | 0 mm (0 in) | 0 mm (0 in) | 0 mm (0 in) | 0 mm (0 in) |
| Potencia de calentamiento | 0 kW | 0 kW | 0 kW | 0 kW |
| Potencia del accionamiento | 0 kW | 0 kW | 0 kW | 0 kW |
| Potencia de circulación de aceite | 0 kW | 0 kW | 0 kW | 0 kW |
| Eliminación de residuos | Raspador de residuos montado en un costado | Raspador de residuos montado en un costado | Raspador de residuos montado en un costado | Raspador de residuos montado en un costado |
| Lámina metálica | 0 acero inoxidable | 0 acero inoxidable | 0 acero inoxidable | 0 acero inoxidable |
| Filtración de aceite | Filtro externo de aceite, opcional | Filtro externo de aceite, opcional | Filtro externo de aceite, opcional | Filtro externo de aceite, opcional |
| Voltaje | 0 V / 0 Hz | 0 V / 0 Hz | 0 V / 0 Hz | 0 V / 0 Hz |
Cómo dimensionar una freidora continua
La mayoría de los compradores elige una freidora preguntando qué modelo tiene el tamaño suficiente. En este caso, un equipo más grande no siempre es mejor, y el error puede resultar costoso, aunque no se nota hasta que afecta el aceite. Esa pregunta lleva a elegir la máquina equivocada con suficiente frecuencia como para sustituirla por un proceso de cuatro pasos.
Haga clic para alternar
Paso 1 — Parta del producto, no de la cifra de producción.
El tipo de producto determina el tiempo de fritura y la flotabilidad, y ambos definen el transportador y el tiempo de permanencia necesarios. El producto en sí determina el consumo de aceite; un tipo de freidora no consume menos aceite por naturaleza que otro3.
Paso 2 — Convierta la producción en superficie de banda y luego en largo.
La superficie de cocción necesaria para una freidora equivale a la tasa de producción multiplicada por el tiempo de fritura y dividida entre la carga de producto por unidad de superficie; el largo de la freidora es esa superficie de cocción dividida entre el ancho de la banda1. Como el ancho de nuestra banda es fijo, de 800 mm, la única variable restante es el largo. Por eso la gama ofrece tramos de 3,000 / 4,000 / 5,000 / 6,000 mm en lugar de ampliar el transportador.
Paso 3 — Dimensione el equipo para operar cargado, sin dejar capacidad ociosa.
Aquí es donde falla el instinto de comprar un equipo grande. Operar por debajo del 80% de la capacidad nominal prolonga el tiempo de renovación y degrada la calidad del aceite,3 y trabajar por debajo de la capacidad de diseño también aumenta el estrés oxidativo y reduce la vida útil del producto terminado1.
La ingeniería de producción apunta en la misma dirección. Las plantas deben llevar deliberadamente al límite los procesos que no pueden detenerse con facilidad y aquellos que implican un alto costo de capital, en lugar de equilibrarlos con todos los demás4. Una freidora continua cumple ambas condiciones.
Paso 4 — Revise las estaciones a ambos lados antes de firmar.
La capacidad nominal de una máquina no equivale a la producción de la línea. Una vez que se cuentan el arranque, el apagado, el cambio de formato y las interrupciones mecánicas, la utilización real de una freidora queda entre 80–90%1. Además, la estación de rebozado y empanizado anterior y la estación posterior de retiro del exceso de aceite pueden limitar la línea antes que la freidora. Un transportador más largo no aporta nada si la restricción está antes de la freidora, ni ayuda a una línea que ya espera a que se retire el exceso de aceite.
Base de precios y plazos de entrega
El precio depende del largo del modelo, la fuente de calor, la configuración del transportador, las especificaciones de control y el filtro externo de aceite opcional. No hay una lista de precios fija para una máquina de fritura continua, porque dos pedidos con la misma producción nominal pueden tener distintos alcances de transportador y calentamiento.
Qué determina el precio
Largo del modelo
Efecto en el costo
Determina a la vez la estructura, el volumen del tanque, el largo de la banda y la potencia de calentamiento instalada
Cómo reducirlo
Dimensione el equipo según el tiempo de fritura y la carga de producto, no según una cifra de producción destacada
Fuente de calor
Efecto en el costo
Los circuitos de aceite térmico añaden un intercambiador de calor externo y una bomba; el gas requiere un circuito de quemador
Cómo reducirlo
Elija según el rango de recuperación que requiere su producto, no por la máxima flexibilidad
Configuración del transportador
Efecto en el costo
Una banda de dos capas añade una segunda transmisión y una banda de presión
Cómo reducirlo
Confirme primero la flotabilidad del producto; solo los productos flotantes necesitan la segunda capa
Alcance de la filtración
Efecto en el costo
El filtro externo de aceite es un elemento opcional que se añade al circuito de circulación estándar
Cómo reducirlo
Ajuste la filtración a la cantidad de partículas finas que genera su familia de productos
Especificación del control
Efecto en el costo
El enclavamiento de la línea con los equipos anteriores y posteriores amplía el alcance del control
Cómo reducirlo
Envíe la distribución de planta de las estaciones adyacentes con su consulta para definir el alcance de una sola vez
[ PROCESO DE COTIZACIÓN ]
Cómo preparamos su cotización
Envíenos el producto, la producción por hora deseada, la fuente de calor disponible en su planta y la distribución de planta de las estaciones a ambos lados de la freidora. Un ingeniero revisará la compatibilidad y le enviará una cotización por escrito, con el modelo, la configuración del transportador y el alcance del suministro detallados partida por partida.
[ ENTREGA Y CONDICIONES ]
Entrega y pago
La producción se programa para un plazo de 25–35 días hábiles después de confirmar el anticipo y los planos/distribución de planta. El plazo empieza a correr a partir de la confirmación, no desde la primera consulta, porque la distribución de planta determina el alcance del transportador y los enclavamientos.
Se solicita un anticipo de 30% por T/T y el saldo antes del envío; también se aceptan L/C a la vista y D/P. Las condiciones de envío se especifican en la cotización junto con el alcance del empaque.
Pruebas en fábrica, materiales y certificación
Los certificados y documentos aplicables se confirman según el modelo del equipo, su configuración y el país de destino. Los registros del sistema de gestión de la empresa se revisan por separado de los documentos de conformidad del producto.
Antes de pagar, los compradores que adquieren equipos de procesamiento de alimentos en el extranjero revisan tres aspectos: el grado del material, las pruebas en fábrica presenciadas y la disponibilidad de repuestos críticos por parte del proveedor. A continuación, se detallan los tres.
Elegir un fabricante de freidoras continuas no es lo mismo que seleccionar una máquina industrial de fritura basándose únicamente en sus especificaciones. La secuencia de cinco pruebas que se presenta a continuación busca reducir el riesgo de confiar solo en la palabra del proveedor: cada prueba se realiza según criterios de aceptación por escrito antes de empacar la máquina.
Grado del material y motivos de la especificación
La lámina metálica en contacto con el aceite y los alimentos es de acero inoxidable 304 en los cuatro modelos. Los materiales de las superficies en contacto con el aceite y los alimentos deben ser de acero inoxidable T-304 o superior. Se evita el latón y el cobre porque catalizan la oxidación del aceite1. Este grado de acero contribuye tanto a la inocuidad de los alimentos como a prolongar la vida del aceite.
Cinco pruebas antes de retirar la máquina del área de producción
-
Prueba sin carga — se revisan el seguimiento de la banda transportadora, la transmisión y la respuesta del control sin aceite
-
Simulación de carga — se carga la banda con el peso de operación para confirmar el torque de la transmisión y el seguimiento bajo carga
-
Estabilidad del control de temperatura — se mantiene el circuito de calentamiento en el punto de ajuste y se registra el rango de recuperación
-
Prueba de filtración por circulación — se ponen en marcha la bomba, el raspador y el circuito de filtración; se comprueban el flujo y las fugas
-
Enclavamiento de toda la línea — se prueba el enclavamiento del control con las estaciones anteriores y posteriores incluidas en el alcance
Sistema de gestión y cumplimiento
Sistema de gestión de calidad ISO 9001
Sistema de gestión de seguridad de la información ISO 27001
Evaluación del nivel de madurez de la capacidad de gestión de datos DCMM Nivel 2
Se declara el cumplimiento de CE y RoHS para el equipo
7 patentes de invención y más de 100 derechos de autor de software registrados
Los certificados están disponibles previa solicitud y se indican en la cotización para que pueda revisarlos antes de realizar el pedido.
Los equipos principales —sistemas de transporte, calentamiento, filtración por circulación de aceite y gabinetes de control— se fabrican internamente. La plataforma de control STUnit también se desarrolla en la empresa. Esto nos permite cambiar la configuración del transportador o un enclavamiento del control durante la etapa de planos, sin tener que renegociar con un subproveedor.
Registros de la empresa: Solicite los datos actuales del titular, el alcance y la vigencia.
Conformidad del equipo: Confirme los documentos correspondientes al modelo, la configuración y el país de destino.
Documentos del pedido: Acuerde en el contrato los registros de inspección, manuales, planos y documentos de envío.
Cómo trabajamos: pedido, instalación y puesta en marcha
01
Envíe sus requisitos
producto, producción por hora deseada, fuente de calor disponible y distribución de planta de las estaciones a ambos lados de la freidora.
02
Revisión de compatibilidad y selección del modelo
evaluamos sus cifras según el proceso de dimensionamiento y confirmamos por escrito el modelo, la configuración del transportador y la fuente de calor.
03
Cotización y plano por escrito
alcance del suministro, plano de disposición general y confirmación de la distribución de planta.
04
Fabricación
25–35 días hábiles después de confirmar el anticipo y los planos/distribución de planta.
05
Aceptación basada en cinco pruebas antes del envío
las pruebas anteriores se realizan y registran antes de empacar la máquina. Así, los criterios de aceptación quedan definidos antes de que salga de nuestras instalaciones y no se discuten después de su llegada.
06
Instalación, puesta en marcha y repuestos
soporte en campo para la instalación y puesta en marcha, con bandas transportadoras de malla, calentadores, bombas de circulación y componentes de control disponibles como categorías de repuestos a largo plazo.
Información que agiliza la cotización
| Qué enviar | Qué especificar | Por qué ahorra tiempo y costos |
|---|---|---|
| Muestra o especificación del producto | Familia del producto, tamaño de las piezas, recubrimiento y si flota | Permite definir la distribución del transportador y el tiempo de permanencia de una sola vez |
| Producción objetivo por hora | Kilogramos de producto terminado por hora y patrón de turnos | Nos permite comprobar el límite mínimo de carga del 80% antes de definir el modelo |
| Energía disponible en la planta y estaciones adyacentes | Suministro eléctrico, disponibilidad de gas o un circuito existente de aceite térmico; empanizado o rebozado previo y eliminación de aceite posterior | Evita una ronda de ajustes a la fuente de calor y define el alcance de los interbloqueos, para cotizar el gabinete de control una sola vez |
La disponibilidad de repuestos afecta directamente el tiempo operativo del equipo. Por eso, las bandas transportadoras de malla, los calentadores, las bombas de circulación y los componentes de control se mantienen disponibles como categorías de repuestos a largo plazo, en vez de pedirse cuando ocurre una falla. Confirme el plazo real del proveedor antes de programar la instalación; nuestro plazo se indica arriba y se repite en la cotización.
Cuándo conviene más una freidora por lotes que una continua
La fritura continua no es la solución adecuada para algunos productos y algunas plantas. A diferencia de lo que sugiere una cifra de capacidad destacada, estas tres situaciones no se resuelven comprando una máquina más grande, aunque cada una tiene una alternativa.
¿No sabe en qué lado del límite queda su producción? Envíenos su producto y la producción objetivo para recibir una estimación técnica por escrito; le diremos claramente si conviene más una freidora por lotes.
La textura tipo kettle es lo que se busca
POR QUÉ NO LE CONVIENE
Las papas tipo kettle se elaboran controlando la curva de fritura: la temperatura cae bruscamente cuando el producto entra en el aceite, se mantiene estable en una meseta y luego sube gradualmente. Las freidoras por lotes están diseñadas para esa curva; las continuas están diseñadas para mantener una sola temperatura6.
QUÉ HACER EN SU LUGAR
Si produce ambos tipos, use una freidora por lotes para la línea de papas tipo kettle y una continua para las papas fritas estándar
La producción queda muy por debajo del límite mínimo de carga
POR QUÉ NO LE CONVIENE
Por debajo del 80% de la capacidad nominal, el tiempo de renovación del aceite se alarga y su calidad disminuye,3 por lo que una freidora continua con poca carga le cuesta en aceite lo que ahorra en mano de obra. Las freidoras por lotes de mayor capacidad alcanzan aproximadamente 650 lb (295 kg) por hora,6 que es el rango práctico de transición.
QUÉ HACER EN SU LUGAR
Siga con una freidora por lotes hasta que la demanda sostenida supere el límite mínimo de carga del modelo continuo más pequeño
Tandas cortas y frecuentes de muchos productos diferentes
POR QUÉ NO LE CONVIENE
El arranque y la parada perjudican la calidad del aceite y del producto más que la operación continua,1 así que una freidora continua que se detiene varias veces por turno pierde la ventaja por la que se compró
QUÉ HACER EN SU LUGAR
Agrupe los productos en tandas más largas o conserve una freidora por lotes para los productos especiales y use la línea continua para los de mayor volumen
Herramientas de cálculo de ingeniería
Seleccione un sistema para acceder a calculadoras de ingeniería especializadas que le ayudarán a dimensionar freidoras continuas, calcular las tasas de renovación del aceite y elegir la fuente de calor.
Preguntas frecuentes sobre freidoras continuas
Una freidora continua introduce el producto por un extremo del tanque de aceite y lo saca por el otro mediante una banda transportadora, por lo que la velocidad de la banda determina el tiempo de fritura. Una freidora por lotes contiene una carga fija; al introducir el producto, la temperatura del aceite cae bruscamente y luego se recupera. Esa curva de temperatura es una desventaja para obtener un producto uniforme y una ventaja para lograr una textura tipo kettle, por eso todavía se usan ambos equipos.
Calcule el área de fritura en lugar de elegir un número de modelo. El área de fritura equivale a la tasa de producción multiplicada por el tiempo de fritura y dividida por la carga de producto por unidad de área; la longitud de la freidora se obtiene al dividir esa área entre el ancho de la banda. Como usamos una banda de 800 mm en toda la gama, el cálculo lleva directamente a una de las cuatro longitudes. Compruebe el resultado frente al límite mínimo de carga del 80% antes de definir el modelo.
Este sistema de fritura sirve para papas fritas en hojuelas, papas a la francesa, botanas de pellets extruidos, frutos secos, nuggets de pollo y productos cárnicos con recubrimiento, mariscos, alimentos para mascotas y alimentos preparados congelados. La distribución del transportador, la fuente de calor y la estación posterior varían según el producto, como se explica en las fichas de producto anteriores.
Calentamiento eléctrico, gas y aceite térmico. El calentamiento eléctrico mantiene el margen de recuperación más estrecho; el gas recupera la temperatura más rápido después de cargar el producto; y el aceite térmico circula por un intercambiador de calor cuya amplia superficie de tuberías elimina los puntos calientes y mantiene la temperatura con precisión. La potencia de calentamiento instalada va de 120 kW a 180 kW, según el modelo.
Sí. En cuanto a la estabilidad de la temperatura, son las mejores de las tres opciones. Los sistemas de calentamiento indirecto mantienen la temperatura dentro de aproximadamente ±2 °F, frente a 10–15 °F en los sistemas de combustión directa a gas. La desventaja está en el costo de la energía y en el suministro eléctrico instalado; por eso preguntamos por la energía disponible en la planta antes de recomendar una fuente de calor.
La circulación mantiene el baño a una temperatura uniforme; el raspador de lodos lateral retira los finos sedimentados antes de que se carbonicen, y el filtro externo de aceite opcional elimina las partículas más finas del aceite en circulación. La frecuencia de filtrado depende del patrón de turnos: filtrado por lotes para jornadas de 8–16 horas y filtrado continuo para operaciones de 24 horas. El aceite se desecha según su contenido de compuestos polares; la mayoría de los límites europeos se sitúan en 25%.
Sí. El gabinete de control puede interconectarse con la estación previa de empanizado y rebozado, y con las estaciones posteriores de eliminación de aceite, enfriamiento y sazonado. Envíenos la distribución de los equipos adyacentes con su consulta para definir el alcance de los interbloqueos en la cotización, en lugar de hacerlo durante la puesta en marcha.
La flotabilidad determina la configuración. Si el producto flota, se necesita un transportador de sujeción o de inmersión para mantenerlo bajo el aceite durante todo el tiempo de permanencia; si se hunde, se necesita un transportador inferior; y si su flotabilidad cambia durante la fritura, se requiere una disposición de varias etapas. Las rodajas de papa y los pellets inflados suelen flotar; las papas a la francesa, los frutos secos y las croquetas secas para mascotas se hunden.
Se drena el aceite y se accede al tanque por las aberturas de inspección para limpiarlo manualmente; al mismo tiempo, se limpian el raspador y el circuito de circulación. Si la producción se detiene por más de 30 minutos, drene y enfríe el aceite en vez de hacerlo circular caliente sin producto, porque el aire que llega al aceite bajo la campana lo degrada.
Las condiciones de fritura son uno de los factores que pueden influir. La asparagina es el precursor de la acrilamida en los productos de papa procesados térmicamente, y se han patentado métodos industriales para reducirla. El control de temperatura de la freidora forma parte de ese conjunto de medidas, aunque la selección de la materia prima y el tratamiento previo tienen la mayor influencia. Confirme sus propios límites con el equipo de inocuidad alimentaria, ya que Estados Unidos no tiene una regulación específica para la calidad del aceite de fritura y los alimentos fritos se rigen por la legislación alimentaria general, junto con los programas HACCP y GMP.
Depósito de 30% por T/T y saldo antes del envío; también se aceptan L/C a la vista y D/P. La producción se programa para un plazo de 25–35 días hábiles después de recibir el depósito y confirmar el plano o la distribución.
Trending now