Póngase en contacto con Shengtu Bufan Company

Una retorta para alimentos es un recipiente cerrado o un sistema de procesamiento térmico que se utiliza para calentar alimentos empacados en condiciones controladas. En muchas aplicaciones, el producto se coloca en una lata, frasco, bolsa o bandeja, se sella herméticamente, se carga en la retorta, se calienta según un proceso programado y luego se enfría antes de su liberación. La máquina proporciona el entorno controlado. No establece una receta universal de tiempo y temperatura, no aprueba el proceso ni demuestra que cada carga sea segura. Esas conclusiones dependen del producto y el empaque definidos, el patrón de carga, los estudios del proceso, los factores críticos y los registros de producción.
En pocas palabras
Una retorta controla el calentamiento, la presión y el enfriamiento de una carga definida. La validación vincula ese equipo con un alimento y un empaque específicos. Luego, los registros diarios muestran si cada lote de producción siguió el proceso aprobado. Si falta cualquiera de estos elementos, la lectura de un manómetro no basta por sí sola.
¿Qué hace realmente una retorta para alimentos?
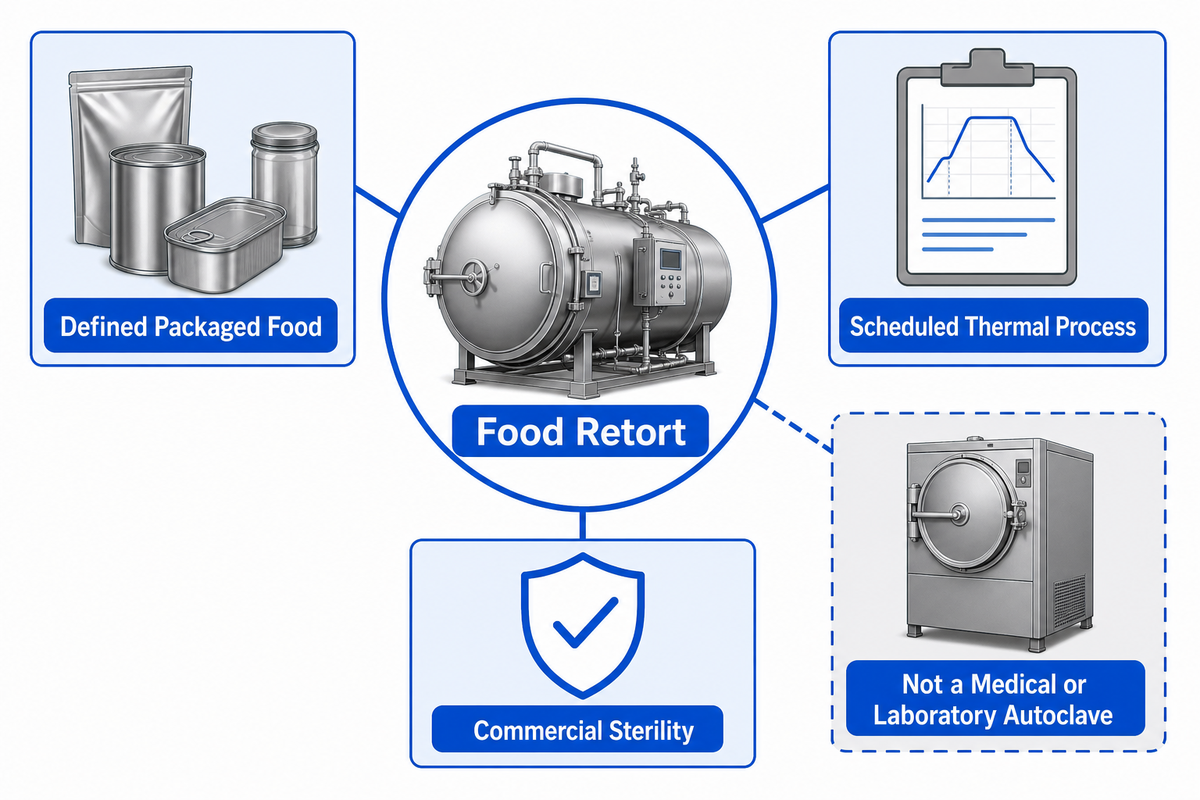
Dentro del alcance de EE. UU. para alimentos de baja acidez procesados térmicamente en envases herméticamente sellados, el 21 CFR Part 113 define una retorta de manera amplia como un recipiente cerrado u otro equipo utilizado para el procesamiento térmico. En el lenguaje cotidiano de una planta, también se puede llamar autoclave para alimentos o esterilizador autoclave. Que los términos se solapen no significa que un autoclave médico o de laboratorio sea adecuado para la producción de alimentos. Esta guía se limita al uso industrial de retortas para alimentos.
En ese contexto específico, el equipo ejecuta un proceso térmico programado para un alimento empacado definido. «Esterilizar» no es una promesa de la máquina por sí sola: el criterio de finalización del proceso sigue dependiendo del producto, el empaque, los estudios, los controles operativos y la revisión que se describen a continuación.
Es importante usar términos precisos para el resultado esperado. Para los alimentos de baja acidez procesados térmicamente en envases herméticamente sellados dentro del alcance de EE. UU. del 21 CFR Part 113, la esterilidad comercial no significa que hayan desaparecido todos los organismos vivos. Se refiere a los microorganismos capaces de reproducirse en el alimento durante el almacenamiento y la distribución normales sin refrigeración, incluido el límite de salud pública descrito en la regulación. «Esterilización comercial» es una frase de búsqueda común, pero aquí el resultado definido es la esterilidad comercial.
La pasteurización es distinta. Un resumen científico alojado por el USDA explica que la pasteurización reduce el microorganismo resistente de interés para la salud pública a un nivel aceptable para la distribución y el almacenamiento previstos del producto, pero no necesariamente logra la esterilidad comercial. Por eso, «pasteurizado», «comercialmente estéril» y «estéril» no deben intercambiarse a la ligera en una especificación o conversación de ventas.
| Término | Qué significa aquí | Límite |
|---|---|---|
| Retorta para alimentos | Recipiente o sistema cerrado de procesamiento térmico que se utiliza para una carga de alimentos definida. | La capacidad del equipo no equivale a un proceso programado aprobado. |
| Autoclave para alimentos | Término industrial relacionado con el procesamiento de alimentos en recipientes a presión. | Los esterilizadores médicos y de laboratorio quedan fuera del alcance de este artículo. |
| Pasteurización | Un criterio distinto de reducción microbiana, específico para cada producto y ruta. | No equivale automáticamente a la esterilidad comercial. |
Si compara el procesamiento de alimentos en retorta con otras aplicaciones industriales o no alimentarias, consulte la guía de selección de equipos de esterilización. El resto de este artículo se centra en las retortas para alimentos.
En la industria alimentaria, la tecnología de retorta es una de las alternativas para conservar alimentos. Un proceso de esterilización de alimentos o esterilización en retorta puede permitir distribuir alimentos estables a temperatura ambiente, pero la afirmación sigue dependiendo del material de empaque del producto, la evidencia del proceso térmico y las condiciones de almacenamiento. Por lo tanto, esta guía no hace promesas específicas sobre la seguridad alimentaria, la calidad del producto, su valor nutricional ni su vida útil.
El procesamiento por lotes en retorta, el procesamiento continuo en retorta y el procesamiento aséptico son opciones de sistema distintas. La siguiente explicación se limita a los equipos de retorta por lotes y a la evidencia de validación; no compara el procesamiento continuo ni el aséptico.
El ciclo de la retorta es una cadena de evidencia controlada, no una receta de olla a presión
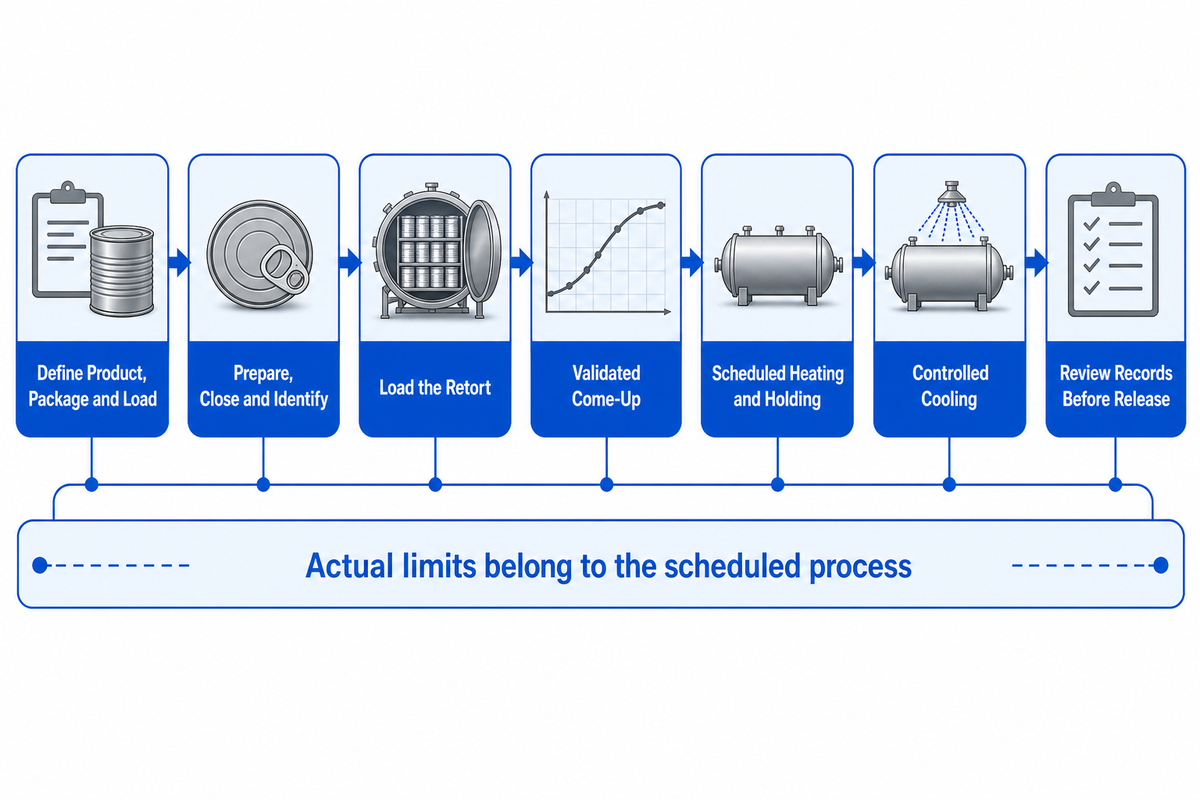
La mayoría de los ciclos de retorta se pueden describir como una secuencia, pero esa secuencia es solo una guía. Los pasos operativos reales, los valores mínimos y máximos y los factores críticos corresponden a un proceso programado específico.
- Primero, defina el producto, el empaque y la carga. La formulación, el llenado, las dimensiones del empaque, el sellado, el espacio de cabeza, la orientación y el patrón de las canastillas establecen las condiciones iniciales.
- Después, prepare, cierre e identifique los empaques para mantener la trazabilidad del sistema de cierre y la identidad del lote durante el procesamiento.
- Cargue la retorta con la disposición definida. Los bastidores, separadores, canastillas y la orientación del empaque pueden afectar el movimiento del medio de calentamiento a través de la carga.
- Establezca la condición validada de calentamiento inicial. Según el sistema, esta etapa puede incluir la eliminación de aire, la purga, la circulación u otro procedimiento específico de la instalación.
- Ejecute el proceso programado de calentamiento y mantenimiento. El sistema de control de la retorta sigue el proceso aprobado mientras los operadores supervisan las condiciones y los factores críticos requeridos.
- Enfríe en condiciones controladas. El enfriamiento pone fin a la exposición térmica y también debe respetar la integridad del empaque, las relaciones de presión y las condiciones del agua definidas para el proceso.
- Revise los registros antes de liberar el producto. Completar un ciclo no equivale a liberar un lote. La revisión en planta y el sistema aprobado para gestionar desviaciones cierran la cadena de evidencia.
La presión requiere especial atención porque es fácil interpretarla mal. En un ciclo de retorta, la temperatura alta y la presión aparecen juntas, pero no demuestran lo mismo. En conjunto, las tendencias de temperatura y presión describen las condiciones de la retorta; por sí solas, no muestran cuánto procesamiento térmico recibió la parte del alimento que se calienta más lentamente. La presión de la retorta puede sostener el medio de calentamiento y ayudar a controlar la presión dentro del envase con respecto a la retorta durante el calentamiento y el enfriamiento. La presión alta por sí sola no sustituye los datos de temperatura del producto, un proceso programado ni la revisión de registros requerida.
Los distintos métodos de suministro del proceso en el procesamiento térmico en retorta determinan qué condiciones de circulación, purga y enfriamiento debe abordar un estudio. Las opciones de vapor saturado, vapor y agua, aspersión e inmersión plantean distintas preguntas para la evidencia. Son tipos de operación de retorta, no configuraciones intercambiables, y esta guía no selecciona una opción de equipo para ningún proyecto.
Por qué una misma retorta puede requerir evidencia distinta para otro producto
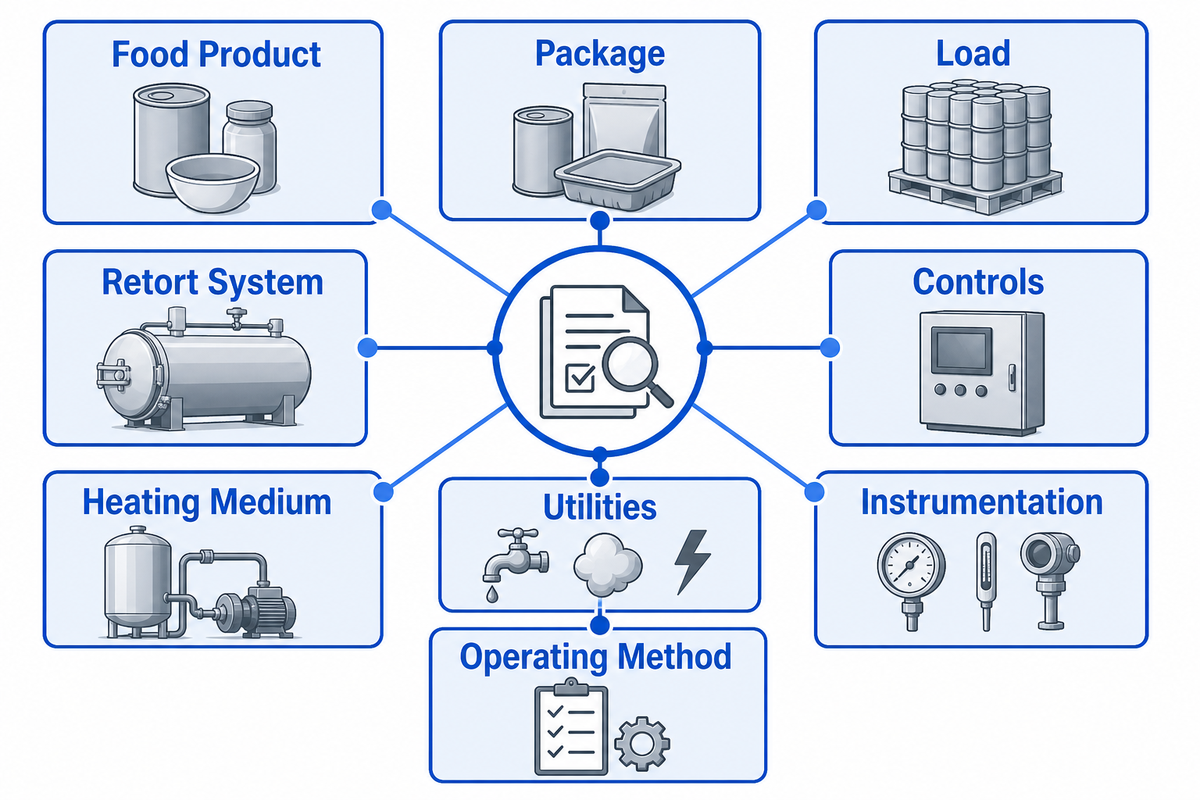
El recipiente puede ser el mismo, pero la pregunta sobre el proceso puede cambiar por completo. Pasar de una sopa ligera en una lata rígida a una salsa con partículas en una bolsa flexible implica más que cambiar la etiqueta. Pueden cambiar la transferencia de calor dentro del alimento, la respuesta del empaque a la presión, la ubicación probable de calentamiento más lento, el soporte de carga y el diseño del estudio.
| Grupo de variables | Ejemplos | Qué aspectos de la evidencia pueden verse afectados |
|---|---|---|
| Producto alimenticio | Formulación, viscosidad, partículas, llenado, temperatura inicial | Supuestos sobre la penetración de calor y factores críticos |
| Empaque | Lata, frasco de vidrio, bolsa para retorta, bandeja, sellado, espacio de cabeza, geometría | Ubicación de calentamiento lento, respuesta a la presión y evidencia del cierre |
| Carga | Patrón de canastillas, orientación, soporte de bastidores, densidad de carga | Distribución de temperatura y repetibilidad de la producción |
| Sistema de retorta | Geometría del recipiente, tuberías, agitación y disposición de la purga | Evidencia de distribución y procedimientos específicos de la instalación |
| Controles | Sensores, software, alarmas, recetas, fuente de tiempo, gestión de datos | Ejecución, control de cambios e integridad de los registros |
| Medio de calentamiento | Suministro de vapor o agua, flujo, circulación, aspersión o inmersión | Condiciones de calentamiento inicial y supuestos sobre la distribución de temperatura |
| Servicios auxiliares | Suministro de vapor, agua, aire, electricidad y enfriamiento | Repetibilidad y límites operativos específicos de la instalación |
| Instrumentación | Ubicación, calibración y respuesta de los sensores, y registros independientes | Confianza en las mediciones y comparabilidad de los estudios |
| Método operativo | Verificación de la carga, pasos de purga, selección de receta y revisión de registros | Supuestos sobre la ejecución diaria y el control de los operadores |
Los empaques para retorta pueden incluir latas rígidas y frascos de vidrio, bolsas flexibles y bandejas semirrígidas. Un alimento líquido, una salsa viscosa y un producto con partículas pueden transferir el calor de manera distinta, aunque el empaque exterior se vea similar. Por eso, la etiqueta del empaque por sí sola no permite establecer la ubicación de calentamiento más lento ni la base del proceso.
La Parte 113 denomina factor crítico a una propiedad o condición que puede afectar el proceso programado y el logro de la esterilidad comercial. Los factores críticos no se determinan con una lista genérica de un blog. Se identifican para el producto, el envase y el proceso programado, y luego se controlan y registran durante la producción.
Las ventajas de la retorta suelen describirse en términos de la conservación de alimentos para su distribución estable a temperatura ambiente. Esos beneficios no garantizan por sí solos la seguridad alimentaria, no demuestran la vida útil de un alimento ni prueban que una máquina vaya a prolongar la vida útil de un producto nuevo. En los alimentos procesados en retorta, la seguridad y la calidad siguen dependiendo de toda la cadena de evidencia. Las temperaturas altas o los tiempos de procesamiento más prolongados también pueden afectar la calidad del producto, por lo que la validación de seguridad y la optimización de calidad siguen siendo decisiones separadas.
Distribución de calor frente a penetración de calor: la distinción clave en la validación
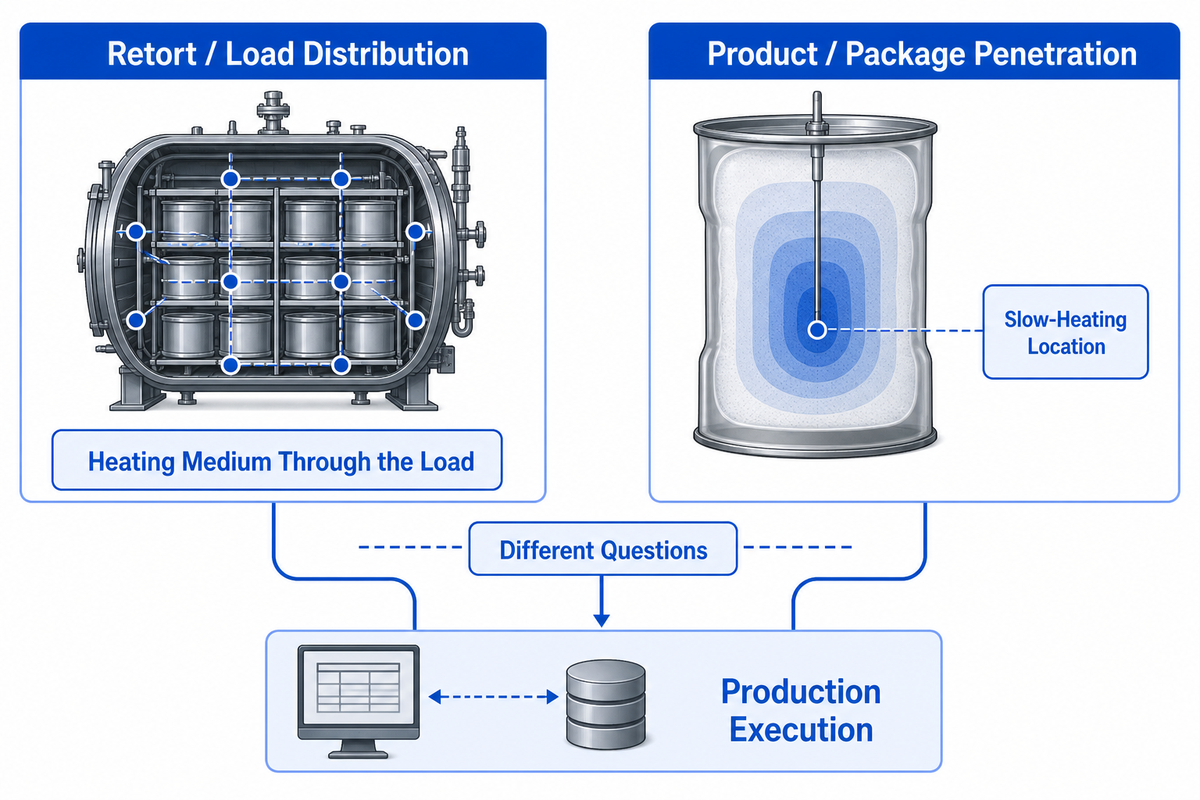
Estos estudios responden preguntas distintas. La guía de inspección de alimentos enlatados de baja acidez de la FDA explica claramente la diferencia: el estudio de distribución de temperatura examina las condiciones en toda la retorta, mientras que el estudio de penetración de calor mide la velocidad de calentamiento dentro del alimento analizado.
| Tipo de evidencia | Pregunta que responde | Uso incorrecto que debe evitarse |
|---|---|---|
| Distribución en retorta y carga | ¿El medio de calentamiento llega de manera adecuada a la retorta y a la configuración de carga definidas? | Usar sondas en unos pocos envases con alimentos como sustituto de un estudio de distribución |
| Penetración en el producto y el empaque | ¿Cómo se calientan el alimento y el empaque definidos en su ubicación de calentamiento más lento? | Aplicar a otra formulación o envase los resultados obtenidos sin revisarlos |
| Ejecución de producción | ¿Se procesó este lote siguiendo el proceso aprobado y con los factores críticos bajo control? | Suponer que una máquina validada anteriormente hace válida cualquier carga futura |
| Base del producto y el proceso | ¿Quién estableció el proceso programado para este producto y empaque? | Tratar un ejemplo de ciclo del proveedor como si fuera una aprobación del proceso |
| Empaque y cierre | ¿Se mantiene el empaque dentro de los límites térmicos y de presión definidos? | Suponer que la apariencia del empaque demuestra la integridad del cierre |
| Revisión de la gerencia | ¿Se revisó el registro completo antes de liberar el producto? | Equiparar la finalización del ciclo con la autorización para liberar el producto |
| Resolución de desviaciones | ¿Se evaluó y documentó el producto afectado mediante un procedimiento aprobado? | Editar un registro y liberar el lote sin una revisión calificada |
| Control de cambios | ¿Podría el cambio afectar un supuesto del estudio o un factor crítico? | Reutilizar evidencia anterior después de que cambien las condiciones que respaldaba |
| Aceptación del equipo | ¿Cumple el sistema instalado con el alcance funcional contratado? | Confundir la aceptación mecánica con la validación del proceso del producto |
Para los estudios de distribución, las variables pertinentes pueden incluir la geometría de la retorta, la configuración de carga, el suministro de vapor o agua, la circulación, la agitación y la purga. Para los estudios de penetración, importan el envase que se calienta más lentamente, la ubicación de calentamiento más lento dentro de ese envase y la velocidad medida de penetración del calor. Las indicaciones de la Agencia Canadiense de Inspección de Alimentos sobre penetración de calor también muestran el nivel de documentación necesario: el producto, el empaque, el llenado, el sellado, la instrumentación, el sistema de retorta, las condiciones iniciales y los eventos de prueba deben constar en el registro del estudio.
Por eso, no se puede presentar un estudio satisfactorio realizado con otra retorta, otro patrón de canastillas u otro SKU como garantía del desempeño de la máquina en un proyecto nuevo. Puede servir como antecedente, pero primero deben coincidir sus supuestos con el uso propuesto.
¿Quién establece el proceso programado y qué significa F0?
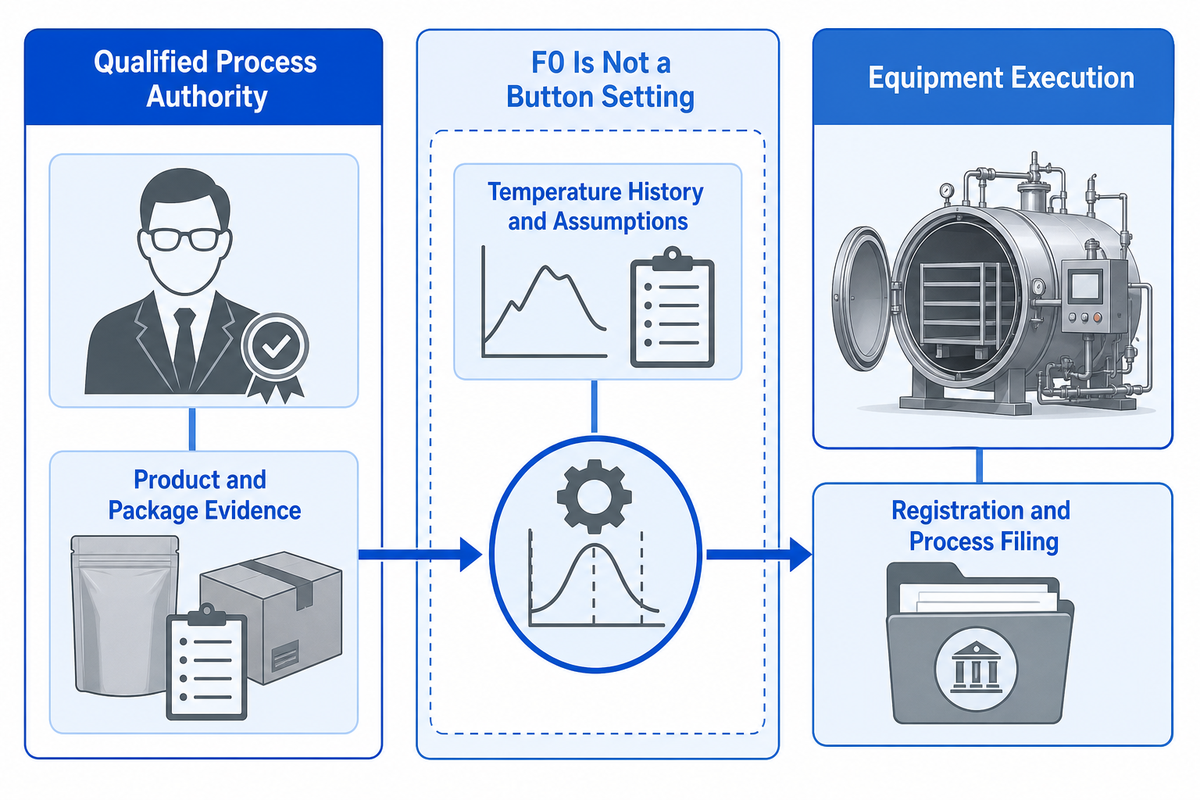
Los estudios de distribución y penetración aportan evidencia, pero no sustituyen la decisión de la autoridad responsable. Para los alimentos de baja acidez procesados térmicamente en envases herméticamente sellados dentro del alcance de la Parte 113 en EE. UU., las personas calificadas con conocimientos especializados sobre los requisitos de procesamiento térmico y con instalaciones adecuadas establecen los procesos programados. La guía de inspección de la FDA también vincula ese trabajo con las características del producto, los estudios de penetración de calor, la evidencia de distribución de temperatura y la evaluación de los factores que afectan el calentamiento.
F0 es una forma de expresar la letalidad microbiana acumulada respecto de una referencia definida. Se calcula a partir del historial de temperatura y de supuestos declarados; no es un ajuste que se pueda elegir de forma segura a partir de un blog de proveedores. Todo proceso objetivo debe considerar el microorganismo de interés, el alimento, el empaque, las condiciones iniciales, el comportamiento de transferencia de calor y los requisitos del mercado de destino. En vez de preguntar «¿Qué F0 debería usar esta máquina?», conviene preguntar «¿Qué autoridad calificada establecerá y documentará el proceso programado para este sistema de producto y envase?».
La compra del equipo también es independiente de los trámites regulatorios. La información vigente de la FDA sobre alimentos acidificados y enlatados de baja acidez indica que los procesadores comerciales dentro del alcance que atienden a Estados Unidos registran sus establecimientos y presentan los procesos programados por producto, tipo de producto, envase y método de procesamiento. Este recordatorio no determina la clasificación legal del producto de ningún lector; los procesadores deben confirmar la ruta aplicable a su propio producto y mercado.
Límites de responsabilidad
Un proveedor de equipos puede fabricar y probar el alcance mecánico, de servicios auxiliares, controles y documentación contratado. Los procesadores de alimentos y sus autoridades de procesamiento calificadas siguen siendo responsables del proceso programado específico del producto, los factores críticos, el control de producción y las decisiones sobre desviaciones.
Los registros que conectan la validación con la producción diaria
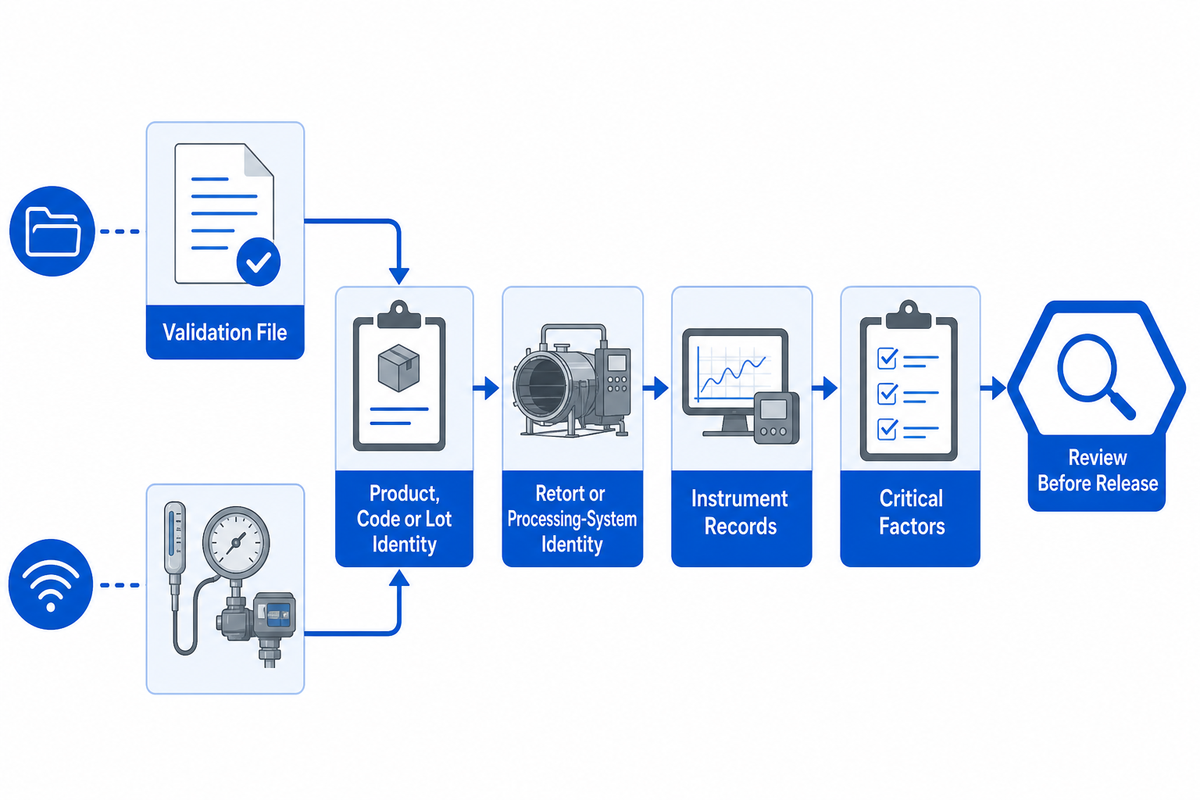
El expediente de validación explica por qué se espera que un proceso funcione. El registro de producción muestra lo que ocurrió con un lote específico. Se necesitan ambos. Dentro del alcance indicado de la Parte 113, la información del procesamiento se registra cuando se observa y se vincula con el producto, el código, la fecha, la retorta o el sistema de procesamiento, el envase, la temperatura inicial, los datos reales del proceso y otros factores críticos aplicables.
Una lista útil para revisar lotes comprueba si el registro incluye y vincula lo siguiente:
- la identidad del producto, el código o el lote;
- la identidad de la retorta o del sistema de procesamiento;
- el envase y la disposición de carga definida;
- las condiciones iniciales requeridas por el proceso programado;
- los datos reales de tiempo, temperatura, purga, circulación, velocidad u otros datos del sistema requeridos para ese proceso;
- los factores críticos específicos del producto o el empaque;
- registros de los instrumentos que pueden correlacionarse con el registro del operador;
- las desviaciones, alarmas, interrupciones y la respuesta aprobada; y
- la revisión requerida, las iniciales o la firma y la fecha.
En las operaciones contempladas por 21 CFR 113.100, la gerencia calificada de la planta revisa los registros de procesamiento y producción a más tardar un día hábil después del proceso y antes del envío o la liberación para distribución. La mayoría de los registros comprendidos en esa sección se conservan en la planta durante al menos un año y, luego, durante dos años adicionales en la planta o en otra ubicación de acceso razonable. Estos son requisitos de la Parte 113 de EE. UU., no una regla mundial de conservación.
Cuándo un cambio o una desviación rompe la cadena de evidencia
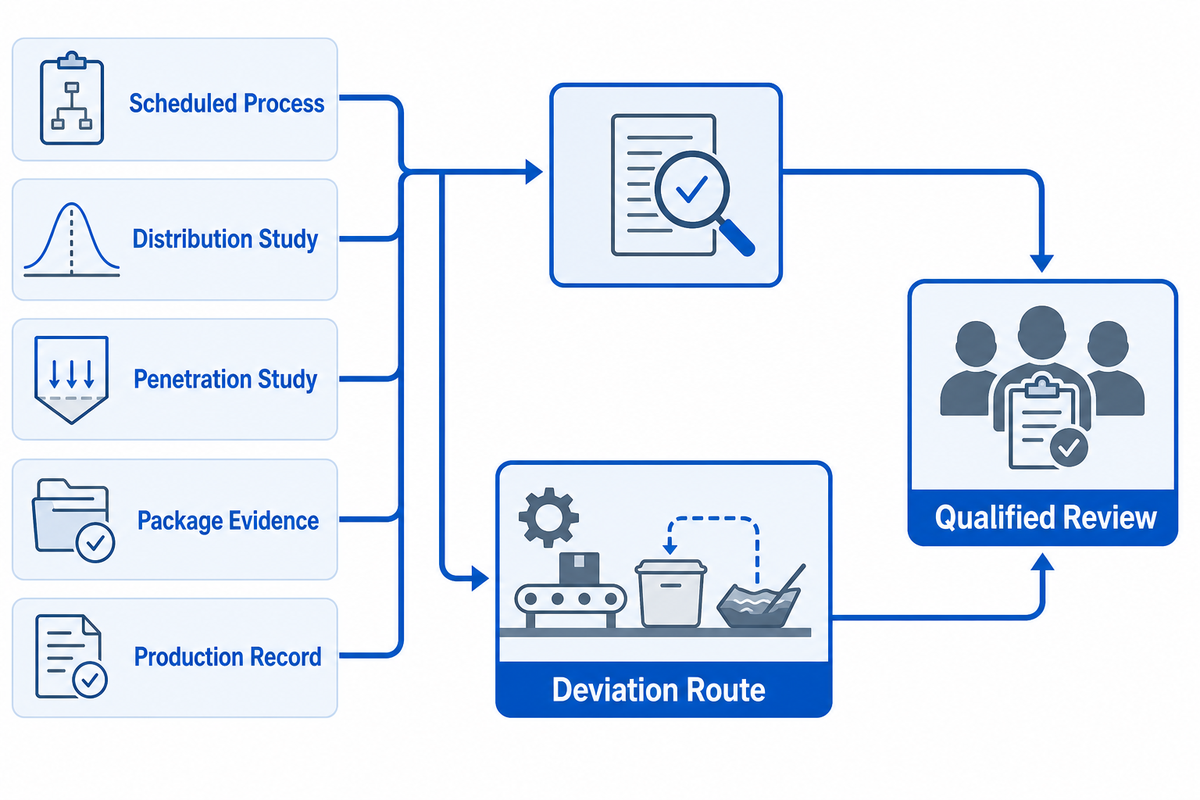
Un proceso puede comenzar con estudios sólidos y aun así salirse de los límites respaldados por la evidencia. Pregúntese si un cambio afecta algún supuesto del proceso programado, el estudio de distribución, el estudio de penetración, la evidencia del empaque o el registro de producción.
| Cambio | Pregunta que conviene hacer | Responsable probable de la siguiente decisión |
|---|---|---|
| Formulación, viscosidad, partículas o llenado | ¿La base del estudio de penetración de calor sigue representando el alimento? | Procesador y autoridad de procesamiento |
| Empaque, cierre, tamaño, espacio de cabeza u orientación | ¿Siguen siendo válidos los límites del empaque y los supuestos sobre el calentamiento más lento? | Procesador, proveedor del empaque y autoridad de procesamiento |
| Patrón de canastillas, tuberías, purga, circulación o agitación | ¿La evidencia de distribución actual sigue representando el sistema? | Procesador, proveedor del equipo y autoridad de procesamiento |
| Cambio de sensor, lógica de control, receta o sistema de datos | ¿El sistema todavía puede ejecutar, activar alarmas y registrar el proceso aprobado según lo previsto? | El equipo de calidad o tecnología operativa del procesador, el proveedor y la autoridad de procesamiento, según corresponda |
Las desviaciones requieren un procedimiento propio. Según 21 CFR 113.89, el producto afectado por un proceso inferior al programado o por un factor crítico fuera de control no se libera simplemente después de que alguien edite el registro. La Parte 113 contempla procedimientos documentados de reprocesamiento o retención, así como vías de evaluación competente, seguidos de la disposición y los registros requeridos. Este artículo no puede determinar si un lote es seguro, liberable o recuperable. Esa decisión corresponde al sistema aprobado del procesador y a una revisión calificada.
¿Quién es responsable de cada parte de un proyecto de retorta para alimentos?
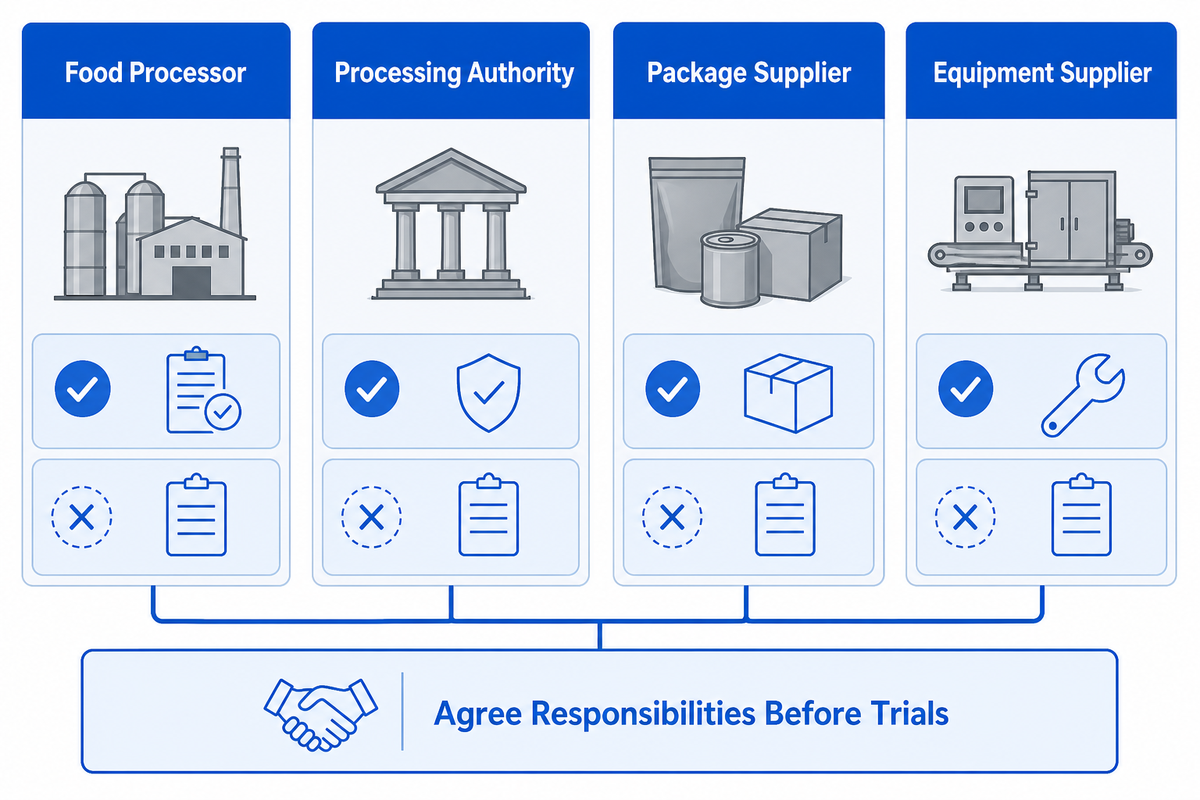
Cuando un cambio o una desviación requiere tomar una decisión sobre el proceso, es fundamental definir quién aporta la evidencia, quién la evalúa y quién puede liberar el producto.
| Parte | Responsabilidad habitual | Responsabilidad que no asume automáticamente |
|---|---|---|
| Procesador de alimentos | Decisiones sobre el producto y el mercado, control operativo, registros, capacitación y desviaciones | Conocimientos especializados sobre procesamiento térmico que no haya acreditado de forma independiente |
| Autoridad de procesamiento | Establecimiento del proceso programado, factores críticos y evaluación científica | Suministro de la máquina u operación habitual de la planta |
| Proveedor del empaque | Construcción del empaque, límites del cierre, evidencia de pruebas y requisitos de manipulación | Aprobación del proceso térmico del producto |
| Proveedor del equipo | Recipiente, servicios auxiliares, controles, documentos y aceptación funcional contratados | El proceso programado específico del producto del cliente |
La automatización del panel de control no transfiere al proveedor del equipo la responsabilidad por el proceso programado. La matriz de responsabilidades debe acordarse antes de las pruebas para evitar que el trabajo de estudio, las pruebas de aceptación, la aprobación de cambios y la liberación del producto se conviertan en supuestos sin costo asignado.
Dónde termina esta guía y comienza la página del equipo
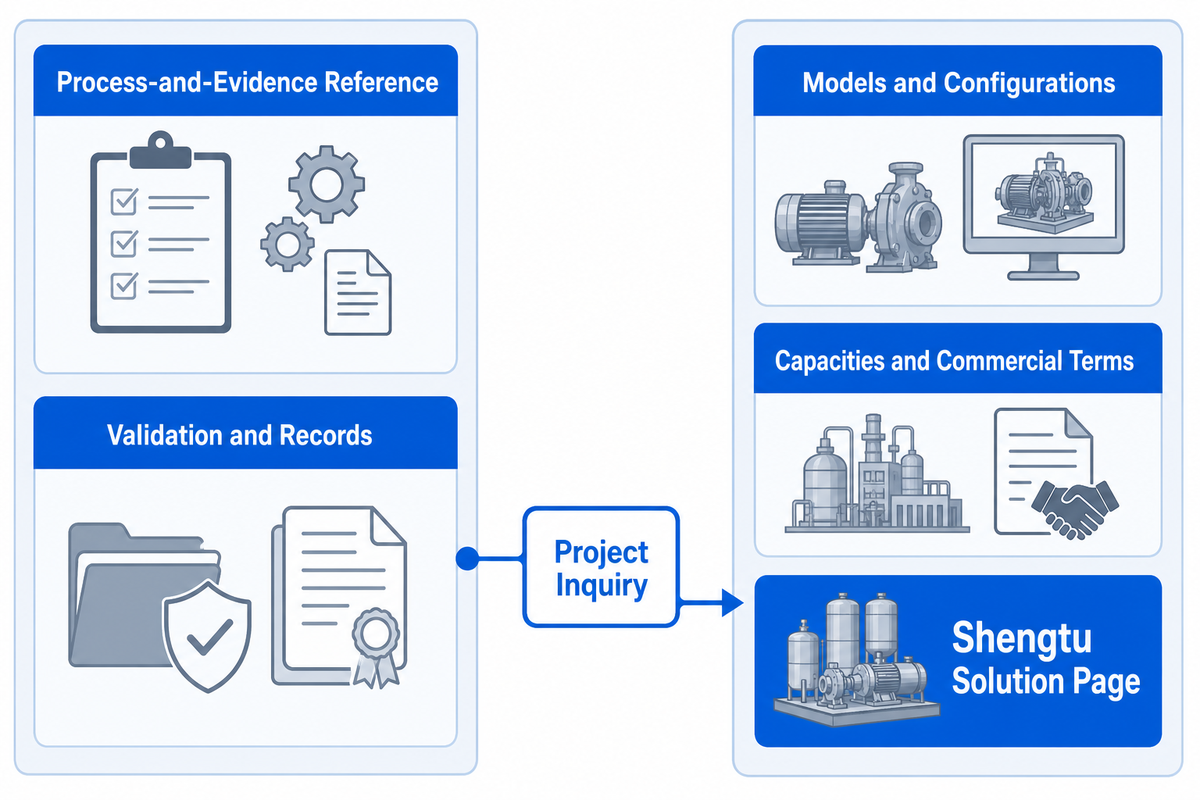
Este artículo es una referencia sobre procesos y evidencia. Deliberadamente, no compara modelos, configuraciones, capacidades ni condiciones comerciales de Shengtu. Tampoco clasifica una retorta estática, una retorta de vapor saturado, una retorta por aspersión, las retortas de aspersión con agua ni un proceso de inmersión en agua, y no promete una vida útil; esas son cuestiones de configuración del equipo y del proceso del producto que deben resolver los proveedores y la autoridad calificada correspondientes. Para tomar esas decisiones y consultar sobre un proyecto, visite la página de soluciones de retortas y esterilizadores autoclave para alimentos de Shengtu. Para conocer la empresa, consulte Acerca de Shengtu Machinery.
¿Pasa de la orientación sobre procesos a la selección de equipos?
Consulte la página de soluciones comerciales para conocer las configuraciones o inicie una conversación sobre su proyecto cuando tenga definida la base de su aplicación.
Converse sobre su proyectoPreguntas frecuentes sobre retortas para alimentos
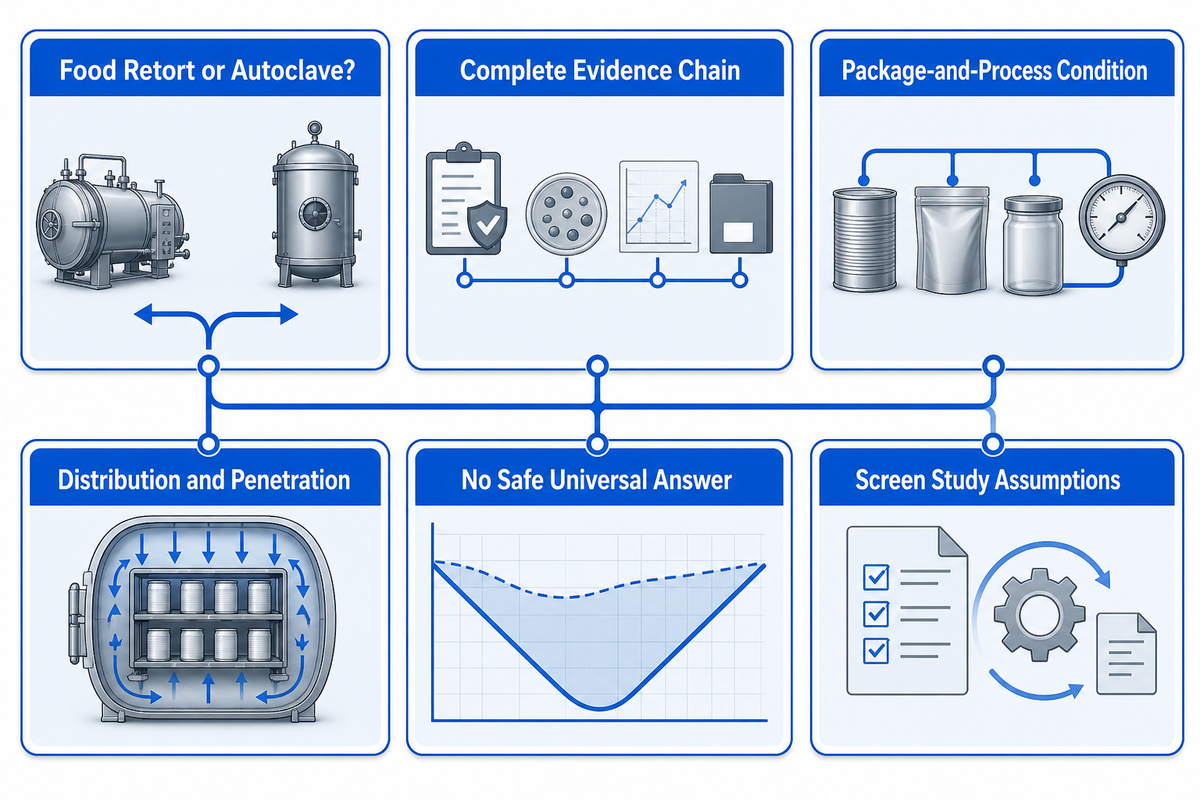
¿Cuál es la diferencia entre una retorta para alimentos y un autoclave?
En el lenguaje de las plantas de alimentos, los términos se solapan, pero «retorta» suele referirse al procesamiento de alimentos empacados a escala de producción. «Autoclave» es más amplio y también abarca equipos de laboratorio y médicos, que quedan fuera de esta guía.
¿Es seguro comer alimentos procesados en retorta?
El procesamiento en retorta es un método de conservación establecido, pero ningún artículo puede certificar un producto específico. En un lote real, la confianza depende de la cadena completa: un empaque adecuado, un proceso programado establecido por profesionales calificados, factores críticos controlados, ejecución correcta, registros íntegros, revisión de la gerencia y un procedimiento aprobado para gestionar desviaciones. Si esa cadena se rompe, la afirmación general «los alimentos procesados en retorta son seguros» resulta demasiado amplia.
¿Por qué se usa la sobrepresión en el procesamiento en retorta?
La sobrepresión ayuda a controlar la diferencia de presión a través de algunos empaques durante el calentamiento y el enfriamiento. Esto puede ser importante para una bolsa flexible o una bandeja semirrígida. Es una condición del empaque y del proceso, no una prueba independiente de la letalidad alcanzada.
¿Cuál es la diferencia entre la distribución de calor y la penetración de calor?
El estudio de distribución comprueba si el medio de calentamiento llega de manera adecuada a la retorta y a la configuración de carga definidas. El de penetración sigue el calentamiento dentro de un sistema especificado de alimento y empaque, incluida su ubicación de calentamiento más lento. Como los estudios responden preguntas distintas, no se deben usar unas pocas sondas en el producto como sustituto de la evidencia de distribución.
¿Qué temperatura y tiempo debe usar una retorta para alimentos?
No existe una respuesta universal segura. El tiempo y la temperatura del proceso, las temperaturas del autoclave, la presión dentro del autoclave y los requisitos del agua de enfriamiento forman parte del proceso definido para cada alimento, envase, carga, equipo y mercado. Un especialista calificado en procesamiento térmico establece ese proceso; los ejemplos de proveedores y los rangos publicados en blogs no equivalen a una aprobación del proceso.
¿Cuándo es necesario reevaluar un cambio en el autoclave?
Evalúe los cambios que puedan afectar una suposición del estudio o un factor crítico. Algunos ejemplos comunes son la formulación, el envase, la disposición de la carga, las tuberías, la circulación, la agitación, los sensores, la lógica de control y los servicios auxiliares. El procesador y la autoridad de procesamiento son responsables de decidir si se necesita documentación, una revisión por parte de las autoridades o nuevas pruebas del estudio.
Referencias y fuentes
- Título 21 del CFR, parte 113: alimentos de baja acidez procesados térmicamente y envasados en recipientes herméticamente cerrados
- Guía de la FDA para las inspecciones de alimentos enlatados de baja acidez 22
- Guía de la FDA para las inspecciones de alimentos enlatados de baja acidez 10
- Guía e información normativa de la FDA sobre alimentos enlatados acidificados y de baja acidez
- Comprender el procesamiento en autoclave: una revisión
- Guía de la CFIA sobre estudios de penetración térmica
- Resumen sobre pasteurización del NACMCF, alojado por el USDA