Póngase en contacto con Shengtu Bufan Company

Procesamiento industrial de snacks
Línea de procesamiento de chips de papa y papas a la francesa fritas
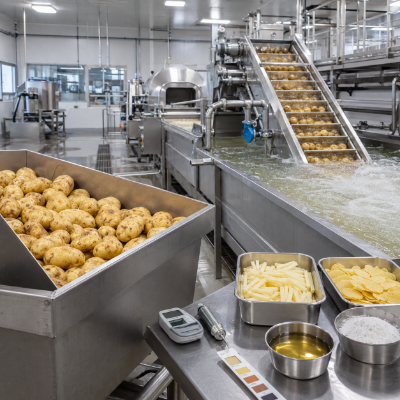
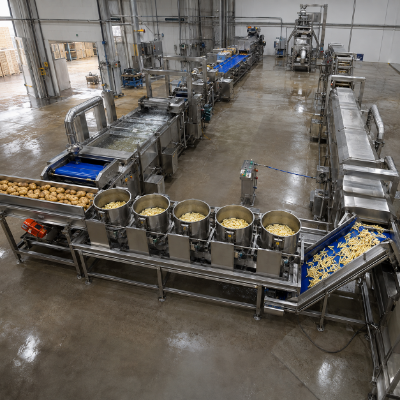
Shengtu configura una línea de producción de chips de papa o de papas a la francesa fritas según su producto, corte, servicios auxiliares, empaque y las limitaciones de su planta. El proceso documentado incluye lavado y pelado, corte en rebanadas, escaldado, fritura y empaque.
- Dos rutas para productos de papa frita
- Datos de referencia de los equipos publicados
- Planificación conjunta de servicios auxiliares y aceptación
- Opciones digitales definidas según el proyecto
Dos rutas para productos de papa frita en una plataforma de procesamiento configurable
La sección inicial compartida prepara las papas crudas, pero la geometría del corte y la ruta de acabado modifican los equipos de procesamiento, la receta de control y los criterios de aceptación. Estas rutas no son intercambiables: primero defina el producto terminado y luego ajuste cada etapa a ese objetivo.
ALCANCE DE LA EVIDENCIA
Los materiales proporcionados documentan únicamente el lavado o pelado, el corte en rebanadas, el escaldado, la fritura y el empaque. La eliminación de aceite, el sazonado, el escurrido, los transportadores y cualquier otra etapa de proceso mencionada requieren confirmación por escrito en la cotización.
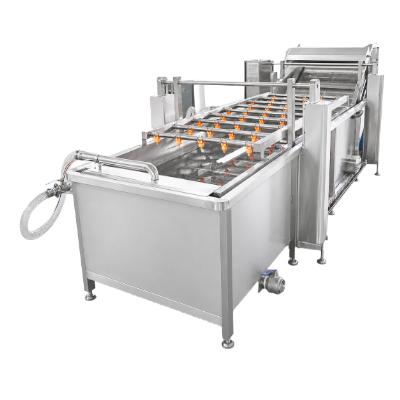
RUTA A
Papas fritas industriales
- Lavado de papas
- Pelado
- Corte en rebanadas finas
- Escaldado
- Fritura
- Eliminación de aceite
- Sazonado
- Empaque
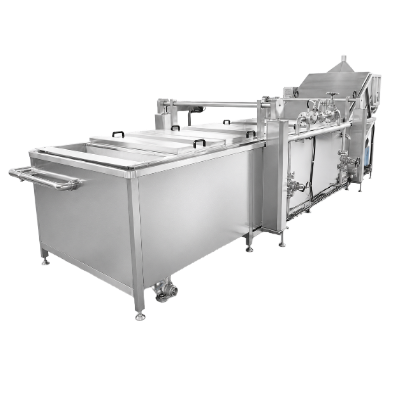
RUTA B
Papas a la francesa fritas
- Lavadora
- Peladora
- Cortadora
- Escaldadora
- Escurrido
- Freidora
- Banda transportadora
- Empacadora
ALCANCE DE LA CONGELACIÓN
Para completar una línea de producción de papas a la francesa congeladas, deben confirmarse por separado el punto final de las papas prefritas, el enfriamiento, el túnel de congelación, la transferencia a la cadena de frío y los criterios de aceptación del producto congelado.
Datos del producto, formatos de corte y límites de cada ruta
La variación de la materia prima repercute en todo el proceso de producción. La variedad de papa, su historial de almacenamiento, los azúcares reductores, los sólidos, la distribución de tamaños y el porcentaje de defectos deben incluirse en la ficha del producto, ya que pueden afectar el color, la textura, la absorción de aceite y la calidad del producto.
Detalles de los datos de las papas recibidas
- Variedad e historial de cosecha y almacenamiento
- Distribución de tamaños y límites de defectos
- Objetivos de azúcares reductores y sólidos
- Carga de suciedad, pérdida por pelado y plan de selección
Detalles de corte y acabado
- Rebanada para chips o bastón para papas a la francesa
- Rango documentado de la cortadora: rebanadas de 1-5 mm
- Color, textura y condición del aceite deseados
- Secuencia desde el sazonado hasta el empaque
Detalles de las preguntas sobre el alcance opcional
- Despedradora o seleccionadora óptica
- Línea de selección y puntos de inspección manual
- Equipo de recubrimiento, escurrido o eliminación de aceite
- Papas a la francesa congeladas o producto frito a temperatura ambiente
Etapas del proceso: del lavado al empaque
El procesamiento de chips de papa conlleva el riesgo de desajustes, ya que un cambio en el corte o el escaldado puede modificar la carga de la freidora, la gestión del aceite y el comportamiento de la empacadora. Las directrices de la FDA plantean la reducción de acrilamida como una tarea de control del proceso, no como un ajuste único y universal. Los documentos proporcionados por Shandong Shengtu Bufan Intelligent Technology Co., Ltd. ofrecen una configuración de referencia para esa evaluación.
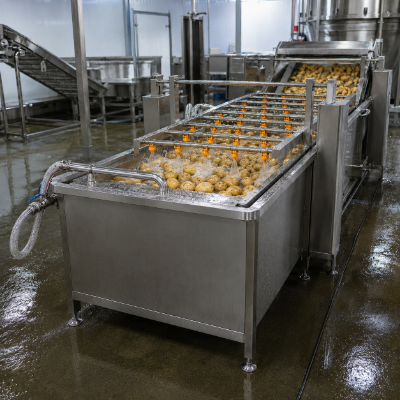
Lavado y pelado
Una lavadora de burbujas elimina la suciedad antes del pelado con cepillos. Esta lavadora de referencia está fabricada en acero inoxidable 304; cualquier requisito más amplio sobre acero inoxidable apto para alimentos debe especificarse por escrito en la cotización.
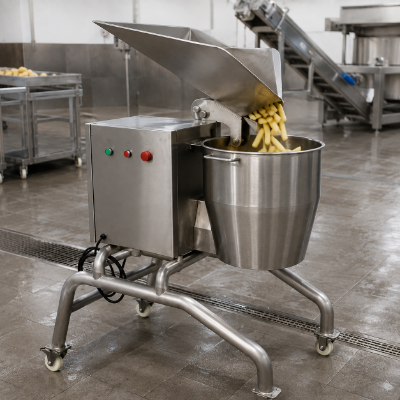
Corte en rebanadas y bastones
Una cortadora produce rebanadas dentro del rango documentado de 1-5 mm. El corte en bastones para papas a la francesa requiere una evaluación propia de geometría y tolerancias, no basta con cambiar el nombre de la receta.
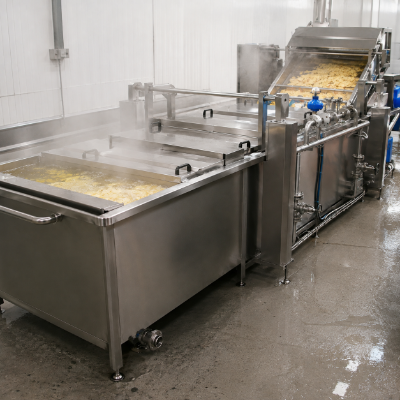
Escaldado
El escaldado afecta el almidón superficial, los precursores del color y la carga que ingresa a la freidora. El tiempo, la temperatura, la calidad del agua y la carga de producto deben validarse con las papas crudas del comprador y las especificaciones del producto terminado.
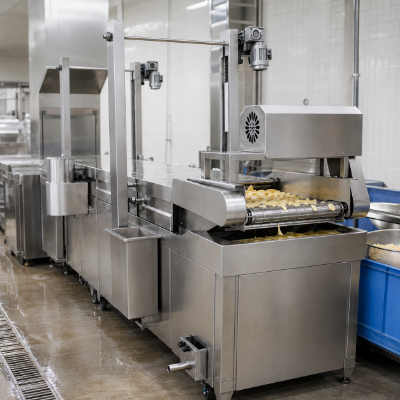
Fritura y manejo del aceite
El tiempo y la temperatura de fritura interactúan con la composición de la papa, el tamaño del corte, el color y la formación de acrilamida. La cotización debe especificar el método de calentamiento, el circuito del aceite, la filtración, la extracción de vapores y los límites del control de temperatura.
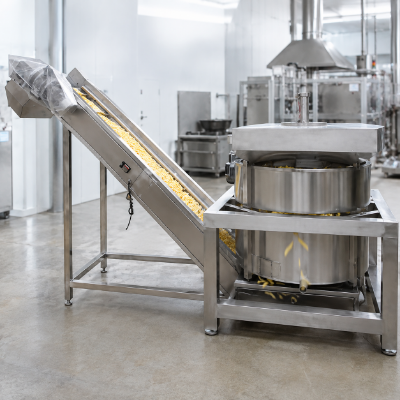
Eliminación de aceite y sazonado
La eliminación de aceite, el enfriamiento y el sazonado se ajustan según el aceite superficial y la fragilidad del producto. El plan de aceptación debe incluir los cambios de receta requeridos y el acceso para la limpieza.
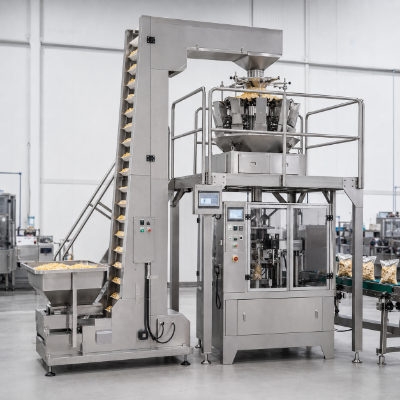
Empaque
Elija la empacadora según las dimensiones de la bolsa, la estructura de la película, el peso objetivo, la fragilidad del producto y el comportamiento de la alimentación desde las etapas anteriores. La velocidad de empaque por sí sola no determina la capacidad de toda la línea.
Especificaciones de referencia de los equipos
Cada valor describe una configuración de referencia de una máquina suministrada, no la capacidad de procesamiento de toda la línea. Para definir la capacidad de producción final, se necesita una base común que considere la entrada de materia prima, la producción terminada, el tiempo operativo previsto, las pérdidas de producto y la tasa de empaque aceptada.
Mapa de cuellos de botella y aceptación de la capacidad de procesamiento:
La capacidad nominal no reemplaza la producción terminada aceptada. Una línea desequilibrada le cuesta estabilidad en la producción continua y producto aceptado, aunque las tasas de cada máquina parezcan altas. Confirme la etapa aceptada más lenta usando una misma base de capacidad.
Revise estas especificaciones según su planta
Verificación de la preparación de datos para la línea
Convierta los supuestos sobre producto, servicios auxiliares, distribución de planta y empaque en una solicitud de cotización estructurada antes de comparar líneas de producción.
| Equipo o artículo | Tamaño o rango de referencia | Energía y servicios auxiliares | Nota sobre la configuración documentada |
|---|---|---|---|
| Lavadora de burbujas | 4000 x 1530 x 1400 mm | 4.8 kW; 380 V/50 Hz | Estructura de acero inoxidable 304 |
| Peladora con cepillos | 1600 x 760 x 1400 mm | 3 kW | 9 rodillos: 6 de nailon y 3 de carborundo |
| Cortadora de papas / rebanadora | 1350 x 800 x 1510 mm | 1.5 kW; 380 V/50 Hz | Unidad de corte en rebanadas de referencia |
| Rango de grosor de las rebanadas | 1-5 mm | Depende del producto | Rango documentado de la cortadora |
| Escaldadora | 4000 x 1200 x 1800 mm; banda de 800 mm | 400 kg/h de vapor | Unidad de escaldado de referencia |
| Freidora continua | 5000 x 1200 x 1800 mm; banda de 800 mm | Calentamiento eléctrico de 150 kW | Configuración de referencia de la freidora |
| Dimensiones del sistema de empaque | 5658 x 1800 x 3650 mm | Confirme el voltaje local | Configuración de referencia, no dimensiones de la planta |
| Dimensiones de la bolsa | 80-400 mm de largo; 100-300 mm de ancho | Depende del producto y la película | Rango de empaque de referencia |
| Velocidad de empaque | Aproximadamente 30-40 bolsas por minuto | Depende de la bolsa y la alimentación del producto | Solo como referencia de la empacadora |
| Película de empaque | Hasta 620 mm de ancho; 0.04-0.09 mm de grosor | BOPP/CPP o PET/AL/PE | Estructuras compatibles de referencia |
| Producción de toda la línea | No indicada en la documentación proporcionada | Requiere evaluar el equilibrio de los servicios auxiliares | Debe definirse en los criterios de aceptación del proyecto |
Planificación del control del proceso, la higiene y la aceptación
La capacidad de los equipos es solo una parte del control del procesamiento de alimentos. Las directrices HACCP de la FDA asignan al establecimiento y a su equipo multidisciplinario la elaboración del plan específico para cada planta; por eso, deben definirse los peligros, límites críticos, verificaciones y registros del comprador para el producto y las instalaciones reales.
Cuadro de evaluación de servicios auxiliares, seguridad y entrega
Matriz de aceptación
Etapa de aceptación
Ejemplos de criterios por definir
Formato de evidencia
Máquina
Dirección, rango de velocidad, bloqueos de seguridad, alarmas y revisión de servicios auxiliares
Registro de inspección y prueba funcional
Línea
Flujo del producto, comportamiento de los acumuladores, recuperación tras paradas y alimentación de la empacadora
Registro de operación integrada
Producto
Corte, color, textura, condición del aceite, sazonado e integridad del empaque
Muestra aprobada y hoja de prueba
Operaciones
Limpieza, cambio de formato, aislamiento de energía, capacitación y repuestos
Paquete de entrega firmado
Cómo trabajamos: de los datos del producto a la entrega de la línea
PASO 01
Datos del producto
Usted proporciona los datos de la papa cruda, el criterio de finalización del proceso, el corte, la base de producción y el empaque.
PASO 02
Datos de la planta
Usted proporciona las dimensiones del piso, el acceso, la energía, el vapor, el agua, la extracción, el drenaje y las reglas de red.
PASO 03
Revisión de la ruta
Shengtu define la sección inicial compartida, las etapas específicas de cada ruta, los módulos opcionales y las exclusiones.
PASO 04
Revisión de la configuración
Se concilian la lista de equipos, los servicios auxiliares, las interfaces de transportadores, los controles y los supuestos sobre la distribución de planta.
PASO 05
Cierre de criterios de aceptación
Ambas partes definen las pruebas en fábrica y en planta, los criterios del producto, los documentos, la capacitación y las responsabilidades.
PASO 06
Plan de cotización y entrega
La cotización por escrito incluye el alcance acordado, la base del cronograma y los límites del proyecto.
Proyectos que requieren módulos adicionales o una ruta diferente
Un equipo más grande no siempre es la opción adecuada para cada producto de papa o las limitaciones de cada fábrica. Para la compra, es fundamental especificar cualquier cambio de ruta antes de aceptar un proyecto llave en mano, una distribución de planta o un precio.5
Situación del proyecto
Por qué la ruta proporcionada está incompleta
Siguiente acción de diseño
Snacks de papa moldeados o apilables
La preparación de masa y el moldeado reemplazan el corte directo de papa cruda
Defina el alcance de una línea de producción de snacks moldeados
Papas a la francesa congeladas con proceso automático
Una planta de papas a la francesa congeladas requiere enfriamiento, congelación, manipulación del producto congelado y aceptación de la cadena de frío
Defina por separado la prefritura, el túnel de congelación y la temperatura final de referencia
Capacidad de procesamiento de toda la línea desconocida
Los datos de cada máquina no revelan cuál es la etapa aceptada más lenta
Evalúe el equilibrio de la línea con una misma base de entrada de materia prima y producción terminada
Alta carga de suciedad o piedras
La preparación estándar podría requerir más separación e inspección
Incluya los requisitos de la despedradora, la seleccionadora o la línea de selección en los datos de la planta
Descarga restringida de aguas residuales
El lavado, el pelado y el escaldado generan sólidos y cargas orgánicas
Defina los requisitos de separación, pretratamiento y descarga local
Soluciones relacionadas para el procesamiento de alimentos
Los proyectos de papa suelen formar parte del portafolio de una misma fábrica junto con otros programas de limpieza, pelado o corte de productos frescos. Consulte estas páginas de soluciones relacionadas para comparar los límites de preparación e higiene, sin considerarlas sustitutos de una línea específica para productos de papa frita.
Lavado y pelado de tubérculos
Revise una ruta configurable para eliminar suciedad, lavar, pelar y preparar tubérculos para las etapas posteriores.
Conozca la línea de procesamiento de tubérculosProcesamiento de vegetales de hoja frescos y cortados
Compare una ruta específica para productos agrícolas, diseñada para una manipulación cuidadosa, lavado por etapas y controles de una línea de productos frescos cortados.
Conozca la línea de productos frescos cortados de hojaHERRAMIENTAS DIGITALES PARA LÍNEAS DE PAPA
Conozca nuestras herramientas digitales especializadas para planificar líneas de procesamiento de papa, evaluar la preparación y definir la aceptación del proceso.
Prepare una solicitud de cotización que facilite tomar decisiones
Envíe suficiente información para comparar el alcance de una línea con el de otra sobre la misma base. Así, Shengtu podrá revisar los supuestos de configuración, servicios auxiliares y distribución de planta sin ocultar datos desconocidos tras una etiqueta genérica de capacidad.
- 01Producto objetivo y muestra de referencia
- 02Especificación de la papa cruda
- 03Formato de corte y tolerancia
- 04Base de entrada de materia prima y producción terminada
- 05Método de calentamiento y voltaje local
- 06Disponibilidad de vapor, agua y aire comprimido
- 07Tamaño de bolsa, película y peso objetivo
- 08Dimensiones de la planta y ruta de acceso
- 09Límites de extracción, drenaje y aguas residuales
- 10Reglas de automatización y acceso remoto
- 11Criterios de aceptación en fábrica y en planta
- 12Documentos, capacitación y repuestos requeridos
01
¿Qué diferencia hay entre la ruta de chips de papa y la de papas a la francesa fritas?
Ambas rutas comparten etapas de preparación, pero difieren en la geometría del corte y los criterios de aceptación del escaldado, la fritura, la eliminación de aceite, el sazonado, el enfriamiento y el empaque. Defina el punto final del producto antes de elegir los equipos.
02
¿Por qué es importante escaldar antes de freír?
El escaldado puede influir en el almidón superficial, los precursores del color, la textura y la carga que ingresa a la freidora. El tiempo y la temperatura deben validarse para el producto, no copiarse de una receta universal.
03
¿Qué datos de la papa cruda se deben incluir en la solicitud de cotización?
Registre la variedad, el historial de almacenamiento, la distribución de tamaños, los defectos, los azúcares reductores, los sólidos y la carga de suciedad. Estos datos ayudan a explicar por qué los mismos ajustes de máquina pueden producir diferencias de color o textura.
04
¿Una línea totalmente automática funciona sin supervisión?
No. La automatización puede coordinar los transportadores, las recetas, las alarmas y los datos, pero los operadores siguen siendo responsables de revisar la materia prima, realizar el saneamiento, gestionar el aceite, verificar la inocuidad de los alimentos y dar mantenimiento.
05
¿Qué grosor de rebanada admite la cortadora de referencia?
Los datos de la cortadora suministrada respaldan rebanadas de 1-5 mm. La geometría de los bastones para papas a la francesa requiere una cortadora y una evaluación de aceptación independientes.
06
¿Cómo se debe indicar la capacidad de producción?
Indique conjuntamente la entrada de materia prima, la producción terminada aceptada, el tiempo operativo previsto, las pérdidas de producto y la base del empaque. La documentación proporcionada no establece una cifra única y conciliada para toda la línea.
07
¿Qué datos de servicios auxiliares ya están documentados?
Los datos de referencia de la escaldadora indican 400 kg/h de vapor, mientras que los de la freidora continua indican calentamiento eléctrico de 150 kW. El programa final de servicios auxiliares debe conciliar cada máquina seleccionada con los servicios locales.
08
¿Qué tamaños de empaque admite el sistema de referencia?
Los datos de referencia abarcan bolsas de 80-400 mm de largo y 100-300 mm de ancho, además de película de hasta 620 mm de ancho y 0.04-0.09 mm de grosor. La velocidad indicada es de aproximadamente 30-40 bolsas por minuto para esa configuración de empaque, no para toda la línea.
09
¿Esta página incluye una planta completa para producir papas a la francesa congeladas?
No. El enfriamiento, el túnel de congelación, la manipulación del producto congelado, la interfaz con la cadena de frío y la aceptación final del producto congelado requieren confirmar por separado el alcance de la línea de producción de papas a la francesa congeladas.
10
¿Qué se incluye en la aceptación en fábrica y en planta?
Use 4 niveles: funciones de las máquinas, comportamiento integrado de la línea, criterios del producto y entrega operativa. Para cada elemento, indique la muestra, la medición, el responsable del registro y la condición de aprobación.
11
¿Quién prepara los procedimientos para controlar energías peligrosas?
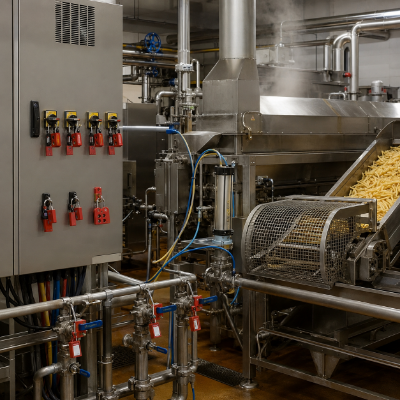
Los empleadores de la planta son responsables de su programa de control de energía, la capacitación y las inspecciones según las normas aplicables, como OSHA 29 CFR 1910.147. La revisión de los equipos debe identificar los puntos de aislamiento eléctrico, de vapor, aceite caliente, neumáticos y de energía almacenada.
12
¿Cómo se debe especificar el acceso remoto?
Defina si el acceso estará desactivado, será temporal o persistente; luego documente la aprobación, las cuentas, la autenticación, la segmentación, el registro de actividad, las copias de seguridad y la recuperación. NIST SP 800-82 Rev. 3 ofrece una referencia para planificar la seguridad de TO.
Trending now