Póngase en contacto con Shengtu Bufan Company

Sistemas de freidora continua y empanizadora
Fabricamos líneas de fritura continua y máquinas para aplicar batido y empanizado en plantas que fríen proteínas, vegetales y botanas recubiertos en producción continua, en lugar de trabajar por lotes. En este caso, una freidora continua es una máquina de banda de malla con banda de inmersión, ajuste motorizado de profundidad y caja externa para retirar residuos de la superficie del aceite, dimensionada para el volumen que realmente procesa, no para el máximo de catálogo. Envíenos el producto que desea freír y su objetivo de producción por hora; un ingeniero le enviará una cotización en un plazo de 24 horas.
- Cotización revisada por un ingeniero en un plazo de 24 horas
- Máquinas estándar en 20–35 días hábiles
- Pedido mínimo: un juego
- Probamos su producto antes del envío e incluimos un video de la prueba
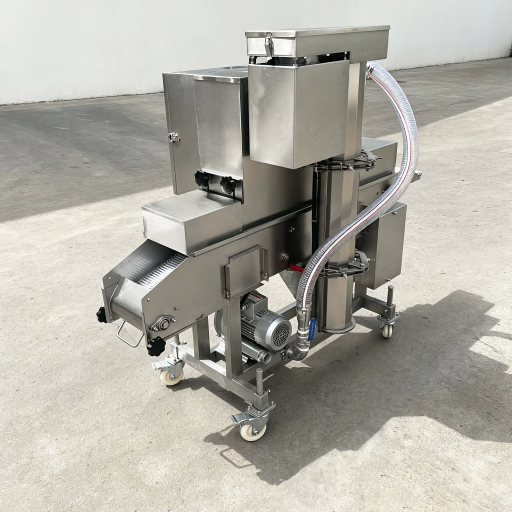
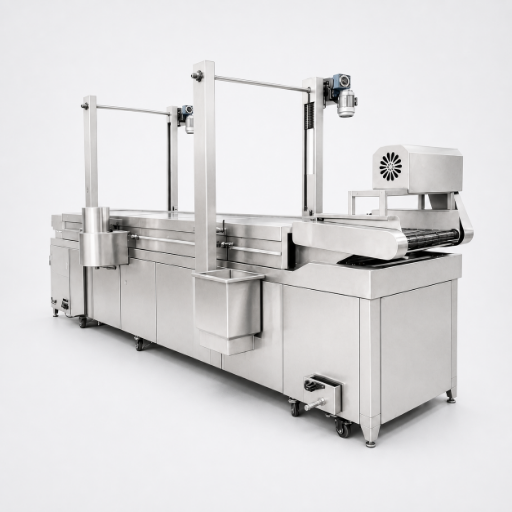
¿Aún no está listo para enviar una consulta completa? Envíenos una foto de su producto y le diremos qué configuración de transportador se adapta mejor. Revisar si el equipo es adecuado para su producto no tiene costo y solo requiere una respuesta.
Configuración de la línea de fritura continua y recubrimiento
Esta línea consta de dos máquinas, cada una configurada según una propiedad distinta de su producto. La freidora se adapta a su flotabilidad, tiempo de fritura y cantidad de residuos que desprende; la máquina de recubrimiento, al espesor del batido y al comportamiento del empanizado. Todo lo siguiente se puede ajustar durante la etapa de diseño, en lugar de quedar fijado por un modelo de catálogo.
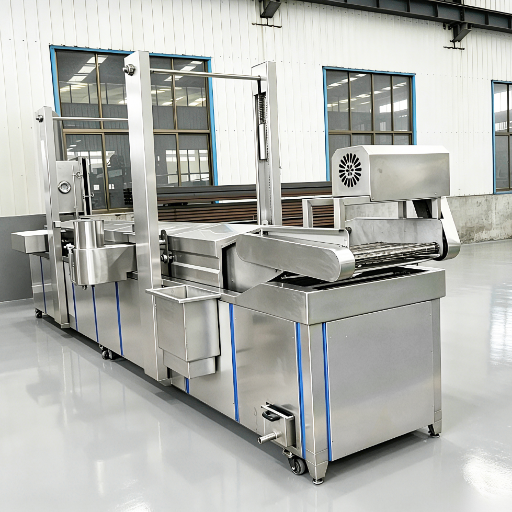
Banda e inmersión
- Transportador de banda de malla que recorre todo el tanque de aceite para mantener la producción continua, no por lotes
- Banda de inmersión sobre la banda principal para mantener el producto flotante bajo el aceite
- Dos columnas elevadoras motorizadas con reductores de tornillo sin fin y husillos, una para cada bastidor de banda
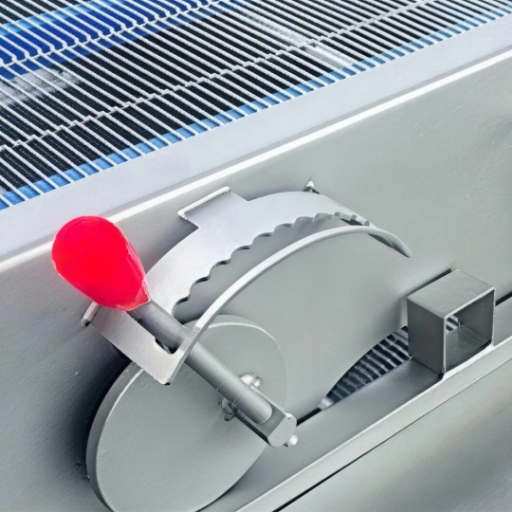
- La profundidad de inmersión se ajusta desde el panel de control, sin mover una palanca a mano para cambiar de producto
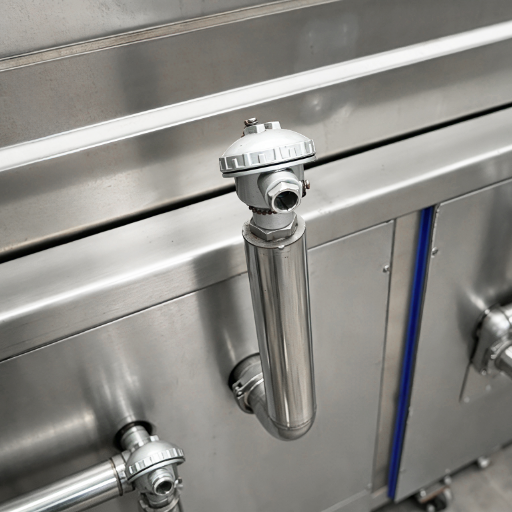
Manejo y descarga del aceite
- Válvula de drenaje inferior y boquilla en la pared lateral del tanque para los cambios de aceite programados
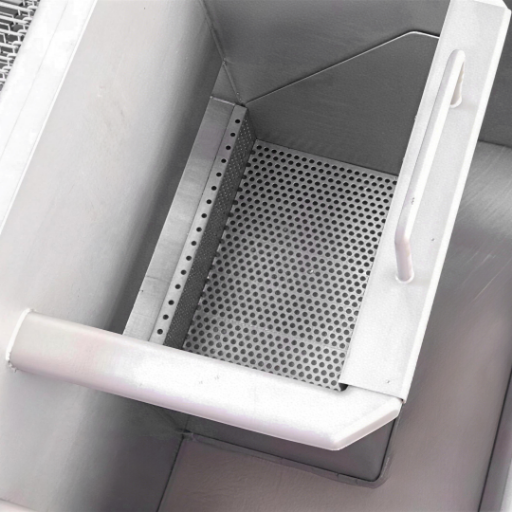
- Caja externa para residuos y retiro de material flotante, montada en un lateral del tanque y accesible sin vaciarlo
- Transportador de descarga con rodillo que eleva el producto para sacarlo del aceite
- Campana de extracción con ventilador de salida circular sobre la sección de descarga
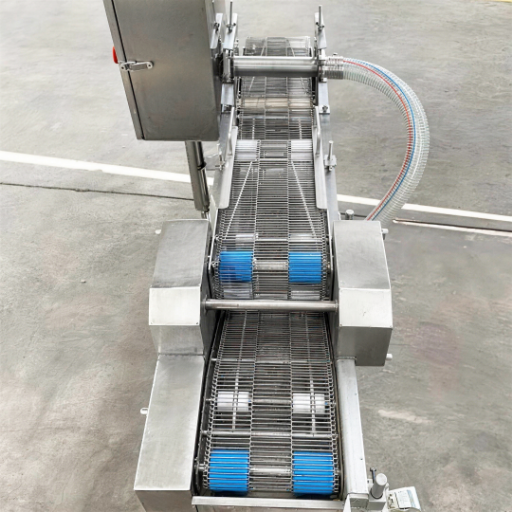
Sección de batido
- Bomba de recirculación del batido con conexiones sanitarias tri-clamp y tubería de retorno al tanque
- Aplicación automática del batido por inmersión o en cascada, según su espesor
- Sección desmontable de la banda de malla sobre el tanque de batido para facilitar el lavado
- Tapas abatibles del tanque y paneles de inspección atornillados en ambas paredes laterales
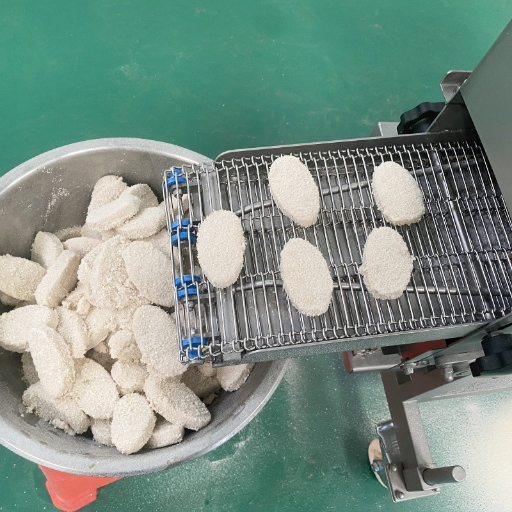
Sección de empanizado
- Tolva de polvo con conducto de alimentación inclinado y elevador de retorno de harina que recupera el empanizado y lo devuelve a la tolva
- Soplador de canal lateral que alimenta una cuchilla de aire sobre la banda transportadora para retirar el exceso de harina mediante aire, en lugar de sacudirlo
- Ventana de inspección en la carcasa del aplicador de empanizado para revisar el proceso en marcha
- Tensores manuales de la banda en el tambor de descarga
La geometría de los soportes de la banda es una variable de ingeniería real, no un adorno del proveedor. Una patente estadounidense concedida para una freidora continua con transportador coloca tubos rectangulares de intercambio térmico directamente debajo del tramo que transporta los alimentos. Así, soportan la banda para evitar que se combe y reducen la distancia entre la fuente y el disipador de calor. Esa misma patente sitúa la rampa de entrada en posiciones altas y bajas, para que la máquina se adapte a la flotabilidad del producto y no al revés.
Productos para los que se diseñan estas líneas
- Aves recubiertas: nuggets, tiras, tortitas y piezas con hueso de pollo
- Pescado y mariscos empanizados, incluso con recubrimientos más espesos de huevo o estilo tempura
- Vegetales recubiertos: aros de cebolla, champiñones, palitos de queso y croquetas de vegetales
- Líneas de procesamiento de botanas, incluidos productos de papa frita, pellets extruidos y masas
- Productos prefritos destinados a la congelación, en lugar de al empaque directo
- Productos de carne y almidón que requieren una costra firme antes de una segunda etapa de cocción
Por lo general, enviar un video corto de su producto en la línea actual es más rápido que preparar una especificación.
Sistemas de recubrimiento y tipos de producto
El recubrimiento industrial se divide en tres categorías, y esa diferencia determina la máquina, no la receta. La respuesta generada por Google para el término principal todavía mezcla máquinas comerciales para empanizar con panificadoras domésticas, así que conviene explicar claramente la clasificación a continuación.
Sistema de recubrimiento
Descripción
Productos adecuados
Requisitos de la máquina
-
Empanizadora para piezas sueltas, sin aglomerarEmpanizado fino y seco, o mezcla de harina, que fluye con facilidad como la arenaNuggets, tiras, tortitas y vegetales recubiertosCapa uniforme, espolvoreado superior suave y alta recuperación del empanizado: la mayor parte del polvo nunca toca el producto
-
Empanizado con harina que no fluye librementeHarina pegajosa o mezcla de batido y harina que forma grumos y se atascaAves marinadas, proteínas con superficie húmeda y recubrimientos caserosTolva con agitador, alimentación forzada y limpieza frecuente de la banda; un espolvoreador para piezas sueltas se atasca y deja de alimentar el producto
-
Empanizado al estilo japonésEmpanizado tipo panko, largo y en escamas, que debe conservarse intacto para lograr la texturaTonkatsu, porciones de pescado y productos fritos prémiumManipulación de baja cizalla, ciclos cortos de recirculación y cuchilla de aire suave: el empanizado triturado se convierte en harina y cambia el producto
Aplicación del batido: por inmersión o en cascada
Esta es la elección de la máquina de recubrimiento que más influye en el producto terminado, y es un aspecto que la competencia presenta en dos fotos de catálogo sin explicar cómo elegir. El criterio es el espesor. Una máquina para aplicar batido y empanizado por inmersión es adecuada para batidos espesos y huevo; la aplicación en cascada sirve para batidos ligeros y fluidos que no deben acumularse.
El producto pasa por debajo de la superficie del batido, para que el recubrimiento cubra los huecos y las formas irregulares. La adherencia es mayor y más uniforme en productos con batidos espesos, y el tanque requiere recirculación para mantener una mezcla homogénea.
Una cortina de batido cae desde arriba sobre el producto. La adherencia es más ligera y se puede ajustar con facilidad mediante la cuchilla de aire, como requiere un recubrimiento fino estilo tempura.
Recubrimiento que su línea ya procesa
Envíenos la especificación del empanizado, la viscosidad del batido que utiliza y una foto del producto recubierto antes de freír. Confirmaremos en la cotización la configuración del aplicador, el circuito de recuperación y el ajuste de la cuchilla de aire, antes de que llegue la máquina.
Métodos de calentamiento y gestión del aceite
El aceite es el mayor costo operativo de una línea de fritura, y todos los competidores usan la frase «eficiente en el uso de aceite» sin definirla. El aceite degradado tiene definiciones medibles, límites publicados y una fórmula que permite predecir cuánto tardará en llegar a ellos. Esta sección presenta los tres aspectos, porque las decisiones sobre la tecnología de fritura que tome al comprar determinarán el costo del aceite durante toda la vida útil de la máquina.
La tasa de renovación del aceite indica cuánto tiempo tarda en reemplazarse toda la carga de aceite por aceite de reposición y es el mejor indicador individual de la vida útil del aceite. El Centro de Productos Agrícolas y Alimentarios de Oklahoma State University la define como el peso del aceite en la freidora dividido entre el peso del aceite que el producto arrastra cada hora. En la práctica, las freidoras operan al 80 to 90 percent de la cifra teórica.
Las freidoras industriales tienen tasas de renovación de 5 to 10. Cuanto menor, mejor: al aumentar la tasa, se acelera la degradación y disminuye la vida útil.
Ejemplo práctico de la misma fuente: 32 lb de aceite en el tanque y 50 lb/hr de producto con una absorción de aceite del 8 percent generan una reposición de 4 lb/hr y una renovación cada 8 horas.
En procesos por lotes, los intervalos van de 5 to 12 horas. Alargar la renovación de 5 horas a 12 horas somete el aceite a mucho más desgaste con el mismo producto.
«Dimensionamos el volumen de aceite según la tasa de absorción del producto, no según el tamaño de un tanque que se vea impresionante en una foto. Una freidora con más aceite del que justifica su capacidad de procesamiento deja el aceite reposando y oxidándose entre turnos».
— Equipo de ingeniería de aplicaciones de Shengtu
Los residuos finos no son un problema meramente estético. El empanizado que se desprende y permanece en el aceite se quema y carboniza, lo que acelera la degradación. El sabor a quemado que deja parece un defecto de la receta, cuando en realidad es un defecto de calidad causado por el equipo. Por eso, los filtros antes de la bomba de circulación son más importantes de lo que sugiere el folleto.
No existe un límite legal universal para la degradación del aceite de fritura. En algunos mercados hay límites legales para los compuestos polares totales; en otros son recomendaciones, y en los tres mercados angloparlantes más grandes no hay ninguno. Si exporta productos fritos terminados, el mercado de destino determina cuándo debe cambiar el aceite.
| Límite de compuestos polares totales | Dónde se aplica |
|---|---|
| 24 percent o menos | Alemania |
| 25 percent o menos | Bélgica, Brasil, Chile, Costa Rica, República Checa, Finlandia, Francia, India, Italia, Polonia, Portugal, Tailandia, Turquía |
| Menos de 25 percent | Panamá, España |
| 27 percent o menos | Austria, China, Suiza, Países Bajos |
| 30 percent o menos | Hungría |
| Índice de acidez de 3 o menos, en lugar de una prueba de compuestos polares | Japón, Corea del Sur |
| Sin límite legal | Estados Unidos, Australia, Reino Unido |
Hay dos observaciones prácticas detrás de esta tabla. En Estados Unidos y Australia, los operadores usan la lectura de compuestos polares como referencia interna, no como requisito legal; en el Reino Unido no existe ningún límite máximo legal. Una sola lectura de compuestos polares tampoco detecta los materiales polimerizados. Por eso, el método práctico de dos parámetros combina menos de 24 percent de compuestos polares con menos de 12 percent de triglicéridos poliméricos.
El método de calentamiento determina qué tan bien puede mantener la temperatura del aceite, y esa estabilidad repercute en el aceite. Los rangos a continuación provienen de guías publicadas de ingeniería de freidoras y son los valores que usamos para diseñar el sistema de fritura.
| Método de calentamiento | Variación de temperatura | Aplicación |
|---|---|---|
| Calentamiento directo a gas | 10 to 15 °F | Menor costo inicial, mayor variación; adecuado para productos resistentes con un amplio margen de proceso |
| Calentamiento con fluido térmico | 7 to 10 °F | Líneas multiproducto donde una misma freidora procesa varias recetas |
| Calentamiento indirecto con intercambiador de calor externo | Dentro de 2 °F | Productos con un margen de proceso estrecho, empanizado delicado y cualquier proceso donde el color sea una especificación |
| Carga térmica de la freidora: todos los métodos | Descenso de 12 to 18 °F en la zona de fritura | Valor de diseño para dimensionar el intercambiador de calor y el circuito de circulación de aceite |
Los materiales también importan, y no solo por la higiene. Las superficies en contacto con el aceite y los alimentos son de acero inoxidable T-304 o superior. Se excluyen por completo el latón y el cobre del circuito de aceite, porque catalizan su oxidación. En general, el aceite de palma no debe superar los 363 °F, temperatura a la que, según los especialistas de la industria, el aceite empieza a descomponerse.
Tabla de especificaciones y selección
Las cifras de desempeño de una máquina deben incluirse en una cotización basada en su producto, no en una página web. La capacidad de procesamiento de una freidora continua depende del tiempo de fritura del producto y de la carga de la banda, no de un número fijo de modelo. Aquí podemos indicar qué especificamos, cuáles son los objetivos de diseño y en qué etapa se confirma cada valor.
Factores de costo, datos para cotizar y plazos de entrega
El precio depende de la configuración, la capacidad y la cantidad de acero inoxidable de la máquina, no de una lista de precios publicada. Las cifras que encuentra en línea esconden una diferencia real de categoría: una empanizadora de mostrador con precio para consumidores y una línea de producción continua pertenecen a categorías de equipo distintas, así que comparar sus precios no resulta útil. Esto es lo que realmente determina su cotización.
| Requisito | Especificaciones | Momento de confirmación |
|---|---|---|
| Configuración del transportador | Banda de malla con banda de inmersión encima; profundidad de inmersión ajustada mediante dos columnas elevadoras motorizadas | Al aprobar los planos |
| Área de cocción y longitud de la freidora | El área de cocción se calcula multiplicando la tasa de producción por el tiempo de fritura y dividiendo el resultado entre la carga de la banda; la longitud de la freidora es el área de cocción dividida entre el ancho de la banda | A partir de su objetivo de producción por hora |
| Rango de control de temperatura | Dentro de 2 °F con calentamiento indirecto mediante intercambiador de calor; 7 to 10 °F con fluido térmico; 10 to 15 °F con calentamiento directo a gas | Según el método de calentamiento que elija |
| Carga térmica de la freidora | Dimensionada para un descenso de temperatura de 12 to 18 °F en la zona de fritura | Durante el diseño, según el producto y la capacidad de procesamiento |
| Objetivo de renovación del aceite | Volumen de aceite seleccionado para una renovación cada 5 to 10 horas, según la producción y la absorción indicadas | Durante el diseño |
| Materiales en contacto con el aceite | Acero inoxidable T-304 o superior en las superficies en contacto con el aceite y los alimentos; sin latón ni cobre en el circuito de aceite | Fijo: no es una variable de la cotización |
| Manejo de residuos finos | Filtro para el empanizado antes de la bomba de circulación, caja externa para retirar los residuos flotantes y drenaje inferior para el material sedimentado | Al aprobar los planos |
| Plazo de entrega de la máquina estándar | 20–35 días hábiles después de aprobar los planos | Se confirma en la cotización |
| Plazo de entrega de la línea personalizada | 45–60 días hábiles | Se confirma en la cotización |
| Tiempo de respuesta de la cotización | En un plazo de 24 horas hábiles; un ingeniero la revisa | Al recibir la consulta |
| Pedido mínimo | Un juego; aceptamos pedidos de una sola máquina | Fijo |
| Verificación antes del envío | Procesamos su producto en la máquina en nuestras instalaciones y enviamos el video de la prueba junto con el equipo | Antes de que venza el plazo para pagar el saldo |
| Factor | Efecto en el costo | Cómo reducirlo |
|---|---|---|
| Objetivo de producción por hora | Determina el ancho de la banda y el área de cocción, que a su vez determinan el acero, el volumen de aceite y la carga térmica | Indique su tasa de producción continua realista, no la aspiración para la temporada alta |
| Método de calentamiento | El método de calentamiento indirecto con intercambiador de calor cuesta más que el calentamiento directo a gas y ofrece un rango de temperatura más estrecho | Elija el método según el margen de proceso de su producto, en lugar de optar por el rango más estrecho disponible |
| Cantidad de cambios de formato de producto | Las líneas multiproducto requieren inmersión ajustable, acceso más rápido para el lavado y más lógica de control | Agrupe los productos por tipo de recubrimiento para procesar varios con una misma configuración |
| Alcance del manejo del aceite | La filtración, el retiro de residuos flotantes, la extracción de lodos y la recuperación de calor requieren componentes adicionales en el circuito de circulación del aceite | Empiece con el sistema para manejar los residuos finos que realmente desprende su producto y agregue etapas de filtración después |
| Alcance de la integración de la línea | Integrar la máquina de recubrimiento y la freidora en un mismo sistema de control cuesta más que comprar dos máquinas independientes, pero menos que corregir después la transferencia entre ellas | Defina el alcance de la integración antes de la fabricación, no después de la instalación |
| Componentes adquiridos a terceros | Las marcas de accionamiento y control especificadas tienen su propio precio y plazo de entrega | Indíquenos en su consulta cualquier estándar de planta que debamos cumplir, no espere hasta la aprobación final de los planos |
| Etapa del pedido | Plazo de entrega | Qué incluye |
|---|---|---|
| Cotización | En un plazo de 24 horas | Configuración, alcance y precio según el producto y la producción que indicó |
| Máquina estándar | 20–35 días hábiles | Fabricación, montaje, construcción del sistema de control y prueba antes del envío |
| Línea personalizada o integrada | 45–60 días hábiles | Ingeniería de distribución de planta, integración del control de varias máquinas y prueba extendida |
Enviamos las cotizaciones en un plazo de 24 horas hábiles, después de que un ingeniero las revise. Trabajamos a partir del producto que desea procesar, su tamaño, una foto o un video corto, su objetivo de producción por hora y el plano de distribución de su fábrica, si cuenta con uno.
- Su producto: qué es, su tamaño y peso, y si flota o se hunde en el aceite
- Detalles del recubrimiento: tipo de empanizado, espesor del batido y si se aplica húmedo, seco o de ambas formas
- Capacidad de procesamiento: su objetivo de producción por hora, de forma continua y no máxima
- Servicios auxiliares disponibles en la planta: gas, vapor, fluido térmico o electricidad, y la capacidad disponible
- Espacio y acceso: plano de distribución de planta, altura del techo y recorrido que debe hacer la máquina para ingresar
HOJA DE CÁLCULO PARA DIMENSIONAR LA FREIDORA
Los dos cálculos anteriores determinan si una máquina se adapta a su planta y requieren cuatro datos que ya conoce: tasa de producción, tiempo de fritura, carga de la banda y absorción de aceite. La hoja de cálculo realiza ambos y devuelve la tasa de renovación que produciría el volumen de aceite resultante.
ENTREGA Y PAGO
El plazo de entrega empieza cuando se aprueban los planos, no cuando recibimos la consulta, y no incluye el transporte marítimo ni los trámites aduaneros en destino. El pago consiste en un anticipo del 50% y el saldo antes del envío, o una carta de crédito irrevocable a la vista. Enviamos FOB o CIF desde un puerto de China, o EXW desde nuestras instalaciones. La cotización especifica las unidades de accionamiento y los componentes de control adquiridos a terceros.
Integración de la línea y transferencia del producto del recubrimiento a la freidora
La transición entre el recubrimiento y la fritura es donde suele fallar una línea con dos proveedores, y el fallo pasa desapercibido. El producto que sale de la empanizadora con una cobertura irregular llega a la freidora con un tiempo de fijación de la costra también irregular, y se culpa a la freidora por un problema del recubrimiento. Controlar ambas máquinas con un mismo sistema es la razón, desde la perspectiva del cliente, por la que esta página existe como una sola y no como dos.
- La relación entre las velocidades de las bandas de la recubridora y la freidora continua, para mantener sincronizados la cobertura y el tiempo de permanencia
- La altura de transferencia y la orientación del producto durante el traspaso, para evitar que las piezas recubiertas den vueltas y pierdan migas antes de entrar al aceite
- Las migas que caen durante la transferencia, que se devuelven a la tolva o terminan quemándose en el aceite
- La lógica de arranque, paro y paro de emergencia compartida por ambas máquinas, en lugar de duplicada
Las dos máquinas de esta línea
Máquina para aplicar batido y empanizado
Tanque de batido con bomba de recirculación, tolva de polvo con elevador de retorno de harina y cuchilla de aire con soplador de canal lateral. Aplicación de batido por inmersión o en cascada, según la viscosidad de su mezcla.
Freidora continua
Tanque con banda de malla y banda superior de inmersión, columnas de inmersión motorizadas, caja desnatadora externa y campana de extracción sobre la salida. Se fabrica según el área de cocción que requieran su producto y volumen de producción.
Hay dos aspectos de esta página que usted puede comprobar en lugar de tener que aceptarlos porque los afirmemos. Su propio producto pasa por la máquina antes del envío y el video de la prueba se entrega junto con el equipo; además, cada componente de accionamiento y control comprado a terceros se identifica en su cotización, para que usted sepa de antemano qué piezas cuentan con el respaldo de otro proveedor. Ambos aspectos se pueden verificar durante la transacción, no después.
¿Está planeando una línea en lugar de una sola máquina? Envíenos el plano de distribución de planta y marcaremos los puntos de transferencia.
Solicite una revisión de compatibilidad con la distribución de planta →De la consulta a la puesta en marcha
La prueba previa al envío es la parte de este proceso que más conviene entender antes de hacer el pedido, porque es un instrumento de compra reconocido, no una cortesía. La International Society for Pharmaceutical Engineering define las pruebas de aceptación en fábrica y en sitio como la inspección y las pruebas estáticas o dinámicas de sistemas de fabricación que se realizan para aprobar su entrega y apoyar su calificación: la primera en las instalaciones del fabricante y la segunda en el sitio de instalación final.
-
01Envíenos los detalles de su producto: qué fríe, cuánto procesa por hora y qué recubrimiento utiliza.
-
02Le enviaremos una revisión de la configuración que abarcará la disposición de los transportadores, el método de calentamiento y el alcance de la manipulación del aceite, además de cualquier restricción que imponga su distribución de planta.
-
03Recibirá una cotización por escrito con el alcance, el precio, el plazo de entrega y los componentes comprados a terceros identificados, dentro de las 24 horas siguientes a la recepción de una consulta completa.
-
04Usted aprueba los planos. En ese momento comienza el plazo de entrega y es la última oportunidad económica para hacer cambios.
-
05Luego comienza la fabricación. Después, procesamos su propio producto en la máquina en nuestras instalaciones y lo grabamos. Si aquí no funciona correctamente, no se envía.
-
06Empaque, envío y asistencia para la puesta en marcha: el equipo se embala en una caja con el manual, el video de prueba y la caja de herramientas; al llegar, se proporciona orientación para la instalación.
| Qué verificar | Qué solicitar | Por qué ahorra dinero más adelante |
|---|---|---|
| Funcionamiento de la máquina en todo el rango de ajuste | Video de la profundidad de inmersión, la velocidad de la banda y los ajustes de la cuchilla de aire en ambos extremos del rango | Detectar en sitio los límites del rango es un problema de envío, no de ajustes |
| Acceso seguro y dispositivos de interbloqueo | Demostración de la guarda, los dispositivos de interbloqueo y el paro de emergencia en las imágenes de la prueba | Instalar guardas después de la instalación de la máquina implica detener una línea en funcionamiento |
| Dimensiones del equipo y conexiones de servicios auxiliares | Plano acotado en relación con su distribución de planta, con las dimensiones y posiciones de las conexiones | Que una máquina no quepa por la puerta es el error evitable más costoso que existe |
| Paquete de documentación | Manual, planos y certificados de componentes enumerados antes del envío, no después | La falta de documentos retrasa el despacho de aduana y la aprobación interna; ninguno de esos problemas se resuelve rápido a distancia |
La razón de incluir el paso cinco está documentada, no es promocional. Como indica la misma fuente: «Es común encontrar inconsistencias después de la fabricación»; los requisitos del usuario y los compromisos de la orden de compra pueden perderse durante el diseño. Y los costos solo aumentan: «el costo de resolver estos problemas, sean simples o complejos, aumenta una vez que el equipo sale de las instalaciones de fabricación».
Nuestros servicios más amplios de ingeniería de equipos e integración de líneas abarcan la distribución de planta y los controles que rodean a estas máquinas cuando se trata de una línea completa.
Control de calidad y documentación
El diseño higiénico de las freidoras y recubridoras se evalúa con base en un vocabulario publicado; conocerlo permite al comprador revisar una máquina en lugar de confiar sin comprobar. Las normas sanitarias 3-A son el primer referente al que acuden muchos compradores de equipos para procesamiento de alimentos.
Qué abarca realmente el vocabulario del diseño higiénico
3-A establece cuatro criterios fundamentales: que el equipo no sea tóxico, sea fácil de limpiar e inspeccionar y pueda soportar las condiciones del uso previsto. Para las superficies en contacto con el producto, especifica los materiales permitidos y su certificación, la rugosidad superficial máxima, las soldaduras sanitarias, los radios mínimos y la ausencia de imperfecciones superficiales, hendiduras, roscas, perforaciones y resortes.
No son reglamentos.
Aun así, muchas autoridades regulatorias los tratan como tales al autorizar equipos para el procesamiento de alimentos, y el símbolo 3-A indica que un Evaluador Certificado de Conformidad verificó el cumplimiento mediante una evaluación de terceros.
Dónde tiene consecuencias la definición.
Las superficies en contacto con el producto no son solo aquellas que este toca: incluyen cualquier superficie desde la que los residuos puedan gotear, escurrirse, caer o llegar al producto por arrastre.
Dónde tiene consecuencias en una freidora.
Las campanas de extracción, las estructuras de las bandas superiores de inmersión y los conductos de retorno de migas están sobre la línea de producto; precisamente por eso los diseñamos para que puedan desmontarse durante el lavado.
Cómo se revisa cada máquina
- Inspección de soldaduras y superficies en los conjuntos que entran en contacto con el aceite y los alimentos antes de ensamblar la máquina
- Prueba del sistema de control según la lista de funciones, incluidos los dispositivos de interbloqueo y el circuito de paro de emergencia
- Prueba en seco del recorrido de la banda, el ajuste de inmersión, la cuchilla de aire y el funcionamiento de la bomba en todo el rango de ajuste
- Prueba en húmedo con su producto, grabada de principio a fin antes de que venza el pago del saldo
Con su pedido se envían el manual de operación, el video de la prueba en fábrica, una caja de herramientas y los documentos de exportación: factura comercial, lista de empaque y conocimiento de embarque. Si algún elemento de la máquina no coincide con el plano aprobado, lo corregimos con base en ese mismo plano, no en una descripción verbal de lo que se pretendía.
Preguntas frecuentes sobre freidoras continuas y empanizadoras
¿Qué es una freidora continua y cómo funciona?
Una freidora continua transporta el producto a través de un tanque de aceite caliente mediante una banda de malla. El producto entra por un extremo y sale frito por el otro, sin vaciar el aceite entre cargas. Una banda superior mantiene sumergidas las piezas que flotan durante todo el tiempo de fritura. El calor proviene de un quemador, un circuito de fluido térmico o un intercambiador de calor externo; el aceite circula, se filtra y regresa continuamente.
¿Qué tipos de empanizadoras existen?
Las empanizadoras industriales se dividen en tres tipos: las que procesan piezas sueltas, sin aglomerar, con migas secas y arenosas; las de empanizado con harina que no fluye libremente, para mezclas pegajosas que forman puentes y grumos; y las máquinas de empanizado al estilo japonés, diseñadas para mantener intactas las hojuelas largas de panko. La aplicación del batido también se divide en dos tipos: por inmersión y en cascada. Los resultados de búsqueda para consumidores suelen confundirlas con las máquinas domésticas para hacer pan, algo que conviene tener en cuenta antes de comparar opciones.
¿Cuál es la diferencia entre una freidora continua y una freidora por lotes?
Una freidora por lotes cocina una carga a la vez en un volumen fijo de aceite; una freidora continua transporta el producto a través del aceite sobre una banda a una velocidad establecida. La diferencia práctica está en la renovación del aceite: una línea continua lo repone de manera constante a medida que el producto lo arrastra, mientras que el aceite de una freidora por lotes se deteriora durante las horas de inactividad con el aceite caliente. La fritura por lotes conviene para corridas cortas y cambios frecuentes de receta; la fritura continua, para una producción sostenida de un producto estable.
¿Qué métodos de calentamiento se utilizan en las freidoras industriales?
Los tres métodos de uso general son el calentamiento directo a gas, el calentamiento con fluido térmico y el calentamiento indirecto mediante un intercambiador de calor externo. Se diferencian principalmente en la precisión con que mantienen la temperatura del aceite: aproximadamente 10 a 15 °F con gas directo, 7 a 10 °F con fluido térmico y dentro de 2 °F con calentamiento indirecto. El calentamiento eléctrico se utiliza en máquinas más pequeñas cuando no se dispone de gas ni de fluido térmico.
¿Cómo se mide la calidad del aceite de fritura?
La medida estándar es el total de compuestos polares, expresado como porcentaje y medido en la línea con un instrumento. Una evaluación práctica de dos parámetros combina menos de 24 por ciento de compuestos polares con menos de 12 por ciento de triglicéridos poliméricos, porque una lectura de compuestos polares por sí sola no detecta los materiales polimerizados. Japón y Corea del Sur utilizan, en cambio, una prueba de índice de acidez de 3 o menos.
¿Se pueden integrar el batido, el empanizado y la fritura en una sola línea?
Sí, y la razón para hacerlo es el control, no el espacio en planta. La relación entre las velocidades de las bandas, la altura de transferencia y la lógica de paro deben coincidir entre la recubridora y la freidora; es mucho más económico diseñar esa coordinación antes de la fabricación que adaptar los equipos después. Fabricamos ambas máquinas, por lo que aquí la interfaz se define durante el diseño en lugar de negociarse entre dos proveedores.
¿Qué productos se pueden procesar en una freidora continua?
Productos avícolas recubiertos, como nuggets, tiras y hamburguesas de pollo; pescado y mariscos empanizados; productos vegetales recubiertos; botanas, como papas fritas y productos extruidos en forma de pellets; y productos prefritos destinados a la congelación. La limitación no es la categoría del producto, sino su flotabilidad, el tiempo de fritura y la cantidad de residuos que suelta en el aceite.
¿Qué necesita de mi parte para cotizar?
El producto que desea procesar, su tamaño, una foto o un video corto, la producción objetivo por hora y, si lo tiene, el plano de distribución de planta. Con estos cinco elementos, un ingeniero le enviará una cotización dentro de las 24 horas en días hábiles. Si también indica los servicios auxiliares disponibles en sus instalaciones —gas, vapor, fluido térmico o electricidad—, evitaremos una ronda adicional de consultas.
¿Cuánto cuesta una freidora continua?
El precio depende de la producción objetivo por hora, el método de calentamiento, el alcance de la manipulación del aceite y el de la integración; por eso, una cifra sin conocer su producto no es un precio real. Tenga cuidado al comparar opciones en línea: una empanizadora de sobremesa y una línea de producción continua pertenecen a categorías distintas, y en el sector los precios se cotizan según la configuración y no según el nombre del modelo. Envíenos información sobre su producto y su producción para cotizar la configuración que realmente necesita.
¿Cuál es el plazo de entrega?
Las máquinas estándar se envían en 20–35 días hábiles después de aprobar los planos. Las líneas personalizadas o integradas requieren 45–60 días hábiles; el plazo se confirma en la cotización. El plazo comienza cuando se aprueban los planos, no cuando se recibe la consulta; el transporte marítimo y el despacho de aduana en destino quedan fuera de ese plazo.
¿Hacen una prueba con mi producto antes del envío?
Sí. Procesamos su producto en la máquina en nuestras instalaciones antes del envío y el video de la prueba se entrega junto con el equipo. Las pruebas de aceptación en fábrica existen precisamente porque es común encontrar inconsistencias después de la fabricación, y el costo de corregirlas aumenta una vez que la máquina sale de la fábrica.
¿Qué documentos se envían con la máquina?
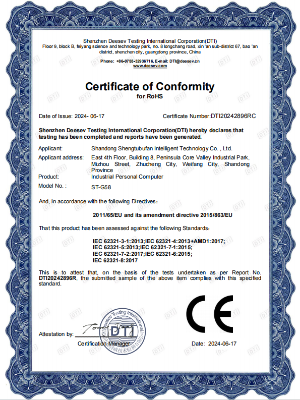
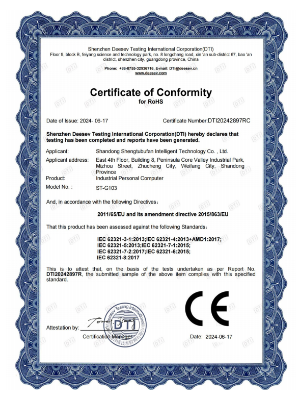
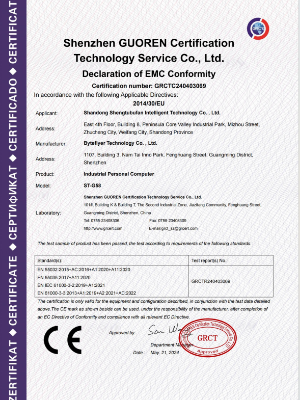
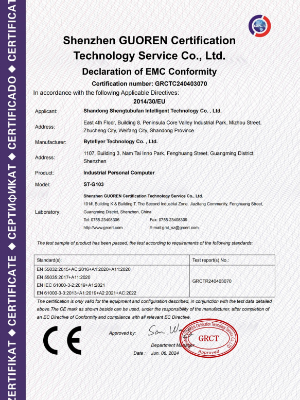
Los certificados y documentos aplicables se confirman según el modelo y la configuración del equipo, así como el país de destino. Los registros del sistema de gestión de la empresa se revisan por separado de los documentos de conformidad del producto.
Se envían el manual de operación, el video de la prueba en fábrica, una caja de herramientas y los documentos de exportación: factura comercial, lista de empaque y conocimiento de embarque. En la cotización se identifican los componentes de accionamiento y control comprados a terceros; por marca, usted puede solicitar la documentación correspondiente antes del envío. El pago consiste en un anticipo de 50% y el saldo antes del envío, o una carta de crédito irrevocable a la vista.
¿Qué debo revisar antes de comprar una freidora usada?
Empiece por averiguar para qué se usó la máquina, ya que el uso previo con productos no alimentarios representa un riesgo real en las superficies que entran en contacto directo con los alimentos. Después, revise el estado de las soldaduras sanitarias, la facilidad de limpieza, los registros de calibración, la disponibilidad de refacciones y si las funciones de seguridad cumplen las normas vigentes en su jurisdicción. Por último, compruebe que el equipo sea compatible con el resto de la línea: una máquina demasiado grande para los equipos adyacentes desplaza el cuello de botella sin aumentar la producción.
¿Cuánto dura una freidora continua?
La vida útil de un sistema de fritura de acero inoxidable depende más del circuito de aceite y de la banda que del tanque; por eso, el grado del material en contacto con el aceite y la manipulación de partículas finas son más importantes de lo que parecen. El acero inoxidable T-304 o de mejor calidad en las superficies en contacto con el aceite, junto con la exclusión del latón y el cobre del circuito, evita la vía de catálisis metálica que provoca la oxidación del aceite. Las bandas, los componentes de accionamiento y las superficies de transferencia de calor son las piezas de desgaste; conviene especificarlas de una marca que se pueda conseguir localmente.
Trending now






