Póngase en contacto con Shengtu Bufan Company

Actualizado en septiembre de 2026
Una extrusora de alimentos de doble tornillo es un sistema de procesamiento continuo en el que dos tornillos transportan, mezclan, calientan, someten a cizallamiento, presurizan y dan forma a una masa alimentaria formulada. La máquina es importante, pero el resultado depende de la interacción entre la receta, la distribución de humedad, los elementos de los tornillos, la tasa de alimentación, la temperatura, la resistencia de la matriz y las etapas posteriores de secado o enfriamiento.
Esta guía ayuda a los tecnólogos de alimentos, ingenieros de proyectos y equipos de planta a convertir esas interacciones en un plan de proceso y de pruebas bien fundamentado. No repite deliberadamente información sobre modelos, configuraciones, precios ni cotizaciones. Esas decisiones comerciales corresponden a la página específica de equipos de Shengtu, una vez que se hayan definido los requisitos del proceso.
En pocas palabras
Una extrusora de alimentos de doble tornillo convierte una alimentación controlada de ingredientes en un estado de material reproducible y luego lo fuerza a pasar por una matriz para crear la forma y estructura deseadas. Su función no es simplemente empujar el producto por un cilindro, sino mantener una ventana de proceso medible que produzca una textura, densidad, dimensiones, humedad y estabilidad de línea aceptables.
Mapa de la guía
- Qué hace realmente la extrusora
- Cómo se desplaza el material durante el proceso
- Cuándo conviene una extrusora de uno o dos tornillos
- Matriz de evidencia: aplicación y proceso
- Cómo establecer una ventana de proceso medible
- Escala de diagnóstico de fallas de textura
- Capacidad de producto conforme
- Protocolo de aceptación: de la prueba al escalado
- Saneamiento, desgaste e intervención segura
¿Qué hace realmente una extrusora de alimentos de doble tornillo?
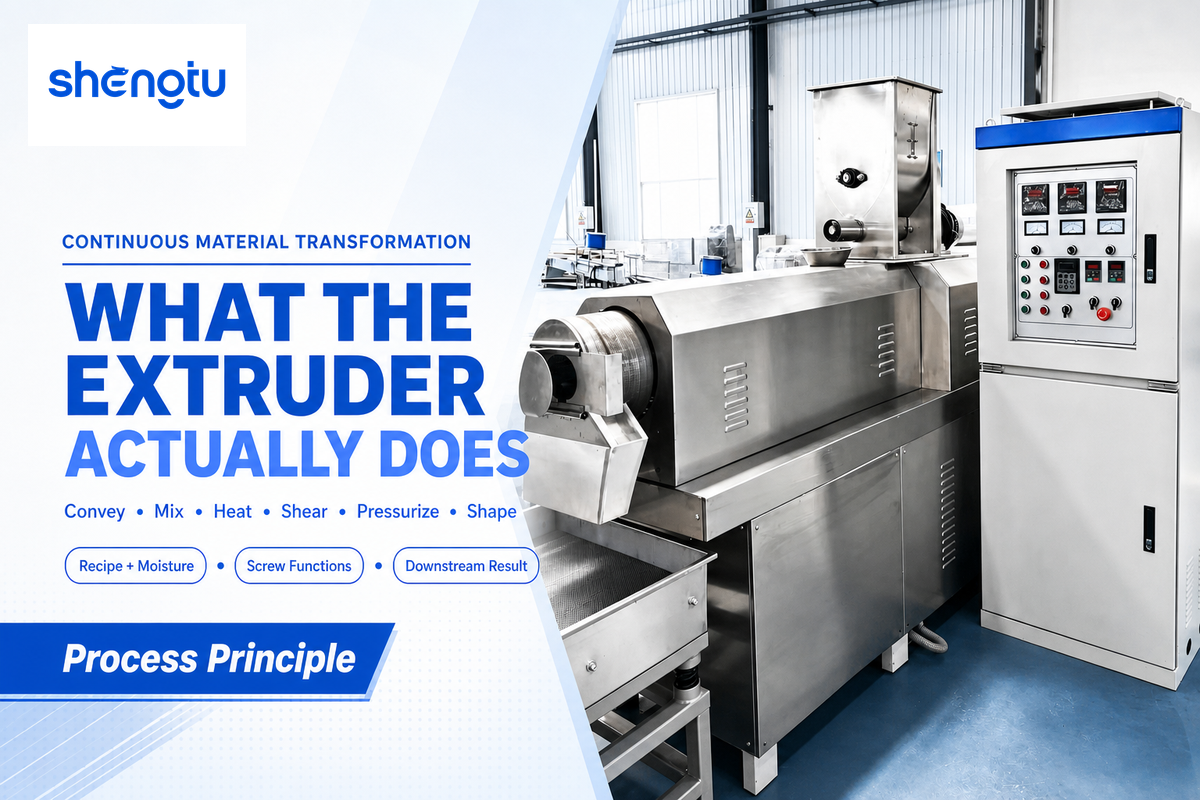
La extrusión de alimentos con doble tornillo dosifica, transporta, mezcla, calienta, somete a cizallamiento, presuriza y da forma al material alimentario de manera continua. Los dos tornillos permiten organizar elementos de transporte y mezclado en una secuencia adecuada para una transformación definida, pero el producto terminado sigue dependiendo de la receta y de toda la línea.
Los tornillos realizan varias funciones a la vez. Los elementos de transporte mueven el material hacia adelante. Los elementos de mezclado redistribuyen el agua, la grasa, los ingredientes minoritarios y el calor. El trabajo mecánico y el calentamiento del cilindro modifican la viscosidad y favorecen la cocción o la texturización. La restricción cerca de la matriz genera presión, y la matriz convierte la masa acondicionada en la geometría deseada. En la salida, la liberación de presión puede contribuir a la expansión, mientras que el cortador, el secador, el enfriador o la matriz de enfriamiento determinan lo que ocurre después.
Los diseños de tornillos engranados que giran en el mismo sentido son comunes cuando importan la flexibilidad de la receta y el control del mezclado. Eso no significa que la tecnología de doble tornillo sea superior en todos los casos. Una receta estable, con ingredientes que fluyen con facilidad y un rango operativo estrecho, puede procesarse eficientemente con un sistema más sencillo. La pregunta clave es si el producto requiere transporte positivo, mezclado configurable, adición de líquidos, venteo o control ante cambios en las materias primas.
A diferencia de la extrusión de plásticos, la extrusión de alimentos puede combinar una mezcla variable de polvos con agua, vapor, grasa e ingredientes sensibles al calor. Las configuraciones modulares de los tornillos permiten ubicar las funciones de transporte y mezclado donde las requiere la receta probada, pero esos elementos deben validarse como parte de un proceso integral, no elegirse a partir de un diagrama genérico.
La extrusora tampoco constituye toda la línea de producción. Las interrupciones breves del alimentador pueden parecer un problema de extrusión. Que haya carga disponible en el motor no impide que el secador limite la producción. Las paradas en el enfriador o la empacadora reducen la producción programada. Por eso, defina el sistema desde la recepción de ingredientes hasta el producto empacado conforme, no solo desde la tolva hasta la matriz.
Límites de la terminología para la producción de alimentos
El principio de funcionamiento es continuo: un par de tornillos giratorios trabaja dentro de un cilindro, y un diseño de tornillos engranados puede girar en el mismo sentido o en sentidos opuestos. Los tipos de extrusoras de doble tornillo también incluyen disposiciones paralelas o cónicas, pero esas denominaciones por sí solas no predicen una calidad constante del producto. La selección adecuada de la extrusora sigue comenzando por la receta y las pruebas del producto.
Los fabricantes modernos de alimentos pueden usar la extrusora para combinar formulaciones complejas, procesar un lote pequeño durante el desarrollo o respaldar una producción continua de alimentos. En comparación con el procesamiento por lotes, la línea registra una historia continua del material a lo largo del cilindro. El diseño de los tornillos, el control del proceso, el control preciso de la temperatura, el tiempo y la temperatura de residencia, y las zonas de temperatura del cilindro deben interpretarse junto con el comportamiento de la alimentación y el resultado final. Las afirmaciones sobre mezclado superior o excelente no son por sí mismas evidencia de aceptación.
Entre las aplicaciones habituales en la industria alimentaria se encuentran los alimentos secos para mascotas, los cereales para el desayuno, los productos proteicos, los snacks y otras aplicaciones diversas. Las extrusoras se usan para muchas categorías de productos, pero esa lista no demuestra que una sola configuración pueda fabricarlos todos. Los resultados de búsqueda también pueden tratar sobre ingredientes farmacéuticos activos; ese tema queda fuera de esta guía de alimentos y no debe influir en una decisión de proceso alimentario.
¿Cómo se desplaza el material durante el proceso de extrusión de alimentos?
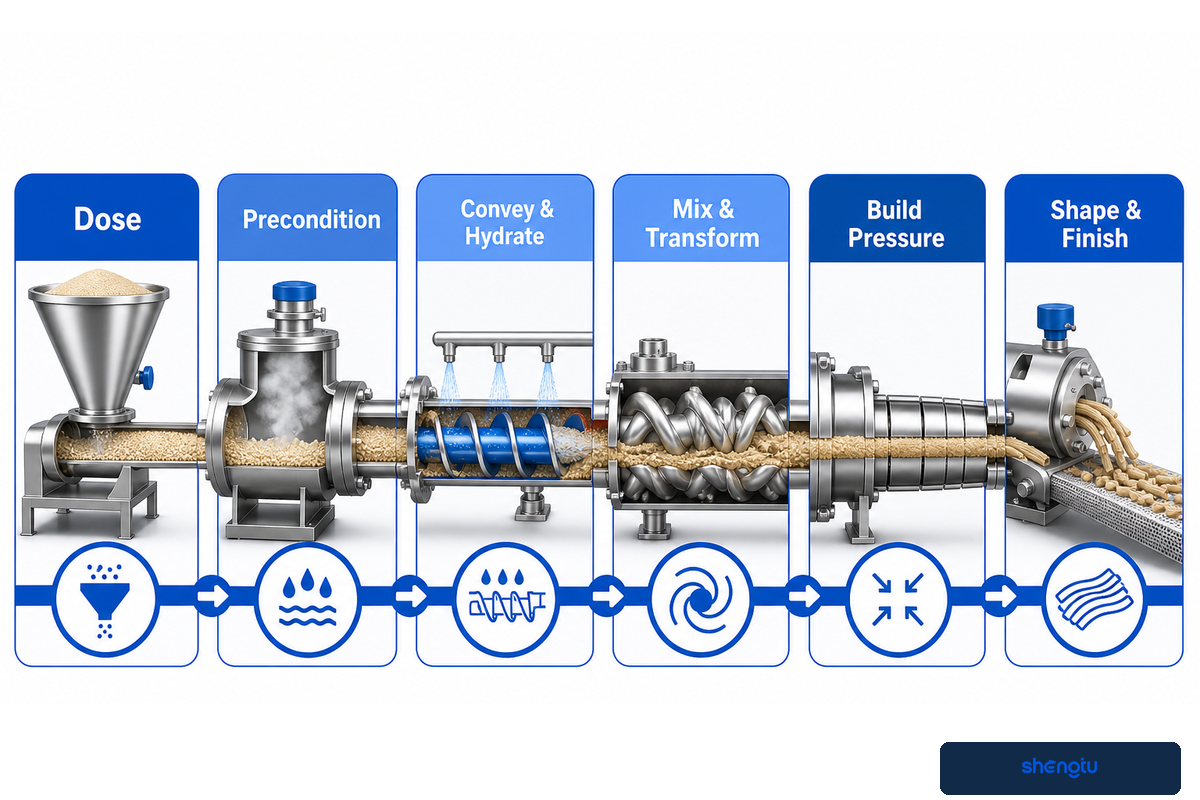
Normalmente, el material pasa de la dosificación y el preacondicionamiento opcional al transporte de sólidos, la hidratación, la cocción o texturización, el aumento de presión, el formado en la matriz, el corte y el secado o enfriamiento posterior. Aunque el cilindro tenga zonas físicas, el estado del material cambia de forma continua, por lo que los operadores deben seguir conjuntamente la humedad, la temperatura, la energía mecánica y la presión.
En un proceso de extrusión de doble tornillo, la pregunta útil no es dónde termina una zona determinada por su nombre. La pregunta es si el estado registrado del material se relaciona con el resultado del proceso de extrusión de alimentos que acepta la prueba del producto.
Flujo del proceso de extrusión de alimentos
1. Dosificar→
2. Preacondicionar→
3. Transportar e hidratar→
4. Mezclar y transformar→
5. Generar presión→
6. Dar forma y terminar
La dosificación establece la receta a lo largo del tiempo. Si los ingredientes se segregan o el alimentador pulsa, la fórmula promedio puede parecer correcta mientras la extrusora recibe porciones alternadas con exceso o déficit de ingredientes. El preacondicionamiento puede añadir agua o vapor e iniciar el procesamiento térmico antes de que el material entre al cilindro. Esto puede reducir la carga térmica de transformación dentro de la extrusora, pero solo cuando se controlan el tiempo de residencia, el mezclado y las condiciones de entrada.
Dentro del cilindro, el transporte y el mezclado redistribuyen la alimentación mientras el calor proviene tanto del cilindro como del trabajo mecánico. La presión suele aumentar hacia la matriz, pero el torque, la temperatura del producto y la presión son respuestas del proceso, no controles de calidad independientes. La revisión por pares de las variables de extrusión de alimentos describe la velocidad de los tornillos, la tasa de alimentación, la humedad, la temperatura, el torque, la presión de la matriz, la configuración de los tornillos, el tamaño de partícula y la proporción de ingredientes como factores que interactúan.
En la matriz, el material experimenta un cambio rápido de geometría y presión. Los productos expandidos dependen en parte de una expansión instantánea controlada y de que la estructura se fije. Los pellets densos pueden requerir una expansión limitada. Los productos proteicos de alta humedad siguen otra ruta: una matriz de enfriamiento extrae calor y ayuda a desarrollar la estructura mientras limita la expansión instantánea. Una sola «mejor receta» sin especificaciones no puede abarcar mecanismos tan distintos.
Tornillo simple o doble: ¿qué condiciones de proceso favorecen cada opción?
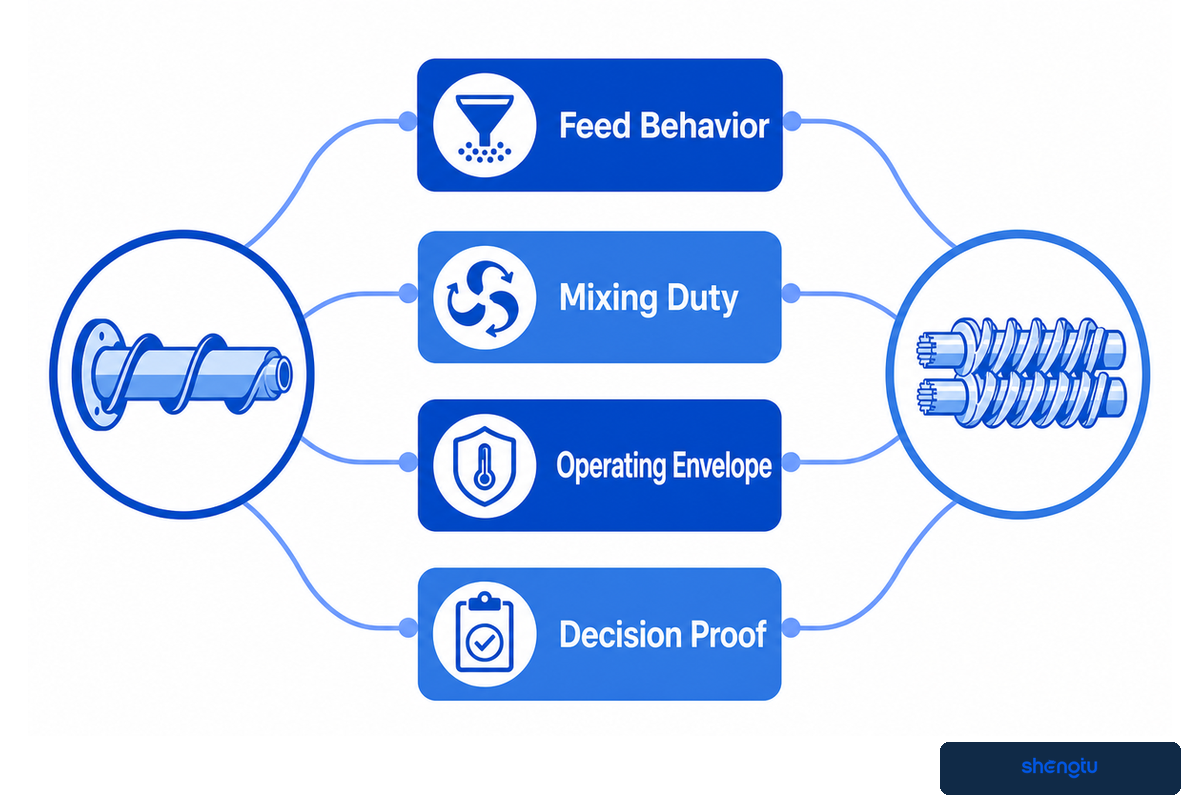
Las extrusoras de un tornillo pueden ser adecuadas para una receta uniforme, con ingredientes que fluyen con facilidad y una carga de procesamiento relativamente estrecha. Las extrusoras de doble tornillo resultan atractivas cuando la alimentación es difícil de transportar, la formulación varía, se necesita un mezclado más intenso o el proceso debe combinar varias funciones con un control más estricto.
La cantidad de tornillos no establece una clasificación de calidad alimentaria. El informe técnico de DLG sobre extrusión distingue entre aplicaciones más sencillas, que pueden convenir al procesamiento con un tornillo, y condiciones de formulación y alimentación en las que la modularidad del doble tornillo aporta valor. La revisión de 2025 sobre alimentos para acuicultura también presenta la versatilidad junto con mayores exigencias de inversión, energía y mantenimiento en su contexto específico. Estas comparaciones delimitan decisiones; no son multiplicadores de costos universales.
| Pregunta | Condiciones que pueden favorecer el tornillo simple | Condiciones que pueden favorecer el doble tornillo |
|---|---|---|
| Comportamiento de la alimentación | Estable, con buen flujo y poca variación | Variable, pegajosa, con varios componentes o difícil de alimentar |
| Exigencia de mezclado | Redistribución limitada o cocción/formado sencillos | Mezclado distributivo o dispersivo, adición de líquidos, funciones por etapas |
| Rango operativo | Rango estrecho de recetas y humedad | Rango más amplio de formulaciones o trabajo de desarrollo frecuente |
| Evidencia para decidir | Alimentación estable y producto aceptado con la producción conforme requerida | La misma evidencia, más pruebas de que realmente se aprovecha la flexibilidad adicional |
Una vez definidos los requisitos de la receta y el método de aceptación, consulte las configuraciones disponibles de extrusoras de alimentos de doble tornillo en la página de soluciones. Mantener allí la selección del modelo evita que esta guía compita con la página comercial por las solicitudes de cotización.
Use la matriz de evidencia de 5 columnas para relacionar aplicación y proceso
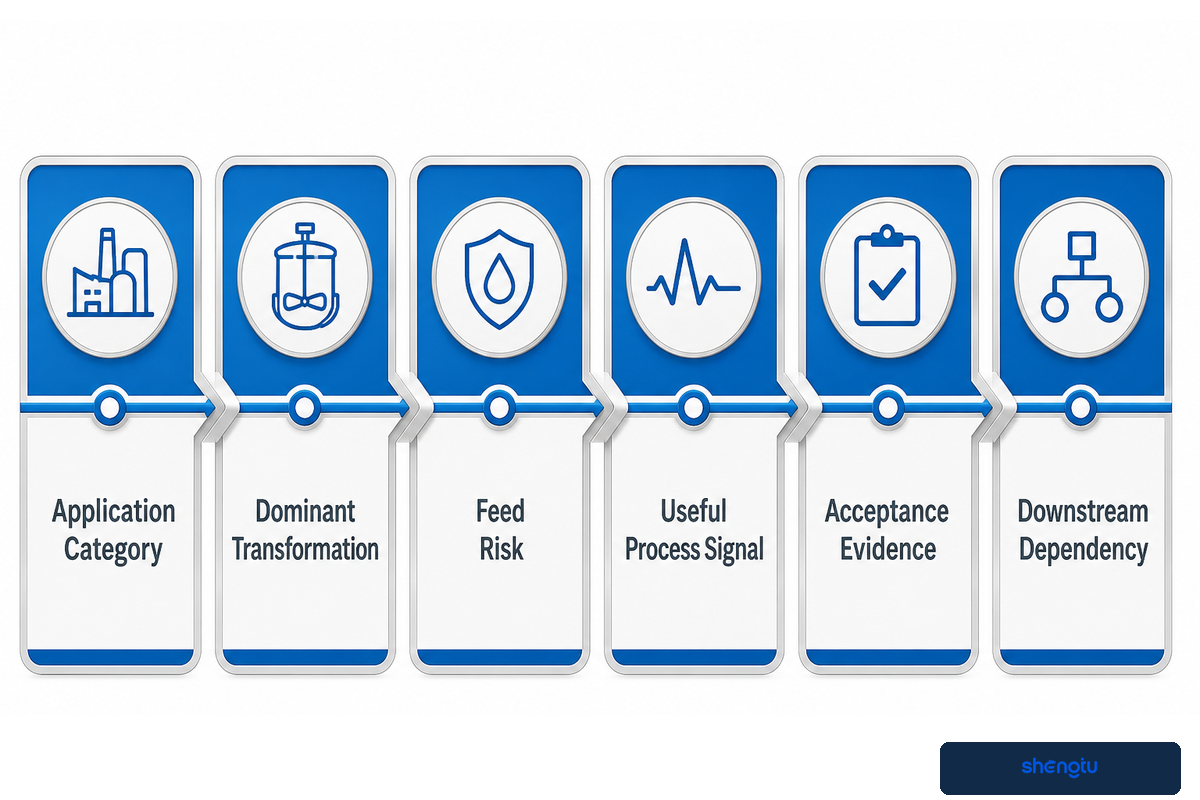
La matriz de evidencia de aplicaciones y procesos relaciona cada categoría de alimentos con la transformación, el riesgo de alimentación, la señal durante el proceso, la prueba del producto y la dependencia posterior que debe comprobar una prueba. Evita confundir una lista de productos posibles con evidencia de que una sola configuración puede fabricarlos todos.
| Categoría de aplicación | Transformación predominante | Riesgo de alimentación | Señal útil del proceso | Evidencia de aceptación | Dependencia posterior |
|---|---|---|---|---|---|
| Snacks expandidos / cereales | Cocción, expansión, formado | Variación de humedad y tamaño de partícula | Torque, temperatura del producto, presión de la matriz | Densidad aparente, expansión, textura, color | Secado y recubrimiento |
| Alimentos para mascotas | Cocción, formado, control de densidad | Grasa, fibra, proteína y plan de palatantes | Carga, presión, estabilidad | Dimensiones, densidad, durabilidad, humedad final | Secador, enfriador, recubridor |
| Proteína vegetal texturizada de baja humedad | Texturización y expansión de proteínas | Funcionalidad e hidratación de proteínas | Energía, temperatura, presión | Estructura, rehidratación, densidad | Secado y reducción de tamaño |
| Proteína de alta humedad | Alineación de proteínas y estructura fijada por enfriamiento | Fuente de proteína, hidratación, sensibilidad al calor | Carga, temperatura del producto, comportamiento térmico de la matriz | Estructura fibrosa, integridad, desempeño de cocción | Matriz de enfriamiento y corte |
| Pellets / piezas semielaboradas | Cocción, densificación, forma controlada | Distribución de aglutinante y humedad | Presión, torque, estabilidad del cortador | Geometría, roturas, comportamiento posterior de expansión | Secado y procesamiento secundario |
| Alimento para animales acuáticos | Cocción, densidad, estabilidad en agua | Aceite, fibra, finos, variación de ingredientes | Carga, presión, temperatura del producto | Comportamiento de flotación/hundimiento, durabilidad, estabilidad en agua | Secado, aplicación de aceite, enfriamiento |
| Cereal / harina instantánea | Cocción, aglomeración, cambio de solubilidad | Tipo de almidón y flujo del polvo | Energía, temperatura, estabilidad de la tasa | Dispersabilidad, viscosidad, humedad | Secado, molienda, tamizado |
| Snacks rellenos / coextruidos | Formación de la cubierta y coordinación del llenado | Reología de la cubierta y del relleno | Presión, tasa de la cubierta, tasa de llenado | Espesor de pared, sellado, proporción de relleno | Cabezal de coextrusión, corte, secado |
| Pan rallado / productos intermedios porosos | Cocción, expansión controlada, molienda posterior | Uniformidad de color y humedad | Temperatura, densidad, tasa de línea | Porosidad, color, distribución de partículas después de la molienda | Secado, enfriamiento, molienda, tamizado |
Use la matriz para decidir qué datos deben acompañar cada muestra. Por ejemplo, es difícil comparar una muestra de snack expandido sin el tiempo de acondicionamiento y el resultado de humedad. Sin las condiciones de la matriz de enfriamiento, una muestra de proteína de alta humedad aporta poca información sobre el escalado. La matriz no selecciona una configuración de tornillos; permite detectar la evidencia faltante antes de iniciar esa selección.
Establezca una ventana de proceso basada en la calidad medible del producto
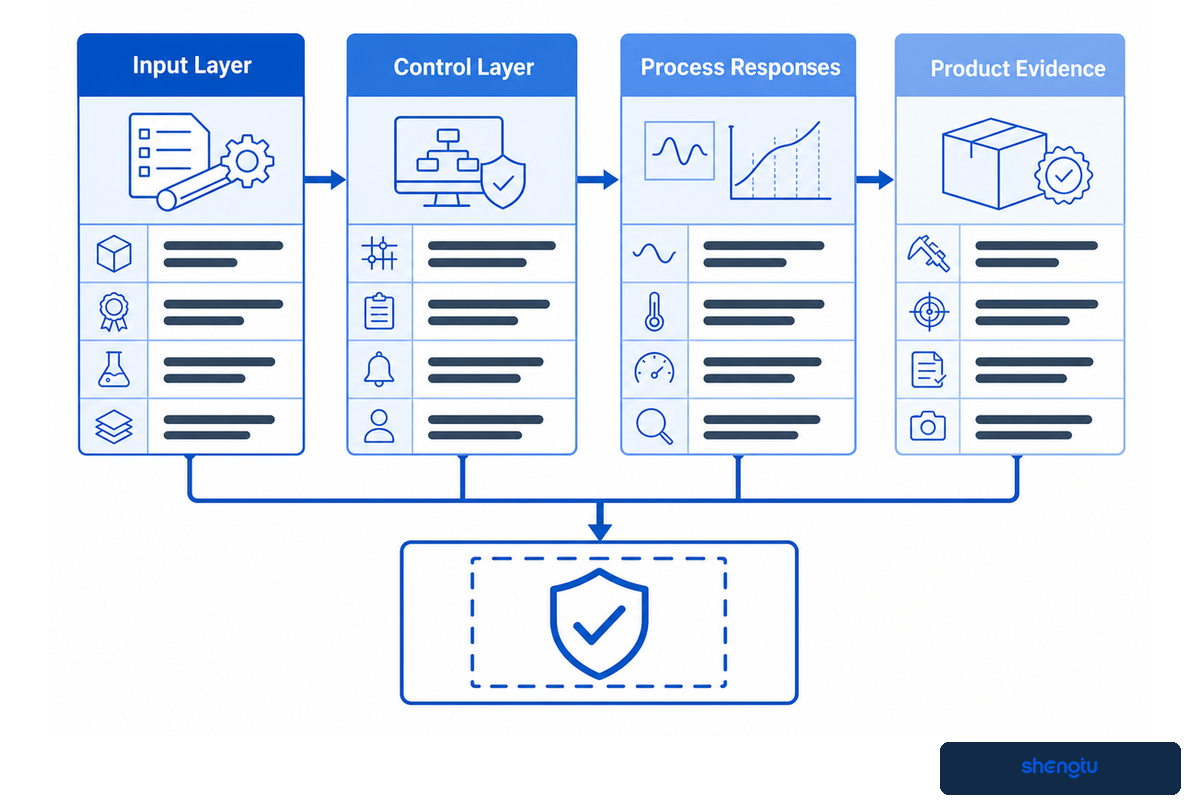
Una ventana de proceso es una combinación acotada de entradas de material y respuestas de la máquina que produce reiteradamente un producto aceptado. Debe relacionar la formulación y las condiciones operativas con señales medibles y pruebas del producto, en lugar de conservar de manera aislada un valor de temperatura o velocidad de los tornillos.
Principio para decidir: Una máquina estable no equivale a una extrusión de alimentos aceptable. La evidencia para liberar el producto debe relacionar el estado registrado del proceso con la prueba del producto acordada.
Comience por la capa de entradas: fórmula, proveedor y lote, distribución del tamaño de partícula, humedad inicial, preacondicionamiento, tasa de alimentación de sólidos y agua o vapor añadidos. Luego registre la capa de controles: velocidad y secuencia de elementos de los tornillos, ajustes de las zonas del cilindro, geometría de la matriz, estado del cortador y cualquier venteo o alimentación lateral. Después registre respuestas como torque o carga del motor, energía mecánica específica cuando esté disponible, temperatura del producto, presión de fusión, comportamiento del tiempo de residencia y estabilidad de la capacidad de procesamiento. Use unidades explícitas en el registro —por ejemplo, mm para dimensiones, kg/m³ para densidad aparente, N para fuerza de rotura, % para humedad, °C para temperatura, bar para presión, kW para potencia, kg/h para la tasa y min para intervalos de muestreo— sin tratar ninguna unidad de ejemplo como objetivo universal.
La última capa es la evidencia del producto. Según la aplicación, puede incluir la proporción de expansión, densidad aparente, fuerza de rotura, perfil de textura, humedad final, dimensiones, color, uniformidad de las piezas, comportamiento de cocción o rehidratación. El experimento de análisis de sistemas de 1994 varió la humedad y la velocidad de los tornillos mientras registraba el torque, la energía mecánica específica, la temperatura del producto y la presión de la matriz. Su enseñanza perdurable es la estructura de la cadena de evidencia: las entradas, la respuesta del proceso y el resultado del producto deben interpretarse en conjunto.
| Campo registrado | Solo como ejemplo de notación | Por qué forma parte de la cadena de evidencia |
|---|---|---|
| Tamaño de partícula | 0.1 mm | Contexto de alimentación e hidratación |
| Tasa de alimentación de sólidos | 1 kg/h | Normaliza la entrada de material |
| Tasa de adición de agua | 0.1 kg/h | Registra la ruta de la humedad |
| Tasa de adición de vapor | 0.1 kg/h | Registra la preparación térmica |
| Humedad inicial | 0.1% | Distingue el agua de la materia prima del agua añadida durante el proceso |
| Velocidad de los tornillos | 1 rpm | Define una entrada de control importante |
| Ajuste del cilindro | 1°C | Registra el perfil térmico programado |
| Temperatura del producto | 1°C | Registra la respuesta del material |
| Presión de la matriz | 0.1 bar | Muestra la resistencia y estabilidad |
| Potencia del motor | 0.1 kW | Permite calcular la energía |
| Intervalo de muestreo | 1 min | Relaciona las tendencias con las muestras |
| Duración de la ventana estable | 1 min | Define el período evaluado |
| Longitud de la pieza | 0.1 mm | Cuantifica los resultados del cortador y la matriz |
| Diámetro de la pieza | 0.1 mm | Cuantifica la variación de forma |
| Densidad aparente | 1 kg/m³ | Relaciona la estructura con el comportamiento durante el empaque |
| Fuerza de rotura | 0.1 N | Cuantifica la textura con un método determinado |
| Humedad final | 0.1% | Comprueba que el procesamiento posterior haya concluido |
| Tiempo de residencia en el secador | 1 min | Define la exposición al procesamiento posterior |
| Temperatura de enfriamiento | 1°C | Confirma las condiciones para el empaque |
| Masa de producto roto | 0.1 kg | Permite contabilizar el rendimiento de producto conforme |
| Tiempo de operación | 0.1 hr | Permite calcular la producción programada |
| Holgura por desgaste | 0.01 mm | Relaciona la inspección con la variación del proceso |
| Frecuencia eléctrica | 1 Hz | Documenta la base de los servicios auxiliares |
| Presión del aire comprimido | 0.1 bar | Documenta una condición auxiliar |
| Voltaje de la señal de control | 1 V | Documenta una señal de interfaz |
Regla práctica
No copie un ajuste publicado como si fuera una receta garantizada. Use la investigación publicada para elegir las variables y mediciones; después, establezca el rango operativo con la formulación, la geometría del equipo y el método de aceptación reales.
Cuando cambie un producto, vuelva a comprobar los límites. Cambiar la fuente de proteína, el nivel de grasa, el sistema de almidón, el tamaño de partícula o el vehículo del sabor puede alterar la alimentación, la viscosidad, la transferencia de energía y el comportamiento de la matriz. La estabilidad mecánica puede coexistir con un producto alimentario no aceptable, por lo que «la extrusora funcionó» no basta para decidir la liberación del producto.
Diagnostique las fallas con la escala de fallas de textura
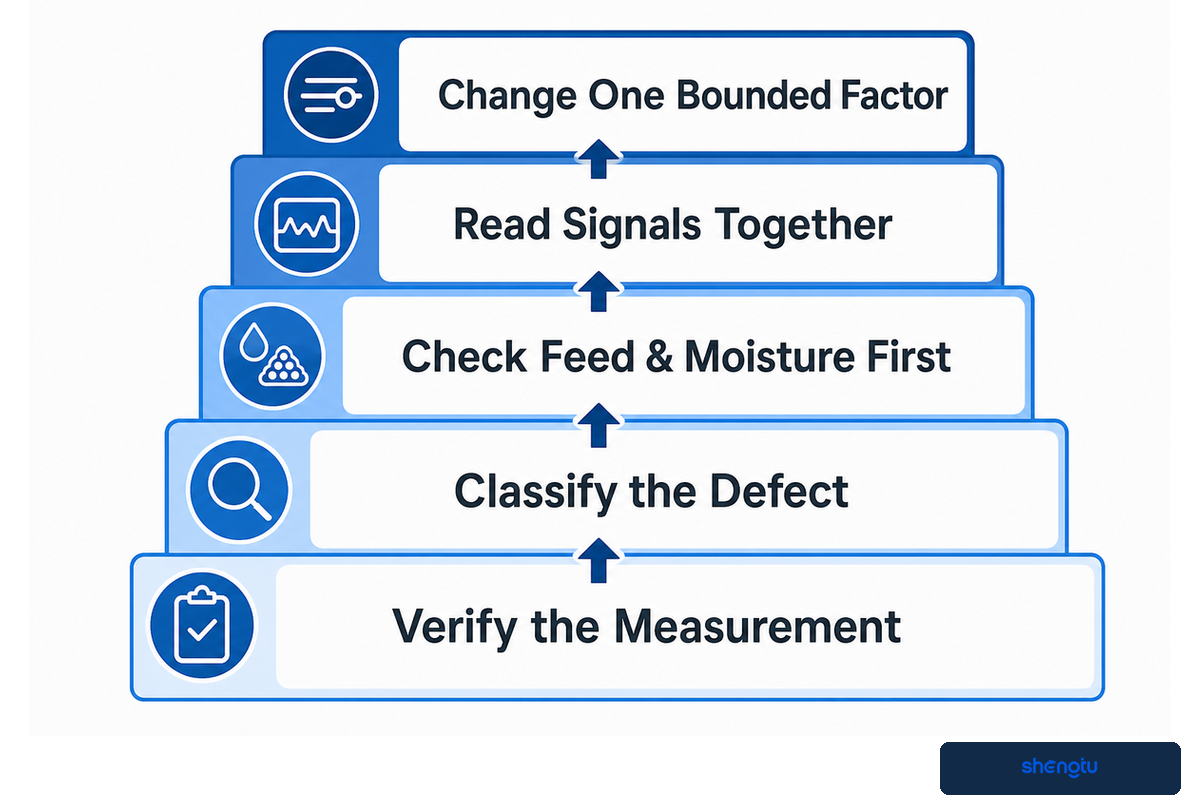
La escala de fallas de textura avanza desde la verificación de las mediciones hasta la clasificación de la falla, la revisión de la alimentación y la humedad, el análisis conjunto de las señales del proceso y un cambio acotado. Ayuda a evitar el error común de aumentar el calor o la velocidad de los tornillos antes de confirmar que la falla y su causa anterior en el proceso sean reales.
- Verifique la medición. Acondicione las muestras de la misma manera, use el mismo método de prueba y confirme el instrumento o el estándar visual.
- Clasifique la falla. Distinga entre densidad o expansión, dureza o estructura interna, superficie o color, uniformidad de tamaño y estabilidad de línea.
- Revise primero la alimentación y la humedad. Examine la variación del alimentador, la adición de agua, la descarga del preacondicionador, la segregación de ingredientes y los cambios de lote.
- Interprete las señales en conjunto. El torque, la presión, la temperatura del producto y la tasa ayudan a distinguir un cambio del proceso de un problema posterior o de muestreo.
- Cambie un solo factor dentro de límites definidos. Plantee la hipótesis, mantenga las demás variables lo más estables posible, registre la respuesta y vuelva a la condición de referencia si la calidad empeora.
| Falla | Revisar primero | Interpretar en conjunto | Evitar |
|---|---|---|---|
| Expansión baja o variable | Humedad de la muestra, consistencia de la alimentación, estado de la matriz | Densidad, temperatura del producto, presión, carga | Aumentar la temperatura automáticamente |
| Dureza excesiva | Método de acondicionamiento, ruta de humedad, estructura | Energía, densidad, humedad final, historial de secado | Culpar únicamente a la matriz |
| Flujo pulsante o piezas irregulares | Alimentador, formación de puentes, pulsos de agua, cortador | Tasa, torque, presión, distribución de las piezas | Usar solo la capacidad de procesamiento promedio |
| Puntos oscuros o quemaduras | Retención de material, zonas muertas, historial de paradas, sensibilidad de los ingredientes | Temperatura, comportamiento del tiempo de residencia, tendencia visual | Suponer que el color es solo un problema de receta |
| Producto húmedo después del secador | Humedad de entrada, carga de la cama, flujo de aire, distribución del tiempo de residencia | Producción de la extrusora, carga del secador, distribución de humedad final | Reducir la tasa de extrusión sin encontrar el límite del secador |
Calcule la capacidad en kilogramos de producto conforme, no según la capacidad nominal
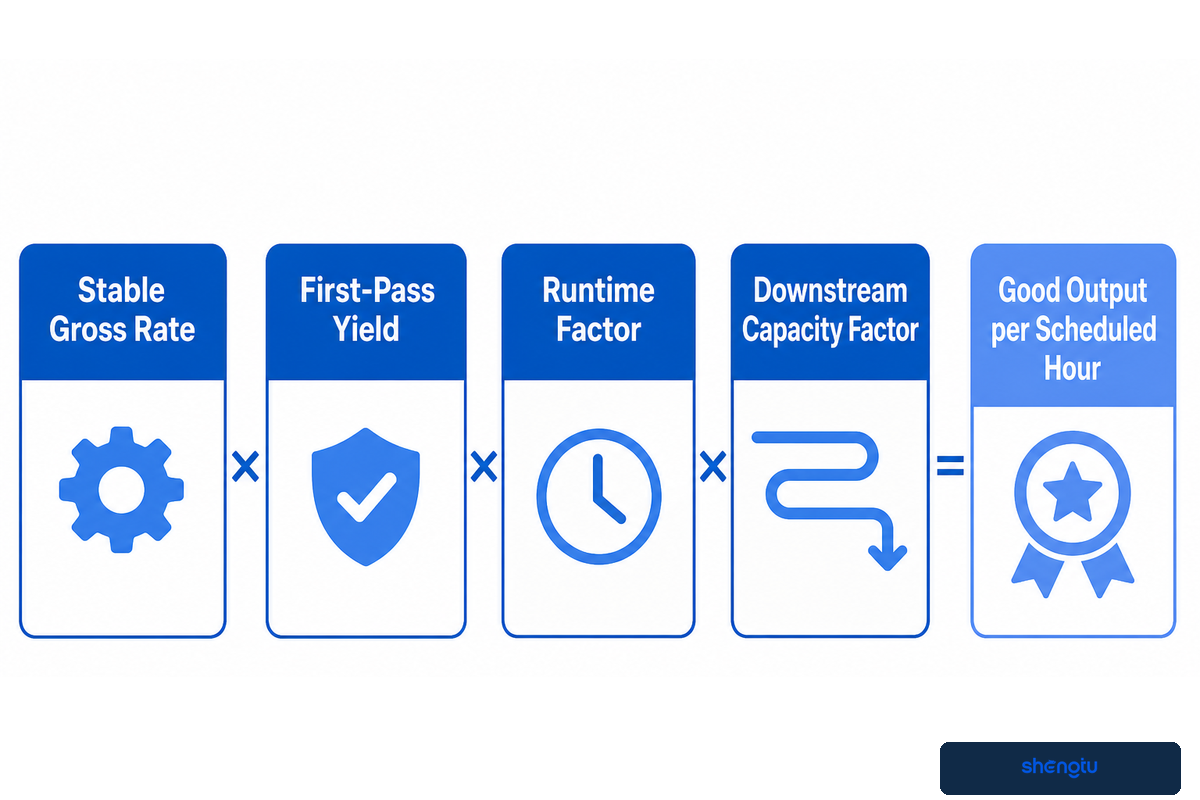
La capacidad útil es el producto aceptado que entrega la línea completa durante el tiempo programado. Estímela ajustando la tasa bruta estable de extrusión por el rendimiento de primera pasada, el factor de tiempo de operación y el factor de capacidad de la estación posterior que limita la línea.
Hoja de cálculo de capacidad en kilogramos de producto conforme
Producción conforme por hora programada = tasa bruta estable × rendimiento de primera pasada × factor de tiempo de operación × factor de capacidad posterior
Cada factor debe provenir de los límites reales de la planta o de una prueba representativa de la línea. No trate esta hoja de cálculo como una garantía de la máquina.
Ejemplo hipotético de planificación: supongamos que una línea demuestra una tasa bruta estable de 500 kg/h para el producto de prueba. Si el rendimiento medido de primera pasada es 94%, el factor de tiempo de operación previsto es 85% y el sistema posterior puede sostener 90% de esa tasa bruta estable, la estimación de planificación es 500 × 0.94 × 0.85 × 0.90 = 359.6 kg conformes por hora programada. Estas cifras son solo ilustrativas; no son especificaciones de Shengtu ni un desempeño prometido.
El factor de capacidad posterior evita que un cálculo basado en capacidades nominales oculte la restricción real. El tiempo de residencia en el secador puede ser el primer límite estricto cuando importa la distribución de humedad final. El enfriamiento debe estabilizar el producto antes del empaque, mientras que el rango de aplicación de un recubridor puede ser más estrecho que el de la extrusora. Los cortadores, transportadores y empacadoras también pueden limitar la capacidad de procesamiento aceptable o aumentar las roturas.
Pida que indiquen tanto la restricción como la evidencia. Si el secador limita la línea, registre la carga de la cama, el tiempo, las condiciones del flujo de aire y la distribución de humedad final. Si el alimentador limita la línea, conserve los datos de variabilidad de la tasa, no solo el promedio. Si lo primero que falla es la calidad del producto, la ventana de proceso —no la potencia del motor— determina la capacidad. La tasa de línea defendible es la de la restricción repetible más baja que aún produce un producto aceptado.
Valide una prueba con el protocolo de aceptación: de la prueba al escalado
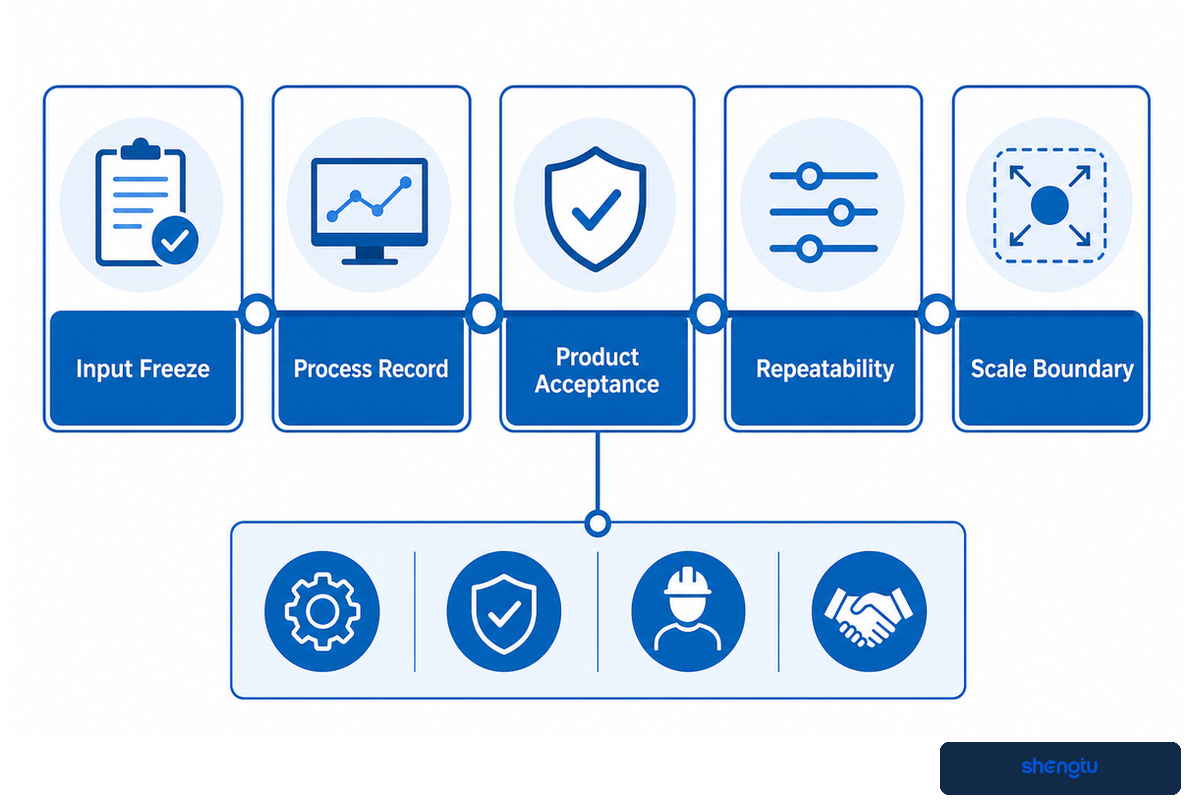
El Protocolo de aceptación de prueba a escala congela los insumos representativos, registra el estado del proceso, evalúa el producto, demuestra la repetibilidad y documenta qué puede cambiar al aumentar la escala. Sustituye la foto de una muestra exitosa por un paquete de evidencias que ingeniería, calidad, operaciones y el proveedor pueden revisar en conjunto.
Protocolo de aceptación: de la prueba al escalado
- Congelación de insumos: revisión de la receta, proveedor y lote, tamaño de partícula, humedad inicial, ajustes del preacondicionador y métodos de medición.
- Registro del proceso: tasa de alimentación, adición de agua o vapor, velocidad del tornillo, ajustes del cilindro, carga o torque, presión cuando esté disponible y temperatura del producto.
- Aceptación del producto: humedad, densidad aparente, textura, dimensiones, color, roturas y pruebas específicas de la aplicación.
- Repetibilidad: muestreos repetidos durante un periodo estable definido, además de observaciones del arranque, reinicio y cambio de formato cuando corresponda.
- Límites de escala: cambios previstos en el diámetro del tornillo, el área de la matriz, el comportamiento de alimentación, el historial térmico, la carga del secador y los equipos auxiliares.
La extrusión con alta humedad demuestra por qué importa esta disciplina. La revisión arbitrada de 2025 identifica la fuente de proteína, la composición de los insumos, la configuración de la extrusora y los parámetros del proceso como variables de desarrollo interrelacionadas. Otro estudio de 2025 describe transformaciones complejas en el cilindro calentado de doble tornillo y la matriz de enfriamiento, al comparar el aprendizaje automático con la optimización convencional. Más datos pueden mejorar un modelo, pero no eliminan la necesidad de usar material representativo y realizar pruebas físicas de aceptación.
Las pruebas de laboratorio o piloto pueden orientar el desarrollo y descartar formulaciones poco prometedoras, pero al aumentar la escala cambian las relaciones entre superficie y volumen, la geometría de los tornillos, la transferencia de calor, el área de la matriz, la distribución del tiempo de residencia y la carga de los equipos auxiliares. Por eso, distinga entre “la muestra cumplió la prueba en esta configuración” y “el resultado se mantendrá sin cambios al escalar”. Registre los supuestos que deberán confirmarse durante la aceptación en planta y la puesta en marcha.
El protocolo también debe indicar quién es responsable de cada decisión. Los tecnólogos de alimentos aprueban la fórmula y los métodos de evaluación del producto. Los equipos de calidad aprueban el muestreo y las reglas de liberación. Ingeniería confirma los servicios auxiliares, los controles y las interfaces. Operaciones revisa la limpieza, el personal y el comportamiento durante el reinicio. El proveedor documenta las condiciones de la máquina y las acciones técnicas pendientes. La prueba está completa cuando estas partes pueden rastrear el resultado del producto hasta un insumo y un estado del proceso definidos.
Planifique la limpieza, el control del desgaste y las intervenciones seguras
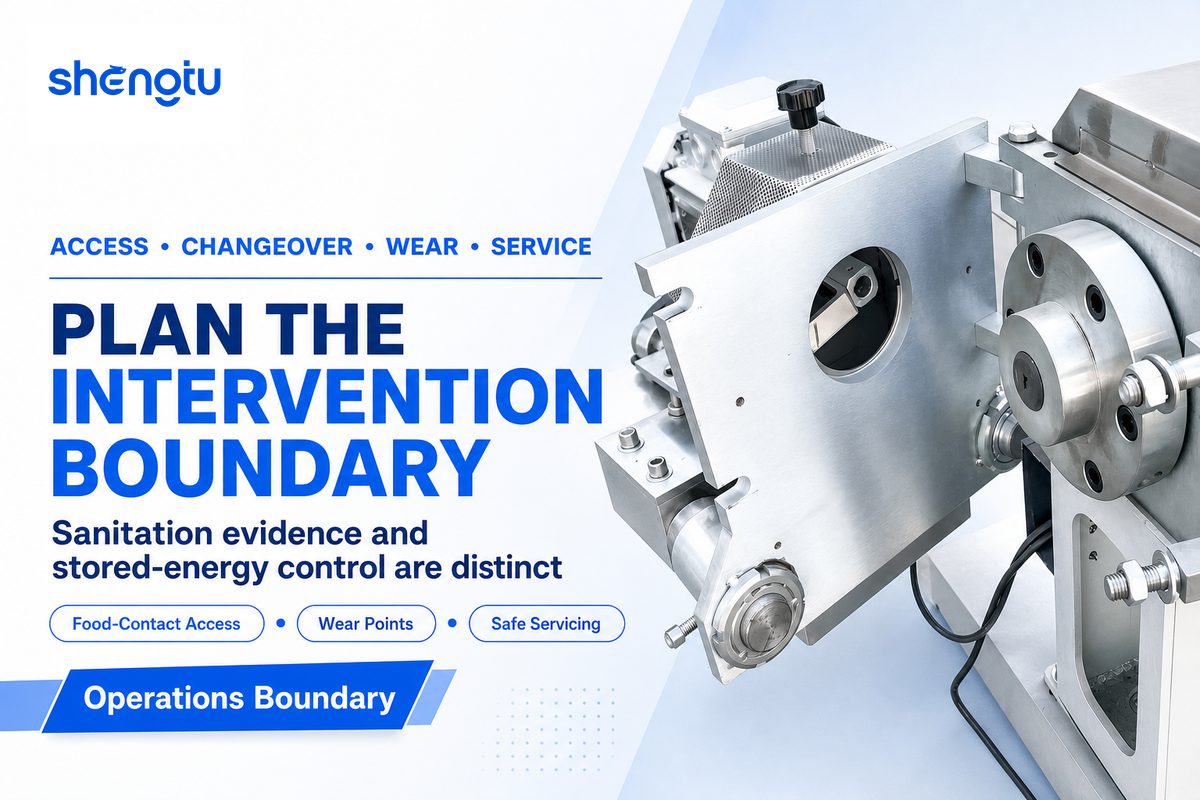
Un plan de extrusión confiable identifica, antes de iniciar la producción, el acceso a las superficies en contacto con alimentos, los riesgos de alérgenos y de cambio de formato, los puntos de desgaste y las tareas de servicio seguras. La limpieza rutinaria y el control de la energía almacenada son aspectos operativos relacionados, pero requieren procedimientos específicos de planta y verificaciones independientes.
Comience por identificar las superficies en contacto con el producto y el recorrido de los residuos. Determine qué zonas están a la vista y pueden limpiarse directamente, qué piezas deben desmontarse, qué sellos o uniones pueden retener material y cuál es la ruta del producto purgado. Defina la inspección o prueba que da por terminado el cambio de formato. Para el manejo de alérgenos, incluya la secuencia de producción, el manejo del reproceso, los utensilios compartidos y las evidencias requeridas antes de liberar el producto.
La guía de la FDA sobre controles preventivos relaciona los controles sanitarios con los riesgos de inocuidad alimentaria, el contacto cruzado con alérgenos y la contaminación. No establece una frecuencia de limpieza universal para todas las recetas de extrusión. El procesador debe elaborar y validar un plan de inocuidad alimentaria para el producto, el equipo, la secuencia y la jurisdicción correspondientes.
El desgaste afecta más que el costo de mantenimiento. La holgura entre los tornillos y el barril puede modificar el transporte, la transferencia de energía, el comportamiento de la presión y el historial de residencia. Las aberturas de la matriz desgastadas o las piezas de corte cambian la geometría y la distribución de las piezas. Registre las inspecciones dimensionales junto con las tendencias del proceso y los resultados del producto. Los aumentos graduales de la carga o las variaciones en la distribución de la densidad pueden dar pie a una investigación, pero no prueban un mecanismo de desgaste específico.
La apertura, el desatasco o el servicio de una extrusora plantean otros límites de seguridad. La norma de OSHA 29 CFR 1910.147 abarca el servicio y el mantenimiento en Estados Unidos cuando una activación, un arranque inesperado o la energía almacenada podrían causar lesiones. La intervención debe regirse por el procedimiento documentado de control de energía de la planta, la evaluación de riesgos, los requisitos locales y las instrucciones del fabricante. Esta guía no sustituye esos documentos.
Marco de decisión antes de enviar un informe del proceso
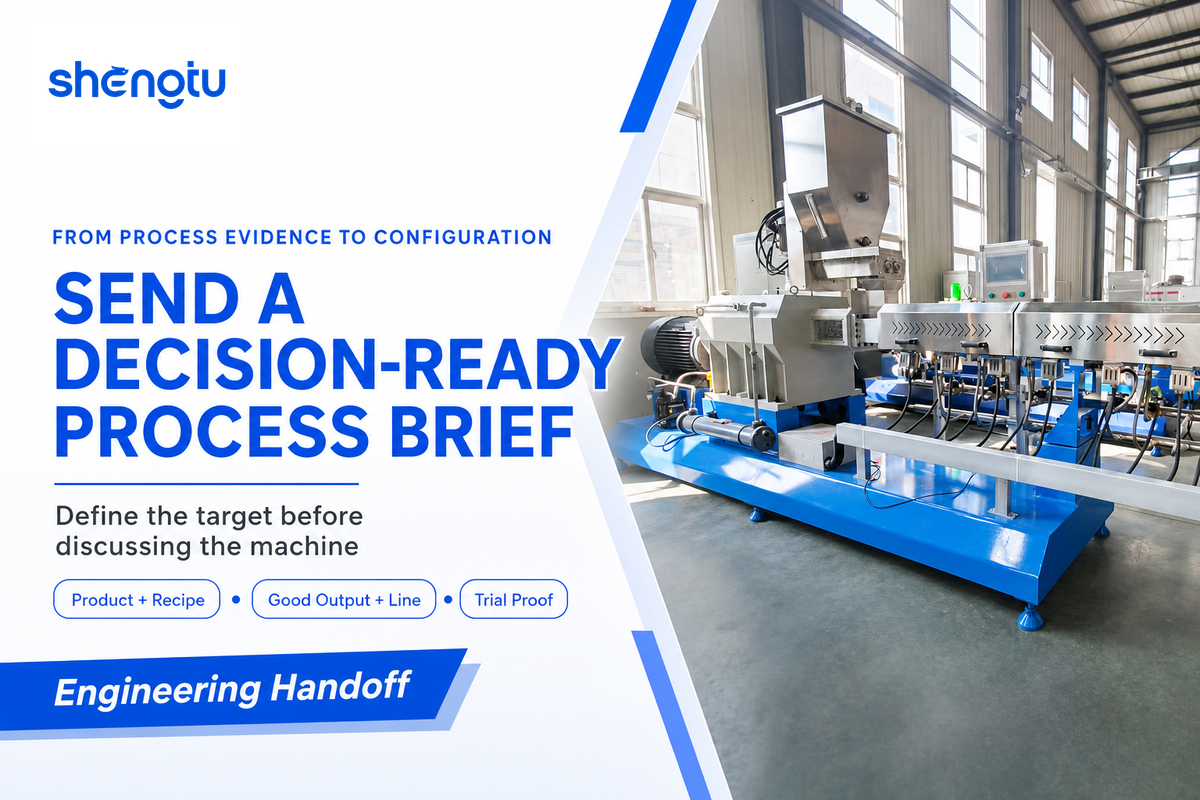
Un informe útil del proceso define el producto objetivo, los límites de la receta, el requisito de producción aceptable, el alcance de la línea completa, los servicios auxiliares, los límites de limpieza y el método de aceptación de la prueba. Solo entonces debe enviarse el proyecto a un proveedor para configurar la máquina.
| Bloque de decisión | Qué definir | Evidencia de aceptación |
|---|---|---|
| Producto objetivo | Dimensiones, densidad, textura, humedad final y variación permitida | Métodos, muestras acondicionadas y tabla de tolerancias |
| Límites de la receta | Materiales principales, variación entre lotes, humedad, sensibilidad y alérgenos | Materiales representativos para las pruebas y control de revisiones |
| Necesidades de producción | Producción aceptable, cronograma, cambios y paradas previstas | Registro de operación sostenida de la línea y contabilización del rendimiento |
| Alcance de la línea completa | Dosificación, preacondicionamiento, extrusión, acabado y empaque | Lista de interfaces y prueba de la estación que limita la capacidad |
| Evidencia de la prueba | Señales, muestreo, métodos, periodo estable y límites de escala | Protocolo firmado, exportación de datos, muestras y lista de acciones pendientes |
Shengtu Machinery describe sus equipos para el procesamiento de alimentos y su trabajo con líneas llave en mano en la página de antecedentes de la empresa. Consulte esa información para conocer la organización; evalúe si el proyecto se ajusta con base en el producto objetivo documentado y las evidencias de las pruebas.
Cuando el informe esté listo, consulte la página de soluciones de extrusoras de alimentos de doble tornillo para analizar la configuración. Así se mantienen diferenciadas las intenciones de búsqueda informativa y comercial: la guía explica cómo decidir y validar, mientras que la página de soluciones aborda qué puede configurar y suministrar Shengtu.
Presente un informe del proceso, no solo el nombre del producto
Comparta los límites de la receta, la calidad objetivo, el requisito de producción aceptable, el alcance de las etapas posteriores y el método de aceptación de la prueba. Así, la conversación con ingeniería tendrá un punto de partida verificable.
Hable sobre los requisitos del procesoPreguntas frecuentes
¿Cuál es la función de una extrusora de doble tornillo?
Una extrusora de alimentos de doble tornillo transforma materiales de forma controlada: los transporta, mezcla, calienta, presuriza y moldea de manera continua, mientras mantiene una ventana de proceso repetible en toda la línea.
La extrusión de doble tornillo convierte continuamente una formulación alimentaria dosificada en un producto moldeado mediante la combinación de transporte, mezcla, calentamiento, cizallamiento mecánico y generación de presión. Su valor práctico está en el control: los equipos pueden configurar las funciones de los tornillos y ajustar la alimentación, la humedad, la temperatura y la resistencia de la matriz para obtener un estado definido del material. Su función no consiste simplemente en empujar los ingredientes a través de un cilindro, sino en mantener una ventana de proceso repetible que produzca la textura, densidad, forma y humedad aceptables. Esa ventana debe abarcar el alimentador y las etapas posteriores, porque un cilindro estable no puede corregir una alimentación intermitente de la receta ni compensar un secador de capacidad insuficiente. Por lo tanto, su función real es lograr una transformación controlada y trazable en toda la línea. Los registros de tendencias, las muestras tomadas en intervalos definidos y las pruebas establecidas del producto permiten comprobar si la transformación es lo bastante repetible para la siguiente escala.
¿Cuál es la diferencia entre una extrusora de un tornillo y una de doble tornillo?
Las extrusoras de uno y de doble tornillo se diferencian principalmente en el transporte, la mezcla y la flexibilidad del proceso. El sistema adecuado depende del comportamiento de la alimentación y de la carga de transformación, no de una clasificación simple de calidad alimentaria.
La extrusión de un tornillo suele depender más de la fricción y de una alimentación constante, y puede ser eficiente para recetas uniformes con una ventana operativa relativamente estrecha. Los sistemas de doble tornillo ofrecen una mezcla más intensa, una configuración más flexible de los elementos de los tornillos y un mejor manejo de algunas formulaciones variables o con alta humedad. Aun así, la elección correcta depende del producto, el comportamiento de la alimentación, los requisitos de control, las necesidades de limpieza y los costos; el número de tornillos por sí solo no determina la calidad final del alimento.
¿Cuáles son las desventajas de la extrusión de alimentos?
La extrusión de alimentos combina muchas variables, por lo que las pérdidas durante el arranque, el desgaste, las necesidades de limpieza, la habilidad del operador y los cuellos de botella en las etapas posteriores pueden reducir la producción útil, aunque la extrusora parezca estable.
La extrusión de alimentos combina muchas variables, por lo que un cambio en la humedad, la tasa de alimentación, la velocidad de los tornillos, la restricción de la matriz o el secado posterior puede alterar varios atributos de calidad a la vez. Las pérdidas durante el arranque, el desgaste, la limpieza, la habilidad del operador y los cuellos de botella de la línea también afectan la capacidad aprovechable. El exceso de calor o cizallamiento puede perjudicar el color, el sabor, la textura o los componentes sensibles, mientras que un procesamiento insuficiente puede impedir que se obtenga la estructura deseada. Por eso, una prueba controlada y un plan de aceptación definido son más confiables que copiar los ajustes de otro producto.
¿Las extrusoras de doble tornillo pueden procesar formulaciones con alta humedad?
Las extrusoras de doble tornillo a menudo pueden procesar formulaciones con alta humedad, pero su capacidad debe demostrarse con el sistema de proteínas, el rango de humedad, el objetivo de producción, el método de enfriamiento y las pruebas de aceptación del producto correspondientes.
El procesamiento con alta humedad modifica la alimentación, el control térmico, los requisitos de la matriz o el enfriamiento y el desarrollo de la estructura. La aptitud del sistema debe probarse con el sistema de proteínas, el rango de humedad, la capacidad de procesamiento objetivo y el método posterior de enfriamiento o corte correspondientes. Considere que “apto para alta humedad” plantea una pregunta de desarrollo del proceso; no es una especificación completa. Registre qué puede cambiar entre la escala piloto y la de producción.
¿Cómo se estima la capacidad de producción útil?
Estime la capacidad útil descontando de la tasa bruta estable medida el rendimiento a la primera pasada, el tiempo de operación programado y el factor limitante de las etapas posteriores; después, informe la cantidad de producto aceptado por hora programada.
Comience con la tasa de extrusión estable medida para un producto aceptado y luego descuéntela según el rendimiento a la primera pasada, el tiempo de operación programado y el factor de capacidad de la etapa posterior más lenta. Así obtendrá los kilogramos de producto aceptable por hora programada, un dato más útil que una sola cifra de placa. Use registros de pruebas representativas y datos de aceptación del producto para cada factor, e identifique primero la estación que se convierte en el límite de capacidad.
¿Qué datos del proceso debe recopilar una planta durante una prueba?
Durante una prueba en planta, se deben registrar la identidad del material, las tasas de alimentación y de líquidos, la velocidad de los tornillos, las temperaturas, la carga, la presión, la hora de muestreo, las condiciones de las etapas posteriores y la calidad final del producto como un conjunto de evidencias trazables.
Como mínimo, registre la receta y el lote, la tasa de alimentación, la adición de agua o vapor, la velocidad de los tornillos, el perfil de temperatura, la carga del motor o el torque, la presión de la matriz cuando esté disponible, la temperatura del producto, la hora de muestreo y las condiciones de las etapas posteriores. Relacione esos registros con las mediciones acordadas del producto para conectar los cambios del proceso con la calidad real. Incluya observaciones del arranque, el reinicio y el cambio de formato cuando afecten la producción programada.
Criterios editoriales y método de evidencia
Este artículo distingue la información educativa sobre procesos, la solución de problemas y las pruebas de la página comercial de productos de Shengtu. Se basa en fuentes públicas actuales de regulación, artículos arbitrados, fuentes técnicas independientes, mecanismos descritos en patentes e información del sitio de la empresa. Los ajustes de investigación y el cálculo hipotético de capacidad no se presentan como valores universales de operación ni como garantías de las máquinas.
Referencias y fuentes
- Extrusión con alta humedad de proteínas vegetales: fundamentos y oportunidades — revisión arbitrada indexada en PubMed.
- El proceso de extrusión como alternativa para aumentar el consumo de productos de legumbres — revisión arbitrada de acceso abierto.
- Optimización mediante aprendizaje automático de la extrusión de proteínas con alta humedad — estudio arbitrado de acceso abierto.
- Análisis de sistemas de un proceso de extrusión de alimentos de doble tornillo — Food Control.
- Informe técnico DLG 02/2022: extrusión — informe técnico independiente de la industria alimentaria.
- Extrusión de uno y dos tornillos en el procesamiento de alimentos para acuicultura — revisión arbitrada de 2025.
- Análisis de peligros y controles preventivos basados en riesgos para alimentos de consumo humano — guía de la Administración de Alimentos y Medicamentos de Estados Unidos (FDA).
- 29 CFR 1910.147: control de energía peligrosa — Administración de Seguridad y Salud Ocupacional de Estados Unidos (OSHA).
- Registro de matriz de enfriamiento US7275927B2 — solo como contexto sobre el mecanismo; no constituye asesoría sobre libertad de operación.