Póngase en contacto con Shengtu Bufan Company

Línea de enlatado de alimentos húmedos para mascotas
Fabricamos la línea completa de enlatado de alimentos húmedos para mascotas: corte en cubos, dosificación y mezclado, llenado, cierre, esterilización en autoclave estático, enfriamiento, secado por aire, etiquetado y empaque. Un solo proveedor se encarga de todo el proceso, desde la manipulación de las materias primas hasta la caja sellada y etiquetada. Indíquenos el formato de sus envases y la producción objetivo, y configuraremos la línea según esos requisitos.
- Latas, bandejas y bolsas retortables en una sola línea
- Llenado de hasta 2,800 latas por hora
- Cargas de autoclave de aproximadamente 80 kg a 900 kg por lote
- Cotización en un día hábil
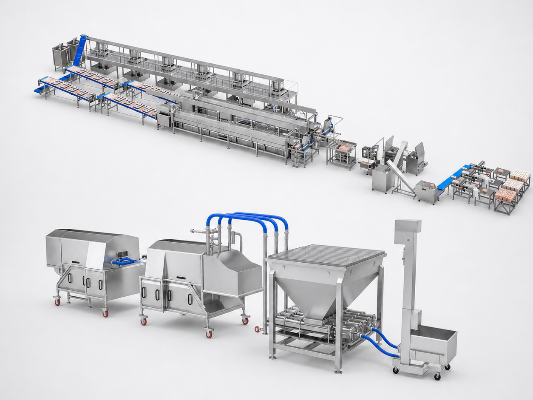
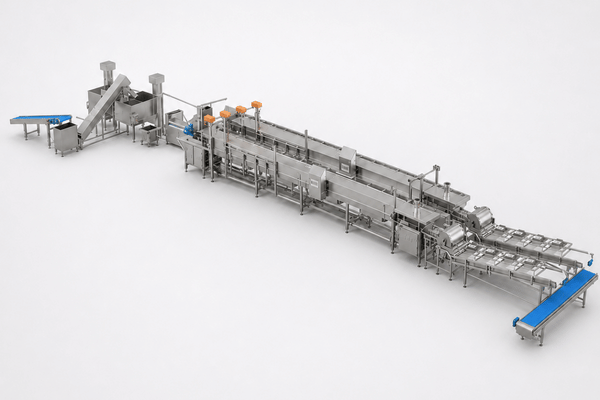
Estaciones de la línea y función de cada una
Una línea de producción de alimentos húmedos para mascotas consta de nueve estaciones que trabajan al mismo ritmo, y la estación más lenta marca el paso de toda la planta. Fabricamos o integramos cada estación, por lo que podemos resolver los cuellos de botella en lugar de discutir qué máquina los causó. Esta es la secuencia que cotizamos.
-
1. Manipulación de materias primas: se reciben bloques de carne y vísceras congelados o refrigerados, se descongelan y se trasladan a la estación de corte.
-
Molienda y corte en cubos: una cortadora en cubos con una banda de 240 mm y un motor de 1.5 kW corta la carne al tamaño que requiere su receta.
-
Dosificación y mezclado: la carne, la salsa o gelatina, las vitaminas y los espesantes se dosifican y mezclan hasta obtener una mezcla uniforme que pueda bombearse.
-
Llenado automático: una llenadora de 6.5 kW dosifica la mezcla en latas, bandejas o bolsas a una velocidad de hasta 2,800 latas por hora.
-
Cierre y sellado: la cerradora sella latas de 50 mm a 127 mm de diámetro a una velocidad de 15 a 50 latas por minuto.
-
Esterilización: los envases sellados se cargan en canastillas y se procesan en un autoclave estático.
-
Enfriamiento: la carga se enfría dentro del mismo recipiente bajo condiciones controladas antes de abrir la puerta.
-
Secado por aire: una cuchilla de aire con suministro a 0.8 MPa elimina el agua de la superficie para mantener secas las etiquetas y las cajas.
-
9. Etiquetado y empaque: los envases se etiquetan con una precisión de 1 mm y se agrupan en cajas.
Qué fabricamos en lugar de comprar a terceros
Operamos cuatro plantas de fabricación propias, construidas por nosotros, que abarcan aproximadamente el 80 por ciento de nuestras principales categorías de equipos. Fabricamos internamente los autoclaves, las llenadoras, las cerradoras y los tramos de transportador que los conectan. Los tableros de control y el software de la línea son desarrollados por nuestro propio equipo de la plataforma STUnit.
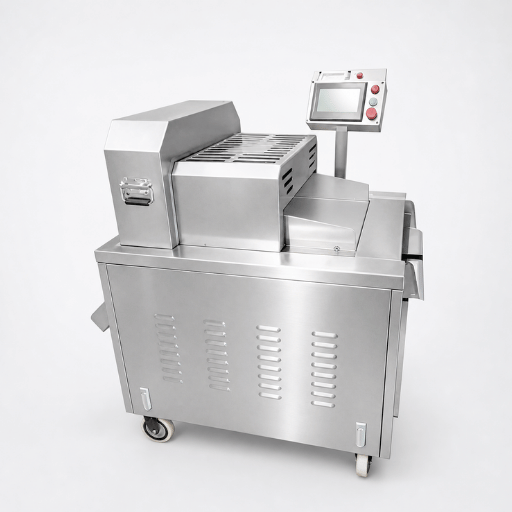
Estación de corte en cubos, banda de 240 mm de ancho, 1.5 kW.
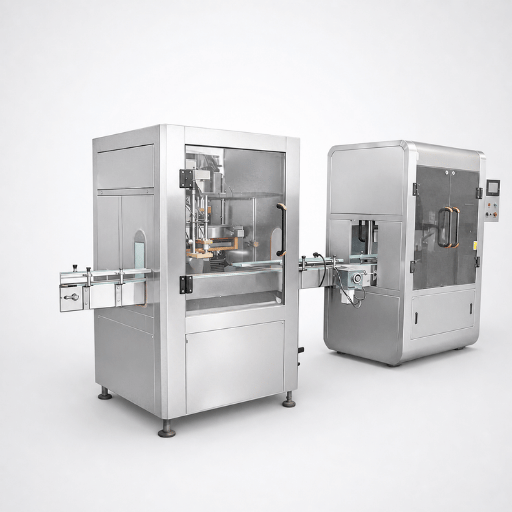
Estación de llenado, 6.5 kW, hasta 2,800 latas por hora.
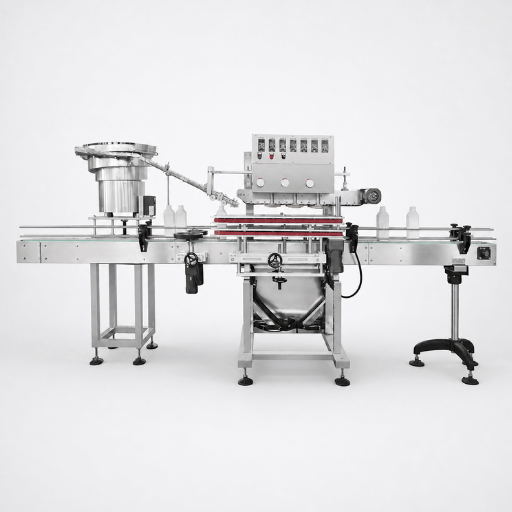
Estación de cierre, de 15 a 50 latas por minuto.
Dónde suele integrarse la línea
La mayoría de nuestros proyectos de maquinaria para empaque de alimentos para mascotas corresponden a una de tres situaciones en planta. Saber cuál es la suya influye más en la distribución de planta que sus recetas.
Planta nueva
Aún no hay instalaciones. Planificamos el flujo, las cargas de los servicios auxiliares y la logística de las canastillas antes de cortar el acero.
Ampliación para otro formato
Ya produce con un formato de envase y quiere incorporar un segundo. Se conserva el autoclave y se modifican las estaciones de llenado y cierre.
Aumento de capacidad
El llenado funciona bien, pero la esterilización limita la producción. Se agrega un segundo recipiente o uno de mayor tamaño y se reajusta la manipulación de las canastillas.
ESPECIFICACIONES
Formatos de envase y tipos de producto
El envase influye más en la línea que la receta. Determina la tecnología de cierre, el diseño de las canastillas, la transferencia de calor y el aplicador de etiquetas. Fabricamos equipos para tres familias de envases para alimentos.
| Formato | Método de cierre | Rango dimensional que fabricamos | Qué cambia en las etapas posteriores |
|---|---|---|---|
| Lata metálica | Doble cierre con cabezal de cierre fijo | Diámetro de 50-127 mm, altura de 50-200 mm | Apilado rígido en canastillas; etiqueta envolvente alrededor del cuerpo |
| Bandeja de plástico o aluminio | Tapa de película termosellada | Se configura según el herramental de sus bandejas | Capas planas en las canastillas; manipulación de la película de tapa en lugar de una cerradora |
| Bolsa retortable | Termosellado en tres o cuatro lados | Se configura según el tamaño de sus bolsas | Soportes con rejilla para mantener las bolsas planas y asegurar un calentamiento uniforme |
Tipos de receta que admite la estación de llenado
-
Trozos en salsa
Primero se dosifican los trozos de carne y después se agrega salsa hasta alcanzar el peso indicado.
-
Trozos en gelatina
Se dosifica en dos etapas, igual que con la salsa, con una etapa de gelificación que se completa después del autoclave.
-
Pastel de carne y paté
Una sola dosis homogénea, la mezcla más tolerante para lograr precisión en el llenado.
-
Mousse y textura fina
Una mezcla suave de alimento húmedo que requiere un bombeo cuidadoso para evitar daños por cizallamiento.
Mantenemos una precisión de llenado de 3 por ciento o mejor en estos tipos de receta. Las recetas de dos etapas se dosifican en dos operaciones separadas en lugar de una sola descarga mezclada, porque los trozos y la salsa nunca alcanzarán el mismo peso al salir de una sola válvula. Esta decisión requiere un poco más de espacio en planta, pero reduce el sobrellenado de cada lata.
SINCRONIZACIÓN_DEL_SISTEMA: ACTIVA
ANÁLISIS_DE_CAPACIDAD_DE_PROCESAMIENTO_ACTIVADO
ANÁLISIS_DE_CAPACIDAD_DE_PROCESAMIENTO_ACTIVADO
Esterilización y procesamiento posterior al autoclave
El alimento húmedo enlatado es un producto de baja acidez dentro de un envase herméticamente sellado, por lo que el autoclave es el equipo crítico para la inocuidad de la línea. Fabricamos autoclaves estáticos horizontales que se cargan con canastillas y que utilizan un circuito de limpieza con inmersión en agua o aspersión de agua, según el envase. También ofrecemos configuraciones de autoclave con vapor si la planta cuenta con un suministro confiable de vapor industrial.
Circuito de limpieza con aspersión de agua
El agua de proceso se calienta y se rocía sobre la carga a través de un distribuidor. Utiliza menos agua que la inmersión y es adecuado para latas rígidas.
Circuito de limpieza con inmersión en agua
La carga permanece sumergida en agua caliente en circulación. La transferencia de calor es uniforme alrededor de los envases flexibles, por lo que recomendamos este método para bolsas y bandejas.
Modelos de autoclave que fabricamos
Modelo
Diámetro interior de la cámara
Longitud de la cámara
Carga por lote
Potencia del motor principal
Fuente de calor
Modelo:STSJ-0.7-1.2
Diámetro interior:700 mm
Longitud:1,200 mm
Carga:aproximadamente 80 kg
Potencia:2.2 kW
Fuente:Eléctrica o vapor
Modelo:STSJ-0.9-1.8
Diámetro interior:900 mm
Longitud:1,800 mm
Carga:aproximadamente 300 kg
Potencia:2.2 kW
Fuente:Eléctrica o vapor
Modelo:STSJ-1-2.4
Diámetro interior:1,000 mm
Longitud:2,400 mm
Carga:aproximadamente 500 kg
Potencia:4 kW
Fuente:Eléctrica o vapor
Modelo:STSJ-1.2-3.6
Diámetro interior:1,200 mm
Longitud:3,600 mm
Carga:aproximadamente 900 kg
Potencia:7.5 kW
Fuente:Eléctrica o vapor
Cada recipiente está fabricado en acero inoxidable 304. El modelo insignia tiene una cámara de placa SUS30408 de 1,200 mm de diámetro interior y 3,600 mm de longitud, con un volumen de 2 metros cúbicos. Las canastillas miden 900 por 800 por 130 mm y cargamos 24 por lote. La circulación funciona con bombas alternadas de 7.5 kW y 5.5 kW, de modo que la falla de una bomba no detenga el turno.
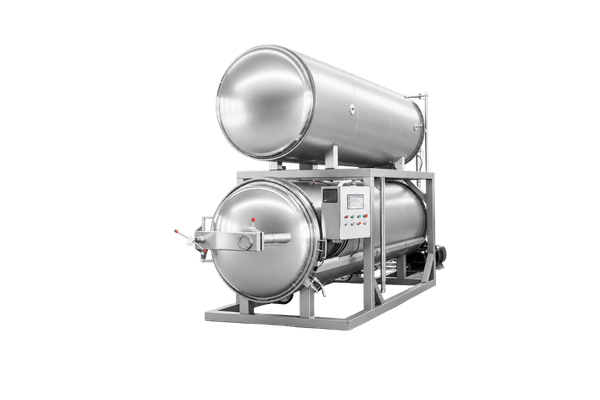
Autoclave estático horizontal, cámara de SUS30408, carga con canastillas.
Después de abrir la puerta del recipiente
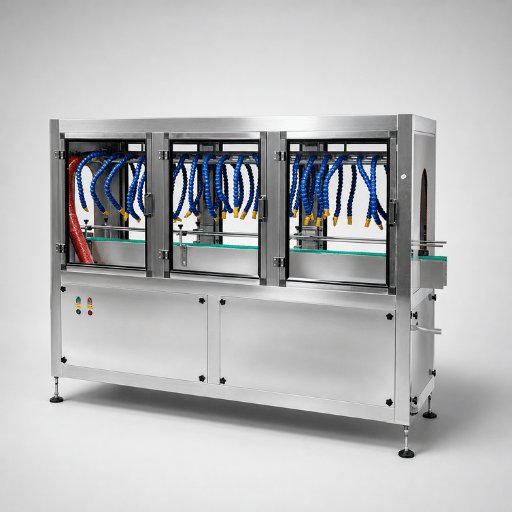
Secado con cuchilla de aire, suministro a 0.8 MPa, aproximadamente 2.5 kW.
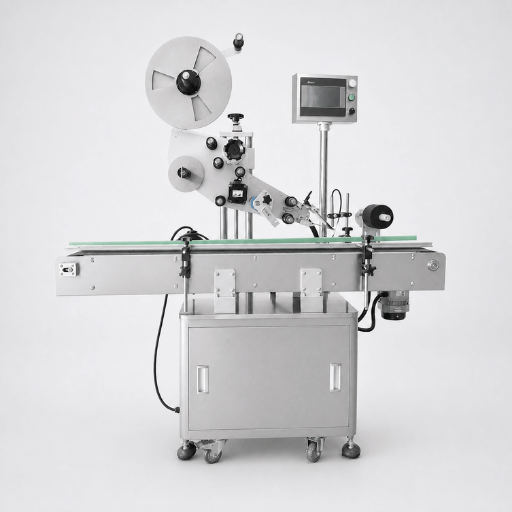
Etiquetado con una precisión de 1 mm.
Los envases húmedos se oxidan, manchan con pegamento y atascan las encajonadoras, así que tratamos el secado como una etapa del proceso, no como un accesorio. La cuchilla de aire funciona a 0.8 MPa y consume aproximadamente 2.5 kW. Después, el sistema de etiquetado admite etiquetas de 6 mm a 250 mm de largo y de 6 mm a 130 mm de alto, a una velocidad de 40 a 150 piezas por minuto con motor paso a paso o de 50 a 200 con servomotor.
Especificaciones de la línea y límites de los envases
Estos son rangos de capacidad de fabricación basados en los registros de nuestros propios equipos, no garantías de desempeño para su receta. La tabla indica cuándo una cifra corresponde a un valor de diseño y no a un valor de operación. Omitimos cualquier dato que no podamos respaldar con nuestros propios registros de fabricación, en lugar de presentarlo de forma ambigua.
Parámetro
Valor de diseño
Estación
Parámetro:Diámetro de la lata
Valor:50-127 mm
Estación:Cierre
Parámetro:Altura de la lata
Valor:50-200 mm
Estación:Cierre
Parámetro:Velocidad de cierre
Valor:15-50 latas por minuto, ajustable de forma continua
Estación:Cierre
Parámetro:Suministro de aire comprimido para la cerradora
Valor:0.4-0.5 MPa
Estación:Cierre
Parámetro:Capacidad de procesamiento de llenado
Valor:Hasta 2,800 latas por hora
Estación:Llenado
Parámetro:Precisión de llenado
Valor:3 por ciento o mejor
Estación:Llenado
Parámetro:Potencia del motor de la llenadora
Valor:6.5 kW
Estación:Llenado
Parámetro:Ancho de la banda de la cortadora en cubos
Valor:240 mm
Estación:Corte en cubos
Parámetro:Diámetro interior de la cámara del autoclave
Valor:700 / 900 / 1,000 / 1,200 mm
Estación:Esterilización
Parámetro:Carga por lote y por autoclave
Valor:Aproximadamente 80 kg a 900 kg
Estación:Esterilización
Parámetro:Presión de diseño del autoclave
Valor:0.35 MPa (valor de diseño)
Estación:Esterilización
Parámetro:Presión máxima de trabajo
Valor:0.3 MPa
Estación:Esterilización
Parámetro:Presión de prueba hidrostática
Valor:0.44 MPa
Estación:Esterilización
Parámetro:Temperatura máxima de trabajo
Valor:143 grados Celsius
Estación:Esterilización
Parámetro:Dimensiones y cantidad de canastillas
Valor:900 x 800 x 130 mm, 24 canastillas por carga
Estación:Esterilización
Parámetro:Bombas de circulación
Valor:7.5 kW y 5.5 kW, en operación alternada
Estación:Esterilización
Parámetro:Presión de suministro de la cuchilla de aire
Valor:0.8 MPa
Estación:Secado
Parámetro:Precisión de etiquetado
Valor:1 mm
Estación:Etiquetado
Parámetro:Velocidad de etiquetado
Valor:40-150 piezas por minuto con motor paso a paso, 50-200 con servomotor
Estación:Etiquetado
Parámetro:Material del recipiente
Valor:Acero inoxidable 304, placa de cámara SUS30408
Estación:Esterilización
Cómo interpretar las cifras de presión y temperatura
- La presión de diseño de 0.35 MPa es la presión que el recipiente está diseñado y fabricado para soportar.
- La presión máxima de trabajo de 0.3 MPa es el límite para la producción normal.
- La prueba hidrostática a 0.44 MPa es la presión de prueba aplicada con agua antes de que el recipiente salga de nuestras instalaciones.
- Los 143 grados Celsius son el límite del recipiente, no un parámetro del proceso. La temperatura real de operación de su producto se determina según el proceso programado, no según la cifra más alta de esta tabla.
A veces los compradores interpretan la cifra más alta de una ficha técnica como el valor de operación. Esa interpretación es peligrosa en una máquina de enlatado con autoclave, por eso indicamos las tres cifras y las identificamos. Si un proveedor solo le cotiza una cifra de presión, pregunte a cuál de las tres corresponde.
INICIALIZACIÓN DEL SISTEMA
Solicite una propuesta para su línea Abra el planificador de capacidad de procesamiento de la líneaRECURSOS
Factores de costo, plazo de fabricación y condiciones comerciales
Una línea de enlatado nueva puede consumir gran parte del presupuesto de capital de una planta pequeña con una sola compra. Por eso, en los foros de compradores se suele recomendar equipo usado y empaque por contrato. No publicamos el precio de una máquina de enlatado con autoclave, porque cualquier cifra sin conocer su envase y producción objetivo es solo decorativa. Sí publicamos las variables que influyen en el precio y el tiempo que toma convertir una especificación en una cotización.
Seis variables que influyen en el precio
01
Formato y cantidad de envases
Una línea para un solo formato es la opción más económica. Si dos formatos comparten un autoclave, se requieren herramentales para cambios de formato y variantes de canastillas.
02
Clase de capacidad de procesamiento
La diferencia de costo entre 15 y 50 latas por minuto no es lineal, porque tanto la estación de cierre como la logística de las canastillas requieren una mejora de capacidad.
03
Cantidad de autoclaves y manipulación de la carga
La cantidad de recipientes, los cargadores de canastillas y los carros de transferencia influyen tanto en la inversión como en el espacio que requiere la planta.
04
Grado de automatización
La carga manual o automática de las canastillas modifica conjuntamente la cantidad de personal, el costo y la distribución de planta.
05
Suministro de servicios auxiliares
El calentamiento eléctrico o con vapor industrial cambia el recipiente, las tuberías y los costos operativos por lote.
06
Requisitos del país de destino
El voltaje, la frecuencia, el idioma de la interfaz de control y la documentación local de los recipientes a presión se incluyen en la cotización.
Condiciones comerciales que publicamos
| Condición | Nuestro compromiso |
|---|---|
| Tiempo de respuesta de la cotización | En un día hábil después de recibir los datos del envase y de producción |
| Plazo de fabricación | 45-60 días hábiles a partir de la aprobación final de los planos |
| Pedido mínimo | Una línea completa o una máquina |
| Pago | Transferencia bancaria o carta de crédito a la vista |
| Información necesaria para cotizar | Fotos del producto, planos del sitio y de la distribución de planta, y requisitos del proceso por escrito |
| Alcance de exportación a nuestro cargo | Empaque para exportación, embalaje en cajas, documentación de exportación y coordinación del envío |
| Certificados y documentos | Se confirman punto por punto según la lista de equipos y el país de destino |
Control de calidad y pruebas de aceptación
La calidad de un esterilizador con autoclave depende de las pruebas que demuestren que funciona según lo indicado en los planos. Los compradores solicitan una prueba funcional de aceptación antes del envío porque un defecto detectado en nuestro taller cuesta días, mientras que el mismo defecto descubierto después de la instalación cuesta semanas y puede ocasionar una semana de producción perdida. Por eso, todas las líneas pasan por el siguiente proceso de seis pasos antes del empaque, y puede asistir al taller durante cualquier etapa.
- Inspección de materiales y soldaduras Los certificados de las placas y los registros de soldadura del recipiente se cotejan con el expediente de fabricación.
- Prueba hidrostática de presión El recipiente se somete a una prueba de presión con agua a 0.44 MPa.
- Calibración de instrumentos Se calibran los instrumentos de temperatura y presión, y se registra la calibración.
- Prueba en seco de toda la línea Se pone en marcha cada estación sin carga, incluidos los enclavamientos y los dispositivos de paro.
- Prueba en húmedo con sus envases Sus envases vacíos reales pasan por el llenado, el cierre y el ciclo del autoclave.
- Registro de distribución de temperatura Se registra el comportamiento del recipiente según su configuración y se entrega el registro.
“La prueba de aceptación no es una demostración, sino un ensayo. Si una canastilla no se desliza, si el cierre queda delgado en el tercer cabezal o si la bomba de circulación cavita durante el llenado en frío, preferimos detectarlo aquí, con nuestras propias herramientas a la mano.”
Tres términos que los compradores usan indistintamente, pero no deberían
Una revisión sobre inocuidad alimentaria y procesamiento térmico distingue estos términos con precisión, y la diferencia determina quién es responsable de cada documento.
Validación
Pruebas de que el proceso, cuando se ejecuta correctamente, puede ofrecer el resultado requerido. Se realiza una vez y se basa en fundamentos científicos.
Verificación
Pruebas de que el proceso se ejecutó correctamente en un día determinado. Se realiza de forma repetida a partir de los registros.
Monitoreo
Observación que se realiza durante el proceso para detectar cualquier desviación mientras el lote sigue dentro del recipiente.
Obligaciones relativas a los equipos según la norma para alimentos de origen animal
La norma para alimentos de origen animal establece obligaciones sobre los equipos para la planta regulada: deben poder limpiarse adecuadamente, recibir el mantenimiento debido e instalarse de modo que se puedan limpiar las áreas adyacentes. Diseñamos y fabricamos los equipos para que la planta pueda cumplir con esas obligaciones; cumplirlas sigue siendo responsabilidad de la planta.
- La inspección del doble cierre es una responsabilidad operativa del envasador. Debe realizarla una persona calificada con una frecuencia definida y dejar constancia de ella. Nuestra cerradora facilita este procedimiento, pero no lo realiza por usted.
- Las guías de inspección para plantas de alimentos enlatados de baja acidez describen qué registros esperan encontrar los inspectores sobre el comportamiento de la distribución de temperatura del sistema en uso. La expectativa citada de 1 grado Fahrenheit corresponde a autoclaves con vapor estáticos y no debe generalizarse a todos los tipos de recipientes.
- Su planta conserva los registros del proceso programado, las desviaciones y las acciones correctivas.
Documentos de la empresa y de los equipos
Los certificados y documentos aplicables se confirman según el modelo del equipo, su configuración y el país de destino. Los registros del sistema de gestión de la empresa se revisan por separado de los documentos de conformidad del producto. Solicite los registros vigentes de gestión, evaluación y propiedad intelectual relacionados con el suministro propuesto.
Cómo trabajamos con usted desde la consulta hasta la entrega
La compra de equipos para el procesamiento de alimentos para mascotas en otro país suele fallar más por problemas de comunicación que por el acero. Por eso, presentamos a continuación una serie de etapas con responsables, cada una de las cuales genera un documento. Si un paso no tiene un documento, no se ha realizado.
Etapa
Qué nos envía
Qué le entregamos
Etapa:1. Consulta
Usted envía:Dimensiones del envase, tipo de receta, producción objetivo
Le entregamos:Propuesta de configuración y cotización en un día hábil
Etapa:2. Alineación técnica
Usted envía:Muestras físicas de los envases y datos de los servicios auxiliares del sitio
Le entregamos:Plano de distribución de planta, programa de servicios auxiliares y lista de estaciones
Etapa:3. Contrato
Usted envía:Orden firmada y condiciones
Le entregamos:Hitos de entrega confirmados
Etapa:4. Aprobación final de los planos
Usted envía:Aprobación por escrito de la distribución de planta
Le entregamos:Comienza el plazo de fabricación y se abre el expediente de fabricación
Etapa:5. Fabricación
Usted envía:Nada; nosotros le informamos sobre el avance
Le entregamos:Fotografías del avance en los intervalos acordados
Etapa:6. Prueba de aceptación
Usted envía:Sus envases vacíos y, si lo desea, su asistencia
Le entregamos:Resultados de la prueba de seis pasos y registro de distribución de temperatura
Etapa:7. Envío
Usted envía:Instrucciones sobre el destino y la documentación
Le entregamos:Empaque para exportación y embalaje en cajas, documentación de exportación y coordinación del envío
Etapa:8. Instalación y capacitación
Usted envía:Confirmación de que el sitio está listo
Le entregamos:Puesta en marcha, capacitación de operadores y lista de refacciones
Qué puede inspeccionar antes de realizar el pago
- Recorrido virtual en vivo por la fábrica. Una llamada programada desde el taller, frente a su máquina, en la que respondemos sus preguntas ante la cámara.
- Auditoría remota. Recorrido estructurado por el expediente de fabricación, los registros de soldadura y los certificados de calibración.
- Visita presencial. Visítenos en Weifang y observe la línea durante la prueba en húmedo.
Opciones de componentes que puede elegir
La compatibilidad de las refacciones es una especificación, no un detalle para resolver después. Si los compradores indican las marcas de componentes que prefieren, reducen tanto el inventario como la necesidad de volver a capacitar al personal. Díganos qué componentes neumáticos, variadores, sensores y plataforma de control ya tiene en inventario su equipo de mantenimiento. Adaptaremos el diseño a esa lista cuando sea técnicamente viable y le indicaremos si algún componente no lo es.
Herramientas y calculadoras de ingeniería
Acceda a nuestro conjunto de herramientas técnicas para evaluar formatos de envase, calcular la capacidad de procesamiento de la línea y preseleccionar autoclaves para planificar su proyecto.
SYS.01
EN LÍNEA
Verificador de formato de envase
Verifique las dimensiones de sus envases con respecto a los límites de formato de nuestras máquinas.
ABRIR HERRAMIENTA
SYS.02
EN LÍNEA
Calculadora de capacidad de procesamiento de la línea
Calcule las velocidades de la línea de producción según su volumen de producción objetivo y el tipo de receta.
ABRIR HERRAMIENTA
SYS.03
EN LÍNEA
Preselector de autoclaves
Filtre y seleccione el tamaño óptimo de la cámara de esterilización para la carga de su lote.
ABRIR HERRAMIENTA
¿Listo para configurar su línea?
Envíenos las dimensiones de sus envases, el tipo de receta y el volumen de producción objetivo. En un día hábil recibirá un esquema de configuración y una cotización. Además, un ingeniero asignado lo acompañará desde su consulta hasta la entrega.
Preguntas frecuentes antes de hacer un pedido
Parámetros técnicos, metodología de precios y aclaraciones sobre cumplimiento, recopilados a partir de comunicaciones directas con el equipo de ingeniería.
Un autoclave es un recipiente a presión que calienta envases de alimentos sellados por encima del punto de ebullición del agua para esterilizar comercialmente su contenido. Se aplica presión para evitar que el envase estalle mientras su contenido supera los 100 grados Celsius. Nuestros autoclaves operan a una temperatura máxima de trabajo de 143 grados Celsius y una presión máxima de trabajo de 0.3 MPa.
Los envases llenos se sellan, se cargan en canastillas y se colocan en el autoclave; luego, este se cierra y se purga. El tiempo del proceso no comienza hasta que termina la purga y el autoclave alcanza la temperatura establecida. Después del tiempo de mantenimiento, la carga se enfría de forma controlada antes de abrir la puerta.
Son máquinas de la misma categoría: recipientes sellados que utilizan calor bajo presión. El término autoclave se usa más en laboratorios y entornos médicos, mientras que en las plantas de alimentos se suele decir retorta. Cuando un proveedor de equipos para alimentos escribe «autoclave», entiéndalo como una retorta, salvo que la ficha técnica indique lo contrario.
No publicamos precios porque un mismo modelo nominal de autoclave puede variar según el tamaño de la cámara, la fuente de calor, el diseño de circulación, el nivel de automatización y la documentación requerida en el destino. Los precios publicados de los equipos industriales para alimentos rara vez son comparables entre proveedores, y no existen listas de precios generales del sector que sean útiles. Envíenos el formato de sus envases y el volumen de producción objetivo; recibirá una cotización en un día hábil.
El autoclave puede procesar ambos formatos: las bolsas se colocan en soportes con rejillas y las latas, en canastillas rígidas. La estación de sellado no puede ser la misma: una cerradora de doble costura y una selladora de bolsas son máquinas distintas. Si necesita ambos formatos, cotizamos un autoclave compartido con dos estaciones de sellado.
El tipo y las dimensiones del envase, el tipo de receta, el volumen de producción objetivo por hora o por turno, el voltaje de su planta y los servicios auxiliares disponibles. Con eso basta para preparar un esquema de configuración y una cotización. Más adelante, antes de finalizar las herramientas, necesitaremos muestras físicas de los envases.
No. Ningún proveedor de equipos puede hacerlo con honestidad. Una persona experta en procesamiento térmico debe establecer el proceso programado para cada producto y envase específicos. Nosotros suministramos el autoclave y los registros de su funcionamiento; usted o la autoridad de procesamiento correspondiente proporciona el proceso programado.
Etiquetas para cuerpos de envase de 6 mm a 250 mm de largo y de 6 mm a 130 mm de alto, con una precisión de aplicación de hasta 1 mm. La velocidad es de 40 a 150 piezas por minuto con el accionamiento paso a paso y de 50 a 200 con el servomotor. Las mangas termoencogibles y las etiquetas envolventes autoadheribles requieren herramientas independientes.
Hay dos maneras. Primero, use el verificador de formato de envase para comprobar si sus dimensiones se ajustan a los límites de nuestras máquinas. Después, envíenos tres envases vacíos y una muestra del producto envasado para una prueba física que toma un día hábil.
La carga por lote va de aproximadamente 80 kg en la cámara de 700 mm a aproximadamente 900 kg en la cámara de 1,200 mm. La cantidad de canastillas y la geometría del envase modifican la cifra real, así que considere la tabla como un punto de partida. El selector de modelo de autoclave reduce las opciones a uno o dos modelos antes de que se comunique con nosotros.
Trending now






