Póngase en contacto con Shengtu Bufan Company

Fabricante de equipos para el procesamiento de alimentos
Pasteurizador de placas
Pasteurizador industrial de placas para procesamiento HTST continuo
Leche, jugo y alimentos líquidos bombeables
- Primero se verifica la compatibilidad del producto con los canales de las placas
- Se definen en conjunto el calentamiento, el mantenimiento y el enfriamiento
- La revisión incluye CIP y las interfaces de la línea
Para que el sistema de producción funcione adecuadamente, es necesario definir en conjunto el producto, el proceso objetivo, el flujo, los servicios auxiliares y las condiciones de llenado. Shengtu Machinery configura sistemas de pasteurización por placas según el producto, la carga térmica, los servicios auxiliares y las interfaces de la línea.
Configure su pasteurizador de placas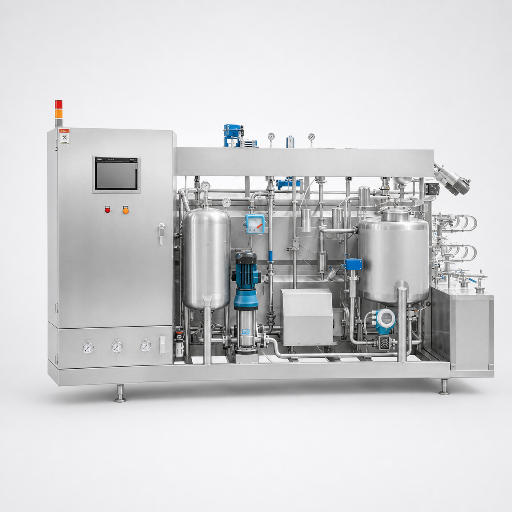
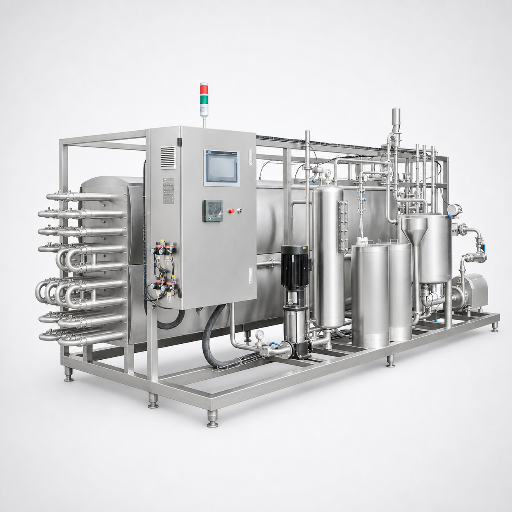
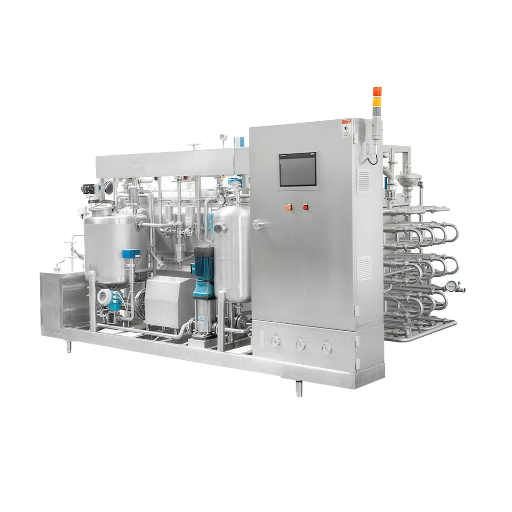
Intercambiador de calor de placas
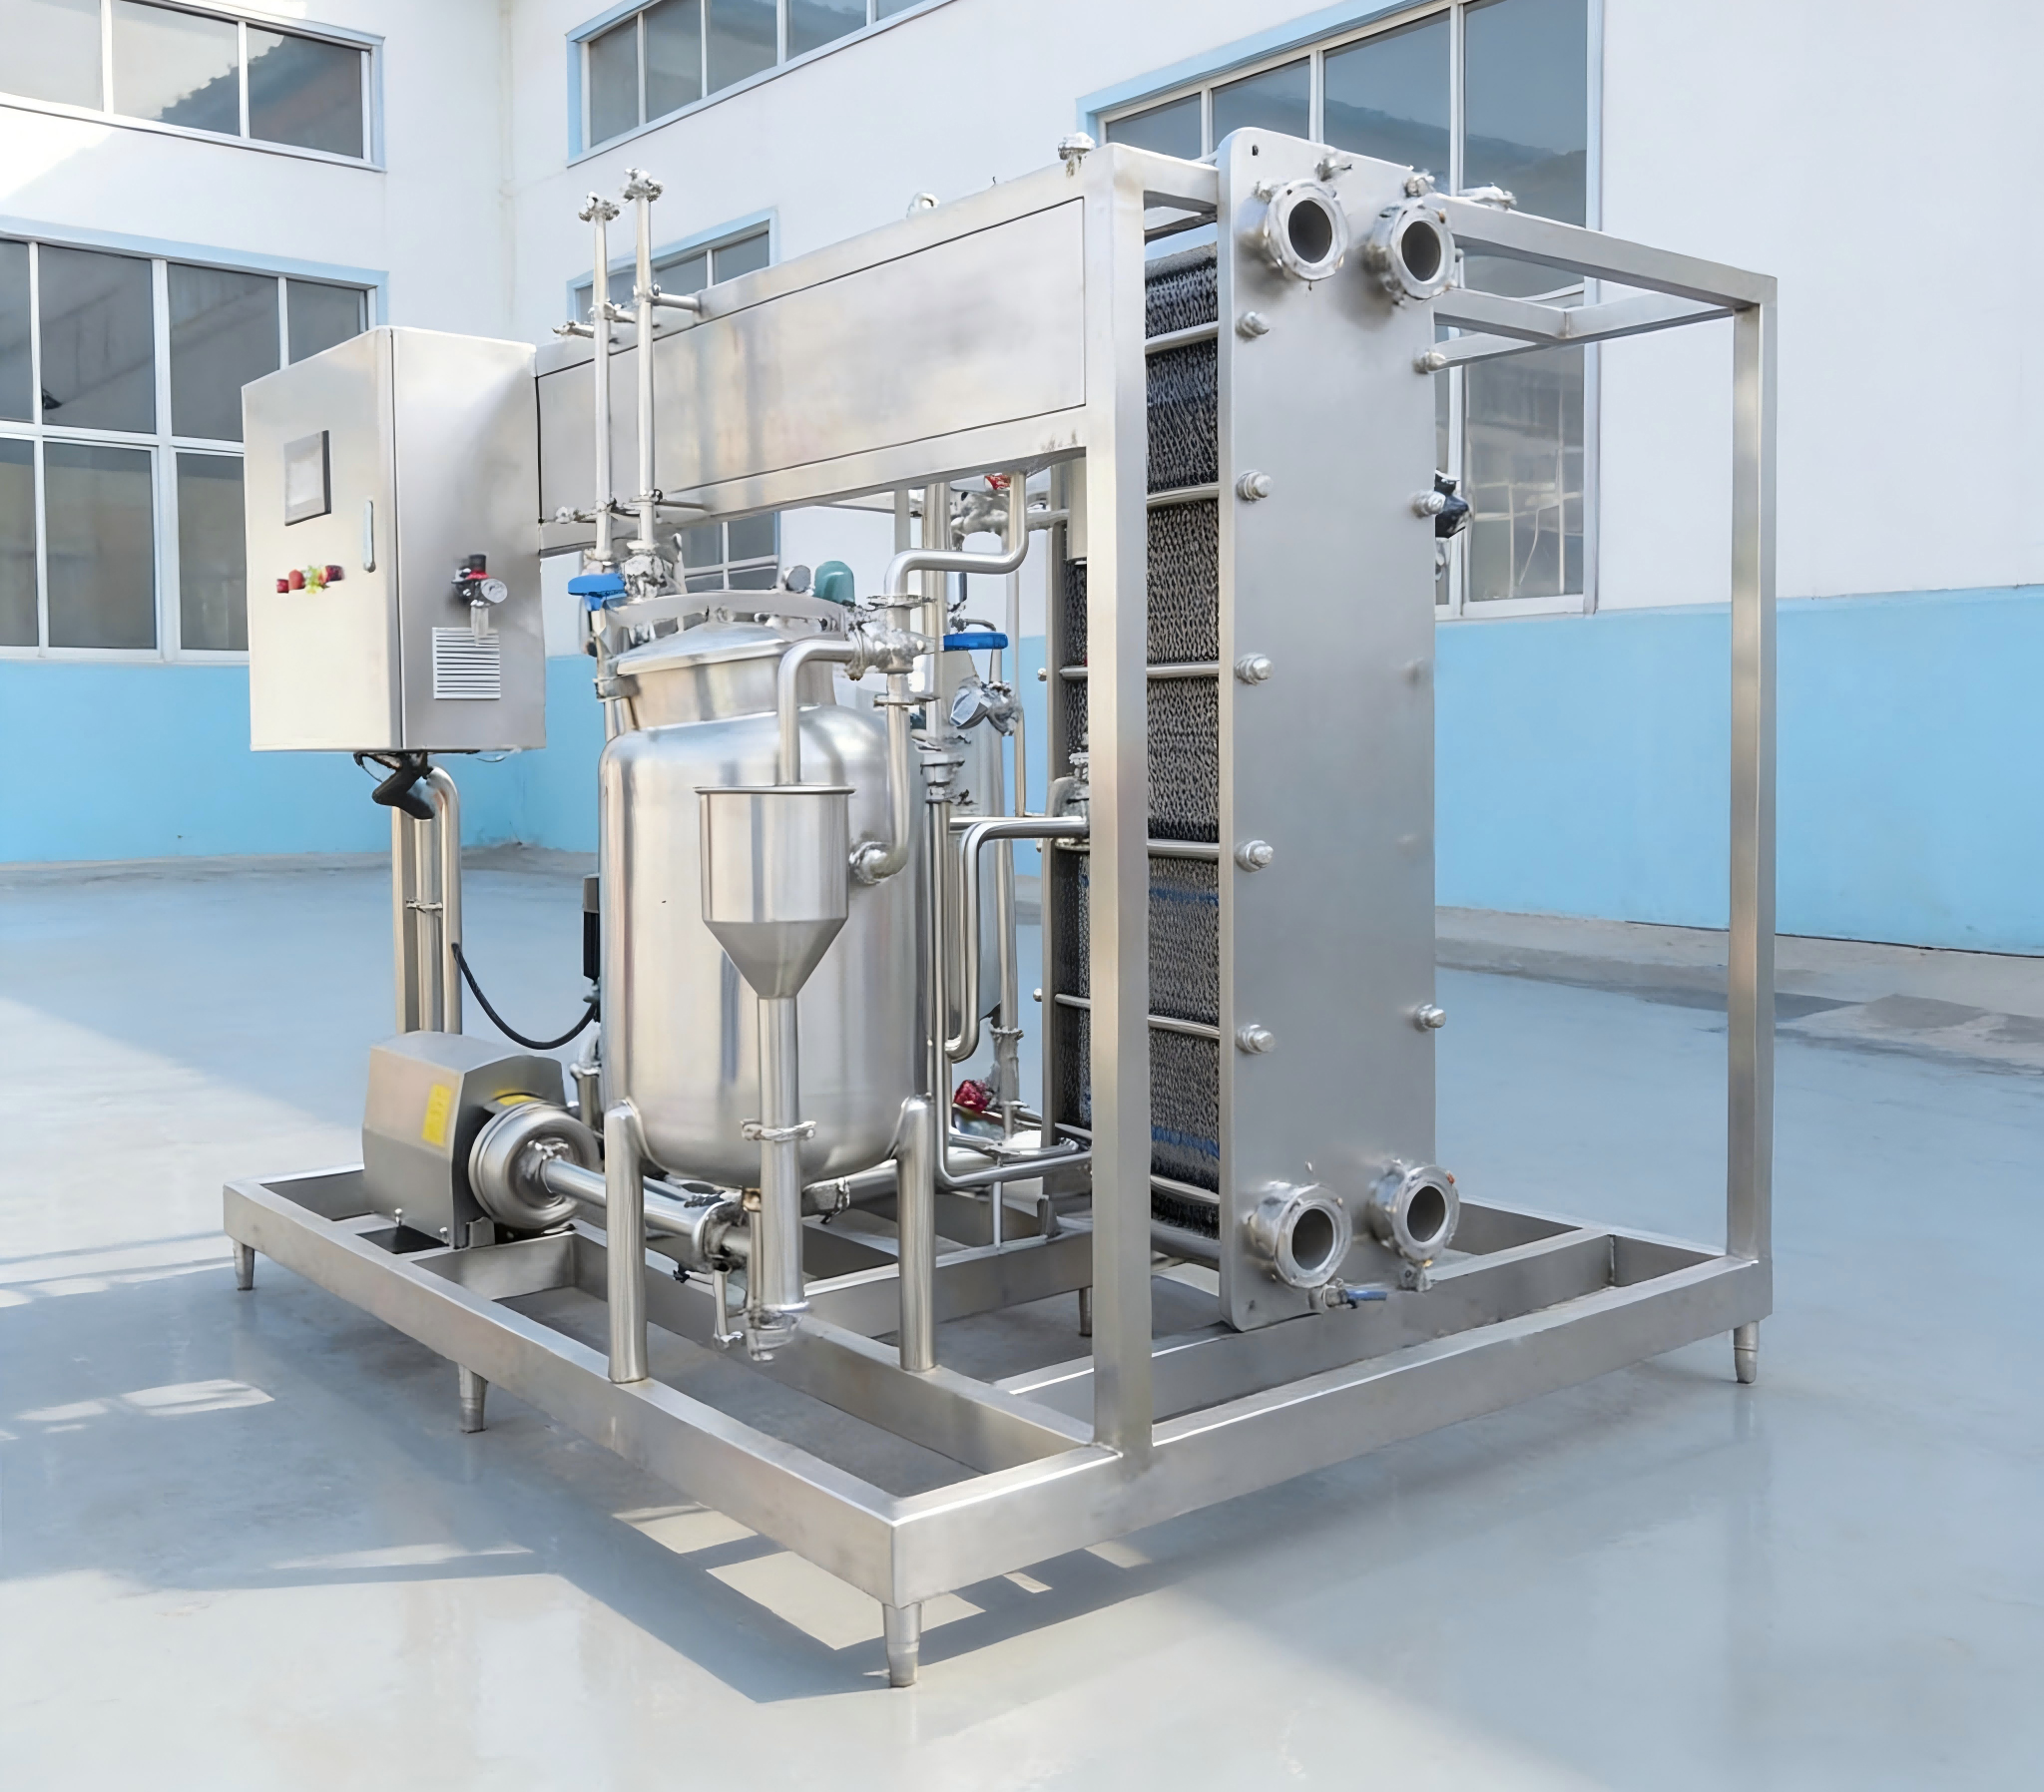
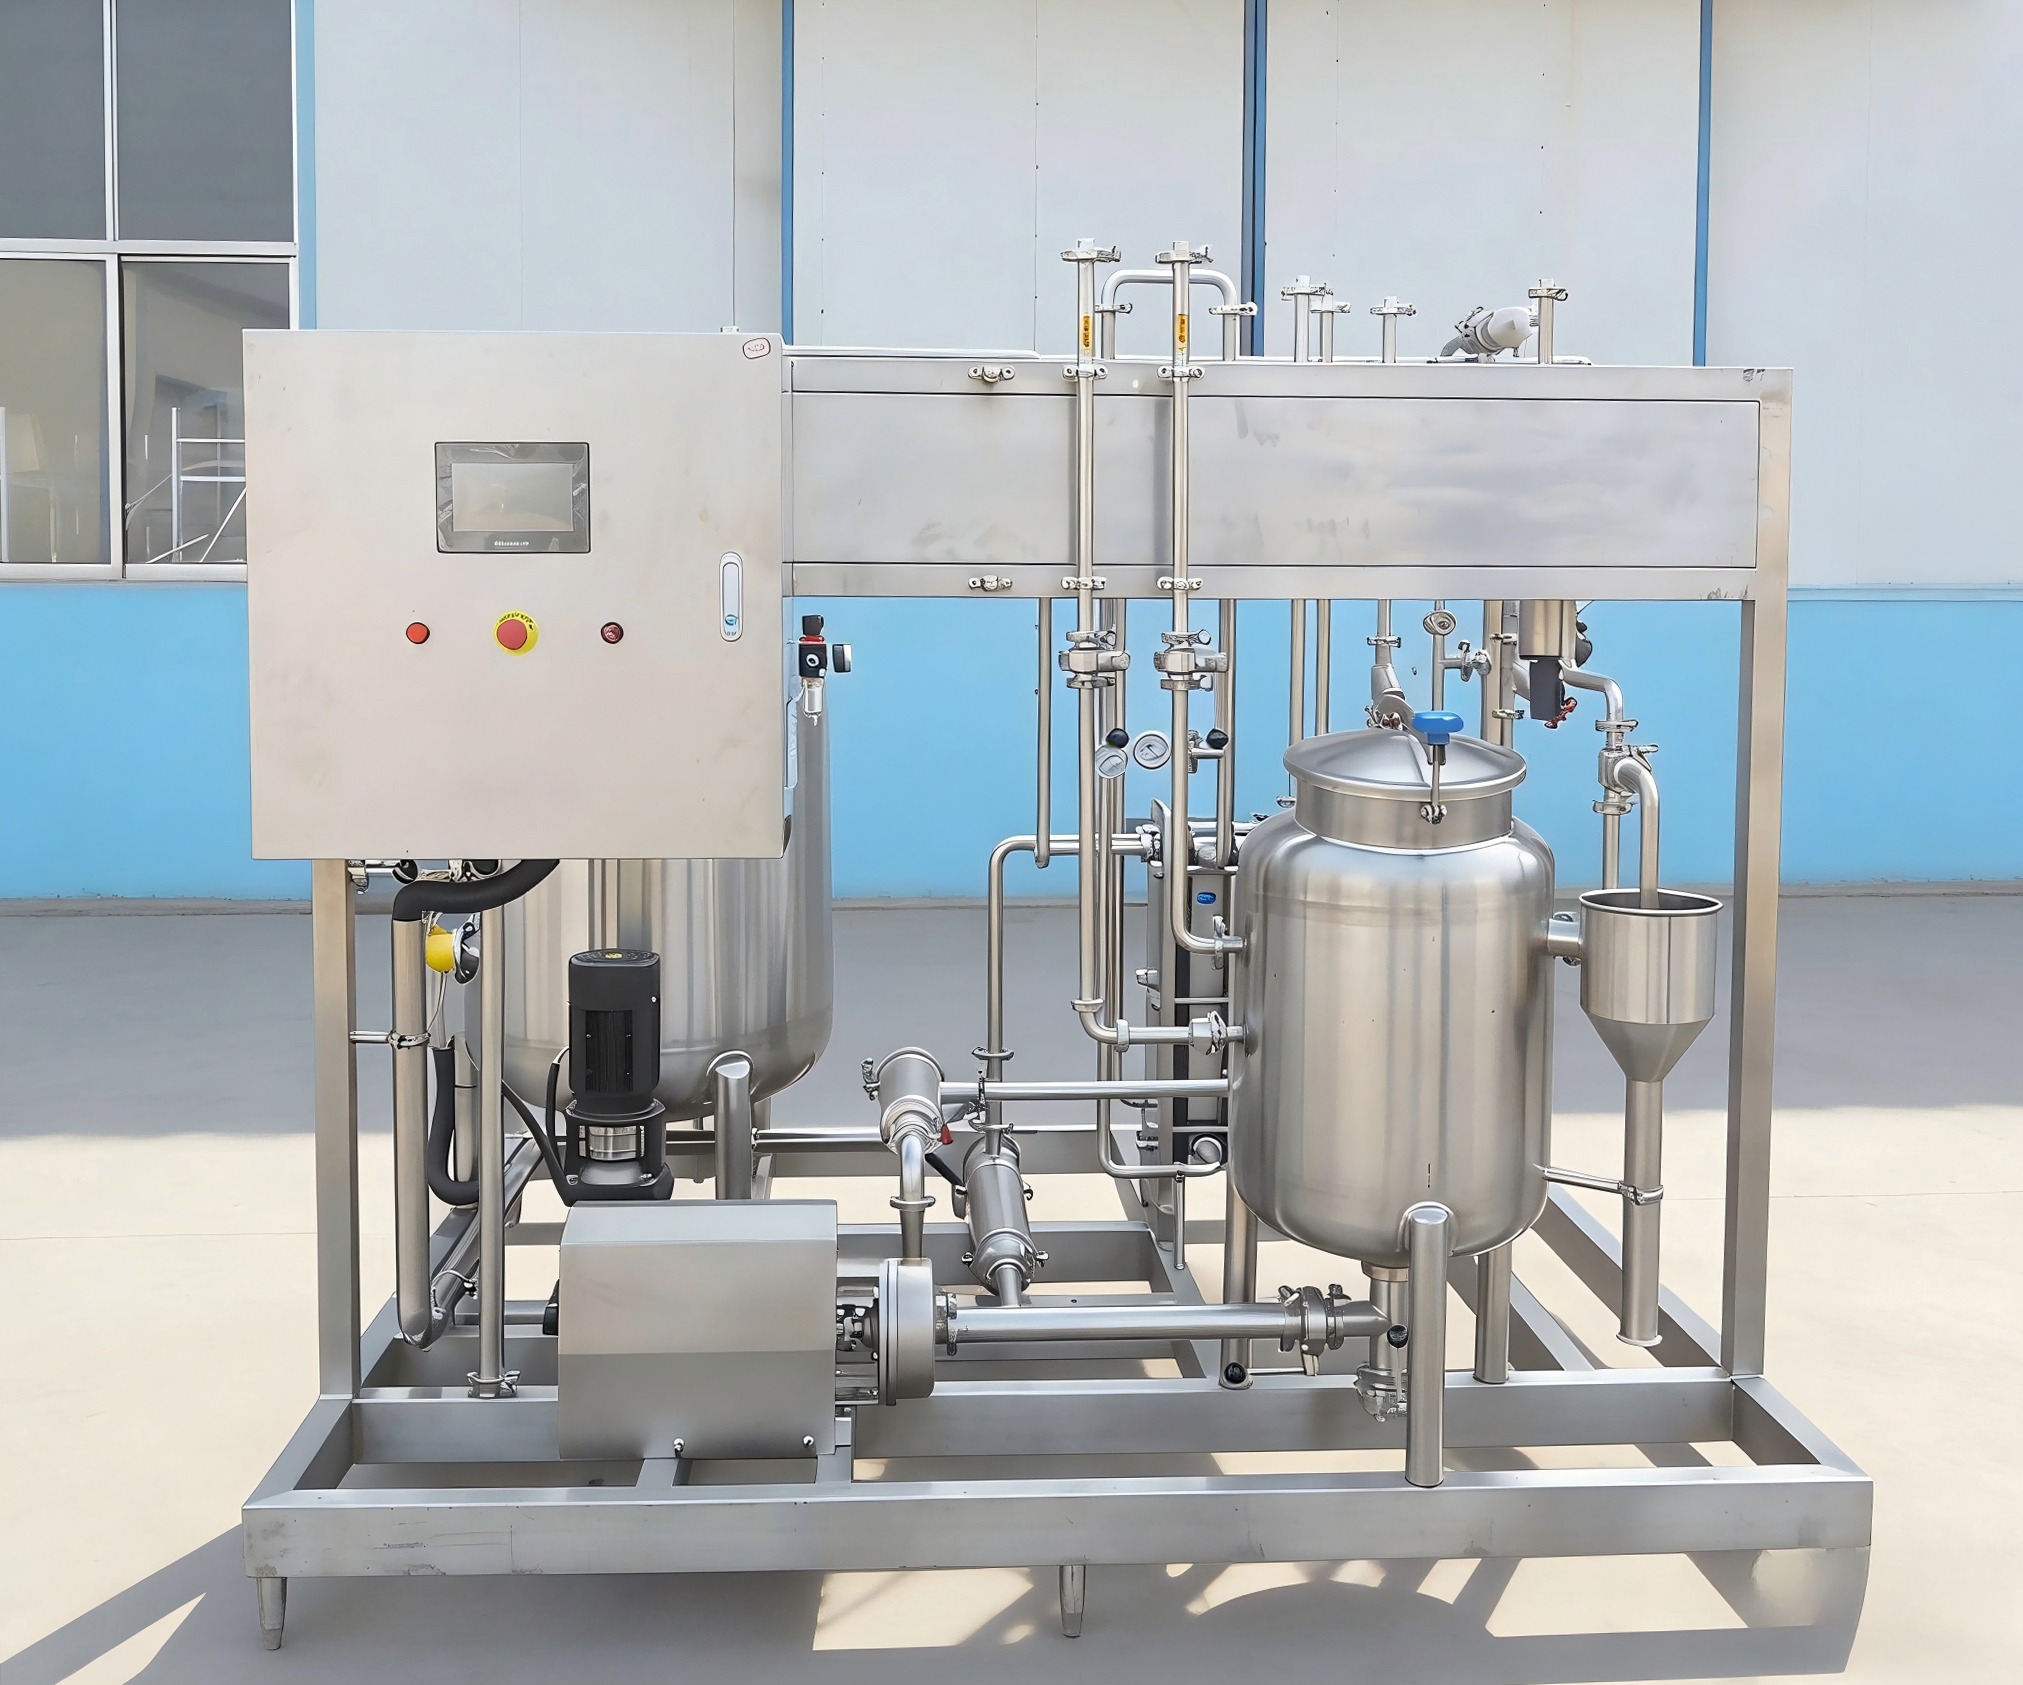
Las fotografías de nuestro pasteurizador de placas muestran un intercambiador de calor de placas montado sobre un bastidor.
Trayectoria sanitaria del producto
El equipo fotografiado incluye tuberías sanitarias para el proceso.
Equipos del proceso
El equipo fotografiado incluye recipientes de proceso. El equipo fotografiado incluye bombas para el producto.
Interfaz del operador
El equipo fotografiado incluye un gabinete de control con HMI.
Aplicaciones y compatibilidad del proceso del pasteurizador de placas
Un recorrido estándar por placas puede parecer eficiente hasta que la pulpa, la fibra o las proteínas incrustadas aumentan la caída de presión. Ese límite operativo suele pasar inadvertido hasta que se analizan los datos del producto; por eso, la revisión de compatibilidad se realiza antes de seleccionar el área de transferencia de calor o los elementos de control.[3]
| Dato del proceso | Indicador inicial de compatibilidad con los canales de las placas | Situación que requiere revisión de ingeniería |
|---|---|---|
| Viscosidad y comportamiento del flujo | Producto bombeable con respuesta de flujo predecible | Cambio marcado de viscosidad, flujo inestable o ventana de tiempo de residencia estrecha |
| Pulpa, fibra y partículas | Bajo contenido de sólidos que puede pasar por el canal seleccionado | Fibras largas, partículas duras, antecedentes de obstrucción o distribución irregular |
| Tendencia a la incrustación | Los antecedentes de limpieza indican que se puede mantener una producción estable | Incrustación rápida, aumento de la caída de presión o limpiezas imprevistas frecuentes |
| Sensibilidad al calor | Una exposición breve y controlada puede cumplir el objetivo del producto | Ventana de calidad muy estrecha o historial térmico especial |
| Interfaz de llenado | Las condiciones de salida y la demanda de los equipos posteriores ya están definidas | Interfaz aséptica, presurizada o con contrapresión inusual |
Bebidas lácteas y de origen vegetal
Para productos lácteos y bebidas de origen vegetal, use la formulación, el contenido de grasa, las proteínas y los sólidos, así como los antecedentes de incrustación, para definir la revisión térmica y de limpieza. La especificación de cada pasteurizador de leche requiere una carga térmica específica para el producto.
Para conocer más detalles de planificación, consulte la guía de operación y validación de pasteurizadores de placas.
Jugos y bebidas de frutas
Un pasteurizador industrial para jugo de frutas debe seguir la ruta de validación correspondiente al producto, los peligros y el mercado. Los parámetros HTST de los productos lácteos no se trasladan a la especificación de un pasteurizador de jugo.[2]
Otros alimentos líquidos bombeables
Las salsas, los extractos y las bebidas formuladas se evalúan según sus partículas, viscosidad, incrustación y condiciones de llenado. Ingeniería inicia la evaluación de un intercambiador tubular o de superficie raspada cuando el recorrido por placas genera riesgos operativos evitables.
Un selector que permite descartar opciones
A diferencia de un selector de catálogo, esta matriz no obliga a procesar todos los alimentos bombeables en una configuración de placas. Al hacer visible la disyuntiva, ingeniería puede evaluar una alternativa tubular o de superficie raspada antes de cerrar la cotización.
En los proyectos de alimentos y bebidas, el sistema de pasteurización debe proteger la inocuidad del producto sin asumir que las condiciones de pasteurización se aplican sin cambios a productos lácteos, jugo de naranja y otras formulaciones.
Etapas del proceso HTST continuo
La temperatura del proceso por sí sola no demuestra que se haya alcanzado la letalidad requerida. El recorrido del flujo, las condiciones de mantenimiento, la respuesta de desvío y los registros deben funcionar como un solo esquema de control; los límites críticos exactos dependen del producto y la jurisdicción.[1][2]
La sección de precalentamiento, la etapa de calentamiento, la sección de enfriamiento y cualquier sección de recuperación de calor se dimensionan para el mismo proceso de pasteurización y el mismo balance de servicios auxiliares. La temperatura y disponibilidad del agua de enfriamiento deben incluirse en los datos de servicios auxiliares, porque la sección de enfriamiento no se puede dimensionar solo a partir de la temperatura objetivo de salida.
Balance / alimentación
Confirme las condiciones de entrada, la estabilidad del suministro y la respuesta ante un nivel bajo.
Regeneración / precalentamiento
Defina el intercambio de calor y la relación de presión entre el producto sin pasteurizar y el pasteurizado.
Calentamiento
Defina el medio de calentamiento, las temperaturas de aproximación y la respuesta del control.
Mantenimiento
Dimensione según los requisitos validados de flujo y mantenimiento, no con un programa copiado.
Desvío / retorno
Especifique el estado seguro ante una falla, la condición de activación, el destino y los registros de evidencia.
Enfriamiento
Confirme la temperatura objetivo de salida, la fuente de enfriamiento y la temperatura disponible de los servicios auxiliares.
Interfaz de llenado
Defina la contrapresión, la demanda del tanque de compensación y el límite de contaminación.
Configuración del intercambiador de calor de placas, las tuberías y el control
El equipo fotografiado integra en un bastidor el núcleo de transferencia de calor, las tuberías, los recipientes, las bombas, las válvulas, los instrumentos y el gabinete de control. La cotización define los materiales y el patrón de las placas, la compatibilidad de las juntas, los rangos de los instrumentos y las marcas de los controles solo después de revisar los datos del proceso y la ventana operativa.[3]
Puntos de configuración que deben definirse
- Materiales en contacto con el producto y compatibilidad de las juntas
- Carga térmica de las placas, margen de caída de presión y acceso para inspección
- Interfaces de calentamiento, enfriamiento, aire, electricidad y drenaje
- Suministro y retorno de CIP, productos químicos y límite del circuito de limpieza
- Lista de instrumentos, alarmas, registros de datos y responsables del control
Datos de entrada para especificar el pasteurizador de placas
Use esta tabla como base de diseño, no como catálogo de valores tomados de otros equipos. Complete los datos de entrada antes de solicitar una distribución definida del pasteurizador de placas, una especificación de capacidad o una cotización comercial.[1][2][3]
| ID del dato | Dato que debe proporcionar el comprador | Qué cambia según el dato |
|---|---|---|
| RFQ-01 | Nombre del producto y formulación completa | Propiedades térmicas, compatibilidad y alcance de la validación |
| RFQ-02 | Densidad, viscosidad y dependencia de la temperatura | Carga de la bomba, distribución del flujo y caída de presión |
| RFQ-03 | Pulpa, fibra, tamaño de las partículas y carga de sólidos | Compatibilidad con los canales de las placas y evaluación de intercambiadores alternativos |
| RFQ-04 | Caudal requerido en L/h o kg/h | Balance de calor, diseño de la sección de mantenimiento y tamaño del equipo |
| RFQ-05 | Temperatura de entrada del producto | Carga térmica del precalentamiento y la regeneración |
| RFQ-06 | Proceso objetivo y requisito aplicable | Ruta de validación, límites críticos y alcance de la evidencia |
| ID del dato | Dato que debe proporcionar el comprador | Qué cambia según el dato |
|---|---|---|
| RFQ-07 | Condición de mantenimiento definida por la autoridad de proceso | Sección de mantenimiento, control de flujo y lógica de desvío |
| RFQ-08 | Temperatura de salida y de llenado | Carga térmica de enfriamiento e interfaz posterior |
| RFQ-09 | Requisitos para los materiales en contacto con el producto y las juntas | Selección de materiales y plan de mantenimiento |
| RFQ-10 | Servicios auxiliares de calentamiento, enfriamiento, aire y electricidad | Equipos de servicios auxiliares, válvulas y respuesta del control |
| RFQ-11 | Fuente, retorno, productos químicos y límites de CIP | Diseño del circuito de limpieza, facilidad de limpieza y plan de cambio de formato |
| RFQ-12 | Interfaces de entrada, salida, datos y espacio disponible | Límite del P&ID, controles de la línea y distribución del equipo sobre patín |
PASTEURIZADOR
Controles, registros del proceso y alcance de verificación
Que un equipo sobre patín parezca higiénico no demuestra la separación entre los lados sin pasteurizar y pasteurizado ni la integridad de los registros. Cada cotización debe especificar las funciones de control, las señales, los estados seguros ante fallas y los elementos de evidencia que respaldan el proceso seleccionado.[1]
Por qué se vinculan las salvaguardas
El riesgo es la contaminación cruzada, porque una falla de las placas o de las juntas puede conectar los recorridos del producto sin pasteurizar y pasteurizado. El sistema de control y la lógica de control de temperatura deben vincular cada señal crítica con su alarma, respuesta segura ante fallas y registro conservado. Los ingenieros de Shengtu Machinery usan el mapa aprobado de salvaguardas para definir los sensores, los estados de las válvulas, los enclavamientos y los registros según los requisitos del proceso seleccionado de FDA o CFIA.
Registros de la empresa: Solicite los datos vigentes del titular, el alcance y la validez.
Conformidad del equipo: Confirme los documentos correspondientes al modelo, la configuración y el país de destino.
Documentos del pedido: Acuerde en el contrato los registros de inspección, los manuales, los planos y la documentación de envío.
| Capacidad de ingeniería de la empresa | Alcance específico del proyecto que debe confirmarse |
|---|---|
| Integramos líneas de producción de alimentos. Planificamos proyectos de fábricas inteligentes. | Homogeneizador, tanque de compensación, CIP, enfriador, llenadora, transportador e intercambios de señales con los equipos anteriores y posteriores |
| Ofrecemos digitalización de TI/TO. | Control PLC y marca de HMI, lista de etiquetas, interfaz del historiador o SCADA, recetas y propiedad de los datos |
| Podemos analizar la plataforma STUnit para definir el alcance de control específico del proyecto. | Plataforma seleccionada, funciones, alarmas, registros y límite de calificación |
| Podemos analizar actualizaciones OTA de equipos independientes para definir el alcance de control específico del proyecto. | Acceso remoto, autenticación, control de cambios, recuperación y aprobación del responsable |
| Podemos analizar cajas de control de bajo código para definir el alcance de control específico del proyecto. | Hardware, E/S, ciclo de vida del software y evidencia de pruebas |
| Podemos analizar pasarelas multiprotocolo para definir el alcance de control específico del proyecto. | Protocolos requeridos, mapeos, zonas de red y controles de ciberseguridad |
| Podemos analizar visión y algoritmos de borde para definir el alcance específico de la línea del proyecto. | Objetivo de inspección, datos de entrenamiento, criterios de aceptación y respuesta de la línea |
Mapa de salvaguardas y evidencia HTST
| Salvaguarda | Pregunta de diseño | Evidencia que se debe solicitar |
|---|---|---|
| Límite entre el producto sin pasteurizar y el pasteurizado | ¿Cómo se evita la conexión cruzada en cada estado operativo? | P&ID marcado, tabla de estados de las válvulas y secuencia de arranque y apagado |
| Relación de presión diferencial prevista | ¿Qué lado debe mantener la relación de presión protectora? | Rangos de los instrumentos, pruebas de alarmas y enclavamientos, y registro de tendencias |
| Integridad de las placas | ¿Cómo se inspeccionan las placas y las juntas y cómo se detectan las fugas? | Método de inspección, criterio de aceptación y registro de mantenimiento |
| Mantenimiento y flujo | ¿Cómo se vincula el tiempo de residencia requerido con el flujo validado? | Cálculo de la sección de mantenimiento, registro del dispositivo de flujo y datos de la autoridad de proceso |
| Desvío / retorno | ¿Qué condición desvía el producto del flujo directo? | Matriz de causa y efecto y prueba de desafío presenciada |
| Registrador-controlador | ¿Qué valores se registran, protegen y conservan? | Lista de etiquetas, registro de auditoría, registro de alarmas y muestra del informe de producción |
| Verificación de la limpieza | ¿Cómo se limpia y se libera todo el circuito del producto? | Secuencia CIP, variables supervisadas y registro de liberación |
| Entorno de llenado | ¿Cómo se controla la recontaminación después del calentamiento? | Límite de la interfaz, lógica de estado del tanque de compensación y la llenadora, y responsabilidades de saneamiento |
×
![Vista ampliada]()
Herramientas de ingeniería y diseño para pasteurizadores de placas
01
02
03
Ficha de diseño para la solicitud de cotización de un pasteurizador de placas
Prepare un solo paquete de datos del producto, el proceso, los servicios auxiliares, la limpieza, los controles y las interfaces de la línea. El puntaje de integridad mide si los datos están completos; no predice el desempeño del equipo.
Evaluación preliminar de compatibilidad con los canales de las placas
Identifique las condiciones del producto que requieren una revisión de ingeniería para equipos de placas, tubulares o de superficie raspada. Esta evaluación orienta la decisión; no es una herramienta de validación del proceso ni un selector de equipos.
Lista de verificación FAT y evidencia HTST
Prepare la lista de verificaciones presenciadas del equipo, los controles, los registros y las interfaces de la planta. La evidencia FAT y SAT respalda la aceptación del equipo; no sustituye la validación del proceso térmico específico del producto.
Preguntas frecuentes sobre pasteurizadores de placas
¿Qué es un pasteurizador de placas?
Este sistema continuo de intercambio de calor hace pasar un líquido bombeable por etapas de precalentamiento, calentamiento y enfriamiento con placas, junto con una sección de mantenimiento y una ruta de control definidas por el proceso aprobado.
¿Cuál es la temperatura y el tiempo de un pasteurizador de placas?
No existe un único valor seguro para todos los productos. La temperatura y el tiempo dependen del producto, el peligro objetivo, la formulación, el comportamiento del flujo, el tipo de empaque y los requisitos del mercado aplicable; los límites resultantes deben estar vinculados a una sección de mantenimiento y un esquema de control validados.
¿Cuáles son las principales desventajas de un pasteurizador de placas?
Los canales estrechos pueden no ser adecuados para partículas grandes, fibras largas, viscosidad alta o incrustación rápida. El costo operativo se refleja en una mayor caída de presión, corridas más cortas, mayor demanda de CIP o una distribución inestable del flujo.
¿Cuál es la diferencia entre pasteurización y esterilización?
La pasteurización aplica un tratamiento controlado para alcanzar un objetivo definido de inocuidad o control del deterioro. La leche pasteurizada no es comercialmente estéril; el procesamiento UHT busca la esterilidad comercial mediante una ruta diseñada por separado para el producto, el proceso y el empaque.
¿Qué cambia al elegir entre un pasteurizador de placas y uno tubular?
Un pasteurizador de placas ofrece un intercambio de calor compacto y regeneración. Conviene evaluar equipos tubulares cuando las partículas, la viscosidad, el comportamiento de incrustación, los requisitos de cizallamiento o los antecedentes de limpieza hacen que el recorrido por placas represente un riesgo operativo.
¿Un pasteurizador de placas puede procesar leche y jugo?
Distintos alimentos líquidos pueden procesarse con la misma categoría de equipo, pero sus procesos térmicos y salvaguardas no se pueden copiar de uno a otro. Los jugos y los productos lácteos requieren revisiones independientes del producto y los requisitos regulatorios.[1][2]
¿Un pasteurizador de placas prolonga la vida útil?
La vida útil depende del tratamiento térmico validado, así como de la carga inicial, el saneamiento, el llenado, el empaque, la temperatura de almacenamiento y la distribución. El equipo de pasteurización es una etapa de control, no una garantía de vida útil.
¿Cómo se define el alcance de la limpieza CIP?
Defina la suciedad o los residuos adheridos, el circuito de limpieza, los límites de suministro y retorno, los productos químicos, las variables supervisadas, el criterio de liberación y las necesidades de cambio de formato. El tiempo y los productos químicos de limpieza no se definen hasta conocer el producto y todo el circuito.
¿La FAT demuestra que el proceso de alimentos está validado?
No. La FAT demuestra el cumplimiento de las verificaciones acordadas del equipo y los controles; una autoridad de proceso calificada utiliza evidencia específica del producto para establecer el proceso térmico y los límites críticos.
¿Qué debo enviar para solicitar una cotización de un pasteurizador de placas?
Envíe la formulación del producto, la información sobre viscosidad y sólidos, el flujo requerido, las condiciones de entrada y salida, los datos de la autoridad de proceso, los servicios auxiliares, el límite de CIP, los registros de control, las interfaces de la línea y el espacio disponible. La ficha de diseño para solicitud de cotización mantiene todos los datos en un mismo lugar.
Los certificados y documentos aplicables se confirman según el modelo del equipo, su configuración y el país de destino. Los registros del sistema de gestión de la empresa se revisan por separado de los documentos de conformidad del producto.
Trending now