Póngase en contacto con Shengtu Bufan Company

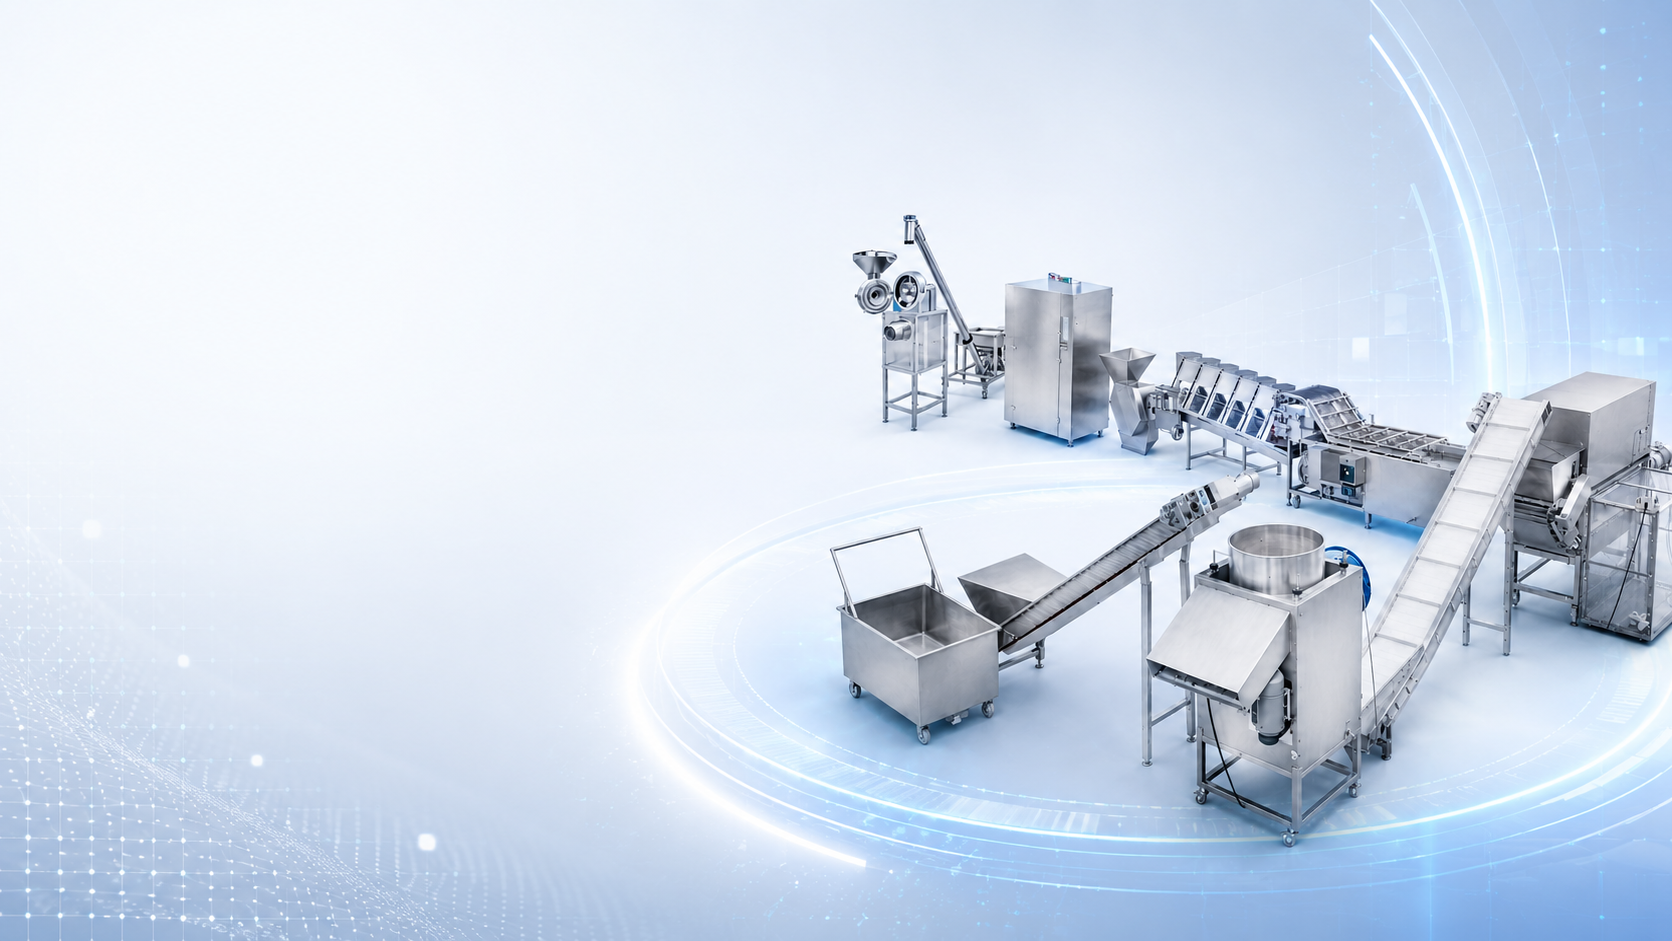
Línea de producción de sopas y gachas instantáneas liofilizadas
Una línea de producción de sopas y gachas instantáneas liofilizadas es un sistema de procesamiento de alimentos de cinco estaciones que cocina, congela, sublima, llena e inspecciona el producto en una secuencia controlada. Las cinco estaciones realizan la precocción, la congelación rápida, la liofilización al vacío, el llenado y sellado de bolsas prefabricadas y la detección de metales. Los bloques terminados alcanzan una humedad residual de 3–5 % y se reconstituyen como sopa al agregar agua caliente.
Solicite una propuesta para su línea- Área de liofilización
- 5, 10, 20 y 30 m² (54, 108, 215 y 323 ft²)
- Producto húmedo por lote
- 50, 100, 200 y 300 kg (110, 220, 441 y 661 lb)
- Capacidad de congelación rápida
- 100–1000 kg/h, túnel o espiral
- Humedad del producto terminado
- 3–5 %
- Plazo de entrega de la cotización
- 5 días hábiles para una máquina,
10 días hábiles para una línea completa - Plazo de entrega
- 90–120 días laborables a partir de la confirmación del anticipo
Secuencia de estaciones de la línea de producción de sopas y gachas instantáneas liofilizadas
Suministramos esta línea de producción como cinco estaciones conectadas, cada una con su propio circuito de control y sus propios criterios de aceptación. La secuencia que se muestra a continuación es la configuración que fabricamos; también podemos suministrar estaciones individuales si ya cuenta con parte del proceso.
01 / 05
ESTACIÓN [ 01 ]_
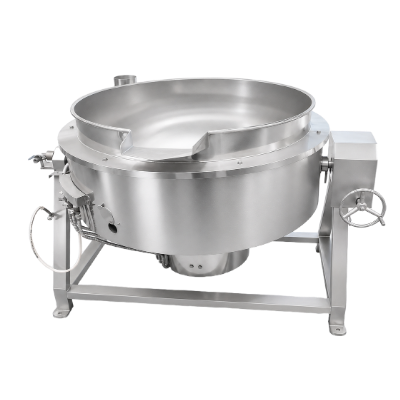
Precocción
La marmita lleva la receta hasta el punto de cocción y consumo antes de iniciar la liofilización, ya que el liofilizador conserva la estructura, pero no la crea. Aquí se fijan la gelatinización del almidón de las gachas y la coagulación de las proteínas de los trozos de carne y vegetales.
SE CONTROLA AQUÍ
perfil de temperatura por lote, tiempo de mantenimiento y contenido de sólidos al descargar.
ESTACIÓN [ 02 ]_
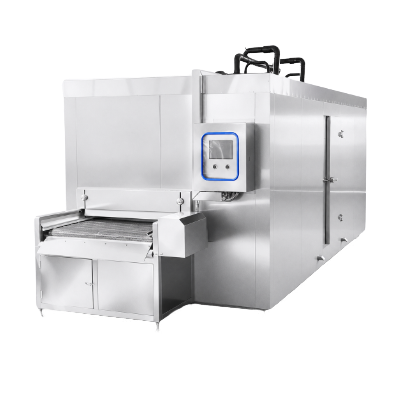
Congelación rápida
La velocidad de congelación determina el tamaño de los cristales de hielo, que a su vez define tanto la ruta de sublimación como la textura del producto que consume el cliente. La congelación rápida produce cristales pequeños y una estructura porosa más fina; la congelación lenta genera cristales más grandes y acelera el secado, pero deja una textura más gruesa.
SE CONTROLA AQUÍ
temperatura del aire, velocidad de la banda y temperatura del centro del producto a la salida.
ESTACIÓN [ 03 ]_
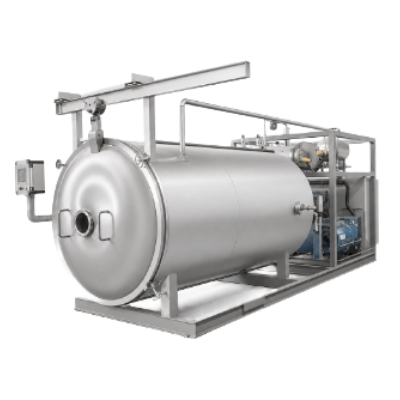
Liofilización al vacío
Al vacío, el agua congelada se convierte en vapor sin pasar por la fase líquida, lo que conserva la forma del bloque y su capacidad de rehidratación. El calentamiento de las placas aporta el calor necesario para la sublimación, mientras que el condensador captura el vapor de agua en forma de hielo.
SE CONTROLA AQUÍ
temperatura de las placas, presión de la cámara y definición de humedad como criterio de finalización del proceso.
ESTACIÓN [ 04 ]_
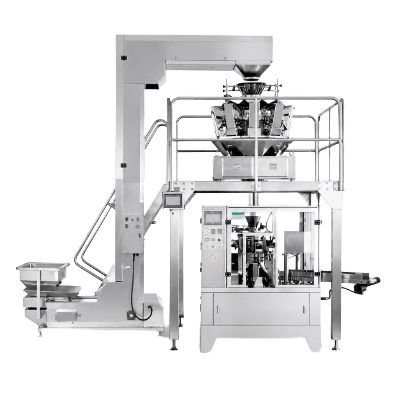
Llenado y sellado de bolsas prefabricadas
Los bloques liofilizados son frágiles e higroscópicos, por lo que la llenadora se selecciona para manipularlos con cuidado y lograr un sellado que mantenga la barrera contra la humedad. Esta estación admite bolsas, empaques tipo almohada y envases cilíndricos.
SE CONTROLA AQUÍ
peso de llenado, integridad del sellado, espacio de cabeza y tipo de barrera.
ESTACIÓN [ 05 ]_
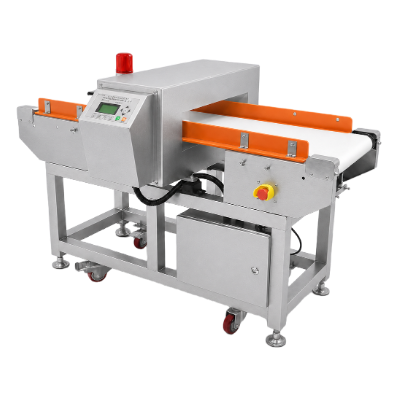
Detección de metales
Cada empaque sellado pasa por un detector de metales antes de salir de la línea, y los productos rechazados se desvían en lugar de reincorporarse al flujo. Esta es la última estación porque debe inspeccionar el empaque tal como lo recibe el cliente.
SE CONTROLA AQUÍ
sensibilidad de detección según el formato del empaque, confirmación del rechazo y conservación de registros.
Túnel o espiral: cómo elegir el congelador rápido
ESPECIFICACIONES
Congelador de túnel ST-SDS
Congelador espiral ST-LXS
Rango de capacidad
100–1000 kg/h
300–1000 kg/h
Espacio ocupado (1000 kg/h)
19200 × 3700 × 2400 mm
(63.0 × 12.1 × 7.9 ft)
(63.0 × 12.1 × 7.9 ft)
9200 × 5800 × 4000 mm
(30.2 × 19.0 × 13.1 ft)
(30.2 × 19.0 × 13.1 ft)
Rango de ancho de banda
1200–2600 mm
(47.2–102.4 in)
(47.2–102.4 in)
610–710 mm
(24.0–28.0 in)
(24.0–28.0 in)
Carga de enfriamiento (1000 kg/h)
170 kW
170 kW
Potencia instalada (1000 kg/h)
28 kW
25 kW
Adecuado para
Piezas planas de una sola capa y naves largas y rectas
Productos de mayor profundidad y plantas con espacio en altura, pero sin longitud
Los componentes de la línea que más nos consultan
Marmita de precocción con registro del perfil de temperatura
Congeladores rápidos de túnel y espiral, 100–1000 kg/h
Liofilizador al vacío FDG, área de placas de 5–30 m²
Juegos de bandejas, carros y sistemas de carga
Máquinas llenadoras y selladoras de bolsas prefabricadas
Detección de metales y manipulación de rechazos
Formatos de producto y compatibilidad del proceso con esta línea
A continuación encontrará dos listas, y es importante distinguirlas. La primera incluye los productos en los que se basa el diseño de esta línea; la segunda, los que puede procesar la misma ruta una vez que confirmemos con usted las variables de la última columna.
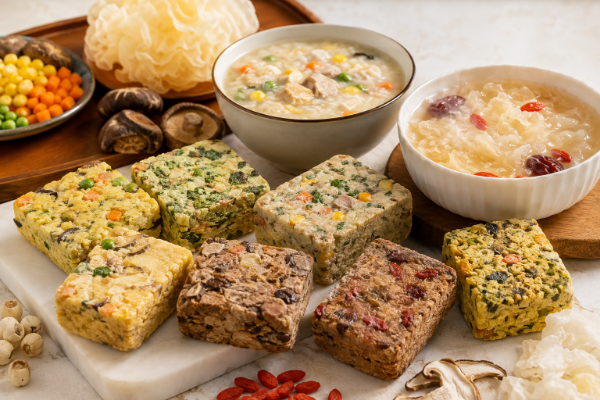
Productos para los que se diseñó esta línea
-
Bloques de sopa instantánea liofilizada — precocidos, congelados y secados en una sola porción compactada
-
Bloques de gachas instantáneas — base de almidón gelatinizado con ingredientes añadidos
-
Sopas de Tremella y caldos espesos — recetas de alta viscosidad procesadas con la misma ruta
Formatos que admite la misma ruta de proceso
| Formato | Nota de proceso | Configuración de estaciones | Aspectos por confirmar con nosotros |
|---|---|---|---|
| Sobres de gachas instantáneas | Gránulos sueltos en lugar de un bloque | Las 5 estaciones | Densidad aparente, peso de llenado por sobre |
| Componentes para comidas preparadas | Se secan por separado y se mezclan después | Estaciones 2–5 | Uniformidad del tamaño de las piezas |
| Vegetales cortados en cubos y liofilizados | Escaldado antes de congelar | Estaciones 1–5 | Tamaño de corte, tiempo de escaldado |
| Trozos de carne en cubos | El contenido de grasa limita la vida útil | Las 5 estaciones | Porcentaje de grasa, humedad como criterio de finalización del proceso |
| Trozos de hongos y setas | Alto contenido de agua, secado primario prolongado | Estaciones 1–5 | Grosor de las rebanadas |
| Trozos de fruta | El azúcar reduce la temperatura de colapso | Estaciones 2–5 | Sólidos solubles, límite máximo de temperatura de las placas |
| Bloques de condimentos y saborizantes | El contenido de aceite afecta el sellado | Estaciones 1–5 | Porcentaje de aceite, película de barrera |
| Componentes de huevo y lácteos | Las proteínas son sensibles a la temperatura de las placas | Las 5 estaciones | Temperatura máxima del producto |
| Trozos de mariscos | Transferencia de olores entre recetas | Estaciones 1–5 | Plan de cambio de formato y limpieza |
| Trozos de soya y cuajada de soya | La estructura porosa se seca rápidamente | Estaciones 1–5 | Geometría de las piezas |
| Granos y cereales cocidos | Gelatinizados y luego secados, como las gachas | Las 5 estaciones | Sólidos al descargar |
| Trozos de alimento para mascotas liofilizados | La misma ruta, con una zonificación higiénica diferente | Las 5 estaciones | Separación de las operaciones con alimentos para consumo humano |
| Otro formato | Envíenos la receta y confirmaremos la ruta | Se confirma durante la selección | Receta y producción objetivo |
Envíenos su receta para evaluar la compatibilidad del proceso
Envíenos la receta o la ficha del proceso y le indicaremos qué estaciones necesita su producto y qué variables debemos definir antes de cotizar el tiempo de ciclo. En esta etapa no necesita compartir información de compra.
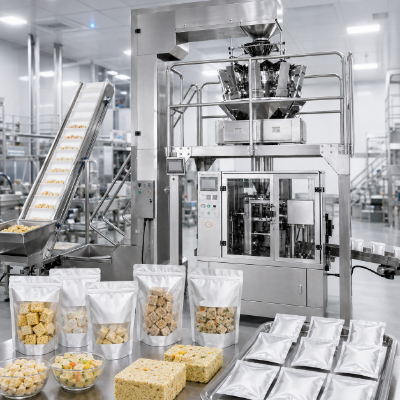
Formatos de empaque y producto terminado
Los productos liofilizados son secos, ligeros e higroscópicos, así que el empaque debe cumplir la función que la refrigeración cumple para un producto húmedo. El empaque se selecciona según la forma del bloque y la barrera que requiere la vida útil prevista.
| Formato | Adecuado para | Función de la estación | Fabricado internamente o comprado |
|---|---|---|---|
| Bolsa prefabricada (doypack) | Bloques de sopa y gachas para venta al por menor | Apertura de la bolsa, llenado cuidadoso por caída y sellado | Fabricado e integrado por nosotros |
| Empaque tipo almohada | Sobres y empaques interiores para paquetes múltiples | Formado, llenado y sellado a partir de una película | Fabricado e integrado por nosotros |
| Envases cilíndricos y frascos | Venta a granel y servicio de alimentos | Llenado volumétrico y cierre | Fabricado e integrado por nosotros |
| Detección de metales | Todos los formatos | Inspección después del sellado y desvío de productos rechazados | Fabricado e integrado por nosotros |
Qué fabricamos y qué compramos
Fabricamos las estructuras, las cámaras y los conjuntos en nuestras instalaciones; los componentes comprados se identifican, en lugar de ocultarse dentro de una partida de la línea.
- Fabricado por nosotros — estructuras, cámaras, sistemas de bandejas y carros, integración de estaciones y armado del gabinete de control
- Comprado e identificado por número de parte en la cotización — bombas de vacío, compresores de refrigeración y componentes de control
SISTEMA / CUMPLIMIENTO Y ANEXO
Los componentes de la línea que entran en contacto con el producto se entregan fabricados según diseño, con el método de limpieza descrito en el anexo técnico de su cotización. Los compradores de industrias alimentarias reguladas suelen acordar ese anexo antes de firmar el contrato, y nosotros seguimos ese orden.
Gama de liofilizadores FDG y especificaciones de congeladores rápidos ST
La tabla siguiente es la que usamos para seleccionar y cotizar. El área de las placas y el producto húmedo por lote determinan todo lo demás, por eso aparecen primero.
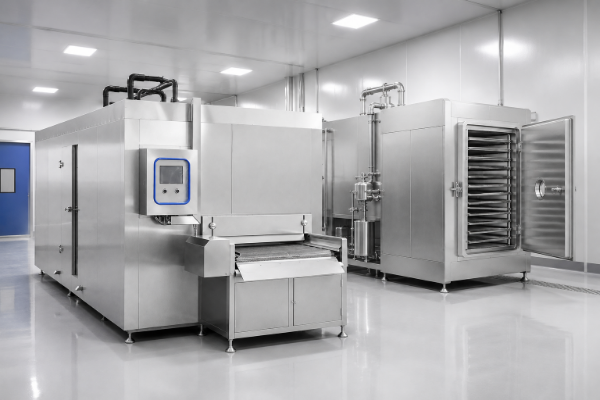
| Modelo | Área de las placas | Producto húmedo por lote | Tamaño de las bandejas | Bandejas por juego | Humedad objetivo |
|---|---|---|---|---|---|
| FDG-5 | 0 m² (0 ft²) | 0 kg (0 lb) | 610×710×35 mm | 0 | 3–5 % |
| FDG-10 | 0 m² (0 ft²) | 0 kg (0 lb) | 610×710×35 mm | 0 | 3–5 % |
| FDG-20 | 0 m² (0 ft²) | 0 kg (0 lb) | 610×710×35 mm | 0 | 3–5 % |
| FDG-30 | 0 m² (0 ft²) | 0 kg (0 lb) | 610×710×35 mm | 0 | 3–5 % |
| ST-SDS | — | 0–0 kg/h | Banda de 1200–2600 mm | — | — |
| ST-LXS | — | 0–0 kg/h | Banda de 610–710 mm | — | — |
Densidad de carga y tiempo de ciclo: uno de varios factores
La gama FDG está especificada para 10 kg de producto húmedo por metro cuadrado de placa, de ahí provienen las cifras de 50/100/200/300 kg. Good Freeze Dryer publica un proyecto chino de sopa de 2017, operado a 30 kg/m² con un ciclo de 20 horas, 1.94 % de humedad final y 2.3 kWh por kilogramo de materia prima. Ambos son puntos de operación reales, pero ninguno por sí solo permite saber cómo será su ciclo.
Qué determina realmente el tiempo de ciclo
- Contenido de sólidos de la receta al descargar de la precocción
- Profundidad del producto en la bandeja
- Geometría de la bandeja y distribución de la carga sobre la placa
- Perfil de temperatura de las placas durante el secado primario y secundario
- Valor de consigna de la presión de la cámara
- Cómo se define y mide la humedad como criterio de finalización del proceso
Una carga más profunda aumenta el tamaño del lote y alarga el ciclo; ambos factores van de la mano.
Cotizamos el tiempo de ciclo una vez definidos esos seis factores, no antes. Cotizar un tiempo de ciclo sin conocerlos es presentar una conjetura como si fuera un compromiso.
Solicite una cotizaciónNuestra regla de dimensionamiento, aplicada a cada liofilizador que cotizamos
Cómo interpretar una cifra de capacidad antes de comparar dos cotizaciones
La capacidad de un liofilizador se publica con distintas bases, y estas no son intercambiables. La deshidratación promedio divide toda el agua eliminada entre el ciclo completo, incluida la congelación previa y el secado secundario. La velocidad máxima de sublimación indica cuánto producto elimina la máquina en el momento de mayor intensidad del secado primario.
| Base publicada | Qué mide | Por qué puede inducir a error al comparar |
|---|---|---|
| Deshidratación promedio | Ciclo completo, con todas las fases incluidas | Parece baja frente a la cifra máxima de otro proveedor |
| Velocidad máxima de sublimación | Solo el momento de mayor intensidad del secado primario | No se puede mantener durante todo el ciclo, por lo que lleva a sobredimensionar el plan |
| Sublimación nominal | Capacidad nominal de la máquina dividida entre el área de las bandejas para normalizarla | Depende del área de las bandejas que se cotice junto con la cifra |
| Producto húmedo por lote | Lo que se carga, no lo que se elimina | No significa nada hasta conocer la densidad de carga y el tiempo de ciclo |
Pregunte a cada proveedor cuál de estas cuatro bases corresponde a su cifra y podrá hacer una comparación. Las cifras de nuestra tabla anterior indican producto húmedo por lote, con una capacidad nominal de 10 kg/m². Los estudios publicados sobre liofilizadores industriales para alimentos reportan una sublimación máxima superior a 3 kg por m² por hora como alternativa de operación al uso de vacío bajo, no como capacidad de procesamiento continua (Assegehegn 2020).
Requisitos de instalación y servicios auxiliares
Estas son las nueve categorías que debe definir para su instalación antes de pedir la línea. A continuación indicamos las cifras disponibles; los valores que dependen de la configuración se especifican en el anexo técnico de su cotización.
| Categoría | Información que podemos indicar ahora |
|---|---|
| Carga eléctrica | FDG-5 22.5 kW, FDG-10 34 kW, FDG-20 73 kW; FDG-30 por confirmar |
| Refrigeración | Potencia: FDG-5 8 kW, FDG-10 15 kW, FDG-20 28 kW y FDG-30 42 kW |
| Agua de enfriamiento | Se requiere un tanque de agua a partir del FDG-10 |
| Aire comprimido | Se confirma en el anexo técnico |
| Espacio ocupado | Dimensiones: FDG-5 3800×1100×1600 mm; FDG-30 4500×2155×2605 mm |
| Altura libre | Se confirma en el anexo técnico |
LÍMITE DEL ALCANCE: Suministramos los equipos, la distribución de planta, las recomendaciones para el tendido de tuberías y la puesta en marcha; los servicios del edificio hasta nuestros puntos de conexión son responsabilidad suya.
Estructura de precios, plazo de cotización y entrega
El precio de esta línea depende del área de liofilización seleccionada, el método de congelación rápida, el formato de empaque y el nivel de automatización de la secuencia. No hay una lista de precios para una línea configurada; recibirá su precio en una cotización por escrito.
Qué factores determinan el precio
Factor
Efecto en el costo
Cómo reducirlo
Área de liofilización
El componente individual de mayor costo de la línea
Dimensione según el tiempo de ciclo y el contenido real de sólidos, no según cifras máximas
Método de congelación rápida
El sistema espiral cuesta más por kg/h que el de túnel
Use un túnel cuando el producto sea plano y la nave sea larga
Formato de empaque
La bolsa prefabricada cuesta más que el empaque tipo almohada
Elija el formato según los requisitos de venta al por menor, no ambos
Nivel de automatización
La carga, la descarga y la trazabilidad aumentan el costo
Automatice las estaciones que concentran sus costos de mano de obra
Plazos de entrega y condiciones comerciales
Etapa
Nuestro plazo
Qué incluye
Cotización
5 días hábiles para una máquina, 10 días hábiles para una línea completa
Ruta de proceso, selección, alcance y precio
Fabricación
90–120 días laborables a partir de la confirmación del anticipo
Fabricación, montaje y pruebas en fábrica
Pago
30 % de anticipo, 70 % antes del envío o carta de crédito a la vista
Se confirma en el contrato
Términos comerciales
FOB puerto chino como condición estándar; EXW, FCA, CFR y CIF a solicitud
Se cotiza a solicitud; FCA cuando la carga se envía en contenedor
El plazo de entrega comienza al confirmarse el anticipo y no incluye el flete marítimo ni el despacho aduanero en su país. La instalación y la puesta en marcha se programan después de la llegada, en las fechas que acordemos durante la etapa contractual.
Cómo preparamos su cotización
Envíenos la receta, la producción objetivo y el formato de empaque. Un ingeniero le enviará una cotización en un plazo de 5 días hábiles para una máquina o de 10 días hábiles para una línea completa. La cotización identifica por número de parte las bombas de vacío, los compresores de refrigeración y los componentes de control comprados.
Tres cifras que puede calcular por su cuenta
- Producción por lote = área de las placas × densidad de carga (esta línea tiene una capacidad nominal de 10 kg/m²)
- Producción diaria = producción por lote ÷ (tiempo de ciclo + tiempo de carga y descarga) × 24
- Distribución del consumo de energía = sublimación alrededor de 45 %, vacío alrededor de 26 %, condensación alrededor de 25 %, congelación alrededor de 4 %, según el desglose de costos de energía del proceso de liofilización publicado por Ratti en 2001
[ CERRAR ]
HAGA CLIC PARA ACERCAR | MUEVA EL CURSOR PARA DESPLAZARSE POR LOS DETALLES
Pruebas en fábrica, certificaciones y documentos que se entregan con la línea
Los certificados y documentos aplicables se confirman según el modelo del equipo, la configuración y el país de destino. Los registros del sistema de gestión de la empresa se revisan por separado de los documentos de conformidad del producto.
La aceptación de equipos de capital se basa en un registro documental, no en una impresión.
Cinco pruebas que supera cada liofilizador antes del envío
| Prueba | Qué se prueba | Qué se registra |
|---|---|---|
| Prueba sin carga | La máquina funciona vacía | Funciones mecánicas y eléctricas registradas |
| Vacío final y mantenimiento de presión | Se evacúa la cámara y se mantiene al vacío | Presión alcanzada y duración del mantenimiento |
| Simulación con carga | Carga simulada durante la congelación previa, la sublimación y el secado secundario | Duración de las etapas y condiciones de las placas |
| Uniformidad de la temperatura de las placas y reducción de temperatura por refrigeración | Rendimiento de las placas y la refrigeración con carga | Posición de los puntos de medición y sus lecturas |
| Prueba completa de interbloqueos | Verificación de cada interbloqueo mediante una lista de comprobación | Cada acción queda aprobada y firmada |
De dónde provienen los criterios de aceptación
Estas cinco pruebas indican qué se mide; los valores de referencia se establecen en su contrato. Los criterios de aceptación se incluyen en el anexo técnico y ambas partes los confirman antes de iniciar la producción, para evitar discusiones posteriores sobre el estándar. Los retrasos en la puesta en marcha tienen una causa estructural, no mecánica: aunque se haya probado cada estación por separado, eso no demuestra que el sistema completo funcione con los interbloqueos.
- En las pruebas de fábrica se usa una carga simulada; la aceptación en planta durante la puesta en marcha se realiza con su receta
- Nos responsabilizamos de ajustar la curva de liofilización para alcanzar el resultado acordado durante la puesta en marcha
- Puede presenciar personalmente la prueba en fábrica o recibir la grabación en video
- El registro de la prueba en fábrica se entrega con la línea e incluye los campos medidos, no un resumen
Certificaciones
Registros de la empresa: Solicite información vigente sobre el titular, el alcance y la validez.
Conformidad del equipo: Confirme los documentos correspondientes al modelo, la configuración y el país de destino.
Documentos del pedido: Acuerde en el contrato los registros de inspección, manuales, planos y documentos de envío.
- Sistema de gestión de calidad ISO 9001
- Sistema de gestión de seguridad de la información ISO 27001
- Marcado CE
- Solicite los informes de pruebas de terceros que correspondan
Documentos que se entregan con la línea
-
Registro de pruebas en fábrica
[ VERIFICADO ]
-
Documentación de instalación y cableado
[ VERIFICADO ]
-
Manual de operación
[ VERIFICADO ]
Diseño higiénico y limpieza
La maquinaria que se comercializa en Europa para utilizarse con alimentos debe cumplir los requisitos de diseño establecidos en el Anexo I, §2.1 de la Directiva de Máquinas. Estos exigen que las superficies en contacto con el producto sean lisas y no tengan rebordes ni hendiduras; que las superficies internas tengan curvas con un radio suficiente para facilitar una limpieza completa; y que todos los líquidos de limpieza se drenen por completo.
La Directiva establece el requisito sin fijar un valor numérico; las guías de diseño higiénico proporcionan los valores de referencia que se utilizan en la industria alimentaria. Los grados de los materiales de contacto, el acabado de las superficies y el método de limpieza de esta línea se confirman en el anexo técnico, de acuerdo con su receta, su plan de alérgenos y la normativa local.
- Los materiales de contacto deben poder limpiarse antes de cada uso o ser desechables
- Las superficies en contacto con el producto deben ser lisas, sin rebordes ni hendiduras donde puedan acumularse residuos orgánicos
- Las superficies internas deben tener curvas con un radio suficiente para facilitar una limpieza completa
- Los líquidos de limpieza y enjuague deben drenarse por completo, y las instrucciones deben incluir las áreas de difícil acceso
Cómo trabajamos: desde la descripción de la receta hasta la puesta en marcha de la línea
PROCESO DEL SISTEMA
| Etapa | Qué sucede | Qué recibe |
|---|---|---|
| Descripción de la receta y los requisitos | Usted nos envía la receta, la producción objetivo y el formato de empaque | Confirmación de la ruta de proceso |
| Diseño y selección del proceso | La configuración de las estaciones, el área de liofilización y el método de congelación se definen en conjunto | Una configuración que puede comprobar con sus propios cálculos |
| Cotización y contrato | Se detallan el alcance y los componentes comprados | Números de parte, criterios de aceptación y condiciones comerciales |
| Fabricación y pruebas en fábrica | Fabricación, montaje y programa de cinco pruebas | Registro de pruebas en fábrica, presenciadas en persona o por video |
| Envío y documentos | Empaque y documentación de exportación | Documentación aduanera para su gestión |
| Instalación, puesta en marcha y capacitación | Ajustamos la curva de liofilización para alcanzar el resultado acordado | Operadores capacitados y aceptación de la instalación firmada |
Criterios de selección y cómo ayudan a ahorrar
| Decisión | Criterio aplicado | Por qué reduce costos |
|---|---|---|
| Área de liofilización | Dimensionarla según el tiempo de ciclo medido con su contenido de sólidos | Evita comprar capacidad que queda inactiva durante el secado secundario |
| Congelador de túnel o espiral | Túnel para productos planos en una sola capa; espiral cuando el espacio disponible en el piso es limitado | La capacidad del espiral que no pueda aprovechar es el metro más costoso de toda la línea |
| Profundidad de la bandeja | Defina la profundidad según el resultado del secado, no según la bandeja | Una carga demasiado profunda alarga todos los ciclos durante toda la vida útil de la planta |
| Humedad final | Defina el método de medición antes de fijar el valor | Dos definiciones de 3 % pueden diferir por horas de secado |
| Automatización | Automatice primero la carga y descarga | Ahí es donde se concentran las horas de trabajo y las roturas |
Las refacciones se cotizan con el mismo criterio que el resto del equipo. Las piezas de desgaste de la bomba de vacío, los sellos, los sensores y los componentes del control eléctrico se incluyen en un paquete para que pueda tenerlos en inventario antes de poner en marcha la línea.
Cuándo la liofilización no es el proceso adecuado
La liofilización justifica su costo en productos que deben conservar su forma, color y capacidad de rehidratación. Si esos atributos no importan, otra opción cuesta menos y se lo diremos. La disyuntiva siempre es la misma, y el error también: pagar por una estructura que el producto no necesita.
Un secador por aspersión puede sustituir a seis liofilizadores con la misma capacidad de producción y ocupar alrededor del 25 % del espacio en planta.
CITA / DATOS DE LA FUENTE
, gerente de tecnología de SPX Flow Technology Systems, fabricante de secadores por aspersión, en un artículo publicado en Powder & Bulk Solids. Su empresa fabrica el equipo competidor, y la comparación se basa en la práctica farmacéutica y biotecnológica, no en la producción de sopas.
| Situación | Por qué juega en su contra | Qué hacer en su lugar |
|---|---|---|
El producto se vende en polvo |
La liofilización conserva una estructura que el polvo no necesita y, por ello, ocupa espacio en planta y suma horas de ciclo |
Séquela por aspersión; reserve la liofilización para piezas que deban recuperar su forma |
Los ciclos se miden en horas, no en minutos |
Un ciclo de liofilización ocupa la cámara durante toda la operación, por lo que la capacidad de procesamiento depende del área instalada, no de la velocidad |
Use secado con aire caliente para materiales a granel de bajo valor cuando la textura no sea parte esencial del producto |
La densidad de carga y el tiempo de ciclo se afectan mutuamente |
Cargar más producto por metro cuadrado aumenta el tamaño del lote y, al mismo tiempo, alarga el ciclo |
Calcule esta disyuntiva antes de definir el área de liofilización |
Esperaba que el empaque fuera más sencillo |
El producto seco vuelve a absorber humedad, por lo que la barrera y la integridad del sellado siguen determinando la vida útil |
Incluya en el presupuesto la película de barrera y la validación del sellado como parte de la línea, no después |
La liofilización elimina el agua del producto congelado en forma de vapor, sin pasar por una fase líquida, por lo que la estructura resultante es la que tenía el producto al congelarse. El secado con aire caliente evapora el agua líquida, y la tensión superficial contrae la estructura a medida que se evapora. Por eso, un bloque liofilizado recupera su estructura al rehidratarse en agua caliente y uno secado con aire normalmente no.
La congelación rápida produce cristales de hielo pequeños y una red de poros finos; la congelación lenta produce cristales más grandes y poros más gruesos. Los poros gruesos permiten que el vapor escape más rápido, así que el secado es más rápido, pero la textura es más blanda y la pieza más frágil. En la estación de congelación rápida se decide qué aspecto de esa disyuntiva se prioriza.
Esta línea está diseñada para alcanzar una humedad residual de 3–5 %. Un producto más seco no siempre es mejor: bajar del nivel óptimo suma horas de secado secundario y puede perjudicar la rehidratación y la textura. Ese valor importa menos que acordar cómo se medirá, porque dos definiciones del mismo porcentaje pueden diferir por horas de secado.
La vida útil depende tanto de la humedad residual como del empaque, no solo del liofilizador. Un bloque con 3–5 % de humedad en una bolsa de barrera se conserva a temperatura ambiente; el mismo bloque en un empaque con un sellado deficiente vuelve a absorber humedad. Dimensionamos el secado y especificamos la estación de empaque según la vida útil que necesite.
Sí. La gama FDG se suministra por separado cuando ya cuenta con equipos de precocción, congelación o empaque. El plazo de entrega de la cotización para una sola máquina es de 5 días hábiles, frente a 10 días hábiles para una línea completa.
Es el peso del producto húmedo cargado, calculado con la densidad de carga nominal de la línea de 10 kg por metro cuadrado en 20 m² de superficie de bandejas. No es la producción seca ni el agua eliminada por hora. Al compararla con la cifra de otro proveedor, verifique qué base de cálculo utiliza.
Porque la base de cálculo es distinta, no necesariamente la máquina. La deshidratación promedio distribuye el agua eliminada a lo largo de todo el ciclo, mientras que la tasa máxima de sublimación corresponde al momento más rápido del secado primario; estudios publicados sobre grandes liofilizadores de alimentos indican tasas máximas superiores a 3 kg por m² por hora como una condición de operación alternativa, no continua. Antes de comparar, pregunte con qué base se calculó la cifra.
Sí. El anexo técnico es ese documento: reúne en un solo archivo la configuración de las estaciones, las especificaciones, los requisitos de servicios auxiliares, los criterios de aceptación y los límites del alcance, para que pueda enviarlo al ingeniero de instalaciones y al equipo de finanzas.
No existe un único equipo de procesamiento de sopa instantánea que sea el mejor para todas las recetas, porque la configuración adecuada depende del contenido de sólidos, el formato del empaque y la producción objetivo. Envíenos esos tres datos y le diremos qué estaciones necesita y cuáles no. Si ya liofiliza alimentos en un equipo de laboratorio, envíenos también el tiempo de ciclo medido: es el dato más útil para empezar.
El liofilizador mide desde 3800 × 1100 × 1600 mm para el FDG-5 hasta 4500 × 2155 × 2605 mm para el FDG-30. Un congelador de túnel de 1000 kg/h requiere un tramo recto de 19.2 m, mientras que el modelo espiral equivalente necesita 9.2 m de largo y 4 m de altura. El anexo técnico que acompaña a la cotización confirma la altura libre, la carga del piso y las rutas de servicio.
Empiece con los valores de los equipos instalados: el FDG-20 tiene una potencia instalada de 73 kW, incluidos 28 kW de refrigeración, y un congelador de túnel de 1000 kg/h suma una carga de enfriamiento de 170 kW. Para conocer cómo se distribuye la demanda, estudios publicados sobre el proceso de liofilización asignan alrededor del 45 % del costo energético a la sublimación, el 26 % al vacío, el 25 % a la condensación y el 4 % a la congelación. Su factura real dependerá del tiempo de ciclo y de la tarifa local.
La cámara y los sistemas de refrigeración y vacío se fabrican según su configuración; no se toman de inventario. Nuestro programa de cinco pruebas en fábrica se realiza después del ensamblaje y antes del envío. El plazo empieza a contar a partir de la confirmación del anticipo y no incluye el transporte marítimo ni el despacho aduanero.
Envíenos la receta o la hoja de proceso y confirmaremos el proceso y las variables que necesitamos antes de cotizar el tiempo de ciclo. La aceptación en planta durante la puesta en marcha se realiza con su receta, no con una carga simulada. En esa etapa nos corresponde ajustar la curva de liofilización hasta alcanzar el resultado acordado.
Asesoría sobre la distribución de planta y el tendido de tuberías, asistencia para la instalación mecánica y eléctrica, puesta en marcha del proceso con sistemas interbloqueados, optimización de la curva de liofilización y capacitación de operadores. Las refacciones se cotizan en un paquete que incluye piezas de desgaste de la bomba de vacío, sellos, sensores y componentes del control eléctrico. Los servicios de la planta hasta nuestros puntos de conexión quedan a su cargo.
Los alimentos liofilizados para mascotas siguen el mismo proceso en los mismos equipos. Lo que cambia es la zonificación, la limpieza durante el cambio de formato y el registro de datos; todo eso se detalla en el anexo técnico. Al seleccionar la línea, confirme si se compartirá entre productos, porque el plan de limpieza varía.
Trending now