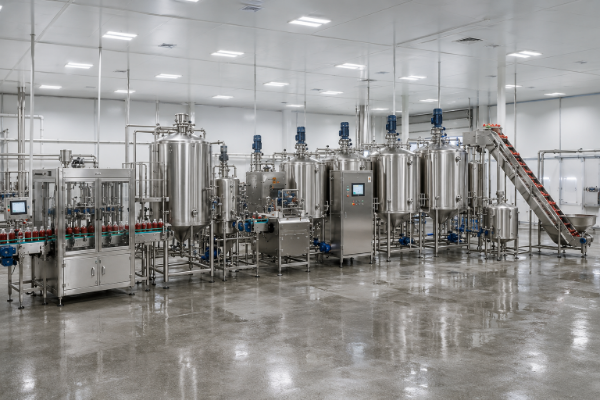
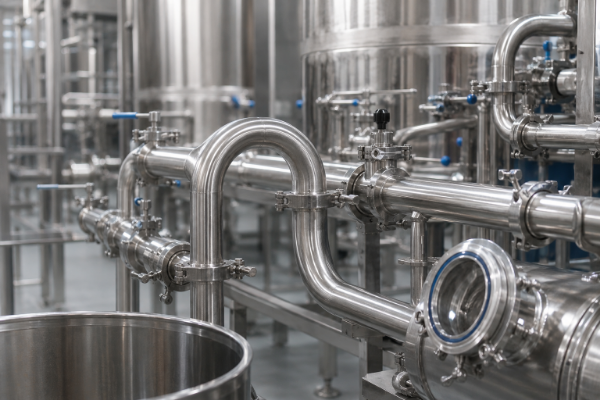
Vista general de la línea de producción de salsa de tomate, pasta de tomate y salsa de chile

Línea de producción de salsa de tomate, pasta de tomate y salsa de chile: una línea compuesta, tres rutas de producto

Diseñamos líneas compuestas para procesar pasta de tomate, salsa de tomate y salsa de chile en una sola línea principal compartida. Antes de que realice el pedido, identificamos las estaciones que no pueden compartirse. Detallamos una por una las estaciones que cambian al pasar de procesar tomate a procesar chile, en vez de resumirlo como un «cambio de formato totalmente automático». Indíquenos la producción objetivo para cada familia de productos y le diremos qué estructura de rutas conviene para la línea de procesamiento de salsa de tomate.

Tratamos sus recetas, especificaciones objetivo y planos como información confidencial. Si lo solicita, firmaremos un acuerdo de confidencialidad antes de que nos los envíe.

Plazo de entrega

La producción se programa en un plazo de 45–100 días hábiles, que se confirma con la cotización.

Pedido mínimo

1 conjunto de línea configurado; también aceptamos piezas individuales.

Condiciones de pago

40% de anticipo y 60% del saldo antes del envío, mediante transferencia bancaria.

Equipos

Fabricamos nuestros propios equipos; por eso, la capa de control está integrada y no se añade posteriormente.

Plataforma de control

Desarrollamos nuestra capa de control sobre la plataforma STUnit y podemos especificar esta línea con ella.

Actualizaciones remotas

Si lo solicita, podemos incluir en el alcance actualizaciones OTA independientes, es decir, actualizaciones inalámbricas de la capa de control.

Capacidades de procesamiento de tomate, pasta de tomate y salsa de chile

Una línea de producción de pasta de tomate y una línea de salsa de chile pueden compartir una línea principal, siempre que las estaciones que funcionan de manera distinta para cada producto se especifiquen desde el inicio y no se descubran al leer el manual de operación. Comparten el lavado, el despalillado, la reducción de tamaño, el precalentamiento, la esterilización y el llenado. La concentración, la mezcla y la fermentación son procesos separados; estos tres determinan si una línea compuesta es viable.

Distribución de planta de la línea de procesamiento de salsa de tomate y chile

Qué comparten las tres rutas

  • Lavado por burbujeo y selección con rodillos; el operador cambia un ajuste, no la máquina. En nuestro selector de mecanismos de lavado para líneas de procesamiento de tubérculos se explica cómo elegir los mecanismos según la materia prima.
  • Despalillado, con una pieza intercambiable para los chiles
  • Precalentamiento e inactivación enzimática en un precalentador tubular
  • Esterilización antes o después del llenado, según la arquitectura de salida que solicite. Un mismo tipo de estación esteriliza tanto la pasta a granel como la salsa de chile embotellada.
  • Etiquetado y empaque en cajas

En qué se diferencian las tres rutas

La ruta A produce pasta y puré de tomate a partir de tomate concentrado y es la única que utiliza un evaporador. El Codex Alimentarius CXS 57-1981 define cuándo un producto deja de ser puré y pasa a ser concentrado; no lo determina la máquina que usted compre. La ruta B produce kétchup de tomate y salsas compuestas, mezclándolos en una marmita encamisada después de una concentración parcial. Una línea de producción de kétchup de tomate es la ruta B con la tapadora y el esterilizador posterior al llenado instalados. La ruta C produce salsa de chile y salsa picante, sin utilizar evaporación. Una línea de procesamiento de salsa de chile corresponde a la ruta C por sí sola, y la fabricación de salsa picante solo se diferencia en la llenadora y la tapadora.

Registro de estaciones de las tres rutas

Esta es la hoja que usamos para calcular los costos. Léala como un documento de selección, no como un diagrama de proceso: cada elemento marcado como «modificado» corresponde a una pieza de repuesto y cada elemento marcado como «no se incluye en esta ruta» representa una inversión que no le estamos pidiendo realizar.

Estación Ruta A: pasta y puré de tomate Ruta B: kétchup de tomate y salsa compuesta Ruta C: salsa de chile y salsa picante
Lavadora por burbujeo y selecciónCompartidaCompartidaCompartida: cambian la malla y la temperatura del agua
DespalilladoCompartidaCompartidaPieza modificada para los tallos de chile
Reducción de tamañoTrituradora de tomate: tritura el tomate antes del precalentamientoTrituradora de tomateMolino coloidal: es otra máquina, no un ajuste
Precalentamiento tubular e inactivación enzimáticaRégimen de ruptura seleccionadoRégimen de ruptura seleccionadoSolo se controlan el color y la inactivación enzimática; no se aplica un régimen de ruptura
Despulpado y refinadoDos etapasDos etapasSe omite cuando se conservan las semillas y la piel
Tanque de fermentaciónNo se incluye en esta rutaNo se incluye en esta rutaMódulo opcional para salsa de chile fermentada y pasta de chile
Concentración al vacíoEstación principalConcentración parcialNo se incluye en esta ruta
Mezcla en marmita encamisadaNo se incluye en esta rutaSazonado y acidificaciónEstación principal: sal, vinagre, espesado y cocción
LlenadoLlenado aséptico en bolsas y tambores asépticosLlenado en caliente en botellas y frascosLlenado en caliente en botellas y frascos
TapadoNo se incluye en esta rutaCompartidaCompartida
Esterilización posterior al llenado y secado con aireNo se incluye en esta rutaCompartidaCompartida
Etiquetado y empaque en cajasCompartidaCompartidaCompartida
⚠

Las últimas cuatro filas muestran una limitación que suele pasarse por alto en las consultas sobre líneas compuestas. El llenado aséptico y el llenado en caliente seguido del tapado y la esterilización posterior son dos arquitecturas de salida distintas, no ajustes intercambiables de una misma máquina. En este caso, solo el tanque de fermentación es realmente modular: se instala antes de la marmita para producir salsa de chile fermentada.

Le diremos al comprador que una línea compuesta no es la compra adecuada cuando las dos familias de productos no comparten realmente una línea principal. Forzar una estructura compartida cuesta más en capital inactivo que instalar dos líneas más pequeñas diseñadas para cada producto.

— así evaluamos una consulta sobre una línea de salsas compuestas antes de cotizarla

Si necesita producir pasta aséptica a granel y botellas para venta minorista a plena capacidad al mismo tiempo, deberá considerar dos estaciones de salida. Conviene definirlo antes de fijar la distribución de planta.

Dos estaciones cuyos precios suelen calcularse mal

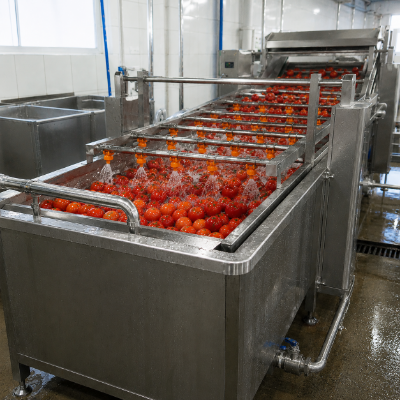
La despulpadora y refinadora separa en dos etapas la piel y las semillas de tomate de la pulpa. La cantidad de piel y semillas que se retira determina tanto la textura final como la pérdida de rendimiento del producto. Antes de esas máquinas, el sistema de lavado y selección determina cuánta suciedad adherida, tallos y materiales extraños llegan a la despulpadora. La máquina de limpieza, la seleccionadora de rodillos y la banda transportadora que las conecta realizan ese trabajo; allí también se establece la temperatura de lavado del tomate. En la ruta del chile, la reducción de tamaño equivalente está a cargo del molino. Por eso, en ese punto del proceso las dos rutas no pueden compartir una sola máquina.

Qué incluye la ruta del chile

La producción de salsa de chile abarca una familia de productos terminados, no una sola receta: salsa de chile picante, salsa de chile dulce, pasta de chile y salsa de pimiento picante se procesan por la ruta C con distintas recetas para la marmita, a pequeña, mediana y gran escala. El tipo de chile que procese importa más que la etiqueta del envase: el chile rojo fresco, el chile entero y el chile molido se alimentan de manera distinta al molino; el chile seco debe rehidratarse antes de ingresar. El procesamiento del chile influye en algo más que la capacidad de procesamiento: la temperatura de molienda y el tiempo de reposo afectan el color y el sabor de la salsa terminada. Envíenos la lista de productos terminados y la presentación de la materia prima, y dimensionaremos el molino, la marmita y la sección de llenado según esos datos.

Rutas de materias primas y productos finales

La materia prima que recibe realmente determina más aspectos de la línea que el producto que desea vender. La fruta fresca con una lectura baja de sólidos solubles lleva más agua al evaporador que la misma cantidad de fruta con un contenido alto de sólidos. Por eso, dos plantas con evaporadores idénticos pueden tener costos de vapor muy distintos.

Materias primas que procesamos

  • Tomate fresco entero, lavado y seleccionado en la línea
  • Pulpa de tomate refrigerada y estabilizada, que ingresa después de la estación de despulpado
  • Pasta aséptica semielaborada, reprocesada para formatos de venta minorista sin la sección inicial de la línea
  • Chiles frescos enteros, despalillados y molidos en la línea
  • Pasta de chile salada y fermentada, que ingresa en la estación de mezclado
Imagen de una línea de procesamiento industrial

Productos finales que la línea está diseñada para producir

Pasta de tomate

Pasta de tomate concentrada en bolsas o tambores asépticos, con el grado Brix especificado en su pedido.

Puré y jugo de tomate

Productos de tomate de menor concentración, extraídos antes de la etapa final de evaporación.

Kétchup de tomate

Mezclado, acidificado y llenado en caliente en botellas o frascos.

Salsa de chile

Salsa de chile molido, mezclada en la marmita encamisada y llenada en caliente, con o sin una etapa de fermentación.

Salsa picante

Formatos con mayor acidez y menor viscosidad, procesados en la misma sección de mezclado y llenado. Una línea de producción de salsa picante es la ruta C con la llenadora y la tapadora ajustadas a esa viscosidad.

Salsa compuesta

Base de tomate con chile, ajo, cebolla o vinagre añadidos en la marmita en vez de al inicio del proceso.

Tabla de decisión de Brix y ruta

Use esta tabla comenzando por la columna de la derecha. El formato exterior que espera su cliente suele determinar el direccionamiento del flujo antes de que se considere el equipo.

Producto que vende Concentración objetivo Ruta Estaciones necesarias
Jugo y puré de tomate Por debajo del límite mínimo de 7% de sólidos solubles totales naturales para concentrados, establecido por Codex Alimentarius CXS 57-1981 A, con el proceso detenido antes Sin pasar por el evaporador o con un solo paso de concentración parcial
Pasta de tomate a granel para reprocesadores 28–30% o 30–32% de sólidos solubles totales naturales A Evaporador y llenado aséptico, sin tapadora ni esterilización posterior al llenado
Pasta de alta concentración para transporte a larga distancia a granel 36–38% de sólidos solubles totales naturales A Mayor carga térmica de evaporación y de vapor por tonelada
Kétchup de tomate en botellas para venta minorista Concentración definida por la receta de mezclado, no solo por la evaporación B Concentración parcial, marmita encamisada, tapadora y esterilización posterior al llenado
Salsa de chile o salsa picante en botellas para venta minorista Definida por la receta y la cocción, no por un evaporador C Molino coloidal y marmita encamisada; no se utiliza evaporador
Salsa de chile fermentada Definida por la receta después de la fermentación C más módulo Tanque de fermentación instalado antes de la marmita

Materiales de contacto y limpieza entre familias de productos

La salsa de chile y la pasta de chile contienen sal, y esta interactúa de manera distinta con el acero inoxidable que el tomate. Los grados con molibdeno, como 316 y 316L, resisten mejor que el 304 la corrosión por picaduras y por hendiduras provocada por cloruros. Por eso, seleccionamos el grado del material de contacto según la ubicación, en vez de especificar uno solo para toda la línea. Si se especifica un grado incorrecto en una sección que entra en contacto con sal, el problema de corrosión puede aparecer en el tercer año, no durante la puesta en marcha.

Especificaciones de materiales de contacto y limpieza

Cómo se selecciona el material de contacto

  • Las secciones de la línea que no entran en contacto con sal pueden especificarse en 304, identificado como SUS304 en los certificados de laminación asiáticos.
  • Los materiales para las secciones expuestas a sal, alta acidez y limpieza intensiva se seleccionan según las condiciones de operación de cada proyecto. Allí se utilizan los grados con molibdeno.
  • Los sellos, las juntas y la geometría de los tramos muertos se evalúan según las mismas condiciones de operación y las prácticas de diseño higiénico de 3-A Sanitary Standards, ya que el grado del material por sí solo no determina el resultado.
  • El grado especificado para cada sección queda documentado en su cotización; no se deja para discutirlo durante la fabricación.

Cambio de formato de tomate a chile

La arquitectura de validación que usamos sigue las directrices del Food Allergen Program de la Administración de Alimentos y Medicamentos de Estados Unidos (FDA), capítulo 11, para cambios de formato por alérgenos en equipos compartidos de procesamiento de alimentos. Es el método validado para demostrar que una línea compartida está limpia. La capsaicina no es un alérgeno regulado, por lo que el criterio de aceptación se basa en la especificación de su producto, no en la ley. En ambos casos, ejecutamos y registramos los cuatro pasos siguientes de la misma manera.

  • Emitir un procedimiento documentado para el cambio de formato: secuencia, productos químicos, temperatura y tiempo de contacto específicos para este par de productos, en un documento controlado.
  • Realizar una inspección visual: revisar y aprobar cada superficie de contacto desmontada antes de volver a ensamblar el equipo.
  • Completar la verificación con hisopos: realizar pruebas de bioluminiscencia de trifosfato de adenosina o pruebas de proteínas con hisopos, según el criterio de aceptación documentado por usted.
  • Archivar los registros correspondientes: guardar la lista de verificación junto con el registro del lote para poder reconstruir el cambio de formato meses después.
Información del proceso

El mismo razonamiento se aplica en sentido inverso, que es el segundo cambio de formato por el que más suelen preguntar los compradores. La transferencia de color de una producción de chile a un puré claro de tomate es una cuestión de calidad del producto, no de inocuidad alimentaria, y se responde con el mismo registro de hisopos.

Especificaciones de la línea y rangos de capacidad

En este mercado, la capacidad de una línea de procesamiento de pasta de tomate se expresa con al menos cuatro bases incompatibles: toneladas de fruta fresca por día, toneladas de fruta fresca por hora (expresadas como toneladas por hora en cotizaciones que usan unidades estadounidenses), kilogramos de producto terminado por hora y botellas por hora. Indicamos la base de cada cifra que le damos para que pueda compararla con la de otro proveedor.

Especificación Registros que debe solicitar

Base de capacidad

Se cotiza en toneladas de fruta fresca por hora y por día, con la producción final indicada por separado para la concentración solicitada. No cotizamos una sola cifra que mezcle ambas bases.

Duración de la campaña estacional

El dimensionamiento se calcula para una campaña de procesamiento de 60–90 días por temporada de cosecha, no para una operación de 365 días.

Grados de concentración de la pasta

La sección de concentración se configura según el grado solicitado: 28–30%, 30–32% o 36–38% de sólidos solubles totales naturales.

Definición de concentrado

Codex Alimentarius CXS 57-1981 establece un mínimo de 7% de sólidos solubles totales naturales para el concentrado de tomate procesado.

Especificación de aceptación del comprador

La ruta del tomate está diseñada para alcanzar una especificación de compra de 28 grados Brix o más, pH 4.5 o menos y consistencia Bostwick de 4–11 cm por 30 s. Una pasta de alta calidad se define por esa especificación documentada, no por un adjetivo.

Régimen de ruptura

Ruptura en frío por debajo de 70 °C (158 °F) o ruptura en caliente a 85–102 °C (185–216 °F), según el rango publicado. El punto de ajuste dentro de ese rango depende de la receta y del objetivo enzimático. Por eso, incluimos su valor en la cotización en vez de indicar un punto de ajuste universal.

Opciones de evaporación

Concentración al vacío de efectos múltiples, con recompresión mecánica de vapor disponible como opción especificada. En un evaporador de triple efecto, se ha medido que la recompresión reduce el consumo de vapor en aproximadamente 81% frente al mismo evaporador sin ella.

Plazo de entrega estándar

La producción se programa en un plazo de 45–100 días hábiles, que se confirma con la cotización.

Dimensionamiento de la sección de llenado

El formato del envase determina esta sección: las botellas de vidrio, los frascos, los sobres y las bolsas requieren distintos cabezales de llenado, volúmenes por envase, tapadoras y equipos de esterilización y secado posteriores al llenado. Las salsas de alta viscosidad requieren una disposición de cabezales distinta a la de las salsas más líquidas. Mantener un volumen de llenado uniforme en cada lote depende del cabezal y de la viscosidad, no de la placa de características. Por eso, dimensionamos esta sección según su lista de formatos, no según una cifra nominal de capacidad de producción en botellas por hora.

Energía y servicios auxiliares

La cotización especifica el vapor, el agua refrigerada, el aire comprimido y la carga eléctrica conectada para cada configuración, porque el consumo de energía de una línea de pasta depende principalmente de la carga térmica de evaporación y no de la potencia instalada de los motores. La segunda carga corresponde a los tiempos de mantenimiento a alta temperatura durante el precalentamiento y la esterilización; ambas se indican según los servicios auxiliares disponibles en su planta.

Pedido mínimo

1 conjunto de línea configurado; también aceptamos piezas individuales.

Factores de inversión, datos para la cotización y plazo de entrega

No existe una lista de precios para una línea de salsas compuestas, porque dos líneas con la misma capacidad nominal pueden tener costos muy distintos por factores ajenos a la marca de la máquina. El precio depende de la estructura de rutas, la arquitectura de salida, la carga térmica de concentración, el grado de automatización y el nivel de control que elija. Recibirá una cotización por escrito basada en esas cinco decisiones.

En qué se invierte realmente

Factor
Efecto en la inversión
Cómo reducirla
Cantidad de rutas de producto
Cada ruta que requiere una estación exclusiva añade capital que queda inactivo cuando se procesa otro producto.
Confirme qué productos estarán realmente en producción durante el primer año y cuáles son planes a futuro.
Arquitectura de salida
El llenado aséptico a granel y el tapado de envases para venta minorista con esterilización posterior son dos secciones de salida distintas, no dos ajustes.
Empiece con el formato que procesará la mayor parte de su producción y reserve espacio en planta para el segundo.
Carga térmica de concentración
Una mayor concentración solicitada para el procesamiento de pasta de tomate implica retirar más agua por tonelada, lo que determina el tamaño del evaporador y del sistema de vapor.
Confirme qué concentración acepta realmente su cliente antes de especificar el grado más alto.
Arquitectura energética
La recompresión en el evaporador aumenta la inversión de capital y reduce el consumo de vapor. El equilibrio entre ambos depende del costo del vapor y de la distribución de planta.
Indíquenos la fuente y la tarifa del vapor al realizar la consulta para que podamos comparar opciones con sus cifras.
Calidad de la materia prima recibida
La fruta fresca con una lectura menor de sólidos solubles lleva más agua al evaporador por la misma cantidad de materia prima.
Especifique el grado de materia prima que realmente puede conseguir, no el mejor escenario posible.
Nivel de control
El control manual, supervisado, conectado y analítico en el borde corresponde a cuatro alcances de trabajo distintos.
Elija el nivel según la frecuencia de sus cambios de formato, usando la escala de la sección de calidad.
Arquitectura de la línea de procesamiento de salsas compuestas

Publicamos esta lista deliberadamente: es la misma que solicitaríamos durante una llamada. Tenerla de antemano suele ser la diferencia entre recibir una cotización en una ronda o en cuatro. Las cifras publicadas en línea sobre el costo de una planta de procesamiento de tomate rara vez son comparables, porque cada una corresponde a una estructura de rutas y una base de capacidad distintas. En nuestra hoja de factores de costo de línea se detallan los costos de una línea comparable.

Los seis datos que necesitamos antes de cotizar

  • Producción objetivo para cada familia de productos, con la base de cálculo utilizada
  • La materia prima que recibirá y si llegará fresca, como pulpa refrigerada o como pasta semielaborada
  • Especificación final de cada producto, incluidos los objetivos de concentración y pH
  • Formatos de empaque y tamaños de los envases
  • Servicios auxiliares de la planta: fuente de vapor, suministro eléctrico, calidad del agua y ruta de efluentes
  • Frecuencia prevista de los cambios de formato entre familias de productos

Plazo de entrega y pago

  • La producción se programa en un plazo de 45–100 días hábiles, que se confirma con la cotización.
  • 40% de anticipo y 60% del saldo antes del envío, mediante transferencia bancaria.
  • 1 conjunto de línea configurado; también aceptamos piezas individuales.
  • El plazo comienza cuando se aprueba la especificación final y no incluye el tiempo de tránsito del envío.

Control de calidad, inspección y documentos de entrega

Los certificados y documentos aplicables se confirman según el modelo del equipo, la configuración y el país de destino. Los registros del sistema de gestión de la empresa se revisan por separado de los documentos de conformidad del producto.

Dos preguntas determinan si vale la pena asumir el riesgo de comprar una línea a un proveedor desconocido: si la instalación superará la inspección de las normas eléctricas y de inocuidad alimentaria del lugar de destino, y si alguien podrá rastrear de dónde provino cada componente. Ambas se responden con registros, no con garantías verbales. Nuestra capa de control se construye con hardware de fabricación propia, y su cadena de trazabilidad es corta porque nosotros respondemos por esos componentes.

Cómo verificamos cada línea antes del envío

  • Verificamos los materiales recibidos — comprobamos que los grados de los materiales en contacto con el producto coincidan con la lista de componentes por ubicación incluida en su cotización
  • Realizamos una prueba funcional por estación — ponemos en marcha y registramos cada máquina por separado antes de integrarla a la línea
  • Hacemos una prueba en seco de la línea ensamblada — verificamos la secuencia, los enclavamientos y el sistema de control sin producto
  • Completamos una prueba con agua y la puesta en marcha en húmedo — verificamos con agua el flujo, la temperatura, el tiempo de retención, el proceso de esterilización y los circuitos de limpieza
  • Cerramos con una inspección previa al envío — revisamos y firmamos el conjunto de registros antes del embalaje en cajones; usted o su representante pueden consultarlo

Documentos que acompañan la línea

  • Registros de las pruebas por estación mencionadas anteriormente
  • Diagramas eléctricos y neumáticos de la configuración entregada
  • Manuales de operación y mantenimiento en inglés, uno por estación
  • Lista de repuestos con los componentes de desgaste identificados por estación

En nuestra nota sobre el alcance del registro de aceptación se resume qué incluye un conjunto comparable de registros de aceptación. Si durante la puesta en marcha alguna estación no cumple la especificación acordada, la modificamos o reemplazamos con base en los mismos criterios de aceptación por escrito que usamos en la inspección previa al envío.

Escalera de selección del nivel de control

La automatización suele presentarse como una sola escala, desde manual hasta totalmente automática, pero eso no basta para decidir qué comprar. Cada nivel implica un equilibrio entre inversión, costos de mano de obra y eficiencia de producción, y un sistema de control inteligente se define dentro del alcance del proyecto; no viene instalado por defecto. La mejor pregunta es qué ofrece realmente cada nivel, y la frecuencia de sus cambios de formato ayuda a responderla.

Nivel
Descripción
Cuándo conviene este nivel
1 — Manual con instrumentación
Control local, parámetros ajustados por el operador y registros manuales
Una familia de productos, cambios de formato cada varias semanas y un equipo experimentado ya establecido
2 — Sistema de control supervisado
Control programable con interfaz hombre-máquina y recetas guardadas y recuperables para cada producto
Dos o más rutas de producto, con cambios de formato cada varios días y riesgo principal de errores en las recetas
3 — Conectado e integrado
Integración de la línea y pasarelas multiprotocolo para conectarla con los sistemas de su planta
Una planta de procesamiento donde esta línea debe integrarse con las líneas de producción y los sistemas de registro existentes
4 — Remoto con análisis en el borde
Actualizaciones OTA independientes, algoritmos en el borde e inspección visual YOLO, especificados dentro del alcance
Cambios de formato frecuentes, varias plantas de procesamiento de alimentos dentro de un mismo grupo o un plan para implementar una fábrica inteligente en toda la planta

Los niveles 3 y 4 son capacidades que podemos especificar para esta línea; no son componentes que incluya por defecto. Desarrollamos nuestra capa de control sobre la plataforma STUnit, con cajas de control low-code e integración digital IT/OT —que conecta los sistemas de información de la planta con sus equipos operativos— disponibles a solicitud. El nivel seleccionado queda indicado en la cotización.

Flujo del proyecto: desde la consulta hasta la puesta en marcha

01 Consulta

con los seis datos: usted nos envía los objetivos, la materia prima, las especificaciones, los formatos de empaque, los servicios auxiliares y la frecuencia de cambio de formato

02 Propuesta de estructura de rutas

— adaptamos el registro de estaciones a su conjunto de productos e indicamos cuáles estaciones son compartidas, cambian o se excluyen

03 Cotización por escrito

— incluimos en un solo documento el alcance, la lista de componentes en contacto con el producto por ubicación, el nivel de control, el plazo de entrega y las condiciones de pago, tanto si solicita estaciones individuales como una línea llave en mano

04 Cierre del diseño y fabricación

— confirmamos la distribución de planta, los servicios auxiliares y las interfaces; después comienza a correr el plazo de entrega

05 Pruebas e inspección previa al envío

— si una estación no cumple los criterios de aceptación acordados, la modificamos o reemplazamos por nuestra cuenta antes de que la línea salga de nuestras instalaciones

06 Instalación y puesta en marcha

— supervisión, prueba con agua, prueba con producto y capacitación de los operadores en sus instalaciones

Flujo de instalación y puesta en marcha

La mayoría de los retrasos que vemos se deben a cuestiones sobre el alcance que quedaron pendientes en el paso 3 y surgieron en el paso 4, porque una vez cerrado el diseño no se pueden incorporar cambios posteriores.

Galería de la línea y sus estaciones

Estas son estaciones de una línea para salsas compuestas que construimos. Cada descripción indica qué variable define la estación y cuál es el valor establecido para la ruta de tomate y para la ruta de chile, porque esa es la comparación que realmente hace un comprador.

Línea ensamblada
Lavadora de burbujas
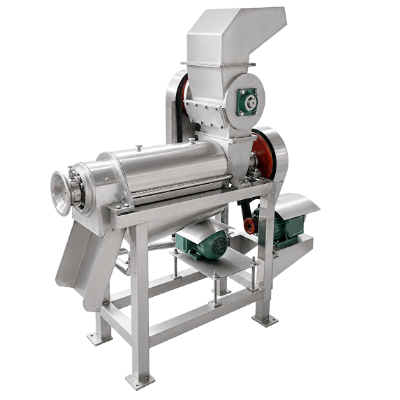
Triturador
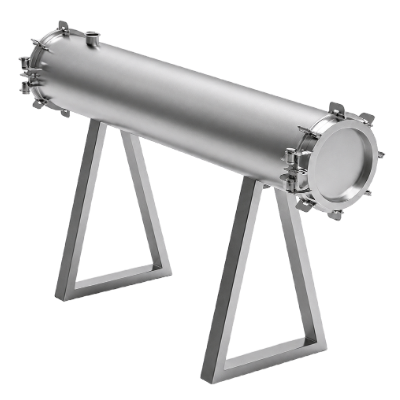
Precalentador tubular y desactivador de enzimas
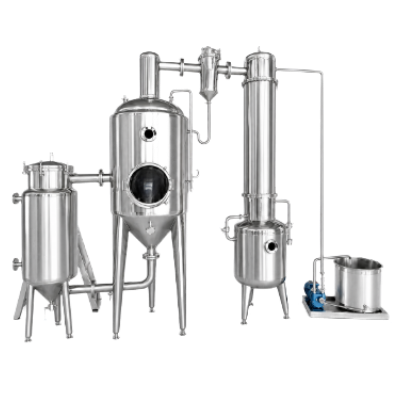
Concentración al vacío
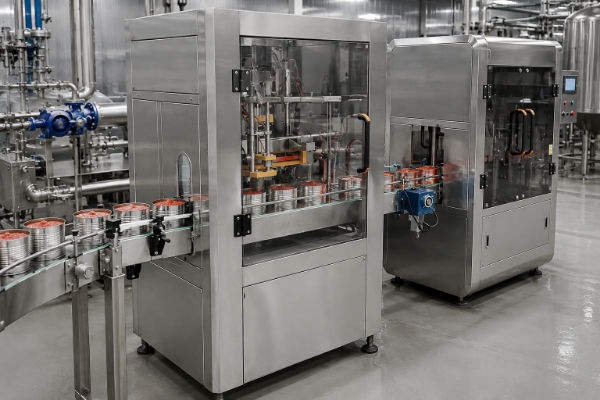
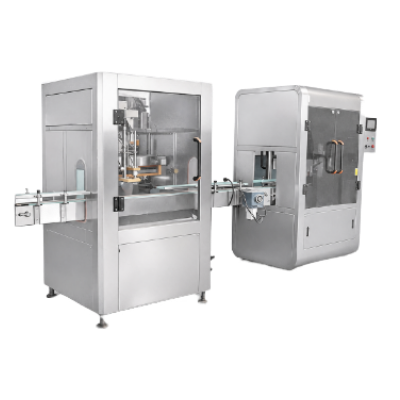
Llenadora
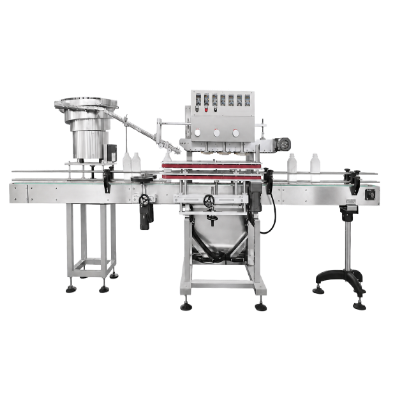
Tapadora
Estación de esterilización
Secador de aire
Etiquetadora
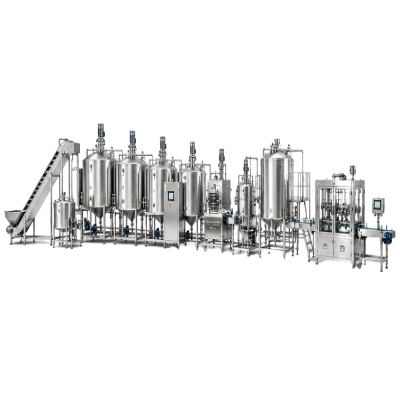
[ ESTACIÓN 01 ]

Línea ensamblada

La cantidad de estaciones entre la materia prima y el envase terminado depende de la ruta: es mayor en la ruta de pasta de tomate y menor en la ruta de salsa de chile.

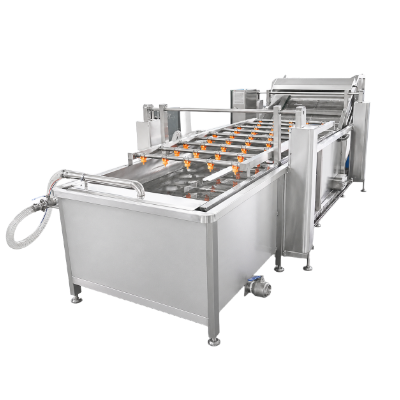
[ ESTACIÓN 02 ]

Lavadora de burbujas

Aquí se ajustan la temperatura del agua y la abertura de la malla: agua a temperatura ambiente y malla gruesa para tomate fresco; agua más tibia y malla más fina para chile fresco.

[ ESTACIÓN 03 ]

Triturador

Define el tamaño de las partículas que entran al precalentador: un triturador de tomate en las rutas A y B, reemplazado por un molino coloidal para moler pimientos en la ruta C.

[ ESTACIÓN 04 ]

Precalentador tubular y desactivador de enzimas

En esta estación se elige el régimen de ruptura: ruptura en frío o en caliente en las rutas de tomate, y solo retención para conservar el color e inactivar enzimas en la ruta de chile.

[ ESTACIÓN 05 ]

Concentración al vacío

Define la concentración final y la carga de vapor: es la estación central para el tomate concentrado de la ruta A y no se incluye en absoluto en la ruta C.

[ ESTACIÓN 06 ]

Llenadora

Aquí se definen el formato del envase y la precisión del llenado: bolsas y tambores asépticos en la ruta A; botellas y frascos en las rutas B y C.

[ ESTACIÓN 07 ]

Tapadora

Define la hermeticidad del cierre antes de la esterilización: se incluye en las rutas de kétchup embotellado y salsa de chile, y se omite en la ruta de producto a granel aséptico.

[ ESTACIÓN 08 ]

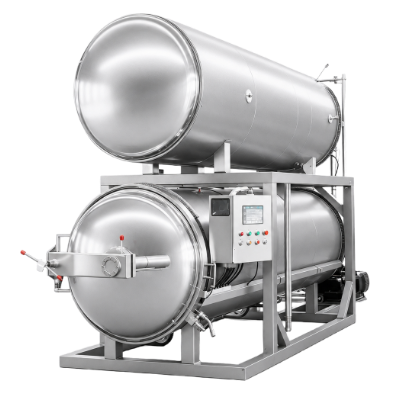
Estación de esterilización

Define dónde se aplica el tratamiento térmico letal: antes del llenado aséptico en la ruta A, después del tapado en las rutas B y C.

[ ESTACIÓN 09 ]

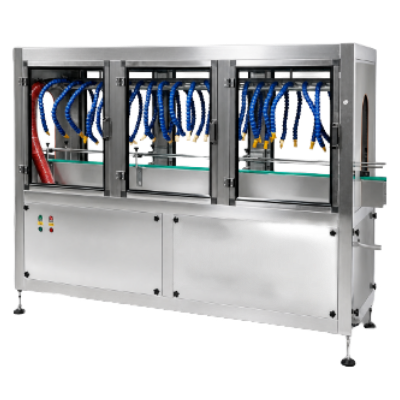
Secador de aire

Aquí se determina qué tan seco debe estar el envase antes del etiquetado: se usa después de la esterilización posterior al llenado en las rutas B y C, pero no se requiere en la ruta aséptica.

[ ESTACIÓN 10 ]

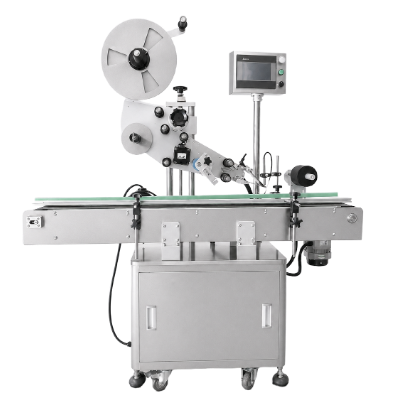
Etiquetadora

Define el tiempo de cambio entre formatos de venta al público: la misma estación sirve para kétchup de tomate y salsa de chile; basta cambiar el rollo de etiquetas y el programa.

Cuándo no conviene elegir una línea compuesta

Una línea compuesta resulta conveniente cuando dos familias de productos comparten la mayor parte de una línea principal y compiten por las mismas semanas del año sin coincidir. Si alguna de estas condiciones no se cumple, la estructura compartida cuesta más de lo que ahorra. El equilibrio está entre la inversión que se hace una sola vez y la flexibilidad que se usa cada temporada; solo conviene si se cumplen ambas condiciones.

En nuestra evaluación de rutas por lotes y continuas analizamos cuál se adapta mejor a una determinada combinación de productos. A menudo es mejor secar el excedente que no se puede procesar durante la ventana de campaña, en vez de almacenarlo en condiciones controladas; para eso conviene una línea de deshidratación de frutas y verduras, no esta.

Envíenos los volúmenes objetivo de ambos productos y le diremos cuál de las tres situaciones anteriores se aplica, incluso si la respuesta franca es que no debería comprar una línea compuesta.

Situación
Por qué juega en su contra
Qué hacer en su lugar

Gran diferencia de escala entre los dos productos

La línea debe dimensionarse para el producto de mayor volumen; por eso, el de menor volumen usa una máquina diseñada para cantidades que nunca procesará y la inversión queda sin aprovechar.

Construya correctamente la línea grande y procese el producto de menor volumen en una planta pequeña propia para el procesamiento de tomate, o con un envasador por contrato hasta que aumente la demanda.

Temporadas de cosecha que se superponen

Si los picos de tomate y chile caen en las mismas semanas, la línea compartida se convierte en un conflicto de programación durante una ventana de campaña de 60–90 días.

Almacene una de las materias primas como pulpa refrigerada o pasta salada y procésela fuera de la temporada alta, o separe las dos secciones finales.

Formatos a granel asépticos y de venta al público, ambos a plena capacidad

El llenado aséptico y el tapado con esterilización posterior al llenado son dos configuraciones de salida. Como no son intercambiables, forzar ambas en una línea hace que cada una limite a la otra.

Dedique la línea a una sola configuración de salida y agregue la segunda como sección paralela cuando el volumen lo justifique.

Herramientas de ingeniería para líneas de producción

Acceda a las herramientas digitales de ingeniería para configurar los cambios de formato por estación, verificar las proporciones de capacidad y determinar los parámetros de direccionamiento por grados Brix para la línea de salsa de tomate y chile.

Preguntas sobre la línea para salsas compuestas

¿Una línea de producción puede fabricar pasta de tomate y salsa de chile?

Sí, aunque las condiciones importan más que la respuesta. Muchos compradores buscan una máquina para fabricar pasta de tomate y reciben una cotización por una estación en vez de una línea, lo que puede llevar a una compra inadecuada. El lavado, la selección, el despalillado, el precalentamiento, la esterilización, el llenado y el etiquetado son etapas realmente compartidas; para reducir el tamaño se necesita una máquina diferente para los pimientos; y la concentración y la mezcla corresponden a rutas completamente distintas, como detallamos en el registro de estaciones para su conjunto específico de productos.

¿Qué cambia en la línea al pasar del tomate al chile?

Hay tres tipos de cambios, con costos muy distintos: modificar una pieza en el despalillado y la reducción de tamaño; cambiar la receta y realizar una limpieza en el lavado y el llenado; y excluir dos estaciones que sencillamente no intervienen: el evaporador en la ruta de chile y el tanque de fermentación en la ruta de tomate.

¿Qué valor Brix debo especificar: 28 to 30 o 36 to 38?

Especifique lo que acepta su cliente, porque cada punto de concentración por encima de ese valor implica agua que usted paga para eliminar. Para la pasta a granel general se piden grados de 28–30% y 30–32% de sólidos solubles totales naturales; el rango de 36–38% se pide cuando la distancia de transporte justifica la carga adicional de evaporación. El Codex Alimentarius CXS 57-1981 establece un mínimo de 7% para el concentrado de tomate procesado.

¿La línea puede procesar otras frutas además de tomates?

Una línea de procesamiento de tomate diseñada para despulpar, mezclar en marmita y llenar también puede procesar otros productos de frutas y verduras despulpadas; la línea de marmitas encamisadas se utiliza para producir mermeladas y condimentos. La viscosidad, el tamaño de las partículas y la acidez determinan si es viable, no el nombre de la fruta. Envíenos la especificación del producto terminado y lo confirmaremos en la cotización.

¿Las piezas en contacto con el producto son aptas para alimentos?

Las piezas en contacto con el producto son de acero inoxidable de grado alimentario, y el grado se define según la ubicación, no mediante una especificación general única. Las secciones que nunca entran en contacto con el producto salado pueden especificarse en 304; para las zonas expuestas a sal, alta acidez y limpiezas intensivas, así como sus sellos, se selecciona el material según la función requerida en cada proyecto, ya que los grados con molibdeno resisten mejor el ataque de los cloruros. El grado correspondiente a cada ubicación queda indicado en la cotización.

¿Qué documentos acompañan la línea y puedo rastrear qué fábrica fabricó cada componente?

Cada línea incluye cuatro conjuntos de documentos: registros de pruebas por estación; diagramas eléctricos y neumáticos de la configuración entregada; manuales de operación y mantenimiento en inglés para cada estación; y una lista de repuestos con los componentes de desgaste identificados por estación. Aquí la trazabilidad es más corta que la habitual en una línea revendida con otra marca, porque fabricamos nuestro propio hardware para la capa de control. La aceptación eléctrica local depende del inspector de su planta; por eso, indíquenos qué norma se aplica en su sitio antes del cierre del diseño y la incluiremos en el alcance de la cotización.

¿Qué información necesitan para preparar una cotización?

Seis datos: la producción objetivo por familia de productos y su base de cálculo, la materia prima que recibirá, la especificación del producto terminado, los formatos de empaque, los servicios auxiliares de la planta y la frecuencia prevista de cambio de formato. Esta lista está publicada en la sección de inversión anterior para que pueda prepararla antes de contactarnos.

¿Qué factores determinan la inversión en una línea para salsas compuestas?

La cantidad de rutas, la configuración de salida, la carga de concentración, la configuración energética, la calidad de la materia prima recibida y el nivel de control. Las cifras publicadas de capacidad de las líneas de producción de pasta de tomate suelen expresarse con cuatro bases incompatibles, por lo que una comparación de inversión solo tiene sentido cuando todas las cifras se convierten a la misma base. Siempre expresamos la nuestra como fruta fresca ingresada.

¿Qué formatos de empaque puede manejar la sección de llenado?

Hay dos configuraciones de salida y la línea se construye en torno a una de ellas, porque no son intercambiables. El llenado aséptico en bolsas y tambores asépticos se destina a la pasta a granel; una llenadora comercial de salsas con tapado, esterilización posterior al llenado y secado con aire sirve para el kétchup de tomate y la salsa de chile para venta al público. El equipo para embotellar salsa picante utiliza la misma sección de salida para venta al público, con la llenadora y la tapadora ajustadas para un producto menos viscoso.

¿Cuánto demora la entrega y cuáles son las condiciones de pago?

La producción se programa para un plazo de 45–100 días hábiles, con un anticipo del 40% y el 60% restante antes del envío mediante transferencia bancaria. El pedido mínimo es 1 conjunto de línea configurado.