Póngase en contacto con Shengtu Bufan Company

Máquinas empanizadoras y rebozadoras para fábricas de alimentos
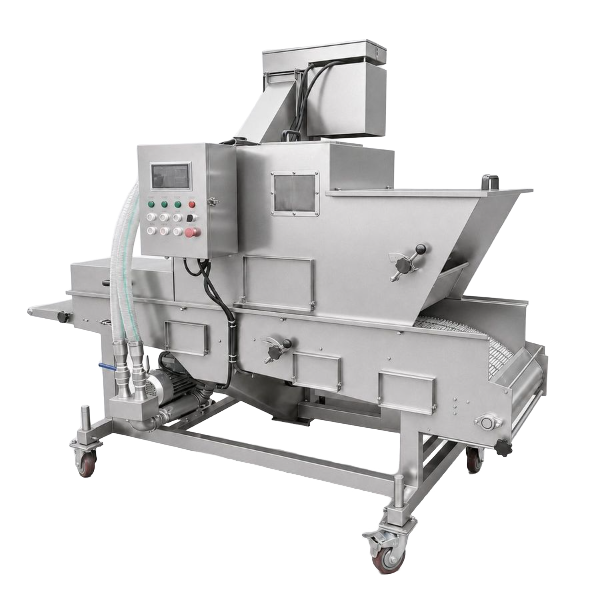
Una máquina empanizadora aplica preharina, rebozado y empanizado a un producto alimenticio sobre una banda en movimiento, en lugar de hacerlo a mano. En una línea de procesamiento posterior, se ubica entre el formado o porcionado y la freidora; su función principal es mantener la cantidad de recubrimiento dentro del rango permitido por la etiqueta del producto. Esta página está dirigida a fábricas de alimentos que buscan comprar un componente para su línea, no a cocinas que buscan un equipo de sobremesa.
Shengtu Bufan diseña, fabrica y pone en marcha la sección de recubrimiento de una línea de procesamiento posterior: aplicador de preharina, aplicador de rebozado, aplicador de empanizado y empanizadora de tambor, dimensionados según su producto y la separación de bandas de su transportador actual. Díganos qué producto fabrica, cuál es la producción objetivo y qué tipo de empanizado utiliza, y le enviaremos la distribución de las estaciones y una cotización por escrito. Cerca del 80 por ciento de los equipos principales para alimentos que suministramos se fabrican en nuestra propia planta, en lugar de comprarse a terceros y venderse con otra marca.
Somos fabricantes de maquinaria para alimentos en Zhucheng, Shandong, dentro del Clúster Industrial de Maquinaria para Alimentos de Zhucheng, con oficinas en Qingdao, Changzhou y Weifang. Un ingeniero de proyectos asignado se encarga de su consulta desde el primer plano hasta la puesta en marcha, y respondemos las preguntas técnicas en un día hábil.
- Cotización por escrito en un día hábil
- Una máquina estándar se envía 30 días hábiles después del anticipo y la aprobación de los planos
- Cinco opciones de recubrimiento en una sola sección
- Aceptamos pedidos de una sola máquina
Las fotografías de productos, recetas y especificaciones del empanizado que nos envíe se mantienen dentro del equipo del proyecto.
Capacidad de la línea, plazo de entrega y pedido mínimo de un vistazo
Cinco datos que un comprador normalmente tiene que pedir por correo electrónico tres veces. Cada uno es un compromiso que cumplimos, no un rango tomado del mercado.
Un día hábil
Desde que recibimos el producto, la producción objetivo y el voltaje hasta la cotización por escrito
5 opciones de recubrimiento
Preharina, rebozado por inmersión, rebozado en cascada, aplicador de empanizado y empanizadora de tambor
Una sola máquina
Pedido mínimo. Una unidad es un pedido real, no un favor
30 días hábiles
Máquina estándar, después de acreditarse el anticipo y aprobarse los planos
De 30 a 45 días
Secciones de recubrimiento personalizadas o con varias máquinas
Condiciones del pedido
La garantía y las refacciones se confirman en la cotización y el contrato
Cinco familias de máquinas en una sección de recubrimiento
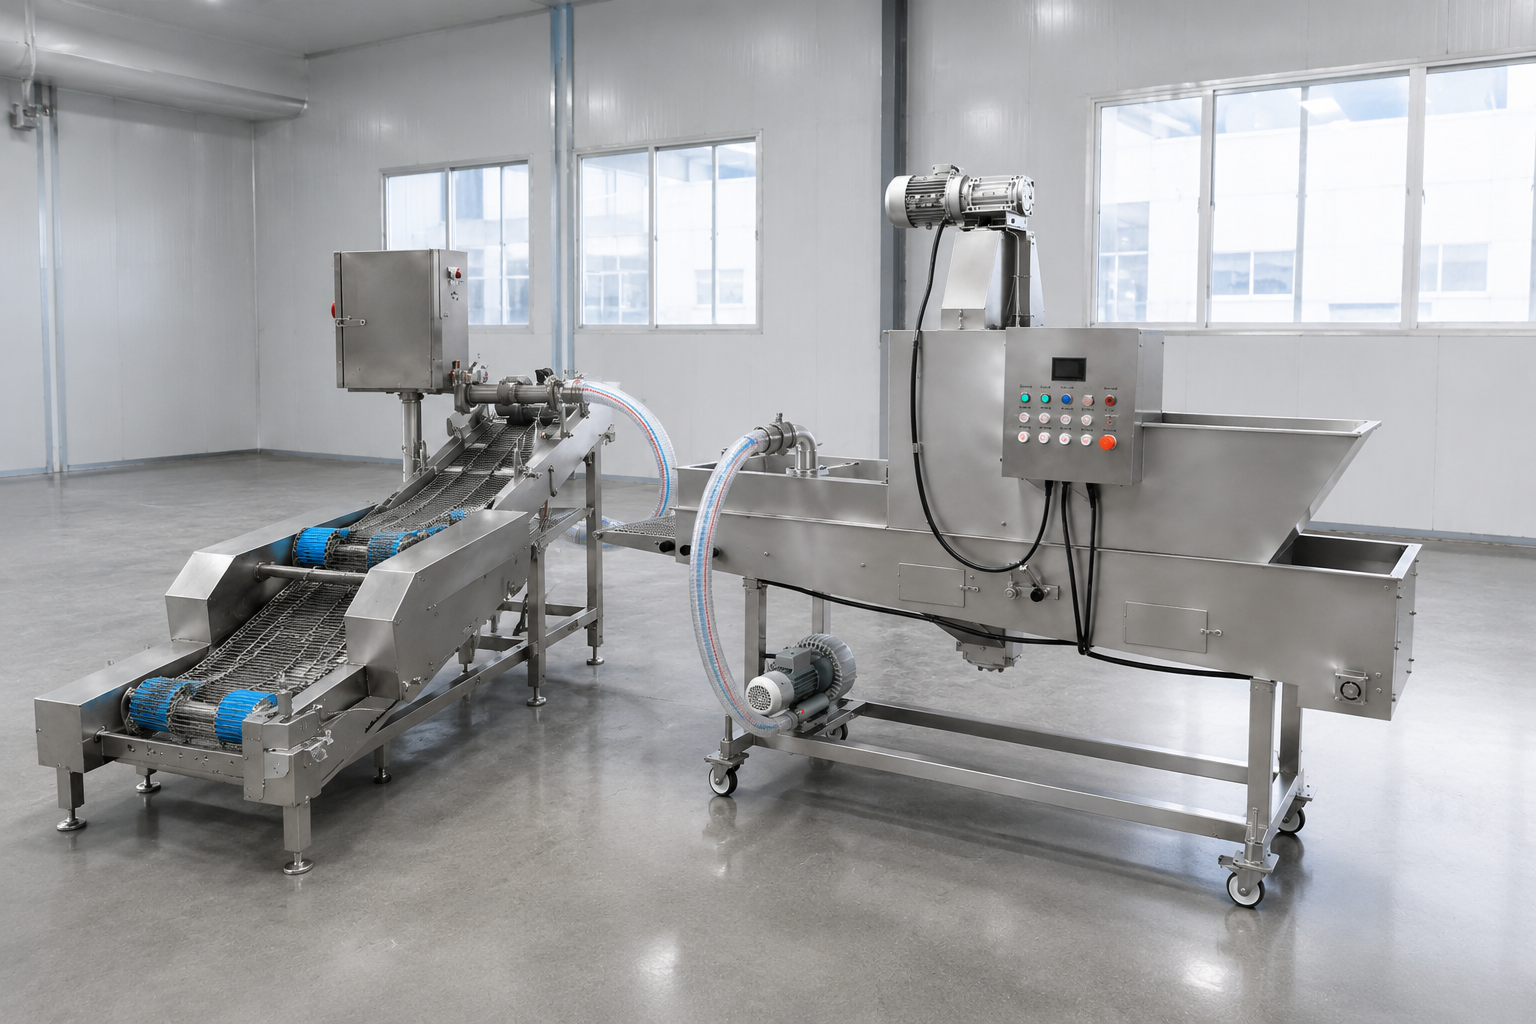
Rara vez se compra una máquina empanizadora industrial por sí sola. Lo que los compradores llaman una máquina automática de rebozado y empanizado suele ser, en la práctica, tres o cuatro estaciones consecutivas; el orden de las estaciones en una sección de rebozado y empanizado no es cuestión de preferencia. El empanizado manual concentra toda la cadena en un par de manos, y por eso el proceso pierde uniformidad.
La patente estadounidense US20100047411A1 describe la máquina empanizadora alimentada por un transportador desde un equipo anterior, como un aplicador de rebozado; ese es el orden que sigue cualquier planta.7
Aplicador de preharina
Aplica una capa fina y seca directamente sobre la superficie del producto para que el rebozado húmedo tenga dónde adherirse. La preharina es la forma más económica de prevenir la pérdida de recubrimiento y es la estación que los compradores intentan eliminar con más frecuencia.
AplicacionesIdeal para: medallones formados, filetes de músculo entero y productos con la superficie húmeda recién salidos de un marinador.
Aplicador de rebozado por inmersión
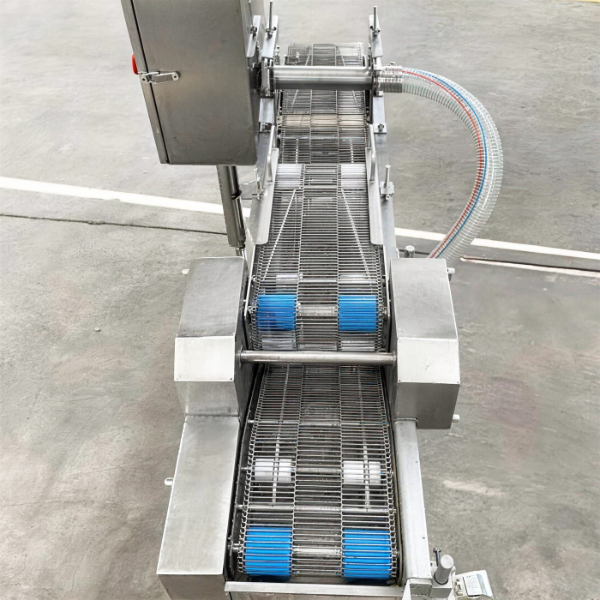
Transporta el producto por debajo de la superficie del rebozado mediante una banda de inmersión, para humedecer todas sus caras al mismo tiempo. Esta opción se utiliza para recubrimientos gruesos y sistemas tipo baño de huevo.
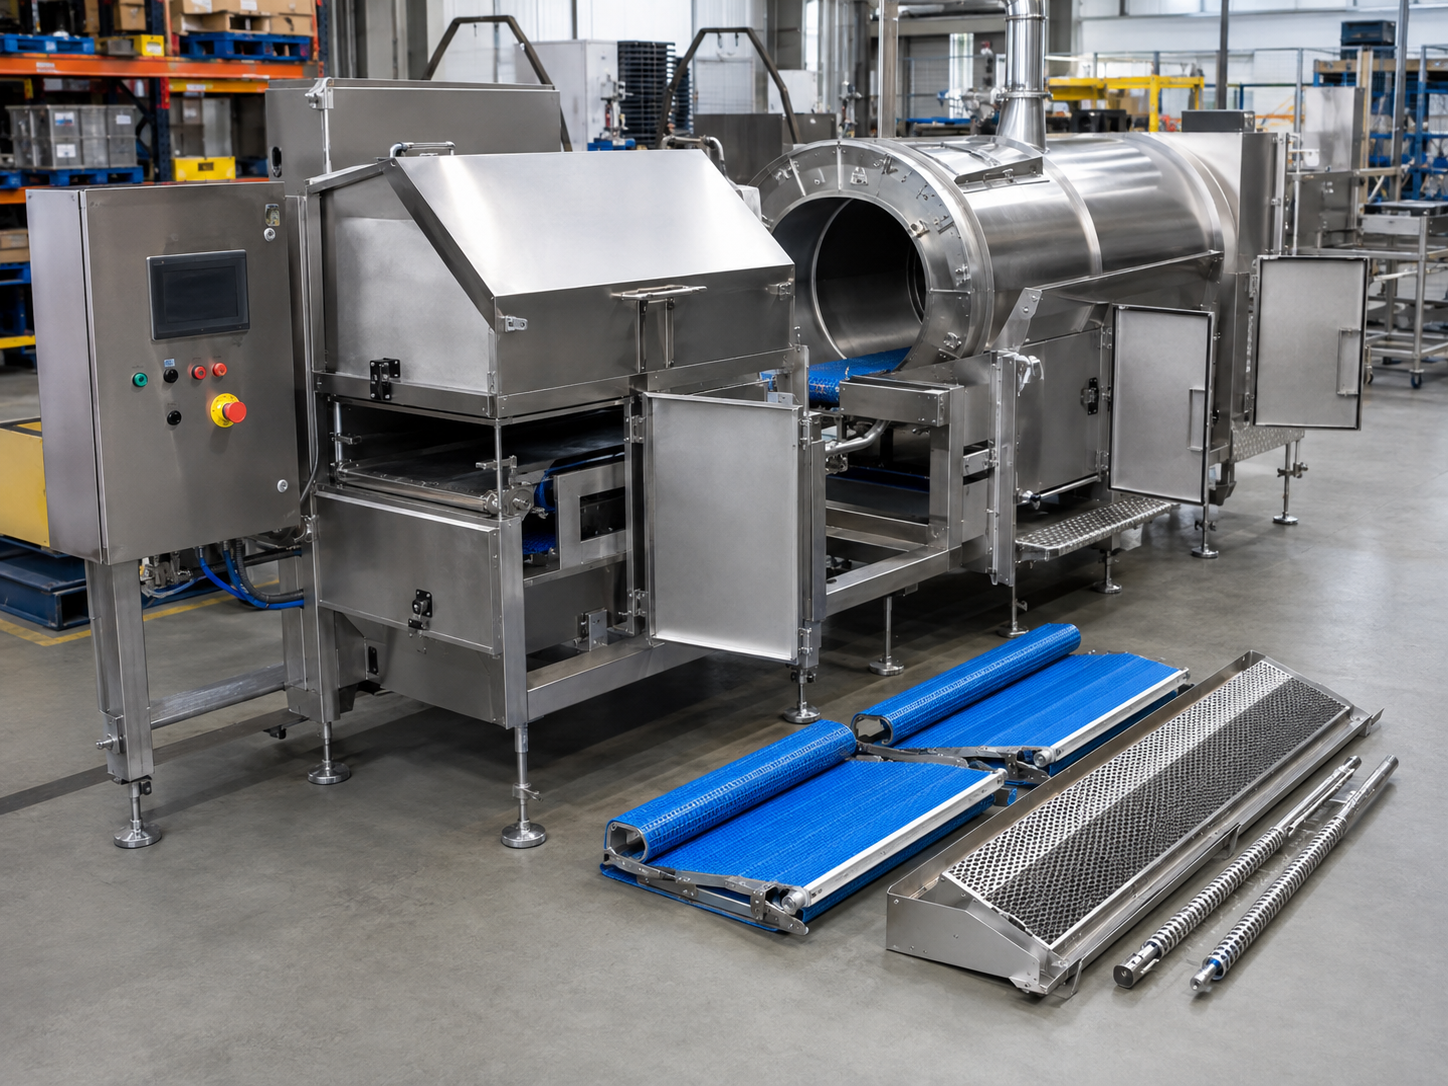
Transportador de malla metálica abierta y rodillos de sujeción que mantienen los productos separados y orientados.
AplicacionesIdeal para: chuletas al estilo tonkatsu, mariscos con recubrimiento grueso y verduras que necesitan quedar completamente cubiertas.
Aplicador de rebozado en cascada
Un aplicador automático de rebozado en cascada deja caer una cortina de mezcla sobre los productos en una banda de malla abierta y recircula el exceso. La patente estadounidense US4058083A describe exactamente esta configuración: un transportador de malla metálica abierta recibe los productos separados y orientados mientras el rebozado fluye desde la parte posterior.
AplicacionesIdeal para: rebozados finos de adhesión, tempura y líneas de alta velocidad con tiempos de permanencia cortos.
Aplicador de empanizado
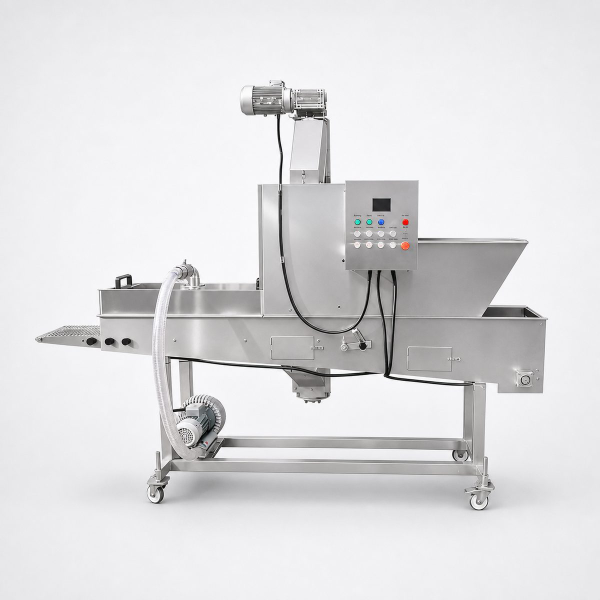
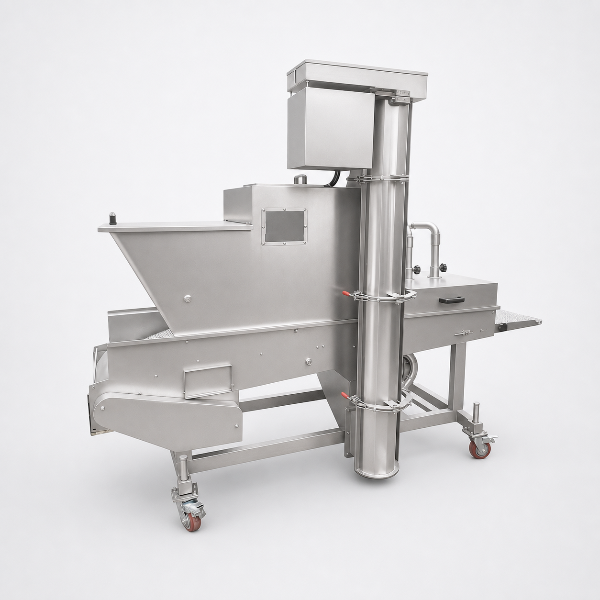
Elevador vertical de retorno del empanizado
Un elevador vertical devuelve el exceso de empanizado a la tolva en lugar de desecharlo.
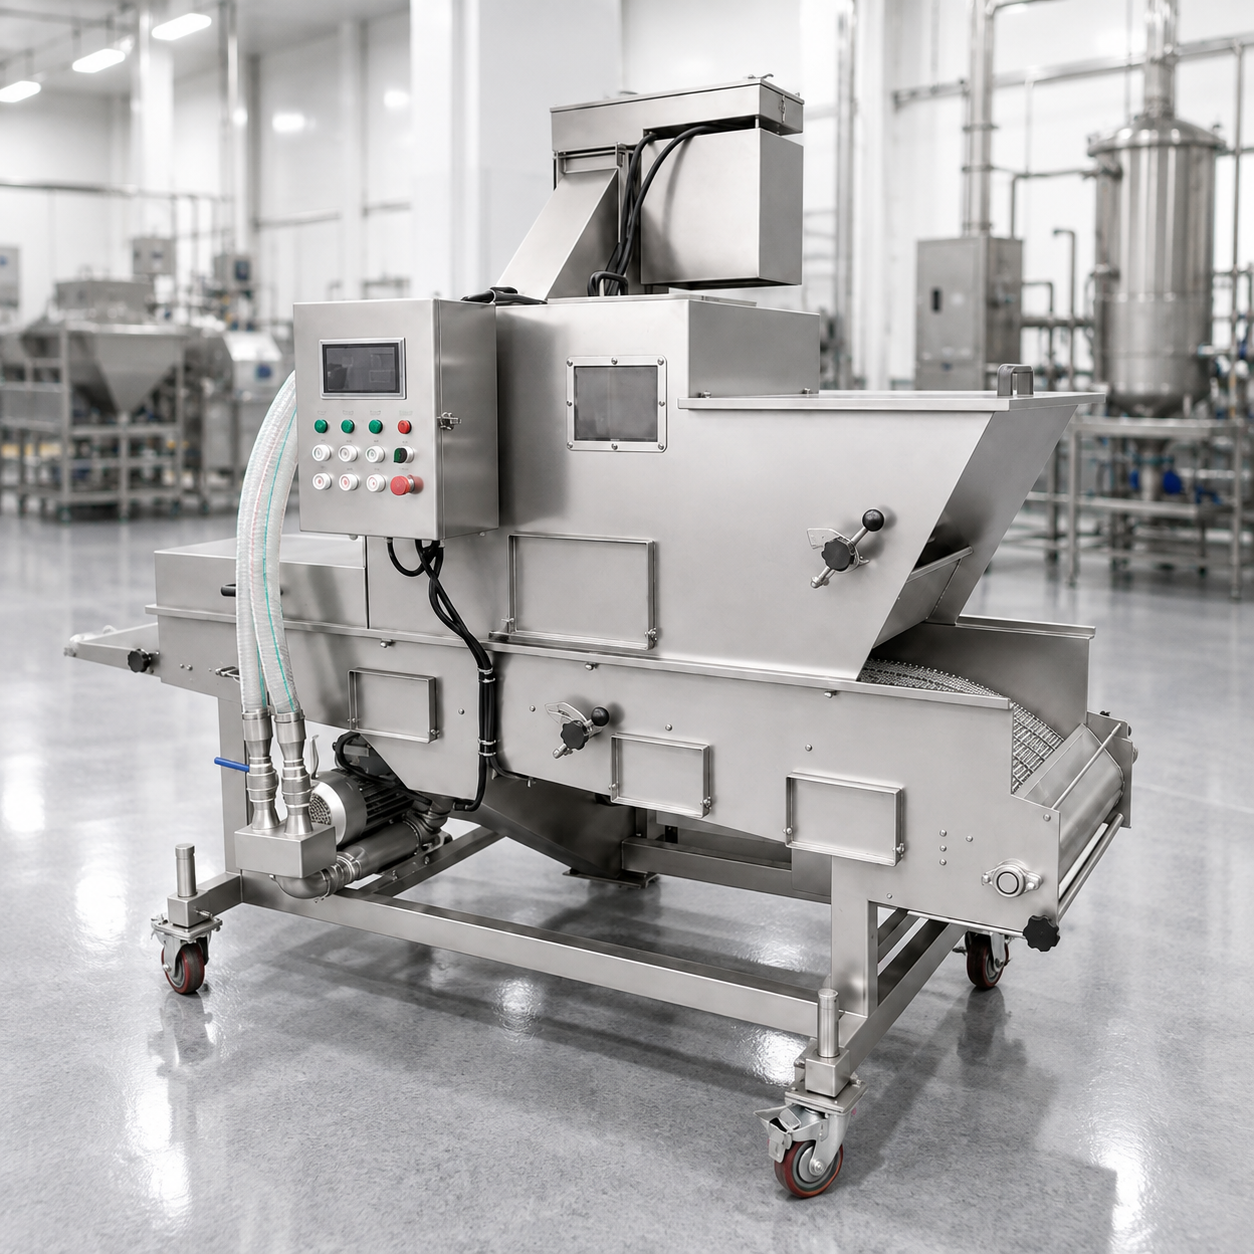
Coloca el producto sobre una capa inferior de empanizado, le aplica una capa superior y luego retira el exceso para devolverlo a la tolva. La profundidad de la cama y la velocidad de la lluvia se ajustan en conjunto para distribuir el empanizado de manera uniforme sobre la banda, sin que se acumule más en el centro. El diseño permite levantar la banda para facilitar la limpieza, ya que el circuito del empanizado es la parte que más trabajo da al equipo de limpieza.
AplicacionesIdeal para: pan molido, harina de galleta, panko y hojuelas de tempura en productos planos o con contornos leves.
Empanizadora de tambor
Hace girar el producto dentro de un tambor rotatorio con empanizado, en lugar de pasarlo por debajo de una lluvia. El giro cubre superficies a las que una cama plana no llega, por eso se usa con productos de forma irregular.
AplicacionesIdeal para: piezas con hueso, nuggets irregulares, recubrimientos de harina al estilo casero y cualquier producto que una cama plana deje descubierto de un lado.
Integración de la sección
- Suministramos las estaciones como una sola sección, con velocidades de banda sincronizadas y una altura de bastidor común. Antes de iniciar el diseño mecánico, definimos los puntos de conexión con la máquina formadora anterior y la freidora posterior.
- Las palancas dentadas de cuadrante permiten ajustar a mano la separación del transportador de inmersión, sin herramientas.
- La velocidad de la banda, la separación del transportador de inmersión y la profundidad de la cama de empanizado se ajustan en la máquina y no quedan fijas desde la fabricación. Así, la sección se adapta a los cambios de producto en lugar de impedirlos. Si la separación de bandas de su transportador actual es fija, fabricamos el equipo para ajustarse a ella, en lugar de pedirle que reconstruya la línea para adaptarla a nosotros.
Productos y medios de recubrimiento que procesa esta línea
El sustrato determina más la máquina que la receta. Los medallones formados y las pechugas de músculo entero se comportan de manera distinta bajo la misma lluvia de empanizado, y la adhesión del recubrimiento es considerablemente más difícil en verduras que en carne roja y aves. Los productos recubiertos representan una de las categorías de mayor volumen de la industria alimentaria; fabricamos equipos de producción de alimentos para procesar la variedad que se muestra a continuación. Si el producto terminado lleva etiqueta, esta determina la proporción de su peso que puede corresponder al rebozado y al empanizado, no la máquina.1
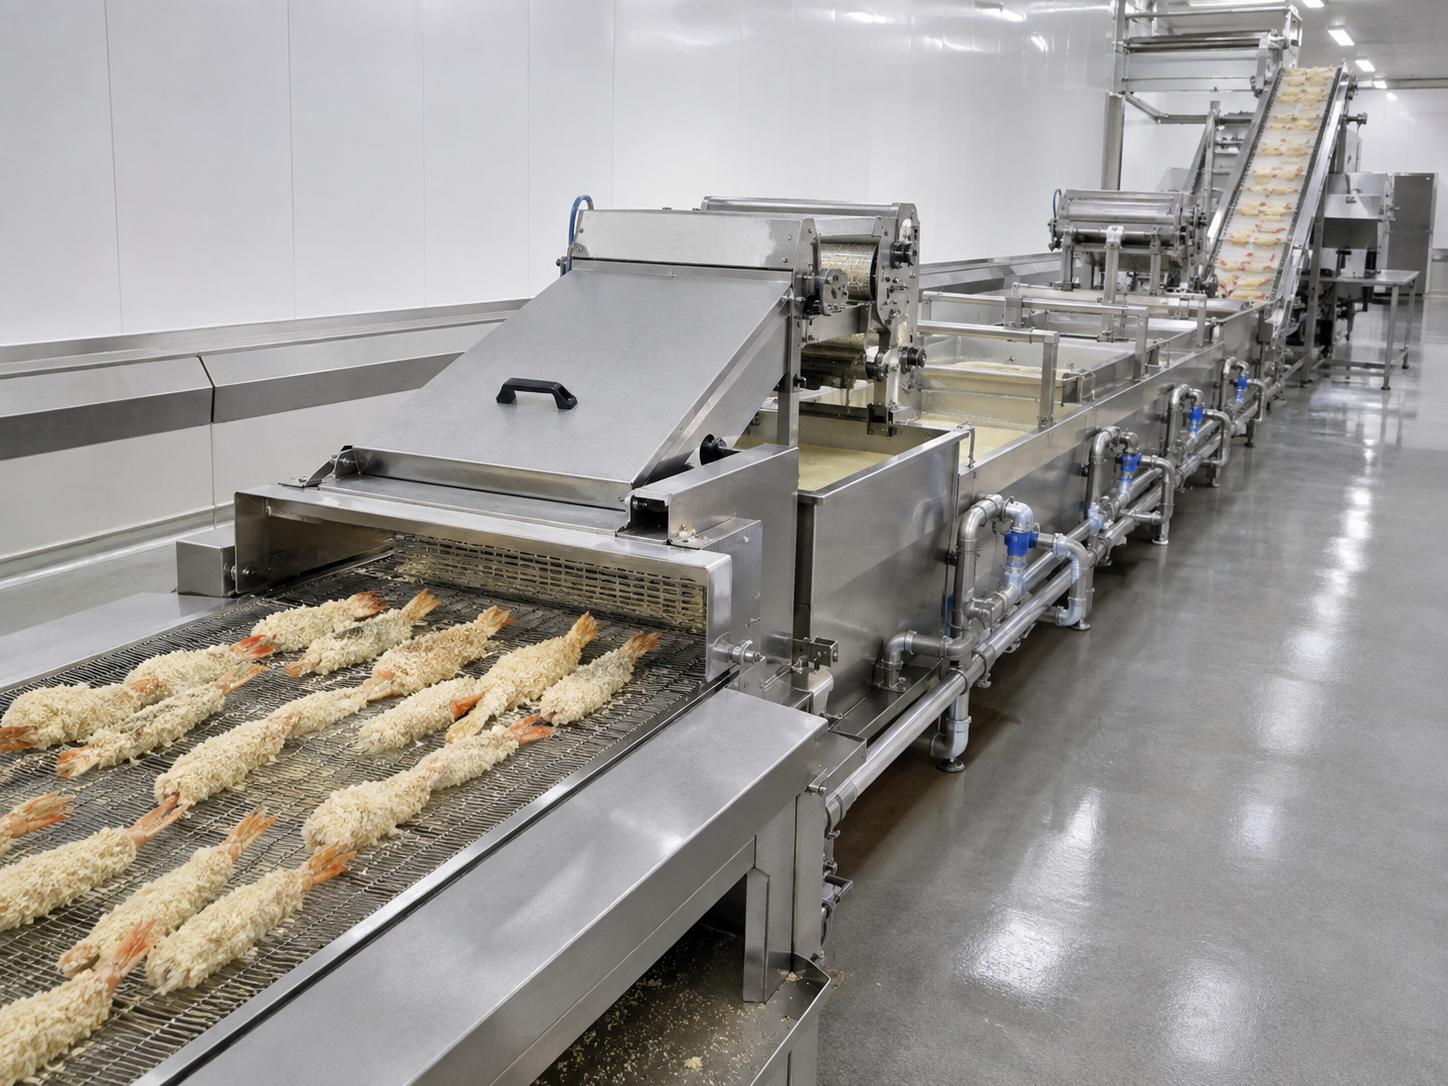
Productos que recubrimos
| Grupo de productos | Ejemplos | Qué cambia en la máquina |
|---|---|---|
| Aves formadas | Nuggets, medallones, pollo tipo popcorn y tiras de pollo | La altura uniforme es adecuada para una cama plana de empanizado; la preharina es importante porque las superficies formadas están húmedas |
| Aves de músculo entero | Filete de pechuga, piezas para karaage y alitas | Las variaciones de forma favorecen una empanizadora de tambor o una mayor separación en el transportador de inmersión |
| Aves con hueso | Muslos, piernas y piezas cortadas a la mitad | El giro llega a la parte inferior; las camas planas dejan caras sin recubrir |
| Pescados y mariscos | Filetes, dedos de pescado, calamar y camarón | La cantidad de recubrimiento que retiene el camarón se regula por separado y es mucho mayor que en la carne |
| Carne roja | Chuletas de cerdo, schnitzel, albóndigas y bistec de res empanizado al estilo sureño | Los recubrimientos gruesos favorecen la opción por inmersión |
| Alternativas de origen vegetal | Medallones de proteína de soya y chícharo, nuggets vegetarianos y palitos de mozzarella | Una menor cantidad de proteína superficial reduce la adhesión; la preharina y la viscosidad del rebozado adquieren mayor importancia |
| Verduras | Aros de cebolla, champiñones, coliflor y productos de papa | La adhesión es más difícil en estos productos y el recubrimiento puede representar la mayor parte del peso final |
| Quesos y lácteos | Palitos de mozzarella y bocaditos de queso | La cobertura completa es indispensable; cualquier espacio sin cubrir puede provocar una fuga en la freidora |
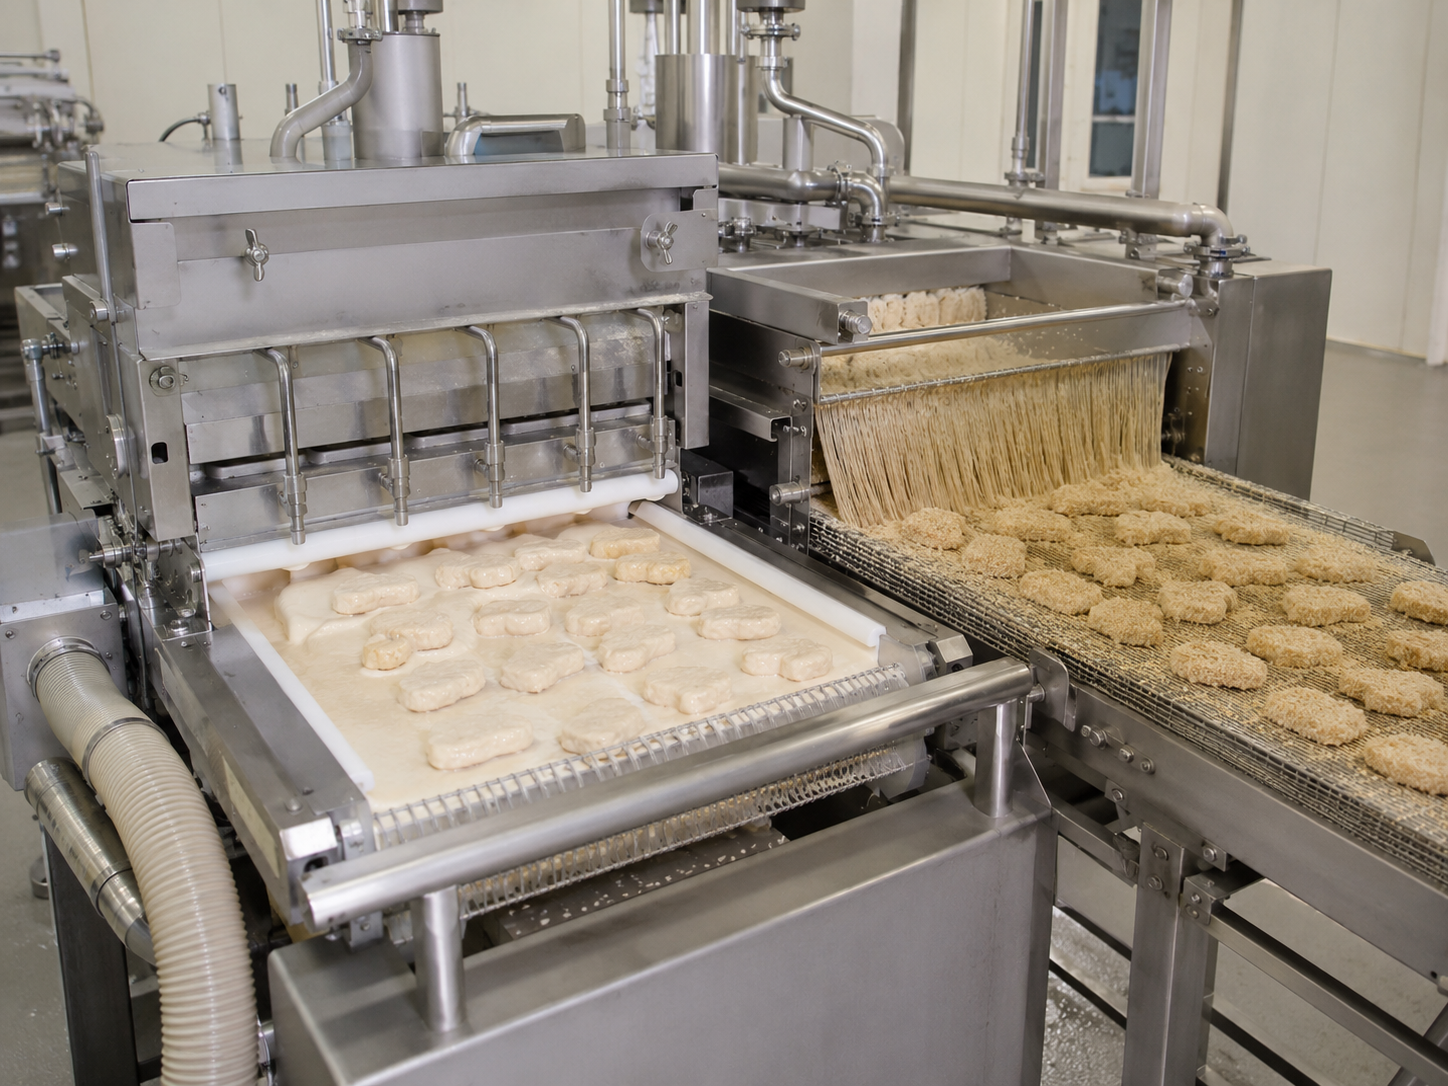
Preharina
Recubrimiento seco que se aplica directamente sobre la superficie del sustrato. Las preharinas a base de harina se compactan y se mantienen menos sueltas que el empanizado; por eso requieren un aplicador de harina con bandas planas y flexibles que mueven el polvo mecánicamente, en lugar de depender de la gravedad.
Rebozado
Los rebozados de adhesión son más líquidos y funcionan como una capa pegajosa. Los rebozados de cohesión y tempura contienen más sólidos, son más viscosos y aportan textura por sí mismos. Los tres tipos se pueden aplicar por baño, cascada o aspersión.
Empanizado, harina de galleta y panko
La harina de galleta y los empanizados estándar son duros, granulares y resistentes dentro del aplicador. El pan molido al estilo japonés es más grande, poroso y frágil, y requiere su propio aplicador.
El pollo frito sigue siendo el producto de mayor volumen de esta categoría y es donde empiezan la mayoría de los compradores de equipos para empanizar pollo. Sin embargo, el mismo proceso de empanizado se aplica a toda la variedad de alimentos fritos mencionada arriba sin cambiar de familia de máquinas. Los productos alimenticios recubiertos se diferencian más por su forma y superficie que por su receta.
Si su producto no aparece en esta lista, envíenos una fotografía y el peso por pieza. Preferimos decirle que otra familia de máquinas es la adecuada antes que venderle una estación equivocada.
Envíe los datos para la evaluación
Ingeniería de procesos
Opciones de recubrimiento y lo que ofrece cada una
La cantidad de recubrimiento que retiene el producto no es una forma de aumentar el rendimiento sin límites. Para la carne roja y las aves, el límite permitido es del 30 por ciento; si el producto supera ese porcentaje, la etiqueta deja de clasificarlo como empanizado y lo clasifica como fritura. Intentar resolver un problema de cobertura con una retención del 40 por ciento no es una opción realista cuando el límite es 30.1
Ese único límite determina más selecciones de máquinas que cualquier característica de un folleto. A continuación se muestra la matriz de decisión que nuestros ingenieros de aplicaciones revisan antes de definir las estaciones.
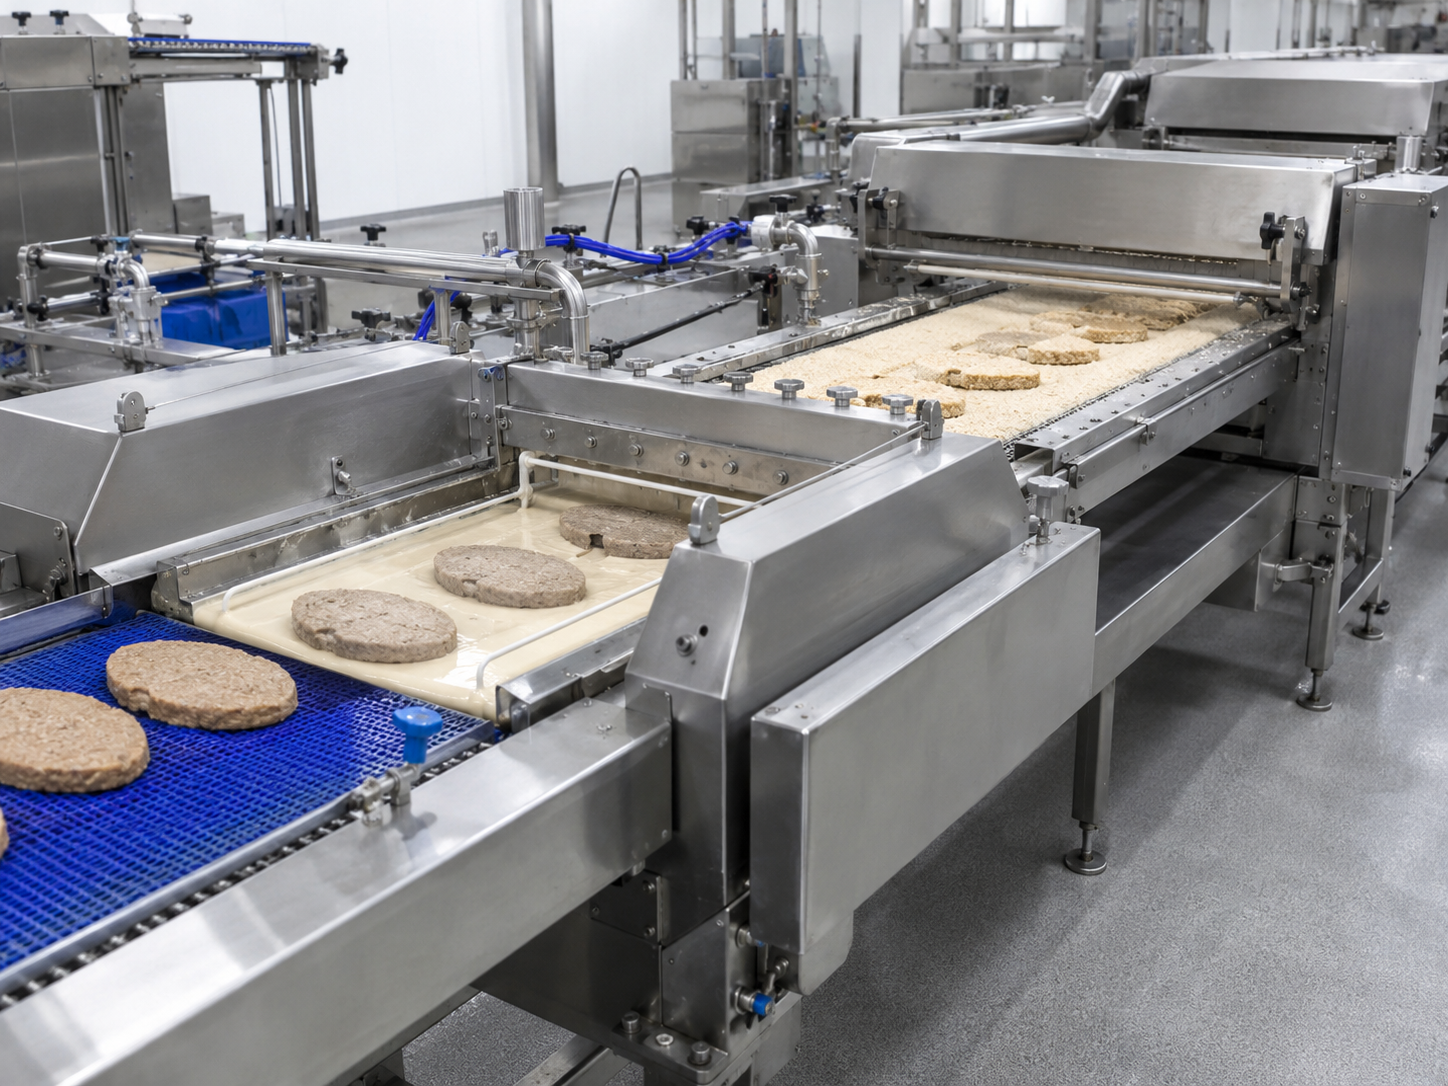
Matriz para elegir la opción de recubrimiento
| Opción | Viscosidad del rebozado | Forma del producto | Grosor del recubrimiento | Fragilidad del producto | Recuperación del polvo y el rebozado | Carga de limpieza |
|---|---|---|---|---|---|---|
| Preharina | No aplica; producto seco | Cualquiera, especialmente superficies húmedas | La capa más fina de la cadena | Suave | Recuperación en seco, sencilla | Baja; circuito seco |
| Rebozado por inmersión | Media a alta | Altura uniforme; requiere ajustar la separación | Grueso; cobertura completa | Moderada; el producto se mantiene sujeto | Rebozado recirculado desde el tanque | Alta; circuito húmedo |
| Rebozado en cascada | Baja a media | Producto separado y orientado | Fino a medio | Suave, sin inmersión | Rebozado recirculado por bomba; el exceso se elimina con aire | Alta; circuito húmedo |
| Aplicador de empanizado | No aplica; producto seco | Plano o con contornos leves | Medio a grueso | Moderada; el empanizado se aplica en lluvia | El exceso de empanizado se devuelve a la tolva | Media; circuito seco |
| Empanizadora de tambor | No aplica; producto seco | Irregular, con hueso o redondeado | Media; apariencia casera | Mayor; el producto gira | Empanizado recirculado dentro del tambor | Media; circuito seco |
Tres errores al elegir la opción que cuestan dinero
El pan molido al estilo japonés es poroso y frágil. Si se lo somete al transporte mecánico adicional que necesita un aplicador de harina, se muele fino, justo lo contrario de lo que se busca al comprar panko. El aplicador de empanizado especializado existe precisamente para evitar ese deterioro.
La cantidad de recubrimiento que retiene el producto aumenta con la viscosidad, por lo que esta es la principal variable que determina el peso del recubrimiento. Además, la viscosidad varía durante el proceso porque el agua y el empanizado que llegan con el producto diluyen el tanque. Las muestras tomadas en laboratorio no son una buena referencia, ya que la viscosidad depende de la temperatura y la velocidad de cizallamiento, y las condiciones del vaso no son las mismas que las del aplicador.
El rebozado debe fijarse en una freidora antes de congelar el producto. Si se omite esa etapa, el rebozado sigue fluyendo sobre la banda del congelador, el producto se pega a la banda y quedan espacios donde se desprendió el recubrimiento.
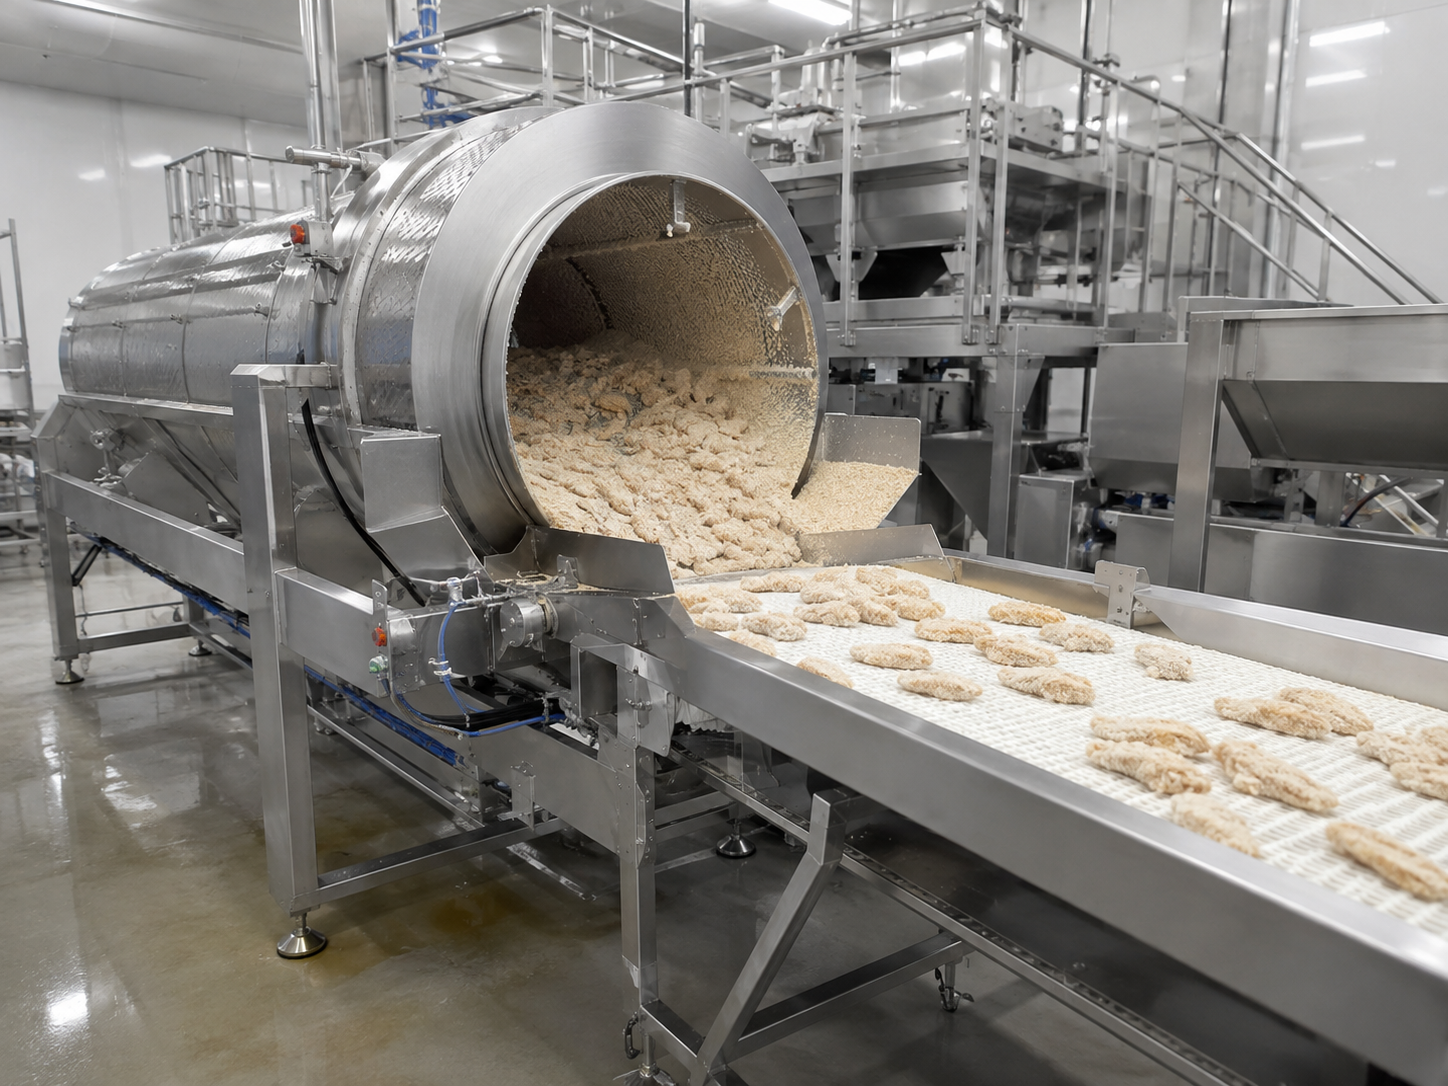
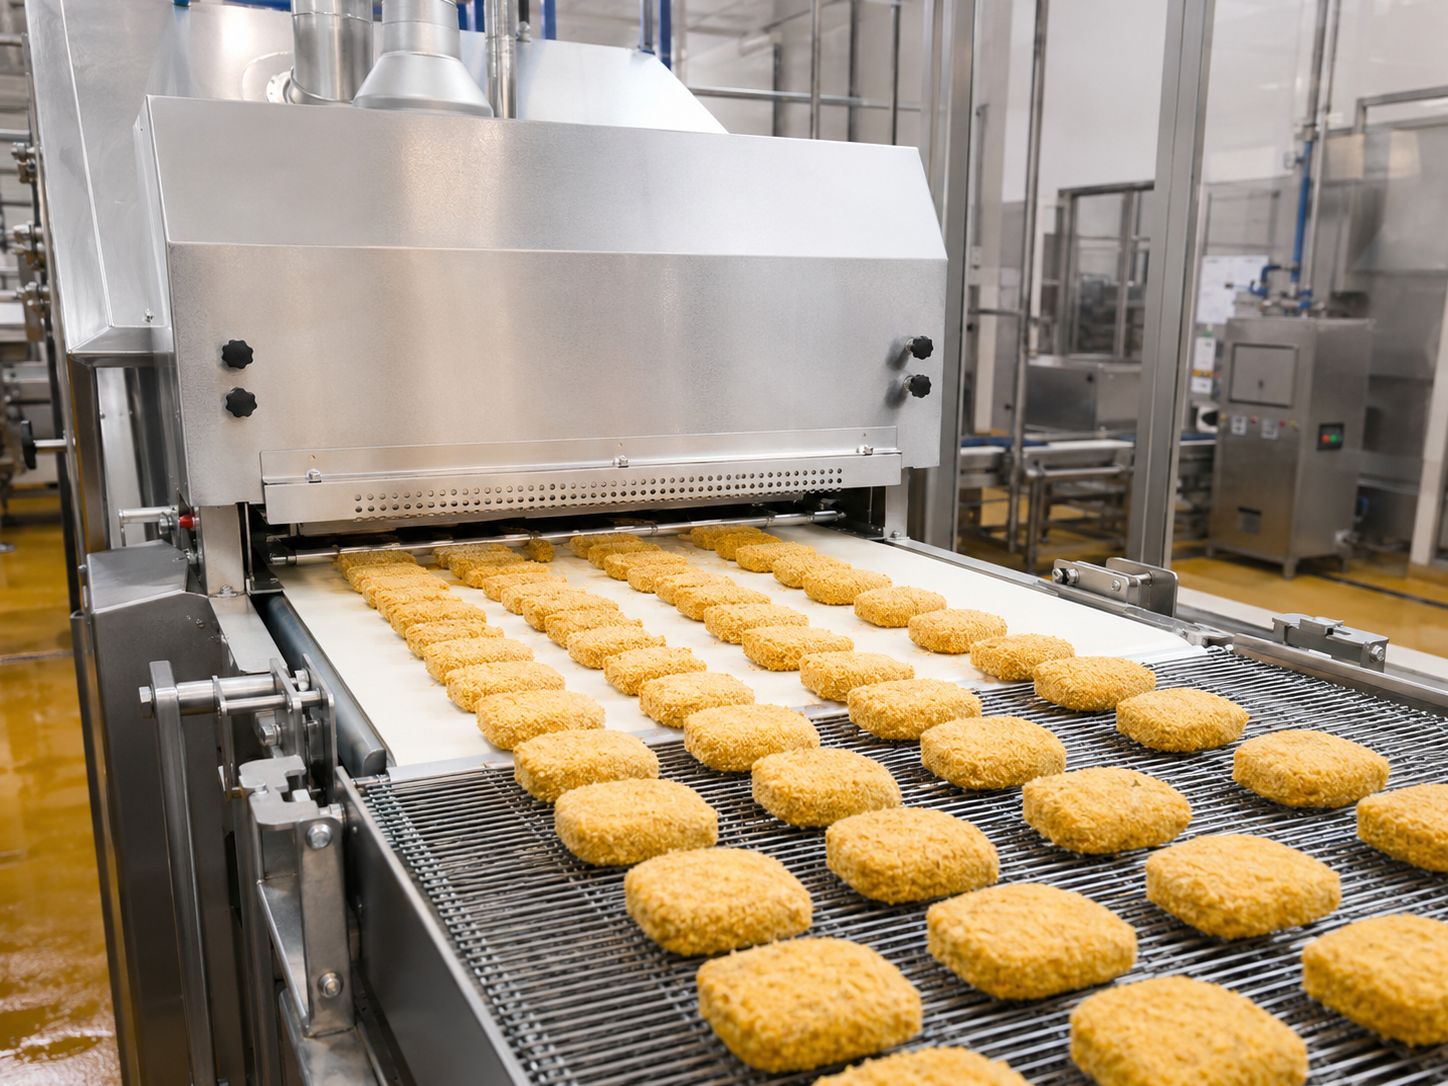
En realidad, lo que compra el cliente es uniformidad en el recubrimiento. Un recubrimiento uniforme cubre todas las caras por igual y mantiene constante su peso, lo que permite conservar la misma textura y apariencia desde la primera caja hasta la última.
El control deficiente de la viscosidad se manifiesta en defectos reconocibles: espacios sin recubrir, mala adhesión, decoloración, productos con peso por debajo o por encima del objetivo, acumulaciones en los bordes y una capa inferior blanda y pastosa. Si observa tres de estos defectos a la vez, el problema suele estar en el circuito del rebozado y no en la estación de empanizado.
Mecanismo de precios y plazos de entrega de la línea de recubrimiento
Si busca el precio de una máquina empanizadora industrial, no encontrará precios publicados en esta categoría porque asignar un precio a una máquina cuyas especificaciones aún no se han definido sería inventarlo. Lo que sí podemos publicar es el mecanismo de precios, para que vea qué decisiones suyas modifican el precio antes de solicitarlo. Lo mismo aplica a los equipos usados de rebozado y empanizado: el precio depende de su estado y configuración, no de una lista.
Ocho variables que determinan el precio
-
Se define según el producto más ancho y el transportador al que se conectará. El ancho determina las dimensiones del bastidor, el accionamiento y todos los circuitos de polvo que lo rodean.
-
Un aplicador de empanizado individual y una sección de cuatro estaciones son máquinas comercialmente distintas, no opciones diferentes de una misma máquina.
-
El volumen del tanque, la bomba, la recirculación y la eliminación del exceso hacen que el circuito húmedo sea la parte más costosa de una sección de recubrimiento y que los compradores suelen olvidar especificar.
-
El tamizado y el retorno del exceso de empanizado compensan su costo con el ahorro de ingredientes y marcan la diferencia entre una sala limpia y otra llena de polvo.
-
El dimensionamiento del motor, el rango de velocidad de la banda y la rigidez del bastidor aumentan en conjunto, no de forma gradual.
-
Puntos de ajuste manuales, menú de recetas guardadas en el panel o integración con el sistema de control de planta existente mediante nuestra plataforma STUnit.
-
304 de forma estándar. 316L cuando lo requiera su propio plan de inocuidad alimentaria o la exposición a cloruros.
-
Si la supervisión, la instalación completa y la capacitación de los operadores forman parte del alcance cotizado o quedan fuera.
Cómo se prepara la cotización
-
Envíenos el producto, la producción objetivo y el voltaje de alimentación. Basta con una fotografía para empezar.
-
Su ingeniero de proyectos, y no un formulario, revisará la información y le hará preguntas si faltan datos en la solicitud.
-
Le enviaremos una cotización por escrito en un día hábil, con la lista de estaciones y el desglose del alcance claramente indicados.
-
Usted aprueba los planos y paga el anticipo; a partir de ese momento comienza a correr el plazo de entrega.
Condiciones comerciales
Una máquina estándar se envía 30 días hábiles después de que se acredita el anticipo y se aprueban los planos. Las secciones de recubrimiento personalizadas o con varias máquinas se envían en un plazo de 30 a 45 días. Aceptamos pedidos de una sola máquina.
La recuperación de polvo es el único rubro que se amortiza mediante el ahorro de ingredientes, y no de mano de obra; en una línea de alto volumen, suele ser el aporte individual más claro a la rentabilidad.
El costo total no es lo mismo que la cotización. Oklahoma State University Extension explica claramente el mecanismo: una especificación completa reduce al mínimo la confusión entre el comprador y el proveedor, y permite presentar ofertas firmes que eliminan los costos ocultos. La factura inesperada se debe a un brief impreciso, no a un proveedor deshonesto.
El pago consiste en un anticipo contra el contrato firmado y el saldo se liquida antes del envío. Aceptamos tanto T/T como L/C. Su pedido se envía en una caja de exportación de madera contrachapada que no requiere fumigación, por lo que pasa por aduana sin necesidad de un certificado de tratamiento térmico.
×
![Detalle de una máquina industrial]()
Diseño higiénico, aceptación en fábrica y paquete de documentación
Los equipos de recubrimiento operan en un entorno húmedo, con harina y proteínas, y se limpian con hisopos. El diseño higiénico de la maquinaria para el procesamiento de alimentos se rige por normas publicadas, no por las garantías del proveedor: EN 1672-2 establece los requisitos de higiene y facilidad de limpieza para la maquinaria de procesamiento de alimentos, e ISO 14159 establece los requisitos de higiene para el diseño de maquinaria en general.
Que una sección de recubrimiento sea fácil de limpiar no es un detalle conveniente. La facilidad de limpieza permite que la eficiencia y la inocuidad de los alimentos dejen de competir entre sí, porque el tiempo destinado al lavado es tiempo de producción de todos modos.
Fabricamos conforme a EN 1672-2 e ISO 14159. Las superficies en contacto con el producto son de acero inoxidable apto para uso alimentario: 304 como estándar y 316L a solicitud. Este es el rango de grados que las guías publicadas para el diseño de equipos consideran adecuado para el contacto con alimentos.
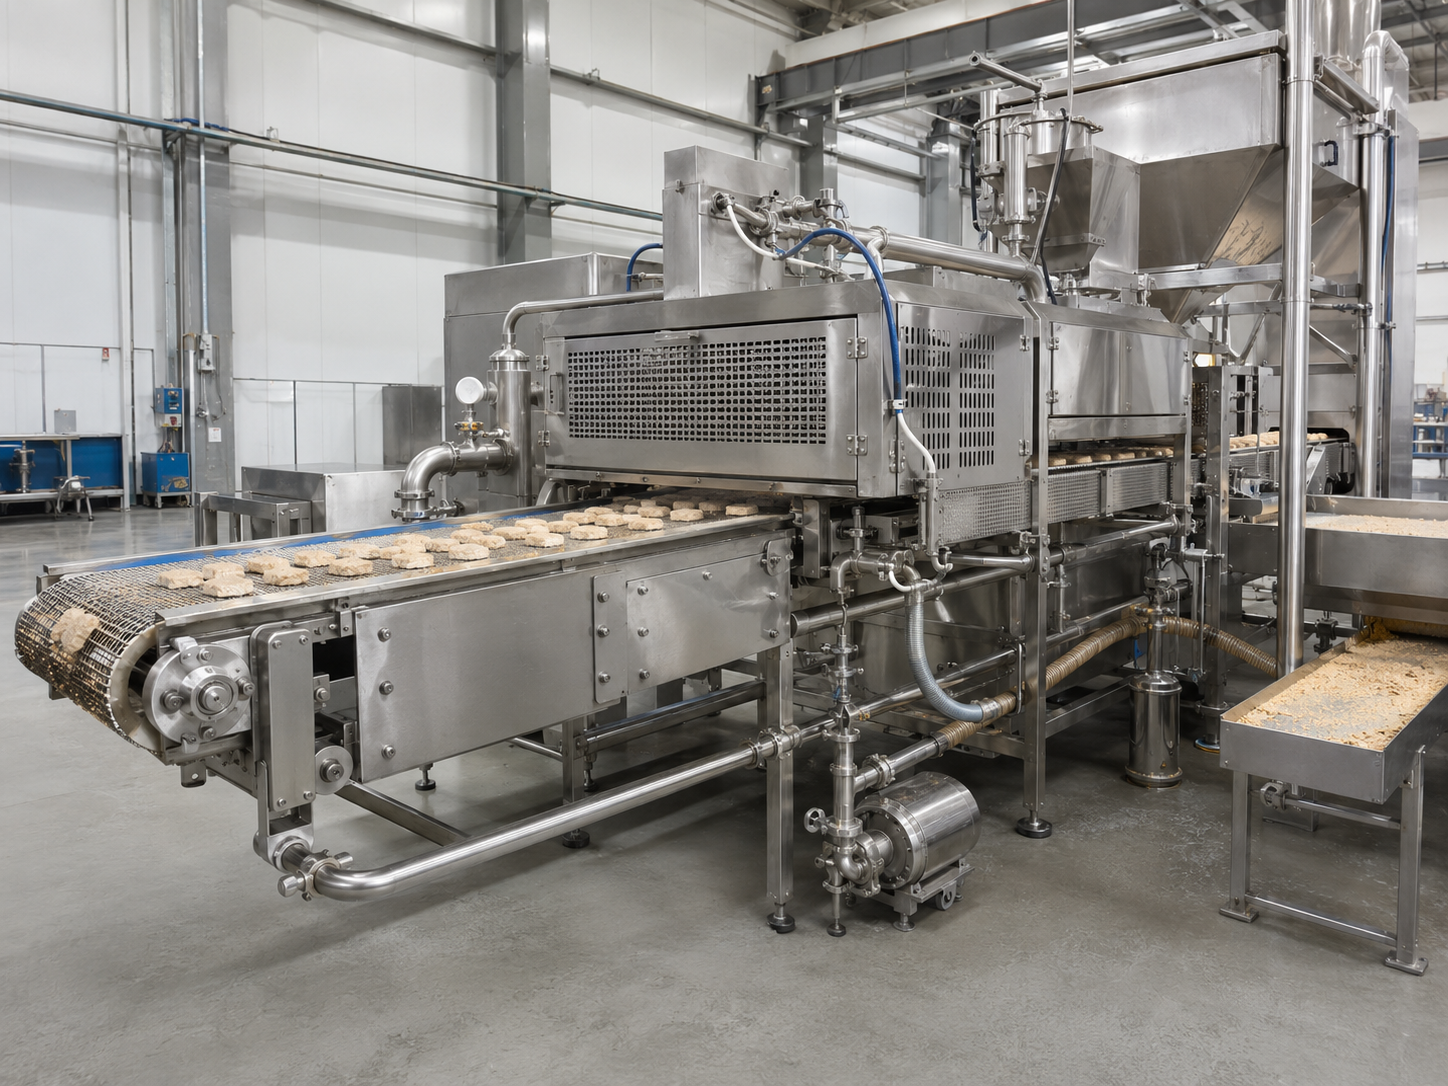
Qué revisamos antes de que salga una máquina
- Verificamos el seguimiento de la banda y el rango de velocidad en toda su extensión, con y sin carga, porque la velocidad de la banda determina todos los pesos de recubrimiento y debe mantener su precisión en todo el rango.
- La bomba de la mezcla líquida, la recirculación y el soplado se prueban con líquido, no en seco.
- Se prueba el circuito de retorno de migas para confirmar que el tamiz y la tolva alimenten suficiente material a la velocidad máxima de la banda.
- Se inspecciona la suavidad y el acabado sin grietas de cada soldadura en contacto con el producto.
- Se comprueba el funcionamiento del panel de control, los paros de emergencia y las guardas según el plano de fabricación.
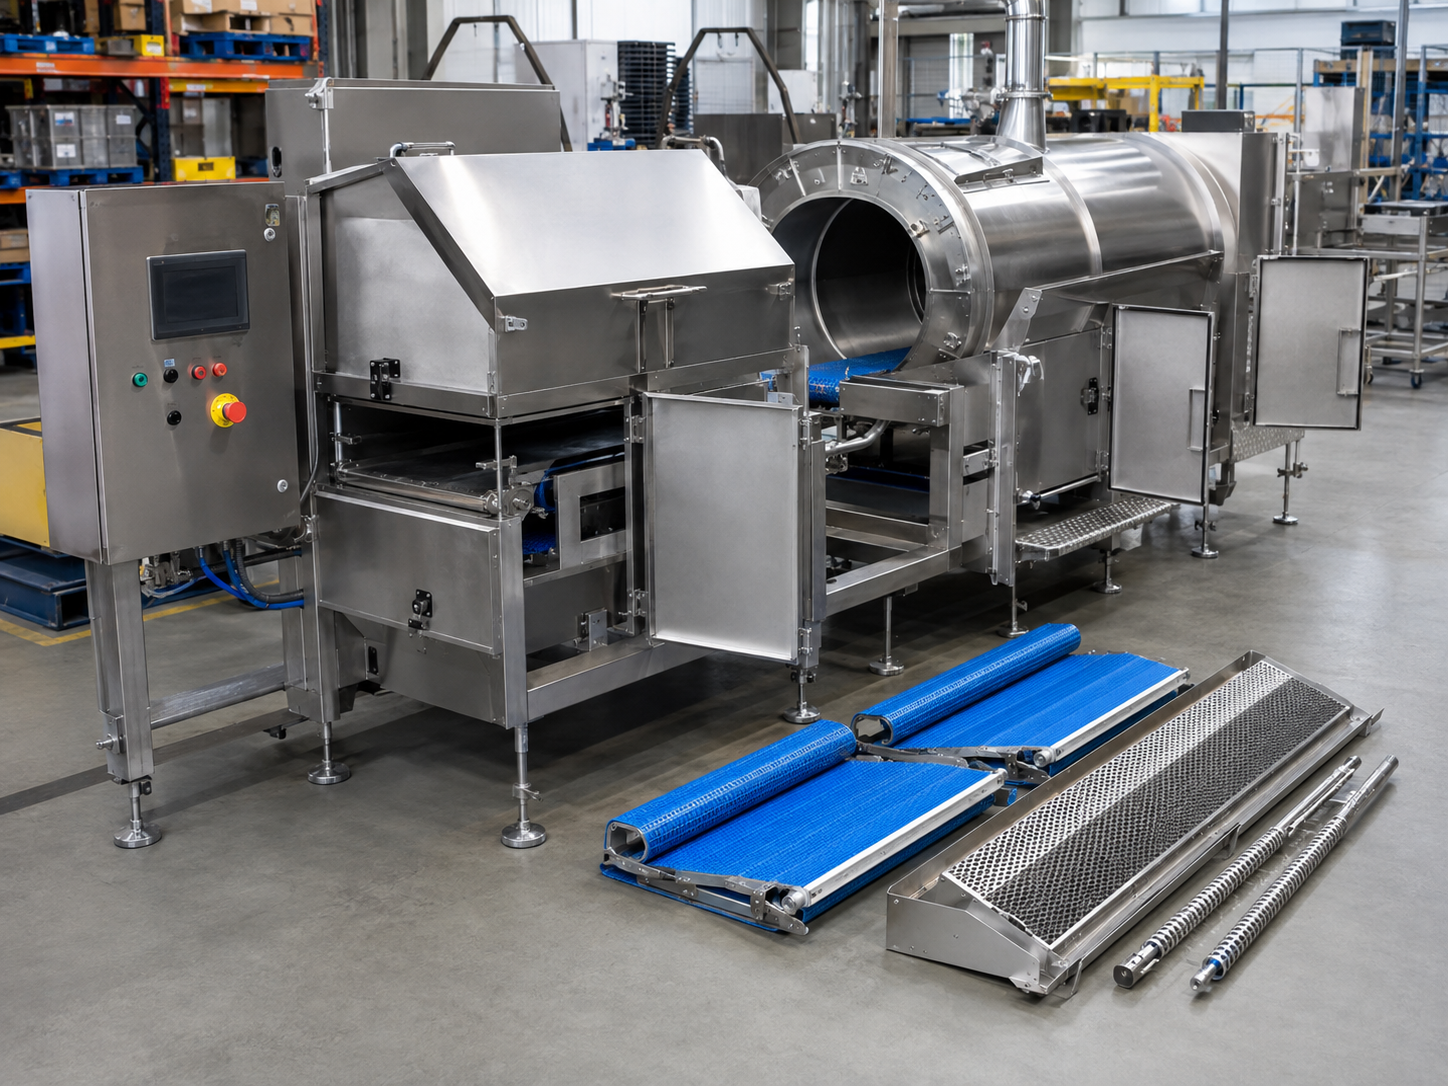
- Se demuestra, cronometra y registra la extracción de la banda y el desmontaje sin herramientas.
Aceptación en fábrica y por qué es importante
La objeción que plantean los compradores sobre un proveedor extranjero no es la antigüedad de la marca. Es el orden de los pasos: ¿pago antes de ver la máquina en funcionamiento?
La prueba de aceptación en fábrica es el proceso de aceptación definido en el contrato que se realiza en las instalaciones del fabricante antes de aceptar el envío. Comprueba que la especificación técnica, los planos, los requisitos de rendimiento y el paquete de documentación coincidan con lo contratado. La realizamos en nuestras instalaciones o de forma remota mediante un recorrido por video en vivo, y genera un informe fechado con un registro de no conformidades.
La lógica comercial es asimétrica y le favorece. Una no conformidad detectada en nuestro taller cuesta horas de trabajo al proveedor. El mismo defecto, detectado después del envío, el despacho de aduana y la instalación, cuesta mucho más y además provoca penalizaciones por retrasos.
Qué se envía con la máquina
Su pedido se envía con el certificado de origen, la factura comercial y el conocimiento de embarque, además de los manuales de instalación y operación. El paquete de repuestos, la duración y cobertura de la garantía, y el procedimiento de reemplazo se confirman en la cotización y el contrato.
Certificados y documentos según el proyecto
Los certificados y documentos aplicables se confirman según el modelo del equipo, su configuración y el país de destino. Los registros del sistema de gestión de la empresa se revisan por separado de los documentos de conformidad del producto.
CE
Gestión de calidad ISO 9001
Seguridad de la información ISO 27001
SGS
DCMM Nivel-2
Patentes, derechos de autor de software y marcas registradas
De la especificación de su producto a una línea puesta en marcha
El producto, la producción objetivo, el tipo de migas, el voltaje de alimentación y los equipos a ambos lados de la sección de recubrimiento. Si no tiene toda esta información, envíenos lo que tenga y le indicaremos qué dato faltante impide realmente preparar la cotización.
Recibirá una lista de estaciones, un plano de distribución de planta y una cotización por escrito en un día hábil. Nos encargamos de la distribución, incluidos los puntos de conexión con sus transportadores existentes.
No se corta ningún material hasta que usted apruebe el plano de disposición general. El plazo de entrega empieza a contar aquí, no cuando recibimos su consulta.
Fabricada en nuestras propias instalaciones, con inspecciones durante el proceso en lugar de una sola revisión al final.
Se presencia en nuestras instalaciones o de forma remota, y se genera un informe fechado con el registro de no conformidades. Nos hacemos cargo de corregir cualquier problema detectado antes del envío.
Nuestros técnicos supervisan el montaje, la puesta en marcha y la capacitación de los operadores en su planta. El comprador cubre los gastos de viaje y alojamiento del personal enviado al extranjero, y se lo informamos antes de que tenga que preguntarlo.
Punto de control del balance de línea
Aumentar la capacidad nominal de una máquina no incrementa la producción de toda la línea. Food Safety Magazine explica directamente el mecanismo: si los equipos anteriores o posteriores no pueden manejar el nuevo caudal, es posible que no se alcancen los objetivos. La misma fuente advierte que más grande no siempre significa mejor, ya que un equipo demasiado grande puede dificultar el funcionamiento del sistema de procesamiento y el aumento de capacidad podría no aprovecharse por completo.
El recubrimiento forma parte de un flujo de trabajo que comienza con el porcionado y termina en el congelador; no se puede especificar como si fuera toda la línea. Por eso preguntamos por la formadora y la freidora antes de dimensionar la sección de recubrimiento. Seis verificaciones determinan si la nueva capacidad de recubrimiento realmente se traducirá en producto terminado.
| Verificación | Qué medir | Cómo se manifiesta un problema |
|---|---|---|
| Caudal de alimentación previo | Producción de la formadora o porcionadora en piezas por hora a la velocidad de operación, no la capacidad indicada en la placa | La banda de recubrimiento trabaja parcialmente cargada y la nueva capacidad nunca se materializa |
| Separación entre productos | Si el producto llega separado y bien orientado o agrupado | Los productos que se tocan quedan con superficies sin recubrimiento que ningún ajuste puede corregir |
| Capacidad de la freidora posterior | Capacidad de procesamiento y tiempo de permanencia de la freidora con el peso de recubrimiento que desea obtener | El producto recubierto se acumula o se reduce el recubrimiento para ajustarse a la capacidad de la freidora |
| Fijación de la mezcla líquida antes de la congelación | Si hay una etapa de prefritura entre el recubrimiento y el congelador | La mezcla líquida se escurre sobre la banda del congelador, lo que provoca adherencias y zonas sin recubrimiento |
| Paso entre bandas y altura de transferencia | El paso entre bandas y la altura de descarga de las estaciones a ambos lados | El producto se cae, se voltea o se daña el recubrimiento en cada transferencia |
| Servicios auxiliares en el terminal de la línea | Voltaje, fase, frecuencia y carga disponible en el punto de conexión | La máquina llega y no puede ponerse en funcionamiento según lo previsto |
“Todos los compradores preguntan qué capacidad tiene la máquina. La pregunta que realmente permite prever su producción es cuánto producen la formadora y la freidora con el peso de recubrimiento que buscan. Son dos conversaciones distintas, y la sincera debe darse durante la etapa de planos, no durante la puesta en marcha.”
Si alguna verificación falla, la respuesta sincera suele ser una máquina más pequeña junto con un cambio en otro punto. Preferimos decirlo durante el diseño del proceso y no descubrirlo durante la puesta en marcha. La misma lógica de integración de líneas se aplica a nuestras líneas de procesamiento de frutas y verduras, donde el orden de las estaciones y la correspondencia de los servicios auxiliares determinan el resultado de la misma manera.
Cuándo una línea automática de recubrimiento no es la solución adecuada
Cuatro situaciones en las que le diremos que no compre esta máquina y qué hacer en su lugar.
Ver soluciones
Tiene una cocina comercial, no una fábrica
Si prepara productos con recubrimiento al momento, detrás de un mostrador, una sección de recubrimiento continuo no es el tipo de máquina ni la estructura de costos adecuada. Lo que necesita es una mesa de empanizado o una máquina comercial para empanizar con precio publicado, y eso corresponde a una cadena de suministro distinta de la nuestra.
Su producto cambia cada semana
Las secciones de recubrimiento funcionan mejor con una familia estable de productos. Si la combinación de productos que fabrica cambia constantemente, el costo del cambio de formato puede anular las ventajas de la automatización. El primer paso sensato es estabilizar la combinación de productos y luego automatizar la parte que ya esté definida.
Su cuello de botella está antes o después de esta etapa
Si la limitación está en el formado o la fritura, una sección de recubrimiento más rápida no aporta nada, salvo una banda parcialmente cargada. Primero revise el balance de línea. No le cuesta nada hacer esa evaluación y, con más frecuencia de lo que admiten los proveedores, esa es la respuesta.
Busca aumentar el rendimiento mediante el peso del recubrimiento
Por lo general, conviene reducir la adherencia del empanizado hacia el límite inferior de su especificación, en lugar de aumentarla. Un recubrimiento más grueso no genera margen gratis. Si supera el 30 por ciento en carnes rojas o aves, cambia el etiquetado.1 El exceso de recubrimiento también produce exteriores oscuros, una textura pastosa y una capa aislante lo bastante gruesa como para dejar los centros poco cocidos.
Herramientas de ingeniería para máquinas de rebozado y empanizado
Configure la secuencia óptima de equipos para la mezcla líquida, el empanizado y el predust, adaptada a la formulación específica de su producto.
Evalúe la capacidad de la línea de producción, identifique posibles cuellos de botella y asegure un funcionamiento sincronizado en sus procesos de recubrimiento.
Reúna todos los parámetros técnicos clave y los requisitos de servicios auxiliares necesarios para preparar una propuesta precisa y personalizada para sus equipos.
Preguntas frecuentes
¿Qué es una máquina para empanizar?
Una máquina para empanizar aplica un recubrimiento seco, generalmente de pan molido, harina de galleta salada o panko, a un producto alimenticio que avanza sobre una banda. En una fábrica, es una de las estaciones de una sección de recubrimiento que también incluye un aplicador de predust y otro para la mezcla líquida, y reemplaza el recubrimiento manual a una velocidad que una línea manual no puede mantener.
¿Qué tipos de máquinas para empanizar existen?
Dos tipos cubren casi todas las necesidades. Los aplicadores de migas de cama plana colocan el producto sobre una capa inferior de migas y lo cubren con una capa superior, por lo que son adecuados para productos planos o con poco relieve. Las empanizadoras de tambor hacen girar el producto dentro de un tambor rotatorio con migas y alcanzan superficies que la cama plana deja sin cubrir, por lo que son adecuadas para productos irregulares o con hueso.
¿La mezcla líquida y el empanizado son lo mismo?
No. La mezcla líquida es la capa húmeda; el empanizado es la capa seca de partículas que se aplica encima. Cada uno requiere su propia estación.
¿Cuál es la diferencia entre un aplicador de mezcla líquida por inmersión y uno de cortina?
El aplicador por inmersión lleva el producto por debajo de la superficie de la mezcla líquida para humedecer todas sus caras a la vez; es adecuado para mezclas más espesas y sistemas de lavado con huevo. El aplicador de cortina deja caer una cortina de mezcla sobre el producto, que avanza por una banda de malla abierta; es adecuado para mezclas de adherencia más ligeras y velocidades de banda más altas. La elección depende de la viscosidad de la mezcla y del espesor de recubrimiento que desea obtener.
Para obtener más detalles de planificación, consulte la guía de máquinas para rebozar y empanizar.
¿Cómo se mide la capacidad de procesamiento: en kilogramos por hora o en piezas por hora?
Se mide de ambas formas y la conversión depende exclusivamente de sus propios datos. La capacidad en kilogramos por hora es una tasa por masa; la capacidad en piezas por hora es una tasa por cantidad. El vínculo entre ambas es el peso de cada pieza recubierta y la densidad de carga de la banda sin que los productos se toquen. Pida a cada proveedor ambas cifras, especificadas para cada máquina.
¿Qué productos puede recubrir esta máquina?
Aves formadas y de músculo entero, piezas con hueso, pescados y mariscos, cortes de carne roja, análogos de origen vegetal, verduras y productos de queso. El sustrato importa más que la receta, porque la adherencia se comporta de manera diferente en las verduras que en las carnes rojas y las aves; la forma determina si conviene una cama plana o un tambor.
¿Cómo ayuda una línea automática de recubrimiento frente al aumento de los costos laborales?
Traslada el recubrimiento de una estación atendida por personal a una banda, lo que modifica tanto la cantidad de empleados como la uniformidad. No publicamos una cifra de amortización porque una cifra creíble depende de su costo por hora con cargas, la cantidad de personas que trabajan actualmente en la estación de recubrimiento y la pérdida de ingredientes. Cualquier cifra que publicáramos sería marketing, no ingeniería. Las variables aparecen en la sección de pedidos para que pueda hacer sus propios cálculos.
¿Cómo elijo la máquina automática para empanizar adecuada para mi línea?
Primero revise la tabla de secuencias de recubrimiento, porque la forma del producto, la viscosidad de la mezcla y el tipo de migas permiten descartar la mayoría de las opciones antes de hablar siquiera de capacidad. La forma determina si conviene una cama plana o un tambor; el tipo de migas, si el aplicador debe tratarlas con suavidad; y la viscosidad, si conviene sumergir el producto o aplicar una cortina. Solo entonces estará comparando máquinas equivalentes. Después, revise el balance de línea con su formadora y su freidora, porque una sección de recubrimiento más rápida que cualquiera de ellas solo le dará una banda parcialmente cargada. La capacidad es la última cuestión que debe resolver, no la primera que debe plantear. Si un proveedor empieza hablando de capacidad, pasó por alto las dos decisiones que realmente determinan si la máquina es adecuada para su producto.
¿Una máquina de recubrimiento automática mejorará la uniformidad?
La uniformidad depende tanto de la máquina como del proceso. Una banda aplica el recubrimiento de manera más uniforme que una estación manual, pero la adherencia todavía varía con la viscosidad de la mezcla, que cambia durante la operación cuando el agua y las migas del producto diluyen el tanque. El control del circuito de la mezcla líquida es lo que mantiene el resultado; por eso, sus especificaciones son tan detalladas como las de la banda.
¿Cómo influye el diseño de la máquina en la higiene?
Por la facilidad de limpieza, no por las afirmaciones. EN 1672-2 e ISO 14159 establecen los requisitos; nuestra prueba de aceptación en fábrica demuestra que los cumplimos.
¿Por qué es significativa la inversión inicial en una sección de recubrimiento?
Porque una sección de recubrimiento suele constar de tres o cuatro máquinas, y el circuito húmedo incluye bombas, tanques, recirculación y soplado. Un enfoque habitual en la industria considera que el aplicador de migas es toda la compra, y ahí es donde los presupuestos fallan. Solicite la lista de estaciones, no solo el nombre de la máquina.
¿Se puede integrar la sección de recubrimiento con una formadora y una freidora existentes?
Sí. Los puntos de conexión se definen antes de comenzar el diseño mecánico, en lugar de descubrirse en las instalaciones. Necesitamos la marca y la capacidad nominal de los equipos a ambos lados, el paso entre bandas, la altura de descarga y los servicios auxiliares disponibles en el terminal de la línea. Si el paso entre bandas existente es fijo, adaptamos la fabricación a ese valor.
Trending now