Póngase en contacto con Shengtu Bufan Company

Automatización e IoT para maquinaria de alimentos
Actualizaciones de automatización e IoT para líneas de procesamiento de alimentos
Integramos control PLC, operación mediante pantalla táctil, enclavamiento de equipos, registro de datos, alarmas, gestión de recetas, monitoreo remoto y evaluación de integración de sistemas en equipos de procesamiento de alimentos y bebidas. La automatización y el IoT para maquinaria de alimentos no vienen instalados de forma predeterminada: la configuración se define en la etapa de propuesta según el tipo de equipo, los requisitos del proceso, las condiciones de la red en sus instalaciones, los requisitos de interfaz y el presupuesto. Envíenos una lista de equipos y una descripción del proceso, y un ingeniero le enviará una propuesta con el alcance definido.
Propuesta de línea revisada por un ingeniero en un día hábil
Ocho funciones de automatización, seleccionadas para cada proyecto
Cuatro niveles de actualización, desde una máquina hasta toda la planta
Tablero de control, gateway y plataforma de desarrollo propio
[!] Aviso: No necesita planos para comenzar: la propuesta parte de su lista de equipos, los requisitos del proceso y las condiciones de la red en sus instalaciones.
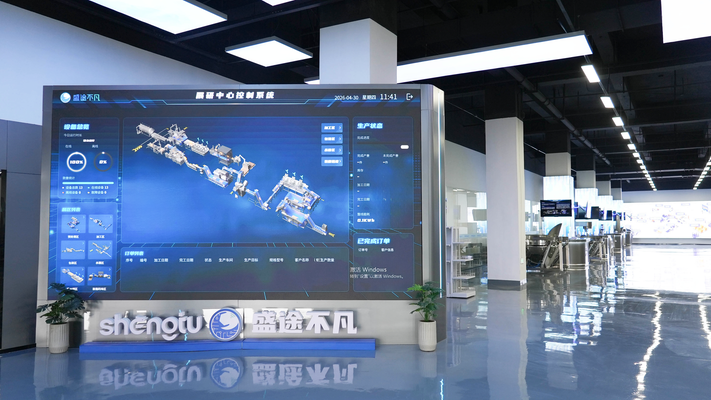
- Tiempo de entrega de la propuesta En un día hábil, revisada por un ingeniero
- Funciones de automatización Control PLC, pantalla táctil, enclavamiento, registro de datos, alarmas, gestión de recetas, monitoreo remoto y evaluación de integración
- Niveles de actualización Nivel 1: máquina · Nivel 2: línea · Nivel 3: área de producción · Nivel 4: empresa
- Desarrollo propio Plataforma de internet industrial STUnit, tablero de control de bajo código y gateway multiprotocolo
- Visión y edge Conteo por visión basado en YOLO con algoritmos edge
- Servicio independiente Actualizaciones OTA, monitoreo remoto, alertas tempranas y puesta en marcha remota
- Sistemas de gestión Registros de sistemas de gestión y evaluaciones pertinentes al proyecto: solicite los documentos vigentes y confirme quién los posee, su alcance y vigencia
- Documentos al cotizar Se confirman uno por uno según su lista de equipos y el país de destino
Ocho funciones de automatización para equipos de procesamiento de alimentos
Cada una de las ocho funciones siguientes se selecciona durante la etapa de propuesta; no se incluye automáticamente en un paquete. La configuración indicada en la propuesta define lo que usted compra, y cada elemento especifica a qué máquina corresponde.
| Función de automatización | Cambio operativo | Datos o controles que abarca |
|---|---|---|
| Control PLC | El proceso de producción de alimentos sigue un programa, en vez de depender de los tiempos que marque el operador | Pasos de la secuencia, valores de consigna y condiciones de enclavamiento para cada máquina |
| Operación mediante pantalla táctil | El ajuste de parámetros deja de depender de quién esté de turno | Selección de recetas, ingreso de valores de consigna y confirmación de alarmas en la máquina |
| Enclavamiento de equipos | Los equipos anteriores y posteriores se detienen juntos, en lugar de que una máquina siga alimentando a otra que está detenida | Permisos de arranque y paro entre máquinas, incluidas las secciones de transportadores y bandas donde primero se acumula el producto |
| Registro de datos | El historial del proceso queda disponible después del lote, no solo mientras se procesa | Lecturas de temperatura, presión, tiempo y velocidad de la banda asociadas al lote y al turno |
| Alarmas | Las fallas se notifican en lugar de descubrirse después | Alarmas por umbral y desviación, con la hora en que ocurrió cada evento |
| Gestión de recetas | El procesamiento de varios productos deja de requerir el reingreso manual de datos | Conjuntos de parámetros identificados por producto, con historial de cambios |
| Monitoreo remoto | El diagnóstico posventa comienza antes de que alguien se traslade a las instalaciones | Vista de solo lectura del proceso e historial de eventos para usuarios autorizados |
| Evaluación de integración de sistemas | La conexión con sus sistemas empresariales se evalúa en lugar de darse por sentada | Inventario de interfaces, lista de protocolos y asignación de puntos de datos preparados durante la etapa de propuesta |
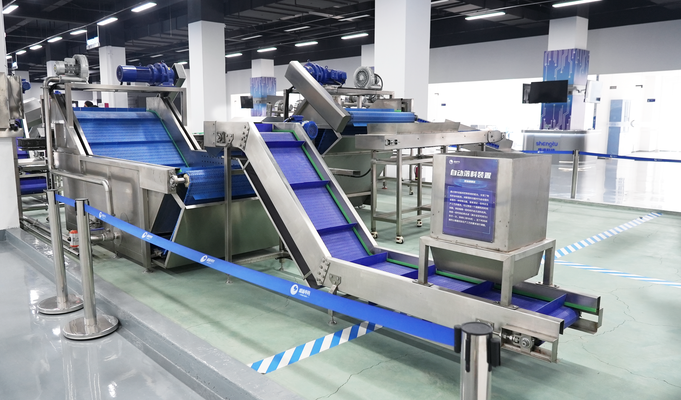
Dónde estas funciones aumentan la productividad
-
Menos intervenciones manuales por lote
El control PLC y la gestión de recetas eliminan la tarea repetitiva de volver a ingresar parámetros cada vez que se cambia de producto.
-
Menos tiempo entre una falla y la respuesta
Las alarmas notifican el evento y el monitoreo remoto permite que un ingeniero lo revise sin trasladarse a las instalaciones; así, el diagnóstico no suma días de viaje al tiempo de inactividad.
-
Menos discusiones sobre lo que ocurrió en un lote
El registro de datos permite rastrear desde el pallet terminado hasta el lote de materia prima y las lecturas que dieron lugar al producto.
-
Menos producto perdido cuando se detiene la línea
El enclavamiento de equipos detiene la máquina que alimenta el proceso, en lugar de dejar que siga funcionando y alimente a otra que está parada. Ese es el primer punto en el que una actualización reduce el desperdicio.
SYS_CORE // ACTIVE
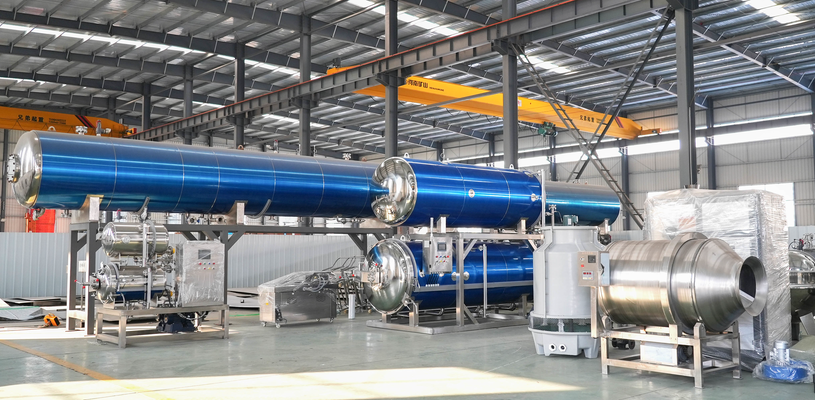
Las soluciones de automatización para nuestros propios equipos ofrecen más funciones que las instaladas en equipos que no fabricamos, porque el hardware de control y la máquina se diseñan en conjunto. En una línea de enlatado y envasado en bolsas con autoclave, esto permite que la gestión de recetas y los enclavamientos actúen directamente sobre las etapas del proceso, en lugar de limitarse a leer los datos que un controlador de terceros decida publicar.
Solicite una propuesta para su línea →Tecnologías de automatización que fabricamos internamente
Cuatro de los componentes de una actualización de automatización e IoT para la industria alimentaria son productos propios y no piezas compradas a terceros. Esto es importante en dos situaciones: cuando hay que añadir un protocolo para leer una máquina que no se diseñó para ello, y cuando hay que corregir una falla después de que la línea ya está en operación.
Plataforma de internet industrial STUnit
- Componente Nuestra propia plataforma de internet industrial
- Función en la línea Almacena estados de las máquinas, alarmas y parámetros registrados, y ofrece monitoreo remoto
- Cuándo se necesita Desde el Nivel 1, cuando los datos deben conservarse más allá del turno en que se generaron
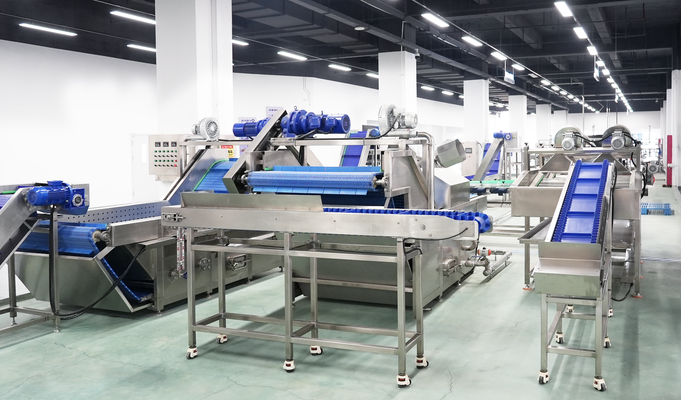
Tablero de control industrial de bajo código
- Componente Tablero de control de fabricación propia con configuración de bajo código
- Función en la línea Ejecuta la lógica de control de una máquina o celda sin desarrollar software a medida para cada proyecto
- Cuándo se necesita Cuando una máquina requiere control automatizado y el tablero existente no puede alojarlo
Gateway inteligente multiprotocolo
- Componente Gateway de fabricación propia compatible con varios protocolos industriales
- Función en la línea Lee los controladores existentes y normaliza sus datos antes de enviarlos a la plataforma
- Cuándo se necesita En líneas con máquinas de más de un proveedor
Conteo por visión YOLO y algoritmos edge
- Componente Conteo por visión basado en modelos de IA YOLO y algoritmos edge
- Función en la línea Cuenta en el punto de producción y ejecuta el modelo en la línea, en lugar de hacerlo después
- Cuándo se necesita Cuando el conteo es manual en una línea de alta velocidad o los sistemas automatizados posteriores necesitan una cifra verificada
Los autoclaves de esterilización que fabricamos tienen instrumentos instalados desde su fabricación, por lo que las lecturas importantes para el proceso ya están disponibles. La compatibilidad de las interfaces de los equipos que ya tiene en planta se evalúa; no se da por hecho que puedan conectarse.
Cuatro niveles de actualización: de una máquina a una fábrica inteligente
Los cuatro niveles siguientes definen el alcance del proyecto; no son categorías de productos que se compran progresivamente.
Nivel 1 — máquina
Qué incluye
Monitoreo remoto, alertas tempranas, puesta en marcha remota y actualizaciones OTA en una máquina independiente
Dónde termina el alcance
La máquina individual; no coordina con las máquinas que la rodean
Nivel 2 — línea
Qué incluye
Coordinación de equipos, programación, optimización energética y monitoreo visual en una sección o en toda la línea de producción, incluidos los transportadores, los sistemas de paletizado y las máquinas de empaque de alimentos que ya tiene en planta
Dónde termina el alcance
El límite de la línea de producción; no incluye la planificación a nivel de planta
Nivel 3 — área de producción
Qué incluye
Optimización de la distribución de planta, digitalización de procesos, colaboración entre personas y máquinas, y monitoreo del estado en tiempo real en toda el área de producción
Dónde termina el alcance
El área de producción; sus sistemas empresariales quedan fuera del alcance
Nivel 4 — empresa
Qué incluye
Convergencia de TI y TO, análisis de macrodatos y trabajo con gemelos digitales en toda la planta
Dónde termina el alcance
El alcance se define para cada proyecto después de evaluar la integración
- La mayoría de los primeros proyectos que definimos en plantas modernas de alimentos comienzan en el Nivel 1, con las máquinas que controlan los parámetros que ya generan discusiones.
- El Nivel 2 es el punto en que una detención de una máquina debe ser visible para las máquinas vecinas.
- Los niveles 3 y 4 se definen después de una evaluación, porque ambos dependen de sistemas que no suministramos.
- El monitoreo del estado en tiempo real del Nivel 3 genera el historial de horas de operación y desviaciones que requiere el mantenimiento predictivo; las reglas de mantenimiento se definen para cada proyecto después de esa evaluación.
- La optimización energética y el producto que se salva cuando se detiene la línea son los dos datos que una evaluación de sostenibilidad puede obtener de una actualización. Ambos se miden por línea, no por máquina.
- La limpieza es una opción frecuente para el Nivel 2 porque la secuencia debe mantenerse coordinada en varios recipientes a la vez. Un sistema de limpieza CIP que registre temperatura, tiempo y conductividad proporciona los registros de limpieza que exigen las normas de inocuidad alimentaria y convierte la investigación de una contaminación en una consulta a los registros, en lugar de tener que reconstruir lo ocurrido.
Matriz de configuración de funciones por nivel
Esta es la tabla que puede usar para conversar internamente sobre el presupuesto. Indica el nivel mínimo que requiere cada función, si opera en una máquina independiente o solo en una línea conectada y qué necesitamos de usted antes de definir el costo. No incluye una cifra de recuperación de la inversión: cuánto aumenta la eficiencia con una actualización y, por lo tanto, cuál es su ROI depende de la combinación de productos, los costos de mano de obra y la tasa actual de pérdidas, datos que no medimos por usted.
| Función de automatización | Nivel mínimo de actualización | En una máquina independiente | En una línea conectada | Qué necesitamos de usted durante la etapa de propuesta |
|---|---|---|---|---|
| Control PLC | Nivel 1 | Sí | Sí | Tipo de equipo y requisito del proceso que debe ejecutar |
| Operación mediante pantalla táctil | Nivel 1 | Sí | Sí | Tipo de equipo e idioma del operador |
| Registro de datos | Nivel 1 | Sí | Sí | Qué parámetros deben conservarse y durante cuánto tiempo |
| Alarmas | Nivel 1 | Sí | Sí | Qué desviaciones deben generar una alarma y quién la recibe |
| Gestión de recetas | Nivel 1 | Sí | Sí | Lista de productos y parámetros que varían entre ellos |
| Monitoreo remoto | Nivel 1 | Sí | Sí | Condiciones de la red en sus instalaciones y quién puede tener acceso |
| Actualizaciones de software OTA | Nivel 1 | Sí | Sujeto a evaluación | Proceso de control de cambios para los equipos afectados; con cada actualización proporcionamos un registro de cambios y una versión para volver atrás |
| Enclavamiento de equipos | Nivel 2 | Sujeto a evaluación | Sí | Requisitos de interfaz de las máquinas adyacentes, incluidos los transportadores y los equipos de empaque automatizado |
| Monitoreo del estado en tiempo real | Nivel 3 | Sujeto a evaluación | Sujeto a evaluación | Distribución del área de producción y lista de máquinas que se incluirán |
| Evaluación de integración de sistemas | Nivel 4 | Solo evaluación | Sujeto a evaluación | Nombres y versiones de los sistemas, y documentación de interfaz que su equipo de TI pueda proporcionar |
Notas sobre las especificaciones
En esta tabla, sujeto a evaluación tiene un significado preciso: la función es técnicamente viable, pero primero hay que determinar qué información puede proporcionar el equipo existente para poder confirmarla. Ningún elemento sujeto a evaluación se cotiza antes de completar esa inspección.
Cómo calculamos el costo de un proyecto de automatización
No hay un precio por paquete para una actualización de automatización e IoT. Una misma función no cuesta lo mismo en una máquina que fabricamos que en una que primero hay que inspeccionar. Por eso, el costo depende de la lista de funciones, el nivel de cada una, el número de máquinas incluidas y el trabajo de interfaz que requiere cada máquina. El riesgo para el presupuesto está en ese trabajo de interfaz, más que en el hardware: si un controlador no permite obtener un parámetro, una tarea que requería un sensor puede necesitar un gateway, una frecuencia de consulta y una asignación de puntos de datos.
Envíenos la lista de equipos, los requisitos del proceso y las condiciones de la red en sus instalaciones, y un ingeniero le devolverá una propuesta de alcance para la línea en un día hábil. La propuesta especificará qué funciones se confirman en cada nivel y cuáles quedan sujetas a evaluación. Al comparar otras cotizaciones, solicite que indiquen los mismos supuestos de ingeniería; de lo contrario, las cifras no corresponden al mismo alcance.
Sistemas de gestión, alcance de certificados y documentos de envío
Los certificados y documentos aplicables se confirman para el modelo del equipo, su configuración y el país de destino. Los registros del sistema de gestión de la empresa se revisan por separado de los documentos de conformidad del producto.
Aquí hay dos preguntas distintas: qué registros de la empresa corresponden a su proyecto y cómo funciona el sistema entregado en sus instalaciones.
01
Registros del sistema de gestión que puede solicitar
Registros del sistema de gestión que puede solicitar
- ISO 9001 — sistema de gestión de la calidad
- ISO 27001 — sistema de gestión de seguridad de la información
- Evaluación DCMM Nivel 2 — resultado de una evaluación de las capacidades de gestión de datos; por lo tanto, no es un certificado de sistema de gestión
Solicite los documentos pertinentes al proyecto y verifique los números de certificado, titulares, organismos emisores, alcance y fechas de vigencia. La disponibilidad y aplicabilidad deben confirmarse antes de acordar un pedido.
02
Cómo verificar un certificado
Cómo verificar un certificado
Puede verificar un certificado acreditado de sistema de gestión con el organismo que lo emitió o en la base de datos IAF CertSearch de certificaciones acreditadas. La Organización Internacional de Normalización redacta las normas, pero no emite certificados que acrediten su cumplimiento. Solicite a cualquier proveedor, incluido nosotros, el alcance del certificado en lugar de pedir solo su nombre.
03
Alcance del certificado y seguridad del sistema entregado
Alcance del certificado y seguridad del sistema entregado
Un certificado ISO/IEC 27001 se aplica al sistema de gestión de seguridad de la información de su titular, dentro del alcance indicado. Antes de confiar en una afirmación de certificación, solicite los registros vigentes pertinentes al proyecto. El certificado no describe el control de acceso, la firma de actualizaciones, la segmentación de la red ni la recuperación ante incidentes de los sistemas de automatización entregados en sus instalaciones.
- El acceso remoto se asigna a usuarios específicos y se acuerda con los responsables de TI y TO antes de la puesta en marcha.
- El acceso remoto se mantiene en modo de solo lectura para la vista del proceso, salvo que el alcance especifique facultades de control.
- La segmentación entre la red de producción y cualquier conexión externa se define según sus propias políticas.
- La recuperación después de un incidente se realiza con la versión para volver atrás y el registro de cambios que se entregan con cada actualización.
Estos cuatro puntos se especifican en el alcance de la propuesta; no se deducen de un certificado. Si su equipo de seguridad tiene un cuestionario, envíenoslo durante la etapa de propuesta.
04
Documentos que acompañan al equipo
Documentos que acompañan al equipo
Los sellos y documentos aplicables dependen del destino del equipo. Por ejemplo, la maquinaria nueva comercializada en Gran Bretaña debe llevar el marcado UKCA o CE, una declaración de conformidad e instrucciones en inglés; otros destinos tienen sus propios requisitos.
CE, SGS, ISO 9001, ISO 27001, informes de pruebas del producto, informes de inspección de fábrica, manuales de usuario, diagramas eléctricos, certificados de conformidad, certificados de patentes y derechos de autor de software, registro de marca y licencia comercial: cada elemento se confirma por separado según su lista de equipos y el país de destino, al cotizar, firmar el contrato o antes del envío.
Si algún documento de esa lista no corresponde a su equipo o destino, se lo indicaremos al cotizar y no justo antes del envío. Nuestra lista de verificación de proveedores detalla qué pedir a cualquier proveedor de equipos y en qué orden para poder comparar las respuestas.
Del primer contacto a la puesta en marcha de la actualización
Los proyectos de automatización en la industria alimentaria suelen fallar durante la inspección, no durante la instalación. Estos seis pasos están ordenados para detectar las incógnitas costosas antes de comprometer el presupuesto.
-
01
Usted envía la información: lista de equipos con marcas y modelos de los controladores, requisitos del proceso, condiciones de la red en sus instalaciones y rango de presupuesto.
-
02
Le enviamos una propuesta para la línea en un día hábil: lista de funciones, nivel de cada función y una distinción explícita entre los elementos confirmados y los sujetos a evaluación.
-
03
Inspección de interfaces: determinamos qué información puede proporcionar cada controlador existente y cotizamos el gateway, el sensor o el trabajo con controladores que se necesite.
-
04
Cierre del alcance: los elementos sujetos a evaluación se confirman o se eliminan, y los responsables de procesos y TI aprueban la asignación de puntos de datos.
-
05
Fabricación y pruebas en fábrica: se fabrican los tableros de control y los gateways, y se configura la plataforma. Todo se prueba con sus recetas y lista de alarmas antes del envío.
-
06
Puesta en marcha y entrega: integración en las instalaciones, capacitación de operadores en el uso de la pantalla táctil y las recetas, y luego asistencia remota para la puesta en marcha.
Qué queda a su cargo después de la entrega
De dónde provienen las respuestas técnicas
Esas cifras provienen de nuestros propios registros de proyectos, exportaciones y propiedad intelectual; los documentos que las respaldan se entregan en el paquete de certificados. Describen a una empresa, no a su línea. No indican si su controlador puede proporcionar el parámetro que necesita ni si una sesión remota cumple con las políticas de TI. El número de patentes no sustituye una lista de interfaces.
- Si su controlador puede proporcionar un parámetro determinado: se responde con el inventario de interfaces y la lista de protocolos preparados durante la inspección.
- Cómo está fabricado realmente un tablero: se responde con los diagramas eléctricos y los informes de pruebas e inspección de fábrica que acompañan al pedido.
- Qué registros de la empresa corresponden: solicite los documentos vigentes y verifique el titular, el alcance y la vigencia ante el organismo emisor o el registro correspondiente.
La escala de la empresa detrás de nuestro trabajo de automatización de maquinaria de alimentos
Escala // capacidad
Base de fabricación
Cuatro bases de fabricación propias y de construcción propia cubren aproximadamente el 80% de nuestras principales categorías de equipos; las fábricas asociadas de largo plazo producen equipos especializados o complementarios.
Seguimiento // Implementación
Base instalada
Más de 2,000 unidades en funcionamiento en 52 países, con más de 10 años de experiencia en proyectos de exportación.
PI // Innovación
Historial de desarrollo
Más de 100 proyectos de I+D, más de 100 derechos de autor de software y 7 patentes de invención respaldan la plataforma, la caja de control y la pasarela.
Cuándo no conviene aplicar automatización e IoT
Cinco situaciones en las que la respuesta honesta es comprar menos, comprar en otro lugar o esperar. Cada una ya le ha costado un proyecto a alguien.
Por qué juega en su contra
La instrumentación y el registro de datos aumentan los costos y, en una producción fija de un solo producto, solo generan un flujo de datos que nadie consulta.
Qué hacer en su lugar
Mantenga la operación manual y vuelva a evaluar cuando la demanda de los consumidores amplíe la variedad de alimentos que procesa.
Por qué juega en su contra
Ninguna configuración que definimos es autónoma: se siguen necesitando operadores. En este caso, la automatización cambia lo que hacen, no si están presentes.
Qué hacer en su lugar
Automatice las etapas críticas por sus parámetros y mantenga personal en la línea.
Por qué juega en su contra
Usted o su integrador robótico suministran el robot, su pinza y la celda de seguridad; nosotros trabajamos en la capa de control y datos.
Qué hacer en su lugar
Compre la celda robótica a un proveedor de robótica y solicítenos una evaluación de la interfaz y la asignación de datos.
Por qué juega en su contra
Sin un protocolo disponible, no hay datos que leer, y agregar sensores modifica la máquina que usted ya aceptó.
Qué hacer en su lugar
Envíenos primero las marcas y los modelos de los controladores para que la cotización del estudio refleje con honestidad el costo de cambiar un controlador.
Por qué juega en su contra
Un cambio de software en el tiempo y la temperatura de esterilización, el rechazo del detector de metales o la dosificación de la receta forma parte de su sistema de gestión de inocuidad alimentaria, no del nuestro.
Qué hacer en su lugar
Incluya la actualización en su propio control de cambios; nosotros proporcionamos el registro del cambio y la versión para volver atrás, y no emitimos la validación en su nombre.
SYS_INFO // 0048
Si un controlador no permite acceder a un parámetro, lo indicamos en el estudio en lugar de cotizar un sensor para sortear esa limitación. Una lectura que no puede rastrearse hasta la máquina que la generó le cuesta más que no tener ninguna lectura.
— Nuestra regla permanente para los estudios de interfaces
El último punto marca un límite legal, no comercial. El Reglamento (CE) n.º 852/2004 establece la responsabilidad del operador de empresa alimentaria: cuando se modifica el producto, el proceso o cualquier etapa, el operador revisa el procedimiento y realiza los cambios necesarios. Nuestro selector del alcance de entrega indica de qué lado de ese límite queda cada entregable.
Herramientas de ingeniería para automatización e IoT de maquinaria para alimentos
-
selector del nivel de automatización
Evalúe sus líneas de producción actuales e identifique los niveles de automatización óptimos para los objetivos operativos de su planta.
Iniciar herramienta -
hoja de trabajo del alcance de integración
Defina los límites precisos del sistema y trace con exactitud los flujos de datos de los equipos antes de implementar IoT.
Iniciar herramienta -
evaluación de preparación para modernización
Evalúe la compatibilidad de sus equipos existentes con sensores inteligentes modernos y sistemas de control digital.
Iniciar herramienta
Preguntas sobre automatización e IoT que hacen los compradores antes de pedir
Solicite una evaluación01
Los robots industriales estándar están diseñados para operar en seco, sin lavado a presión, mientras que las zonas de contacto con alimentos y de lavado requieren lubricantes aptos para uso alimentario, juntas selladas y un grado de protección contra el ingreso de agua y polvo acorde con el régimen de limpieza. No suministramos robots ni celdas robóticas. Evaluamos la interfaz de control y datos entre su celda robótica y el resto de la línea de producción.
02
El nivel 1 abarca una sola máquina: control PLC, operación mediante pantalla táctil, registro de datos, alarmas, gestión de recetas y visualización remota, sin incluir un proyecto para toda la línea. Es el punto de partida que no modifica las máquinas cercanas, porque el nivel 1 no habilita ninguna interfaz entre máquinas. También genera los datos registrados que necesita antes de que alguien pueda debatir con fundamento el alcance de un proyecto de nivel 2.
03
La gestión de recetas reemplaza la reintroducción manual de datos por conjuntos de parámetros identificados para cada producto, y el control PLC ejecuta cada etapa con la misma secuencia y los mismos valores de consigna en todos los turnos. El registro de datos deja constancia de lo que realmente ocurrió en cada etapa del lote. Si un lote presenta desviaciones, se puede rastrear la etapa, la lectura y las materias primas utilizadas, en vez de depender de la memoria de alguien.
04
La pasarela recopila en tiempo real las lecturas de los sensores, las alarmas y los estados de las máquinas, y las asocia con cada lote y turno. Así, el análisis de control de calidad se convierte en una consulta, en lugar de una búsqueda en papel. El conteo visual basado en YOLO agrega un conteo automático en el punto donde importa, y los algoritmos de borde ejecutan ese modelo de inteligencia artificial en la línea, en vez de hacerlo después. Así se puede responder dónde se pierde producto y con qué parámetro.
05
Elegir un nivel en lugar de definir un objetivo. Los equipos especifican un proyecto de taller o empresarial cuando los parámetros que realmente debaten corresponden a tres máquinas; esas tres máquinas con nivel 1 responden antes la pregunta y cuestan menos. Defina primero el objetivo y elija después el nivel en función de este.
06
La modernización depende de los datos que permita obtener el controlador existente. Si hay un protocolo disponible, la pasarela multiprotocolo lo lee y no es necesario reemplazar ninguna máquina. Si el controlador es cerrado, el estudio cotiza el cambio del controlador o la incorporación de instrumentación, en vez de dar por resuelto el problema.
07
Esto se evalúa; nunca se da por sentado. La evaluación de integración genera un inventario de interfaces, una lista de protocolos y un mapeo de puntos de datos a partir de los nombres y las versiones de los sistemas, así como de la documentación de interfaces que su equipo de TI pueda facilitar. Luego, la propuesta especifica qué queda comprometido y qué sigue sujeto a evaluación.
08
Una lista de equipos con las marcas y los modelos de los controladores, el requisito del proceso, las condiciones de la red en las instalaciones, los requisitos de interfaz y un rango de presupuesto. Un ingeniero le enviará una propuesta para la línea con el alcance definido en un día hábil desde que reciba esa información. Las fotografías de los paneles de control agilizan el estudio más que cualquier documento.
09
CE, SGS, ISO 9001, ISO 27001, informes de pruebas del producto, informes de inspección de fábrica, manuales de usuario, diagramas eléctricos, certificados de conformidad, certificados de patentes y derechos de autor de software, registro de marca y licencia comercial: cada elemento se confirma por separado según su lista de equipos y el país de destino, al cotizar, firmar el contrato o antes del envío.
10
Un certificado ISO/IEC 27001 cubre el sistema de gestión de seguridad de la información de la entidad titular que identifica, dentro del alcance declarado. Solicite registros vigentes y pertinentes para el proyecto antes de confiar en una afirmación de certificación. El certificado no describe el control de acceso, la firma de actualizaciones, la segmentación de red ni la recuperación ante incidentes del sistema instalado en sus instalaciones. Estos cuatro aspectos se definen con los responsables de TI y OT en la etapa de propuesta y se incluyen en el alcance. Puede verificar el certificado directamente con la entidad que lo emitió o en la base de datos IAF CertSearch, ya que la Organización Internacional de Normalización no emite certificados.
11
Si el equipo cumple una función de control crítica, cualquier cambio en el software de control forma parte de su sistema de gestión de inocuidad alimentaria. El Reglamento (CE) n.º 852/2004 exige que el operador de empresa alimentaria revise el procedimiento y realice los cambios necesarios cuando se modifica el producto, el proceso o cualquier etapa. Con cada actualización, proporcionamos un registro del cambio y una versión para volver atrás; no emitimos la validación en su nombre.
Trending now