Póngase en contacto con Shengtu Bufan Company

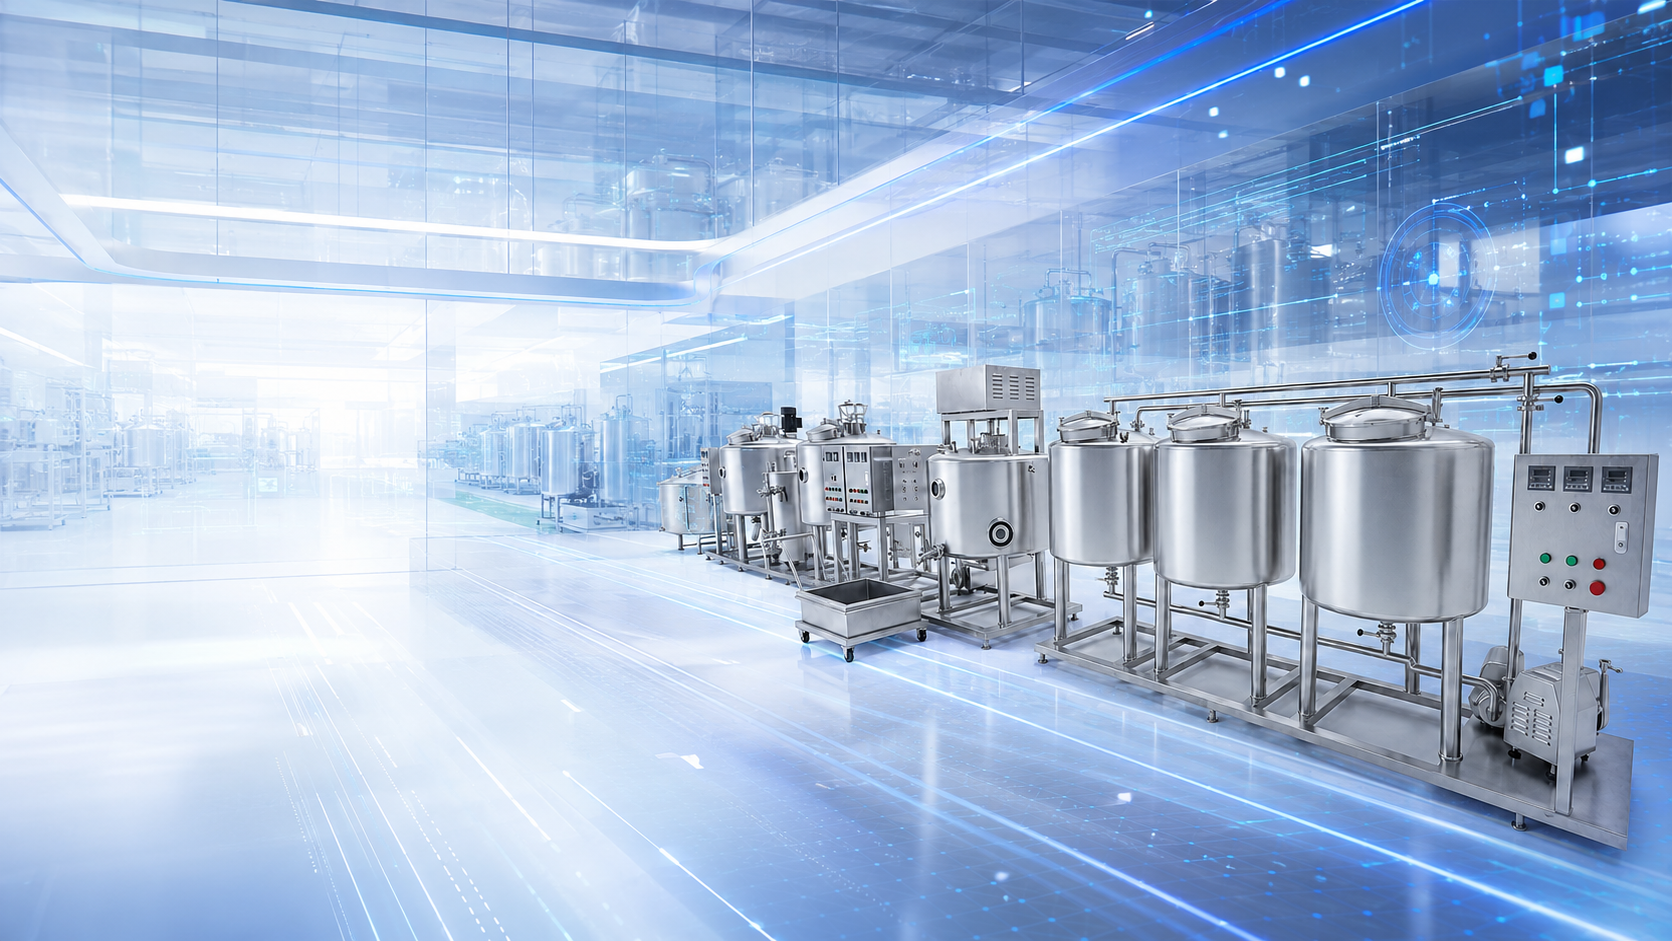
Línea de producción de yogur, queso y mantequilla
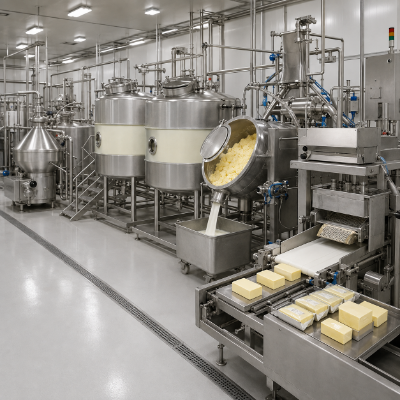
Diseñamos una línea para yogur, una para queso y una para mantequilla con un frente común de procesamiento de leche que se divide en tres grupos de unidades dedicadas. La recepción de leche cruda, el enfriamiento, la separación y la pasteurización se realizan una sola vez para las tres rutas; la elaboración del queso, la fermentación y el batido se llevan a cabo en unidades específicas.
Fabricamos nuestros equipos de proceso en Weifang, Shandong, por lo que especificamos la maquinaria y el sistema de control en conjunto, en lugar de integrarlos después.
01 Cotización
Cotización por escrito en un plazo de 24 horas hábiles
02 Entrega
120–180 días
03 Pago
30 % de anticipo y 70 % antes del envío
04 Envío
FOB o CIF
05 Aceptación
Producción de prueba con su propio producto antes de la aceptación
06 Posventa
La duración del mantenimiento y el alcance del soporte técnico se confirman en el contrato
Configuraciones de la línea para yogur, queso y mantequilla
Un frente común alimenta tres rutas. La leche llega, se enfría y se almacena; después se homogeneiza y pasteuriza antes de pasar a cualquier equipo específico para cada producto. La división se realiza después de la pasteurización, y su ubicación determina qué parte de la línea se comparte.
Las seis estaciones que componen cada configuración
- Tanque de leche refrigerada
- Recibe y mantiene la leche cruda a temperatura de almacenamiento hasta que comienza el lote
- Homogeneizador
- Descompone la fase grasa para evitar que el producto se separe dentro del envase
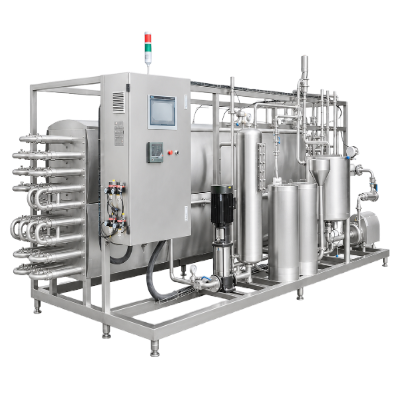
- Tanque de pasteurización
- Tratamiento térmico con control de temperatura y una sección de retención temporizada, dimensionada según la combinación de tiempo y temperatura de pasteurización publicada en la Ordenanza de Leche Pasteurizada de Estados Unidos
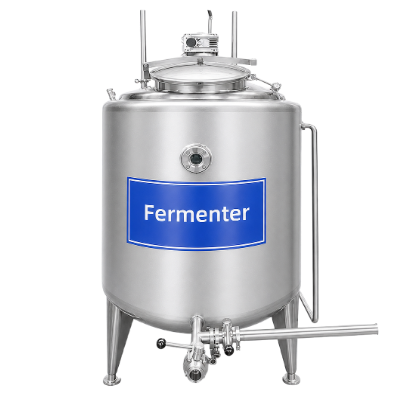
- Tanque de fermentación
- Con camisa y agitación, mantiene la temperatura de incubación del cultivo
- Prensa para queso
- Extrae el suero de la cuajada y le da forma al bloque
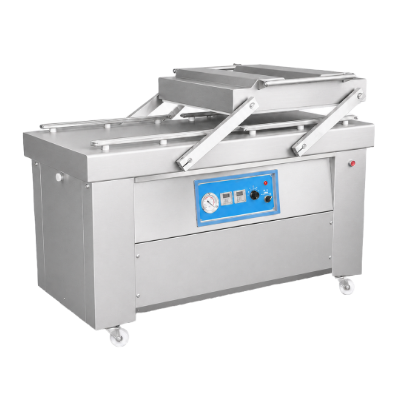
- Máquina de empaque
- Llenadora de vasos, bolsas o botellas, adaptada al formato de empaque elegido
Productos lácteos que elaboran estas líneas
- Yogures firmes, batidos y bebibles, incluidos los probióticos y los de estilo griego.
- Queso fresco de cuajada, mozzarella, feta y queso semiduro prensado
- Mantequilla de crema dulce y mantequilla cultivada, con suero de mantequilla como subproducto.
- La leche descremada y la crema separadas en el frente común pueden enviarse a una línea independiente de leche fresca, en lugar de permanecer en estas tres rutas.
- La crema, la leche descremada y el suero se dirigen a tanques de almacenamiento separados en lugar de desecharse como residuos.
- Leche en polvo, tras incorporar los componentes posteriores de evaporación y secado.
 ETAPA 01
Frente común de procesamiento de leche
La recepción, el enfriamiento, el almacenamiento, la separación y la pasteurización abastecen las tres rutas con un mismo conjunto de equipos. Este grupo es donde una línea combinada recupera el costo de integrar las rutas, y es lo primero que debe revisar en cualquier cotización.
 RUTA A
Ruta del yogur
Después de homogeneizar y aplicar el tratamiento térmico a la mezcla, se enfría hasta la temperatura de incubación, se inocula y se mantiene en el tanque de fermentación hasta alcanzar la acidez deseada. El enfriamiento detiene la fermentación y el producto pasa al llenado de vasos, botellas o bolsas. Los productos probióticos y de estilo griego requieren cambios en el cultivo y en la carga térmica de enfriamiento, pero no en las estaciones.
 RUTA B
Ruta del queso
La leche estandarizada se coagula con cuajo; luego, la cuajada se corta y se agita, y el suero se drena. Después, la cuajada se prensa para formar y compactar el bloque antes de la salmuera y la maduración. El queso fresco de cuajada, la mozzarella y el queso semiduro prensado siguen esta secuencia, con distintos tamaños de corte y ciclos de prensado.
 RUTA C
Ruta de la mantequilla
El separador divide la leche en crema y leche descremada; la crema se mantiene y madura antes del batido. En la batidora, la fase grasa se invierte y se drena el suero de mantequilla; la mantequilla resultante se trabaja hasta alcanzar el contenido de grasa deseado. La leche descremada vuelve al frente común para producir leche líquida, mezcla para yogur o leche en polvo.
Materiales en contacto con el producto y construcción de la línea
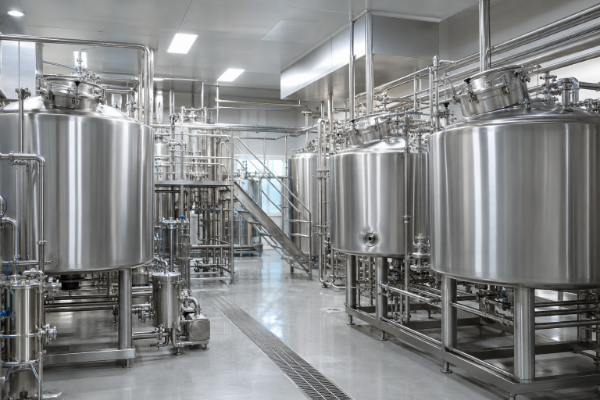
El acero en contacto con el producto, el compuesto de las juntas y el estado de las soldaduras son tres decisiones de construcción que influyen durante toda la vida útil de la línea. Las tres quedan definidas en la cotización antes de iniciar la fabricación.
| Material / componente | Grado / compuestos | Aplicación | Estado (superficie / soldadura) | Notas |
|---|---|---|---|---|
| Acero inoxidable SUS304 | SUS304 / AISI 304 / EN 1.4301 | Carcasas de tanques, camisas de tanques de fermentación, bastidores, plataformas y revestimientos | Acabado de laminación 2B, que alcanza Ra 0.8 µm en las superficies en contacto con el producto sin pulido adicional | Material estándar en contacto con el producto para nuestros módulos lácteos publicados |
| Acero inoxidable SUS316L | SUS316L / AISI 316L / EN 1.4404 | Dosificación de ácidos y álcalis, circuitos de salmuera, líneas de suero y contacto con productos acidificados | Hay electropulido disponible cuando se especifica una rugosidad menor | La adición de molibdeno resiste la corrosión por picaduras a pH bajo; no se necesita en toda la línea |
| Juntas, sellos y soldaduras | EPDM, silicona y PTFE, seleccionados según la temperatura y el contacto con el producto | Asientos de válvulas, uniones de tuberías, puertas de acceso, carcasas de bombas y placas de intercambiadores de calor | Soldaduras de penetración completa, desbastadas y pasivadas para mantener la continuidad del interior de la tubería | Una junta agrietada retiene residuos que ningún enjuague elimina; por eso, los sellos deben incluirse en la lista de repuestos |
Otro material o estándar
Si el ingeniero de su proyecto o el inspector tiene requisitos específicos sobre el compuesto de las juntas, los estándares de tuberías o los acabados, envíenos esa información junto con su consulta. Confirmaremos la disponibilidad y el efecto en el costo en la cotización, antes de recibir el pedido.
Especificaciones de diseño higiénico para una línea láctea húmeda
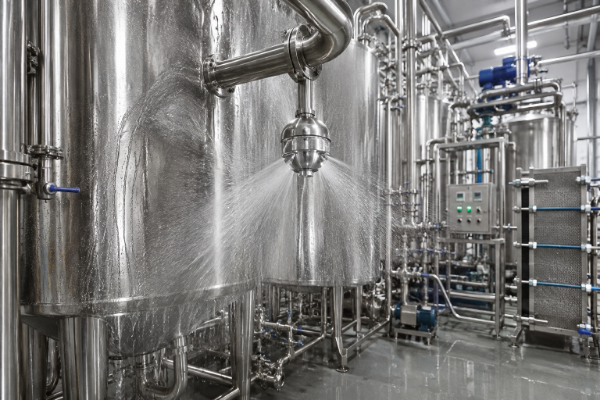
En una línea húmeda, la higiene depende más del diseño geométrico que de las soluciones químicas. Tres condiciones permiten que los residuos persistan después de una limpieza completa: agua que no puede salir de un recipiente, una esquina que el dispositivo de aspersión no alcanza y un tramo horizontal sin pendiente.
| Elemento de diseño | Estándar | Qué establece el estándar | Por qué determina el resultado |
|---|---|---|---|
Rugosidad de la superficie en contacto con el producto |
EHEDG Doc 8 · 3-A | Ra 0.8 µm o menos; 3-A establece el mismo límite como un valor nominal de 32 µin | El acabado de laminación 2B ya cumple el requisito, así que elegir una superficie más rugosa es opcional |
Radio de las esquinas internas |
EHEDG Doc 8 | Radio mínimo de 3 mm en cada ángulo interno de 135° o menos | En las esquinas agudas, el dispositivo de aspersión deja zonas sin cubrir |
Pendiente de drenaje |
EHEDG Doc 8 · EN 1672-2 | Inclinación suficiente para permitir el autodrenaje; se evitan las superficies horizontales en contacto con el producto | El agua estancada permite que la contaminación persista entre ciclos de producción |
Límite de rugosidad en los códigos de inocuidad alimentaria |
Codex CXC 1-1969 · ISO 22002 | No se establece ningún límite numérico de rugosidad | El valor debe obtenerse del estándar del equipo |
Alcance de la certificaciónLos certificados y documentos aplicables se confirman para el modelo del equipo, la configuración y el país de destino. Los registros del sistema de gestión de la empresa se revisan por separado de los documentos de conformidad del producto. |
EHEDG · 3-A · NSF | Los tres evalúan el diseño; además, EHEDG exige que los equipos cerrados superen al menos tres pruebas de limpieza en sitio | Un certificado cubre el plano, no la planta instalada en sus instalaciones |
Verificación de la cobertura de aspersión |
Procedimiento de riboflavina 3-A | Riboflavina al 0.015–0.025 % w/w, disuelta a más de 70 °C y examinada bajo luz ultravioleta | Las superficies no alcanzadas se ven como manchas oscuras dentro de un recipiente cerrado |
La riboflavina confirma que el dispositivo de aspersión alcanzó la superficie. No mide el desempeño de limpieza, por lo que la secuencia de limpieza en sitio (CIP) se ejecuta y registra por separado, anotando el tiempo, la temperatura y la concentración de productos químicos para cada circuito.
Puntos de ajuste del proceso que debe mantener una línea láctea
Estos son los valores que exige el proceso de producción y las referencias que la industria acepta para evaluar una línea. Cuando un valor está fijado por regulación y no por preferencia, la tabla sigue las combinaciones de tiempo y temperatura publicadas en la Ordenanza de Leche Pasteurizada de Estados Unidos y los mínimos de composición publicados; no refleja una preferencia interna. La autoridad local determina qué combinación aplica a su planta. Si su receta requiere otro punto de ajuste, indíquelo en la consulta para incorporarlo al diseño, en lugar de descubrirlo durante la puesta en marcha.
Etapa y requisito del proceso
Etapa
Requisito del proceso
Pasteurización estándar
72 °C durante 15 s, proceso de alta temperatura y corto tiempo, con una sección de retención temporizada
Pasteurización en tina para cultivo iniciador
63 °C durante 30 min, en un recipiente separado para preparar cultivos de queso y yogur
Tratamiento térmico de la mezcla para yogur
85 °C durante 30 min o 95 °C durante 10 min, deliberadamente por encima de la combinación exigida por ley
Productos con alto contenido de grasa y productos endulzados
Se mantiene 3 °C por encima de la combinación estándar para productos con 10 % de grasa o más, endulzados o condensados
Presión de homogeneización
2,000–2,500 psi (aproximadamente 14–17 MPa) para la mezcla de yogur
Incubación
Enfriar a 42 °C, inocular y mantener hasta alcanzar pH 4.5
Temperaturas óptimas de los cultivos
Streptococcus thermophilus: entre 35 y 53 °C; Lactobacillus bulgaricus: entre 40 y 44 °C
Enfriamiento después de la fermentación
Enfriar a 7 °C para detener la acidificación antes del llenado
[PASE EL CURSOR PARA VER 5 ESPECIFICACIONES MÁS]
Combinaciones de tiempo y temperatura de pasteurización según la Ordenanza de Leche Pasteurizada de Estados Unidos
Temperatura
Tiempo de retención
Método
63 °C (145 °F)
30 minutos
Pasteurización en tina
72 °C (161 °F)
15 segundos
Alta temperatura y corto tiempo
89 °C (191 °F)
1.0 segundo
Mayor temperatura y menor tiempo
94 °C (201 °F)
0.1 segundo
Mayor temperatura y menor tiempo
100 °C (212 °F)
0.01 segundo
Mayor temperatura y menor tiempo
138 °C (280 °F)
2.0 segundos
Ultrapasteurización, para prolongar la vida útil y cumplir el requisito de esterilización
Factores de costo, condiciones de pago y plazos de entrega
El precio de una línea láctea se calcula según la distribución de planta, no por unidad. El costo depende del número de rutas independientes, el caudal máximo por hora, el formato de llenado, el grado del material en contacto con el producto y el nivel de automatización de la secuencia. No hay una lista de precios para una línea combinada; recibirá el precio en una cotización por escrito.
Qué influye en el precio
-
FactorEfecto en el costoCómo reducirlo
-
Número de rutas independientesCada ruta dedicada agrega recipientes, bombas, válvulas, un circuito de limpieza y espacio en plantaDivida la línea solo después de la pasteurización, cuando el proceso lo requiera
-
Caudal máximo por horaEl volumen de los recipientes y la carga de las bombas dependen de la hora de mayor actividad, no del promedio diarioOpere dos turnos con recipientes más pequeños en lugar de uno con recipientes sobredimensionados
-
Configuración de recuperación de calorLa regeneración recupera 90–94 % de la carga térmica de calentamiento y enfriamiento (práctica publicada de ingeniería láctea)Especifíquela en la etapa de distribución de planta, cuando todavía se calcula el número de placas
-
Formato de llenadoLas máquinas para vasos, botellas, bolsas y latas son equipos diferentes, no simples ajustesDefina el formato de empaque antes de elaborar la distribución de planta
-
Grado del material en contacto con el productoEl SUS316L cuesta más que el SUS304 y no se necesita en todas las superficiesUse 316L en las superficies en contacto con ácidos, salmuera y suero, y SUS304 en las demás
-
Nivel de automatizaciónUna secuencia de limpieza manual cuesta menos al comprarla y más al operarla todos los díasAutomatice primero la secuencia de limpieza y los circuitos de control de temperatura
Plazos de entrega y condiciones comerciales
-
ConceptoCondiciónQué incluye
-
CotizaciónEn un plazo de 24 horasFlujo del proceso, lista de estaciones, precio y condiciones
-
Entrega120–180 díasFabricación, pulido de recipientes, armado de tableros y montaje en fábrica
-
Pago30 % de anticipo y 70 % antes del envíoEl anticipo libera la fabricación; el saldo debe pagarse antes del envío de la línea
-
EnvíoFOB o CIFLa condición se establece en su cotización
-
AceptaciónProducción de prueba con su propio productoAntes de la aprobación final, la línea procesa su producto; no se realiza únicamente una prueba con agua
-
PosventaLa duración del mantenimiento y el alcance del soporte técnico se confirman en el contratoEl alcance del mantenimiento y la garantía se confirma en la cotización y el contrato
Control de calidad y verificación de la limpieza
Una línea láctea se evalúa dos veces: primero con agua y luego con su propio producto. La producción de prueba con su producto completa la aceptación, porque una prueba con agua demuestra el funcionamiento del circuito y solo el producto demuestra el proceso.
Cómo se revisa la línea
- El grado del material se compara con el plano de fabricación antes de cortar cualquier placa. Se revisa y pasiva el interior de los recipientes antes de colocar el aislamiento.
- Una vez fabricada la línea, se prueba con agua: bombas, válvulas, circuitos de control de temperatura, retención temporizada y la secuencia completa de limpieza.
- Se verifica la cobertura del dispositivo de aspersión en cada recipiente cerrado mediante la prueba de riboflavina 3-A y se examina con luz ultravioleta.
- La producción de prueba procesa su propia receta en la línea terminada, y los criterios de aceptación de la hoja de aprobación se comparan con esos resultados.
Dónde suele fallar la cobertura de aspersión
- Deflectores y caras inferiores de las paletas del mezclador y del agitador
- Puertos de acceso y zonas ocultas por las puertas de acceso
- Boquillas de tanques con espacios anulares estrechos
- Cualquier superficie que no se haya mojado por completo porque una película de aceite de fabricación sobrevivió al primer enjuague
La prueba de aceptación puede engañarle: la riboflavina da un falso resultado favorable si aún queda una película de aceite de fabricación; por eso, primero se realiza una prueba de rotura de agua sobre la superficie sin recubrimiento. Esta secuencia —prueba de rotura de agua, riboflavina y luego el ciclo de limpieza registrado— convierte un plano higiénico en una planta higiénica.
De la consulta al primer lote comercializable
-
ETAPA 01
Envíenos los datos del proyecto
volumen diario de recepción, mezcla de productos, formato de empaque, plano de planta y lista de los servicios auxiliares disponibles en sus instalaciones.
-
ETAPA 02
Distribución de planta y cotización
Un ingeniero de procesos le enviará un precio por escrito en un plazo de 24 horas hábiles, junto con la distribución de planta y la lista de estaciones.
-
ETAPA 03
Anticipo y aprobación de planos
Recibimos un anticipo del 30 % mediante transferencia. Una vez aprobados los planos, comienza el plazo de 120–180 días.
-
ETAPA 04
Fabricación y pruebas en fábrica
Se fabrican y pulen los recipientes, se cablean los tableros de control y se prueba la secuencia completa antes de empacar cualquier equipo para su despacho.
-
ETAPA 05
Instalación y producción de prueba
En sus instalaciones, se monta, nivela y conecta la línea; después, el proceso comienza con sus productos. Permanecemos en el sitio hasta que el lote cumple con la hoja de aceptación firmada.
-
ETAPA 06
Entrega y soporte
Las condiciones de mantenimiento y soporte técnico se confirman en la cotización y el contrato.
Decisiones de distribución de planta que reducen el costo de instalación
| Decisión sobre la distribución de planta | Qué especificar | Por qué reduce costos |
|---|---|---|
| Frente común | Un solo grupo de recepción, enfriamiento y separación para las tres rutas | La recepción y la separación son los costos que más se duplican cuando las rutas se cotizan por separado |
| Sección de regeneración | Solicite que la recuperación de calor se configure desde el inicio | Una sección de regeneración recupera 90–94 % de la carga térmica de calentamiento y enfriamiento (práctica publicada de ingeniería láctea) |
| Diámetro de las tuberías | Dimensione las tuberías para que la velocidad de la leche se mantenga cerca de 3 m/s al caudal máximo | Las tuberías subdimensionadas aumentan la carga de las bombas y el esfuerzo cortante; las sobredimensionadas elevan el costo de limpieza |
| Separación de áreas | Decida si la fermentación, el llenado y la paletización se realizarán en salas separadas | Agregar una división después de instalar las tuberías implica mover equipos soldados |
| Número de circuitos de limpieza | Defina cuántos circuitos se limpian en paralelo durante la producción | Cada circuito adicional requiere un tanque, una bomba, una tubería de retorno y un conjunto de válvulas |
La capa digital, especificada junto con la maquinaria
El alcance del sistema de control se define por separado del equipo de proceso. Nuestra plataforma STUnit, las cajas de control de bajo código y las pasarelas multiprotocolo pueden especificarse para esta línea durante la cotización. Así, el sistema de control se cotiza junto con la maquinaria en lugar de instalarse posteriormente. Cuando se especifican, las actualizaciones inalámbricas independientes permiten hacer cambios de software sin una visita al sitio. La integración de la línea, la planificación de la fábrica inteligente y los trabajos digitales de TI y TO se cotizan como alcances independientes junto con la maquinaria.
Módulos lácteos publicados
Dos módulos de nuestra gama láctea se publican con sus especificaciones completas. Son las unidades más pequeñas que ofrecemos, lo que permite mostrar con transparencia cómo puede ser un primer pedido.
«El yogur es menos tolerante a las variaciones que el queso».
Pequeñas variaciones de temperatura o del cultivo se reflejan en el sabor y la consistencia. Por eso, una planta de queso que añade una ruta de yogur asume una segunda disciplina, no simplemente una estación más. Dimensionar los tanques de fermentación y la carga térmica de enfriamiento para esa disciplina durante la etapa de distribución de planta cuesta poco; descubrir el problema después de soldar las tuberías cuesta caro. Tratar una segunda ruta como un accesorio es el error más común que nos piden corregir.
Nuestro separador publicado indica una producción anual de 70 sets, y el mantenimiento y el soporte técnico del tanque de pasteurización se confirman en la cotización y el contrato. Fabricamos internamente los recipientes más grandes y las plantas completas de procesamiento lácteo según su distribución de planta, en lugar de venderlos de catálogo.
Solicite una propuesta para su línea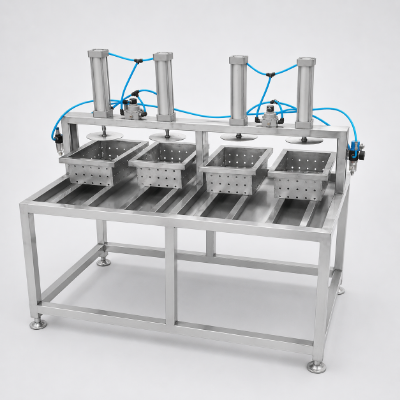
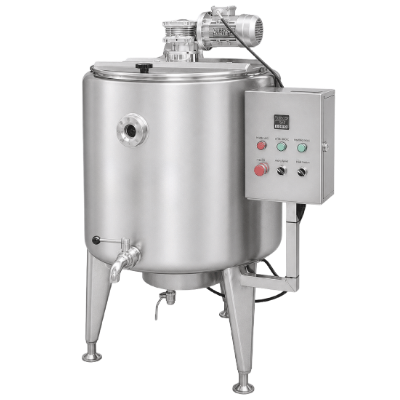
Tanque de pasteurización IP05-28
- Modelo IP05-28
- Capacidad 100 L
- Material en contacto con el producto SUS304
- Otros tamaños publicados 150 L, 300 L y 500 L
- Garantía Se confirma en la cotización y el contrato
Separador de leche BR04-02
- Modelo BR04-02
- Capacidad de procesamiento 1,000 L/h
- Alimentación eléctrica 380 V, 1.5 kW
- Velocidad del tambor 7,546 r/min
- Dimensiones 680 × 400 × 680 mm
Cuándo no conviene elegir una línea de tres rutas
Combinar rutas solo conviene cuando la etapa inicial realmente es compartida. Cada una de estas cuatro situaciones se convierte en un error costoso de corregir una vez que la tubería está soldada, y para cada una hay una alternativa más económica que no cuesta nada consultar durante las 24 horas que tardamos en enviarle una distribución de planta.
| Situación | Por qué le perjudica | Qué hacer en su lugar |
|---|---|---|
| Un solo producto en grandes volúmenes | Una etapa inicial compartida agrega válvulas, líneas de transferencia y circuitos de limpieza que nunca transportan producto | Solicite una cotización para una línea dedicada a un solo producto; la tubería es más sencilla y se reduce la cantidad de circuitos |
| Yogur griego elaborado mediante filtración del suero | Es difícil encontrar un destino para el suero ácido, y el equipo para separarlo representa por sí solo una inversión de capital | Alcance el mismo contenido de sólidos con concentrado de proteína de leche o filtración por membrana, sin generar suero ácido |
| Lotes artesanales por debajo de la capacidad del recipiente más pequeño | El equipo queda inactivo, y limpiar un recipiente grande para procesar un lote pequeño consume más agua que el propio lote | Empiece con un tanque pasteurizador por lotes y una tina manual para queso; después, pase a una línea de producción industrial |
| Suministro de leche aún sin contrato | El tamaño de los recipientes se define según la recolección máxima, por lo que una línea dimensionada para leche que nunca llega representa capital inmovilizado | Primero defina el calendario de recolección y el volumen que se mantendrá almacenado; después, dimensione los tanques de almacenamiento según esos datos |
Herramientas para el procesamiento de lácteos y salsas
Matrices operativas estandarizadas y hojas de registro de insumos por lotes para líneas de procesamiento de yogur, queso y mantequilla.
Según la Ordenanza de Leche Pasteurizada de EE. UU., las combinaciones van desde 63 °C durante 30 minutos y 72 °C durante 15 segundos hasta las combinaciones de mayor temperatura y menor tiempo, incluida la ultrapasteurización a 138 °C durante 2 segundos; los productos con 10 % de grasa o más, endulzados o condensados, se mantienen a una temperatura 3 °C mayor. Estas tres rutas se diseñan en torno a las dos primeras combinaciones. La pasteurización en tina sigue siendo útil en la industria láctea, principalmente para preparar los cultivos iniciadores que se usan en la producción de queso, yogur y suero de leche fermentado.
La mezcla para yogur recibe un tratamiento térmico a 85 °C durante 30 minutos o a 95 °C durante 10 minutos, muy por encima de la combinación reglamentaria de 72 °C durante 15 segundos, y esto es deliberado. Ese calor adicional desnaturaliza las proteínas del suero, de modo que el gel cuaja con firmeza y retiene el agua en lugar de soltarla. Un pasteurizador especificado solo para cumplir el mínimo reglamentario no puede producir un yogur cuajado estable; este es el error de especificación más común en una línea compartida.
Una tina quesera coagula la leche con cuajo y luego corta y agita la cuajada con herramientas incorporadas en el recipiente, mientras drena el suero por una salida con filtro. El agitador de un tanque de fermentación está diseñado para líquidos, no para el proceso de corte y recuperación de la cuajada. Ambos recipientes tienen un aspecto similar, pero no son intercambiables; por eso la ruta del queso se separa de la del yogur inmediatamente después de la pasteurización.
El separador divide la leche recibida en crema y leche descremada; la crema se mantiene y madura antes de llegar a la mantequera. En la mantequera se invierte la fase grasa, se drena el suero de mantequilla y se trabaja la mantequilla hasta alcanzar el contenido de grasa y humedad objetivo, antes de darle forma y empacarla. La leche descremada regresa a la etapa inicial, por lo que la ruta de la mantequilla no desperdicia el volumen que separa.
EHEDG Doc 8 y las normas 3-A establecen una rugosidad de contacto con el producto de Ra 0.8 µm o menor, que 3-A expresa como un valor nominal de 32 µin. Los ángulos internos de 135° o menos deben tener un radio mínimo de 3 mm, y las superficies deben estar suficientemente inclinadas para drenar por sí solas. Codex CXC 1-1969 e ISO 22002 no establecen ningún límite numérico de rugosidad, por lo que el valor indicado en su especificación debe tomarse de la norma del equipo.
El precio de una línea combinada se calcula según su distribución de planta. Los factores de costo son la cantidad de rutas, el flujo máximo por hora, el formato de llenado, el grado del material en contacto con el producto y el nivel de automatización; todos se detallan arriba. Envíenos su volumen diario, mezcla de productos y plano de planta, y recibirá una cotización por escrito en un plazo de 24 horas.
La entrega tarda 120–180 días; el plazo empieza con el anticipo y la aprobación de los planos, no con la consulta. Los compradores planifican en función de la fecha de entrega, pero el intervalo crítico viene después: montaje, tuberías, cableado, secuencia de limpieza y producción de prueba con su propia receta; todo esto ocurre entre el envío y la primera venta. Incluya estas actividades en su cronograma desde el principio.
Los pedidos requieren un anticipo de 30 % y el pago del 70 % restante antes del envío; cotizamos bajo condiciones FOB o CIF, que se especifican en la cotización. La aceptación se basa en una producción de prueba con su propio producto, no solo en una prueba con agua. La duración, cobertura y exclusiones de la garantía se confirman en la cotización y el contrato. El mantenimiento y el soporte técnico se especifican en las mismas condiciones por escrito.
Sí: la etapa inicial es realmente compartida; la recepción, el enfriamiento, el almacenamiento, la separación y la pasteurización sirven para las tres rutas. Después, cada ruta cuenta con grupos de equipos independientes, porque un tanque de fermentación, una prensa para queso y una mantequera cumplen funciones distintas. Intentar que un solo recipiente realice las tres tareas es donde fallan las líneas combinadas; es lo primero que debe revisar en cualquier cotización.
La capa de control es opcional y no viene incluida de forma predeterminada. Si la especifica, nuestra plataforma STUnit, con cajas de control de bajo código y pasarelas multiprotocolo, permite que la línea envíe informes a los sistemas de planta que ya utiliza; además, las actualizaciones inalámbricas independientes evitan que un cambio de software requiera una visita a sus instalaciones. Indíquenos qué sistemas deben recibir los datos y el costo de la interfaz se incluirá en la cotización.
Trending now