Póngase en contacto con Shengtu Bufan Company

Equipos de limpieza y CIP para líneas de procesamiento de alimentos
Los equipos de limpieza y CIP abarcan dos compras distintas que suelen confundirse porque comparten un mismo objetivo de higiene. Una opción es la línea de vegetales, donde la lavadora industrial, las etapas de cepillado o burbujeo y los equipos de pelado se dimensionan según el cultivo que se procesa. La otra es la limpieza de equipos de proceso, donde un sistema CIP sanitario hace circular la solución de limpieza por tanques, tuberías e intercambiadores de calor sin desmontarlos.
- Equipos de lavado y pelado de vegetales, además de sistemas CIP sanitarios
- Configuración según el producto, la carga de suciedad, el circuito y el objetivo del ciclo
- Selección basada en las normas de higiene publicadas EN 1672-2 y EN ISO 14159
- Control digital mediante la plataforma STUnit
Cuatro datos agilizan la configuración: el producto y su estado de proceso, la meta por hora, las interfaces de la línea existente y los límites de servicios auxiliares y efluentes de la planta.
Quién lo fabrica
Shandong Shengtu Bufan Intelligent Technology Co., Ltd., empresa de alta tecnología en Weifang
Alcance de trabajo
Investigación y desarrollo de maquinaria para alimentos, fabricación y soluciones digitales para plantas completas
Trayectoria de ingeniería
Más de 100 proyectos de investigación y desarrollo y 7 patentes
Trayectoria de software
Más de 100 derechos de autor de software
Plataforma de control
La plataforma STUnit, con actualizaciones OTA independientes
Alcance a nivel de planta
Integración de líneas y planificación de fábricas inteligentes, desde una sola lavadora hasta una planta de procesamiento completa
Retos de limpieza y equipos adecuados
Primero hay que definir la función real de cada máquina, porque cada opción responde a necesidades distintas. El lavado de vegetales elimina suciedad, residuos del campo y contaminantes de la superficie, y limita la contaminación cruzada entre unidades de producto que pasan por agua compartida. No es una etapa de eliminación de patógenos: en hojas de rúcula ligeramente contaminadas, seis métodos de lavado no redujeron significativamente la Salmonella,2 y el agua sola reduce los recuentos en la lechuga en no más de alrededor de 1 log cfu/g.5
Conozca las tecnologías de limpieza
| Método de limpieza | Qué limpia | Qué no hace | Dónde se ubica |
|---|---|---|---|
| Lavado y pelado de vegetales | Suciedad del campo, arena, residuos de hojas y piel suelta en frutas y vegetales | Sustituir una etapa validada de eliminación de patógenos | Entre la recepción y el corte, el pesaje o el empaque |
| Limpieza en sitio | Residuos de producto y biopelícula dentro de tanques, tuberías, bombas e intercambiadores de calor | Limpiar abrazaderas, mangueras, conexiones, cajas o cubetas de báscula | Entre ciclos de producción, sin desmontar los equipos |
| Limpieza fuera de sitio | Piezas retiradas de la línea y lavadas en una lavadora específica de cajas o bandejas | Operar mientras la línea está produciendo | Después de que los operadores desmonten las piezas que entran en contacto con el producto |
| Limpieza manual | Superficies abiertas, estructuras, pisos y desagües | Proporcionar tiempos de ciclo repetibles y registrados | Ventana diaria de sanitización |
Definir desde el inicio los límites entre CIP y COP influye más en la lista de equipos que cualquier comparación de folletos. Comprar un sistema más grande no resuelve la limpieza de las abrazaderas, mangueras y cajas que quedan fuera del circuito. Una planta que clasifica cada pieza que entra en contacto con el producto en una de estas dos categorías rara vez compra la lavadora equivocada y evita pagar por una capacidad que nunca limpiaría las piezas responsables de los resultados fallidos en los hisopados.
Consulte sobre la configuración de equiposEquipos de lavado y pelado de vegetales según el producto y la carga de suciedad
El agua de lavado más fría no es más segura. Cuando el agua está por debajo de la temperatura central del producto, la diferencia de presión hace que el agua penetre por las cicatrices del tallo y las heridas. Los tomates, melones, mangos y manzanas son los casos clásicos de riesgo de infiltración.6 Los tanques profundos aumentan la presión hidrostática y, con ella, el riesgo. Esto debe considerarse en el diseño, no dejarse a criterio operativo.
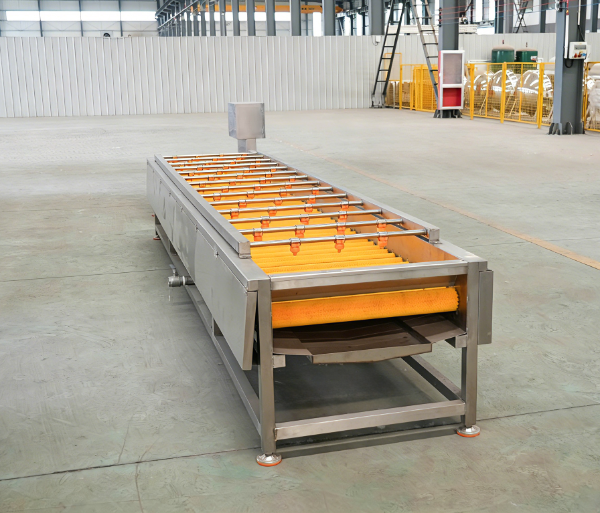
Máquina lavadora y peladora de vegetales
Los métodos de lavado de productos agrícolas se seleccionan según la fragilidad del cultivo, la carga de suciedad y la producción requerida de la línea.
Para frutas y vegetales con suciedad de campo, se elige entre lavado por burbujeo, limpieza con cepillos, enjuague por aspersión o pelado abrasivo según el producto.
- Ideal para: vegetales de hoja, de raíz y productos mixtos que requieren distintos métodos de limpieza
- Planifique según: carga de suciedad, límite de daño, meta por hora y estrategia de uso del agua
- Conexiones de línea: desde la recepción y selección hasta el corte, escurrido o pesaje
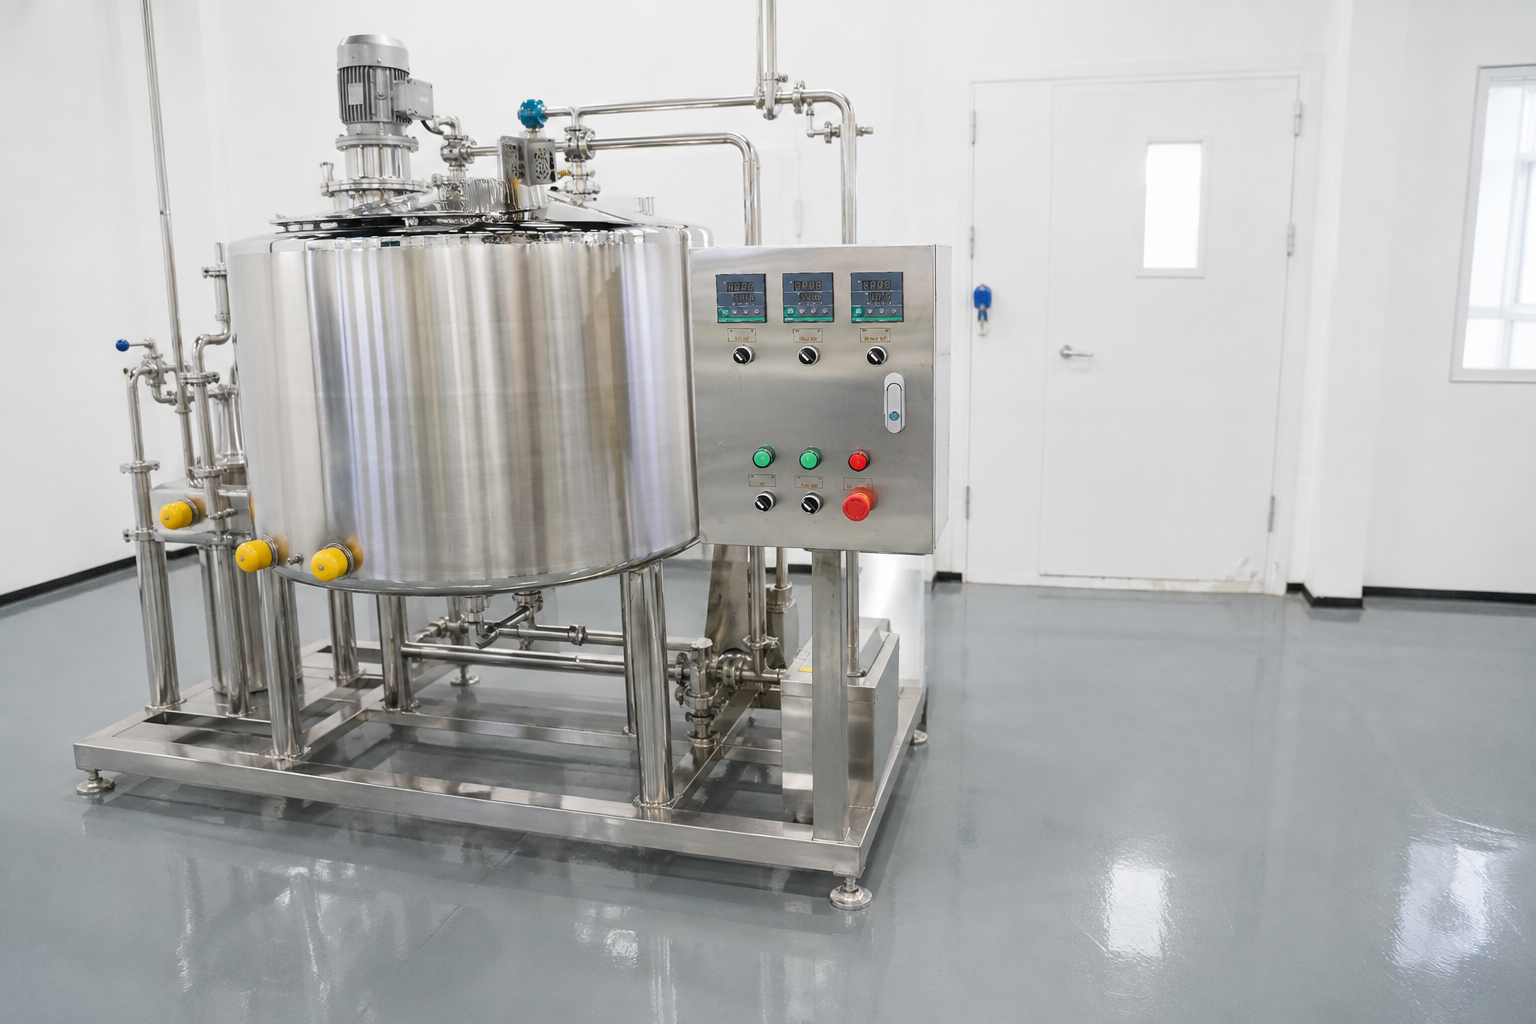
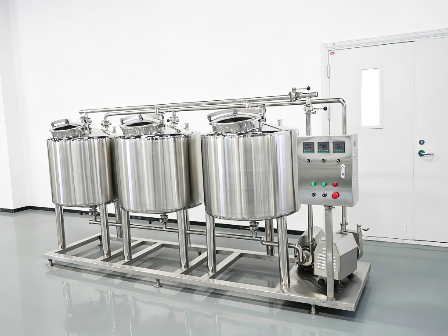
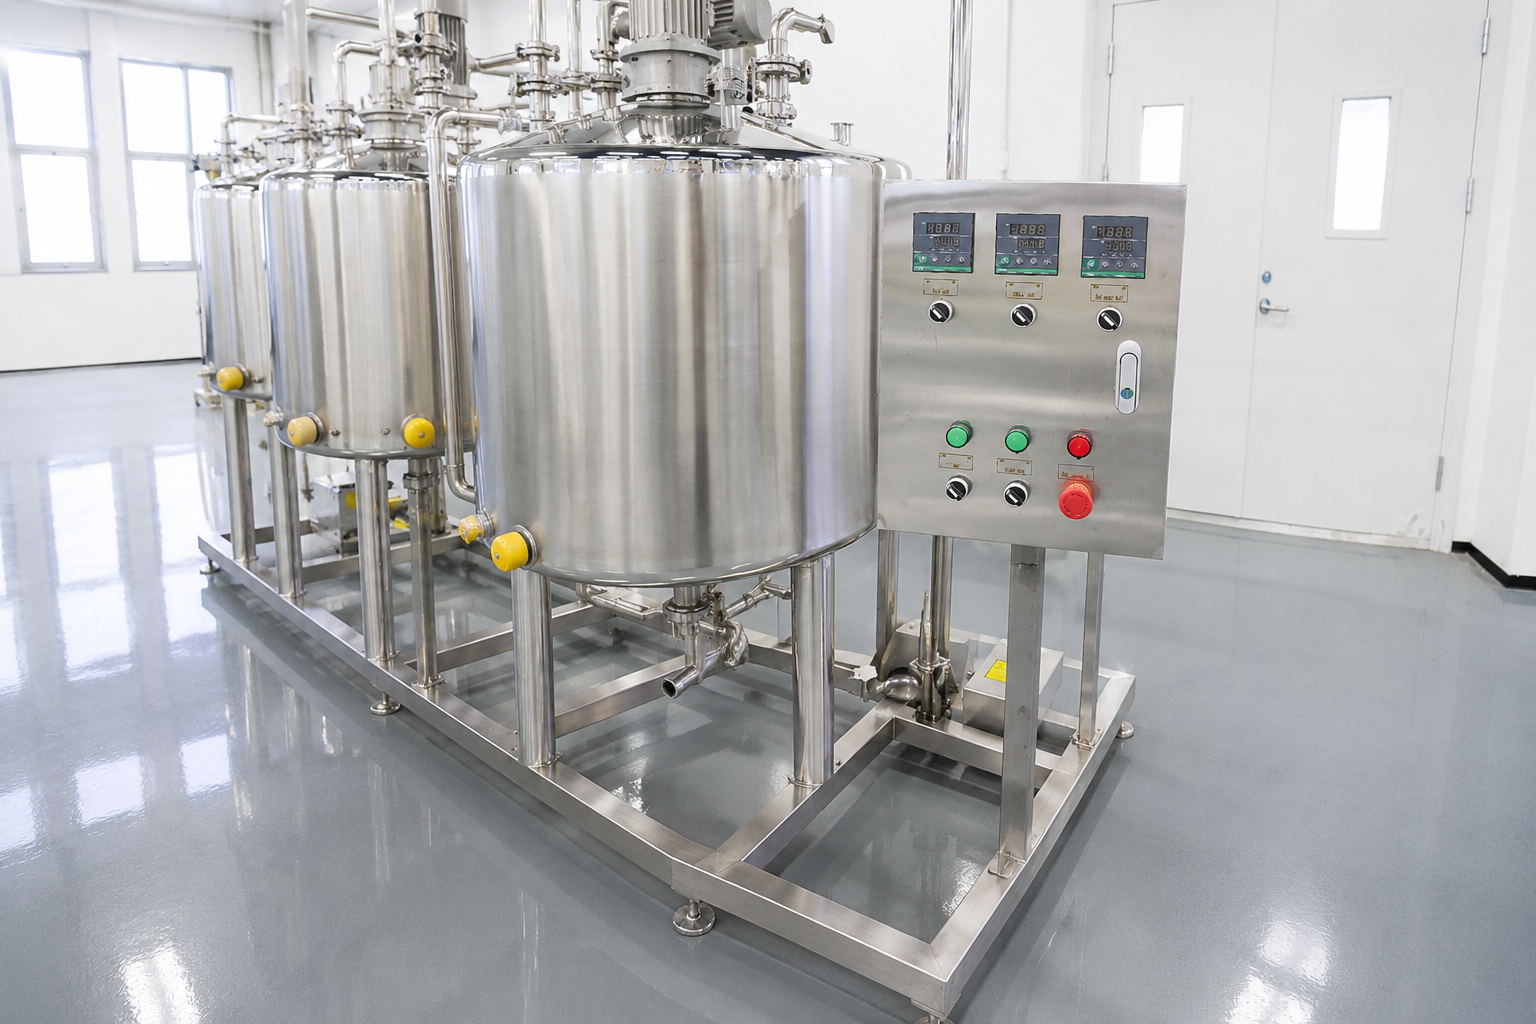
Sistema de limpieza CIP
El alcance del CIP se define por el circuito cerrado, el objetivo del ciclo, la ruta de retorno y la ventana disponible para la sanitización.
Para tanques, tuberías, bombas e intercambiadores de calor que necesitan un ciclo de limpieza repetible sin desmontar el circuito de producción.
- Configuraciones disponibles: sistemas de uno, dos o tres tanques, con direccionamiento de un solo uso o reutilización
- Planifique según: volumen del circuito, composición química de la suciedad, tiempo de ciclo y necesidades de registro
- Confirme primero: dimensiones de las líneas, cobertura de aspersión, calentamiento y capacidad de retorno
| Mecanismo de lavado | Adecuado para | Acción mecánica | Riesgo de daño |
|---|---|---|---|
| Agitación con burbujas de aire | Hojas verdes, hierbas, bayas y otros productos delicados | La turbulencia desprende la suciedad sin contacto directo | Bajo, pero poco eficaz con suciedad muy adherida |
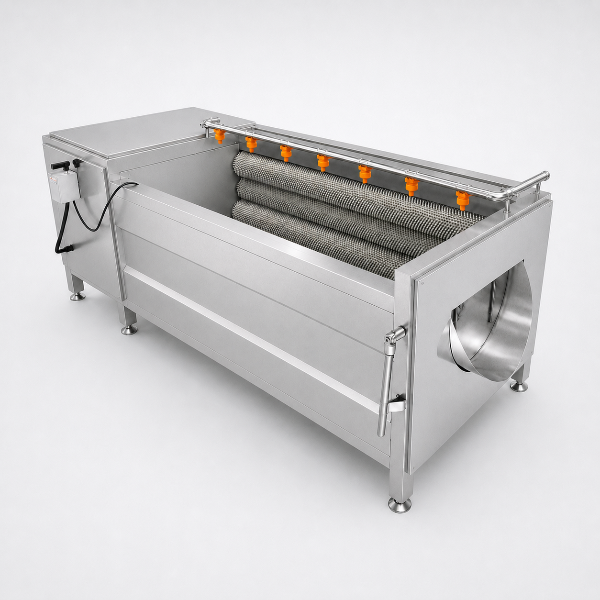
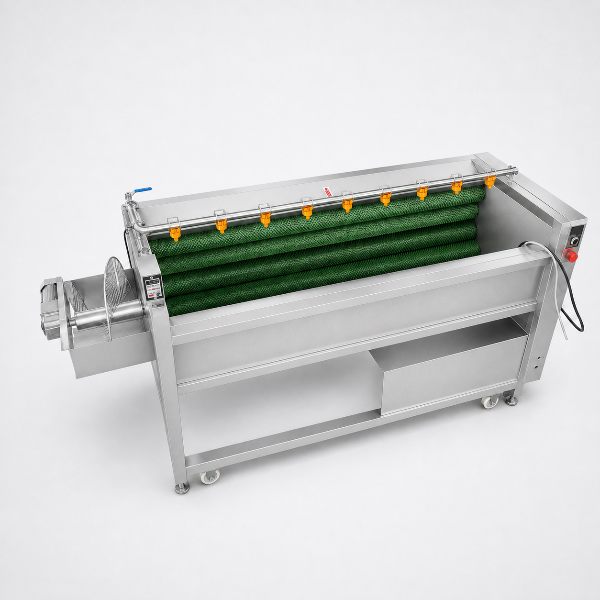
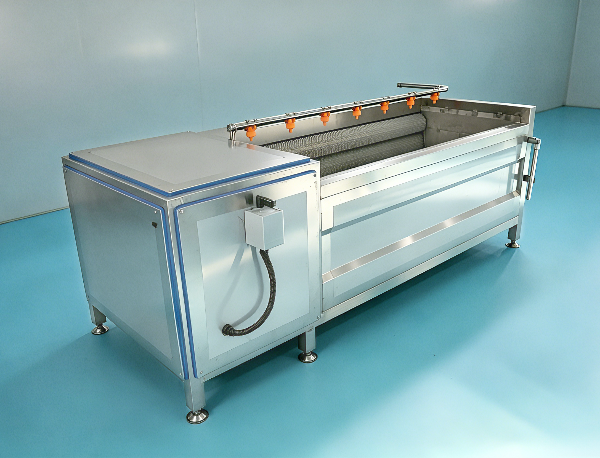
| Rodillos con cepillos | Cultivos de vegetales de raíz, como zanahoria, papa, betabel y jengibre | Los cepillos giratorios frotan la piel bajo una barra de aspersión | Abrasión en productos de piel delgada |
| Barra de aspersión y enjuague | Superficies irregulares y lavado después del corte | La presión y cobertura de las boquillas realizan la limpieza | Bajo y muy dependiente de la distribución de las boquillas |
| Flujo vorticial o turbulento | Cargas mixtas con productos que flotan y otros que se hunden | El flujo de agua dirigido separa y transporta los productos | Moderado; aumenta con la velocidad del agua |
| Peladora de rodillos abrasivos | Retirar la piel de vegetales de raíz antes del corte | Los rodillos abrasivos retiran la piel mientras se enjuaga continuamente | Pérdida de producto si el tiempo de permanencia es demasiado largo |
| Tambor o tromel | Productos a granel que llegan con mucha suciedad | El volteo y la inmersión desprenden la suciedad incrustada | Magulladuras en frutas blandas; por eso se usa con cultivos resistentes |
Contexto
Guía de búsqueda y terminología
Los nombres de las máquinas varían entre proveedores, así que conviene elegir el mecanismo según las frutas y vegetales que se procesarán, no según la etiqueta. Una lavadora de frutas y vegetales es una categoría, no una especificación. Una lavadora industrial de vegetales, comercializada como una sola familia de productos, puede incluir tres de los mecanismos anteriores; la elección determina tanto el consumo de agua como el daño al producto.
Al buscar una lavadora de vegetales pequeña o una línea de alta capacidad, el nombre del mismo mecanismo aparece para máquinas muy distintas.
Las máquinas anunciadas como lavadoras de vegetales de hoja usan burbujeo o flujo vorticial, porque los cepillos rasgan las hojas.
Una lavadora automática de vegetales describe el sistema de control, no el método de lavado.
Los anuncios de lavadoras industriales de vegetales en venta rara vez indican el mecanismo, lo que dificulta compararlas.
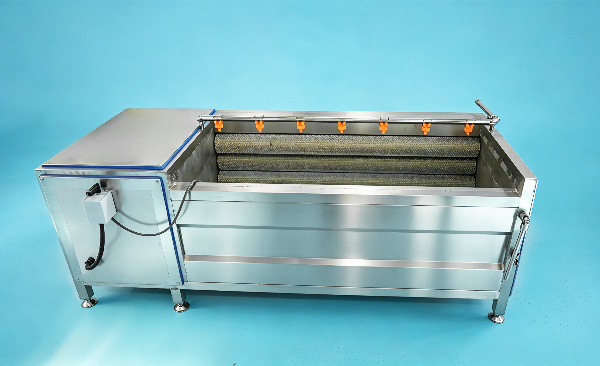
Ficha del producto: máquina lavadora y peladora de vegetales
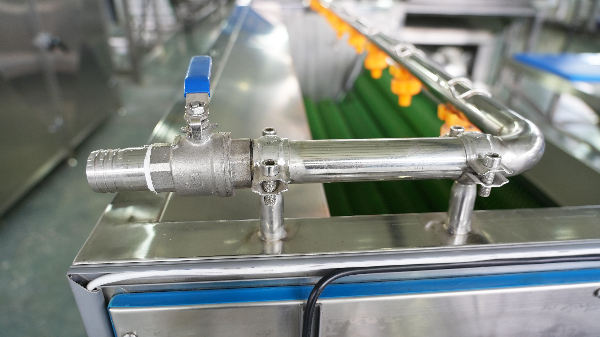
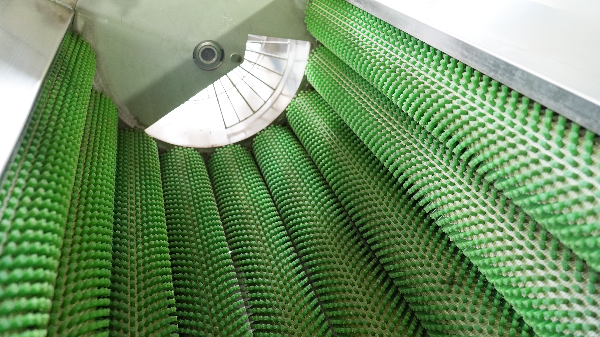
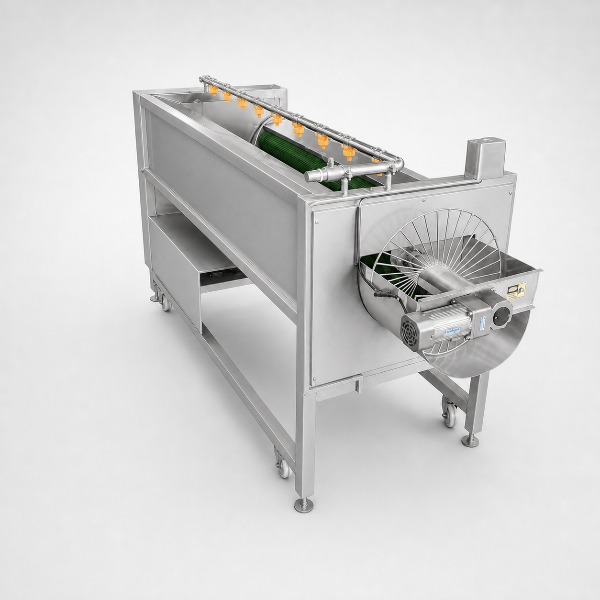
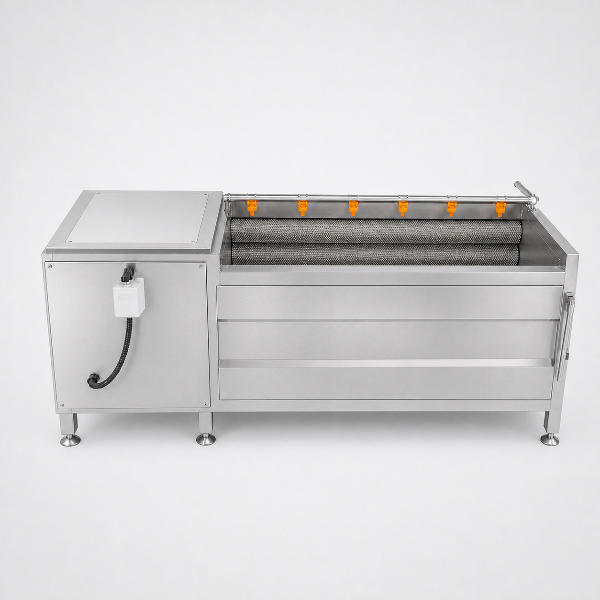
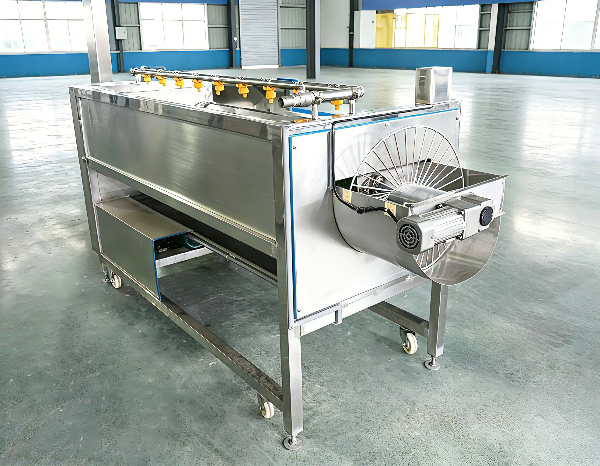
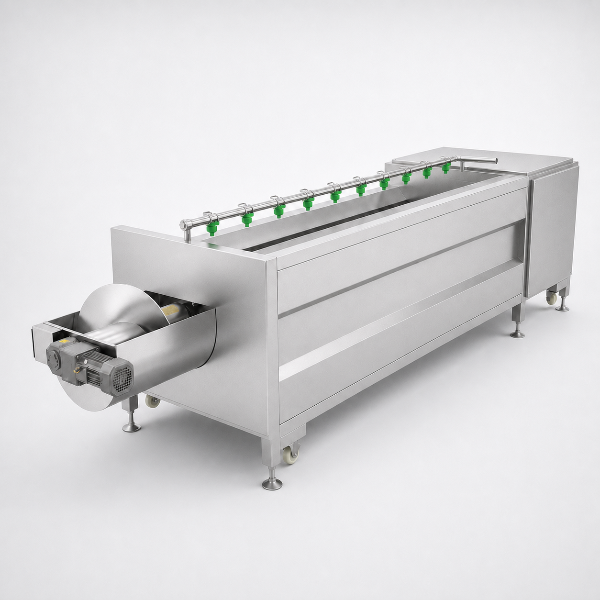
Lavadora de rodillos con cepillos, barra de aspersión superior y canal de descarga, diseñada para cultivos de vegetales de raíz.
- Familia de equipos: lavadoras de rodillos con cepillos, lavadoras por burbujeo, lavadoras por aspersión y peladoras de rodillos abrasivos
- Criterios de decisión: cultivo y estado de proceso, carga de suciedad, fragilidad, meta por hora y estrategia de reutilización del agua
- Ubicación en la línea: después de la recepción y selección, antes del corte, escurrido y pesaje
- Ajustes durante la puesta en marcha: velocidad de rodillos y cepillos, tiempo de permanencia, presión de aspersión y velocidad del transportador
- Interfaces por confirmar: altura del transportador de entrada, altura de descarga, tamaño del desagüe, suministro de agua y ruta de efluentes
Normas sobre el agua que condicionan la elección de la máquina
El agua es un insumo regulado, no un servicio auxiliar que pueda dejarse en manos del plomero. Dos normas definen los requisitos para el lavado de vegetales y para cualquier operación de lavado de frutas que abastezca un proceso de productos frescos cortados.
- El agua agrícola para cosecha y poscosecha no debe contener E. coli genérica detectable en 100 mL, según 21 CFR 112.44(a), y se excluye el agua superficial sin tratar.3
- El agua recirculada para el procesamiento debe cumplir con la calidad del agua potable, de acuerdo con el Reglamento (CE) No 852/2004, Anexo II, Capítulo VII, salvo que la autoridad competente acepte que no puede afectar al producto terminado.4
- La temperatura del agua de lavado debe mantenerse al nivel de la temperatura central del producto o por encima para evitar la infiltración. Esto contradice la práctica intuitiva de mantener el tanque lo más frío posible.6
- Cuando se dosifica un desinfectante en agua compartida, su función principal es prevenir la contaminación cruzada en el tanque, no limpiar los productos agrícolas.5
Sistemas CIP para la industria alimentaria según el circuito y el objetivo del ciclo
Un ciclo alcalino por sí solo no garantiza la limpieza; el estado de la superficie determina su eficacia. En equipos de procesamiento de alimentos a escala piloto, un lavado cáustico con hidróxido de potasio al 0.2 por ciento eliminó aproximadamente 2.4 log de biopelícula de Pseudomonas fluorescens de superficies lisas, pero solo cerca de 1.4 log de superficies rugosas. Los autores concluyeron que, sin una etapa de sanitización, la limpieza en sitio quizá no elimine todas las células de la biopelícula.1 La circulación asistida con ozono a una dosis más alta redujo los recuentos por debajo del límite de detección en ambas condiciones de superficie.1
«Sin una etapa de sanitización, la limpieza en sitio quizá no elimine todas las células de la biopelícula, sobre todo en superficies rugosas».1
| Etapa del ciclo | Objetivo | Variable de control | Resultado medido en el ensayo citado |
|---|---|---|---|
| Enjuague previo | Arrastrar los residuos sueltos antes de agregar los productos químicos | Volumen y caudal | No se midió por separado |
| Lavado cáustico | Descomponer los residuos de proteínas, grasas y carbohidratos | 0.2% de hidróxido de potasio, 50 °C, 2 min | 2.4 log en superficie lisa, 1.4 log en superficie rugosa |
| Enjuague intermedio | Eliminar el detergente antes de la siguiente etapa química | Retorno de la conductividad al nivel de referencia | No se midió por separado |
| Lavado ácido | Eliminar los depósitos minerales que dejan los ciclos alcalinos | Concentración y tiempo de contacto | No se midió por separado |
| Sanitización | Actuar sobre las células que quedan después del lavado | Agua ozonizada 5 ppm, 5 min | 2.1 log en superficie lisa, casi nada en superficie rugosa |
| Sanitización con dosis más alta | El mismo objetivo, con más tiempo de contacto | Agua ozonizada 10 ppm, 10 min | Por debajo del límite de detección en ambas superficies |
| Enjuague final | Dejar el circuito listo para recibir producto | Calidad del agua y capacidad de drenaje | No se midió por separado |
Variables de control del proceso CIP
Reutilización del agua y direccionamiento auditable del flujo
Las etapas del proceso CIP anteriores siguen un orden fijo y limpian y sanitizan sucesivamente. Dos valores de diseño determinan si el agente de limpieza puede actuar. La solución debe alcanzar al menos 1.5 m/s en las tuberías para generar un flujo turbulento que limpie las paredes, lo que corresponde a un número de Reynolds de aproximadamente 10,000 o superior. Una rugosidad superficial mayor que Ra 0.8 µm ofrece lugares donde puede ocultarse la suciedad; por eso, la limpieza eficaz depende de que la especificación del acabado y la receta CIP se definan como una sola decisión.
La reutilización es un problema de direccionamiento del flujo antes que de almacenamiento. Un diseño CIP publicado mantiene separados los flujos de retorno y envía cada uno a un tanque de recuperación distinto según un umbral de turbidez o conductividad medido en línea, de modo que el agua de enjuague final con poca suciedad se convierte en el siguiente enjuague previo, en vez de mezclarse con otros flujos.8 Esa estructura permite auditar la reutilización, en lugar de dejarla como una afirmación de folleto.
Ficha del producto: sistema de limpieza CIP
- Familia de equipos Sistemas CIP de uno, dos y tres tanques, con direccionamiento de un solo uso o reutilización
- Criterios de decisión Volumen del circuito, composición química de la suciedad, ventana de sanitización, objetivo de reutilización y requisitos de registro
- Ubicación en la línea Da servicio a tanques, tuberías, bombas e intercambiadores de calor entre ciclos de producción
- Interfaces por confirmar Dimensiones de las líneas de suministro y retorno, cobertura de los dispositivos de aspersión, calentamiento con vapor o eléctrico y capacidad de drenaje
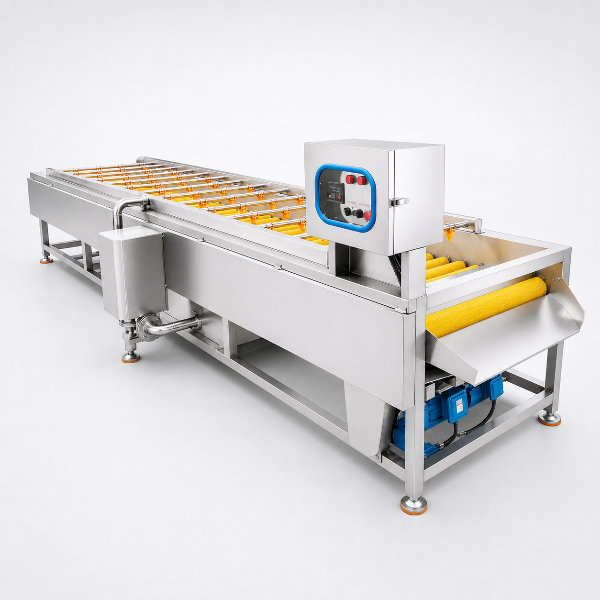
Selección de equipos e integración de líneas
Los daños por manipulación los genera la línea, no la cosecha. Las mediciones de impacto realizadas con una esfera instrumentada revelaron que las líneas actuales de empaque de manzanas causaban más magulladuras que cualquier otra operación poscosecha y que los daños se concentran en los puntos de transferencia, donde el producto se eleva y se deja caer.7 Al aumentar la velocidad de las bandas transportadoras para elevar la capacidad de procesamiento, también aumenta la energía del impacto, por lo que en cada transición se sacrifica calidad para ganar capacidad.
| Punto de referencia | Valor utilizado en el diseño y la aceptación |
|---|---|
| Rugosidad de las superficies en contacto con alimentos | Ra 0.8 µm (32 µin) como máximo según las normas sanitarias 3-A y las pautas de diseño higiénico de EHEDG |
| Velocidad en las tuberías CIP | Al menos 1.5 m/s, para lograr un flujo turbulento con un número de Reynolds de aproximadamente 10,000 o superior |
| Calidad del agua agrícola | Sin E. coli genérica detectable en 100 mL, según 21 CFR 112.44(a) |
| Agua de proceso recirculada | Calidad potable según el Reglamento (CE) No 852/2004, Anexo II, Capítulo VII |
| Altura de caída del producto en las transferencias | Menos de 30 cm (12 in) sobre una superficie lisa, sin diferencias de altura entre máquinas |
| Diseño higiénico de maquinaria | EN 1672-2 y EN ISO 14159, aplicadas conforme a la Directiva 2006/42/EC |
| Temperatura del agua de lavado | Al nivel de la temperatura central del producto o por encima; la profundidad del tanque se considera un factor de riesgo, según Ohioline AEX-262 |
| Transporte higiénico entre máquinas | Guía 43 de EHEDG sobre el diseño higiénico de transportadores de banda y cadena |
| Verificación de cobertura | Prueba de cobertura con riboflavina e hisopados de ATP, además de mediciones de conductividad y carbono orgánico total en la línea de retorno |
Cuatro de esos puntos corresponden a decisiones sobre interfaces, no sobre máquinas; suelen definirse al final y son los más costosos de cambiar. Es más barato fijarlos en el plano de distribución de planta que corregirlos durante la puesta en marcha.
Especificaciones
Recursos ➔
// OPTIMIZACIÓN 01
Mantenga la altura de caída por debajo de 30 cm y elimine las diferencias de altura entre máquinas contiguas.
// OPTIMIZACIÓN 02
Use un dispositivo activo o pasivo, distinto de la gravedad, para controlar la velocidad del producto en cada transferencia.
// OPTIMIZACIÓN 03
Cubra las zonas de impacto de la línea con material amortiguador y proteja los bordes afilados expuestos.
// OPTIMIZACIÓN 04
Separe la zona de producto de la zona técnica para que los accionamientos, rodamientos y cables nunca queden sobre producto expuesto, como exige EN 1672-2.
// OPTIMIZACIÓN 05
El grado del acero determina su durabilidad en entornos de lavado con alto contenido de cloruros, donde el modo de falla es la corrosión por picaduras. Por eso, especifique el grado del acero inoxidable, el acabado de las soldaduras y la rugosidad superficial en lugar de darlos por supuestos a partir de fotografías.
// OPTIMIZACIÓN 06
Confirme las alturas de los transportadores, la ubicación de los desagües y los puntos de servicios auxiliares según el edificio, no solo según el plano de la máquina.
// OPTIMIZACIÓN 07
La guía 43 de EHEDG establece pautas propias para el transporte higiénico entre máquinas y para las bandas transportadoras, así que el espacio entre dos máquinas tampoco puede quedar sin asignación. En las líneas de alta capacidad se acumulan allí suciedad, arrastre de agua y daños al producto.
Datos del proyecto, criterios de precios y confirmación de entrega
Los equipos de limpieza configurados no tienen una lista de precios, porque un mismo nombre de máquina puede abarcar construcciones muy distintas. El precio depende de la mezcla de productos, la carga de suciedad, la estrategia de uso del agua, la especificación de materiales y acabados, el grado de automatización y las interfaces que debe cumplir el equipo. Primero se define por escrito la configuración; después se determina el precio.
Factor de costo
Mezcla de productos y cambios de formato
Efecto en el costo
Cada producto adicional requiere más trabajo de validación y, a menudo, agrega un ciclo de limpieza
Cómo reducirlo
Agrupe los productos según la composición química de la suciedad para que una receta de ciclo cubra toda una familia
Factor de costo
Carga de suciedad y renovación del agua
Efecto en el costo
La suciedad intensa del campo exige mayor renovación de agua y más filtración
Cómo reducirlo
Agregue una limpieza previa o una extracción en seco antes de la etapa de lavado para reducir la suciedad que llega a ella
Factor de costo
Duración de la ventana de sanitización
Efecto en el costo
Una ventana corta exige mayor capacidad de bombeo, tanques más grandes y más capacidad de calentamiento
Cómo reducirlo
Revise el plan de producción antes de sobredimensionar el sistema
Factor de costo
Especificación de materiales y acabados
Efecto en el costo
Una menor rugosidad superficial y mejores acabados de soldadura aumentan las horas de fabricación
Cómo reducirlo
Aplique la especificación más exigente solo a las superficies en contacto con el producto
Factor de costo
Nivel de automatización y registro
Efecto en el costo
Los ciclos instrumentados con captura de datos cuestan más que la secuenciación manual
Cómo reducirlo
Instrumente primero los circuitos que presentan riesgos de auditoría
Factor de costo
Servicios auxiliares y límites de efluentes
Efecto en el costo
Los límites locales de descarga pueden requerir equipos de cribado, balance o dosificación
Cómo reducirlo
Revise los parámetros de los efluentes durante la elaboración del proyecto, no durante la puesta en marcha
Cada uno de estos factores implica una compensación, no un defecto. Una ventana de sanitización más corta requiere mayor capacidad de bombeo, tanques y calentamiento, mientras que instrumentar todos los circuitos aporta evidencia para auditorías que quizá no se necesite en todos.
Qué debe definirse antes de calcular un precio
Cómo se confirma el cronograma
- Lista de productos con su estado de proceso e indicación de si hay una etapa posterior de eliminación de patógenos
- Meta por hora y patrón de turnos correspondiente
- Inventario del circuito CIP: volúmenes de tanques, dimensiones de líneas, dispositivos de aspersión e intercambiadores de calor
- Calidad y volumen de agua disponibles, además de los parámetros de efluentes que debe cumplir la planta
- Plano de distribución de planta con alturas, desagües y puntos de servicios auxiliares marcados
- Criterios de aceptación que se probarán en fábrica y nuevamente en planta
Las fechas de entrega se establecen según tres hitos definidos, no como una estimación del calendario. La aprobación de los planos inicia la fabricación, las pruebas de aceptación en fábrica finalizan la construcción y la aceptación en planta cierra el proyecto. Cada hito tiene criterios por escrito y acordados en el contrato; el mismo documento debe especificar cuándo se aplican las consecuencias de un incumplimiento.
Use la plantilla de datos del proyecto para reunir esta información en un solo archivo antes de contactar a cualquier proveedor, incluso a nosotros.
Verificación del diseño higiénico e inspección de aceptación
Que la conductividad vuelva a su valor de referencia demuestra que el circuito está libre de residuos químicos. No demuestra que el equipo esté limpio, y un visor solo confirma que no hay suciedad visible, mientras que la biopelícula y los residuos químicos siguen siendo invisibles. La verificación completa combina evidencia de cobertura, residuos, carbono orgánico y pruebas con hisopos; además, un sensor de conductividad sin calibrar es una causa reconocida de fallas en la validación CIP.
Método de verificación
Qué demuestra
Qué no demuestra
Prueba de cobertura con riboflavina
Los dispositivos de aspersión mojan todas las superficies internas
Que se eliminó la suciedad de esas superficies
Hisopo de ATP
Residuo orgánico total en un punto de muestreo definido
Una proteína alergénica específica o un patógeno en particular
Conductividad en la línea de retorno
El detergente se enjuagó del circuito
La limpieza del equipo
Carbono orgánico total
Residuo orgánico en el flujo de retorno
La cobertura de las superficies que el flujo nunca alcanzó
Inspección visual y con boroscopio
Ausencia de suciedad visible y agua estancada
Biopelícula o película química por debajo del umbral de visibilidad
Hisopo microbiológico
Recuperación de muestras en ubicaciones críticas definidas
Condiciones en ubicaciones no muestreadas
Secuencia de aceptación de un sistema de limpieza
PASO 01
Acuerde por escrito los criterios de aceptación antes de la fabricación, incluidos los métodos que se usarán y el resultado necesario para dar por cumplido cada uno.
PASO 02
Realice una prueba de aceptación en fábrica con el equipo ensamblado y ponga a prueba su funcionamiento, seguridad y ciclos de limpieza.
PASO 03
Verifique la cobertura con riboflavina en el circuito instalado, ya que el comportamiento de la aspersión cambia con los tramos reales de tubería.
PASO 04
Ejecute el proceso de limpieza con suciedad de producción, no con un circuito limpio, y registre todos los parámetros de cada ciclo.
PASO 05
Tome muestras con hisopos en las ubicaciones críticas y compare los resultados con los criterios acordados en el paso uno.
PASO 06
Cierre la aceptación en planta con base en el mismo documento y registre las desviaciones que sigan pendientes.
Confirme antes del envío qué documentos de cumplimiento acompañarán al equipo, ya que los organismos de certificación y los formatos documentales varían según la jurisdicción. Quienes dejan este tema para la llegada descubren el faltante después de que el equipo ya pasó por aduana.
Cómo trabajamos en un proyecto de equipos de limpieza
ETAPA 01Información sobre la línea y los productos
Usted nos envía la lista de productos, la capacidad objetivo por hora, la distribución de planta y los límites de los servicios auxiliares; nosotros señalamos los aspectos que, de otro modo, saldrían a la luz durante la puesta en marcha.
ETAPA 02Selección del recorrido y del mecanismo
Adaptamos el mecanismo de lavado o el diseño del circuito CIP a los productos, en lugar de elegirlos a partir de un catálogo de máquinas.
ETAPA 03Revisión de la distribución y las interfaces
Antes de construir, verificamos las alturas, los puntos de transferencia, los desagües y las interfaces de control con respecto al edificio.
ETAPA 04Configuración y cotización por escrito
El alcance, los materiales, el acabado superficial, la instrumentación y los criterios de aceptación se detallan en un solo documento, que luego se cotiza.
ETAPA 05Fabricación y prueba de aceptación en fábrica
El equipo se ensambla y se prueba conforme a los criterios acordados; nosotros nos hacemos cargo de las desviaciones que se detecten.
ETAPA 06Instalación, puesta en marcha y aceptación en planta
Los ciclos se ejecutan con suciedad de producción, se registran los resultados y el proyecto se cierra con base en los mismos criterios acordados por escrito.
Qué necesita cada etapa de su parte
Etapa de definición Lista de productos, capacidad de procesamiento objetivo, planos y datos de agua y efluentes
Etapa de selección Confirmación del estado del proceso y de si hay una etapa de letalidad posterior
Etapa de construcción Aprobación del plano de distribución, que da inicio a la fabricación
Etapa de aceptación Disponibilidad de las instalaciones, suciedad de producción para la prueba y personas designadas para aprobarla
Controles inteligentes y opciones de actualización
La limpieza ahora es un proceso medible, en lugar de depender de un temporizador fijo. Un sistema publicado registra la temperatura, la humedad, el flujo de agua y productos químicos, la concentración, la presión y las inspecciones visuales durante una sesión de limpieza; compara la duración de las etapas y el consumo de servicios auxiliares con los promedios históricos, y señala la etapa ineficiente. Los ciclos de duración fija deben configurarse para el producto más difícil de limpiar que procese la línea, por lo que, por diseño, la limpieza de todos los productos menos exigentes es excesiva.
Capacidad de la plataforma
Qué significa en una línea de limpieza
Incluido en su proyecto
La plataforma STUnit
El equipo está diseñado para controlarse y supervisarse, en lugar de adaptarse posteriormente
Solo si se especifica por escrito en el alcance del proyecto
Actualizaciones OTA independientes
El software de control se actualiza sin reemplazar el panel
Solo si se especifica por escrito en el alcance del proyecto
Cajas de control con poco código y pasarelas multiprotocolo
Se conectan máquinas existentes de varios proveedores a una sola ruta de datos
Solo si se especifica por escrito en el alcance del proyecto
Visión YOLO y algoritmos de borde
Las inspecciones basadas en imágenes se realizan en la máquina, en lugar de en un servidor central
Solo si se especifica por escrito en el alcance del proyecto
Hardware de fabricación propia para una integración profunda
El hardware de control y la máquina se diseñan en conjunto, en lugar de ensamblarse como elementos separados
Estándar en los equipos que fabricamos
- Integración de la capa de datos
- Descripción de la arquitectura de control
Ya existen estándares para la capa de datos, por lo que no es necesario inventar una integración para cada proyecto. Tres de ellos determinan si una lavadora o un equipo CIP puede comunicar su estado a un sistema de planta sin un controlador personalizado.
Mencionar un estándar no equivale a contar con una certificación conforme a él, y esta página no afirma que exista tal certificación. La lista anterior describe la arquitectura de control que podemos implementar; su inclusión se define en el alcance del proyecto, en lugar de darse por sentada a partir de la plataforma.
Evidencia de productos y galería de aplicaciones
Industrias para las que se diseñaron estas máquinas
Aplicación 01
Procesamiento de verduras frescas cortadas
Verduras de hoja y ensaladas mixtas que comparten el agua de lavado y cuyo diseño prioriza el control de la contaminación cruzada.
Aplicación 02
Lavado y empaque de frutas
Lavado de frutas antes de clasificarlas, donde el riesgo de infiltración y los golpes en los puntos de transferencia establecen los límites.
Aplicación 03
Plantas de alimentos y bebidas líquidas
Circuitos de lácteos, bebidas y alimentos líquidos, con tanques, tuberías e intercambiadores de calor que se limpian entre tandas durante una ventana de saneamiento fija.
Aplicación 04
Cocinas centrales y comidas preparadas
Productos variados llegan a diario, con ventanas de limpieza cortas y mucho movimiento de cajas y contenedores.
Antes de fijarse en el precio, quienes evalúan a un proveedor desconocido suelen comprobar tres cosas: si el equipo se adapta a la línea, si la puesta en marcha y la aceptación se completan correctamente, y si pueden conseguir repuestos y asistencia. El contenido de esta página se organiza en torno a esas tres preguntas, y las imágenes muestran nuestras propias máquinas, no fotografías de archivo.
Solicite una revisión de la distribución de su línea de limpieza
Envíenos un plano de distribución o una fotografía de la línea existente. Señalaremos los puntos de transferencia, la ubicación de los desagües y las alturas de las interfaces que, de otro modo, se detectarían durante la puesta en marcha.
Solicite una revisión de la distribuciónLos certificados y documentos aplicables se confirman según el modelo del equipo, su configuración y el país de destino. Los registros del sistema de gestión de la empresa se revisan por separado de los documentos de conformidad del producto.
Cuándo este equipo no es la solución adecuada
Hay cuatro situaciones que se presentan con suficiente frecuencia como para incluirlas en esta página, en lugar de mencionarlas en una llamada comercial. En cada caso, el método de limpieza que parece obvio es el error, no la solución. Hay una alternativa para cada situación.
| Situación | Por qué le perjudica | Qué hacer en su lugar |
|---|---|---|
| Producto listo para consumir sin una etapa de letalidad posterior | Una lavadora reduce y redistribuye la contaminación superficial; no sustituye una etapa de eliminación validada2 | Ubique el punto de control en otra etapa del proceso y considere el lavado como una medida de control de la contaminación cruzada |
| Un solo producto, bajo volumen y una ventana amplia para la limpieza | La automatización agrega trabajo de validación y mantenimiento que el ahorro de mano de obra no compensa | Mantenga la limpieza manual conforme a procedimientos registrados y utilice una lavadora pequeña para la suciedad más difícil |
| La mayoría de las piezas que entran en contacto con el producto son cajas, mangueras y abrazaderas | Un equipo CIP no puede alcanzarlas, por lo que las fallas en las pruebas con hisopos continúan después de la inversión | Adquiera capacidad para la limpieza fuera de sitio y una lavadora de cajas antes de ampliar el sistema CIP |
| El suministro de agua no alcanza la calidad de agua potable y no se autoriza su reutilización | La calidad del agua se convierte en la principal restricción de toda la línea4 | Resuelva primero el tratamiento del agua y el direccionamiento de los efluentes; después, dimensione los equipos de lavado |
Nota sobre el proceso
En las cuatro situaciones, la disyuntiva es la misma: invertir en la máquina visible no aporta el control que realmente solicita una auditoría. A diferencia de un problema de capacidad, ninguna se resuelve con un equipo CIP más grande. La mayoría son decisiones de proceso; los equipos vienen después.
Herramientas de ingeniería para equipos de limpieza y CIP
Lista de verificación para configurar un sistema CIP
Estandarice los parámetros de limpieza y asegure el cumplimiento de los ciclos de saneamiento industrial.
Plantilla para la definición del proyecto
Describa los requisitos del sistema de forma eficiente para agilizar la comunicación sobre integraciones CIP a medida.
Hoja de trabajo para seleccionar una lavadora
Calcule la capacidad y especifique las necesidades técnicas para identificar la lavadora industrial óptima.
Preguntas frecuentes sobre equipos de limpieza y CIP
¿Cuál es la diferencia entre la limpieza en sitio y la limpieza fuera de sitio?
La limpieza en sitio hace circular la solución de limpieza por el equipo ensamblado, de modo que los tanques, las tuberías, las bombas y los intercambiadores de calor se limpian sin desmontarlos. En la limpieza fuera de sitio, los operarios desmontan las piezas y las lavan en una máquina específica; esta es la única alternativa para abrazaderas, mangueras, cajas y cubetas graduadas. La mayoría de las plantas necesita ambos métodos, y la proporción entre ellos determina la lista de equipos: el límite es físico, no comercial, ya que una pieza a la que la solución en circulación no puede llegar a la velocidad requerida no quedará limpia, sin importar el tamaño del equipo CIP; debe lavarse en una lavadora fuera de sitio o en una estación manual. Esa diferencia suele salir a la luz al definir el presupuesto, cuando se descubre que la lavadora de cajas y la lavadora de piezas nunca se incluyeron en el alcance del sistema CIP.
¿Una lavadora industrial de verduras desinfecta los productos?
No. El lavado elimina la suciedad y reduce la carga de contaminantes en la superficie. En ensayos publicados, seis métodos de lavado no redujeron significativamente la presencia de Salmonella en hojas ligeramente contaminadas. El desinfectante del tanque sirve principalmente para evitar la contaminación cruzada entre unidades de producto que comparten el agua, por lo que la lavadora es una medida de control de inocuidad alimentaria, no una etapa de eliminación de patógenos.
¿Qué caudal necesita un circuito CIP?
La práctica de diseño establece un mínimo de 1,5 m/s en las tuberías de producto, lo que genera un flujo turbulento con un número de Reynolds de aproximadamente 10 000 o superior. Por debajo de ese valor, los productos químicos sustituyen la acción de fregado y los ciclos se prolongan. El acabado superficial es la otra parte de esta decisión, ya que una rugosidad superior a Ra 0,8 µm, según las Normas Sanitarias 3-A, ofrece lugares donde puede esconderse la suciedad.
¿Por qué importa más de lo esperado la temperatura del agua de lavado?
El agua más fría que el centro del producto tiende a infiltrarse por las cicatrices del tallo y las heridas. Los tomates, melones, mangos y manzanas presentan el mayor riesgo. Mantenga el agua de lavado a una temperatura igual o superior a la del centro del producto.
¿Cómo se dimensiona una lavadora de verduras para un cultivo específico?
El dimensionamiento parte del cultivo, la carga de suciedad y la fragilidad del producto. Después se elige el mecanismo y, solo entonces, se utiliza la capacidad objetivo por hora para definir las dimensiones. Un rodillo con cepillos es adecuado para zanahorias y otros cultivos de verduras de raíz, mientras que la agitación por burbujas sirve para las verduras de hoja que los cepillos desgarrarían. Si se altera ese orden, se obtiene una máquina con la capacidad adecuada, pero con resultados incorrectos.
¿Cuánto cuesta operar un sistema CIP automatizado?
Los costos operativos dependen del volumen de agua, la concentración de productos químicos, la energía para el calentamiento, la mano de obra y la duración de la ventana de saneamiento; estas son las variables que debe modelar para su propia línea. En casos publicados del sector se suelen reportar ahorros anuales de decenas de miles de dólares cuando se pasa de un sistema de un solo uso a uno de reutilización, pero esas cifras corresponden a otras plantas y no son una proyección para la suya. Para obtener una respuesta fiable, calcule sus propios costos de agua, energía y mano de obra según la receta del ciclo.
¿Se pueden adaptar máquinas existentes con sensores y automatización?
A menudo sí, mediante pasarelas que conectan los equipos antiguos a una sola ruta de datos sin reemplazar la máquina. Los proveedores de sistemas de control de ciclos basados en turbidez suelen reportar reducciones de agua de hasta aproximadamente una quinta parte en los circuitos donde los instalan, aunque los resultados dependen en gran medida de cuánto varía la carga de suciedad. Determinar si esto aplica a una línea específica es una cuestión de alcance que se resuelve durante la revisión de la distribución, no una garantía de la plataforma.
¿Qué documentos deben acompañar a los equipos importados?
Acuerde el conjunto de documentos antes del envío y no después de la llegada, porque los organismos de certificación y los formatos aceptados varían según la jurisdicción. Por lo general, incluye la declaración de conformidad, los certificados de materiales de las piezas en contacto con el producto, el esquema eléctrico, el manual de operación y mantenimiento y el registro firmado de la prueba de aceptación en fábrica. Corregir la falta de documentos cuesta poco antes del despacho y mucho después.
¿Cómo se realiza la aceptación después de la instalación?
La aceptación se basa en criterios definidos por escrito antes de la fabricación y se verifica primero en fábrica y luego en planta. En un sistema de limpieza, esto implica una prueba de cobertura con riboflavina en el circuito instalado, ciclos ejecutados con suciedad de producción y pruebas con hisopos en ubicaciones críticas. El proyecto se cierra con base en el mismo documento que lo inició y se enumeran las desviaciones pendientes.
¿Qué repuestos conviene pedir junto con la máquina?
Pida las piezas de desgaste junto con el equipo, no después de la primera falla. En las lavadoras, esto incluye rodillos con cepillos, boquillas de aspersión, sellos y correas de transmisión. En los equipos CIP, incluye sellos de bomba, juntas, asientos de válvulas y sensores de la línea de retorno. Los repuestos exclusivos que se piden a otro país después de una avería llegan mucho después de que se hayan contabilizado las pérdidas de producción.
Trending now