Póngase en contacto con Shengtu Bufan Company

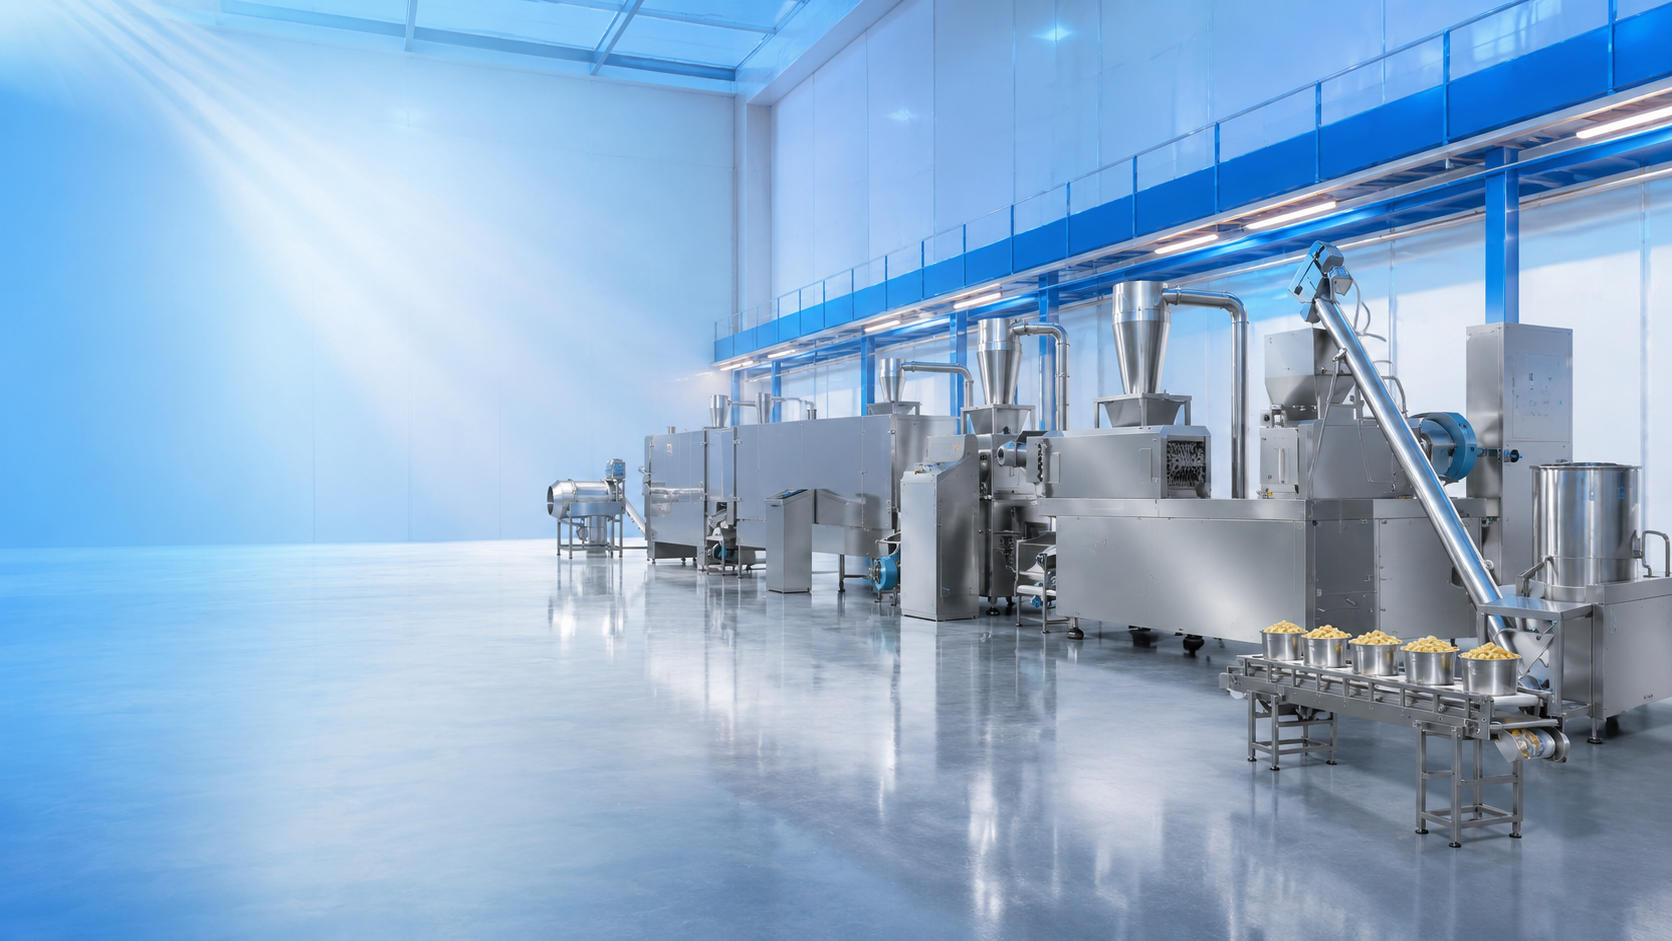
Procesamiento de snacks industriales
Configuración de la línea de snacks extruidos y expandidos
Shengtu define la línea de producción de snacks extruidos y expandidos en función del producto que necesita fabricar, las condiciones de proceso que requiere y la planta donde operará. Esta evaluación integra la manipulación de materias primas, la extrusión de doble tornillo, el acabado térmico, la aplicación de condimentos, la inspección y el empaque de alimentos, sin ocultar variables desconocidas tras una capacidad de producción genérica.
- Primero, la descripción del producto; después, la lista de equipos
- 8 puntos de revisión por estación
- Incluye límites de seguridad y datos de la línea
- Sin afirmaciones no sustentadas sobre producción o ahorros
Empiece por el snack, no por una capacidad de catálogo
La cocción por extrusión es un proceso interconectado: la formulación, la humedad de alimentación, la temperatura del cilindro, la velocidad del tornillo, las condiciones de la matriz y el tratamiento posterior pueden modificar en conjunto la expansión, la densidad, la textura, el color y el comportamiento durante la manipulación. Una revisión arbitrada publicada en 2024 muestra por qué los ajustes de una formulación no constituyen una receta universal para otra.1
Descripción de materias primas
ESPECIFICACIONES
Descripción de materias primas
- Grano base o mezcla de almidones
- Rango de tamaño de partícula y humedad
- Adiciones de aceite, azúcar, sal, proteína y fibra
- Restricciones por alérgenos y contacto cruzado
- Variabilidad de entrada que debe tolerar el proceso
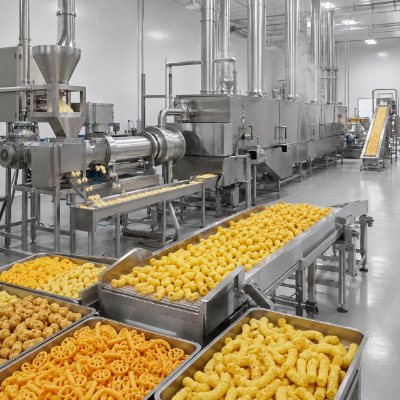
Descripción del snack terminado
APLICACIONES
Descripción del snack terminado
- Forma y concepto de la matriz
- Objetivo de expansión y densidad aparente
- Mordida, dureza y límite de rotura
- Color y condición de la superficie
- Acabado frito, seco, horneado u otro ya confirmado
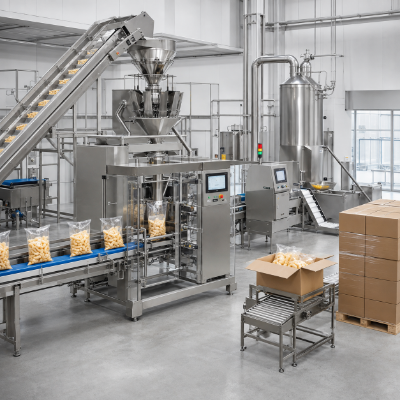
Descripción del empaque comercial
PROCESO
Descripción del empaque comercial
- Peso objetivo y comportamiento durante el llenado
- Dimensiones de la bolsa y estructura de la película
- Adherencia del sazonador y partículas finas sueltas
- Necesidades de sellado, codificación e inspección
- Entrega para empaque secundario y despacho
Mapa de definición del producto por estación
Este mapa convierte la descripción del producto del comprador en preguntas de ingeniería para cada estación. Los números de estación organizan el orden de revisión; no son especificaciones de desempeño. Las dependencias entre las variables del producto que se consideran en esta revisión se analizan en la investigación sobre extrusión citada.
| Etapa | Estación o interfaz | Dato que debe definirse | Dependencia oculta | Responsable de la revisión |
|---|---|---|---|---|
| 01 | Recepción y preparación de ingredientes | Materia prima, tamaño de partícula, humedad y condición de alérgenos | Comportamiento del polvo, segregación y estabilidad de la dosificación | Equipo de alimentos del comprador + ingeniero de línea |
| 02 | Mezclado, acondicionamiento y alimentación | Secuencia de la fórmula, líquidos añadidos y tiempo de residencia requerido | La uniformidad de la alimentación modifica la carga del extrusor y la calidad del producto | Ingeniero de procesos |
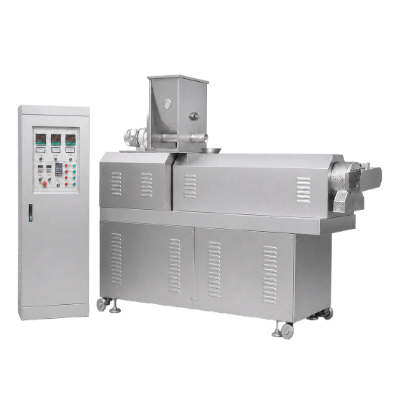
| 03 | Extrusor de doble tornillo | Ventana del producto, puntos de control y concepto de las herramientas | La formulación y los ajustes interactúan; la producción nominal no equivale a producción aceptada | Ingeniero de procesos + equipo de producto del comprador |
| 04 | Corte y transferencia | Forma, longitud, fragilidad y altura de la línea | La estabilidad del corte y los daños durante la transferencia afectan la ruta térmica | Ingeniero mecánico |
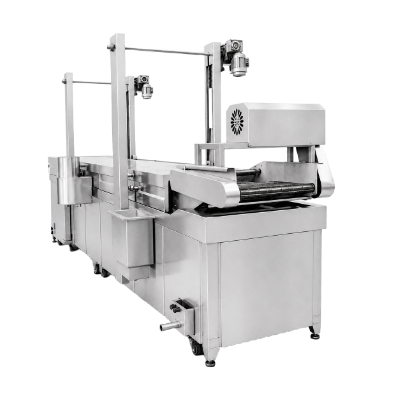
| 05 | Acabado térmico | Ruta de fritura, secado, horneado u otra confirmada por separado | Eliminación de humedad, gestión del aceite, extracción y servicios auxiliares | Equipos de procesos y de instalaciones |
| 06 | Aplicación de condimentos y manipulación del producto | Aplicación de aceite, polvo o suspensión, y límite de rotura | La condición de la superficie determina la adherencia del sazonador y la cantidad de partículas finas | Equipo de alimentos + ingeniero de línea |
| 07 | Inspección y empaque | Plan de peligros, formato del empaque, peso objetivo y lógica de rechazo | El flujo del producto puede limitar el desempeño de la máquina de empaque | Equipos de calidad y empaque |
| 08 | Controles y entrega | Cuentas, etiquetas de datos, acceso remoto, respaldos y registros de aceptación | Las reglas de TI/TO y la titularidad deben acordarse antes de la puesta en marcha | Equipos de control y de TI/TO del comprador |
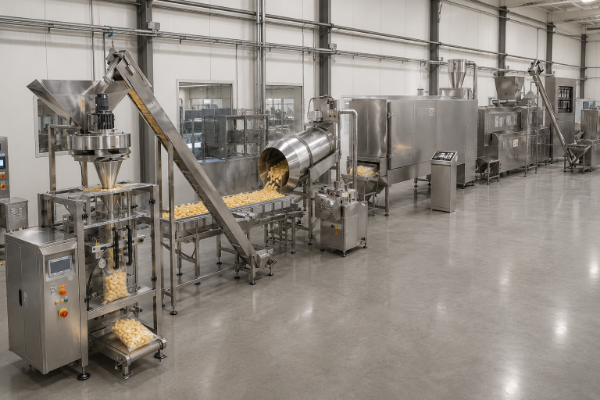
Configure el proceso de extrusión y la ruta de acabado como un solo sistema
Sección inicial común
Del ingrediente al extruido con forma
- Preparar
- Dosificar
- Mezclar
- Acondicionar
- Extruir
- Dar forma
- Cortar
- Transferir
La alimentación y la extrusión deben revisarse en conjunto, porque una materia prima variable puede generar una carga de proceso variable. Las cotizaciones por escrito deben especificar la formulación de referencia y los parámetros que pueden ajustarse durante la validación del producto.
Sección final seleccionable
Del acabado al snack empacado
- Freír o secar
- Retirar el exceso de aceite si se fríe
- Enfriar
- Sazonar
- Inspeccionar
- Pesar
- Empacar
- Codificar
Las rutas sin fritura requieren una evaluación propia de la eliminación de humedad, la textura, el enfriamiento y los servicios auxiliares antes de seleccionar los equipos. Los proyectos centrados en papas fritas en rodajas o bastones corresponden a la ruta de la línea de papas fritas de Shengtu.
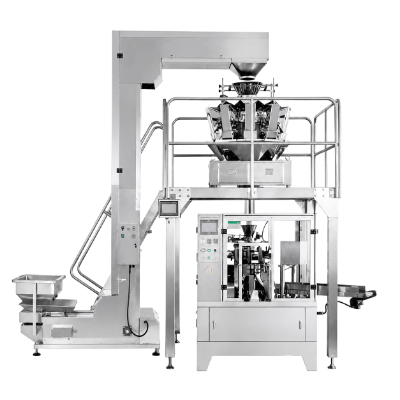
Mapa de cuellos de botella ocultos
el comportamiento del producto puede cambiar cuál estación limita la capacidad.
- Uniformidad de la alimentación
- Ventana de proceso del extrusor
- Tiempo de residencia y carga térmica
- Flujo de sazonado y empaque
Base de cálculo de la capacidad
Defina en conjunto la materia prima de entrada, el producto terminado aceptado, la especificación del producto, el tiempo de operación previsto y la base del empaque. No es posible comparar la capacidad de producción de una línea de procesamiento entre cotizaciones sin esos cinco datos.
Base de cálculo de los servicios auxiliares
Haga coincidir la electricidad, el calentamiento, el agua, el aire comprimido, la ventilación, el drenaje y el enfriamiento con la ruta seleccionada. El consumo de energía se calcula para cada proyecto; no es una ventaja genérica.
Base de cálculo del cambio de formato
Registre la familia de productos prevista, la secuencia de alérgenos, los cambios de herramientas, el método de limpieza y las comprobaciones de reinicio. Las líneas que cambian de producto requieren tiempos y reglas de aceptación para cada cambio.
Registro de datos para la solicitud de cotización: factores que definen el alcance, el costo y el cronograma
Ninguna fuente confiable respaldó un periodo de recuperación o un porcentaje de ahorro aplicable a este proyecto. Compare las cotizaciones según los factores que generan costos y riesgos, y solicite una respuesta por escrito basada en el mismo registro de datos.
SYS.ON // SCANNING…
Datos comerciales que deben figurar en la cotización por escrito
- Precio y equipos incluidos
- Cronograma de ingeniería y fabricación
- Condiciones de envío y términos comerciales
- Condiciones de pago
- Política de pruebas o muestras
- Garantía y respuesta de servicio
- Alcance de instalación y puesta en marcha
- Paquete de capacitación y repuestos
| Campo de la solicitud de cotización | Datos del comprador | Por qué modifica la propuesta | Respuesta requerida |
|---|---|---|---|
| Familia de productos | Fórmulas, muestras de referencia, rango de formas y matriz de alérgenos | Determina las decisiones sobre el alimentador, el tornillo, la matriz, el tratamiento térmico y la limpieza | Ventana incluida, exclusiones y base de las pruebas |
| Base de cálculo de la producción | Materia prima de entrada y producto empacado aceptado | Define el balance de la línea y la lógica de acumulación | Base de cálculo de la capacidad y supuestos que la limitan |
| Criterios de calidad | Expansión, densidad, textura, color, humedad y rotura | Define la ventana de proceso y el método de aceptación | Muestra, método, frecuencia y responsable del registro |
| Interfaz con la planta | Distribución de planta, elevación, accesos, carga del piso y zonificación | Determina los transportadores, las plataformas, los espacios para servicio y los trabajos de instalación | Supuestos de distribución de planta y matriz de responsabilidades |
| Servicios auxiliares | Voltaje, fuente de calentamiento, agua, aire, extracción y drenaje | Modifica el calentamiento, el control y las conexiones con las instalaciones | Cronograma de servicios auxiliares y puntos de conexión |
| Plan de inocuidad alimentaria | Peligros, alérgenos, limpieza, inspección y gestión de rechazos | Determina el acceso a los equipos y las interfaces de control | Aportes del proveedor y controles a cargo del operador |
| Empaque | Peso objetivo, bolsa, película, codificación y empaque secundario | Modifica la alimentación, el pesaje, el sellado y la velocidad de la línea | Base de la interfaz y de aceptación |
| Alcance digital | Etiquetas de datos, protocolos, cuentas y reglas de soporte remoto | Modifica la arquitectura de control y la revisión de ciberseguridad | Cronograma de red, actualizaciones, respaldos y titularidad |
| Entrega | Pruebas, documentos, capacitación, repuestos y obligaciones locales | Modifica el esfuerzo del proyecto y la preparación de la planta | Matriz de aceptación en fábrica y en planta |
Prepare un paquete comparativo para tres perfiles de comprador
Compras
Alcance comercial comparableEl área de compras necesita una lista de equipos con precios, exclusiones, base comercial, base del cronograma, límites del servicio y procedimiento de control de cambios. Pida a cada oferente que responda al mismo registro de datos para que un precio menor no se deba a que falta una estación, un servicio auxiliar, una prueba, un documento o una tarea en planta.
- Elementos incluidos y opcionales
- Trabajos suministrados por el comprador
- Supuestos comerciales
- Causas que dan lugar a órdenes de cambio
Procesos y calidad
Evidencia del producto aceptadoLos equipos de procesos y calidad necesitan conocer el rango de formulación, la ventana de proceso, el producto de referencia, el método de medición, el punto de muestreo y quién lo aprueba. Distinga el funcionamiento de la máquina de los resultados aceptados del snack para que una prueba mecánica en seco no se confunda con la validación del producto.
- Material y cantidad para las pruebas
- Criterios y método del producto
- Desviación y acción correctiva
- Formato de registro aprobado
Instalaciones y controles
Sistema instalable y con soporteLos equipos de instalaciones y de tecnología de la información y tecnología operativa necesitan conocer las cargas de conexión, el espacio de acceso, las interfaces ambientales, los requisitos de red, las cuentas, los respaldos y los pasos de recuperación. Su revisión debe completarse antes del despacho de los equipos, no convertirse en una sorpresa el día de la instalación.
- Cronograma de conexiones de servicios auxiliares
- Distribución de planta y acceso para mantenimiento
- Red y modelo de soporte remoto
- Entrega de la configuración
Controle la inocuidad alimentaria, el polvo, la maquinaria y los datos de la línea según las responsabilidades
Una línea integrada de producción de snacks implica responsabilidades relacionadas con los equipos, el edificio, el producto y la operación. Las cotizaciones de líneas de producción deben especificar quién diseña, suministra, valida, opera y registra cada control, en lugar de hacer una afirmación general de cumplimiento.
Proveedor de equipos
Alcance de las máquinas y sus interfaces
- Guardas, enclavamientos, interfaz de paro de emergencia e información de aislamiento
- Acceso a las superficies en contacto con el producto y recursos de limpieza incluidos en el diseño cotizado
- Puntos de conexión del sistema de recolección de polvo, cuando se especifiquen
- Interfaces de inspección y rechazo
- Planos de control, plan de cuentas y entrega de respaldos
Diseñador / integrador de la planta
Alcance de los sistemas a nivel de planta
- Evaluación del peligro por polvo y protección del edificio
- Ventilación, extracción, drenaje, protección contra incendios y zonificación
- Suministro eléctrico, puesta a tierra y conformidad local
- Acceso a la línea, plataformas, rutas de salida y espacios para servicio
- Zonas de red y controles de conexiones externas
Operador de la empresa alimentaria
Alcance operativo validado
- Análisis de peligros y controles preventivos
- Formulación y criterios de proceso aprobados
- Registros de limpieza, alérgenos, inspección y acciones correctivas
- Procedimientos de control de energía, capacitación y autorización
- Cuentas de usuario, aprobación de sesiones remotas y control de cambios
Mapa de límites de responsabilidad
El riesgo es una brecha de control, porque el polvo, la inocuidad alimentaria, la seguridad de las máquinas y las decisiones operativas cruzan los límites entre el proveedor y la planta. La solución es una matriz de responsabilidades: un estudio de la Junta de Seguridad Química de Estados Unidos identificó 281 incidentes graves relacionados con polvo combustible entre 1980 y 2005 como contexto intersectorial, mientras que Shengtu aporta la documentación acordada sobre máquinas e interfaces. La FDA asigna a las instalaciones de alimentos para consumo humano cubiertas la responsabilidad del análisis de peligros por escrito y de los controles preventivos basados en riesgos.
Preguntas de aceptación sobre seguridad e inspección
¿Qué peligros dependen del producto?
¿Dónde están los límites de aislamiento?
¿Cómo se contienen y registran los rechazos?
¿Qué verificaciones corresponden al comprador?
De la descripción del producto a la entrega de la línea
STN-01
Defina la descripción del producto.
Especifique las materias primas, el rango de formulación, las formas del producto, los criterios de calidad del producto terminado, los alérgenos y el empaque.
STN-02
Revise la descripción de la planta.
Proporcione la distribución de planta, los accesos, los servicios auxiliares, la extracción, el drenaje, los límites ambientales y el país de destino.
STN-03
Identifique las dependencias entre estaciones.
Vincule las variables del producto con la alimentación, la extrusión, el acabado térmico, el sazonado, la inspección y el empaque.
STN-04
Emita la configuración de la línea.
Concilie la lista de equipos, los módulos opcionales, las interfaces, las exclusiones y los límites de responsabilidad.
STN-05
Defina la evidencia de aceptación.
Defina la muestra del producto, el método de medición, la duración de la prueba, el responsable del registro y el criterio de aprobación para cada requisito.
STN-06
Confirme el cronograma comercial.
El precio, la secuencia de fabricación, la entrega, la instalación, la puesta en marcha, la capacitación y el soporte se confirman sobre la base del alcance definido.
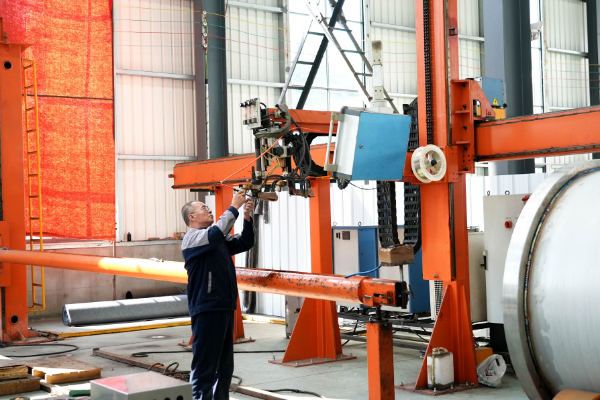
Aceptación en fábrica
- Identificación y configuración de los equipos
- Controles, alarmas, enclavamientos y comprobaciones de sentido de giro
- Prueba integrada disponible con el material de ensayo acordado
- Lista de asuntos pendientes y registro de documentos
- Condición de empaque y envío
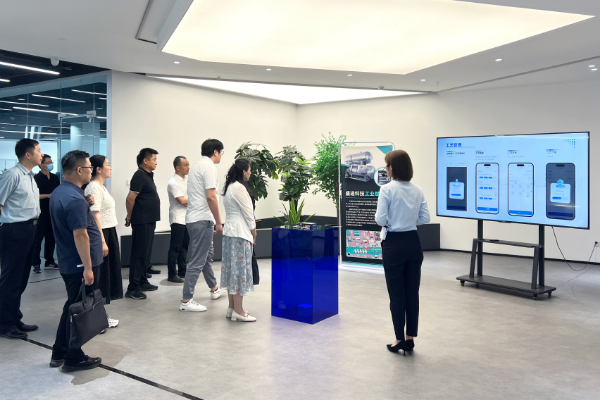
Aceptación en planta
- Verificación de la instalación y los servicios auxiliares
- Comprobaciones de comunicación de la línea y arranque seguro
- Prueba del producto según los criterios acordados
- Entrega de la capacitación, el mantenimiento y la limpieza
- Aprobación final de los respaldos, la recuperación y las responsabilidades
Evidencia que debe conservarse en cada etapa
Evidencia del producto
Conserve juntos la muestra de referencia aprobada, la revisión de la fórmula, la información del lote de materias primas, los ajustes de prueba y los resultados medidos. Si cambia una fórmula o la fuente de un ingrediente, el registro permite identificar qué parte de la ventana de proceso aceptada podría requerir revisión.1
Evidencia de la línea integrada
Registre el arranque, la parada, la falta de alimentación, los bloqueos, los rechazos y la recuperación en las interfaces entre estaciones. La prueba individual de un extrusor o de una máquina de empaque no demuestra el comportamiento de la acumulación ni la producción aceptada de la línea conectada.
Evidencia de entrega
Cierre los planos, manuales, listas de repuestos, cuentas, programas, recetas, respaldos, capacitación y asuntos pendientes asignándolos a responsables específicos. Los registros finales deben indicar qué se demostró, qué tareas siguen a cargo de la planta y quién acepta cada límite de responsabilidad.
Capacidades de ingeniería y digitales de Shengtu, con el alcance claramente definido
Shandong Shengtu Bufan Intelligent Technology Co., Ltd. es una empresa de Weifang dedicada a la investigación y fabricación de maquinaria para alimentos y a soluciones digitales para plantas completas.
“Fabricación inteligente de equipos para alimentos que impulsa la modernización industrial.”
— Misión de Shengtu
Registro de documentos del proyecto
La solicitud de cotización debe especificar la entidad contratante, el alcance de los equipos suministrados, el mercado de destino y los documentos que espera el comprador. Evalúe por separado las credenciales de la empresa, los registros de los equipos y los criterios de aceptación del producto.
Plataforma de ingeniería
Shengtu describe la plataforma STUnit, las actualizaciones inalámbricas independientes, la integración de líneas, la planificación de fábricas inteligentes y el soporte de tecnología de la información y tecnología operativa. Las propuestas del proyecto deben especificar qué funciones están incluidas en la línea cotizada.
Terminales y algoritmos
Entre las tecnologías de la empresa que Shengtu menciona se encuentran las cajas de control de bajo código, las puertas de enlace multiprotocolo, la visión YOLO y los algoritmos de borde. Que estén disponibles no significa que todas las funciones, cámaras, modelos, puertas de enlace o interfaces de datos sean estándar en una línea de snacks extruidos.
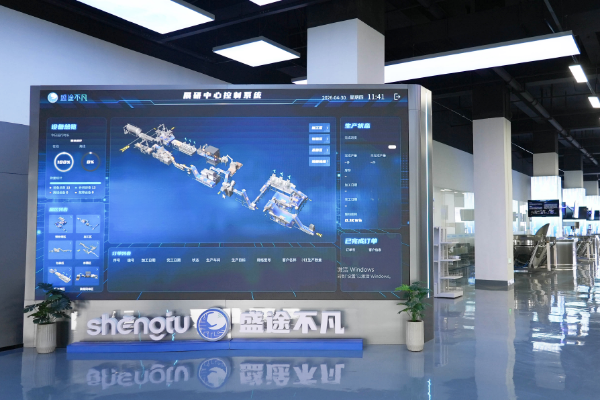
Revisión de tecnología operativa antes de habilitar el soporte remoto_
El alcance del soporte remoto debe revisarse en función del desempeño, la confiabilidad, la seguridad, la titularidad de las cuentas, los límites de red, el control de actualizaciones y las necesidades de recuperación. La cotización debe responder las siguientes preguntas para la línea específica. A agosto de 2026, NIST indica que la revisión 3 es la versión final y la revisión 4 es un borrador preliminar; la cotización debe confirmar cuál es la revisión final vigente. Esta referencia no demuestra que Shengtu haya implementado o certificado nada de lo anterior.45
-
¿El acceso remoto está deshabilitado, es temporal o es permanente?
-
¿Quién autoriza las sesiones y es titular de cada cuenta?
-
¿En qué zona de red se encuentra la línea?
-
¿Qué protocolos, puertos y direcciones de datos se requieren?
-
¿Cómo se prueban las actualizaciones antes de usarlas en producción?
-
¿Quién es titular de la lógica del PLC, las recetas y los respaldos de configuración?
-
¿Cómo se prueba la restauración?
-
¿Qué ocurre si se pierde la comunicación?
Factores que requieren una revisión de ingeniería ampliada
Los productos cuyo comportamiento de expansión no se ha comprobado, que tienen interfaces limitadas con la planta o que deben cumplir requisitos específicos del destino requieren una revisión ampliada antes de definir la lista de equipos. Esta revisión combina pruebas de producto, ingeniería de planta y la vía de conformidad aplicable, para que la cotización se base en datos definidos. A diferencia de una selección de catálogo, una buena decisión convierte las incógnitas en pruebas acordadas, responsables designados y criterios de aceptación.
Qué aporta la revisión ampliada
La compensación consiste en dedicar más tiempo a pruebas e ingeniería antes de cerrar la cotización, a cambio de una configuración y una base de aceptación vinculadas al proyecto real. Cada condición sin resolver recibe una acción siguiente y un responsable, en lugar de asignarle un valor de catálogo supuesto.
Condición del proyecto
Por qué el alcance actual está incompleto
Siguiente acción
Fórmula o forma sin probar
Se desconocen la ventana de proceso requerida y el comportamiento de la matriz
Acordar por escrito un protocolo de desarrollo o prueba del producto
Propiedades del polvo desconocidas
No se han determinado el comportamiento del material fino ni su concentración en la planta
Encargar una evaluación del peligro por polvo en los materiales y las instalaciones
Varias familias de alérgenos
No están definidos la secuencia, el acceso, el método de limpieza ni la verificación
Elaborar la matriz de cambio de formato por alérgenos antes de aprobar la distribución de planta
Línea de empaque existente
Es posible que la alimentación del producto, las señales, la acumulación y las interfaces de rechazo no coincidan
Intercambiar los datos de las interfaces y realizar una revisión de integración
No se especifican las normas del país de destino
Los requisitos de maquinaria, electricidad, compatibilidad electromagnética, contacto con alimentos y documentación pueden variar
Especificar el país de destino y los requisitos contractuales aplicables
Se solicita una conexión permanente con el proveedor
No se han resuelto la titularidad de las cuentas, la segmentación, los registros, las actualizaciones ni la recuperación
Realizar una revisión de seguridad de tecnología de la información y tecnología operativa
Un solo valor de producción para muchos productos
La producción aceptada puede variar según la fórmula, la forma, el acabado y el empaque
Establecer una base de aceptación independiente para cada familia de productos acordada
Soluciones digitales y herramientas de planificación
Herramientas para evaluar y configurar líneas de snacks extruidos y expandidos, y planificar su estructura.
Solicite una configuración según su producto y su planta
Envíe los datos que aparecen a continuación para que Shengtu pueda distinguir el alcance confirmado de las preguntas de ingeniería pendientes. Así, su respuesta podrá coordinar el extrusor, la ruta posterior, el empaque, los controles, los servicios auxiliares y el plan de aceptación sobre una misma base.
Parámetros de ingeniería de entrada
- 01Rango de materias primas y formulación
- 02Snack de referencia y formas objetivo
- 03Criterios de expansión, textura, humedad y color
- 04Base de cálculo de la materia prima de entrada y la producción aceptada
- 05Ruta de acabado con fritura o sin fritura
- 06Matriz de sazonado y alérgenos
- 07Requisitos de bolsa, película, peso y codificación
- 08Distribución de planta y ruta de acceso
- 09Electricidad, calentamiento, agua, aire, extracción y drenaje
- 10País de destino y documentos requeridos
- 11Reglas de acceso remoto y datos
- 12Requisitos de aceptación en fábrica y en planta
Preguntas frecuentes sobre líneas de snacks extruidos y expandidos
01 ¿Qué materias primas puede procesar una línea de snacks extruidos?
Empiece por la mezcla real de granos o almidones, los aditivos, el tamaño de partícula, el rango de humedad y la condición de alérgenos. Shengtu debe revisar la fórmula propuesta antes de confirmar la ventana de proceso o la configuración de los equipos.
02 ¿Puede un solo extrusor producir snacks de varias formas?
Las herramientas y el ajuste de parámetros pueden permitir producir más de una forma, pero eso no demuestra automáticamente que se pueda fabricar cualquier producto. Indique cada forma objetivo y acuerde la matriz, el cortador, el rango de formulación y los criterios de aceptación correspondientes.
03 ¿Cómo se define el alcance de una línea de producción de snacks extruidos?
Antes de definir los equipos, relacione la fórmula, el snack terminado, la base de cálculo de la producción, la planta, la ruta de acabado, el empaque, los controles y la evidencia de aceptación. Así se hacen visibles las compensaciones entre la flexibilidad y un alcance de proyecto que pueda probarse.
04 ¿Puede la línea de producción de snacks fabricar un snack de maíz expandido?
El snack de maíz expandido es uno de los productos objetivo que deben especificarse con su fórmula, forma, acabado y empaque reales. Shengtu debe confirmar la ventana del producto y la configuración de la línea de producción, en lugar de asumir que el nombre del producto demuestra la compatibilidad.
05 ¿Por qué es importante la humedad de alimentación en la extrusión?
La humedad de alimentación interactúa con la temperatura, las condiciones del tornillo, la formulación y el comportamiento de la matriz, lo que puede modificar la expansión y la textura. Debe formar parte de una ventana de producto controlada, no de un valor de ajuste universal copiado.
06 ¿La ruta posterior a la extrusión siempre incluye fritura?
No. El contexto de los equipos proporcionado por el cliente incluye una freidora y un sistema para retirar el exceso de aceite, pero el proyecto podría requerir otra ruta térmica confirmada; cada ruta plantea sus propias necesidades de servicios auxiliares, humedad, textura y enfriamiento.
07 ¿Cómo se debe comparar la capacidad de producción?
Use la misma base para las materias primas de entrada, la especificación del producto terminado aceptado, el tiempo de operación previsto, las pérdidas de producto y el empaque. Un solo valor de catálogo no revela qué estación limita la capacidad ni cuál es la producción empacada aceptada.
08 ¿Qué determina el precio de una línea de extrusión de snacks?
El precio depende de la familia de productos, la base de cálculo de la producción, la ruta térmica, el alcance de los equipos, la distribución de planta, los servicios auxiliares, los controles, la inspección, el empaque, las pruebas, los documentos, la instalación y los límites del servicio. Shengtu confirma las condiciones comerciales únicamente en la cotización del proyecto.
09 ¿Cómo deben comparar los compradores a los fabricantes de líneas de extrusión de snacks?
Proporcione a cada fabricante el mismo registro sobre el producto, la planta, los servicios auxiliares, los controles, el empaque y la aceptación. Compare por escrito los elementos incluidos, las exclusiones, los límites de responsabilidad y la evidencia, en lugar de guiarse por adjetivos de catálogo.
10 ¿Qué afecta el precio de un extrusor de alimentos de doble tornillo?
El rango de formulación, los controles de proceso, el alcance del tornillo y la matriz, la alimentación, los equipos auxiliares, las pruebas, los documentos y los límites del servicio pueden modificar la cotización de un componente. El precio del componente no sustituye una propuesta para una línea equilibrada.
11 ¿Una línea de producción de snacks de maíz expandido es una especificación de compra completa?
No. Snack de maíz expandido designa una familia de productos; la fórmula, la forma, el acabado, la base de cálculo de la producción, el empaque, la planta y los criterios de aceptación definen el proyecto que debe cotizarse.
12 ¿La automatización significa que la producción funciona sin supervisión?
No. Los sistemas de control pueden coordinar recetas, estaciones, alarmas y datos, pero los operadores capacitados siguen siendo responsables de verificar los materiales, realizar la limpieza y desinfección, verificar la inocuidad de los alimentos, hacer el cambio de formato y el mantenimiento, y aplicar medidas correctivas.
13 ¿Cómo se debe controlar el polvo combustible?
Evalúe los materiales y las instalaciones reales; luego, asigne responsables específicos para los equipos, la recolección de polvo, la ventilación, la protección del edificio, el orden y la limpieza, y los controles operativos. No considere que la etiqueta de una máquina basta para evaluar la seguridad del sitio frente al polvo.
14 ¿Quién es responsable de validar la inocuidad de los alimentos?
Conforme a la legislación aplicable, el operador de la empresa alimentaria es responsable del análisis de peligros específico para sus instalaciones y productos, así como de los controles validados. Los proveedores de equipos deben proporcionar la información de diseño y las interfaces acordadas que respalden ese plan.
15 ¿Qué debe acordarse sobre el acceso remoto?
Especifique si el acceso estará deshabilitado, será temporal o permanente; luego, defina las cuentas, las aprobaciones, la autenticación, la segmentación de la red, los registros de sesión, las actualizaciones, las copias de seguridad y la recuperación. Incluya el modelo acordado en el alcance de control y en el registro de aceptación.
16 ¿Qué debe enviar primero el comprador?
Envíe el resumen del producto, la base de cálculo de la producción objetivo, el formato de empaque, la distribución de planta, los servicios auxiliares, el país de destino, los requisitos de seguridad e inocuidad alimentaria, las reglas de control y los criterios de aceptación. Marque los campos que aún no estén definidos para que ingeniería pueda resolverlos de forma transparente.
Los certificados y documentos aplicables se confirman para el modelo y la configuración del equipo, así como para el país de destino. Los registros del sistema de gestión de la empresa se revisan por separado de los documentos de conformidad del producto.
Trending now