Póngase en contacto con Shengtu Bufan Company
Familia de productos
Proporcionados por el comprador
Receta, ingredientes, alérgenos y uso previsto

Shengtu diseña líneas de producción de alimentos liofilizados y congelados rápido según el estado final que necesita vender: un alimento seco estable o un producto congelado con piezas separadas. Empiece por la tarjeta de aplicación más cercana y luego especifique la carga del producto, el criterio de finalización de calidad, los servicios auxiliares, la higiene, el empaque, los controles y los criterios de aceptación antes de definir la capacidad nominal de la línea.
Primero se define el proceso y después el equipo. La liofilización y la congelación rápida individual resuelven necesidades de conservación distintas; una prueba del producto debe confirmar el proceso, el ciclo y la condición final.
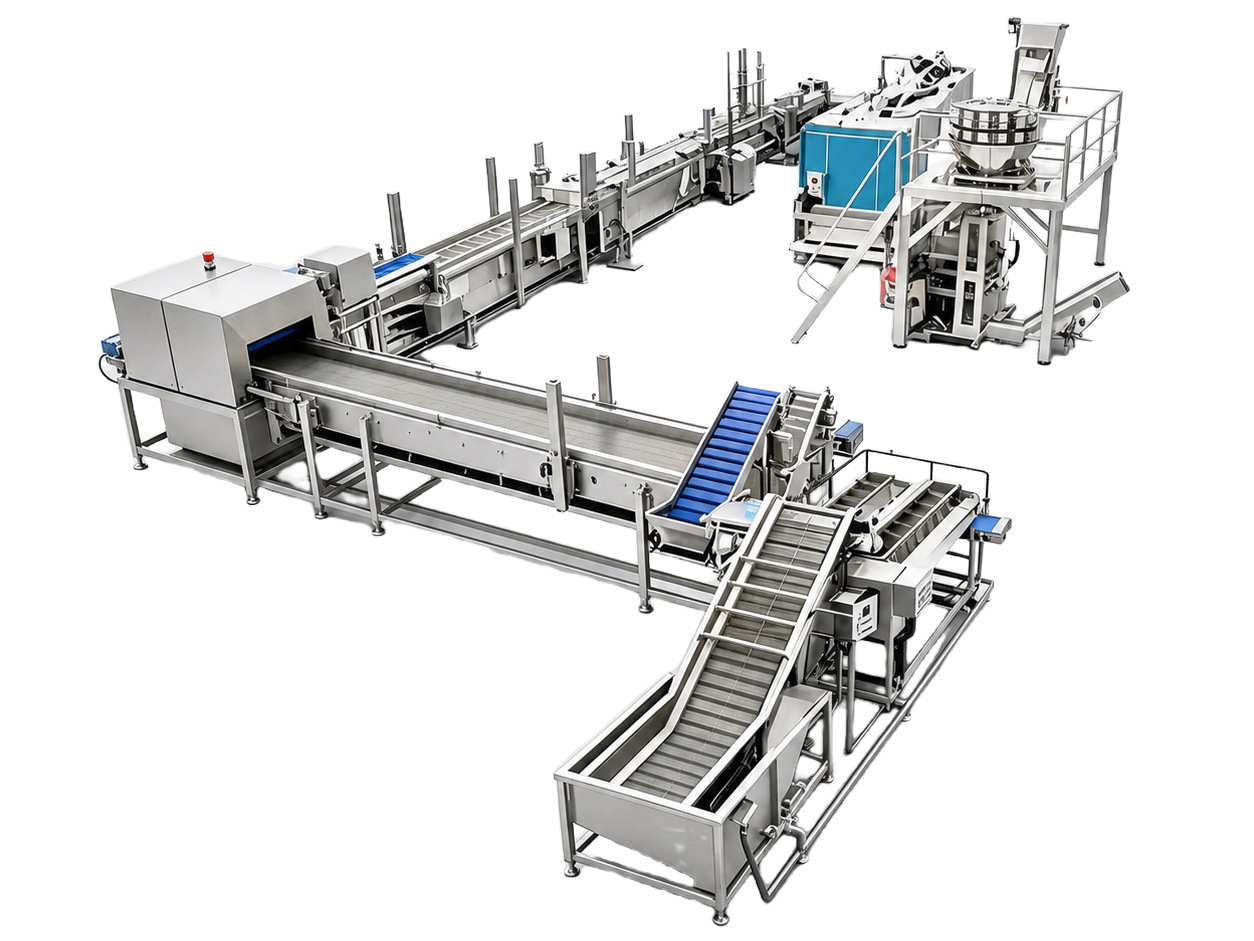
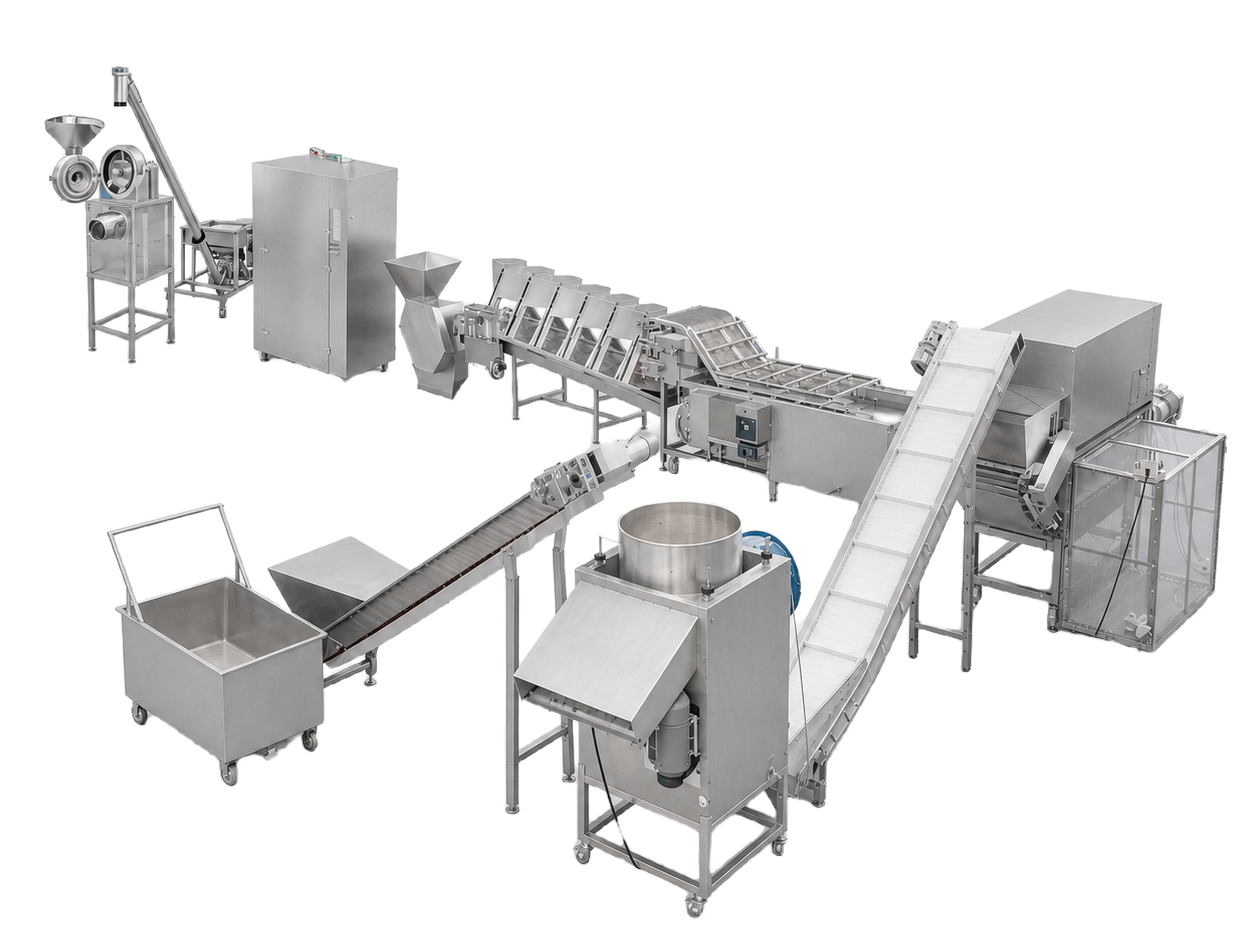
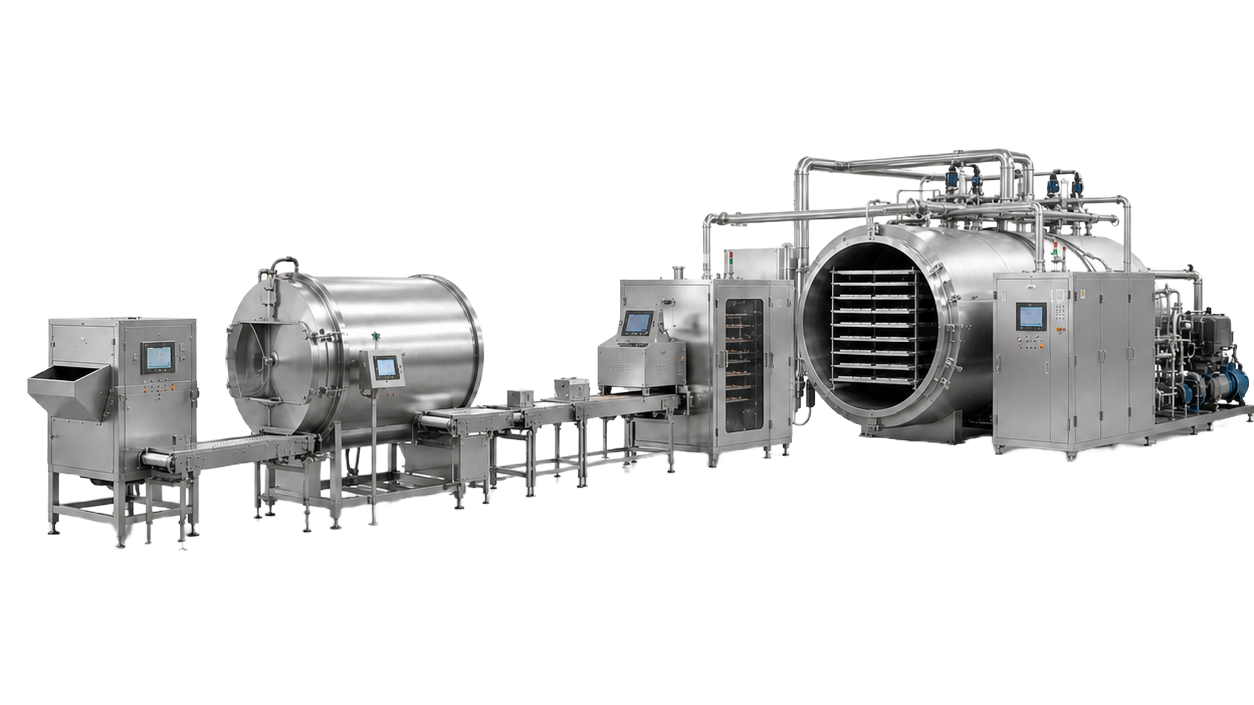
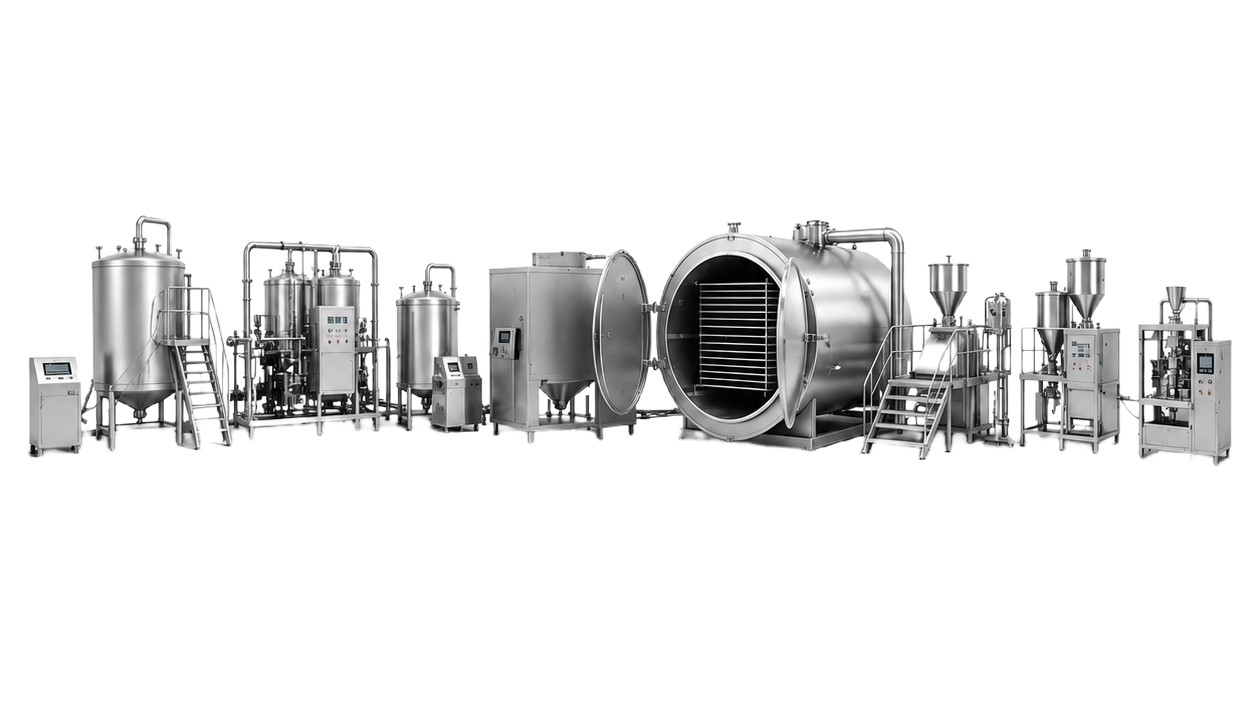
Esta comparación de procesos se basa en la guía de la FDA sobre actividad de agua para el estado final del producto seco y en la guía de Virginia Tech sobre IQF para las preguntas de preparación del producto. Ninguna de las dos fuentes determina el proceso comercial definitivo.
Definimos las interfaces de preparación, congelación o precongelación, secado o manipulación de producto congelado, inspección y empaque. Definimos las opciones de control, datos y acceso remoto según el alcance del proyecto.
Los módulos de preparación, congelación, liofilización, transporte, inspección y empaque se revisan como una sola ruta del producto. El acceso para mantenimiento y los límites de limpieza se mantienen visibles en cada punto de transferencia.
Las recetas, los valores de consigna, los enclavamientos, las alarmas y las funciones de los operadores se definen para la configuración aprobada. Una lista de señales identificadas evita suposiciones de último momento entre módulos.
Las necesidades de puerta de enlace, eventos, registro del proceso y servicio remoto se definen en función de la red de planta. Deben asignarse responsables específicos para el control de acceso, la aprobación de actualizaciones, las copias de seguridad, la recuperación y el registro de actividad.
NIST SP 800-82 Rev. 3 aborda la seguridad de la tecnología operativa junto con las restricciones de rendimiento, confiabilidad y seguridad. ISA-95 proporciona capas de integración útiles, pero ninguna de estas fuentes demuestra que una opción específica esté incluida hasta que aparezca en el alcance aprobado del proyecto de Shengtu.
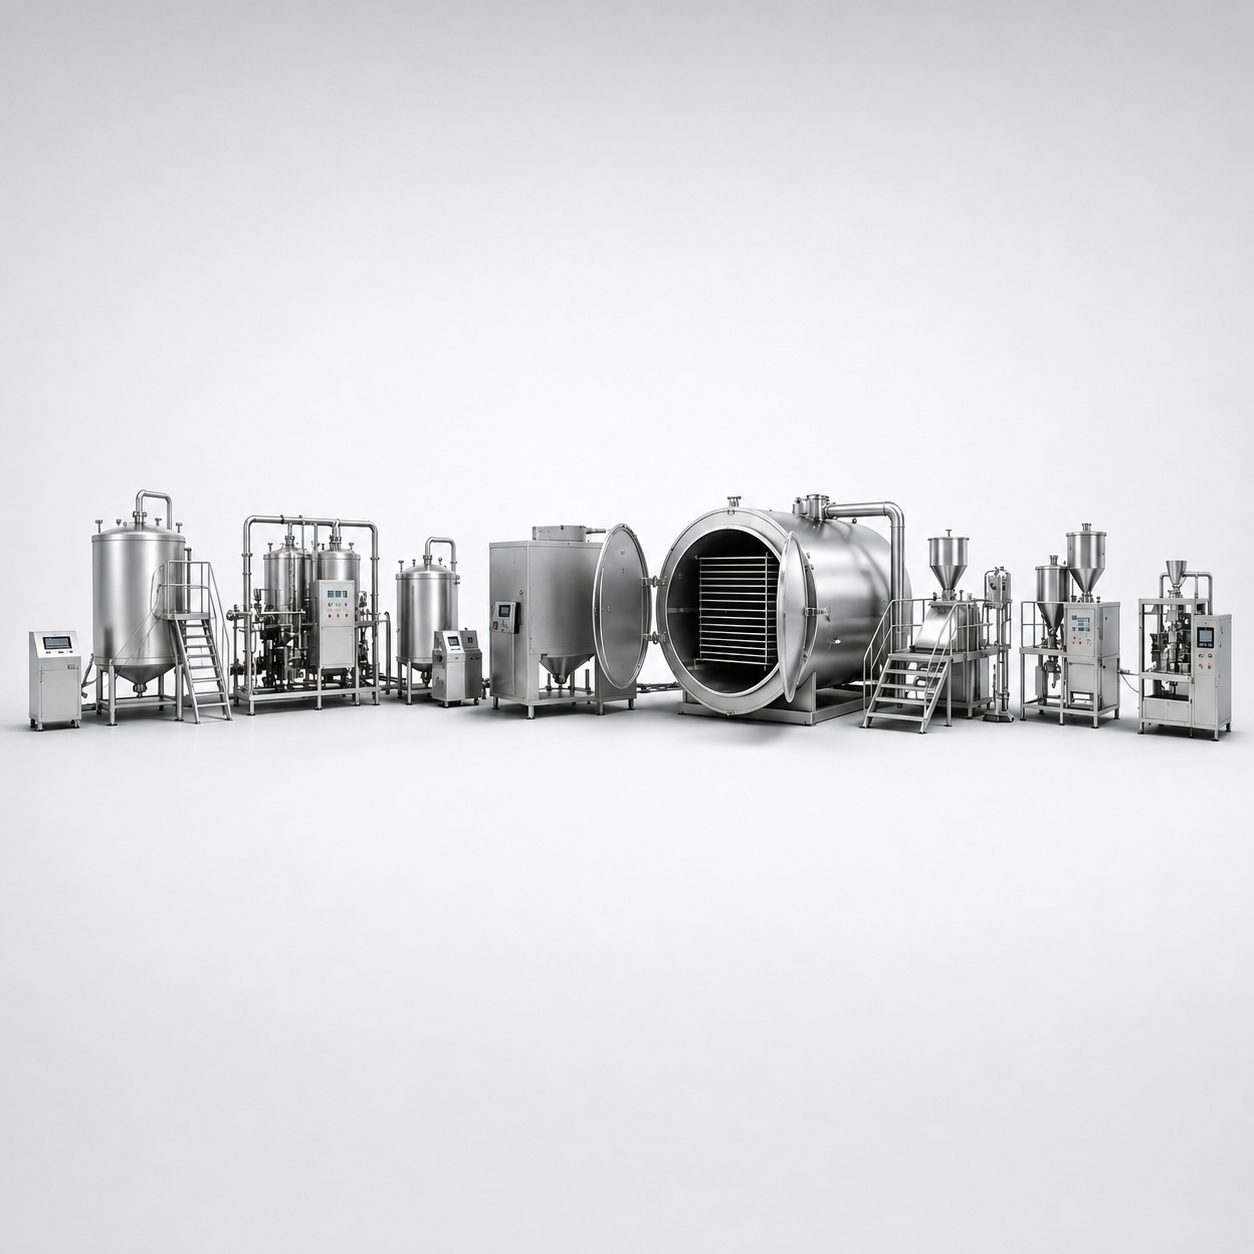
Definimos el alcance de cuatro familias de líneas: sopas y atoles instantáneos, carnes y mariscos, alimentos congelados rápido IQF e ingredientes para café, té o bebidas. Cada tarjeta es un punto de partida no exclusivo; las pruebas del producto pueden llevar a una configuración final que abarque varias tarjetas.
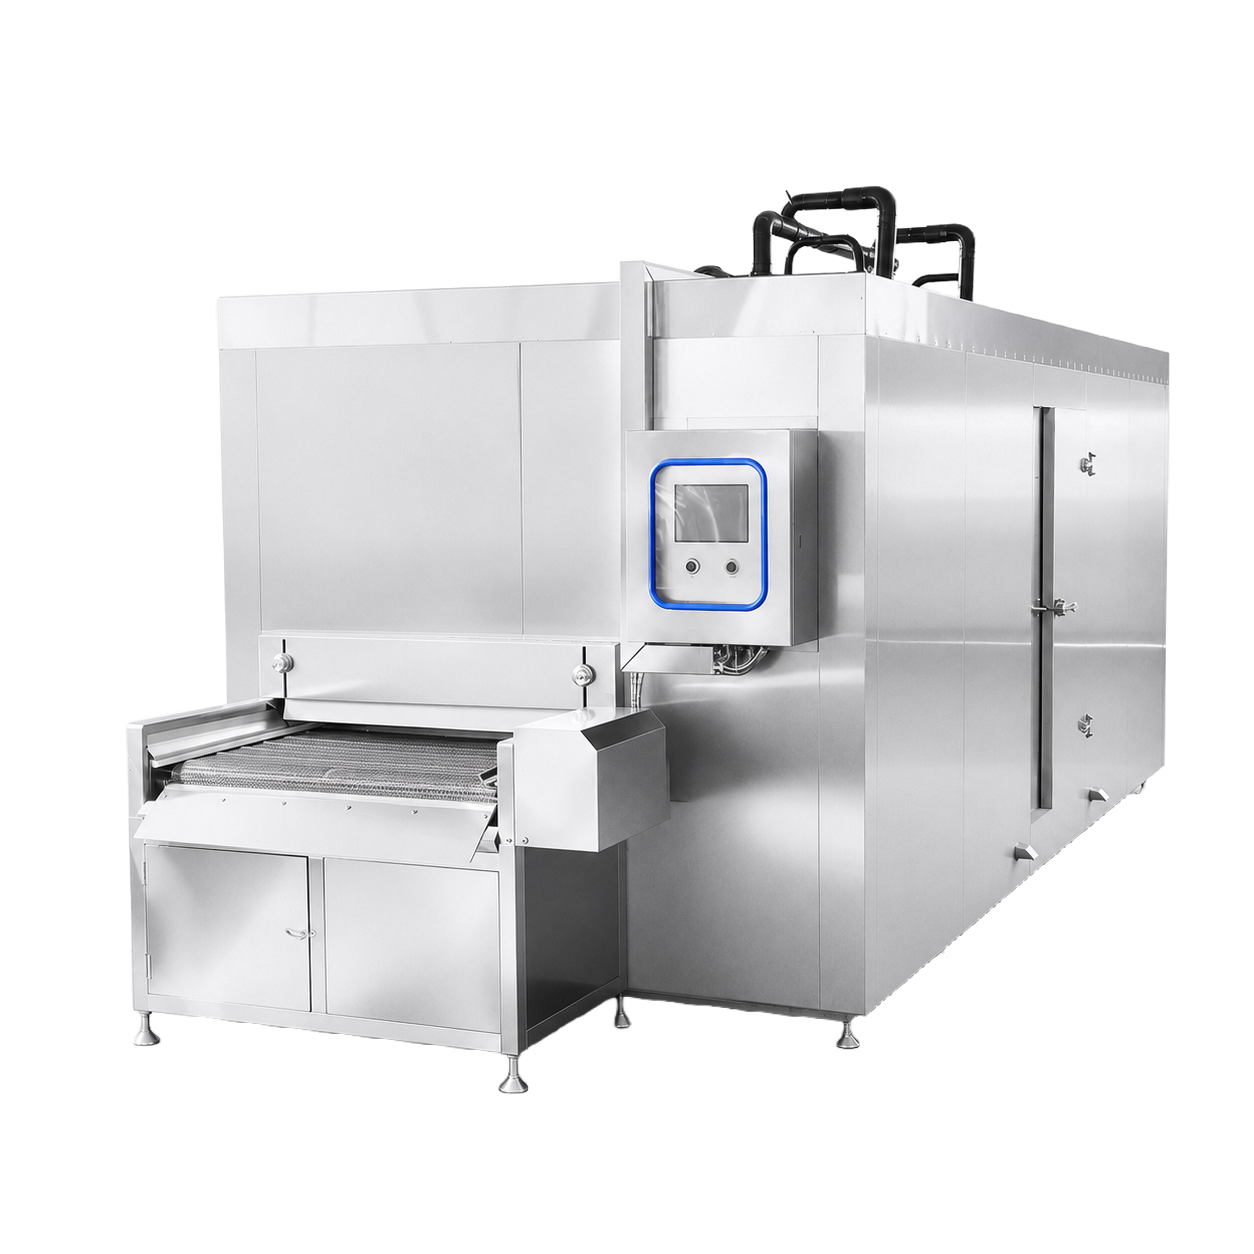
Para mezclas cocidas, sopas, atoles y componentes de comidas instantáneas que requieren precocción, congelación controlada, liofilización y empaque hermético. La viscosidad de la receta, la profundidad de llenado, las inclusiones, el criterio de finalización del secado y el objetivo de rehidratación determinan la prueba.
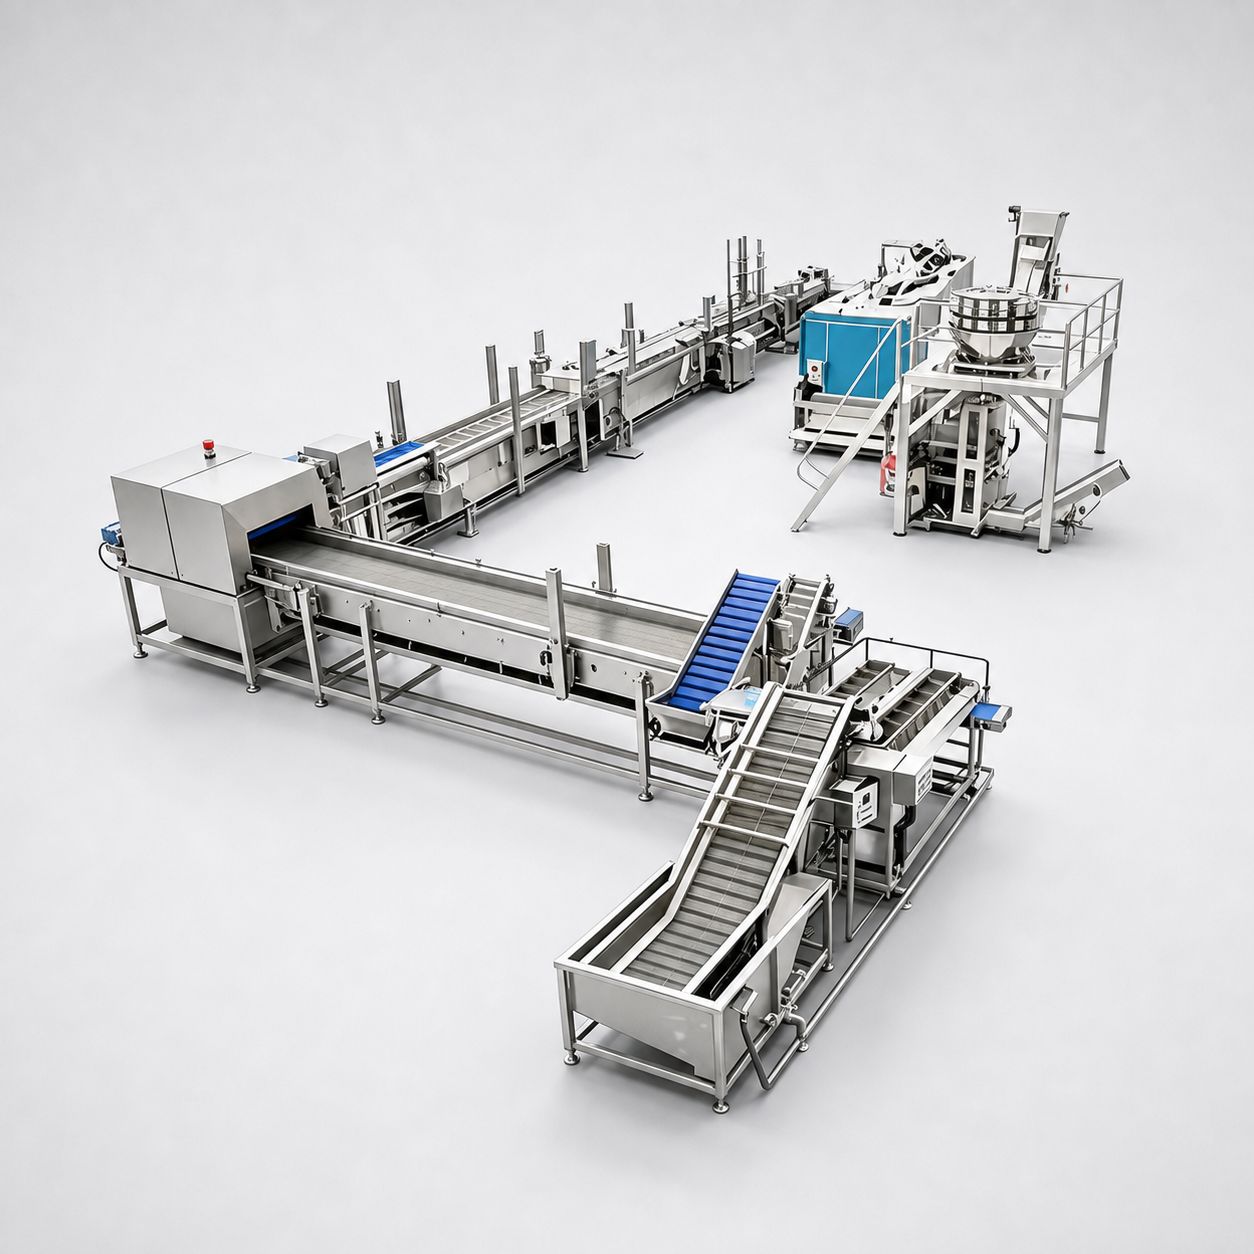
Para tiras, piezas o porciones preparadas cuya geometría y composición puedan mantenerse durante la congelación, el secado primario y el secado secundario. Es necesario validar el grosor de las piezas, la grasa, el patrón de carga, la actividad de agua, la barrera del empaque y el uso previsto tras la rehidratación.
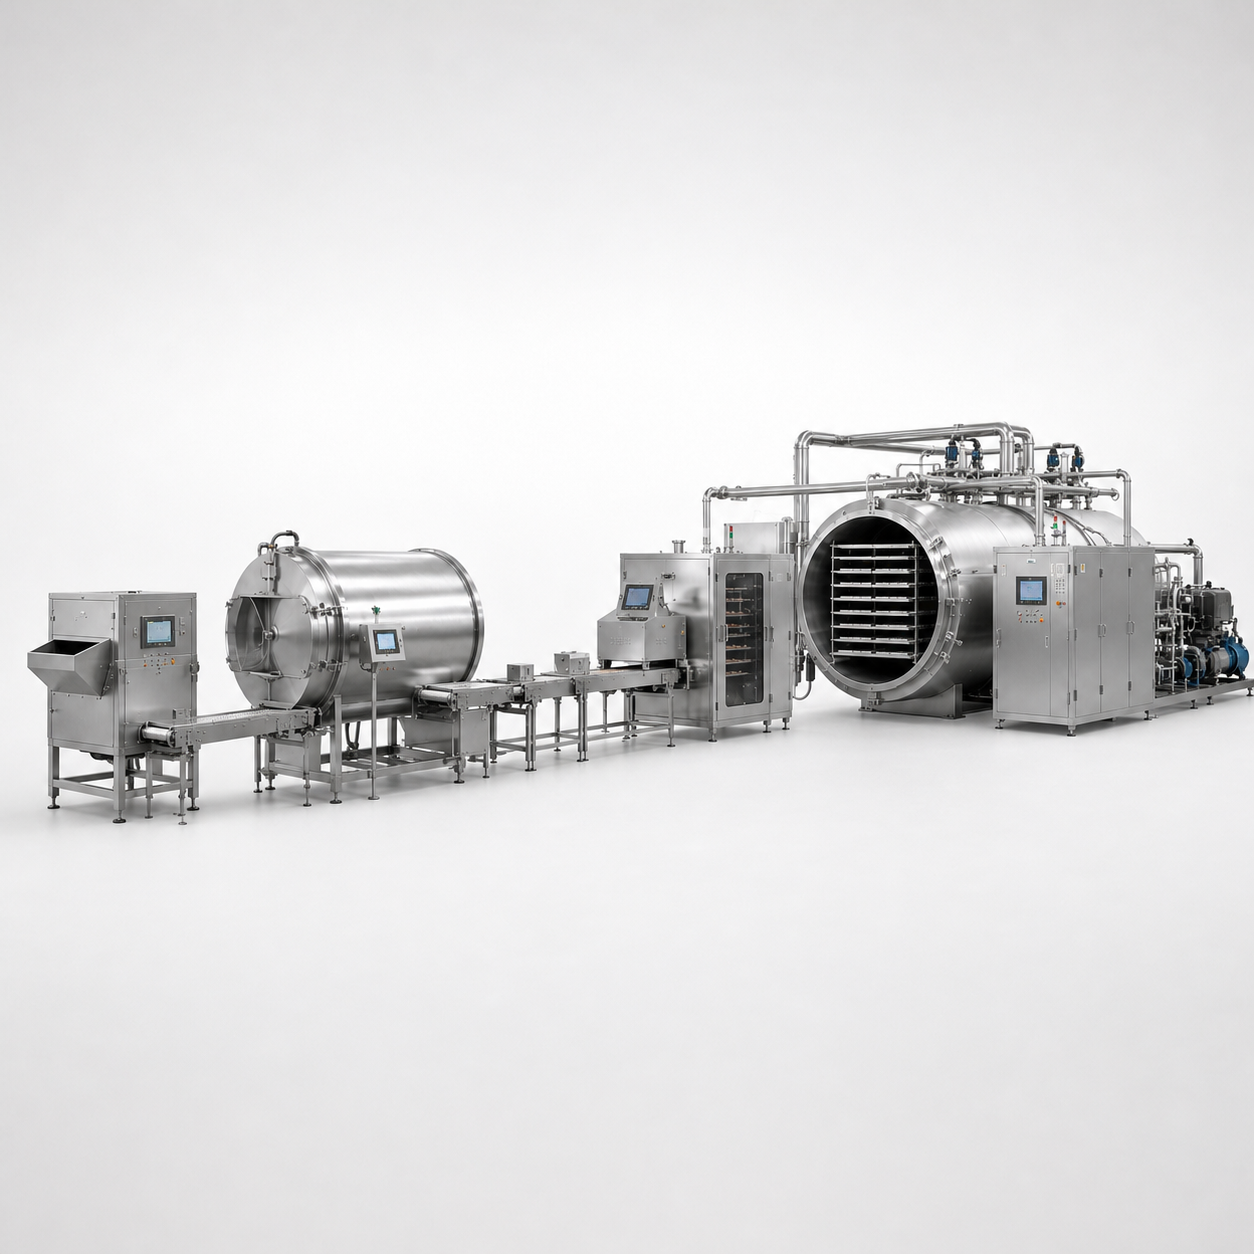
Para piezas preparadas que se mantienen congeladas durante el empaque, el almacenamiento y la distribución. La geometría del producto, el agua superficial, el preenfriamiento, la alimentación uniforme, la separación temprana y la transferencia a la cadena de frío son factores importantes junto con la temperatura de congelación.
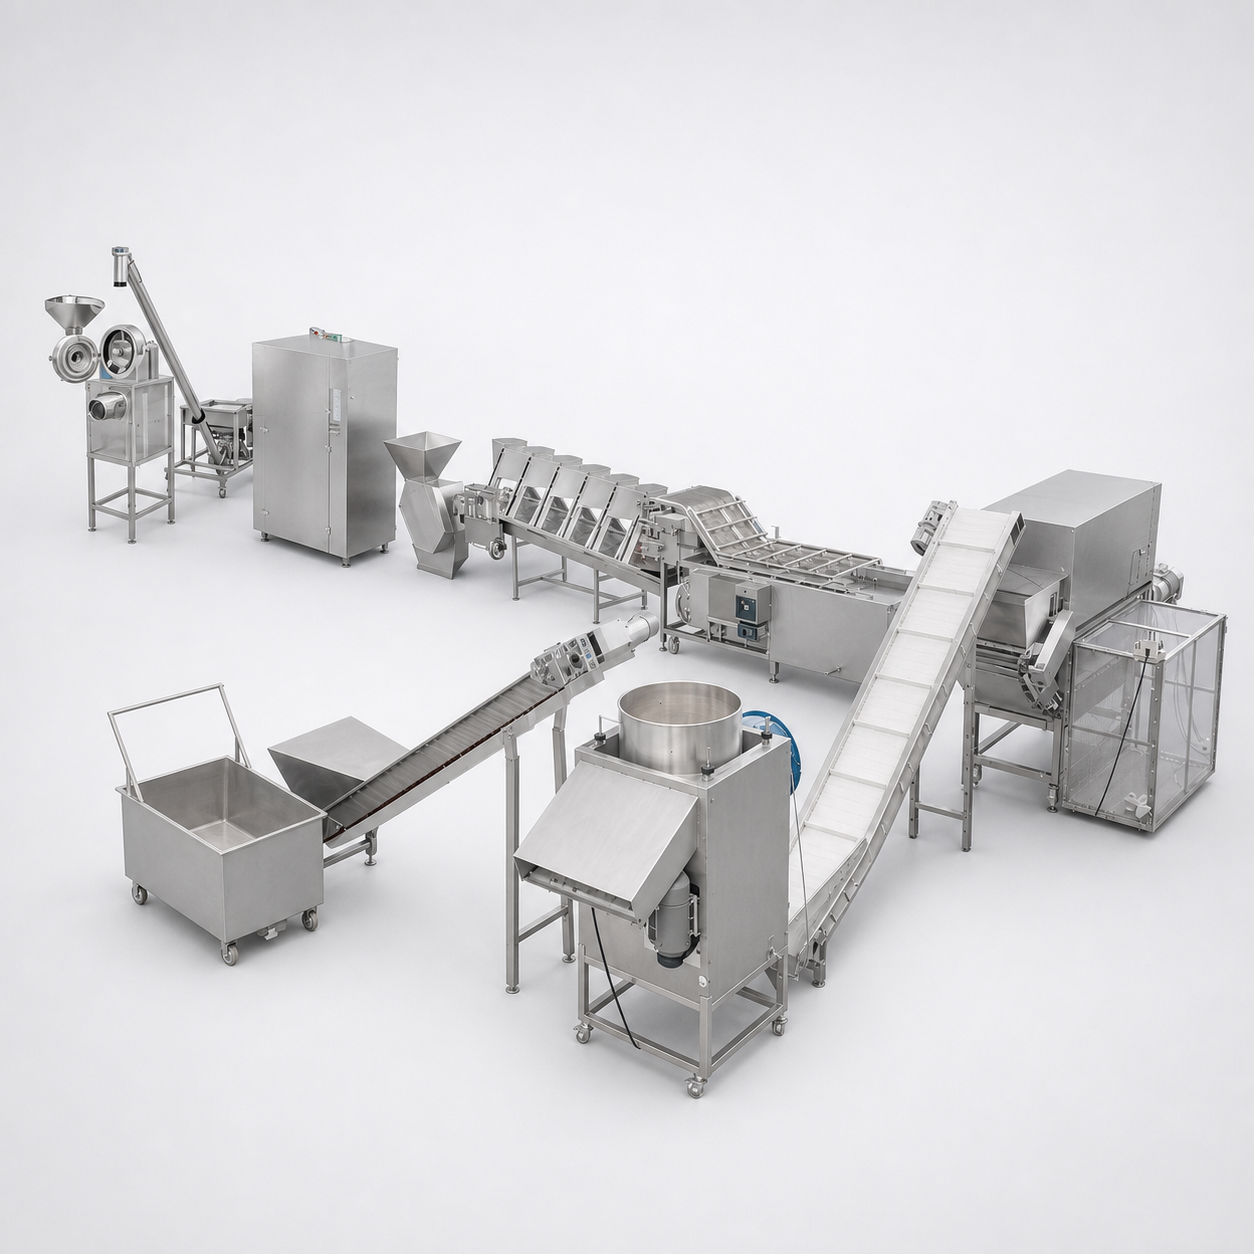
Para extractos o ingredientes para bebidas que pasan por molienda o extracción, concentración, congelación, liofilización y manipulación de polvos. El contenido de sólidos, el perfil aromático deseado, el comportamiento durante la congelación, el criterio de finalización del secado y el formato de empaque final determinan el proceso.
La liofilización comienza con un producto que pueda congelarse como una carga repetible y continúa con el secado primario y el secado secundario. El ciclo adecuado depende de la transferencia de calor, el flujo de vapor, la presión de la cámara, la carga térmica del condensador, el grosor del producto y el criterio de finalización exigido por el empaque y el mercado.
receta, corte, cocción o concentración
profundidad de llenado, patrón de bandejas, masa por lote
estructura y temperatura del producto
sublimación y carga de vapor
eliminación de la humedad ligada
criterio de finalización y materiales extraños
barrera, sellado y almacenamiento
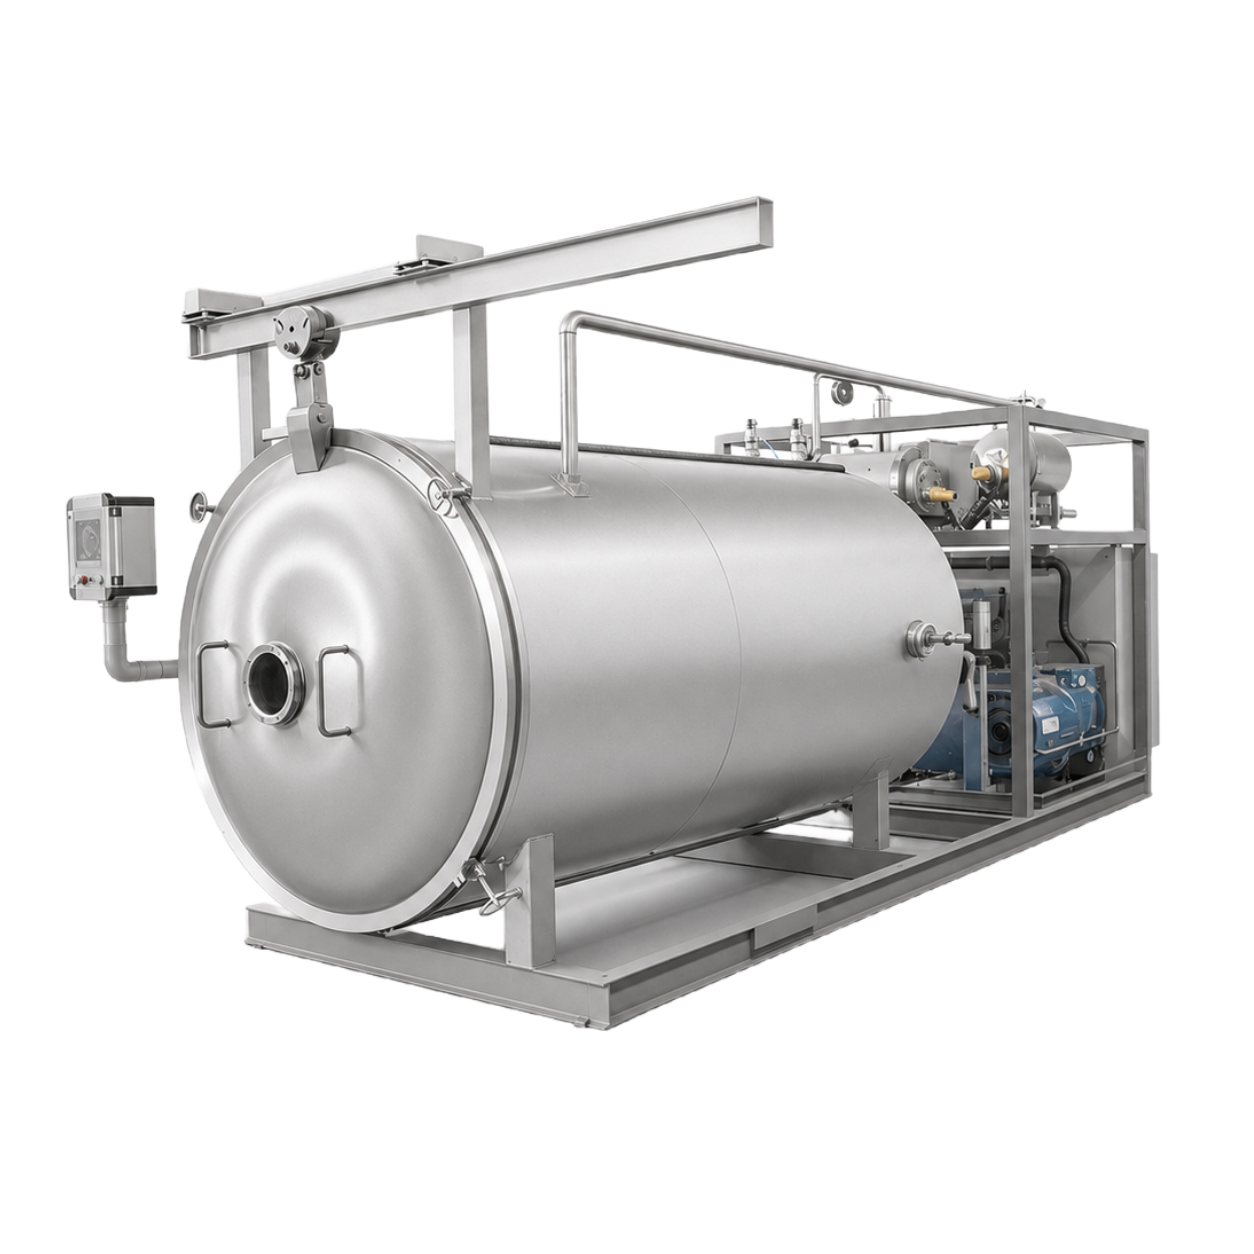
Una carga de producto genera vapor de agua, a diferencia de una cámara vacía. Los límites del condensador, el vacío y la entrada de calor deben evaluarse con la carga y la receta previstas.
La presión más baja o el condensador más frío no garantizan por sí solos el ciclo seguro más rápido. La temperatura, la estructura y los límites de calidad del producto siguen siendo parte de la prueba.
La FDA explica que la actividad de agua afecta la estabilidad de los alimentos y que debe alcanzar un nivel adecuado después del secado y mantenerse aceptable durante el almacenamiento. Por ello, el proyecto necesita un criterio de finalización específico para el producto y un plan de empaque, no un valor de consigna universal de Shengtu.
Un congelador IQF es solo una etapa de la cadena de manipulación. Un producto frío aún puede aglomerarse, deshidratarse o perder la condición especificada si no se controlan el agua superficial, las caras de corte pegajosas, la distribución irregular, el tiempo de residencia o el historial de temperatura aguas abajo.
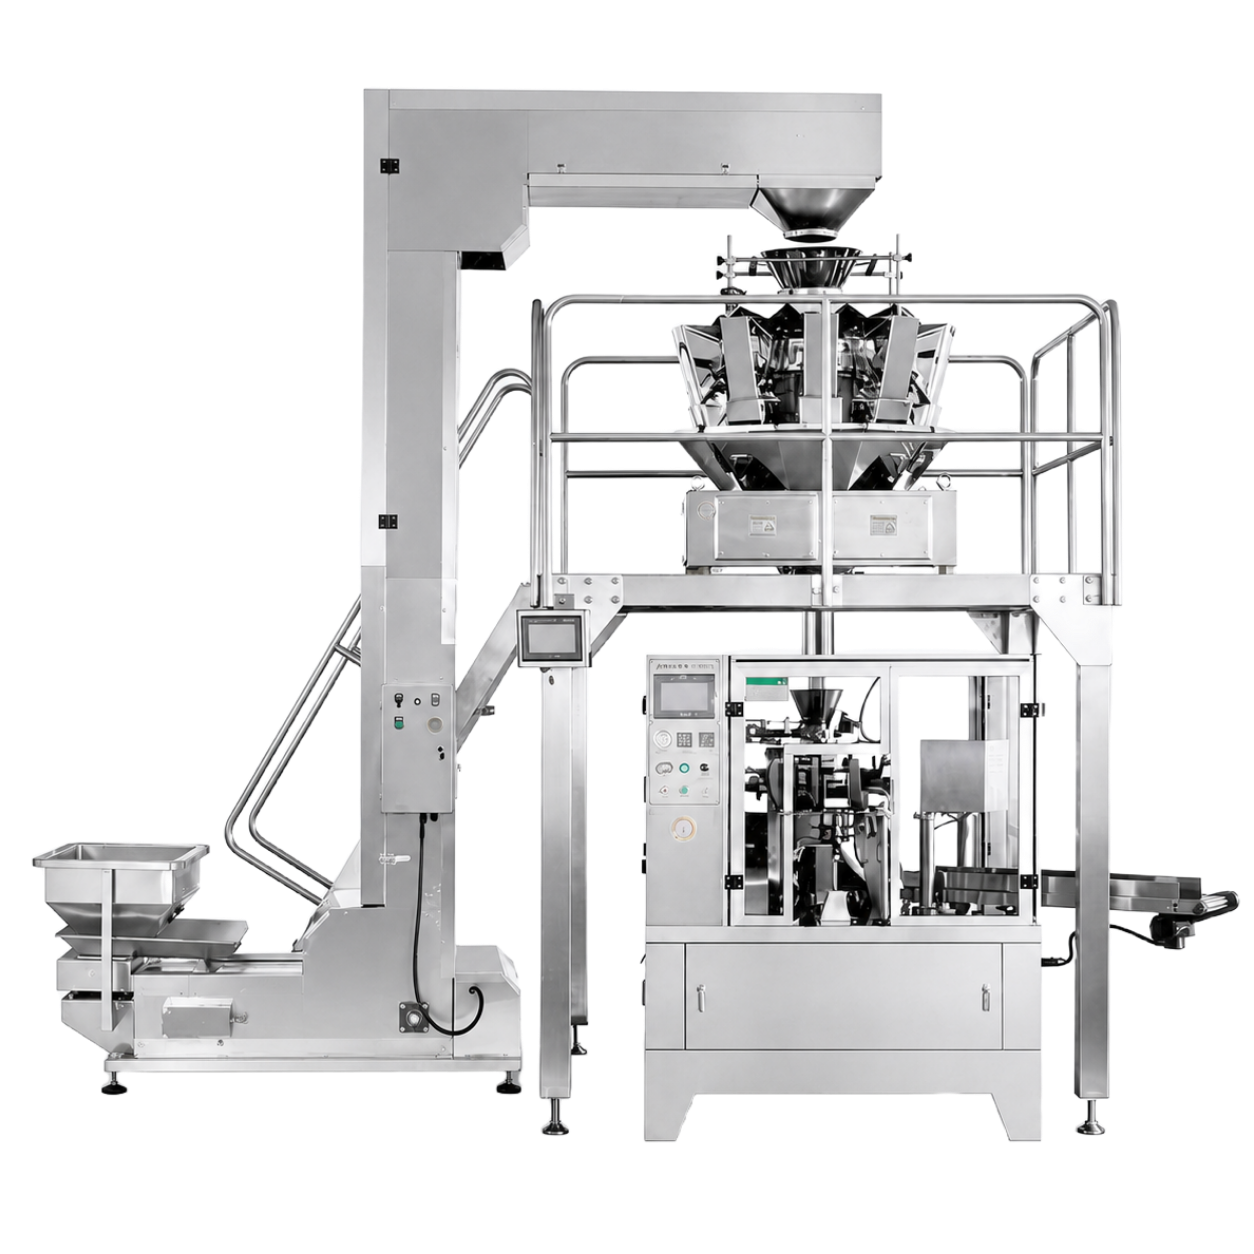
El riesgo de aglomeración persiste porque interactúan la preparación del producto y la carga térmica de congelación del lado del aire. La FAO identifica la geometría, las temperaturas inicial y final del producto, la temperatura del medio de refrigeración, la transferencia de calor y las propiedades del producto como factores independientes que determinan el tiempo de congelación; Virginia Tech también relaciona la distribución uniforme, el secado superficial, el preenfriamiento y el grosor con el procesamiento IQF de edamame. Shengtu toma estos hallazgos como preguntas para las pruebas, no como ajustes universales.
Revisamos las especificaciones del producto antes de definir el proceso de conservación. Identificamos los límites de los servicios auxiliares y la refrigeración antes de aprobar el alcance de los equipos.
Receta, ingredientes, alérgenos y uso previsto
Revisión del proceso, las superficies en contacto con el producto y la limpieza
kg/h o kg/por lote, turnos y combinación de SKU
Modelo de carga, balance de línea y alcance de acumulación
mm, masa por pieza, profundidad de llenado o contenido de sólidos
Datos para las pruebas de congelación y secado
Actividad de agua, rehidratación, separación o condición de salida
Criterios de aceptación y transferencia al empaque
V / Hz, kW disponibles y estándar de planta
Diseño eléctrico y límites de los servicios auxiliares
Condiciones de agua, vapor, aire, drenaje y refrigeración
Lista de conexiones y responsabilidades de la planta
m² disponibles, alturas, accesos y espacios libres para mantenimiento
Distribución de planta y ruta de instalación
Tamaño del empaque, película o bandeja, sellado, codificación e inspección
Velocidad de transferencia e interfaz aguas abajo
Protocolos, usuarios, etiquetas de datos, requisitos de IP y política de acceso remoto
Arquitectura de control y registro de responsabilidades
Producto de prueba, duración, muestreo e idioma de la documentación
Prueba FAT, puesta en marcha y plan de entrega
Los alimentos de baja humedad y los alimentos congelados requieren controles de peligros distintos, pero ambas líneas deben poder limpiarse y mantenerse. Revisamos el acceso para la limpieza, el cambio de formato por alérgenos y los límites de las superficies en contacto con alimentos para la configuración propuesta.
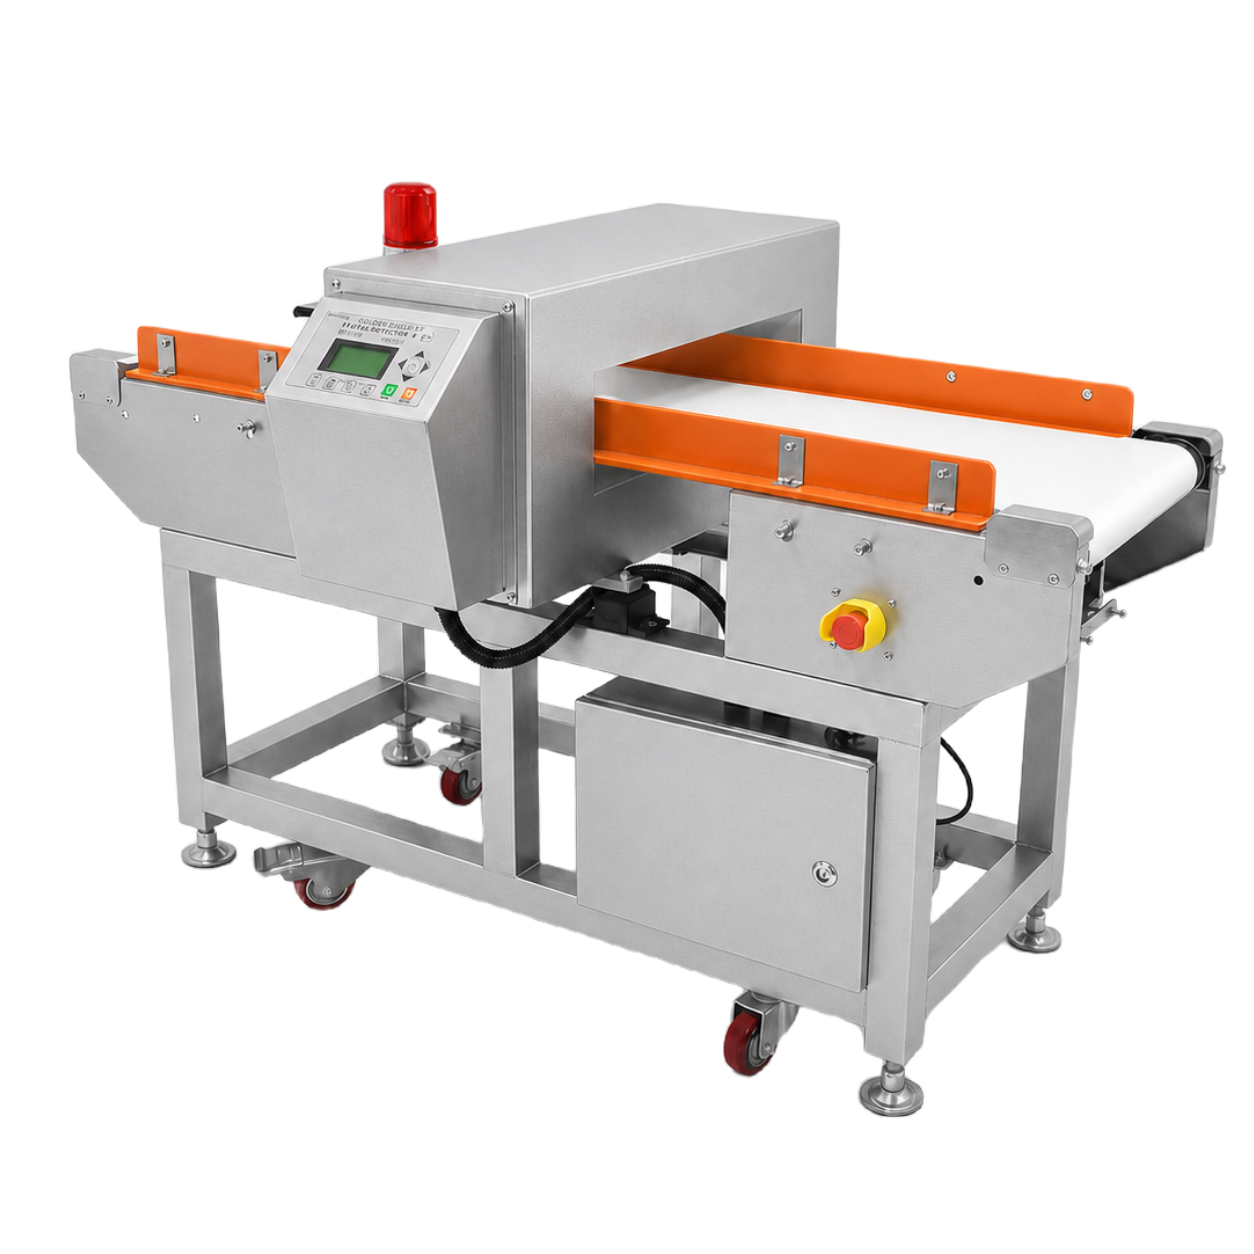
¿Se puede acceder a las superficies en contacto con el producto, limpiarlas e inspeccionarlas?
¿Los materiales resisten el producto, los productos químicos de limpieza y el entorno?
¿Se pueden acumular agua, residuos o producto en zonas ocultas?
¿Los instrumentos están ubicados y reciben mantenimiento según el proceso que controlan?
¿Por dónde se desplazan los productos crudos, cocidos, de baja humedad o expuestos?
¿Cómo se asignan el monitoreo ambiental y las acciones para determinar la causa raíz?
¿Qué permite liberar una línea limpia después de un cambio de formato por alérgenos?
¿Qué eventos de lotes, registro del proceso e inspección deben pasar por la interfaz de empaque?
Registramos los datos de las pruebas del producto y el método de aceptación antes de evaluar el rendimiento. En la propuesta especificamos los módulos incluidos, las exclusiones y las decisiones pendientes.
Riesgo de interfaces ocultas: Para quien compra una línea de producción, los riesgos de interfaces ocultas pueden retrasar la instalación porque el fabricante de la máquina, el contratista de refrigeración, el equipo de la planta y el proveedor de empaque pueden suponer límites distintos. El registro escrito de interfaces asigna a cada parte un dato verificable y un responsable de aceptación.
Defina el alimento, el estado final previsto, la receta, la geometría, la carga y el empaque.
Seleccione FD, IQF o una prueba comparativa y acuerde los criterios de finalización que se medirán.
Defina la preparación, la conservación, la inspección, el empaque, el acceso y la acumulación.
Asigne responsabilidades para la refrigeración, los servicios auxiliares, los controles, los datos, las obras del edificio y las máquinas de terceros.
Registre las suposiciones, las exclusiones, la documentación, la prueba FAT y las condiciones de las pruebas en planta.
Coordine la preparación de la planta, los datos para la puesta en marcha, los temas de capacitación, el cierre de la lista de pendientes y los registros.
Coordinamos los datos para la puesta en marcha, los temas de capacitación y los documentos de entrega según el alcance aprobado. Aprobar una prueba en fábrica no sustituye una prueba en planta con los servicios auxiliares, el producto, el empaque y los equipos conectados reales.
El precio y el cronograma de la línea dependen del proceso validado, la carga útil, la cantidad de módulos, la carga térmica de refrigeración o vacío, el diseño higiénico, el empaque, los controles, la documentación y los límites del servicio en planta. Sin esos datos, dos listas de equipos podrían no describir proyectos comparables.
No se publican cálculos de recuperación de la inversión, porcentajes de ahorro energético ni retornos de clientes de Shengtu. Compare el alcance de compra con los servicios auxiliares, los cambios de formato, la pérdida de rendimiento, el tiempo de limpieza, las paradas de empaque, el acceso para mantenimiento, los repuestos, la puesta en marcha y los riesgos de interfaces pendientes.
Shengtu combina investigación de maquinaria para alimentos, fabricación y planificación de soluciones digitales para plantas completas en Weifang. Las imágenes de familias de líneas proporcionadas documentan el alcance de las soluciones; no se presentan resultados de clientes, cifras de equipos instalados ni rendimientos fijos sin registros atribuibles.
El material del cliente incluye ilustraciones de líneas completas y medios de módulos para sopas y atoles FD, carnes y mariscos FD, alimentos preparados IQF e ingredientes para bebidas FD.
La maquinaria, los controles, los servicios auxiliares, el empaque y las interfaces de planta se integran en un único límite de propuesta. La configuración aprobada determina qué suministrará Shengtu.
Las pruebas de producto y los registros de aceptación corresponden al producto y la configuración que los generaron. Ninguna cifra, patente ni certificación de la competencia se atribuye al rendimiento de Shengtu.
Es posible cotizar una línea cuando se conocen conjuntamente el comportamiento del producto, las necesidades del proceso, las interfaces y los criterios de aceptación.
Las referencias técnicas públicas se mantienen separadas de las pruebas de la empresa: NIST orienta las responsabilidades relacionadas con los controles conectados y 21 CFR 117.40 orienta la revisión del diseño de equipos. El material proporcionado por Shengtu solo establece el alcance documentado de las familias de líneas.
La liofilización no es una mejora automática frente a IQF, e IQF no sustituye un producto seco estable. El mejor proceso es el que cumple los requisitos del producto, el empaque, la distribución y el negocio, según los resultados de las pruebas.
Elíjala cuando la estabilidad en seco, el bajo peso de envío, la preparación rápida o la rehidratación justifiquen el proceso de secado al vacío. Valide la carga térmica del ciclo y la protección del empaque.
Elíjala cuando se acepte una cadena de frío y la separación de las piezas, la manipulación en estado congelado o el empaque rápido definan el producto. Valide la condición de la superficie y el control de temperatura aguas abajo.
Algunos portafolios requieren ambos resultados u otro método de conservación. Las pruebas piloto pueden evitar que un proyecto de inversión incluya suposiciones incompatibles sobre los productos.
Un vacío más profundo y una refrigeración más fría no garantizan un ciclo de liofilización seguro y más rápido.
Una prueba de vacío del sistema vacío no demuestra el rendimiento con una carga de producto húmedo.
La temperatura del aire del congelador por sí sola no garantiza que las piezas permanezcan separadas tras el almacenamiento y la distribución.
La capacidad nominal de una máquina no demuestra la producción neta de toda la línea cuando el empaque o la limpieza controlan el cronograma.
Evalúe las características del producto y los requisitos de procesamiento para determinar el proceso óptimo de liofilización o congelación rápida.
Defina las interfaces físicas, los límites de terceros, las conexiones de servicios auxiliares y los límites de integración de su proyecto de línea de producción.
Reúna los datos de capacidad de procesamiento requerida, disponibilidad de servicios auxiliares y limitaciones de las instalaciones para iniciar una revisión precisa de ingeniería y cotización.
Parta de las condiciones que exige el mercado: si busca un producto seco y estable a temperatura ambiente, la opción es la liofilización; si busca un producto congelado con piezas separadas, la opción es IQF. Compare ambas mediante pruebas del producto cuando aún haya dudas sobre la calidad, la rehidratación, la cadena de frío o los costos.
Indique el producto, la receta, las dimensiones, la producción neta objetivo, el criterio de finalización de calidad, los servicios auxiliares, el espacio disponible, el empaque, los controles y el método de aceptación. La tabla de 10 datos deja visibles los valores desconocidos hasta que ingeniería los confirme.
No se garantiza un ciclo universal. La profundidad de llenado, los sólidos, la grasa, la geometría, el comportamiento durante la congelación, la carga de vapor, la transferencia de calor y el criterio de finalización objetivo cambian la prueba del producto y la carga de trabajo del equipo.
No. La geometría, el agua en la superficie, el preenfriamiento, la distribución, la separación inicial, el empaque y las condiciones de almacenamiento influyen en el resultado. Por eso, la prueba de aceptación debe definir el producto y las condiciones de manipulación.
Sí, después de revisar las velocidades, las alturas, las transferencias de producto, las cargas de los servicios auxiliares, las señales, el acceso para limpieza, las funciones de seguridad y las responsabilidades. Los equipos existentes quedan fuera de la garantía de rendimiento de Shengtu, salvo que el alcance por escrito indique lo contrario.
Las recetas, los enclavamientos, las alarmas, los eventos de datos, las pasarelas y el soporte remoto se pueden evaluar según el alcance del proyecto. Los protocolos, las cuentas, la aprobación de acceso, la segmentación, el registro de actividad, las copias de seguridad y la recuperación deben definirse con el responsable de la planta.
La revisión del diseño abarca los materiales en contacto con alimentos, la facilidad de limpieza, el drenaje, el acceso para mantenimiento, el cambio de formato por alérgenos, los límites del monitoreo ambiental y la exposición durante el empaque. El análisis de peligros y la aceptación normativa siguen siendo responsabilidad del fabricante de alimentos, salvo que el contrato asigne tareas específicas.
Se establecen en la cotización por escrito una vez definidos el proceso, los módulos, los servicios auxiliares, los componentes adquiridos a terceros, las pruebas, la documentación y los servicios en planta. Esta página no publica rangos de precios, plazos de entrega universales ni períodos de garantía fijos.
La página de la FDA de junio de 2026 indica que el Congreso ordenó a la FDA no hacer cumplir la regla antes del 20 de julio de 2028. Cuando el proyecto llegue a la etapa de diseño detallado de trazabilidad, confirme el estado vigente y qué alimentos están cubiertos.
Defina de común acuerdo el producto, la carga, la duración de la operación, el criterio de finalización de calidad, el plan de muestreo, las alarmas, las inspecciones, las condiciones de los servicios auxiliares y la lista de documentos. La aceptación en fábrica y en planta debe distinguir claramente el funcionamiento del equipo de las variables del producto o de los servicios auxiliares que controlan terceros.
Los certificados y documentos aplicables se confirman según el modelo y la configuración del equipo, así como el país de destino. Los registros del sistema de gestión de la empresa se revisan por separado de los documentos de conformidad del producto.