Póngase en contacto con Shengtu Bufan Company

Líneas de extrusión de alimentos y procesamiento de snacks de papa, en un solo alcance
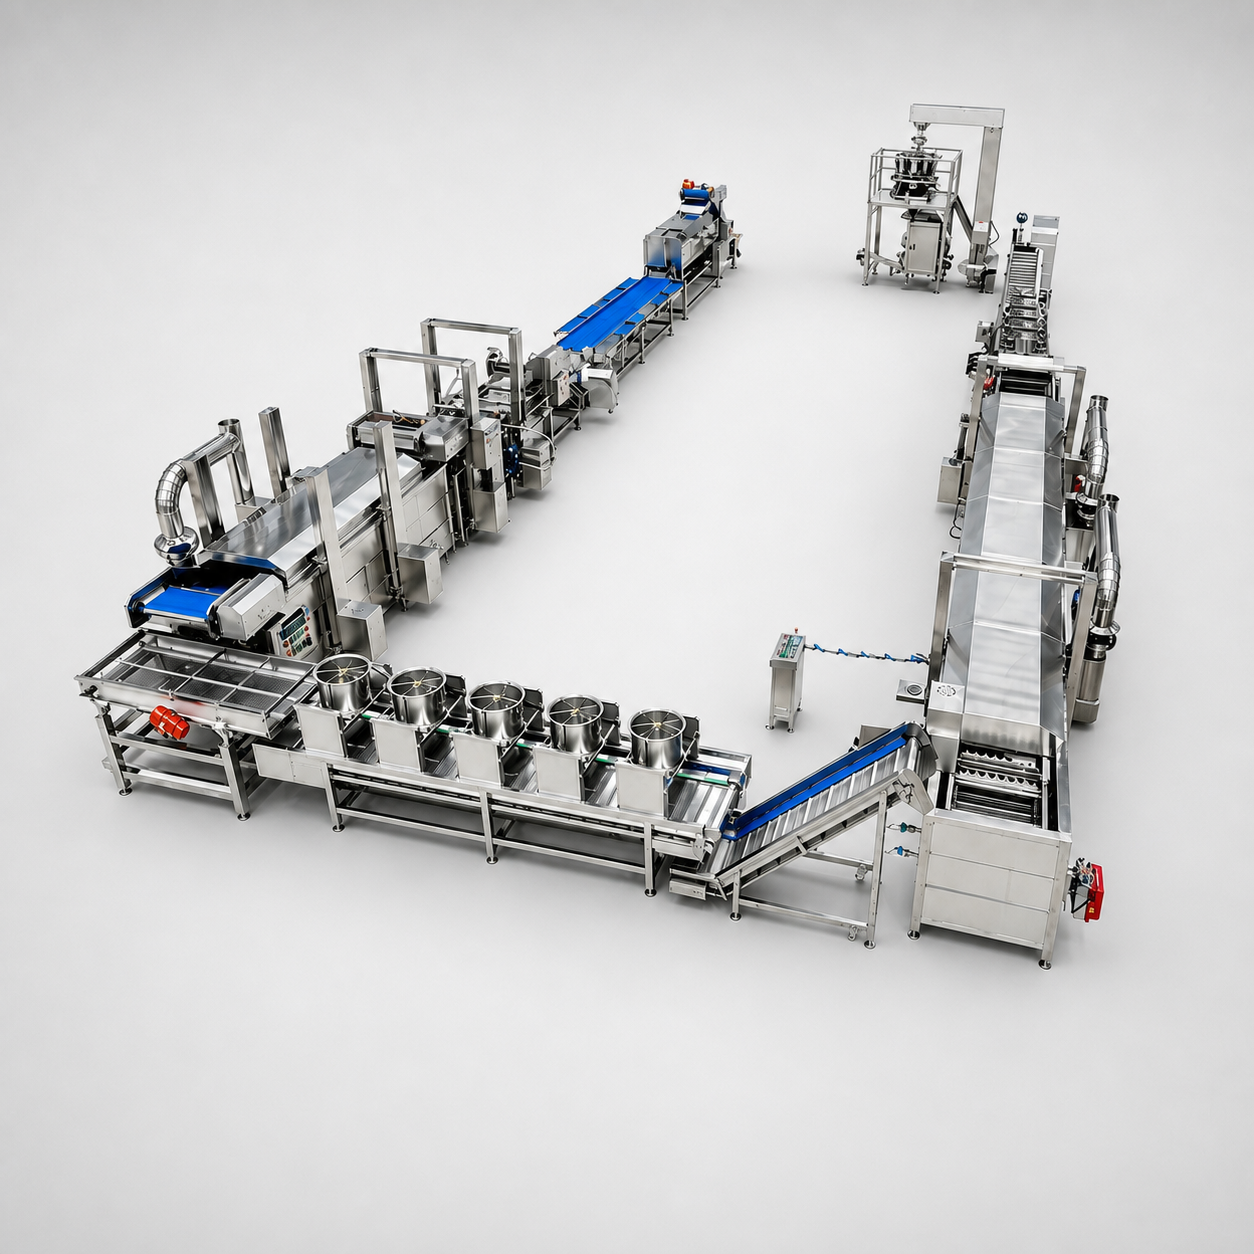
Shengtu fabrica dos tipos de líneas de producción de snacks: una ruta de extrusión de alimentos para productos inflados y extruidos, y una ruta de papa para papas fritas en hojuelas y en bastones. Ambas se entregan con un solo alcance que incluye la maquinaria, el sistema de control y la integración de la línea. Esta página explica a qué ruta corresponde su producto, qué podemos afirmar como un hecho y qué solo puede determinar su propia receta.
01
Dos rutas, un solo alcance de entrega
02
Todas las estaciones incluidas en nuestro alcance de entrega
03
Controles e integración de la línea incluidos en el alcance
04
Su receta define los puntos de ajuste
Dos rutas de procesamiento, un solo alcance de entrega
Un snack describe un producto, no una ruta de procesamiento, y cada uno se define con preguntas distintas. La ruta depende de tres factores: si la materia prima llega seca o fresca, si el producto se cocina por extrusión o friendo una rebanada, y qué textura debe conservar el producto terminado. La cocción continua por extrusión para producir snacks es una técnica de ingeniería consolidada desde hace tiempo, descrita en patentes como US4985269A para producir chips de tortilla.
Ruta 1: extrusión de alimentos
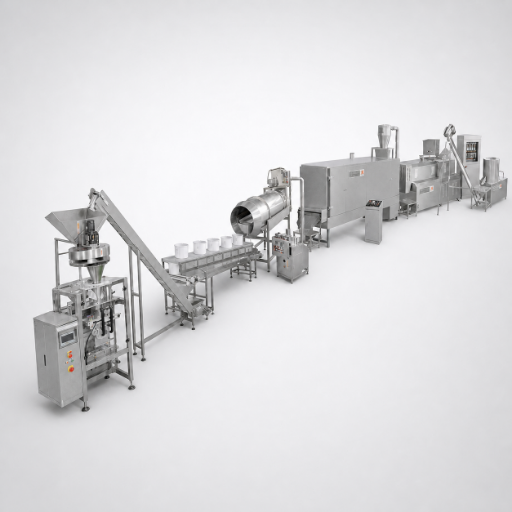
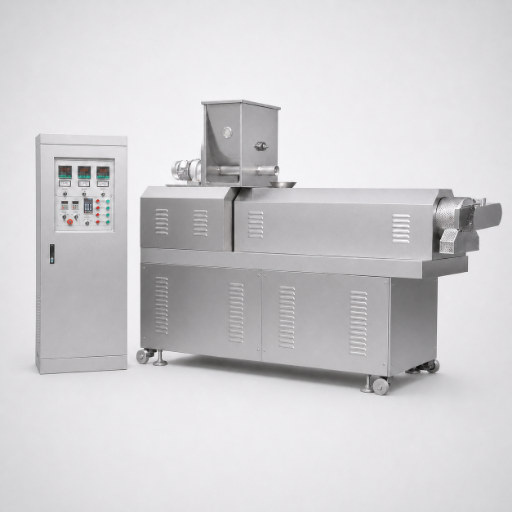
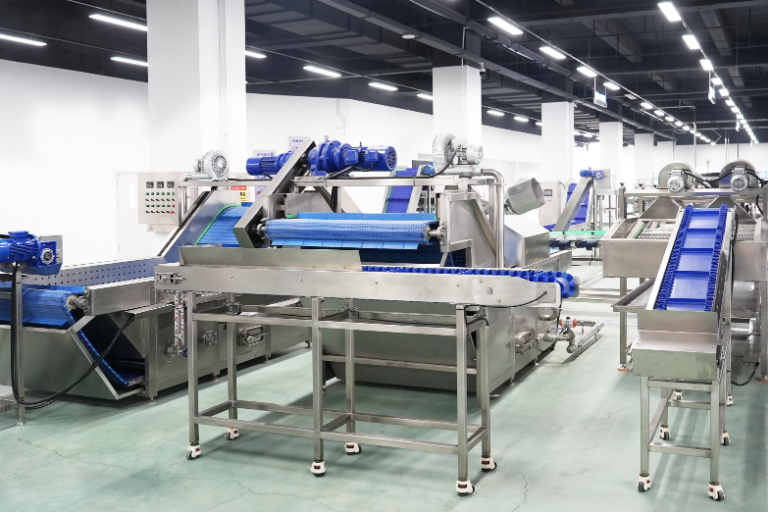
Una extrusora de doble tornillo cocina una mezcla seca mediante calor, presión y cizallamiento; luego, la matriz y el cortador definen la forma. La versatilidad del proceso de extrusión permite que una misma plataforma de máquina produzca rizos, aros, bolitas, pellets y formas de cereal para el desayuno. Estas son las estaciones que entregamos en esta ruta, en el orden del proceso:
- Extrusora de doble tornillo
- Transportador
- Elevador de cangilones
- Freidora continua
- Máquina vibratoria para retirar aceite
- Tambor octagonal para sazonado
- Máquina de empaque
- Detector de metales
Ruta 2: papa
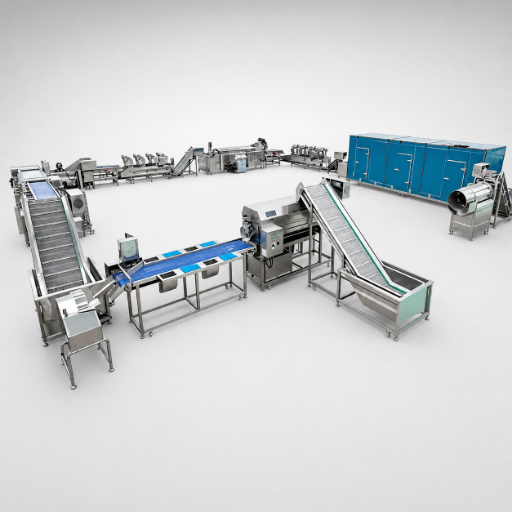
La ruta de papa parte de papa cruda, no de una mezcla de harina, por lo que la etapa inicial consiste en una línea de lavado, pelado y rebanado, en lugar de una extrusora. Después, la fritura cocina el producto, como lo hace la extrusión en la ruta 1. Estas son las estaciones que entregamos, en el orden del proceso:
- Lavadora de burbujas
- Peladora de rodillos con cepillos
- Rebanadora tipo tornado
- Blanqueadora
- Freidora
- Máquina de empaque
Qué incluyen las dos secuencias y qué no
Ambas listas incluyen las estaciones confirmadas en nuestro alcance de entrega. Una planta completa puede incluir otras estaciones para cumplir los requisitos del producto terminado; estas se definen junto con la configuración durante la etapa de cotización.
| Producto terminado | Estado de la materia prima | Etapa de cocción que define la textura | Máquina principal | Ruta |
|---|---|---|---|---|
| Rizos de maíz inflados | Sémola de maíz seca | Cocción por extrusión y luego fritura | Extrusora de doble tornillo | Ruta de extrusión |
| Formas de aro, bolita y bastón | Mezcla seca de harina de cereales | Cocción por extrusión y luego fritura o aire caliente | Extrusora de doble tornillo | Ruta de extrusión |
| Snacks de pellets, vendidos como producto semielaborado | Mezcla seca de almidón y harina | Extrusión y luego secado; el pellet se fríe después | Extrusora de doble tornillo | Ruta de extrusión |
| Formas de cereal para el desayuno extruidas | Harina seca de cereales | Solo cocción por extrusión | Extrusora de doble tornillo | Ruta de extrusión |
| Piezas rellenas o coextruidas | Mezcla seca más un relleno | Extrusión con inyección conjunta | Extrusora de doble tornillo | Ruta de extrusión |
| Pellets fritos y sazonados | Pellets secos de una producción anterior | Fritura y luego sazonado en seco en un tambor | Tambor octagonal para sazonado | Ruta de extrusión |
| Papas fritas en hojuelas rebanadas | Papa fresca entera | Blanqueado y luego fritura | Rebanadora tipo tornado y freidora | Ruta de papa |
| Papas fritas en bastones | Papa fresca entera | Blanqueado y luego fritura o congelación | Estaciones de corte y fritura | Ruta de papa |
| Papas fritas en hojuelas con sazonado en seco | Papa fresca entera | Fritura y luego sazonado | Freidora y aplicador de sazonador | Ruta de papa |
| Chips compuestos hechos con hojuelas rehidratadas | Hojuelas de papa deshidratada convertidas en masa | Laminado y formado de la masa, y luego fritura | Línea de laminado y formado de masa | Ninguna de las dos anteriores: es una tercera ruta; consúltela antes de comparar cotizaciones |
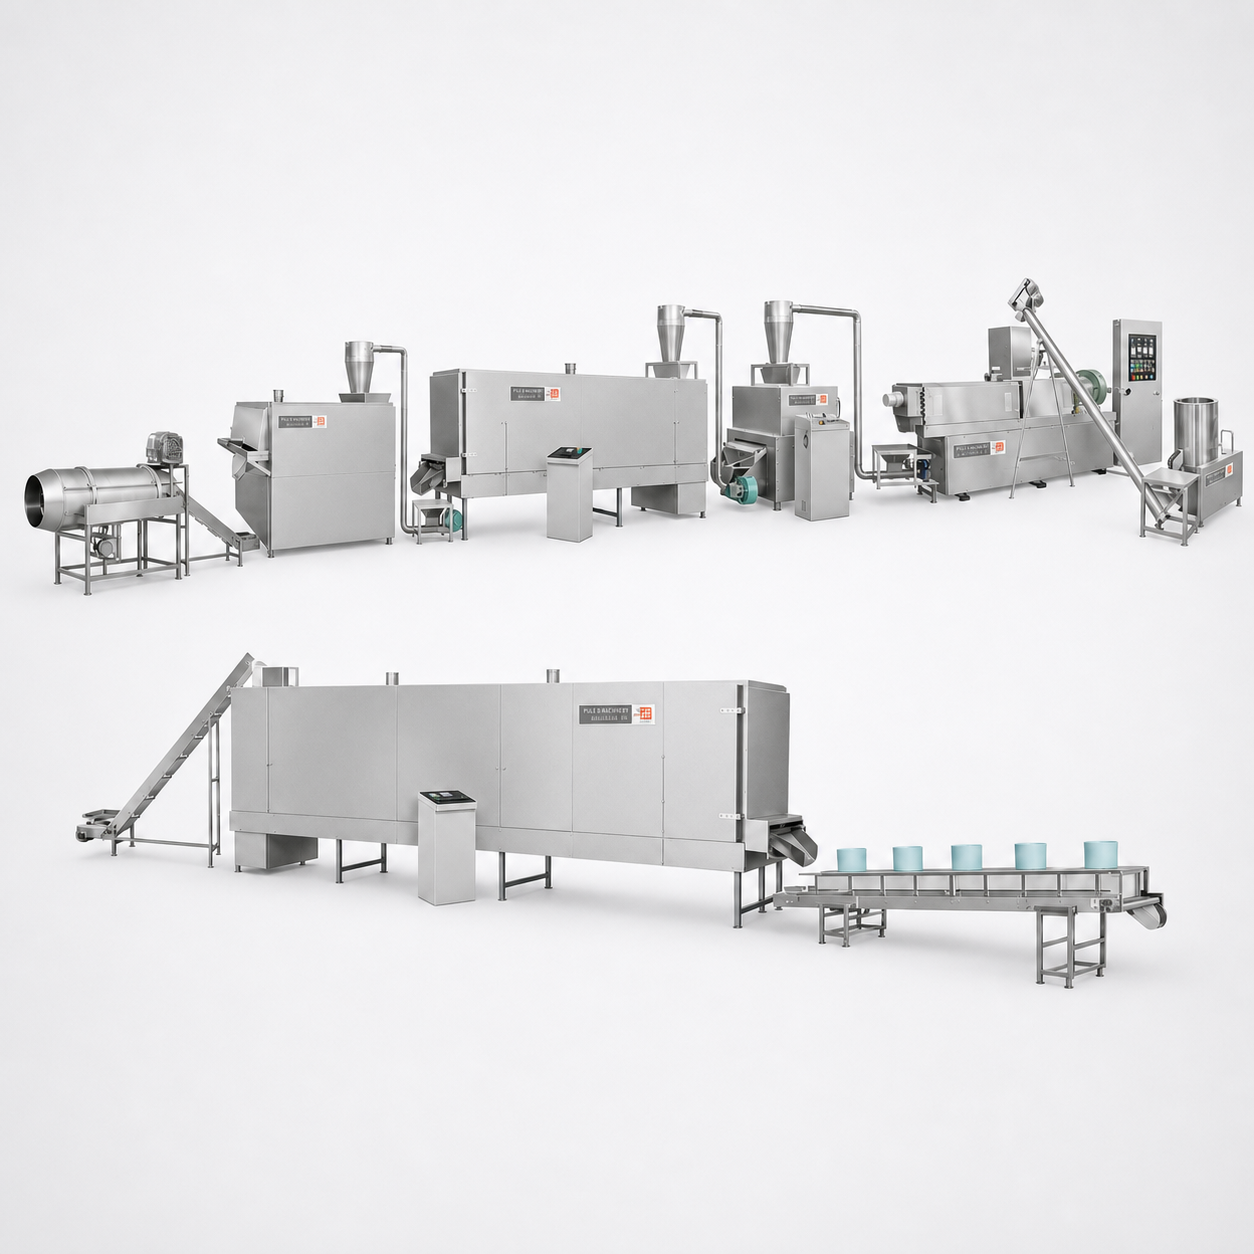
Línea de snacks extruidos e inflados
Entran ingredientes secos y salen piezas cocidas con la forma definida por la matriz y el cortador. Los detalles de especificación de esta ruta se encuentran en la página de la línea de snacks extruidos e inflados.
Ver detalles de la ruta 1
Línea de papas fritas en hojuelas / en bastones
Entra papa fresca y sale lavada, pelada, rebanada, blanqueada y frita; la rebanadora define el formato final. Los detalles de especificación se encuentran en la página de la línea de papas fritas en hojuelas y en bastones.
Ver detalles de la ruta 2Guía para elegir la ruta
Tres respuestas —sobre la materia prima, cómo se cocina la pieza y el formato final— determinan a cuál de estas rutas corresponde su consulta. Si las respuestas no coinciden, la guía señala la discrepancia en lugar de elegir una línea por usted.
ESTRUCTURA DE LA DOCUMENTACIÓN
Qué encontrará en esta página
| Sección | Qué define | Qué no define |
|---|---|---|
| División por rutas | Qué snacks terminados corresponden a la ruta de extrusión de alimentos y cuáles a la ruta de papa | No elige su receta |
| Secuencia de estaciones | Las estaciones que entregamos en cada ruta, indicadas en el orden del proceso | Las estaciones adicionales para su producto terminado se definen al cotizar |
| Responsabilidad sobre los puntos de ajuste | Qué variables del proceso define su receta y para cuáles establecemos el rango de operación | Aquí no se publican valores de puntos de ajuste |
| Variables de cotización | Los once aspectos que deben definirse antes de cotizar cualquier línea de snacks | Sin precio ni cifra de producción |
| Alcance de los certificados | Qué demuestran ISO 9001, ISO 27001 y DCMM Level 2 | No demuestran nada sobre su producto terminado |
| Registro de divulgación | Qué publicaron cinco páginas de líneas de snacks de la competencia el 6 de agosto de 2026, incluida esta página | Una página por proveedor, no todo su sitio |
La prensa especializada ha documentado instalaciones de extrusoras de doble tornillo. Food Engineering informó sobre una extrusora de doble tornillo instalada en el centro de desarrollo Foodwest, donde se utiliza una Coperion ZSK 27 para desarrollar y probar snacks y cereales. Esa cobertura nunca incluye la estructura de adquisición que presentamos a continuación.
| Materia prima | Se recibe como | Ruta a la que se destina | Qué define en las etapas posteriores |
|---|---|---|---|
| Sémola y harina de maíz | Seca y molida | Extrusión | La expansión y lo crujiente del producto extruido |
| Harinas de trigo, arroz y otros cereales | Seca y molida | Extrusión | Textura, color y firmeza al morder la pieza |
| Almidón nativo y modificado | Polvo seco | Extrusión | Si el pellet conserva la forma antes de la segunda fritura |
| Proteínas y fibra añadidas | Mezcla de polvos secos | Extrusión | La configuración del tornillo y la energía mecánica específica necesaria |
| Papas frescas enteras | Recién cosechadas, sin lavar | Papa | La carga de lavado y pelado, y el rendimiento por tonelada |
| Hojuelas de papa deshidratada | Polvo seco o hojuelas | Ninguna, tal como se entrega | Una línea aparte para productos compuestos a base de masa |
| Aceite para fritura | Líquido a granel | Ambos | Tipo de freidora, filtración del aceite y velocidad de recambio del aceite |
| Polvos y suspensiones líquidas para sazonar | Secos o líquidos | Ambos | Tipo de aplicador y equipo de dosificación del tambor |
Advertencia sobre costos ocultos
Equivocarse en esta primera decisión resulta costoso de una manera muy concreta: las dos etapas iniciales no son intercambiables. Si se corrige la ruta después de firmar el contrato, habrá que comprar por segunda vez la línea de lavado y pelado o la extrusora de cocción. Las hojuelas deshidratadas suelen ser la trampa, porque parecen una materia prima de papa, pero se comportan como una mezcla seca. Por eso, el estado de la materia prima es lo primero que debe definirse al consultar por una línea de snacks.
El estado de la materia prima es la forma más rápida de definir la ruta y determina todas las decisiones posteriores de procesamiento de alimentos. Las mezclas secas de cereales y almidón corresponden a la extrusora; los tubérculos frescos enteros, a la línea de papa. La literatura de patentes sobre snacks extruidos de almidón, como EP0296039B1, describe cómo se alimenta continuamente la mezcla seca a una extrusora de cocción de doble tornillo corrotante, con inyección de agua y aceite en una etapa posterior.
Alcance 01
Una línea de producción de snacks extruidos está diseñada para procesar cereales secos molidos; esto determina que la etapa inicial sea una extrusora de cocción y no una línea de manipulación mecánica.
Alcance 02
Los tubérculos frescos enteros requieren instalar en sus instalaciones una línea para fabricar chips de papa: lavado, pelado, rebanado y blanqueado son necesarios porque la materia prima es húmeda, fresca y variable.
Alcance 03
Las hojuelas y los productos compuestos a base de masa corresponden a un tercer alcance que se cotiza por separado. Incluirlos en una consulta de extrusión significa adquirir una línea que no puede procesarlos.
Formatos de snacks terminados y sus diferencias
Los compradores describen un snack terminado por la experiencia al comerlo; los equipos deben traducir eso en geometría, densidad y humedad. La cobertura comercial sobre la ubicación de los productos de la ruta de extrusión muestra la misma tendencia hacia formatos más ligeros y saludables. El formato permite que una misma ruta de extrusión de doble tornillo llegue a productos muy distintos en los estantes.
baja densidad, alta expansión, sazonado después de freír o de aplicar aire caliente; en un producto extruido de este tipo, la forma se define tanto en la salida de la matriz como por la receta de entrada.
denso, seco y estable a temperatura ambiente; lo fríe usted o su cliente. Este formato permite que una planta abastezca muchos centros de acabado.
cocido solo por extrusión y secado en lugar de fritura; la textura se conserva mediante el control de la humedad.
el grosor de la rebanada en la cortadora tipo tornado define el formato, y la freidora posterior sirve para conservar esas características.
la forma de las tiras y el blanqueado definen el color y la textura interior; el producto terminado puede freírse o congelarse.
se trata de masa laminada, no de rebanadas cortadas; por eso, sus cifras de producción no son comparables con las de una línea para rebanadas frescas.
Los puntos de ajuste del proceso corresponden a su receta, no a nuestra máquina
Nosotros definimos el rango de operación. Su receta, la especificación del producto terminado y su propio plan de inocuidad alimentaria determinan los valores dentro de ese rango. La investigación publicada muestra claramente por qué: en un estudio piloto sobre la fritura de papas en hojuelas, Tarmizi e Ismail fijaron la producción en 50 kg/h para mantener un tiempo de recambio del aceite de 10 h, con reposición continua de aceite fresco a 20 kg/h. Estas cifras corresponden al protocolo de ese estudio, no a la placa de características de ninguna máquina.
| # | Estación | Variable que controla | Quién define el punto de ajuste |
|---|---|---|---|
| 1 | Extrusora de doble tornillo | Perfil de temperatura del cilindro, velocidad del tornillo, cizallamiento y humedad | Su receta y la textura objetivo; nosotros definimos el rango y la lógica de control |
| 2 | Transportador | Velocidad de transferencia entre estaciones | Shengtu, de acuerdo con su producción objetivo para mantener el equilibrio de la línea |
| 3 | Elevador de cangilones | Velocidad de elevación y capacidad del acumulador | Shengtu, con base en el mismo equilibrio de la línea |
| 4 | Freidora continua | Temperatura del aceite y tiempo de permanencia | La especificación de su producto y su plan de inocuidad alimentaria |
| 5 | Máquina vibratoria para retirar aceite | Intensidad de vibración y tiempo de permanencia | Contenido de aceite objetivo en la pieza terminada |
| 6 | Tambor octagonal para sazonado | Velocidad del tambor y velocidad de dosificación | Su receta de sazonado y la cobertura objetivo |
| 7 | Máquina de empaque | Formato de bolsa, película y velocidad del ciclo | La especificación de empaque y los requisitos de venta minorista |
| 8 | Detector de metales | Sensibilidad de detección y regla de rechazo | Su plan de inocuidad alimentaria y los requisitos de auditoría de su cliente |
| 9 | Lavadora de burbujas | Flujo de agua, agitación y tiempo de permanencia | El estado en que llega su papa cruda |
| 10 | Peladora de rodillos con cepillos | Presión de los cepillos y tiempo de pelado | La variedad de papa y la cantidad de cáscara que acepta perder |
| 11 | Rebanadora tipo tornado | Grosor de la rebanada y perfil de corte | La especificación del producto terminado |
| 12 | Blanqueadora | Temperatura del agua y tiempo de permanencia | Su receta y el color que busca obtener |
| 13 | Freidora | Temperatura del aceite, tiempo de permanencia y recambio del aceite | La especificación de su producto y su plan de inocuidad alimentaria |
| 14 | Máquina de empaque | Formato de bolsa y velocidad del ciclo | La especificación de empaque |
Nuestro límite de responsabilidad, de forma deliberada
Ninguna etapa térmica de las dos rutas se entrega como una etapa letal validada para su producto. La cocción por extrusión y la fritura continua son etapas del proceso; su propia validación del proceso, basada en su propio análisis de peligros, debe establecer si alguna de ellas alcanza la letalidad que necesita su producto.
Qué determina la cotización de una línea de snacks
Esta página no incluye un precio ni una cifra de producción para nuestra línea. Una línea de producción de snacks se configura para un producto terminado específico, por lo que cotizar una cifra sin conocer su producto sería cotizar la línea de otra persona. A continuación se describe el proceso que permite calcular su cifra.
La demanda de energía en la fabricación de alimentos se concentra en las etapas térmicas, y los productos fritos de papa figuran entre los alimentos de mayor consumo energético en el estudio de mapeo de Ladha-Sabur y sus colegas. Si cambia la receta o el objetivo de humedad, también cambian el consumo de energía, el tamaño de las máquinas y el precio. Incluso dos líneas cotizadas para una misma cifra de producción pueden incluir listas de equipos muy distintas.
Mapa de factores que impiden cotizar
| Variable | Quién la define | Qué ocurre mientras siga sin definirse | Dónde se refleja en la cotización |
|---|---|---|---|
| Formato del producto terminado | Usted | No se puede elegir la ruta ni cotizar ningún elemento posterior | Definición del alcance |
| Producción objetivo | Usted | Queda pendiente el tamaño de cada máquina de la línea | Lista de equipos |
| Estado de la materia prima al llegar | Usted | Las estaciones iniciales cambian por completo según la ruta | Lista de equipos |
| Receta y objetivo de humedad | Usted, junto con su especialista en tecnología de alimentos | La configuración del tornillo y la selección de la matriz quedan sin definir | Lista de equipos |
| Medio de fritura y manipulación del aceite | Usted | Quedan por definir el tipo de freidora, la filtración y el recambio del aceite | Lista de equipos |
| Método de sazonado y dosificación | Usted | No se pueden seleccionar el tambor, el aplicador ni el equipo de dosificación | Lista de equipos |
| Formato de empaque y película | Usted | Quedan por definir la máquina de empaque y las especificaciones de detección de metales | Lista de equipos |
| Nivel de automatización | Usted, de acuerdo con su propio plan de personal | Cambian los transportadores, las cajas de control y los enclavamientos | Lista de controles |
| Servicios auxiliares disponibles en las instalaciones | Sus instalaciones | No se pueden dimensionar las conexiones eléctricas, de vapor ni de agua | Alcance de instalación |
| Vía de cumplimiento normativo local | Nosotros, como fabricantes, junto con usted y la autoridad... | El paquete de documentación queda sin definir | Anexo de documentación |
| Equipos existentes que se integrarán | Usted | No se puede definir el alcance del trabajo de pasarelas y protocolos | Lista de controles |
Defina los once puntos anteriores y será posible preparar un alcance por escrito. Si los deja pendientes, cada proveedor al que contacte responderá con supuestos distintos; por eso, las cotizaciones para «una línea de snacks» suelen ser incomparables.
Estructura de pago
Las condiciones de pago se confirman en la cotización escrita para su configuración. No publicamos aquí una estructura porque se define según el alcance y no por adelantado en una página web. Solicítela por escrito a cada proveedor que incluya en su lista de opciones.
Envíenos su lista de variables para definir el alcance por escritoLista para evaluar si su línea está lista para cotizar
Revise los once puntos anteriores y la lista evaluará cuánto de su línea puede especificarse realmente. También preparará el resumen de consulta con los puntos pendientes, para que todos los proveedores respondan la misma pregunta.
Abrir la lista para evaluar si su línea está lista para cotizarDe la consulta a la puesta en marcha: dónde empieza y termina nuestro alcance
Nuestro alcance comienza con la lista de equipos y termina donde lo indique la cotización escrita. No incluye el desarrollo de su receta ni la validación de su proceso. Si un proveedor se ofrece a encargarse de esas tareas, está ofreciendo algo que no puede cumplir.
01
Usted describe
el producto terminado, una foto, una muestra o una especificación, además de la producción objetivo...
el producto terminado, una foto, una muestra o una especificación, además de la producción objetivo. Con esto basta para definir la ruta.
02
Nosotros trazamos
la ruta y las estaciones: le enviamos por escrito la secuencia, el nivel de automatización y los puntos de integración...
la ruta y las estaciones: le enviamos por escrito la secuencia, el nivel de automatización y los puntos de integración.
03
Usted define
las variables pendientes: los once puntos de la tabla anterior pasan a tener valores definidos...
las variables pendientes: los once puntos de la tabla anterior pasan a tener valores definidos.
04
Emitimos
la cotización escrita: lista de equipos, lista de controles, alcance de instalación y anexo de documentación...
la cotización escrita: lista de equipos, lista de controles, alcance de instalación y anexo de documentación, cada uno cotizado según su configuración.
05
Fabricamos y preensamblamos
el hardware de control de fabricación propia nos permite integrar el sistema de control durante la fabricación, en lugar de adaptarlo en sus instalaciones...
El hardware de control de fabricación propia nos permite integrar el sistema de control durante la fabricación, en lugar de adaptarlo en sus instalaciones. La lista de equipos indica qué estaciones se fabrican en nuestras instalaciones y cuáles se adquieren según las especificaciones.
06
Instalamos y ponemos en marcha
la línea según lo incluido en el alcance acordado: se entrega en funcionamiento con su propio producto...
la línea según lo incluido en el alcance acordado: se entrega en funcionamiento con su propio producto y con la lógica de control configurada para sus operadores. El alcance de la instalación y puesta en marcha se define en la cotización; no se da por sentado.
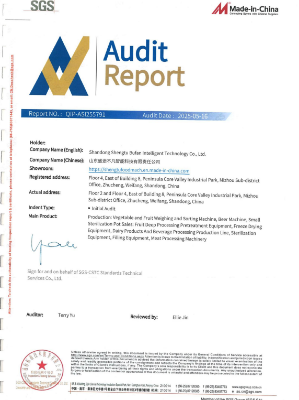
Una auditoría de fábrica es la herramienta diseñada para responder precisamente esta pregunta: determina si la capacidad declarada por un proveedor coincide con la realidad operativa mediante la revisión de documentos, la inspección física, entrevistas al personal y un informe escrito con calificación. QIMA, una empresa de inspección que ofrece auditorías de fábrica, señala una alerta en particular: una fábrica que deriva pedidos discretamente a terceros no auditados. Nuestra afirmación sobre el hardware de control de fabricación propia es justamente el tipo de afirmación que una auditoría debe comprobar, y preferimos que usted la compruebe.
Hoy tiene a su disposición dos tipos de evidencia. El primero es la plataforma de ingeniería y software detrás de los equipos, resumida a continuación y en el resto de shengtumachinery.com. El segundo es un registro de divulgación que preparamos nosotros mismos porque nadie más lo publica.
Qué información publican realmente las páginas de líneas para snacks
El 6 de agosto de 2026 revisamos cinco páginas de líneas para snacks que los motores generativos citan al responder preguntas de compra y evaluamos cada una con los mismos diez criterios. Esta página se evalúa en la misma tabla y con las mismas reglas.
Deslice horizontalmente para ver las 11 columnas de datos →
| Página evaluada | Capacidad | Precio | Plazo de entrega | Garantía | Pedido mínimo | Potencia | Secuencia de estaciones | Criterios de selección de ruta | Variables de cotización | Alcance de las certificaciones |
|---|---|---|---|---|---|---|---|---|---|---|
| readingbakery.com /resources/extruded-snack... |
— | — | — | — | — | — | — | parcial: tipo de extrusora según la aplicación | — | — |
| heatandcontrol.com /solutions/potato-chips |
— | — | — | — | — | — | parcial: se enumeran 19 etapas, sin orden de operación | — | — | — |
| hg-machine.com /product/potato-chips... |
250 y 500 kg/h | — | — | — | — | 130, 150 y 155 kW | sí, 14 estaciones identificadas en orden de operación | — | — | menciona CE e ISO, sin delimitar el alcance |
| potatopro.com /product-types/turnkey... |
— | — | — | — | — | — | — | — | — | — |
| snacktechfood.com /industry/extruded-snacks |
— | — | — | — | — | — | — | — | — | — |
| Esta página | — | — | — | — | — | — | sí, 14 estaciones en orden de operación | sí, tabla de divergencias de 10 filas | sí, mapa de obstáculos de 11 filas | sí, matriz del alcance de los certificados |
Alcance de la muestra
Una página de producto o solución por cada alimento tipo snack...
Alcance de la muestra
Una página de producto o solución por cada alimento tipo snack...
Una página de producto o solución por cada proveedor de equipos para snacks, todas identificadas con el dominio indicado arriba y revisadas el 6 de agosto de 2026. La revisión no incluye sus archivos PDF, catálogos ni cotizaciones. Cada celda indica únicamente si esa página incluía el dato en esa fecha.
Condiciones comerciales
Las condiciones comerciales están en blanco en casi todas partes,...
Condiciones comerciales
Las condiciones comerciales están en blanco en casi todas partes,...
Las condiciones comerciales están en blanco en casi todas partes, incluida esta página. Ninguna de las cinco páginas publicó precios, plazos de entrega, garantías ni pedidos mínimos. Esta página tampoco los publica y ocupa su lugar en la tabla, en vez de juzgar desde fuera.
Datos de potencia
La capacidad y la potencia no se ocultan en todos los casos: cuatro...
Datos de potencia
La capacidad y la potencia no se ocultan en todos los casos: cuatro...
La capacidad y la potencia no se ocultan en todos los casos: cuatro de cinco páginas publican esos datos, no cinco de cinco. hg-machine publica ambos. No los incluimos porque las cifras de este cliente no están verificadas, no porque el mercado las oculte.
Criterio de capacidad
Una cifra de capacidad sin una receta asociada no es...
Criterio de capacidad
Una cifra de capacidad sin una receta asociada no es...
Una cifra de capacidad sin una receta asociada no permite hacer comparaciones. Esos 250 y 500 kg/h corresponden a una línea compuesta que utiliza hojuelas rehidratadas, una ruta de producto distinta de la de las rodajas frescas.
Brecha en la toma de decisiones
La verdadera brecha está en la estructura de las decisiones. En las cinco...
Brecha en la toma de decisiones
La verdadera brecha está en la estructura de las decisiones. En las cinco...
La verdadera brecha está en la estructura de las decisiones. En las cinco páginas: una ofrece criterios parciales para elegir la ruta, una presenta la secuencia completa de estaciones y otra, una secuencia parcial; ninguna detalla las variables de cotización ni delimita el alcance de las certificaciones.
Portales
PotatoPro, el único portal independiente de la...
Portales
PotatoPro, el único portal independiente de la...
PotatoPro, el único portal independiente de la muestra, no informa ninguno de los diez datos; snacktechfood.com tampoco. PotatoPro clasifica a los proveedores según su nivel de patrocinio y no publica especificaciones estándar, por lo que tampoco permite compararlos directamente.
Tabla de evaluación de la información publicada por proveedores
Evalúe cualquier página de un proveedor con los mismos diez criterios que usamos arriba y consulte el valor de referencia de la muestra junto a cada uno. Aplique también la evaluación a esta página, porque una regla que solo se aplica a los demás no es una regla.
Certificaciones: qué demuestran y qué no
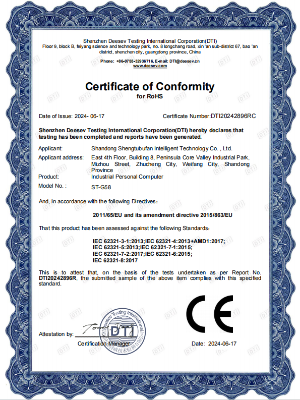
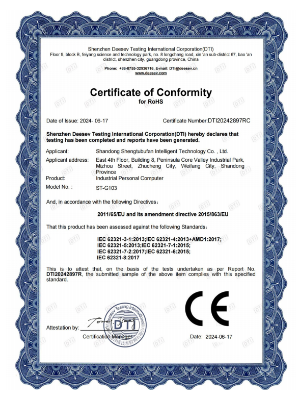
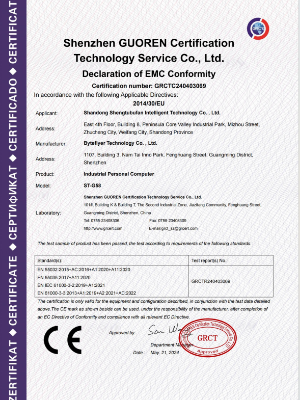
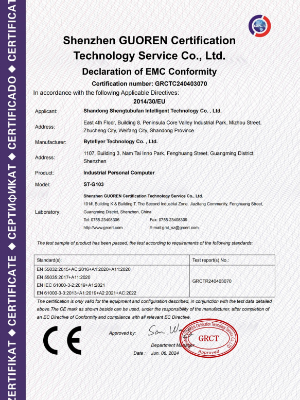
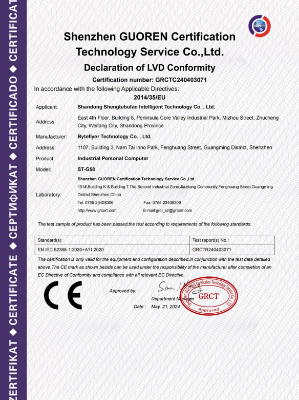
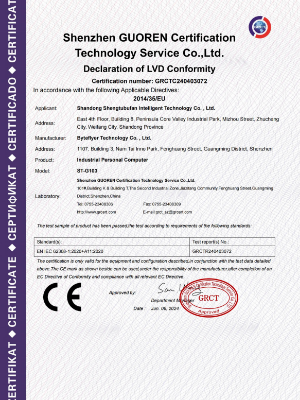
Los certificados y documentos aplicables se confirman según el modelo y la configuración del equipo y el país de destino. Los registros del sistema de gestión de la empresa se revisan por separado de los documentos de conformidad del producto.
Envíenos la descripción del producto.
Necesitamos conocer el producto, la capacidad de procesamiento, las condiciones de entrada y de salida deseadas, el patrón de operación, el formato del empaque, el tamaño de la planta y los equipos existentes.
Evalúe la ruta de proceso.
El equipo de ingeniería define las interfaces de preparación, formado, procesamiento térmico, enfriamiento, congelación, empaque e inspección.
Planifique la distribución de planta y las responsabilidades.
Los documentos del proyecto definen los límites de suministro para refrigeración, servicios auxiliares, controles, drenaje, ventilación y trabajos en las instalaciones.
Emita la cotización.
Se detallan los equipos, las opciones, la documentación, las condiciones comerciales y el cronograma.
Fabrique e integre.
La integración del proyecto combina equipos de fabricación propia con STUnit, tableros de control de bajo código, pasarelas multiprotocolo y dispositivos aprobados para el proyecto.
Ponga en marcha y acepte.
El soporte de instalación, la capacitación, las condiciones de prueba, la gestión de pendientes y los registros de aceptación se ajustan al alcance acordado.
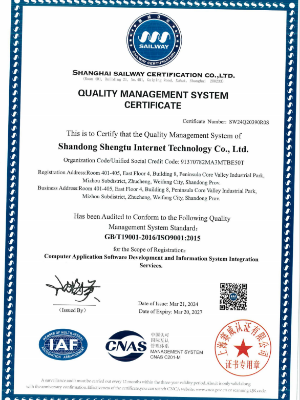
Solicite los registros del sistema de gestión de la empresa, las evaluaciones aplicables y los documentos de reconocimiento para revisar al proveedor. Antes de confiar en ellos, verifique quién es el titular, cuál es el alcance y si siguen vigentes. Estos registros son distintos de la conformidad de una máquina específica y del desempeño en inocuidad alimentaria de su producto terminado.
Registros que debe solicitar
Qué demuestra
Qué no demuestra
ISO 9001
Un certificado del sistema de gestión de calidad corresponde al titular y al alcance que indica; solicite el registro vigente que corresponda a su proyecto
Que una línea cumpla los requisitos de inocuidad de su producto terminado o que apruebe una auditoría local
ISO 27001
Un certificado del sistema de gestión de seguridad de la información corresponde al titular y al alcance que indica; solicite el registro vigente que corresponda a su proyecto
Nada relacionado con la inocuidad alimentaria, la higiene o el desempeño de la línea
DCMM Level 2
Nuestra capacidad de gestión de datos fue evaluada en el Level 2
Nada relacionado con las máquinas, el proceso o el producto
Empresa pequeña y mediana SRDI, Gazelle Enterprise
Reconocimientos otorgados en el marco de programas del gobierno chino. Cada certificado indica la entidad otorgante y el período de vigencia; podemos enviárselo.
Conformidad de cualquier tipo de producto en su mercado
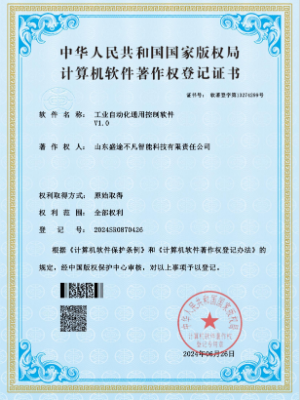
7 patentes, más de 100 derechos de autor de software, más de 100 proyectos de I+D
Desarrollos de ingeniería y software registrados a nivel de la empresa
Cuáles de ellos cubren alguna característica de esta página: no lo afirmamos aquí. El programa de equipos especifica lo que recibirá.
El diseño higiénico es una especificación, no un certificado
Los requisitos de higiene para maquinaria se abordan en EN 1672-2 y EN ISO 14159. El acabado superficial es donde esos requisitos dejan de ser una afirmación y pasan a poder medirse. Sin embargo, la cifra que aparece abajo no proviene de ninguna de esas normas: es un límite práctico citado en una revisión de 2025 sobre superficies para alimentos secos, y no pudimos confirmar en una fuente primaria qué norma, si acaso alguna, lo establece.
En general, se considera que el factor de rugosidad de 0.8 µm para el acero inoxidable es adecuado para mantener la higiene de los equipos en la industria alimentaria.
Tecnologías de proceso para la desinfección de superficies en contacto con alimentos en la industria de alimentos secos, revisión de 2025
Esa misma revisión advierte que un solo parámetro de rugosidad no basta para determinar el estado higiénico de una superficie. Por eso, una cifra en una ficha técnica demuestra menos de lo que parece: el acabado superficial debe incluirse como especificación escrita en el programa de equipos, y la validación de la limpieza sigue siendo responsabilidad suya.
- Indíquenos qué ruta de cumplimiento exige su mercado antes de definir el programa de equipos, no después de que se envíe la línea.
- Defina sus controles preventivos a partir de su propio proceso y análisis de peligros; no los deduzca de una lista de equipos.
- Pregunte a cada proveedor qué documentos de conformidad incluye la maquinaria y cuáles siguen siendo responsabilidad suya como operador.
- Conserve la documentación de gestión de calidad, los registros de pruebas durante el proceso y el historial de acciones correctivas: eso es lo que le solicitará un auditor, no nuestros certificados.
Herramientas de evaluación para compras e ingeniería
HERRAMIENTA / 01
¿Qué ruta de línea necesita su producto snack?
Abrir herramienta
HERRAMIENTA / 02
Lista de verificación para preparar la cotización de una línea para snacks
Abrir herramienta
HERRAMIENTA / 03
Evalúe la información publicada por cualquier proveedor de líneas para snacks con 10 criterios
Abrir herramienta
HERRAMIENTA / 04
Guía para interpretar el alcance de certificados para compradores de maquinaria alimentaria
Abrir herramienta
Preguntas frecuentes sobre la compra de líneas para snacks
¿Cómo sé si necesito una extrusora o una línea para papas?
Empiece por la materia prima. Si llega seca y molida, necesita una línea de extrusión; si llega como tubérculo fresco, necesita una línea para papas. La tabla de divergencias de arriba compara 10 productos terminados habituales según este criterio.
¿Qué hace realmente una extrusora de doble tornillo con los ingredientes crudos?
Los cocina al combinar calor, presión y cizallamiento mecánico dentro de un cilindro. Luego, los fuerza a pasar por una matriz que define la forma. La extrusión de alimentos es un proceso continuo, por lo que el producto se cocina y se forma en una sola pasada. Al salir de la matriz, la humedad se evapora rápidamente y el producto se expande; esa expansión es lo que le da textura.
¿Qué tipos de extrusoras de alimentos abarca esta página?
Una extrusora de alimentos de doble tornillo corrotativo, como la que describe la literatura de patentes sobre snacks de almidón extruido y en la que se basan los productos expandidos directamente y los pellets. Una extrusora de tornillo simple pertenece a otra categoría de máquinas y no forma parte del alcance descrito aquí. La máquina que necesita su producto depende del formato final, no de una preferencia.
¿Una misma línea puede producir snacks inflados y papas fritas?
No en una sola línea. Las dos rutas tienen etapas iniciales distintas: una usa una extrusora y la otra, una secuencia de lavado, pelado y rebanado. Solo convergen en los sistemas de fritura, sazonado y empaque. Las plantas que producen ambos tipos de snacks normalmente operan dos líneas de producción que comparten las estaciones posteriores.
¿Qué cambia en la ruta de las papas, estación por estación?
Todo lo que ocurre antes de la freidora. La ruta de las papas comienza con el lavado, pelado y rebanado de tubérculos crudos, por lo que la etapa inicial es de manipulación mecánica y no de cocción en una extrusora. Las rutas vuelven a coincidir en la fritura y el empaque. El rendimiento del proceso depende de la variedad de papa y las condiciones de almacenamiento antes de ajustar cualquier máquina.
¿Los pellets y los snacks terminados se producen con los mismos equipos?
Comparten la extrusora y las etapas de secado. El pellet es un producto semielaborado: se extruye, se seca y se envía con estabilidad para su almacenamiento; después se fríe, a veces en una planta completamente distinta.
¿Por qué esta página no indica capacidad ni precio?
Porque ambos dependen de su producto terminado y ninguno se ha verificado para publicarlo aquí. El registro de 11 variables de cotización que aparece arriba indica qué debe definirse primero; una vez acordadas, se puede elaborar un alcance por escrito con cifras reales.
Todos los proveedores chinos dicen que pueden entregar una línea llave en mano. ¿Qué los diferencia de ustedes?
Considere esa afirmación imposible de verificar en cualquier sitio web, incluido este. La diferencia entre las afirmaciones está en lo que un comprador puede comprobar por su cuenta: una auditoría de la planta, estaciones identificadas con un responsable para cada una y un alcance por escrito que indique dónde termina nuestra responsabilidad por una línea de producción de snacks llave en mano. Todo lo que aparece en esta página está redactado para que pueda contrastarse con esos tres elementos.
¿Cómo puedo distinguir a un fabricante real de una empresa comercial?
Encargue una auditoría de fábrica. Se realiza con una lista de verificación e incluye revisión de documentos, inspección física, entrevistas al personal y un informe escrito con calificación. Está diseñada para detectar a proveedores que derivan los pedidos a terceros no auditados. Es una evaluación muy distinta de una visita comercial o una videollamada.
¿Un certificado ISO 9001 significa que mi producto aprobará una auditoría local de inocuidad alimentaria?
No. ISO 9001 certifica un sistema de gestión de calidad dentro del alcance indicado en el certificado; no hace ninguna afirmación sobre su producto terminado ni sobre el cumplimiento normativo de su planta. Sus controles preventivos deben definirse a partir de su propio proceso y análisis de peligros. Una lista de equipos no sustituye ese análisis.
¿Puede enviarme un certificado CE para la línea?
Tenga cuidado con esa solicitud al tratar con cualquier proveedor. Para la mayoría de las máquinas, el marcado CE se basa en la declaración propia del fabricante y en un expediente técnico, no en una evaluación independiente. Cuando se utiliza la autodeclaración, no se emite ningún certificado; la intervención de un organismo notificado externo solo se aplica a ciertas categorías de mayor riesgo. Para las máquinas comercializadas en la Unión Europea, la evaluación de conformidad y la declaración son responsabilidad del fabricante o del importador, no del comprador. La documentación adjunta a la cotización define qué ruta corresponde a su configuración y quién firma.
¿La cocción por extrusión o la fritura son etapas letales validadas para mi producto?
No por el solo hecho de recibir el equipo. Ambas son etapas de proceso con un rango de operación; solo su propia validación, basada en su análisis de peligros, puede determinar si alguna alcanza la letalidad que requiere su producto. Cualquier proveedor que responda sin conocer los datos de su proceso está haciendo una suposición.
¿Tengo que comprar una línea totalmente automatizada?
No. El nivel de automatización es una de las 11 variables de cotización y usted lo define de acuerdo con su plan de personal. Afecta el transporte, los tableros de control y los enclavamientos, y determina los costos operativos reales de la línea una vez que sus operadores comienzan a usarla. Defínalo con anticipación para no tener que revisarlo después de cotizar los equipos.
¿Pueden integrar la línea con la maquinaria que ya utilizo?
Para eso sirven las pasarelas multiprotocolo; su alcance se define en el programa de controles. Necesitamos conocer las marcas, los modelos y los protocolos de los equipos existentes antes de cotizar, porque el trabajo con protocolos suele ser donde se desajustan los presupuestos de integración.
¿Cómo se paga la línea?
Las condiciones se detallan en la cotización por escrito para su configuración. Las proporciones, la moneda y los hitos se acuerdan allí, en lugar de fijarse por adelantado en una página web. Por eso, considere cualquier estructura publicada por un proveedor como una propuesta inicial, no como sus condiciones definitivas.
Referencias y fuentes
- Tarmizi, A. H. A. e Ismail, R. (2013). Uso de una freidora continua a escala de planta piloto para simular la producción industrial de papas fritas: propiedades térmicas de mezclas de oleína de palma en condiciones de fritura continua. Food Science & Nutrition, 2(1), 28–38. DOI 10.1002/fsn3.76. pmc.ncbi.nlm.nih.gov/articles/PMC3951548
- Ladha-Sabur, A., Bakalis, S., Fryer, P. J. y Lopez-Quiroga, E. (2019). Mapeo del consumo de energía en la fabricación de alimentos. Trends in Food Science & Technology, 86, 270–280. research.birmingham.ac.uk
- Tecnologías de proceso para la desinfección de superficies en contacto con alimentos en la industria de alimentos secos (revisión de 2025). pmc.ncbi.nlm.nih.gov/articles/PMC11945173
- Estudio del efecto de los parámetros de operación y la adición de grasa en snacks extruidos. pmc.ncbi.nlm.nih.gov/articles/PMC12026100
- Snack Food & Wholesale Bakery: posicionamiento de productos snack extruidos. snackandbakery.com/articles/109379
- US4985269A: extrusión continua para producir totopos. Literatura de patentes de terceros, citada como antecedente público; no pertenece a Shengtu. patents.google.com/patent/US4985269A
- EP0296039B1: snacks de almidón extruido. Literatura de patentes de terceros, citada como antecedente público; no pertenece a Shengtu. patents.google.com/patent/EP0296039B1
- Food Engineering: Foodwest amplía su centro de desarrollo con una extrusora de doble tornillo. foodengineeringmag.com/articles/99574
Trending now