Póngase en contacto con Shengtu Bufan Company

Equipos para procesar lácteos y líneas completas para alimentos líquidos
Fabricamos equipos para procesar lácteos para tres líneas de alimentos líquidos en una misma planta en Weifang: leche pasteurizada y UHT; productos lácteos fermentados, hasta queso y mantequilla; y salsas de tomate, chile y mezclas. Cada línea se entrega como un conjunto de equipos compatibles y con una misma lógica de control, en lugar de combinar máquinas compradas a cuatro proveedores y conectarlas en sus instalaciones. Envíenos el volumen diario y el tipo de producto, y le enviaremos una configuración adaptada a sus necesidades.
Cotización revisada por un ingeniero en un plazo de 24 horas
Plazo programado de 60-90 días hábiles para una línea completa
Acero inoxidable 316 en todas las superficies en contacto con el producto
Pedido mínimo de 1 set; también aceptamos máquinas individuales
Solicite una propuesta de línea
Tratamos como confidenciales la información de su producto, los parámetros de la receta y los planos de distribución de planta. Si lo solicita, firmamos un acuerdo de confidencialidad.
¿Aún no necesita una cotización? Envíenos el volumen diario y el tipo de producto, y le enviaremos la configuración de la línea y la lista de equipos correspondientes, sin incluir precios.
Capacidades de los equipos y las líneas para procesar lácteos
Cubrimos todo el recorrido del producto líquido: recepción y almacenamiento refrigerado, tratamiento térmico, homogeneización, fermentación o concentración, llenado y limpieza en sitio. Fabricamos los equipos internamente y desarrollamos el sistema de control para ellos. Por eso, la línea se entrega con una lógica común para el controlador lógico programable, en lugar de seis paneles de operador que no funcionan de manera coordinada.
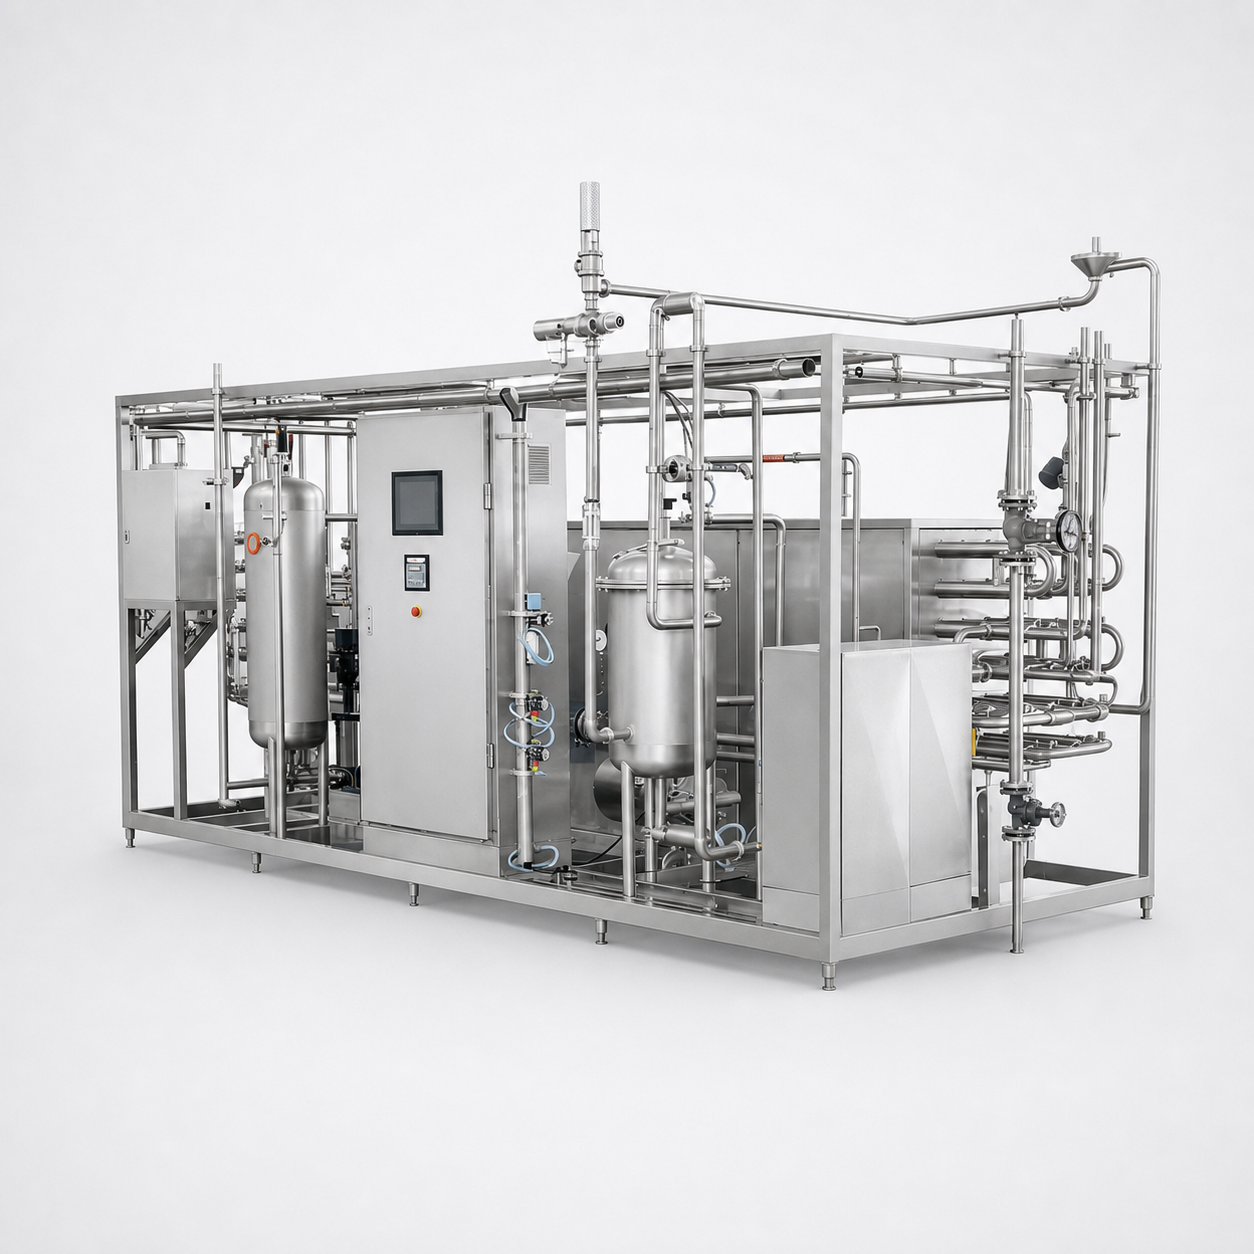
Tanques de pasteurización por lotes, intercambiadores de calor de placas para pasteurización continua, precalentadores tubulares y esterilizadores UHT. Nuestra unidad UHT procesa 0.5-1 t/h. La temperatura de esterilización es de 115-135 °C y el tiempo de retención a alta temperatura es de 4-6 segundos; el producto sale de la unidad a menos de 65 °C.
Homogeneizadores de dos etapas, mezcladores y tanques de proceso con agitación para leche, crema y productos fermentados. Nuestro homogeneizador opera a 20 MPa; hay una opción de 25 MPa y su capacidad es de 300 L/h. La homogeneización reduce el diámetro medio de los glóbulos de grasa, lo que evita que se forme una capa de crema durante la vida útil del producto.
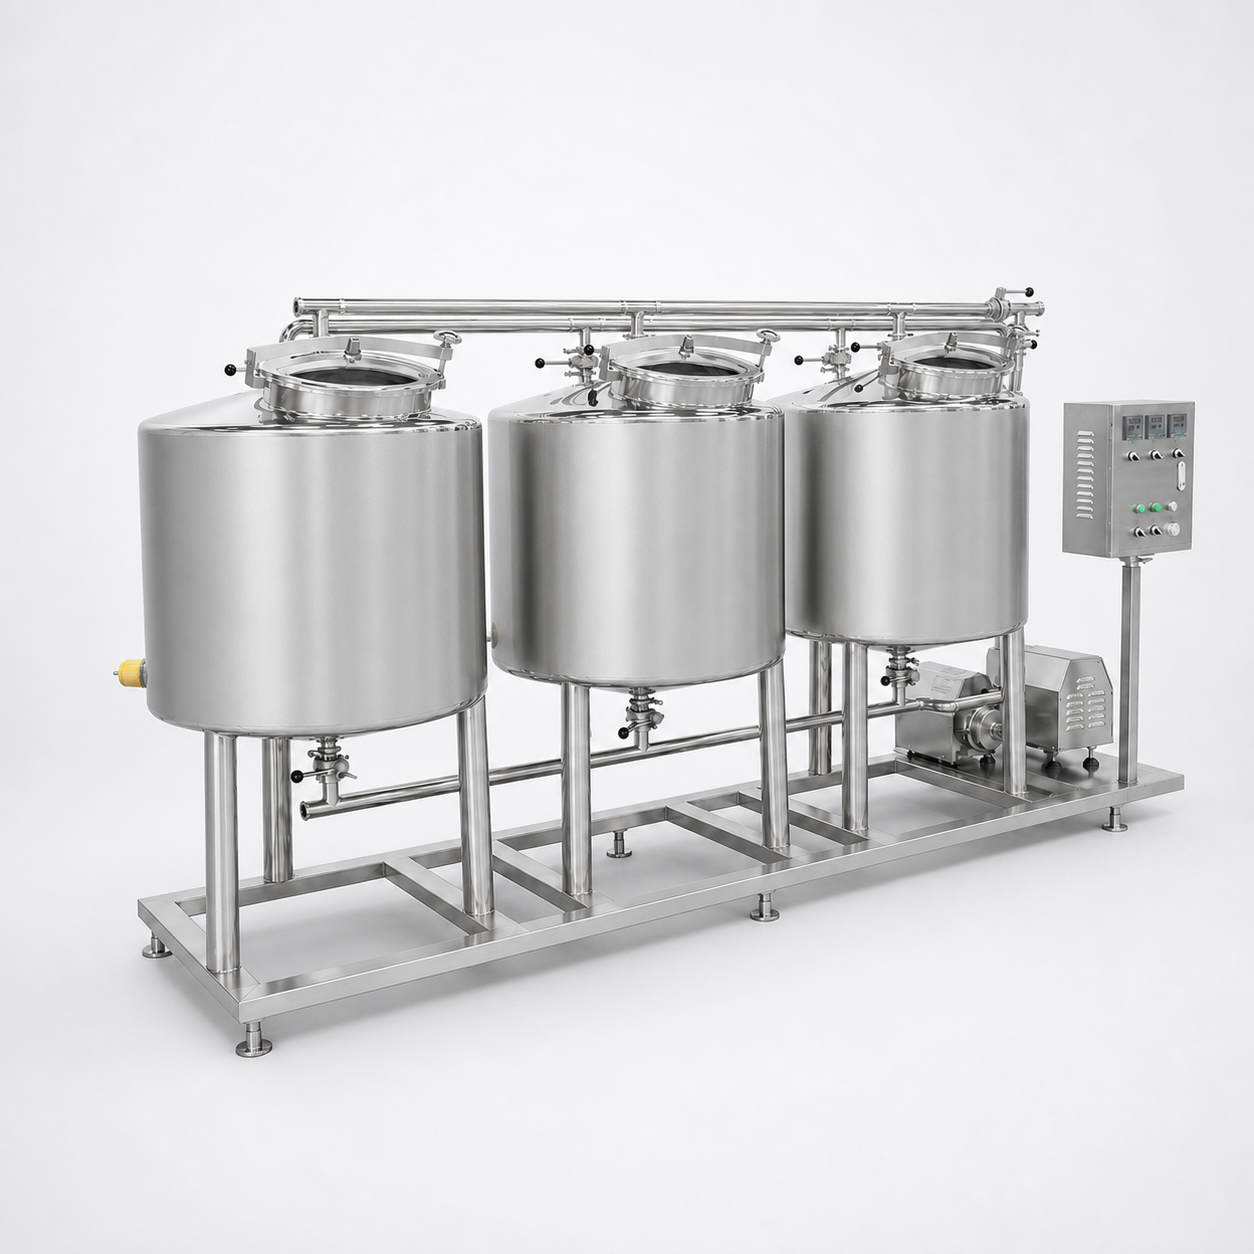
Tanques de fermentación con camisa, calentamiento con vapor y agitación lenta para yogur, kéfir y cultivos para queso. Nuestro tanque de fermentación para queso tiene una construcción de tres capas, un diámetro interior de 950 mm y un agitador de 0.55 kW. Los tanques de almacenamiento refrigerado tienen una capacidad de 300 L, aislamiento de poliuretano y un cabezal rociador para limpieza en sitio.
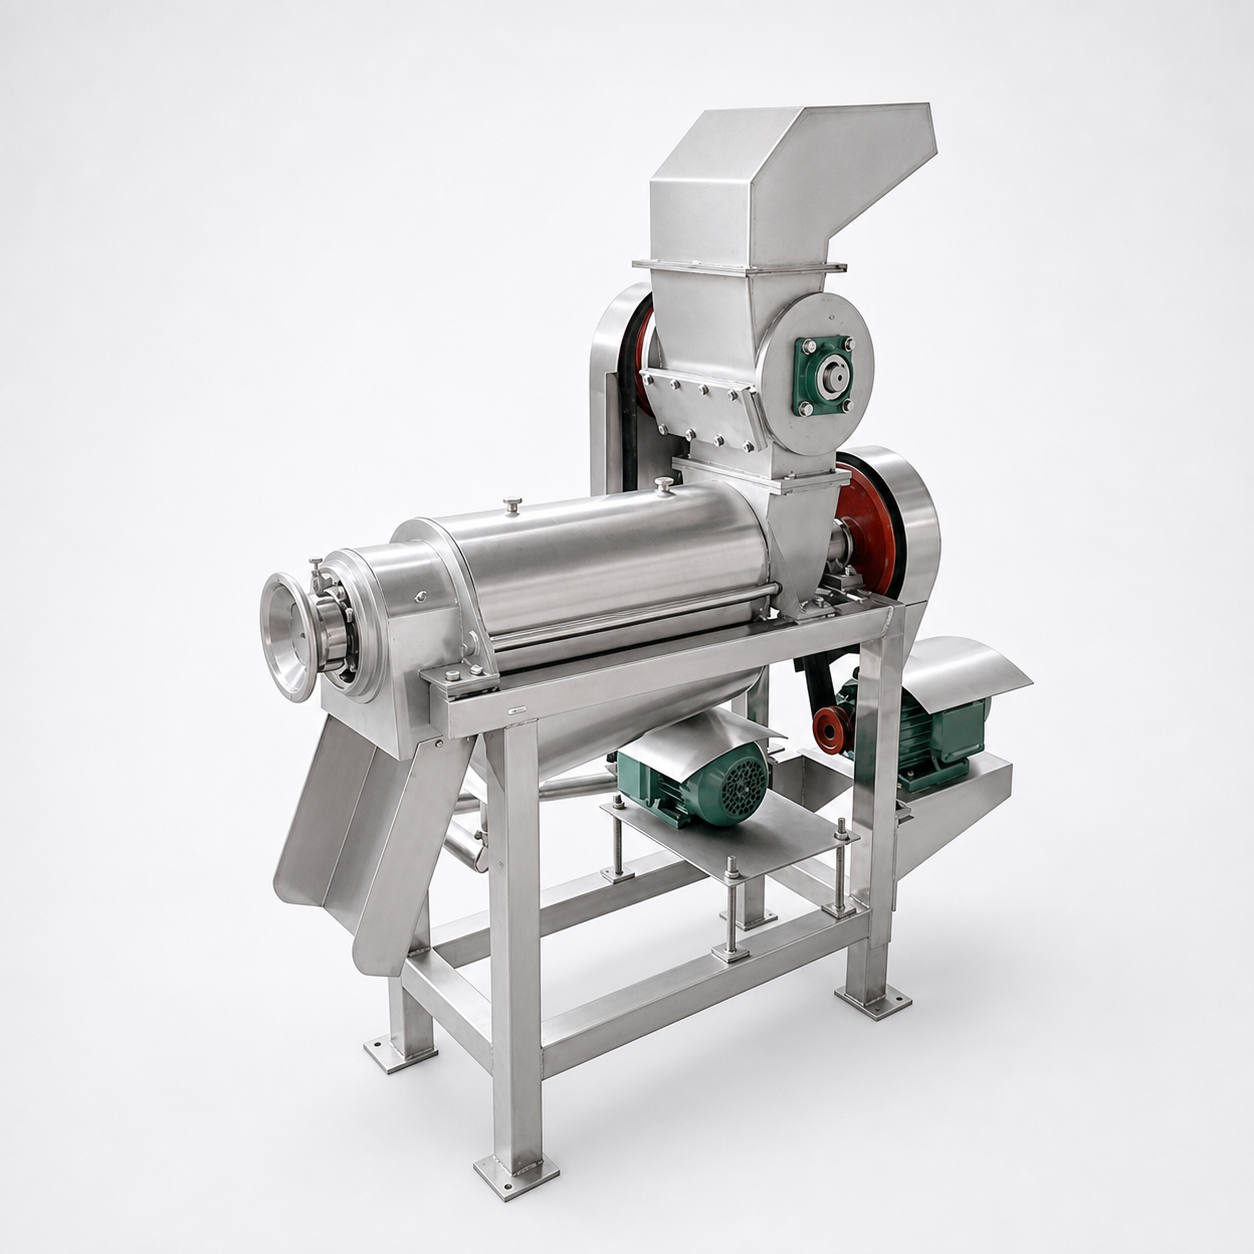
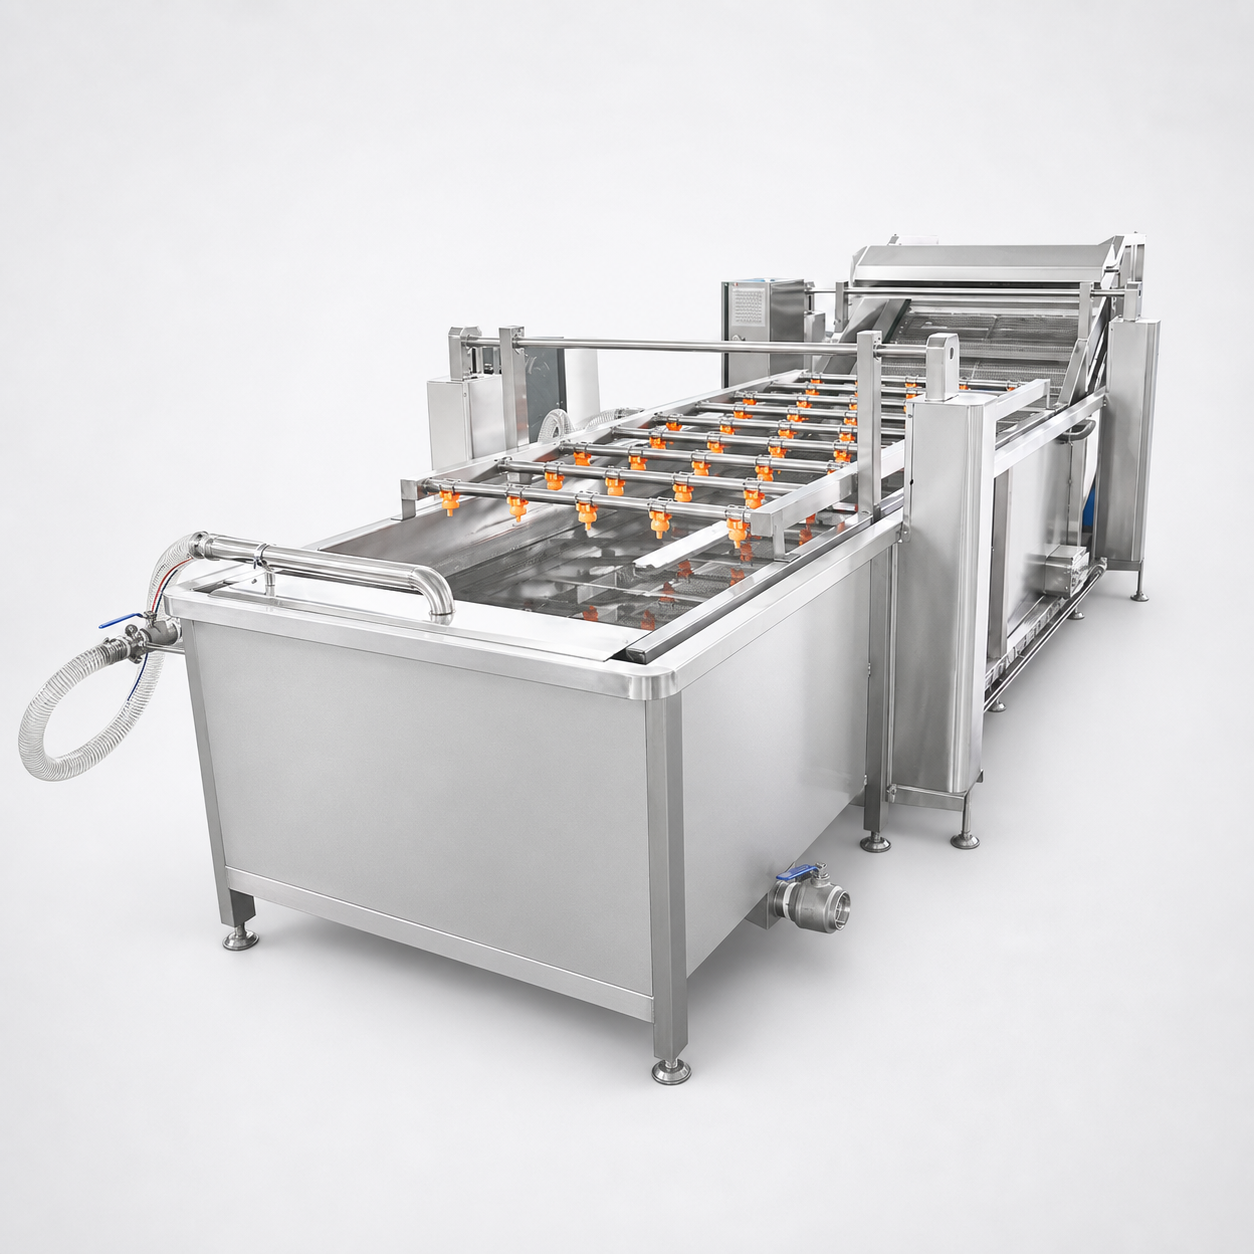
Lavado por burbujeo, trituración, desactivación de enzimas, concentración al vacío y esterilización en autoclave para salsas de tomate, chile y mezclas. Nuestro precalentador tubular desactiva las enzimas a 65-85 °C antes de que la pulpa llegue al evaporador. El autoclave está diseñado para operar a 143 °C, cuenta con calentamiento con vapor y alterna las bombas de alimentación y recirculación.
Productos para los que se diseñan estas líneas
- Leche líquida pasteurizada, leche de vida útil prolongada y leche UHT en bolsa o botella
- Yogur firme y batido, bebidas de leche fermentada y kéfir
- Cuajada, queso prensado y mantequilla
- Crema, leche saborizada y productos lácteos reconstituidos
- Pasta de tomate, salsa de tomate y kétchup a partir de tomate fresco o concentrado
- Salsa de chile, salsas de mezclas y condimentos a base de vegetales
- Preparación de mezcla para helado, en la que el tanque por lotes es una elección deliberada y no una solución de compromiso
Para procesar leche pasteurizada, una línea de procesamiento de leche utiliza un pasteurizador con control de temperatura definido durante la etapa de retención, la desviación del flujo y el enfriamiento. La homogeneización puede mejorar la estabilidad de la crema antes de la llenadora, mientras que el enfriador posterior debe llevar el producto a la temperatura acordada para el llenado.
Una planta pequeña para procesar leche puede comenzar con un tanque por lotes y una llenadora compacta, y reservar puntos de conexión higiénicos para la pasteurización continua. El procesamiento continuo no siempre es la opción adecuada: hay que sopesar la flexibilidad para cambiar de formato frente a una capacidad de procesamiento constante y un control más estricto de los registros.
Las tres líneas de producción que fabricamos
Cada línea que se muestra a continuación es un conjunto definido de equipos, no una página de categoría. Las especificaciones provienen de nuestros propios programas de equipos, y cada línea tiene su propia página con la lista completa de máquinas.
Línea de leche pasteurizada y UHT
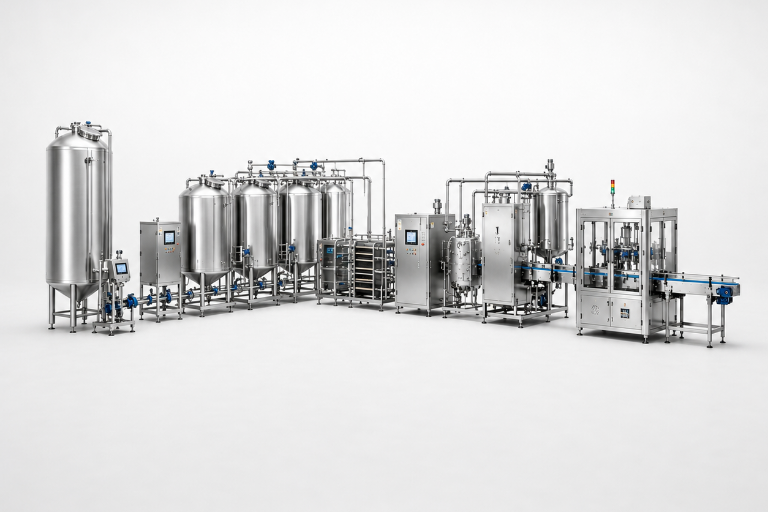
Representación de la línea proporcionada por el cliente, con almacenamiento, procesamiento térmico, llenado y controles conectados; la configuración depende de cada proyecto.
Detalles de la línea de leche pasteurizada y UHT- Productos Leche líquida pasteurizada, leche de vida útil prolongada, leche UHT y leche saborizada
- Máquinas principales Tanque de almacenamiento refrigerado, tanque de precalentamiento, homogeneizador, esterilizador UHT, llenadora de bolsas o botellas y equipo de limpieza en sitio
- Tratamiento térmico La temperatura de esterilización es de 115-135 °C, con una retención de 4-6 segundos; suministro de vapor por debajo de 0.4 MPa
- Capacidad de procesamiento Nuestra unidad UHT procesa 0.5-1 t/h
- Llenado 20-50 envases por minuto; bolsa de 20-180 mm de largo por 20-140 mm de ancho
- Limpieza El equipo de limpieza en sitio incluye tanques de ácido y álcali de 400 L, dosificación automática y control Siemens
Línea de yogur, queso y mantequilla
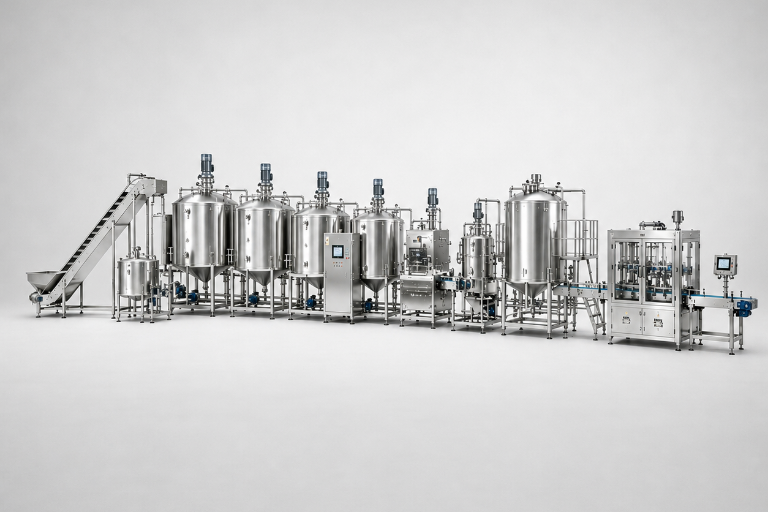
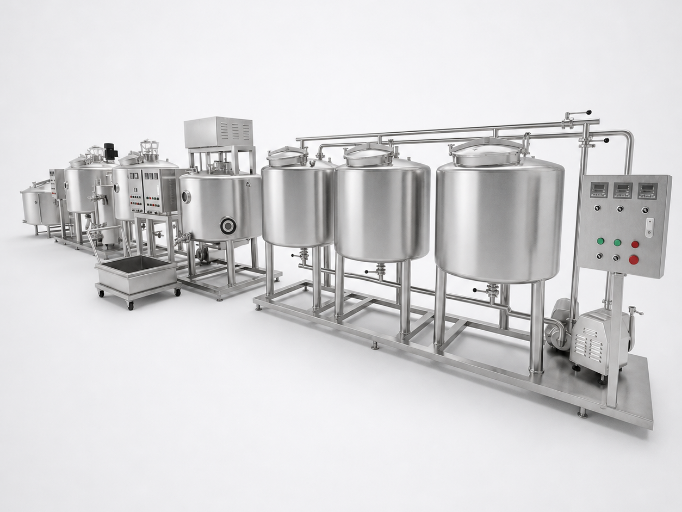
Representación de la línea proporcionada por el cliente, con una configuración de productos lácteos fermentados basada en tanques; la cantidad final de tanques depende de la información del producto.
Detalles de la línea de yogur, queso y mantequilla- Productos Yogur firme y batido, bebida de leche fermentada, kéfir, cuajada, queso prensado y mantequilla
- Máquinas principales Tanque de almacenamiento refrigerado, homogeneizador, tanque de pasteurización por lotes, tanque de fermentación para queso, prensa para queso y empacadora al vacío
- Pasteurizador por lotes Diámetro del tanque de 700 mm, altura del cuerpo de 750 mm, calentamiento de 24 kW, agitador de 0.75 kW, camisa de 30 mm
- Tanque de fermentación Diámetro interior de 950 mm, diámetro exterior de 1100 mm, calentamiento con vapor, construcción de tres capas y superficies en contacto con el producto de acero inoxidable 316
- Homogeneización La capacidad del homogeneizador es de 300 L/h a una presión de trabajo de 20 MPa
- Empaque La empacadora al vacío alcanza -0.1 MPa, con una cámara de 690 × 620 × 105 mm y bombeo de 60 m³/h
Línea de salsas de tomate, chile y mezclas
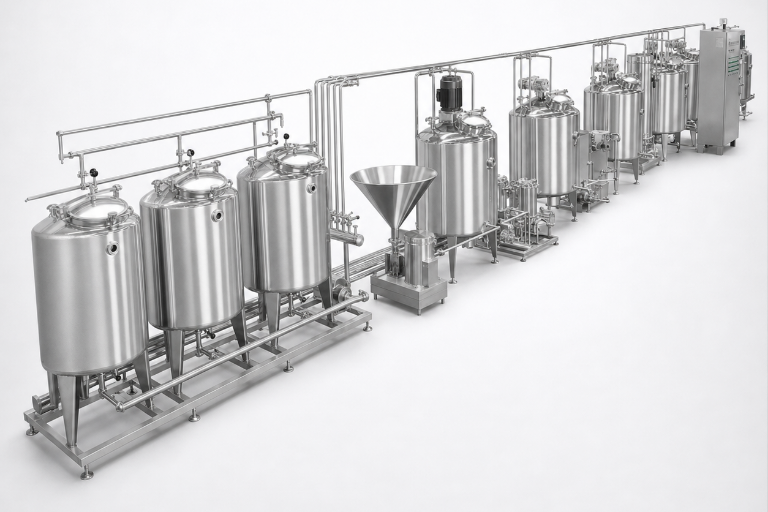
Representación de la línea de salsas proporcionada por el cliente, con tanques de preparación, equipos de concentración y llenado; la distribución real depende de la ruta del proceso.
Una línea de producción de pasta de tomate comienza cuando los operadores seleccionan la materia prima, la lavan y la introducen en la trituradora.
Esta ruta de procesamiento del tomate separa la desactivación de enzimas, la concentración y la producción de salsa en etapas controladas.
Después de la concentración, la línea puede esterilizar el producto a granel para el llenado aséptico o llenar los envases antes de la esterilización en autoclave. El esterilizador y la llenadora seleccionados dependen del producto final y del formato del envase.
- Productos Pasta de tomate, salsa de tomate, kétchup, salsa de chile y salsas de mezclas
- Máquinas principales Lavadora por burbujeo, trituradora, precalentador tubular, evaporador al vacío, llenadora, cerradora, autoclave, secador de cuchilla de aire y etiquetadora
- Lavado y trituración La lavadora por burbujeo consume 2.2 kW en una cama de 4000 mm; la trituradora procesa 0.5 t/h de tomate fresco
- Enzimas El precalentador tubular desactiva las enzimas a 65-85 °C y está diseñado para procesar 1 t/h con 12 kW
- Esterilización La cámara del autoclave mide 1200 mm × 3600 mm, tiene dos metros cúbicos de capacidad y está diseñada para operar a 143 °C
- Llenado y acabado La llenadora de salsas procesa 600 botellas por hora para formatos de 150-1000 ml; la cerradora procesa 15-50 latas por minuto, con ajuste continuo
Un producto que no aparece en esta lista
Muchos alimentos líquidos no encajan en estas tres rutas: entre ellos, bases para sopas, bebidas vegetales, jarabes, mermeladas y aderezos. Envíenos el producto, el pH final si lo conoce, el volumen diario y el formato del envase, y confirmaremos en la cotización qué ruta se adapta y qué cambios se necesitan.
Diseño higiénico y materiales de fabricación
La sustitución de calidades es un problema silencioso en esta industria. Los compradores reportan equipos suministrados en acero de grado 201 y etiquetados como 304, que muestran óxido a las pocas semanas de iniciar la producción. Nuestra respuesta es especificar la calidad de cada componente y mantenerla en la cotización.
Elemento
Material de fabricación
Motivo de esta especificación
Superficies en contacto con el producto
Superficies en contacto con el producto de acero inoxidable 316; acero 304 en las paredes exteriores y la estructura
El acero 316 contiene molibdeno y resiste las picaduras por cloruros de la salmuera, las salsas ácidas y los residuos de desinfectante
Pared del tanque de almacenamiento
Capa interior de 3 mm, capa exterior de 1.5 mm y aislamiento de poliuretano de 50 mm
Mantiene la leche refrigerada entre la recolección y el procesamiento sin que un enfriador externo tenga que funcionar de manera continua
Placas del pasteurizador por lotes
Placas de 3 mm, 2 mm y 1.5 mm en las tres capas
La camisa y el aislamiento están separados para que el medio de calentamiento nunca entre en contacto con el producto
Tanque de fermentación
Construcción de tres capas, interior de acero 316, resto de acero 304 y calentamiento con vapor
La temperatura del cultivo debe mantenerse estable durante una fermentación prolongada, no solo alcanzar el valor establecido
Cuerpo del autoclave
Acero para recipientes a presión SUS30408
El equipo es un recipiente a presión, no un tanque; la presión de diseño y la presión de prueba se certifican por separado
Tanques de limpieza en sitio
Interior de acero 316 y exterior de acero 304 en los tanques de ácido y álcali; acero 304 de una sola capa en el tanque de agua caliente
El tanque de ácido soporta la carga térmica más exigente de toda la planta y se fabrica para esas condiciones
Estructuras de la línea de salsas
Acero inoxidable 304 en las áreas de lavado, trituración y concentración
Entorno húmedo y ácido, con salpicaduras continuas en lugar de inmersión
Especificaciones de la línea y límites del proceso
Las cifras siguientes provienen de nuestros propios programas de equipos. Los rangos indicados corresponden al rango de operación de la máquina, no a un intervalo promocional.
Capacidad de procesamiento de la unidad UHT
Nuestra unidad UHT procesa 0.5-1 t/h
Temperatura de esterilización
La temperatura de esterilización es de 115-135 °C
Retención a alta temperatura
La retención a alta temperatura dura 4-6 segundos
Temperatura de salida
El producto sale de la unidad a menos de 65 °C
Suministro de vapor al esterilizador
Por debajo de 0.4 MPa
Capacidad del homogeneizador
La capacidad del homogeneizador es de 300 L/h
Presión del homogeneizador
Nuestro homogeneizador opera a 20 MPa; hay una opción de 25 MPa
Tanque de almacenamiento refrigerado
Los tanques de almacenamiento refrigerado tienen una capacidad de 300 L, potencia total de 2.8 kW y aislamiento de poliuretano de 50 mm
Tanque de pasteurización por lotes
Diámetro de 700 mm, altura del cuerpo de 750 mm y calentamiento de 24 kW
Tanque de fermentación para queso
Diámetro interior de 950 mm, diámetro exterior de 1100 mm y agitador de 0.55 kW
Empaque al vacío
La empacadora al vacío alcanza -0.1 MPa, 60 m³/h, con una cámara de 690 × 620 × 105 mm
Desactivación de enzimas
Nuestro precalentador tubular desactiva las enzimas a 65-85 °C y procesa 1 t/h con 12 kW
Cámara del autoclave
La cámara del autoclave mide 1200 mm × 3600 mm y tiene dos metros cúbicos de capacidad
Temperatura y presión del autoclave
El autoclave está diseñado para operar a 143 °C; la presión máxima de trabajo es de 0.3 MPa y se prueba hidrostáticamente a 0.44 MPa
Llenado de salsas
La llenadora de salsas procesa 600 botellas por hora para formatos de 150-1000 ml y botellas de 120-300 mm de altura
Cierre de envases
La cerradora procesa 15-50 latas por minuto para diámetros de 50-127 mm
Etiquetado
La precisión de etiquetado es de ±1 mm a una velocidad de 40-150 piezas por minuto con avance intermitente, y de 50-200 con servomotor
Volumen del equipo de limpieza en sitio
El equipo de limpieza en sitio incluye tanques de ácido y álcali de 400 L con calentamiento con vapor
Suministro eléctrico
380 V / 50 Hz, trifásico, para los equipos de procesamiento
Para los productos comprendidos en su alcance, 21 CFR Part 113 añade a las especificaciones del autoclave obligaciones sobre el proceso programado, la supervisión y los registros.
Productos químicos de limpieza para los que se diseña la línea
Un solo detergente no basta para limpiar una línea de procesamiento de lácteos. Las recomendaciones de extensión son explícitas: primero se usa un limpiador alcalino o clorado y después uno ácido, porque cada uno actúa sobre distintos residuos adheridos. Los limpiadores alcalinos contienen álcalis básicos, fosfatos, agentes humectantes y quelantes, y disuelven grasas, proteínas y carbohidratos de la leche.
- Etapa alcalina — elimina la suciedad orgánica: grasa, proteínas y carbohidratos
- Etapa ácida — elimina o previene la acumulación de depósitos minerales y piedra de leche
- La limpieza no reemplaza la desinfección — la limpieza elimina los residuos, mientras que la etapa independiente de desinfección actúa sobre los microorganismos residuales antes de iniciar la producción
- La dureza del agua modifica la dosificación — por encima de 10 grains per gallon puede ser necesario aumentar la concentración de detergente; a partir de 30 grains per gallon se debe usar un ablandador de agua
Por eso, nuestro equipo de limpieza en sitio incluye tanques separados para ácido y álcali con dosificación automática, en lugar de un solo tanque y confiar en que todo salga bien. También por eso le preguntamos la dureza del agua al preparar la cotización, y no después de la puesta en marcha.
Precios, plazos de entrega y condiciones comerciales
Al comparar fabricantes de equipos para procesar lácteos, el precio inicial no basta: el precio de estos equipos solo se puede comparar una vez que se definen la capacidad de procesamiento, la ruta del producto, la calidad del material, el nivel de automatización y el formato del envase. No existe una lista de precios universal para las líneas de procesamiento, porque dos plantas que solicitan la misma cantidad de litros por hora rara vez necesitan la misma lista de máquinas. Le enviaremos el precio en una cotización por escrito basada en una distribución de planta confirmada.
El alcance debe especificar la lista de equipos
“Alta calidad” no es un criterio de aceptación en la industria láctea. “Llave en mano” y “totalmente automático” describen el alcance, no una calidad fija de los equipos. Nos especializamos en el diseño de líneas para cada proyecto, por lo que la cotización especifica qué servicios auxiliares, controles, tareas de instalación y pruebas de aceptación están incluidos en el alcance del suministro.
Factor
Efecto en el costo
Cómo reducirlo
Capacidad de procesamiento
Determina el tamaño de cada tanque, bomba e intercambiador de calor que sigue en la línea
Indique el volumen que realmente procesará durante el primer año y cómo planea ampliarlo, en lugar del volumen que espera alcanzar
Cantidad de rutas de producto
Una línea para fabricar yogur y queso necesita tanques que una línea de leche no requiere
Comience con una ruta y especifique los puntos de conexión para la segunda
Nivel de automatización
El control lógico programable, la dosificación automática y el registro de datos aumentan el costo frente a las válvulas manuales
Automatice primero las etapas que exigen registros por ley y use controles manuales en las demás
Formato del envase
Las bolsas, botellas, latas y los envases asépticos requieren distintos equipos de llenado y acabado
Defina el formato del envase antes de diseñar la distribución de planta, porque modificarlo más adelante cambia el tramo final de la línea
Calidad y acabado del material
El acero 316 en las superficies de contacto cuesta más que el 304 y no es negociable en nuestros equipos
Reduzca costos en otros componentes; sustituir la calidad del acero es el ahorro que termina causando óxido
El soporte del controlador también debe formar parte de la comparación. Un informe publicado sobre el abastecimiento de maquinaria describe una espera de ocho semanas para recibir repuestos; se reportó un costo de reparación de USD 8,000 por contratar técnicos locales después de que terminó la garantía. Consideramos ese caso como evidencia del riesgo para el comprador, no como una referencia universal de costos.
Etapa del pedido
Plazo de entrega
Qué incluye
Máquina individual o subsistema
Las máquinas individuales y los subsistemas se envían en un plazo de 30-65 días hábiles después de confirmar la distribución de planta
Fabricación, pruebas en fábrica y empaque de una máquina o de un par de máquinas compatibles
Línea completa
El plazo programado para una línea completa es de 60-90 días hábiles a partir de la confirmación de la distribución de planta y del pago del anticipo
Todas las máquinas, el panel de control, las tuberías de interconexión y las pruebas de aceptación en fábrica
Instalación y puesta en marcha
Nuestros ingenieros viajan a sus instalaciones para realizar la instalación, la puesta en marcha y la capacitación de los operadores. El trabajo en sitio dura 10-25 días una vez que estén listos los servicios del edificio
Ubicación, conexión, prueba con agua, prueba del producto y entrega a los operadores
El plazo comienza cuando se aprueba la distribución de planta y se recibe el anticipo; no incluye el envío ni los trámites aduaneros. Los servicios del edificio son responsabilidad suya: el suministro eléctrico, el vapor, el aire comprimido, el agua y el drenaje deben estar habilitados antes de comenzar la puesta en marcha. Incluimos las cifras de consumo en la cotización para que su contratista pueda dimensionar las instalaciones.
- Pago Anticipo del 30% por T/T; saldo antes del envío; se acepta L/C
- Condiciones de envío Enviamos FOB; otros Incoterms disponibles a solicitud
- Pedido mínimo 1 set: aceptamos máquinas individuales; no es necesario comprar una línea completa
- Garantía Las condiciones de garantía se confirman en la cotización y el contrato
Cómo preparamos su cotización
Enviamos las cotizaciones en un plazo de 24 horas durante los días hábiles, después de que un ingeniero las revise. Esta página no tiene un sistema de cotización instantánea, y es deliberado: el precio de una línea de proceso depende de su distribución de planta, no de un número de pieza. Recibirá por escrito la lista de máquinas, la demanda de servicios auxiliares y los supuestos de distribución, de modo que pueda comparar las propuestas de otros proveedores punto por punto.
Aseguramiento de calidad y obligaciones de una línea de procesamiento continuo
La mayoría de las páginas de equipos afirma que la máquina cumple con la normativa y se queda ahí. Esa respuesta no aborda lo importante, porque las obligaciones relevantes en una planta lechera o de alimentos enlatados de baja acidez no recaen en la máquina. Recaen en usted, el procesador, y entran en vigor el día que deja atrás la producción por lotes.
Así llamamos al cambio que ocurre cuando una planta pasa de los recipientes a una línea continua. En ese paso surgen seis obligaciones que no eran necesarias con el proceso por lotes. Todas están establecidas en una normativa o un texto didáctico, y las presentamos a continuación junto con la fuente.
| Qué cambia | Qué exige realmente el requisito | A quién corresponde la obligación |
|---|---|---|
| La desviación del flujo se convierte en un control legal | El flujo directo solo es seguro cuando el producto está por encima del punto de ajuste de desviación y el dispositivo de control de flujo está activado por el registrador de límite térmico de seguridad o por un controlador lógico programable autorizado por la normativa. El termómetro indicador y el registrador-controlador se ubican al final del tubo de retención, y el dispositivo de desviación se instala después de ambos. | A nosotros nos corresponde construirlo y cablearlo correctamente; a usted, mantenerlo calibrado y demostrarlo a diario. |
| La homogeneización se convierte en una operación unitaria independiente | Un homogeneizador fuerza el producto a presión a través de un orificio pequeño, lo que reduce el diámetro medio de los glóbulos de grasa y aumenta su cantidad y superficie, evitando así que se forme una capa de crema. En un caso de referencia calculado, el líquido entra en la válvula a 4-6 metros por segundo y acelera hasta 120 metros por segundo en aproximadamente 0,2 milisegundos. | A nosotros nos corresponde dimensionarlo según el contenido de grasa y la capacidad de procesamiento de su producto. |
| La limpieza requiere ácido además de alcalino | Después de un limpiador alcalino o clorado se aplica un limpiador ácido. La limpieza alcalina disuelve la grasa, las proteínas y los carbohidratos; la etapa ácida elimina los depósitos minerales y la piedra de leche. La limpieza y la sanitización siguen siendo operaciones distintas. | A nosotros nos corresponde suministrar circuitos separados; a usted, operarlos con la concentración adecuada para su agua. |
| Debe existir un proceso programado | Para los alimentos enlatados de baja acidez, el procesador selecciona el proceso programado, que debe ser al menos equivalente al proceso establecido por una autoridad competente en procesamiento. | Le corresponde a usted. Ningún proveedor de equipos puede establecerlo en su lugar. |
| Una persona designada debe estar calificada | Los sistemas de procesamiento térmico deben estar bajo la supervisión operativa de una persona que haya asistido a una escuela aprobada por el comisionado, que dicha escuela haya identificado como alguien que completó satisfactoriamente el curso y que supervise únicamente en las áreas cubiertas por esa certificación. En Estados Unidos, esta es la Better Process Control School. | Le corresponde a usted, y la responsabilidad recae en una persona específica, no en el registro de una empresa. |
| Los registros duran más que el producto | Los registros de procesamiento se conservan en la planta durante al menos 1 año desde la fecha de fabricación y, en la planta o en otro lugar de acceso razonable, durante 2 años adicionales. Un representante calificado de la gerencia de la planta debe revisar los registros a más tardar un día hábil después del proceso y antes del envío o la liberación del producto. | A usted le corresponde conservarlos; a nosotros, asegurarnos de que la línea pueda generarlos. |
Nada de esto significa que una línea continua sea una mala idea. Sí significa que la planta que compra una línea sin contar con un proceso programado y un supervisor certificado adquiere una máquina que no puede operar legalmente. Ese error cuesta mucho más que elegir la llenadora equivocada.
Qué significa y qué no significa una revisión del proveedor
Los compradores suelen preguntar qué organismo gubernamental aprobó un equipo. La respuesta no es tan sencilla como la pregunta, y conviene tenerla clara antes de comparar proveedores.
- La revisión de equipos del Departamento de Agricultura de Estados Unidos es un servicio voluntario y con costo, no una autorización obligatoria.
- La marca oficial de identificación corresponde a un instrumento para carne y aves, no a una aprobación general de equipos para alimentos.
- 3-A Sanitary Standards es otro organismo independiente de normas privadas, con su propio alcance.
Lo decimos claramente porque, de lo contrario, un comprador podría dar por hecho que existe un sello que en realidad no existe. Las obligaciones establecidas por las normas para alimentos enlatados de baja acidez recaen en el procesador, y saberlo antes de hacer el pedido vale más que un distintivo en la página de un proveedor.
Cómo revisamos cada pedido
1
RECOPILAR
Verificación de materiales antes de la fabricación, con el grado registrado por separado para las piezas en contacto con el producto y las carcasas.
2
INSPECCIONAR
Prueba del recipiente a presión del autoclave: presión de diseño 0.35 MPa, presión máxima de trabajo 0.3 MPa, prueba hidrostática a 0.44 MPa.
3
ACLARAR
Prueba en seco del sistema de control para comprobar que el registrador, el sensor y el dispositivo de desviación actúen en conjunto.
4
COTIZAR
Prueba con agua a temperatura antes de introducir el producto; se valida el circuito de limpieza CIP en la misma prueba.
5
APROBAR
Aceptación en fábrica según la lista de máquinas de la cotización, con los resultados documentados.
6
ENTREGAR
Puesta en marcha en las instalaciones, prueba con producto y capacitación de operadores a cargo de ingenieros que se trasladan al sitio.
“Una línea de procesamiento está lista solo cuando la ruta del producto, los servicios auxiliares, la secuencia de limpieza y los límites de aceptación coinciden en el mismo plano.”
Detalles del autoclave que definen una línea de salsas
Para cualquier salsa que termine dentro de un autoclave, hay dos detalles de las normas para alimentos enlatados de baja acidez que importan más que la foto del catálogo. El tiempo de calentamiento se define como el tiempo entre la introducción de vapor en el autoclave cerrado y el momento en que alcanza la temperatura de procesamiento requerida. Los purgadores deben emitir vapor de forma continua durante todo el período de procesamiento, y el pozo del sensor del dispositivo indicador de temperatura necesita su propio purgador de al menos 1.5 milímetros.
Reglas operativas y evidencia
- Hay que retirar el aire antes de iniciar el procesamiento y conservar el registro de la ventilación.
- Que su salsa esté o no sujeta a las normas para productos de baja acidez depende de su pH final. Esa cuestión debe resolverla su autoridad de procesamiento, no nosotros.
- Nuestro autoclave se suministra con bombas alternadas de alimentación y circulación de 7.5 kW y 5.5 kW para que el recipiente mantenga el proceso programado en lugar de intentar alcanzarlo.
- La documentación acompaña al equipo: registros del grado de los materiales, registro de la prueba del recipiente a presión del autoclave, programa eléctrico y documentación del sistema de control. Si una máquina mide o funciona fuera de lo indicado en la cotización, la ajustamos o reemplazamos de acuerdo con los mismos criterios de aceptación por escrito que se usaron en la aceptación en fábrica.
Cómo trabajamos
Decisiones que reducen sus costos
Decisión
Qué especificar
Por qué ahorra dinero
Recuperación de calor
Solicite regeneración en cualquier pasteurizador continuo.
Un intercambiador de calor regenerativo recupera el calor del producto que sale y lo transfiere al producto crudo que entra. Un ejemplo de la University of Guelph calcula una eficiencia de regeneración de calor de 89.7% a partir de leche que entra a 4 °C, sale de la regeneración a 65 °C y alcanza 72 °C.
Tamaño del lote según el tamaño del recipiente
Ajuste el recipiente de fermentación al tamaño de un lote de producción, no al total diario.
Un recipiente encamisado parcialmente lleno se calienta mal y mantiene peor la temperatura del cultivo que uno lleno.
Dureza del agua
Envíenos el valor en granos por galón antes de preparar la cotización.
Por encima de 10 granos por galón, podría ser necesario aumentar la concentración del detergente; a partir de 30 granos por galón, se debe usar un ablandador de agua, cuya instalación ahora cuesta menos que adaptarlo más adelante.
Dimensionamiento de servicios auxiliares
Envíe cuanto antes las cifras de demanda de la cotización al contratista de su edificio.
La puesta en marcha no puede comenzar hasta que estén disponibles el vapor, la energía, el aire y el drenaje. Esta es la causa más frecuente de que se retrase el inicio.
Formato del envase
Defina la bolsa, botella o lata antes de cerrar la distribución de planta.
La llenadora, la tapadora, el secador y la etiquetadora se eligen según ese formato, por lo que un cambio tardío obliga a reemplazar la sección final de la línea.
También publicamos la comparación de procesos térmicos que usamos internamente cuando un comprador decide entre un recipiente por lotes, un pasteurizador continuo y una línea de temperatura ultraalta.
Rutas de procesamiento, aplicaciones e ingeniería de la línea
Los tres procesos que presentamos a continuación son los que guían el diseño de nuestros equipos. El producto y la vida útil que busca ofrecer, no el tamaño de su planta, determinan cuál necesita.
El proceso en recipiente sigue siendo la opción adecuada para algunos productos. El texto sobre lácteos de la University of Guelph cita como referencia para Ontario la pasteurización por lotes a 63 °C durante al menos 30 minutos. Sigue siendo el método habitual para el helado porque los ingredientes se disuelven en la mezcla durante la etapa de calentamiento prolongada.
Un intercambiador de calor de placas con regenerador, un tubo de retención y un dispositivo de desviación del flujo. La guía federal canadiense establece 72 °C durante 15 segundos para leche con menos de 10% de grasa; el texto de la University of Guelph cita por separado el requisito de Ontario: 72 °C durante al menos 16 segundos. La leche cruda fría a 4 °C se calienta con la leche pasteurizada que sale antes de entrar en contacto con el medio de calentamiento.
La temperatura de esterilización de nuestra unidad es de 115-135 °C, con un tiempo de retención de 4-6 segundos. Una patente define el proceso como calentamiento a 280 °F y retención durante un mínimo de dos segundos. El producto sale de la unidad por debajo de 65 °C, listo para el llenado aséptico o limpio.
Esta opción rara vez se analiza y modifica el producto. La patente de Estados Unidos 5,443,857, asignada a Tetra Laval, describe el calentamiento indirecto como la retención de la leche por encima de 120 °C durante bastante más tiempo y relaciona esa exposición con un mayor contenido de lactulosa, indicador del daño térmico. Si el sabor a cocido importa para su mercado, menciónelo al solicitar la cotización.
Lavar, triturar, desactivar las enzimas, concentrar al vacío, llenar y esterilizar. La concentración al vacío elimina agua a una temperatura más baja, lo que protege el color y el sabor de la pulpa de tomate. La desactivación enzimática a 65-85 °C es lo que fija la viscosidad antes de que el producto llegue al evaporador.
Para salsas envasadas y selladas en vidrio o lata. La cámara del autoclave mide 1200 mm × 3600 mm, tiene dos metros cúbicos y cuenta con 24 canastillas de esterilización. El tiempo de calentamiento, la ventilación y el funcionamiento de los purgadores forman parte del registro del proceso; no son ajustes opcionales.
Industrias para las que fabricamos equipos
-
Plantas de leche fluida
Empresas lácteas que pasan de la recolección y el enfriamiento a producir y envasar leche pasteurizada o de temperatura ultraalta.
-
Lácteos fermentados
Productores de yogur, yogur bebible y kéfir que necesitan mantener la temperatura del cultivo, no solo alcanzarla.
-
Queso y mantequilla
Plantas pequeñas y medianas que incorporan queso prensado o mantequilla a una operación de recepción de leche existente, con empaque al vacío al final.
-
Salsas y condimentos
Productores de salsas de tomate, chile y mezclas que procesan materia prima fresca de temporada o concentrado durante todo el año.
-
Empacadores por contrato
Operaciones que procesan varias recetas en una sola línea, donde el cambio de formato y la limpieza determinan la capacidad real.
-
Proyectos de plantas nuevas
Proyectos desde cero en los que el programa de equipos y los servicios del edificio deben diseñarse en conjunto.
RECURSOS
Herramientas de ingeniería de procesos
Preguntas frecuentes sobre equipos de procesamiento de lácteos y salsas
La pasteurización reduce la carga de microorganismos lo suficiente para conservar el producto refrigerado durante su vida útil. El texto de University of Guelph cita los parámetros de Ontario: 63 °C durante al menos 30 minutos en un recipiente y 72 °C durante al menos 16 segundos en una unidad continua, mientras que las directrices federales canadienses indican 72 °C durante 15 segundos para leche con menos de 10% de grasa. El tratamiento a ultraalta temperatura alcanza una temperatura mucho mayor durante unos segundos, lo que permite llenar el producto de forma aséptica y almacenarlo sin refrigeración. Nuestra unidad esteriliza a 115-135 °C con una retención de 4-6 segundos.
Sin homogeneización, los glóbulos de grasa suben y forman una capa de crema durante la vida útil. El homogeneizador hace pasar el producto a presión por un orificio pequeño, lo que reduce el diámetro medio de los glóbulos y aumenta su cantidad y área superficial para que la emulsión se mantenga estable. En nuestra línea, el homogeneizador opera a 20 MPa, con 25 MPa disponibles.
Es un conjunto de válvulas que devuelve el producto insuficientemente calentado al lado de producto crudo, en lugar de enviarlo al llenado. El flujo hacia adelante se considera seguro solo cuando el producto supera el punto de ajuste de desvío y el dispositivo está activado por el registrador de límite térmico de seguridad o por un controlador lógico programable aprobado por la normativa. El termómetro indicador y el registrador-controlador se ubican al final del tubo de retención; el dispositivo se instala después de ambos.
Porque eliminan distintos tipos de suciedad o residuos adheridos. La etapa alcalina disuelve la grasa, las proteínas y los carbohidratos, mientras que la etapa ácida elimina los depósitos minerales y la piedra de leche. La limpieza y la sanitización siguen siendo operaciones separadas. Si la dureza del agua supera 10 granos por galón, puede ser necesario aumentar la concentración del detergente.
Para los alimentos enlatados de baja acidez, es el proceso térmico que selecciona el procesador y debe ser, como mínimo, equivalente al establecido por una autoridad competente en procesamiento. Esa obligación corresponde al procesador, no al proveedor del equipo. Una autoridad competente en procesamiento establece el proceso programado; nosotros configuramos la línea para mantener sus parámetros y registrarlos.
Sí. Se trata de una persona específica, no de un registro de la empresa. Las operaciones deben estar supervisadas por una persona que haya asistido a una escuela aprobada por el comisionado, que dicha escuela haya identificado como alguien que completó satisfactoriamente el curso y que supervise únicamente en las áreas cubiertas por esa certificación. En Estados Unidos, se trata de Better Process Control School.
Los registros se conservan en la planta de procesamiento durante al menos 1 año a partir de la fecha de fabricación y, durante 2 años adicionales, en la planta o en otro lugar de acceso razonable. Además, un representante calificado de la gerencia de la planta debe revisarlos a más tardar un día hábil después del proceso, y antes de que el producto se envíe o se libere. Planifique el sistema de registros antes de la puesta en marcha, no después de la primera auditoría.
Nuestra unidad de tratamiento a ultraalta temperatura procesa 0.5-1 t/h; la capacidad del homogeneizador es de 300 L/h. Para salsas, el precalentador tubular tiene una capacidad nominal de 1 t/h y la llenadora de salsas procesa 600 botellas por hora. Podemos configurar una mayor capacidad con equipos de la misma familia. Envíenos su volumen diario y le propondremos la configuración adecuada.
La entrega de una línea completa se programa para 60-90 días hábiles a partir de la confirmación de la distribución de planta y del depósito. Las máquinas individuales y los subsistemas se envían en un plazo de 30-65 días hábiles después de confirmar la distribución de planta. Los ingenieros viajan a sus instalaciones para la instalación, la puesta en marcha y la capacitación de operadores; el trabajo en sitio dura 10-25 días una vez que los servicios del edificio están listos. Los tiempos de envío y despacho aduanero no están incluidos en esos plazos.
30% de anticipo por T/T y el saldo antes del envío; se acepta L/C. Enviamos bajo condiciones FOB; otros Incoterms están disponibles a solicitud. El pedido mínimo es de 1 set: se aceptan máquinas individuales, no es obligatorio comprar una línea completa.
Las condiciones de la garantía se confirman en la cotización y el contrato. El sistema de control es propio, no un panel genérico, así que podemos diagnosticar las fallas de forma remota en lugar de tener que adivinar. Cotizamos las refacciones de las piezas de desgaste junto con la línea, para que estén en sus instalaciones y no en un barco. Este es el punto débil real de comprar a cualquier proveedor del extranjero, y la solución es prepararse, no hacer promesas.
Sí. Envíenos la distribución de planta o la lista de máquinas que tiene y le indicaremos qué falta, qué tiene una capacidad insuficiente y dónde se ha subestimado la demanda de servicios auxiliares. Lo hacemos independientemente de que el pedido sea para nosotros o no, porque es más fácil diseñar para un comprador que conoce bien su propia distribución de planta.
Las superficies en contacto con el producto son de acero inoxidable 316; las carcasas y la estructura son de acero 304, y la carcasa del autoclave es de acero para recipientes a presión SUS30408. El grado se especifica para cada pieza en la cotización. Sustituir por un grado inferior el acero de las superficies en contacto con el producto es el ahorro más común en este sector, y en pocas semanas se manifiesta como óxido.
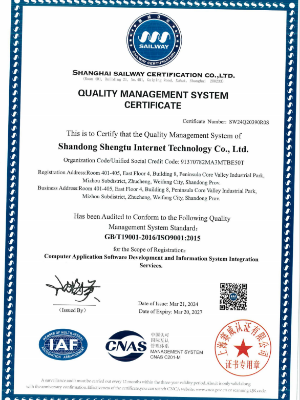
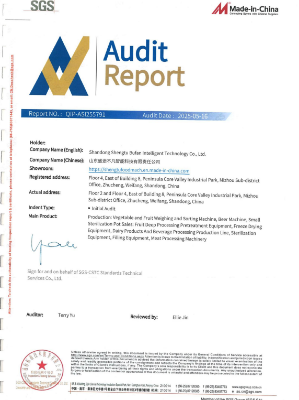
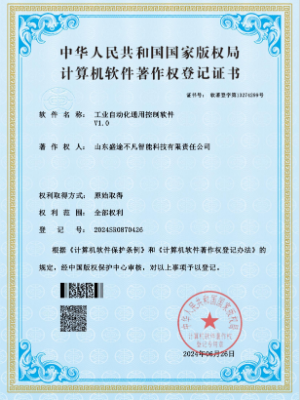
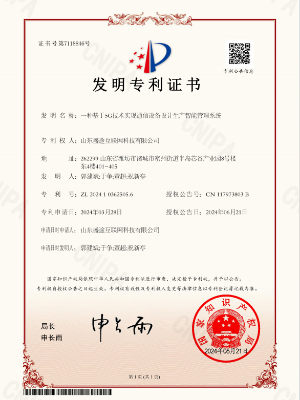
Los certificados y documentos aplicables se confirman según el modelo del equipo, su configuración y el país de destino. Los registros del sistema de gestión de la empresa se revisan por separado de los documentos de conformidad del producto.
Trending now