Póngase en contacto con Shengtu Bufan Company
Perfiles de alérgenos incompatibles
La validación del cambio de formato puede requerir más tiempo y evidencia del que permite la planificación de producción.
Una línea Shengtu para producir albóndigas, bolitas de pescado y hamburguesas se configura según su receta, la geometría de las piezas, el criterio de finalización térmica, la carga de congelación, el formato de empaque y las interfaces de planta. Los equipos comunes se distinguen de las decisiones específicas para cada producto, por lo que las líneas de albóndigas, bolitas de pescado y hamburguesas no se tratan como una sola lista fija de máquinas.
Envíenos los productos objetivo, la producción vendible, las condiciones de entrada y finales, la distribución de planta y los servicios auxiliares. Con esos datos definiremos por escrito la ruta, la lista de módulos, la matriz de responsabilidades y los criterios de aceptación.
Envíenos una solicitud de cotización (RFQ) aunque la distribución de planta aún no esté definida; los puntos pendientes pueden marcarse para confirmación de ingeniería.

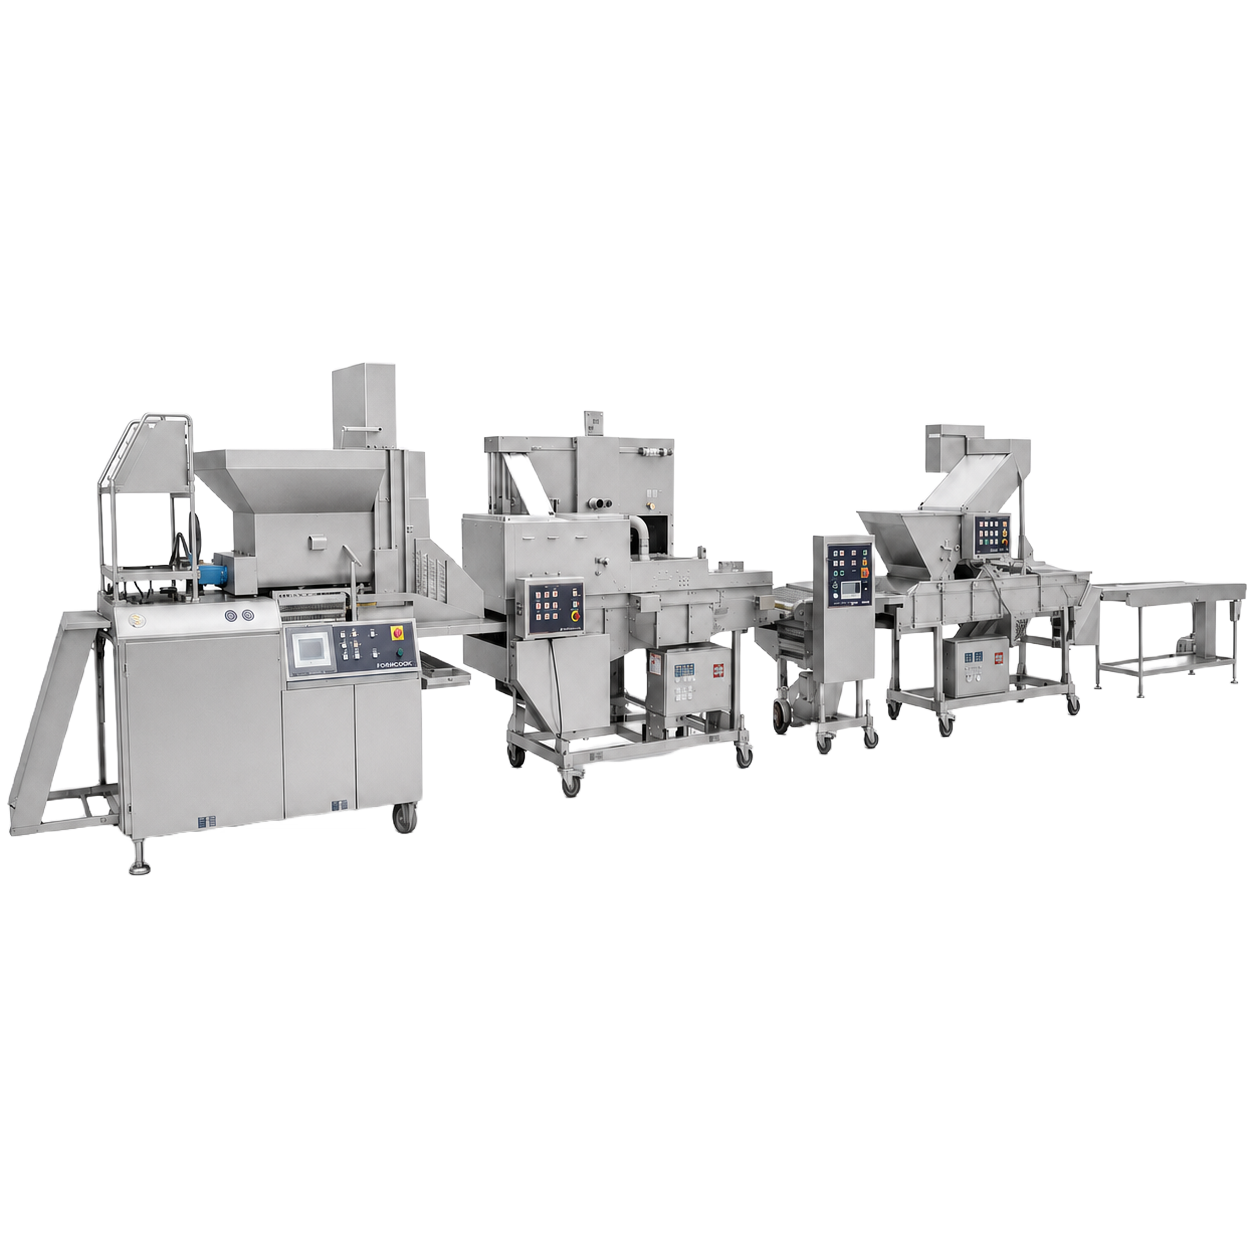
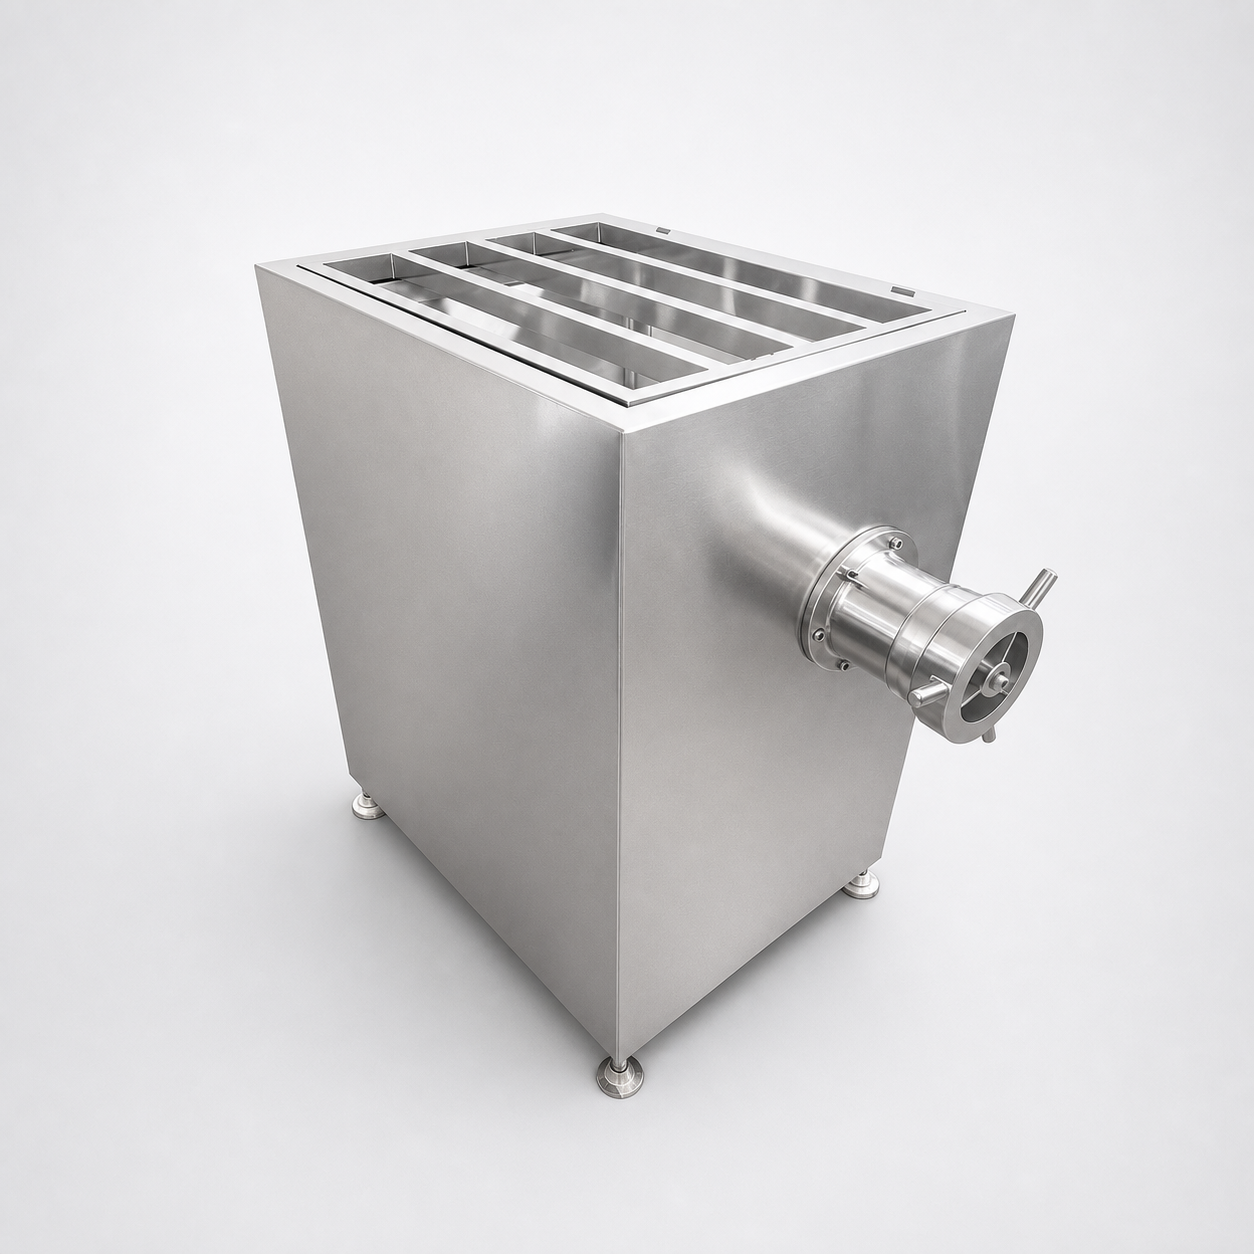
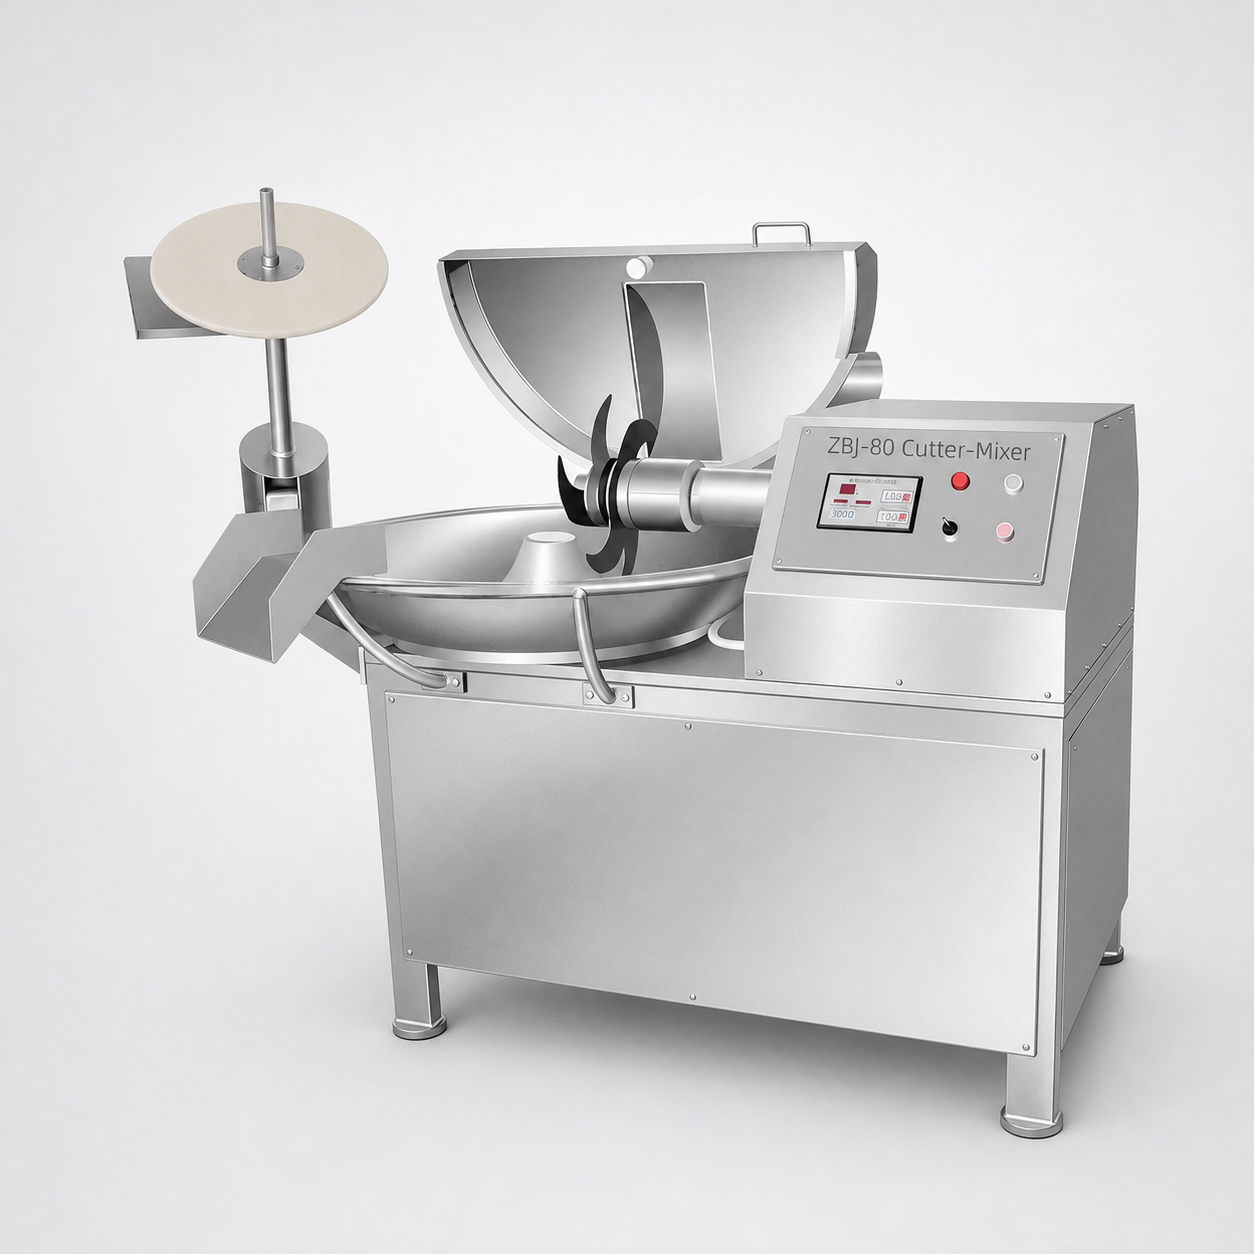
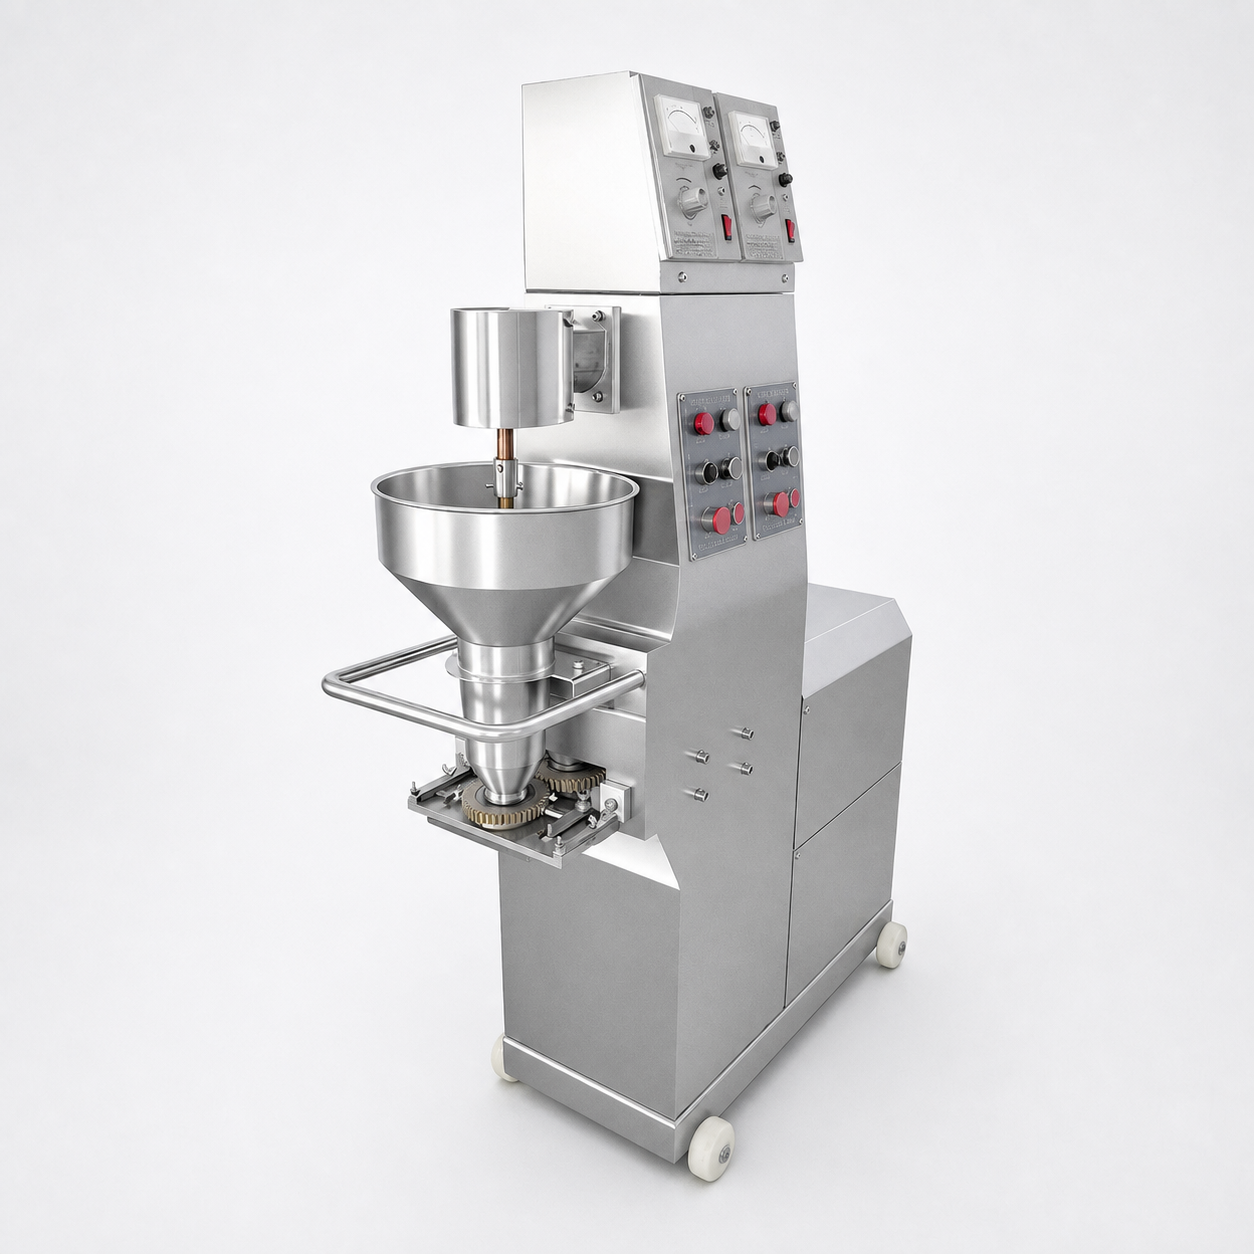
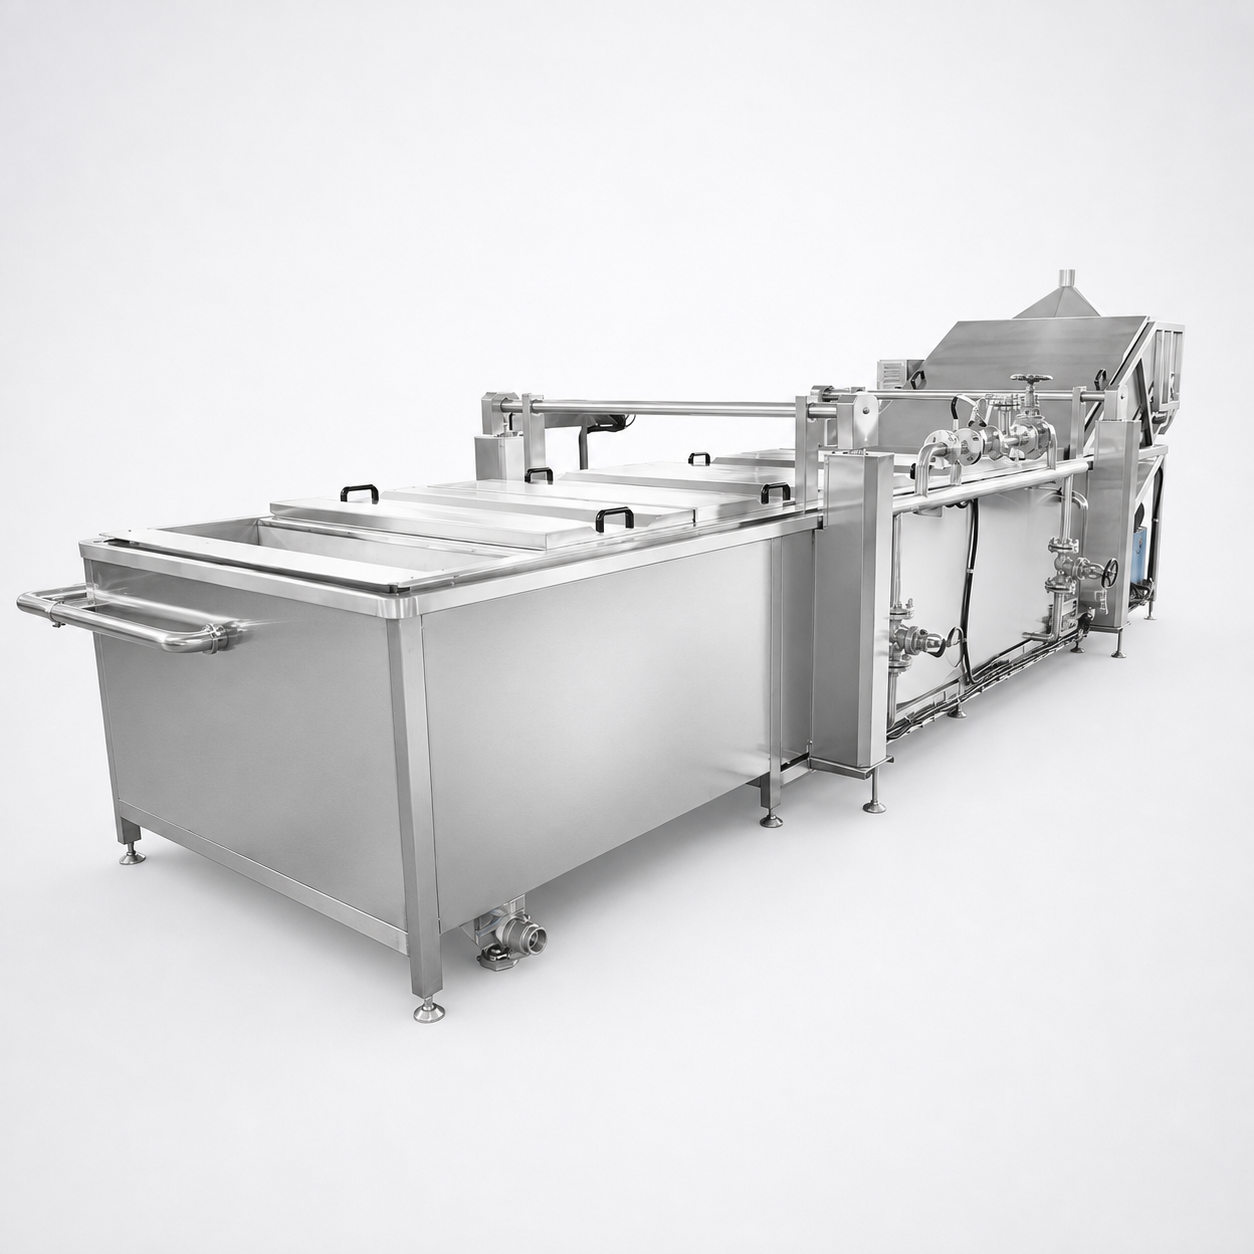
Shengtu configura maquinaria para el procesamiento de alimentos desde la preparación de materias primas hasta el empaque, en lugar de cotizar una máquina aislada para formar productos. La evidencia visual proporcionada por el cliente incluye un molino de carne, una formadora, una escaldadora, un congelador IQF, una empacadora y un detector de metales, además de una representación de la línea completa.
El desarrollo de la ruta parte del producto y avanza hacia las etapas anteriores. Compartir el mismo transportador de acero inoxidable no hace equivalentes las fórmulas, y las rutas de producto no son intercambiables solo porque compartan una máquina para procesar carne.
La FDA señala que una limpieza inadecuada de equipos compartidos, las fallas de segregación, el reprocesamiento y la programación pueden causar contacto cruzado con alérgenos. Por eso, el perfil de alérgenos y quién se encarga de validar la limpieza son datos para configurar la línea, no un simple tema de etiquetado.
Los equipos de las etapas posteriores se seleccionan según la condición requerida para el mercado: refrigerado crudo, refrigerado completamente cocido, congelado crudo, congelado cocido u otra condición final definida por escrito. Se conectan únicamente las etapas que esa condición requiere.
Una línea de escaldado o cocción debe definir las condiciones de entrada del producto, el método para determinar el tiempo de residencia, la medición de temperatura, la manipulación del producto y la prueba de aceptación para alcanzar la condición interna requerida. El control automático de temperatura solo es útil si también se especifican la ubicación y calibración del sensor, las alarmas y quién se encarga de los registros.
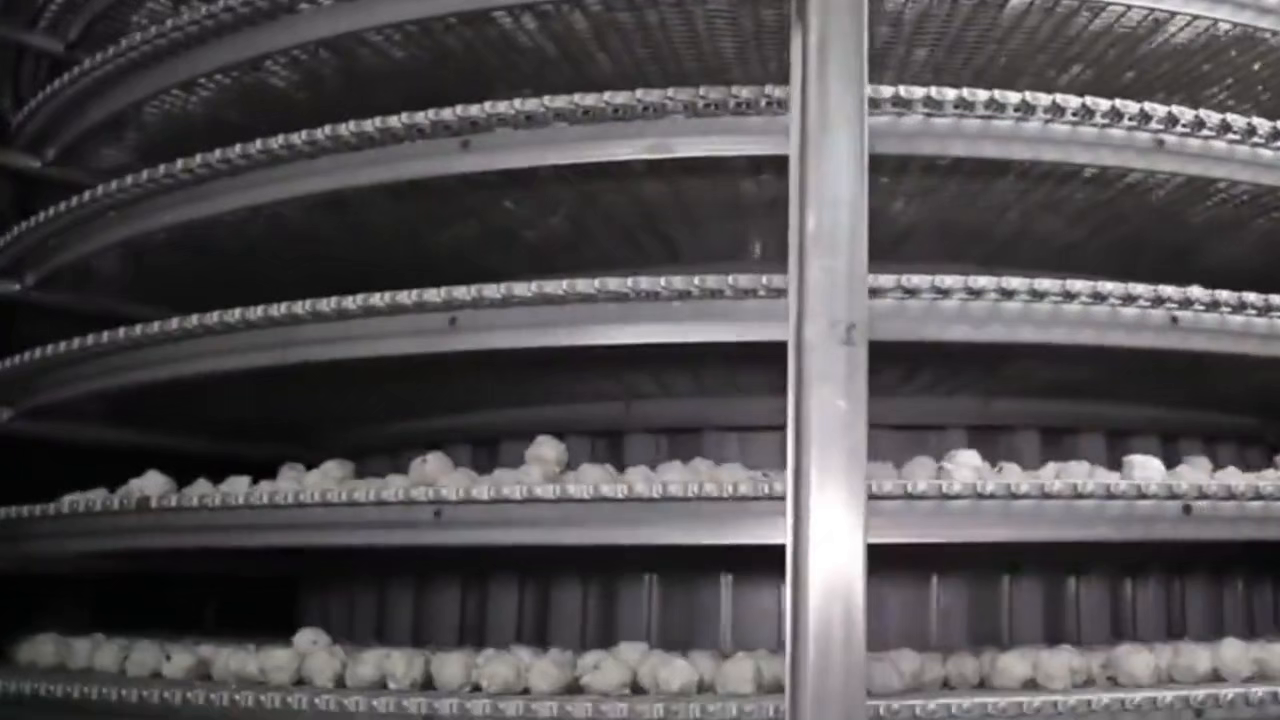
El enfriamiento evita que una carga térmica sin controlar afecte la etapa siguiente. La guía de la FAO explica que el tiempo de congelación depende de las temperaturas inicial y final, las dimensiones, la forma y la transferencia de calor; la capacidad del congelador también depende de la carga del producto y el tiempo de permanencia.
La selección de la empacadora depende de las condiciones del producto, el peso del empaque, el formato de bolsa o bandeja, el método de sellado y la velocidad requerida de la línea. La entrada de la empacadora debe aceptar el mismo flujo de producto vendible que el congelador y el sistema de inspección; de lo contrario, la acumulación o la falta de producto desplazará el cuello de botella.
Un detector de metales es una etapa de control, no un distintivo. La guía de la FDA para productos del mar vincula su operación con estándares de sensibilidad validados, pruebas de desafío, acciones correctivas y registros; el efecto del producto, el empaque y la ubicación del detector también deben figurar en el plan de peligros del comprador.
Mercado de destino: el comprador es responsable del análisis de peligros del producto y de las autorizaciones del mercado. Shengtu puede configurar equipos y puntos de control según los requisitos del usuario acordados por escrito, pero la página del equipo no certifica un alimento terminado ni reemplaza el plan de inocuidad alimentaria del comprador.
Las cifras documentadas a continuación provienen del archivo de equipos IQF de Shengtu proporcionado. Corresponden a capacidades nominales de módulos y no se convierten en una garantía de capacidad para bolitas de pescado, albóndigas, hamburguesas o la línea completa. La capacidad nominal de un módulo no sustituye una prueba de aceptación con la receta, la geometría de las piezas y las condiciones de operación reales del comprador.
El precio de la línea depende de la lista de módulos confirmada, los materiales en contacto con el producto, los controles, la instrumentación, el herramental, las interfaces de los transportadores, los servicios auxiliares, el alcance de refrigeración, la documentación, las pruebas, la responsabilidad de instalación y el destino. Esos puntos se detallan en una propuesta técnico-comercial por escrito; la página pública no publica una lista de precios fija ni plazos de entrega sin respaldo.
Más tamaños, formas, recetas o alérgenos pueden requerir herramental, validación y trabajo de cambio de formato adicionales
Matriz de SKU y mezcla anual
Los criterios de producto crudo, cocido, refrigerado y congelado requieren distintos equipos y controles
Condiciones de entrada y condición final requerida
La meta de producción vendible debe equilibrarse en cada etapa requerida
kg/h y piezas/min por SKU
La refrigeración, el vapor, el agua, el aire, la energía eléctrica, el drenaje y el acceso pueden modificar el trabajo del proyecto
Programa de servicios auxiliares y distribución de planta
Las pruebas FAT y SAT, las pruebas de producto, los instrumentos, los registros y los requisitos de testigos modifican el esfuerzo
Requisitos del usuario y plan de aceptación
Compare la adquisición con la entrega, la instalación, los servicios auxiliares, la energía, el tiempo de limpieza, las pérdidas por cambios de formato, las piezas de desgaste, el mantenimiento preventivo, la calibración, el soporte de software, los repuestos y la gestión al final de la vida útil. Use la misma base técnica y los mismos supuestos para cada proveedor; una estimación puntual sin alcance, análisis de sensibilidad ni datos operativos no permite tomar una decisión fundamentada.
Las condiciones comerciales —incluidos el cronograma de referencia, la asignación de costos de envío, el pago, la garantía, el servicio, la puesta en marcha y las exclusiones— se confirman en la cotización y el contrato. Así, una frase breve en el sitio web no prevalece sobre la ruta específica del producto ni sobre la matriz de responsabilidades.
La revisión de los equipos se centra en la facilidad de limpieza, el acceso, el mantenimiento adecuado, el flujo controlado del producto y los criterios de aceptación verificables. Por ejemplo, las normas estadounidenses para equipos alimentarios exigen que estos puedan limpiarse adecuadamente y que se instalen para facilitar la limpieza y el mantenimiento; la norma aplicable depende del producto y el mercado del comprador.
Se requieren los datos completos de las fórmulas y los perfiles de alérgenos antes de aprobar el uso de equipos compartidos. El comprador y el equipo de saneamiento definen el método de limpieza, el método de muestreo o verificación, el límite de aceptación, el registro, la autoridad que aprueba la liberación y el momento de revalidar por un producto, ingrediente, herramienta o proceso nuevo.
Los sensores, las alarmas, los puntos de ajuste y los registros se asignan al criterio de finalización del producto acordado. Los responsables del producto definen el límite según los peligros; la prueba del equipo verifica el método por escrito, sin suponer que una misma combinación de tiempo y temperatura sirve para todos los alimentos.
El módulo de detección de metales proporcionado puede integrarse en la ruta acordada de empaque y transporte. La ubicación del detector, el efecto del producto, la sensibilidad validada, las piezas de prueba, la frecuencia, la seguridad del rechazo, las acciones para retener o reprocesar el producto y la revisión de registros deben figurar en el plan de aceptación.
Los planos, manuales, listas de piezas, copias de respaldo de controles, evidencia de instrumentos, registros de pruebas, listas de pendientes y elementos de entrega solicitados se definen por escrito. No se da por sentado que un proyecto incluya algún documento si no figura en el alcance aprobado.
Cuando corresponda aplicar requisitos para carne y aves, los controles de saneamiento y HACCP se vinculan con el producto y el proceso reales. Un plan puede abarcar varios productos solo si sus peligros, puntos críticos de control, límites y procedimientos son sustancialmente iguales; las diferencias específicas de cada producto deben tratarse por separado.
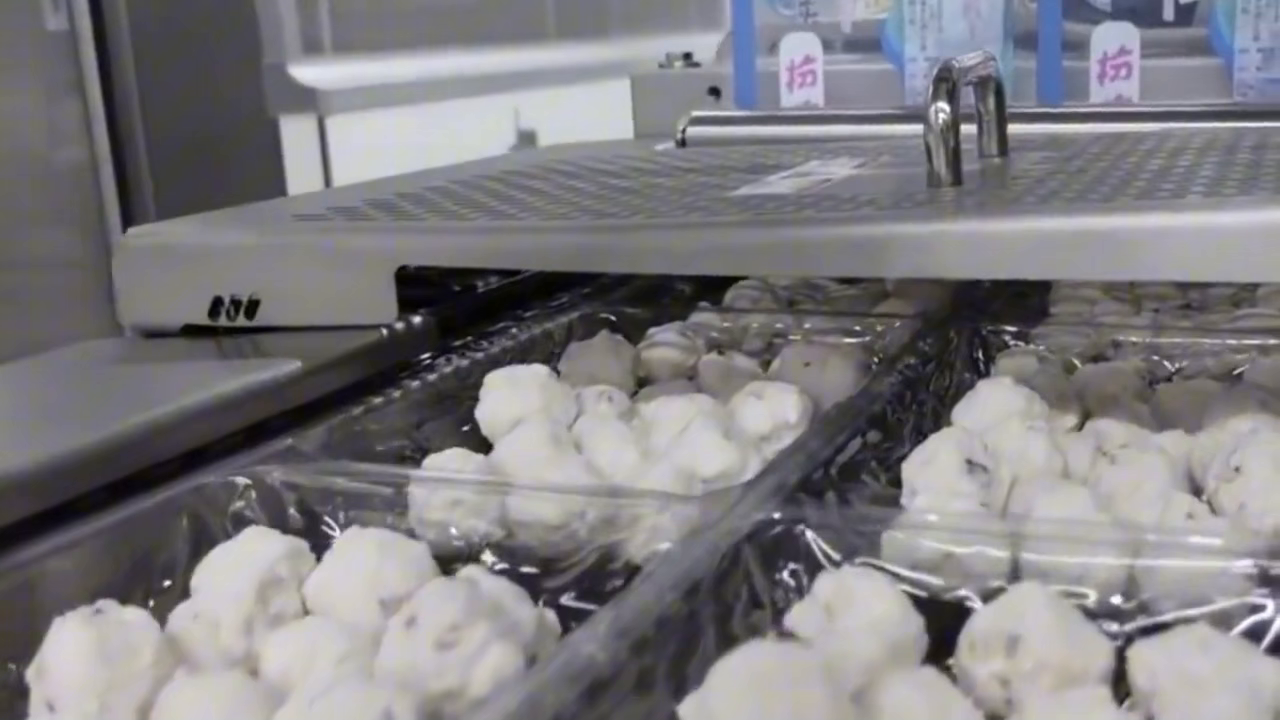
Los archivos de producto proporcionados incluyen una representación de la línea completa, representaciones de equipos individuales y videos de operación que respaldan la secuencia física de módulos que se muestra a continuación; no constituyen un caso de cliente identificado, una auditoría de fábrica ni un registro medido del desempeño operativo.
Representación proporcionada por el cliente que muestra el concepto de la línea de producción integrada y sus módulos conectados.
Fotograma del video proporcionado: bolitas de producto que pasan por una sección controlada de agua caliente.
Fotograma del video proporcionado: manipulación posterior del producto y producto empacado.
Una línea de producción combinada no siempre es la mejor opción operativa. No conviene cuando los módulos compartidos perjudican la inocuidad alimentaria, la calidad del producto o la disponibilidad. Se recomienda revisar rutas separadas cuando la carga operativa del uso compartido supera el ahorro en el alcance de los equipos.
La validación del cambio de formato puede requerir más tiempo y evidencia del que permite la planificación de producción.
Piezas en contacto con el producto de uso exclusivo, módulos segregados o líneas separadas.
Las zonas higiénicas, los controles térmicos y la exposición posterior a la cocción son diferentes.
Separar las zonas de manipulación de producto crudo y posterior a la etapa letal.
Las bolitas de pescado ruedan y flotan; las hamburguesas delgadas pueden deformarse o superponerse en la banda transportadora.
Secciones exclusivas de descarga de la formadora y transferencia.
La acumulación, la falta de producto y las esperas prolongadas pueden reducir la producción vendible.
Cambiar el tamaño de los módulos, agregar acumuladores o usar líneas de producción separadas.
Los límites de refrigeración o eléctricos pueden dejar sin uso la capacidad instalada.
Actualizar los servicios auxiliares, elegir un módulo con menor carga o instalar por etapas.
El soporte remoto o las actualizaciones OTA pueden entrar en conflicto con la seguridad OT y el control de cambios.
Control exclusivamente local, pasarela controlada o proceso de actualización sin conexión.
Regla general: resuelva primero la limitación real. Un congelador, una formadora o una empacadora más grande que no atienda esa limitación podría aumentar los costos sin incrementar la producción vendible.
Use las herramientas de configuración y revisión que aparecen a continuación para evaluar las opciones de congelación, identificar las limitaciones de la línea y preparar los datos de la planta para su propuesta de línea integrada.
Compare las opciones de módulos IQF según la carga térmica, el tiempo de ciclo y los requisitos de congelación específicos de las líneas de albóndigas, bolitas de pescado y hamburguesas.
Identifique las limitaciones operativas, revise las interfaces de transferencia y determine los límites de producción en las etapas integradas de preparación, formado y tratamiento térmico.
Verifique las familias de productos requeridas, las formulaciones objetivo, los formatos de empaque y los servicios auxiliares disponibles en la planta para definir el alcance de ingeniería completo de la RFQ.
La ruta puede incluir la preparación de materias primas, un molino de carne, una mezcladora o una cortadora de tazón, una formadora de albóndigas, escaldado o cocción, enfriamiento, congelación rápida, empaque y detección de metales. La lista final se elabora con base en una matriz de 1 producto/SKU, en lugar de copiarse de un diagrama estándar.
Se pueden compartir algunos módulos cuando las rutas de los 3 productos tienen condiciones compatibles de alimentación, higiene, transferencia, tratamiento térmico y producción. El herramental de formado, la validación de saneamiento y la manipulación en las etapas posteriores aún requieren aprobación por separado para cada ruta.
Primero, determine las tasas de cada etapa requerida con base en el mismo producto; después, considere el cambio de formato, el saneamiento, la descongelación, los lotes retenidos por calidad, el rendimiento y el empaque. El documento de equipos IQF suministrado por Shengtu enumera 8 modelos de congeladores, pero la capacidad nominal de un módulo por sí sola no demuestra la capacidad de toda la línea.
La gama suministrada incluye 4 modelos de túnel de 100 a 1,000 kg/h y 4 modelos en espiral de 300 a 1,000 kg/h. La selección depende de la geometría del producto, la carga, la temperatura de entrada, la condición deseada en el centro térmico del producto, el tiempo de permanencia, el espacio disponible, el acceso para limpieza y la carga térmica de refrigeración.
Podemos definir las opciones de formado según el peso solicitado por pieza, las dimensiones, el molde y el comportamiento durante la transferencia. La aprobación requiere pruebas del producto y un alcance del herramental por escrito; el «tamaño uniforme» es un criterio de aceptación, no una afirmación sin una tolerancia definida.
Envíe información precisa sobre la materia prima, la temperatura, el estado de molienda o emulsión, la formulación y el perfil de alérgenos. La FDA identifica el pescado como uno de los principales alérgenos, por lo que una sola línea compartida requiere controles específicos para cada producto de segregación, limpieza y validación.
Sí, se pueden evaluar como una extensión independiente para productos como nuggets de pollo, medallones empanizados u otros productos cárnicos con recubrimiento. La secuencia de batido, empanizado, aplicación de pan molido, recubrimiento y fritura no está incluida en el alcance base confirmado, a menos que figure en la lista de módulos por escrito.
La ubicación depende del análisis de peligros del producto, el formato del empaque y el punto por el que pueda pasar todo el producto bajo control. El capítulo 20 de la FDA relaciona el detector con la sensibilidad validada, las pruebas de desafío, las acciones correctivas y los registros; esos 4 elementos deben incluirse en el plan de aceptación.
No existe una sola declaración sobre normas globales que aplique a todos los destinos y productos. La revisión del diseño puede tomar como referencia los requisitos aplicables del comprador, como 21 CFR 117.40 sobre la facilidad de limpieza de los equipos, mientras que la orden define la jurisdicción, los requisitos del usuario y las evidencias de aceptación exactos.
Son 2 etapas de evidencia distintas: la revisión en fábrica comprueba que el equipo se haya construido conforme a lo acordado y que sus funciones operen antes del envío; la revisión en planta comprueba el sistema entregado con los servicios auxiliares y las interfaces definitivos. Para el proyecto se deben especificar por escrito el producto de prueba, la duración, los límites de aceptación y los registros.
El alcance opcional puede incluir STUnit, cajas de control de bajo código, gateways, visión YOLO y funciones de edge computing. NIST IR 8259 destaca al menos 5 preguntas sobre actualizaciones —disponibilidad, activación, entrega, entidad responsable y autenticación— que deben responderse antes de aprobar las actualizaciones OTA.
Envíe los 12 grupos de datos esenciales: matriz de productos/SKU, fórmula y alérgenos, geometría de las piezas, condición de la materia prima, condición final, producción objetivo, ruta térmica, formato del empaque, servicios auxiliares, distribución de planta, destino y expectativas de FAT/SAT. Agregue las interfaces digitales si requiere controles inteligentes.
Los certificados y documentos aplicables se confirman para el modelo del equipo, la configuración y el país de destino. Los registros del sistema de gestión de la empresa se revisan por separado de los documentos de conformidad del producto.