Póngase en contacto con Shengtu Bufan Company

Línea de pasteurización en túnel
Línea de pasteurización en túnel para bebidas embotelladas
Una línea de pasteurización en túnel es un sistema térmico posterior al llenado que transporta envases sellados por zonas de calentamiento, mantenimiento y enfriamiento sobre una banda transportadora, para que cada envase reciba una dosis de pasteurización medida antes de secarse y etiquetarse. SHENGTU diseña, fabrica y pone en marcha estas líneas para bebidas embotelladas, latas y bolsas con boquilla.
- Plazo de respuesta de ingeniería confirmado para el proyecto
- Línea completa en 90-120 días
- Vidrio, PET, latas y bolsas en una sola línea térmica
- FOB desde un puerto de China
Su receta, sus planos y las muestras de sus envases se mantienen confidenciales.
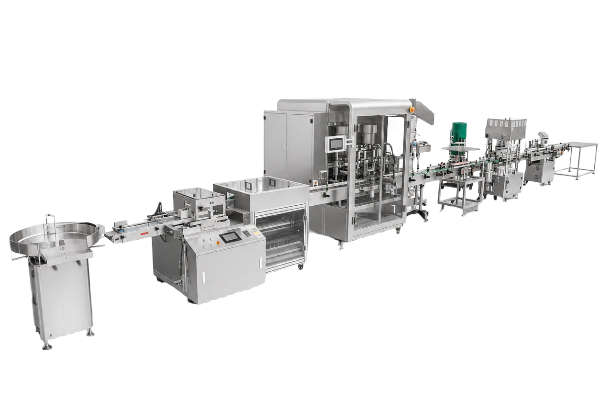
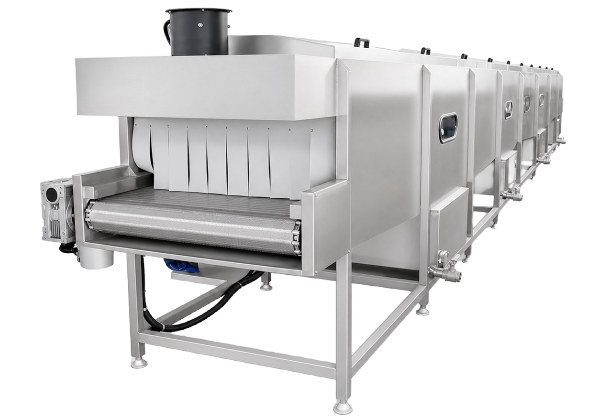
FIG 1. Pasteurizador de túnel con banda modular de malla, cortinas de tiras en la entrada, ventanas de inspección y colectores laterales de aspersión.
Resumen de capacidades del pasteurizador de túnel
Estas son las condiciones comerciales habituales de nuestros pasteurizadores de túnel, desde su primera consulta hasta que la sección de pasteurización funciona con carga.
Respuesta de ingeniería
PARAM.01Dentro de un día hábil desde que recibimos los datos de su producto y envase
Plazo de fabricación
PARAM.0230-60 días para una máquina independiente y 90-120 días para una línea de producción completa
Tamaño del pedido
PARAM.03Una línea o una máquina, sin cantidad mínima de pedido
Pago
PARAM.0430% al firmar el contrato y 70% antes del envío, mediante transferencia bancaria
Condiciones de envío
PARAM.05FOB desde un puerto de China; cotizamos EXW, CFR y CIF si lo solicita
Aceptación
PARAM.06Antes del envío, se realiza una prueba de aceptación en fábrica con testigos; después de la instalación, se lleva a cabo una prueba de aceptación en planta. Si lo solicita, la medición de PU en el punto frío según DIN 8784 se incluye en el protocolo de aceptación.
Fabricación propia
PARAM.07Alrededor de 80% de nuestras principales categorías de equipos se fabrican en nuestras propias plantas de producción
Con la máquina
PARAM.08Manual de usuario, planos eléctricos, registros de inspección en fábrica y documentos de exportación
La línea térmica desde la alimentación de envases hasta el empaque etiquetado
Una línea de pasteurización en túnel completa opera en secuencia nueve estaciones: alimentación de envases, llenado, tapado, pasteurización en túnel, enfriamiento por volteo, drenaje, secado con aire, etiquetado y descarga. Las cuatro estaciones térmicas del centro determinan la estabilidad en anaquel; las estaciones que las rodean se adaptan al envase que usted utiliza.
Estaciones 1-3
-
01 alcance según el proyecto
Alimentación de envases
Una mesa orientadora o una banda de alimentación coloca los envases vacíos en fila, uno detrás de otro, frente a la llenadora. Las guías para botellas y las piezas de cambio se fabrican para una sola familia y un solo tamaño de envase a la vez.
-
02 alcance según el proyecto
Llenado
Una llenadora cerrada dosifica el producto por volumen o nivel, con dos tolvas de producto y puertas de protección alrededor del cabezal de llenado. La altura de llenado es importante para las etapas posteriores, ya que determina la referencia del punto de medición de la pasteurización.
-
03 alcance según el proyecto
Tapado y sellado
Una tapadora en línea con husillos toma las tapas de un orientador rotativo y las ajusta con el torque adecuado mediante dos ruedas de agarre. Un sello con fugas puede convertirse en un punto de recontaminación en el baño de agua, por lo que se verifica el torque de las tapas antes de iniciar el proceso.
Estaciones 4-7
-
04 fabricado por nosotros
Pasteurización en túnel
Los envases sellados entran al túnel detrás de cortinas de tiras y pasan bajo boquillas de aspersión de agua caliente instaladas en colectores, a través de zonas de calentamiento, mantenimiento y enfriamiento. La dosis de pasteurización se mide dentro del envase, en el punto frío, y no en el aire del túnel, de acuerdo con el punto de medición definido en DIN 87841.
-
05 fabricado por nosotros
Enfriamiento por volteo
Los envases giran mientras reciben un flujo abundante de agua de enfriamiento, para que el calor se disipe de toda la superficie y no solo de un lado. El enfriamiento controlado protege el vidrio del choque térmico y evita que el calor residual siga cocinando el producto. El objetivo es enfriar el envase de manera uniforme, a la mayor velocidad que pueda soportar.
-
06 fabricado por nosotros
Drenaje
Una sección de drenaje elimina el agua libre y la descarga al desagüe antes de que los envases lleguen al secador. Retirar aquí el exceso de agua reduce el volumen de aire que debe mover el secador.
-
07 fabricado por nosotros
Secado con aire
Un gabinete con cuchillas de aire dirige unas veinte boquillas articuladas sobre la banda transportadora, bajo una cubierta con cortinas. Las etiquetas autoadhesivas no se adhieren bien a los envases mojados, así que el secado es un requisito para el etiquetado y no un paso estético. Aquí también se elimina la condensación de los envases llenados en frío.
Estaciones 8-9
-
08 alcance según el proyecto
Etiquetado
Una etiquetadora envolvente autoadhesiva aplica la etiqueta desde un rollo, mediante una placa de despegue y un rodillo de presión. Tanto el adhesivo de la etiqueta como el comportamiento de la manga termoencogible dependen de la temperatura residual del envase. Reducir la condensación antes de esta etapa es lo que permite que funcione una etiquetadora en línea.
-
09 alcance según el proyecto
Descarga y acumulación
Una mesa de acumulación o una banda de acumulación sirve de reserva para los envases terminados antes del encajonado. La longitud de acumulación se calcula según la máquina más lenta de las etapas posteriores.
Dónde comienza y termina nuestro alcance
Las estaciones 4 a 7 —el túnel de baño de agua, el enfriamiento por volteo, el drenaje y el secado automático— conforman la línea térmica que fabricamos y ponemos en marcha como una unidad.
Si lo desea, cotizamos el llenado, el tapado y el etiquetado como un alcance integrado, con las interfaces especificadas en el contrato en lugar de darlas por sentadas.
Si ya cuenta con una llenadora o etiquetadora, cotizamos el túnel y las bandas de transferencia que se conectan a ella, una vez confirmada la interfaz con los equipos que ya tiene en planta.
En nuestra página sobre líneas de café, té y bebidas encontrará otros equipos relacionados con el procesamiento de bebidas; para la preparación de frutas y verduras, consulte nuestra página sobre líneas de deshidratación.
Haga una consulta a un ingeniero
Basta con una oración y una dirección de correo electrónico. No necesita planos ni datos de capacidad para hacer una consulta.
Una sola línea térmica para botellas de vidrio y PET, latas y bolsas
El formato del envase influye más en una línea de pasteurización en túnel que la capacidad de procesamiento. Las botellas de vidrio, las latas de aluminio, las botellas de PET y las bolsas con boquilla requieren distintas velocidades de calentamiento, soportes, guías y cargas de secado. Por eso, el envase es lo primero que preguntamos y lo último que cambiamos.
Límites según el formato del envase
Qué cambia en la línea cuando cambia el envase. Las diferencias para el vidrio siguen las condiciones de aprobado o reprobado de ASTM C1492.
El límite del PET, explicado con claridad
El PET puede procesarse en un pasteurizador de túnel, y la manipulación mecánica también funciona. Según empresas independientes de desarrollo de bebidas, pasteurizar PET en túnel es costoso y ofrece poca mejora en la vida útil, porque la pared deja pasar oxígeno durante los meses que la bebida debe conservarse. Así que, si su producto en PET necesita una vida útil prolongada a temperatura ambiente, indíquelo desde la consulta: el llenado en caliente o el llenado aséptico suelen ajustarse mejor a ese objetivo que un túnel.
Cerveza, sidra y kombucha
Un pasteurizador de cerveza es la misma máquina con un objetivo distinto. La cerveza, la sidra y la kombucha conservan azúcares fermentables residuales y levaduras vivas en el envase; por eso, la dosis se define para detener la fermentación, no para esterilizar la bebida.
Envíe las especificaciones de su envase para revisar la PU
Indíquenos el formato del envase, la bebida y la vida útil objetivo. Le enviaremos un rango de PU objetivo y una primera recomendación sobre la cantidad de zonas, sin planos ni precio.
Zonas térmicas, recuperación de calor y opciones que modifican los costos operativos
Ocho decisiones de configuración diferencian dos pasteurizadores de túnel con la misma capacidad nominal: cantidad de zonas, colectores de aspersión, recuperación de calor, fuente de calentamiento, limpieza, control y registro de PU, etapas de enfriamiento y secado, e interfaz con las máquinas adyacentes. Cada decisión afecta el costo de capital, los costos operativos o el espacio en planta.
Según una evaluación publicada de un túnel industrial, y no una prueba propia: la eficiencia general del proceso fue de 40.57%, y la receta nominal mantuvo el punto más frío por encima de 72°C durante 17 a 18 minutos, frente a un requisito de 12 minutos7. El mismo estudio estima que reducir de diez a cinco minutos la etapa de mantenimiento de esa receta nominal disminuiría la energía térmica de esa etapa de 97.15 a 48.58 MJ y la demanda total de energía del proceso aproximadamente 33.7%. Sus autores señalan que esta cifra preliminar requiere confirmación experimental7. Las botellas del estudio contenían un líquido herbal viscoso, no cerveza; por lo tanto, lo que puede tomarse como referencia es el efecto de reducir el tiempo de mantenimiento, no las cifras en sí.
| Opción | Qué hace | Cuándo conviene | Fabricación propia / socio |
|---|---|---|---|
| Cantidad y distribución de zonas | Divide el túnel en secciones de calentamiento, mantenimiento y enfriamiento, cada una con su propio circuito de agua y punto de ajuste. Una patente de terceros ya vencida describe un túnel dividido en tres zonas de calentamiento, cuatro de mantenimiento y tres de enfriamiento5. | Siempre. Es el principal factor para lograr la precisión de la PU y preservar el vidrio. | Fabricación propia |
| Colectores de aspersión y densidad de aspersión de agua | Distribuye el agua caliente de manera uniforme sobre la banda para que los envases de los bordes reciban la misma dosis que los del centro. Un diseño publicado especifica una densidad de aspersión superior a 285.19 L/min por m² (7 gal/min por ft²)6. | Siempre. La aspersión de agua desigual es la principal causa de variaciones en la PU. | Fabricación propia |
| Recuperación regenerativa de calor | Usa un intercambiador de calor entre los circuitos de enfriamiento y calentamiento para que el calor extraído de los envases que se enfrían ayude a precalentar los que ingresan. | Para operar en varios turnos o cuando el vapor o la electricidad son costosos. Reduce los costos operativos a cambio de un túnel más largo. | Fabricación propia |
| Fuente de calentamiento: vapor o electricidad | Eleva la temperatura del agua caliente en circulación mediante vapor de una caldera a través de un intercambiador de calor o mediante calentadores de inmersión. | El vapor conviene cuando ya hay una caldera en funcionamiento; la electricidad, en líneas pequeñas y plantas nuevas. | Fabricación propia |
| Limpieza en sitio y tratamiento de agua | Hace circular la solución de limpieza por los circuitos de aspersión y filtra el agua recirculada. | Para cualquier línea que opere a diario. El agua de aspersión sin tratar aumenta al mismo tiempo las roturas, el consumo de energía y agua, el trabajo de eliminación de sarro y el costo total de propiedad. | Fabricación propia |
| Sistema de control y registro de PU | Registra las temperaturas por zona, la velocidad de la banda y la PU calculada por lote, y guarda una receta para cada formato de envase. El punto de medición sigue la norma DIN 87841. | Para cualquier producto con un plan de inocuidad alimentaria y cualquier cliente que audite a sus proveedores. | Fabricación propia, con nuestra plataforma de control |
| Enfriamiento por volteo, drenaje y secado con aire | Lleva los envases a una temperatura adecuada para su manipulación, elimina el agua libre y seca la superficie para el etiquetado. Si el agua de red no alcanza la temperatura de enfriamiento objetivo, se cotiza como opción un circuito de agua fría o glicol. | Para cualquier línea que etiquete en línea y para todas las líneas de vidrio. | Fabricación propia |
| Interfaz con los equipos anteriores y posteriores | Bandas de transferencia, acumulación e intercambio de señales con la llenadora, la tapadora y la etiquetadora. | Cuando el túnel se conecta a máquinas que usted ya tiene. | Fabricación propia; fábricas asociadas para artículos especializados seleccionados |
El alcance de fabricación de la tabla anterior se indica por categoría y se confirma artículo por artículo en la cotización.
Qué debe proporcionar su planta
- Una estructura con patas ajustables para nivelar el equipo; el material de las superficies en contacto con el producto y de aspersión se confirma en la cotización según el producto y el mercado de destino.
- Servicios auxiliares que debe preparar: suministro con el voltaje de destino, agua tratada de reposición, un desagüe y vapor o carga eléctrica adicional para el calentamiento.
- Espacio en planta que debe reservar: longitud del túnel, pasillo de trabajo a ambos lados y zonas de acumulación en la entrada y la salida.
- Revise todas las dimensiones según las de su edificio antes de hacer el pedido, no después de cortar el acero.
Ruta de pasteurización frente a cadena de frío
La decisión que determina los costos operativos a menudo no es qué pasteurizador comprar, sino si conviene pasteurizar en lugar de mantener el producto refrigerado hasta su venta. Nuestra herramienta comparativa reúne en una columna los equipos, los servicios auxiliares y el espacio en planta, y en la otra el almacenamiento en frío, el transporte refrigerado y las pérdidas por vida útil. Ingrese sus propias tarifas en las celdas correspondientes.
Abra la herramienta comparativa de costos entre pasteurización y cadena de frío →La PU objetivo determina la cantidad de zonas y la longitud de una línea de pasteurización en túnel
La temperatura de pasteurización en túnel y la PU objetivo determinan conjuntamente el tiempo de residencia, que a su vez determina la cantidad de zonas, la longitud del túnel y el espacio en planta. Se necesitan dos datos, no uno, porque se puede alcanzar la misma PU objetivo con muchas combinaciones de temperatura y tiempo. La bebida determina el límite máximo de temperatura permitido.
1 PU equivale a un minuto a 60°C según la referencia para cerveza, así que las PU expresan una dosis y no una temperatura.
Las PU objetivo dependen del producto y del riesgo de deterioro, no de la máquina que usted compre.
La temperatura de referencia varía: 60°C para el tratamiento de la cerveza y 80°C para el jugo. Por eso, la cerveza y otras bebidas no pueden compartir un mismo valor de PU.
De la PU a la longitud
- Defina la PU objetivo e indique su referencia. Una cifra de PU sin una referencia no es una especificación, porque para la pasteurización se usa 60°C como referencia para la cerveza y 80°C para el jugo.
- Elija la temperatura de mantenimiento. El sabor y el envase establecen el límite máximo. Una temperatura más alta permite alcanzar la misma PU en menos tiempo, por lo que acorta el túnel.
- Calcule el tiempo de residencia. Las fórmulas publicadas indican los minutos a esa temperatura, medidos en el punto frío dentro del envase.
- Convierta el tiempo en zonas. El tiempo de mantenimiento se distribuye entre las zonas de mantenimiento; se agregan zonas de calentamiento y enfriamiento a cada lado para respetar el límite de velocidad de cambio de temperatura del envase.
- Convierta las zonas en longitud y espacio en planta. La cantidad de zonas multiplicada por la longitud de cada zona da la longitud del túnel; sume las áreas de alimentación, descarga y pasillos de servicio para calcular el espacio necesario.
Especificaciones técnicas
Parámetros del proceso de pasteurización en túnel. Son constantes del proceso y límites de diseño publicados, no especificaciones de cada modelo de máquinas SHENGTU; los valores correspondientes a su línea se confirman en la propuesta por escrito.
| Parámetro del proceso | Valor y referencia |
|---|---|
| Fórmula de PU, referencia para cerveza | PU = t × 1.393(T − 60), temperatura de referencia 60°C, z ≈ 7°C, t en minutos |
| Fórmula de PU, referencia para jugo | PU = t × 1.259(T − 80), temperatura de referencia 80°C, z = 10°C, t en minutos |
| Punto de medición | Punto frío a 10 mm por encima de la base interior del envase o a un tercio de la altura de llenado, en el eje vertical central (DIN 8784) |
| Arquitectura de zonas según el diseño publicado | 3 zonas de calentamiento, 4 zonas de mantenimiento y 3 zonas de enfriamiento, 10 zonas en total |
| Sensibilidad de la PU a la temperatura de mantenimiento | 120 minutos a 59.0 / 62.5 / 66.0°C producen 86 / 275 / 877 PU en una lata de cerveza lager de 330 mL, según un modelo publicado y la referencia para cerveza |
| Diferencia de temperatura en la prueba de choque térmico para vidrio | Diferencia de 42°C en el método de prueba habitual con resultado de aprobado o reprobado para envases de vidrio (ASTM C149) |
| Densidad de aspersión según el diseño publicado | Más de 285.19 litros por minuto por m² (7 gal/min por ft²) |
| Material en contacto con el producto | Se confirma en la cotización según el producto y el mercado de destino |
| Medio de calentamiento | Agua caliente recirculada, calentada con vapor de una caldera a través de un intercambiador de calor o mediante calentamiento eléctrico por inmersión |
| Criterio de aceptación en la entrega | El protocolo de aceptación puede especificar la PU medida respecto del valor definido en la unidad de control, a la capacidad nominal |
Ejemplo práctico con la referencia para cerveza
- Objetivo: 25 PU con base en cerveza, lager envasada en latas de 330 mL.
- Temperatura de mantenimiento, que suele aparecer como hold temp en la mayoría de las pantallas de control: 62°C, lo que mantiene baja la carga de sabor.
- Tiempo de residencia: 1.393 elevado a 2 es 1.94, así que 25 dividido entre 1.94 da aproximadamente 12.9 minutos a esa temperatura.
- Suba la temperatura de mantenimiento a 66°C y se alcanzan los mismos 25 PU en aproximadamente 3.4 minutos, cerca de una cuarta parte del tiempo de mantenimiento.
Esa sola decisión de 4°C cambia el tamaño del túnel, el espacio en planta y el precio más que cualquier característica de un folleto.
No existe un PU óptimo para todas las bebidas. Ese mismo cálculo explica por qué no se puede comprobar una cifra de PU citada sin indicar su base: la base de jugo toma como referencia 80°C y no hay un factor fijo que convierta una base en la otra.
Nueve variables que determinan el costo, el plazo de entrega y las condiciones de pago
El costo de la pasteurización en túnel depende de la capacidad, el formato del envase, la cantidad de zonas y la longitud del túnel, la fuente de calentamiento, la recuperación de calor, el nivel de control y registro, el grado y acabado del acero, el alcance de la integración, y el voltaje y las certificaciones del destino. En este segmento de la industria de bebidas no hay una lista de precios para una línea diseñada en torno a su producto, así que recibirá la cotización en una propuesta por escrito, no en esta página.
Qué determina el precio
-
VAR.01
Capacidad
Determina el ancho de la banda y la sección transversal del túnel, que a su vez determinan el peso del acero y el volumen de agua.
Cómo controlarlaDimensione el túnel según la demanda real, no según la velocidad máxima de la llenadora.
-
VAR.02
Formato del envase
Para alcanzar los mismos PU, el vidrio requiere más zonas y rampas más graduales que las latas.
Cómo controlarlaDefina la familia de envases antes de diseñar la línea.
-
VAR.03
Cantidad y longitud de las zonas
Es el factor de mayor impacto: más zonas implican más acero, más bombas y más espacio en planta.
Cómo controlarlaAcepte una temperatura de mantenimiento ligeramente mayor cuando el sabor lo permita.
-
VAR.04
Fuente de calentamiento
El vapor de una caldera existente cuesta menos en operación; el calentamiento eléctrico cuesta menos instalarlo.
Cómo controlarlaAntes de cotizar, indíquenos con qué servicios auxiliares cuenta ya la planta.
-
VAR.05
Recuperación de calor
Añade longitud al túnel y un intercambiador de calor, y reduce el consumo de energía por envase.
Cómo controlarlaJustifíquela con base en su tarifa y patrón de turnos, no en un porcentaje.
-
VAR.06
Control y registro de PU
La gestión de recetas, los registros por lotes y las pistas de auditoría requieren más hardware y software de control.
Cómo controlarlaEspecifique los registros que sus clientes realmente auditan.
-
VAR.07
Grado y acabado del acero
El grado y el acabado de las superficies de contacto con el producto modifican el costo del material y el comportamiento durante la limpieza.
Cómo controlarlaUse el grado superior donde haya contacto con el producto, no en toda la estructura.
-
VAR.08
Alcance de la integración
La conexión con una llenadora, tapadora o etiquetadora que ya tenga añade tiempo de ingeniería y puesta en marcha.
Cómo controlarlaAl solicitar la cotización, envíenos la marca y el modelo de las máquinas ubicadas a ambos lados.
-
VAR.09
Voltaje del país de destino
El voltaje, la frecuencia y los documentos exigidos en el mercado de destino modifican el diseño eléctrico y la documentación.
Cómo controlarlaConfirme el país de destino y el voltaje en el primer correo.
Plazo de entrega y condiciones de pago
-
Plazo de fabricación, línea completa
90-120 días a partir de la recepción del anticipo, confirmado por escrito junto con la cotización.
-
Máquina independiente
30-60 días a partir de la recepción del anticipo.
-
Pago
30% al firmar el contrato y 70% antes del envío, mediante transferencia bancaria.
-
Condiciones comerciales
FOB desde un puerto chino; también se cotizan EXW, CFR y CIF si se solicitan.
-
Respuesta del servicio posventa
Para una línea que suministramos y que ya está en producción, los plazos de respuesta de ingeniería y el despacho de repuestos se confirman según las condiciones de servicio acordadas y la disponibilidad de las piezas.
Registros de inspección, documentos de envío y alcance de las certificaciones
Las certificaciones y los documentos aplicables se confirman según el modelo del equipo, su configuración y el país de destino. Los registros del sistema de gestión de la empresa se revisan por separado de los documentos de conformidad del producto.
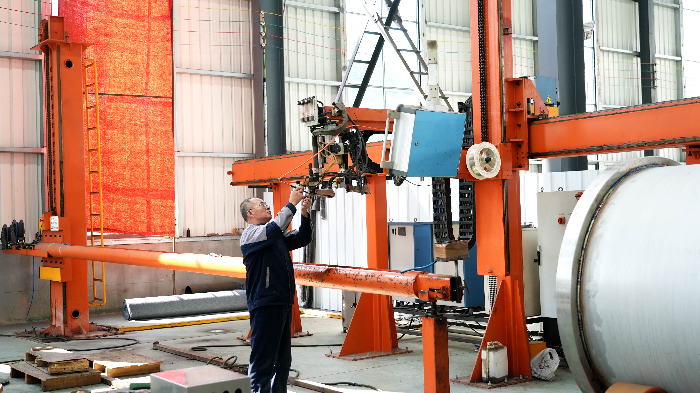
La pasteurización es una etapa de inocuidad alimentaria, así que los registros que salen de nuestra fábrica son tan importantes como el acero. Antes del envío, cada línea se prueba con un criterio de aceptación por escrito, y el conjunto de documentos que la acompaña queda definido en el contrato, en lugar de prometerse de manera imprecisa.
Cómo se inspecciona cada línea
01
Inspección de las placas, los tubos y los componentes en contacto con el producto al recibirlos, antes de iniciar la fabricación.
02
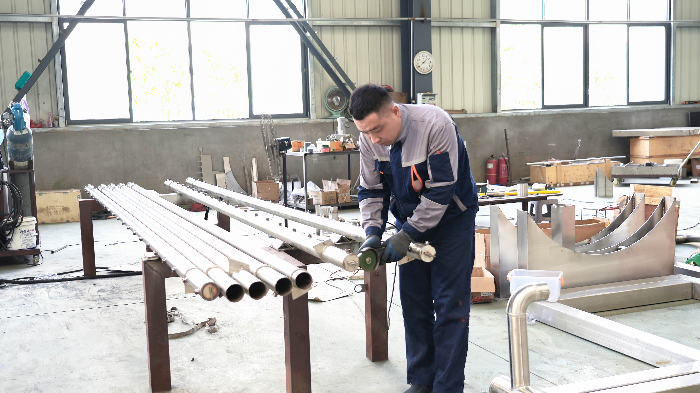
Inspección de soldaduras y superficies en contacto con el producto y de aspersión; los defectos se corrigen antes de continuar con el ensamble.
03
Puesta en marcha en seco de los accionamientos, las bombas, las válvulas y el sistema de control; se verifican la temperatura de cada zona y la velocidad de la banda según la receta.
04
Prueba de aceptación en fábrica, presenciada con sus envases y producto; cuando el protocolo lo exige, se registra el PU medido y se compara con el valor definido en la unidad de control a la capacidad nominal.
05
Prueba de aceptación en las instalaciones después de la instalación; se repiten las mismas verificaciones en su planta para mostrar el desempeño de la línea con sus servicios auxiliares, incluida la medición de PU cuando el protocolo de aceptación lo exige.
06
Capacitación de operadores y personal de mantenimiento sobre la línea, incluidos los cambios de receta, la limpieza del circuito de aspersión y la gestión de los registros de PU.
Documentos que se envían con la línea
- Manual de usuario sobre operación, configuración de recetas y mantenimiento rutinario.
- Planos eléctricos del gabinete de control y los dispositivos de campo.
- Registros de inspección en fábrica, incluidos los datos de la prueba de aceptación.
- Documentos de exportación: lista de empaque, factura comercial y documentación de envío que necesita su agente de carga.
Alcance de las certificaciones
Solicite los registros vigentes del sistema de gestión de la empresa y cualquier evaluación aplicable de gestión de datos para revisar a su proveedor. Antes de confiar en ellos, compruebe el titular, el alcance, la entidad emisora y la vigencia.
CE, SGS, ISO 9001, ISO 27001, informes de pruebas de producto, certificados de patentes, registros de derechos de autor de software, registros de marcas y licencia comercial están disponibles si se solicitan.
Antes de cotizar, confirmar el contrato o enviar el equipo, se confirma cada certificado y documento según la lista de equipos y el país de destino.
Pida a cualquier proveedor que indique el grado de acero inoxidable de las superficies en contacto con el producto y de aspersión —304 o 316L, según la composición química del producto y el régimen de limpieza— en la propia lista de equipos, en lugar de dejarlo en una nota del plano, y que incluya en la misma partida los certificados de fábrica emitidos para ese grado.
Qué aporta la pasteurización al producto envasado
Una bebida pasteurizada no es estéril. La dosis se define para inactivar los microorganismos vegetativos y las levaduras de deterioro que, de otro modo, volverían a proliferar dentro del envase sellado; así, el envase lleno se vuelve estable.
La vida útil depende de tres factores en conjunto: la dosis de pasteurización, la barrera del envase y la temperatura de almacenamiento. Un túnel controla uno de ellos.
21 CFR 114 abarca los alimentos acidificados, es decir, productos de baja acidez a los que se añade ácido para alcanzar un pH de equilibrio final de 4.6 o menos; quedan excluidas las bebidas carbonatadas, los alimentos naturalmente ácidos y los productos almacenados, distribuidos y vendidos bajo refrigeración. Los productos de baja acidez por encima de ese umbral se rigen por las normas de procesamiento térmico de 21 CFR 1133.
Que su producto esté a uno u otro lado de pH 4.6 o de una actividad de agua de 0.85 modifica la evaluación de la autoridad de proceso, no la máquina.
En una bebida de alta acidez, cada microorganismo que sobrevive representa un riesgo para la vida útil, no un fallo de inocuidad; por eso el PU objetivo se define según la estabilidad frente al deterioro.
La integridad del producto al final de la línea es el resultado conjunto de la dosis, la velocidad de enfriamiento y la manipulación del envase, no de un único valor de ajuste.
De la consulta a la puesta en marcha en seis pasos
-
PASO 01
Requisitos y datos del producto — usted envía la bebida, el envase, la producción objetivo y el destino; un ingeniero responde en un día hábil.
-
PASO 02
Diseño del proceso y distribución de planta — le enviamos un concepto de zonas, la longitud del túnel y un plano de distribución general adaptado a su edificio.
-
PASO 03
Propuesta y contrato — se documentan en conjunto el alcance, las interfaces, los criterios de aceptación, los documentos, las condiciones comerciales y el plazo de fabricación.
-
PASO 04
Fabricación y aceptación en fábrica — la línea se fabrica en una de nuestras propias instalaciones y se prueba frente a usted o su representante antes de embalarla; el PU se registra en el punto de medición de DIN 8784 cuando lo exige el protocolo de aceptación.
-
PASO 05
Envío y documentos de exportación — embalamos, cargamos y emitimos la documentación de exportación; no nos hacemos responsables del despacho aduanero en su país.
-
PASO 06
Instalación, puesta en marcha y capacitación — instalamos la línea en su planta, repetimos la prueba de aceptación y capacitamos a sus operadores y al personal de mantenimiento.
La temperatura del aire en una zona de mantenimiento indica lo que hace la máquina, no el tratamiento que recibió la cerveza dentro de una lata de 330 mL. El PU registrado en el punto frío según DIN 8784 durante la prueba de aceptación, a la capacidad nominal, es la cifra en la que se basa la vida útil. Una línea que alcanza los valores de ajuste de sus zonas, pero nunca se mide con respecto a una cifra de PU, no ha demostrado realmente su desempeño.
Qué necesitamos para cotizar
- Las especificaciones de su producto y envase, la producción objetivo en botellas por hora, los datos de agua y servicios auxiliares, y el plano de su edificio o las dimensiones de las instalaciones.
- La vida útil objetivo y el mercado donde se venderá el producto.
- La marca y el modelo de cualquier llenadora, tapadora o etiquetadora que deba conectarse con el túnel.
- País de destino, voltaje y frecuencia de alimentación.
- Antes de cotizar la integración del sistema con los sistemas existentes en su planta, es necesario confirmar el tipo de sistema, la interfaz, el formato de datos, las condiciones de red y los datos objetivo.
Agende una llamada de 20 minutos para dimensionar la línea
Solo necesita 20 minutos y una meta aproximada de producción. Revisamos en voz alta cómo se relacionan la capacidad, la cantidad de zonas, la longitud y el espacio en planta, para que sepa si la solución es adecuada antes de que alguien prepare un plano.
DE LA CONSULTA A LA PUESTA EN MARCHA EN SEIS PASOS
usted envía la bebida, el envase, la producción objetivo y el destino; un ingeniero responde en un día hábil.
le enviamos un concepto de zonas, la longitud del túnel y un plano de distribución general adaptado a su edificio.
se documentan en conjunto el alcance, las interfaces, los criterios de aceptación, los documentos, las condiciones comerciales y el plazo de fabricación.
la línea se fabrica en una de nuestras propias instalaciones y se prueba frente a usted o su representante antes de embalarla; el PU se registra en el punto de medición de DIN 8784 cuando lo exige el protocolo de aceptación.
embalamos, cargamos y emitimos la documentación de exportación; no nos hacemos responsables del despacho aduanero en su país.
instalamos la línea en su planta, repetimos la prueba de aceptación y capacitamos a sus operadores y al personal de mantenimiento.
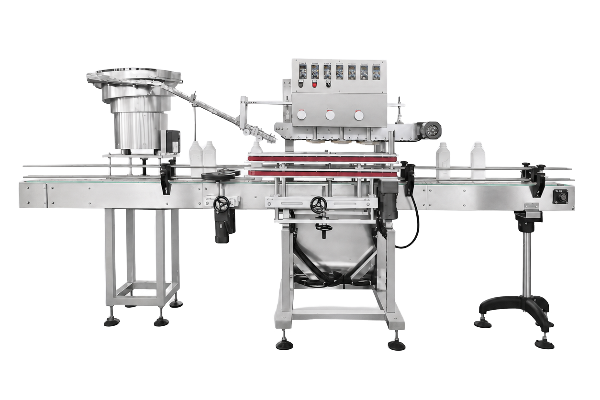
FIG 1.0 / LÍNEA DE PASTEURIZACIÓN
La temperatura del aire en una zona de mantenimiento indica lo que hace la máquina, no el tratamiento que recibió la cerveza dentro de una lata de 330 mL. El PU registrado en el punto frío según DIN 8784 durante la prueba de aceptación, a la capacidad nominal, es la cifra en la que se basa la vida útil. Una línea que alcanza los valores de ajuste de sus zonas, pero nunca se mide con respecto a una cifra de PU, no ha demostrado realmente su desempeño.
DATOS // ENTRADA
Qué necesitamos para cotizar
- Las especificaciones de su producto y envase, la producción objetivo en botellas por hora, los datos de agua y servicios auxiliares, y el plano de su edificio o las dimensiones de las instalaciones.
- La vida útil objetivo y el mercado donde se venderá el producto.
- La marca y el modelo de cualquier llenadora, tapadora o etiquetadora que deba conectarse con el túnel.
- País de destino, voltaje y frecuencia de alimentación.
- Antes de cotizar la integración del sistema con los sistemas existentes en su planta, es necesario confirmar el tipo de sistema, la interfaz, el formato de datos, las condiciones de red y los datos objetivo.
Agende una llamada de 20 minutos para dimensionar la línea
Solo necesita 20 minutos y una meta aproximada de producción. Revisamos en voz alta cómo se relacionan la capacidad, la cantidad de zonas, la longitud y el espacio en planta, para que sepa si la solución es adecuada antes de que alguien prepare un plano.
AGENDAR UNA LLAMADACuatro bases de fabricación propias y 2,000+ máquinas en servicio
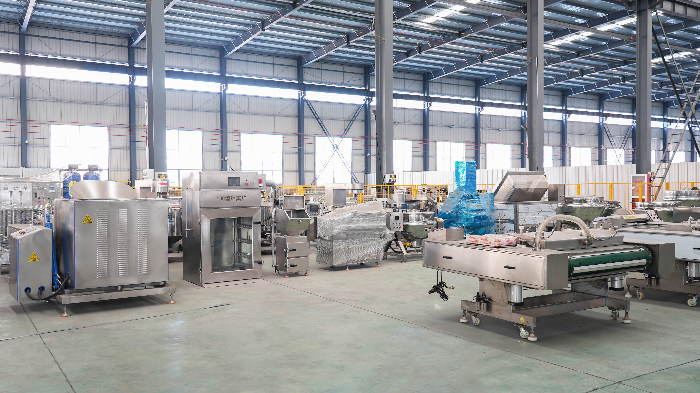
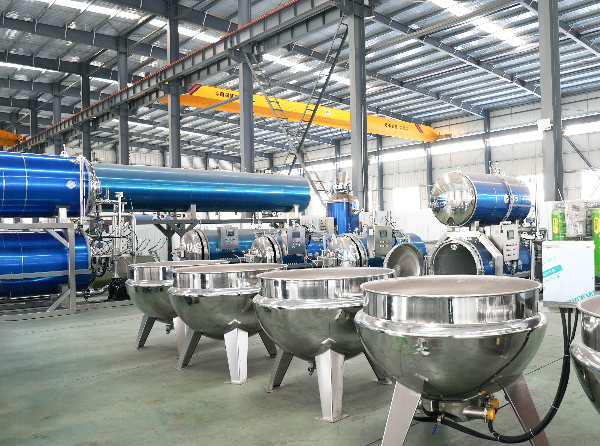
SHENGTU cuenta con cuatro bases de fabricación propias, construidas por la empresa. También dispone de más de 20,000 m² de oficinas y espacios de exhibición entre su sede central en Zhucheng y sus sucursales en Qingdao, Changzhou y Weifang, incluida una sala de exhibición de maquinaria alimentaria de aproximadamente 5,000 m². Más de 2,000 máquinas están en servicio en 52 países. Alrededor del 80% de nuestras principales categorías de equipos se fabrican en nuestras propias instalaciones; los equipos especializados o complementarios seleccionados provienen de fábricas asociadas con las que mantenemos relaciones de largo plazo.
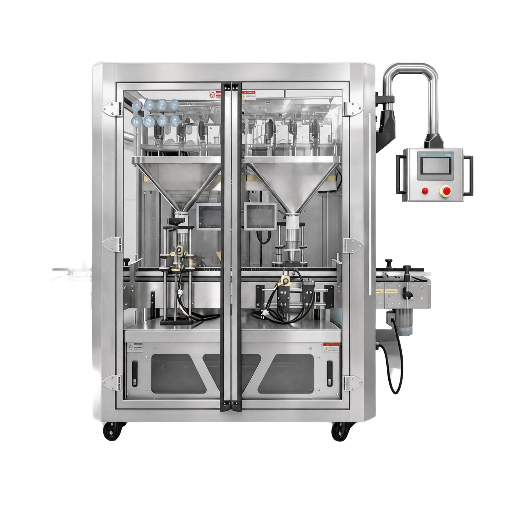
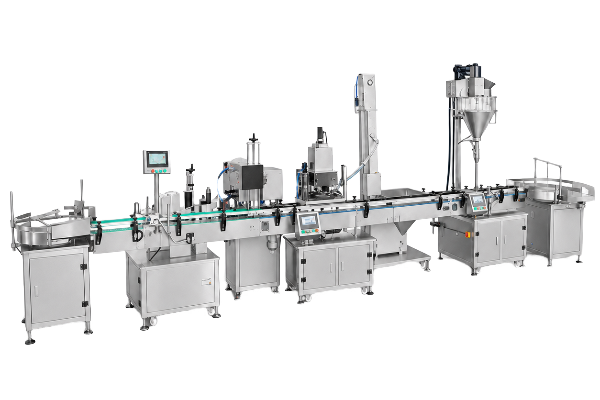
Llenadora cerrada con dos tolvas de producto, puertas de protección y panel de control con brazo giratorio.
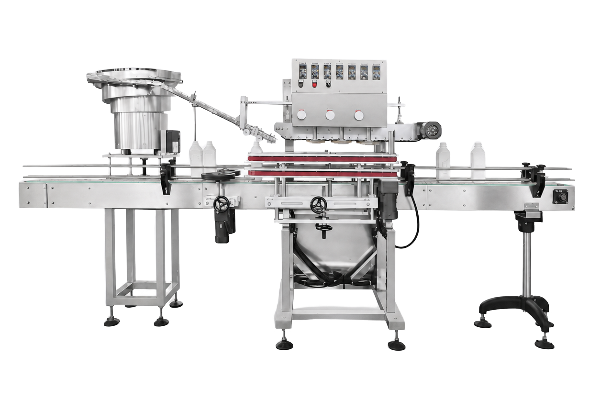
Tapadora en línea de husillos con clasificador rotativo de tapas, canal de alimentación y ruedas de sujeción en pares.
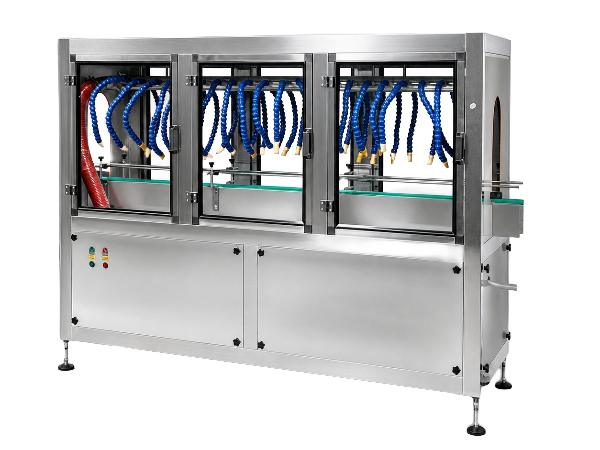
Gabinete de secado por aire con boquillas articuladas sobre la banda transportadora y alimentación mediante soplador con conductos.
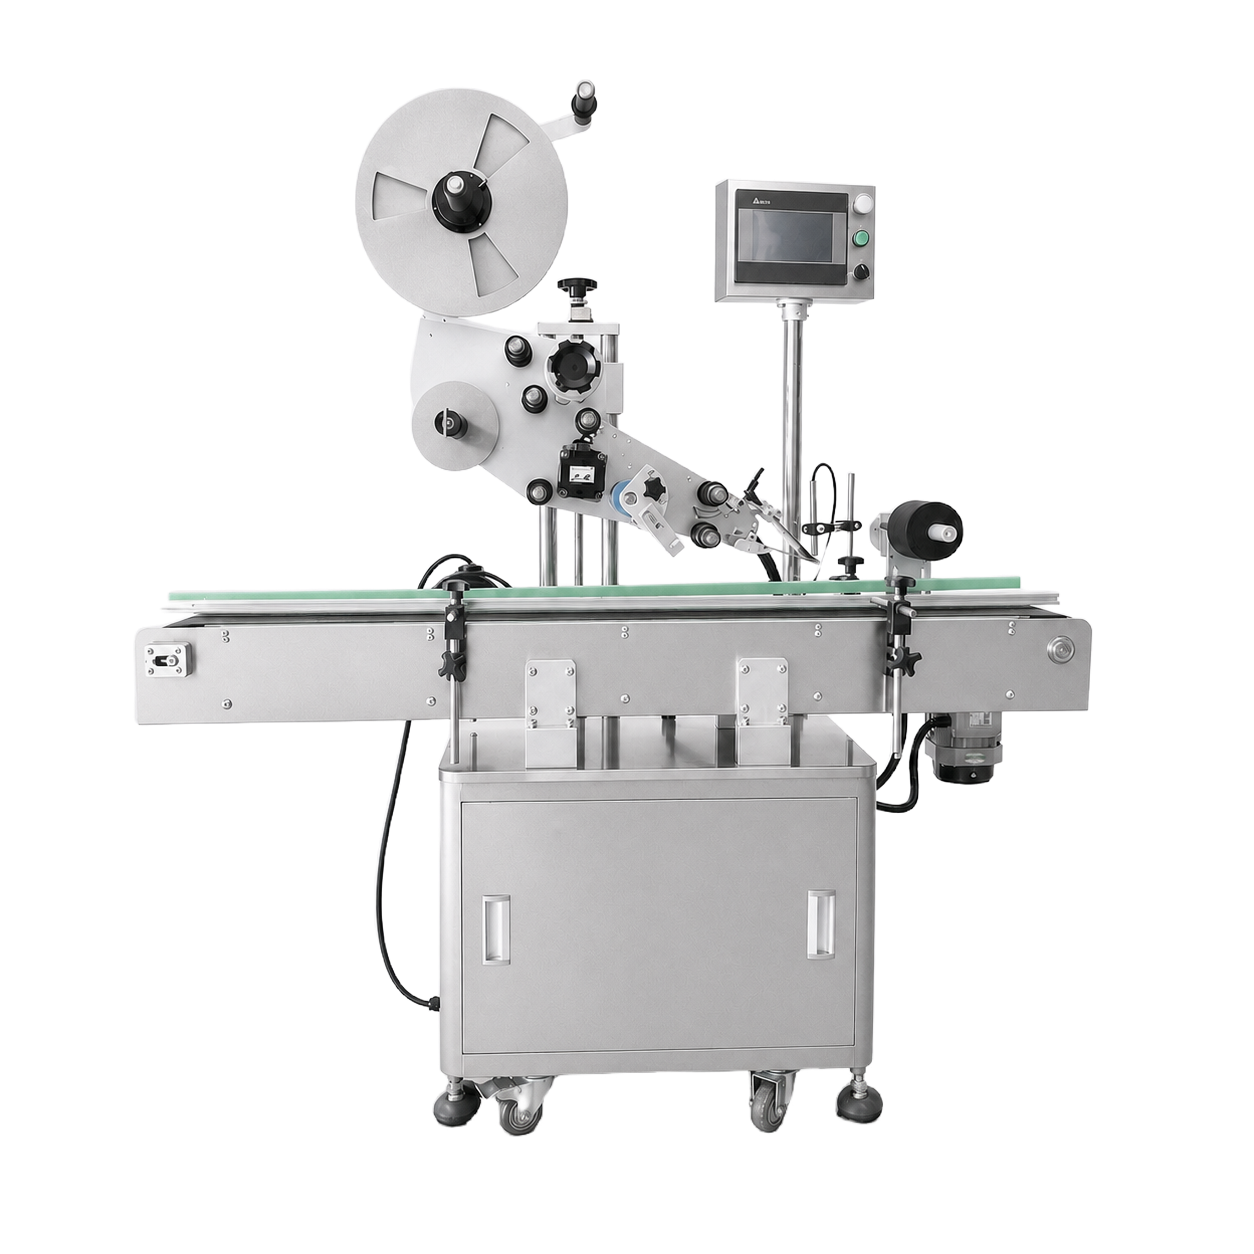
Etiquetadora envolvente autoadhesiva con bobina, placa de desprendimiento y rodillo de presión.
Lo que respalda la línea
Instalaciones propias y construidas por la empresa
Sede central en Zhucheng, dentro del clúster industrial de maquinaria alimentaria de Zhucheng, con instalaciones adicionales en Qingdao, Changzhou y Weifang. Inspeccione máquinas en funcionamiento en la sala de exhibición o coordine una auditoría remota de fábrica. Más información en nuestra página sobre la empresa y nuestras instalaciones de fabricación.
Equipo de ingeniería
El equipo que desarrolla estas líneas reúne más de 10 años de experiencia en maquinaria alimentaria, en diseño de procesos, diseño mecánico y sistemas de control. Solicite los registros de la empresa y cualquier evaluación aplicable; compruebe quién es el titular, su alcance y su vigencia.
Sistemas de control desarrollados internamente
Desarrollamos internamente nuestros tableros de control industrial, pasarelas multiprotocolo y la plataforma de internet industrial STUnit, junto con la simulación del movimiento de las máquinas y el conteo mediante visión artificial. Las mejoras de automatización e IoT se evalúan para cada proyecto y no se incluyen de forma predeterminada.
Soluciones integrales de líneas de producción
Fabricamos líneas de producción completas y máquinas independientes; por eso cotizamos el túnel junto con sus interfaces, no como un equipo aislado.
Sectores para los que fabricamos equipos
Cervecerías y productores de sidra
Cerveza y sidra envasadas en latas y botellas de vidrio, donde la dosis se define según la levadura residual, no para alcanzar la esterilidad.
Plantas de jugos y bebidas
Jugos de alta acidez, tés y bebidas funcionales, con base de jugo, en envases de vidrio, PET resistente al calor y bolsas flexibles.
Kombucha y bebidas fermentadas
Productores que pasan de la cadena de frío a la distribución a temperatura ambiente, donde la pasteurización es primero una decisión comercial.
Envasadores por contrato
Plantas que procesan varios formatos de envase, donde la gestión de recetas y el tiempo de cambio de formato importan tanto como la producción máxima.
Haga una consulta a un ingeniero
Pregunte por el taller, la prueba de aceptación o el lugar donde se fabrica un subensamble específico. Un ingeniero responde en un día hábil y su consulta no inicia un proceso de cotización.
Cuándo deja de ser adecuada la pasteurización en túnel y comienza otro proceso
En varias situaciones reales de producción, comprar una línea de pasteurización en túnel es una decisión equivocada; decirlo antes de cotizar evita desperdiciar el presupuesto de inversión. Los productos sensibles al calor, los lotes pequeños impulsados por la fermentación, una capacidad de procesamiento muy alta y el tratamiento antes del envasado apuntan a otras soluciones.
Tabla comparativa de cinco opciones
Dónde se aplica realmente el calor o se encuentra el filtro. La prensa especializada informa una relación de coeficientes de transferencia de calor de aproximadamente 24:1 entre el tratamiento flash y el tratamiento en túnel, lo que explica por qué se alcanzan los mismos PU mucho más rápido en un intercambiador de calor8.
[SYS-NOTE.03] ajuste de parámetros
Dos ideas que conviene dejar atrás
-
El túnel no tiene que igualar la velocidad total de su línea. Operarlo como una unidad con acumulación, según la demanda promedio y no la producción máxima de la llenadora, reduce tanto el costo de capital como el espacio en planta; es uno de los mayores ahorros disponibles en una línea pequeña.
-
Un pasteurizador en túnel realmente pequeño es casi una contradicción. Por debajo de cierto nivel de producción, la máquina adecuada es una unidad de inmersión por lotes, medida en el mismo punto frío de DIN 8784, pero por lotes; los equipos que se venden a esa escala como túneles suelen ser gabinetes de pasteurización por lotes.
Herramientas de ingeniería para pasteurización en túnel
Calculadora de unidades de pasteurización
Calcule con precisión las unidades de pasteurización (PU) según los parámetros de procesamiento térmico para garantizar la estabilidad microbiológica.
Acceder a la calculadora
Estimador de longitud y espacio ocupado por el túnel
Estime la longitud necesaria del equipo y el espacio que ocupará en las instalaciones según la capacidad de procesamiento objetivo y el tamaño del envase.
Acceder al estimador
Comparador de costos entre pasteurización y cadena de frío
Compare los gastos operativos y el ROI del procesamiento mediante pasteurización en túnel con los de la logística de cadena de frío continua.
Acceder al comparador
Preguntas frecuentes
No hay un único par de valores, ya que el tiempo y la temperatura se compensan entre sí en función de un objetivo de PU. Para la cerveza, un modelo publicado de pasteurización de cerveza enlatada indica 86, 275 y 877 PU para una lager en lata de 330 mL sometida al mismo tratamiento de 120 minutos a 59.0, 62.5 y 66.0°C. Las zonas de mantenimiento entre aproximadamente 60 y 72°C, con tiempos de permanencia que van de unos minutos a casi una hora, cubren la mayoría de las aplicaciones en bebidas.
La diferencia está en dónde se aplica el calor. La pasteurización flash calienta la bebida en un intercambiador de calor antes del llenado; la pasteurización en túnel calienta el envase sellado después del llenado. Los pasteurizadores flash son más rápidos y compactos, pero dejan la llenadora y la taponadora como último punto de riesgo de contaminación, mientras que el túnel procesa lo que haya dentro del envase sellado.
Las plantas de bebidas utilizan la pasteurización en el envase, la pasteurización continua en línea y la pasteurización por lotes. La pasteurización en el envase incluye pasteurizadores de túnel y cámaras de inmersión; la continua en línea incluye sistemas flash y de alta temperatura y tiempo corto basados en un intercambiador de calor; la pasteurización por lotes incluye tratamientos en tanque y baño de agua. El envase, la capacidad de procesamiento y la sensibilidad al calor determinan qué proceso térmico conviene.
Un pasteurizador de cerveza hace pasar botellas y latas selladas por zonas de aspersión de agua mediante una cinta transportadora lenta. Las zonas de calentamiento elevan la temperatura del envase gradualmente, las zonas de mantenimiento la conservan en el valor establecido durante el tiempo necesario para acumular las PU objetivo y las zonas de enfriamiento la reducen antes del etiquetado. La dosis se mide en el punto frío dentro del envase, no en el aire del túnel (DIN 8784).
Todo tratamiento térmico altera el sabor, y la magnitud del cambio depende de la carga térmica total, no solo de la temperatura máxima. En la cerveza, el tratamiento excesivo se manifiesta como un sabor rancio y a pan; en el jugo, como un sabor a cocido. Para controlarlo, mantenga la temperatura más baja que permita alcanzar las PU objetivo y luego enfríe rápidamente.
Un envase bien sellado no pierde gas, porque el dióxido de carbono no tiene por dónde escapar. Lo que cambia es la presión interna, que aumenta rápidamente con la temperatura y determina el límite máximo de temperatura de mantenimiento para los productos carbonatados. Antes de poner en marcha una línea de productos carbonatados, se verifican el torque de las tapas, la integridad de las costuras y el espacio de cabeza, ya que un sellado deficiente provoca fugas en el baño de agua.
No publicamos un precio porque el costo de un túnel depende de las nueve variables indicadas anteriormente, y no conocemos ninguna de ellas hasta que usted nos describe el producto. Envíenos esos detalles y le haremos llegar una propuesta por escrito. No hay una cantidad mínima de pedido, y el pago se realiza en un 30% al firmar el contrato y en un 70% antes del envío.
Esta es la decisión que precede a la elección del equipo y se basa en una comparación de costos, no en aspectos técnicos. La opción de pasteurización implica costos de equipos, servicios auxiliares y espacio en planta; la opción de cadena de frío implica almacenamiento en frío, transporte refrigerado y pérdidas de producto por una vida útil corta. Nuestro comparador presenta ambas opciones en columnas, con sus propias tarifas en las celdas de entrada.
No. Suponer que debe ser así es uno de los errores más costosos en una línea pequeña. Una llenadora con capacidad nominal de 50 cpm no requiere un túnel con capacidad nominal de 50 cpm, porque el túnel se dimensiona según el tiempo de permanencia y puede funcionar como una unidad intermedia con capacidad de regulación, de acuerdo con la demanda promedio. Dimensionarlo según la producción máxima de la llenadora agrega zonas, longitud y espacio en planta que el programa de producción nunca necesita.
Sí. Es una situación común, porque incluso un túnel mecánicamente correcto necesita que se configure su receta de proceso. El trabajo consiste en medir las PU reales en el punto frío a la capacidad nominal y luego ajustar los valores establecidos para las zonas y la velocidad de la cinta hasta que las PU medidas coincidan con el valor de la unidad de control. Para las líneas que suministramos, los tiempos de respuesta y el envío de repuestos se rigen por las condiciones de servicio acordadas y la disponibilidad de piezas; para una máquina de otro fabricante, cotizamos el diagnóstico y la configuración de la receta por proyecto.
Necesitamos la especificación de su producto y envase, la producción objetivo en botellas por hora, los datos de agua y servicios auxiliares, y la distribución de su edificio o las dimensiones de la planta. La vida útil objetivo, el país de destino, el voltaje de alimentación y las máquinas a las que debe conectarse el túnel completan la información. Un ingeniero le responderá en un día hábil.
La línea se entrega con el manual del usuario, los planos eléctricos, los registros de inspección de fábrica y los documentos de exportación. Los certificados CE, SGS, ISO 9001 e ISO 27001, los informes de pruebas del producto, los certificados de patentes y los registros de derechos de autor del software están disponibles a solicitud. El conjunto exacto de certificados y documentos se confirma punto por punto según la lista de equipos y el país de destino, antes de la cotización, la confirmación del contrato o el envío.
Trending now