Póngase en contacto con Shengtu Bufan Company

Actualizado en septiembre de 2026
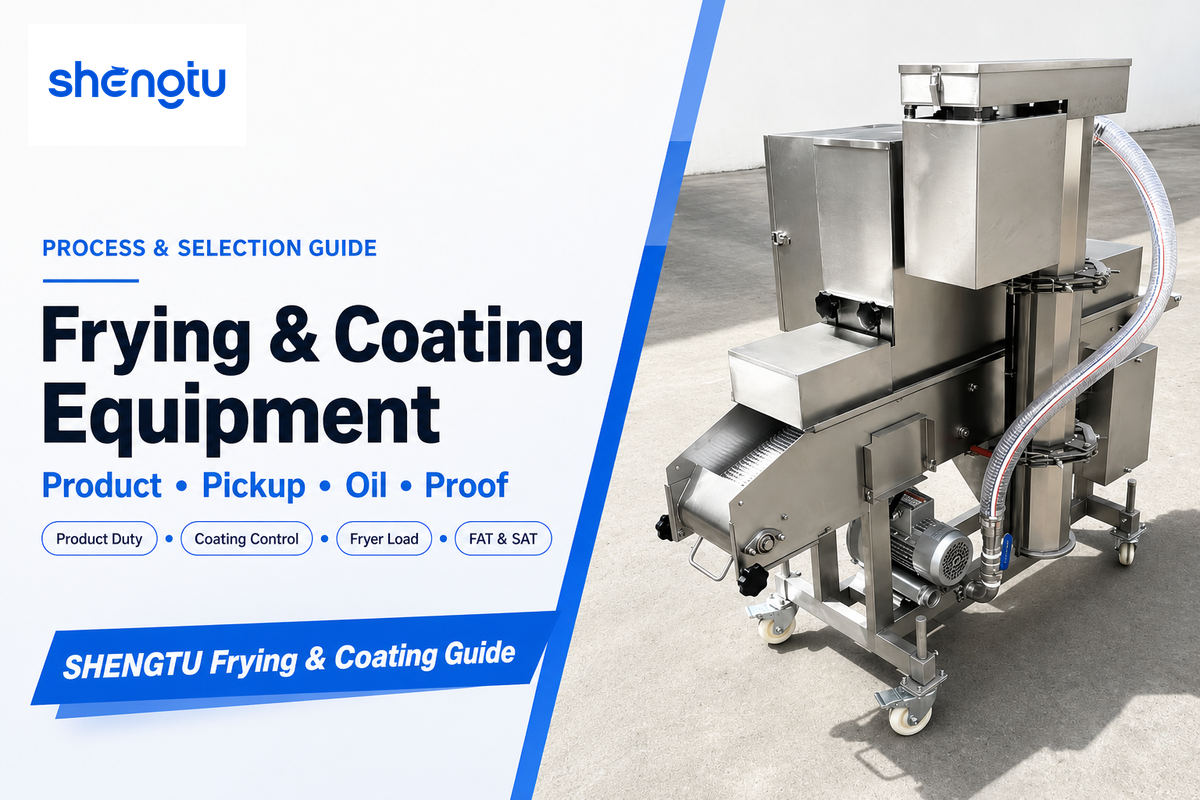
Los equipos de fritura y recubrimiento conforman un sistema de procesamiento integrado que coordina las condiciones del producto, la cobertura, la transferencia, la carga térmica de la freidora y la manipulación posterior. Puede haber pérdida de recubrimiento en la freidora incluso si el equipo de predust aplica el producto de manera uniforme. Los valores configurados en la freidora pueden mantenerse estables mientras disminuye la producción apta para la venta por problemas de separación, enfriamiento o inestabilidad durante el cambio de formato.
Este documento está dirigido a los equipos de I+D, producción, aseguramiento de calidad, inocuidad alimentaria y mantenimiento, así como a los responsables de proyectos y compras que planifican construir una línea industrial. Describe qué se debe definir, medir y evaluar antes de considerar los equipos. No proporciona una receta culinaria, un valor de control de inocuidad ni una capacidad específica.
La configuración de los equipos, las especificaciones de ingeniería especiales, los precios, los plazos de entrega y las cotizaciones se encuentran en la página de soluciones de fritura y recubrimiento de Shengtu. Este documento se limita a la información y, por lo tanto, no compite con la página de soluciones cuando ambas atienden la misma necesidad.
Conclusión clave
Especifique la línea de fritura y recubrimiento partiendo del producto terminado. Defina las condiciones del producto, el sistema de recubrimiento, la meta de producción apta para la venta, los peligros, el método de saneamiento y las pruebas de aceptación antes de seleccionar cada equipo.
Qué incluye un sistema integrado de fritura y recubrimiento
Un sistema integrado puede incluir la preparación del producto, la aplicación opcional de predust, el rebozado, el empanizado, la transferencia controlada, la fritura, la filtración del aceite, la eliminación de aceite, el enfriamiento, la sazón y el empaque. La ruta exacta por estas etapas varía según el producto; sin embargo, la cobertura variable, la separación, las roturas y la estabilidad durante la transferencia afectan la carga térmica y la calidad final aceptable del producto.
Un sistema integrado debe representarse según sus condiciones de operación, no como una descripción de catálogo. Los productos formados congelados pueden requerir un acondicionamiento de la superficie antes del predust. Los productos de músculo entero pueden variar en forma y contenido de humedad. La transferencia de empanizado y rebozado aplicados a presión funciona de manera distinta a la de la mezcla para tempura. El enfriamiento después de la fritura puede afectar el recubrimiento y la circulación del aceite.
Use el siguiente esquema en la primera reunión con el proveedor: identifique cada condición de entrada, así como la variable que puede cambiar, la evidencia de control y la siguiente condición afectada. Si una etapa no forma parte de la receta, indique «no se usa» en lugar de dejar la función sin especificar.
| Etapa | Condición que se debe definir | Evidencia que se debe recopilar | Riesgo en la etapa siguiente |
|---|---|---|---|
| 1. Entrada del producto | Geometría, masa, temperatura y condición congelada o fresca | Distribución de las muestras, no un solo promedio | Recubrimiento y tiempo de residencia desiguales |
| 2. Acondicionamiento de la superficie | Agua libre, escarcha, adherencia y rugosidad | Verificación cronometrada de la superficie a la entrada de la línea | Mala adherencia del predust o formación de grumos |
| 3. Predust | Cobertura, recirculación y eliminación del excedente | Muestra de cobertura y verificación de áreas sin cubrir | Desprendimiento del rebozado y partículas sueltas |
| 4. Rebozado | Receta, temperatura, método de medición de viscosidad y reposición | Registro cronometrado de viscosidad y temperatura | Colas, puentes y empanizado desigual |
| 5. Empanizado | Tamaño de las migas, condición, presión y recirculación | Tendencia de cobertura y degradación de las migas | Zonas sin cubrir o exceso de empanizado suelto |
| 6. Transferencia y asentamiento | Altura de caída, vibración, separación y demora | Observación en cámara lenta y conteo en la banda | Pérdida de recubrimiento antes de entrar a la freidora |
| 7. Entrada a la freidora | Alteración en la entrada, inmersión y patrón de carga | Video de la entrada y registro de recuperación de temperatura | Desprendimiento, marcas de contacto y comportamiento de flotación |
| 8. Zona media de la freidora | Tiempo de residencia, carga térmica, flujo de aceite y partículas finas | Distribución del tiempo, temperaturas por zona y verificaciones del aceite | Variación del color y cocción desigual |
| 9. Descarga y eliminación de aceite | Tiempo de escurrido, vibración o acción del aire y manipulación | Muestras de aceite superficial y roturas | Exceso aparente de aceite o corteza frágil |
| 10. Enfriamiento y retención | Tiempo, flujo de aire, profundidad de la capa y condensación | Temperatura del producto y tendencia de defectos | Ablandamiento, redistribución del aceite y daños |
| 11. Transferencia al empaque | Caída, acumulación, sazón y condición del empaque | Defectos en el producto empacado y balance de masa | Pérdida atribuida al equipo equivocado |
Responsabilidades por etapa: I+D define las condiciones del producto y del recubrimiento; producción se encarga de los rangos operativos; aseguramiento de calidad define las pruebas de liberación; ingeniería confirma los servicios auxiliares, el acceso y las protecciones; compras mantiene el alcance cotizado alineado con esta base común.
Nota sobre el alcance: términos de búsqueda similares pueden referirse a otro proceso
El recubrimiento de alimentos abarca más que el recubrimiento y la fritura: puede incluir sabores o sazón después de la cocción. En aplicaciones de botanas, la sazón posterior a la fritura puede realizarse con un tambor giratorio o tecnología de recubrimiento electrostático; este proceso queda fuera de la etapa de recubrimiento previa a la fritura que aborda esta guía. Las líneas de cereales y botanas para chips, pellets, palomitas o pretzels pueden aplicar una mezcla de polvos secos, almidón, especias, premezclas de vitaminas u otros saborizantes después de la cocción. Estos materiales pueden distribuirse con un tambor, un alimentador vibratorio o un rociado de líquidos. Esta categoría más amplia de sazón y recubrimiento también abarca otros alimentos, incluidos algunos alimentos para mascotas, y puede atomizar líquidos sobre piezas extruidas. Los equipos de sazón posterior a la cocción cumplen una función distinta de los equipos de rebozado o empanizado instalados antes de la freidora.
Los productos fritos de carne o vegetales requieren un recubrimiento uniforme que desarrolle un acabado crujiente y apetitoso, y que se mantenga constante durante el proceso. Estas especificaciones definen la calidad del producto, pero no determinan qué equipo o proceso de recubrimiento se debe usar. Las pruebas de recubrimiento deben incluir datos sobre pérdidas, cobertura, áreas cubiertas y resultados del producto terminado para los alimentos pertinentes.
Del mismo modo, el término «configuración todo en uno» oculta las interfaces que importan. Una mezcladora, un transportador de tornillo, un equipo de manipulación de materiales, una pantalla táctil, un paquete de automatización o una función de lavado pueden formar parte de una línea integrada, pero los equipos y el comportamiento del recubrimiento se deben verificar cada vez que se transfiere el producto entre etapas. La acumulación de residuos, la confiabilidad y el acceso para la limpieza pueden variar según el producto y la línea de procesamiento.
Use términos como alta calidad, uniforme y mejorado solo después de definir un resultado medible. Los procesadores de alimentos deben vincular el sistema de recubrimiento suministrado con su producto y con las obligaciones de la industria alimentaria y las normas pertinentes; no deben suponer que todas las aplicaciones de alimentos recubiertos comparten la misma configuración.
Nota sobre la evidencia: Ingredion ofrece predust, rebozado y empanizado como un sistema coordinado, mientras que una revisión con evaluación por pares describe cómo la fritura y el enfriamiento afectan el movimiento del aceite. En conjunto, estas fuentes explican por qué se debe seguir el producto a lo largo de toda la línea, en lugar de evaluar cada equipo de forma aislada. Ingredion; revisión con evaluación por pares.
Defina primero el producto y la meta de producción apta para la venta
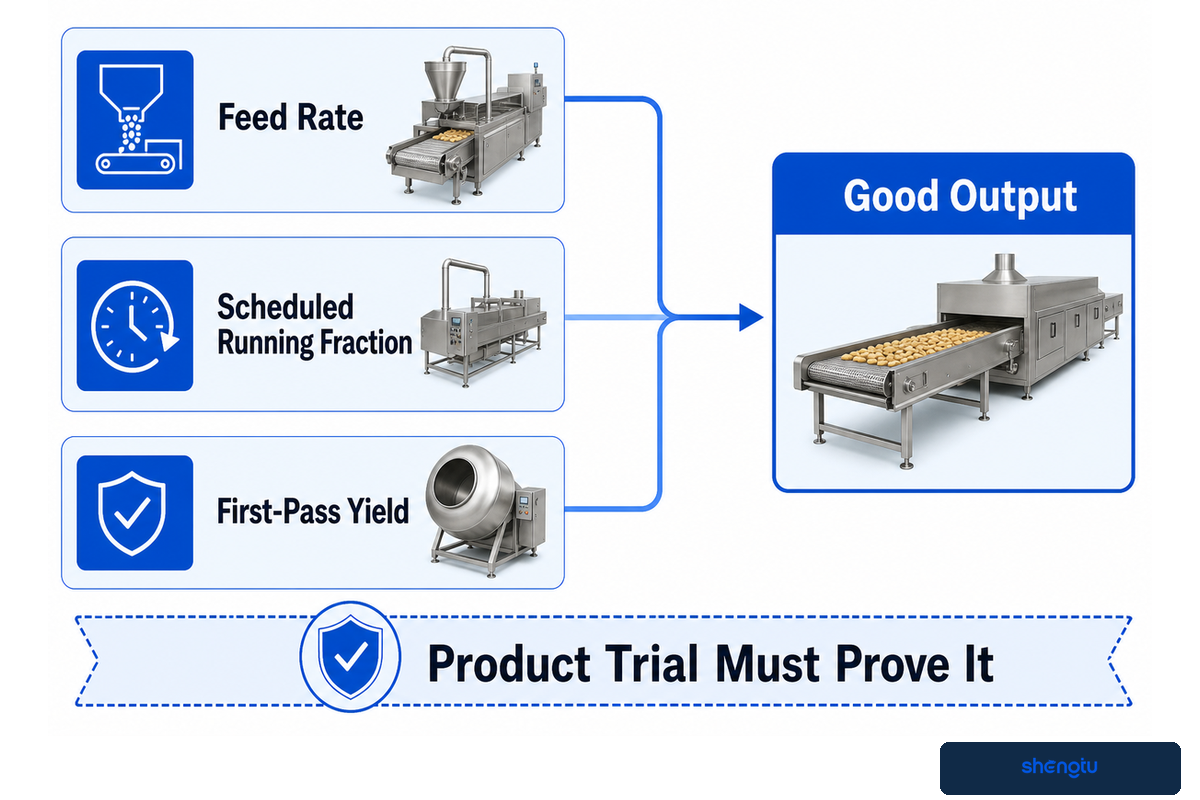
Comience por el producto, la condición final deseada y la producción apta para la venta. Anote la geometría y la distribución de masa. Indique las temperaturas de entrada y salida. Registre las condiciones de la superficie, el tipo de recubrimiento, la textura final, la mezcla de SKU, la definición de producto rechazado y el programa operativo. Después, evalúe los peligros y las regulaciones aplicables. Una tasa nominal de alimentación no describe por sí sola la carga de trabajo ni la producción aceptada.
Una ecuación útil para planificar es producción apta para la venta = tasa de alimentación × fracción de tiempo programado en operación × rendimiento a la primera pasada. No debe considerarse una garantía de rendimiento del proveedor. Si se alimenta una línea a 1,000 kg/h durante un turno de 8 horas, se procesa producto durante el 85% del tiempo programado y se libera el 94% en la primera pasada, el resultado de planificación es 6,392 kg por turno. El cálculo hace visibles los supuestos; una prueba con producto debe confirmarlos.
No adopte los valores de 85% o 94%. Establézcalos a partir de los datos previstos de arranque, cambios de receta, saneamiento, inspección, paros no planificados y rechazos. Oklahoma State University Extension informa que la utilización práctica de las freidoras industriales se sitúa entre el 80–90%, porque el arranque, el apagado, los cambios de formato y las fallas consumen tiempo. Este rango sirve como referencia para planificar la utilización, pero no debe interpretarse como capacidad.
Ejemplo ilustrativo, no una recomendación: un equipo podría describir una porción congelada de 80 g, de 120 × 40 × 15 mm, que entra a −18 °C, con un tamaño máximo de miga de 12 mm, una meta de producción apta para la venta de 1,000 kg/h, una ventana de producción de 8 horas y un cambio de formato por alérgenos de 45 min. El mismo documento puede reservar 60 min para el arranque, permitir una verificación de configuración de 15 min, exigir tres pruebas de 20 min, registrar un balance de masa de recubrimiento de 5 kg, retener una muestra de referencia de 2 kg y comparar el producto después de 10 min y 30 min de enfriamiento. Estos valores dejan clara la interpretación del proveedor; el proyecto real debe reemplazar cada uno.
Antes de seleccionar los equipos, el responsable de inocuidad alimentaria debe determinar qué reglas se aplican al producto y a la planta. Para las instalaciones cubiertas en Estados Unidos, 21 CFR 117.130 exige un análisis de peligros por escrito y especifica factores como el diseño de los equipos, el proceso, el empaque y almacenamiento, el uso previsto y el saneamiento. Otros productos y jurisdicciones pueden tener requisitos distintos.
Cinco preguntas que se deben responder antes de solicitar una cotización
- ¿Qué distribución de producto entra en la línea, incluidas las piezas más grandes que razonablemente podrían presentarse?
- ¿Qué medidas del recubrimiento y de la calidad final definen una unidad aceptable?
- ¿Qué producción apta para la venta se requiere por hora y por turno?
- ¿Qué peligros, alérgenos, requisitos de saneamiento y reglas locales se aplican?
- ¿Qué prueba con producto y qué registros demostrarán la aceptación?
Nota sobre la evidencia: OSU distingue entre la tasa de producción, el tiempo de fritura, la carga y la utilización práctica al planificar freidoras industriales. Las normas estadounidenses de análisis de peligros exigen por separado que las instalaciones cubiertas consideren los factores relacionados con los equipos y el proceso antes de seleccionar controles. Por eso, la base del producto y la base de inocuidad son factores paralelos, no etapas sucesivas ni consideraciones de último momento. OSU Extension; eCFR.
Seleccione la secuencia de recubrimiento según su función
Seleccione el predust, el rebozado, el empanizado y la sazón según la función de cada capa. El predust puede mejorar la adherencia y las condiciones de la superficie. El rebozado incorpora sólidos y crea la siguiente superficie de adhesión. El empanizado forma la capa exterior. La sazón después de la fritura es una función aparte. No es otro término para el empanizado.
Un producto puede pasar por todas estas etapas, por algunas o por varias aplicaciones de una misma etapa. Comience por el sabor y la apariencia finales, y luego defina la función de cada capa. Si el único objetivo es «agregar más recubrimiento», el equipo puede aumentar la masa y, a la vez, empeorar las colas, los grumos, las migas sueltas, la contaminación del aceite o la descomposición del producto.
Controle el rebozado mediante una receta identificada, un método de mezclado, la temperatura, el método de medición de viscosidad, la regla de reposición y un límite de antigüedad. Un valor de viscosidad sin contexto sobre el husillo, la copa, la temperatura o el tiempo no se puede trasladar a otro proceso. Controle el empanizado mediante la distribución de partículas, las reglas sobre material fresco y recirculado, la presión, la configuración de la capa superior y las condiciones para retirar las partículas finas.
El predust también requiere sus propias verificaciones. Puede mejorar la adherencia del rebozado, pero el exceso de material suelto puede causar problemas en etapas posteriores del procesamiento. La guía de proceso de Heat and Control relaciona los resultados del recubrimiento con la sequedad y rugosidad de la superficie del producto, la homogeneidad del rebozado, la viscosidad, la temperatura, la filtración y la selección de la banda. Se trata de observaciones de proveedores; considérelas variables entre varios factores que pueden afectar el proceso, no como reglas.
Para obtener más detalles sobre los componentes, consulte el artículo independiente de Shengtu sobre las máquinas de rebozado y empanizado. Este artículo se mantiene en el nivel del sistema y se centra en las transferencias de producto entre las etapas.
Nota sobre la evidencia: Tanto los proveedores de ingredientes como los de equipos describen el recubrimiento como una serie de etapas que dependen del producto y de los resultados deseados. Su información respalda el mapa del proceso, pero la formulación o ubicación de equipos preferida por un proveedor aún debe validarse mediante una prueba con producto en las condiciones reales del comprador. Ingredion; Heat and Control.
Controle la cobertura en la transferencia a la freidora
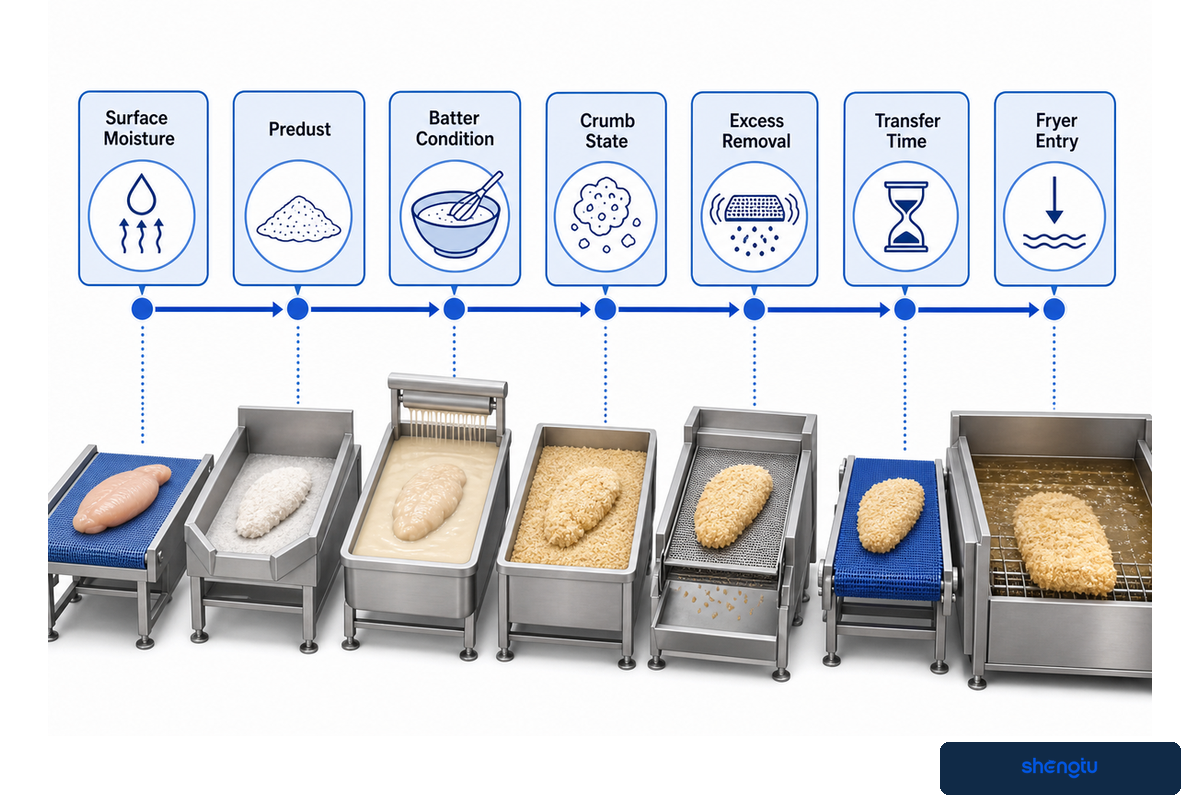
La cobertura se controla en toda la transferencia, no con un solo ajuste. La humedad de la superficie, el predust, la condición del rebozado, el estado de las migas, la eliminación del excedente, el tiempo de transferencia, la altura de caída, la vibración de la banda, la separación y la entrada a la freidora interactúan entre sí. Un promedio estable de cobertura puede ocultar zonas sin cubrir, colas o una distribución muy variable que falle después de la fritura.
Defina un método de muestreo y analice la distribución. Distinga el aumento total de masa del recubrimiento útil que permanece en el producto. Una muestra que gana peso por los grumos no equivale a otra con cobertura uniforme. Siga el producto antes y después de cada etapa de recubrimiento seleccionada, después de la fritura y después del enfriamiento para identificar dónde se producen las pérdidas.
Los resultados de una formulación no se trasladan automáticamente a otros productos. En un estudio sobre cubos de pescado, una formulación probada aumentó la viscosidad del rebozado un 74.9%, la cobertura un 26.1% y el rendimiento de fritura un 8.1% frente al control. Esos valores corresponden a los ingredientes, el producto y los métodos de ese estudio. En otro estudio sobre tiras de pescado, se informaron tres valores de cobertura: 9.16%, 8.53% y 7.68%; sin embargo, el mejor resultado de reducción de grasa no se obtuvo simplemente con la cobertura máxima.
No se trata de copiar esos porcentajes. Se trata de considerar la viscosidad, la cobertura, el rendimiento y la absorción de aceite como respuestas distintas. Una mayor cobertura puede ser deseable, neutra o perjudicial según la uniformidad, la adherencia, la textura, la carga de fritura y la cantidad que permanece en el producto final.
| Señal observada | Pérdida de material | Pérdida de tiempo | Relación con la calidad y la energía | Primera evidencia |
|---|---|---|---|---|
| Zonas sin recubrimiento antes de la freidora | Recubrimiento no utilizado y producto rechazado | Retrabajo y ajustes | Condiciones de la superficie o cobertura | Muestras de entrada por posición en la banda |
| Empanizado en la banda de transferencia | Disminuye el recubrimiento retenido | Aumentan las paradas de limpieza | Daños por caída o vibración | Balance de masa durante la transferencia |
| Grumos en la recirculación | Desecho de rebozado y migas | Demora por tamizado y reposición | Humedad y condición del material recirculado | Masa retenida en el tamiz durante un intervalo medido |
| Desprendimiento de recubrimiento al entrar a la freidora | El recubrimiento se convierte en partículas finas | Carga de filtración | Flujo de entrada y asentamiento del recubrimiento | Video de la entrada y tendencia de partículas finas |
| Demora en la recuperación de temperatura | Más rechazos y retrabajo | Reducción de la tasa de producción | Humedad y carga térmica | Registro de temperatura asociado a la carga |
| Partículas oscuras en el aceite | Pérdida de aceite y producto | Paradas para filtrar y limpiar | Formación y tiempo de residencia de partículas finas | Carga de partículas por hora de operación |
| Variación del color durante el turno | Producto fuera de especificación | Clasificación y retención de producto | Variación del aceite, el producto y la temperatura | Verificaciones del color y el aceite a lo largo del tiempo |
| Exceso de aceite en la superficie | El producto arrastra aceite al salir | Mayor tiempo de escurrido y enfriamiento | Corteza, enfriamiento y eliminación de aceite | Muestra caliente frente a muestra enfriada |
| Roturas después del enfriamiento | Pérdida de producto terminado | Reempaque y limpieza | Resistencia de la corteza y manipulación | Defectos en la descarga y el empaque |
| Cambio de formato por alérgenos prolongado | Enjuague y material retenido | Pérdida de la ventana de producción | Requisitos de acceso y verificación | Registro del tiempo de limpieza y verificación |
Nota sobre la evidencia: Dos artículos con evaluación por pares aportan evidencia de que la formulación del rebozado puede modificar la viscosidad, la cobertura, el rendimiento y el comportamiento de la grasa; sin embargo, sus valores dependen del producto. Respaldan la medición de respuestas relacionadas durante las pruebas, no la publicación de un rango universal de cobertura. Estudio sobre cubos de pescado; estudio sobre tiras de pescado.
Elija entre fritura por lotes y continua según las condiciones de operación
Las freidoras por lotes y continuas atienden distintas necesidades operativas; compárelas según la producción apta para la venta sostenida, la mezcla de SKU, el control del tiempo de residencia, la continuidad del suministro previo, el volumen de aceite, la mano de obra, el espacio en planta, la limpieza y el cambio de formato. Ninguna es siempre superior. La pregunta útil es cuál puede reproducir el producto aprobado dentro del programa real de producción.
| Aspecto de decisión | Condición de fritura por lotes que se debe probar | Condición de fritura continua que se debe probar | Evidencia |
|---|---|---|---|
| Patrón de producción | Lotes separados y pausas | Alimentación constante desde las etapas previas | Programa de turnos por SKU |
| Tiempo de residencia | Temporizador por lote y acción del operador | Distribución medida del tiempo o del transporte | Estudio del tránsito del producto |
| Carga térmica | Recuperación después de cada carga | Respuesta ante una carga sostenida | Registro de temperatura con producto |
| Frecuencia de SKU | Flexibilidad para cambios de lotes pequeños | Producción por campañas | Matriz anual de cambios |
| Continuidad del recubrimiento | Acumulación entre lotes | Carga uniforme en la banda | Variación de la tasa de alimentación previa |
| Mano de obra | Trabajo de carga y descarga | Supervisión e intervención | Observación de tareas por turno |
| Inventario de aceite | Volumen operativo según el lote | Volumen del sistema y de circulación | Balance de masa del aceite |
| Limpieza | Acceso al recipiente abierto | Acceso al transportador, el retorno y el filtro | Prueba de limpieza cronometrada |
| Planta y distribución de los equipos | Área de trabajo alrededor de las freidoras por lotes | Línea larga y zonas de servicio | Plano a escala con espacios de acceso |
| Aceptación | Lotes reproducibles | Operación estable y transiciones | Protocolo de producto acordado |
La velocidad del transportador no demuestra el tiempo de residencia. El producto puede flotar, superponerse, entrar de forma desigual o seguir distintas trayectorias. Mida el tránsito real y su distribución con la carga prevista. Del mismo modo, el tiempo por lote solo es útil si se controlan la masa cargada, las condiciones del producto, la respuesta del aceite y el momento de descarga.
Nota sobre la evidencia: OSU calcula la superficie de cocción de la freidora a partir de la tasa de producción, el tiempo de fritura y la carga de producto. Este cálculo muestra por qué la capacidad depende de un conjunto de condiciones operativas relacionadas. Su análisis de la utilización práctica también respalda la comparación de la producción apta para la venta durante el tiempo programado, en lugar de suponer que cada hora del turno es productiva. OSU Extension.
Gestione la carga térmica, la renovación del aceite, la filtración y las partículas finas
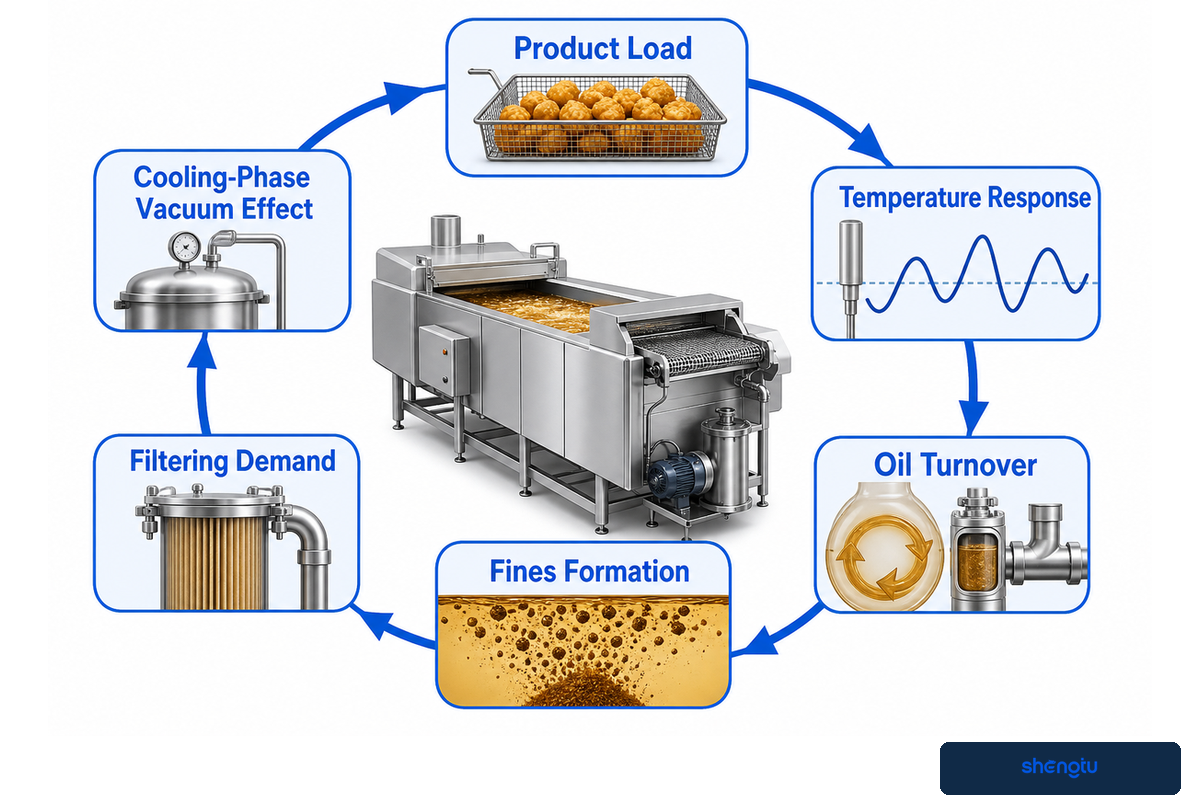
La gestión del aceite comienza cuando se introduce el producto y se elimina la humedad. Analice el perfil de respuesta de temperatura, los niveles y la renovación del aceite, la proporción entre alimento y aceite, la formación de partículas finas, la demanda de filtración y el programa operativo. Un valor fijo de temperatura y tiempo de fritura o una política de cambio por calendario no muestran si el aceite y el producto se han mantenido dentro de los rangos validados del proceso de planta y de los límites de calidad.
OSU ofrece como referencia una renovación típica del aceite industrial cada 5–10 horas y señala que el arranque y el apagado reales de la freidora pueden dañar más el aceite y el producto que la operación estable. La misma fuente analiza diferencias de temperatura longitudinales de 12–18°F en condiciones habituales de operación. Estas referencias no son límites rígidos para la freidora, la receta ni el plan de inocuidad.
La guía también presenta ejemplos de fluctuación específicos de los equipos: 10–15°F para calentamiento directo a gas, 7–10°F para calentamiento con fluido térmico y aproximadamente ±2°F para calentamiento indirecto. Esas cifras describen la comparación de la fuente, no un rango de aceptación. Pregunte al proveedor qué sistema de calentamiento, carga de producto, posición del sensor y respuesta del control se usaron para generar el registro.
La filtración debe basarse en el tamaño, la cantidad, la dureza, la densidad y la flotabilidad reales de las partículas que se generan. Un filtro que retiene partículas grandes y aglomeradas o quebradizas quizá no controle las partículas quemadas más pequeñas. Una corriente lateral continua puede mejorar el control sin procesar todo el volumen de aceite de una sola vez; OSU describe sistemas que filtran aproximadamente el 5% del aceite en línea. Determine la capacidad real de circulación y retención del filtro suministrado.
Registre las adiciones y extracciones de aceite, la masa de producto, la filtración, las horas de operación, las desviaciones de temperatura y una medida definida de la calidad del aceite. Relacione cada registro con el color, el sabor, el olor y el aceite superficial del producto, además de las partículas finas. El objetivo no es lograr una sola cifra de «vida útil del aceite», sino detectar las variaciones a tiempo para proteger mejor el producto y el proceso.
Una publicación con evaluación por pares también describe un efecto de vacío durante el enfriamiento: cuando el vapor se condensa después de la fritura, el aceite puede entrar en los poros. Por eso, antes de atribuir toda la absorción de aceite a la temperatura de la freidora, se deben comparar la apariencia del producto caliente al salir, la eliminación de aceite y los resultados del producto enfriado.
Nota sobre la evidencia: OSU ofrece información sobre la renovación industrial del aceite, la temperatura y la filtración; la publicación con evaluación por pares explica los mecanismos del producto que afectan la absorción de aceite, incluido el enfriamiento. En conjunto, la evidencia respalda el seguimiento de las tendencias del producto y el aceite, en lugar de copiar un intervalo de cambio. OSU Extension; artículo de revisión.
Equilibre toda la línea con el mapa de cuatro pérdidas
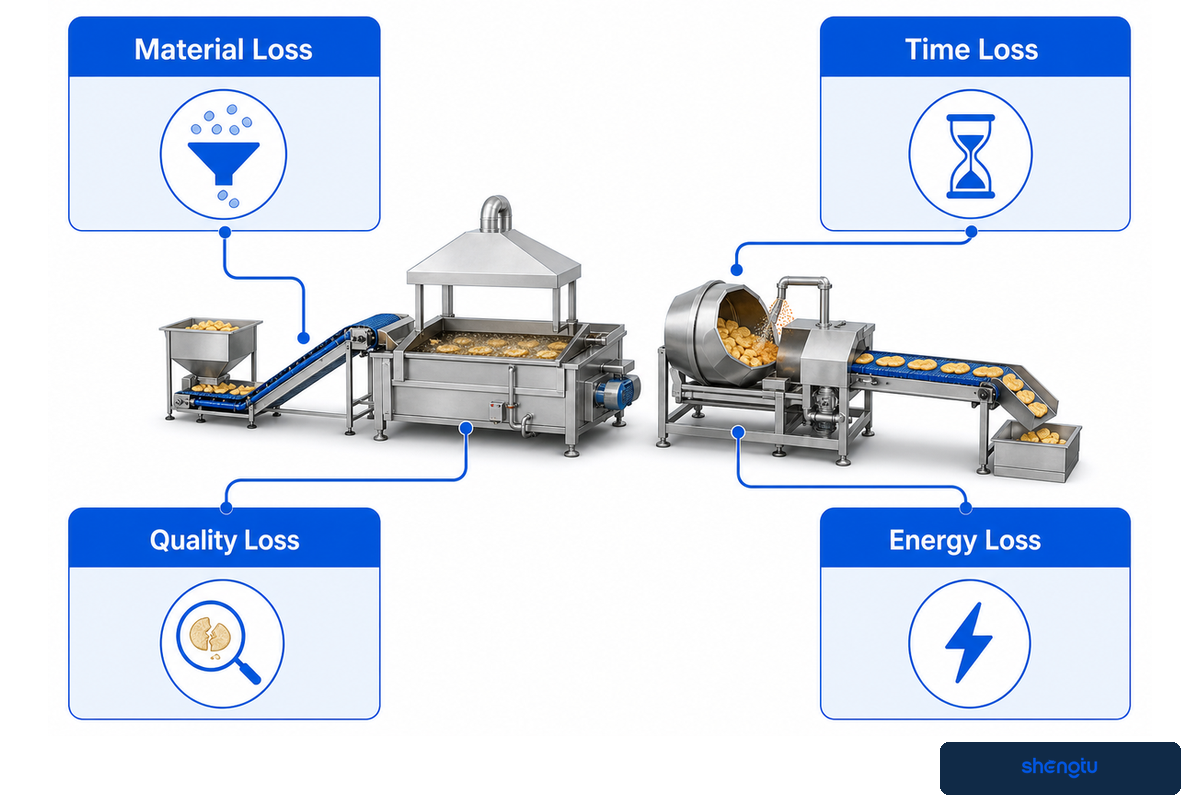
Equilibrar la línea significa que cada etapa puede mantener el mismo flujo de producto aceptado pese a las variaciones normales, los cambios de formato y la limpieza. El cuello de botella puede estar en la preparación de la mezcla para empanizar, el acondicionamiento del pan molido, el espaciamiento en las transferencias, la recuperación de temperatura de la freidora, la filtración, la eliminación del exceso de aceite, el enfriamiento o el empaque. La velocidad de la cinta transportadora más rápida, ajustada a su velocidad nominal, no equivale a la producción vendible por hora.
Use cuatro categorías de pérdidas: material, tiempo, calidad y energía. Cada categoría comprende distintas actividades de producción. Puede haber pérdida de material por el recubrimiento que queda en las bandas, por los finos en el aceite o por el producto que se desecha durante un cambio de formato. Puede haber pérdida de tiempo por retenciones o paradas, por la limpieza o por el calentamiento de la máquina. Puede haber pérdida de calidad por zonas sin recubrimiento, variaciones de color, cocción insuficiente o excesiva, o roturas del producto. Hay pérdida de energía cuando se deja el equipo inactivo sin supervisión, cuando la recuperación es deficiente o cuando los programas no están sincronizados y prolongan el tiempo de operación.
El equipo de producción debe documentar la velocidad de operación de cada segmento de la línea y el motivo de cada parada. El área de aseguramiento de calidad debe registrar el motivo de cada retención o rechazo en el punto donde se presente por primera vez. Mantenimiento debe registrar cada falla y cada intervención. Así, Finanzas o la gerencia del proyecto podrán cuantificar las pérdidas físicas como costos, en vez de ocultarlas tras un porcentaje global de eficiencia.
Ejemplo: una sección de recubrimiento suministra 1,200 kg/h, pero la freidora solo mantiene 1,000 kg/h con la carga de humedad real. La acumulación obliga a modificar el espaciamiento, la mezcla para empanizar se calienta durante las pausas, cambia la condición del pan molido y, más adelante, el área de empaque recibe producto con colores mezclados. Aumentar la velocidad de la recubridora vuelve menos estable el sistema. El objetivo es obtener la mayor producción aceptable y repetible de toda la línea.
Otro ejemplo de una ruta de producto y proceso que puede convertirse en datos medibles para un proyecto es la Guía de planificación de líneas de salsas de Shengtu, que aplica el mismo principio de «partir del producto terminado y trabajar hacia atrás» en otro contexto de procesamiento de alimentos.
Diagnóstico de defectos entre equipos
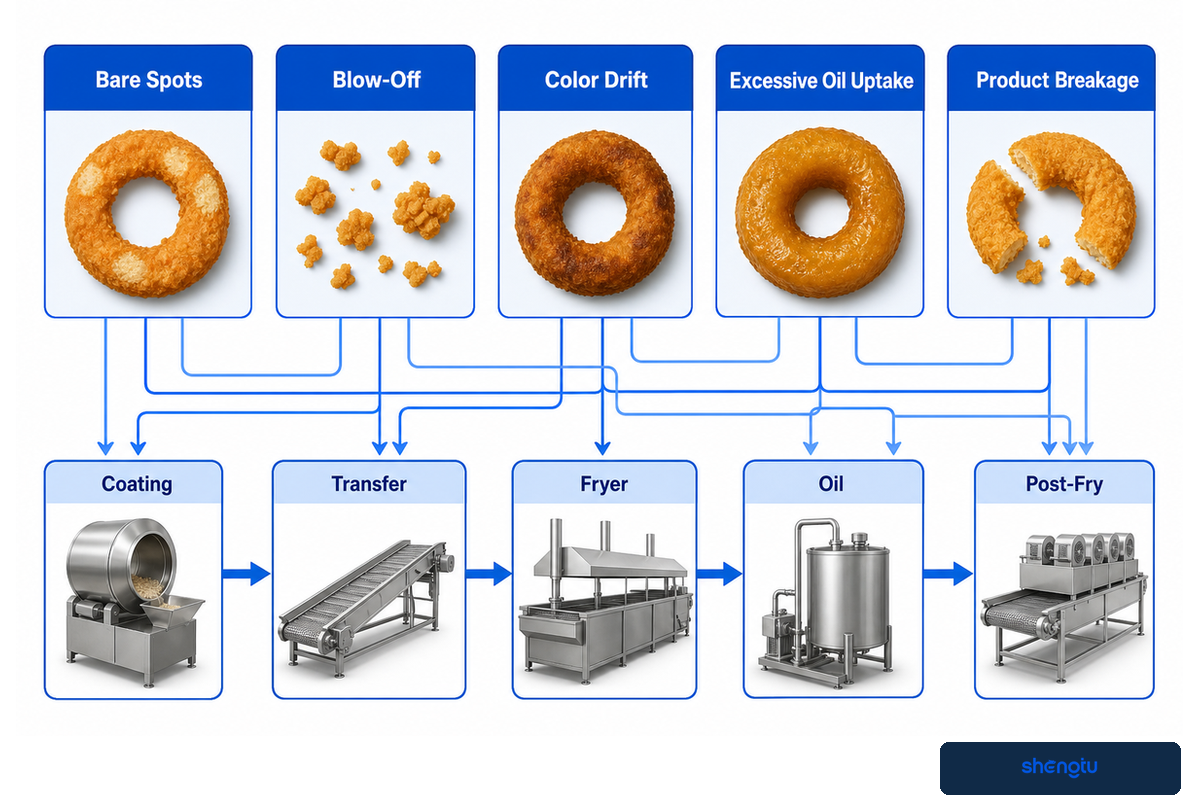
Inicie el diagnóstico donde el defecto se pueda medir por primera vez y luego revise, un límite a la vez, las etapas anteriores y posteriores. Mantenga el recubrimiento del producto, la transferencia, la freidora, el aceite y la etapa posterior a la fritura como grupos de evidencia separados. Los defectos pueden desaparecer al cambiar varios puntos de ajuste a la vez, lo que impide identificar la causa y confirmar que el resultado sea repetible.
Para identificar zonas sin recubrimiento, evalúe el producto en las etapas de preempolvado, aplicación de la mezcla, empanizado y justo antes de la freidora. Para el desprendimiento del recubrimiento, evalúe todos los aspectos de la transferencia (por ejemplo, intensidad, duración y flujo), así como el fraguado inicial de la corteza. Para las variaciones de color, considere la carga de producto, el tiempo de permanencia, la respuesta de las zonas, la condición del aceite, la presencia de finos y, después, el momento del muestreo.
Simplificar en exceso el problema de la absorción excesiva de aceite puede llevar a un sistema difícil de manejar. La humedad, el enfriamiento, la microestructura de la corteza, la geometría, el tiempo de fritura, la temperatura y la calidad del aceite son factores importantes. Si el equipo cambia la temperatura de fritura, también puede afectar considerablemente el color y el grado de cocción sin modificar la causa predominante.
Un tecnólogo de alimentos y el responsable de seguridad de procesos de la planta deben aprobar los cambios en la receta o los que sean críticos para la seguridad. El método de cambiar una variable a la vez solo se justifica cuando el sistema ha alcanzado un estado estable. Mantenga constantes el lote de producto, la receta de recubrimiento, el punto de muestreo y el método de medición. Cambie un solo factor dentro de límites definidos, observe la respuesta y repita. Este método sirve para el diagnóstico, no para la validación.
Seguimiento del defecto en cinco pasos
1) Defina el defecto y el punto de muestreo. 2) Identifique el último punto donde el producto era aceptable. 3) Mantenga constantes las variables que no estén relacionadas. 4) Ponga a prueba un mecanismo razonable con un cambio limitado. 5) Realice la prueba con condiciones de carga normales e indique quién autoriza el resultado.
Nota sobre la evidencia: La revisión sobre la absorción de aceite identifica varios mecanismos que interactúan entre sí, en lugar de una única causa universal. Las instrucciones de los proveedores sitúan las variables de adherencia antes y durante el recubrimiento. La secuencia de diagnóstico anterior es un método editorial para organizar la evidencia; no sustituye un proceso validado ni una decisión de control de peligros. Revisión arbitrada.
Diseño para el saneamiento, el control de alérgenos y los cambios de formato
El diseño sanitario facilita la ejecución del programa de limpieza de una planta, pero las características del equipo no sustituyen ese programa. Revise el acceso, el drenaje, las zonas donde se acumula producto, el desmontaje de bandas, la recuperación del pan molido, el manejo del aceite, los límites entre limpieza en seco y en húmedo, la compatibilidad química, los puntos de inspección, los cambios de formato por alérgenos y la verificación, de acuerdo con los productos de la planta y los requisitos legales aplicables.
No todas las líneas de fritura y recubrimiento cuentan con sistemas de limpieza en el sitio. Las bandas transportadoras abiertas, las camas de pan molido, los circuitos de mezcla, el interior de las freidoras y los equipos de filtración pueden requerir otros métodos. Solicite al proveedor información sobre el acceso seguro y el procedimiento para desmontar, retirar la suciedad o los residuos adheridos, limpiar, enjuagar si corresponde, volver a montar e inspeccionar antes de la operación.
«Los procedimientos operativos estándar de saneamiento deben especificar la frecuencia».
Esta norma también se refiere a los empleados responsables y a los registros. Es un recordatorio eficaz de que no debe aceptarse «fácil de limpiar» como única afirmación sobre saneamiento. El alcance del proyecto debe especificar quién se encargará de la limpieza, cuánto tiempo tendrá, cuál es el alérgeno o residuo más difícil de eliminar, qué componentes se abrirán y cómo se verificará la limpieza.
Para las instalaciones de Estados Unidos comprendidas en la norma, 21 CFR 117.135 reconoce los controles de proceso, alérgenos alimentarios y saneamiento como posibles controles preventivos. El análisis de peligros de la planta determinará cuáles son necesarios. La limpieza visual por sí sola puede no demostrar que se realizó correctamente un cambio de formato por alérgenos.
El manejo de preempolvado seco o pan molido también requiere evaluar el riesgo de polvo cuando corresponda. OSHA señala que los materiales combustibles finamente divididos pueden generar riesgo de incendio repentino o explosión cuando están suspendidos en el aire bajo ciertas condiciones. Esto no significa que todas las líneas de recubrimiento presenten ese riesgo. Significa que una persona competente debe evaluar el polvo en cuestión, su generación y recolección, las fuentes de ignición y las condiciones del edificio.
EHEDG y 3-A SSI publican recursos sobre diseño higiénico, pero aparecer en un catálogo o hacer una afirmación de diseño no confirma que una línea específica cumpla todos los requisitos de la planta o de la jurisdicción. Pregunte a qué norma, edición, componente y alcance se refiere la declaración del proveedor. La guía de equipos de esterilización de Shengtu explica por qué deben distinguirse el equipo y el proceso validado de inocuidad alimentaria.
Nota sobre la evidencia: USDA FSIS describe los requisitos de desempeño en materia de saneamiento y también reconoce que existen distintos entornos de establecimientos. El eCFR añade obligaciones por escrito sobre saneamiento y control de peligros para las operaciones de Estados Unidos comprendidas en sus disposiciones. OSHA establece límites condicionales para los riesgos de polvo en los materiales secos pertinentes. Guía de FSIS; OSHA.
Demuestre el desempeño con FAT, SAT y pruebas de producto
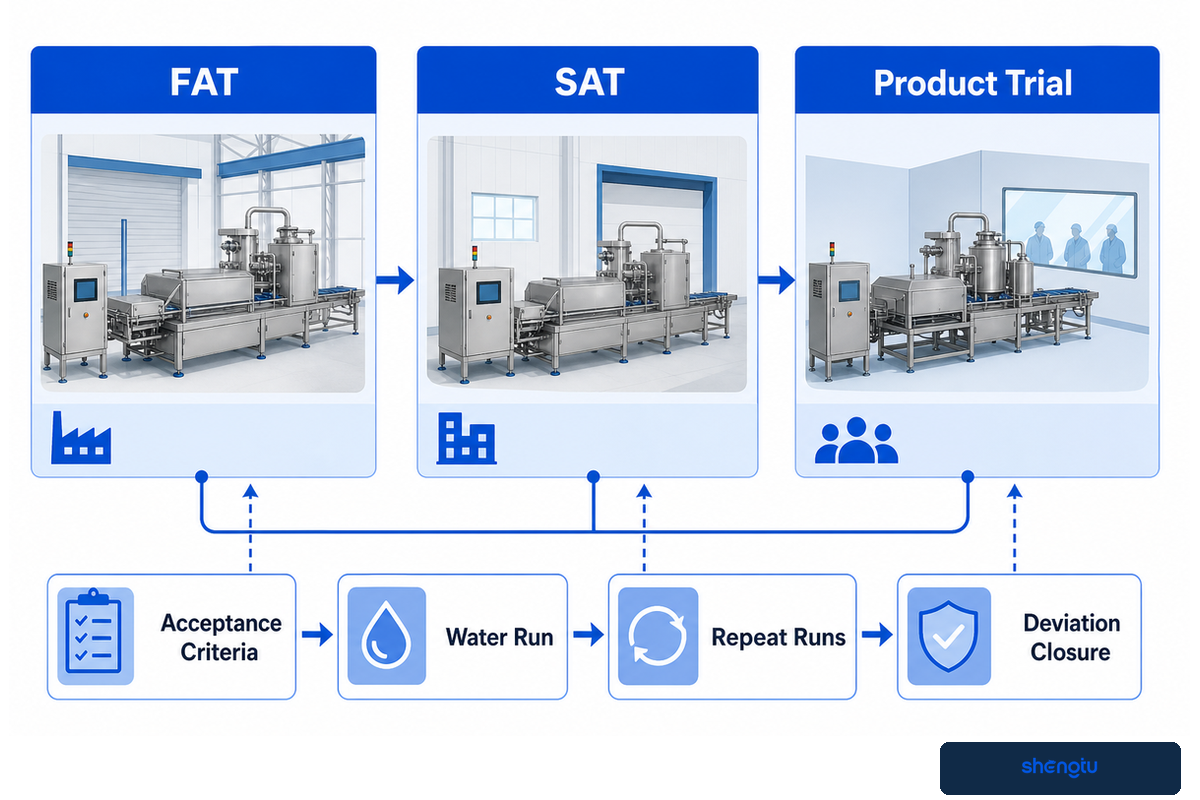
Las pruebas de aceptación en fábrica verifican el alcance acordado en las instalaciones del fabricante; las pruebas de aceptación en sitio verifican el sistema instalado bajo las condiciones de la planta del propietario. Ninguna debe reducirse a «el motor funcionó». Antes de comenzar una prueba, deben definirse los productos específicos que se evaluarán, los servicios auxiliares correspondientes, las condiciones de operación, los métodos de medición, los criterios de aceptación, las desviaciones permitidas, las repeticiones y las personas responsables.
Una prueba sin carga o con agua puede confirmar el sentido de giro, los controles, las fugas, las alarmas y parte de la conexión con los servicios auxiliares, pero no puede demostrar la adherencia del recubrimiento, la respuesta térmica de la freidora, el tiempo de permanencia del producto, las pérdidas, el color, la textura ni la producción aceptable. Para confirmarlos se necesita el producto previsto y una prueba lo bastante larga para verificar que las condiciones sean estables y permitir ajustes graduales.
| Elemento de prueba | Evidencia FAT | Evidencia SAT/en sitio | Responsable de la decisión |
|---|---|---|---|
| Alcance e interfaces | Equipos etiquetados y documentos | Inspección de los límites del sistema instalado | Gerente del proyecto |
| Funciones de seguridad | Protocolo de prueba de guardas y enclavamientos | Confirmación de controles de riesgos en la planta | Responsable de seguridad |
| Servicios auxiliares | Suministro especificado, simulado o disponible | Voltaje, combustible, aire, agua y extracción reales | Ingeniería |
| Producción aceptable | Producto acordado y balance de masa cronometrado | Caso de turno con la línea instalada | Producción + aseguramiento de calidad |
| Adherencia del recubrimiento | Método, muestras y distribución | Ingredientes y operadores habituales | Investigación y desarrollo/aseguramiento de calidad |
| Tiempo de permanencia/respuesta térmica | Registro del recorrido y la temperatura del producto | Servicios auxiliares completos y carga de la planta | Responsable del proceso |
| Pérdidas y defectos | Recubrimiento, finos, masa rechazada y fotografías | Manipulación normal hasta el empaque | Aseguramiento de calidad + producción |
| Cambio de formato | Transición de receta definida | Programa de la planta y liberación del producto | Producción |
| Acceso para limpieza | Demostración de los pasos para abrir, retirar y drenar | Método, tiempo y verificación en la planta | Saneamiento/aseguramiento de calidad |
| Repetibilidad | Repeticiones y desviaciones acordadas | Repetición en condiciones de instalación | Equipo de aprobación conjunta |
La distinción entre FAT y SAT se deriva de las prácticas de puesta en marcha, y no debe suponerse que estas pruebas representan un umbral de aceptación para el procesamiento de alimentos. Los límites deben determinarse para cada proyecto, según el producto aprobado, los controles de peligros y los requisitos operativos. Si no se dispone de un producto representativo adecuado para la FAT, la falta de evidencia debe documentarse y asignarse a la SAT o a una prueba de producto en la planta.
Nota sobre la evidencia: La explicación especializada de PQE Group distingue la FAT realizada en las instalaciones del fabricante de la SAT realizada en la planta del propietario. Esta guía utiliza únicamente ese límite entre instalaciones. Los campos del paquete de evidencia son una lista de verificación para un proyecto alimentario y no incluyen límites de aceptación farmacéutica. Explicación de FAT/SAT.
Prepare un informe técnico útil para el proveedor
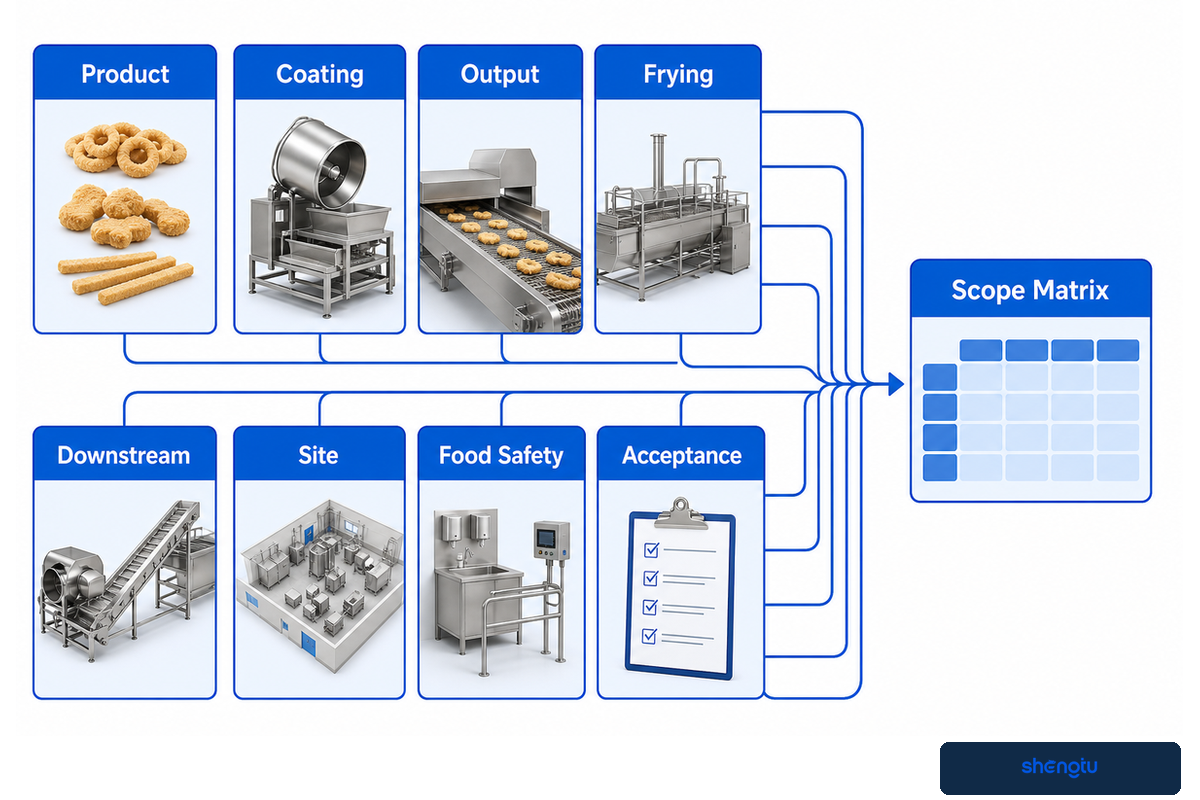
El informe para el proveedor debe especificar en términos medibles los requisitos operativos del producto, los límites del sistema y las pruebas de aceptación. Debe permitir que dos proveedores coticen el mismo problema. Siempre que sea posible, debe incluir muestras y planos, indicar las incógnitas y separar los requisitos de las preferencias para que las brechas queden claras antes de pedir el equipo.
- Producto: nombre, composición, alérgenos, geometría, rango de masa, temperatura de entrada y estado fresco o congelado.
- Recubrimiento: ruta de preempolvado, mezcla y empanizado; forma de los ingredientes; método para medir la adherencia; reglas de recirculación y apariencia aceptable.
- Producción: producción aceptable por hora y por turno, definición de rechazo, horas de operación, campaña de SKU y objetivo de cambio de formato.
- Fritura: condición aprobada del producto, evidencia del tiempo de permanencia, respuesta térmica, política de aceite, filtración y requisitos de eliminación del exceso de aceite.
- Etapas posteriores: condiciones de enfriamiento, retención, sazonado, transporte y transferencia al empaque.
- Planta: servicios auxiliares, extracción, drenaje, plano de planta, accesos, izaje y espacio para servicio.
- Inocuidad alimentaria: jurisdicción aplicable, datos para el análisis de peligros, método de saneamiento, cambio de formato por alérgenos y responsable de la verificación.
- Aceptación: alcance de FAT/SAT, material representativo, métodos, límites, repeticiones, registros y cierre de desviaciones.
El área de Compras puede solicitar una matriz de alcance: incluido en el suministro/a cargo del propietario/excluido/opcional/prueba. Ingeniería debe agregar los puntos de conexión de los servicios auxiliares y las interfaces de distribución de planta. Aseguramiento de calidad debe asumir la responsabilidad por el producto y la verificación. Producción debe hacerse cargo de los casos de dotación de personal y programación. Esto ayudará a evitar que la etiqueta «línea completa» oculte el trabajo entre máquinas.
Cuando esté listo para evaluar alternativas, considere las opciones de equipos de fritura y recubrimiento de Shengtu. También puede consultar los antecedentes de la empresa de Shengtu sobre equipos de recubrimiento antes de presentar un resumen del proyecto.
Converse sobre su proyecto de fritura y recubrimiento
Envíenos el estado del producto, el objetivo de producción aceptable, la ruta de recubrimiento, los servicios auxiliares, las especificaciones de limpieza y alérgenos, y los criterios de aceptación propuestos. Así podremos preparar la primera conversación técnica detallada.
Abra el formulario de consulta del proyectoPreguntas frecuentes
Estas respuestas breves cubren las primeras preguntas que suelen hacer los equipos de proyecto. Ofrecen sugerencias de planificación, pero no sustituyen las pruebas de producto, un plan de inocuidad alimentaria ni una revisión de ingeniería específica para la planta. Le ayudarán a identificar qué debe definirse antes de que un proveedor pueda probar y seleccionar una línea.
¿Qué equipos se necesitan para la fritura industrial?
Una línea industrial suele requerir más que una freidora. Según el producto, puede incluir preparación y porcionado, preempolvado, aplicación de la mezcla, empanizado o recubrimiento con pan molido, transferencia controlada, fritura, filtración de aceite, eliminación del exceso de aceite, enfriamiento y sazonado o empaque en las etapas posteriores. La secuencia exacta depende de la geometría del producto, la humedad de la superficie, el tipo de recubrimiento, la capacidad de procesamiento prevista, el plan de saneamiento y la calidad final. Defina esos datos antes de seleccionar máquinas individuales.
¿Cómo elijo entre una freidora por lotes y una freidora continua?
Elija según las condiciones de operación, no solo por la capacidad anunciada. La fritura por lotes puede ser adecuada para volúmenes menores, cambios frecuentes de receta o productos que requieren flexibilidad en el tiempo de permanencia. La fritura continua suele considerarse cuando el flujo de las etapas anteriores es constante y son importantes la producción sostenida y la uniformidad del tiempo de permanencia. Compare la producción aceptable, la mezcla de SKU, el tiempo de limpieza y cambio de formato, el volumen de aceite, la mano de obra, los servicios auxiliares y la capacidad del equipo de recubrimiento y de las etapas posteriores para seguir el ritmo.
¿Por qué se desprende el empanizado durante la fritura?
La pérdida del empanizado puede comenzar antes de la freidora. Entre las causas están las superficies húmedas o irregulares del producto, el preempolvado insuficiente, la viscosidad inestable de la mezcla, la eliminación deficiente del exceso, el pan molido dañado, una transferencia brusca, las bandas sobrecargadas y una entrada a la freidora que altera el recubrimiento antes de que se fije. La recuperación de la temperatura del aceite y el tiempo de permanencia pueden agravar el defecto. Diagnostique en orden los puntos de transferencia; cambiar únicamente el punto de ajuste de la freidora puede ocultar la causa en una etapa anterior.
¿Cuánto cuestan los equipos de fritura y recubrimiento?
No existe un precio único confiable. El producto, la capacidad, las etapas de recubrimiento, el tipo de freidora, la filtración, los controles, los servicios auxiliares, el diseño higiénico y el alcance de la validación modifican la cotización.
¿Qué información debo enviar a un proveedor de equipos?
Envíe productos y recetas representativos, estado y temperatura de entrada, dimensiones y distribución de masa, producción aceptable por hora, tipo de recubrimiento y método para medir su adherencia, calidad final, plan de SKU y cambios de formato, servicios auxiliares, limitaciones del piso, requisitos de saneamiento y alérgenos, horas de operación, normas aplicables y criterios de aceptación medibles. Agregue fotografías, muestras y un diagrama del flujo del proceso. Indique qué es obligatorio, qué es preferible y qué sigue sin conocerse, para que el proveedor pueda señalar las pruebas necesarias en vez de hacer suposiciones sin comunicarlas.
Referencias y fuentes
Estas fuentes establecen los límites técnicos y normativos de esta guía. Las fuentes comerciales utilizadas en otras secciones se identifican en el texto. Esta lista incluye únicamente fuentes gubernamentales, académicas y de organismos de normalización.
- Oklahoma State University Extension, fritura industrial por inmersión
- Revisión arbitrada, absorción de aceite durante la fritura por inmersión
- Estudio arbitrado, viscosidad de la mezcla, adherencia y rendimiento de fritura
- Estudio arbitrado, recubrimientos de hidrocoloides y propiedades de tiras de pescado fritas
- 21 CFR 117.130, análisis de peligros
- 21 CFR 117.135, controles preventivos
- 9 CFR 416.12, elaboración de procedimientos operativos estándar de saneamiento
- USDA FSIS, guía de cumplimiento de las normas de desempeño en materia de saneamiento
- OSHA, polvo combustible
- EHEDG, catálogo de directrices de diseño higiénico
- 3-A SSI, catálogo de normas
Elaborada como guía de planificación de proyectos industriales con las fuentes públicas citadas. Las pruebas de producto, la revisión calificada de inocuidad alimentaria y los requisitos locales aplicables rigen los ajustes y la aceptación finales.