Póngase en contacto con Shengtu Bufan Company

Línea de enlatado y empaque en bolsas con autoclave
Línea de autoclaves para alimentos enlatados y en bolsas
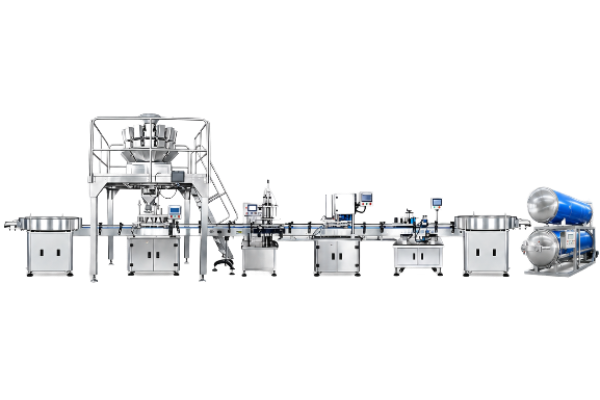
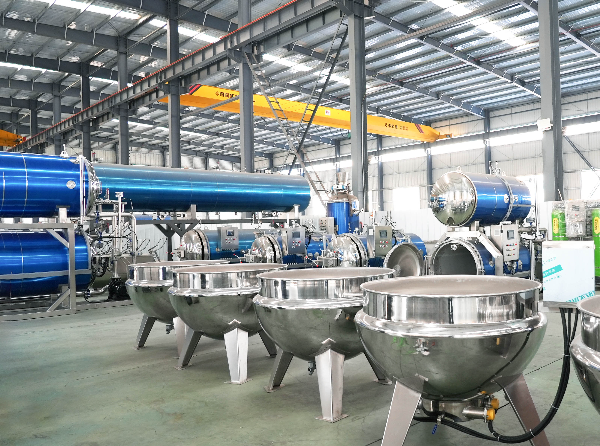
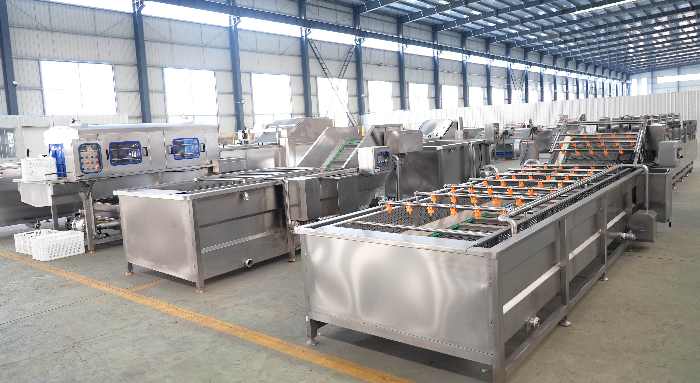
Shengtu fabrica líneas de autoclaves que cortan en cubos, llenan, esterilizan, secan con aire y etiquetan alimentos enlatados y en bolsas en una misma distribución de planta. Envíenos su producto, el formato del envase y la producción objetivo; le enviaremos una configuración de línea, una lista de equipos y una cotización por escrito.
Cotización
Cotización revisada por un ingeniero en un día hábil
Plazo de entrega
Línea completa fabricada en 45–70 días laborables
Especificación de precisión
Precisión de llenado dentro del 3% y de etiquetado de ±1 mm en la configuración estándar de la línea
Datos de entrada del proceso
- Partimos de fotos del producto, planos de distribución de planta y requisitos del proceso por escrito
Los requisitos de confidencialidad, acceso a los datos y manipulación de sus planos y detalles del producto se acuerdan como parte del alcance del proyecto.
Resumen de la línea de esterilización con autoclave
Una línea de esterilización con autoclave es una línea de procesamiento de alimentos de cinco estaciones que llena envases de alimentos en latas, frascos, bandejas o bolsas y luego realiza el procesamiento térmico dentro de un autoclave presurizado hasta que el contenido sellado alcanza la esterilidad comercial. El resultado son productos estables a temperatura ambiente, cuya vida útil se conserva sin refrigeración: el resultado práctico de la esterilización comercial.
El calor insuficiente deja riesgo de deterioro; el exceso de calor afecta la textura y el color
Envíenos las especificaciones de su producto y envase; ajustamos el ciclo a esos datos, no a la máquina
Solicite una propuesta de línea→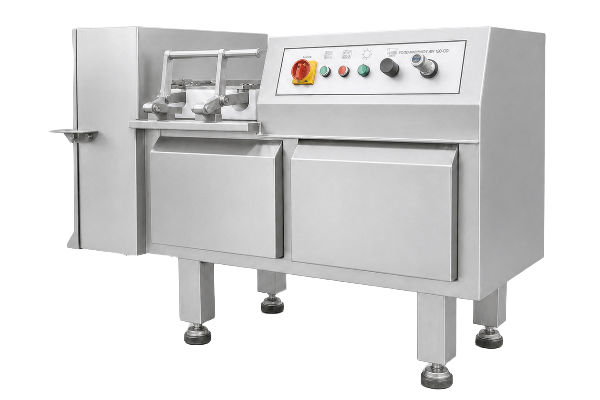
-
01
Plazo de respuesta de la cotización
En un día hábil, con revisión de un ingeniero de procesos
-
02
Fabricación de la línea completa
45–70 días laborables después de aprobar la distribución de planta
-
03
Fabricación de una sola máquina
20–30 días laborables para la configuración estándar; 40–55 días laborables para una configuración personalizada
-
04
Pedido mínimo
Una máquina o una línea completa: no hay una cantidad mínima de pedido
-
05
Precisión de la línea
Llenado dentro del 3% y etiquetado de ±1 mm en la configuración estándar
-
06
Antes del embalaje en cajones
Prueba de aceptación en fábrica con sus propios productos y envases
Capacidades de la línea: corte en cubos, llenado, esterilización, secado y etiquetado
El desempeño de una línea de producción de alimentos enlatados depende de su transferencia más débil entre estaciones. Fabricamos las cinco estaciones de la línea de enlatado con autoclave para un mismo estándar de envase, de modo que los patrones de canastillas, los pesos de llenado y la separación de los transportadores coincidan de principio a fin. El llenado, el procesamiento y la esterilización se ajustan a una misma definición: el punto de la producción de alimentos donde la seguridad y la calidad se mantienen o se comprometen.
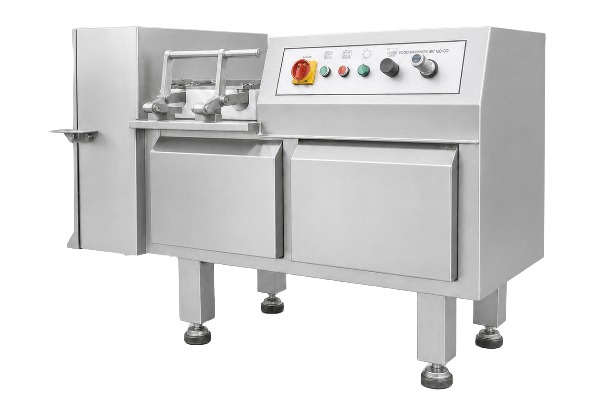
Estación 1 — Corte en cubos y preparación del producto
La cortadora corta frutas y verduras, bloques de carne y sólidos firmes en cubos uniformes, y alimenta directamente la llenadora. El tamaño de las partículas determina que la transferencia de calor a través del envase sea predecible más adelante en el ciclo.
- Ancho de la banda de corte: 240 mm; potencia del motor: 1.5 kW; alimentación: 380 V/50 Hz
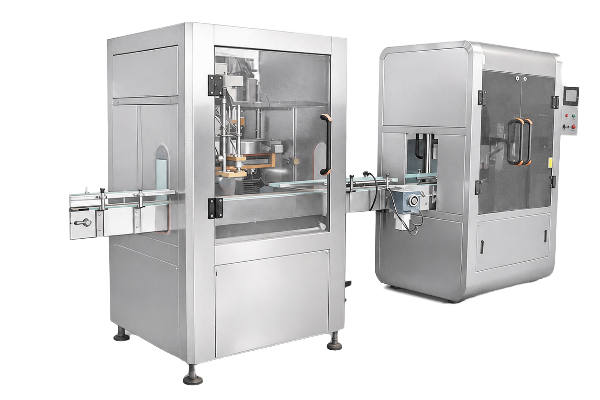
Estación 2 — Llenado y transferencia a sellado
La llenadora dosifica el producto en latas, frascos, botellas o bolsas con un peso de llenado controlado y transfiere los envases sellados al área de carga. El peso de llenado y el espacio de cabeza son datos del proceso, no ajustes estéticos, porque ambos modifican la velocidad con que el envase alcanza la temperatura de proceso.
- Producción de 2,800 botellas por hora con una precisión de llenado dentro del 3%
- Los equipos de tapado y engargolado se adaptan al formato del envase que usted proporcione
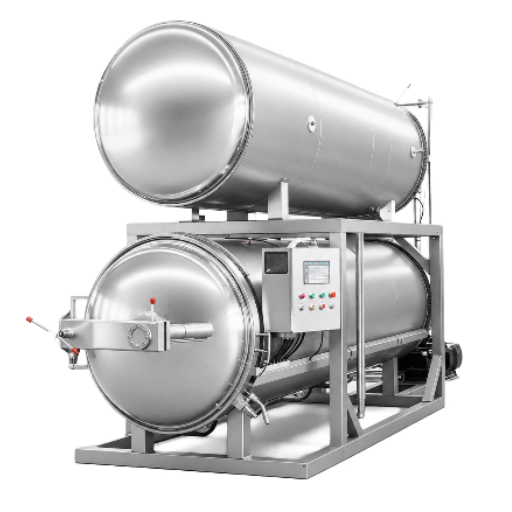
Estación 3 — Esterilización en autoclave
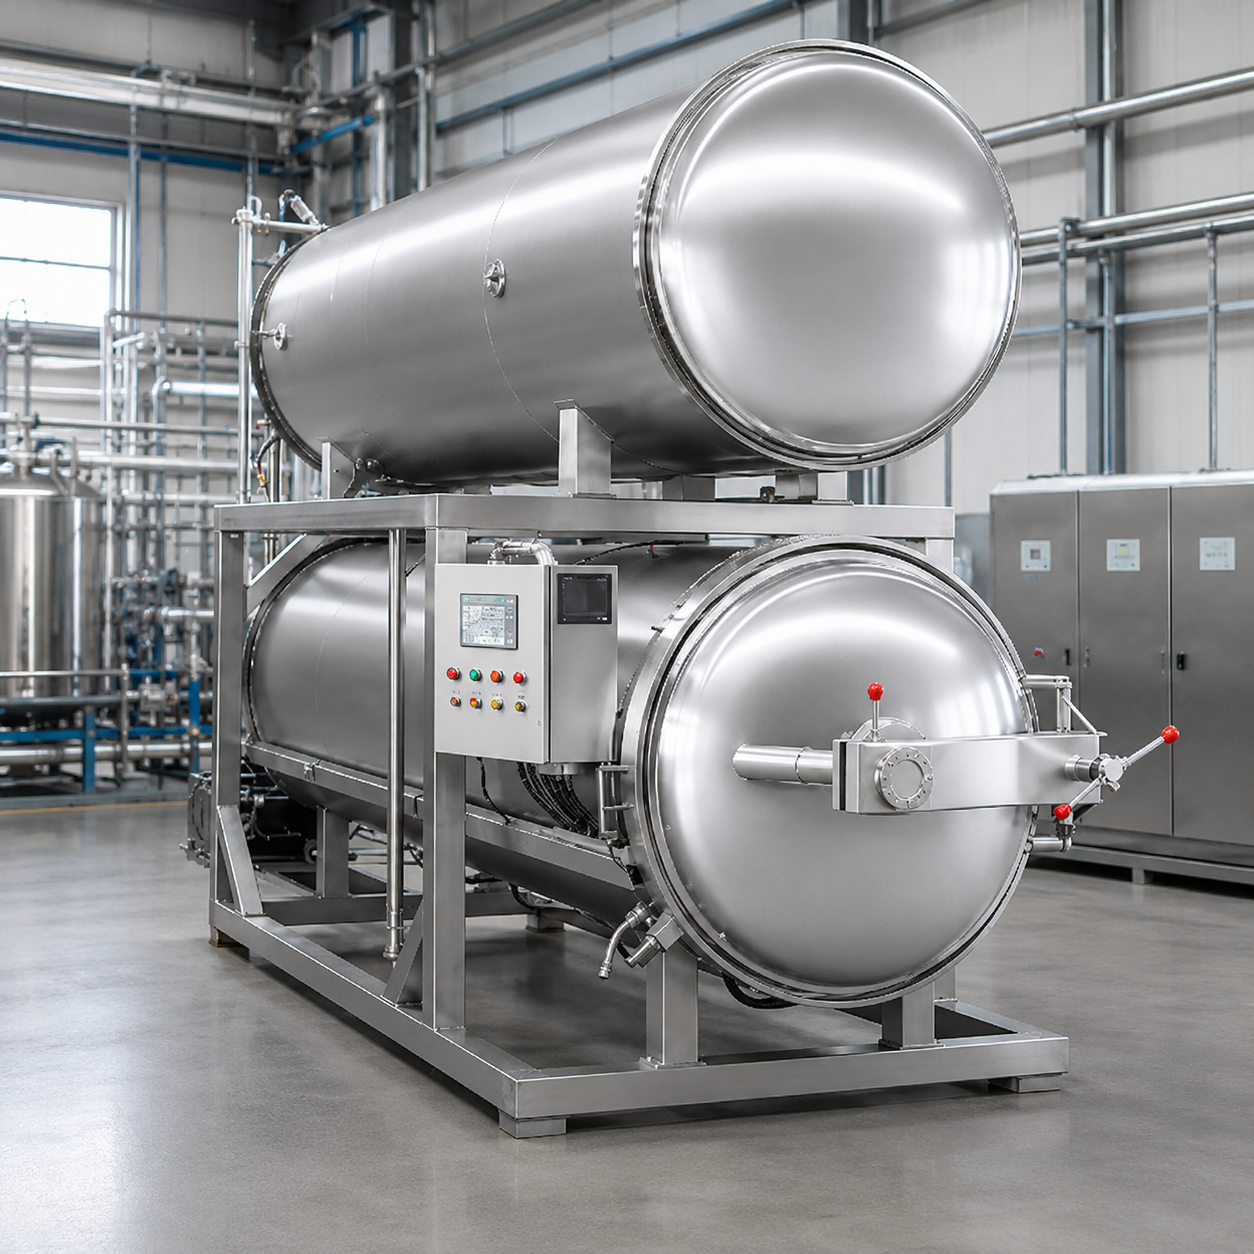
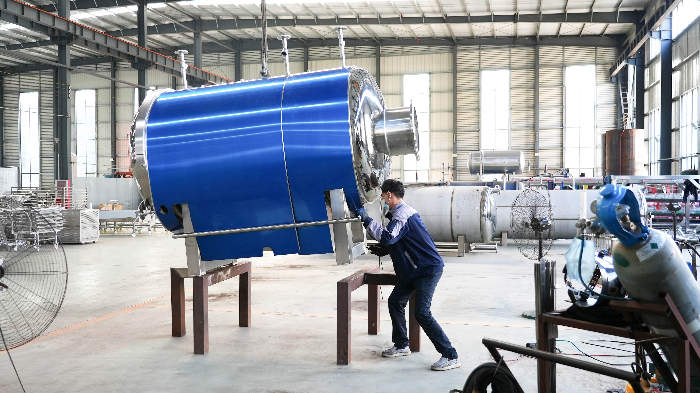
En esta estación se esterilizan los alimentos dentro de sus envases sellados: se cargan las canastillas, se purga la cámara, se lleva a la temperatura y presión requeridas, se mantiene el proceso y luego se enfría con sobrepresión controlada. El recipiente se fabrica en una de nuestras cuatro plantas de fabricación propias, y la planta de origen de cada máquina de su lista de equipos se indica en la cotización.
- Cámara de 1,200 mm de diámetro interior × 3,600 mm de cuerpo, 24 canastillas, volumen de carga de 2 m³
- Modos de vapor, circulación de agua caliente, aspersión de agua y baño de agua en un mismo recipiente
- Bomba de reposición de 7.5 kW y bomba de circulación de 5.5 kW, en funcionamiento alternado
- El control PLC con pantalla táctil almacena los ciclos de esterilización como recetas con nombre e incluye registro de datos y gestión de alarmas
- Fabricado con nuestro propio sistema de control y la plataforma STUnit, para automatizar los puntos donde las variaciones del operador podrían cambiar el proceso
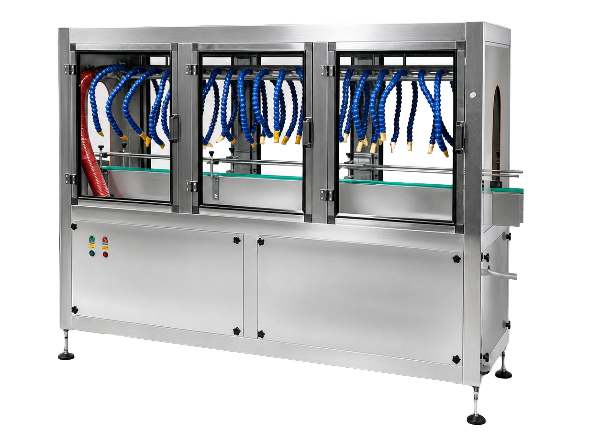
Estación 4 — Secado con aire
Las latas y bolsas húmedas no permiten aplicar etiquetas y se corroen dentro de la caja. Las cuchillas de aire por ambos lados eliminan el agua superficial antes de que el envase llegue a la etiquetadora: este paso suele limitar la capacidad de procesamiento de una línea de bolsas procesadas en autoclave.
- Aire comprimido de 0.8 MPa, aproximadamente 2.5 kW, CA 220 V/50 Hz
- El tiempo de secado se ajusta según el envase más lento de su gama
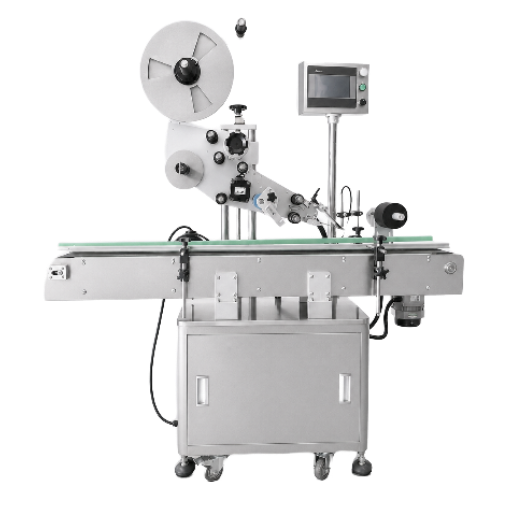
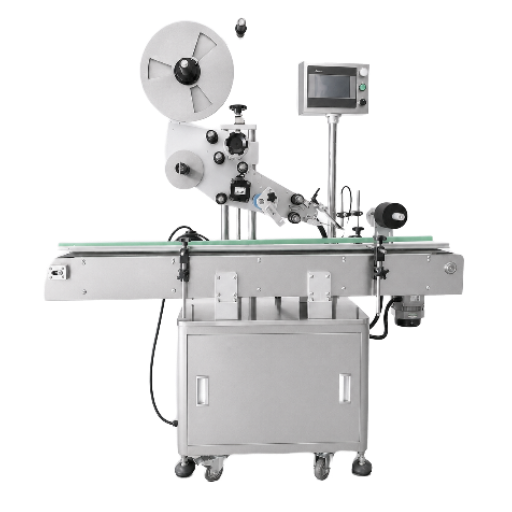
Estación 5 — Etiquetado y final de línea
La etiquetadora aplica la etiqueta de su marca al envase seco y completa la línea. Hay disponibles accionamientos paso a paso y servomotores; la elección depende de la velocidad que requiera su envase.
- Largo de la etiqueta: 6–250 mm, ancho de la etiqueta: 6–130 mm, diámetro exterior del rollo: 280 mm
- 40–150 pcs/min con accionamiento paso a paso, 50–200 pcs/min con servomotor
- Los tableros de control con poco código y las pasarelas multiprotocolo conectan la línea terminada con los sistemas de su planta
Envases y formatos de empaque que esterilizamos
El envase determina lo que sucede después: el modo de calentamiento que utiliza el autoclave, si se necesita sobrepresión, cómo se apila la carga y con qué rapidez se seca el envase. El empaque para autoclave no es un empaque de alimentos común: cada formato indicado a continuación debe soportar intacto el ciclo completo.
Latas metálicas
- Procesa alimentos enlatados, frutas en conserva, salsas y alimentos para mascotas en latas
- Se apilan en canastillas con placas separadoras
- El vapor saturado no requiere sobrepresión: la pared rígida la soporta
Bolsas de papel aluminio
- Comidas listas para consumir, productos cárnicos y salsas
- Se colocan en posición horizontal en bandejas ranuradas, con un espesor constante del envase
- La sobrepresión se mantiene durante el calentamiento y el enfriamiento, no solo durante la cocción
Bolsas flexibles al vacío
- Alimentos en empaques flexibles y formatos de empaque al vacío
- En una sola capa, sin carga de apilamiento sobre el sello
- La sobrepresión es indispensable: el envase no genera contrapresión por sí solo
Bandejas y recipientes de plástico
- Comidas preparadas, empaques de arroz y fideos, porciones para mascotas
- Las bandejas con perfil sujetan el envase para que la película de sellado no se levante
- La sobrepresión protege esa película, que es el punto más débil del envase
Frascos y botellas de vidrio
- Salsas, frutas en conserva y bebidas
- Los separadores acolchados evitan que el vidrio toque otro vidrio
- Rampas lentas y sobrepresión; de lo contrario, el frasco sufre un choque térmico
Empaques de alimento húmedo para mascotas
- Alimento húmedo para mascotas en bolsas, bandejas y latas
- Las canastillas para formatos mixtos admiten varios tamaños de envase en una misma carga
- Todos los empaques flexibles y semirrígidos requieren sobrepresión
Otro formato de envase
Envíenos el plano del envase o una foto de muestra; confirmaremos el modo de calentamiento, el patrón de las canastillas y el perfil de contrapresión en la cotización.
Matriz de compatibilidad entre formato de empaque y modo de calentamiento
Así dimensionamos un autoclave antes de hablar de precios. Un modo marcado como dependiente de sobrepresión sigue siendo viable: desde el primer día, la especificación debe incluir el compresor de aire y el circuito de control de presión.
| Formato de empaque | Vapor saturado | Vapor y aire | Inmersión en agua | Aspersión de agua |
|---|---|---|---|---|
| Latas metálicas | Adecuado: la pared rígida soporta la presión | Adecuado | Adecuado | Adecuado |
| Bolsas de papel aluminio | No recomendado: el sello se deforma | Requiere sobrepresión | Requiere sobrepresión | Requiere sobrepresión |
| Bolsas flexibles al vacío | No recomendado: el envase se expande | Requiere sobrepresión | Requiere sobrepresión | Requiere sobrepresión |
| Bandejas y recipientes de plástico | No recomendado: la película de sellado se levanta | Requiere sobrepresión | Requiere sobrepresión | Requiere sobrepresión |
| Frascos y botellas de vidrio | No recomendado: choque térmico | Requiere sobrepresión | Preferido, con calentamiento gradual uniforme | Solo con calentamiento gradual controlado |
| Empaques de alimento húmedo para mascotas | Solo latas | Requiere sobrepresión | Requiere sobrepresión | Requiere sobrepresión |
Modos de calentamiento y opciones de proceso del autoclave
En las plantas de alimentos se habla de retortas; en los laboratorios, de autoclaves. Un autoclave industrial para alimentos es un recipiente a presión diseñado para una función específica: tratar térmicamente alimentos en envases sellados. Entre instalaciones, lo que cambia es el medio de calentamiento y la forma en que llega al envase.
| Modo de calentamiento | Transferencia de calor | Temperatura del medio | Envases compatibles | Origen de fabricación |
|---|---|---|---|---|
| Vapor saturado | Condensación de vapor en la pared | 115°C a 121°C (240–250°F) a 15–20 psi | Latas metálicas | Planta propia |
| Mezcla de vapor y aire | Mezcla forzada de vapor y aire | Mismo rango, más aire | Bolsas, bandejas, frascos y latas | Planta propia |
| Inmersión en agua | Agua caliente en circulación | Mismo rango, columna de agua | Frascos de vidrio, bolsas y bandejas | Planta propia |
| Aspersión de agua | Agua rociada sobre las canastillas | Mismo rango, bajo volumen | Bolsas, bandejas y latas | Planta propia |
El origen de fabricación indicado arriba corresponde a la configuración estándar. Cuatro plantas de fabricación propias cubren aproximadamente el 80% de nuestras principales categorías de equipos; el resto se produce con fábricas asociadas de largo plazo. Por eso, el origen de cada máquina de su lista de equipos se especifica por escrito en la cotización.
Esterilización en autoclave con vapor saturado y vapor-aire
La esterilización con vapor en un autoclave es el modo más sencillo: el vapor saturado a presión se condensa en el envase y libera su calor latente, llevando la carga a las temperaturas indicadas arriba. El vapor por sí solo no genera contrapresión, así que un entorno de vapor puro —sin aire añadido— es para latas rígidas; al añadir aire, el mismo autoclave puede procesar bolsas y bandejas.
Modos de inmersión en agua y aspersión de agua
Los autoclaves de inmersión en agua mantienen la carga bajo una columna de agua caliente. Esto permite un calentamiento gradual uniforme para vidrio y empaques delicados, y es el modo que elegimos para evitar fallas por choque térmico. Un autoclave de aspersión de agua utiliza mucha menos agua, es adecuado para cargas mixtas de bolsas y bandejas, y enfría más rápido al final del ciclo.
Control de sobrepresión para bolsas y bandejas
Dentro de una bolsa sellada, el espacio de cabeza se expande a medida que se calienta el contenido y, sin contrapresión externa, esa carga recae sobre el sello. El control de sobrepresión aplica y libera la presión de la cámara siguiendo una curva propia, independiente de la temperatura, para mantener la integridad del envase durante el procesamiento.
La agitación como recurso de proceso
Más calor y más tiempo no siempre significan mayor seguridad y pueden comprometer la calidad del producto. Una revisión publicada sobre procesamiento en autoclave indica que los márgenes de seguridad excesivos son una de las principales causas de pérdida de nutrientes y que acortar el proceso puede mejorar el resultado.
Especificaciones, capacidad y plazos de entrega estándar de la línea
Datos de fabricación para la configuración estándar de cinco estaciones de este conjunto de equipos para procesamiento de alimentos enlatados. El tamaño de la cámara, la cantidad de canastillas y la carga térmica de las bombas determinan tanto su capacidad de procesamiento como la demanda de servicios auxiliares; compare estas especificaciones del autoclave con las de su planta.
| Estación | Especificación | Qué fabricamos | Plazo de entrega estándar |
|---|---|---|---|
| Cortadora en cubos | Ancho de la banda de corte | 240 mm (9.4 in) | 20–30 días laborables |
| Cortadora en cubos | Potencia y espacio ocupado | 1.5 kW; 1,200 × 680 × 860 mm (47.2 × 26.8 × 33.9 in) | 20–30 días laborables |
| Llenadora | Producción y precisión | 2,800 botellas por hora; dentro del 3% | 20–30 días laborables |
| Llenadora | Potencia y espacio ocupado | 6.5 kW; 2,000 × 1,500 × 2,000 mm (78.7 × 59.1 × 78.7 in) | 20–30 días laborables |
| Autoclave | Tamaño de la cámara | 1,200 mm de diámetro interior × 3,600 mm de cuerpo (47.2 × 141.7 in) | 40–55 días laborables |
| Autoclave | Carga de canastillas | 24 canastillas de 900 × 800 × 130 mm; volumen de carga de 2 m³ (70.6 ft³) | 40–55 días laborables |
| Autoclave | Temperatura y presión | Temperatura máxima de trabajo: 143 °C (289 °F); presión de diseño: 0.35 MPa (50.8 psi); presión máxima de trabajo: 0.3 MPa (43.5 psi) | 40–55 días laborables |
| Autoclave | Prueba hidrostática | 0.44 MPa (63.8 psi) | 40–55 días laborables |
| Autoclave | Conjunto de bombas | Bomba de reposición de 7.5 kW y bomba de circulación de 5.5 kW | 40–55 días laborables |
| Autoclave | Material en contacto con el producto | Cuerpo, canastillas y componentes internos de acero inoxidable 304 | 40–55 días laborables |
| Secador de aire | Suministro de aire y potencia | Aire de 0.8 MPa (116 psi); aproximadamente 2.5 kW; CA 220 V/50 Hz | 20–30 días laborables |
| Etiquetadora | Rango de tamaño de las etiquetas | Largo: 6–250 mm (0.24–9.84 in); ancho: 6–130 mm (0.24–5.12 in) | 20–30 días laborables |
| Etiquetadora | Velocidad y precisión | 40–150 pcs/min con accionamiento paso a paso o 50–200 pcs/min con servomotor; precisión de ±1 mm | 20–30 días laborables |
| Línea completa | Fabricación e instalación eléctrica integradas | Las cinco estaciones se adaptan a una misma gama de latas, frascos, bandejas o bolsas | 45–70 días laborables |
[ PROC-REQ-02 ]
Resumen de requisitos de compra
- Requisito de espacio ocupado: cuerpo de 3,600 mm y espacio libre para las canastillas en ambos extremos
- Requisitos de servicios auxiliares: suministro de vapor, aire comprimido de 0.8 MPa y conjunto de bombas de 7.5 kW más 5.5 kW
- Para definir la distribución de planta necesitamos planos que indiquen la altura del techo, las aberturas de puertas y elevadores, y la capacidad de carga del piso
Factores de precio, condiciones de pago e Incoterms
No hay una lista de precios para una línea de autoclaves, porque el precio depende del formato del envase, la capacidad del autoclave, el nivel de automatización, la configuración de los servicios auxiliares y los requisitos del destino. Antes de preparar una cotización, podemos explicarle cómo se estructura el costo.
Cuatro factores que determinan el precio
Gama de envases y cambio de formato
Una línea para un solo formato de envase —solo latas o solo bolsas— es la más económica de fabricar. Cada tamaño adicional de empaque requiere herramental para las canastillas, ajustes del transportador y una receta validada independiente.
Capacidad del autoclave y duración del ciclo
El volumen de la cámara y la duración del ciclo determinan cuántos lotes se procesan por turno. Entre las distintas configuraciones de autoclave, un recipiente grande y dos más pequeños generan perfiles de turno muy diferentes a costos similares.
Suministro de servicios auxiliares y carga de vapor
La demanda de vapor alcanza su pico durante la purga, en los primeros minutos de cada ciclo, y la caldera debe cubrir ese pico. Cuando varias unidades comparten una caldera, escalonar las horas de inicio ayuda a reducirlo.
Nivel de automatización y destino
La carga automática de canastillas, la integración de la línea y la conectividad con los sistemas de la planta se cotizan como parte del alcance, no como opciones añadidas posteriormente. El voltaje, la frecuencia, la presión de vapor y la documentación del recipiente a presión requeridos en el destino se confirman uno por uno según la normativa del país.
Condiciones de pago y términos comerciales
- Pago 30% T/T de anticipo para iniciar la producción; 70% de saldo antes del envío. Para pedidos de mayor volumen se acepta una carta de crédito irrevocable a la vista
- Aceptación La prueba de aceptación en fábrica es un evento contractual que se realiza antes del vencimiento del saldo
- Términos comerciales FOB o CIF como estándar; EXW, CFR y DDP a solicitud
- Alcance del plazo de entrega El plazo de fabricación comienza cuando se aprueban el plano de distribución de planta y la lista de equipos, y no incluye el envío ni los trabajos de servicios auxiliares en las instalaciones
Control de calidad, pruebas en fábrica y límites de cumplimiento
La esterilidad comercial se alcanza mediante un proceso, no con una máquina por sí sola. Entregamos un recipiente cuyo funcionamiento se mide y documenta; luego, la autoridad de proceso de su empresa establece el ciclo que requiere su producto y carga.
Pruebas previas al envío y distribución de temperatura documentada
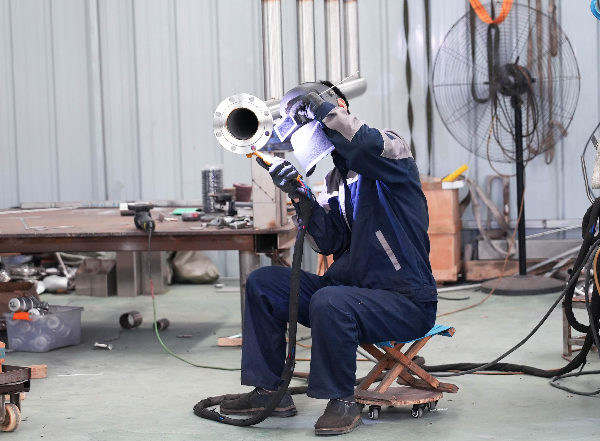
- Prueba de seguridad de presión el recipiente se somete a una prueba de presión antes de continuar con cualquier otra etapa
- Prueba de funcionamiento sin carga se ponen en marcha y supervisan el sistema de control, el sistema de circulación y el conjunto de válvulas
- Prueba de distribución de calor se registran la uniformidad de temperatura de la cámara y la penetración de calor
- Prueba con carga simulada se realiza un ciclo de esterilización real para observar el funcionamiento del recipiente con carga
- Prueba de interbloqueo de toda la línea las cinco estaciones funcionan juntas para verificar la secuencia
Esterilidad comercial: quién establece el proceso programado
Según 21 CFR Part 113, el proceso programado para alimentos enlatados de baja acidez debe ser establecido por personas calificadas con conocimientos expertos en procesamiento térmico. Esta obligación corresponde al fabricante de alimentos y a su autoridad de proceso; ningún proveedor de equipos puede asumirla en su lugar.
- El tiempo de subida no es el tiempo de mantenimiento, y el registro del lote distingue ambos, de modo que el tiempo de mantenimiento que puede presentar a un auditor corresponde al tiempo a la temperatura de proceso
- La distribución de temperatura debe establecerse y documentarse para el autoclave que realmente se utiliza
- El espacio de cabeza, la consistencia del producto, el peso de llenado y la actividad de agua cambian el resultado; por eso, un nuevo tamaño de envase invalida el proceso programado anterior
- La presión y la temperatura se registran por lote para poder reconstruir los registros del proceso microbiano durante una auditoría
- Los organismos objetivo en los empaques de baja acidez son las bacterias formadoras de esporas, entre ellas patógenos y microorganismos de deterioro resistentes al calor. Por eso, la seguridad microbiológica se determina en el punto de calentamiento más lento, que es la medición que controla el proceso
Certificados y documentos que se envían con la línea
Los certificados y documentos aplicables se confirman según el modelo y la configuración del equipo, así como el país de destino. Los registros del sistema de gestión de la empresa se revisan por separado de los documentos de conformidad del producto.
- Con cada línea se entregan un manual de operación, planos eléctricos, un informe de prueba de aceptación en fábrica (FAT) y un certificado de conformidad, además del conjunto de documentos de exportación para su país de destino
- Registros de la empresa que puede solicitar ISO9001, ISO27001, DCMM Level 2, categoría de pequeña y mediana empresa SRDI y categoría de empresa Gazelle
- Confirmación por pedido Los certificados de cada equipo y la documentación de recipientes a presión exigida en el país de destino se verifican para cada modelo y destino antes de emitir la cotización
CONTROL DE CALIDAD // VALIDACIÓN
Cómo trabajamos: del plano de distribución de planta a la puesta en marcha
01
Envíenos la información inicial
Para iniciar el expediente, basta con fotos del producto, planos de distribución de planta y los requisitos del proceso por escrito.
02
Configuración de la línea
Un ingeniero revisa la materia prima, la capacidad, el proceso y el destino, y luego propone una configuración estación por estación.
03
Cotización por escrito
En la lista de cada máquina se indica dónde se fabrica, para que usted sepa cuáles provienen de nuestras propias plantas y cuáles de una fábrica asociada.
04
Contrato y producción
El anticipo del 30% reserva el turno de fabricación y, junto con ello, se cierran los planos.
05
Prueba de aceptación en fábrica
Procesamos su propio producto y sus envases en la línea. Antes de embalar las máquinas, usted aprueba la prueba de aceptación en fábrica mediante un video grabado o una inspección por videollamada en vivo.
06
Envío y puesta en marcha
La documentación se envía junto con la línea y la puesta en marcha comienza de acuerdo con la distribución de planta que usted aprobó.
Qué necesitamos de usted
Por qué lo necesitamos
Qué ocurre si no contamos con ello
Planos de distribución de planta: altura del techo, aberturas de puertas y elevadores, capacidad de carga del piso
Define la orientación del recipiente, el lado para manipular las canastillas y la ruta de acceso
El recipiente tiene el tamaño adecuado, pero no puede llegar a su posición
Formato del envase (latas, frascos, bandejas, bolsas), rango de tamaños y peso de llenado
Define el patrón de las canastillas, el modo de calentamiento y el perfil de contrapresión
Hay que volver a fabricar los accesorios para las canastillas después de la entrega
Viscosidad del producto, tamaño de las partículas y temperatura inicial
Determina la transferencia de calor a través del envase y, por lo tanto, la duración del ciclo
Las estimaciones del ciclo se desvían y la planificación de la capacidad resulta incorrecta
Producción objetivo por hora y patrón de turnos
Determina el volumen de la cámara, la cantidad de recipientes y el nivel de automatización de la carga
La línea se compra con una capacidad inadecuada
Voltaje y frecuencia en el destino, presión de vapor y calidad del agua
Determina la configuración eléctrica, la selección de bombas y la documentación
Es necesario hacer modificaciones en las instalaciones antes de energizar la línea
La puesta en marcha forma parte del alcance del proyecto, no es una cortesía: los límites de cada actividad quedan por escrito en la cotización.
- Planificación de la distribución de planta y ubicación de los equipos
- Orientación para las conexiones de vapor y agua, y asistencia para la instalación eléctrica
- Optimización de los parámetros del proceso de esterilización y puesta en marcha de la distribución de calor
- Capacitación de operadores y orientación sobre mantenimiento
- Asistencia técnica remota mediante videos, fotografías y diagnóstico en línea
- Asistencia de ingeniería para problemas de penetración de calor en productos específicos
- Suministro a largo plazo de válvulas, sellos, sensores, componentes de control y otros accesorios
Plantas de fabricación y plataforma de I+D
Shandong Shengtu Bufan Intelligent Technology Co., Ltd. es una empresa de alta tecnología ubicada en Weifang, China, dedicada a la investigación y fabricación de maquinaria para el procesamiento de alimentos y a las soluciones digitales para plantas completas.
Agendar una videollamadaDónde se fabrican las máquinas
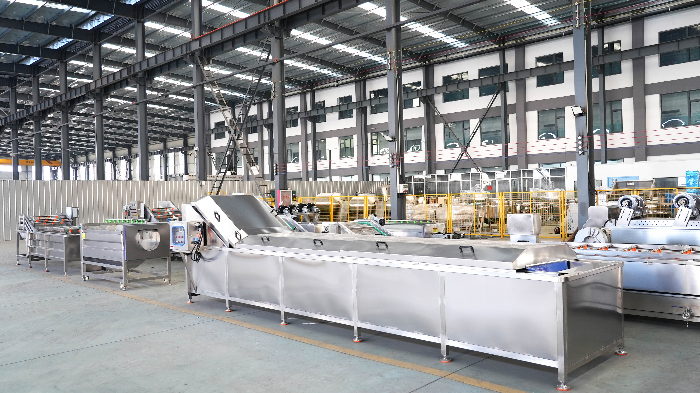
Cuatro plantas de fabricación propias, construidas por la empresa, cubren cerca del 80% de nuestras principales categorías de equipos; las máquinas especializadas o complementarias se fabrican en plantas asociadas con las que mantenemos relaciones a largo plazo. Fabricar nuestros propios equipos nos permite integrar el control y la mecánica en una misma línea.
Detrás del sistema de control
Shengtu cuenta con más de 100 proyectos de investigación y desarrollo, más de 100 derechos de autor de software y 7 patentes. Nuestra propia plataforma de control industrial y la plataforma de internet industrial STUnit conforman la base de software y hardware: tableros de control configurables con poco código y control remoto, pasarelas compatibles con varios protocolos, y sistemas de visión artificial y algoritmos de borde integrados en las líneas de la industria alimentaria.
Cuándo una línea de autoclaves por lotes no es la opción adecuada
Una autoclave por lotes es la solución adecuada para envases sellados de alimentos poco ácidos, pero no para varios problemas relacionados. Cada caso que se presenta a continuación tiene una alternativa más adecuada; además, fabricamos nuestras propias líneas asépticas UHT y de liofilización.
Calentar una botella llena de jugo o un producto lácteo en una autoclave por lotes afecta el color y el sabor, sin aportar beneficios de inocuidad. Para los líquidos bombeables, la alternativa es el tratamiento a temperatura ultra alta, con procesamiento aséptico y llenado en frío.
Los productos ácidos no necesitan un ciclo de presión para conservarse a temperatura ambiente; realizarlo consume energía y afecta la calidad.
El umbral para que un producto requiera procesamiento térmico de alimentos poco ácidos es un pH superior a 4.6 y una actividad de agua superior a 0.85.La pasteurización a presión atmosférica es más económica y, para productos líquidos antes del llenado, fabricamos pasteurizadores de placas.
Las bayas enteras, los mariscos delicados y los premios de alta gama para mascotas pierden su estructura con un proceso térmico completo. La liofilización conserva la forma y el color, algo que una autoclave no puede lograr.
Los ciclos por lotes limitan la capacidad de procesamiento porque la carga y descarga son tiempos muertos. Las autoclaves de producción por lotes no sustituyen a un sistema continuo o rotativo con agitación en una planta que procesa un solo producto de forma ininterrumpida.
Herramientas para la línea de latas y bolsas para autoclave
Seleccione una herramienta de ingeniería especializada para configurar los parámetros de esterilización, estimar el retorno de inversión y asegurar que su línea de empaque cumpla con los requisitos del proceso.
-
Herramienta de ingeniería
Planificador de capacidad de la línea
Evalúe los requisitos de capacidad de procesamiento de sus autoclaves y líneas de empaque. Calcule la duración de los ciclos por lotes para optimizar la capacidad total de la planta.
-
Herramienta de comparación
Selector del modo de calentamiento
Compare los modos de calentamiento con vapor, cascada de agua e inmersión en agua para determinar cuál es el más eficiente en el uso de energía para sus productos específicos.
-
Calculadora del retorno de inversión
Estimador de recuperación de la inversión en agitación
Cuantifique el posible ahorro de energía y las mejoras en la eficiencia de penetración de calor al cambiar a tecnología de agitación rotativa o alternativa.
-
Verificación de cumplimiento
Preparación de la documentación del proceso
Evalúe los registros actuales de su proceso térmico según las normas FDA/USDA para asegurarse de que la documentación de esterilidad comercial esté lista para una auditoría.
01
¿Cuál es la diferencia entre una autoclave y una retorta?
Ambos son recipientes a presión que esterilizan envases sellados con calor, según el mismo principio que una olla a presión, pero a escala industrial y con un ciclo documentado. En una planta de alimentos se le llama máquina autoclave; en un laboratorio, al mismo principio se le llama autoclave. Una autoclave para alimentos ejecuta ciclos adaptados al producto, el envase y la carga, en lugar de usar un programa fijo.
02
¿Cuál es la diferencia entre el enlatado y el procesamiento en autoclave?
El enlatado de alimentos es todo el proceso comercial: llenado, sellado y tratamiento térmico para que el producto envasado se conserve a temperatura ambiente. El procesamiento en autoclave es ese tratamiento térmico bajo presión, una vez sellado el envase. Toda línea de enlatado incluye una autoclave; una autoclave por sí sola no es una línea de enlatado.
03
¿Qué productos se pueden esterilizar en una autoclave?
Alimento húmedo para mascotas, alimentos enlatados, productos cárnicos, comidas listas para consumir, salsas, alimentos en empaques flexibles, comidas preparadas, bebidas y frutas y verduras enlatadas con un patrón de canastillas diferente. El límite lo determinan el envase y la transferencia de calor a través del producto, no el recipiente.
04
¿Por qué es importante la sobrepresión para las bolsas y bandejas?
El espacio de cabeza de una bolsa sellada se expande cuando se calienta el contenido y, sin contrapresión, el sello soporta esa carga. La sobrepresión mantiene una presión externa contra el envase para que el sello conserve su forma. Los sistemas de vapor y aire, inmersión en agua y aspersión de agua permiten aplicarla; el vapor saturado no.
05
¿Cuál es la diferencia entre el procesamiento en autoclave por lotes, el procesamiento continuo y el procesamiento aséptico?
En el procesamiento por lotes, se cargan los envases sellados, se ejecuta un ciclo y luego se descargan. Los sistemas continuos trasladan los envases sin detenerse y son adecuados para una producción muy alta de un solo producto. El procesamiento aséptico esteriliza el producto y el envase por separado y realiza el llenado en frío, por lo que es adecuado para líquidos bombeables.
06
¿Una línea puede procesar distintos productos y tamaños de envase?
Sí, dentro del rango para el que se diseñó. Lo que cambia es la validación, porque un nuevo tamaño de envase invalida el proceso programado anterior.
07
¿Cuánto cuesta una línea de esterilización en autoclave?
No hay un precio fijo, porque el costo depende del formato del envase, la capacidad de la autoclave, el nivel de automatización, la configuración de los servicios auxiliares y los requisitos del destino. No publicamos un rango que sería incorrecto para la mayoría de las configuraciones. Envíenos información sobre su producto, envase y producción objetivo; recibirá una cotización por escrito en un día hábil.
08
¿Cuáles son los plazos de entrega y las condiciones de pago?
Una máquina de configuración estándar se envía en 20–30 días hábiles y una de configuración personalizada, en 40–55 días hábiles; una línea completa requiere 45–70 días hábiles después de aprobar la distribución de planta. Para iniciar la producción, se paga un anticipo del 30% por T/T y el saldo del 70% antes del envío. Para pedidos grandes, se acepta una carta de crédito irrevocable a la vista. No hay una cantidad mínima de pedido y cotizamos con condiciones FOB o CIF como estándar.
09
¿Quién es responsable de establecer el proceso programado?
Según 21 CFR Part 113, el proceso programado para alimentos enlatados poco ácidos debe ser establecido por personas calificadas con conocimientos especializados en procesamiento térmico; esa responsabilidad corresponde al fabricante de alimentos. Nosotros entregamos la autoclave, su instrumentación y la distribución de temperatura documentada para su recipiente.
10
¿Qué necesitan de nuestra parte para preparar una propuesta de línea?
Para empezar, bastan fotos del producto, planos de distribución de planta y los requisitos del proceso por escrito. El formato y el rango de tamaños de los envases, la producción objetivo por hora, el patrón de turnos y los servicios auxiliares disponibles en el destino permiten afinar la configuración desde el primer análisis. Un ingeniero le responderá en un día hábil.
Solicitar propuesta de línea
Trending now






