Póngase en contacto con Shengtu Bufan Company

Actualizado en agosto de 2026
Una línea de producción de premios liofilizados para mascotas es una secuencia de estaciones conectadas alrededor de una cámara de vacío por lotes, y la cámara es el componente que determina todo lo demás. Esta guía explica qué ocurre físicamente durante el proceso, cuánto cuesta a escala alimentaria y no farmacéutica, dónde están los límites normativos y cuándo la respuesta más sensata es no comprar nada todavía. Dos ideas la atraviesan: La curva de costos farmacéutica no es la suya, por lo que la cifra de costos que aparece en todas partes es la equivocada, y La matriz interna para decidir si avanzar o detenerse, que ayuda a decidir si conviene comprar una línea.
Datos rápidos
| Tipo de proceso | Por lotes, no continuo |
| Presión de la cámara de secado primario | 50–200 mTorr; normalmente 100–150 mTorr |
| Energía por kg de agua extraída | 600–1,000 kWh |
| Proporción de costos operativos a escala alimentaria | 50–70% del gasto total de producción |
| Actividad de agua para estabilidad en anaquel | 0.85 o menos es el valor de referencia normativo |
| ¿El secado es una etapa de eliminación de patógenos? | No |
Qué es y qué no es una línea de producción de premios liofilizados para mascotas
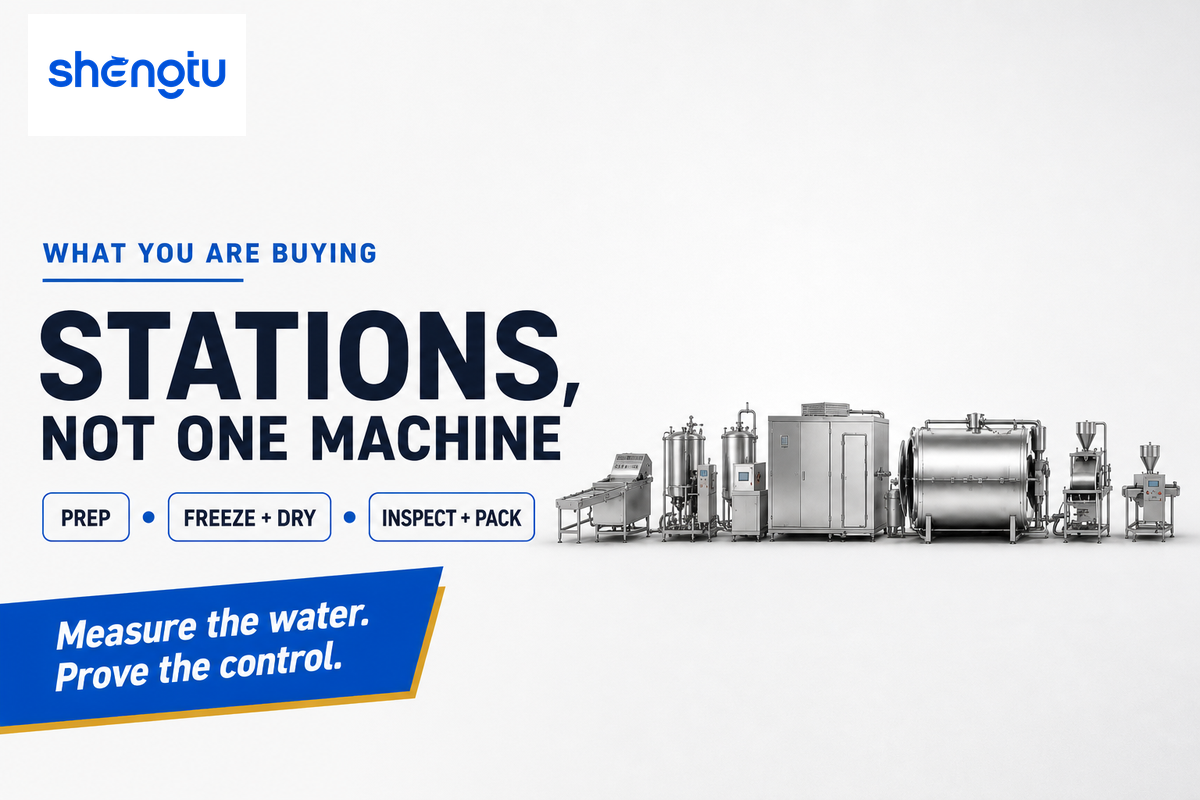
Una línea de producción de premios liofilizados para mascotas es un conjunto de estaciones conectadas alrededor de una cámara de vacío por lotes: preparación y porcionado, congelación, el liofilizador, inspección y empaque. El secador es una máquina dentro de la secuencia, no toda la línea. Las cotizaciones que parecen muy diferentes en precio suelen variar porque una incluye la cámara y otra también las estaciones que la rodean.
El proceso consta de tres etapas. El producto se congela por completo, el hielo se elimina por sublimación al vacío durante el secado primario y el secado secundario retira la humedad que aún está químicamente ligada; este paso se denomina correctamente desorción. Ninguna etapa depende del calor para conservar el producto, precisamente por eso los alimentos liofilizados para mascotas mantienen su forma, color y nutrientes sensibles al calor, que los procesos térmicos degradan. Por eso tampoco llevan conservadores añadidos: el agua desaparece y los microorganismos de deterioro no tienen dónde crecer. La posibilidad de obtener productos estables en anaquel sin conservadores es la razón comercial de este proceso, y las marcas que describen una dieta biológicamente apropiada se apoyan precisamente en esa característica.
El resultado es un producto estable en anaquel que se rehidrata en agua, una característica que sustenta el posicionamiento de los alimentos crudos y mínimamente procesados liofilizados. Lo que no es la línea es un aparato de mesa ampliado. Una unidad comercial añade programación de perfiles de recetas y está diseñada para operar de forma continua. Un operador que trabajó con treinta unidades de mesa al mismo tiempo informó que, en cualquier momento, cerca de un tercio no funcionaba correctamente.
¿Cómo se elaboran los premios liofilizados para perros?
La producción comercial sigue cinco pasos en un orden fijo: congelar la materia prima, porcionarla con una geometría controlada, cargar las bandejas en carros y meterlos en la cámara, sublimar el hielo al vacío y, por último, inspeccionar y sellar el producto en un empaque de barrera. El tamaño del lote y la duración del ciclo varían entre plantas; ese orden no.
La materia prima llega congelada o se congela en la planta; después se porciona, se carga en bandejas y se apila en carros dentro de la cámara. Una planta de Estados Unidos analizada por Pet Food Processing carga diez carros con cuarenta y dos bandejas en cada liofilizador y opera ciclos de doce a dieciocho horas. La presión de la cámara desciende hasta alcanzar el vacío, los estantes aportan el calor necesario para la sublimación y el hielo sale del producto en forma de vapor, que captura un condensador frío. Tras descargarlo, se inspecciona el producto para detectar materiales extraños y se sella en un empaque que actúa como barrera contra la humedad. El orden nunca cambia; lo que varía entre plantas es qué partes de la secuencia están automatizadas y quién se encarga de cada interfaz.
Sublimación, no evaporación: la física que determina la duración del ciclo
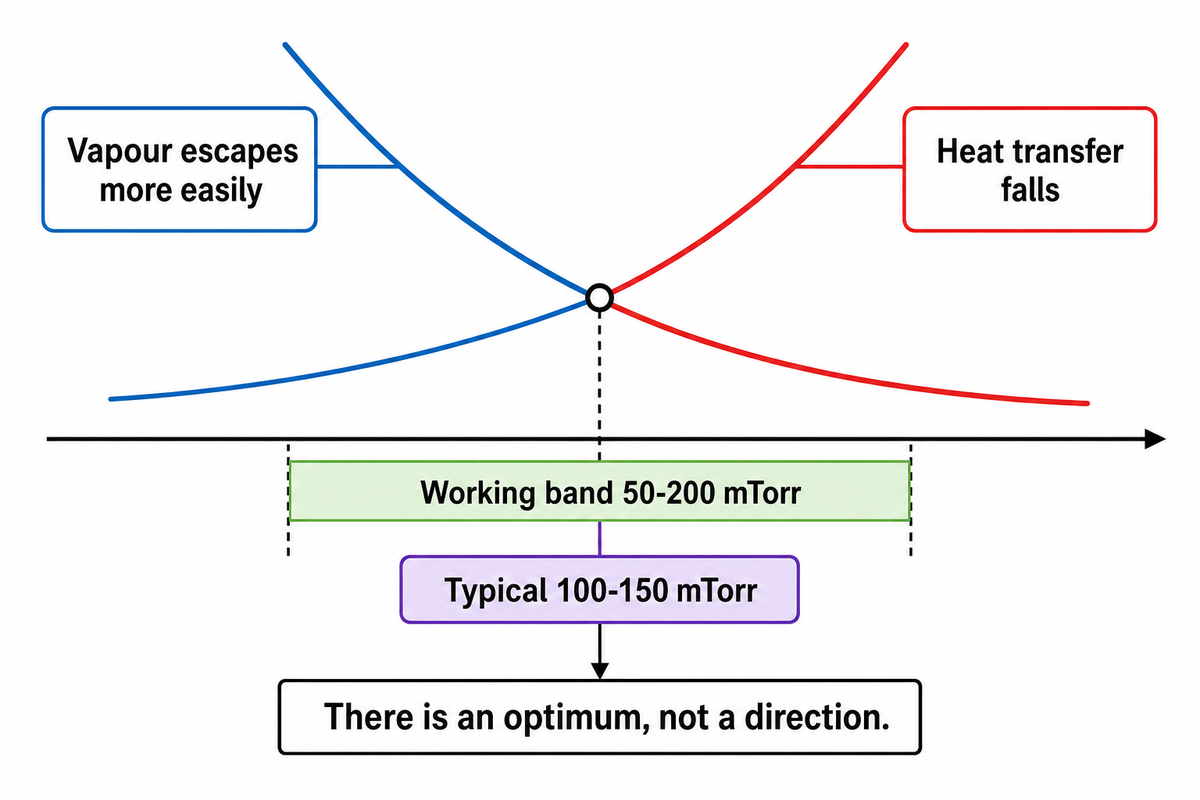
La sublimación transforma el hielo directamente en vapor, sin pasar por una fase líquida, y requiere dos condiciones simultáneas: suficiente calor dentro de la pieza congelada y una presión lo bastante baja para que el vapor salga. Estas dos condiciones compiten entre sí; por eso la duración del ciclo no se puede reducir simplemente aumentando un ajuste.
⚠️ Un vacío más profundo no acelera el secado
Esta es la interpretación errónea más común del proceso. Las investigaciones sobre el secado primario indican que la velocidad de sublimación disminuye cuando aumenta la presión de la cámara y aumenta con la temperatura de los estantes. Sin embargo, los estudios de flujo de calor a escala piloto muestran el efecto opuesto en la transferencia térmica: al aumentar la presión de la cámara mejora la transferencia de calor al producto, porque la conductividad térmica del vapor de agua depende mucho de la presión. Si la presión baja demasiado, el vapor sale fácilmente, pero ya no se puede aportar calor al producto. Hay una presión óptima; no se trata simplemente de bajar la presión.
Ese valor óptimo está bien establecido y se encuentra en un intervalo estrecho. Una revisión de 2023 sobre el diseño de procesos de liofilización informa que, durante el secado primario, la presión de la cámara se mantiene casi universalmente entre 50 y 200 mTorr; el intervalo típico es de 100 a 150 mTorr. Si un proveedor propone valores muy alejados de ese intervalo, pregunte qué comportamiento del producto los justifica.
Dónde dejan de aplicarse estas cifras: provienen de la liofilización de soluciones en viales, donde la carga es de unos pocos mililitros en recipientes de vidrio. Una bandeja de carne en cubos tiene una geometría distinta, mucha más agua y una ruta de transferencia de calor diferente. El intervalo de presión puede trasladarse entre escalas; las duraciones específicas de los ciclos, no.
Liofilización, secado con aire caliente y HPP: cómo elegir el proceso
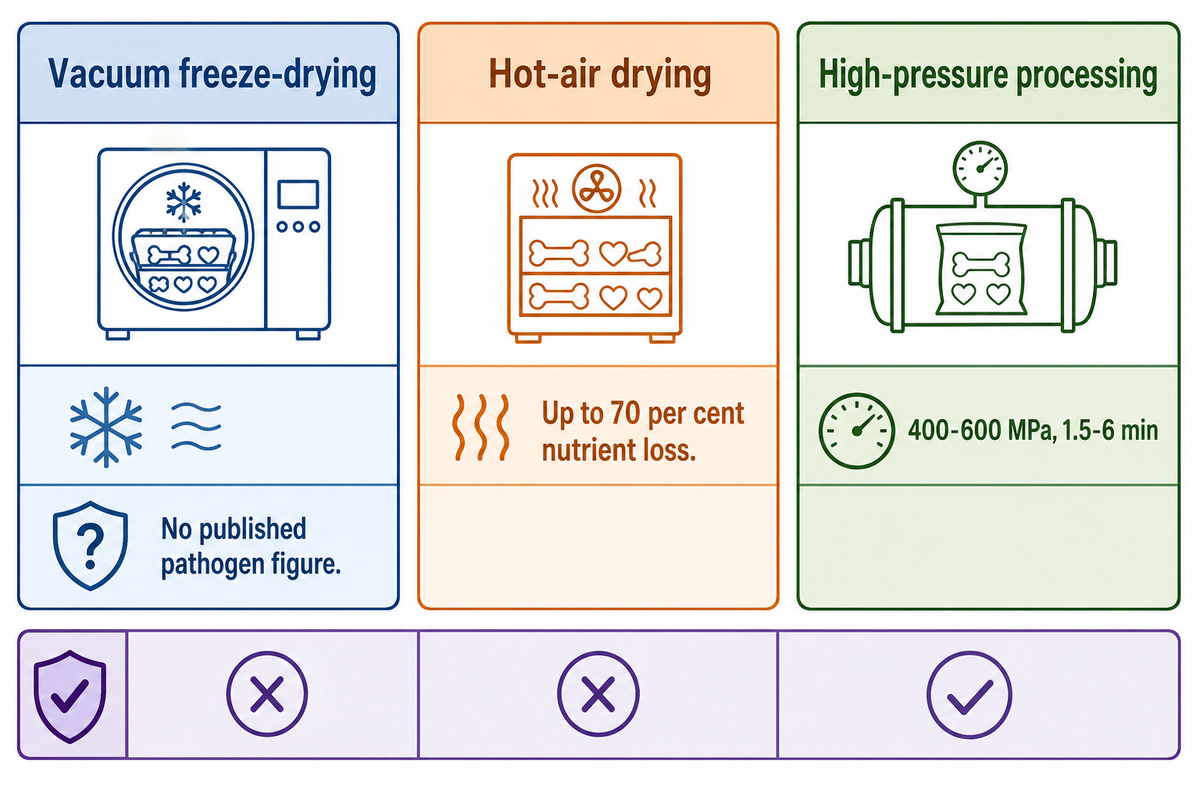
Tres procesos compiten por la misma materia prima y no son intercambiables, porque resuelven problemas distintos. La liofilización conserva la estructura y los nutrientes sensibles al calor. El secado con aire caliente cuesta menos por kilogramo de agua extraída, pero reduce la calidad. El procesamiento de alta presión no es un método de secado: es una etapa de reducción de patógenos que puede realizarse antes de cualquiera de los otros dos procesos. La decisión de liofilizar en lugar de secar con aire debe basarse en el producto, no en la categoría en que se comercializará el alimento terminado para mascotas.
Las diferencias de calidad entre los procesos se pueden medir. Según informes, el secado convectivo puede reducir hasta 70 por ciento el contenido de vitamina C, carotenoides y compuestos fenólicos de los productos agrícolas, según los parámetros del proceso, mientras que una revisión sobre el secado de carne señala que la liofilización no favorece la desnaturalización de proteínas ni la pérdida de vitaminas. El aire caliente también puede causar endurecimiento superficial: se forma una capa seca que atrapa la humedad en el interior, y el problema empeora con temperaturas y velocidades de aire más altas. La palatabilidad es otro factor que consideran los compradores: la carne cruda secada sin calor conserva mejor su aroma y textura originales, por lo que suele percibirse como más palatable, y los nutrientes esenciales sensibles al calor sobreviven al proceso más suave. Ninguno de estos efectos demuestra que el alimento sea nutricionalmente adecuado. Conservar el contenido nutricional no equivale a demostrar el valor nutricional de la dieta terminada, y el posicionamiento nutricional de los productos crudos es una cuestión de formulación, no de secado. Los ingredientes de alta calidad que entran degradados en la cámara también saldrán degradados.
| Proceso | Qué hace | Parámetros publicados | No es adecuado para |
|---|---|---|---|
| Liofilización al vacío | Elimina el agua por sublimación y conserva la estructura | 50–200 mTorr durante el secado primario; no hay reducciones logarítmicas de patógenos publicadas | Planes que dependen del secado como método de control microbiano |
| Secado con aire caliente | Elimina el agua por evaporación | Se ha informado una pérdida de hasta 70% de vitamina C, carotenoides y compuestos fenólicos en productos agrícolas | Piezas gruesas en las que el endurecimiento superficial atrapa humedad en el centro |
| Procesamiento de alta presión | Inactiva patógenos vegetativos dentro del empaque sellado | 400–600 MPa durante 1.5–6 min en la industria; modelo de reducción de Salmonella de 8-log a 600 MPa / 5 min | Esporas, que el HPP no térmico no inactiva |
| HPP seguido de liofilización | Primero se reducen los patógenos y luego se elimina el agua | Un estudio sobre alimentos para mascotas informa una reducción de Salmonella de 9.08 log a 750 MPa | Planes que suponen que la reducción previa cubre todo lo que ocurre después de abrir el empaque |
Las cifras de presión y tiempo de mantenimiento provienen de la opinión científica de 2022 de la EFSA sobre el procesamiento de alta presión, cuyos escenarios modelados se calcularon para leche cruda y calostro, no para alimentos para mascotas. La cifra de 9.08 log procede de un estudio de Food Control sobre alimentos crudos para mascotas, consultado solo a nivel de resumen.
Ese último renglón es donde los compradores pueden llevarse una sorpresa. El HPP logra una reducción real y especificada en el momento del tratamiento, dentro de un empaque sellado. Esa protección no acompaña al producto hasta sus instalaciones. Sean Jones, ahora director de ventas de Glacial Freeze Dry, explicó claramente el relevo en una conversación de la industria sobre cómo ampliar la producción de alimentos liofilizados:
«Procesan los materiales con HPP, los ponen en una bolsa de plástico y nos los entregan. ¿Qué es lo primero que hacemos cuando llegan? Abrimos esa bolsa de plástico y los exponemos a todo lo que hay en nuestras instalaciones».
Sean Jones, director de ventas, Glacial Freeze Dry
La reducción lograda antes de sellar la bolsa no se pierde. Lo que cambia es que, al abrirla, todo lo que ocurre después constituye una nueva exposición que la validación original nunca contempló y que debe incluirse en su plan, no en el de su proveedor.
Qué formatos de premios debe procesar la línea
La variedad de productos determina la maquinaria, no el marketing, porque la geometría de las piezas define la carga de las bandejas y esta determina la duración del ciclo. Una línea diseñada para láminas delgadas de hígado funcionará mal con corazones enteros y densos, y tampoco será adecuada para una hamburguesa moldeada. Antes de especificar los equipos, conviene saber qué formatos tienen demanda en el comercio minorista y qué sucede con cada uno dentro de la cámara.
En agosto de 2026 medimos el volumen de búsquedas en Estados Unidos para la categoría de premios liofilizados. Los premios para gatos y los premios para perros registran en promedio alrededor de 5,400 búsquedas al mes cada uno; los premios de hígado liofilizado para perros, alrededor de 3,600; el alimento crudo liofilizado para gatos, alrededor de 2,900; y los premios de pollo liofilizado para perros, alrededor de 1,600. Ese orden revela algo útil sobre la línea: en la categoría de premios predominan las piezas de órganos enteros, como hígado y corazón, y las proteínas pequeñas enteras, no las hamburguesas formuladas, que corresponden a la categoría de dietas completas.
Estas dos familias de productos se comportan de manera distinta en la cámara, y la razón es el agua, no la proteína: la energía del ciclo depende de la humedad que debe eliminarse. Una revisión de 2026 sobre liofilización en la industria alimentaria la cuantifica en 600 a 1,000 kWh por kilogramo extraído. Un corazón de pollo entero es denso, tiene poca superficie en relación con su volumen y tarda en secarse desde el centro. Una lámina delgada de hígado se seca rápido, pero es frágil y produce partículas finas durante la manipulación. Una hamburguesa moldeada queda entre ambos formatos y requiere una etapa de formado previa. Una línea diseñada para uno de ellos funcionará mal con otro; por eso, «fabricamos premios liofilizados» no es una especificación.
| Grupo de productos | Geometría habitual de las piezas | Consecuencia para la carga de bandejas y el ciclo | Señal de demanda mensual en Estados Unidos | No es adecuado para |
|---|---|---|---|---|
| Órganos enteros y densos (corazón, riñón) | 15–30 mm, poca superficie en relación con el volumen | El ciclo más largo de la mezcla; el centro es lo último en secarse | Incluido en el grupo de 5,400 búsquedas de premios para perros | Líneas dimensionadas para ciclos de láminas delgadas |
| Órganos en láminas (hígado, pulmón) | Láminas de 5–10 mm, mucha superficie | Ciclo rápido; piezas frágiles que producen partículas finas al descargarlas | 3,600 búsquedas de premios de hígado liofilizado para perros | Dosificadores de tornillo sinfín para productos a granel y empaque alimentado por gravedad |
| Carne de músculo en cubos | Cubos uniformes de 10–20 mm | Ciclo más predecible; caso de referencia para el dimensionamiento | 1,600 búsquedas de premios de pollo liofilizado para perros | Productos cuyo atractivo depende de que se vean las piezas enteras |
| Presa pequeña entera y pescado | Peces pequeños enteros y similares, de forma irregular | La distribución irregular en las bandejas desperdicia área de estante | Incluido en el grupo de 5,400 búsquedas de premios para gatos | Carga automatizada de bandejas sin sistema de visión |
| Hamburguesa o medallón moldeado | Discos moldeados de 8–15 mm | Añade una estación de formado antes de la congelación | 2,900 búsquedas de alimento crudo liofilizado para gatos | Posicionamiento como premio de un solo ingrediente |
| Migajas para espolvorear sobre el alimento | Migajas y fragmentos después de romper el producto | Se obtiene al romper un formato seco; no requiere un ciclo aparte | Se deriva de los grupos de alimento para perros y gatos | Planes que lo tratan como una línea de productos distinta |
| Bocado para dietas completas | Formulado, de 10–25 mm | Mayor humedad inicial; mayor carga de agua por bandeja | Posicionamiento como alimento premium para mascotas, no como premio | Cámaras para premios dimensionadas para carne magra |
| Inclusión de frutas y verduras | 5–15 mm, alto contenido de azúcar | El azúcar reduce la temperatura de colapso; requiere una receta propia | Ingrediente complementario, no un producto independiente | Procesarlo con el perfil del ciclo de carne |
| Masticable de hueso y cartílago | Forma irregular, de 30 mm o más | Ciclo muy largo; poca utilización del área de estante | Categoría de masticables, que suele secarse con aire en su lugar | Liofilización por razones de costo |
| Inclusión de lácteos y huevo | Líquido o semisólido, moldeado en bandejas | La profundidad de la capa determina el ciclo, no el tamaño de las piezas | Ingrediente complementario en productos alimenticios para mascotas | Bandejas de malla metálica sin revestimiento sólido |
| Recubrimiento con probióticos o suplementos | Se aplica después del secado | No ocupa tiempo de cámara; requiere una sala con humedad controlada | Posicionamiento de nutrición funcional para mascotas | Contabilizarlo como control validado de patógenos |
Las señales de demanda corresponden a volúmenes de búsqueda mensuales en Estados Unidos, medidos para este artículo en agosto de 2026; las herramientas de palabras clave informan valores agrupados, por lo que indican interés relativo y no ventas. Los intervalos de geometría son rangos de planificación, no especificaciones.
Detrás de esa tabla hay dos enfoques comerciales que conducen a máquinas distintas. Las marcas de premios venden premios liofilizados y snacks para mascotas en bolsas, por lo que priorizan la apariencia de piezas enteras y la flexibilidad para producir lotes pequeños. Las marcas de dietas completas venden alimento premium para mascotas por kilogramo y priorizan las corridas largas e ininterrumpidas de una sola receta. Las marcas que intentan atender ambos mercados con una sola cámara suelen descubrir el problema al programar los ciclos, no al revisar las especificaciones. Los dueños alimentan a sus mascotas por hábito y por la apariencia del producto, y juzgan el resultado según su vida útil y cómo se ven las piezas en el plato. Por eso, la industria de alimentos para mascotas considera que elegir el formato es una decisión de marketing, mientras que la planta lo considera una decisión térmica. Ambas perspectivas son válidas, pero son decisiones distintas, y el mercado de alimento seco para mascotas lleva una década demostrando que los formatos y equipos incompatibles producen alimentos incompatibles.
💡 Consejo práctico
El volumen de búsqueda indica interés, no pronostica ventas. Úselo para decidir qué geometrías debe procesar su línea y luego confirme la mezcla con los datos de sus propios canales antes de definir el diseño de las bandejas.
Estación por estación: qué hay alrededor del liofilizador
Una planta operativa requiere más estaciones de las que suelen presupuestar quienes compran por primera vez. La planta de liofilización de Petsource by Scoular se describe en Pet Food Processing como una instalación con seis líneas de producción: mezcla de carne cruda, mezcla de ingredientes, formado y corte en cubos, liofilización, empaque a granel y empaque. Solo una de esas seis corresponde al secador.
Las estaciones que nadie incluye en la cotización son las que causan problemas. La capacidad de congelación debe corresponder a la de la cámara; de lo contrario, el producto espera a temperatura ambiente. La escala del lavado de bandejas y carros aumenta con la capacidad de procesamiento de una forma que sorprende: un operador contó que se preparaban para lavar miles de bandejas al día y se preguntó si el edificio tendría espacio. Ese mismo operador señaló que, en todos los casos, en seis meses la operación había superado el área de piso que se había previsto.
📐 Nota de ingeniería
Una configuración de referencia publicada permite estimar los servicios auxiliares necesarios para un módulo de aproximadamente 20 m²: área efectiva de estantes de al menos 19.8 m², rango de temperatura de los estantes de −45 °C a +80 °C, trampa fría a −60 °C o menos, capacidad de captura de hielo de al menos 300 kg por lote, carga eléctrica instalada de 88 kW o menos a 380 V / 50 Hz y un módulo de no más de 7,600 × 2,100 × 3,600 mm, además de los espacios para servicio. Estas son las cifras que Shengtu publica como base de su propuesta en su página de línea de producción de premios liofilizados para mascotas; considérelas un ejemplo práctico de qué consultar, no una especificación universal.
| Interfaz | Cifra de referencia | Qué confirmar en las instalaciones |
|---|---|---|
| Carga eléctrica instalada | 88 kW o menos | Capacidad disponible en los interruptores y ruta de los cables hasta el tablero |
| Alimentación eléctrica | 380 V / 50 Hz | Si la red eléctrica requiere un transformador |
| Área efectiva de estantes | Al menos 19.8 m² | Área efectiva, no total, en relación con la cantidad de bandejas |
| Rango de temperatura de los estantes | −45 °C a +80 °C | Que los valores finales de su receta estén dentro del rango |
| Temperatura de la trampa fría | −60 °C o menos | Valor de referencia con la cámara vacía; solicite la cifra con carga |
| Captura de hielo por lote | Al menos 300 kg | En función del agua en la carga de su propio lote |
| Base para la carga por lote | Al menos 150 kg | Densidad del producto y profundidad de la bandeja para esa carga |
| Dimensiones exteriores del módulo | No más de 7,600 × 2,100 × 3,600 mm | Los espacios para servicio se suman a estas dimensiones |
| Altura de puertas y accesos | Altura del carro más el espacio necesario para manipularlo | Ruta del congelador a la cámara sin elevador |
| Condiciones de la sala de descarga | Humedad controlada, por debajo de 40 % RH | El producto seco vuelve a absorber humedad antes de sellarse |
Las cifras de la columna central corresponden a la configuración de referencia publicada que se mencionó antes y son un ejemplo práctico, no una especificación universal. La condición de descarga de 40 % RH es una pauta de planificación, no una cifra publicada, y debe tratarse con el proveedor.
Los estándares de calidad y seguridad deben tratarse junto con la lista de estaciones, porque la empresa que fabrica y distribuye el empaque terminado es responsable de cumplirlos, independientemente de quién suministró la máquina. El nivel de automatización es otro aspecto que conviene definir pronto. La línea puede ser manual en la carga de bandejas, semiautomática en el manejo de carros o estar totalmente integrada desde la cortadora en cubos hasta la bolsa; la respuesta adecuada depende del costo de mano de obra y de la cantidad de SKU, no de lo que sea técnicamente posible. También importa la capacidad de investigación y desarrollo: la transición de una receta piloto a la producción a escala completa es donde la mayoría de los proyectos de expansión pierden tiempo. Entregue esa lista al ingeniero de su planta antes de solicitar cotizaciones. El suministro eléctrico, las interfaces de refrigeración y vacío, el agua y el drenaje, la carga del piso, la altura de puertas y techos para el acceso de carros y las condiciones ambientales del área de descarga determinan qué equipos caben físicamente.
Del área de estantes a la producción anual: cómo dimensionar la línea
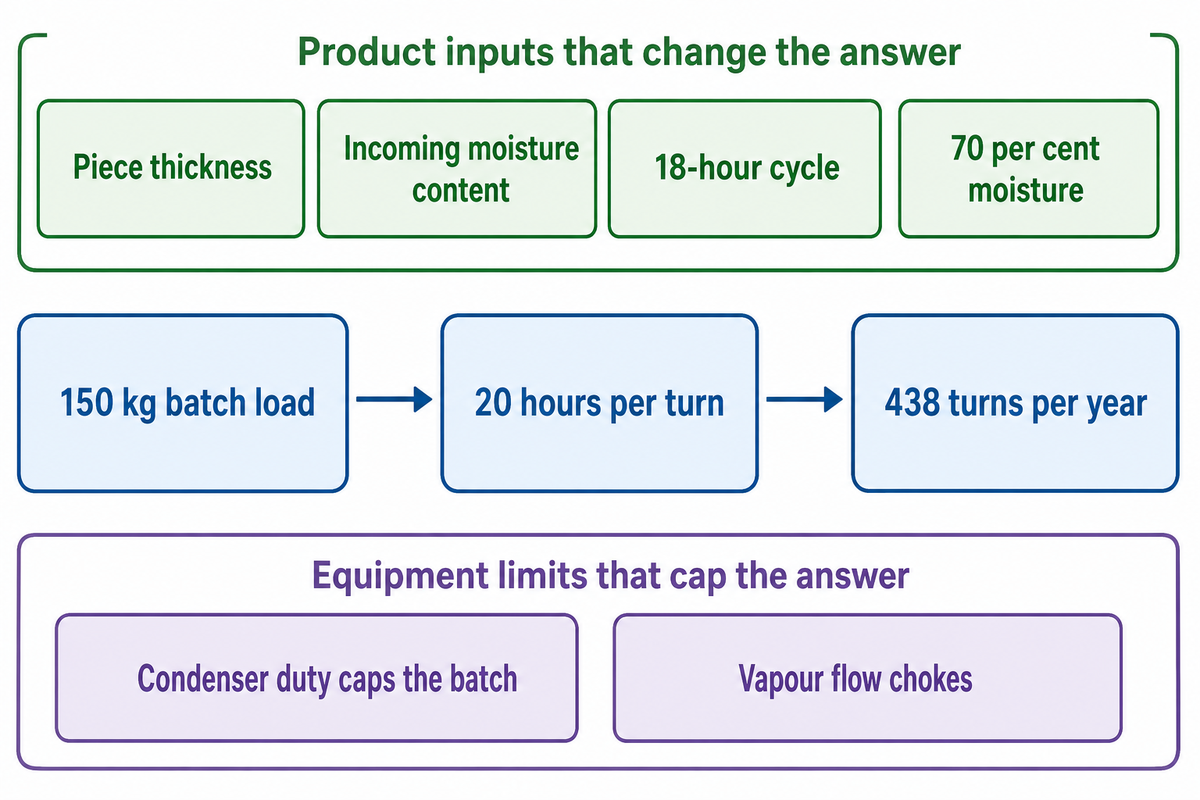
La superficie de las bandejas es el punto de partida de toda conversación sobre capacidad y también donde suelen cometerse la mayoría de los errores. Las cuentas hacen que parezca sencillo, y ese es precisamente el problema.
Tomemos como punto de partida una carga de 150 kg de producto preparado por lote. Con un ciclo de 18 horas y 2 horas para descargar, limpiar y volver a cargar, cada ciclo dura 20 horas. Así, una planta que opera de forma continua completa 8,760 ÷ 20 ≈ 438 ciclos al año. A 150 kg por ciclo, eso equivale a unos 65,700 kg de producto húmedo de entrada. Los premios liofilizados pierden la mayor parte de su masa en forma de agua; por eso, con una materia prima que tiene 70 por ciento de humedad, la producción terminada ronda los 19,700 kg al año. Ahora aplique su propio supuesto de disponibilidad: con 80 por ciento, se acerca a los 15,800 kg; con 60 por ciento, a los 11,800 kg.
Esa cifra sirve como referencia para la planificación, no como capacidad, y esta es la razón. Las guías publicadas sobre diseño de procesos de liofilización consideran la carga y la presión variables que determinan el tiempo de secado; precisamente las variables que un cálculo basado en la superficie de las bandejas mantiene constantes.
✔ Cuatro factores que cambian el resultado
- El grosor de las piezas, el factor que más influye en el tiempo de secado
- El contenido de humedad inicial, que determina cuánta agua debe sublimarse
- La profundidad y uniformidad de la carga en las bandejas
- La formulación, incluido el contenido de grasa y azúcar
⚠ Dos límites que restringen la capacidad
- La carga térmica del condensador: una vez que se satura la captura de hielo, una mayor superficie de bandejas no aporta nada
- El flujo de vapor entre la cámara y el condensador, que se restringe cuando las tasas de sublimación son altas
Nada de esto es teórico. Quienes operan equipos pequeños afirman que los tiempos por lote no son lo bastante uniformes ni predecibles para planificar con una sola cifra. Es justo lo que cabe esperar cuando cuatro variables del producto y dos límites del equipo influyen en el mismo resultado. Pregunte al proveedor cuánto dura el ciclo con su producto y su carga, y considere cualquier cifra que le dé sin esos datos como una estimación de venta.
Cuánto cuesta realmente la liofilización y por qué la cifra habitual es incorrecta
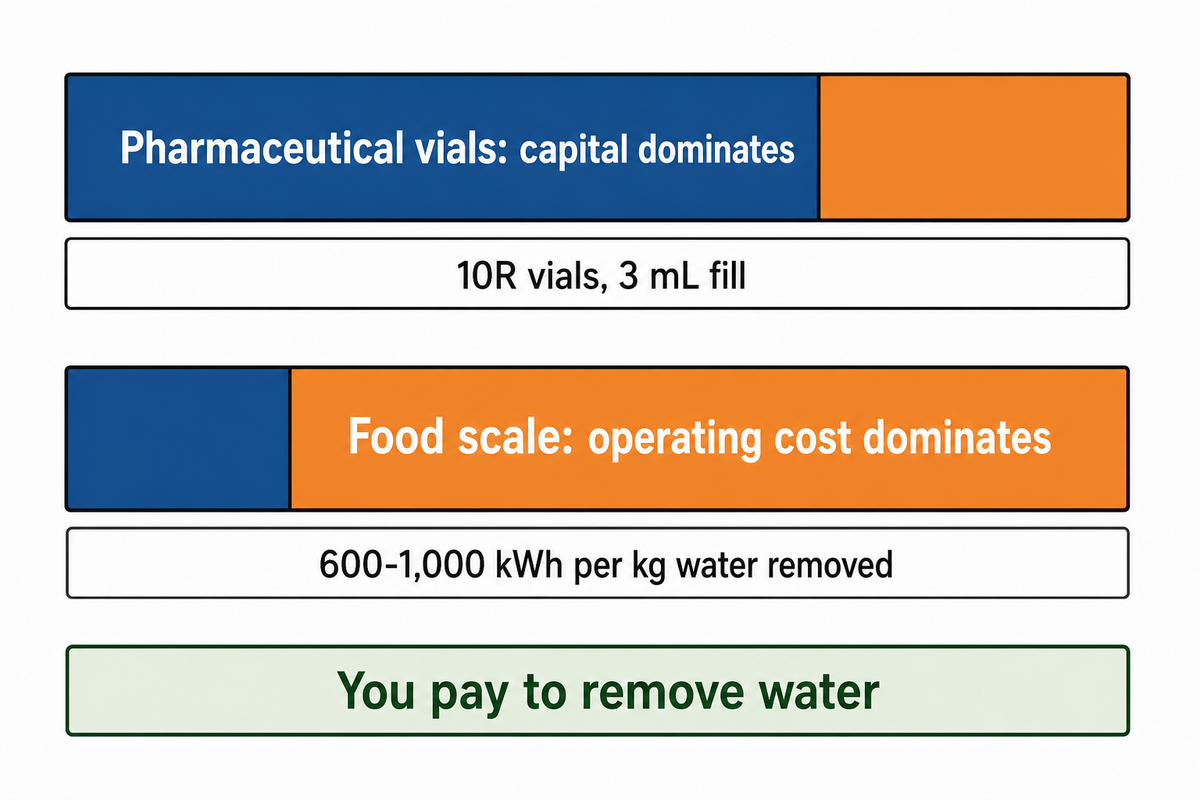
Si busca información sobre los costos de este proceso, encontrará una y otra vez una estadística: la inversión de capital, y no los costos operativos, representa la mayor parte del costo de la liofilización, alrededor de 91 a 95 por ciento del costo de un ciclo. Es una cifra real y publicada. Pero se calculó con un producto que no tiene nada que ver con el suyo.
La curva de costos de la industria farmacéutica no es la suya
La curva de costos de la industria farmacéutica no es la suya porque esa cifra de predominio de la inversión de capital proviene de un modelo económico de liofilización de viales farmacéuticos: viales de vidrio 10R con tapones de caucho, llenos con 3 mL de solución, 800 viales por ciclo de laboratorio y alrededor de 100,000 viales en una cámara industrial de 8 m³. La carga de agua por ciclo es mínima y el equipo es enorme, así que es lógico que la inversión de capital pese mucho más que todo lo demás. Si carga la misma clase de cámara con bandejas de carne húmeda, la proporción se invierte.
En la industria de alimentos, la proporción es la contraria. Una revisión de 2026 sobre la liofilización en la industria alimentaria, basada en la literatura publicada que analiza, sitúa el consumo de energía entre 600 y 1,000 kWh por kilogramo de agua eliminada, muy por encima del secado por aspersión o del secado convencional con aire caliente. También señala que la dependencia del procesamiento por lotes hace que los costos operativos representen entre 50 y 70 por ciento de los gastos totales de producción. Estas cifras reúnen datos de todo el sector alimentario, no mediciones de una línea de premios para mascotas; considérelas como una indicación de la estructura de costos, no como cifras de su planta. Dos tercios de sus costos corresponden a la operación, no a la compra.
Esto cambia por completo la perspectiva de compra. Usted no paga por tiempo de secado; paga por kilogramo de agua eliminada. Cada decisión que reduzca el agua que entra en la cámara —la geometría de las piezas, la humedad inicial y si el producto debe procesarse allí— afecta el principal componente de sus costos. Las decisiones que solo acortan el calendario afectan el componente menor. En la práctica, eso es lo que significa que la curva de costos de la industria farmacéutica no es la suya: el modelo de viales indica que debe buscar una mayor utilización de la máquina, mientras que los datos de la industria alimentaria indican que debe reducir la cantidad de agua.
Costos a cinco años: qué completar antes de comparar dos cotizaciones
| Concepto de costo | Qué lo determina | Hasta dónde llega la evidencia publicada |
|---|---|---|
| Precio de compra | Superficie de las bandejas, carga térmica de la trampa fría, controles | Hay un solo rango publicado en la prensa especializada; consulte abajo |
| Instalación y puesta en marcha | Servicios auxiliares, obras en el piso, integración | Sin cifras públicas; depende de cada instalación |
| Energía, cinco años | kg de agua eliminada × tarifa | Se ha publicado un consumo de 600–1,000 kWh por kg de agua |
| Mano de obra, bandejas y saneamiento | Cargas, descargas y ciclos de lavado por día | Sin cifras públicas; aumenta según la cantidad de bandejas |
| Riesgo de tiempo de inactividad, cinco años | Duración del lote × disponibilidad | No hay estudios publicados sobre la utilización de esta clase de equipo |
Ejemplo de cálculo del costo de energía: con 150 kg de producto de entrada por lote y 70 por ciento de humedad, cada lote elimina alrededor de 105 kg de agua. A un valor medio de 800 kWh por kg, eso equivale a aproximadamente 84,000 kWh por lote por el agua eliminada. Con 438 ciclos al año y una tarifa industrial de USD 0.10 por kWh, el costo de energía es el primer concepto que debe modelar. Sustituya estos datos por su humedad, tamaño de lote y tarifa; el cálculo demuestra que el costo varía según la cantidad de agua, no según las horas.
¿Es rentable un negocio de alimentos liofilizados?
La rentabilidad depende de tres cifras que no aparecen en las fuentes publicadas: su tarifa de energía, la carga de agua de su receta y la utilización de la cámara. Lo que sí está documentado es el precio de entrada, que indica el tamaño de la inversión, no su retorno. Quien le dé un plazo de recuperación sin conocer esos tres datos está haciendo una suposición.
Los precios iniciales de inversión están documentados públicamente. En septiembre de 2025, Jerad Ducklow, vicepresidente ejecutivo de ventas y marketing de Parker Freeze Dry, dijo a Petfood Industry que las unidades de sobremesa suelen costar entre 3,000 y 5,000 dólares estadounidenses, mientras que los liofilizadores comerciales cuestan entre 75,000 y más de un millón de dólares estadounidenses, según su capacidad. La cifra se publicó en septiembre de 2025 y proviene de una sola fuente; considérela un rango publicado en esa fecha, no un precio de mercado actual, ya que los precios de los equipos cambian. También cabe señalar que el resumen de IA de Google para este tema cita actualmente un límite superior de 1.3 millones de dólares, basado en una grabación en video de la misma conversación; el registro de la prensa especializada sobre esa sesión indica un millón. La rentabilidad depende de su tarifa de energía, la carga de agua y la utilización, los tres datos que el rango publicado no incluye.
El secado no es una etapa de eliminación de patógenos: límites de la inocuidad alimentaria
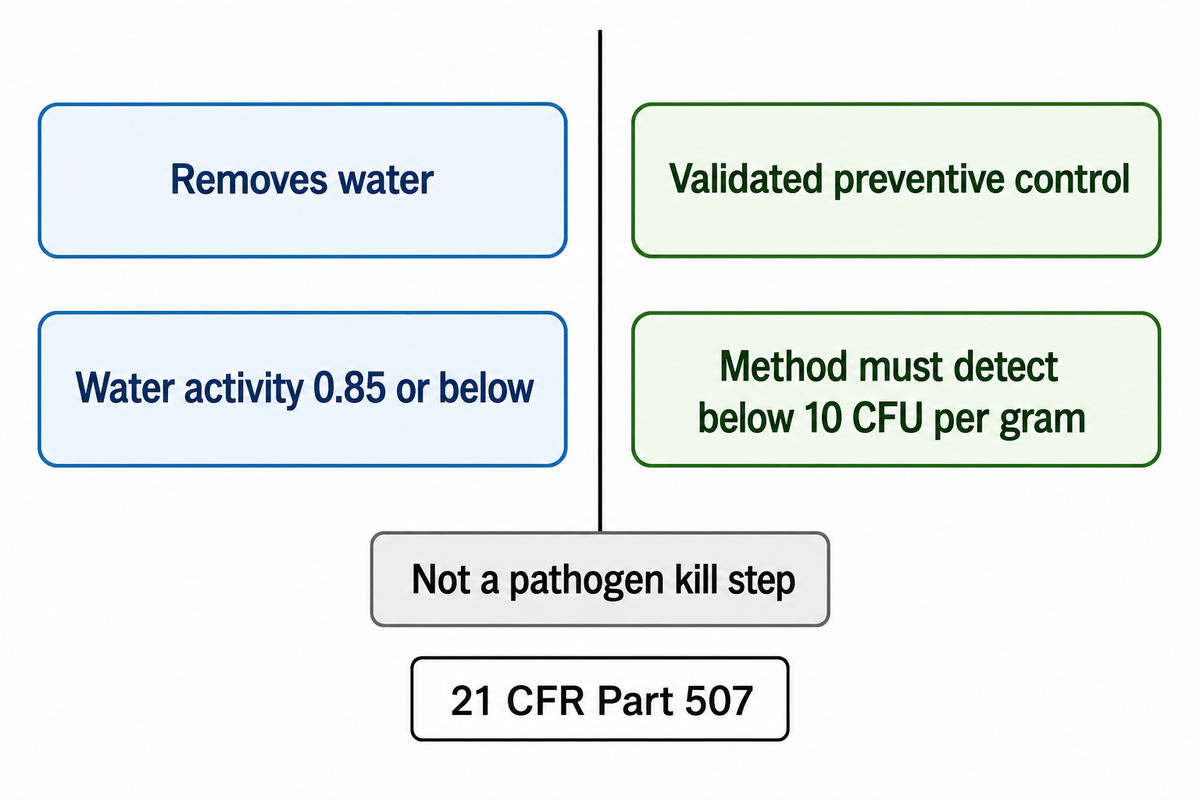
La liofilización es un proceso de conservación, no un método de control de patógenos. Detiene el crecimiento microbiano al eliminar el agua; no destruye de manera confiable los microorganismos que ya están presentes. La prueba más clara es comercial: el mismo proceso se usa deliberadamente para mantener vivas las bacterias probióticas durante el secado. Un proceso elegido porque las bacterias sobreviven no puede ser la razón por la que un producto es inocuo.
Los organismos reguladores de Estados Unidos tratan esta categoría de forma explícita. El Centro de Medicina Veterinaria de la FDA incluye los alimentos crudos congelados, crudos liofilizados y deshidratados para perros y gatos en su programa de muestreo, y señala que esos productos se consideran adulterados según la sección 402(a)(1) de la Ley si contienen Salmonella, Listeria monocytogenes o E. coli O157:H7. Ese criterio se basa en la presencia, no en la cantidad. Las instalaciones deben cumplir con 21 CFR Part 507, cuya subparte C exige controles preventivos por escrito.
Los retiros del mercado en esta categoría específica son información pública. En un aviso de la FDA, un fabricante de Wisconsin retiró voluntariamente del mercado lotes específicos de premios liofilizados para mascotas que se vendían con varias marcas, debido a una posible contaminación por Salmonella. El aviso indica que el retiro fue resultado de un muestreo de la FDA que detectó la presencia de Salmonella. La FDA publica estos avisos como comunicados de las empresas y señala que la investigación sobre la causa seguía en curso.
Un control declarado no es un control hasta que el método puede detectar el peligro
Esta es la parte que casi ninguna guía para compradores aborda y donde realmente puede fallar un plan de inocuidad alimentaria. En una carta de advertencia de 2023, la FDA examinó a un fabricante de alimentos crudos congelados y crudos liofilizados para mascotas que había declarado la inclusión de probióticos como control preventivo de patógenos en el producto liofilizado. La FDA concluyó que el estudio de validación no respaldaba esa afirmación, no porque el control fuera evidentemente incorrecto, sino porque el método no podía detectar el peligro. Según la FDA, las muestras tratadas de carne de res cruda liofilizada con probióticos contienen altos niveles de flora de fondo, que pueden inhibir el crecimiento de Salmonella y reducir la sensibilidad para detectarla. Se había usado un método de enriquecimiento no selectivo cuando se requería uno selectivo, y el método de recuento no podía detectar niveles inferiores a 10 UFC por gramo. La misma carta señala que, durante un período de doce meses, las pruebas del producto terminado detectaron 49 productos positivos para Listeria monocytogenes o Salmonella.
Esta lección se aplica en general. Sea cual sea el control preventivo que proponga, debe validarlo en su matriz real con un método lo bastante sensible para detectar el microorganismo en esa matriz. Analizar el producto terminado es una verificación, no un control.
También suelen confundirse dos mediciones. El contenido de humedad y la actividad de agua no son intercambiables. La guía técnica de la FDA señala que la actividad de agua de la mayoría de los alimentos supera 0.95, lo que favorece el crecimiento de bacterias, levaduras y mohos. También indica que controlar el producto terminado a 0.85 o menos lo excluye del alcance de las regulaciones estadounidenses sobre alimentos enlatados de baja acidez y acidificados, establecidas en 21 CFR Parts 108, 113 and 114. Ese umbral es un límite regulatorio de Estados Unidos para esas normas específicas, no un estándar mundial de estabilidad en anaquel ni un límite de patógenos. La actividad de agua es la medición de estabilidad en anaquel. Ninguna de las dos cifras demuestra una reducción de patógenos.
Cuándo la liofilización no es la solución adecuada
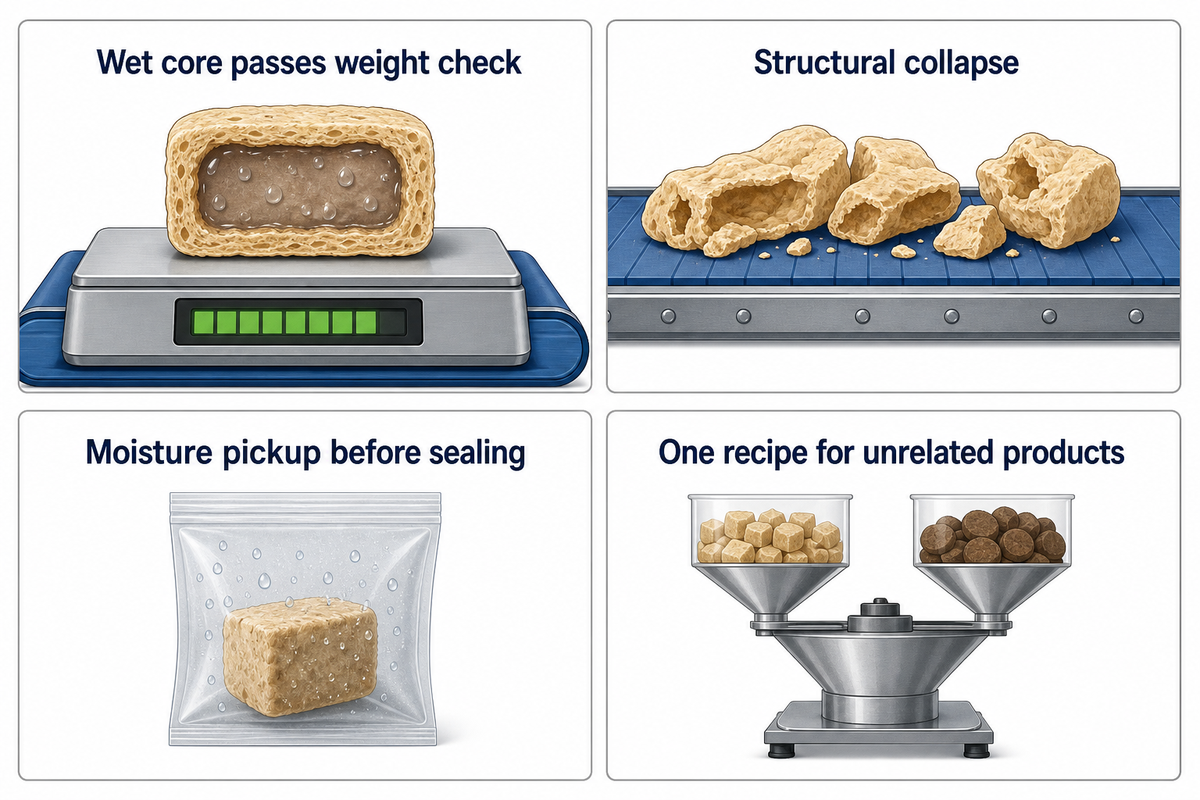
El secado con aire caliente supera a la liofilización en el aspecto que más importa a quien administra una planta: el costo por kilogramo de agua eliminada. Con un consumo de 600 a 1,000 kWh por kg, la liofilización cuesta un orden de magnitud más que el secado convencional. Por eso, el sobreprecio debe ofrecer algo que el cliente pueda notar.
Ese es el criterio que debe aplicar antes de especificar cualquier equipo.
Si su producto no necesita conservar su estructura, color o nutrientes sensibles al calor, pagará un sobreprecio considerable por un atributo que sus compradores no notarán. La misma revisión de la industria alimentaria identifica el alto consumo de energía y los costos operativos como los principales obstáculos para una adopción industrial más amplia. El criterio es sencillo: antes de especificar cualquier equipo, escriba en una sola oración qué atributo puede ofrecer la liofilización y ningún otro método para ese producto específico.
✔ Cuándo se justifica el sobreprecio
- Piezas de músculo entero y órganos cuya apariencia es parte de su atractivo
- Productos que se comercializan por su procesamiento mínimo
- Ingredientes incorporados sensibles al calor que el aire caliente destruiría
⚠ Fallas frecuentes
- Un centro húmedo que supera la prueba de pérdida de peso, pero no la de actividad de agua
- Colapso estructural por intensificar demasiado el secado primario
- Absorción de humedad entre la descarga y el sellado
- Aplicar la receta de un ciclo a productos que no guardan relación entre sí
¿Cuál es la desventaja de la liofilización?
Hay tres desventajas principales, en orden de la frecuencia con que causan problemas: es un proceso por lotes que no se puede acelerar; consume energía en proporción al agua eliminada, no al valor del producto; y la pieza terminada es higroscópica, por lo que vuelve a absorber humedad antes de sellarse. Cada problema requiere una solución distinta.
Primero, es un proceso por lotes.
Como señaló un fabricante por contrato, la liofilización es un proceso por lotes y no se puede acelerar como la extrusión; se aumenta la capacidad agregando cámaras, no aumentando la velocidad de una línea. En segundo lugar, consume mucha energía y su consumo varía según la cantidad de agua, no el valor del producto. En tercer lugar, el producto terminado es higroscópico: absorbe humedad del aire entre la cámara y el sellado. Por eso, el empaque con barrera forma parte del proceso y no es algo que deba resolverse después. El desempeño de la barrera al oxígeno y a la humedad se mide según ASTM D3985 y ASTM F1249, respectivamente, y esos valores deben incluirse en la especificación del empaque. Si un formato requiere conservadores para mantener su calidad durante la distribución, es señal de que el criterio de finalización del secado fue incorrecto. Un producto con bajo contenido de humedad conserva su frescura y se almacena fácilmente a temperatura ambiente si está en un envase realmente hermético. En un empaque deficiente, el mismo producto volverá a absorber humedad hasta que cambien tanto su textura como su actividad de agua.
¿Línea propia o fabricante por contrato?
La matriz de decisión para instalar una línea propia que aparece abajo existe porque, para la mayoría de las marcas que ingresan en esta categoría, la primera respuesta correcta es recurrir a un fabricante por contrato. El mercado lo deja claro: las instalaciones que realmente producen premios liofilizados para mascotas son, en su mayoría, operaciones por contrato y de marca privada, no marcas que operan sus propias cámaras. La inversión de capital también es una razón documentada por la que las empresas eligen esa opción: una empresa operadora fue adquirida, en parte, por la inversión de capital necesaria para ampliar sus operaciones.
| Condición | Deténgase: recurra a un fabricante por contrato | Adelante: instale su propia línea |
|---|---|---|
| Volumen anual de producto terminado | Por debajo de lo que procesa una cámara con su propio supuesto de disponibilidad | Por encima de la capacidad de una cámara de forma constante y con crecimiento |
| Número de SKU | Muchas geometrías, cada una en lotes pequeños | Pocas geometrías y ciclos repetidos |
| Responsabilidad sobre la inocuidad alimentaria | Sin personal calificado, no hay control validado | Responsable designado, plan por escrito y método validado |
| Preparación de las instalaciones | Servicios auxiliares o superficie de piso sin evaluar | Potencia, refrigeración, vacío, drenaje y accesos confirmados |
| Capital y ciclo de caja | La compra del equipo consumiría el capital de trabajo | Capital disponible sin afectar el inventario |
El renglón de inocuidad alimentaria es el que más suele decidir. Tener una línea propia implica hacerse responsable de un plan de inocuidad alimentaria por escrito y de controles preventivos validados conforme a 21 CFR Part 507. Un fabricante por contrato que ya cuenta con esos elementos le ofrece cumplimiento normativo además de capacidad.
Si hay dos o más condiciones en el lado de «Deténgase» de la matriz de decisión para instalar una línea propia, la recomendación sincera es no comprar nada todavía. Nosotros fabricamos estos equipos, así que conviene decirlo directamente: una cámara que se compra antes de contar con el volumen y el plan de inocuidad alimentaria necesarios funcionará con carga parcial, y un proceso por lotes con carga parcial es la forma más costosa de producir un premio. Vuelva a revisar la matriz cuando su volumen se haya mantenido estable durante dos o tres trimestres, no antes.
Qué hace que dos cotizaciones no sean comparables
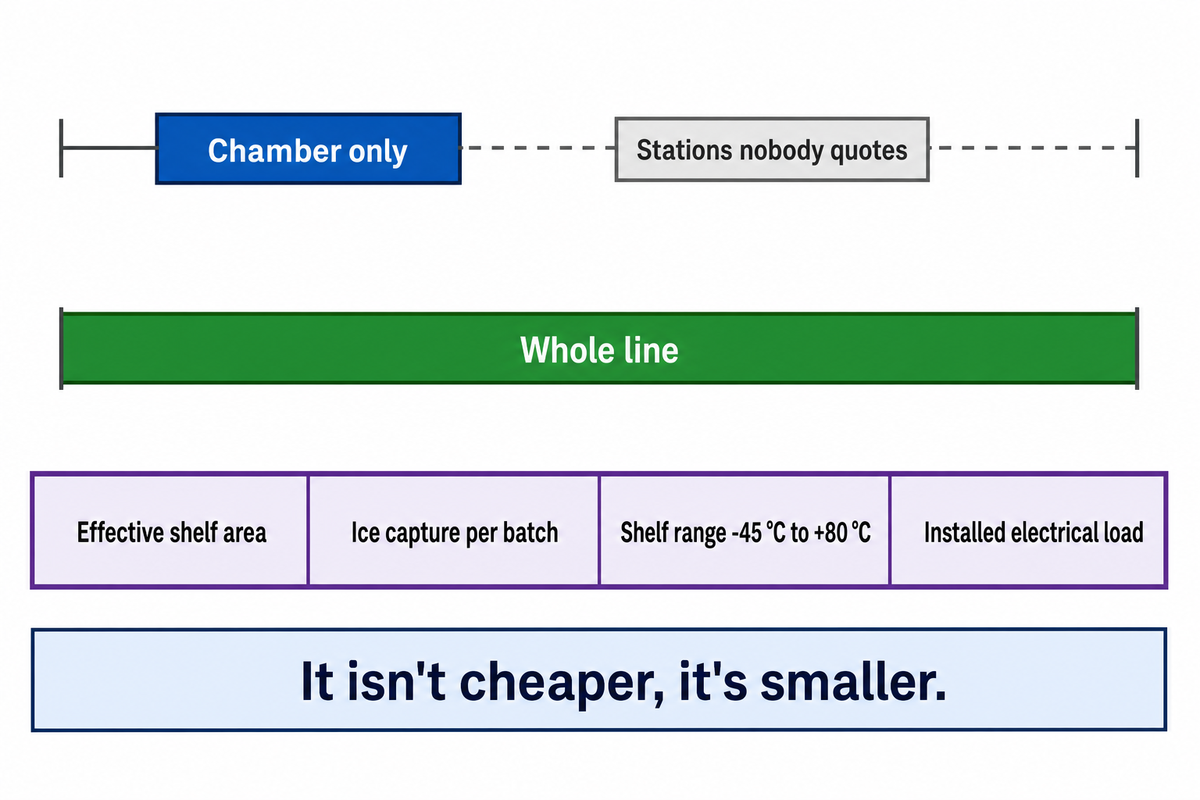
La mayoría de las confusiones al comparar cotizaciones en esta categoría se debe al alcance, no a diferencias de precio. Un proveedor cotiza una cámara; otro, una cámara más congelación, corte en cubos, detección y empaque; un tercero supone que usted llevará los servicios auxiliares hasta el borde de la plataforma. Defina los límites del suministro antes de comparar.
Lista para solicitar cotizaciones: copie estos puntos en su solicitud:
| Parámetro | Qué debe indicar | Por qué importa | Cómo verificarlo |
|---|---|---|---|
| Área efectiva de estantes | m², superficie efectiva, no bruta | La superficie bruta incluye áreas que no se pueden cargar | Solicite la cantidad de bandejas × la superficie de cada bandeja |
| Captura de hielo por lote | kg por ciclo | La carga térmica del condensador limita el lote, independientemente de la superficie de las bandejas | Compare con la carga de agua por lote de su producto |
| Base para calcular el tiempo del ciclo | Horas, con el producto y la carga especificados | Sin especificar el producto, el tiempo del ciclo no es una cifra útil | Exija una prueba con su producto |
| Carga eléctrica instalada | kW con el voltaje y la frecuencia de alimentación | Determina si el edificio puede alojar el equipo | Aprobación del ingeniero de planta antes de hacer el pedido |
| Rango de temperatura de los estantes | °C, mínimo y máximo | Determina qué recetas se pueden procesar | Registro de la prueba de aceptación en fábrica |
| Límites del suministro | Estaciones incluidas | La principal causa de diferencias entre cotizaciones | Lista de inclusiones, estación por estación |
| Especificación de barrera del empaque | Valores objetivo de OTR y WVTR | El producto vuelve a absorber humedad del aire después de la descarga | Informes de pruebas ASTM D3985 y ASTM F1249 |
Hay otros dos puntos que deben incluirse en la misma solicitud y que suelen olvidarse. El material y la cantidad de las bandejas, porque su diseño influye tanto en la mano de obra de limpieza como en la superficie útil de las bandejas; y si la bolsa especificada es reciclable en el mercado de destino, porque esa restricción puede obligar a cambiar la estructura de barrera en una etapa avanzada del proyecto. Si una cotización omite una conexión con las instalaciones o no especifica quién se encarga de la validación, no es más barata: tiene un alcance menor. Shengtu publica su propia explicación de estos límites en la página de su línea de premios liofilizados para mascotas, donde también indica qué responsabilidades corresponden a las instalaciones del comprador.
Hacia dónde se dirige la capacidad de producción de premios liofilizados para mascotas
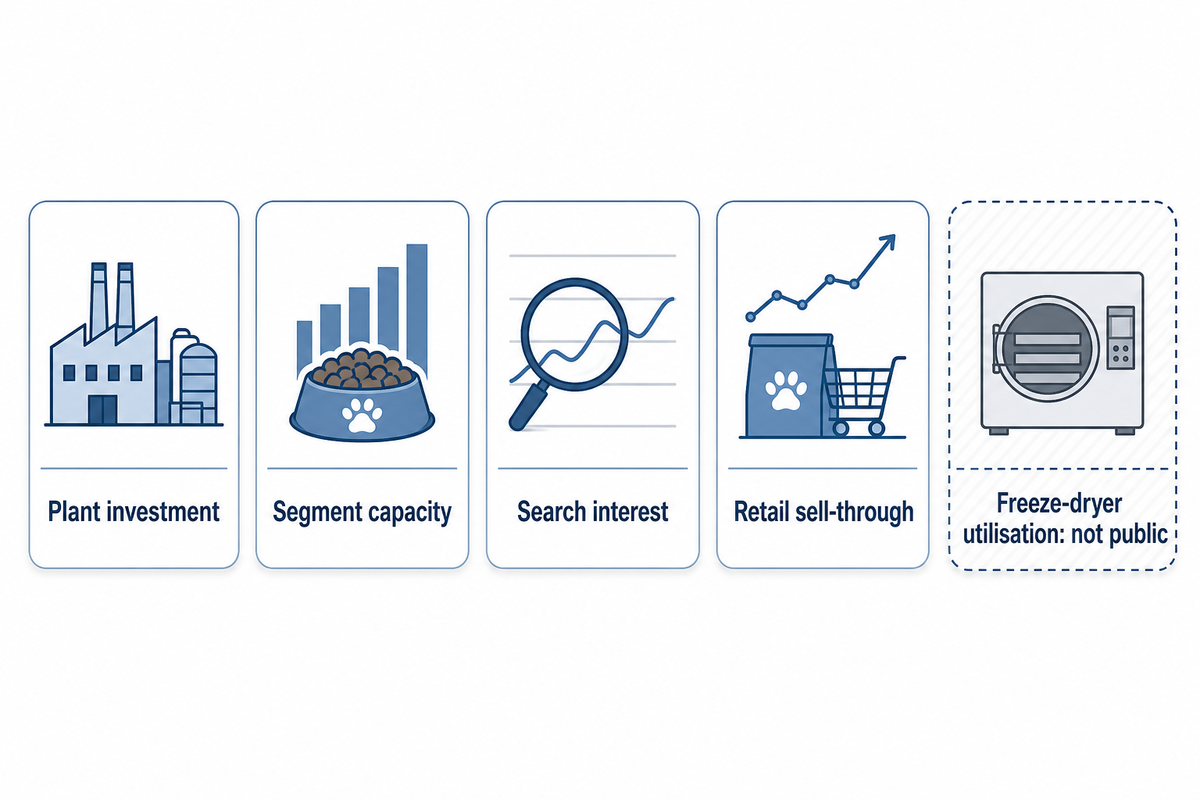
La respuesta honesta, primero: con los datos disponibles públicamente no se puede responder la pregunta que realmente se hacen los compradores: ¿hay espacio para mis toneladas? Se citan cuatro cantidades distintas como si fueran una sola, y ninguna mide qué tanto se están usando las cámaras instaladas. Saber qué dato falta es más útil que confiar en un pronóstico basado en el dato equivocado.
Se citan indistintamente cuatro cantidades distintas. La inversión en plantas de alimentos para mascotas está bien documentada: en un artículo publicado en Petfood Industry en junio de 2026, Rostyslav Vovk, presidente de Kormotech, registra 40 grandes proyectos de producción completados entre 2020 y 2022, el doble que en los tres años previos a la pandemia, y más de 1.5 mil millones de dólares estadounidenses invertidos en plantas nuevas y ampliaciones desde principios de 2023 hasta mediados de 2024. La capacidad del segmento de productos liofilizados está documentada por separado: Petsource by Scoular completó una ampliación de 75 millones de dólares que añadió 70,000 pies cuadrados y triplicó su capacidad de liofilización. El interés de búsqueda es una tercera cantidad: nuestra propia medición muestra que el interés comercial en la fabricación de premios para mascotas está aproximadamente 174 por ciento por encima del nivel de hace tres años. La venta al consumidor en tiendas es la cuarta.
Ninguna de esas cuatro mediciones indica lo único que determina si conviene añadir una cámara: qué tanto se están utilizando los equipos de liofilización ya instalados. Esa cifra no es pública.
Lo que queda es aplicar un criterio, más que hacer un pronóstico. Vovk sostiene que el exceso de capacidad presiona los márgenes, fortalece la posición de los minoristas en las negociaciones e impulsa las marcas propias por encima de las marcas comerciales, y que el mercado pasa de premiar la escala a premiar la diferenciación. Un lector de ese mismo artículo planteó la prueba desde el punto de vista del comprador con aún más precisión: al invertir en capacidad de producción, un fabricante debería fijarse en el crecimiento del volumen y no en el del valor, porque el volumen no depende de la inflación; la pregunta real es si el mercado puede absorber las toneladas adicionales. Antes de comprometer capital, responda esa pregunta para su propio canal, en kilogramos. Que la demanda del mercado llegue a un canal minorista no significa que las toneladas salgan de una planta, y los premios liofilizados ocupan una posición competitiva distinta a la de los alimentos a granel para animales, precisamente porque compiten por calidad y no por precio. Nada de este argumento depende de un aditivo, una tendencia en formulación ni un pronóstico de mercado.
⚠️ Importante
Las cifras de volumen de búsqueda de este artículo se miden con herramientas de palabras clave que reportan valores agrupados y redondeados. El interés de búsqueda no equivale a la demanda ni permite pronosticar las ventas. Aquí solo se usa para comparar la tendencia del interés comercial con la del interés de los consumidores.
Acerca de este análisis
Fabricamos equipos para producir alimentos y premios liofilizados, croquetas y otros formatos, y trabajamos tanto con marcas emergentes como con marcas consolidadas. Por eso, esta guía señala dónde están nuestros intereses comerciales: en la sección sobre fabricación propia frente a fabricación por contrato, recomendamos no comprar una cámara si aún no están definidos el volumen, la cantidad de SKU o quién será responsable de la inocuidad alimentaria. Las cifras de procesos, costos y regulaciones provienen de investigaciones publicadas, documentos de la FDA y fuentes identificadas del sector, no de nuestro propio material de ventas.
Preguntas frecuentes
P: ¿Cómo se vende legalmente alimento liofilizado para mascotas en Estados Unidos?
Necesita una instalación que opere conforme a 21 CFR Part 507 y cuente con un plan escrito de inocuidad alimentaria, además de etiquetas que cumplan los requisitos estatales para alimentos para animales y los de AAFCO.
Necesita una instalación que opere conforme a 21 CFR Part 507 y cuente con un plan escrito de inocuidad alimentaria, además de etiquetas que cumplan los requisitos estatales para alimentos para animales y los de AAFCO. La subparte C de Part 507 exige controles preventivos por escrito, y el control que usted designe debe validarse para su producto. Todo producto que contenga Salmonella, Listeria monocytogenes o E. coli O157:H7 está adulterado, independientemente del nivel detectado. Las etiquetas con declaraciones de adecuación nutricional para perros y gatos se evalúan según los perfiles de AAFCO, y las declaraciones veterinarias o de salud también deben estar debidamente fundamentadas. Los requisitos de registro y licencia varían según el estado; confirme las obligaciones federales y estatales antes de enviar productos.
P: ¿Qué empresas fabrican premios liofilizados para mascotas?
Los premios liofilizados para mascotas los fabrican principalmente empresas de manufactura por contrato y marca privada, no las marcas cuyos nombres aparecen en la bolsa. Las instalaciones se concentran en Estados Unidos, Turquía, China, Nueva Zelanda y Reino Unido.
La categoría está atendida principalmente por instalaciones de manufactura por contrato y marca privada, no por marcas que operan sus propias cámaras. Los resultados de búsqueda de este término están dominados por fabricantes por contrato en Estados Unidos, Turquía, China, Nueva Zelanda y Reino Unido. Para una marca que ingresa a esta categoría, esa concentración ya es un dato importante: la ruta habitual al mercado empieza con un fabricante por contrato, y se añade capacidad propia cuando el volumen y la responsabilidad sobre la inocuidad alimentaria lo justifican.
P: ¿El alimento liofilizado para mascotas está crudo o cocido?
La liofilización por sí sola no cocina ni esteriliza nada, así que el premio liofilizado conserva la condición de la materia prima antes de entrar en la cámara: si entra cruda, el producto terminado sigue siendo crudo y simplemente se le ha quitado el agua; la FDA lo considera una categoría de alimentos crudos.
La liofilización por sí sola no cocina ni esteriliza, así que el producto conserva la condición que tenía antes de entrar en la cámara. Si la materia prima entra cruda, el premio terminado es un producto crudo que se ha secado, ya sea que el ingrediente fuera un ave, como pollo o pavo, o una proteína poco común, como venado. El programa de muestreo de la FDA clasifica los alimentos crudos liofilizados para perros y gatos junto con los alimentos crudos congelados y deshidratados. Cualquier cocción, pasteurización o tratamiento a presión debe realizarse en una etapa aparte y validada.
P: ¿En qué se diferencia el alimento liofilizado para mascotas del deshidratado?
La liofilización elimina el hielo por sublimación al vacío, sin aplicar calor, mientras que la deshidratación evapora el agua con aire caliente. En la práctica, las piezas liofilizadas conservan su forma, porosidad y nutrientes sensibles al calor, mientras que las deshidratadas se encogen y pueden endurecerse en la superficie.
La liofilización elimina el hielo por sublimación al vacío, sin aplicar calor; la deshidratación evapora el agua con aire caliente. Las diferencias prácticas son estructurales y nutricionales. Las piezas liofilizadas conservan su forma y porosidad originales, se rehidratan rápidamente y retienen los nutrientes sensibles al calor. El secado con aire caliente encoge las piezas y puede endurecer su superficie, dejando húmedo el interior; en productos agrícolas, se ha reportado una pérdida de hasta 70 por ciento del contenido de vitamina C, carotenoides y compuestos fenólicos. En cuanto al costo, la liofilización consume de 600 a 1,000 kWh por kilogramo de agua eliminado, por lo que es mucho más costosa de operar.
P: ¿Por qué es tan costoso producir alimento liofilizado para mascotas?
Porque se paga por kilogramo de agua eliminado, no por kilogramo de producto, y porque el proceso se realiza por lotes y no se puede acelerar: las cifras publicadas sitúan el consumo de energía entre 600 y 1,000 kWh por kilogramo de agua y los costos operativos entre 50 y 70 por ciento del costo total de producción.
Porque se paga por kilogramo de agua eliminado y porque el proceso se realiza por lotes y no se puede acelerar. Las cifras publicadas sitúan el consumo de energía entre 600 y 1,000 kWh por kilogramo de agua eliminado y los costos operativos entre 50 y 70 por ciento del gasto total de producción en aplicaciones alimentarias; se señala que la operación por lotes es la causa. La materia prima aumenta el costo: si un premio comienza con 70 por ciento de humedad, la mayor parte de la masa que entra a la cámara es agua que usted paga por sublimar. Tenga en cuenta que la afirmación, muy citada, de que el costo de la liofilización está dominado por la inversión de capital proviene de modelos farmacéuticos de viales con cargas de agua muy pequeñas, y no describe una línea de producción de alimentos.
P: ¿Las mascotas pueden contraer parásitos por los premios liofilizados?
El secado no es una etapa validada para eliminar patógenos o parásitos, así que el control debe provenir de otra parte del proceso: de la selección de ingredientes, de un tratamiento previo validado o de ambos, junto con un plan escrito de inocuidad alimentaria que indique quién es responsable.
El secado no es una etapa validada para eliminar patógenos o parásitos, así que el control debe provenir de otra parte del proceso: de la selección de ingredientes, de un tratamiento previo validado o de ambos.
P: ¿El alimento liofilizado para mascotas contiene conservadores?
Por lo general, no, porque al eliminar el agua hasta alcanzar una actividad de agua baja, el producto se conserva estable en anaquel y los microorganismos que lo deterioran ya no pueden crecer. Aun así, es común incluir desecantes en los empaques minoristas que no están sellados al vacío, como protección adicional contra la entrada de humedad.
Por lo general, no, porque al eliminar el agua hasta alcanzar una actividad de agua baja, el producto se conserva estable en anaquel. La mayoría de los operadores no ve motivos para añadir conservadores a un producto que liofiliza, y los desecantes siguen siendo comunes en los empaques que no están sellados al vacío.
Artículos relacionados
- Línea de extrusión de croquetas secas: guía de control del proceso, la alternativa continua a este proceso por lotes
- Línea de secado de premios de carne para mascotas: la opción de aire caliente para premios que no necesitan conservar su estructura
- Dimensionamiento de equipos de liofilización industrial: carga de agua y superficie de bandejas a nivel de máquina
- Secador de aire caliente con banda de malla: cuándo conviene el secado continuo
- Línea de liofilización de frutas y verduras: los productos agrícolas requieren decisiones propias de pretratamiento
- Línea de liofilización de carne y mariscos: una aplicación cercana a la industria de alimentos para consumo humano
Referencias y fuentes
- Aplicación de la tecnología de liofilización en la industria alimentaria: una revisión Foods, 2026
- Consejos prácticos para el diseño científico del proceso de liofilización Tchessalov et al., 2023
- Desarrollo de procesos de liofilización y problemas de escalado emergentes Patel et al., 2011
- Análisis del flujo de calor y evaluación de la cinética de secado durante la liofilización de frutas Foods, 2023
- Análisis económico de un ciclo de liofilización Processes, 2020 (alcance limitado a viales farmacéuticos)
- Eficacia e inocuidad del procesamiento de alimentos a alta presión Opinión científica de EFSA
- Impacto de la congelación y la liofilización en Lactobacillus rhamnosus GG
- Revisión del secado de productos cárnicos y los cambios asociados Frontiers in Nutrition, 2022
- Asignación del CVM para recolectar muestras oficiales de alimentos crudos para perros o gatos Administración de Alimentos y Medicamentos de Estados Unidos
- Carta de advertencia 645467 Administración de Alimentos y Medicamentos de Estados Unidos, 2023
- Actividad de agua (aw) en los alimentos: guía técnica de inspección Administración de Alimentos y Medicamentos de Estados Unidos
- 21 CFR Part 507: controles preventivos para alimentos destinados a animales Código Electrónico de Regulaciones Federales
- Cinco respuestas sobre la producción de alimentos liofilizados para mascotas Petfood Industry, 2 de septiembre de 2025
- Cuando la capacidad de producción de alimentos para mascotas supera la demanda, ¿qué debe hacer un fabricante? Petfood Industry, 22 de junio de 2026
- Muenster Milling 2.0 Pet Food Processing
- La frontera de la liofilización: los últimos avances en equipos de liofilización Pet Food Processing