Связаться с компанией Shengtu Bufan

Линия для консервов и продуктов в пакетах с ретортной стерилизацией
Линия ретортной стерилизации консервов и продуктов в пакетах
Shengtu проектирует линии ретортной стерилизации, которые на одной компоновке выполняют нарезку кубиками, фасовку, стерилизацию, сушку воздухом и маркировку консервов и продуктов в пакетах. Укажите продукт, тип тары и целевой выпуск продукции — мы подготовим конфигурацию линии, перечень оборудования и письменное коммерческое предложение.
Коммерческое предложение
Коммерческое предложение проверит инженер; срок — 1 рабочий день
Срок изготовления
Изготовление полной линии занимает 45–70 рабочих дней
Точность фасовки и маркировки
Точность фасовки — в пределах 3 %, точность маркировки — до ±1 mm в стандартной конфигурации линии
Исходные данные для процесса
- Для начала работы нужны фотографии продукта, чертежи компоновки предприятия и письменные требования к процессу
Требования к конфиденциальности, доступу к данным и обращению с чертежами и сведениями о продукте согласовываются в рамках проекта.
Кратко о линии ретортной стерилизации
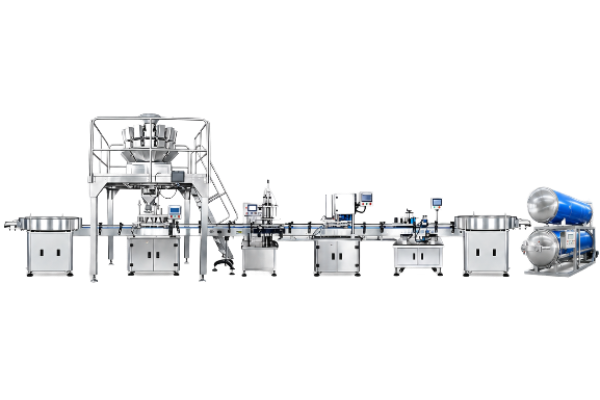
Линия ретортной стерилизации — это производственная линия из 5 станций, которая фасует пищевой продукт в банки, стеклянные банки, лотки или пакеты, а затем проводит тепловую обработку герметично упакованного продукта в ретортном автоклаве под давлением до достижения промышленной стерильности. В результате получают продукты длительного хранения, которые можно хранить при комнатной температуре без охлаждения. Это практический результат промышленной стерилизации.
Недостаточная тепловая обработка создаёт риск порчи; избыточная ухудшает текстуру и цвет продукта
Укажите продукт и параметры тары — мы настроим цикл с учётом этих данных, а не только характеристик оборудования
Запросить предложение по линии→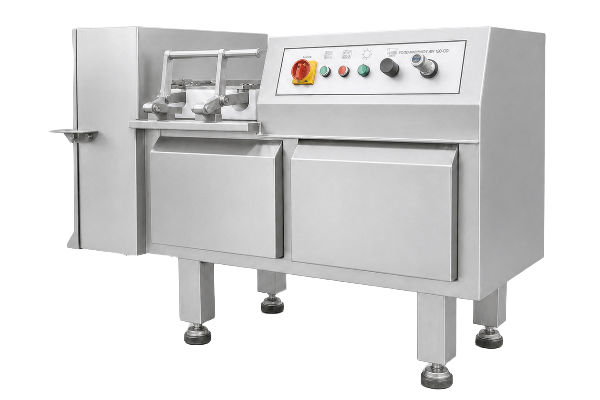
-
01
Срок подготовки коммерческого предложения
В течение 1 рабочего дня; предложение проверяет инженер-технолог
-
02
Изготовление полной линии
45–70 рабочих дней после согласования компоновки
-
03
Изготовление отдельной машины
20–30 рабочих дней для стандартной конфигурации; 40–55 рабочих дней для индивидуальной конфигурации
-
04
Минимальный заказ
Одна машина или полная линия — минимальный объём заказа не установлен
-
05
Точность линии
Точность фасовки — в пределах 3 %, маркировки — до ±1 mm в стандартной конфигурации
-
06
Перед упаковкой в ящики
Приёмочные испытания на заводе проводят на вашем продукте и в вашей таре
Возможности линии: нарезка кубиками, фасовка, стерилизация, сушка и маркировка
Эффективность линии для консервов зависит от самого слабого этапа передачи продукта между станциями. Мы проектируем все 5 станций линии консервирования под единые параметры тары, чтобы схемы укладки в корзины, масса наполнения и шаг конвейера согласовывались на каждом этапе. Фасовка, обработка и стерилизация выполняются по единой спецификации — именно на этом этапе пищевого производства безопасность и качество либо сохраняются, либо нарушаются.
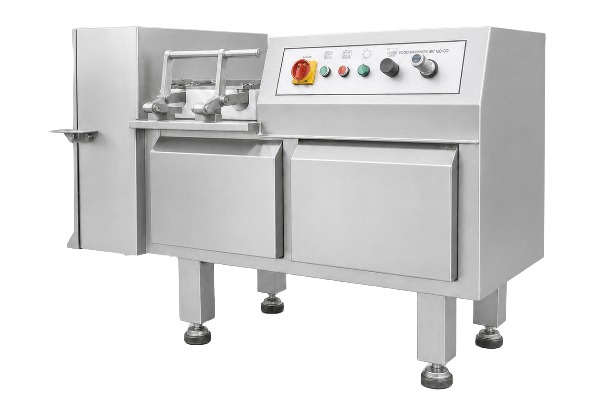
Станция 1 — нарезка кубиками и подготовка продукта
Кубикорезка нарезает фрукты и овощи, мясные блоки и твёрдые продукты кубиками одинакового размера, а затем подаёт их прямо к фасовочной машине. Именно размер частиц позволяет предсказуемо рассчитать теплопередачу внутри тары на последующих этапах цикла.
- Ширина режущей ленты 240 mm; мощность привода 1,5 kW; питание 380 V/50 Hz
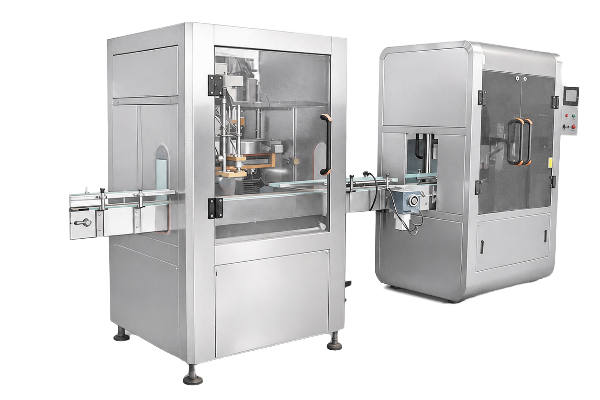
Станция 2 — фасовка и передача на герметизацию
Фасовочная машина дозирует продукт в жестяные банки, стеклянные банки, бутылки или пакеты с заданной массой наполнения и передаёт герметично закрытую тару в зону загрузки. Масса наполнения и свободное пространство над продуктом — параметры процесса, а не декоративные настройки: от них зависит скорость достижения нужной температуры внутри упаковки.
- Выпуск — 2 800 бутылок в час; точность фасовки — в пределах 3 %
- Укупорочное оборудование и закаточные механизмы подбираются под тип поставляемой вами тары
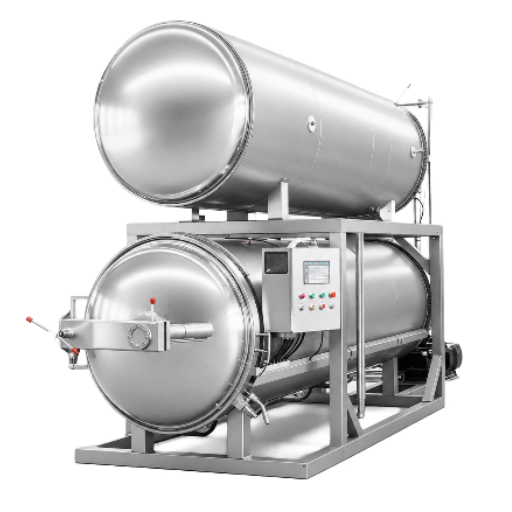
Станция 3 — ретортная стерилизация
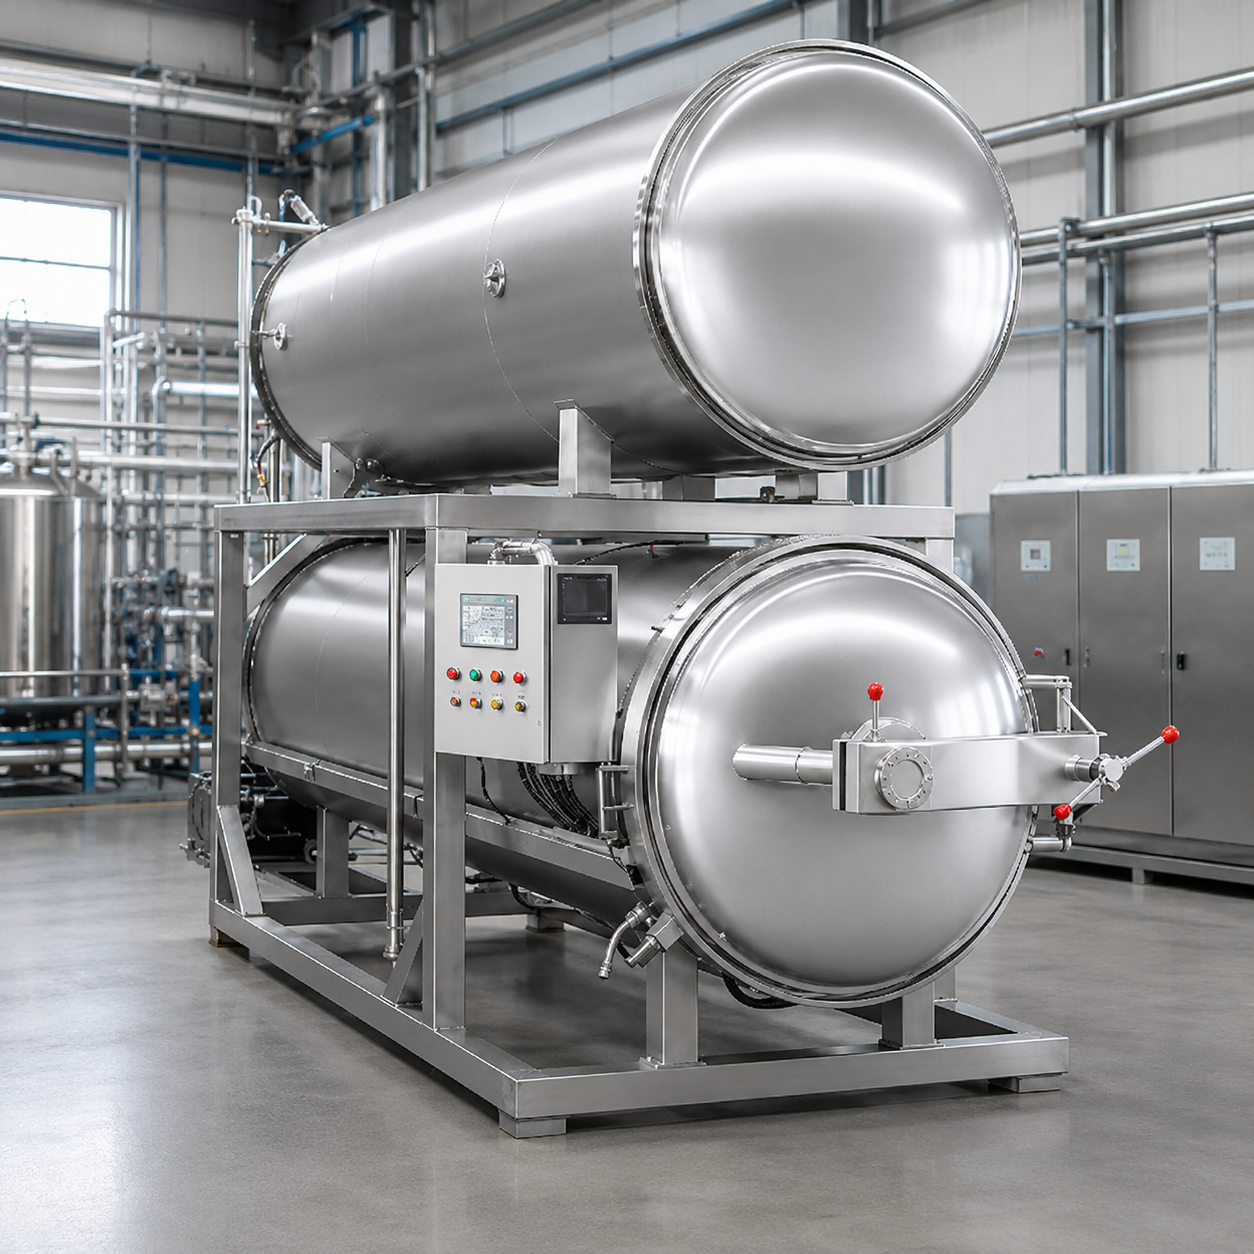
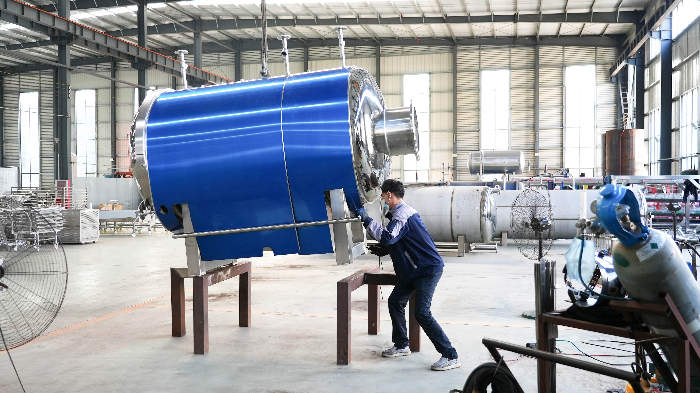
На этой станции пищевой продукт стерилизуется в собственной герметичной упаковке: корзины загружают, из камеры удаляют воздух, доводят её до заданных температуры и давления, выдерживают продукт, а затем охлаждают при контролируемом избыточном давлении. Автоклав изготавливается на одной из 4 собственных производственных площадок. В коммерческом предложении указывается площадка, на которой будет изготовлена каждая машина из перечня оборудования.
- Камера: внутренний диаметр 1 200 mm × корпус 3 600 mm, 24 корзины, объём загрузки 2 m³
- Один автоклав поддерживает режимы с паром, циркуляцией горячей воды, водяным орошением и водяной ванной
- Подпиточный насос 7,5 kW и циркуляционный насос 5,5 kW работают поочерёдно
- Система управления на базе PLC с сенсорным экраном хранит циклы стерилизации в виде именованных технологических рецептов, ведёт запись данных и обрабатывает аварийные сигналы
- Собственная система управления и платформа STUnit автоматизируют операции, в которых действия оператора могли бы изменить параметры процесса
Станция 4 — сушка воздухом
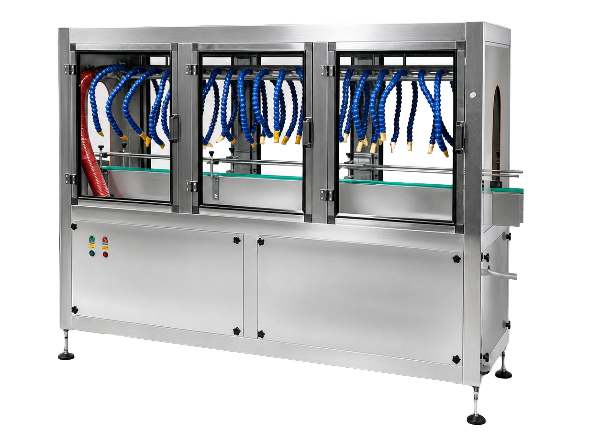
На влажные банки и пакеты нельзя нанести этикетку; кроме того, в коробке они подвержены коррозии. Двусторонние воздушные ножи удаляют воду с поверхности до подачи упаковки на этикетировочную машину — именно этот этап чаще всего ограничивает производительность линии ретортной обработки продуктов в пакетах.
- Сжатый воздух 0,8 MPa, мощность около 2,5 kW, переменный ток 220 V/50 Hz
- Время сушки рассчитывается с учётом самой медленной тары в вашей линейке
Станция 5 — маркировка и завершающий этап линии
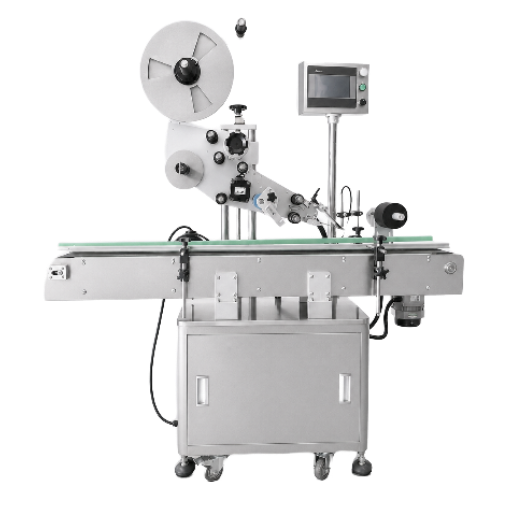
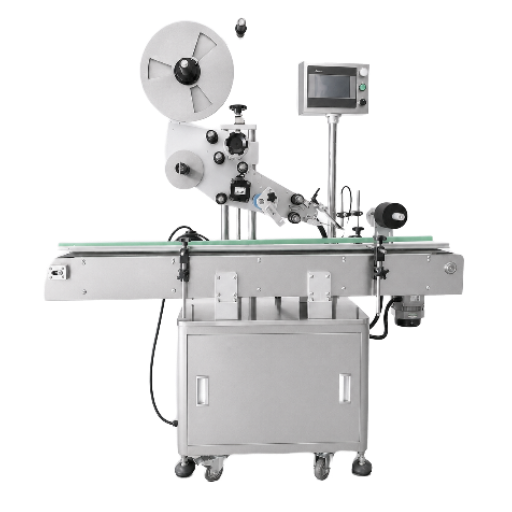
Этикетировочная машина наносит на высушенную тару этикетку вашего бренда и завершает линию. Доступны шаговые и сервоприводы; выбор зависит от скорости, необходимой для вашей упаковки.
- Длина этикетки 6–250 mm, ширина этикетки 6–130 mm, внешний диаметр рулона 280 mm
- 40–150 шт/мин с шаговым приводом, 50–200 шт/мин с сервоприводом
- Шкафы управления с низким уровнем программирования и шлюзы с поддержкой нескольких протоколов подключают готовую линию к системам предприятия
Виды тары и упаковки для стерилизации
Тип тары определяет дальнейший процесс: режим нагрева автоклава, необходимость избыточного давления, схему укладки загрузки и скорость сушки упаковки. Упаковка для ретортной обработки отличается от обычной пищевой упаковки: каждая из перечисленных ниже разновидностей должна выдерживать полный цикл без повреждений.
Металлические банки
- Для консервированных продуктов, фруктов, соусов и кормов для домашних животных в банках
- Укладываются в корзины с разделительными пластинами
- Насыщенный пар не требует избыточного давления: его выдерживает жёсткая стенка банки
Пакеты из алюминиевой фольги
- Готовые блюда, мясные продукты и соусы
- Укладываются плашмя в лотки с пазами при постоянной толщине упаковки
- Избыточное давление поддерживается при нагреве и охлаждении, а не только во время тепловой обработки
Гибкие вакуумные пакеты
- Пищевые продукты в гибкой упаковке и вакуумные упаковки
- Укладываются в один слой, чтобы верхняя упаковка не давила на шов
- Избыточное давление обязательно: упаковка сама не создаёт противодавления
Пластиковые лотки и миски
- Готовые блюда, порционные упаковки риса и лапши, порции кормов для домашних животных
- Профильные лотки удерживают упаковку, не позволяя плёнке крышки отойти
- Избыточное давление защищает плёнку — самое уязвимое место упаковки
Стеклянные банки и бутылки
- Соусы, консервированные фрукты и напитки
- Мягкие прокладки не дают стеклянной таре соприкасаться
- Плавный нагрев вместе с избыточным давлением снижает риск термического удара по стеклу
Упаковка влажных кормов для домашних животных
- Влажные корма для домашних животных в пакетах, лотках и банках
- В корзины смешанной загрузки можно поместить упаковки нескольких размеров
- Для любой гибкой и полужёсткой упаковки требуется избыточное давление
Другой тип тары
Пришлите чертёж тары или фотографию образца — мы подтвердим режим нагрева, схему укладки в корзины и профиль противодавления в коммерческом предложении.
Матрица совместимости типов упаковки и режимов нагрева
Так мы подбираем ретортный автоклав до обсуждения цены. Если для выбранного режима требуется избыточное давление, в спецификацию с самого начала включают воздушный компрессор и контур управления давлением.
| Тип упаковки | Насыщенный пар | Пар и воздух | Погружение в воду | Водяное орошение |
|---|---|---|---|---|
| Металлические банки | Подходит — жёсткая стенка выдерживает давление | Подходит | Подходит | Подходит |
| Пакеты из алюминиевой фольги | Не рекомендуется — шов деформируется | Требуется избыточное давление | Требуется избыточное давление | Требуется избыточное давление |
| Гибкие вакуумные пакеты | Не рекомендуется — упаковка расширяется | Требуется избыточное давление | Требуется избыточное давление | Требуется избыточное давление |
| Пластиковые лотки и миски | Не рекомендуется — плёнка крышки отходит | Требуется избыточное давление | Требуется избыточное давление | Требуется избыточное давление |
| Стеклянные банки и бутылки | Не рекомендуется — возможен термический удар | Требуется избыточное давление | Предпочтительный режим с плавным нагревом | Только при контролируемом нагреве |
| Упаковка влажных кормов для домашних животных | Только для банок | Требуется избыточное давление | Требуется избыточное давление | Требуется избыточное давление |
Режимы нагрева ретортного автоклава и варианты процесса
На пищевых производствах говорят «реторт», а в лабораториях — «автоклав». Промышленный реторт — это пищевой автоклав, рассчитанный на одну задачу: обработку герметично упакованных пищевых продуктов в сосуде под давлением. На разных предприятиях различаются теплоноситель и способ его передачи продукту.
| Режим нагрева | Теплопередача | Температура теплоносителя | Подходящая тара | Место изготовления |
|---|---|---|---|---|
| Насыщенный пар | Конденсация пара на стенках | 115°C to 121°C (240–250°F) при 15–20 psi | Металлические банки | Собственная площадка |
| Смесь пара и воздуха | Принудительная циркуляция смеси пара и воздуха | Тот же диапазон, с добавлением воздуха | Пакеты, лотки, стеклянные и металлические банки | Собственная площадка |
| Погружение в воду | Циркуляция горячей воды | Тот же диапазон, водяной столб | Стеклянные банки, пакеты, лотки | Собственная площадка |
| Водяное орошение | Вода распыляется над корзинами | Тот же диапазон, малый объём воды | Пакеты, лотки, металлические банки | Собственная площадка |
Указанное выше место изготовления относится к стандартной конфигурации. 4 собственные производственные площадки охватывают около 80 % основных категорий нашего оборудования; остальное производят постоянные партнёры. Место изготовления каждой машины из перечня оборудования указывается в письменном виде вместе с коммерческим предложением.
Стерилизация насыщенным паром и смесью пара с воздухом
Стерилизация паром в паровом реторте — самый простой режим: насыщенный пар под давлением конденсируется на таре и отдаёт скрытую теплоту, нагревая загрузку до указанных выше температур. Сам по себе пар не создаёт противодавления, поэтому среда только с паром, без добавления воздуха, подходит для жёстких металлических банок. Добавление воздуха позволяет использовать тот же автоклав для обработки пакетов и лотков.
Режимы с погружением в воду и водяным орошением
В ретортах с погружением загрузка находится под столбом нагретой воды. Это обеспечивает плавный нагрев стеклянной и хрупкой упаковки; такой режим мы выбираем, когда нужно избежать термического удара. Водяной реторт с орошением расходует значительно меньше воды, подходит для смешанной загрузки пакетов и лотков и быстрее охлаждает продукцию в конце цикла.
Контроль избыточного давления при обработке пакетов и лотков
При нагреве пространство над продуктом в герметичном пакете расширяется. Без внешнего противодавления нагрузка приходится на шов. Система управления избыточным давлением отдельно от температуры повышает и снижает давление в камере по заданной кривой, сохраняя целостность упаковки во время обработки.
Перемешивание как способ управления процессом
Более высокая температура и длительная обработка не всегда повышают безопасность и могут ухудшить качество продукта. В опубликованном обзоре ретортной обработки чрезмерный запас по безопасности назван одной из основных причин потери питательных веществ; сокращение длительности процесса может улучшить результат.
Характеристики линии, производительность и стандартные сроки изготовления
Параметры изготовления приведены для стандартной конфигурации линии для консервов из 5 станций. Размер камеры, количество корзин и расчётная нагрузка насосов определяют производительность и потребность в инженерных коммуникациях, поэтому эти параметры ретортного оборудования следует сверить с условиями вашего предприятия.
| Станция | Характеристика | Что мы изготавливаем | Стандартный срок изготовления |
|---|---|---|---|
| Кубикорезка | Ширина режущей ленты | 240 mm (9.4 in) | 20–30 рабочих дней |
| Кубикорезка | Мощность и габариты | 1,5 kW; 1 200 × 680 × 860 mm (47,2 × 26,8 × 33.9 in) | 20–30 рабочих дней |
| Фасовочная машина | Выпуск продукции и точность | 2 800 бутылок в час; точность — в пределах 3 % | 20–30 рабочих дней |
| Фасовочная машина | Мощность и габариты | 6,5 kW; 2 000 × 1 500 × 2 000 mm (78,7 × 59,1 × 78.7 in) | 20–30 рабочих дней |
| Ретортный автоклав | Размер камеры | Внутренний диаметр 1 200 mm × корпус 3 600 mm (47,2 × 141.7 in) | 40–55 рабочих дней |
| Ретортный автоклав | Загрузка корзин | 24 корзины размером 900 × 800 × 130 mm; объём загрузки 2 m³ (70,6 ft³) | 40–55 рабочих дней |
| Ретортный автоклав | Температура и давление | Максимальная рабочая температура 143 °C (289 °F); расчётное давление 0,35 MPa (50,8 psi); максимальное рабочее давление 0,3 MPa (43,5 psi) | 40–55 рабочих дней |
| Ретортный автоклав | Гидростатическое испытание | 0,44 MPa (63,8 psi) | 40–55 рабочих дней |
| Ретортный автоклав | Комплект насосов | Подпиточный насос 7,5 kW и циркуляционный насос 5,5 kW | 40–55 рабочих дней |
| Ретортный автоклав | Материал поверхностей, контактирующих с продуктом | Корпус, корзины и внутренние элементы из нержавеющей стали 304 | 40–55 рабочих дней |
| Воздушная сушильная установка | Подача воздуха и электропитание | Сжатый воздух 0,8 MPa (116 psi); мощность около 2,5 kW; переменный ток 220 V/50 Hz | 20–30 рабочих дней |
| Этикетировочная машина | Диапазон размеров этикетки | Длина 6–250 mm (0,24–9,84 in); ширина 6–130 mm (0,24–5,12 in) | 20–30 рабочих дней |
| Этикетировочная машина | Скорость и точность | 40–150 шт/мин с шаговым приводом или 50–200 шт/мин с сервоприводом; точность до ±1 mm | 20–30 рабочих дней |
| Полная линия | Интеграция оборудования и электропроводки | Все 5 станций согласованы с одним ассортиментом металлических и стеклянных банок, лотков или пакетов | 45–70 рабочих дней |
[ PROC-REQ-02 ]
Краткая информация для отдела закупок
- Фактор, определяющий габариты: корпус длиной 3 600 mm и свободное пространство для корзин с обоих концов
- Фактор, определяющий потребность в инженерных коммуникациях: подача пара, сжатый воздух 0,8 MPa и комплект насосов 7,5 kW и 5,5 kW
- Для согласования компоновки нужны чертежи предприятия с высотой потолка, проёмами дверей и лифтов, а также допустимой нагрузкой на пол
Факторы цены, условия оплаты и условия поставки
Единого прайс-листа на ретортные линии нет: стоимость зависит от типа тары, производительности автоклава, уровня автоматизации, конфигурации инженерных коммуникаций и требований страны назначения. До подготовки коммерческого предложения можно определить структуру затрат.
4 фактора, влияющих на цену
Ассортимент тары и переналадка
Линия для одного типа тары — только металлических банок или только пакетов — обходится дешевле всего. Каждый дополнительный размер упаковки требует оснастки для корзин, регулировки конвейера и отдельного проверенного технологического рецепта.
Производительность автоклава и длительность цикла
Объём камеры и длительность цикла определяют количество партий продукции за смену. В линейке конфигураций ретортов один автоклав большего размера и два меньших могут обеспечивать совершенно разный выпуск продукции за смену при сопоставимой стоимости.
Подача инженерных коммуникаций и расход пара
Потребность в паре достигает максимума при удалении воздуха в первые минуты каждого цикла; именно эту пиковую нагрузку должен обеспечивать котёл. Если к одному котлу подключено несколько автоклавов, разнесённое по времени начало циклов снижает пиковую нагрузку.
Уровень автоматизации и страна назначения
Автоматическая загрузка корзин, интеграция линии и подключение к системам предприятия закладываются в объём проекта, а не добавляются позднее как отдельные опции. Напряжение, частоту, давление пара и документацию на сосуд под давлением для страны назначения проверяют по каждому пункту с учётом её нормативных требований.
Условия оплаты и поставки
- Оплата 30 % предоплаты по T/T для начала производства, 70 % остатка до отгрузки; для крупных заказов принимается безотзывный аккредитив по предъявлении
- Приёмка Заводские приёмочные испытания являются этапом исполнения договора и проводятся до наступления срока оплаты остатка
- Условия поставки Стандартные условия — FOB или CIF; EXW, CFR и DDP доступны по запросу
- Отсчёт срока изготовления Изготовление начинается после согласования чертежа компоновки и перечня оборудования; срок не включает доставку и работы по инженерным коммуникациям на объекте
Контроль качества, заводские испытания и границы соответствия требованиям
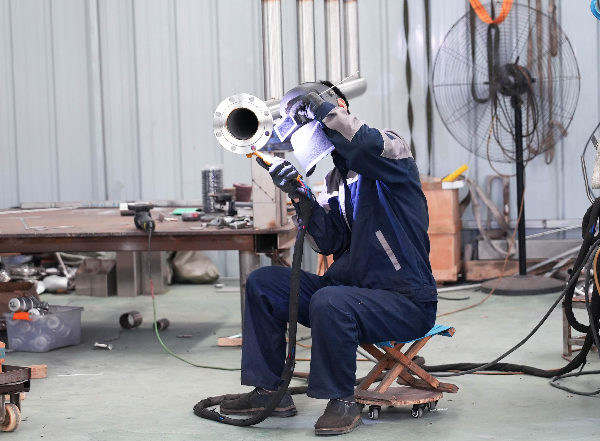
Промышленную стерильность обеспечивает процесс, а не оборудование само по себе. Мы поставляем автоклав с измеренными и задокументированными рабочими характеристиками; уполномоченный специалист по тепловой обработке на вашем предприятии определяет цикл для вашего продукта и загрузки.
Предотгрузочные испытания и документирование распределения температуры
- Испытание безопасности под давлением перед началом остальных работ проверяется прочность сосуда под давлением
- Испытание без загрузки проверяются система управления, циркуляционная система и группа клапанов
- Испытание распределения тепла регистрируются равномерность температуры в камере и проникновение тепла
- Испытание с имитацией загрузки проверяется работа загруженного автоклава в режиме стерилизации
- Проверка блокировок всей линии все 5 станций работают одновременно для проверки последовательности операций
Промышленная стерильность: кто устанавливает утверждённый процесс
Согласно 21 CFR Part 113 утверждённый процесс для консервированных продуктов с низкой кислотностью должны устанавливать квалифицированные специалисты, обладающие экспертными знаниями в области тепловой обработки. Эта обязанность лежит на производителе пищевой продукции и его уполномоченном специалисте; поставщик оборудования не может выполнить её за вас.
- Время выхода на режим не равно времени выдержки. В журнале партии эти интервалы указывают отдельно, поэтому время выдержки, которое можно предъявить аудитору, — это время при температуре процесса
- Распределение температуры необходимо установить и задокументировать для используемого ретортного автоклава
- Свободное пространство над продуктом, его консистенция, масса наполнения и активность воды влияют на результат. Поэтому новый размер упаковки делает прежний утверждённый процесс недействительным
- Давление и температуру регистрируют для каждой партии, чтобы восстановить данные микробиологического процесса при аудите
- Целевые микроорганизмы в упаковках с низкой кислотностью — спорообразующие бактерии, в том числе патогенные и термоустойчивые бактерии, вызывающие порчу. Поэтому микробиологическая безопасность определяется в точке с самым медленным нагревом — именно там проводят контрольное измерение
Сертификаты и документы, поставляемые вместе с линией
Применимые сертификаты и документы подтверждаются для конкретной модели оборудования, конфигурации и страны назначения. Документы о системе менеджмента компании проверяются отдельно от документов о соответствии продукции.
- С каждой линией поставляются руководство по эксплуатации, электрические схемы, отчёт о заводских испытаниях (FAT), сертификат соответствия и комплект экспортных документов для вашей страны назначения
- Документы компании по запросу ISO9001, ISO27001, DCMM Level 2, статус малого и среднего предприятия SRDI и статус Gazelle Enterprise
- Подтверждается для каждого заказа Сертификаты на оборудование и документация на сосуды под давлением, требуемая в стране назначения, проверяются отдельно для каждой модели и страны до выставления коммерческого предложения
КОНТРОЛЬ КАЧЕСТВА // ВАЛИДАЦИЯ
Как мы работаем: от чертежа компоновки до пусконаладочных работ
01
Отправьте исходные данные
Чтобы начать работу, достаточно фотографий продукта, чертежей компоновки предприятия и письменного описания требований к процессу.
02
Конфигурация линии
Инженер изучает сырьё, производительность, процесс и страну назначения, а затем предлагает состав оборудования по участкам.
03
Коммерческое предложение
В перечне указано происхождение каждой машины, чтобы вы знали, что изготовлено на наших предприятиях, а что — на заводе партнёра.
04
Контракт и производство
После внесения аванса в размере 30 % за вами закрепляется производственное окно, а комплект чертежей фиксируется.
05
Приёмочные испытания на заводе
Мы проводим испытания линии с вашим продуктом и тарой. До упаковки оборудования в ящики вы принимаете результаты заводских испытаний по записи или во время видеопроверки в прямом эфире.
06
Отгрузка и пусконаладочные работы
Документы поставляются вместе с линией, а пусконаладочные работы начинаются согласно утверждённой вами компоновке.
Что потребуется от вас
Зачем это нужно
Что произойдёт без этих данных
Чертежи компоновки предприятия: высота потолков, ширина дверных и лифтовых проёмов, допустимая нагрузка на пол
Определяют ориентацию сосуда, сторону загрузки корзин и путь доступа
Сосуд подходит по габаритам, но его невозможно установить на место
Тип и исполнение тары (банки, стеклянные банки, лотки, реторт-пакеты), диапазон размеров и масса наполнения
Определяют схему укладки в корзины, режим нагрева и профиль противодавления
Оснастку для корзин приходится изготавливать заново после поставки
Вязкость продукта, размер частиц и начальная температура
Определяют теплопередачу через упаковку и, следовательно, продолжительность цикла
Расчётная продолжительность цикла меняется, а планирование производительности оказывается неверным
Плановый выпуск продукции в час и график смен
Определяют объём камеры, количество сосудов и автоматизацию загрузки
Линия приобретается с неподходящей производительностью
Напряжение и частота электросети, давление пара и качество воды в стране назначения
Определяют исполнение электрооборудования, выбор насосов и состав документации
На объекте требуются доработки, прежде чем линию можно будет подключить к электросети
Пусконаладочные работы — часть согласованного объёма услуг, а не жест доброй воли: границы каждого вида работ указываются в коммерческом предложении.
- Планирование компоновки предприятия и размещения оборудования
- Рекомендации по подключению пара и воды, а также помощь с монтажом электрооборудования
- Оптимизация параметров стерилизационного процесса и пусконаладка системы распределения тепла
- Обучение операторов и рекомендации по техническому обслуживанию
- Технические консультации по видеосвязи, фотографиям и онлайн-диагностике
- Помощь инженера при решении проблем с проникновением тепла в конкретные продукты
- Долгосрочные поставки клапанов, уплотнений, датчиков, компонентов управления и других комплектующих
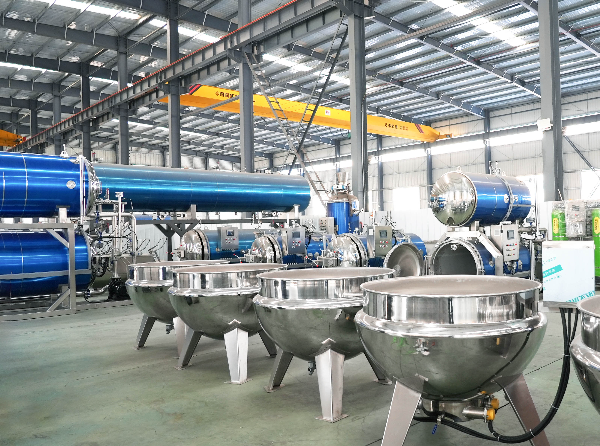
Производственная база и платформа НИОКР
Shandong Shengtu Bufan Intelligent Technology Co., Ltd. — высокотехнологичное предприятие в Вэйфане, Китай. Компания занимается исследованиями и производством оборудования для переработки пищевого сырья, а также цифровыми решениями для предприятий полного цикла.
Запланировать видеовстречуГде производятся машины
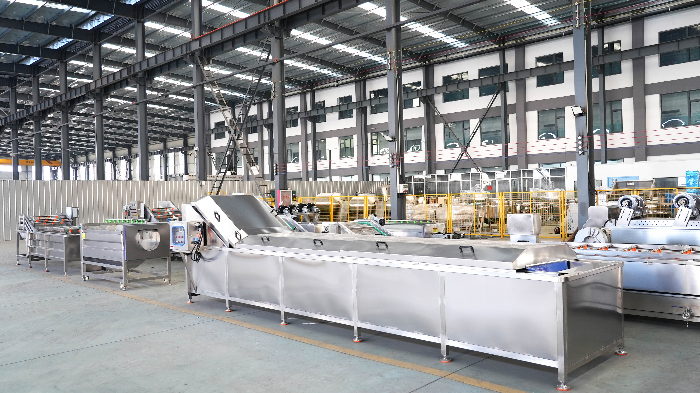
Четыре принадлежащие нам производственные базы, построенные компанией, выпускают около 80 % оборудования основных категорий. Специализированные и вспомогательные машины производятся на заводах наших давних партнёров. Собственное производство оборудования позволяет нам объединять системы управления и механические узлы в единую линию.
Система управления изнутри
В портфеле Shengtu — более 100 научно-исследовательских проектов, более 100 авторских прав на программное обеспечение и 7 патентов. Основу программного и аппаратного обеспечения составляют наша система промышленного управления и промышленная интернет-платформа STUnit: шкафы управления с низкокодовой настройкой и дистанционным управлением, шлюзы с поддержкой нескольких протоколов, а также системы технического зрения и периферийные алгоритмы, интегрируемые в линии пищевых производств.
Когда периодический автоклавный процесс — неподходящий вариант
Периодический автоклавный процесс подходит для герметично упакованных продуктов с низкой кислотностью, но не решает ряд смежных задач. Для каждого из приведённых ниже случаев есть более подходящее решение; асептические линии УВТ-обработки и линии сублимационной сушки мы производим сами.
Нагрев наполненной бутылки с соком или молочным продуктом в периодическом автоклаве ухудшает цвет и вкус, не повышая безопасность продукта. Для перекачиваемых жидкостей применяют ультравысокотемпературную обработку в сочетании с асептической переработкой и холодным розливом.
Кислые продукты не требуют обработки под давлением для достижения длительного срока хранения; такая обработка расходует энергию и ухудшает качество.
К продуктам с низкой кислотностью, требующим термической обработки, относят продукты с pH выше 4.6 и активностью воды выше 0.85.Пастеризация при атмосферном давлении обходится дешевле; для жидких продуктов, которые разливают после обработки, мы производим пластинчатые пастеризаторы.
Целые ягоды, нежные морепродукты и премиальные лакомства для домашних животных теряют структуру при полном цикле термообработки. Сублимационная сушка позволяет сохранить форму и цвет там, где автоклавный процесс этого не обеспечивает.
Периодические циклы ограничивают производительность, поскольку загрузка и выгрузка занимают время. Периодические производственные автоклавы не заменяют непрерывную систему или систему с вращением и перемешиванием для предприятия, которое круглосуточно выпускает один продукт.
Инструменты для линии автоклавной обработки консервов и продуктов в реторт-пакетах
Выберите специализированный инженерный инструмент ниже, чтобы настроить параметры стерилизации, оценить рентабельность инвестиций и проверить соответствие требованиям для вашей упаковочной линии.
-
Инженерный инструмент
Планировщик производительности линии
Оцените требования к производительности автоклава и упаковочной линии. Рассчитайте продолжительность периодического цикла, чтобы оптимизировать общую производительность предприятия.
-
Инструмент сравнения
Выбор режима нагрева
Сравните режимы нагрева паром, водяным каскадом и погружением в воду, чтобы определить наиболее энергоэффективный вариант для вашей матрицы продуктов.
-
Калькулятор рентабельности инвестиций
Оценка окупаемости системы перемешивания
Оцените возможную экономию энергии и повышение эффективности проникновения тепла при переходе на технологию вращения или возвратно-поступательного перемешивания.
-
Проверка соответствия требованиям
Готовность документации по процессу
Сопоставьте имеющиеся записи о термической обработке с требованиями FDA/USDA, чтобы убедиться, что документация о промышленной стерильности готова к аудиту.
01
Чем автоклав отличается от реторты?
Оба типа оборудования представляют собой сосуды под давлением, в которых герметично закрытую тару стерилизуют теплом. Принцип тот же, что у скороварки, но оборудование рассчитано на промышленный масштаб и документированный цикл. На пищевом предприятии такую машину называют автоклавом, а в лаборатории — автоклавом. Автоклав для пищевой промышленности работает по циклам, рассчитанным с учётом продукта, тары и загрузки, а не по фиксированной программе.
02
Чем консервирование отличается от автоклавной обработки?
Консервирование — это полный процесс промышленного производства консервов: наполнение и герметичное закрытие тары, а также термообработка, благодаря которой продукт может храниться без охлаждения. Автоклавная обработка — это этап термообработки под давлением после герметичного закрытия тары. В каждую линию для производства консервов входит автоклав, но один автоклав ещё не является линией для производства консервов.
03
Какие продукты можно стерилизовать в автоклаве?
Влажные корма для домашних животных, консервы, мясные продукты, готовые к употреблению блюда, соусы, продукты в гибкой упаковке, готовые блюда, напитки, а также фрукты и овощи в консервах при другой схеме укладки в корзины. Ограничения связаны с тарой и теплопередачей через продукт, а не с сосудом.
04
Зачем нужно избыточное давление при обработке реторт-пакетов и лотков?
При нагреве содержимого расширяется свободное пространство внутри герметично закрытого пакета. Без противодавления нагрузка приходится на шов. Избыточное давление поддерживает внешнее давление на упаковку, помогая шву сохранить форму. Для этого подходят системы «пар-воздух», с погружением в воду и распылением воды; насыщенный пар для этого не подходит.
05
Чем отличаются периодическая и непрерывная автоклавная обработка от асептической переработки?
При периодическом процессе загружают герметично закрытую тару, проводят один цикл и выгружают её. Непрерывные системы перемещают тару без остановки и подходят для очень высокого выпуска одного продукта. При асептической переработке продукт и упаковку стерилизуют отдельно, а затем проводят холодный розлив; такой процесс подходит для перекачиваемых жидкостей.
06
Может ли одна линия обрабатывать разные продукты и тару разных размеров?
Да, если эти параметры входят в проектный диапазон. При этом меняется валидация, поскольку для упаковки нового размера прежний утверждённый процесс уже недействителен.
07
Сколько стоит линия для стерилизации в автоклаве?
Фиксированной цены нет: стоимость зависит от типа и исполнения тары, производительности автоклава, уровня автоматизации, конфигурации инженерных коммуникаций и требований страны назначения. Мы не публикуем диапазон цен, который окажется неверным для большинства конфигураций. Отправьте информацию о продукте, таре и целевом выпуске продукции; письменное коммерческое предложение будет готово в течение одного рабочего дня.
08
Каковы сроки изготовления и условия оплаты?
Стандартная машина стандартной конфигурации отгружается через 20–30 рабочих дней, машина по индивидуальному проекту — через 40–55 рабочих дней; изготовление полной линии занимает 45–70 рабочих дней после утверждения компоновки. Для начала производства вносится аванс 30 % банковским переводом T/T, остаток 70 % оплачивается до отгрузки. Для крупных заказов принимается безотзывный аккредитив по предъявлении. Минимального объёма заказа нет; стандартные условия поставки — FOB или CIF.
09
Кто отвечает за разработку утверждённого процесса?
Согласно 21 CFR Part 113, утверждённый процесс для консервированных продуктов с низкой кислотностью разрабатывают квалифицированные специалисты с экспертными знаниями в области термической обработки; ответственность за это несёт производитель пищевой продукции. Мы поставляем автоклав, его контрольно-измерительные приборы и документированные данные о распределении температуры в конкретном сосуде.
10
Что нужно предоставить для подготовки предложения по линии?
Для начала достаточно фотографий продукта, чертежей компоновки предприятия и письменного описания требований к процессу. Тип и диапазон размеров тары, целевой выпуск продукции в час, график смен и инженерные коммуникации в стране назначения позволят точнее определить конфигурацию уже при первом расчёте. Инженер ответит в течение одного рабочего дня.
Запросить предложение по линии
Сейчас популярно