Hubungi Shengtu Bufan Company

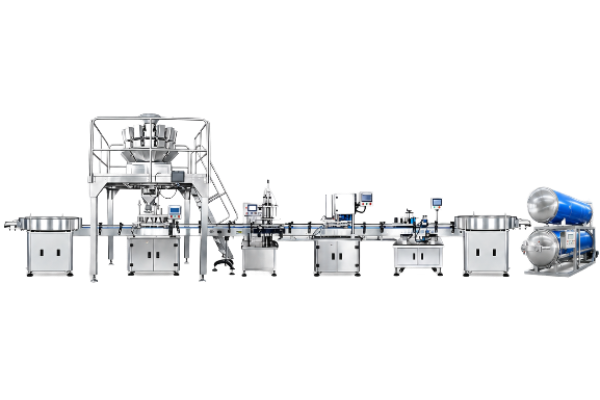
Lini Pengalengan dan Pengemasan Pouch dengan Retort
Lini Sterilisasi Retort untuk Pangan Kaleng dan Pouch
Shengtu merancang lini sterilisasi retort yang memotong bahan menjadi dadu, mengisi, mensterilkan, mengeringkan dengan udara, dan memberi label pada pangan kaleng dan pouch dalam satu tata letak. Kirimkan produk, format wadah, dan target output Anda; kami akan mengirimkan konfigurasi lini, daftar peralatan, dan penawaran tertulis.
Penawaran
Penawaran yang ditinjau insinyur tersedia dalam satu hari kerja
Waktu Pengerjaan
Pembuatan lini lengkap dalam 45–70 hari kerja
Spesifikasi Akurasi
Akurasi pengisian dalam 3% dan akurasi pelabelan hingga ±1 mm pada konfigurasi lini standar
Informasi Proses
- Kami memulai dengan foto produk, gambar tata letak pabrik, dan persyaratan proses tertulis
Persyaratan kerahasiaan, akses data, dan penanganan gambar serta detail produk Anda disepakati sebagai bagian dari cakupan proyek.
Sekilas tentang Lini Sterilisasi Retort
Lini sterilisasi retort adalah lini pengolahan pangan dengan lima stasiun yang mengisi pangan ke dalam kaleng, stoples, baki, atau pouch, lalu menjalani pengolahan termal di dalam mesin retort bertekanan hingga isi kemasan mencapai sterilitas komersial. Hasilnya adalah produk yang stabil di suhu ruang dan dapat disimpan tanpa pendinginan—manfaat praktis dari sterilisasi komersial.
Panas yang terlalu rendah menyisakan risiko pembusukan; panas yang berlebihan merusak tekstur dan warna
Kirimkan spesifikasi produk dan wadah Anda. Kami akan menetapkan siklus berdasarkan keduanya, bukan berdasarkan mesin
Minta Proposal Lini→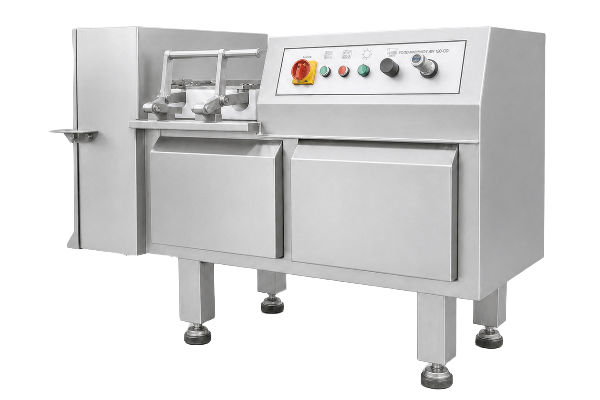
-
01
Waktu penyiapan penawaran
Dalam satu hari kerja, ditinjau oleh insinyur proses
-
02
Pembuatan lini lengkap
45–70 hari kerja setelah tata letak disetujui
-
03
Pembuatan satu mesin
Konfigurasi standar: 20–30 hari kerja; konfigurasi khusus: 40–55 hari kerja
-
04
Pesanan minimum
Satu mesin atau satu lini lengkap—tanpa jumlah pesanan minimum
-
05
Akurasi lini
Pengisian dalam 3% dan pelabelan hingga ±1 mm pada konfigurasi standar
-
06
Sebelum dikemas untuk pengiriman
Uji penerimaan pabrik menggunakan produk dan wadah Anda sendiri
Kemampuan Lini: Pemotongan Dadu, Pengisian, Sterilisasi, Pengeringan, dan Pelabelan
Kinerja lini produksi pangan kaleng hanya sebaik titik serah terlemahnya. Kami merancang kelima stasiun lini pengalengan retort dengan spesifikasi wadah yang sama, sehingga susunan keranjang, bobot isi, dan jarak antar-konveyor selaras dari awal hingga akhir. Pengisian, pengolahan, dan sterilisasi semuanya mengikuti satu spesifikasi yang sama—tahap penting dalam manufaktur pangan yang menentukan apakah keamanan dan mutu tetap terjaga atau justru terganggu.
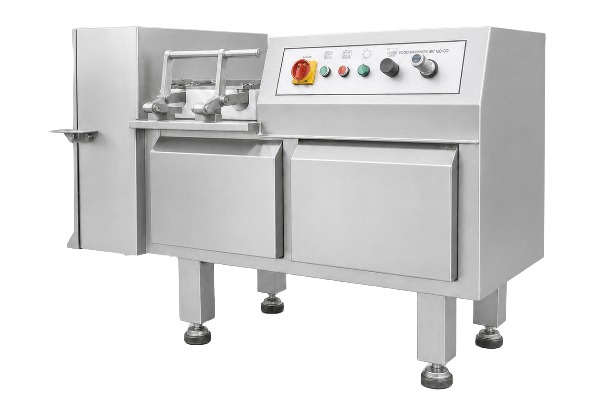
Stasiun 1 — Pemotongan Dadu dan Persiapan Produk
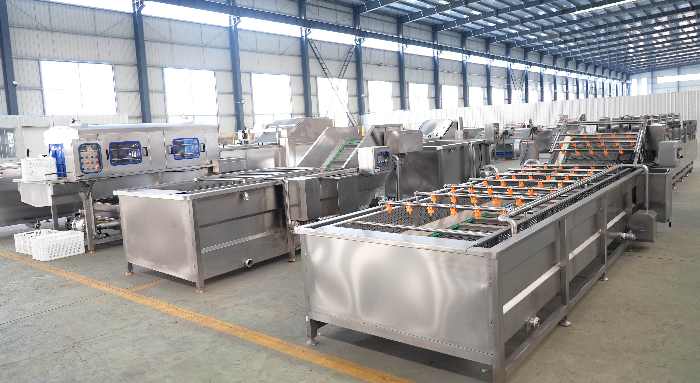
Mesin pemotong dadu memotong buah dan sayuran, balok daging, serta bahan padat menjadi potongan berukuran seragam, lalu langsung memasoknya ke mesin pengisi. Ukuran partikel menentukan apakah perpindahan panas di dalam wadah dapat diperkirakan selama siklus berikutnya.
- Lebar sabuk pemotong 240 mm; daya penggerak 1,5 kW; catu daya 380 V/50 Hz
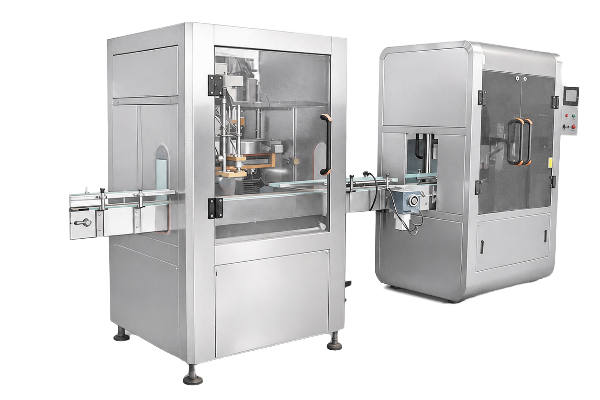
Stasiun 2 — Pengisian dan Serah Terima ke Stasiun Penyegelan
Mesin pengisi memasukkan produk ke dalam kaleng, stoples, botol, atau pouch dengan bobot isi terkontrol, lalu menyerahkan wadah yang telah disegel ke area pemuatan. Bobot isi dan ruang kepala merupakan parameter proses, bukan sekadar pengaturan tampilan, karena keduanya memengaruhi kecepatan kemasan mencapai suhu proses.
- Output 2.800 botol per jam dengan akurasi pengisian dalam 3%
- Peralatan pemasangan tutup dan penjahitan kaleng disesuaikan dengan format wadah yang Anda sediakan
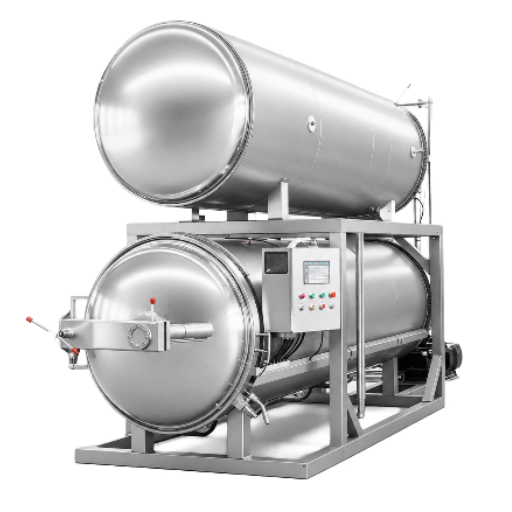
Stasiun 3 — Sterilisasi Retort
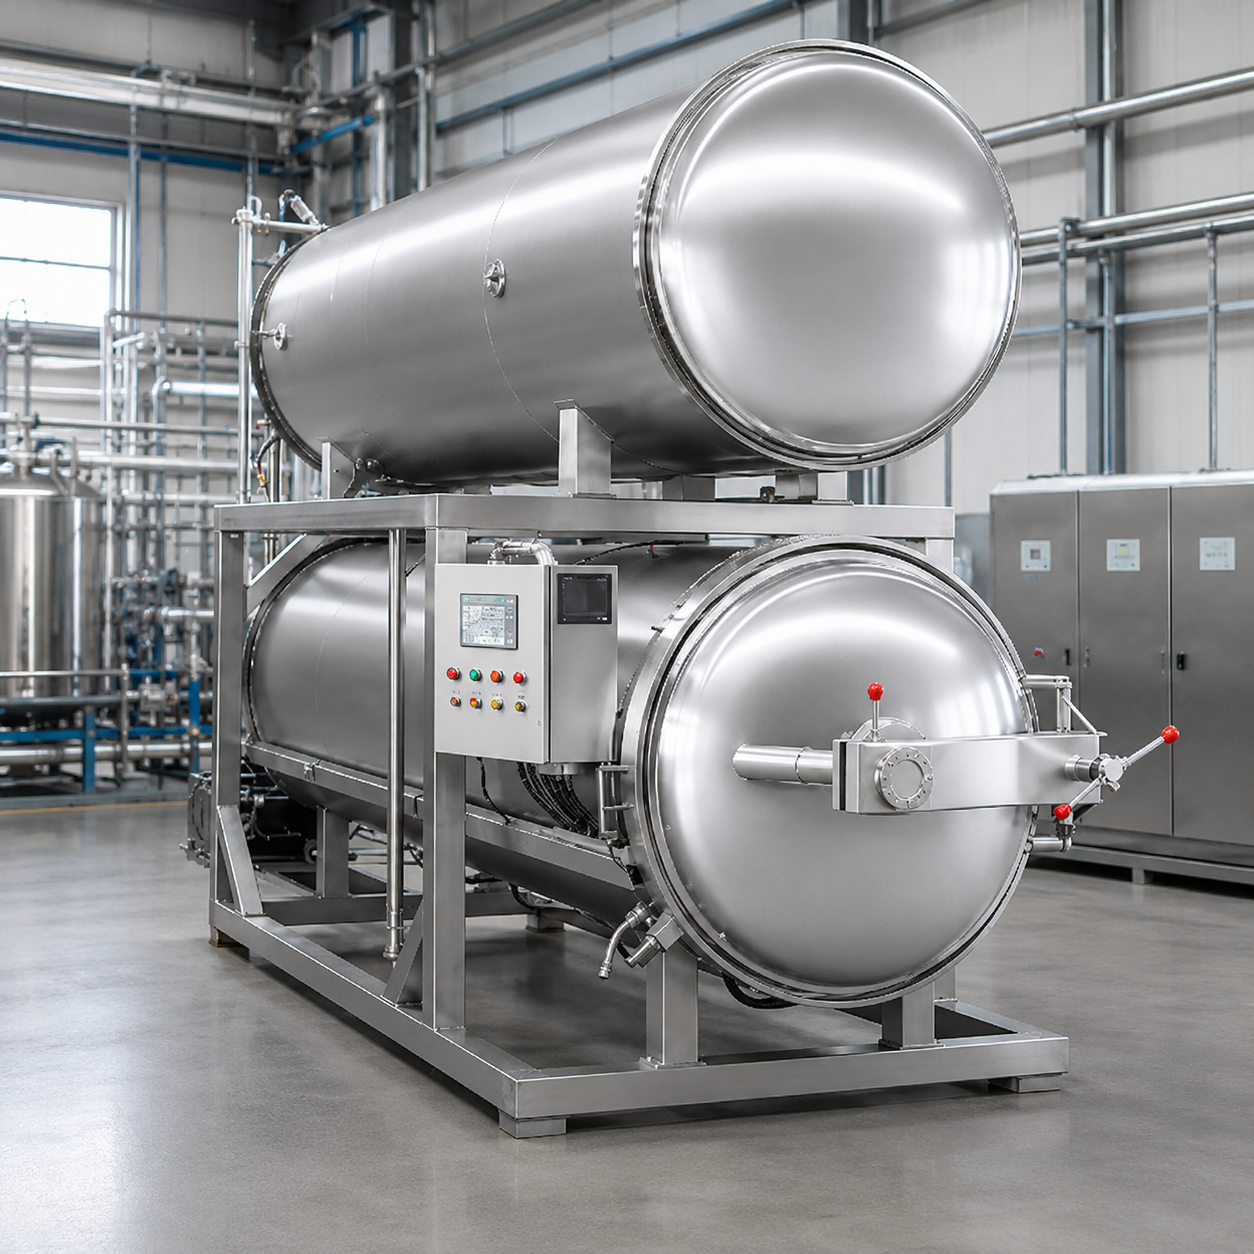
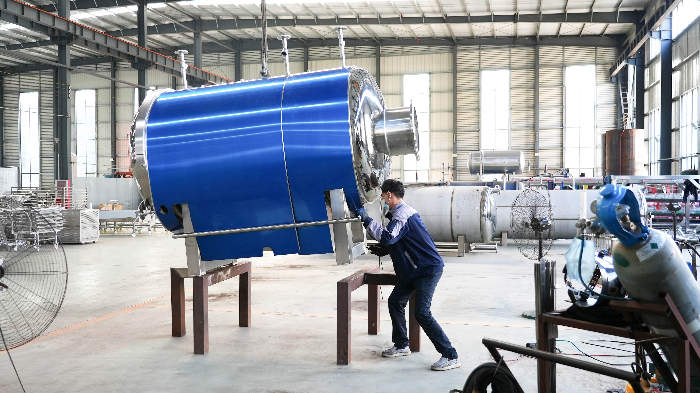
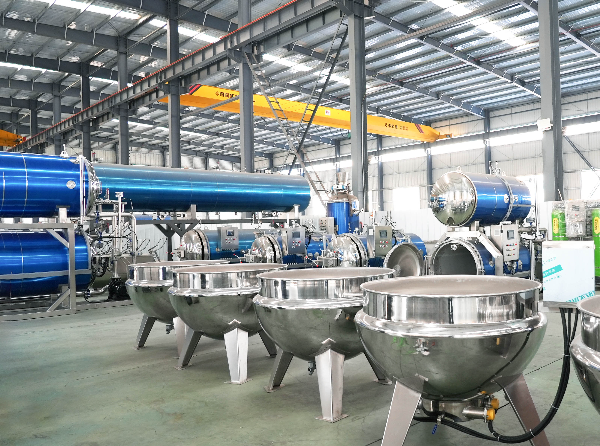
Di stasiun ini, pangan disterilkan di dalam kemasannya yang telah disegel: keranjang dimuat, udara dikeluarkan dari ruang retort, suhu dan tekanan dinaikkan, lalu ditahan sementara sebelum didinginkan dengan tekanan berlebih yang terkontrol. Bejana dibuat di salah satu dari empat basis manufaktur milik kami yang kami bangun sendiri, dan sumber pembuatan setiap mesin dalam daftar peralatan Anda dicantumkan dalam penawaran.
- Ruang berdiameter dalam 1.200 mm × badan 3.600 mm, 24 keranjang, volume pemuatan 2 m³
- Mode uap, sirkulasi air panas, semprotan air, dan rendaman air tersedia pada satu bejana
- Pompa penambah 7,5 kW dan pompa sirkulasi 5,5 kW, beroperasi bergantian
- Kontrol PLC dengan layar sentuh menyimpan siklus sterilisasi sebagai resep bernama, serta dilengkapi pencatatan data dan penanganan alarm
- Dibangun dengan sistem kontrol kami sendiri dan platform STUnit, sehingga kami mengotomatiskan bagian-bagian yang dapat menyebabkan variasi operator mengubah proses
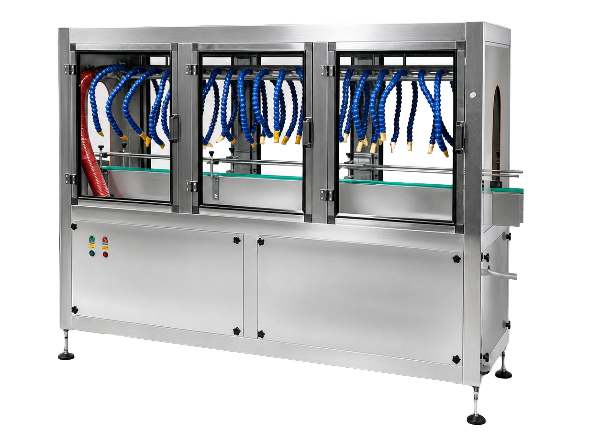
Stasiun 4 — Pengeringan dengan Udara
Kaleng dan pouch yang masih basah tidak dapat diberi label dan dapat menyebabkan korosi pada karton. Pisau udara dari dua sisi menyingkirkan air di permukaan sebelum kemasan mencapai mesin pelabel; langkah inilah yang paling sering membatasi laju produksi lini pouch retort.
- Udara bertekanan 0,8 MPa, sekitar 2,5 kW, AC 220 V/50 Hz
- Waktu pengeringan ditetapkan berdasarkan wadah paling lambat kering dalam rangkaian produk Anda
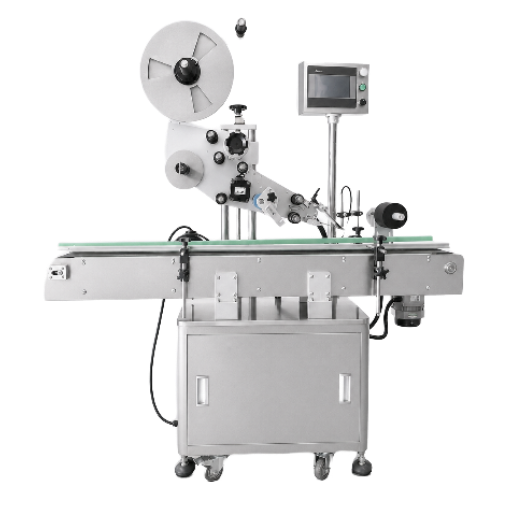
Stasiun 5 — Pelabelan dan Tahap Akhir Lini
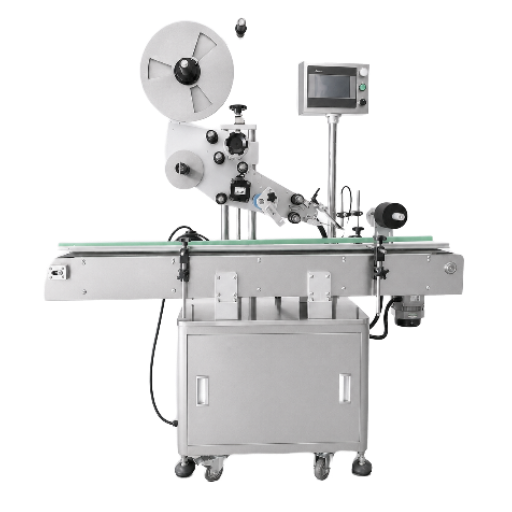
Mesin pelabel menerapkan label merek Anda pada wadah yang sudah kering dan menyelesaikan lini. Tersedia penggerak stepper dan servo; pilihan ditentukan oleh kecepatan yang dibutuhkan kemasan Anda.
- Panjang label 6–250 mm, lebar label 6–130 mm, diameter luar gulungan 280 mm
- 40–150 pcs/min dengan penggerak stepper, 50–200 pcs/min dengan penggerak servo
- Kotak kontrol dengan sedikit pemrograman dan gateway multi-protokol menghubungkan lini yang telah selesai ke sistem pabrik Anda
Wadah dan Format Kemasan yang Kami Sterilkan
Wadah menentukan proses selanjutnya: mode pemanasan autoklaf, kebutuhan tekanan berlebih, susunan muatan, dan kecepatan pengeringan kemasan. Kemasan retort berbeda dari kemasan pangan biasa: setiap format berikut harus tetap utuh setelah menjalani seluruh siklus.
Kaleng Logam
- Untuk pangan kaleng, buah kaleng, saus, dan pakan hewan peliharaan dalam kaleng
- Disusun dalam keranjang dengan pelat pemisah
- Uap jenuh tidak memerlukan tekanan berlebih—dinding kaku kaleng menahan tekanan
Pouch Foil Aluminium
- Makanan siap santap, produk daging, dan saus
- Diletakkan mendatar dalam baki bercelah dengan ketebalan kemasan yang seragam
- Tekanan berlebih diterapkan selama pemanasan dan pendinginan, bukan hanya saat pemasakan
Pouch Fleksibel Vakum
- Pangan dalam kemasan fleksibel dan format kemasan vakum
- Satu lapis agar tidak ada beban tumpukan pada segel
- Tekanan berlebih wajib digunakan—kemasan tidak memiliki tekanan penyeimbang sendiri
Baki dan Mangkuk Plastik
- Makanan siap saji, kemasan nasi dan mi, serta porsi makanan hewan peliharaan
- Baki berprofil menahan kemasan agar film penutup tidak terangkat
- Tekanan berlebih melindungi film tersebut, yaitu bagian terlemah dari kemasan
Stoples dan Botol Kaca
- Saus, buah kaleng, dan minuman
- Pemisah berlapis bantalan mencegah kaca saling bersentuhan
- Penaikan suhu bertahap yang lambat disertai tekanan berlebih mencegah stoples mengalami kejutan termal
Kemasan Pangan Basah Hewan Peliharaan
- Pangan basah hewan peliharaan dalam pouch, baki, dan kaleng
- Keranjang dengan format campuran dapat memuat beberapa ukuran kemasan dalam satu muatan
- Semua kemasan fleksibel dan semi-kaku memerlukan tekanan berlebih
Format Wadah Lain
Kirimkan gambar wadah atau foto sampel; kami akan mengonfirmasi mode pemanasan, susunan keranjang, dan profil tekanan balik dalam penawaran.
Matriks Kesesuaian Format Kemasan × Mode Pemanasan
Inilah cara kami menentukan ukuran retort sebelum membahas harga. Mode yang ditandai memerlukan tekanan berlebih tetap dapat digunakan—spesifikasi sejak awal harus mencakup kompresor udara dan sirkuit kontrol tekanan.
| Format kemasan | Uap jenuh | Uap-udara | Rendaman air | Semprotan air |
|---|---|---|---|---|
| Kaleng logam | Sesuai—dinding kaku menahan tekanan | Sesuai | Sesuai | Sesuai |
| Pouch foil aluminium | Tidak disarankan—segel dapat berubah bentuk | Memerlukan tekanan berlebih | Memerlukan tekanan berlebih | Memerlukan tekanan berlebih |
| Pouch fleksibel vakum | Tidak disarankan—kemasan dapat mengembang | Memerlukan tekanan berlebih | Memerlukan tekanan berlebih | Memerlukan tekanan berlebih |
| Baki dan mangkuk plastik | Tidak disarankan—film penutup dapat terangkat | Memerlukan tekanan berlebih | Memerlukan tekanan berlebih | Memerlukan tekanan berlebih |
| Stoples dan botol kaca | Tidak disarankan—risiko kejutan termal | Memerlukan tekanan berlebih | Diutamakan, kenaikan suhu merata | Hanya dengan kenaikan suhu terkontrol |
| Kemasan pangan basah hewan peliharaan | Khusus kaleng | Memerlukan tekanan berlebih | Memerlukan tekanan berlebih | Memerlukan tekanan berlebih |
Mode Pemanasan dan Opsi Proses Autoklaf Retort
Pabrik pangan menyebutnya retort, laboratorium menyebutnya autoklaf, sedangkan retort industri adalah autoklaf pangan yang dirancang untuk satu beban proses—bejana bertekanan yang sama digunakan untuk kemasan pangan tersegel. Perbedaan antarinstalasi terletak pada media pemanasan dan cara media tersebut mencapai kemasan.
| Mode pemanasan | Perpindahan panas | Suhu media | Wadah yang sesuai | Sumber pembuatan |
|---|---|---|---|---|
| Uap jenuh | Uap mengembun pada dinding | 115°C hingga 121°C (240–250°F) pada 15–20 psi | Kaleng logam | Basis produksi milik sendiri |
| Campuran uap dan udara | Campuran uap dan udara yang diaduk paksa | Rentang suhu sama, ditambah udara | Pouch, baki, stoples, kaleng | Basis produksi milik sendiri |
| Rendaman air | Sirkulasi air panas | Rentang suhu sama, kolom air | Stoples kaca, pouch, baki | Basis produksi milik sendiri |
| Semprotan air | Air disemprotkan ke atas keranjang | Rentang suhu sama, volume air rendah | Pouch, baki, kaleng | Basis produksi milik sendiri |
Sumber pembuatan yang dicantumkan di atas berlaku untuk konfigurasi standar. Empat basis manufaktur milik kami yang kami bangun sendiri mencakup sekitar 80% kategori peralatan utama kami, sedangkan sisanya diproduksi bersama pabrik mitra jangka panjang. Sumber pembuatan setiap mesin dalam daftar peralatan Anda dicantumkan secara tertulis bersama penawaran.
Sterilisasi dengan Uap Jenuh dan Uap-Udara
Sterilisasi uap dalam retort uap merupakan mode paling sederhana: uap jenuh bertekanan mengembun pada wadah dan melepaskan panas latennya, sehingga muatan mencapai suhu tinggi yang tercantum di atas. Uap saja tidak memberikan tekanan penyeimbang, sehingga lingkungan uap murni—uap tanpa tambahan udara—digunakan untuk kaleng kaku; penambahan udara mengubah autoklaf yang sama menjadi mode yang dapat menangani pouch dan baki.
Mode Rendaman Air dan Semprotan Air
Retort rendaman air menahan muatan di bawah kolom air yang dipanaskan. Cara ini menghasilkan kenaikan suhu bertahap yang merata untuk kaca dan kemasan yang mudah rusak; kami memilih mode ini untuk mencegah kejutan termal. Mesin retort semprotan air menggunakan jauh lebih sedikit air, cocok untuk muatan pouch dan baki campuran, serta mempercepat pendinginan pada akhir siklus.
Kontrol Tekanan Berlebih untuk Pouch dan Baki
Di dalam pouch tersegel, ruang kepala mengembang saat isinya dipanaskan. Tanpa tekanan penyeimbang dari luar, beban tersebut bertumpu pada segel. Kontrol tekanan berlebih menaikkan dan melepaskan tekanan ruang retort mengikuti kurva tersendiri, terpisah dari suhu, sehingga keutuhan kemasan tetap terjaga selama pengolahan.
Pengadukan sebagai Pengendali Proses
Suhu lebih tinggi dan waktu lebih lama tidak selalu lebih aman, dan dapat menurunkan mutu produk. Tinjauan yang dipublikasikan tentang pengolahan retort melaporkan bahwa margin keamanan berlebihan merupakan penyebab utama hilangnya nutrisi, dan bahwa mempersingkat proses dapat memperbaiki hasil.
Spesifikasi Lini, Kapasitas, dan Waktu Pengerjaan Standar
Angka pembuatan ini berlaku untuk konfigurasi standar lima stasiun dalam paket peralatan pengolahan pangan kaleng ini. Ukuran ruang retort, jumlah keranjang, dan beban proses pompa menentukan laju produksi sekaligus beban utilitas Anda, jadi cocokkan angka peralatan retort ini dengan kondisi pabrik Anda.
| Stasiun | Spesifikasi | Peralatan yang dibuat | Waktu pengerjaan standar |
|---|---|---|---|
| Mesin pemotong dadu | Lebar sabuk pemotong | 240 mm (9.4 in) | 20–30 hari kerja |
| Mesin pemotong dadu | Daya dan dimensi pemasangan | 1,5 kW; 1.200 × 680 × 860 mm (47,2 × 26,8 × 33.9 in) | 20–30 hari kerja |
| Mesin pengisi | Output dan akurasi | 2.800 botol per jam; dalam 3% | 20–30 hari kerja |
| Mesin pengisi | Daya dan dimensi pemasangan | 6,5 kW; 2.000 × 1.500 × 2.000 mm (78,7 × 59,1 × 78.7 in) | 20–30 hari kerja |
| Retort | Ukuran ruang retort | Diameter dalam 1.200 mm × badan 3.600 mm (47,2 × 141.7 in) | 40–55 hari kerja |
| Retort | Pemuatan keranjang | 24 keranjang berukuran 900 × 800 × 130 mm; volume pemuatan 2 m³ (70,6 ft³) | 40–55 hari kerja |
| Retort | Suhu dan tekanan | Suhu kerja maksimum 143 °C (289 °F); tekanan desain 0,35 MPa (50,8 psi); tekanan kerja maksimum 0,3 MPa (43,5 psi) | 40–55 hari kerja |
| Retort | Uji hidrostatik | 0,44 MPa (63,8 psi) | 40–55 hari kerja |
| Retort | Unit pompa | Pompa penambah 7,5 kW dan pompa sirkulasi 5,5 kW | 40–55 hari kerja |
| Retort | Bahan yang bersentuhan dengan produk | Badan, keranjang, dan komponen internal dari baja tahan karat 304 | 40–55 hari kerja |
| Pengering udara | Pasokan udara dan daya | Udara 0,8 MPa (116 psi); sekitar 2,5 kW; AC 220 V/50 Hz | 20–30 hari kerja |
| Mesin pelabel | Rentang ukuran label | Panjang 6–250 mm (0,24–9,84 in); lebar 6–130 mm (0,24–5,12 in) | 20–30 hari kerja |
| Mesin pelabel | Kecepatan dan akurasi | 40–150 pcs/min dengan stepper atau 50–200 pcs/min dengan servo; hingga ±1 mm | 20–30 hari kerja |
| Lini lengkap | Pembuatan dan pengkabelan terintegrasi | Kelima stasiun disesuaikan dengan satu rangkaian kaleng, stoples, baki, atau pouch | 45–70 hari kerja |
[ PROC-REQ-02 ]
Ringkasan Cepat untuk Pengadaan
- Faktor dimensi pemasangan — badan sepanjang 3.600 mm ditambah ruang bebas keranjang di kedua ujung
- Faktor utilitas — pasokan uap, udara bertekanan 0,8 MPa, serta unit pompa 7,5 kW dan 5,5 kW
- Untuk menetapkan tata letak, kami memerlukan — gambar tata letak pabrik yang mencantumkan tinggi langit-langit, bukaan pintu dan lift, serta beban lantai
Faktor Harga, Ketentuan Pembayaran, dan Incoterms
Tidak ada daftar harga untuk lini retort karena harga bergantung pada format wadah, kapasitas retort, tingkat otomasi, konfigurasi utilitas, dan persyaratan tujuan pengiriman. Sebelum penawaran disusun, kami tetap dapat menjelaskan struktur biayanya.
Empat Faktor yang Memengaruhi Harga
Rentang wadah dan pergantian produk
Satu format wadah—semua kaleng atau semua pouch—merupakan lini dengan biaya pembuatan paling rendah. Setiap ukuran kemasan tambahan memerlukan perlengkapan keranjang, penyesuaian konveyor, dan resep proses tervalidasi tersendiri.
Kapasitas retort dan waktu siklus
Volume ruang retort dan durasi siklus menentukan jumlah batch yang diproduksi dalam satu giliran kerja. Di antara berbagai konfigurasi retort, satu bejana yang lebih besar dan dua bejana yang lebih kecil menghasilkan pola produksi per giliran kerja yang sangat berbeda dengan biaya serupa.
Pasokan utilitas dan beban uap
Kebutuhan uap mencapai puncaknya saat udara dikeluarkan pada menit-menit awal setiap siklus, dan kapasitas ketel uap harus mampu menanggung beban puncak tersebut. Jika beberapa bejana menggunakan satu ketel, waktu mulai yang diatur bergiliran akan mengurangi beban puncak.
Tingkat otomasi dan tujuan pengiriman
Pemuatan keranjang otomatis, integrasi lini, dan konektivitas dengan sistem pabrik dihitung sebagai bagian dari cakupan proyek, bukan sebagai opsi yang ditambahkan belakangan. Tegangan, frekuensi, tekanan uap, dan dokumentasi bejana bertekanan untuk tujuan pengiriman dikonfirmasi satu per satu sesuai persyaratan peraturan negara tujuan.
Ketentuan Pembayaran dan Perdagangan
- Pembayaran Deposit 30% T/T untuk memulai produksi, sisa pembayaran 70% sebelum pengiriman; letter of credit tidak dapat dibatalkan yang dibayar saat penyerahan dokumen diterima untuk pesanan bernilai lebih besar
- Penerimaan Uji penerimaan pabrik merupakan bagian dari kontrak dan dilaksanakan sebelum sisa pembayaran jatuh tempo
- Ketentuan perdagangan FOB atau CIF sebagai standar; EXW, CFR, dan DDP tersedia atas permintaan
- Cakupan waktu pengerjaan Waktu pengerjaan dimulai setelah gambar tata letak dan daftar peralatan disetujui, serta tidak mencakup pengiriman dan pekerjaan utilitas di lokasi
Kontrol Mutu, Pengujian Pabrik, dan Batas Kepatuhan
Sterilitas komersial dicapai melalui proses, bukan hanya dengan mesin. Kami menyediakan bejana dengan kinerja yang telah diukur dan didokumentasikan; otoritas proses Anda kemudian menetapkan siklus yang diperlukan oleh produk dan muatan Anda.
Pengujian Sebelum Pengiriman dan Distribusi Suhu Terdokumentasi
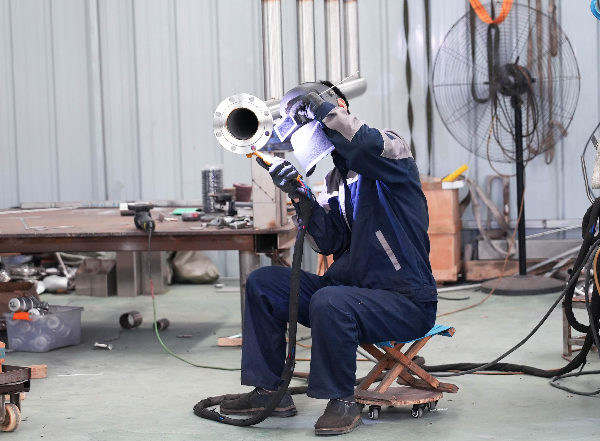
- Uji keselamatan tekanan bejana diverifikasi dalam kondisi bertekanan sebelum tahap lainnya dilanjutkan
- Uji operasi tanpa muatan sistem kontrol, sistem sirkulasi, dan rangkaian katup dijalankan dan dipantau
- Uji distribusi panas keseragaman suhu ruang retort dan penetrasi panas dicatat
- Uji simulasi muatan bejana dijalankan dengan proses sterilisasi nyata untuk melihat kinerjanya saat bermuatan
- Uji interlock seluruh lini kelima stasiun dijalankan bersama untuk memverifikasi urutan proses
Sterilitas Komersial: Pihak yang Menetapkan Proses Terjadwal
Berdasarkan 21 CFR Part 113, proses terjadwal untuk pangan kaleng berasam rendah harus ditetapkan oleh personel berkualifikasi yang memiliki keahlian dalam pengolahan termal. Tanggung jawab ini berada pada produsen pangan dan otoritas prosesnya; pemasok peralatan tidak dapat mengambil alih tanggung jawab tersebut untuk Anda.
- Waktu penaikan suhu bukan waktu penahanan. Catatan batch memisahkan keduanya, sehingga waktu penahanan yang dapat Anda tunjukkan kepada auditor adalah waktu pada suhu proses
- Distribusi suhu harus ditetapkan dan didokumentasikan untuk retort yang benar-benar digunakan
- Ruang kepala, konsistensi produk, bobot isi, dan aktivitas air semuanya memengaruhi hasil, sehingga ukuran kemasan baru membatalkan proses terjadwal sebelumnya
- Tekanan dan suhu dicatat per batch, sehingga catatan proses mikroba dapat direkonstruksi untuk keperluan audit
- Bakteri pembentuk spora menjadi organisme sasaran dalam kemasan berasam rendah. Kelompok ini mencakup patogen dan mikroba pembusuk yang tahan panas, sehingga keamanan mikrobiologis ditentukan pada titik pemanasan paling lambat, yaitu titik pengukuran pengendali
Sertifikat dan Dokumen yang Dikirim Bersama Lini
Sertifikat dan dokumen yang berlaku dikonfirmasi berdasarkan model peralatan, konfigurasi, dan negara tujuan. Catatan sistem manajemen perusahaan ditinjau secara terpisah dari dokumen kesesuaian produk.
- Setiap lini dilengkapi manual pengoperasian, gambar kelistrikan, laporan uji pabrik (FAT), dan sertifikat kesesuaian, beserta dokumen ekspor untuk negara tujuan Anda
- Dokumen perusahaan yang dapat diminta ISO9001, ISO27001, DCMM Level 2, status usaha kecil dan menengah SRDI, serta status Gazelle Enterprise
- Dikonfirmasi untuk setiap pesanan Sertifikat untuk setiap peralatan dan dokumen bejana tekan yang diwajibkan negara tujuan diperiksa berdasarkan model dan negara tujuan sebelum penawaran harga diterbitkan
QA // VALIDASI
Cara Kerja Kami: Dari Gambar Tata Letak hingga Komisioning
01
Kirimkan kebutuhan Anda
Foto produk, gambar tata letak pabrik, dan persyaratan proses tertulis sudah cukup untuk memulai.
02
Konfigurasi lini
Seorang insinyur meninjau bahan baku, kapasitas, proses, dan negara tujuan, lalu mengusulkan susunan peralatan dari stasiun ke stasiun.
03
Penawaran tertulis
Setiap mesin dicantumkan bersama informasi tempat pembuatannya, sehingga Anda mengetahui mana yang berasal dari fasilitas kami sendiri dan mana yang berasal dari pabrik mitra.
04
Kontrak dan produksi
Uang muka 30% mengamankan slot produksi, dan paket gambar dibekukan pada tahap yang sama.
05
Uji penerimaan pabrik
Kami menjalankan produk dan wadah Anda sendiri di lini tersebut. Anda menyetujui uji penerimaan pabrik melalui rekaman video atau inspeksi video langsung sebelum mesin dikemas dalam peti.
06
Pengiriman dan komisioning
Dokumen dikirim bersama lini, dan komisioning dimulai berdasarkan tata letak yang telah Anda setujui.
Informasi yang kami perlukan dari Anda
Alasan kami memerlukannya
Dampak jika informasi tidak tersedia
Gambar tata letak pabrik: tinggi langit-langit, bukaan pintu dan lift, serta daya dukung lantai
Menentukan orientasi bejana, sisi penanganan keranjang, dan jalur akses
Ukuran bejana sudah tepat, tetapi bejana tidak dapat dibawa ke posisinya
Format wadah (kaleng, stoples, baki, kantong), rentang ukuran, dan bobot isi
Menentukan pola keranjang, metode pemanasan, dan profil tekanan balik
Perkakas keranjang harus dibuat ulang setelah pengiriman
Viskositas produk, ukuran partikulat, dan suhu awal
Menentukan perpindahan panas melalui kemasan, sehingga memengaruhi durasi siklus
Perkiraan siklus meleset dan perencanaan kapasitas menjadi keliru
Target produksi per jam dan pola sif
Menentukan volume ruang, jumlah bejana, dan otomasi pemuatan
Lini dibeli dengan kapasitas yang tidak sesuai
Tegangan dan frekuensi listrik, tekanan uap, serta kualitas air di negara tujuan
Menentukan rancangan kelistrikan, pemilihan pompa, dan dokumentasi
Pekerjaan ulang di lokasi diperlukan sebelum lini dapat dialiri listrik
Komisioning merupakan bagian dari cakupan pekerjaan, bukan layanan sukarela: batas setiap kegiatan dicantumkan secara tertulis dalam penawaran harga.
- Perencanaan tata letak pabrik dan penempatan peralatan
- Panduan sambungan uap dan air, serta dukungan instalasi kelistrikan
- Optimalisasi parameter proses sterilisasi dan komisioning distribusi panas
- Pelatihan operator dan panduan perawatan
- Respons teknis melalui video jarak jauh, foto, dan diagnosis daring
- Dukungan insinyur untuk masalah penetrasi panas pada produk tertentu
- Pasokan jangka panjang untuk katup, segel, sensor, komponen kontrol, dan aksesori lainnya
Basis Manufaktur dan Platform Litbang
Shandong Shengtu Bufan Intelligent Technology Co., Ltd. adalah perusahaan teknologi tinggi di Weifang, China, yang bergerak dalam penelitian dan manufaktur mesin pengolahan pangan serta solusi digital untuk pabrik secara menyeluruh.
Jadwalkan Pertemuan VideoTempat mesin diproduksi
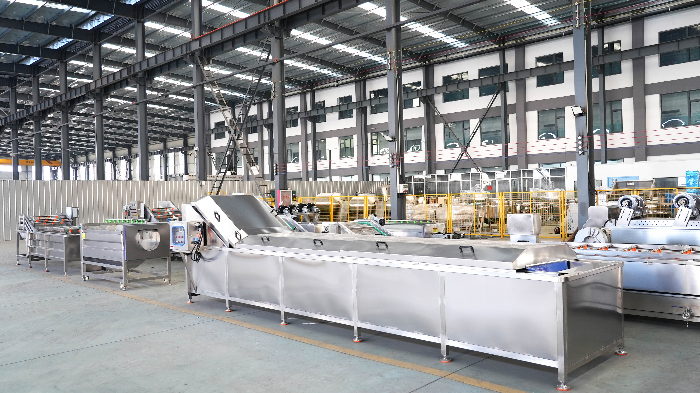
Empat basis manufaktur yang dimiliki dan dibangun sendiri mencakup sekitar 80% kategori peralatan utama kami; mesin khusus atau pelengkap diproduksi bersama pabrik mitra jangka panjang. Produksi perangkat keras sendiri memungkinkan kami mengintegrasikan sistem kontrol dan mekanik dalam satu lini.
Di balik sistem kontrol
Shengtu memiliki lebih dari 100 proyek penelitian dan pengembangan, lebih dari 100 hak cipta perangkat lunak, dan 7 paten. Sistem kontrol industri milik kami dan platform internet industri STUnit menjadi fondasi perangkat lunak dan perangkat kerasnya: kotak kontrol yang mendukung konfigurasi low-code dan kendali jarak jauh, gateway yang mendukung beberapa protokol, serta visi mesin dan algoritma edge yang diintegrasikan ke lini industri pangan.
Kapan Lini Retort Batch Bukan Pilihan yang Tepat
Retort batch merupakan pilihan tepat untuk kemasan tertutup berisi pangan rendah asam, tetapi bukan pilihan tepat untuk beberapa kebutuhan lain yang berkaitan. Setiap kasus di bawah memiliki solusi yang lebih sesuai. Kami juga membuat sendiri lini UHT aseptik dan lini pengeringan beku.
Memanaskan botol jus atau produk susu yang sudah diisi dalam autoklaf batch mengurangi warna dan cita rasanya tanpa meningkatkan keamanan pangan. Untuk cairan yang dapat dipompa, solusinya adalah perlakuan suhu sangat tinggi dengan pengolahan aseptik dan pengisian dingin.
Produk asam tidak memerlukan siklus bertekanan agar tahan disimpan di suhu ruang. Menjalankan siklus tersebut menghabiskan energi dan menurunkan mutu.
Batas yang membuat produk memerlukan pengolahan termal untuk pangan rendah asam adalah pH di atas 4.6 dengan aktivitas air di atas 0.85.Pasteurisasi pada tekanan atmosfer lebih murah. Untuk produk cair sebelum pengisian, kami membuat mesin pasteurisasi pelat.
Buah beri utuh, hidangan laut yang mudah rusak, dan camilan premium untuk pakan hewan peliharaan dapat kehilangan strukturnya selama proses termal penuh. Pengeringan beku mempertahankan bentuk dan warna, sementara retort tidak dapat melakukannya.
Siklus batch membatasi laju produksi karena pemuatan dan pembongkaran menjadi waktu henti. Retort produksi batch bukan pengganti sistem kontinu atau sistem agitasi putar untuk pabrik yang memproduksi satu jenis produk sepanjang waktu.
Perangkat untuk Lini Retort Produk Kaleng dan Kantong
Pilih perangkat rekayasa khusus di bawah ini untuk mengatur parameter sterilisasi, memperkirakan ROI, dan memastikan kepatuhan proses pada lini pengemasan Anda.
-
Perangkat Rekayasa
Perencana Kapasitas Lini
Evaluasi kebutuhan laju produksi retort dan lini pengemasan Anda. Hitung durasi siklus batch untuk mengoptimalkan kapasitas pabrik secara keseluruhan.
-
Perangkat Perbandingan
Pemilih Metode Pemanasan
Bandingkan metode pemanasan dengan uap, kaskade air, dan perendaman air untuk menentukan metode paling hemat energi bagi kombinasi produk Anda.
-
Kalkulator ROI
Estimator Pengembalian Biaya Agitasi
Hitung potensi penghematan energi dan peningkatan efisiensi penetrasi panas saat beralih ke teknologi agitasi putar atau bolak-balik.
-
Pemeriksaan Kepatuhan
Kesiapan Dokumentasi Proses
Evaluasi catatan proses termal Anda berdasarkan standar FDA/USDA untuk memastikan dokumentasi sterilitas komersial siap diaudit.
01
Apa perbedaan antara autoklaf dan retort?
Keduanya adalah bejana tekan yang mensterilkan wadah tertutup dengan panas, dengan prinsip yang sama seperti panci presto, tetapi dalam skala industri dan menggunakan siklus terdokumentasi. Pabrik pangan menyebutnya mesin retort; laboratorium menyebut prinsip yang sama sebagai autoklaf. Autoklaf retort pangan menjalankan siklus yang dirancang berdasarkan produk, wadah, dan muatan Anda, bukan program tetap.
02
Apa perbedaan antara pengalengan dan pengolahan retort?
Pengalengan pangan mencakup seluruh proses pengalengan komersial: pengisian, penyegelan, dan perlakuan panas yang membuat produk dalam kemasan tahan disimpan di suhu ruang. Pengolahan retort adalah perlakuan panas bertekanan setelah wadah ditutup rapat. Setiap lini pengalengan memiliki retort; retort saja bukan lini pengalengan.
03
Produk apa saja yang dapat disterilkan dalam retort?
Pakan hewan peliharaan basah, makanan kaleng, produk daging, makanan siap santap, saus, makanan dalam kemasan fleksibel, makanan siap saji, produk minuman, serta buah dan sayuran kaleng dengan pola keranjang yang berbeda. Batasannya ditentukan oleh wadah dan perpindahan panas melalui produk, bukan oleh bejananya.
04
Mengapa tekanan berlebih penting untuk kantong dan baki?
Ruang kosong di dalam kantong tertutup mengembang saat isinya dipanaskan. Tanpa tekanan penyeimbang, segel akan menanggung beban tersebut. Tekanan berlebih memberikan tekanan dari luar pada kemasan sehingga bentuk segel tetap terjaga. Sistem uap-udara, perendaman air, dan semprotan air mendukung proses ini; uap jenuh tidak.
05
Apa perbedaan antara retort batch, retort kontinu, dan pengolahan aseptik?
Retort batch memuat wadah tertutup, menjalankan satu siklus, lalu membongkar muatannya. Sistem kontinu memindahkan wadah tanpa berhenti dan sesuai untuk produksi satu jenis produk dalam volume sangat tinggi. Pengolahan aseptik mensterilkan produk dan kemasan secara terpisah, lalu mengisi produk dalam keadaan dingin. Metode ini sesuai untuk cairan yang dapat dipompa.
06
Apakah satu lini dapat menangani produk dan ukuran wadah yang berbeda?
Ya, selama masih dalam rentang yang kami rancang. Validasi prosesnya yang perlu diubah, karena ukuran kemasan baru membuat proses terjadwal sebelumnya tidak lagi valid.
07
Berapa biaya lini sterilisasi retort?
Tidak ada harga tetap karena harga ditentukan oleh format wadah, kapasitas retort, tingkat otomasi, konfigurasi utilitas, dan persyaratan negara tujuan. Kami tidak menerbitkan kisaran harga yang tidak sesuai untuk sebagian besar konfigurasi. Kirimkan informasi produk, wadah, dan target produksi Anda; penawaran tertulis akan kami kirim dalam satu hari kerja.
08
Berapa lama waktu produksi dan bagaimana ketentuan pembayarannya?
Mesin dengan konfigurasi standar dikirim dalam 20–30 hari kerja, sedangkan mesin dengan konfigurasi khusus dikirim dalam 40–55 hari kerja. Lini lengkap memerlukan 45–70 hari kerja setelah tata letaknya disetujui. Pembayaran dimulai dengan uang muka 30% melalui T/T untuk memulai produksi, lalu pelunasan 70% sebelum pengiriman. Letter of credit irrevokabel yang dibayar saat ditunjukkan diterima untuk pesanan bernilai lebih besar. Tidak ada jumlah pesanan minimum, dan harga standar ditawarkan dengan ketentuan FOB atau CIF.
09
Siapa yang bertanggung jawab menetapkan proses terjadwal?
Berdasarkan 21 CFR Part 113, proses terjadwal untuk pangan kaleng rendah asam ditetapkan oleh personel berkualifikasi dengan pengetahuan ahli tentang pengolahan termal, dan tanggung jawab tersebut berada pada produsen pangan. Kami menyediakan retort, instrumentasi, dan dokumentasi distribusi suhu untuk bejana Anda.
10
Informasi apa yang Anda perlukan dari kami untuk menyiapkan proposal lini?
Foto produk, gambar tata letak pabrik, dan persyaratan proses tertulis sudah cukup untuk memulai. Informasi tentang format dan rentang ukuran wadah, target produksi per jam, pola sif, serta utilitas di negara tujuan membantu kami menyusun konfigurasi yang lebih tepat sejak awal. Seorang insinyur akan membalas dalam satu hari kerja.
Siapkan Proposal Lini
Trending now