Póngase en contacto con Shengtu Bufan Company

Los equipos de limpieza y CIP eliminan los residuos de alimentos de las superficies de procesamiento mediante una combinación de acción mecánica, temperatura, tiempo y productos químicos adecuados. Un sistema de limpieza en sitio hace circular los líquidos de limpieza por un sistema cerrado. La limpieza automatizada contribuye a un programa de inocuidad alimentaria cuando el método y las verificaciones son adecuados para la aplicación. Su utilidad parte de una pregunta práctica: ¿qué superficies reciben realmente la acción de limpieza requerida?
Por Cherry, SHENGTU · Actualizado en octubre de 2026
Guía rápida: CIP en plantas de procesamiento de alimentos
- Propósito: limpieza interna de equipos diseñados para limpieza por circulación, inundación o aspersión.
- Evidencia operativa: identidad del circuito, tiempo de contacto efectivo, temperatura, productos químicos y suministro hidráulico.
- Preguntas distintas: eliminación de suciedad o residuos adheridos, sanitización, eliminación de alérgenos y liberación de la producción.
- Denominador de costos: eventos de limpieza aceptados, incluidos los intentos repetidos.
Los equipos de limpieza y CIP limpian superficies de proceso definidas con líquidos de limpieza controlados. Un CIP eficaz requiere contacto, productos químicos adecuados y acción mecánica en el equipo, seguidos de verificaciones acordes con el residuo y el producto siguiente.
Puntos clave
- Una secuencia completa del equipo CIP puede coexistir con un ramal sin limpiar o una superficie del tanque fuera del alcance de la aspersión.
- El CIP, la limpieza fuera de sitio y la limpieza manual pueden formar parte de una misma línea de producción.
- El flujo en tuberías y la cobertura de aspersión en tanques requieren verificaciones hidráulicas distintas.
- Un intento de limpieza más barato puede elevar el costo por cada cambio de formato aceptado si aumentan las limpiezas repetidas.
En la producción de alimentos y bebidas, las decisiones difíciles suelen surgir entre departamentos. Ingeniería busca que el circuito cumpla la receta del proceso. Calidad quiere verificar la liberación. Producción necesita una ventana para el cambio de formato, mientras que Finanzas quiere conocer el costo. Tratar la situación como un simple desafío de selección de bombas deja vacíos.
Qué limpian realmente los equipos de limpieza y CIP
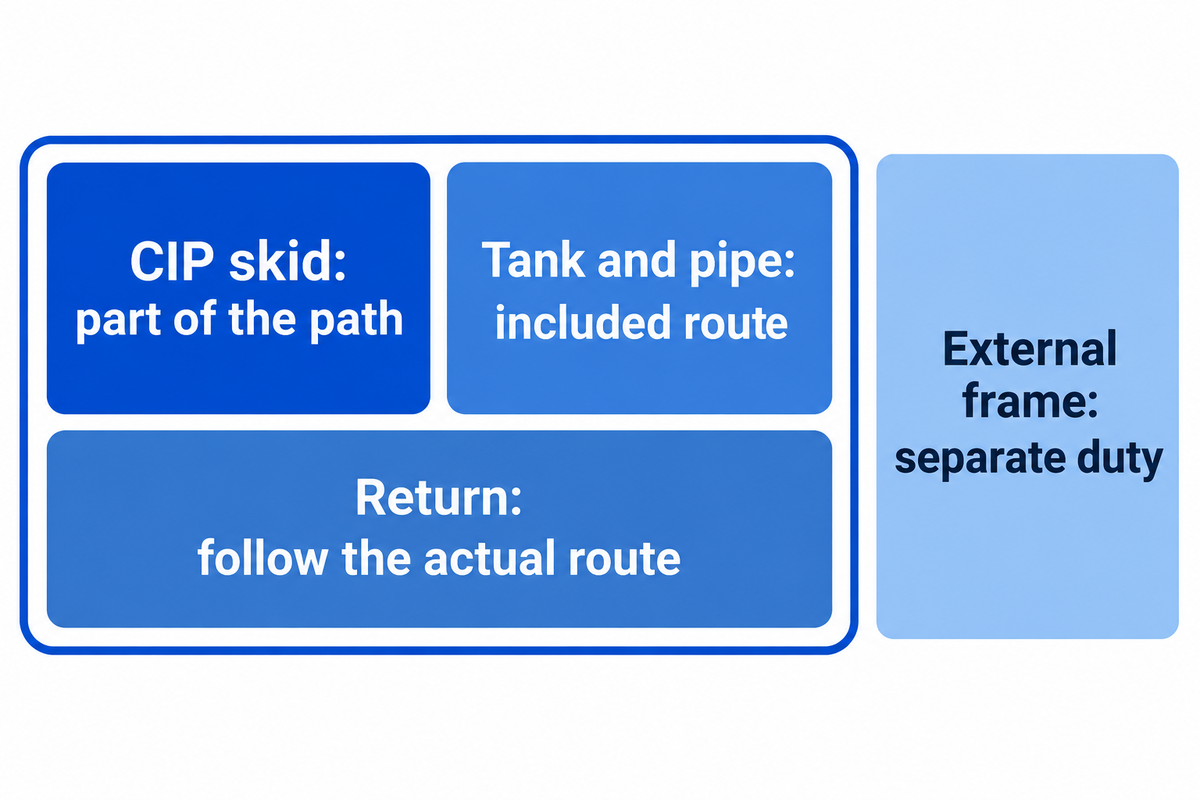
Los equipos de limpieza se usan para eliminar la suciedad o los residuos adheridos a las superficies asignadas según el método de limpieza. Los equipos CIP se usan para limpiar una trayectoria en contacto con el producto que pueda recibir una solución de limpieza eficaz y acción mecánica. Las lavadoras de productos, la limpieza externa con espuma, las lavadoras de piezas desmontables y la sanitización de pisos cumplen funciones distintas, aunque una misma planta de alimentos pueda necesitarlas todas.
¿Qué son los equipos CIP?
Los equipos CIP combinan tanques, bombas, calentadores, dosificadores, válvulas, instrumentos y controles para limpiar equipos de proceso conectados sin desmontar de manera rutinaria el sistema cerrado. La trayectoria completa de limpieza incluye los equipos de proceso y las tuberías. El equipo CIP por sí solo es solo una parte de esa trayectoria.
Un dispositivo de aspersión para tanques es un ejemplo. El equipo CIP puede suministrar detergente caliente, pero el tanque también requiere un patrón de aspersión adecuado y un drenaje suficiente para mantener la acción de limpieza. Un circuito de tuberías necesita una trayectoria de flujo prevista a través de sus ramales. Una superficie externa no recibe ningún tratamiento por el simple hecho de que el equipo CIP esté funcionando.
La ficha informativa sobre CIP de Oklahoma State University define el contacto mediante cabezales de aspersión o inundación, e identifica la selección de equipos, las variables de limpieza y las pruebas como tareas relacionadas. No resulta muy útil llamar «listo para CIP» a cualquier equipo de acero inoxidable. La eficacia de la limpieza depende de la accesibilidad de la superficie y de la trayectoria instalada.
Mantenga diferenciados los tres criterios de finalización: limpieza, sanitización y esterilización. Un sistema CIP automatizado puede repetir acciones programadas, pero eso no convierte esos criterios en sinónimos. Una línea que parece limpia y un cambio de producto con alérgenos aceptado también requieren verificaciones distintas.
Considere una línea de salsas con un tanque mezclador encamisado, una tubería de transferencia y una llenadora. El tanque y la tubería pueden tener una trayectoria CIP incluida; las boquillas de la llenadora pueden requerir un procedimiento aparte; y la limpieza manual de las estructuras externas sigue siendo una función distinta. Una manguera puede formar parte del circuito si su diseño y sus conexiones lo permiten. Otra manguera, con una trayectoria inadecuada o un espacio inaccesible donde se acumulan residuos, quizá deba retirarse. El nombre del componente por sí solo no determina el método.
Delimite las áreas de las superficies en lugar de los equipos comprados. Indique por dónde entra el líquido de limpieza, qué válvulas cambian de posición, por dónde regresa y qué superficies quedan fuera del recorrido. Este diagrama establece una base de entendimiento común para hablar sobre los tiempos de ciclo, el consumo de productos químicos y la calidad.
Una vez definido este límite, el siguiente paso es consultar la página de soluciones de equipos de limpieza y CIP de SHENGTU para relacionar las tareas de limpieza con el diseño del proyecto. Las instrucciones de operación y el alcance de los equipos deben coincidir en cuanto a lo que está incluido.
Cómo el proceso CIP elimina la suciedad o los residuos adheridos
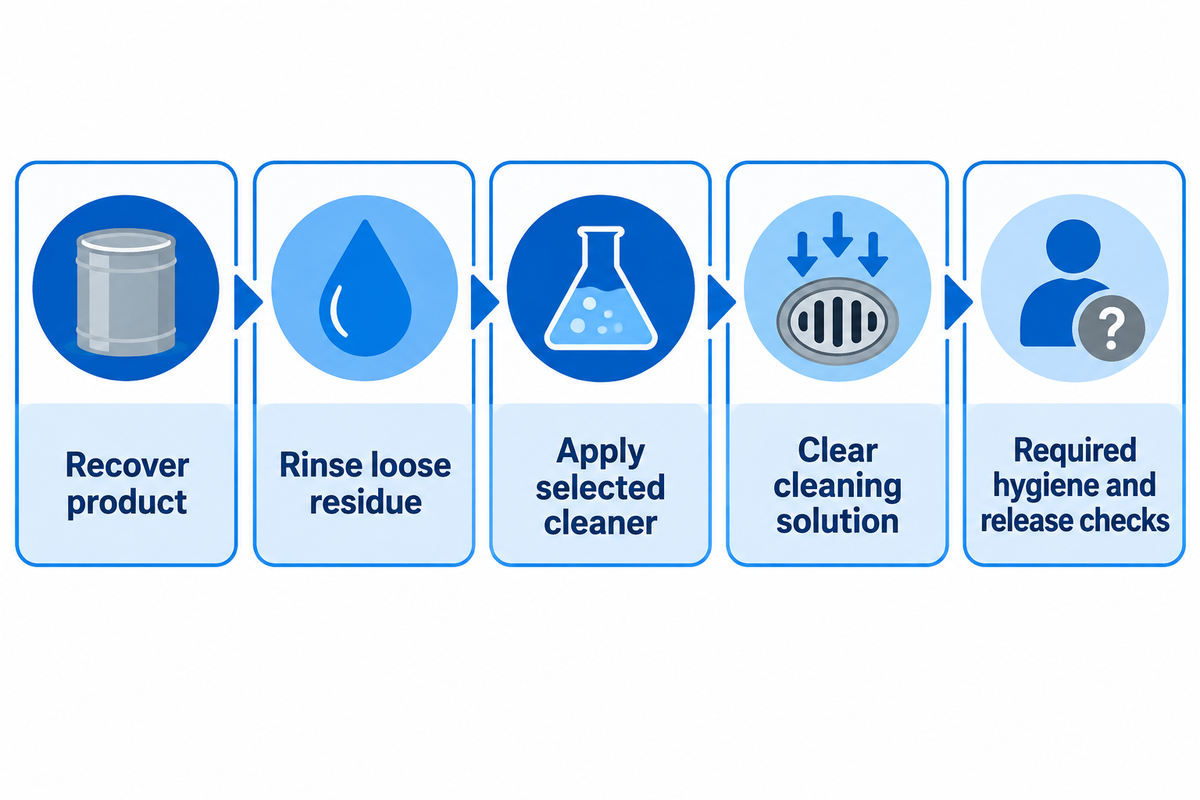
Un proceso de limpieza CIP elimina la suciedad o los residuos adheridos, los transporta fuera del sistema y prepara las superficies de contacto para el paso de higiene posterior. La secuencia depende de los residuos del producto y del diseño del equipo. El preenjuague, la circulación de detergente, el enjuague intermedio y una etapa de sanitización especificada cumplen funciones distintas; agregar más etapas con nombre no mejora automáticamente la limpieza.
El primer paso es identificar los residuos: los depósitos solubles de bebidas se comportan de manera distinta a una película de proteína seca, la grasa o las incrustaciones minerales. Los productos químicos de limpieza deben seleccionarse considerando la suciedad o los residuos adheridos y el material en contacto. El calor puede favorecer un mecanismo y, a la vez, dificultar la eliminación de otro tipo de depósito. La combinación de productos químicos y acción mecánica debe desprender y eliminar los residuos de las superficies y sacarlos del circuito. El objetivo no es aumentar la concentración de la solución del tanque.
Una secuencia CIP típica sirve como ejemplo didáctico, siempre que cada etapa tenga un criterio de finalización y una razón para existir. Los procedimientos de limpieza aprobados por la planta determinan qué etapas se requieren y cómo se regulan las transiciones entre ellas.
- Recupere el producto aprovechable. Separe la recuperación del producto de la función de limpieza para no diluir innecesariamente el material a granel en el flujo de limpieza.
- Enjuague los residuos sueltos. Dirija los residuos desplazados al destino previsto antes de hacer circular el detergente.
- Aplique el agente de limpieza seleccionado. Mantenga las condiciones requeridas en el equipo mientras la acción química y el flujo o la aspersión eliminan los residuos adheridos.
- Evacue la solución de limpieza. Use la ruta especificada de enjuague y descarga o recuperación, sin mezclas no controladas entre las fases.
- Complete las etapas de higiene y liberación requeridas. Aplique el tratamiento de sanitización y las verificaciones especificados por la planta antes de la siguiente producción.
La eliminación depende del tipo de depósito. Los depósitos orgánicos pueden tratarse con detergente alcalino y, si es necesario, una solución cáustica. Si hay depósitos minerales, quizá se requiera una etapa ácida. Por lo general, el agente de limpieza utilizado en CIP debe seleccionarse de acuerdo con sus propias instrucciones de uso. Los productos químicos para CIP deben utilizarse según los requisitos de contacto, la concentración y la fase en la que se aplicarán. Rigen las instrucciones de aplicación y la etiqueta del proveedor. Los álcalis y los ácidos deben utilizarse en fases controladas separadas, manteniendo una separación definida entre ambos.
Las recomendaciones de limpieza y sanitización de University of Florida explican por qué aumentar la concentración de productos químicos por encima de lo recomendado puede dañar los equipos en vez de mejorar el resultado. La limpieza puede ser aún más difícil si las superficies están corroídas o dañadas. Por ello, la selección de productos químicos debe considerar la compatibilidad con los sellos, el estado de las superficies y los residuos reales; no debe ser una decisión de compra aislada.
La recuperación introduce otra variable: la reutilización también genera variaciones en el desempeño de la solución CIP. La conductividad puede ayudar a monitorear la química seleccionada. La acumulación de residuos y el uso repetido también influyen en el desempeño de la limpieza. El resumen de la investigación de Mengyuan Fan en Ohio State de 2018 informa una reducción en la tasa de eliminación de residuos bajo algunas de las condiciones de reutilización evaluadas. Esto justifica controlar el historial de reutilización y el estado de la solución, en lugar de asignar a cada lote recuperado un número universal de reutilizaciones.
La fabricación de alimentos y bebidas puede utilizar sistemas de limpieza de un solo uso, de recuperación o combinados. Estos tipos de sistemas CIP describen cómo se manejan los líquidos. Un tanque de recuperación cambia el destino de los medios de limpieza, pero no elimina la necesidad de demostrar resultados de limpieza adecuados. En los cambios de producto con alérgenos, el riesgo de trasladar residuos entre operaciones cobra especial relevancia.
Los sistemas de limpieza para bebidas y alimentos necesitan un criterio de finalización definido para cada transición. Se requiere una revisión detallada para identificar qué se elimina, qué condiciones permiten eliminarlo, adónde va el material retirado y qué pone fin a la fase. Este enfoque se aplica a todas las secuencias y ciclos, sean largos o cortos. La hoja de selección de ciclos CIP de SHENGTU ayuda a planificar sin tratar el número de etapas como si fuera la receta.
CIP y COP: delimite la limpieza
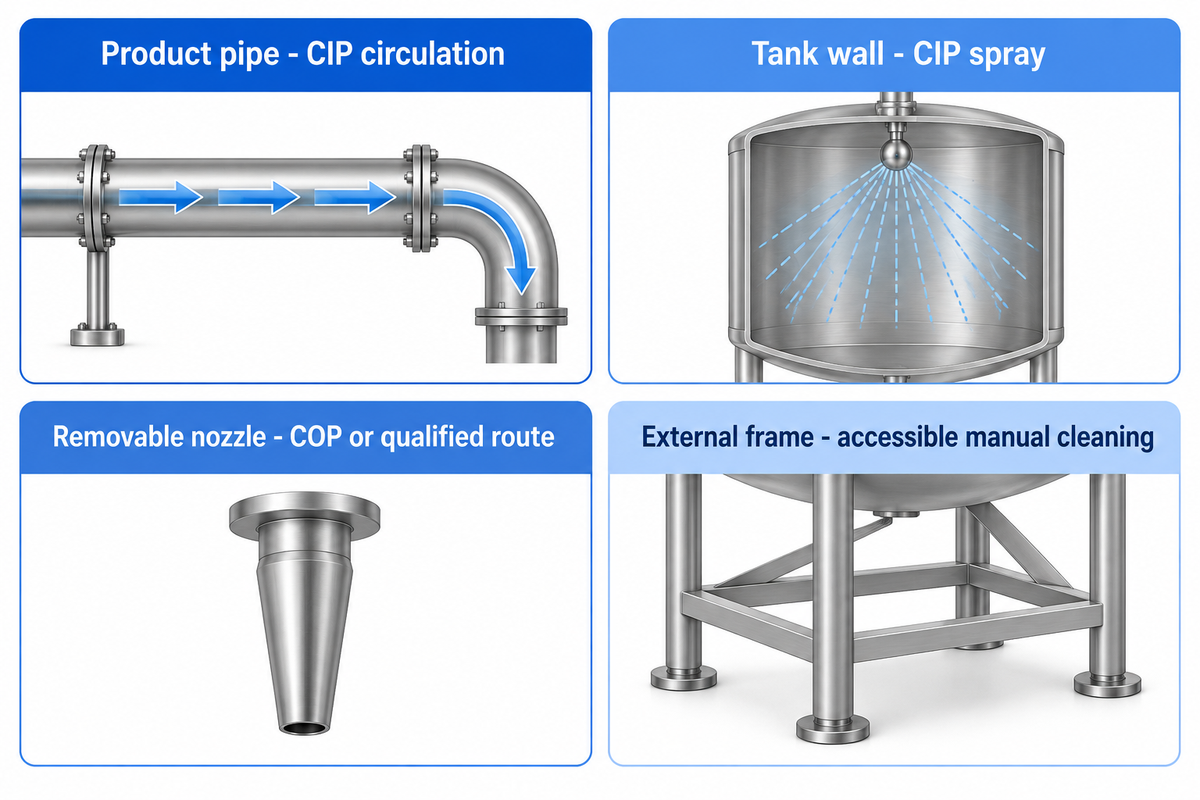
El CIP limpia una trayectoria instalada, mientras que la limpieza fuera de sitio trata las piezas desmontadas en equipos adecuados. El acceso directo permite que quien limpia inspeccione y desmonte cuando sea necesario. Una línea mixta puede requerir los tres métodos de limpieza. Asigne la ruta según la geometría de la superficie, el acceso y la acción de limpieza demostrada, no según el nombre del componente.
La finalización de las rutas de limpieza es importante en las interfaces, pues estas crean puntos de parada para la verificación. La interfaz puede estar entre una tubería y una llenadora, en una válvula en una posición determinada o en un accesorio desmontable. Para completar la acción de limpieza, las responsabilidades de CIP y COP deben coincidir en esa interfaz y ningún procedimiento debe dejar superficies sin cubrir.
| Superficie o función | Ruta de limpieza posible | Aspecto que debe observarse |
|---|---|---|
| Tubería recta de producto | Circulación CIP | La trayectoria incluida recibe un flujo de líquido adecuado y drena según lo previsto. |
| Pared interna del tanque | Limpieza CIP por aspersión | El dispositivo de aspersión alcanza la superficie con la presión y el flujo requeridos. |
| Obstrucción debajo del tanque | Revisar la disposición de aspersión o habilitar un acceso aparte | La inspección de cobertura detecta una zona de sombra detrás de la obstrucción. |
| Cámara de producto de la válvula | CIP con las posiciones de limpieza previstas, o desmontaje | El procedimiento alcanza todas las cámaras y posiciones previstas. |
| Boquilla desmontable de la llenadora | Limpieza COP o una ruta instalada calificada | El acceso y el método de limpieza validado cubren sus superficies internas. |
| Manguera de transferencia | Conexión CIP diseñada para ello o desmontaje | El direccionamiento del flujo, la cobertura de las superficies mojadas y el drenaje son adecuados para la manguera y sus conexiones. |
| Ranura de la junta | Exposición a la limpieza prevista o inspección con desmontaje | Se abordan la retención de producto y el conjunto del sello. |
| Paso de producto del intercambiador de calor | Circuito CIP diseñado para ello | La distribución del flujo y la función de eliminación de incrustaciones corresponden al procedimiento de limpieza. |
| Estructura externa o guarda | Limpieza externa o manual con acceso adecuado | Se elimina la suciedad externa sin volver a contaminar las superficies limpias en contacto con el producto. |
Estas son decisiones sobre rutas, no aprobaciones por tipo de equipo. Las definiciones de métodos de UF reconocen que algunos procedimientos de limpieza incluyen desmontaje parcial. Los requisitos de limpieza corresponden al sistema ensamblado y a su procedimiento operativo.
Ejemplo: un fabricante de bebidas cambia de una bebida que contiene leche a otro producto en una línea compartida. La tubería de transferencia recibe la circulación programada, pero el conjunto desmontable de la llenadora sigue un procedimiento de lavado aparte. Producción ha reservado una sola ventana para el cambio de formato. Si las piezas de la llenadora terminan después que la tubería, toda la línea debe esperar. El gerente de planta programa juntas las dos rutas de limpieza. El equipo de calidad determina las verificaciones pertinentes de residuos para ambas. Comprar una circulación CIP más rápida no resolvería el cuello de botella de las piezas. Otras opciones que podrían ser útiles son mejorar el manejo de las piezas, el COP o el conjunto de limpieza de la llenadora.
La limpieza automática también deja tareas de reposición de productos químicos, manejo de piezas desconectadas y mantenimiento. Los operadores siguen teniendo que cumplir la capacitación y los procedimientos de la planta. No dé por hecho que la automatización elimina toda exposición a los productos químicos. En una línea con distintas funciones de limpieza, la hoja de selección de lavadoras permite separar las tareas antes de que el equipo del proyecto seleccione los equipos.
Analice cuatro variables CIP en el retorno
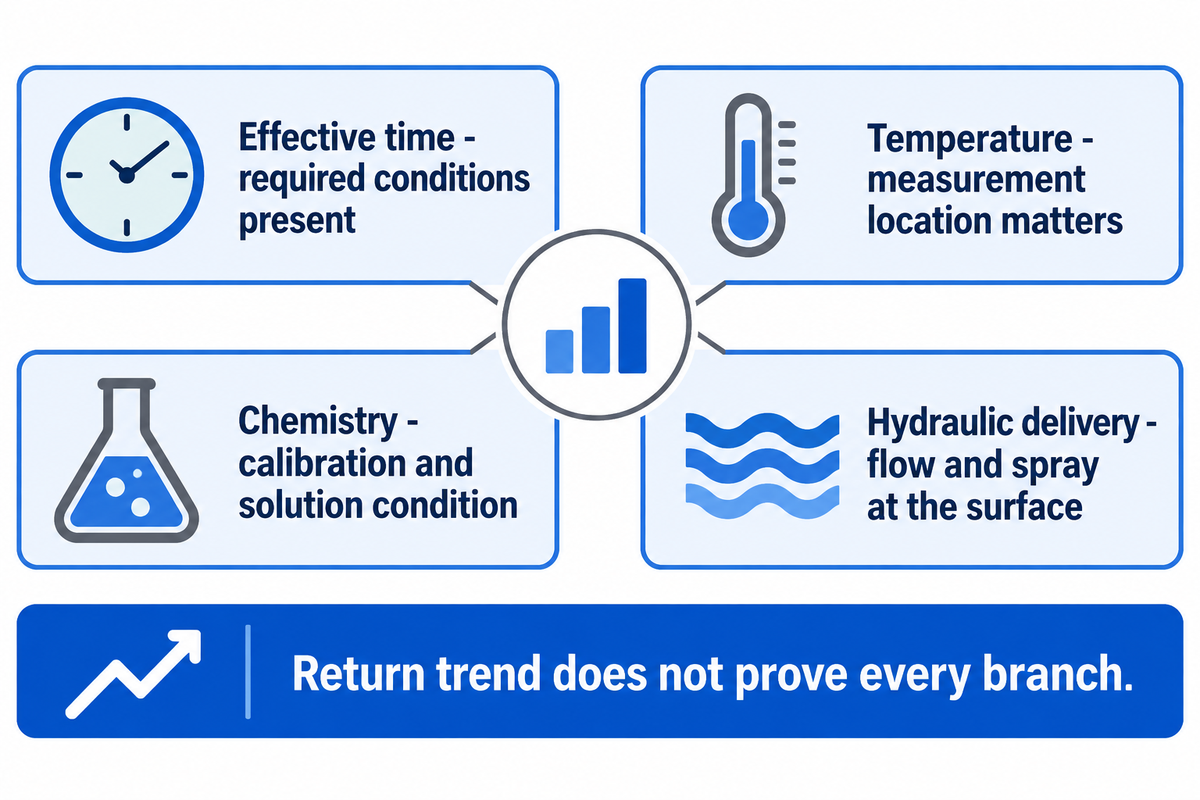
Las lecturas del lado de retorno ayudan a mostrar qué sucede después de que el líquido de limpieza atraviesa el equipo. Revise y evalúe el tiempo de contacto efectivo, la temperatura, los productos químicos y la acción mecánica junto con el direccionamiento de las válvulas. Las lecturas del lado de suministro también son útiles, pero los datos de retorno muestran demoras en el circuito, pérdidas de calor o interrupciones de la circulación. Los ramales y la cobertura de aspersión del tanque aún requieren verificaciones propias.
¿Cuáles son los cuatro factores de una limpieza eficaz?
Hay cuatro factores esenciales que describen el mecanismo de eliminación de residuos: tiempo, temperatura, acción química y acción mecánica. Se reflejan en los instrumentos mediante variables controlables como la concentración, el flujo, la presión de aspersión, las posiciones de las válvulas y el tiempo de exposición efectivo. El enfoque de los cuatro factores es un punto de partida, no una especificación definitiva de aceptación.
El tiempo solo cuenta mientras se mantengan las condiciones requeridas en el lugar pertinente. La temperatura describe el líquido de limpieza en el punto de medición, no todas las superficies ocultas. La conductividad de una solución depende de sus propiedades iónicas y de su temperatura. La acción mecánica proviene del flujo y la aspersión sobre una superficie, no de que el motor esté encendido.
Verificación de la trayectoria de retorno CIP mediante 4 señales
La verificación de la trayectoria de retorno CIP mediante 4 señales relaciona el tiempo efectivo, la temperatura, la química y el suministro hidráulico con la ruta real del circuito.
| Señal | Registro útil | Pregunta de interpretación |
|---|---|---|
| Tiempo efectivo | Tiempo bajo las condiciones de limpieza requeridas | ¿La superficie prevista recibió suficiente exposición después de que se estabilizaron las condiciones? |
| Temperatura | Tendencias pertinentes de temperatura en el suministro y el retorno | ¿Dónde se produjo una demora en el calentamiento o una pérdida de temperatura? |
| Química | Verificación de la concentración específica del producto y tendencia de conductividad calibrada | ¿Esta lectura representa el agente de limpieza previsto en esta solución? |
| Suministro hidráulico | Flujo, presión de aspersión y comportamiento del retorno pertinentes | ¿El líquido siguió la ruta requerida con una acción mecánica adecuada? |
Interprete la conductividad con la calibración del producto químico de limpieza seleccionado, la compensación de temperatura y el estado de la solución. Una medición de conductividad no es una medición absoluta de concentración. El líquido de limpieza recuperado, por ejemplo, un detergente que contiene residuos, plantea preguntas que no pueden responderse con la calibración de una solución nueva. La instrumentación CIP avanzada resulta útil cuando responde a esas preguntas mediante una medición adecuada.
Compare las tuberías y los recipientes por separado. La explicación del ingeniero de procesos Andrew Klosinski sobre CIP en cervecerías indica que los dispositivos de aspersión funcionan dentro de los requisitos de presión y flujo definidos por el fabricante. Un drenaje deficiente del tanque puede inundar las superficies y reducir el impacto de la aspersión. La limpieza de tuberías, en cambio, requiere una acción hidráulica adecuada en la trayectoria prevista, llena de líquido. «Más flujo» es demasiado impreciso para distinguir estos problemas.
Ejemplo: suponga un diámetro interno de tubería de 50 mm y una velocidad media del líquido de 1.5 m/s. El área es π × 0.05² ÷ 4 = 0.001963 m². Al multiplicarla por 1.5 m/s y 3,600 s/h se obtienen aproximadamente 10.6 m³/h. Oklahoma State indica que 1.5 m/s es una regla general para tuberías. El cálculo convierte la velocidad en flujo; la geometría de la tubería, las propiedades del fluido, las pérdidas de presión y el desempeño real de la limpieza siguen determinando la aplicación.
Un ramal puede permanecer cerrado mientras una trayectoria paralela satisface el flujo de retorno. En esa situación, la tendencia agregada puede parecer estable. Los registros del estado de las válvulas y la verificación de la ruta permiten relacionar la medición con el ramal que se está limpiando. Una zona de sombra en la aspersión del recipiente plantea otro problema: el retorno puede ser adecuado mientras una zona protegida recibe un impacto insuficiente.
Use la hoja de datos del circuito CIP de SHENGTU para proporcionar las rutas, los equipos y los servicios auxiliares reales. Es un insumo más útil para diseñar el circuito que un dato de flujo de suministro aislado de las dimensiones de las tuberías o de los dispositivos de limpieza del tanque.
Un diámetro interno de 50 mm requiere aproximadamente 10.6 m³/h para alcanzar la velocidad de ejemplo de 1.5 m/s. Un medidor común en el retorno mide el líquido que retorna en conjunto; el direccionamiento de los ramales y el desempeño de los dispositivos de aspersión siguen siendo verificaciones de ingeniería independientes. Relacione los valores registrados con el lugar donde se tomaron y con la pregunta de verificación que respondieron.
Investigue las fallas de limpieza CIP en el orden adecuado
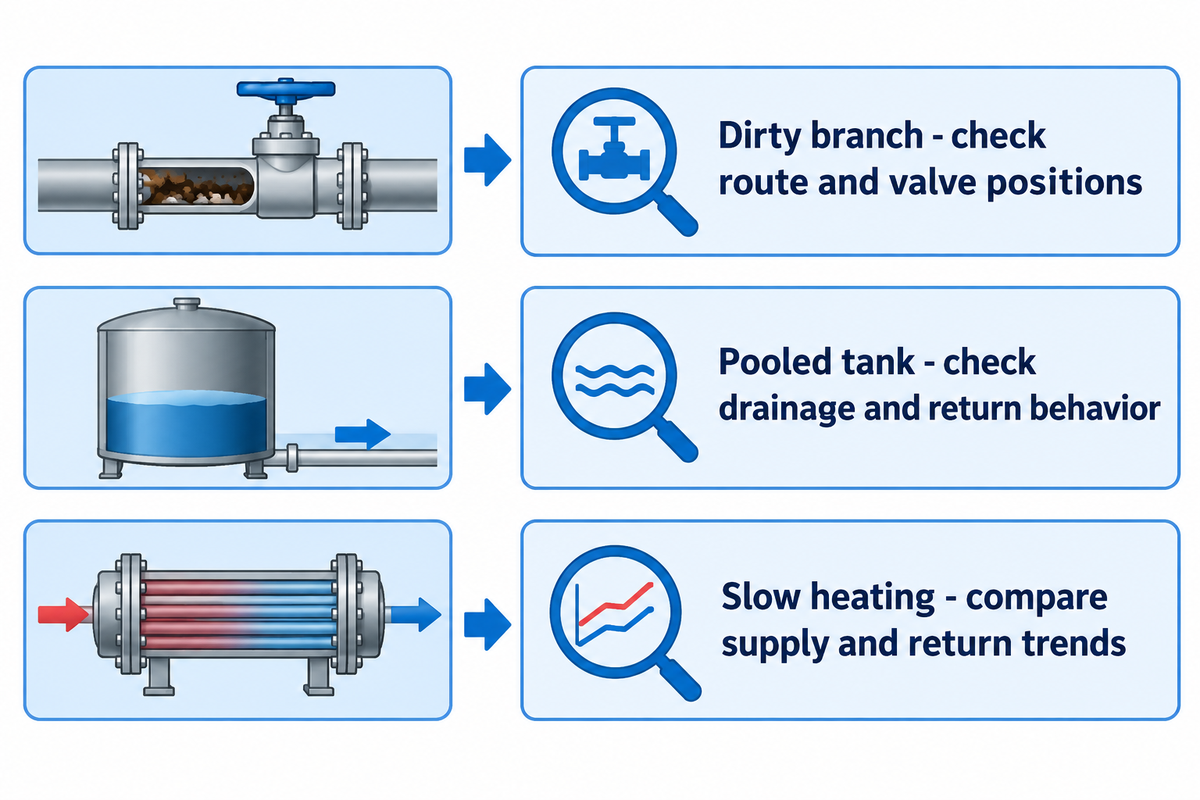
Para investigar una falla de limpieza CIP, identifique el residuo y la ubicación afectada, y determine el direccionamiento, el suministro y la exposición antes de cambiar la química. Compare la ejecución fallida con otra aceptada que sea pertinente. La investigación debe vincular el registro de estado del controlador y el mecanismo de limpieza con la superficie en contacto con el residuo.
Comience con registros no intrusivos: historial del producto, tiempo de espera antes de la limpieza, receta seleccionada, identificación del circuito, alarmas y tiempos registrados en las tendencias. Un mayor tiempo de espera con el equipo sucio o una carga de suciedad diferente podrían explicar por qué los pasos de limpieza no dieron los resultados esperados. Mantenga separadas la decisión de calidad y la evaluación de mantenimiento. Un resultado sin resolver no debe convertirse en una liberación informal de producción.
Antes de abrir o desmontar el equipo: el personal autorizado debe seguir el procedimiento de aislamiento aplicable en la planta para equipos en movimiento y energía química, térmica, hidráulica o neumática almacenada. Detener el equipo desde la pantalla de control no equivale a aislar la energía. OSHA 1910.147 aborda las tareas de servicio y mantenimiento en las que un arranque inesperado o la liberación de energía podrían lesionar al personal. Revisar tendencias y realizar una inspección intrusiva son actividades distintas.
| Síntoma observado | Primera evidencia que se debe revisar | Siguiente línea de diagnóstico |
|---|---|---|
| La línea de retorno se calienta lentamente | Tendencias de temperatura de suministro y retorno, y tiempos de cada fase | Distinga entre la capacidad de calentamiento, la pérdida de calor y el calentamiento inicial del circuito. |
| El flujo fluctúa | Tendencias de la bomba, las válvulas y el retorno para el direccionamiento seleccionado | Investigue interrupciones del suministro y las condiciones de retorno de gas y líquido. |
| El tanque retiene líquido | Nivel de líquido, ruta de drenaje y comportamiento del retorno | Examine si la acumulación reduce la acción del rociado. |
| Un ramal sigue sucio | Trazado de tuberías conforme a obra y posiciones de las válvulas | Compruebe que el ramal esté incluido antes de aumentar los parámetros de la receta del circuito principal de recirculación. |
| Queda residuo detrás de una obstrucción | Disposición de los rociadores y evaluación de la cobertura | Aborde la superficie que queda fuera del alcance del rociado o asígnele una ruta de limpieza independiente. |
| Las tendencias relacionadas con la concentración se desvían | Identidad del producto químico, calibración, temperatura e historial de reutilización | Distinga entre errores de medición, dilución y cambios en las condiciones de la solución. |
| Se repiten los depósitos minerales | Calidad del agua, identidad de la suciedad y programa químico | Revise la composición química del depósito y el tratamiento compatible. |
| La higiene general cumple, pero falla el resultado de alérgenos | Muestreo específico para el objetivo y método analítico | Investigue el residuo pertinente y las zonas difíciles de limpiar. |
| Hay recontaminación después de la limpieza | Manipulación de piezas, reensamblaje y actividades de limpieza del entorno | Proteja las superficies limpias en contacto con alimentos durante el periodo previo a la liberación del producto. |
Este orden evita un error costoso: compensar una ruta faltante con un proceso químico más agresivo. Si el fluido de limpieza no llega a un ramal cerrado, aumentar la temperatura de limpieza del circuito principal de recirculación no hará que el fluido entre en ese ramal. Si se acumula líquido en un recipiente, prolongar el temporizador puede consumir aún más tiempo sin resolver el problema del rociado.
Ejemplo: una línea compartida de salsas completa su receta habitual, pero aparecen residuos repetidamente en una conexión de una llenadora. El registro de temperatura de retorno coincide con el de una ejecución aceptada. Aumentar la dosificación de detergente cambiaría una condición que ya parece uniforme, y que el problema se repita en la misma ubicación apunta a una conexión. La investigación tendría en cuenta el trazado de las válvulas conforme a obra, el accesorio ensamblado y el procedimiento independiente para las piezas. Si hay producto atrapado, se abordaría el problema de acceso o geometría. Otros hallazgos podrían orientar la investigación hacia los fluidos de limpieza o la exposición. El equipo de calidad mantiene la línea sujeta a su procedimiento de liberación del producto. El equipo de ingeniería determina la relación entre la causa y el efecto.
Después de corregir la causa, registre la condición modificada y repita las comprobaciones de eficacia pertinentes. De lo contrario, el siguiente equipo de trabajo recibirá una receta larga sin explicación. Para que la limpieza sea repetible, se debe controlar la causa, no solo repetir la secuencia del controlador.
Qué pueden y qué no pueden demostrar los registros de limpieza
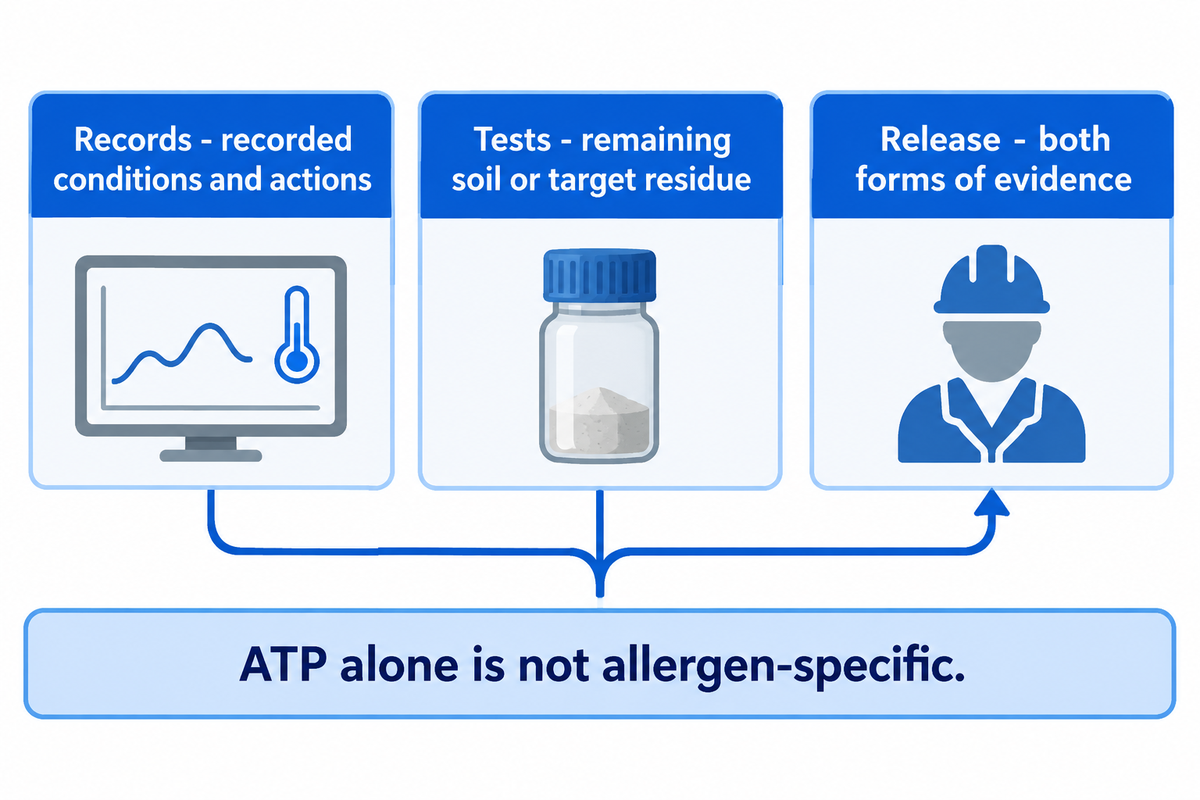
Los registros de limpieza aportan evidencia de que un procedimiento está documentado, registrado y ejecutado, y de que las condiciones y acciones registradas corresponden a los requisitos previstos. La inspección y las pruebas analíticas adecuadas evalúan la suciedad o el residuo objetivo que aún queda. Ambas formas de evidencia deben tenerse en cuenta al decidir si se libera la producción. El método debe corresponder adecuadamente al producto, la superficie y el riesgo que se evalúa. Una sola prueba no puede responder todas las preguntas de higiene.
Vincule cada pregunta con el resultado correspondiente. Una tendencia de temperaturas responde una pregunta sobre el proceso. Una inspección visual permite evaluar la suciedad en las superficies accesibles. Una prueba rápida de higiene proporciona el indicador especificado. Una prueba de presencia de alérgenos en una matriz de muestra definida evalúa el residuo objetivo. También se aplican otros objetivos y métodos de muestreo, en especial los de tipo microbiológico.
“Los usuarios finales deben determinar sus propios criterios de aceptación para la limpieza del equipo.”
Por ejemplo, la cobertura que muestra una prueba de rociado puede revelar una zona a la que no llega el líquido de limpieza. Este resultado permite evaluar la eficacia de la geometría del equipo. Una prueba para detectar el residuo objetivo permite determinar si el procedimiento de limpieza eliminó la suciedad de interés.
La guía de limpieza de alérgenos de productos del mar de la FDA, apéndice 10, desaconseja usar únicamente hisopos de ATP para verificar la limpieza de alérgenos, porque el ATP no es específico para alérgenos. La guía abarca varios métodos y, aunque sus recomendaciones no son vinculantes, describe las diferencias entre ellos y ofrece ejemplos de controles. No establece una receta universal para la limpieza de alérgenos en instalaciones de alimentos y bebidas. Cada instalación debe adaptar el método al residuo y al equipo en el que se utilizará.
Los protocolos de limpieza útiles definen el direccionamiento y quiénes son responsables. El registro de una ejecución vincula el resultado con el producto procesado anteriormente, la revisión de la receta, el circuito, los instrumentos, las desviaciones y la disposición. El plan de muestreo correspondiente identifica el residuo, la ubicación y el método pertinentes. Sin una ubicación definida, quizá no sea posible interpretar el resultado de limpieza; una tendencia sin identificar el circuito podría corresponder a una ruta de limpieza equivocada.
En ingeniería, la validación de la limpieza consiste en demostrar que el método definido funciona para la aplicación prevista. La verificación rutinaria comprueba que su ejecución y resultado se mantengan a lo largo del tiempo. Las obligaciones legales requieren una evaluación de alcance propia: 21 CFR 117.160(c) excluye los controles de alérgenos alimentarios y de saneamiento del requisito de validación de esa sección. Esa distinción legal específica no elimina la necesidad práctica de una limpieza eficaz y de verificaciones adecuadas.
Algunos cambios, por ejemplo, procesar un producto distinto con alto contenido de proteínas, prolongar una campaña de producción, cambiar un sello o ramal de tubería, o usar un producto químico nuevo, pueden requerir una reevaluación del método y, por tanto, afectar la limpieza aceptada. Los equipos de calidad e ingeniería de la planta deben evaluar los cambios antes de basarse en los registros de limpieza anteriores.
Al solicitar cotizaciones, pida registros que vinculen los controles ofrecidos con la aplicación instalada: un circuito identificable, tendencias útiles y resultados de pruebas acordados. El certificado de un componente responde una pregunta distinta de la aceptación del procedimiento de limpieza por parte de la planta. Asegúrese de que el alcance del proyecto no lleve a ninguna de las partes a esperar un certificado en lugar de evidencia de puesta en marcha.
Compare el costo por ciclo de limpieza aceptado
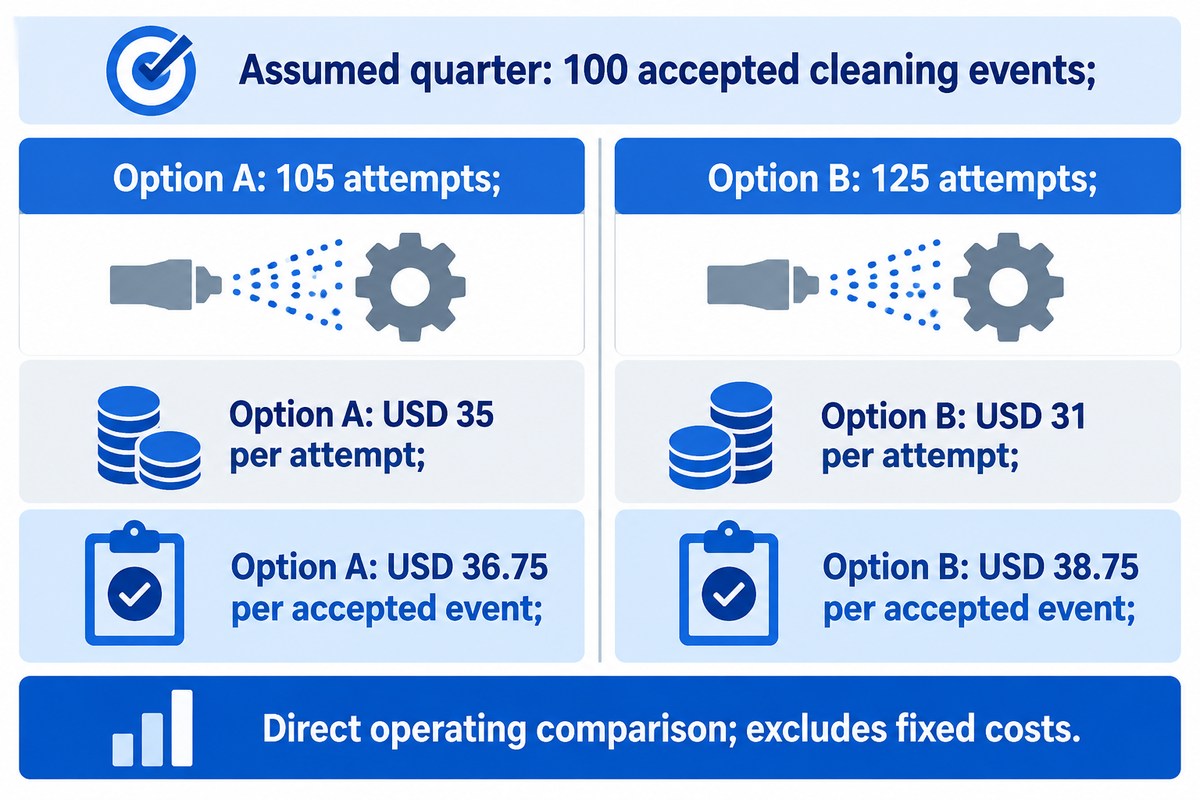
Compare las operaciones CIP según el costo de cada evento de limpieza aceptado, incluidos los intentos repetidos. Use el mismo ciclo de trabajo de producción, periodo y moneda para cada opción. Incluya agua, productos químicos, calor, mano de obra y residuos. Oklahoma State University identifica la energía, el agua y los productos químicos de limpieza como categorías de gastos de CIP; el siguiente ejemplo añade supuestos operativos específicos de la planta. Sume la contribución de producción perdida únicamente por el tiempo de limpieza que ocupa una ventana de producción limitada y comercializable.
El denominador hace la diferencia. Un intento de limpieza que debe repetirse consume recursos sin liberar la línea. Dividir el costo entre los ciclos programados puede favorecer una receta corta que da lugar a una alta tasa de repetición. Por ello, los equipos de producción y finanzas necesitan tanto el número de intentos como el de eventos aceptados durante un periodo común.
Ejemplo: supuestos para el mismo trimestre y 100 eventos de limpieza aceptados. La opción A requirió 105 intentos; la opción B, 125. El costo directo incluyó agua, productos químicos, calor, mano de obra y residuos. El precio de compra, el mantenimiento y los gastos generales fijos no se incluyen en esta comparación operativa.
| Dato supuesto o resultado calculado | Opción A | Opción B |
|---|---|---|
| Eventos aceptados en el trimestre | 100 eventos | 100 eventos |
| Intentos totales | 105 intentos | 125 intentos |
| Intentos repetidos | 5 intentos | 25 intentos |
| Costo operativo directo por intento | USD 35 | USD 31 |
| Costo operativo directo total | USD 3,675 | USD 3,875 |
| Tiempo de ocupación por intento | 75 min | 65 min |
| Tiempo total de limpieza con ocupación | 131.25 h | 135.42 h |
| Costo directo por evento aceptado | USD 36.75 | USD 38.75 |
| Tasa condicional de contribución perdida | USD 80/h | USD 80/h |
| Costo operativo condicional más contribución perdida | USD 14,175.00 | USD 14,708.33 |
| Total condicional por evento aceptado | USD 141.75 | USD 147.08 |
El costo directo por evento aceptado es el costo total de los intentos dividido entre los eventos aceptados. Para A: 105 × USD 35 ÷ 100 = USD 36.75. Para B: 125 × USD 31 ÷ 100 = USD 38.75. El menor costo por intento pierde su ventaja porque se necesitan más intentos.
Para la columna de contribución, suponga que cada hora de limpieza con ocupación desplaza producción en la línea limitante, que hay demanda de clientes en espera y que no existe superposición de horarios. Con una contribución de USD 80/h después de descontar los costos variables de producción evitados, el cálculo de A es [USD 3,675 + (105 × 75 ÷ 60 × USD 80)] ÷ 100 = USD 141.75. Para B, el resultado es USD 147.08 usando sus 135.4167 h sin redondear. La tasa corresponde a la contribución, no a los ingresos por ventas.
Si la limpieza se realiza durante un periodo que de otro modo estaría inactivo, asigne una contribución perdida de cero a esas horas. Si solo una parte del tiempo de limpieza retrasa la producción, considere únicamente ese tiempo perdido evitable. Por tanto, un cambio de horario puede afectar el resultado financiero sin cambiar el consumo de agua o productos químicos. Por eso, el gerente de planta y el equipo de finanzas deben acordar cuál es el cuello de botella antes de afirmar que el proyecto tendrá un plazo de recuperación determinado.
Según los supuestos indicados, la opción A cuesta USD 36.75 por evento aceptado antes de considerar la contribución perdida, frente a USD 38.75 para la opción B. Si se incluye una ventana de producción totalmente limitada, los costos son USD 141.75 y USD 147.08, respectivamente. Antes de comparar el retorno del proyecto, sustituya los datos del ejemplo por el registro de eventos aceptados de una planta.
Límites de integración y servicios auxiliares antes de la puesta en marcha
La instalación de un sistema CIP requiere capacidad suficiente de suministro, calentamiento, retorno y disposición de efluentes para cumplir con el programa de limpieza. Los servicios auxiliares compartidos pueden limitar los circuitos simultáneos, aunque cada circuito funcione de forma independiente. La puesta en marcha debe vincular la ruta instalada con las tareas de limpieza acordadas, con evidencia de suministro por parte del proveedor y responsabilidades de aceptación por parte del equipo de calidad de la planta claramente definidas.
Las tecnologías CIP son útiles cuando sus controles y mediciones corresponden a las tareas de limpieza de la instalación. Como los sistemas CIP se usan en diversas configuraciones de proceso, compare las funciones de limpieza y las interfaces de cada sistema; no se base en una etiqueta tecnológica.
Considere la demanda simultánea del equipo CIP, no solo la cantidad de tanques. La bomba debe poder suministrar el fluido a través de las pérdidas de presión de la instalación. El dispositivo de rociado debe recibir las condiciones especificadas. El sistema de retorno debe evacuar el líquido. Puede haber otros usuarios del calentamiento y el suministro de agua fresca. El manejo de aguas residuales puede imponer otra restricción en la descarga.
El análisis de integración de procesos de Food Engineering vincula las decisiones sobre CIP con el proceso de producción y las limitaciones de los servicios auxiliares. Tratar el equipo CIP como una compra independiente puede postergar estas preguntas hasta la instalación, cuando cambiar las rutas de tubería o la capacidad de calentamiento resulta más complicado.
| Restricción compartida | Efecto en la ventana de limpieza | Evidencia para la puesta en marcha |
|---|---|---|
| Bomba de suministro y pérdidas en las tuberías | El suministro requerido puede disminuir al conectar la ruta instalada. | Caudal y presión pertinentes para la tarea real. |
| Demanda de rociado del tanque | La cobertura cambia si las condiciones quedan fuera de los límites requeridos por el dispositivo. | Requisitos del dispositivo de rociado y evaluación de la cobertura. |
| Evacuación del retorno y drenaje | La acumulación puede reducir la acción de limpieza y retrasar los cambios de fase. | Comportamiento del retorno y nivel del recipiente durante el ciclo. |
| Disponibilidad de calentamiento o vapor | El calentamiento inicial puede retrasar la exposición eficaz. | Tendencias de temperatura de suministro y retorno ante una demanda simultánea. |
| Disponibilidad de agua fresca | El enjuague simultáneo puede competir con otros consumidores. | Demanda medida durante el programa previsto. |
| Aguas residuales y ruta de descarga | Las restricciones de descarga pueden prolongar la rotación. | Condiciones y capacidad de descarga acordadas. |
| Limpieza de piezas por separado | La producción espera hasta que se complete la última ruta de limpieza necesaria. | Secuencia de rotación y reensamblaje de las piezas. |
| Muestreo y liberación del producto | La limpieza puede estar terminada, pero aún quedar pendiente la disposición. | Métodos, responsabilidades y tiempos de liberación asignados. |
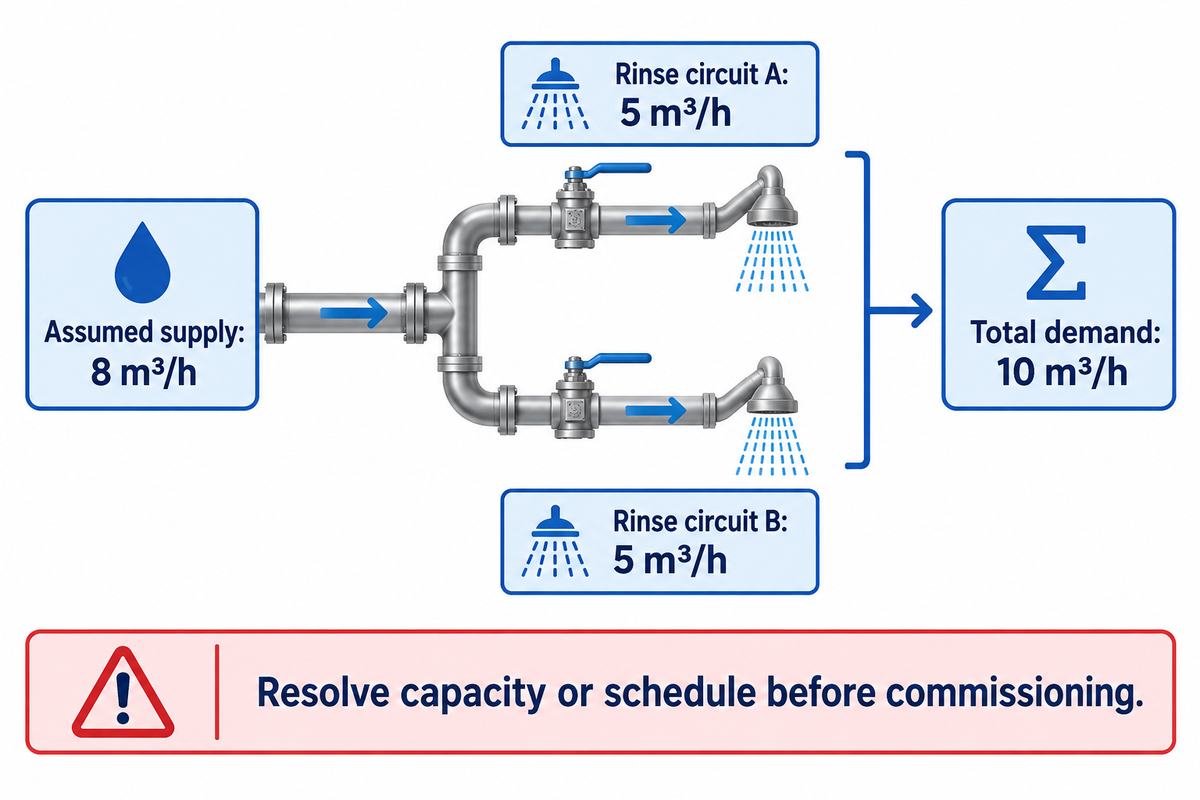
Ejemplo: suponga que un suministro de agua compartido puede entregar 8 m³/h durante la limpieza. Dos circuitos de enjuague requieren 5 m³/h cada uno de forma simultánea. La demanda total es de 10 m³/h, lo que supera la capacidad del suministro. Una pantalla de control más grande o un tanque de recuperación adicional no resolverían el problema. Se requieren cambios en el programa del proyecto, el suministro u otras soluciones demostradas. Antes de asegurar que ambos circuitos pueden funcionar dentro de la misma ventana de limpieza, se debe probar la demanda real para confirmar que puede cubrirse simultáneamente.
La entrega debe incluir las tuberías conforme a obra, las rutas y la identificación de los instrumentos; el control de recetas y el acceso; el comportamiento de las alarmas; las condiciones de prueba acordadas; los destinos de drenaje; y los controles del equipo y la demostración del proveedor. El equipo de calidad de la planta es responsable de liberar la producción. 3-A Accepted Practice 605-05 es una referencia de instalación y CIP que se puede consultar cuando corresponda, pero no sustituye el alcance acordado para el proyecto.
La información de SHENGTU sobre equipos de procesamiento de alimentos y proyectos describe bases de fabricación propias y fábricas asociadas seleccionadas para máquinas especializadas o complementarias. Asigne en el documento del proyecto un proveedor responsable para cada interfaz de limpieza. Los certificados y documentos de prueba deben corresponder al modelo, la configuración y el destino reales.
Un suministro de agua compartido de 8 m³/h no puede cubrir simultáneamente dos tareas de enjuague supuestas de 5 m³/h cada una. Resuelva esa brecha de capacidad o de programación antes de confirmar los compromisos para la puesta en marcha. La misma comprobación de demanda también se aplica al calentamiento, la evacuación del retorno y la descarga, porque la capacidad disponible en un servicio no aumenta la capacidad de otro.
Conclusión clave
Antes de comparar la velocidad del ciclo, haga coincidir el alcance de la limpieza, el suministro medido y los criterios de liberación del producto. Una propuesta CIP útil vincula los tres con la línea de producción instalada.
Preguntas frecuentes
¿Qué significa CIP?
CIP significa limpieza en sitio.
El término describe la limpieza de una ruta de equipo incluida sin desmontarla de forma rutinaria. Las bombas hacen circular los fluidos de limpieza seleccionados o los dispositivos de rociado los aplican a las superficies. La tarea completa incluye el equipo, sus conexiones de suministro y retorno, y cualquier posición de válvula necesaria para la limpieza. Las piezas separadas o las superficies exteriores pueden requerir su propio método de limpieza.
¿En qué consiste un proceso CIP de tres pasos?
Por lo general, un proceso CIP de tres pasos agrupa la tarea en un enjuague, un lavado de limpieza y un enjuague final.
Los proveedores pueden contar las fases de distintas maneras, por lo que conviene comparar sus funciones reales. La recuperación de producto, el tratamiento ácido o la desinfección pueden ser fases independientes en otro procedimiento. La etiqueta de tres pasos no define los parámetros químicos ni los criterios de aceptación. La secuencia adecuada de fases de limpieza depende de la suciedad, el diseño del equipo, las instrucciones de los productos químicos y el resultado requerido para la siguiente producción.
¿Cuánto dura un ciclo CIP?
El tiempo total de un ciclo CIP incluye las fases de llenado, calentamiento, limpieza eficaz, enjuague, drenaje y tratamiento requerido.
Use la receta aprobada y las tendencias medidas del circuito para establecer la duración de una línea específica. El temporizador del tanque de suministro puede incluir tiempo previo a que el equipo más distante alcance las condiciones requeridas. La limpieza de piezas por separado y las pruebas para liberar la producción pueden prolongar el cambio de formato incluso después de que termine la circulación. Compare el tiempo aceptado para el cambio de formato, además de la duración nominal del ciclo indicada por el controlador.
¿Qué es un equipo CIP compacto?
Un equipo CIP compacto es un conjunto integrado de equipos para manipular los fluidos de limpieza y controlar el proceso.
Los equipos CIP compactos combinan la manipulación de fluidos de limpieza y los controles. La tarea completa también incluye los equipos de proceso conectados, las tuberías y la ruta de retorno instalada.
¿Qué producto químico se usa para CIP?
Para CIP se usa un agente de limpieza seleccionado según la suciedad y compatible con el equipo; suele pertenecer a una familia de detergentes alcalinos o ácidos.
Los agentes químicos de limpieza alcalinos pueden eliminar residuos orgánicos, mientras que los programas ácidos pueden tratar depósitos minerales. Los agentes desinfectantes cumplen una función distinta después de eliminar adecuadamente la suciedad. Los materiales en contacto con el producto, los sellos, la calidad del agua y el siguiente producto influyen en el programa químico. Siga la etiqueta y las instrucciones de uso del producto seleccionado; una química más concentrada no soluciona por sí sola un flujo insuficiente, una cobertura deficiente del rociado o los residuos atrapados. El programa químico también requiere almacenamiento y dosificación controlados, así como la separación de fases incompatibles. Para reutilizar las soluciones recuperadas, se debe definir la tarea que cumplirán y verificar que conserven las condiciones adecuadas. Cuando cambia el producto, revise el programa químico existente según la nueva suciedad y los requisitos del siguiente producto. Siga el procedimiento establecido en la planta para manipular o cambiar productos químicos, en lugar de copiar una concentración de un ejemplo de ciclo no relacionado.
Convierta la tarea de limpieza en un alcance de proyecto definido
Lleve a la reunión sobre el equipo la familia de productos, el diagrama del circuito, las tareas de limpieza de piezas por separado y la ventana de limpieza. SHENGTU puede usar esa información para conversar sobre la integración de la limpieza y CIP con su línea de procesamiento.
Este documento describe principios de limpieza para el procesamiento de alimentos y cita fuentes universitarias, investigaciones originales y otras fuentes técnicas. Los ejemplos ilustrativos calculados emplean los supuestos indicados. Los procedimientos definidos en la planta rigen los valores operativos. La liberación de la producción se basa en los criterios de aceptación acordados.
Referencias y fuentes
- ¿Qué es la limpieza en sitio (CIP)? Oklahoma State University, Timothy J. Bowser, FAPC-251, 2023.
- Elementos básicos de la limpieza y desinfección de equipos en operaciones de procesamiento y manipulación de alimentos University of Florida Institute of Food and Agricultural Sciences, Ronald H. Schmidt.
- Fundamentos y estrategias de optimización de la limpieza en sitio Mengyuan Fan, Ohio State University, 2018; resumen de la investigación original.
- Optimización de los sistemas CIP de cervecerías, parte 2 Food Engineering, Andrew Klosinski, 2025.
- 29 CFR 1910.147: Control de energías peligrosas Occupational Safety and Health Administration.
- Apéndice 10: Limpieza y saneamiento para el control de alérgenos U.S. Food and Drug Administration, 2019, A10-1–4.
- 21 CFR 117.160: Validación Electronic Code of Federal Regulations, U.S. Food and Drug Administration.
- Integre CIP en su proceso Food Engineering, Wayne Labs, 2023.
- 3-A Accepted Practice 605-05 3-A Sanitary Standards, entrada pública del catálogo de instalación y CIP.