Póngase en contacto con Shengtu Bufan Company

Guía de planificación de procesos lácteos · Actualizada en septiembre de 2026
El orden para decidir sobre una línea de leche es: primero la ruta; después, conectar todas las interfaces; convertir el flujo nominal en cantidad empacada entregada; y, por último, definir las pruebas requeridas antes de producir.
La línea de leche pasteurizada y UHT es un sistema conectado de producción láctea para leche pasteurizada refrigerada o leche UHT a temperatura ambiente. La decisión comienza por la condición prometida del producto sin abrir. La leche pasteurizada normalmente requiere refrigeración, mientras que la leche UHT a temperatura ambiente depende de un tratamiento térmico calificado integrado con el procesamiento y el empaque asépticos posteriores.
Esta guía tiene un propósito distinto al de la solución de Shengtu para líneas de pasteurización y UHT de leche. La página de la solución presenta la configuración, la selección de equipos, los modelos, las cotizaciones y las consultas sobre proyectos. Este artículo explica las decisiones y pruebas que el comprador debería preparar antes de solicitar esos detalles comerciales.
Respuesta directa: una línea de leche se selecciona según la ruta de almacenamiento, la función del producto, el empaque, la producción aceptable y el plan de validación. Las rutas de pasteurización refrigerada, ESL refrigerada y UHT aséptica a temperatura ambiente tienen límites posteriores distintos. Defina esos datos antes de comparar equipos.
Conclusión clave
Un producto UHT a temperatura ambiente debe superar dos límites de prueba: el proceso térmico programado y el sistema de empaque aséptico. Aprobar una prueba del calentador no libera el empaque.
Ruta
Pasteurización con cadena de frío, ESL refrigerada o UHT aséptica a temperatura ambiente
Pasteurización con cadena de frío, ESL refrigerada o UHT aséptica a temperatura ambiente
Producto
Historial de la leche cruda, grasa, proteína, sólidos, partículas, azúcar y saborizantes
Historial de la leche cruda, grasa, proteína, sólidos, partículas, azúcar y saborizantes
Producción
L/h empacados aceptables, no el flujo nominal aislado del módulo
L/h empacados aceptables, no el flujo nominal aislado del módulo
Liberación
Pruebas del producto, proceso térmico, empaque, instrumentos y registros
Pruebas del producto, proceso térmico, empaque, instrumentos y registros
1. ¿Debe elegir una línea de leche pasteurizada o UHT?
Elija la pasteurización cuando el producto definido vaya a mantenerse refrigerado durante el llenado, almacenamiento, transporte y venta. Elija UHT solo si el proyecto también incluye una llenadora aséptica compatible, empaques esterilizados y una zona estéril controlada. ESL es una ruta refrigerada intermedia válida que debe evaluarse por separado, en lugar de forzarla dentro de una de las otras dos categorías.
Cada tipo de leche implica límites distintos para el producto y el mercado dentro del procesamiento de alimentos lácteos. Por eso, la selección de la ruta vincula las condiciones de distribución previstas con la fórmula real, en vez de tratar toda la producción de leche como un único problema de calentamiento.
En el pasillo de lácteos, «leche pasteurizada o UHT» suele parecer una elección de etiqueta para el consumidor. Para una planta, los patrones de consumo, la distancia de entrega y la necesidad de refrigeración definen funciones de producción distintas. La leche procesada para una ruta refrigerada corta no debería asumir el costo de un empaque para temperatura ambiente sin una razón de mercado.
Prueba para decidir entre cadena de frío y proceso aséptico
Prueba para decidir entre cadena de frío y proceso aséptico: evaluación de riesgos de 3 minutos. Según la condición final deseada del producto empacado, ¿la capacidad de almacenamiento, distribución, venta y devoluciones disponible permite alcanzar la vida útil prevista sin condiciones asépticas?
Requisito de refrigeración
- Se mantiene el control del almacenamiento y transporte en frío
- La pasteurización o ruta ESL está validada para el producto
- Los planes de llenado e higiene corresponden a la distribución refrigerada
Requisito de temperatura ambiente
- El proceso térmico apunta a la esterilidad comercial
- El empaque y su cierre están esterilizados y protegidos
- La llenadora aséptica, la zona estéril y el plan ante desviaciones comparten una misma decisión de liberación
| Escenario | Primera ruta que se debe evaluar | Pruebas que se deben definir | Limitación |
|---|---|---|---|
| Leche blanca refrigerada para mercado local | Pasteurizada | Rango de cadena de frío y tiempo máximo de entrega | El proceso sigue sujeto a las normas del mercado |
| Mayor alcance con refrigeración | ESL | Microfiltración o tratamiento térmico, empaque y plan de refrigeración | ESL no es UHT a temperatura ambiente |
| Cartón para venta a temperatura ambiente | UHT con llenado aséptico | Criterios para el producto, el empaque y la zona estéril | Un calentador por sí solo no es suficiente |
| Bebida láctea saborizada refrigerada | Pasteurización o ESL | Azúcar, estabilizante, sabor y secuencia de empaque | La formulación modifica el comportamiento térmico |
| Leche saborizada a temperatura ambiente | UHT con llenado aséptico | Punto de incorporación de ingredientes y límite del lado estéril | Las partículas pueden cambiar la selección de equipos |
| Leche descremada | La ruta depende de la distribución | Perfil de proteínas y minerales | Un bajo contenido de grasa no elimina el riesgo de incrustaciones |
| Leche fortificada | Pruebe ambas rutas aplicables | Punto de incorporación y estabilidad de los nutrientes | El valor nutricional requiere pruebas del producto |
| Bebida a base de suero | Pruebe el producto antes de definir la ruta | pH, proteína, sólidos y riesgo de sedimentación | Los parámetros para leche quizá no sean aplicables |
| Empaque institucional a granel | La ruta depende del empaque y la distribución | Plan para el cierre, la manipulación y la vida útil una vez abierto | El tamaño del empaque modifica la función del proceso posterior |
| Exportación con paso por almacenes cálidos | Evaluación de viabilidad UHT | Exposición a la temperatura y normas del destino | La temperatura ambiente no significa que la temperatura sea irrelevante |
Objeción del comprador: «La leche UHT dura más, así que debe ser la mejor opción». Esa conclusión ignora el costo del empaque aséptico, la complejidad del proceso, la respuesta del producto, las preferencias del mercado y toda la cadena de suministro. La mejor ruta es aquella cuya promesa para el empaque sin abrir la planta puede demostrar de forma repetida.
Resumen de pruebas: Codex describe el tratamiento UHT en el rango de 135–150 °C bajo condiciones calificadas y lo complementa con procesamiento aséptico posterior. Esa cifra no define una receta universal para la leche ni su vida útil final; el producto, el empaque, la autoridad de proceso y los requisitos del destino determinan la ventana de operación aprobada.
2. ¿Qué equipos e interfaces componen la línea?
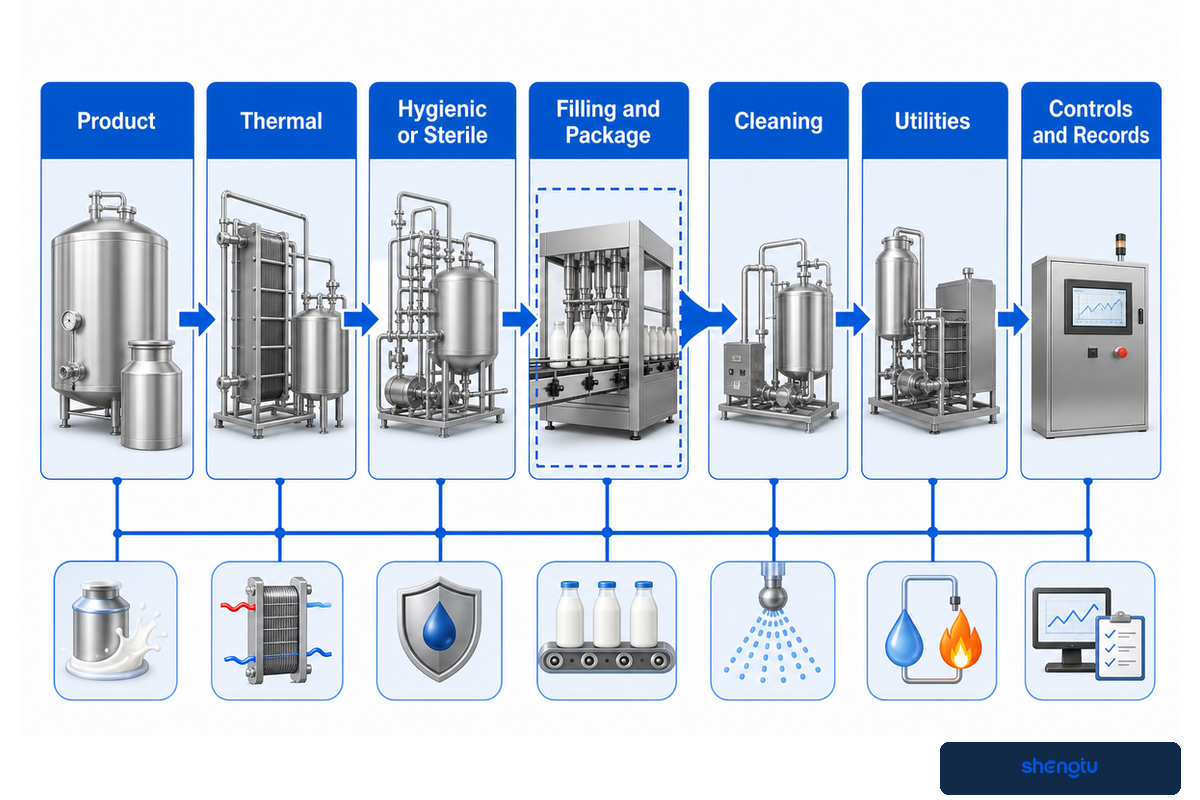
Una línea completa conecta la recepción y el almacenamiento, la separación o estandarización, el tratamiento térmico, la homogeneización, el enfriamiento o la transferencia estéril, el llenado, CIP, los servicios auxiliares y los registros. La lista exacta de equipos cambia según el producto y el empaque, pero cada interfaz debe especificar flujo, presión, temperatura, estado higiénico, responsable del control y respuesta ante una detención.
Mapa de la línea de leche en siete interfaces: marco de 7 transferencias
El mapa de la línea de leche en siete interfaces es un marco de 7 transferencias que agrupa los equipos según los traspasos capaces de limitar la producción o interrumpir la cadena de liberación.
- Producto: recepción de leche cruda, clarificación, estandarización, incorporación de ingredientes y tanques de balance.
- Proceso térmico: regeneración, calentamiento, retención, enfriamiento y cualquier etapa de vacío.
- Flujo y control: bombas, válvulas, desvío de flujo, relaciones de presión, sensores y secuencias del PLC.
- Homogeneización: ubicación, condiciones de presión y si el homogeneizador está en el lado limpio o aséptico.
- Empaque: llenadora para productos fríos o aséptica, tratamiento del empaque, cierre y barrera.
- Limpieza y servicios auxiliares: circuitos CIP, vapor, agua, enfriamiento, aire comprimido y electricidad.
- Pruebas: recetas, calibraciones, alarmas, desviaciones, muestras y registros de liberación.
Los cuellos de botella ocultos suelen estar entre las máquinas identificadas. Si un tanque de balance no puede absorber una interrupción de la llenadora, la línea quizá requiera recirculación o desvío del producto. Si se instala un homogeneizador después del UHT directo, quizá deba tener un diseño aséptico. Las fallas en la esterilización del cartón pueden detener la producción vendible mientras la unidad UHT sigue mostrando lecturas térmicas normales.
Objeción del comprador: «La cotización ya incluye todas las máquinas». Una lista de máquinas muestra los equipos incluidos, pero rara vez demuestra cómo se ejecutan las interfaces. Pregunte quién inicia, detiene, drena, esteriliza, desvía, registra y acepta cada transferencia, incluido el estado que se alcanza cuando se detiene el equipo de empaque posterior.
3. ¿Cómo funciona una línea de leche pasteurizada HTST?
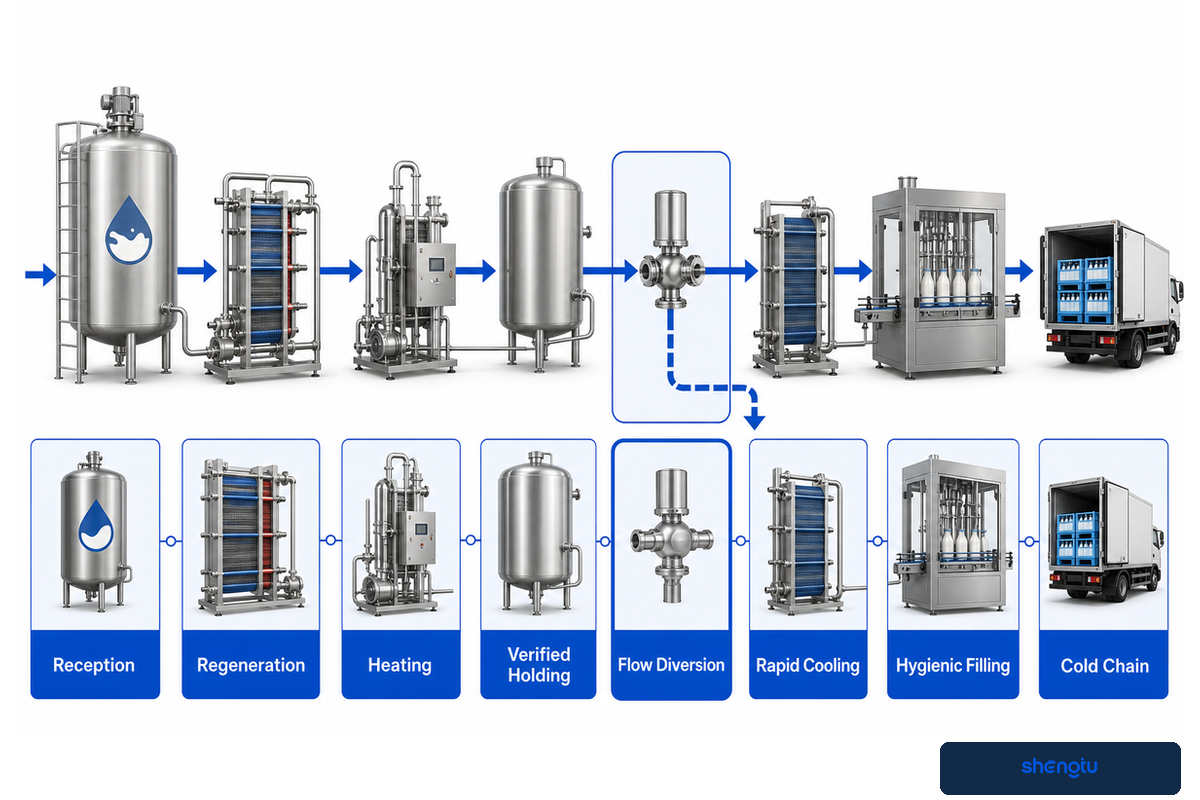
En un proceso de pasteurización HTST, la leche se calienta con un flujo controlado, se mantiene durante el tiempo validado, se comprueba según las condiciones de desvío, se enfría y se transfiere a un llenado higiénico refrigerado. El tiempo de retención, el caudal, la temperatura, las relaciones de presión, la integridad del equipo y los registros funcionan como una cadena de protección, no como lecturas independientes.
«El tiempo mínimo de retención debe alcanzarse tanto en la posición de flujo directo como en la de flujo desviado».
La línea recibe y filtra la leche cruda, la estandariza cuando es necesario, la precalienta mediante regeneración, aplica la homogeneización en la ubicación seleccionada, completa la etapa de retención, comprueba la lógica de desvío exigida por la normativa y, luego, enfría y transfiere la leche según los criterios de control específicos del producto.
El tubo de retención requiere una geometría conocida y un drenaje higiénico. El criterio de tiempo debe basarse en el caudal directo máximo permitido, no en un promedio cómodo. Las relaciones de presión protegen el lado pasteurizado ante una fuga entre las secciones de regeneración. Las comprobaciones de instrumentos y las pruebas de integridad del intercambiador de calor convierten el diagrama de flujo en pruebas auditables.
La página de pasteurizadores de placas de Shengtu presenta el alcance de los equipos comerciales. Para preparar un proyecto, registre la familia de leche, el caudal máximo, las condiciones de entrada, la fuente de calor, las condiciones de enfriamiento, la velocidad de la llenadora, el período de almacenamiento en frío y la autoridad que aprobará el proceso.
Objeción del comprador: «¿Podemos especificar 15 segundos y terminar el diseño?». Un tiempo conocido no basta por sí solo. La composición del producto, la temperatura validada, la medición del flujo, el volumen de retención, la respuesta al desvío, el control de presión y las normas del destino deben describir el mismo estado operativo.
Resumen de pruebas: La guía vigente de CFIA exige que el tubo de retención mantenga una pendiente ascendente continua de al menos 2% y vincula la verificación del tiempo con el flujo directo y el desviado. Esa geometría es un ejemplo de control citado en Canadá, no una autorización para copiar un diseño HTST en otro mercado.
4. ¿Cómo llega el procesamiento UHT de la leche a un empaque para temperatura ambiente?
El procesamiento UHT de la leche calienta un producto preparado mediante un ciclo de temperatura ultraalta calificado, lo enfría sin exponerlo a contaminación y lo transfiere a empaques esterilizados dentro de un entorno aséptico controlado. La esterilidad comercial corresponde al proceso y al sistema de empaque completos, incluida la atmósfera de la llenadora, la integridad del cierre, el desempeño de la barrera y la gestión de desviaciones.
La producción de leche UHT comienza antes del tratamiento térmico de alta temperatura. La antigüedad de la leche cruda, el crecimiento de microorganismos psicrótrofos y la actividad de proteasas o lipasas termoestables pueden influir después en el sabor, la sedimentación o la gelificación por envejecimiento, incluso cuando los microorganismos ya están controlados. Por ello, la estandarización, la desaireación, el precalentamiento y la homogeneización deben corresponder a la fórmula real de leche blanca, descremada, fortificada o saborizada.
A veces se describe la leche UHT como leche calentada a una temperatura más alta durante menos tiempo. Esa explicación omite lo que sigue. El producto se calienta, se enfría en condiciones controladas y se empaca dentro del límite estéril calificado. La etiqueta UHT no permite determinar cómo se comportará en otro cartón o almacén la leche procesada en una prueba.
El UHT directo puede usar inyección o infusión de vapor culinario y, luego, eliminar el agua añadida mediante enfriamiento instantáneo al vacío. El UHT indirecto transfiere calor a través de la pared de un intercambiador de placas o tubular. Después del tratamiento UHT, el producto podría pasar por un homogeneizador aséptico, un tanque aséptico de compensación y una llenadora. El límite del empaque aséptico debe ser lo bastante confiable para soportar la producción normal, el arranque, las detenciones planificadas y la recuperación tras una falla.
La línea de llenado aséptico UHT es la transferencia comercial relevante cuando se requiere almacenar la leche a temperatura ambiente antes de abrirla. La vida útil final debe derivarse de la combinación validada de producto, empaque y proceso, y del estudio de almacenamiento; no de una afirmación genérica de que la leche puede almacenarse durante meses sin refrigeración.
Frases publicitarias como «meses a temperatura ambiente», «vida útil sin refrigeración» o «controla las bacterias y prolonga la vida útil» no definen el proceso. Tampoco permiten declarar que un producto es seguro para el consumo. El estudio validado debe relacionar la vida útil propuesta con leche producida usando la fórmula, el empaque y la exposición a la temperatura reales.
Objeción del comprador: «El cartón dice UHT, así que la validación aséptica es responsabilidad de la llenadora». Los equipos de producto y empaque pueden encargarse de paquetes de trabajo distintos, pero la decisión de liberación debe relacionar el producto esterilizado, el tratamiento del empaque, la atmósfera estéril, el cierre y la barrera, sin dejar vacíos.
Resumen de pruebas: El código de higiene de la leche de Codex sitúa el procesamiento UHT alrededor de 135–150 °C bajo condiciones calificadas, mientras que la guía de CFIA define el tratamiento del empaque, el llenado estéril y el cierre hermético dentro del sistema aséptico. Un perfil de temperatura puede respaldar un límite; por sí solo no demuestra la integridad del empaque sin abrir.
5. UHT directo o indirecto: ¿qué ruta se adapta al producto?
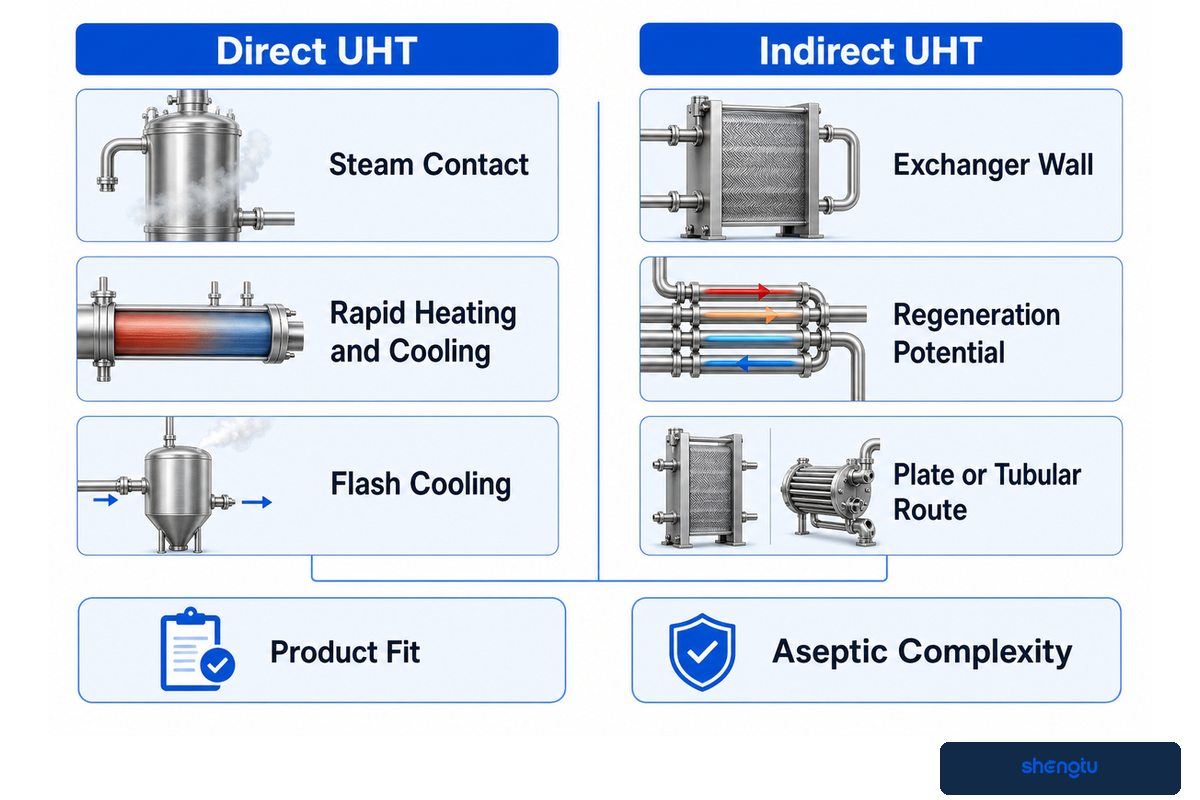
El UHT directo calienta y enfría el producto rápidamente mediante inyección o infusión de vapor, seguido de enfriamiento instantáneo. El UHT indirecto transfiere calor a través de la pared de un intercambiador de placas o tubular. Ninguna ruta es siempre mejor; los factores decisivos son las características del producto, el objetivo sensorial, la duración de la producción, los costos de servicios auxiliares y las pruebas de limpieza.
La elección del intercambiador de calor es fundamental para decidir la ruta. El diseño de placas puede ofrecer una gran superficie de transferencia de calor en un equipo compacto para productos adecuados de baja viscosidad. Los tubos pueden ajustarse a funciones en las que las características del producto, la presión o las incrustaciones requieren otra trayectoria. Los equipos de superficie raspada solo corresponden cuando el producto y la función térmica justifican el control mediante superficies móviles. Antes de hacer cualquier afirmación general, se deben probar los productos.
La ubicación de la homogeneización también puede variar. El homogeneizador puede instalarse antes del calentamiento final en una línea de leche pasteurizada o de producción de leche UHT indirecta. En los sistemas UHT directos, la homogeneización aséptica puede ubicarse después cuando la respuesta del producto lo permite. La elección afecta los equipos del lado estéril, los controles y los límites de limpieza. Un manual comercial de productos lácteos de Tetra Pak muestra ambas ubicaciones, pero no clasifica las dos rutas para el proyecto de otro proveedor.
Las líneas de procesamiento UHT de leche tienen requisitos de producción propios que la etiqueta de la ruta no revela. Una bebida láctea saborizada puede llevar azúcar, cacao o estabilizante antes o después de una etapa determinada. El tratamiento térmico extremo y el almacenamiento pueden influir de distintas maneras en el resultado nutricional o sensorial según la fórmula. La revisión sobre incrustaciones publicada en 2026 en Journal of Dairy Science también muestra que los métodos con sensores requieren considerar el producto y la geometría.
| Tipo de producto o función | Primera evaluación técnica | Pruebas solicitadas | Limitación |
|---|---|---|---|
| Leche blanca de baja viscosidad | UHT indirecto de placas o tubular; directo si las pruebas sensoriales lo justifican | Pruebe el sabor, la carga térmica y la duración de la producción | No hay una opción universalmente superior |
| Leche alta en proteína | Evaluación de depósitos y estabilidad | Proteína, equilibrio mineral y estudio de envejecimiento | La fuente de proteína modifica el comportamiento |
| Leche descremada | Prueba térmica centrada en la proteína | Mapa de depósitos y resultado sensorial | Bajo en grasa no significa pocas incrustaciones |
| Leche fortificada | Prueba del punto de incorporación y la estabilidad | Recuperación de vitaminas o minerales y sedimentación | Las declaraciones nutricionales requieren sustento por separado |
| Leche saborizada | Interacción del azúcar, el cacao o el saborizante | Viscosidad, partículas, color y sabor | Una prueba de sabor no cubre todas las recetas |
| Bebida de suero | Estabilidad del pH y de las proteínas | Tendencia a la precipitación y sedimentación | Los supuestos sobre la leche pueden no ser válidos |
| Bebida con partículas | Paso de partículas y distribución del tiempo de residencia | Tamaño y distribución máximos de las partículas | La temperatura del líquido por sí sola no es suficiente |
| Producción prolongada | Tendencia de incrustaciones y caída de presión | Criterio de finalización del proceso y recuperación de CIP | Una prueba con agua limpia aporta pocas pruebas |
| Cambios frecuentes de receta | Cambio de formato y recuperación estéril | Tiempo de secuencia, pérdidas y método de liberación | La producción máxima puede ocultar las pérdidas por cambios de formato |
Para conocer el alcance de los equipos de esterilización comercial, consulte la página de esterilizadores UHT de Shengtu. Mantenga todo rango de temperatura publicado asociado al módulo específico que lo declara; no representa un programa de proceso completo para todos los productos lácteos.
Objeción del comprador: «El UHT directo protege la calidad del producto porque la exposición es más corta». El calentamiento y enfriamiento rápidos pueden ser relevantes, pero el historial de la leche cruda, la formulación, la calidad del vapor, el control del vacío, la homogeneización y la temperatura de almacenamiento pueden modificar una comparación sencilla. Compare resultados de productos probados, no adjetivos sobre las rutas.
Resumen de pruebas: Un manual comercial de productos lácteos presenta ejemplos de sistemas UHT de aproximadamente 2,000-45,000 L/h y algunos casos seleccionados de flujo variable al 50-100% del flujo nominal. Esas cifras muestran la amplitud del espacio de diseño; son ejemplos de proveedores, no capacidades nominales de Shengtu ni una ventana de operación garantizada para un cliente.
6. ¿Cómo calcular la capacidad empacada aceptable?
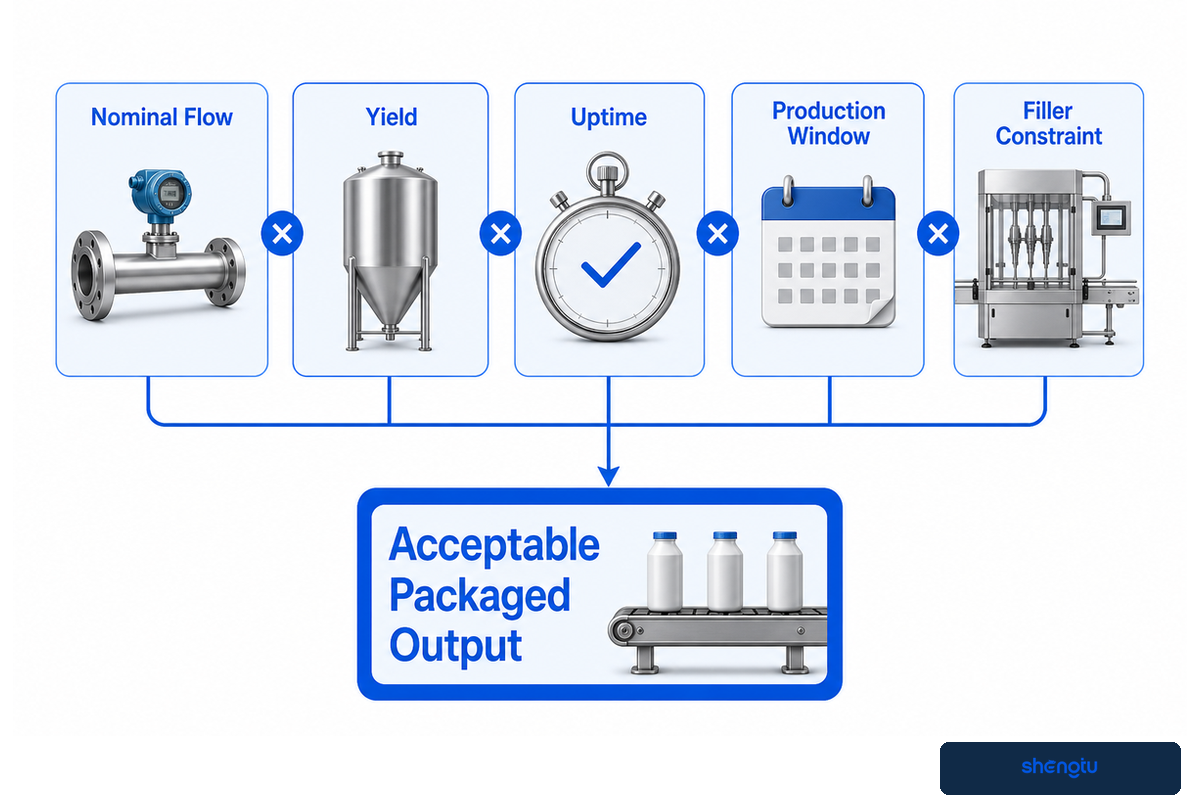
Calcule la capacidad según el producto vendible y, luego, trabaje hacia atrás considerando la capacidad de la llenadora, el tiempo operativo de la línea térmica, el rendimiento del producto y los cambios de formato. La interfaz factible más pequeña determina la tasa de producción. Los litros por hora nominales son útiles, pero solo después de que el proyecto defina qué cuenta como producto aceptable y a qué ventana operativa se aplica.
Ecuación de capacidad en litros aceptables
La ecuación de capacidad en litros aceptables convierte el flujo nominal en un pronóstico de planificación de producto vendible y deja a la vista cada supuesto.
L/h empacados aceptables = mín. (L/h térmicos, L/h de llenado, L/h respaldados por los servicios auxiliares) × tiempo operativo × rendimiento del producto × aceptación del empaque.
Ejemplo hipotético, no afirmación sobre una máquina: una unidad térmica con capacidad nominal de 10,000 L/h alimenta una llenadora que mantiene 9,200 L/h. Los servicios auxiliares respaldan 9,500 L/h. El tiempo operativo previsto es 85%, el rendimiento del producto es 97% y la aceptación del empaque es 99%. El resultado es 9,200 × 0.85 × 0.97 × 0.99 = 7,510 L/h aceptables después del redondeo. En un período de 8 h, la producción de planificación sin redondear es 60,076 L antes de cualquier cambio de SKU adicional o retención planificada.
La ecuación es útil porque hace visibles los desacuerdos. El área de ingeniería puede cuestionar el tiempo operativo de 85%. El área de empaque puede demostrar que los 9,200 L/h corresponden a un solo cartón. Producción puede agregar 35 min de recuperación estéril tras una detención. Así, el área financiera puede comparar el consumo de energía y agua por litros aceptables en lugar del flujo bruto.
Los servicios auxiliares requieren comprobaciones basadas en cada estado. La demanda de vapor durante el arranque puede diferir de la de la producción estable. El agua fría, la capacidad de la torre de enfriamiento, la calidad del aire comprimido, la electricidad, el flujo de retorno de CIP y la capacidad de drenaje pueden alcanzar sus máximos en momentos distintos. Registre cada estado: esterilización, circulación de agua, producción, detención del proceso posterior, CIP y recuperación.
Objeción del comprador: «Solo necesitamos 10,000 L/h, así que cotice una línea de 10,000 L/h». Esa solicitud oculta las condiciones de la llenadora, el empaque, el producto, el tiempo operativo y los servicios auxiliares. Antes de comparar costos de líneas, solicite la ecuación de producción aceptable y los datos que sustentan cada factor.
Resumen de pruebas: El caso práctico comienza en 10,000 L/h, pero baja a 7,510 L/h aceptables tras aplicar el límite posterior y cuatro factores declarados y redondear. Todas las cifras son hipotéticas. El método se puede aplicar en otros proyectos porque conserva la regla de la interfaz mínima y muestra exactamente qué supuesto debe sustituir el proveedor o el equipo de la planta por datos medidos.
7. ¿Cómo modifican las incrustaciones y CIP la ventana de producción?
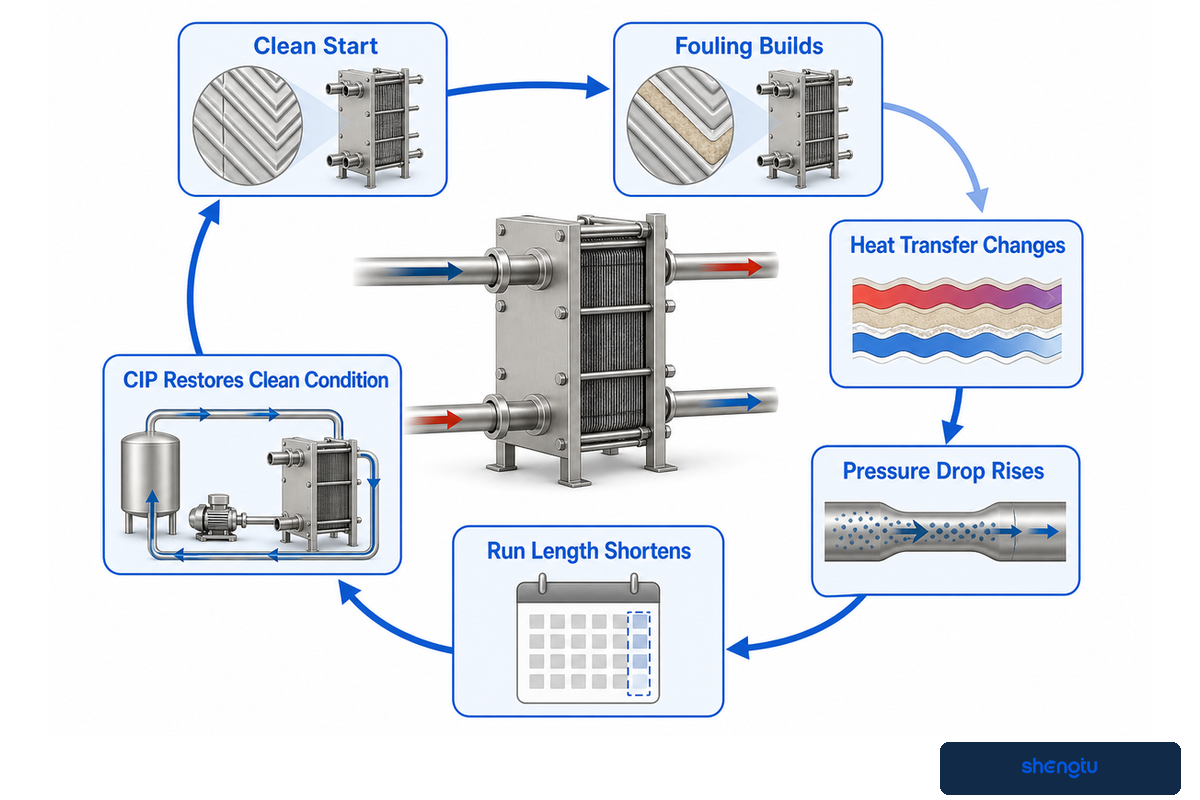
La suciedad adherida en los equipos lácteos reduce la transferencia de calor y puede aumentar la caída de presión a medida que avanza el ciclo de producción, por lo que afecta tanto la capacidad como el tiempo disponible antes de la limpieza. Una receta de CIP restablece un estado higiénico definido solo cuando la concentración, la temperatura, el flujo, el tiempo, las condiciones de retorno y las pruebas de inspección o verificación cumplen los criterios de aceptación aprobados.
Los depósitos de proteínas y minerales no aparecen de manera uniforme en todos los intercambiadores ni con todas las recetas. La calidad de la leche cruda, el precalentamiento, la temperatura de la superficie, la geometría, la velocidad y los sólidos del producto influyen en dónde se forman los depósitos. Un solo registro de temperatura no permite diagnosticar la condición completa. Analice en conjunto la diferencia de temperatura de transferencia de calor, la presión diferencial, el flujo, el estado de las válvulas y la calidad del producto.
Sí
- Defina un criterio de finalización de la producción basado en mediciones
- Analice las tendencias de la caída de presión y la diferencia de temperatura
- Verifique el retorno de productos químicos y las condiciones del enjuague final
- Inspeccione el circuito de limpieza más difícil después de las pruebas
No
- Prometa la misma duración de cada ciclo para todas las fórmulas
- Use el tiempo transcurrido como único indicador de suciedad adherida
- Tome la finalización de los pasos de bombeo como prueba para liberar el producto
- Suponga que una prueba con agua representa los depósitos de leche
La arquitectura del circuito de CIP debe especificar qué tanques, extremos sin salida, interfaces con la llenadora y grupos de componentes asépticos mezclan o no comparten el flujo. Una secuencia validada demuestra que se realizaron los pasos requeridos. Para liberar el producto, se necesitan las pruebas seleccionadas: conductividad, temperatura, flujo y tiempo de retorno; resultados del enjuague final; acceso visual; hisopados u otra documentación aprobada por la planta.
Objeción del comprador: “La línea tiene CIP automatizado, así que el desempeño de la limpieza está resuelto.” La automatización repite instrucciones. No garantiza que la limpieza haya llegado a todas las superficies objetivo, eliminado los depósitos, conservado la capacidad de drenaje ni cumplido los criterios de aceptación de la planta.
Resumen de la evidencia: Una revisión de 2025 con arbitraje académico relaciona los depósitos con una menor transferencia de calor, una mayor caída de presión, ciclos de producción más cortos y una mayor necesidad de limpieza. Si el proyecto contempla una campaña de 6 h, esa duración es una hipótesis que debe validarse; las pruebas con el producto deben determinar si el criterio de finalización medido se alcanza antes, durante o después de ese plazo.
8. ¿Qué debe validarse antes de liberar el producto?
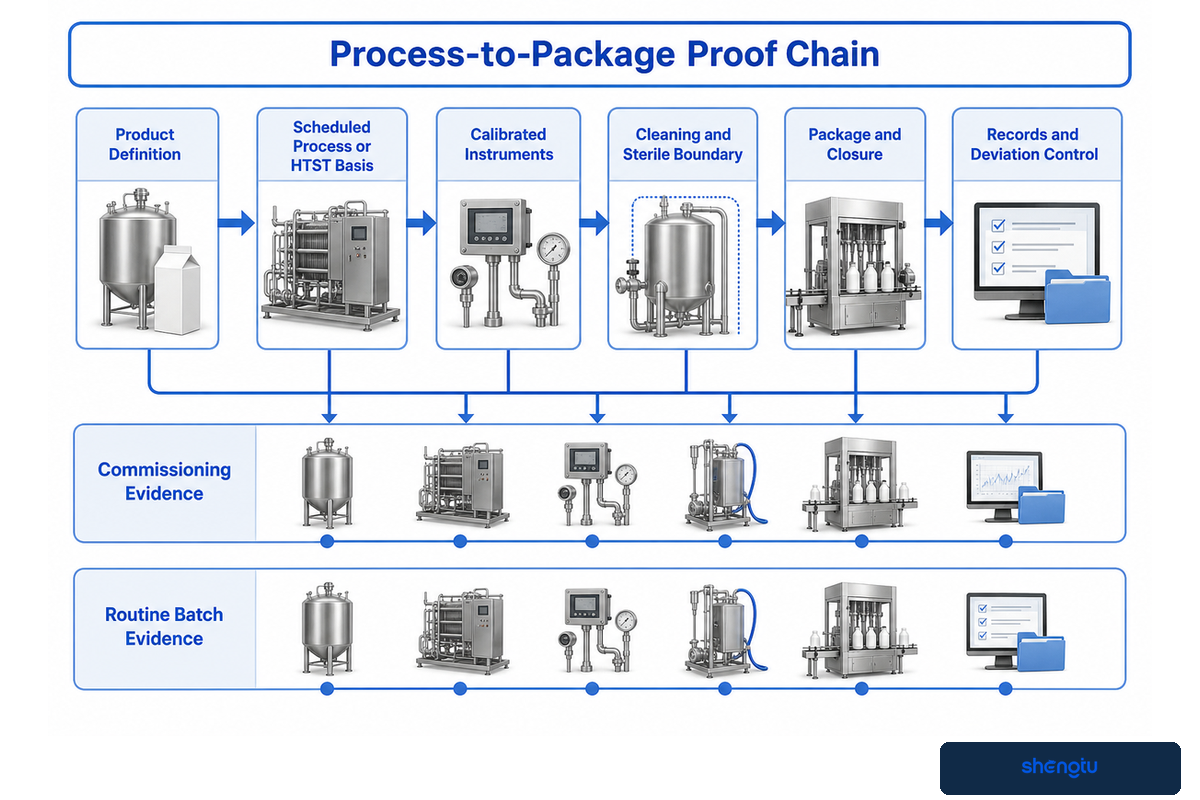
La liberación del producto requiere un conjunto de pruebas vinculadas: aceptación del empaque y del producto; estándar térmico calificado; condiciones verificadas de flujo y tiempo de permanencia; instrumentos calibrados; controles de desvío o esterilidad probados; aceptación del empaque y del cierre; documentación de limpieza; documentación de desviaciones y datos trazables. La FAT puede verificar funciones; la SAT debe validar la línea instalada en las condiciones de la planta.
Cadena de evidencia del proceso al empaque
La cadena de pruebas del proceso al empaque es una herramienta de verificación para la liberación del producto que garantiza que un subsistema validado no se tome como sustituto de la validación del lote completo.
- Defina la carga térmica: apruebe la familia de productos, el peor caso, el empaque, la ruta y el destino.
- Califique el proceso: vincule el flujo, el tiempo, la temperatura, la presión y el estado del producto con los criterios aprobados.
- Ponga a prueba las interfaces: pruebe el desvío, las paradas aguas abajo, la recuperación de la esterilidad, el tanque de compensación y los servicios auxiliares.
- Verifique el empaque: confirme el tratamiento, el entorno de llenado, el cierre, la barrera y el método de inspección.
- Cierre el registro: concilie las calibraciones, las desviaciones, las muestras, las firmas de aceptación y el control de cambios.
Prepare una tabla de trazabilidad antes de la FAT. Cada requisito debe indicar el responsable, el instrumento, el método de prueba, el criterio de aceptación y el registro que se conservará. Durante la SAT, use el vapor, el agua, el enfriamiento, el aire, la electricidad y el empaque de la planta. Incluya una parada planificada de 2 min y un escenario de parada independiente de 10 min para que el equipo pueda observar la lógica de recuperación, en vez de deducirla de una operación normal. Esas duraciones son ejemplos de prueba, no límites de aceptación. El plan de inocuidad alimentaria de la planta y las reglas del país de destino definen los criterios finales.
El control de cambios continúa después de liberar el producto. Una nueva gama de grasa o proteínas, una fórmula fortificada, un material de empaque, un cierre, una llenadora, un intercambiador de calor, un tubo de retención, una secuencia de válvulas, la ubicación del homogeneizador o una receta de CIP pueden requerir una revisión documentada. La autoridad responsable del proceso y las reglas del país de destino determinan si hace falta revalidar.
Objeción del comprador: “El certificado FAT del proveedor basta para iniciar la producción”. La FAT puede demostrar que la construcción y el funcionamiento cumplen una prueba acordada. No representa los servicios auxiliares de la planta, las tuberías definitivas, los operadores locales, el suministro real de empaques, la exposición en el almacén ni todas las recetas aprobadas.
Resumen de la evidencia: Un plan de trazabilidad puede registrar eventos de control con una resolución de 1 s, pero la precisión de las marcas de tiempo es solo una decisión de registro. La prueba relevante consiste en determinar si cada instrumento, alarma, desvío, estado de la llenadora y registro de desviaciones permite evaluar el criterio de aceptación aprobado con el producto y el empaque instalados.
9. ¿Qué debe incluir el comprador en el proyecto?
Un proyecto bien definido para una línea de leche especifica las familias de productos, las condiciones de la leche cruda, la ruta, el empaque, el destino, la producción aceptable, el calendario de operación, los servicios auxiliares, los criterios de limpieza, el responsable de la validación y las pruebas que se conservarán. Así, los proveedores pueden señalar exclusiones y riesgos en las interfaces. Una solicitud que solo indica litros por hora y “pasteurizada o UHT” deja sin definir los factores de costo más importantes.
Comience con una tabla de productos definida. Incluya grasa, proteínas, sólidos totales, azúcar, estabilizantes, fortificación, saborizantes, partículas, temperatura de entrada y antigüedad prevista de la leche cruda. Indique el peor caso para la transferencia de calor, la suciedad adherida, la homogeneización, los sedimentos, el sabor y la limpieza. Especifique si el proyecto abarca leche fresca, leche ESL, leche UHT o más de una ruta.
A continuación, identifique el empaque y la distribución. Registre el material y el rango de tamaños del empaque, el cierre, el fabricante de la llenadora o su interfaz, las condiciones de refrigeración, la exposición a la temperatura del almacén, el tiempo de transporte y el país de destino. El almacenamiento a temperatura ambiente requiere una barrera de empaque aséptico. La leche refrigerada debe mantenerse en una cadena de frío controlada. Ninguna de estas condiciones establece una vida útil universal.
Cada ruta tiene sus propios factores de costo: servicios auxiliares, consumibles, producto perdido, preparación y cambio de formato, tiempo de limpieza, tiempo de inactividad, garantía y trabajo de documentación. Pida a cada proveedor que desglose el alcance suministrado, el alcance a cargo del comprador, las exclusiones, los límites de batería, la transferencia de datos, las pruebas y las pruebas de aceptación. Así podrá comparar cotizaciones sin dejarse llevar por el precio más bajo del equipo.
Ejemplos de precisión para los campos de entrada; no son límites de aceptación: registre la temperatura del producto a 0.1 °C; la del agua de enfriamiento a 0.1 °C; la temperatura de retorno del CIP a 0.1 °C; la exposición a la temperatura del almacén a 0.1 °C; la presión del vapor a 0.01 bar; la presión de entrada a 0.01 bar; la presión de salida a 0.01 bar; la presión diferencial del filtro a 0.01 bar; la presión de vacío a 0.01 bar; el aire comprimido a 0.01 bar; la presión del homogeneizador a 0.1 MPa; la velocidad de la bomba a 1 rpm; la masa de los ingredientes a 0.1 kg; el voltaje a 1 V; la corriente a 1 A; la frecuencia a 1 Hz; la carga del motor a 1 kW; la demanda máxima de servicios auxiliares a 1 kW; la energía por lote a 1 kWh; el consumo de agua a 0.1 m³; el volumen de agua del CIP a 0.1 m³; el volumen del tanque a 0.1 m³; la capacidad de drenaje a 0.1 m³; las dimensiones de las tuberías a 1 mm; el espacio libre para servicio a 1 mm; el área de piso a 0.1 m²; los eventos de control a 1 s; la respuesta de las válvulas a 1 s; las retenciones a 1 min; los cambios de formato a 1 min; las campañas a 0.1 h; la concentración del CIP a 0.01%; y el rendimiento, el tiempo de actividad, la aceptación del empaque, la grasa, las proteínas y los sólidos a 0.1% cada uno. Use una resolución más fina o más gruesa cuando lo requiera el método de medición.
La página de soluciones para líneas de leche pasteurizada y UHT de Shengtu es el siguiente paso para definir la configuración y solicitar una cotización. Puede consultar los antecedentes de la empresa en la página Acerca de Shengtu; esa información de primera mano describe al proveedor, pero no reemplaza las pruebas de validación del proyecto.
Objeción del comprador: “Dar tantos detalles hará más lenta la cotización”. Una solicitud de cotización genérica y breve genera suposiciones que se descubren después y terminan como órdenes de cambio. Por lo general, un proyecto estructurado permite aclarar las incertidumbres antes, para que el comprador las compare antes de iniciar la fabricación.
Convierta los límites del proceso en un alcance listo para cotizar
Presente su tabla de productos, plan de empaque, producción aceptable prevista, servicios auxiliares y necesidades de validación. Shengtu puede revisar el alcance de toda la línea conectada en lugar de hacer suposiciones a partir de la capacidad nominal de un solo equipo.
Hable sobre su proyecto de línea de lechePreguntas frecuentes
¿Se puede agregar producción UHT más adelante a una planta de leche pasteurizada?
Sí, pero la actualización requiere una nueva revisión de los límites del sistema que abarque el tratamiento térmico, la transferencia estéril, el llenado aséptico, los empaques, los servicios auxiliares y los registros, en lugar de simplemente instalar un calentador que alcance una temperatura más alta.
Es posible que se sigan aprovechando los tanques, los servicios auxiliares o el equipo de homogeneización existentes. Sin embargo, la producción UHT a temperatura ambiente requiere procesamiento térmico calificado, transferencia estéril, esterilización del empaque, llenado aséptico, control del cierre y nuevos registros de desviaciones. Antes de suponer que se pueden reutilizar, se deben revisar nuevamente las interfaces de la distribución de planta, el vapor, el enfriamiento, la calidad del aire y los circuitos de limpieza CIP. Un estudio de la planta debe confirmar cada conexión que se reutilice.
¿Las rutas de pasteurización y UHT pueden compartir tanques o un homogeneizador?
A veces, pero cada equipo compartido debe mantener el estado higiénico requerido, la capacidad disponible, la separación de válvulas, la cobertura de limpieza y la secuencia de operación validada para ambas rutas instaladas.
La posibilidad de compartir equipos depende de la compatibilidad de los productos, de si están en el lado limpio o estéril, de la separación de válvulas, la cobertura del CIP, las pruebas del cambio de formato y las consecuencias de una parada aguas abajo. En una ruta, el homogeneizador puede estar antes del tratamiento; en otra, después, del lado aséptico. Por eso, el diagrama de tuberías y el estado de operación importan más que el nombre del equipo.
¿Qué determina la vida útil final de la leche?
La vida útil de la leche depende en conjunto del producto aprobado, el proceso térmico, el tratamiento del empaque, el cierre, el historial de manipulación y la temperatura de almacenamiento; ningún equipo por sí solo puede determinarla.
La calidad de la leche cruda, las enzimas termoestables, la formulación, el historial térmico, el control de la contaminación posterior al proceso, la barrera del empaque, el cierre, la temperatura del almacén y el transporte influyen en el resultado. Un estudio de almacenamiento con arbitraje académico encontró diferencias importantes en la calidad según las condiciones de temperatura. Por eso, un proveedor no debería prometer una duración universal para todos los productos o rutas de distribución.
¿La leche ultrapasteurizada es lo mismo que la leche UHT estable a temperatura ambiente?
No. El nombre de un tratamiento a alta temperatura no define por sí solo un empaque aséptico para almacenamiento a temperatura ambiente, una declaración sobre almacenamiento ni la posibilidad de mantener el producto sin refrigeración antes de abrir el empaque.
Consulte la definición del mercado, la indicación de refrigeración requerida, el sistema de empaque y el proceso aprobado; no se base en que las expresiones sean parecidas.
¿El procesamiento UHT reduce el valor nutricional de la leche?
El calor puede afectar algunos nutrientes y propiedades sensoriales, pero cualquier comparación debe basarse en la fórmula real, el historial térmico, el empaque y el período de almacenamiento, no en la denominación de la ruta.
Evite convertir una comparación general entre rutas en una afirmación nutricional. La leche fortificada también requiere pruebas de recuperación del sistema de nutrientes añadidos.
¿Qué información se necesita para cotizar una línea de leche con precisión?
Presente en conjunto los rangos de productos, la ruta, el empaque, la producción aceptable, el calendario de operación, los servicios auxiliares, los criterios de limpieza, las limitaciones de la planta, el mercado de destino y las pruebas requeridas para la FAT y la SAT.
Incluya el voltaje de la planta, las condiciones del vapor y el enfriamiento, la interfaz de la llenadora, la cantidad de recetas, el patrón de cambios de formato, las limitaciones de la distribución de planta y el mercado de destino.
Alcance y criterios de investigación
Esta guía se preparó en septiembre de 2026 a partir de guías regulatorias públicas vigentes, el código de prácticas de higiene para la leche del Codex, investigaciones académicas con arbitraje sobre productos lácteos y páginas vigentes del sitio de Shengtu. Los ejemplos de manuales comerciales se usaron únicamente para contextualizar las opciones de equipos. No se infiere ningún programa de proceso universal, promesa de vida útil ni cifra de desempeño del proveedor. El diseño final y la liberación del producto siguen sujetos al producto, el empaque, las reglas del país de destino y la autoridad responsable del proceso.
Referencias y fuentes
- Código de prácticas de higiene para la leche y los productos lácteos, Codex Alimentarius, alojado por la Organización de las Naciones Unidas para la Alimentación y la Agricultura
- Leche de vida útil extendida: procesamiento y calidad, revisión con arbitraje académico indexada en PubMed
- Sistemas de pasteurización HTST, Agencia Canadiense de Inspección de Alimentos
- Sistemas de procesamiento y empaque asépticos, Agencia Canadiense de Inspección de Alimentos
- Cambios en las proteínas de la leche UHT durante el almacenamiento, revisión de acceso abierto con arbitraje académico
- Revisión de la suciedad adherida en equipos lácteos y métodos de detección, revisión de acceso abierto con arbitraje académico de 2025
- Efectos de la calidad de la leche cruda, el procesamiento y las condiciones de almacenamiento en la leche UHT, estudio con arbitraje académico indexado en PubMed