Póngase en contacto con Shengtu Bufan Company

Guía de procesos lácteos industriales · Actualizado en septiembre de 2026
Defina la etapa inicial común de la leche, los tres ramales de producto, los destinos de los materiales, los conflictos de limpieza y las pruebas de aceptación antes de seleccionar los equipos.
Una línea industrial de yogur, queso y mantequilla es una arquitectura de planta que comparte la recepción y preparación de la leche antes de dividirse en rutas para productos fermentados, cuajada y suero, y crema y suero de mantequilla. No es una sola banda transportadora que convierte la misma leche en tres productos. La pregunta de diseño pertinente no es si la planta puede producir los tres, sino qué se puede compartir sin crear conflictos de materiales, higiene, limpieza o programación.
Este artículo aborda esa pregunta. La página de Shengtu sobre la línea de yogur, queso y mantequilla tiene otro propósito: configuración de equipos, análisis de capacidad, alcance del proyecto, entrega y consultas. Mantener la página de soluciones en formato comercial y conservar el carácter educativo de esta guía permite que cada URL tenga una intención de búsqueda clara.
Respuesta directa: Una planta láctea puede producir yogur, queso y mantequilla si integra la preparación centralizada de la leche con ramales específicos para cada producto. Dimensione la recepción, la separación, la pasteurización, los tanques de almacenamiento intermedio, los servicios auxiliares y el CIP según casos operativos independientes, no según una sola cifra general de flujo de leche.
Idea clave
Los equipos compartidos ahorran espacio solo cuando los estados del producto, los periodos de disponibilidad, los circuitos de limpieza y los picos de consumo de servicios auxiliares encajan en el mismo programa. Ese equipo compartido se convierte en un cuello de botella cuando no se puede limpiar o liberar a tiempo.
Etapa inicial común
Recepción, almacenamiento, clarificación, separación y funciones seleccionadas de tratamiento térmico
Recepción, almacenamiento, clarificación, separación y funciones seleccionadas de tratamiento térmico
Tres ramales
Leche fermentada, cuajada y suero, o crema y suero de mantequilla
Leche fermentada, cuajada y suero, o crema y suero de mantequilla
Restricción oculta
Disponibilidad del CIP, servicios auxiliares, tanques intermedios y separación higiénica
Disponibilidad del CIP, servicios auxiliares, tanques intermedios y separación higiénica
Pruebas
Ensayos específicos por producto, muestras, registros y criterios de liberación
Ensayos específicos por producto, muestras, registros y criterios de liberación
1. ¿Una sola línea láctea puede producir realmente los tres productos?
Sí, si por «una sola línea» se entiende una planta integrada con manipulación centralizada de la leche y ramales dedicados para cada producto. El yogur se basa en la fermentación controlada y el enfriamiento. El queso se basa en la coagulación, la manipulación de la cuajada y la separación del suero. La mantequilla se elabora a partir de la crema separada mediante batido o amasado. Estos pasos no se pueden reducir a un solo tiempo de tanque.
En la etapa de producción, la planta puede realizar pruebas de recepción, enfriamiento, almacenamiento, clarificación y transferencia de la misma leche cruda. Los componentes grasos y descremados pueden separarse y estandarizarse según el plan de producción. Algunas funciones de calentamiento pueden compartir la misma plataforma cuando las recetas, los rangos de flujo y las condiciones de proceso validadas sean compatibles. La decisión de ramificación empieza cuando cambian el estado del producto y su destino.
La consecuencia práctica es que la capacidad debe especificarse para cada caso operativo. Esto genera un riesgo de programación porque la falta de disponibilidad de un tanque intermedio compartido o de una ventana de CIP puede detener una producción que, por lo demás, está lista. La recepción puede tener una tasa de ingreso de leche, mientras que los vasos de yogur, la masa de queso y los paquetes de mantequilla tienen distintas duraciones por lote, destinos de materiales y tasas de empaque. Que una planta pueda recibir un volumen determinado de leche por hora aún no demuestra que cada ramal pueda mantener esa tasa o funcionar al mismo tiempo.
Para la etapa inicial común de la leche, la guía de líneas de leche pasteurizada y UHT muestra cómo las interfaces del producto, el tratamiento térmico, el empaque, la limpieza, los servicios auxiliares y los registros forman un solo sistema. Esta guía comienza donde la plataforma de leche se divide en tres transformaciones físicas distintas.
2. El mapa lácteo de 3 ramales
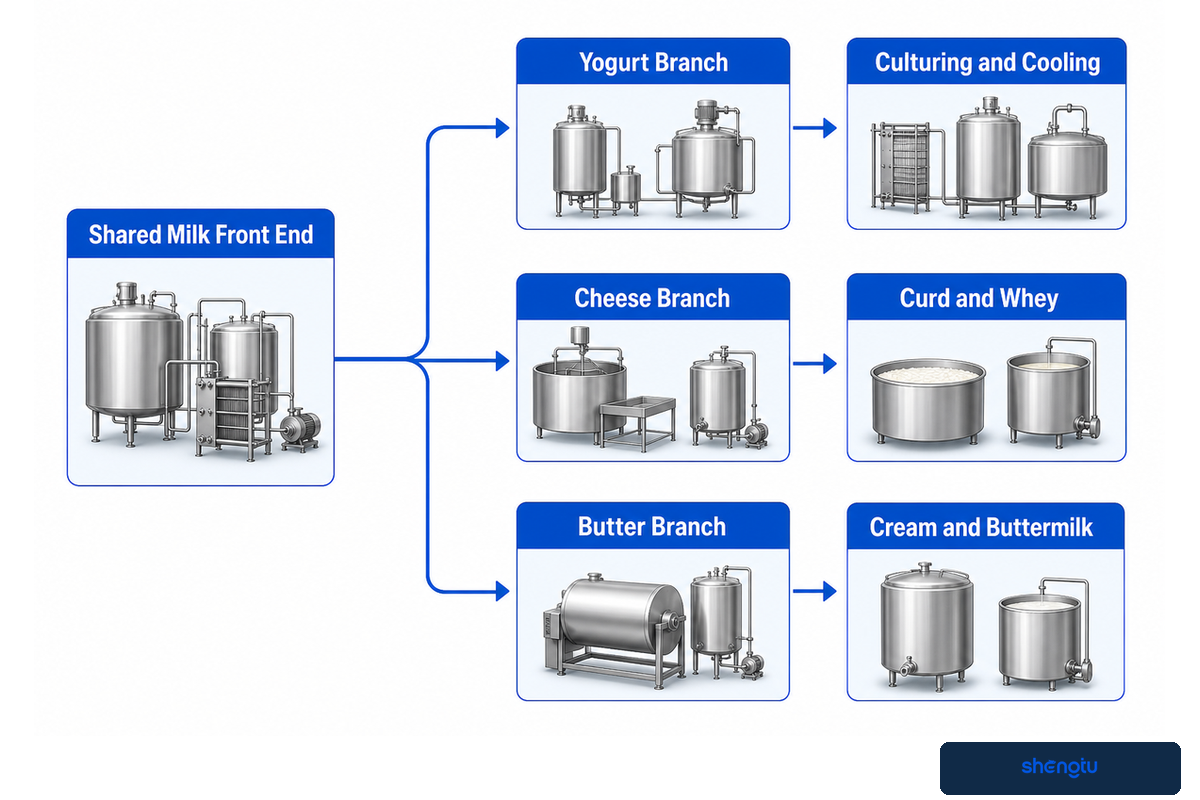
El mapa lácteo de 3 ramales es un modelo de planificación que sigue el estado del producto de la leche. El ramal de leche fermentada conserva la mayor parte de la matriz de leche preparada; el de queso separa la cuajada del suero; y el de mantequilla concentra la grasa láctea de la crema mientras produce suero de mantequilla. Por eso, cada ramal necesita sus propios equipos, tanques intermedios, limpieza y lógica para definir el destino de los materiales.
| Punto de planificación | Ramal de yogur | Ramal de queso | Ramal de mantequilla |
|---|---|---|---|
| Estado de alimentación | Leche estandarizada o base láctea formulada | Leche para queso preparada para la coagulación | Crema separada con el contenido de grasa especificado |
| Cambio principal | Acidificación y formación de gel por acción del cultivo | Coagulación, formación de cuajada y separación del suero | Concentración de grasa e inversión de fases durante el batido o amasado |
| Función dedicada | Adición del cultivo, incubación, enfriamiento y manipulación de la textura | Corte de la cuajada, drenaje, moldeo o prensado | Maduración de la crema cuando corresponda, batido, amasado y control de humedad |
| Flujo secundario | Depende del diseño del producto concentrado o separado | Suero y partículas finas | Suero de mantequilla y posible agua de lavado |
| Punto clave de programación | Disponibilidad para incubación y enfriamiento | Ciclo de la tina más capacidad posterior para procesar cuajada | Acumulación de crema y capacidad de la mantequera por lotes o continua |
Use el mapa y luego elabore una lista de equipos. Parta del producto terminado y avance hacia atrás por el estado del producto, los flujos secundarios, el almacenamiento y el empaque. Así sabrá si un separador, pasteurizador o sistema de tanques intermedios compartido es realmente común o si solo aparece una vez en el diagrama de flujo simplificado.
Los nombres de los productos son datos del proceso, no instrucciones de receta
La mayoría de los resultados de búsqueda mezcla la planificación de fábrica con consejos de cocina. Por ejemplo, una consulta como «hacer queso en casa» puede recomendar jugo de limón para cuajar la leche. En cambio, el brief de la planta identifica el estándar del producto, el cultivo o fermento, el cuajo cuando corresponda, la lista de aditivos aprobados, el método por lotes y la especificación de liberación.
Los distintos nombres de las familias de productos describen funciones diferentes. El queso crema, el queso cottage, la ricota, el queso fresco, el queso de cabra, el cheddar, la mozzarella y el parmesano pueden requerir distintas etapas de coagulación, drenaje, salado, formado o maduración. La instrucción «agregar sal» está incompleta mientras no se especifiquen el método, el momento y el objetivo del producto. Las descripciones de textura, como «más espeso» o «como queso crema», también necesitan criterios de aceptación medibles.
La lista de productos lácteos fermentados puede incluir yogur natural, yogur probiótico, crema agria, labneh o crème fraîche. Descriptores como «ácido» o «como crema agria» indican una orientación sensorial, no un punto de ajuste del proceso. El brief debe especificar cómo fermentan las bacterias beneficiosas la base seleccionada, cómo se supervisa la formación de ácido láctico y en qué momento el enfriamiento u otra etapa validada detiene los cambios posteriores.
La información de las materias primas requiere el mismo rigor para ser útil. Las variaciones de leche entera, leche de cabra, leche con toda su grasa o incluso las especificaciones de leche entera no deben considerarse equivalentes. Se deben registrar el contenido de grasa y proteína, los sólidos totales, el rango de lactosa y las variaciones estacionales. Estos factores afectan la separación, la estandarización, el tratamiento térmico, el rendimiento y las pruebas necesarias para el producto terminado.
3. ¿Qué ocurre en el ramal de yogur?
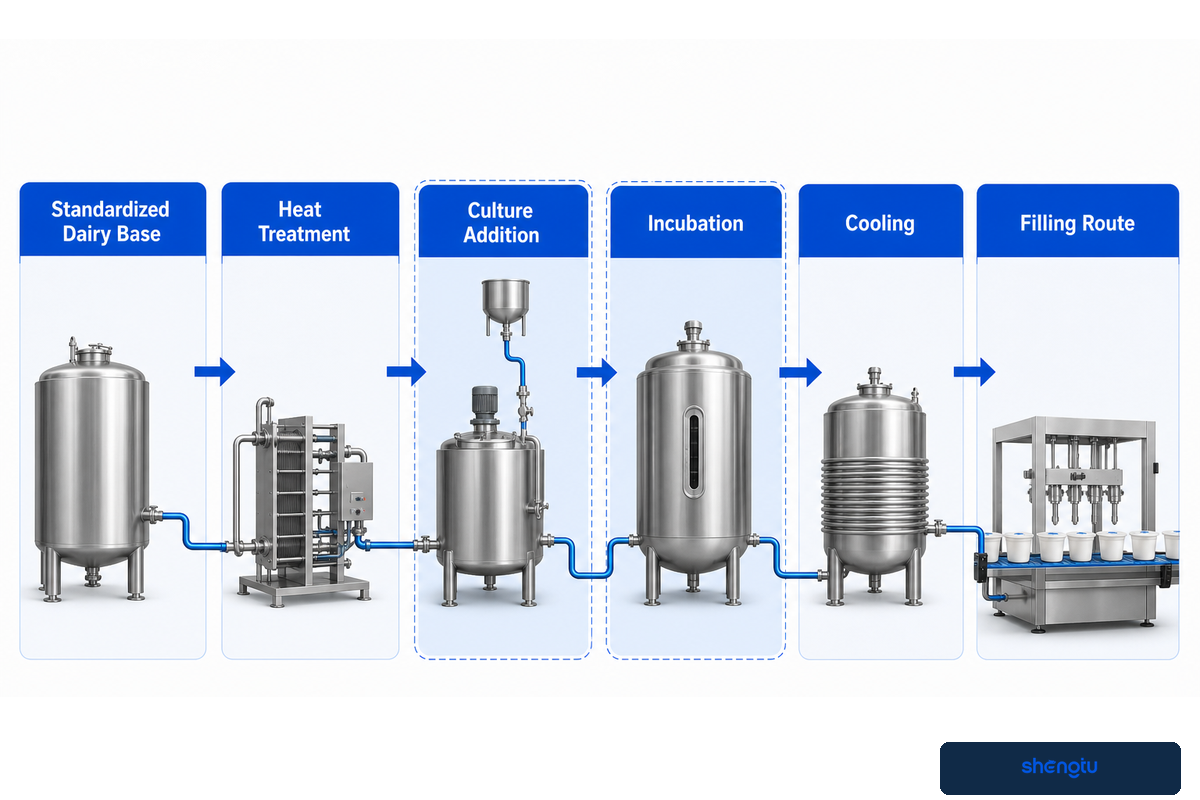
El ramal de yogur prepara una base láctea estandarizada, aplica el tratamiento térmico y la homogeneización específicos del producto cuando se requieren, agrega el cultivo seleccionado, controla la incubación, detiene la acidificación mediante enfriamiento y transfiere el producto a una ruta de llenado que protege la textura deseada. El yogur firme, batido, bebible y concentrado no siguen el mismo proceso posterior.
La ruta debe definirse desde el envase hacia atrás. Por lo general, el yogur firme se inocula y se llena antes de incubarlo en el envase de venta. El yogur batido se desarrolla en un recipiente de proceso antes del enfriamiento, el ajuste de textura y el llenado. El yogur bebible puede requerir mayor cizallamiento o dilución. Las variedades concentradas pueden necesitar una etapa de separación adicional y un nuevo destino para el flujo secundario. Se trata de familias de productos, no de una razón para copiar un ajuste de temperatura, tiempo o agitación.
La terminología también cambia según el mercado: «yoghurt» es la grafía habitual en muchas normas y regiones. El yogur natural, el de frutas y el griego, así como otras variedades concentradas, tienen distintos objetivos de acidez, cremosidad y sabor. Estas etiquetas sirven para definir ensayos, pero la fórmula real y la especificación del producto terminado deben regir el brief de proceso.
El tratamiento térmico se relaciona con la formulación y la textura, además del control microbiológico. Las proteínas, la grasa, el azúcar, el estabilizante, la preparación de fruta y el historial de cizallamiento pueden influir en la acumulación de depósitos, la transferencia de calor y la viscosidad. La guía de pasteurizadores de placas es útil para un estudio preliminar del intercambiador de calor, pero la unidad seleccionada debe ser compatible con la base láctea, el rango de flujo y el ciclo de limpieza.
Otro límite es el cultivo. Si el yogur y el queso comparten personal, rutas de aire, utensilios o sistemas de saneamiento, el equipo del proyecto debe evaluar los riesgos de tránsito cruzado e interferencia entre cultivos, en lugar de suponer que una sala que parece limpia los resuelve. El plan de control corresponde a los productos, los cultivos y las instalaciones; esta guía no propone un programa genérico para cultivos.
4. Por qué el ramal de queso necesita una lógica para la cuajada y el suero
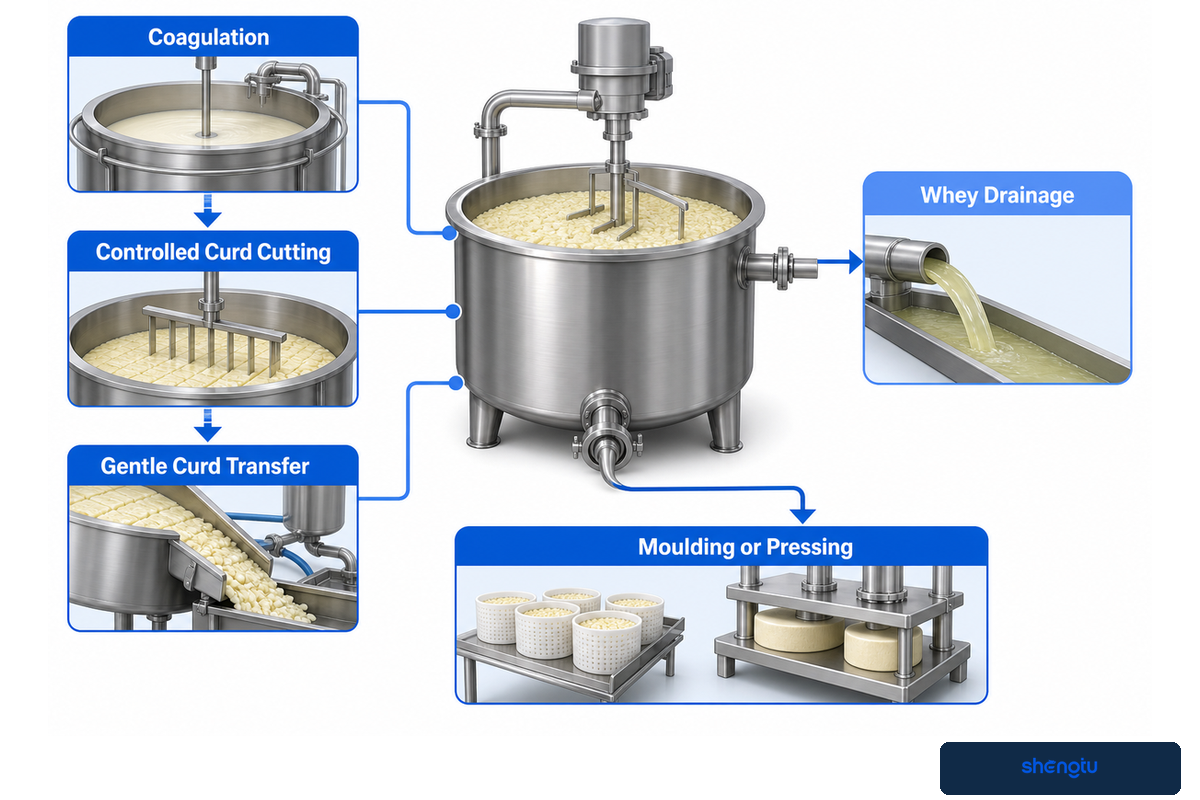
El ramal de cuajada y suero requiere sistemas para la coagulación, el corte controlado de la cuajada, el drenaje del suero y la transferencia cuidadosa de la cuajada. Según el tipo de queso, pueden necesitarse sistemas adicionales para cocer o lavar la cuajada, moldear, prensar, salar y madurar. Un tanque de fermentación general no cumple esas funciones mecánicas ni de drenaje.
La geometría de la tina, el patrón de corte, la agitación, la configuración de la salida y el drenaje posterior afectan el tratamiento de la cuajada. La línea debe mover las partículas frágiles sin convertir el producto en partículas finas que se vayan con el suero. El diseño exacto depende del tipo de queso, el tamaño del lote, el objetivo de humedad y el método de producción aprobado. Por eso, el volumen del recipiente por sí solo no basta para comparar dos diseños de queso.
El suero no es un residuo que se pueda ignorar. Se debe definir qué hacer con él: usarlo de inmediato, enfriarlo y almacenarlo, procesarlo más, venderlo, destinarlo a la alimentación animal cuando esté permitido o gestionarlo como efluente del proceso. Cada alternativa agrega requisitos de transferencia de producto, tanque de almacenamiento, control de temperatura, limpieza y programación. La tina de queso corre el riesgo de quedar bloqueada al completar su ciclo si el tanque de almacenamiento asignado no está disponible.
La manipulación abierta de la cuajada cambia las condiciones de higiene. Los drenadores, las mesas, las llenadoras de moldes y las prensas pueden exponer las superficies en contacto con el producto o el producto mismo a la sala, las personas y la condensación. Por lo tanto, el plan del sitio debe coordinarse con el plan de equipos y prever suficiente espacio libre para la limpieza, las inspecciones, el mantenimiento y la manipulación del producto.
5. Cómo sigue el ramal de mantequilla el flujo de grasa
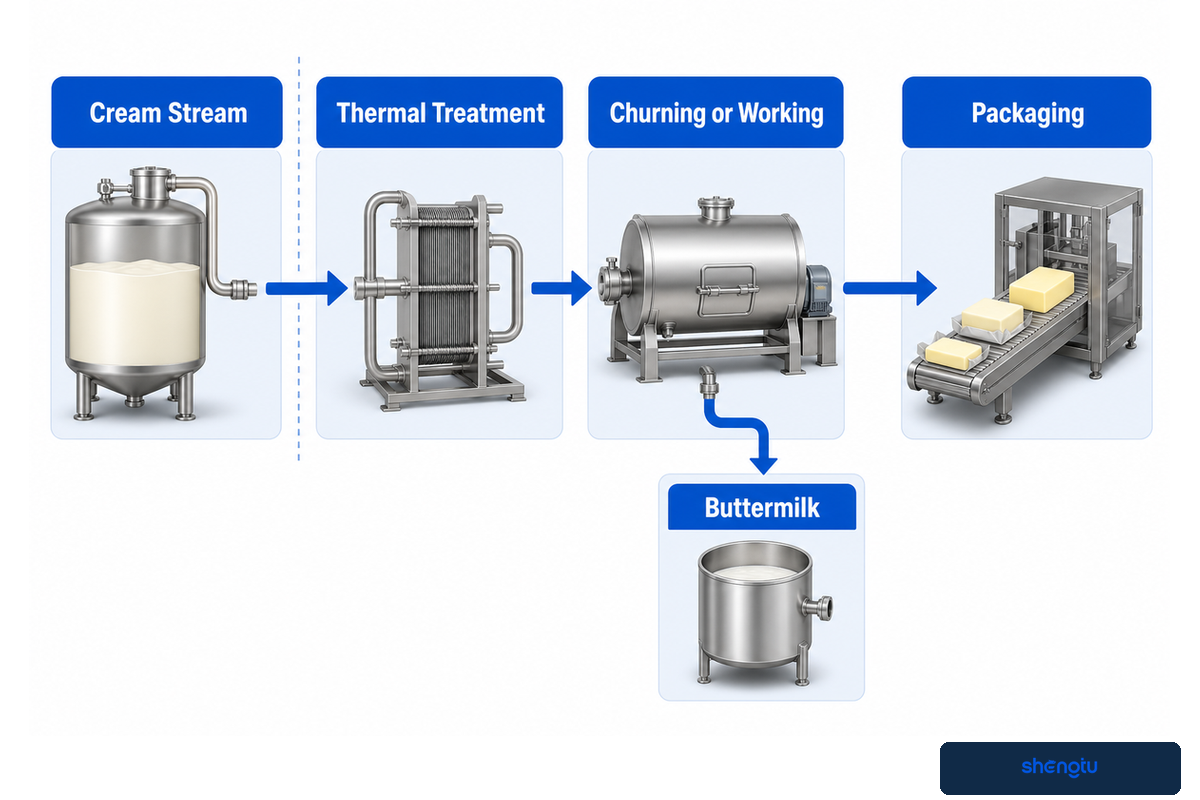
La producción de mantequilla utiliza el flujo de crema, no toda la leche recibida. Luego, la crema se estandariza y recibe el tratamiento térmico y el enfriamiento adecuados. Después puede almacenarse o dejarse madurar antes del batido por lotes o la elaboración continua de mantequilla. La línea también requiere flujos para el suero de mantequilla, el agua de lavado, el amasado, el control de humedad y el empaque.
Por eso, son fundamentales el desempeño del separador y la programación de la crema. La leche destinada al yogur o al queso se puede estandarizar retirando o agregando grasa. La crema acumulada se convierte entonces en materia prima para la mantequilla. La pregunta pertinente no es cuántos litros de leche puede «procesar» la mantequera, sino cuánta crema adecuada recibe, con qué concentración, en qué plazo y a dónde se destina la fase descremada correspondiente. Esa falta de correspondencia crea un riesgo de programación porque la disponibilidad de la mantequera depende de la producción del separador y la acumulación de crema, no solo de la recepción de leche cruda.
Los sistemas de mantequilla por lotes y continuos funcionan de manera distinta. En el sistema por lotes se realizan ciclos de llenado, batido, drenaje, lavado (si es necesario), amasado y descarga. Un sistema continuo combina la alimentación de crema, la inversión de fases, la extracción del suero de mantequilla, el amasado y la descarga. Ambos sistemas requieren suficiente capacidad de empaque y una respuesta definida ante la detención de la empacadora.
La mantequilla y algunos quesos también presentan peligros y condiciones de crecimiento distintos para los alimentos listos para consumir en comparación con muchos yogures o quesos duros. No copie las mismas reglas de monitoreo ambiental, almacenamiento o liberación en los tres ramales. Las pruebas necesarias dependen de la composición del producto, el pH, la actividad de agua, la exposición posterior al proceso, la legislación aplicable y el análisis de peligros de la planta.
6. Elabore un registro de destinos de los sólidos de la leche antes de comparar capacidades
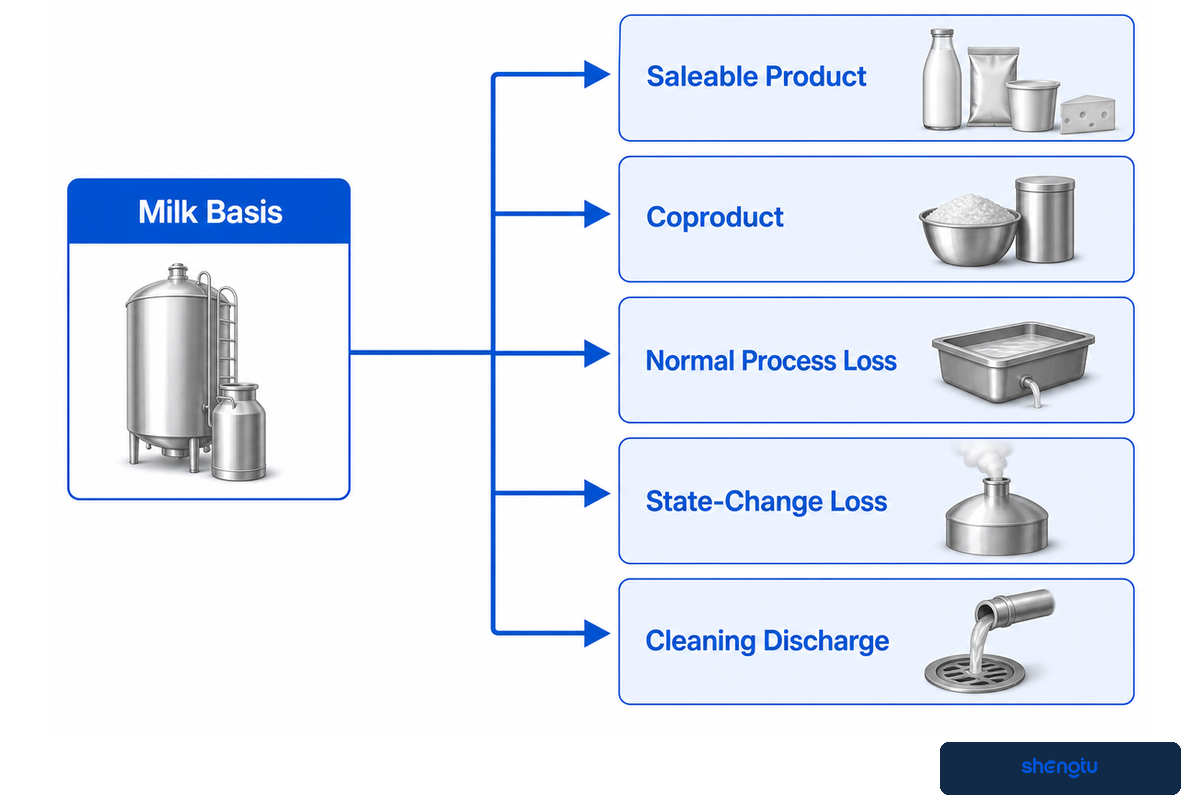
Un registro de destinos de los sólidos de la leche describe el destino final del agua, la grasa, las proteínas y los demás sólidos. Incluye el suero o suero de mantequilla, el producto comercializable, los flujos recuperados, las pérdidas durante el arranque y la parada, los residuos del cambio de formato, las descargas de limpieza, los derrames y el deterioro del producto. Estos destinos son necesarios para interpretar la leche de entrada y describir la producción real y la carga de efluentes sin falsa precisión.
| Tipo de destino | Pregunta | Cómo afecta a los equipos |
|---|---|---|
| Base de leche | ¿Cuáles son los rangos de grasa, proteína, sólidos totales y variación estacional? | Define el balance de materiales inicial y las necesidades de estandarización |
| Producto comercializable | ¿Qué composición, presentación y cantidad aceptable salen de la línea? | Conecta la producción del proceso con el llenado y el almacenamiento |
| Coproducto | ¿A dónde van el suero, el suero de mantequilla, la leche descremada o la crema recuperada? | Agrega requisitos de transferencia, enfriamiento, tanques y limpieza |
| Pérdida normal del proceso | ¿Qué queda en las tuberías, los recipientes, los filtros o los separadores? | Afecta las pruebas de rendimiento y la carga de efluentes |
| Pérdida por cambio de estado | ¿Qué se desplaza durante el arranque, la parada y el cambio de producto? | Define la recuperación, el direccionamiento del drenaje y la planificación de la producción |
| Destino de limpieza | ¿Cómo se separan el primer enjuague, los productos químicos y los residuos de producto? | Permite dimensionar los tanques, drenajes, tratamiento y opciones de recuperación |
| Producto fuera de especificación o deteriorado | ¿Qué procedimiento corresponde para retener, reprocesar o desechar? | Evita que un flujo imprevisto detenga la planta |
| Adición de ingredientes | ¿Qué sólidos o líquidos ingresan y en qué estado del proceso? | Agrega funciones de dosificación, mezcla, filtración y registro del proceso |
| Muestreo y retención | ¿Qué volumen se muestrea, se retiene o se mantiene pendiente de liberación? | Conecta el balance por lotes con los tanques y el momento de liberación |
El registro no calcula el rendimiento. Para elaborar un balance de masa defendible se necesitan la composición real de la leche, la fórmula, el objetivo de humedad o grasa, los supuestos de recuperación, el método de proceso y la base de medición. Debe especificar si la producción se refiere a la transferencia bruta, los envases llenos, el producto liberado o el producto después de las pérdidas previstas. Así se evita la falsa precisión y se proporcionan a los proveedores los datos necesarios para dimensionar cada ramal.
Información de respaldo: la EPA de EE. UU. incluye entre los principales flujos de residuos del procesamiento lácteo los restos de producto provenientes de la limpieza, los derrames, el arranque, la parada, el cambio de formato y el producto deteriorado. Aunque esto no indica que deban diseñarse sistemas de tratamiento para esos residuos a escala mundial, confirma que dichos sistemas forman parte del balance de la planta.
7. Evalúe los equipos compartidos con una matriz de conflictos de CIP compartido
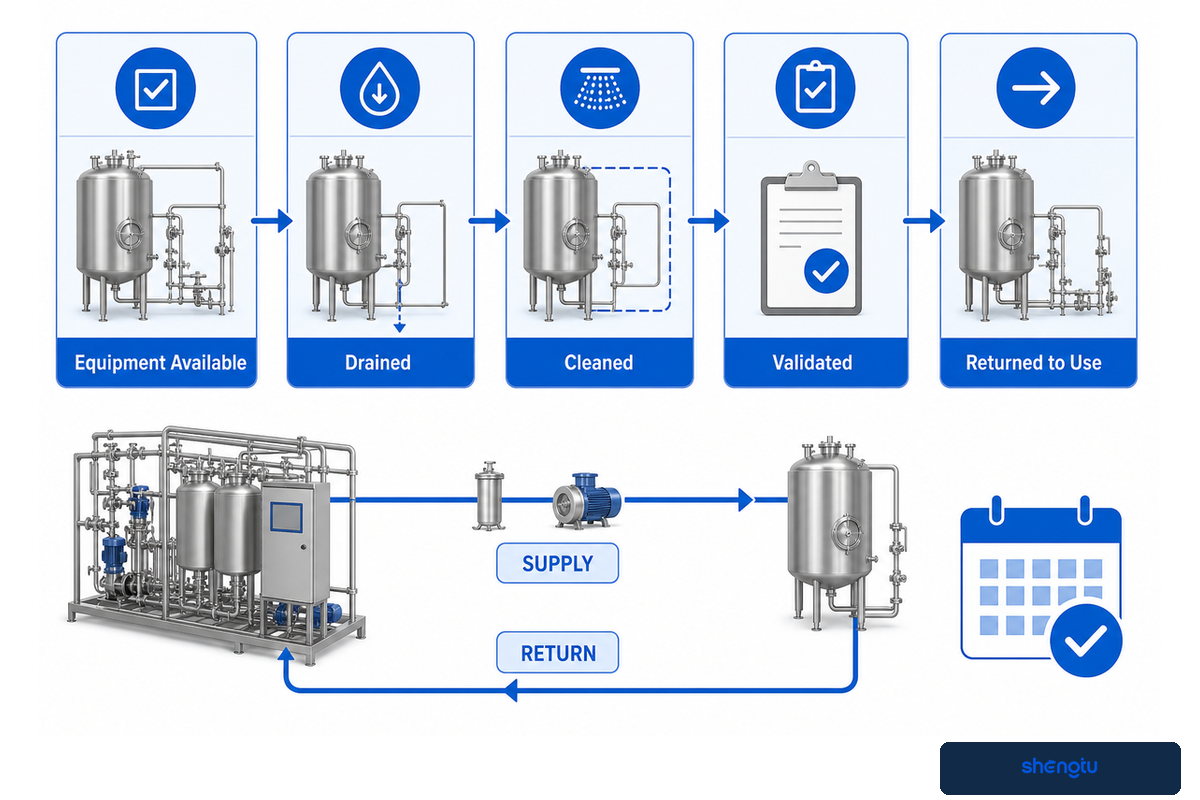
Una «matriz de conflictos de CIP compartido» evalúa si los equipos para varios productos pueden estar disponibles, drenarse, limpiarse, validarse y volver a utilizarse dentro del programa de producción. La matriz analiza los residuos, la agrupación de circuitos de limpieza, el programa de limpieza, la demanda de tanques y productos químicos, la capacidad de calentamiento y retorno, la producción simultánea y las consecuencias de retrasar la liberación.
«Diseñe los sistemas CIP con anticipación; las adiciones posteriores son costosas y rara vez funcionan bien».
| Prueba de conflicto | Pruebas que se deben solicitar | Falla si se ignora |
|---|---|---|
| Compatibilidad de residuos | Familia de productos, tipo de suciedad o residuo adherido y programa de limpieza aprobado | Una receta de limpieza compartida deja un ramal sin validar |
| Disponibilidad simultánea | Diagrama de Gantt de producción y CIP | Un ramal espera un circuito de limpieza o un tanque |
| Compatibilidad hidráulica | Volumen, flujo y presión del circuito, y condiciones de retorno | El circuito más distante o más grande no cumple las condiciones de limpieza |
| Pico térmico y químico | Carga térmica, secuencia de tanques y control de concentración | La demanda promedio oculta el pico real |
| Drenaje y separación | Revisión del drenaje y matriz de posiciones de válvulas | Residuos, conexiones cruzadas o efluentes mezclados |
| Pruebas para la liberación | Variables registradas, inspección o criterios analíticos | El estado de limpieza se basa solo en la suposición de un operador |
| Traspaso a producción | Aislamiento de equipos, confirmación del drenaje y estado del último producto | La limpieza comienza antes de liberar el circuito de forma segura |
| Vuelta al servicio | Aceptación del enjuague, alineación de válvulas y registro de liberación | El siguiente lote comienza con residuos o una ruta sin resolver |
El sistema de limpieza CIP se convierte en una transferencia comercial de equipos cuando se definen la lista de circuitos y las condiciones de limpieza. Antes de solicitar una configuración, es necesario preparar una lista de circuitos y equipos, la secuencia de productos más exigente, el tiempo disponible para la limpieza, las condiciones de los servicios auxiliares, el drenaje, la ruta de recuperación o el método de limpieza que se usará para confirmar el resultado.
8. Defina límites higiénicos en las tuberías y las salas
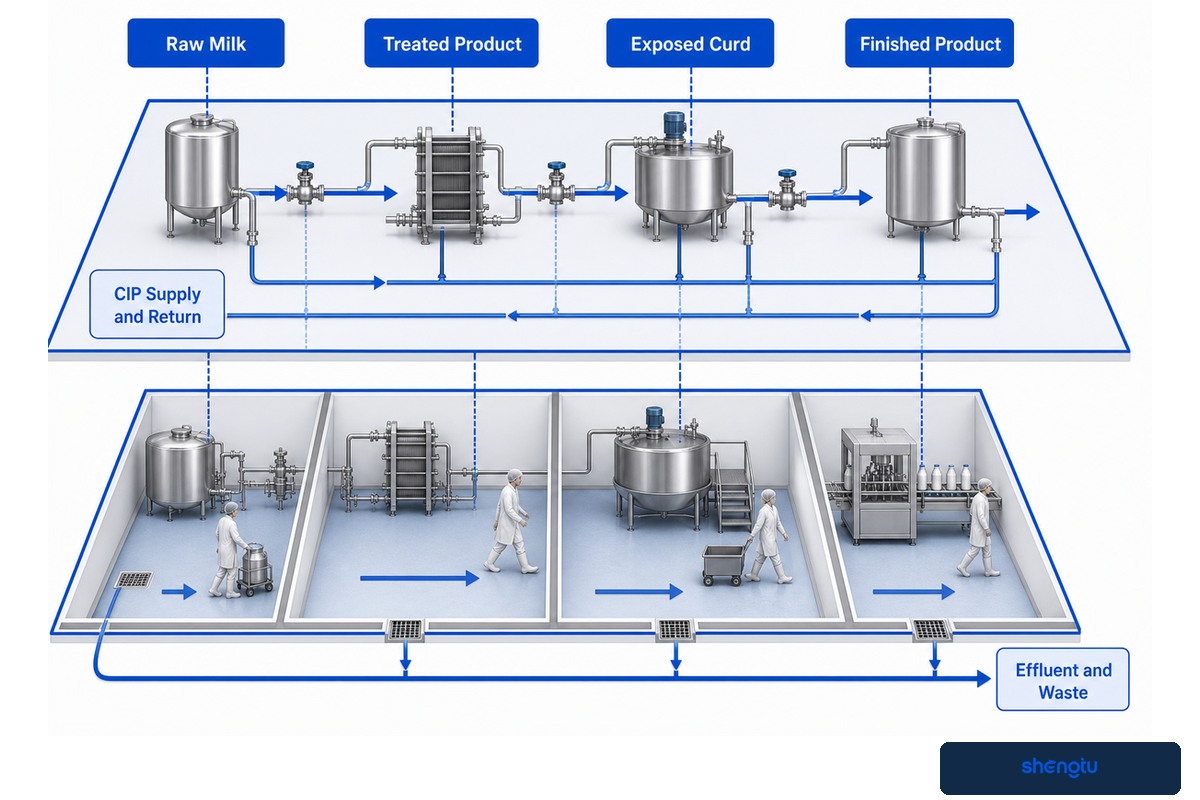
La zonificación higiénica no comienza solo en los puntos donde el producto queda expuesto. El diseño de una planta láctea debe impedir que el producto crudo llegue al producto pasteurizado y evitar que el fluido CIP entre en contacto con el producto. También debe controlar la exposición en la sala durante la manipulación de la cuajada, el enfriamiento y llenado de productos fermentados, el amasado de mantequilla, y el manejo de drenajes, condensación, personas y herramientas móviles.
Una revisión útil comienza por los estados del producto en el diagrama de proceso. Marque la leche cruda, el producto tratado, el producto inoculado, la cuajada expuesta, el producto terminado, el suministro y retorno de CIP, la recuperación, los efluentes y los residuos. Luego, revise cada conjunto de válvulas, manguera, derivación, tanque de balance, punto de muestreo y ruta de retorno para detectar conexiones incorrectas. La guía de inspección de la FDA es específica de EE. UU. y no es vinculante, pero sus comprobaciones de conexiones cruzadas entre producto crudo y pasteurizado, y entre CIP y producto, muestran por qué las tuberías cerradas también tienen límites críticos.
Extienda estos estados al edificio. Separe el tránsito cuando el calzado, las herramientas, el movimiento del aire, los drenajes o la condensación puedan transferir contaminación hacia el producto posterior al proceso. Diseñe el área para permitir el acceso de limpieza y mantenimiento sin obligar a los técnicos a cruzar zonas con producto expuesto. El nivel de separación por barreras físicas y zonas depende del producto y del punto de empaque, y se determina a partir de los códigos regulatorios aplicables y la evaluación de peligros de las instalaciones.
No dé por terminada la tarea porque una sala esté etiquetada como «de alta higiene». Cada límite designado necesita un responsable, una dirección de flujo permitida, un estado de limpieza definido, un método de inspección y una respuesta ante fallas de una válvula, un drenaje, una puerta o una condición de presión.
9. Aplique una escala de aceptación de lotes comercializables específica para cada producto
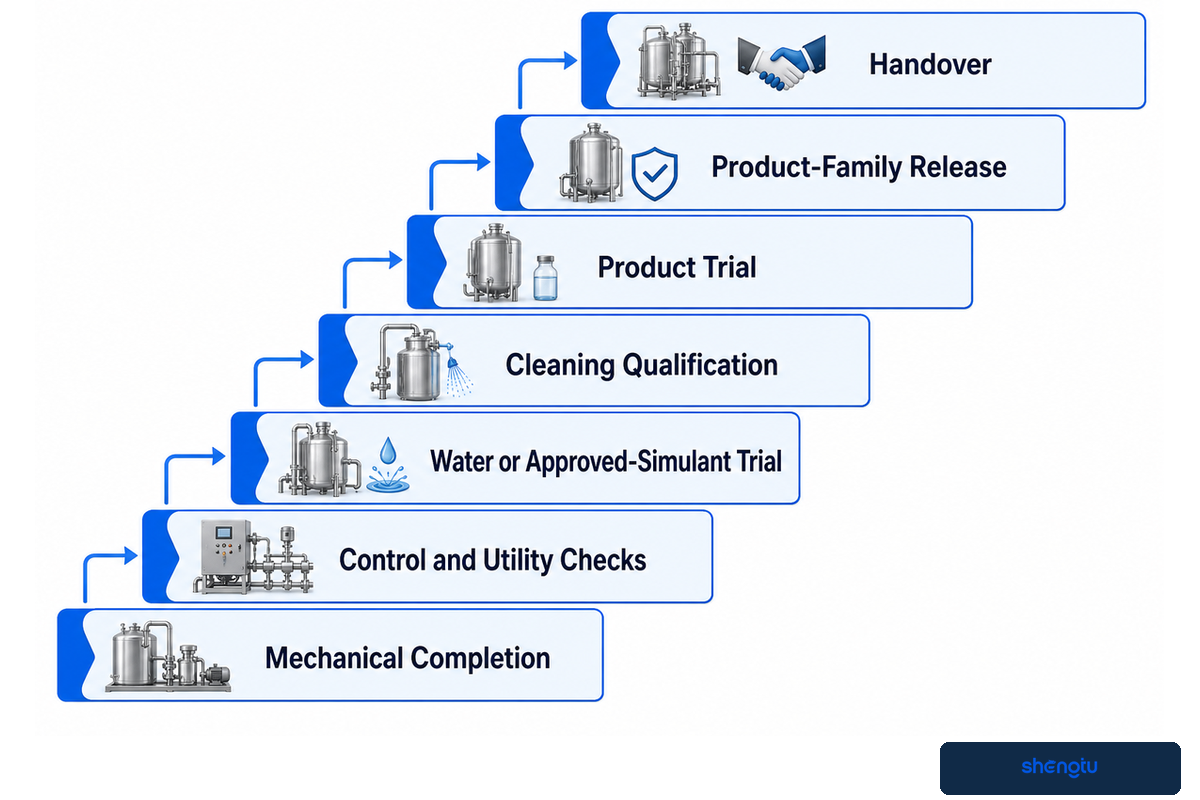
La escala de aceptación de lotes comercializables distingue entre finalización mecánica, verificaciones de control, pruebas con agua, evidencia de limpieza, pruebas con producto y liberación comercial. El orden de las etapas puede ser el mismo en toda la planta; sin embargo, la evidencia final debe ser específica para cada producto. El yogur, el queso y la mantequilla tienen especificaciones, peligros, necesidades de muestreo, procesos de maduración o condiciones de almacenamiento y requisitos regulatorios distintos.
- Finalización mecánica: confirme los equipos instalados, los materiales, las guardas, los accesos, las tuberías, las pendientes, los drenajes y la documentación frente al alcance aprobado.
- Verificaciones de control y servicios auxiliares: pruebe los instrumentos, la retroalimentación de las válvulas, los enclavamientos, las alarmas, las recetas, el vapor, el enfriamiento, el agua, el aire y la energía en las condiciones acordadas.
- Prueba con agua o simulante aprobado: confirme la circulación, los tiempos de secuencia, la respuesta hidráulica, la recuperación y el funcionamiento de las paradas y los reinicios. Aporte evidencia del funcionamiento, pero no afirme que se obtuvo un producto comercializable.
- Calificación de limpieza: realice la limpieza en los circuitos definidos, recopile los parámetros de operación y aplique los criterios de inspección o análisis acordados.
- Prueba con producto: use la leche y la fórmula acordadas, recopile datos sobre el estado del proceso, tome muestras en los puntos establecidos y verifique el balance de materiales.
- Liberación de la familia de productos: aplique las reglas correspondientes a la composición, los aspectos microbiológicos y sensoriales, el empaque, la retención, la maduración y el mercado de destino del producto.
- Traspaso: cierre las desviaciones, capacite al personal de operación y mantenimiento, congele las recetas aprobadas y determine quién controlará los cambios futuros del proceso.
Una prueba con agua no permite demostrar el desempeño del cultivo, el yogur o la cuajada, ni la separación del suero o la mantequilla, ni la distribución de la humedad en el empaque. Para evaluar esos aspectos, se necesitará el producto real o una base de prueba aprobada explícitamente, con criterios de aceptación definidos antes de comenzar las pruebas.
La misma precaución se aplica a la liberación microbiológica. Las directrices de la FDA muestran que los productos lácteos listos para el consumo pueden diferir en su capacidad para permitir el crecimiento de Listeria. La respuesta correcta no es copiar una norma de Estados Unidos en todos los proyectos. Cada producto terminado debe vincularse con su propio análisis de peligros, la legislación aplicable, las especificaciones, el plan de muestreo, la decisión de retención y la autoridad responsable de su liberación.
10. Convierta la guía en un documento de requisitos para los equipos
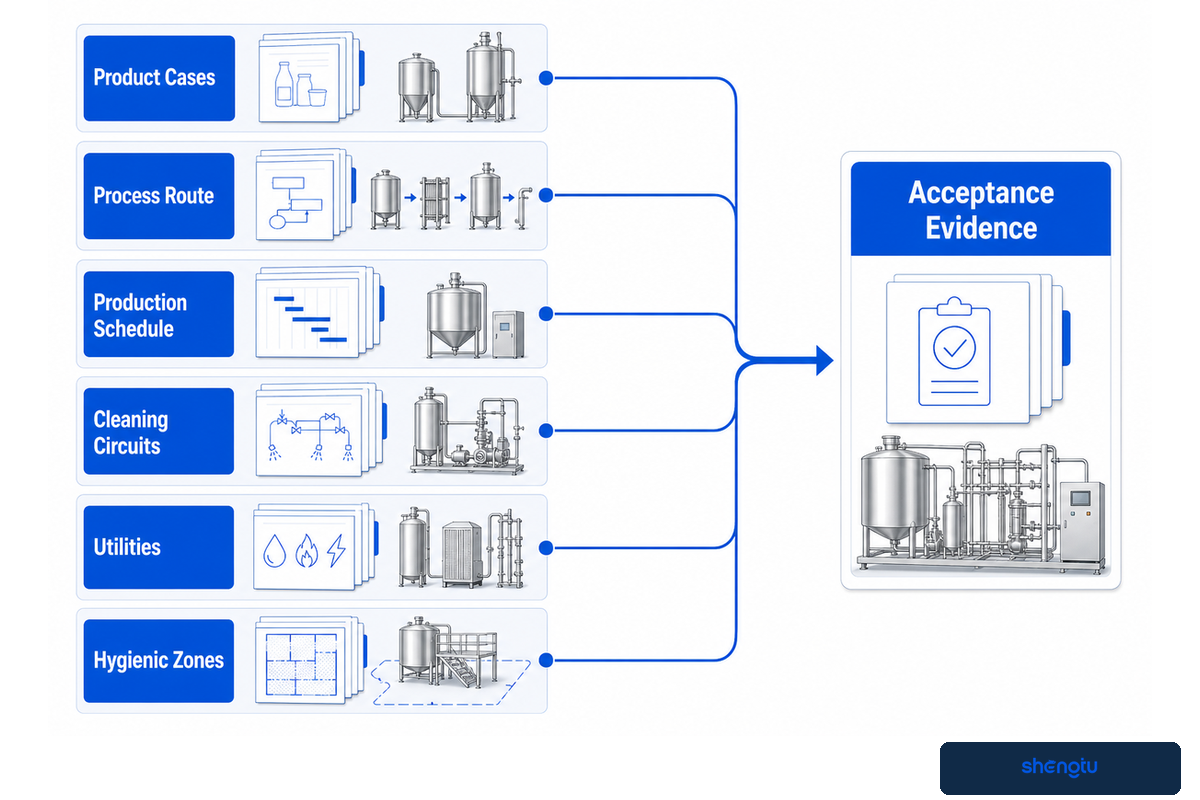
El documento de requisitos para los equipos debe incluir un caso de operación para cada producto, la leche (base de ingredientes), la ruta de proceso, el programa por lotes o por hora y el empaque. También debe especificar el destino final de los materiales, los circuitos de limpieza, el estado de los servicios auxiliares, las zonas higiénicas y la evidencia de aceptación. Además, debe indicar qué productos pueden procesarse en paralelo y qué equipos compartidos deben estar disponibles entre lotes.
Paquete mínimo de datos para la solicitud de cotización
- Familias de productos terminados y tamaños de empaque
- Composición de la leche y variación estacional
- Ingredientes y puntos de incorporación
- Flujo de proceso específico para cada producto
- Programa de producción diario y semanal
- Operaciones simultáneas requeridas
- Definición de la producción comercializable
- Destinos del suero, el suero de mantequilla y la leche descremada
- Pérdidas durante el arranque, el cambio de formato y la limpieza
- Requisitos de los circuitos CIP y del tiempo de respuesta
- Disponibilidad de vapor, enfriamiento, agua, aire y energía
- Restricciones de espacio, drenaje y acceso
- Normas del mercado de destino
- Criterios de aceptación de la FAT, las pruebas en planta y la liberación del producto
Envíe el paquete de datos con un flujo de proceso marcado, en lugar de solicitar «una línea de producción de yogur, queso y mantequilla de 5,000 L/h». La cifra de recepción de leche puede ser compartida; la base de cada ramal no. Para cada caso, especifique el flujo en L/h, el volumen de lotes y tanques de compensación en m³, las temperaturas del producto y de los servicios auxiliares en °C, la presión en bar, la concentración en %, la carga térmica de enfriamiento en kW y el tiempo de respuesta en minutos u horas. Estos no son valores predeterminados. Solicite al proveedor un balance de materiales, una lista de cargas de los equipos, la lógica de los tanques de compensación, los programas de producción y CIP, una tabla de demanda máxima de los servicios auxiliares, una matriz de interfaces y un plan de aceptación.
Solo como ejemplo de formato: una hoja completada podría incluir valores como 5000 L/h, 10 m³, 20°C, 4 bar, 2%, 100 kW, 50 mm, 500 kg, 400 V, 50 Hz, 30 min y 8 hr. Reemplace cada ejemplo por las condiciones medidas en la planta y el caso de producto aprobado; ninguno constituye una recomendación de diseño.
Ejemplo de registro de unidades: los campos pueden registrarse como 15°C, 3 bar, 1%, 50 kW, 25 mm, 250 kg, 380 V, 60 Hz, 15 min, 6 hr, 2 días, 12 A, 500 W, 0.5 MPa, 300 rpm o 25 m². Estas cifras solo muestran un formato coherente para una hoja de datos; no describen un proceso lácteo.
Shengtu Machinery indica que sus servicios incluyen la fabricación personalizada de equipos y líneas integrados para la producción de alimentos. Consulte los antecedentes del equipo técnico y de la empresa Shengtu para conocer ese contexto de primera mano. Para seleccionar equipos, definir la distribución de planta, consultar precios y plazos de entrega, u obtener una propuesta específica para su proyecto, pase de esta guía de planificación a la página de soluciones correspondiente o envíe su documento de requisitos de proceso al equipo de ingeniería.
Preguntas frecuentes
¿Una sola línea láctea puede producir yogur, queso y mantequilla?
Sí. Una planta láctea puede compartir la recepción, el almacenamiento y la estandarización de la leche, así como algunas etapas del tratamiento térmico. Sin embargo, cuando los procesos respectivos empiezan a diferenciarse, estos tres sistemas se convierten en líneas separadas. El yogur requiere un cultivo controlado, el queso requiere la formación de cuajada y la extracción de suero, y la mantequilla sigue el flujo de crema y grasa durante el batido. Por lo tanto, una solución viable integrará una sección inicial compartida con equipos y procesos dedicados en la sección final.
¿Qué equipos pueden compartir realmente los tres productos?
Algunas operaciones relacionadas con los tanques de recepción, el traslado de la leche, la filtración, la separación y la estandarización, así como ciertos procesos de pasteurización, pueden compartirse según las fórmulas de los productos, la zonificación higiénica y los programas de operación. Por lo general, se requieren operaciones dedicadas para la incubación del cultivo, el corte de la cuajada y el drenaje o batido de la crema, además de las actividades relacionadas. Para compartir equipos, deben considerarse la demanda máxima de los servicios auxiliares, los circuitos de limpieza, el tiempo de cambio de formato y el riesgo de retener un ramal mientras el otro está en funcionamiento.
¿Por qué un tanque de fermentación no puede reemplazar una tina quesera?
Un tanque de fermentación controla un líquido cultivado o un gel mediante la temperatura y la mezcla. Una tina quesera también debe permitir la coagulación, el corte de la cuajada, la separación del suero y la manipulación cuidadosa de la cuajada. Estas operaciones mecánicas y de drenaje requieren una geometría, salidas y equipos posteriores diferentes.
¿Cómo se debe especificar la capacidad para tres productos lácteos?
Use un caso por producto: base de leche, programa, producción comercializable, coproductos y pérdidas. Solicite los supuestos del balance de masa que respaldan cada capacidad. Para cada caso, registre la duración del lote, las cargas simultáneas, los supuestos sobre los tanques de compensación, la velocidad de empaque y el punto en que el producto se vuelve comercializable.
¿Qué se debe verificar durante la puesta en marcha?
Verifique, en este orden, la finalización mecánica, los controles, los enclavamientos de seguridad, la estabilidad de los servicios auxiliares, las pruebas con agua, la evidencia de limpieza, las pruebas con producto y los registros. Especifique la receta o familia de productos, la duración de las pruebas, el método de muestreo, las condiciones de aprobación y la autoridad responsable de la liberación. Una prueba con agua puede demostrar el flujo y el funcionamiento de los controles, pero para el yogur, el queso y la mantequilla comercializables se necesita evidencia específica de cada producto y el cumplimiento de las reglas de liberación aplicables.
Comience con los tres casos de operación
Primero, prepare la información sobre los productos, los materiales, el programa, CIP, los servicios auxiliares y la aceptación. Después, compare la propuesta de línea con la misma evidencia.
Hable con nosotros sobre su línea lácteaReferencias y fuentes
- Procesamiento y comercialización de la leche, Organización de las Naciones Unidas para la Alimentación y la Agricultura
- Código de prácticas de higiene para la leche y los productos lácteos, Codex Alimentarius
- ¿Qué es la limpieza en sitio?, Oklahoma State University Extension
- Guía para la inspección de fabricantes de productos lácteos, Administración de Alimentos y Medicamentos de Estados Unidos
- CPG Sec. 555.320 Listeria monocytogenes, Administración de Alimentos y Medicamentos de Estados Unidos
- Directrices sobre efluentes del procesamiento de productos lácteos, Agencia de Protección Ambiental de Estados Unidos
- Manual BEST-Dairy de evaluación comparativa del consumo de energía y agua, archivo del Departamento de Energía de Estados Unidos
- Manual de procesamiento de productos lácteos, edición 2025, Tetra Pak
Los ejemplos técnicos se utilizan dentro del alcance indicado por sus fuentes. No se infiere ningún rendimiento, parámetro de proceso, promesa de vida útil ni cifra de desempeño del proveedor de aplicación universal. El diseño final, los controles de higiene y los criterios de liberación dependen del producto, la planta y la jurisdicción.