
Entre em contato com a Shengtu Bufan Company

Guia de processos industriais de laticínios · Atualizado em setembro de 2026
Mapeie o início compartilhado do processamento do leite, os três ramais de produto, os destinos dos materiais, os conflitos de limpeza e as evidências de aceitação antes de selecionar os equipamentos.
Uma linha industrial de iogurte, queijo e manteiga é uma arquitetura de planta industrial que compartilha a recepção e o preparo do leite antes de se dividir em ramais para produtos fermentados, coalhada e soro, e creme e leitelho. Não é uma esteira contínua que transforma o mesmo leite em três produtos. A questão de projeto relevante não é se a planta industrial consegue produzir os três. É o que pode ser compartilhado sem criar conflitos de materiais, higiene, limpeza ou programação.
Este artigo aborda essa questão. A página da Shengtu sobre a linha de iogurte, queijo e manteiga tem outra finalidade: configuração dos equipamentos, discussão de capacidade, escopo do projeto, entrega e consulta. Manter a página comercial da solução e o guia em formato educativo dá a cada URL uma intenção de busca clara.
Resposta direta: Uma planta industrial de laticínios pode produzir iogurte, queijo e manteiga, desde que integre o preparo centralizado do leite com ramais específicos para cada produto. Dimensione a recepção, a separação, a pasteurização, os tanques-pulmão, as utilidades e o CIP com base em cenários operacionais separados, e não em um único número de vazão de leite em destaque.
Principal conclusão
Equipamentos compartilhados economizam espaço somente quando os estados dos produtos, as janelas de disponibilidade, os circuitos de limpeza e os picos de consumo de utilidades se encaixam na mesma programação. O equipamento compartilhado se torna um gargalo quando não pode ser limpo ou liberado a tempo.
Início compartilhado do processamento
Recepção, armazenamento do produto, clarificação, separação e funções selecionadas de tratamento térmico
Recepção, armazenamento do produto, clarificação, separação e funções selecionadas de tratamento térmico
Três ramais
Leite fermentado, coalhada e soro, ou creme e leitelho
Leite fermentado, coalhada e soro, ou creme e leitelho
Restrição oculta
Disponibilidade do CIP, utilidades, tanques-pulmão e separação higiênica
Disponibilidade do CIP, utilidades, tanques-pulmão e separação higiênica
Comprovação
Testes específicos por produto, amostras, registros e regras de liberação
Testes específicos por produto, amostras, registros e regras de liberação
1. Uma única linha de laticínios realmente consegue fabricar os três produtos?
Sim, se “uma linha” significar uma planta industrial integrada, com manuseio centralizado do leite e ramais dedicados a jusante. O iogurte depende de fermentação controlada e resfriamento. O queijo depende da coagulação, do manuseio da coalhada e da remoção do soro. A manteiga depende do creme separado e da bateção ou malaxagem. Essas etapas não podem ser reduzidas ao tempo em um único tanque.
Na etapa de produção, uma planta industrial pode realizar testes na recepção, resfriamento, armazenamento, clarificação e transferência do mesmo leite cru. Os componentes gordurosos e desnatados podem ser separados e padronizados de acordo com o plano de produção. Algumas funções de aquecimento podem usar a mesma plataforma quando as receitas, as faixas de vazão e as condições validadas do processo forem compatíveis. A decisão sobre os ramais começa quando o estado do produto e o destino passam a ser diferentes.
Na prática, a capacidade deve ser especificada para cada cenário operacional. Isso cria um risco de programação, pois a indisponibilidade de um tanque-pulmão compartilhado ou de uma janela para CIP pode interromper uma produção que, de outra forma, estaria pronta. A recepção pode ter uma taxa de entrada de leite, enquanto os copos de iogurte, a massa de queijo e as embalagens de manteiga têm tempos de batelada, destinos de material e velocidades de embalagem diferentes. Uma planta industrial capaz de receber um volume especificado de leite por hora ainda não comprovou que cada ramal consegue manter essa taxa ou operar simultaneamente.
Para o início comum do processamento do leite, o Guia de linha de leite pasteurizado e UHT mostra como as interfaces de produto, tratamento térmico, embalagem, limpeza, utilidades e registros formam um único sistema. Este guia começa no ponto em que a plataforma de processamento do leite se divide em três transformações físicas diferentes.
2. Mapa dos 3 ramais de laticínios
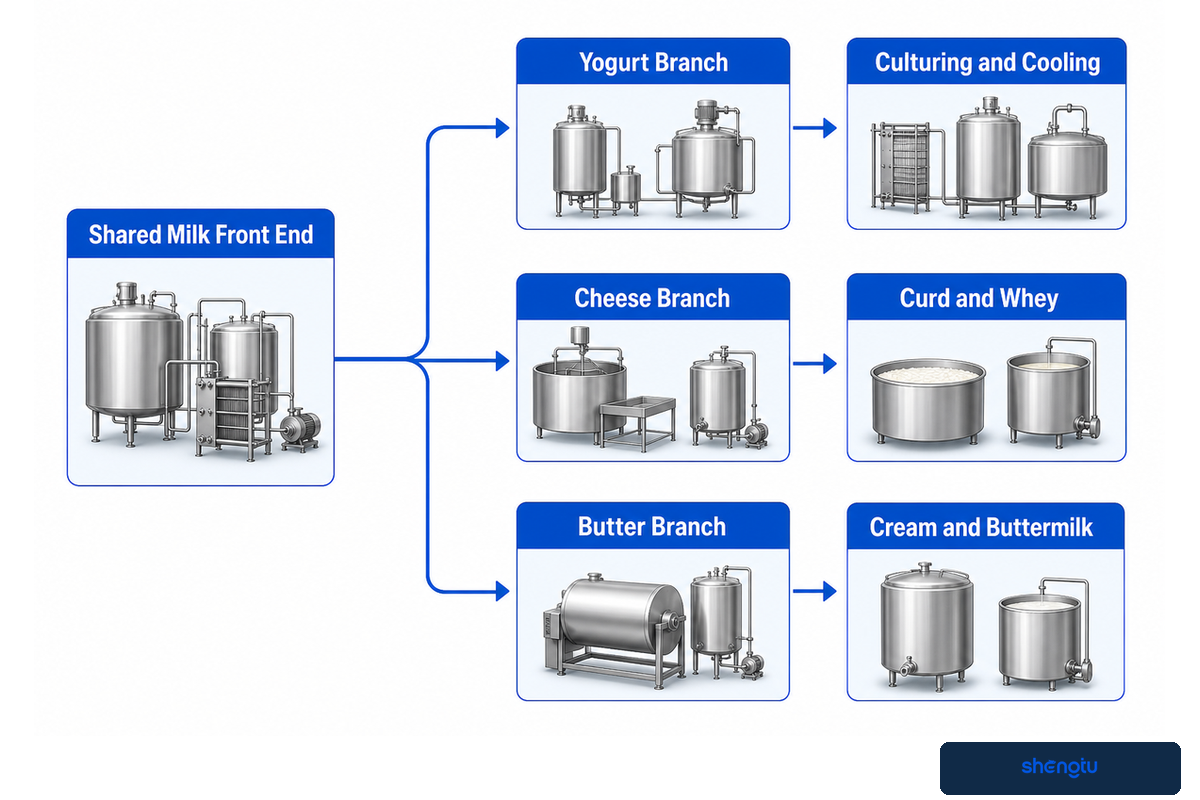
O Mapa dos 3 ramais de laticínios é um modelo de planejamento que acompanha o leite de acordo com seu estado como produto. O ramal de fermentados mantém a maior parte da matriz do leite preparado; o ramal de queijos separa a coalhada do soro; e o ramal de manteiga concentra a gordura do leite a partir do creme e produz leitelho. Por isso, cada ramal precisa de equipamentos, tanques-pulmão, limpeza e lógica próprios para o destino dos materiais.
| Ponto de planejamento | Ramal de iogurte | Ramal de queijo | Ramal de manteiga |
|---|---|---|---|
| Estado da alimentação | Leite padronizado ou base láctea formulada | Leite para queijo preparado para coagulação | Creme separado com teor de gordura definido |
| Principal transformação | Acidificação e formação do gel induzidas pela cultura | Coagulação, formação da coalhada e separação do soro | Concentração da gordura e inversão de fase durante a bateção ou malaxagem |
| Função dedicada | Adição da cultura, incubação, resfriamento e manuseio da textura | Corte da coalhada, drenagem, enformagem ou prensagem | Maturação do creme, quando aplicável, bateção, malaxagem e controle da umidade |
| Fluxo secundário | Depende do projeto do produto concentrado ou separado | Soro e partículas finas | Leitelho e possível água de lavagem |
| Referência para a programação | Disponibilidade para incubação e resfriamento | Ciclo da cuba e capacidade a jusante para a coalhada | Acúmulo de creme e capacidade da batedeira ou da produção contínua de manteiga |
Use o mapa e, em seguida, elabore uma lista de máquinas. Comece pelo produto final e percorra o caminho de volta, passando pelo estado do produto, pelos fluxos secundários, pelo armazenamento e pela embalagem. Assim, você saberá se um separador, pasteurizador ou sistema de tanques-pulmão compartilhado é realmente comum aos ramais ou se aparece apenas uma vez no diagrama de fluxo simplificado.
Os nomes dos produtos são dados de entrada do processo, não instruções de receita
A maioria dos resultados de busca mistura planejamento de fábrica com orientações culinárias. Por exemplo, uma busca como “fazer queijo em casa” pode recomendar suco de limão para coagular o leite. Já o documento de requisitos da planta industrial identifica o padrão do produto, a cultura ou o fermento, o coalho quando aplicável, a lista de aditivos aprovados, o método de batelada e a especificação de liberação.
Os diferentes nomes de famílias de produtos descrevem funções distintas a serem executadas. Cream cheese, queijo cottage, ricota, queijo fresco, queijo de cabra, cheddar, muçarela e parmesão podem exigir etapas diferentes de coagulação, drenagem, salga, enformagem ou maturação. O pedido para “adicionar sal” é incompleto até especificar o método, o momento e o resultado pretendido para o produto. Descrições de textura como mais espessa ou parecida com cream cheese também precisam de critérios de aceitação mensuráveis.
A lista de produtos lácteos fermentados pode incluir iogurte tradicional, iogurte probiótico, creme azedo, labneh ou crème fraîche. Descritores como “ácido” ou “parecido com creme azedo” indicam uma direção sensorial, não um valor de referência para controle do processo. O documento de requisitos deve especificar como as bactérias benéficas fermentam a base escolhida, como a formação de ácido lático é monitorada e quando o resfriamento ou outra etapa validada interrompe novas alterações.
As informações sobre matérias-primas precisam do mesmo rigor para serem úteis. Variações entre leite integral, leite de cabra, teor integral de gordura ou mesmo especificações de alto teor de gordura não devem ser tratadas como equivalentes. É necessário registrar o teor de gordura, as proteínas, os sólidos totais, a faixa de lactose e as variações sazonais. Esses fatores afetam a separação, a padronização, o tratamento térmico, o rendimento e as evidências necessárias para o produto acabado.
3. O que acontece no ramal de iogurte?
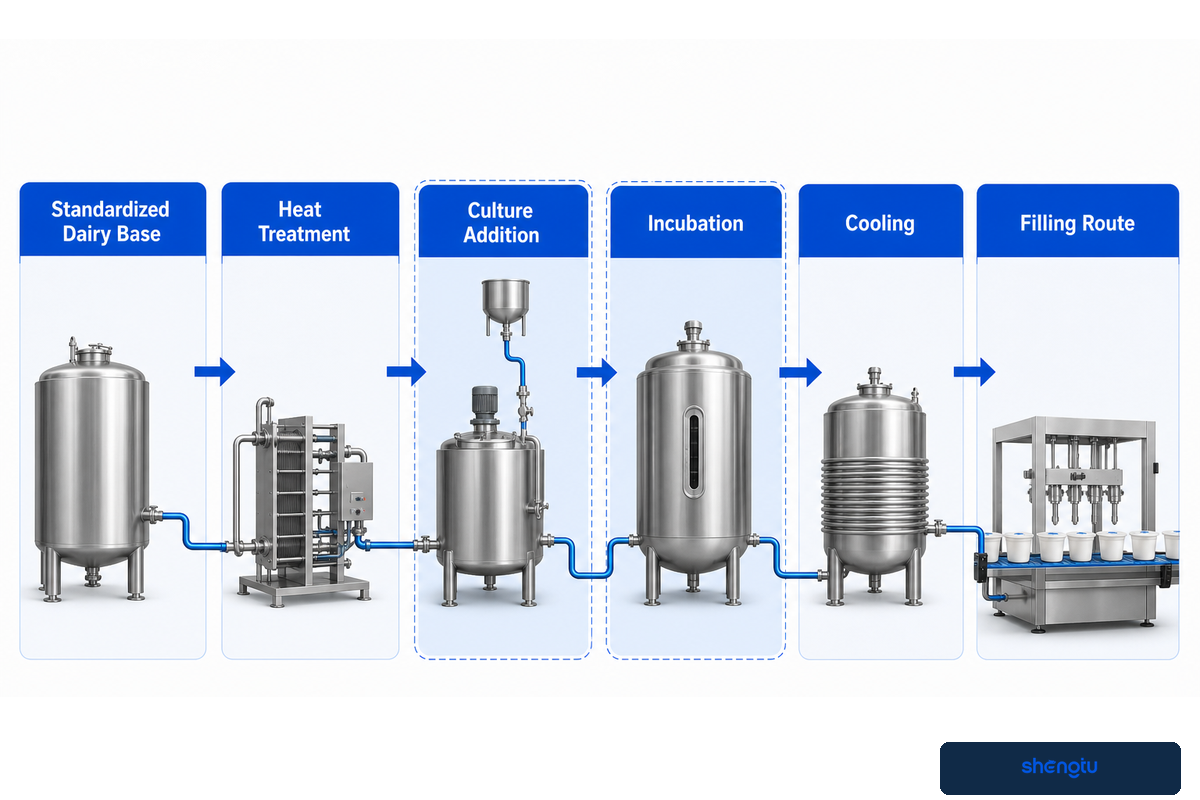
O ramal de iogurte prepara uma base láctea padronizada, aplica tratamento térmico e homogeneização específicos para o produto quando necessário, adiciona a cultura selecionada, controla a incubação, interrompe o desenvolvimento da acidez por meio do resfriamento e transfere o produto para uma etapa de envase que preserva a textura desejada. Iogurtes firmes, batidos, líquidos e concentrados não seguem o mesmo processo a jusante.
O trajeto deve ser definido a partir da embalagem, voltando pelas etapas do processo. O iogurte firme costuma receber a cultura e ser envasado antes da incubação na embalagem de venda. O iogurte batido fermenta em um tanque de processo antes do resfriamento, do ajuste de textura e do envase. O iogurte líquido pode exigir maior cisalhamento ou diluição. Variedades concentradas podem exigir uma etapa adicional de separação e um novo destino para o fluxo secundário. Essas são famílias de produtos e não justificam copiar uma única temperatura, duração ou configuração do agitador.
A terminologia também varia conforme o mercado: em muitos padrões e regiões, usa-se a grafia “yoghurt”. Iogurte natural, de frutas e grego, além de outras variedades concentradas, têm como alvo diferentes níveis de acidez, cremosidade e perfis de sabor. Esses nomes ajudam a definir os testes, mas a fórmula real e a especificação do produto acabado devem orientar os requisitos do processo.
O tratamento térmico está ligado à formulação e à textura, além do controle microbiológico. Proteínas, gordura, açúcar, estabilizante, preparado de frutas e histórico de cisalhamento podem influenciar a formação de incrustações, a transferência de calor e a viscosidade. O guia de pasteurizador a placas é útil em um estudo preliminar de um trocador de calor, mas a unidade selecionada precisa ser compatível com a base láctea, a faixa de vazão e o ciclo de limpeza.
Outro limite envolve as culturas. Se iogurte e queijo compartilharem funcionários, circulação de ar, utensílios ou sistemas de sanitização, a equipe do projeto deverá avaliar o tráfego cruzado e os riscos de interferência entre culturas, em vez de presumir que uma sala aparentemente limpa resolve o problema. O plano de controle deve considerar os produtos, as culturas e a instalação; este guia não sugere um programa genérico de culturas.
4. Por que o ramal de queijo precisa considerar a coalhada e o soro
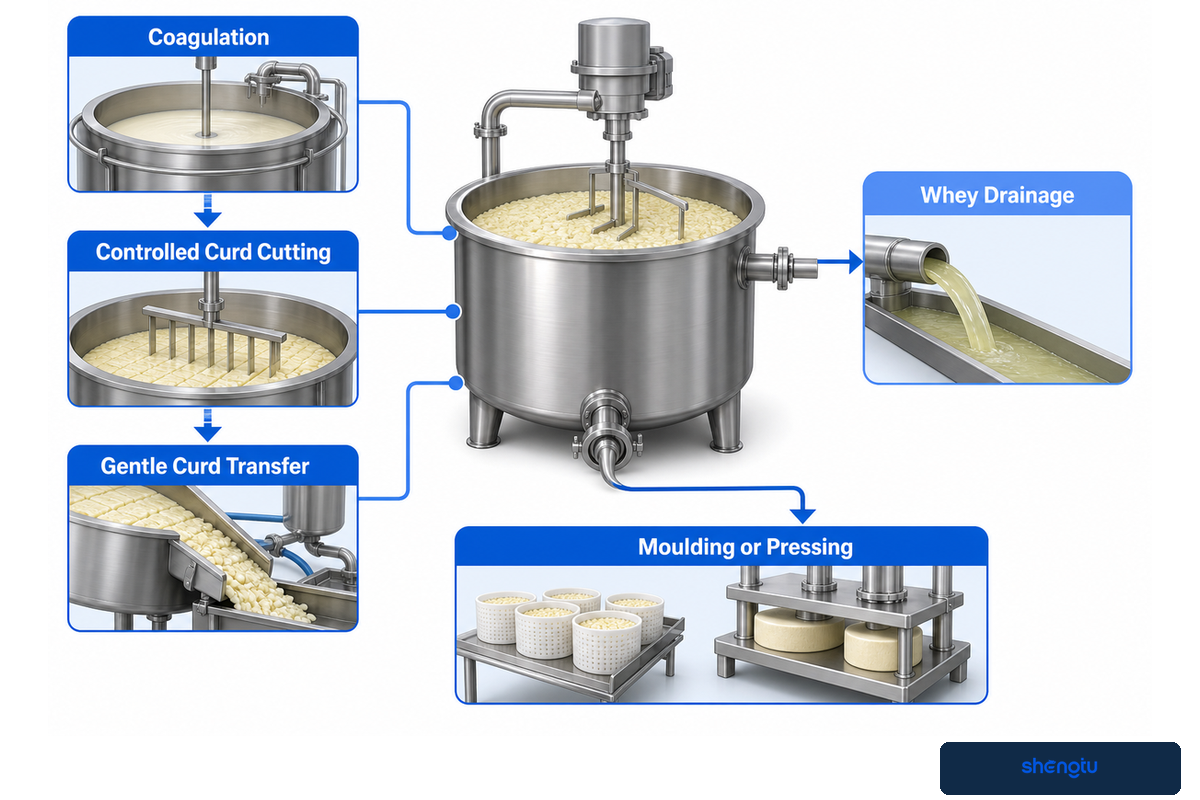
O ramal de coalhada e soro exige sistemas de coagulação, corte controlado da coalhada, drenagem do soro e transferência suave da coalhada. Dependendo do queijo, podem ser necessários sistemas adicionais para cozinhar ou lavar a coalhada, enformar, prensar, salgar e maturar. Um tanque de fermentação genérico não executa essas funções mecânicas nem de drenagem.
A geometria da cuba, o padrão de corte, a agitação, a configuração da saída e a drenagem a jusante influenciam o tratamento da coalhada. A linha deve movimentar partículas frágeis sem transformá-las em partículas finas que saiam junto com o soro. O projeto exato depende do tipo de queijo, do tamanho da batelada, da umidade desejada e do método de produção aprovado. Portanto, ao comparar dois projetos para queijo, o volume do tanque, por si só, não é suficiente.
O soro não é um resíduo invisível. É necessário definir seu destino: uso imediato, resfriamento e armazenamento, processamento adicional, venda, uso permitido na alimentação animal ou gestão como efluente do processo. Cada destino acrescenta requisitos de transferência do produto, tanque de armazenamento, controle de temperatura, limpeza e programação. Uma cuba de queijo corre o risco de ficar bloqueada após concluir seu ciclo se o tanque de armazenamento designado não estiver disponível.
O manuseio aberto da coalhada altera as condições de higiene. Drenadores, mesas, enchedoras de moldes e prensas podem expor superfícies em contato com o produto e/ou o próprio produto à sala, às pessoas e à condensação. Por isso, o plano do local deve ser integrado ao plano dos equipamentos, com espaço livre suficiente para limpeza, inspeções, manutenção e manuseio do produto.
5. Como o ramal de manteiga acompanha o fluxo de gordura
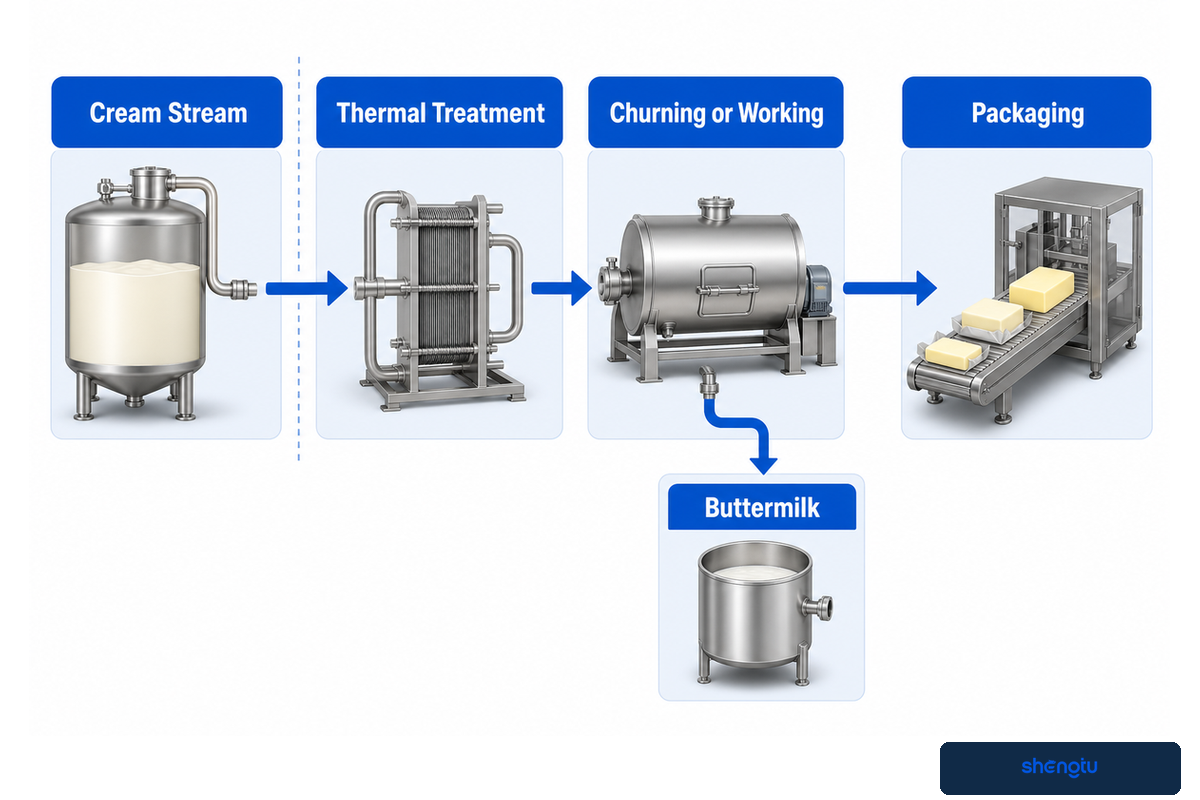
A produção de manteiga usa o fluxo de creme, e não toda a entrada de leite. Em seguida, o creme é padronizado e recebe o tratamento térmico e o resfriamento apropriados. Depois, pode ser armazenado ou maturado antes da bateção em batelada ou da produção contínua de manteiga. A linha também precisa de fluxos para leitelho, água de lavagem, malaxagem, controle da umidade e embalagem.
Por isso, o desempenho do separador e a programação do creme são fundamentais. O leite destinado ao iogurte ou ao queijo pode ser padronizado pela remoção ou adição de gordura. O creme acumulado passa a alimentar a produção de manteiga. A questão relevante não é quantos litros de leite a batedeira consegue “processar”. É quanto creme adequado chega até ela, em que concentração, dentro de qual período e para onde vai a fase desnatada correspondente. Essa incompatibilidade cria um risco de programação, pois a disponibilidade da batedeira depende da produção do separador e do acúmulo de creme, e não apenas da entrada de leite cru.
Os sistemas de manteiga em batelada e contínuos têm modos de operação diferentes. Em um sistema de bateção em batelada, são executados ciclos de enchimento, bateção, drenagem, lavagem (se necessária), malaxagem e descarga. Um sistema contínuo combina alimentação de creme, inversão de fase, remoção de leitelho, malaxagem e descarga. Ambos exigem capacidade de embalagem e uma resposta definida para a parada da embaladora.
A manteiga e alguns queijos também apresentam perigos e condições de crescimento diferentes para alimentos prontos para consumo, em comparação com muitos iogurtes ou queijos duros. Não copie as mesmas regras de monitoramento ambiental, retenção ou liberação para os três ramais. As evidências dependem da composição do produto, do pH, da atividade de água, da exposição após o processo, da legislação aplicável e da análise de perigos da planta industrial.
6. Elabore um registro dos destinos dos sólidos do leite antes de comparar capacidades
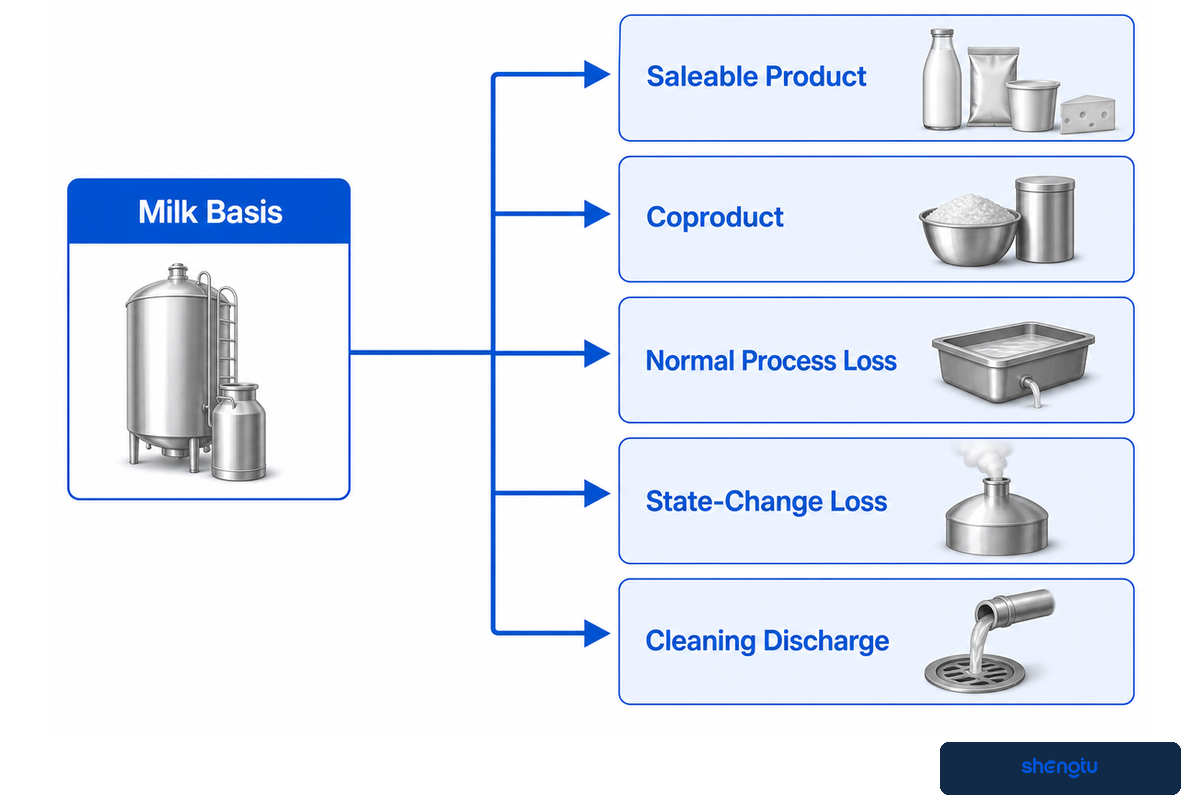
Um Registro dos Destinos dos Sólidos do Leite descreve o destino final da água, da gordura, das proteínas e dos demais sólidos. Inclui soro ou leitelho, produto comercializável, fluxos recuperados, perdas na partida e na parada, resíduos da troca de produto, descarte da limpeza, derramamentos e deterioração. Esses destinos são necessários para interpretar a entrada de leite e descrever a produção real e a carga de efluentes sem falsa precisão.
| Categoria de destino | Pergunta | Como isso altera os equipamentos |
|---|---|---|
| Composição do leite | Quais são os teores de gordura, proteína e sólidos totais e suas faixas sazonais? | Define o balanço inicial de materiais e a necessidade de padronização |
| Produto comercializável | Qual composição, embalagem e quantidade aceitável saem da linha? | Conecta a produção do processo às etapas de envase e armazenamento |
| Coproduto | Para onde vão o soro, o leitelho, o leite desnatado ou o creme recuperado? | Acrescenta transferência, resfriamento, tanques e limpeza |
| Perda normal do processo | O que fica retido em tubulações, tanques, filtros ou separadores? | Afeta as evidências de rendimento e a carga de efluentes |
| Perda na mudança de estado | O que é deslocado na partida, na parada e na troca de produto? | Define a recuperação, o direcionamento do descarte e o planejamento da produção |
| Destino da limpeza | Como são segregados o primeiro enxágue, os produtos químicos e os resíduos de produto? | Dimensiona tanques, drenos, tratamento e opções de recuperação |
| Produto fora de especificação ou deteriorado | Qual procedimento de retenção, retrabalho ou descarte se aplica? | Evita que um fluxo não planejado interrompa a planta industrial |
| Adição de ingredientes | Quais sólidos ou líquidos entram e em que estado do processo? | Acrescenta funções de dosagem, mistura, filtração e rastreabilidade |
| Amostragem e retenção | Que volume é amostrado, retido ou mantido aguardando liberação? | Conecta a contabilização da batelada aos tanques e ao momento da liberação |
O registro não calcula o rendimento. Um balanço de massa defensável exige a composição real do leite, a fórmula, o teor de umidade ou gordura desejado, as premissas de recuperação, o método de processo e a base de medição. Deve indicar se a produção significa transferência bruta, embalagens envasadas, produto liberado ou produto após as perdas previstas. Isso evita falsa precisão e fornece aos fornecedores os dados necessários para dimensionar cada ramal.
Resumo das evidências: a Agência de Proteção Ambiental dos EUA inclui restos de produto provenientes da limpeza, derramamentos, partida, parada, troca de produto e deterioração entre os principais fluxos de resíduos do processamento de laticínios. Embora isso não determine o projeto de sistemas de tratamento globais para esses resíduos, confirma que esses sistemas fazem parte do balanço da planta industrial.
7. Avalie os equipamentos compartilhados com uma matriz de conflitos do CIP compartilhado
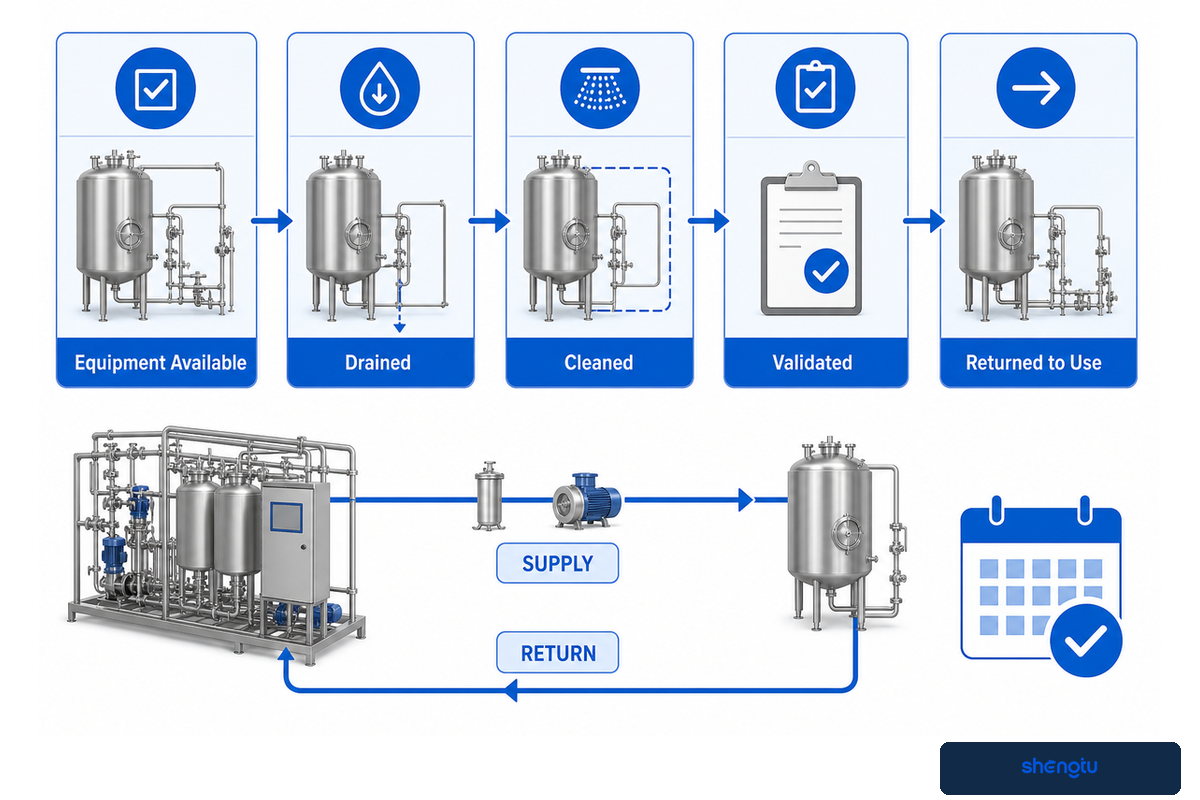
Uma “Matriz de Conflitos do CIP Compartilhado” avalia se equipamentos usados em vários produtos podem ser disponibilizados, drenados, limpos, validados e liberados para uso novamente dentro da programação de produção. A matriz analisa resíduos, agrupamento de circuitos, programa de limpeza, demanda por tanques e produtos químicos, capacidade de aquecimento e retorno, sobreposição da produção e consequências de um atraso na liberação.
“Projete os sistemas CIP com antecedência; adaptações posteriores são caras e raramente funcionam direito.”
| Teste de conflito | Evidência a solicitar | Falha se ignorado |
|---|---|---|
| Compatibilidade dos resíduos | Família de produtos, tipo de sujidade e programa de limpeza aprovado | Uma receita de limpeza compartilhada deixa um ramal sem validação |
| Disponibilidade simultânea | Gráfico de Gantt da produção e do CIP | Um ramal aguarda um circuito ou tanque |
| Compatibilidade hidráulica | Volume do circuito, vazão, pressão e condição de retorno | O circuito mais distante ou maior não atende aos requisitos de limpeza |
| Pico térmico e de consumo de produtos químicos | Necessidade de aquecimento, sequência dos tanques e controle da concentração | A demanda média oculta o pico real |
| Drenagem e segregação | Análise da drenabilidade e matriz de posições das válvulas | Resíduos, conexões cruzadas ou efluentes misturados |
| Evidências de liberação | Variáveis registradas, inspeção ou critérios analíticos | A condição de limpeza existe apenas como suposição do operador |
| Transferência entre etapas da produção | Isolamento do equipamento, confirmação da drenagem e identificação do último produto | A limpeza começa antes da liberação segura do circuito |
| Retorno à operação | Aceitação do enxágue, alinhamento das válvulas e registro de liberação | A próxima batelada começa com resíduos ou direcionamento ainda não resolvidos |
O sistema de limpeza CIP passa a ser uma entrega técnica entre fornecedor e cliente quando a lista de circuitos e os requisitos de limpeza estão definidos. Antes de solicitar a configuração, é necessário preparar a lista de circuitos e equipamentos, a sequência de produtos mais desafiadora, o tempo disponível para limpeza, as condições das utilidades e do dreno, o trajeto de recuperação ou a metodologia de limpeza que será confirmada.
8. Trace limites higiênicos nas tubulações e nas salas
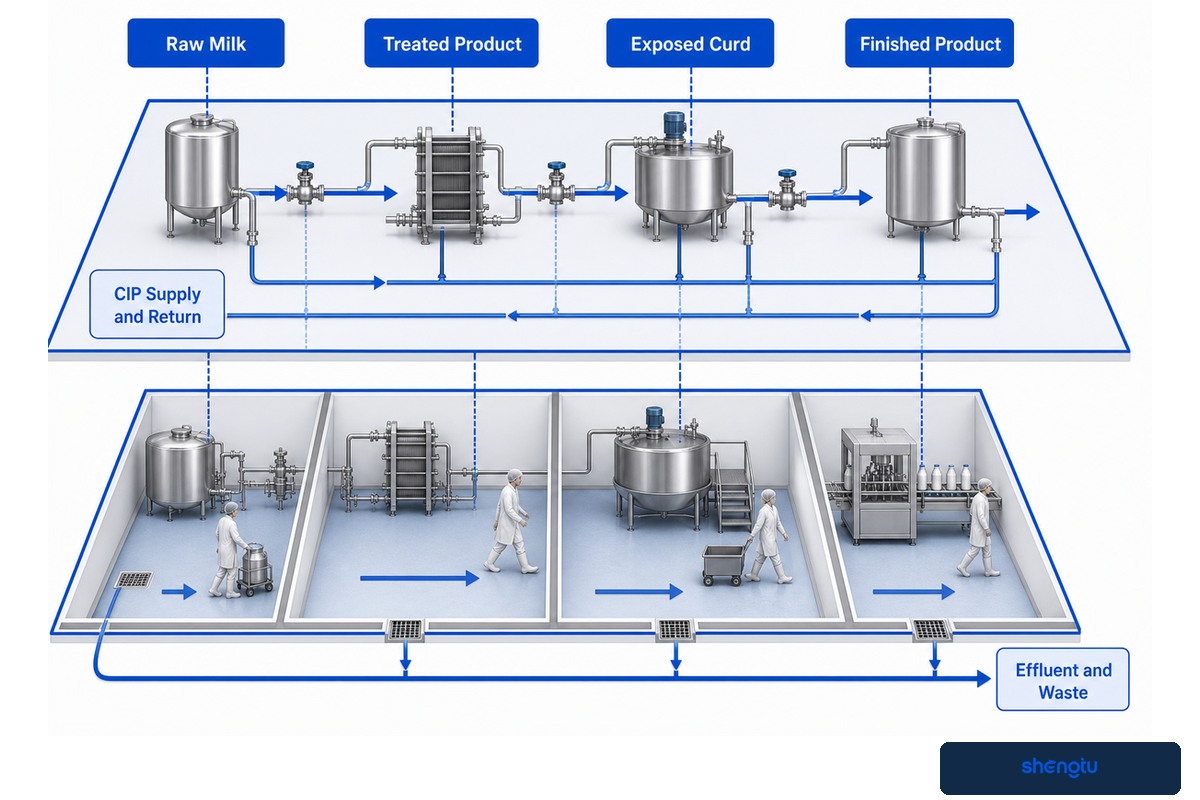
O zoneamento higiênico não começa apenas onde o produto fica exposto. O projeto de uma planta de laticínios deve impedir que o produto cru alcance o produto pasteurizado e que o fluido CIP entre em contato com o produto. Também deve controlar a exposição ambiental em torno do manuseio da coalhada, do resfriamento e envase de produtos fermentados, da malaxagem da manteiga, dos drenos, da condensação, das pessoas e das ferramentas móveis.
Uma análise útil começa pelos estados dos produtos no diagrama de processo. Identifique o leite cru, o produto tratado, o produto inoculado, a coalhada exposta, o produto acabado, a alimentação e o retorno do CIP, a recuperação, os efluentes e os resíduos. Em seguida, verifique cada conjunto de válvulas, mangueira, desvio, tanque de equilíbrio, ponto de amostragem e trajeto de retorno para identificar conexões inadequadas. O guia de inspeção da FDA é específico dos EUA e não tem caráter obrigatório, mas suas verificações de conexões cruzadas entre produto cru e pasteurizado e entre CIP e produto mostram por que tubulações fechadas também têm limites críticos.
Estenda esses limites à edificação. Separe o tráfego onde calçados, ferramentas, movimento do ar, drenos ou condensação possam transferir contaminação para produtos expostos após o processo. Projete a área para permitir acesso para limpeza e manutenção sem obrigar os técnicos a atravessar zonas de produto exposto. O nível de separação das áreas e das zonas depende do produto e do ponto de embalagem e deve ser definido com base nos códigos regulatórios aplicáveis e na avaliação de perigos da instalação.
Não presuma que o trabalho terminou porque uma sala está identificada como “de alta higiene”. Um limite designado precisa de um responsável, um sentido de fluxo permitido, um estado de limpeza definido, um método de inspeção e uma resposta para falhas de válvula, dreno, porta ou pressão.
9. Use uma escala de aceitação da batelada comercializável específica para cada produto
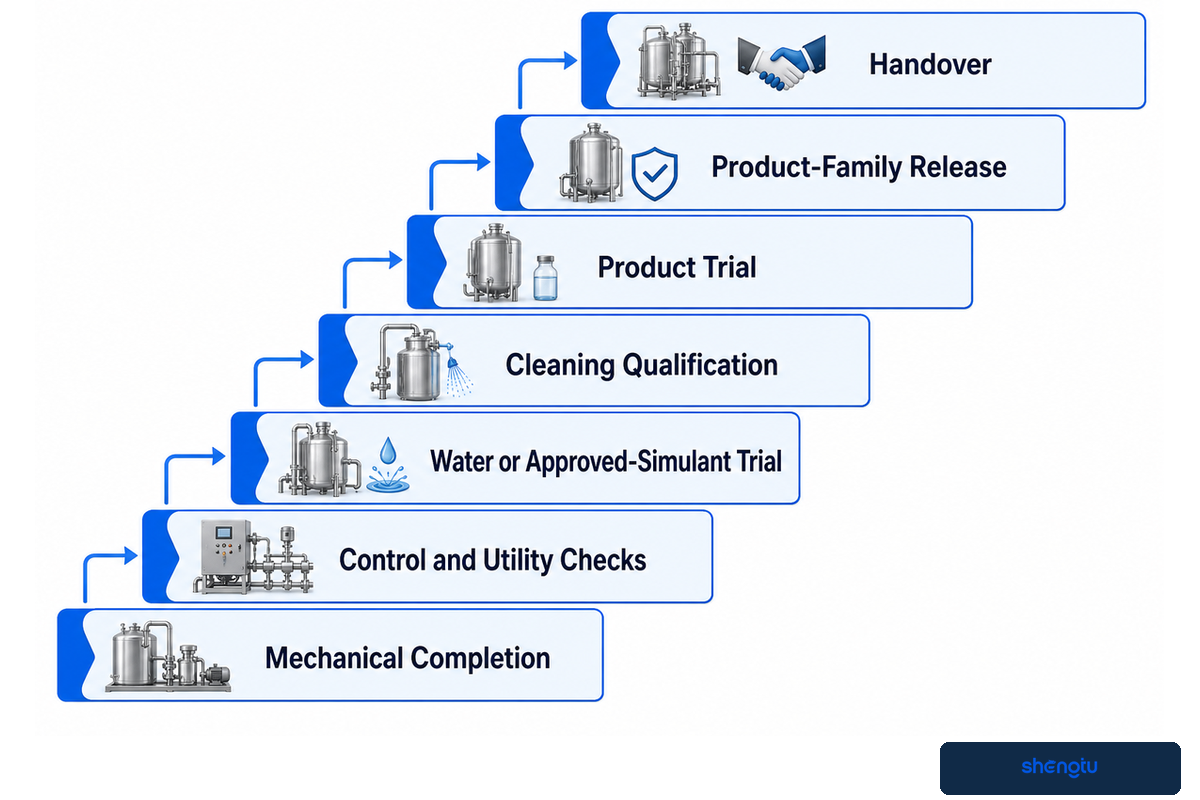
A sequência de aceitação de bateladas comercializáveis distingue a conclusão mecânica, as verificações de controle, os testes com água, as evidências de limpeza, os testes com produto e a liberação comercial. A ordem das etapas pode ser a mesma em toda a unidade industrial; no entanto, as evidências finais não podem ser neutras em relação ao produto. Iogurte, queijo e manteiga têm especificações, perigos, necessidades de amostragem, requisitos de maturação ou armazenamento e exigências regulatórias diferentes.
- Conclusão mecânica: confira os equipamentos instalados, os materiais, as proteções, os acessos, a tubulação, as inclinações, os drenos e os documentos em relação ao escopo aprovado.
- Verificações de controle e utilidades: teste os instrumentos, o retorno de posição das válvulas, os intertravamentos, os alarmes, as receitas de processo, o vapor, o resfriamento, a água, o ar e a energia elétrica nas condições acordadas.
- Teste com água ou simulante aprovado: confirme a circulação, o tempo das sequências, a resposta hidráulica, a recuperação e o funcionamento das paradas e retomadas; apresente evidências de operação, mas não afirme que foi obtido um produto comercializável.
- Qualificação da limpeza: execute a limpeza nos circuitos definidos, colete os parâmetros operacionais e aplique os critérios de inspeção ou análise acordados.
- Teste com produto: use o leite e a formulação acordados, colete dados sobre as condições do processo, faça a amostragem nos pontos prescritos e verifique o balanço de massa.
- Liberação da família de produtos: aplique os requisitos de composição, microbiologia, características sensoriais, embalagem, retenção, maturação e mercado de destino do produto.
- Entrega técnica: encerre as tratativas dos desvios, treine a equipe de operação e manutenção, congele as receitas de processo aprovadas e defina quem controlará as futuras alterações no processo.
Um teste com água não comprova o desempenho da cultura, do iogurte ou da coalhada, nem a separação do soro ou da manteiga, ou a distribuição da umidade na embalagem. Esses aspectos exigem o produto real ou uma base de teste aprovada expressamente, com critérios de aceitação definidos antes do início dos testes.
A mesma cautela se aplica à liberação microbiológica. As orientações da FDA mostram que produtos lácteos prontos para consumo podem diferir quanto à capacidade de favorecer o crescimento de Listeria. A resposta adequada não é copiar uma norma dos Estados Unidos para todos os projetos. É vincular cada produto acabado à sua própria análise de perigos, legislação aplicável, especificação, plano de amostragem, decisão de retenção e autoridade responsável pela liberação.
10. Transforme o guia em um documento de especificação dos equipamentos
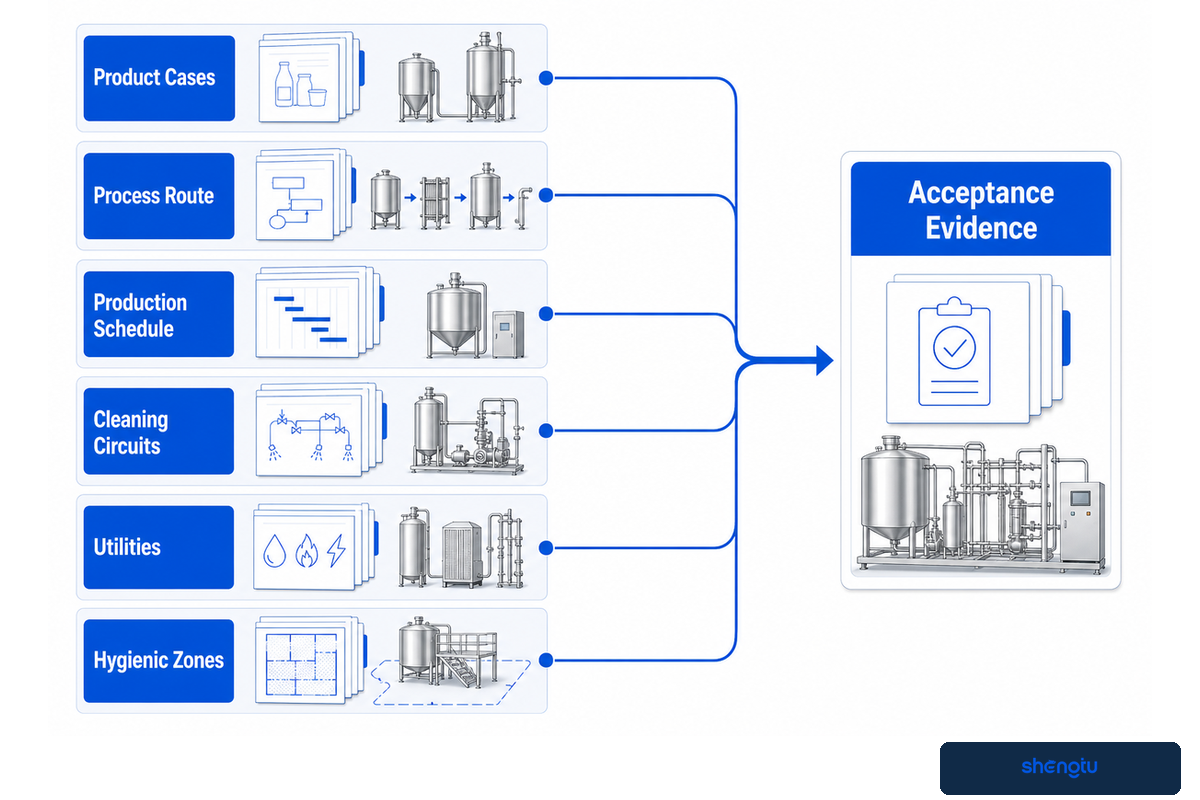
O documento de especificação dos equipamentos deve incluir um caso operacional para cada produto, o leite (base dos ingredientes), o trajeto do processo, o cronograma por batelada ou por hora e a embalagem. Deve incluir também o destino final dos materiais, os circuitos de limpeza, a situação das utilidades, as zonas higiênicas e as evidências de aceitação. Também deve especificar quais produtos podem ser processados em paralelo e quais recursos compartilhados precisam estar disponíveis entre as bateladas.
Conjunto mínimo de dados para a solicitação de cotação
- Famílias de produtos acabados e tamanhos das embalagens
- Composição do leite e variação sazonal
- Ingredientes e pontos de adição
- Fluxo de processo específico para cada produto
- Cronograma diário e semanal de produção
- Operações simultâneas necessárias
- Definição da produção comercializável
- Destinos do soro, do leitelho e do leite desnatado
- Perdas na partida, na troca de produto e na limpeza
- Requisitos dos circuitos CIP e do tempo de retomada da produção
- Disponibilidade de vapor, resfriamento, água, ar e energia elétrica
- Restrições de espaço, drenagem e acesso
- Normas do mercado de destino
- Critérios para FAT, teste no local e liberação do produto
Envie o conjunto de dados com um fluxo de processo marcado, em vez de pedir “uma linha de produção de iogurte, queijo e manteiga de 5.000 L/h”. A capacidade de recebimento do leite pode ser compartilhada; a base de cada ramal, não. Para cada caso, especifique a vazão em L/h, o volume da batelada e do tanque-pulmão em m³, as temperaturas do produto e das utilidades em °C, a pressão em bar, a concentração em %, a carga térmica de resfriamento em kW e o tempo de retomada da produção em minutos ou horas. Esses valores não são padrões. Solicite ao fornecedor um balanço de massa, uma lista de cargas dos equipamentos, a lógica dos tanques-pulmão, os cronogramas de produção e CIP, uma tabela de pico de demanda das utilidades, uma matriz de interfaces e um plano de aceitação.
Apenas um exemplo de formatação: uma planilha preenchida pode conter valores como 5000 L/h, 10 m³, 20°C, 4 bar, 2%, 100 kW, 50 mm, 500 kg, 400 V, 50 Hz, 30 min e 8 hr. Substitua todos os exemplos pelas condições medidas no local e pelo caso de produto aprovado; nenhum deles é uma recomendação de projeto.
Exemplo de preenchimento das unidades: os campos podem ser registrados como 15°C, 3 bar, 1%, 50 kW, 25 mm, 250 kg, 380 V, 60 Hz, 15 min, 6 hr, 2 days, 12 A, 500 W, 0,5 MPa, 300 rpm ou 25 m². Esses valores apenas ilustram um formato consistente para a ficha técnica; não descrevem um processo lácteo.
A Shengtu Machinery informa que seus serviços incluem a fabricação sob medida de equipamentos e linhas integradas para produção de alimentos. Consulte o histórico da equipe técnica e da empresa Shengtu para conhecer esse contexto em primeira mão. Para selecionar equipamentos, definir o layout, consultar preços e prazos de entrega ou solicitar uma proposta específica para o projeto, siga deste guia de planejamento para a página dedicada à solução ou envie seu documento de especificação do processo à equipe de engenharia.
Perguntas frequentes
Uma única linha de produção de laticínios pode fabricar iogurte, queijo e manteiga?
Sim. Uma unidade industrial de laticínios pode compartilhar o recebimento, o armazenamento e a padronização do leite, além de algumas etapas do tratamento térmico. No entanto, esses produtos passam a exigir três linhas separadas quando seus processos começam a se diferenciar. O iogurte exige cultivo controlado, o queijo exige formação da coalhada e remoção do soro, e a manteiga acompanha o fluxo de gordura do creme durante a bateção. Portanto, uma solução viável combina uma etapa inicial integrada e compartilhada com equipamentos e processos dedicados na etapa final.
Quais equipamentos podem realmente ser compartilhados entre os três produtos?
Algumas operações com tanques de recepção, transferência de leite, filtração, separação e padronização, além de certas etapas de pasteurização, podem ser compartilhadas conforme as formulações dos produtos, o zoneamento higiênico e os cronogramas operacionais. Em geral, são dedicadas as etapas de incubação da cultura, corte da coalhada, drenagem ou bateção do creme e operações relacionadas. O compartilhamento deve levar em conta os picos de demanda de utilidades, os circuitos de limpeza, o tempo de troca de produto e o risco de manter um ramal retido enquanto o outro está em operação.
Por que um tanque de fermentação não pode substituir uma tina de queijo?
Um tanque de fermentação controla um líquido cultivado ou um gel por meio da temperatura e da mistura. Uma tina de queijo também precisa permitir a coagulação, o corte da coalhada, a separação do soro e o manuseio cuidadoso da coalhada. Essas exigências mecânicas e de drenagem requerem geometria, saídas e equipamentos a jusante diferentes.
Como especificar a capacidade para três produtos lácteos?
Use um caso para cada produto: base de leite, cronograma, produção comercializável, coprodutos e perdas. Exija as premissas de balanço de massa usadas para cada capacidade. Em cada caso, registre a duração da batelada, as operações simultâneas, as premissas dos tanques-pulmão, a velocidade de embalagem e o ponto em que o produto se torna comercializável.
O que deve ser verificado durante o comissionamento?
Verifique, nesta ordem, a conclusão mecânica, os controles, os intertravamentos de segurança, a estabilidade das utilidades, os testes com água, as evidências de limpeza, os testes com produto e os registros. Especifique a receita de processo ou a família de produtos, a duração do teste, o método de amostragem, os critérios de aprovação e a autoridade responsável pela liberação. Uma operação com água pode demonstrar o fluxo e o funcionamento dos controles, mas o iogurte, o queijo e a manteiga comercializáveis ainda exigem evidências específicas para cada produto e o cumprimento das regras de liberação aplicáveis.
Comece pelos três casos operacionais
Primeiro, prepare os dados de produto, materiais, cronograma, CIP, utilidades e aceitação. Em seguida, compare a proposta da linha com base nas mesmas evidências.
Converse sobre sua linha de produção de laticíniosReferências e fontes
- Processamento e comercialização do leite, Food and Agriculture Organization
- Código de práticas de higiene para o leite e os produtos lácteos, Codex Alimentarius
- O que é limpeza no local?, Oklahoma State University Extension
- Guia para inspeções de fabricantes de produtos lácteos, U.S. Food and Drug Administration
- CPG Sec. 555.320 Listeria monocytogenes, U.S. Food and Drug Administration
- Diretrizes para efluentes do processamento de produtos lácteos, U.S. Environmental Protection Agency
- Manual BEST-Dairy de avaliação comparativa de energia e água, arquivo do U.S. Department of Energy
- Manual de processamento de produtos lácteos, edição 2025, Tetra Pak
Os exemplos técnicos são usados dentro do escopo indicado pelas respectivas fontes. Não se infere nenhum rendimento universal, parâmetro de processo, promessa de vida útil ou dado de desempenho do fornecedor. O projeto final, os controles higiênicos e os critérios de liberação variam conforme o produto, a unidade industrial e a jurisdição.










