Póngase en contacto con Shengtu Bufan Company

La esterilización y el llenado aséptico cumplen dos funciones en el proceso de producción de alimentos: primero, tratar el producto para lograr la esterilidad comercial y, segundo, protegerlo contra la recontaminación durante el empaque. El alimento tratado se enfría, se coloca en un envase preesterilizado y se cierra con un cierre también preesterilizado, todo bajo condiciones controladas. La estabilidad del producto en anaquel depende de varios factores, como el tipo de producto, el equipo, el envase y el sellado.
El procesamiento aséptico de alimentos puede aplicarse a leche, jugo y sopas espesas, pero los sistemas de calentamiento y el empaque pueden variar considerablemente entre estos productos. Comprender las diferencias permite al equipo de producción comparar opciones y decidir qué tipo de esterilizador o llenadora utilizar. SHENGTU describe el equipo y el alcance de su integración en su página de soluciones de esterilización y llenado aséptico.
Resumen rápido del proceso
- Tratamiento del producto: establece el control microbiológico necesario para el alimento.
- Transferencia y llenado asépticos: conservan las condiciones del producto tratado durante el empaque.
- Empaque: incluye el envase, el cierre y un sellado hermético.
- Almacenamiento: siga las indicaciones de la etiqueta para el producto sin abrir; al abrirlo, cambian las condiciones de almacenamiento.
Puntos clave
- La esterilidad comercial es un resultado del procesamiento de alimentos definido para ciertas condiciones de almacenamiento.
- Los procesos en retorta y asépticos aplican el tratamiento microbiológico en momentos distintos con respecto al sellado.
- La viscosidad y las partículas modifican la transferencia de calor y el tiempo de residencia.
- Las horas productivas y los envases aceptados revelan más sobre el costo por unidad que la velocidad nominal de la llenadora por sí sola.
Esterilización y procesamiento aséptico: ¿qué cambia?
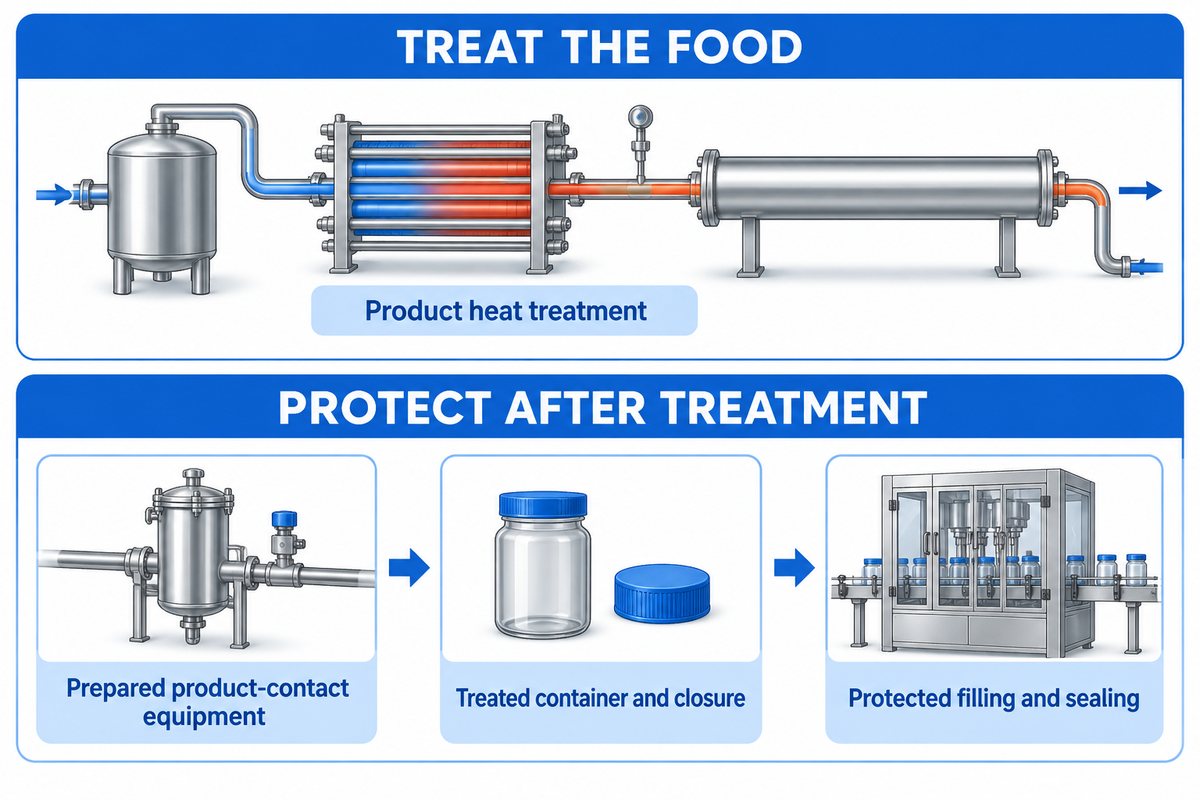
La esterilización trata el alimento, mientras que el procesamiento aséptico define lo que ocurre durante y después de ese tratamiento. En el caso de los alimentos, el producto y el envase pueden tratarse y reunirse sin que haya recontaminación. Por eso, el esterilizador y la llenadora aséptica cumplen funciones distintas dentro del mismo proceso de fabricación.
¿Estéril y aséptico significan lo mismo?
Estéril describe una condición microbiológica. Aséptico describe las condiciones y prácticas que previenen la contaminación y la recontaminación. En el procesamiento de alimentos, se utiliza el término más específico «esterilidad comercial». La diferencia entre estéril y aséptico es importante porque un producto tratado puede perder la protección si entra en contacto con equipos, aire o envases no tratados.
Una tubería cerrada es útil solo si sus superficies de contacto con el producto y sus conexiones forman parte de la ruta controlada. El reemplazo de una válvula, una conexión no tratada o una barrera ineficaz pueden crear un punto de entrada para la contaminación microbiana después del calentamiento. La guía de inspección de la FDA para el procesamiento aséptico de alimentos analiza estos puntos de entrada por separado del calentamiento del producto.
¿En qué consisten las operaciones de llenado aséptico?
Las operaciones de llenado aséptico consisten en tratar y preparar los equipos que entran en contacto con el producto, introducir un envase y un cierre tratados, dosificar el producto comercialmente estéril y sellar el envase en un entorno protegido. El proceso debe mantener las condiciones asépticas durante la operación normal y las intervenciones permitidas. La precisión del llenado y el control microbiológico son requisitos independientes.
En las instalaciones de procesamiento de alimentos, las técnicas asépticas protegen el alimento tratado durante la transferencia y el empaque. Las intervenciones del personal forman parte de los estrictos procedimientos asépticos de la línea, junto con los controles de los equipos y los sistemas de aire. La bata o el guante de un operador pueden contaminar el producto si entran en contacto con una superficie expuesta. La manipulación controlada ayuda a reducir ese riesgo de contaminación.
En la fabricación farmacéutica se utilizan los términos fabricación estéril y procesamiento estéril para los productos farmacéuticos estériles, incluidos medicamentos como vacunas o productos biológicos. Los alimentos y los productos farmacéuticos se rigen por marcos regulatorios distintos para prácticas como la filtración estéril. No deben trasladarse a una especificación alimentaria los grados estrictos de salas limpias farmacéuticas ni las prácticas de filtración estéril solo porque ambas industrias hablan de garantía de esterilidad.
Qué significa la esterilidad comercial para los alimentos
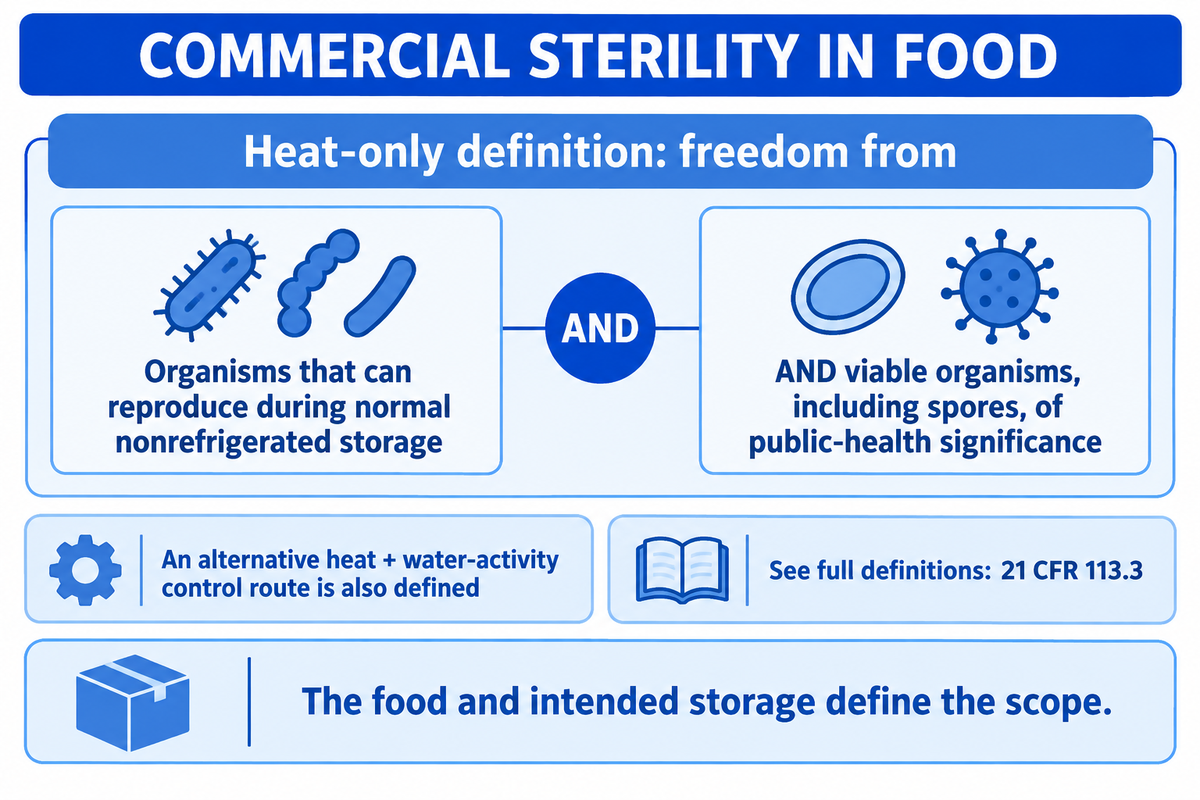
La esterilidad comercial especifica qué microorganismos son relevantes para el alimento y el almacenamiento previsto. Según la definición estadounidense de tratamiento térmico, significa la ausencia de microorganismos capaces de reproducirse durante el almacenamiento normal sin refrigeración y de microorganismos viables, incluidas las esporas, que representen un riesgo para la salud pública. La regulación también contempla una combinación de tratamiento térmico y control de la actividad del agua.
El texto completo figura en 21 CFR 113.3. No reduce el procesamiento de alimentos a la afirmación absoluta de que se haya eliminado todo microorganismo vivo en cualquier condición posible. Del mismo modo, resumirlo como una simple prevención del crecimiento omite una parte de la definición que se basa únicamente en el tratamiento térmico.
En general, el alcance de la regulación estadounidense para alimentos de baja acidez comprende un pH de equilibrio final superior a 4.6 y una actividad del agua superior a 0.85 , excepto las bebidas alcohólicas; los tomates y productos de tomate con un pH de equilibrio final inferior a 4.7 tienen una excepción específica. La explicación de NC State Extension sobre alimentos de baja acidez describe los límites de acidez y actividad del agua. Estas definiciones establecen el alcance regulatorio y no son instrucciones para el tratamiento térmico.
Para los jugos, los requisitos regulatorios incluyen controles específicos para cada producto. 21 CFR 120.24 establece una exención condicional del requisito de control de reducción de patógenos de 5 log de su párrafo (a) cuando se utiliza un único proceso térmico suficiente para lograr estabilidad en anaquel; además, exige incluir una copia del proceso térmico en el análisis de riesgos escrito y procesar y empacar el producto final en una sola instalación que opere conforme a las buenas prácticas actuales de fabricación.
Un producto refrigerado de vida útil prolongada sigue una ruta distinta a la de un producto estable sin abrir. Los términos UHT o ultrapasteurizado, por sí solos, no determinan las condiciones de almacenamiento del envase. Incluso después de establecer el control microbiológico, los cambios enzimáticos, la separación, la oxidación y la pérdida de sabor afectan la vida útil.
Mapa del proceso aséptico en 4 rutas: del producto al envase sellado
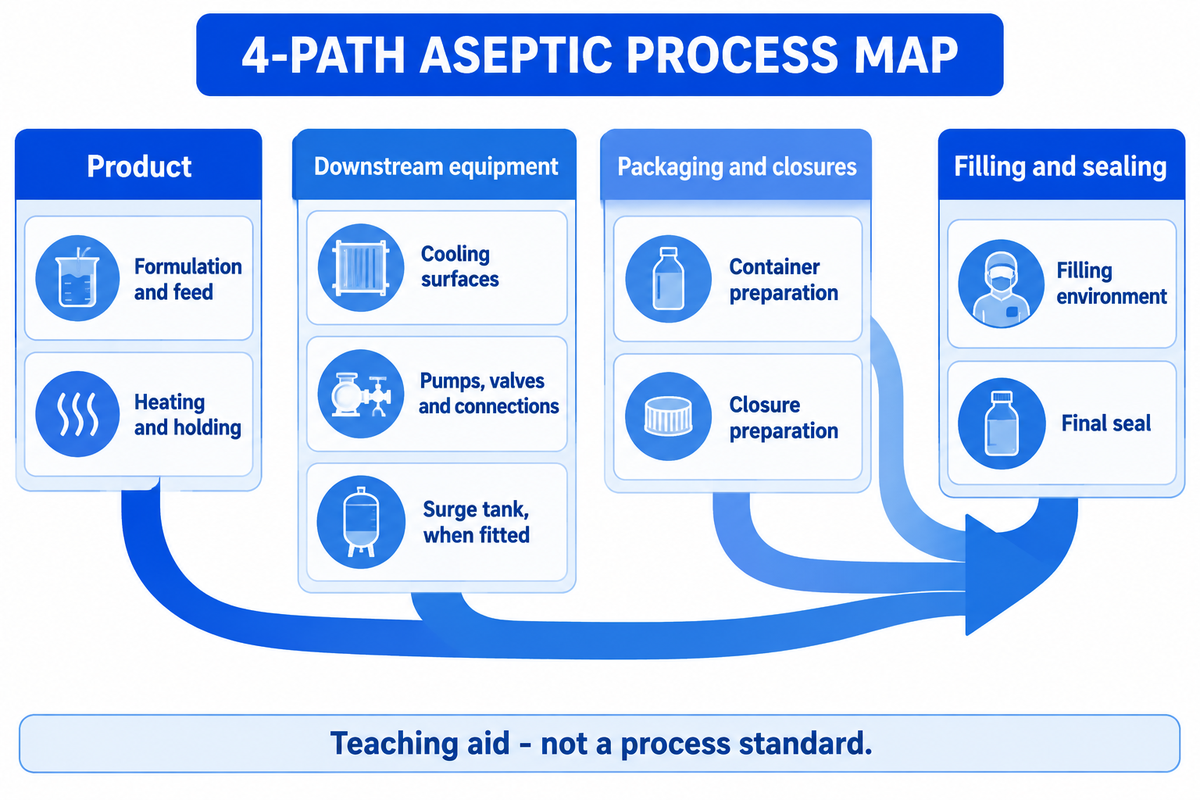
El mapa del proceso aséptico en 4 rutas abarca el tratamiento del producto, los equipos de contacto posteriores, la preparación del envase y el cierre, y el llenado y sellado protegidos. Es una herramienta didáctica para revisar una línea instalada. Su utilidad consiste en mostrar dónde se unen corrientes preparadas por separado y dónde una falla puede afectar un producto que ya recibió tratamiento térmico.
La introducción de la guía de la FDA identifica el producto, los equipos posteriores al tubo de retención, los equipos de empaque y el material de empaque como responsabilidades de control distintas. El mapa siguiente reúne esas responsabilidades para recorrer la planta; los números de las rutas no constituyen una certificación ni una norma de proceso nueva.
| Ruta | Punto de control | Qué controla | Cómo puede interrumpirse la ruta |
|---|---|---|---|
| Producto | Formulación y alimentación de producto | El alimento que ingresa al proceso establecido | Un cambio en la receta o las partículas modifica los requisitos del proceso |
| Producto | Calentamiento y retención | Temperatura de tratamiento y tiempo de residencia | Tratamiento insuficiente o flujo excesivo del producto |
| Equipos posteriores | Superficies de enfriamiento | Enfriamiento protegido después del tratamiento | Una barrera de separación ineficaz permite la contaminación |
| Equipos posteriores | Bombas, válvulas y conexiones | Transferencia estéril a través de equipos en contacto con el producto | Falla un sello del eje o una barrera de la válvula |
| Equipos posteriores | Tanque de compensación, si está instalado | Almacenamiento temporal protegido del producto | Se pierde el suministro de gas estéril o la protección del tanque |
| Envases y cierres | Preparación del envase | Tratamiento de las superficies del envase que entran en contacto con el alimento | El tratamiento no alcanza las superficies requeridas |
| Envases y cierres | Preparación del cierre | La tapa, el tapón o el accesorio que ingresa a la zona protegida | Un cierre no tratado cruza el límite de protección |
| Llenado y sellado | Entorno de llenado | Protección durante la exposición y el llenado | Una intervención o una falla del sistema de aire interrumpe la protección |
| Llenado y sellado | Sellado final | Resistencia a la entrada de microorganismos después del cierre | Un sellado defectuoso deja una vía de entrada al envase |
La ruta del producto suele incluir las etapas de calentamiento, retención y enfriamiento, además de la transferencia protegida. La ruta del empaque puede comenzar con un rollo de material, una botella prefabricada o una bolsa esterilizada. Ambas rutas se unen en la llenadora. El cierre también debe llegar a ese punto en las condiciones adecuadas.
La producción aséptica procesa alimentos cuando los equipos ya están preparados. Entre las verificaciones de preparación se incluyen el suministro de aire estéril y las barreras aplicables del equipo. Los interbloqueos de arranque deben impedir que el producto ingrese en una ruta que no está preparada. Una prueba funcional comprueba la respuesta de parada o desvío. Durante la operación, debe conservarse el límite estéril. Después de una intervención o desviación, la secuencia de reinicio sigue el proceso establecido. Tratar estas etapas operativas por separado ayuda a comprender por qué una máquina puede estar preparada mecánicamente mientras todavía se preparan los componentes que entran en contacto con el alimento.
Comparación del llenado aséptico, el llenado en caliente y la retorta
El procesamiento aséptico trata el alimento y el envase por separado antes del llenado protegido. En el proceso convencional en retorta, el tratamiento térmico se aplica al alimento después de sellarlo en su envase. El llenado en caliente consiste en llenar el envase con un producto caliente dentro de un tiempo definido de llenado y retención. Estas opciones modifican la exposición térmica del envase, la secuencia de tratamiento y la planificación de la producción.
La guía del USDA sobre alimentos estables en anaquel se centra en las diferencias entre los procesos asépticos y en retorta. El empaque aséptico no recibe el mismo tratamiento que un producto en retorta; se procesa por separado.
| Aspecto | Ruta aséptica | Ruta de llenado en caliente | Ruta convencional en retorta |
|---|---|---|---|
| Orden del tratamiento | Tratar por separado el producto y el envase; después, llenar y sellar | Llenar el producto caliente dentro de una secuencia térmica establecida | Llenar y sellar; luego, aplicar el tratamiento térmico al envase |
| Temperatura del producto al llenar | Se enfría después del tratamiento del producto | Caliente, en las condiciones de llenado especificadas | La condición inicial de llenado forma parte del diseño del proceso |
| Requisitos térmicos del envase | Resiste las condiciones de preparación y llenado propias del proceso | Resiste el producto caliente y el enfriamiento posterior | Resiste el tratamiento térmico del envase lleno |
| Preparación del envase | Requisito de esterilización independiente | Se define como parte del proceso completo de llenado en caliente | El envase y su contenido reciben juntos el proceso programado |
| Ejemplos típicos | Leche, bebidas, purés y alimentos bombeables | Bebidas ácidas y salsas adecuadas | Alimentos en latas, bolsas u otros envases aptos para retorta |
| Consideración sobre la transferencia de calor | Flujo continuo y tratamiento de la formulación real | Historial completo de tiempo y temperatura del producto y el envase | Penetración del calor en el envase lleno |
| Protección posterior al tratamiento | Transferencia estéril, llenado protegido y sellado hermético | Integridad del cierre y secuencia establecida de enfriamiento y manipulación | Integridad del cierre durante el enfriamiento y la manipulación |
| Condiciones de almacenamiento resultantes | A temperatura ambiente cuando el sistema completo de producto y envase garantiza estabilidad en anaquel | Se rige por el proceso establecido para el producto y por su etiqueta | A temperatura ambiente cuando el producto es comercialmente estéril y está sellado correctamente |
| Alcance de la comparación de costos | Tratamiento, servicios auxiliares estériles, empaque y producción aceptada | Envase para llenado en caliente, calentamiento, enfriamiento y producción aceptada | Carga de la retorta, ciclo térmico, enfriamiento y producción aceptada |
El llenado en caliente convencional no debe considerarse un proceso de esterilización comercial intercambiable para alimentos de baja acidez. Para los productos de baja acidez, se aplica un proceso programado con base científica al alimento y al empaque. Las distintas características del producto pueden llevar a considerar equipos diferentes, incluso si se planea distribuirlos a temperatura ambiente.
Aunque el procesamiento aséptico reduce la necesidad de una exposición prolongada al calor, el historial térmico completo sigue afectando la calidad del producto. Los equipos de retorta también varían, por lo que no siempre es correcto considerar una configuración de retorta como un equipo por lotes. La guía sobre retortas y autoclaves para alimentos analiza más a fondo los equipos de esta familia.
Cómo influye el producto en la ruta de tratamiento térmico
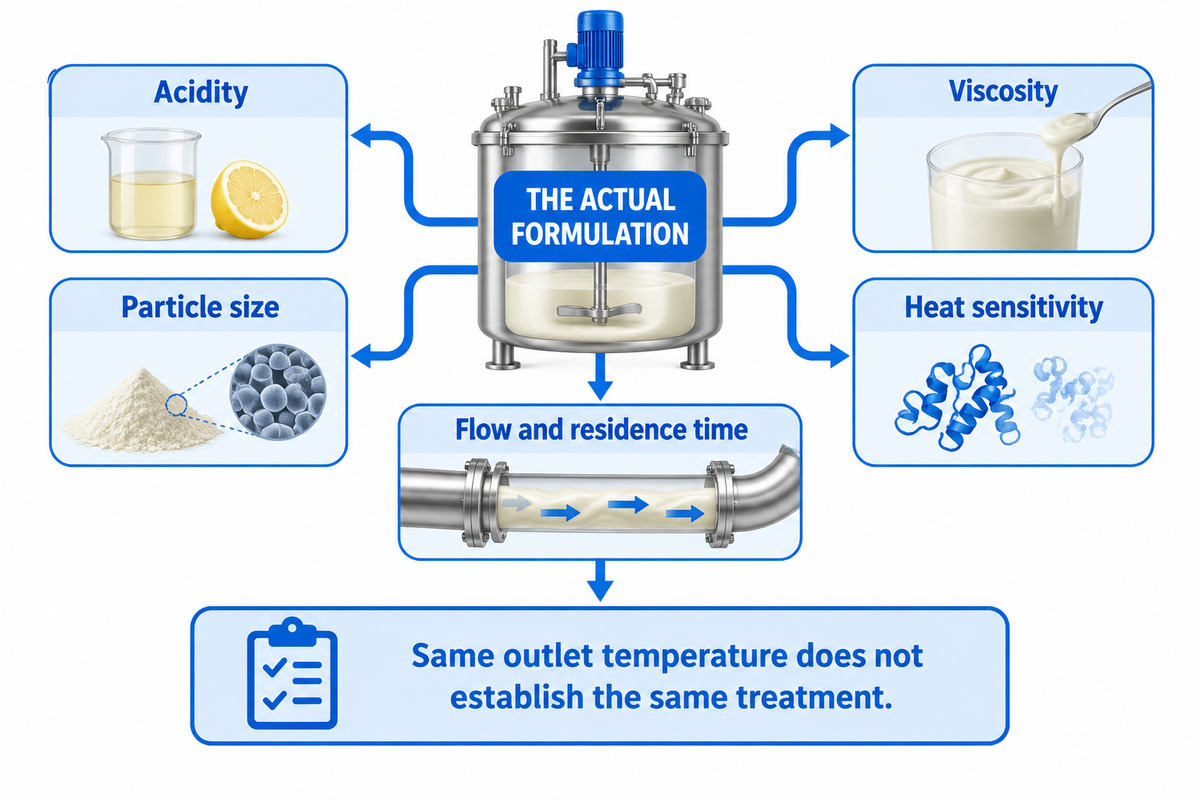
El comportamiento de un alimento durante el tratamiento depende de muchos factores, como la acidez, la viscosidad, el tamaño de las partículas y la sensibilidad del alimento al calor. En los productos sensibles al calor, es importante considerar el historial térmico completo. Un sistema continuo debe tratar la formulación real bajo las condiciones de flujo para las que se estableció el proceso. Un líquido fluido y un alimento espeso con partículas pueden diferir en el calentamiento, el bombeo y la distribución del tiempo de residencia, aunque tengan la misma temperatura de salida.
La explicación del científico de alimentos Richard Stier sobre el procesamiento aséptico de alimentos describe ejemplos de tratamiento a alta temperatura, alrededor de 135–140 °C durante unos segundos. Son ejemplos descriptivos, no parámetros para una receta nueva. El desarrollo del tratamiento también considera los microorganismos pertinentes y la estabilidad química del producto.
«Todo producto destinado a un envase aséptico debe ser biológica y químicamente estable».
Richard Stier, científico de alimentos consultor, Food Technology, mayo de 2025
Escenario hipotético de productos lácteos. El procesador pasa de una bebida de leche simple a una formulación más espesa que está en desarrollo y producción. La prueba de flujo anterior se realizó con el producto menos espeso. Mantener el mismo ajuste de la bomba y la misma temperatura de salida indicada no demuestra que el tiempo de residencia ni el comportamiento térmico sean iguales. La distribución del flujo y la acumulación de residuos en la superficie de transferencia de calor pueden cambiar con la nueva formulación. El proceso debe relacionar el cambio de formulación con los cambios en las condiciones de calentamiento y retención, mientras el área de calidad evalúa el efecto en el producto. Comprar una llenadora más grande no resolvería estos problemas, porque la restricción está antes de la llenadora. Los cambios de formulación de este tipo deben evaluarse como parte de una revisión del proceso para determinar si el producto es apto para que los productores lo fabriquen de manera rutinaria.
La esterilización térmica puede utilizar calentamiento directo, que pone el vapor en contacto con el alimento mediante inyección o infusión, o calentamiento indirecto a través de una superficie. La guía de la FDA describe sistemas de placas, tubulares y de superficie raspada para distintos productos, como pudines viscosos y ciertas sopas con partículas. El tamaño de partícula que controla el proceso forma parte del proceso establecido; fijar un límite universal ocultaría estas diferencias.
Los tratamientos microbiológicos no controlan otros peligros. Por ejemplo, la guía de la FDA sobre los peligros en los jugos indica que la patulina de manzanas no aptas puede permanecer en el jugo de manzana pasteurizado. Por lo tanto, en el tratamiento térmico, la selección de la materia prima cumple una función distinta. Para la industria láctea, consulte la guía sobre líneas de leche pasteurizada y UHT.
Esterilización del envase y entorno de llenado
La esterilización del empaque trata las superficies en contacto con el alimento, mientras que el entorno de llenado protege el producto y esas superficies cuando entran en contacto entre sí. El material y la forma del envase, el cierre y el tratamiento deben ser compatibles. Mantener un entorno estéril alrededor de la llenadora no corrige la preparación inadecuada de una botella, una tapa o un accesorio.
La guía de la Canadian Food Inspection Agency sobre productos lácteos distingue el material de empaque, la idoneidad del agente esterilizante, los residuos y los controles del empaque. El IFT menciona los tratamientos térmicos, químicos y por radiación. Estos aspectos de los sistemas de empaque aséptico requieren una validación específica para cada sistema; las técnicas de esterilización no son opciones de tratamiento intercambiables.
Escenario hipotético de empaque. Un productor de jugo quiere cambiar los cartones por botellas ligeras. La nueva botella y su tapa deben ingresar a la zona de llenado sin perder las condiciones de preparación. También hay que resolver cuestiones propias de la botella. ¿Cómo responderán sus nuevas superficies al tratamiento establecido? ¿El nuevo material resistirá el tratamiento? Los cartones anteriores no permiten responder estas preguntas. El gerente de producción del fabricante de jugo y el equipo de calidad están evaluando un nuevo formato de envase. La comparación del proyecto incluye evaluar un nuevo tratamiento y el sellado. Esta evaluación contempla la manipulación de la botella y los cierres, así como el esterilizador del producto.
La validación del empaque aséptico especifica las condiciones de tratamiento y el control de residuos para los sistemas de H2O2 y PAA. Los sistemas de haz de electrones plantean otras cuestiones relacionadas con la exposición y los materiales. Una revisión de 2025 de la Royal Society of Chemistry aborda las aplicaciones en alimentos, la calidad del producto y los límites de la irradiación con haz de electrones. Esta revisión respalda la definición del alcance de la aplicación y no establece una dosis universal para los envases.
En el entorno de producción de la llenadora, la filtración de aire estéril, el control de presión, la preparación de los equipos y las intervenciones controladas ayudan a reducir el riesgo de contaminación. Los filtros HEPA son componentes de un sistema de aire diseñado para este fin. Por sí solos, un aislador o una sala limpia no indican si todas las superficies de contacto con el producto y los cierres están protegidos durante el llenado y el sellado.
Limpieza, desinfección y esterilización cumplen funciones distintas
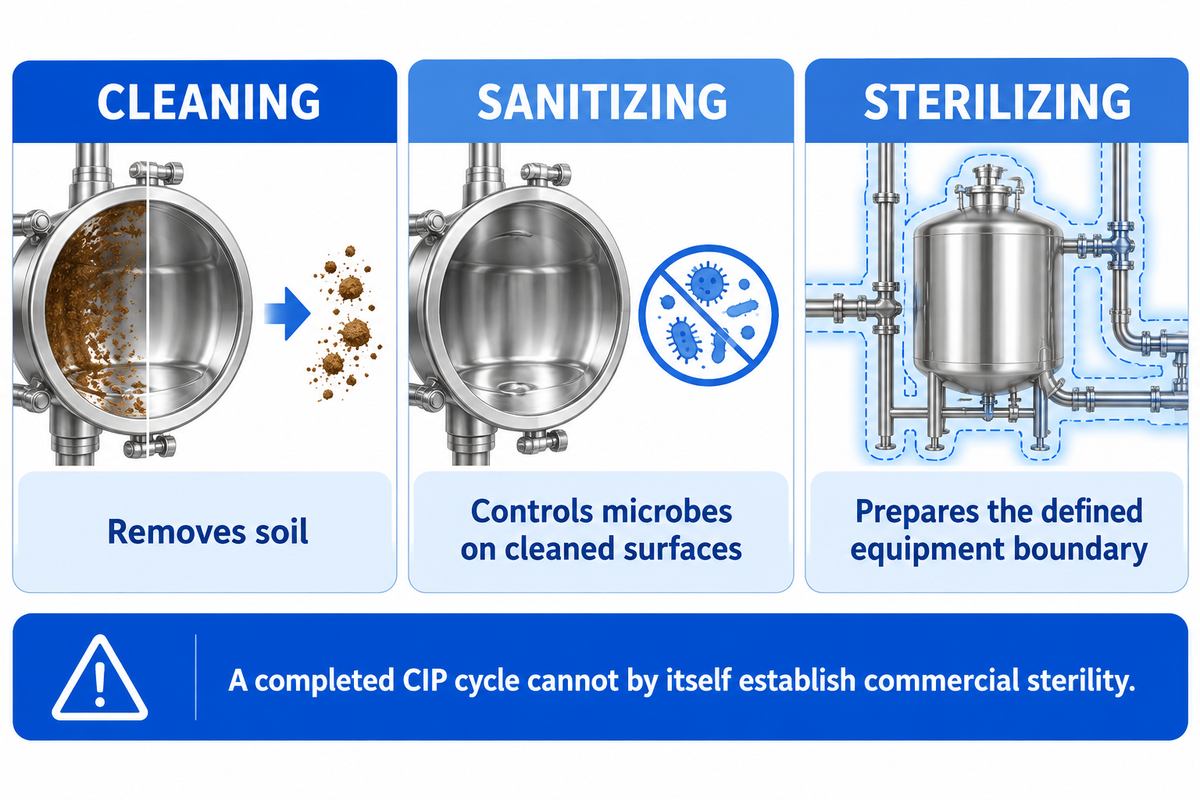
La limpieza elimina la suciedad. La desinfección busca controlar los microorganismos en superficies limpias. El proceso de esterilización de una línea aséptica prepara el límite de los equipos definido para la producción. Estos objetivos requieren procedimientos y evidencias diferentes. Un ciclo de limpieza en sitio (CIP) completo puede ayudar a preparar una línea para el procesamiento posterior, pero por sí solo no demuestra que la línea haya alcanzado la esterilidad comercial.
T. Bowser, de Oklahoma State University, describe los métodos de limpieza en sitio como el enjuague de materiales sueltos, la eliminación de suciedad mediante lavado y la desinfección. La geometría del equipo y los residuos del producto determinan hasta dónde debe llegar la solución de limpieza. Un diseño fácil de limpiar facilita el proceso, pero no elimina la necesidad de validarlo.
La esterilización en sitio (SIP) tiene sus propios límites y condiciones definidos. La esterilización con vapor es una opción para los equipos adecuados. La guía de la FDA para alimentos analiza por separado la limpieza y la reesterilización de un sistema aséptico después de una desviación del proceso. Las buenas prácticas de fabricación (GMP) también exigen prestar atención a la operación higiénica durante todo el proceso de producción.
Las operaciones de producción que comparten equipos introducen otro límite de control. Las preguntas y respuestas de la FDA sobre jugos identifican el arrastre de proteínas de la leche cuando se utilizan para procesar jugo equipos que se usaron para procesar productos lácteos. El control microbiológico y la eliminación de residuos alergénicos se evalúan de manera distinta. Un resultado estéril no demuestra que se hayan controlado los residuos alergénicos. La guía del sistema de limpieza CIP ofrece detalles sobre los controles y la operación de los ciclos de los sistemas de limpieza CIP.
Por qué los productos estables en anaquel aún pueden perder la esterilidad
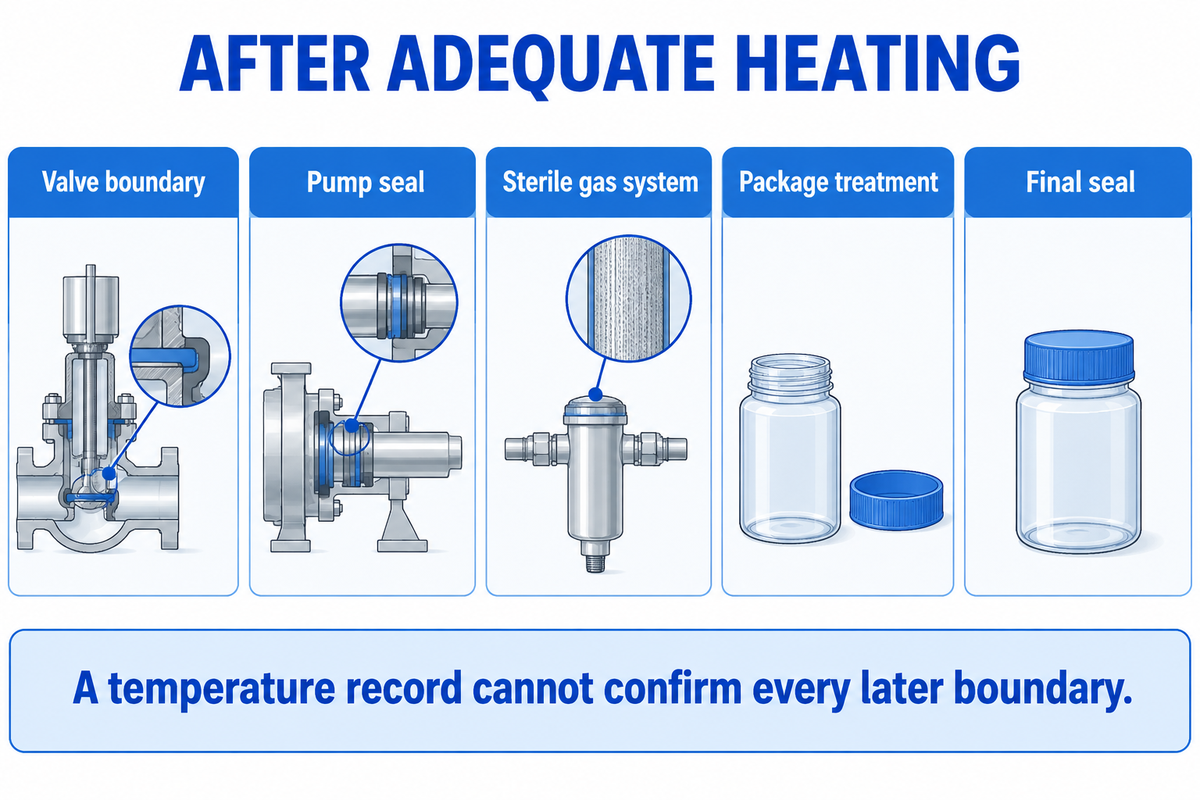
Persisten riesgos de contaminación después de un tratamiento térmico adecuado si falla una barrera posterior, el tratamiento del envase o un sello. El posible punto de entrada puede ser una válvula, el sello de una bomba, el sistema de gas estéril o el cierre. Un registro de temperatura muestra una parte del proceso; no puede confirmar que todos los límites posteriores se hayan mantenido intactos.
La descripción de la FDA sobre los equipos posteriores al tratamiento menciona enfriadores, tanques pulmón, válvulas de desvío, homogeneizadores y bombas como posibles puntos de ingreso de contaminación. Supervisar sus barreras de protección tiene un propósito distinto al de registrar la temperatura del tubo de retención.
Veamos un escenario hipotético con sopa. Una fábrica cambia una válvula en la trayectoria protegida del producto entre una corrida de producción y otra. La llenadora puede funcionar una vez instalada la válvula, pero no se ha realizado la preparación del equipo necesaria para completar el proceso. Si se pasa por alto ese límite posterior, un alimento sometido a tratamiento térmico puede quedar expuesto a una superficie que no se preparó. Aumentar el ajuste de calentamiento no ayudaría con la conexión posterior que no recibió tratamiento. Para abordar las preguntas pendientes, conviene investigar el límite del equipo, los registros de reinicio y el período de producción afectado. En este escenario, la disponibilidad mecánica del equipo y su capacidad para producir en condiciones asépticas no están vinculadas.
La guía de la CFIA sobre factores críticos señala que, por sí sola, la ausencia de deterioro en muestras incubadas no demuestra la esterilidad comercial. Cuando un factor crítico se desvía, el producto afectado se retiene para la investigación y decisión correspondientes. Analizar muestras contribuye a la evaluación, pero no elimina la desviación.
La guía de validación y solución de problemas de esterilizadores UHT explica con más detalle las revisiones del equipo. Mantenga la investigación de toda la línea en el punto donde se perdió la protección.
Compare el costo por envase aceptado, no la velocidad de la llenadora
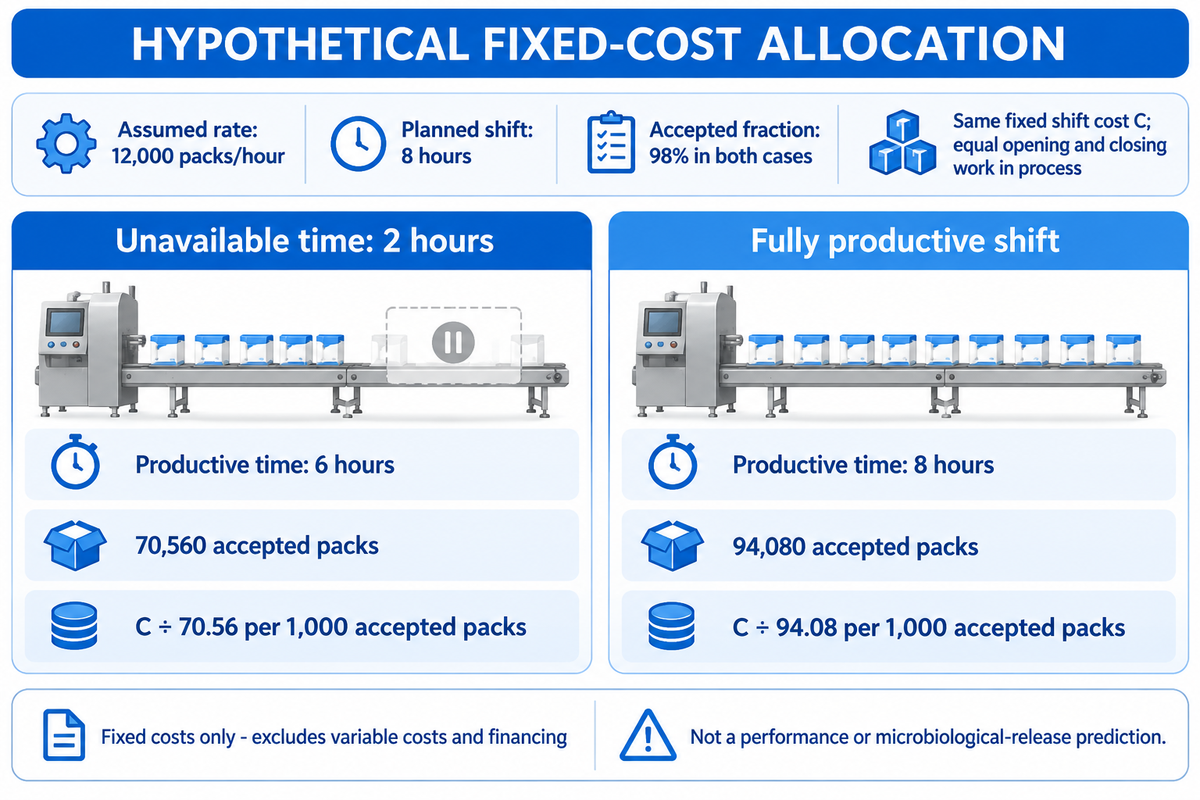
El costo por envase aceptado se determina por la producción utilizable obtenida durante un período definido. El tiempo de operación productiva, la velocidad real y la proporción aceptada determinan la producción. La velocidad nominal de la llenadora es solo uno de los factores. Una máquina más rápida aún puede distribuir los costos fijos entre menos envases si hay interrupciones y retenciones de producto, lo que reduce la producción.
La guía de la CFIA sobre registros de empaque abarca las horas de inicio y detención, los motivos del tiempo de inactividad y el volumen de producto elaborado. Estos registros aportan datos para la operación. El cálculo siguiente es un ejemplo hipotético con fines contables, basado en los tipos de datos indicados arriba; no pretende reflejar de ninguna manera las afirmaciones de desempeño de la guía.
Supuestos: velocidad constante de 12,000 envases/hora; turno planificado de 8 horas; 2 horas sin disponibilidad en el primer caso; proporción aceptada de 98% en ambos casos; y el mismo costo fijo por turno, representado por C, en ambos casos. El trabajo en proceso inicial y final es igual. En el segundo caso, todo el turno es productivo, con el mismo producto y los mismos criterios de aceptación.
| Resultado | Turno con tiempo sin disponibilidad | Turno totalmente productivo |
|---|---|---|
| Tiempo productivo | 6 horas | 8 horas |
| Envases aceptados: velocidad × tiempo × proporción aceptada | 70,560 envases | 94,080 envases |
| Costo fijo por cada 1,000 envases aceptados | C ÷ 70.56 | C ÷ 94.08 |
Según los supuestos del primer caso, el costo fijo por cada mil envases aceptados es C / 70,560 × 1,000 y, bajo estos supuestos, es un tercio más alto que en el caso totalmente productivo. El empaque, los ingredientes, los servicios auxiliares variables, la mano de obra adicional y el financiamiento no se incluyen en el cálculo. El ejemplo supone una producción aceptable; no predice la liberación microbiológica del producto ni demuestra que la línea propuesta pueda lograr alguno de los dos resultados.
Antes de comparar una mejora de velocidad, identifique la restricción que consume tiempo productivo.
Del conocimiento del proceso a una línea integrada de procesamiento de alimentos
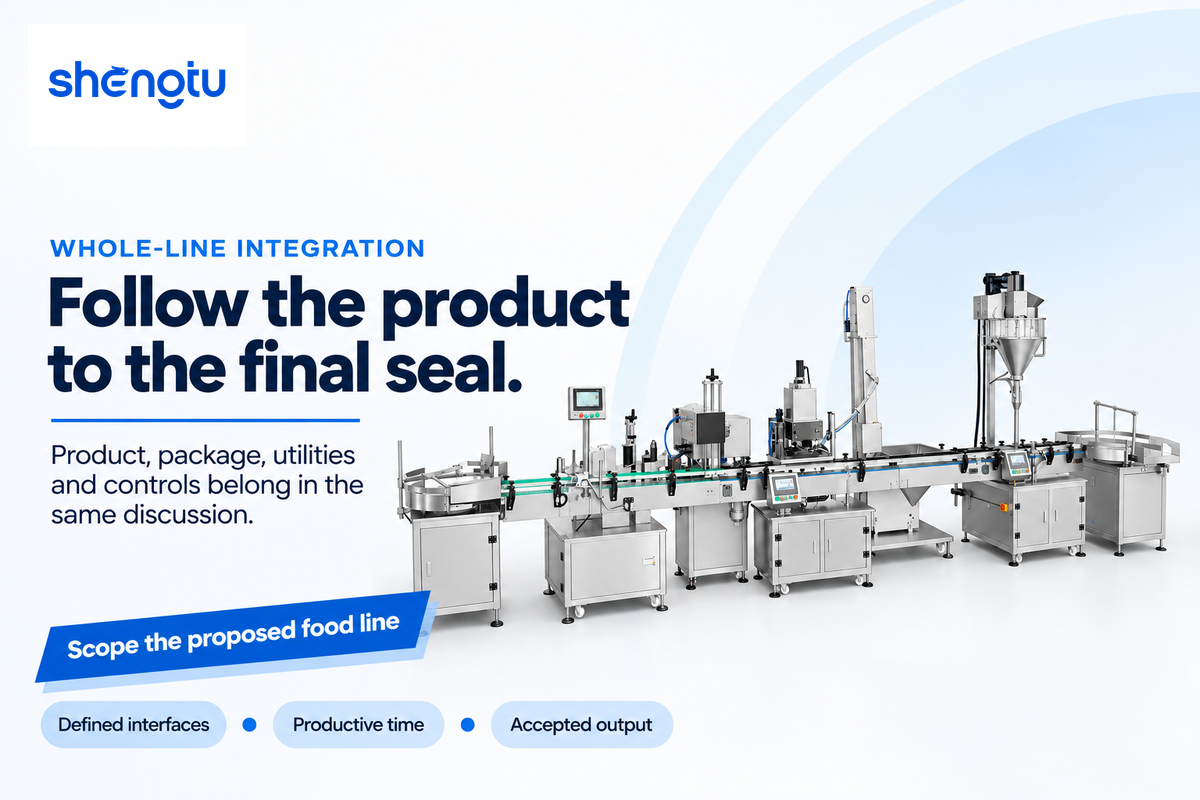
El procesamiento aséptico de alimentos requiere un tratamiento compatible del producto, transferencia estéril, preparación del envase y llenado. El punto de partida depende de la familia de productos y de la ruta de almacenamiento prevista. Los servicios auxiliares y los controles deben respaldar ese proceso durante la preparación, la producción y la recuperación. Un conjunto de máquinas especificadas es solo una parte del proceso.
Para las empresas que fabrican alimentos asépticos, la guía de la FDA recomienda seguir todo el flujo de procesamiento y empaque, en lugar de evaluar únicamente el esterilizador del producto. Esa misma perspectiva de toda la línea ayuda a los equipos de compras a comprender el alcance del proveedor. Un especialista en equipos de procesamiento puede suministrar la sección de tratamiento térmico; un especialista en empaque puede proporcionar la llenadora y el sistema de envases; un integrador coordina las interfaces instaladas.
Para la gerencia de planta, las consecuencias se reflejan en el tiempo productivo y en una secuencia viable de cambios de formato. Para el personal de calidad, se trata de un proceso definido para el producto y el envase, con intervenciones controladas y registros útiles. El área de finanzas necesita conocer el denominador de producción y los límites de costos incluidos. Comprender estas tareas en conjunto permite aclarar y reconocer las diferencias entre las propuestas.
La descripción general de la empresa SHENGTU presenta equipos para el procesamiento de alimentos y servicios para proyectos. Un análisis del producto, el envase y el almacenamiento y la distribución resume la explicación anterior.
Conclusión clave
Siga el recorrido del alimento a través del tratamiento y de cada interfaz protegida hasta el sello final. Después, compare la producción de la línea usando el mismo producto, envase, límite de tiempo productivo y definición de aceptación.
¿Está planificando un proyecto de procesamiento de alimentos? Comparta con SHENGTU la familia de productos, el formato del envase, la ruta de almacenamiento prevista y la producción requerida. Así, la conversación sobre el proceso podrá conectar la sección de tratamiento del producto con el empaque, los servicios auxiliares y los controles, e identificar el alcance de los equipos y del apoyo de integración para la línea propuesta.
Converse sobre su línea de procesamiento de alimentosPreguntas frecuentes
¿Qué es la esterilización terminal?
Un proceso de esterilización terminal aplica el tratamiento después de que el producto se ha llenado y sellado en su envase final.
El tratamiento térmico convencional en retorta para alimentos sigue este orden de tratamiento. El proceso térmico debe tener en cuenta el envase lleno, la formulación del alimento, las condiciones iniciales y la penetración del calor. El procesamiento aséptico sigue otra secuencia: el producto y el material de empaque reciben sus tratamientos por separado antes del llenado protegido. La elección entre ambos depende de los requisitos del producto y del envase, incluidos los efectos en la calidad y las condiciones de almacenamiento previstas, y no solo de la terminología.
¿Qué valor tiene una prueba de esterilidad?
Una prueba de esterilidad aporta información sobre las muestras y las condiciones analizadas dentro del programa de control de calidad del producto.
Un resultado puede respaldar la investigación de una contaminación, mientras que un resultado negativo debe interpretarse junto con los registros de procesamiento y las pruebas de integridad del envase. Analizar una muestra no permite inspeccionar cada envase ni reconstruir todo el historial de producción. Si un factor crítico del proceso se desvía, el alimento afectado todavía debe retenerse, evaluarse y recibir la decisión correspondiente. La incubación satisfactoria de una muestra, por sí sola, no demuestra que un proceso fuera de control haya logrado la esterilidad comercial.
¿Cuál es la diferencia entre la sanitización y el procesamiento aséptico?
La sanitización controla los microbios en equipos limpios; el procesamiento aséptico combina alimentos comercialmente estériles, envases preparados y llenado y sellado protegidos.
Una etapa de sanitización puede formar parte de un programa de higiene más amplio, pero completarla no demuestra que toda una línea de procesamiento de alimentos esté lista para la producción aséptica. Los límites del equipo, el envase, el cierre y el entorno de llenado tienen, cada uno, sus propios requisitos de tratamiento y control. Por eso, la limpieza, la sanitización y la esterilización requieren propósitos claramente definidos en la secuencia de preparación, junto con las condiciones y los registros correspondientes a cada actividad.
¿Es necesario refrigerar un envase aséptico?
Un producto sin abrir que se conserva a temperatura ambiente puede almacenarse según las instrucciones de su etiqueta.
Al abrirlo, se pierde la protección del envase sellado. Refrigere y consuma el alimento abierto según las instrucciones específicas del producto; el aspecto aséptico de un envase, por sí solo, no demuestra que sea apto para almacenarse a temperatura ambiente.
¿Se pueden procesar asépticamente alimentos con partículas?
Sí, los sistemas adecuados pueden procesar alimentos con partículas y líquidos homogéneos.
La guía de la FDA para alimentos incluye ciertas sopas entre las aplicaciones de intercambiadores de calor de superficie raspada. La formulación y las partículas reales son importantes: su tamaño, comportamiento durante el flujo y características de calentamiento deben ajustarse al proceso establecido. Que una llenadora pueda admitir una partícula no demuestra que esta haya recibido el tratamiento requerido en la etapa anterior. Por eso, el proceso conecta la preparación del producto, el bombeo, el calentamiento, la retención y el llenado protegido. Un único valor de tamaño de partícula tomado de otra máquina o receta no describe todos los sistemas de procesamiento aséptico de alimentos.
¿El llenado aséptico requiere conservantes?
Un proceso de alimentos asépticos debidamente establecido puede producir alimentos que se conservan a temperatura ambiente sin conservantes añadidos.
La formulación completa, el tratamiento, el empaque y las condiciones de almacenamiento siguen determinando los requisitos del producto.
¿Cuánto dura un alimento aséptico después de abrirlo?
El período de almacenamiento del alimento abierto depende de las instrucciones específicas del producto, no de una duración universal para los envases asépticos.
Una vez abierto el sello, la manipulación y el entorno pueden introducir microorganismos. También influyen la composición del producto y las condiciones posteriores de almacenamiento. La leche, el jugo, el caldo y la salsa no comparten una única regla de conservación después de abrirse por el simple hecho de que todos se hayan empacado asépticamente. Tenga a mano las instrucciones del envase, refrigere cuando se indique y consuma el alimento dentro del período especificado. La fecha de vida útil del envase original sin abrir se refiere al envase intacto bajo las condiciones de almacenamiento especificadas; no es un nuevo plazo que comienza cuando se abre el envase.
Artículos relacionados
- Equipos de esterilización para el procesamiento de alimentos
- Funcionamiento y selección de pasteurizadores de placas
- Guía de equipos de limpieza y CIP
Referencias y fuentes
- Código de Regulaciones Federales Electrónico: 21 CFR Parte 113, incluidas las definiciones, los equipos, los procesos programados y las desviaciones.
- FDA: Procesamiento y empaque asépticos para la industria alimentaria, material de referencia para inspecciones de alimentos.
- NC State Extension: Alimentos enlatados de baja acidez.
- Código de Regulaciones Federales Electrónico: Controles del proceso de jugos, 21 CFR 120.24.
- Servicio de Inspección y Seguridad Alimentaria del USDA: Seguridad de los alimentos que se conservan a temperatura ambiente.
- Agencia Canadiense de Inspección de Alimentos: Sistemas de procesamiento y empaque asépticos de productos lácteos.
- Richard Stier: Comprender el procesamiento aséptico de alimentos, IFT Food Technology, mayo de 2025.
- Li y colaboradores: Irradiación con haz de electrones en el procesamiento de alimentos, Sustainable Food Technology, 2025.
- Timothy J. Bowser: ¿Qué significa limpiar en sitio?, Oklahoma State University Extension.
- FDA: Guía sobre peligros y controles en jugos, secciones sobre patulina y contacto cruzado con alérgenos.
- FDA: Preguntas y respuestas sobre la regulación de jugos, pregunta sobre equipos compartidos para productos lácteos.