Связаться с компанией Shengtu Bufan

Стерилизация и асептический розлив решают две задачи в пищевом производстве: сначала продукт обрабатывают для достижения промышленной стерильности, затем защищают от повторного загрязнения во время фасовки. Охлажденный обработанный продукт помещают в предварительно стерилизованную тару и закрывают предварительно стерилизованной крышкой в контролируемых условиях. Возможность хранения продукта без охлаждения зависит от нескольких факторов, включая его тип, оборудование, упаковку и герметичность укупорки.
На пищевых асептических линиях обрабатывают молоко, соки и густые супы, однако системы нагрева и способы упаковки этих продуктов могут существенно различаться. Понимание различий помогает производственной команде сравнить варианты и выбрать тип стерилизатора или фасовочного автомата. SHENGTU описывает оборудование и варианты его интеграции на странице решений для стерилизации и асептического розлива.
Краткий обзор процесса
- Обработка продукта: обеспечивает необходимый уровень микробиологического контроля.
- Асептическая подача и розлив: сохраняют состояние обработанного продукта на этапе упаковки.
- Упаковка: включает тару, укупорочное средство и герметичное уплотнение.
- Хранение: до вскрытия следует условиям, указанным на упаковке; после вскрытия условия хранения меняются.
Главное
- Промышленная стерильность — это состояние продукта, определенное для конкретных условий хранения.
- При ретортной обработке и асептическом производстве микробиологическую обработку проводят на разных этапах относительно укупорки.
- Вязкость и наличие частиц влияют на теплопередачу и время выдержки.
- О фактической себестоимости лучше судить по часам продуктивной работы и количеству годных упаковок, чем только по номинальной скорости фасовочного автомата.
Стерилизация и асептическая обработка: в чем разница?
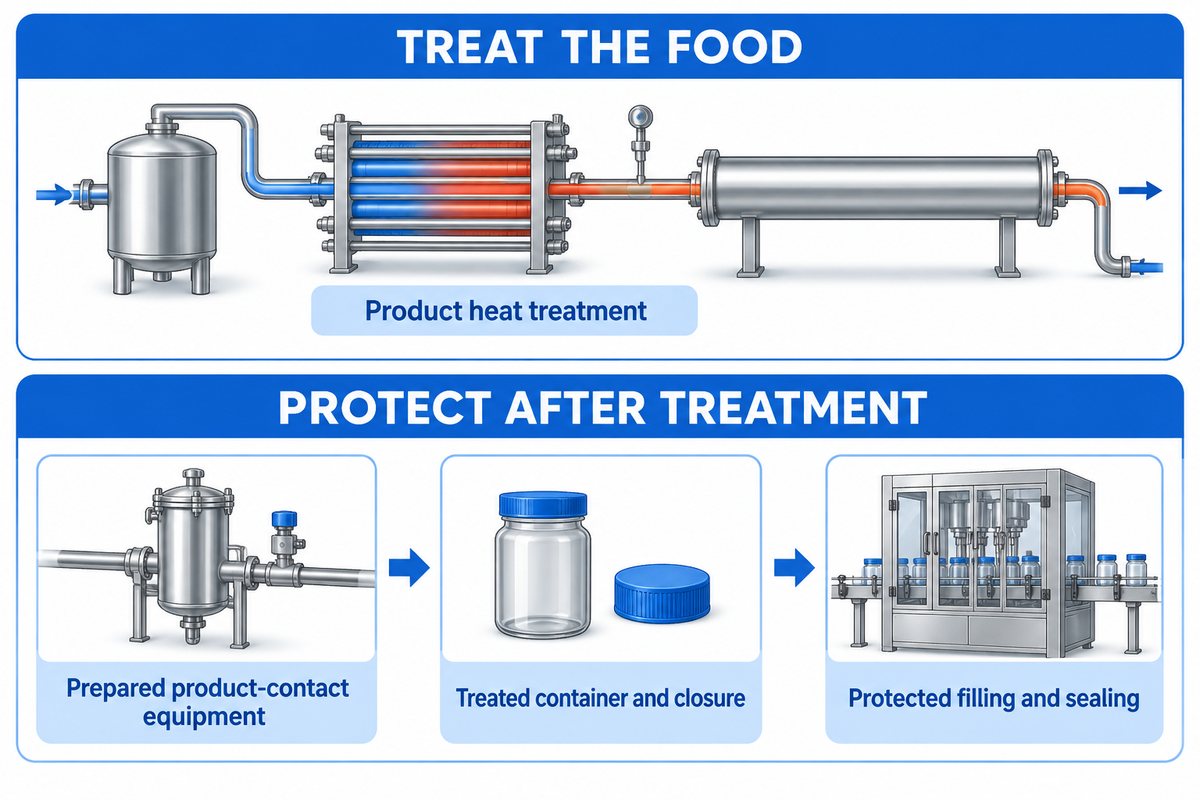
Стерилизация — это обработка продукта, а асептическая обработка охватывает условия до, во время и после нее. В пищевом производстве продукт и упаковку можно обработать отдельно, а затем соединить, не допуская повторного загрязнения. Поэтому стерилизатор и асептический фасовочный автомат выполняют разные функции в рамках одного производственного процесса.
Означают ли «стерильный» и «асептический» одно и то же?
«Стерильный» описывает микробиологическое состояние. «Асептический» относится к условиям и методам, предотвращающим загрязнение и повторное загрязнение. В пищевом производстве используют более конкретный термин «промышленная стерильность». Различие между стерильностью и асептикой важно: обработанный продукт может утратить защищенное состояние при контакте с необработанным оборудованием, воздухом и/или упаковкой.
Закрытый трубопровод полезен лишь тогда, когда его контактирующие с продуктом поверхности и соединения входят в контролируемый контур. Замена клапана, необработанное соединение или неэффективный барьер могут стать точкой проникновения микробов после нагрева. В руководстве FDA по инспекции асептической обработки пищевых продуктов эти точки возможного проникновения рассматриваются отдельно от нагрева продукта.
Что включает асептический розлив?
Асептический розлив включает обработку оборудования, контактирующего с продуктом, подачу подготовленной тары и укупорочных средств, дозирование продукта с промышленной стерильностью и герметичную укупорку упаковки в защищенной среде. Асептические условия должны поддерживаться при штатной работе и допустимых вмешательствах. Точность дозирования и микробиологический контроль — отдельные требования.
На предприятиях пищевой промышленности асептические методы защищают обработанный продукт во время подачи и упаковки. Вмешательства персонала регулируются строгими асептическими процедурами наряду с контролем оборудования и воздушных систем. Одежда или перчатка оператора могут стать источником загрязнения при контакте с открытой поверхностью. Контролируемое обращение с оборудованием помогает снизить этот риск.
В фармацевтическом производстве для стерильных лекарственных препаратов, включая вакцины и биологические препараты, применяют термины «стерильное производство» и «стерильная обработка». Для пищевых и фармацевтических продуктов действуют разные нормативные требования к таким методам, как стерилизующая фильтрация. Строгие классы чистоты фармацевтических чистых помещений и методы стерилизующей фильтрации не следует переносить в спецификацию пищевого производства только потому, что обе отрасли говорят о гарантии стерильности.
Что означает промышленная стерильность пищевых продуктов
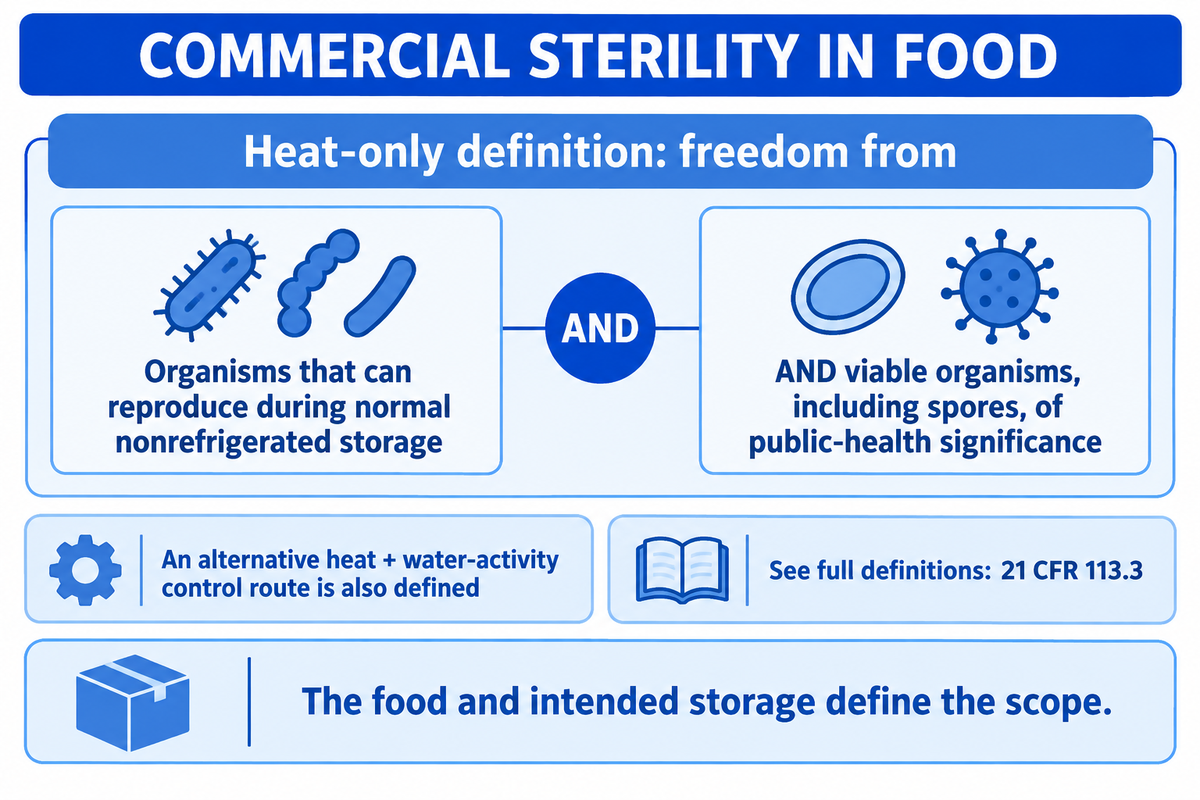
Промышленная стерильность определяется с учетом микроорганизмов, значимых для конкретного продукта и предполагаемых условий его хранения. Согласно американскому определению термической обработки, это отсутствие микроорганизмов, способных размножаться при обычном хранении без охлаждения, а также жизнеспособных микроорганизмов, включая споры, представляющих опасность для здоровья населения. В нормативе также предусмотрен комбинированный способ: нагрев и контроль активности воды.
Полная формулировка приведена в 21 CFR 113.3. Она не сводит пищевую обработку к абсолютному утверждению, будто при любых возможных условиях удаляются все живые микроорганизмы. В то же время краткое определение, основанное только на предотвращении размножения, не охватывает все требования к обработке только нагревом.
В США к продуктам с низкой кислотностью обычно относят готовые продукты с равновесным pH выше 4.6 и активностью воды выше 0.85 , за исключением алкогольных напитков; для томатов и томатных продуктов с равновесным pH ниже 4.7 предусмотрено отдельное исключение. В пояснении NC State Extension о продуктах с низкой кислотностью описаны границы по кислотности и активности воды. Эти определения устанавливают область применения нормативов, а не являются инструкциями по термической обработке.
Для соков нормативные требования предусматривают меры контроля, специфичные для продукта. 21 CFR 120.24 предусматривает условное освобождение от требования пункта (a) о снижении количества патогенов на 5-log при применении единого достаточного термического процесса, обеспечивающего стабильность продукта при хранении, при условии включения копии термического процесса в письменный анализ опасностей, а также обработки и окончательной упаковки продукта на одном предприятии, работающем в соответствии с действующими надлежащими производственными практиками.
Охлажденный продукт с увеличенным сроком годности относится к другой категории, чем невскрытый продукт, стабильный при хранении без охлаждения. Одни только обозначения UHT или «ультрапастеризованный» не определяют условия хранения упаковки. Даже после микробиологической обработки ферментативные изменения, расслоение, окисление и потеря вкуса влияют на срок годности.
Карта асептического процесса по 4 направлениям: от продукта до герметичной упаковки
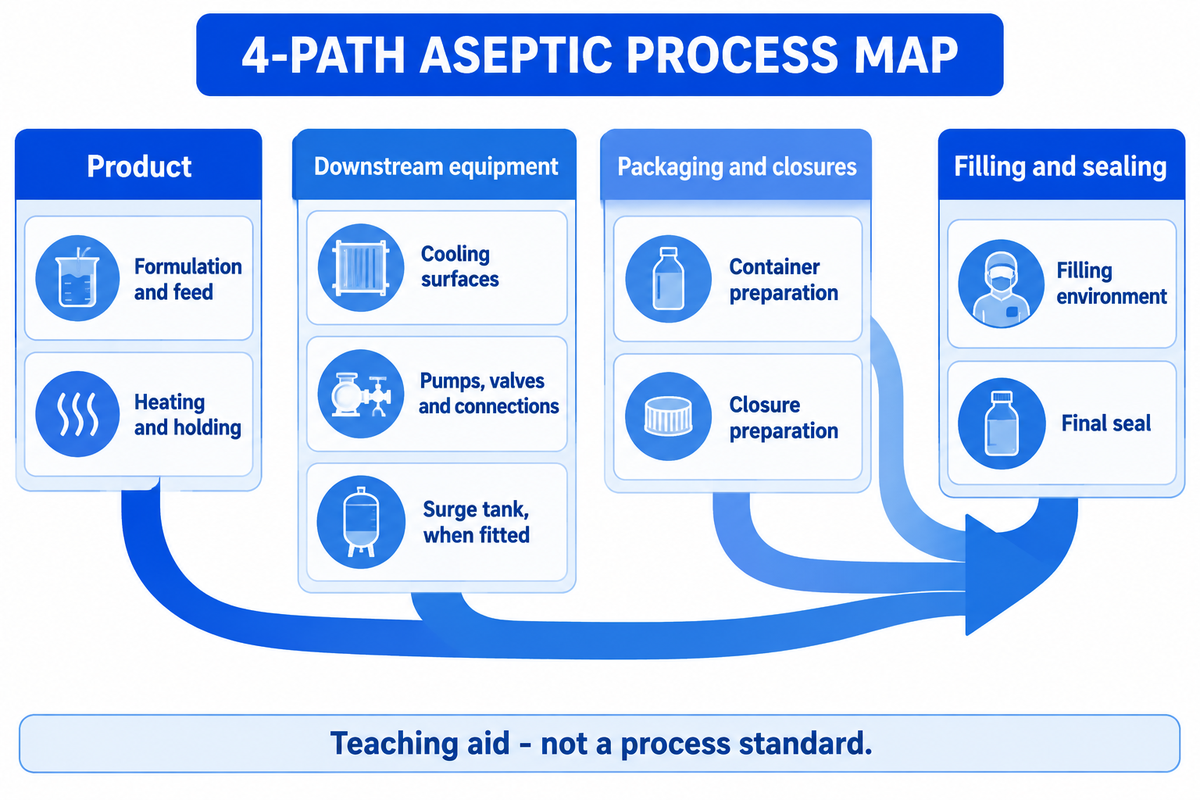
Карта асептического процесса по 4 направлениям охватывает обработку продукта, оборудование после нагрева, подготовку упаковки и укупорочных средств, а также защищенные розлив и укупорку. Это учебная схема для отслеживания этапов действующей линии. Она помогает увидеть, где сходятся отдельно подготовленные потоки и где сбой может повлиять на уже нагретый продукт.
Введение в руководство FDA выделяет отдельные задачи контроля продукта, оборудования после выдерживателя, упаковочного оборудования и упаковочного материала. Приведенная ниже схема объединяет их для обхода предприятия; номера направлений не являются новым сертификатом или стандартом процесса.
| Направление | Контрольная точка | Что контролируется | Что может нарушить работу направления |
|---|---|---|---|
| Продукт | Рецептура и подача сырья | Поступающий в установленный процесс пищевой продукт | Изменение рецептуры или размера частиц меняет требования к обработке |
| Продукт | Нагрев и выдержка | Температура обработки и время выдержки | Недостаточная обработка или чрезмерный расход продукта |
| Оборудование после нагрева | Поверхности охлаждения | Защищенное охлаждение после обработки | Неэффективный разделительный барьер допускает загрязнение |
| Оборудование после нагрева | Насосы, клапаны и соединения | Стерильная подача через оборудование, контактирующее с продуктом | Неисправность уплотнения вала или барьера клапана |
| Оборудование после нагрева | Буферный резервуар, если установлен | Защищенное временное хранение продукта | Нарушена подача стерильного газа или защита резервуара |
| Упаковка и укупорочные средства | Подготовка тары | Обработка поверхностей упаковки, контактирующих с пищевым продуктом | Обработка не охватывает необходимые поверхности |
| Упаковка и укупорочные средства | Подготовка укупорочных средств | Крышка или фитинг, поступающие в защищенную зону | Необработанное укупорочное средство пересекает границу защищенной зоны |
| Розлив и укупорка | Среда в зоне розлива | Защита при контакте с внешней средой и во время розлива | Вмешательство или сбой воздушной системы нарушает защиту |
| Розлив и укупорка | Окончательная герметизация | Защита от проникновения микроорганизмов после укупорки | Дефектное уплотнение оставляет путь для проникновения в упаковку |
Тракт продукта обычно включает нагрев, выдержку, охлаждение и защищенную подачу. Тракт упаковки может начинаться с рулона материала, готовой бутылки или стерилизованного пакета. Эти два тракта сходятся на фасовочном автомате. Укупорочное средство также должно поступить туда в надлежащем состоянии.
В процессе успешного асептического производства продукт обрабатывают после подготовки оборудования. При подготовке проверяют подачу стерильного воздуха и соответствующие барьеры оборудования. Блокировки запуска должны исключать подачу продукта в неподготовленный тракт. Функциональная проверка подтверждает срабатывание остановки или переключения потока. Во время работы необходимо сохранять стерильную границу. После вмешательства или отклонения от процесса запуск выполняют по установленной последовательности. Раздельное рассмотрение этих рабочих состояний помогает понять, почему оборудование может быть механически подготовлено, хотя компоненты, контактирующие с продуктом, еще проходят подготовку.
Асептический розлив, горячий розлив и ретортная обработка: сравнение
При асептической обработке продукт и упаковку обрабатывают отдельно до защищенного розлива. При обычной ретортной обработке продукт нагревают после герметичной укупорки в таре. При горячем розливе горячий продукт фасуют в тару в рамках установленной последовательности розлива и выдержки. Эти способы различаются тепловой нагрузкой на упаковку, последовательностью обработки и требованиями к планированию производства.
В руководстве USDA по продуктам, стабильным при хранении без охлаждения рассматриваются различия между асептической и ретортной обработкой. Асептическую упаковку не обрабатывают тем же способом, что и продукт в ретортной упаковке: упаковку для асептического розлива подготавливают отдельно.
| Параметр | Асептический процесс | Горячий розлив | Обычная ретортная обработка |
|---|---|---|---|
| Последовательность обработки | Отдельно обработать продукт и упаковку, затем выполнить розлив и укупорку | Разлить горячий продукт в рамках установленной термической последовательности | Разлить продукт, герметично закрыть упаковку, затем обработать ее нагревом |
| Температура продукта при розливе | Охлажден после обработки продукта | Горячий, при установленной температуре розлива | Начальные условия розлива являются частью разработки процесса |
| Тепловая нагрузка на упаковку | Выдерживает подготовку и условия розлива | Выдерживает воздействие горячего продукта и последующее охлаждение | Выдерживает термическую обработку уже заполненной упаковки |
| Подготовка тары | Отдельная задача стерилизации | Определяется как часть полного процесса горячего розлива | Упаковка и содержимое проходят установленную обработку вместе |
| Типичные примеры | Молоко, напитки, пюре и продукты, пригодные для перекачивания насосом | Подходящие кислые напитки и соусы | Продукты в подходящих банках, пакетах или другой таре для ретортной обработки |
| Особенности теплопередачи | Непрерывный поток и обработка продукта с фактическим составом | Полный профиль «время — температура» для продукта и тары | Проникновение тепла в заполненную упаковку |
| Защита после обработки | Стерильная подача, защищенный розлив и герметичная укупорка | Целостность укупорки и установленная последовательность охлаждения и обращения с продуктом | Целостность укупорки при охлаждении и обращении с упаковкой |
| Условия хранения | При комнатной температуре, если система «продукт — упаковка» обеспечивает стабильность при хранении | Определяются установленным процессом для продукта и маркировкой | При комнатной температуре, если продукт обладает промышленной стерильностью и герметично упакован |
| Что учитывать при сравнении затрат | Обработка, стерильные инженерные среды, упаковка и годный выпуск | Упаковка для горячего розлива, нагрев, охлаждение и годный выпуск | Загрузка реторты, термический цикл, охлаждение и годный выпуск |
Обычный горячий розлив нельзя считать взаимозаменяемым процессом стерилизации продуктов с низкой кислотностью. Для таких продуктов научно обоснованный установленный процесс распространяется на продукт и упаковку. Различия в характеристиках продуктов могут потребовать разного оборудования даже при одинаковой дистрибуции без охлаждения.
Хотя асептическая обработка сокращает необходимость длительного нагрева, качество продукта по-прежнему зависит от всей температурной истории. Ретортное оборудование также бывает разным, поэтому ретортную установку не всегда правильно считать оборудованием периодического действия. Подробнее об этом оборудовании — в руководстве по ретортам и автоклавам для пищевого производства.
Как свойства продукта влияют на выбор термической обработки
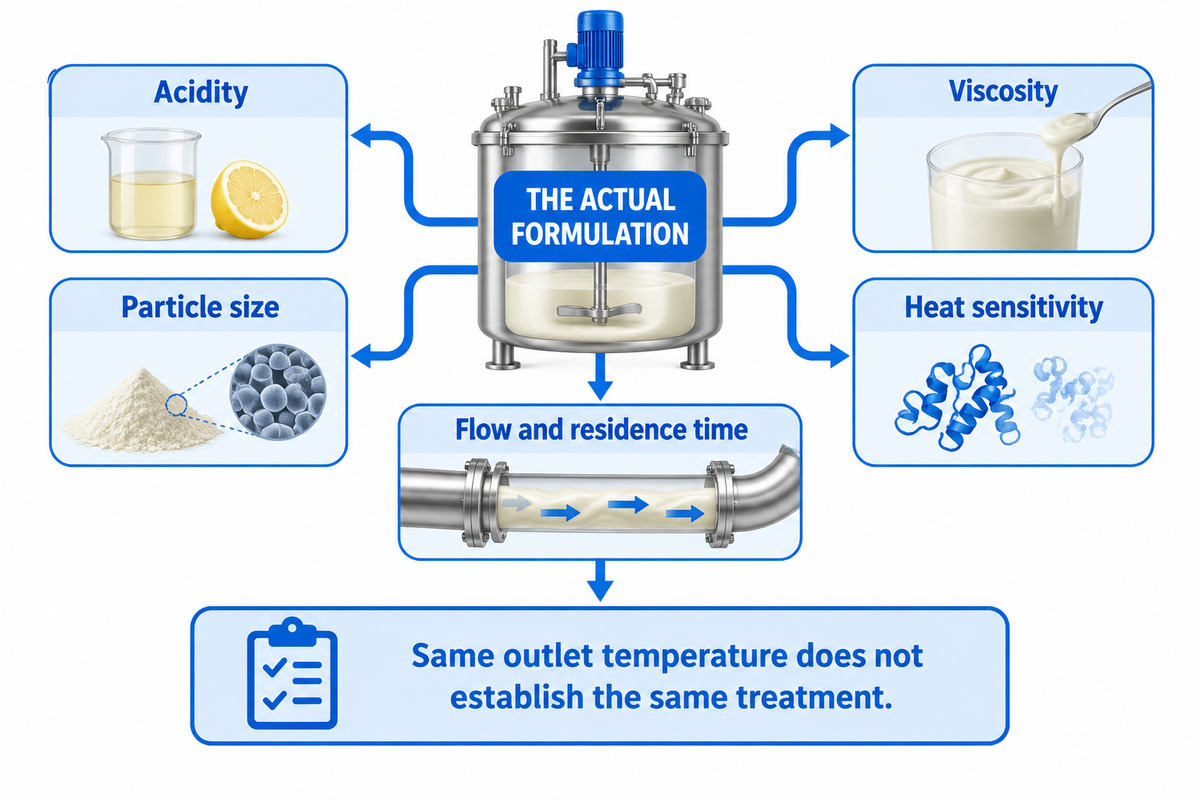
Поведение пищевого продукта при обработке зависит от многих факторов, включая кислотность, вязкость, размер частиц и чувствительность продукта. Для термочувствительных продуктов важна вся температурная история. Непрерывная система должна обрабатывать продукт фактического состава при установленных условиях потока. Жидкий продукт и густой продукт с частицами могут различаться по нагреву, перекачиванию и распределению времени выдержки, даже если температура на выходе одинакова.
В пояснении специалиста по пищевым технологиям Ричарда Стиера об асептической обработке пищевых продуктов приведены примеры высокотемпературной обработки примерно при 135–140 °C в течение нескольких секунд. Это иллюстративные примеры, а не настройки для новой рецептуры. При разработке обработки также учитывают значимые микроорганизмы и химическую стабильность продукта.
«Любой продукт, предназначенный для асептической упаковки, должен быть биологически и химически стабильным».
Ричард Стир, консультант по пищевым технологиям, Food Technology, май 2025
Гипотетический пример с молочным продуктом. Производитель переходит от обычного молочного напитка к более густому продукту, рецептуру которого разрабатывают и готовят к производству. Предыдущее испытание потока проводили на более жидком продукте. Сохранение прежней настройки насоса и показания температуры на выходе не подтверждает, что время выдержки и характер нагрева остались прежними. При другой рецептуре могут измениться распределение потока и загрязнение поверхности теплообмена. Связь изменений рецептуры с изменениями условий нагрева и выдержки необходимо оценить в рамках процесса, а влияние на продукт — в рамках оценки качества. Покупка более производительного фасовочного автомата не решит эти проблемы, поскольку ограничение находится на предыдущем этапе. Такие изменения рецептуры следует оценивать в ходе анализа процесса, чтобы определить, подходит ли продукт для регулярного выпуска производителем.
При термической стерилизации можно использовать прямой нагрев — впрыскивать или вводить пар в контакт с продуктом — либо косвенный нагрев через поверхность теплообмена. В руководстве FDA описаны пластинчатые, трубчатые системы и теплообменники со скребками для разных продуктов, включая вязкие пудинги и некоторые супы с частицами. Допустимый размер частиц определяется установленным процессом; единый предельный размер скрыл бы эти различия.
Микробиологическая обработка не устраняет необходимость контролировать другие опасности. Например, в руководстве FDA по опасностям при производстве соков указано, что патулин из непригодных яблок может сохраняться в пастеризованном яблочном соке. Поэтому при термической обработке выбор сырья имеет отдельное значение. Для молочной промышленности см. руководство по линиям пастеризации и UHT-обработки молока.
Стерилизация упаковки и среда в зоне розлива
Стерилизация упаковки обрабатывает поверхности, контактирующие с продуктом, а среда в зоне розлива защищает продукт и поверхности при их контакте. Материал и форма тары, укупорочное средство и способ обработки должны быть совместимы. Стерильная среда вокруг фасовочного автомата не компенсирует недостаточную подготовку бутылки, крышки или фитинга.
В рекомендациях Канадского агентства по инспекции пищевых продуктов для молочной отрасли отдельно рассматриваются упаковочный материал, пригодность стерилизующего средства, остаточные вещества и контроль упаковки. IFT упоминает обработку теплом, химическими веществами и излучением. Эти аспекты асептических упаковочных систем необходимо подтверждать отдельно для каждой системы; способы стерилизации не являются взаимозаменяемыми.
Гипотетический сценарий упаковки. Производитель сока хочет заменить картонную упаковку на лёгкие бутылки. Новая бутылка и крышка должны попасть в зону розлива, сохранив подготовленное состояние. Другие вопросы связаны непосредственно с бутылкой. Как поверхности новой бутылки отреагируют на применяемую обработку? Выдержит ли её новый материал? Предыдущая картонная упаковка не поможет ответить на эти вопросы. Руководитель производства и отдел качества производителя сока оценивают новый формат упаковки. В рамках сравнения вариантов проекта также оценивают обработку и герметичность упаковки. Эта оценка охватывает обращение с бутылкой и укупорочными средствами, а также стерилизатор продукта.
Валидация асептической упаковки устанавливает условия обработки и контроль остатков для систем с H2O2 и PAA. Для электронно-лучевых систем возникают другие вопросы, связанные с воздействием и материалами. В обзоре Royal Society of Chemistry за 2025 год рассмотрены применение электронно-лучевого облучения в пищевой промышленности, качество продукта и ограничения этого метода. Обзор помогает определить область применения, но не устанавливает универсальную дозу для упаковки.
В производственной среде фасовочного автомата риск загрязнения снижают за счет фильтрации стерильного воздуха, контроля давления, подготовки оборудования и регламентированных вмешательств. HEPA-фильтры — компоненты спроектированной воздушной системы. Само наличие изолятора или чистого помещения мало говорит о том, защищены ли все поверхности, контактирующие с продуктом, и укупорочные средства во время розлива и укупорки.
Очистка, санитарная обработка и стерилизация решают разные задачи
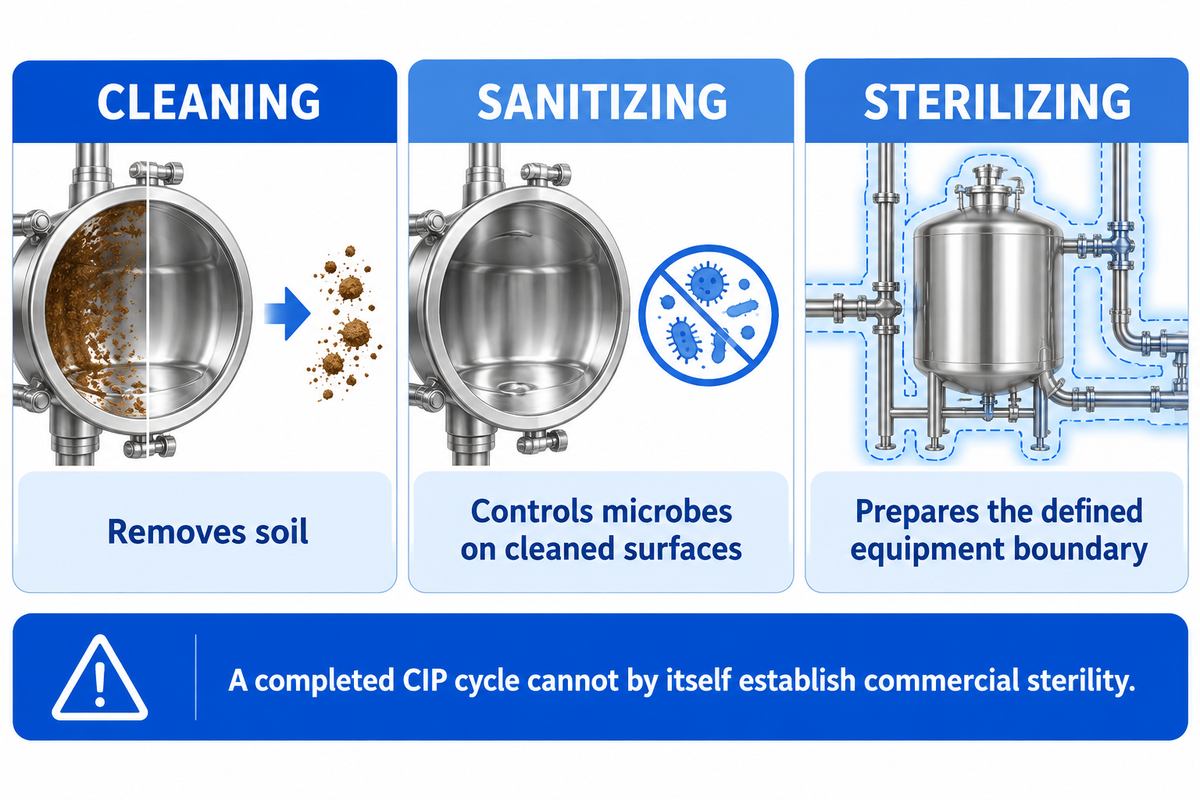
Очистка удаляет загрязнения. Санитарная обработка направлена на контроль микроорганизмов на очищенных поверхностях. Стерилизация асептической линии подготавливает установленную границу оборудования к производству. Для достижения этих целей применяют разные процедуры и способы подтверждения результата. Завершенный цикл мойки на месте (CIP) может быть частью подготовки линии к дальнейшей обработке, но сам по себе не подтверждает промышленную стерильность всей технологической линии.
Т. Боузер из Университета штата Оклахома описывает методы мойки на месте: смывание незакрепленных материалов, удаление загрязнений и санитарную обработку. Геометрия оборудования и остатки продукта определяют, до каких участков должен доходить моющий раствор. Конструкция, удобная для очистки, упрощает мойку, но не отменяет необходимости подтверждать эффективность процесса.
Стерилизация на месте (SIP) проводится в установленных границах и при заданных условиях. Для подходящего оборудования можно применять стерилизацию паром. В руководстве FDA по пищевому производству отдельно рассматриваются очистка и повторная стерилизация асептической системы после отклонения от процесса. Надлежащие производственные практики (GMP) также требуют поддерживать гигиену на всех этапах производства.
При производственных операциях с общим оборудованием возникает еще одна задача контроля. В ответах FDA на вопросы о производстве соков отмечен риск переноса молочного белка при использовании оборудования для переработки молочной продукции в производстве соков. Микробиологический контроль и удаление аллергенных остатков оценивают по-разному. Стерильность не подтверждает отсутствие аллергенных остатков. Подробнее о контроле и работе циклов мойки читайте в руководстве по CIP-системам.
Почему продукты, стабильные при хранении без охлаждения, все же могут утратить стерильность
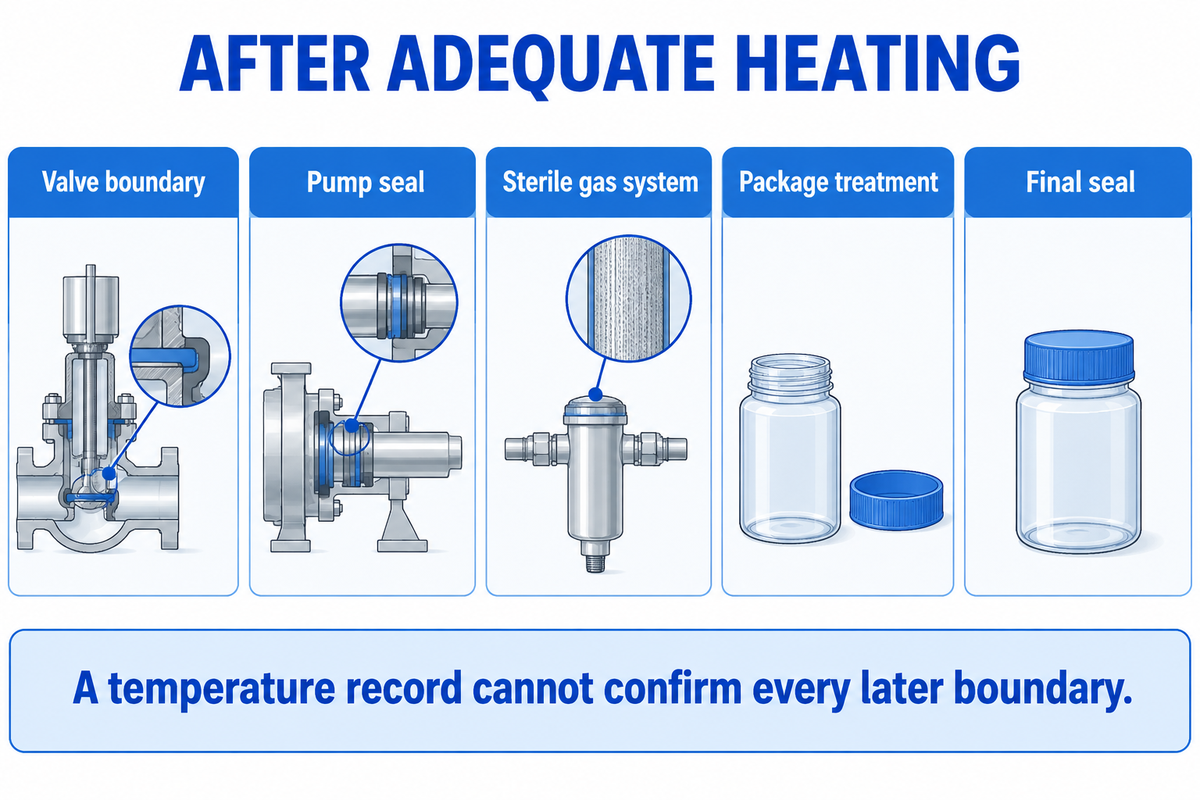
Даже после достаточного нагрева сохраняется риск загрязнения, если отказывает последующий защитный барьер, обработка упаковки или уплотнение. Предполагаемым путем проникновения загрязнений может быть клапан, уплотнение насоса, система стерильного газа или укупорочное средство. Температурная запись отражает часть процесса, но не подтверждает, что все последующие границы оставались герметичными.
В материалах FDA о последующем оборудовании охладители, буферные емкости, переключающие клапаны, гомогенизаторы и насосы названы потенциальными точками попадания загрязнений. Контроль их защитных барьеров решает другую задачу, чем регистрация температуры в выдерживателе.
Рассмотрим гипотетическую ситуацию с супом. Между производственными циклами на заводе заменили клапан на защищенном участке продуктового тракта. После установки клапана фасовочная машина может работать, но необходимая подготовка оборудования для завершения процесса не проведена. Если проигнорировать эту последующую границу, термически обработанный продукт может контактировать с неподготовленной поверхностью. Повышение температуры нагрева не поможет обработать необработанное соединение на последующем участке. Чтобы разобраться в оставшихся вопросах, полезно провести расследование с учетом границ оборудования, записей о возобновлении работы и затронутого периода производства. В этой ситуации механическая готовность оборудования и возможность асептического производства не связаны.
В рекомендациях CFIA по критическим факторам указано, что отсутствие признаков порчи в инкубированных образцах само по себе не доказывает промышленную стерильность. При отклонении критического фактора затронутую продукцию помещают на ответственное хранение для надлежащего расследования и принятия решения о ее дальнейшей судьбе. Исследование образцов вносит вклад в оценку, но не устраняет факт отклонения.
В руководстве по валидации и устранению неисправностей UHT-стерилизаторов проверки оборудования рассмотрены подробнее. Расследуйте всю линию, уделяя особое внимание месту потери защиты.
Сравнивайте затраты на упаковку, принятую по качеству, а не скорость фасовочной машины
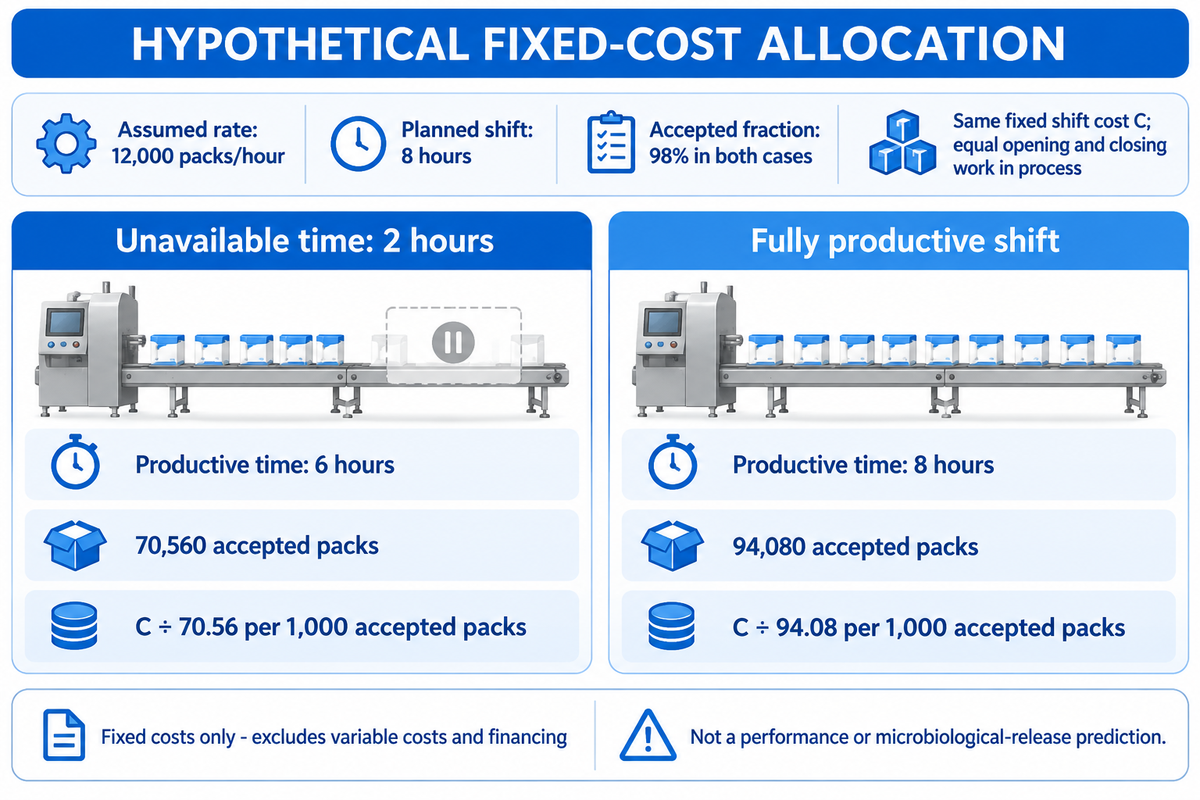
Затраты на одну принятую упаковку определяются объемом пригодной продукции за установленный период. Объем выпуска зависит от времени продуктивной работы, фактической производительности и доли принятой продукции. Номинальная скорость фасовочной машины — лишь один из параметров. Даже более быстрая машина может распределить постоянные затраты на меньшее число упаковок из-за остановок и задержки продукции, что снизит выпуск.
В рекомендациях CFIA по записям об упаковке рассматриваются время начала и окончания работы, причины простоев и объем произведенной продукции. Эти записи дают исходные данные для расчета. Приведенный ниже гипотетический пример предназначен только для бухгалтерского учета, основан на перечисленных выше типах исходных данных и никоим образом не отражает заявлений о производительности, содержащихся в рекомендациях.
Расчетные исходные данные: постоянная производительность 12 000 упаковок/час; запланированная смена длительностью 8 часов; 2 часа недоступности оборудования в первом случае; доля принятой продукции 98 % в обоих случаях; одинаковые постоянные затраты на смену, обозначенные C, в обоих случаях. Незавершенное производство на начало и конец смены одинаково. Во втором случае вся смена продуктивна, при этом продукт и критерии приемки те же.
| Результат | Смена с периодом недоступности оборудования | Полностью продуктивная смена |
|---|---|---|
| Продуктивное время | 6 часов | 8 часов |
| Принятые упаковки: производительность × время × доля принятой продукции | 70 560 упаковок | 94 080 упаковок |
| Постоянные затраты на 1 000 принятых упаковок | C ÷ 70.56 | C ÷ 94.08 |
При допущениях для первого случая постоянные затраты на тысячу принятых упаковок составляют C / 70 560 × 1 000, то есть на треть выше, чем при полностью продуктивной смене. Затраты на упаковку и ингредиенты, переменные расходы на коммунальные ресурсы, дополнительные затраты на труд и финансирование в расчет не включены. В примере предполагается выпуск продукции, соответствующей критериям приемки; он не прогнозирует микробиологическое разрешение выпуска и не доказывает, что предлагаемая линия сможет обеспечить результаты ни одного из этих случаев.
Прежде чем сравнивать модернизацию для увеличения скорости, определите, какое ограничение сокращает продуктивное время.
От знаний о процессе к интегрированной линии для пищевого производства
Для асептической обработки пищевых продуктов необходимы совместимые этапы обработки продукта, стерильная передача, подготовка упаковки и фасовка. Исходные условия определяются видом продукта и предполагаемым способом хранения. Коммунальные ресурсы и системы управления должны обеспечивать этот процесс на этапах подготовки, производства и восстановления. Комплект указанного оборудования — лишь часть процесса.
Для компаний, выпускающих асептически упакованные продукты питания, в руководстве FDA рекомендуется рассматривать весь процесс обработки и упаковки, а не только стерилизатор продукта. Такой подход ко всей линии помогает отделам закупок понять объем работ поставщика. Специалист по технологическому оборудованию может поставить участок термообработки; специалист по упаковке — фасовочную машину и систему упаковки; интегратор согласует интерфейсы смонтированного оборудования.
Для руководства предприятия важны продуктивное время и реализуемая последовательность переналадки. Для специалистов по качеству — определенный процесс обработки продукта и упаковки с контролируемыми вмешательствами и пригодными для использования записями. Финансовому отделу нужны знаменатель для расчета выпуска и границы включенных затрат. Совместное понимание этих задач помогает выявить различия между предложениями.
В обзоре компании SHENGTU описаны оборудование для пищевого производства и услуги по реализации проектов. Анализ продукта, упаковки, хранения и распределения сводит воедино приведенное выше обсуждение.
Главный вывод
Проследите путь продукта от обработки через каждый защищенный интерфейс до окончательной герметизации упаковки. Затем сравните выпуск линий, используя одинаковые продукт, упаковку, границы продуктивного времени и критерии приемки.
Планируете проект по переработке пищевых продуктов? Сообщите SHENGTU вид продукта, формат упаковки, предполагаемый способ хранения и требуемый объем выпуска. Тогда обсуждение процесса позволит связать участок обработки продукта с упаковкой, коммунальными ресурсами и системами управления, а также определить объем поставки оборудования и поддержки интеграции для вашей будущей линии.
Обсудить линию для пищевого производстваЧасто задаваемые вопросы
Что такое стерилизация в конечной упаковке?
При стерилизации в конечной упаковке продукт обрабатывают после фасовки и герметизации в окончательную тару.
При традиционной стерилизации пищевых продуктов в автоклаве соблюдается именно такая последовательность обработки. При расчете термического процесса учитывают фасованную упаковку, рецептуру продукта, начальные условия и проникновение тепла. При асептической обработке применяется другая последовательность: продукт и упаковку обрабатывают отдельно до фасовки в защищенных условиях. Выбор зависит от требований к продукту и упаковке, включая влияние на качество и предполагаемые условия хранения, а не только от используемой терминологии.
Для чего нужен тест на стерильность?
Тест на стерильность дает информацию об исследованных образцах и условиях в рамках программы контроля качества продукта.
Результаты могут помочь в расследовании загрязнения, а отрицательный результат следует интерпретировать вместе с записями об обработке и данными о целостности упаковки. Исследование образца не позволяет проверить каждую упаковку или восстановить всю историю производства. При отклонении критического параметра процесса затронутый продукт все равно необходимо поместить на ответственное хранение, оценить и принять решение о его дальнейшей судьбе. Успешная инкубация образцов сама по себе не доказывает, что вышедший из-под контроля процесс обеспечил промышленную стерильность.
Чем санитарная обработка отличается от асептического производства?
Санитарная обработка снижает количество микроорганизмов на очищенном оборудовании; асептическое производство объединяет промышленно стерильный продукт, подготовленную упаковку и фасовку с герметизацией в защищенных условиях.
Санитарная обработка может быть частью более широкой программы гигиены, но ее завершение не означает, что вся линия готова к асептическому производству. Для границы оборудования, тары, укупорочного средства и среды фасовки предусмотрены собственные требования к обработке и контролю. Поэтому для очистки, санитарной обработки и стерилизации необходимо четко определить цели на этапе подготовки, а также применимые условия и записи для каждого действия.
Нужно ли хранить асептическую упаковку в холодильнике?
Невскрытый продукт длительного хранения можно хранить согласно указаниям на этикетке.
После вскрытия защита герметичной упаковки исчезает. Храните открытую пищу в холодильнике и используйте ее согласно инструкциям для конкретного продукта; один лишь вид контейнера не подтверждает, что его можно хранить при комнатной температуре.
Можно ли асептически обрабатывать пищевые продукты с частицами?
Да, подходящие системы позволяют обрабатывать продукты с частицами, а также однородные жидкости.
В руководстве FDA по пищевым продуктам некоторые супы включены в число продуктов, обрабатываемых в скребковых теплообменниках. Важны конкретная рецептура и частицы: их размер, поведение в потоке и характеристики нагрева должны соответствовать установленному процессу. Способность фасовочной машины пропускать частицы не доказывает, что частицы прошли требуемую обработку на предыдущих этапах. Поэтому процесс включает подготовку продукта, перекачивание, нагрев, выдержку и фасовку в защищенных условиях. Одно значение размера частиц, взятое для другой машины или рецептуры, не описывает все системы асептической обработки пищевых продуктов.
Требуются ли консерванты при асептической фасовке?
При надлежащим образом установленном процессе асептической обработки можно выпускать продукты длительного хранения без добавления консервантов.
Требования к продукту по-прежнему определяются всей рецептурой, обработкой, упаковкой и условиями хранения.
Как долго хранится асептически упакованный продукт после вскрытия?
Срок хранения открытого продукта определяется инструкциями для этого продукта, а не универсальным сроком для асептической упаковки.
После вскрытия уплотнения микроорганизмы могут попасть в продукт при обращении с ним и из окружающей среды. Значение имеют также состав продукта и последующие условия хранения. Для молока, сока, бульона и соуса нет единого правила хранения после вскрытия только потому, что все они были упакованы асептически. Следуйте указаниям на упаковке, храните продукт в холодильнике, если это предписано, и используйте его в установленный срок. Указанный срок годности относится к целой невскрытой упаковке при заданных условиях хранения; после вскрытия новый отсчет срока не начинается.
Статьи по теме
- Оборудование для стерилизации пищевых продуктов
- Эксплуатация и выбор пластинчатого пастеризатора
- Руководство по оборудованию для очистки и CIP
Ссылки и источники
- Электронный свод федеральных нормативных актов: раздел 21 CFR Part 113, включая определения, оборудование, установленные процессы и отклонения.
- FDA: асептическая обработка и упаковка пищевых продуктов, справочные материалы для инспекции пищевых производств.
- Служба распространения знаний Университета штата Северная Каролина: продукты с низкой кислотностью в герметичной упаковке.
- Электронный свод федеральных нормативных актов: контроль процессов производства соков, 21 CFR 120.24.
- Служба безопасности и инспекции пищевых продуктов Министерства сельского хозяйства США: безопасность продуктов длительного хранения.
- Канадское агентство по инспекции пищевых продуктов: системы асептической обработки и упаковки молочных продуктов.
- Ричард Стайер: понимание асептической обработки пищевых продуктов, журнал IFT Food Technology, май 2025.
- Ли и коллеги: облучение электронным пучком при переработке пищевых продуктов, журнал Sustainable Food Technology, 2025.
- Тимоти Дж. Боузер: что такое безразборная мойка?, Служба распространения знаний Университета штата Оклахома.
- FDA: руководство по опасным факторам и мерам контроля при производстве соков, разделы о патулине и перекрестном контакте с аллергенами.
- FDA: вопросы и ответы о регулировании производства соков, вопрос об общем оборудовании для молочных продуктов.