Póngase en contacto con Shengtu Bufan Company

Un sistema de limpieza CIP utiliza una ruta definida para que el líquido limpie las superficies internas incluidas de los equipos de proceso. Los tanques, las bombas, los calentadores, los equipos de dosificación de productos químicos, las válvulas y los controles trabajan en conjunto para formar el sistema. Seguir la ruta del líquido permite al operador comprender la función de los equipos y relacionar sus condiciones de operación con los registros y las verificaciones necesarios antes de reanudar la producción de alimentos.
Por Cherry, SHENGTU · Actualizado en octubre de 2026
Un sistema CIP completo conecta el suministro de limpieza, el circuito de proceso y el destino de retorno. Su configuración determina cómo circulan los líquidos de limpieza, qué funciones realizan los operadores y qué datos puede registrar la planta sobre cada ciclo de limpieza.
Puntos clave
- Distinga la circulación durante un lavado de la recuperación para un lavado posterior.
- Compare la automatización según las funciones que realiza y los registros que conserva.
- Calcule el consumo de agua potable con el mismo límite de contabilización, incluidos el agua de reposición y la purga.
- Planifique las interfaces con los equipos de proceso junto con el skid de limpieza.
Las industrias de alimentos y bebidas utilizan tecnologías CIP, al igual que la industria farmacéutica, aunque sus requisitos de aceptación son distintos. Esta guía de referencia abarca los sistemas de procesamiento de alimentos y bebidas. En nuestra guía complementaria sobre métodos de limpieza y verificaciones de fallas CIP encontrará un análisis más detallado de la selección de métodos y el diagnóstico de fallas.
Cómo conecta un sistema de limpieza CIP los equipos y los controles
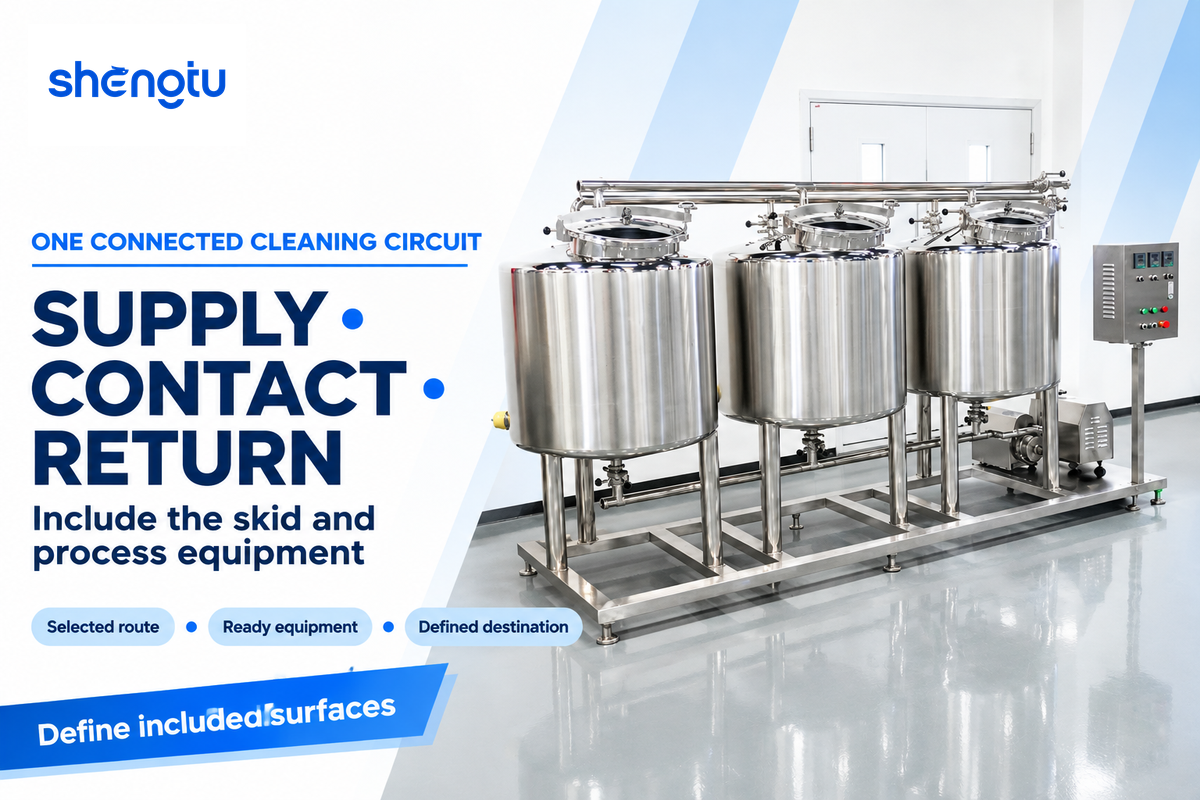
Un sistema de limpieza en sitio dirige un líquido preparado hacia las superficies asignadas a un circuito de limpieza, aplica la acción requerida y conduce el líquido a su siguiente destino. El circuito incluye las conexiones entre el skid y los equipos de proceso. Para describir adecuadamente el sistema, se deben seguir en conjunto la ruta de suministro, las superficies de contacto y la ruta de retorno.
Una vez seleccionado el tanque, la bomba de suministro impulsa el líquido hacia el calentador y la ruta de distribución. En las líneas de proceso o el recipiente, el flujo, el llenado o el contacto por aspersión eliminan la suciedad o los residuos adheridos. La ruta de retorno conduce el líquido de vuelta al sistema, a un tanque de recuperación o al drenaje. El destino puede variar según la fase.
El controlador inicia el movimiento. Para hacerlo, necesita información de los equipos de proceso y de sus propios instrumentos. El recipiente adecuado debe estar disponible, la ruta seleccionada debe estar despejada y el retorno debe tener un destino. En estas interfaces, el skid de limpieza y la línea de producción se combinan para formar un solo circuito.
“Registre las variables de operación CIP para verificar la limpieza y la sanitización.”
Timothy J. Bowser, Oklahoma State University Extension, FAPC-251
Los equipos de proceso sanitarios necesitan límites de limpieza definidos. En sus directrices, 3-A describe los componentes que los usuarios desmontan para limpiarlos manualmente o fuera de sitio. Una lista completa de los circuitos identifica esos componentes y las superficies que se limpian cuando están ensamblados.
7 componentes de un sistema CIP y sus funciones
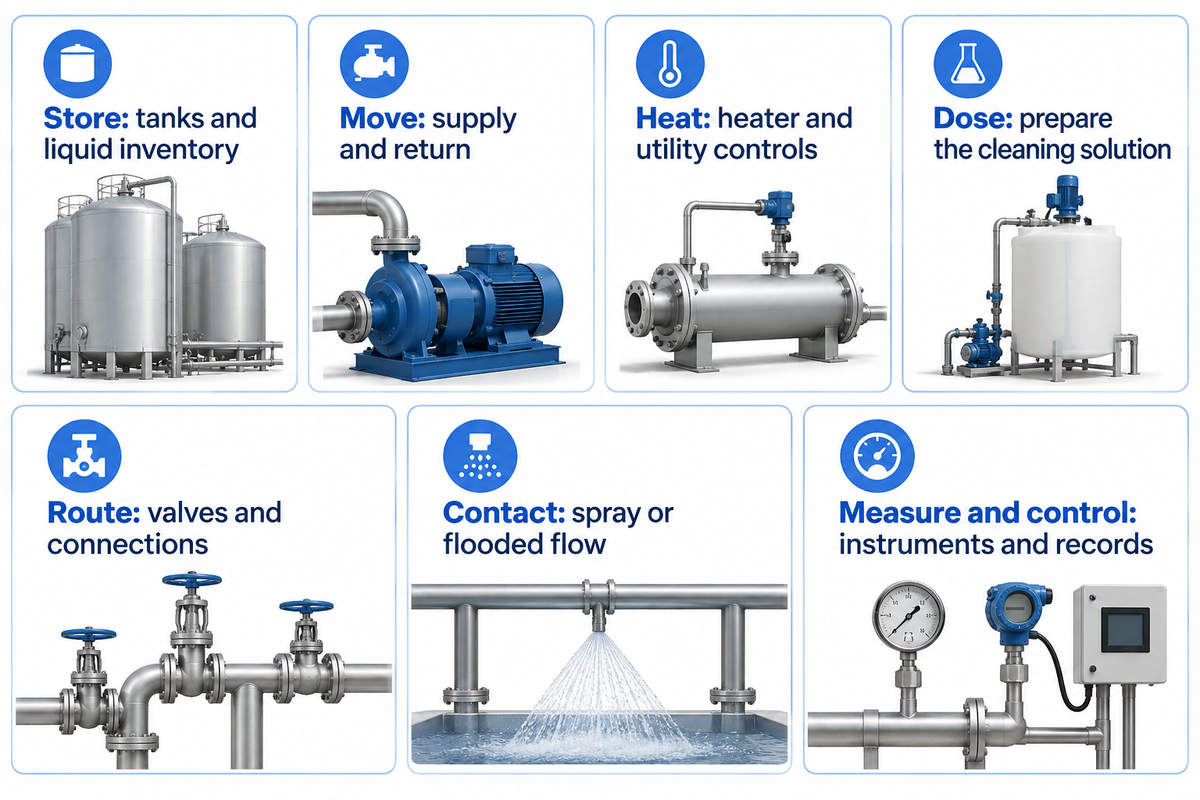
Los grupos funcionales facilitan la lectura de una especificación CIP e incluyen almacenamiento, circulación del líquido, calentamiento, dosificación de productos químicos, direccionamiento del flujo, dispositivos de contacto, instrumentos y controles. Estos grupos organizan la explicación. En un sistema instalado, varias funciones pueden estar integradas en un solo conjunto. Lo más importante es cómo contribuye cada función al circuito especificado y qué condiciones de operación se aplican a ese circuito.
| Función | Equipos típicos | Conexión con el proceso |
|---|---|---|
| 1. Almacenar | Tanque CIP, recipiente de acumulación, tanques de recuperación | Proporcionar un volumen de líquido utilizable y un destino definido para las fases recuperadas. |
| 2. Mover | Bomba de suministro y sistema de retorno adecuado | Proporcionar la carga térmica requerida por el circuito y retirar el líquido de retorno a un caudal compatible. |
| 3. Calentar | Intercambiador de calor, calentador y controles de servicios auxiliares | Llevar el líquido a la condición requerida y considerar la pérdida de calor del circuito. |
| 4. Dosificar | Equipos de alimentación de productos químicos y controles de preparación | Preparar y ajustar la solución de limpieza especificada. |
| 5. Direccionar | Válvulas, colectores, paneles de transferencia, tuberías y conexiones de accesorios | Seleccionar las rutas de suministro y retorno previstas y aislar las funciones incompatibles. |
| 6. Aplicar el líquido | Dispositivos de aspersión o una ruta de flujo inundada | Aplicar la acción del líquido a las superficies internas que el circuito está diseñado para limpiar. |
| 7. Medir y controlar | Instrumentos, controlador, interfaz del operador y registrador | Medir las condiciones, ejecutar la secuencia, gestionar las excepciones y documentar la limpieza. |
¿Cómo funciona un sistema CIP?
Un sistema CIP prepara un líquido de limpieza, lo envía a través del circuito de equipos seleccionado y gestiona su retorno. Los instrumentos de retroalimentación proporcionan información, mientras que los operadores o los controles automáticos realizan las funciones necesarias para cada fase del programa.
Por ejemplo, limpiar las superficies internas de un recipiente puede requerir una cobertura de aspersión alrededor del agitador. En cambio, un pasteurizador de placas tiene conductos de flujo cerrados e integrados en el equipo. Ambos tipos de equipos pueden conectarse a equipos CIP, pero los arreglos de flujo y contacto requeridos dependen del equipo que se va a limpiar.
Las rutas de retorno también merecen tanta atención como las de suministro. Si el líquido CIP suministrado supera la capacidad de retorno disponible, puede producirse una acumulación indeseada. El informe de equipos de Food Engineering presenta un ejemplo de integración del suministro y el retorno en la industria de bebidas. Una especificación más útil indica la carga térmica real del circuito en lugar de basarse en la placa de datos de la bomba.
CIP de un solo uso y con recuperación: siga el recorrido del líquido
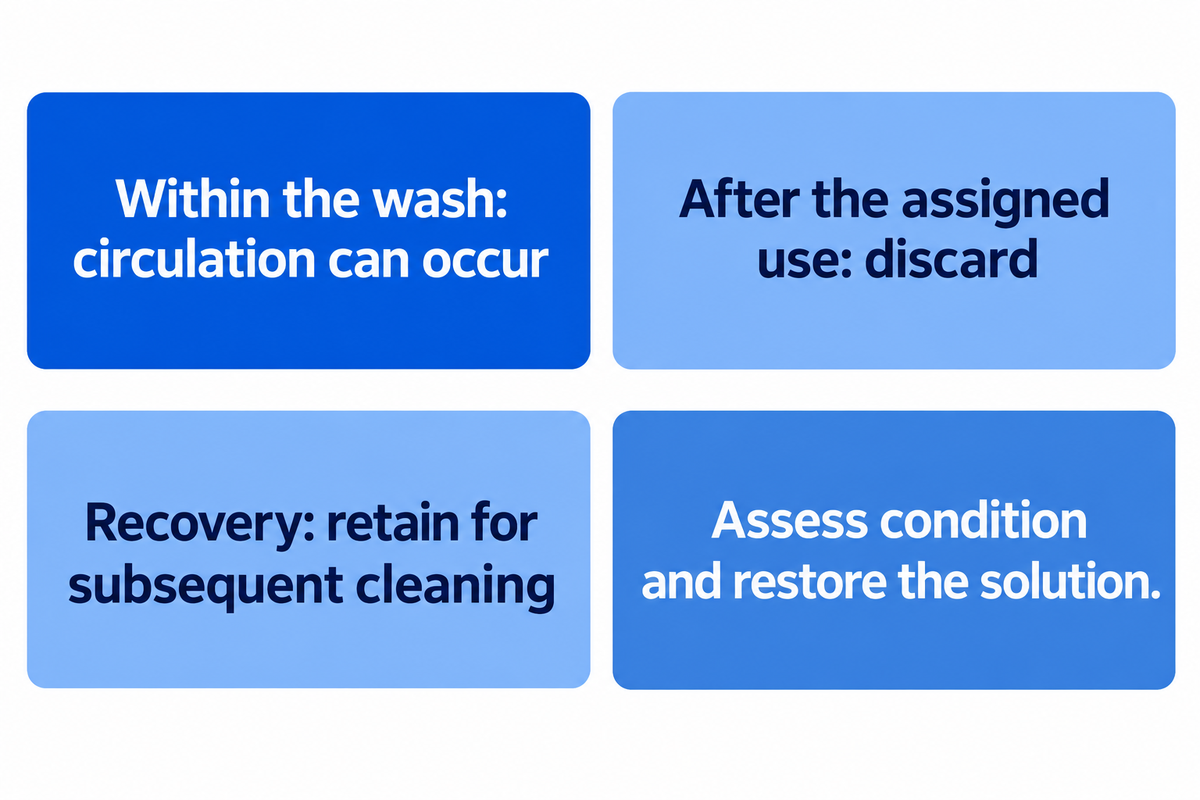
Los sistemas de un solo uso y los de recuperación manejan de manera distinta los líquidos de limpieza. En los sistemas de un solo uso, el líquido se desecha después de utilizarlo; en los de recuperación, se conserva para usarlo más adelante, en una limpieza posterior. La circulación del líquido dentro del ciclo es un aspecto distinto. Es posible hacer circular un líquido durante un lavado y desecharlo al finalizarlo.
¿En qué se diferencian los sistemas CIP de un solo uso y los de recuperación?
La descripción más clara de la operación del sistema especifica la ruta del líquido y el límite temporal. El líquido de paso único (o sin recirculación) atraviesa un equipo y luego se retira del sistema. El líquido recirculado pasa por el mismo equipo y vuelve al sistema para iniciar el proceso de nuevo. El líquido recuperado se guarda para utilizarlo más adelante. Los proveedores pueden emplear términos distintos para describir los sistemas, por lo que estas tres descripciones brindan la información más clara sobre la operación propuesta.
En el artículo técnico de Bowser, un tanque de recirculación se clasifica como componente de un sistema de un solo uso cuando se distingue del almacenamiento para ciclos de limpieza posteriores. La recuperación también exige gestionar el líquido: clasificar el retorno, elegir el tanque, evaluar su estado y acondicionarlo para el siguiente ciclo de limpieza.
Desechar después del uso asignado
Preparar una solución fresca simplifica el control del inventario entre ciclos. El consumo de agua y productos químicos, así como la descarga, siguen dependiendo del programa de limpieza real.
Conservar para limpiezas posteriores
El almacenamiento permite conservar el líquido útil, el calor residual y los productos químicos. La selección del retorno, el estado de la solución, el agua de reposición y la limpieza del tanque pasan a formar parte del plan de operación.
Los límites de recuperación también dependen de los productos y de sus riesgos de contaminación. La guía de la FDA sobre alérgenos de productos del mar señala que las soluciones de limpieza reutilizadas pueden volver a contaminar las superficies. Sus recomendaciones se refieren a una situación de procesamiento específica, pero la pregunta de fondo es útil cuando distintos productos comparten un sistema de limpieza: ¿qué retornos son adecuados para la siguiente función asignada?
En un estudio de 2022 sobre la reutilización de agentes de limpieza, Fan, Kim y Heldman observaron cambios en el álcali activo y la eficacia de la limpieza durante sus estudios de laboratorio y piloto. Sus resultados también sugieren evaluar las soluciones cáusticas de retorno. Los límites de reutilización también se aplican a la combinación de producto, composición química y proceso demostrada.
Ciclos CIP: qué cambia entre las etapas
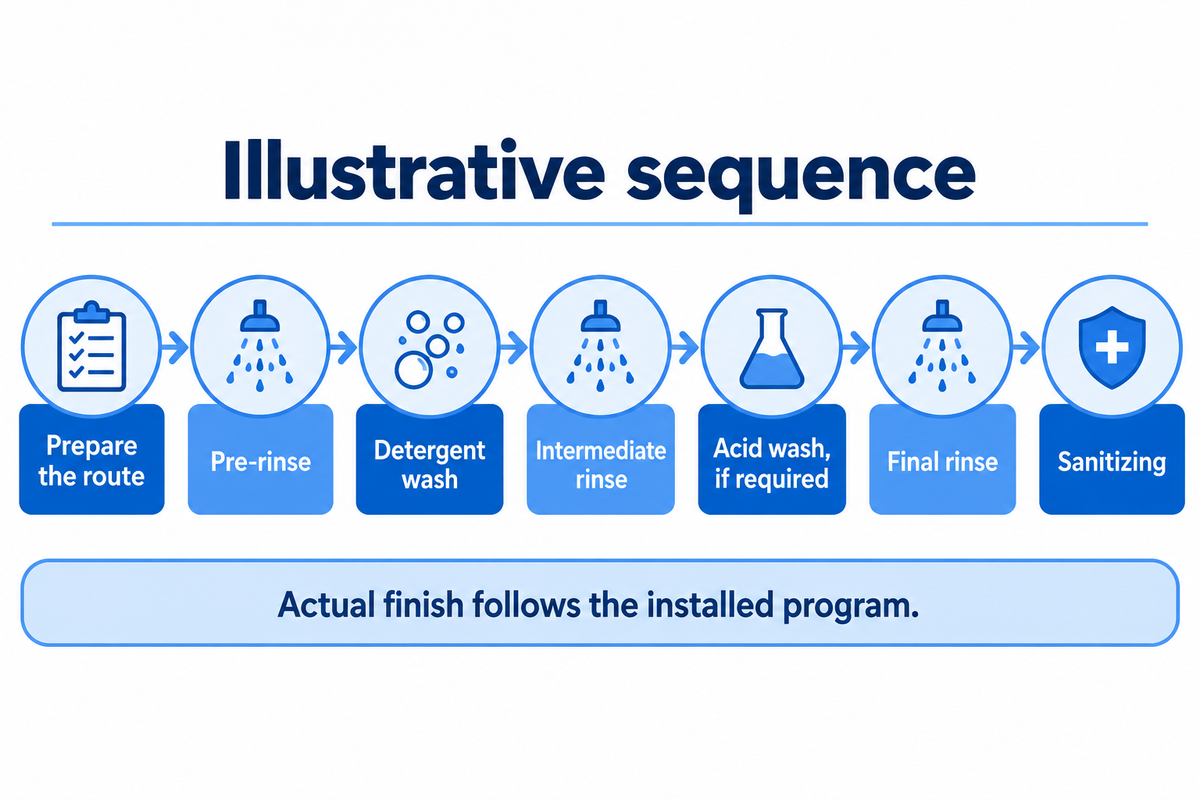
El proceso de limpieza CIP modifica más que el líquido del tanque de suministro. Cada fase tiene un propósito, una ruta y una condición para avanzar. El enjuague previo elimina los residuos sueltos; el lavado con detergente actúa sobre la suciedad adherida; y los enjuagues posteriores eliminan la suciedad desprendida y los productos químicos de limpieza. Si se incluye, la sanitización cumple una función independiente de control microbiano.
- Defina la ruta. Identifique los equipos, su estado disponible, el programa de limpieza seleccionado y el destino de retorno.
- Elimine y lave la suciedad o los residuos adheridos. Aplique las fases de enjuague y lavado adecuadas, incluido un lavado cáustico u otra composición química seleccionada para esa función.
- Complete la etapa final asignada. Realice las acciones especificadas de enjuague, sanitización, drenaje o secado; después, evalúe el ciclo y las verificaciones asociadas.
Los diagramas publicados por distintas fuentes suelen combinar o separar estas funciones de diferentes maneras. OSU presenta un ejemplo de ciclo diseñado a la medida, mientras que UF muestra una secuencia más sencilla de enjuague, limpieza, enjuague y sanitización. La variación en la cantidad de etapas refleja los límites didácticos y la función de cada aplicación. Un diagrama CIP típico sirve para comprender la secuencia, pero el programa instalado define las transiciones reales.
Para determinar la duración de las distintas etapas de limpieza, primero hay que definir un punto de inicio. Bowser describe el tiempo de contacto como el período durante el cual se mantienen las condiciones requeridas. Calentar una ruta de suministro larga, llenar el circuito y alcanzar la concentración requerida pueden ocurrir antes del tiempo de contacto. Distinguir el tiempo de preparación del tiempo de limpieza en condiciones adecuadas ayuda a comparar la duración en función de la producción.
¿Cuáles son los 7 pasos del proceso de limpieza en sitio (CIP)?
Una secuencia ilustrativa de siete pasos comprende preparar la ruta, enjuagar previamente, lavar con detergente, enjuagar de forma intermedia, lavar con ácido (si es necesario), enjuagar por última vez y sanitizar. Las fases y acciones posteriores dependen del equipo, la suciedad y las instrucciones de sanitización, según lo establecido en el programa instalado.
Los programas pueden seguir una secuencia CIP típica en la que la preparación del líquido se separa del calentamiento. Algunos incluyen un enjuague posterior a la sanitización y secado, combinan operaciones de enjuague o presentan otras variaciones. Una receta útil describe el propósito, el destino del líquido y la condición de finalización de cada fase.
Los productos químicos utilizados en CIP también pueden influir en el resultado. Por ejemplo, una solución sanitizante con ácido peracético se utiliza según las instrucciones de su etiqueta y el programa de limpieza de la planta. Ese programa también debe incluir el enjuague final, el drenaje y las condiciones de retención.
Controles CIP manuales, semiautomáticos y automáticos
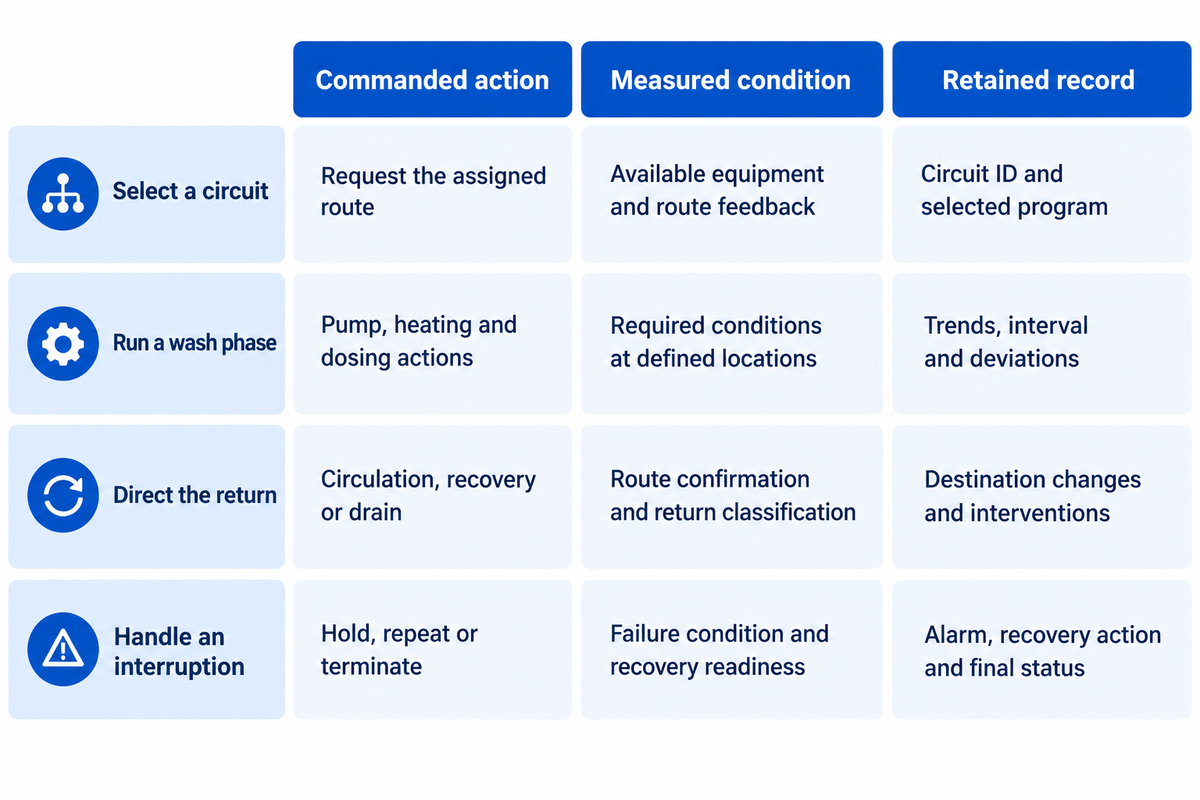
La automatización especifica quién realiza cada función, cómo la realiza y cómo responde el sistema a las condiciones. En una operación totalmente manual, los operadores pueden utilizar instrumentos y documentos. Una operación semiautomática combina tareas del operador con fases programadas; una secuencia totalmente automática puede coordinar la dosificación, el direccionamiento y el registro.
¿Qué cambia cuando se automatiza un sistema CIP?
La automatización CIP sustituye las acciones del operador por un programa, retroalimentación y registro de eventos. El programa define cómo responde el sistema ante las interrupciones y las transiciones entre fases. Comparar los programas permite conocer las funciones que realizará un paquete de control específico durante la limpieza automatizada.
Las entrevistas de Food Engineering de 2023 explican la comunicación entre el sistema de limpieza y los equipos de proceso, por ejemplo, el estado de disponibilidad de los equipos y el funcionamiento de las válvulas y los agitadores. Estos detalles son importantes cuando los equipos los suministra un tercero. Para avanzar a la siguiente fase, un controlador debe transmitir al otro la información necesaria.
| Función operativa | Acción ordenada | Condición medida | Registro conservado |
|---|---|---|---|
| Seleccionar un circuito | Solicitar la ruta asignada. | Equipos disponibles y retroalimentación de la ruta correspondiente. | Identificación del circuito, programa seleccionado y confirmación. |
| Ejecutar una fase de lavado | Iniciar las acciones configuradas de bombeo, calentamiento y dosificación. | Condiciones de operación requeridas en ubicaciones definidas. | Tendencias reales, intervalo en condiciones adecuadas y desviaciones. |
| Direccionar el retorno | Seleccionar circulación, recuperación o drenaje. | Confirmación de la ruta correspondiente y clasificación del retorno. | Cambios de destino e intervenciones del operador. |
| Gestionar una interrupción | Retener, repetir o finalizar según el procedimiento. | Condición de falla y disponibilidad para la acción de recuperación autorizada. | Alarma, interrupción, acción de recuperación y estado final. |
Esta tabla es un método de comparación para compradores. Cada columna responde una pregunta distinta sobre la ejecución. La planta relaciona la operación con las verificaciones pertinentes de eficacia de limpieza y las decisiones de liberación del equipo.
Entre los beneficios de la automatización CIP se encuentran la repetibilidad de las actividades y una menor exposición habitual a los productos químicos; aun así, los operadores necesitan un programa de limpieza adecuado. La propuesta de automatización resulta más útil cuando especifica qué acciones seguirán a cargo del operador y cómo responderá el sistema ante una falla eléctrica o de señal.
Por qué los circuitos de lácteos, bebidas y salsas necesitan recetas distintas
Los agentes de limpieza y las condiciones de operación dependen de la suciedad y de las superficies y los equipos que se limpian. Los azúcares, las grasas, las proteínas y los depósitos minerales reaccionan de manera distinta al agua y a los detergentes. El calentamiento o secado durante la producción puede afectar la adherencia de los residuos a las superficies. Un mismo skid puede requerir varios programas de limpieza.
En las plantas de lácteos, los residuos de proteínas, grasas y minerales de los productos lácteos pueden quedar adheridos en una línea de procesamiento de leche. Los depósitos sometidos a tratamiento térmico pueden diferir de los residuos frescos. Una línea para preparar salsas de tomate y chile puede retener distintos tipos de residuos viscosos, aceites y partículas. El procesamiento y los ingredientes determinan la naturaleza de los residuos mejor que la clasificación de la industria.
Las instrucciones de UF para la limpieza de equipos indican que los agentes de limpieza alcalinos pueden eliminar residuos de proteínas y grasas, mientras que los limpiadores ácidos pueden tratar los depósitos de incrustaciones minerales. El hidróxido de sodio es un limpiador alcalino, y los productos de limpieza utilizados en el procesamiento de alimentos pueden formularse con agentes humectantes, secuestrantes o enzimas según la suciedad y la calidad del agua.
Por lo general, la compatibilidad de los materiales se evalúa en toda la superficie de contacto de la pieza, incluidos sellos, revestimientos, elastómeros y otros componentes no metálicos. La especificación del sistema de limpieza relaciona la composición química requerida con los materiales y las instrucciones de operación del fabricante del equipo. Los productos cáusticos más agresivos pueden generar problemas de compatibilidad sin mejorar el nivel de limpieza deseado.
¿Qué es un agente de limpieza CIP?
Un agente de limpieza CIP es una formulación química para eliminar la suciedad o los residuos adheridos de un equipo. Puede contener ingredientes que humectan, disuelven, emulsionan, dispersan o eliminan los residuos de otra manera, o que controlan los minerales del agua. La elección del agente de limpieza depende del tipo de suciedad, el material de la superficie que se va a limpiar, la calidad del agua utilizada y las condiciones de operación del equipo.
Los mecanismos de limpieza pueden variar según el tipo de depósito (proteína o mineral) y la formulación del limpiador (los detergentes comerciales pueden contener varios ingredientes activos para esa tarea). Un proveedor de productos químicos y el equipo de la planta pueden elegir el agente adecuado según el circuito real y el nivel de limpieza deseado.
En las operaciones con alimentos y lácteos, la higiene depende tanto de una limpieza adecuada como del programa de control microbiano asignado. Eliminar la suciedad deja la superficie lista para el agente sanitizante correspondiente; el procedimiento de sanitización también requiere un tiempo de contacto y condiciones adecuados. La eliminación de alérgenos también plantea la necesidad de controlar los residuos. Por eso, un programa de limpieza eficaz empieza por considerar el producto y los equipos reales.
Qué debe incluir un registro útil de ciclo CIP
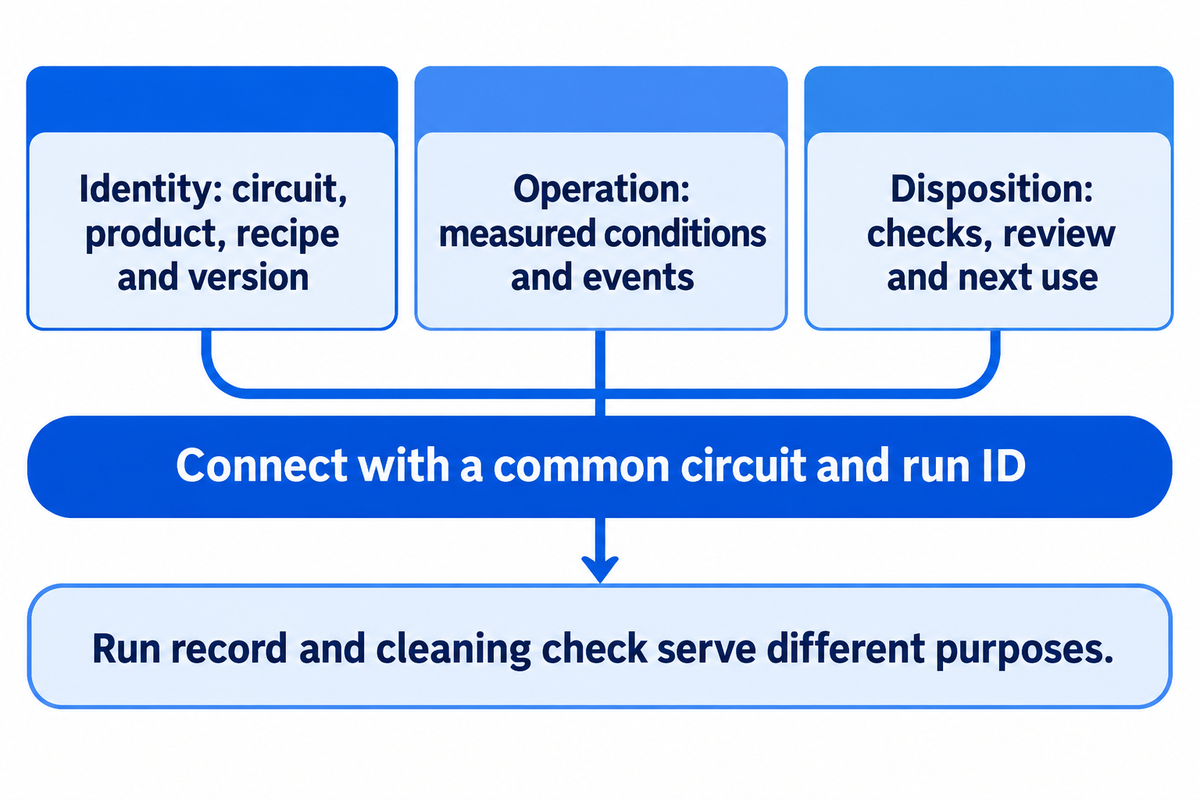
Un registro de ciclo útil para la planta permite reconstruir qué se limpió, qué programa se ejecutó, qué condiciones se cumplieron y cómo se gestionaron las excepciones. También relaciona el programa con las verificaciones de limpieza especificadas y el estado final de los equipos. El formato del registro se ajusta al plan de inocuidad alimentaria, las responsabilidades y los requisitos de la planta.
Un registro útil consta de tres partes relacionadas. La parte de identificación indica el circuito, los equipos, el producto, la receta, su versión y las marcas de tiempo. La parte operativa recoge las condiciones medidas y los eventos que describen cada fase. La parte de disposición relaciona los resultados de las verificaciones de limpieza, su revisión y la decisión sobre el siguiente uso de los equipos.
Food Engineering describe un caso en una planta de sopas donde un operador confirmó que había terminado una producción antes de que comenzara la limpieza CIP automatizada. Las alarmas señalaron desviaciones y la planta conservó los registros de limpieza. El caso ilustra la relación entre el estado del proceso, las acciones del operador y un registro documentado y trazable de la limpieza.
La interpretación de los instrumentos debe formar parte del diseño de los registros. La concentración puede medirse con un sensor de conductividad, que también permite diferenciar líquidos. Una nota técnica de Endress+Hauser describe la relación de calibración específica para cada producto químico y la compensación de temperatura. Durante la medición, la conductividad de una solución determinada varía con la temperatura. Para distinguir un cambio en la solución de un cambio en las condiciones de medición, el registro conserva la medición junto con el contexto de calibración pertinente.
Los registros de una operación y los de una verificación de limpieza cumplen funciones distintas. El registro de una operación documenta la finalización de una etapa del proceso; una inspección o un resultado analítico permite determinar el resultado de una etapa de limpieza. Ambos se vinculan mediante un identificador común de circuito y operación, por lo que permanecen asociados. Cuando se requiere verificar el agua de enjuague, el resultado del enjuague final también se asocia con el mismo identificador de circuito y operación. Se deben especificar las evidencias requeridas, los criterios de aceptación y la persona responsable de revisarlos.
Durante la puesta en marcha del sistema, defina quién se responsabiliza de los cambios en las recetas, el mantenimiento de los instrumentos, la revisión de las alarmas y el acceso al almacenamiento. Cada registro de interrupción vincula la alarma correspondiente con la respuesta del operador y la fase repetida. Estos registros presentan una secuencia de eventos que ayuda a determinar cómo deben manejarse los equipos antes de la siguiente producción.
Compare la recuperación con el mismo límite de recursos
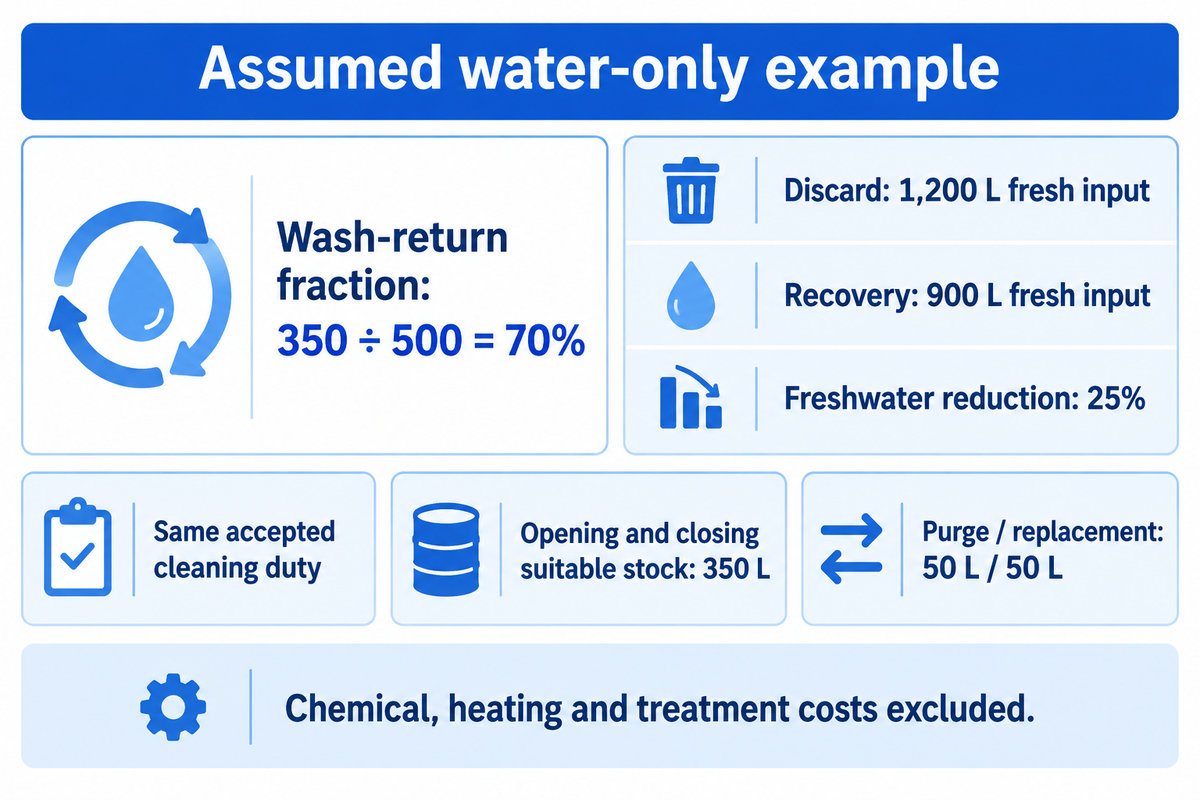
El porcentaje de recuperación del líquido de lavado y el porcentaje de ahorro de agua dulce aportan información distinta. El primero permite determinar cuánto líquido de lavado se recupera en un tanque. El segundo sirve para comparar cuánta agua dulce se utiliza para realizar un servicio específico dentro de un límite operativo definido. La comparación es válida cuando la carga de limpieza y el criterio de finalización aceptado son iguales, se contabiliza el inventario de líquido y se incluye el agua necesaria para restituir la solución recuperada.
La guía sobre el uso del agua de OSU recomienda llevar un registro de las entradas y salidas de agua. Aplique este concepto a la configuración de limpieza propuesta antes de agregar los servicios auxiliares de la planta u otros procesos. El inventario inicial y final de los tanques es importante porque consumir líquido almacenado puede reducir temporalmente las compras de agua dulce y dar la impresión de que hubo un ahorro.
Ejemplo supuesto solo con agua: Ambas alternativas completan la misma carga de limpieza aceptada. Cada una utiliza una carga de lavado de 500 L y 700 L de agua de enjuague. La alternativa de recuperación comienza y termina con 350 L de inventario reutilizable adecuado, en condiciones químicas equivalentes. La purga adicional de 50 L y la reposición de 50 L incluyen toda el agua de restauración supuesta en este ejemplo. El consumo de productos químicos, el calentamiento y los costos de tratamiento quedan fuera del alcance de este ejemplo.
| Categoría de contabilización del agua | Desechar después del uso | Recuperar el líquido de lavado seleccionado |
|---|---|---|
| Inventario reutilizable inicial | 0 L | 350 L |
| Carga de lavado | 500 L de agua dulce | 350 L de inventario + 150 L de agua dulce |
| Entrada de agua dulce para el enjuague | 700 L | 700 L |
| Purga adicional / reposición | 0 L / 0 L | 50 L / 50 L |
| Inventario reutilizable final | 0 L | 350 L |
| Entrada total de agua dulce | 1,200 L | 900 L |
| Descarga total | 1,200 L | 900 L |
| Líquido de lavado retenido antes de la purga adicional | 0 L | 350 L |
| Proporción de líquido de lavado recuperado | 0% | 350 / 500 = 70% |
| Reducción de agua dulce respecto de la alternativa de descarte | Referencia | (1,200 − 900) / 1,200 = 25% |
En la alternativa de recuperación, 350 L de la carga de lavado de 500 L vuelven al inventario antes de la purga adicional. La proporción de líquido de lavado recuperado es 350 ÷ 500 = 70%. La entrada de agua dulce es 150 + 700 + 50 = 900 L, frente a 1,200 L en la alternativa de descarte después del uso. La reducción de agua dulce es (1,200 − 900) ÷ 1,200 = 25%.
El inventario también cuadra: 350 L de inventario inicial + 900 L de entrada de agua dulce = 350 L de inventario final + 900 L de descarga. La descarga de la alternativa de recuperación incluye 150 L de líquido de lavado, 700 L de enjuague y la purga adicional de 50 L.
Mantenga visible el denominador
En este ejemplo, una recuperación del 70% del líquido de lavado permite reducir el consumo de agua dulce en un 25%. Al reemplazar los datos de entrada por volúmenes medidos en la planta y condiciones de la solución demostradas, el mismo registro permite hacer una comparación útil.
Luego, el área de finanzas puede agregar el reposición de productos químicos, la energía de los servicios auxiliares, el tratamiento de efluentes y el mantenimiento, cada uno según sus propios datos medidos. Producción también necesita conocer el tiempo total para que los equipos vuelvan a estar disponibles. Un calentamiento más prolongado, una ruta de retorno limitada o una revisión demorada pueden modificar ese tiempo, aunque el intervalo de lavado programado no cambie.
De la guía a un proyecto CIP
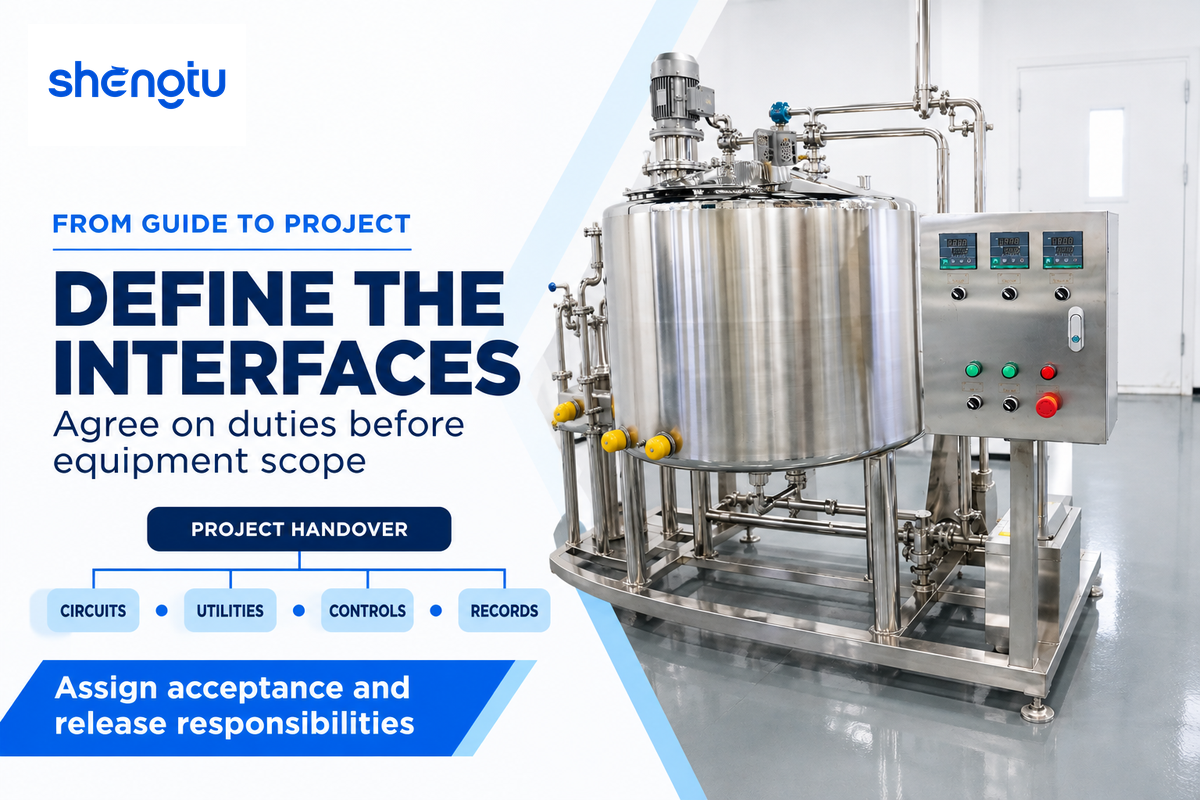
Un proyecto CIP se concreta cuando la planta y los proveedores acuerdan las cargas de limpieza y las interfaces. Los datos iniciales del proyecto son el producto, la suciedad o los residuos adheridos, los circuitos de los equipos, el programa de limpieza, los servicios auxiliares disponibles, las restricciones de recuperación y los registros operativos requeridos. Estos datos especifican la configuración del sistema y definen la línea real.
Para identificar posibles cuellos de botella, revise en orden la disponibilidad de los equipos, la disponibilidad de suministro y retorno, la capacidad de calentamiento durante el programa compartido, las condiciones de transición entre etapas y la revisión antes de liberar los equipos para producción. Las entrevistas de expertos de Food Engineering ofrecen buenos ejemplos de integración, como la capacidad de la caldera y la comunicación entre los equipos conectados. La disponibilidad de toda la ruta determina el ritmo del proceso.
Para las interfaces de UHT y llenado aséptico, asigne cargas de limpieza y esterilización por separado como parte del diseño del proceso, y mantenga clara la distribución de los equipos y la evidencia necesaria para el siguiente uso en los límites entre proveedores.
En la entrega, el paquete útil incluye diagramas de circuitos, listas de recetas y rutas, ubicaciones de los instrumentos de control del proceso, comportamiento ante interrupciones, registros conservados y verificaciones de aceptación. Ingeniería es responsable de la interfaz instalada; operaciones necesita un procedimiento para ejecutarla, y calidad define las verificaciones y quién autoriza la liberación. Finanzas puede comparar el consumo de recursos cuando las demás áreas integran esta información.
Las configuraciones de sistemas de limpieza CIP de SHENGTU sirven como punto de partida para desarrollar soluciones. Comparta los requisitos de producción y de los circuitos con el equipo de proyectos de SHENGTU para acordar el alcance del suministro y la integración.
Consulte sobre su circuito CIP
Preguntas frecuentes
¿El enjuague sanitizante es el último paso de todos los ciclos CIP?
El programa de limpieza y las instrucciones de sanitización determinan las acciones finales.
Algunos programas incluyen un enjuague posterior; otros contemplan una aplicación sanitizante permitida sin enjuague. La disposición depende de los productos químicos especificados, la calidad del agua y las condiciones en que se mantiene el equipo. El drenaje y la protección antes de la producción también forman parte de esta etapa final. Siga el procedimiento aprobado y la etiqueta del producto químico para el uso previsto; luego, complete las verificaciones de limpieza asignadas a ese circuito. Un diagrama genérico de secuencia explica el proceso, pero no es una instrucción operativa para la planta.
¿Qué significan CIP y SIP?
CIP significa limpieza en sitio; SIP generalmente significa esterilización en sitio.
El sistema CIP elimina la suciedad o los residuos adheridos a las superficies de proceso incluidas mediante el método de limpieza asignado. La esterilización tiene un objetivo distinto de control microbiano y requiere una disposición de los equipos y un proceso demostrado que sean adecuados para ese objetivo. La sanitización también es distinta de la esterilización. En un proyecto aséptico, defina por separado las cargas de limpieza y esterilización, incluidas las superficies, los instrumentos, la secuencia y la evidencia de aceptación pertinentes. Delimitar claramente las responsabilidades ayuda al proveedor de equipos de proceso y al proveedor del sistema de limpieza a cumplir sus respectivas funciones.
¿Cuál es el mejor sistema de limpieza CIP?
El sistema más adecuado es el que cumple la carga de limpieza definida en las condiciones reales de la planta.
Antes de elegir la cantidad de tanques o las funciones de control, compare los residuos de los productos, los circuitos, la frecuencia de limpieza, los servicios auxiliares y las restricciones de recuperación. Incluya las tareas y los registros que necesita su equipo. Una configuración compacta de un solo uso puede ser adecuada para una carga, mientras que una configuración de recuperación puede convenir para otra. La comparación también debe incluir las interfaces con los equipos de proceso existentes, el manejo de los ciclos interrumpidos y la evidencia requerida para la siguiente producción.
¿Cuándo se usan etapas CIP opcionales, como el lavado ácido o el soplado de aire?
Las etapas opcionales responden a una necesidad definida de eliminar suciedad o retirar líquido.
Una etapa ácida puede ayudar a eliminar depósitos minerales. El soplado de aire o el secado dependen de los requisitos de los equipos y del proceso. Su uso depende de la compatibilidad, el programa de limpieza y las instrucciones aplicables.
¿Se puede actualizar un sistema CIP existente sin reemplazar todo el módulo?
Una actualización puede ser viable si los equipos existentes admiten la carga modificada.
Comience por identificar la función que falta: medición, control de rutas, gestión de recetas, manejo de excepciones o conservación de registros. Agregar un registrador es un proyecto distinto de aumentar la capacidad de limpieza simultánea. Una mayor capacidad puede modificar la carga de las bombas, la demanda de calentamiento, el manejo del retorno, el almacenamiento y el drenaje. Revise el estado de la instalación, las ubicaciones de los instrumentos, las entradas y salidas de control disponibles, las comunicaciones y el acceso al software. El proyecto también requiere demostrar la función modificada, los respaldos y el acceso para mantenimiento. Luego, el equipo responsable de la planta revisa el procedimiento de limpieza afectado y la evidencia de aceptación antes de poner en servicio la configuración revisada.
Referencias y fuentes
- Oklahoma State University Extension, ¿Qué es la limpieza en sitio (CIP)?, Timothy J. Bowser, 2023.
- University of Florida IFAS, Elementos básicos de la limpieza y sanitización de equipos, Ronald H. Schmidt. Fuente sobre principios y terminología de limpieza.
- 3-A Sanitary Standards, Limpiabilidad de los equipos y el papel de las normas sanitarias 3-A.
- Sistemas CIP esenciales para una limpieza validable y rentable, Tim Bowser, 2007. Definiciones de configuración de sistemas.
- Food Engineering, Integre el sistema CIP en su proceso, Wayne Labs, 2023. Entrevistas originales del sector.
- Food Engineering, Actualización técnica: limpieza en sitio, Wayne Labs, 2008. Ejemplo histórico de implementación en una planta de sopas.
- Food Engineering, Actualización técnica: equipos de limpieza en sitio, Wayne Labs, 2010. Contexto de los componentes y el sistema de retorno.
- Oklahoma State University Extension, Reducción del uso de agua en el procesamiento de alimentos, Tim Bowser, 2016.
- Fan, Kim y Heldman, Influencia de la reutilización de agentes de limpieza en la eficacia de la limpieza, Journal of Food Engineering, 2022. Resumen original alojado por una universidad.
- Process Online, Eficiencia del proceso CIP: monitoreo y control en tiempo real, parte 2, Endress+Hauser Australia, 2017. Artículo sobre instrumentación escrito por un proveedor.
- FDA, Apéndice 10: Limpieza y sanitización para el control de alérgenos, 2019. Guía para el procesamiento de productos del mar; utilizada dentro del alcance indicado.