Póngase en contacto con Shengtu Bufan Company

Un congelador IQF de túnel congela piezas individuales de alimentos mientras pasan por una zona que les extrae calor. Para obtener resultados uniformes, no basta con el aire frío: el producto de entrada, la carga de la banda y las condiciones de transferencia de calor deben funcionar en conjunto. Una superficie firme puede ocultar un centro tibio, mientras que una pieza fría aún puede dañarse o quedar pegada a otra.
Actualizado en octubre de 2026
Un congelador IQF de túnel combina el transporte continuo del producto con la congelación rápida de piezas separadas. Evalúe la temperatura, la separación y los daños del producto a lo ancho de la banda y durante toda la producción. La temperatura del aire por sí sola no describe el alimento terminado.
Guía rápida del proceso
- Alcance: túneles transportadores continuos para piezas individuales de alimentos.
- Punto final del producto: una temperatura definida en el centro térmico, además de la calidad física requerida.
- Control de producción: cruce de la posición en la banda con la etapa de producción.
- Comparación energética: electricidad medida para el mismo límite del equipo y la misma producción.
Puntos clave
- IQF describe la congelación de piezas individuales; la fluidización describe un mecanismo de flujo de aire.
- La capacidad nominal del túnel cambia según las dimensiones del producto, la temperatura de entrada y la carga.
- Las observaciones repetidas ayudan a distinguir un patrón persistente de una excepción en una sola pieza.
- La carga térmica en kW y el consumo eléctrico en kWh responden preguntas distintas.
Los distintos equipos de una empresa tienen objetivos contrapuestos. Por ejemplo, al gerente de producción le interesa la capacidad de procesamiento, al equipo de calidad le importan las piezas intactas y el equipo financiero necesita una cifra de consumo energético para usar como referencia. Cualquiera de estos objetivos puede servir como punto de partida, siempre que se definan con claridad las condiciones del proceso que se evalúa.
¿Qué es un congelador IQF de túnel?
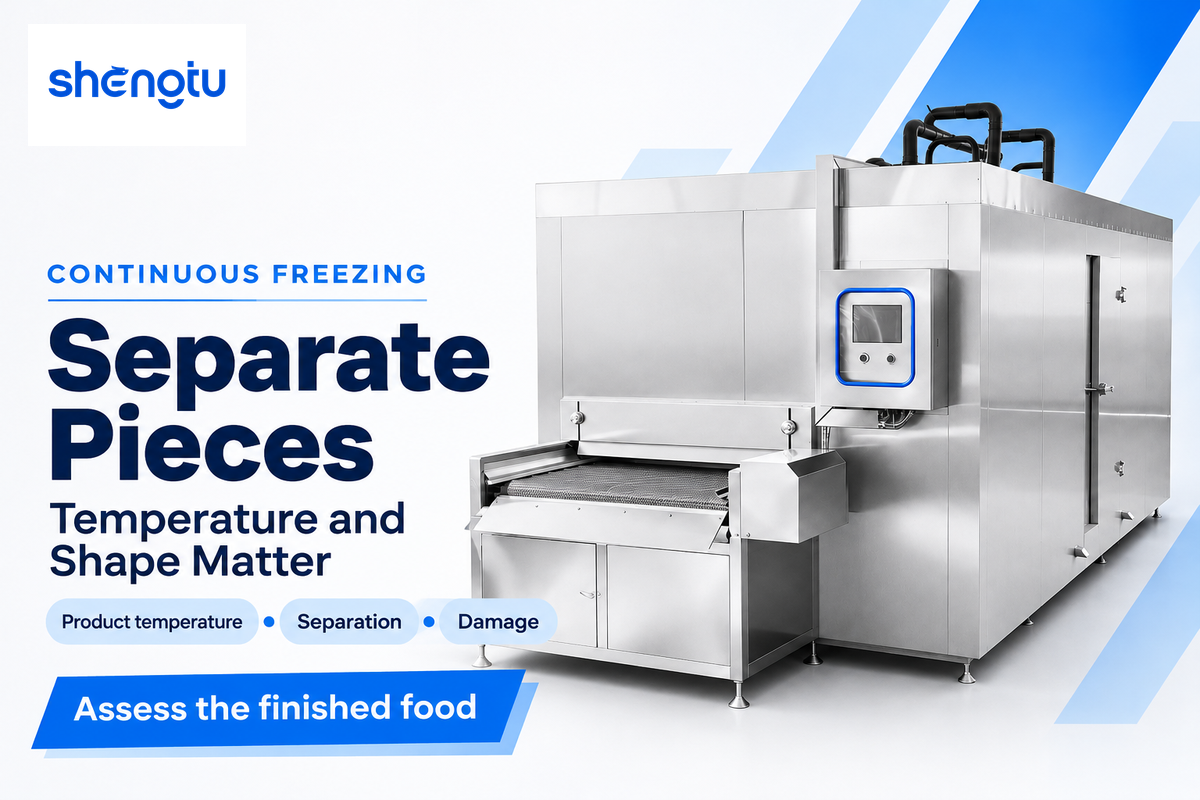
Un congelador IQF de túnel congela piezas individuales de alimentos en un proceso continuo dentro de una cámara aislada. IQF significa congelación rápida individual. Durante la congelación, las piezas pueden dañarse o pegarse entre sí. Lo ideal es que el producto se congele de manera uniforme hasta el centro.
¿Cómo funciona un congelador IQF de túnel?
Una banda transportadora desplaza las piezas de alimento por una zona donde se extrae el calor de cada una. En un sistema mecánico, el calor del producto se transfiere a un evaporador conectado al equipo de refrigeración. La velocidad de la banda determina el tiempo de exposición, mientras que el flujo de aire y la separación entre las piezas afectan la uniformidad de esa exposición. El manual de congelación de la FAO describe el transporte continuo de los productos en bandas transportadoras y los factores que afectan el tiempo de congelación.
Al congelarse, el agua cambia de estado y deja una fracción sin congelar, más concentrada. La congelación rápida puede limitar el crecimiento de cristales de hielo grandes; sin embargo, la manipulación previa a la congelación y el historial de temperatura del producto (es decir, la temperatura a la que se mantuvo y durante cuánto tiempo después de congelarse) afectan su textura. Por eso, la conservación de los alimentos empieza con una buena materia prima y no depende de que el congelador rápido corrija una mala calidad de entrada.
Considere una línea de llenado de bolsas con camarón congelado. Una alimentación fluida de piezas separadas a la pesadora puede lograr porciones uniformes. Sin embargo, las piezas fragmentadas o fusionadas pueden afectar considerablemente la uniformidad de las porciones. Defina el resultado físico junto con la temperatura final: la proporción de piezas pegadas, los daños visibles y la apariencia aprovechable. IQF no describe por sí mismo las expectativas sobre el producto.
Un producto a −18°C y un producto que se vierte sin dificultad describen atributos distintos; por lo tanto, registre ambas observaciones durante la producción, con el criterio de temperatura pertinente para el producto y su destino.
Siga el calor desde la superficie hasta el centro térmico
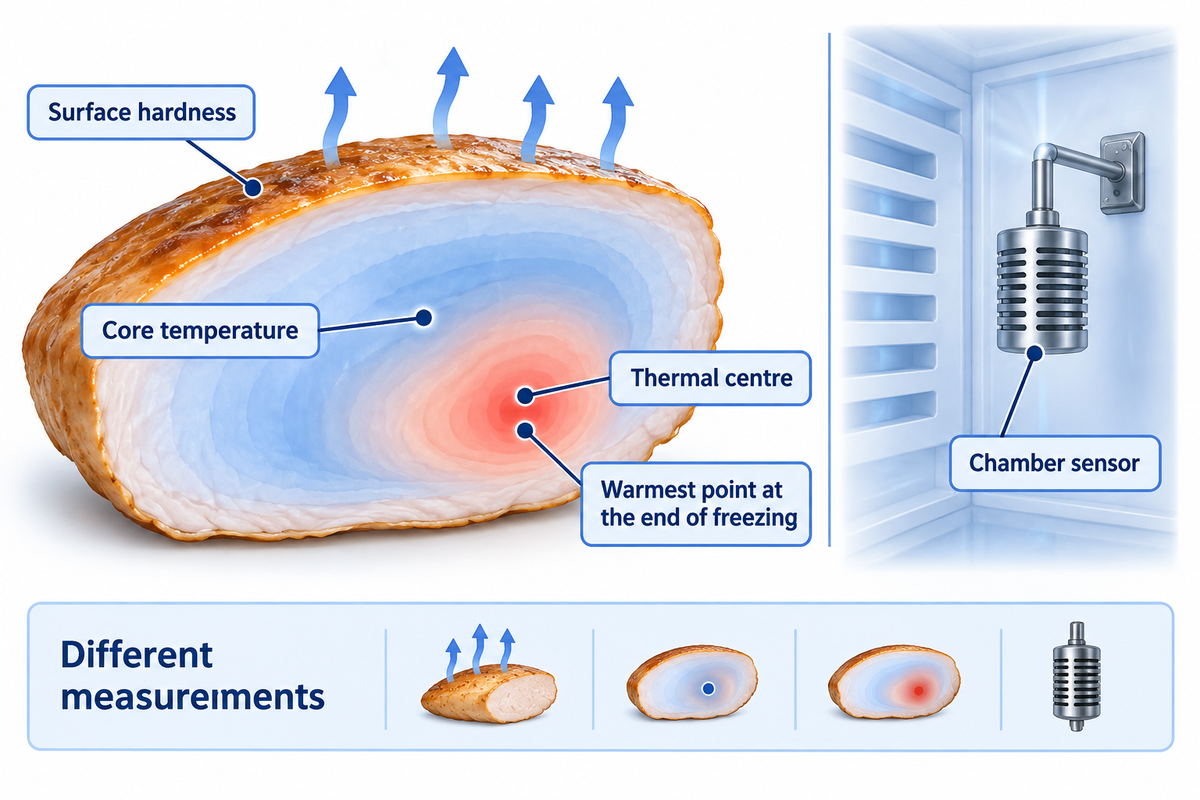
El calor sale de una pieza de alimento por su superficie antes de que termine de enfriarse el centro. El centro térmico es el punto más caliente al finalizar la congelación y puede no coincidir con el centro geométrico. En una pieza, la dureza de la superficie y la temperatura del centro describen aspectos distintos del proceso de congelación.
El Código de Codex para alimentos congelados rápidamente, secciones 2 y 4.3 describe el concepto de centro térmico y la finalización de la congelación a −18°C o menos, una vez alcanzado el equilibrio de temperatura. Codex es una guía internacional; las especificaciones aplicables al producto y los requisitos del destino deben incluirse en las instrucciones operativas.
“El punto dentro de una pieza de alimento que alcanza la temperatura más alta al finalizar un proceso de congelación rápida.”
El tamaño del alimento importa porque el calor debe atravesar el producto y salir por su superficie. La composición modifica la cantidad de calor que se extrae y el intervalo de temperatura en el que se congela el agua. El manual de congelación de la FAO, sección 1.2.2 enumera los factores y las hipótesis simplificadoras en que se basa la ecuación de Plank. Duplicar el grosor no aumenta universalmente el tiempo total de congelación por un factor de cuatro.
Ejemplo: un procesador cambia un producto en cubos de 10 mm a piezas de 20 mm y mantiene la misma velocidad de la banda. Las piezas más grandes pueden tener un recorrido interno más largo para la transferencia de calor, pero calcular las consecuencias no es tan sencillo como comparar ambas dimensiones. También influyen la temperatura, la composición y la transferencia de calor en la superficie. Medir solo el exterior puede pasar por alto una zona tibia. Antes de aceptar el ajuste de producción original, el equipo de calidad debe comparar el historial de tiempo y temperatura de las piezas más grandes. Si las piezas también quedan más húmedas durante el cambio, registre esa diferencia de preparación por separado, sin atribuir todo el cambio al tamaño.
Un estudio de revisión de 2021 de Fadiji y sus colegas analiza cómo influyen la geometría de los alimentos y las condiciones de frontera en los modelos de congelación. El modelado ayuda a explicar los patrones de temperatura. Medir el producto permite verificar si el proceso seleccionado alcanza el punto final.
Conclusión sobre la medición: −18°C en un sensor de la cámara y −18°C en el centro térmico son lecturas distintas. Use un método con incertidumbre conocida y mida en una ubicación específica de la pieza. Indique el tiempo transcurrido entre la descarga y la medición.
Túnel, lecho fluidizado y espiral describen cosas distintas
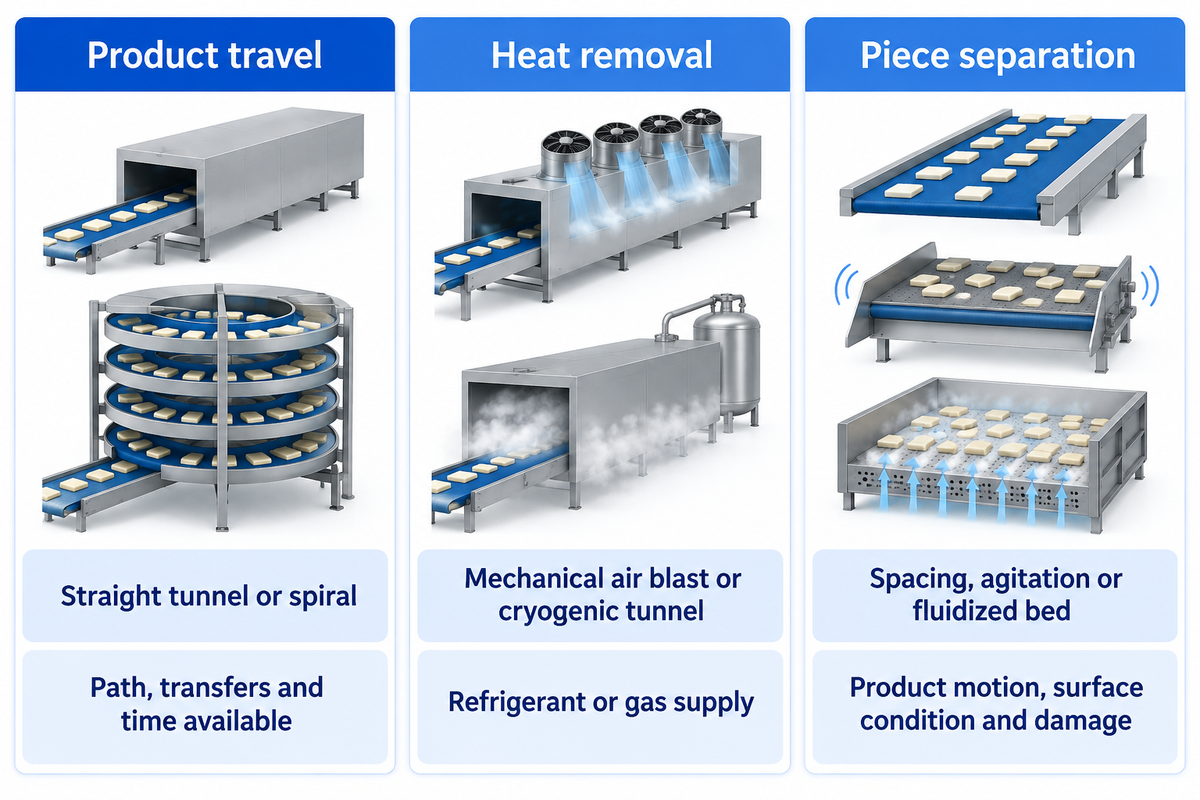
Túnel y espiral describen las formas en que se desplaza el producto, mientras que la fluidización describe la interacción del aire con el lecho de alimentos. IQF describe una congelación individual con las piezas separadas. Estas categorías se superponen. Un túnel recto puede usar refrigeración mecánica o congelación criogénica, y un congelador espiral también puede producir piezas congeladas individualmente si se manipulan y se separan de forma adecuada.
Esta distinción evita un error frecuente al clasificar las familias de equipos. Un congelador de cajas puede congelar alimentos empacados en un túnel sin producir piezas IQF sueltas. Los diseños históricos de túnel pueden tener bandejas en carros. Los sistemas de banda continua que se analizan aquí son un caso más específico.
| Pregunta | Ejemplo de denominación | Qué falta definir |
|---|---|---|
| ¿Cómo se desplaza el alimento? | Túnel recto o espiral | Recorrido, transferencias y tiempo disponible |
| ¿Cómo se extrae el calor? | Túnel de aire forzado mecánico o criogénico | Suministro de refrigerante o gas y configuración de transferencia de calor |
| ¿Cómo se separan las piezas? | Separación, agitación o lecho fluidizado | Movimiento del producto, estado de la superficie y daños |
El nitrógeno líquido es una opción criogénica. El amoníaco y los otros refrigerantes descritos pueden usarse en sistemas mecánicos. “Freón” es una denominación comercial imprecisa para las instrucciones del proyecto. Se puede solicitar información precisa sobre el refrigerante y las condiciones de operación.
Para consultar una selección más completa de familias, use la guía de equipos de congelación rápida. La guía de selección de congeladores de banda espiral aborda configuraciones en las que un recorrido largo de la banda y el espacio disponible en el piso limitan la decisión.
Límite de la comparación: Decir que un producto se puede procesar a 500 kg/h aporta poca información sobre otro producto si no se especifican la temperatura de entrada y el estado final. Compare los requisitos del proceso antes de concluir que un congelador espiral IQF y un túnel recto son intercambiables.
Adapte el proceso de congelación al estado del producto
El estado del producto determina el problema de separación antes de que la primera pieza entre en la zona fría. El agua libre puede formar puentes entre las piezas; los productos frágiles pueden romperse durante el transporte y las dimensiones mixtas pueden generar distintas temperaturas internas. Primero determine las limitaciones del producto de entrada y elija la observación que probablemente revele si no se preparó o manipuló correctamente.
En la columna técnica de Svetlana Plotean sobre fluidización, la coordinadora comercial de OctoFrost identifica el flujo de aire y las características del producto. El principio consiste en controlar el movimiento del producto; elevarlo más no siempre significa tratarlo con mayor suavidad, cualquiera que sea el alimento.
| Condición de entrada | Limitación oculta | Observación útil y responsable |
|---|---|---|
| Cubos de vegetales húmedos | El agua residual del lavado pega las piezas entre sí | Compare el drenaje y el patrón de piezas fusionadas; equipo de preparación |
| Piezas de fresa blandas | El movimiento del producto puede dañar el tejido | Registre juntas las piezas intactas y las rotas; equipo de calidad |
| Chícharos de distintos tamaños | Las dimensiones distintas modifican el comportamiento durante la congelación | Registre la distribución de tamaños junto con las lecturas del punto final; equipo de calidad |
| Filetes de pescado sin piel | La adherencia a la banda puede dañar la cara de contacto | Revise el desprendimiento y las marcas en la superficie; equipo de producción |
| Camarón u otros productos acuáticos | El agua superficial y el glaseado posterior complican las comparaciones de masa | Mantenga fija la etapa de pesaje; producción y finanzas |
| Porciones de pollo | El grosor variable oculta la zona que se enfría más lentamente | Relacione las dimensiones con la ubicación de la medición de temperatura; equipo de calidad |
| Papas a la francesa | Los grupos que entran juntos reducen las superficies expuestas | Observe cómo se distribuye la alimentación del producto antes de cambiar la zona fría; operador de línea |
| Piezas de panadería o pasta recubiertas de harina | La harina suelta dificulta el acceso para la limpieza | Revise dónde se acumulan los residuos y el acceso; equipos de higiene y mantenimiento |
| Piezas cocidas listas para el consumo | Las superficies de contacto después de la cocción pueden volver a introducir contaminación | Identifique los puntos de contacto posteriores a la etapa de control validada; equipo de inocuidad alimentaria |
En el análisis de congeladores de pescado de la FAO se describen las marcas de la banda de malla y la adherencia del pescado sin piel durante el procesamiento de productos del mar; en US 9644883B2 de GEA Refrigeration Canada Inc. se presenta otro ejemplo de control del flujo de aire. Otro ejemplo de control del flujo de aire aparece en US9644883B2 de GEA Refrigeration Canada Inc., concedida en 2017 con fecha de prioridad de 2012; su sistema de álabes ajustables aborda la distribución del flujo de aire y las expulsiones del lecho fluidizado. La patente se relaciona con la arquitectura descrita y no constituye una prueba de SHENGTU.
En IFSQN hay una publicación de un operador de pasta rellena que describe harina húmeda en un túnel de varias bandas. Algunas publicaciones señalan que facilitar el acceso a cada banda y reducir la cantidad de harina suelta antes de congelar ayudaría. Algunas observaciones relacionan la decisión con el estado del producto y el mantenimiento: una estructura de acero inoxidable no facilita la eliminación de suciedad en zonas inaccesibles.
Conclusión sobre la preparación: si una prueba cambia cubos de 10 mm por cubos de 20 mm y, al mismo tiempo, aumenta el agua superficial, la comparación incluye dos cambios. Regístrelos por separado para que el siguiente ajuste responda a la limitación pertinente.
Interprete la capacidad de congelación según las condiciones del producto
La capacidad de congelación es una tasa condicionada al estado del producto, no una característica permanente de la cámara. Una capacidad nominal útil relaciona el flujo de masa con las dimensiones, la temperatura, la carga y el estado final de congelación requerido. El sistema de refrigeración debe extraer el calor y la banda transportadora debe proporcionar suficiente exposición sin crear una capa inadecuada de producto.
La sección 4.1.1 del manual de la FAO sobre congeladores de pescado señala que la capacidad de un congelador de banda continua depende del producto y del tiempo de congelación. La potencia del motor o el ancho de la banda, por sí solos, no permiten establecer una capacidad significativa para un congelador de túnel usado en el procesamiento de alimentos.
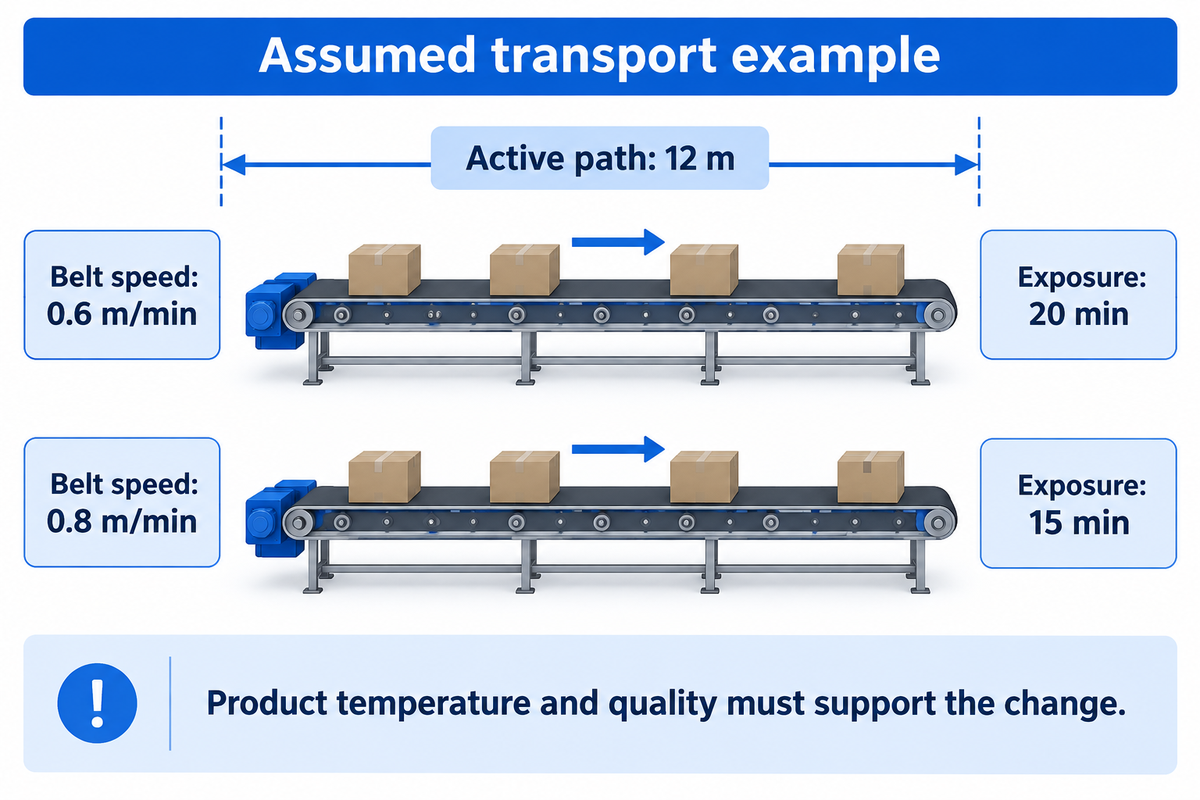
Ejemplo: suponga que el trayecto de congelación activo mide 12 m y que la velocidad de la banda es de 0.6 m/min. El tiempo de permanencia es 12/0.6 = 20 min. Al aumentar la velocidad a 0.8 m/min, la exposición baja a 15 min. Si la carga por metro no cambia, la banda transporta más masa por hora. Sin embargo, no queda claro si el producto termina de congelarse. Una temperatura de entrada más alta o una pieza más gruesa pueden consumir el margen de tiempo. El aumento de productividad solo cuenta cuando el producto terminado se descarga y sigue siendo aprovechable. La recirculación de piezas que aún no terminan de congelarse también puede alterar el equilibrio de la alimentación.
En un lecho fluidizado, la profundidad del lecho interactúa con el tamaño de las partículas y el flujo de aire. El consumo mínimo de kWh/kg y la capacidad máxima en kg/h son objetivos distintos. Ninguno de estos datos permite recomendar que se profundice o adelgace el lecho de producto.
Conclusión sobre la capacidad: en este ejemplo, cambiar un trayecto de 12 m de 0.6 a 0.8 m/min reduce la exposición en 5 min. Una banda más rápida es una propuesta para aumentar la capacidad hasta que los resultados concordantes de temperatura y calidad física del producto respalden el cambio.
Use un mapa de producción de túnel de 3 × 3
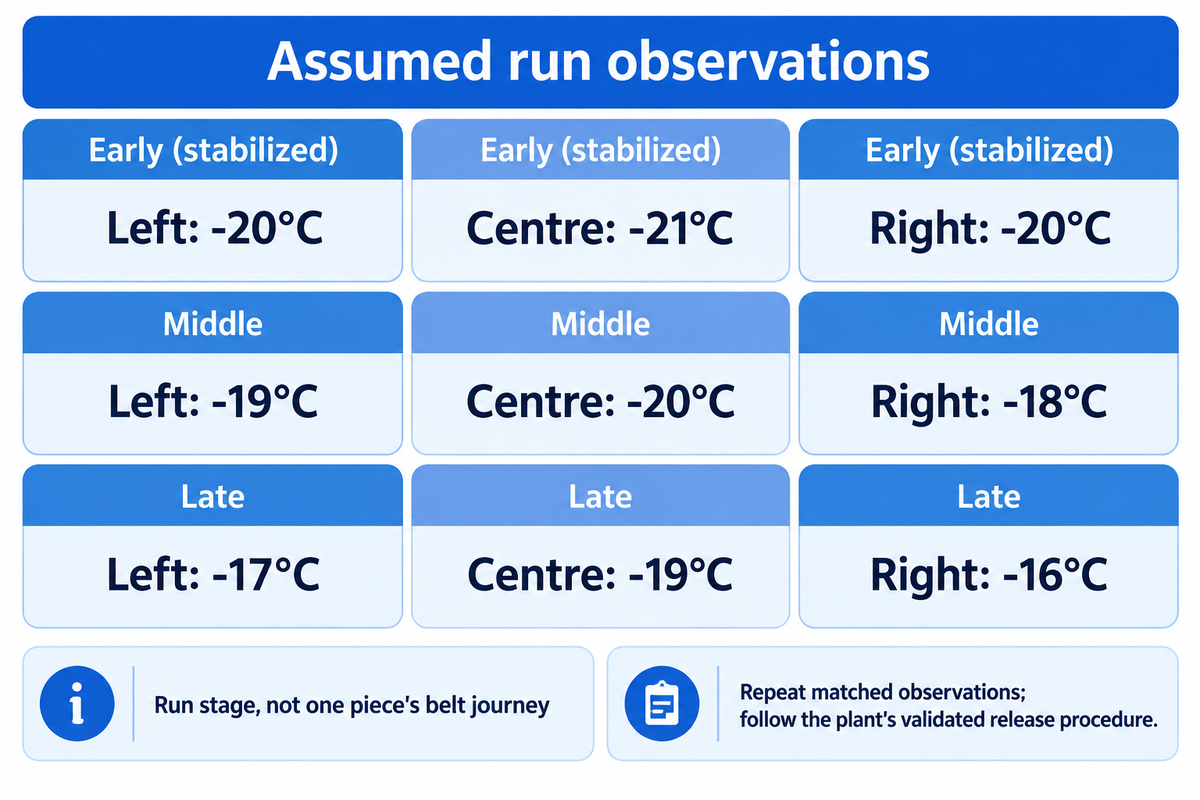
Un mapa de producción de túnel de 3 × 3 registra observaciones del producto a lo ancho de la banda y en etapas consecutivas de una producción. Sus nueve celdas organizan las comparaciones posteriores. Comparar piezas de entrada equivalentes y repetir las mediciones ayuda a revelar diferencias persistentes; un patrón de temperatura por sí solo no permite determinar si lo causaron el equipo, los cambios en la alimentación o las variaciones de medición.
Use las posiciones izquierda, centro y derecha en la descarga y crúcelas con las etapas temprana, media y tardía una vez estabilizada la producción. Defina izquierda y derecha mirando en la dirección del recorrido. Estas etapas describen la producción, no el recorrido de una sola pieza por la banda. Registre el tiempo transcurrido de producción y el tiempo desde el deshielo junto a cada conjunto de datos.
Los principios de modelado de procesos del NIST explican por qué importan la repetición y el orden de las mediciones. Una revisión secuencial de izquierda a derecha puede confundir la posición en la banda con los cambios que ocurren durante la medición. Registre el orden, use grupos de producto comparables e incluya observaciones repetidas. Organice la recopilación para reducir las demoras por manipulación y evitar que estas recaigan sistemáticamente en un solo carril.
| Etapa de producción | Posición en la banda | Temperatura registrada del producto | Observación de separación / daños |
|---|---|---|---|
| Temprana, estabilizada | Izquierda | −20°C | Piezas separadas; sin daños visibles |
| Temprana, estabilizada | Centro | −21°C | Piezas separadas; sin daños visibles |
| Temprana, estabilizada | Derecha | −20°C | Piezas separadas; sin daños visibles |
| Media | Izquierda | −19°C | Piezas separadas; sin daños visibles |
| Media | Centro | −20°C | Piezas separadas; sin daños visibles |
| Media | Derecha | −18°C | Se observaron pares de piezas pegadas |
| Tardía | Izquierda | −17°C | Se observaron piezas pegadas |
| Tardía | Centro | −19°C | Piezas separadas; sin daños visibles |
| Tardía | Derecha | −16°C | Se observaron piezas pegadas |
En este caso, está justificado repetir la comparación del carril derecho y examinar más a fondo el cambio en la etapa tardía. La tabla no indica que haya una obstrucción en el paso del aire ni confirma que la escarcha sea la causa. Primero, examine si las piezas medidas tienen dimensiones comparables, la temperatura de entrada, la distribución de la alimentación y el método de medición. Conserve cada lectura repetida y su variación en lugar de sustituirlas por un promedio.
Un seguimiento controlado modifica una sola variable definida y repite la comparación. Si el patrón persiste con alimentos comparables y mediciones confirmadas, resulta más útil examinar el equipo. Si el patrón desaparece al igualar el tamaño de entrada, es posible que un ajuste del congelador haya resuelto el problema equivocado. La liberación del producto se realiza conforme al procedimiento validado de muestreo y aceptación de la planta de procesamiento. La cobertura del muestreo se basa en los peligros y la variabilidad del producto.
- Defina el grupo de producto: registre el tamaño, la preparación y el estado de entrada junto con el identificador de producción.
- Recopile observaciones comparables: registre la posición, la etapa, la secuencia de medición y la demora por manipulación.
- Repita la observación de la diferencia sospechada: conserve los resultados individuales y compruebe la repetibilidad de la medición.
- Ponga a prueba una explicación específica: cambie un factor acordado y repita la comparación con condiciones equivalentes.
Conclusión sobre la observación: repita las observaciones o realice un monitoreo entre intervalos de observación cuando el proceso cambie rápidamente, en vez de depender de un único valor de −16°C. Nueve lecturas individuales no cuantifican la variabilidad de un lote.
Rastree las causas de los grumos y la congelación desigual
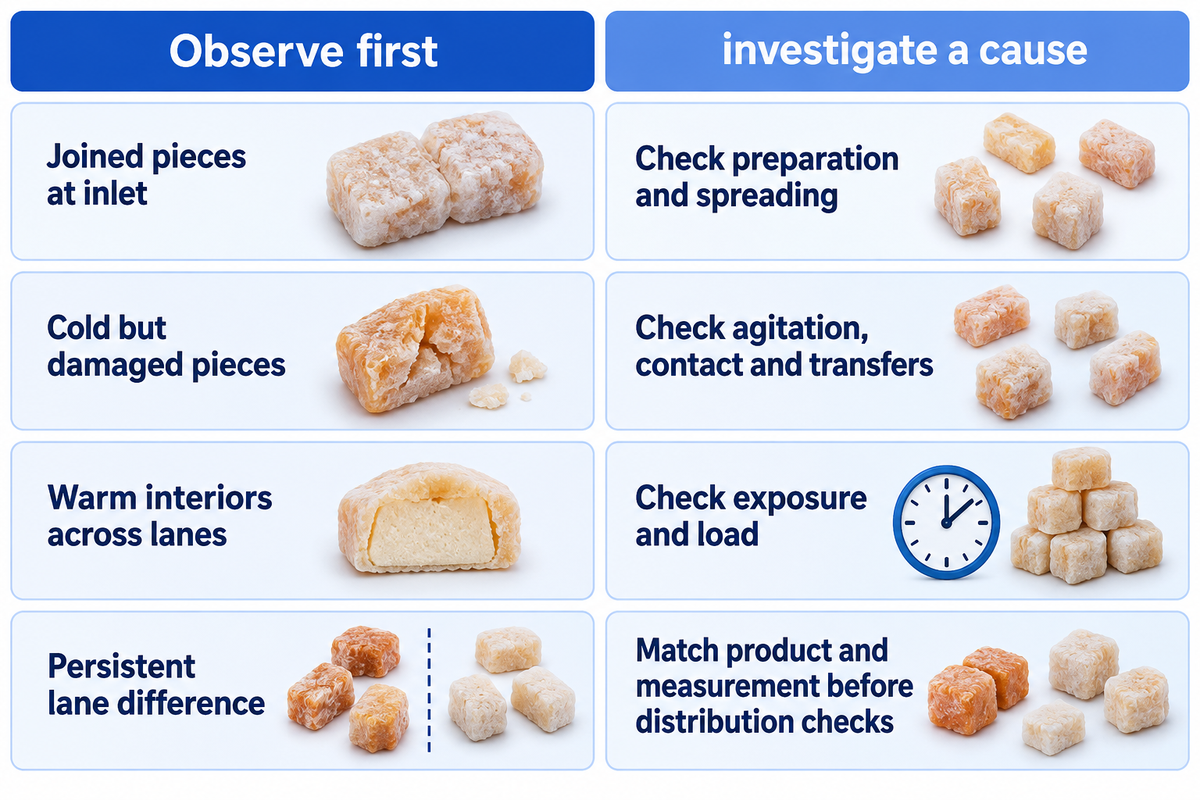
Las observaciones sobre los grumos y la congelación desigual son distintas porque la adherencia, la extracción interna de calor y los daños mecánicos pueden ocurrir de forma independiente. Empiece con el alimento de entrada e identifique dónde aparece el defecto por primera vez. Compare las condiciones del producto con el registro de producción antes de cambiar al mismo tiempo la velocidad de la banda, los ajustes de refrigeración o la circulación de aire.
¿Por qué mi congelador IQF de túnel no funciona como esperaba?
Un congelador IQF de túnel puede presentar problemas cuando la alimentación, el tiempo de exposición o las condiciones de transferencia de calor no se ajustan al producto. Revise si hay piezas pegadas, un centro térmico tibio, daños o una disminución de la producción. Estos problemas pueden dar lugar a otras comparaciones; enfriar el aire no resuelve todas las causas.
Si ya se observan piezas pegadas en la entrada, el problema apunta a la preparación o a la distribución del producto. Las piezas frías y dañadas orientan la atención hacia la agitación, el contacto con la banda y las transferencias. Los interiores tibios en todos los carriles plantean una cuestión más general sobre la exposición o la carga. Una diferencia constante entre carriles justifica revisar la distribución, una vez consideradas las diferencias del producto y las mediciones.
El informe del DOE/ORNL sobre la formación de escarcha describe la relación entre la escarcha, la caída de presión y la reducción de la transferencia de calor. Los porcentajes de energía de refrigeradores comerciales no son valores de referencia para túneles industriales. Hay motivos para investigar el comportamiento al final de la producción; por eso, un temporizador de deshielo universal no sería una solución.
En el artículo de Carmen Popescu sobre la formación de nieve, la coordinadora de marketing de OctoFrost analiza la comparación de la humedad del producto antes y después de congelarlo. La nieve en el serpentín también puede provenir de otras fuentes de humedad, por lo que no se puede atribuir automáticamente toda su masa a la pérdida de producto.
Si se forman grupos de producto en la alimentación de una línea de papas a la francesa, debe corregirlos antes de ajustar la velocidad del ventilador. Si algunas piezas tienen el centro tibio, también debe atender ese problema. Es importante identificar cuáles son esas piezas para que un ajuste que resuelva la separación no oculte las que aún no se han congelado por completo.
Conclusión del diagnóstico: una diferencia de 2°C entre carriles es motivo para repetir la medición, no un límite absoluto de defecto. El uso de métodos de medición uniformes ayuda a comparar la uniformidad de la congelación. Antes de atribuir una causa, evalúe la diferencia respecto del criterio del producto, la incertidumbre de medición y la variación dentro del grupo.
Distinga la carga de enfriamiento de la energía eléctrica
La carga de enfriamiento mide la tasa de extracción de calor. La potencia eléctrica mide la energía de entrada. El consumo de energía acumula esa entrada a lo largo del tiempo. Para comparar estas cifras, se requieren condiciones y límites de medición idénticos. Dividir la carga de refrigeración entre una potencia instalada que no corresponde puede dar lugar a afirmaciones engañosas.
SHENGTU indica 170 kW para las cargas de enfriamiento y 28 kW para la potencia instalada del modelo ST-SDS-1000. Se muestran como datos separados. La electricidad de todo el sistema incluye las instalaciones de refrigeración y los servicios auxiliares pertinentes dentro del alcance; la potencia eléctrica nominal de una máquina y la medición del sistema de compresores son magnitudes distintas.
Hoja de límites energéticos del túnel
La hoja de límites energéticos del túnel asigna cada carga eléctrica a un medidor y a un período de comparación antes de combinar los totales.
| Carga o período | Registro | Riesgo de comparación |
|---|---|---|
| Planta de compresión | Medidor exclusivo o compartido; método de asignación | El consumo de energía de la planta compartida se asigna de manera inconsistente |
| Ventiladores del evaporador | Inclusión en el total del medidor principal | Los ventiladores se cuentan dos veces |
| Bombas de circulación | Alimentador incluido o medidor independiente | Se omite el consumo eléctrico auxiliar |
| Accionamientos de la banda transportadora | Cobertura del alimentador de la máquina | Se confunde la potencia de placa con el promedio medido |
| Preparación de la alimentación de producto | Alcance independiente aguas arriba | El desaguado solo está incluido en una de las ofertas |
| Descarga y empaque | Alcance independiente aguas abajo | Se compara el consumo energético de la línea con el consumo exclusivo del congelador |
| Desescarche | Energía y tiempo incluidos | La recuperación se excluye de la comparación |
| Paro e inicio de nuevo | Mismas condiciones iniciales y finales | Límites de operación no coincidentes |
| Referencia de producción | Producto neto, punto de pesaje y estado de finalización | El glaseado o el producto sin terminar altera el denominador |
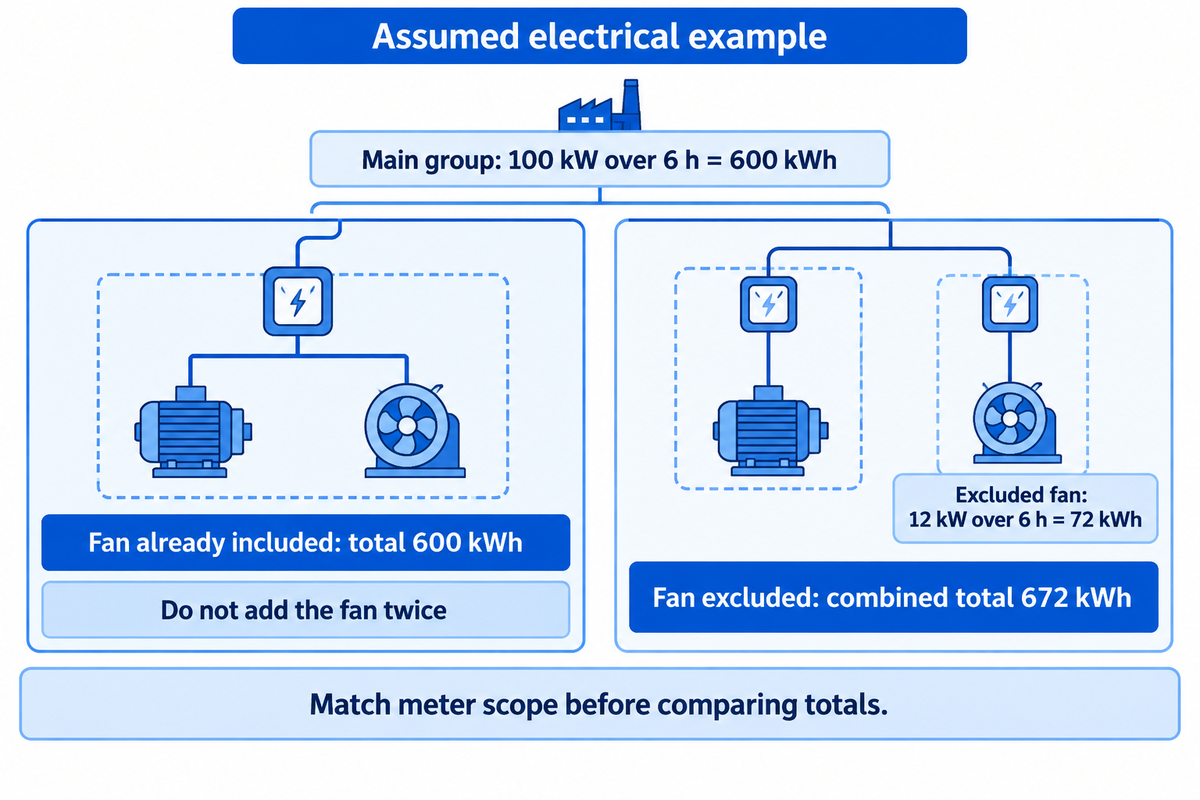
Ejemplo: un grupo completo de equipos medido registra un promedio de 100 kW durante 6 h, por lo que consume 600 kWh. Si el alimentador de los ventiladores registra un promedio de 12 kW y ya está incluido en esos 100 kW, agregar otros 72 kWh implica contarlos dos veces. Si otro medidor excluye esos ventiladores, el total combinado es de 672 kWh. De lo contrario, el área financiera podría comparar 600 con 672 y atribuir la diferencia únicamente al alcance de los medidores. Mantenga iguales el resultado de producción, la condición inicial y el período antes de evaluar cuál consume menos energía.
La eficiencia energética también es distinta de la capacidad máxima de procesamiento. El ajuste de congelación óptimo para un producto intacto puede diferir del que hace pasar más kilos por la banda transportadora. Antes de clasificar las alternativas, determine cuál es el objetivo más importante: producción, calidad o consumo eléctrico por masa procesada.
Conclusión sobre el consumo de energía: Un promedio de 100 kW durante 6 h equivale a 600 kWh. Solo es válido sumar una carga de ventiladores de 12 kW si ese alimentador está fuera de la primera medición; la aritmética no puede corregir un límite sin definir.
Planifique el desescarche, la higiene y la transferencia en la descarga
El desescarche elimina el hielo acumulado. La limpieza retira los residuos de alimentos. Las medidas de saneamiento controlan la contaminación de los alimentos. Cada una cumple una función distinta y debe adaptarse al equipo y al producto. Luego, la transferencia en la descarga mantiene las condiciones del producto terminado durante su traslado al glaseado, el empaque y el almacenamiento. Un sistema de desescarche por sí solo no puede cumplir las tres funciones.
El caso de la pasta rellena muestra cómo los residuos de harina y el acceso pueden prolongar considerablemente el tiempo de inactividad. Las recomendaciones en la publicación se centran en coordinar al proveedor de la máquina, al especialista en limpieza y a los departamentos de la planta. Tome el caso como una lección sobre acceso y preparación, en lugar de adoptar los productos químicos o los intervalos de limpieza mencionados. El plan de paro también debe incluir la preparación para volver a poner en marcha la planta y el secado.
Debe distinguirse claramente entre los alimentos listos para consumir y los que recibirán después una etapa de cocción validada. La guía de la FDA sobre Listeria indica que la congelación no elimina la Listeria. Su explicación sobre el muestreo ilustra el caso de las superficies en contacto con alimentos después de una etapa de eliminación del patógeno, o cuando no se controla la contaminación posterior. Una temperatura de congelación no reemplaza el control del peligro en la planta.
Incluso un transportador de descarga corto puede interrumpir la producción si la línea de empaque no puede recibir el flujo. Al analizar una línea de alimentos de congelación rápida, considere las superficies de contacto y la ruta hasta el almacenamiento en frío. Los paquetes de equipos modulares necesitan responsabilidades definidas en cada conexión.
Preguntas sobre integración y servicios auxiliares antes de solicitar una cotización
Al conversar con los fabricantes de congeladores de túnel IQF sobre el registro de las condiciones del producto y las observaciones de operación, pida al proveedor y al contratista de refrigeración que definan los límites de sus paquetes, los servicios auxiliares y los puntos de medición. Asigne el drenaje y la distribución aguas arriba a un equipo específico; luego determine quién se hace cargo de la acumulación de producto en la descarga y quién responde por las interrupciones del empaque y las acciones para reiniciar la operación.
Estas responsabilidades influyen más directamente en la confiabilidad que una promesa de congelar diversos productos alimenticios. Compare a los proveedores de congeladores con los mismos requisitos y alcance. La solución de congelación en túnel IQF de SHENGTU presenta el modelo comercial y la información del proyecto para la siguiente conversación.
La solicitud de datos de la FAO y la OMS del 13 de marzo de 2026 pidió información que podría servir para actualizar las recomendaciones de almacenamiento congelado. Una solicitud de asesoramiento científico no exige adoptar un requisito de almacenamiento a una temperatura más alta. Por lo tanto, no modifique los criterios operativos para ajustarse al aviso.
Conclusión clave
Un mapa de operación de 3 × 3 organiza nueve celdas de observación. Combine condiciones de producto equivalentes y mediciones repetidas antes de evaluar una causa; luego compare el consumo de energía dentro de un mismo límite definido. Vincule los requisitos de compra con el producto que la planta necesita empacar.
Preguntas frecuentes
¿IQF significa lo mismo que congelado?
IQF añade la congelación de piezas individuales y su separación al estado congelado.
Los alimentos congelados pueden formar un bloque sólido o conservarse en piezas separadas. El proceso IQF busca mantener separadas las porciones individuales después de la congelación rápida. Esto facilita el porcionado y el empaque, pero la separación por sí sola no indica la temperatura en el interior de cada pieza. Al comparar los resultados del producto, evalúe en conjunto la calidad física y la temperatura final de congelación requerida.
¿Qué congelador de túnel IQF es el más adecuado para mi producto?
Adapte el método de separación y manipulación al producto de entrada.
Las partículas pequeñas y sueltas que toleran el movimiento pueden procesarse con un lecho fluidizado. Las piezas frágiles, pegajosas o más grandes requieren mayor atención a la agitación, las superficies de contacto y las transferencias. Elija un sistema según las condiciones deseadas del producto y la producción aprovechable. Un proceso exitoso con chícharos no garantiza el mismo resultado con bayas blandas o porciones gruesas de pollo.
¿Los congeladores de túnel IQF son seguros para los alimentos?
Un congelador adecuado permite controlar el proceso; la congelación no es una etapa general de eliminación de patógenos.
La inocuidad de los alimentos requiere materias primas adecuadas, equipos higiénicos y controles acordes con el uso previsto del alimento. Los productos listos para consumir requieren especial atención a las superficies de contacto después de una etapa letal validada. Una temperatura correcta y un equipo que parece limpio no reemplazan esos controles. La refrigeración, las piezas móviles y el acceso para la limpieza también requieren seguir los procedimientos de operación y mantenimiento especificados para el equipo.
¿Un congelador de túnel es lo mismo que un congelador por aire forzado?
Los términos se superponen porque un túnel puede usar transferencia de calor mediante aire forzado.
«Túnel» describe una cámara y la ruta del producto. «Aire forzado» describe la transferencia de calor mediante aire frío impulsado. Por lo tanto, un túnel transportador continuo puede ser un congelador por aire forzado, mientras que otros sistemas de aire forzado utilizan carga por lotes. Al comparar equipos, describa tanto el recorrido del producto como el método de transferencia de calor.
¿Qué debo enviar a un proveedor antes de solicitar un precio?
Envíe la descripción del producto, la producción terminada requerida y los límites del equipo.
Incluya las dimensiones y sus variaciones, la temperatura de entrada, la preparación, la humedad superficial y el uso previsto. Añada la temperatura final requerida, el nivel aceptable de separación y daño, la duración de la operación, la disposición de alimentación de producto y la ruta de descarga. Indique si la planta de refrigeración, el preenfriamiento, el glaseado, las interfaces de empaque y los servicios auxiliares forman parte de la oferta. Así, la conversación sobre el precio será más específica y habrá menos diferencias ocultas tras capacidades horarias similares.
¿La congelación conserva todo el valor nutricional?
No. La retención de nutrientes también depende de la preparación y el historial de almacenamiento.
La congelación puede conservar la calidad de los alimentos, pero el recorte, el escaldado y otras etapas de preparación pueden modificar el contenido de nutrientes antes de iniciar la congelación. También influyen la temperatura y la duración del almacenamiento, así como la manipulación posterior. No suponga que la congelación rápida garantiza que todos los nutrientes o propiedades sensoriales se mantengan idénticos a los de los alimentos frescos.
¿Un congelador de túnel puede eliminar el agua como un liofilizador?
No. Un túnel de congelación y un liofilizador realizan funciones distintas.
Un túnel IQF extrae calor para congelar los alimentos y conservar el producto congelado. La liofilización combina la congelación con un proceso de secado posterior que elimina el hielo por sublimación a presión reducida. La pérdida de humedad durante la congelación convencional es un problema de calidad y balance de masa, no una operación de secado prevista. Especifique el producto final requerido antes de elegir entre la congelación rápida y la liofilización.
Convierta el registro del producto en un proyecto definido
Indique la familia de productos, la producción terminada requerida y la condición que limita la operación actual. SHENGTU puede conversar con usted sobre el túnel y sus conexiones con la línea de procesamiento de alimentos.
Consulte sobre los requisitos de operación de su productoNota editorial: Cherry escribe para SHENGTU. El mapa de operación y la hoja de límites organizan la orientación técnica pública para conversar sobre proyectos; las lecturas de ejemplo y los cálculos usan valores supuestos. Puede consultar la información de la empresa en la presentación de SHENGTU. Los ajustes específicos del equipo y el procedimiento validado de liberación del producto en la planta forman parte del proyecto definido.
Referencias y fuentes
- FAO: Congelación de frutas y verduras, principios de congelación
- FAO: Congelación y almacenamiento refrigerado en la pesca, capítulo 4
- Codex: Procesamiento y manipulación de alimentos de congelación rápida, CXC 8-1976
- Fadiji et al., 2021: Método de elementos finitos para procesos industriales de congelación y descongelación de alimentos
- GEA Refrigeration Canada Inc.: US9644883B2, sistema congelador de lecho fluidizado con banda transportadora
- Plotean, 2018: Fluidización en la congelación IQF
- Popescu, 2017: Cómo minimizar la formación de escarcha en congeladores de túnel IQF
- NIST: Principios generales de diseño para el modelado de procesos
- DOE/ORNL, 2023: Formación de escarcha y técnicas novedosas de desescarche
- FDA: Listeria y congelación
- FDA: Muestreo ambiental en instalaciones de alimentos
- FAO/WHO, marzo de 2026: Solicitud de datos sobre la inocuidad del almacenamiento congelado