Póngase en contacto con Shengtu Bufan Company

Actualizado en agosto de 2026
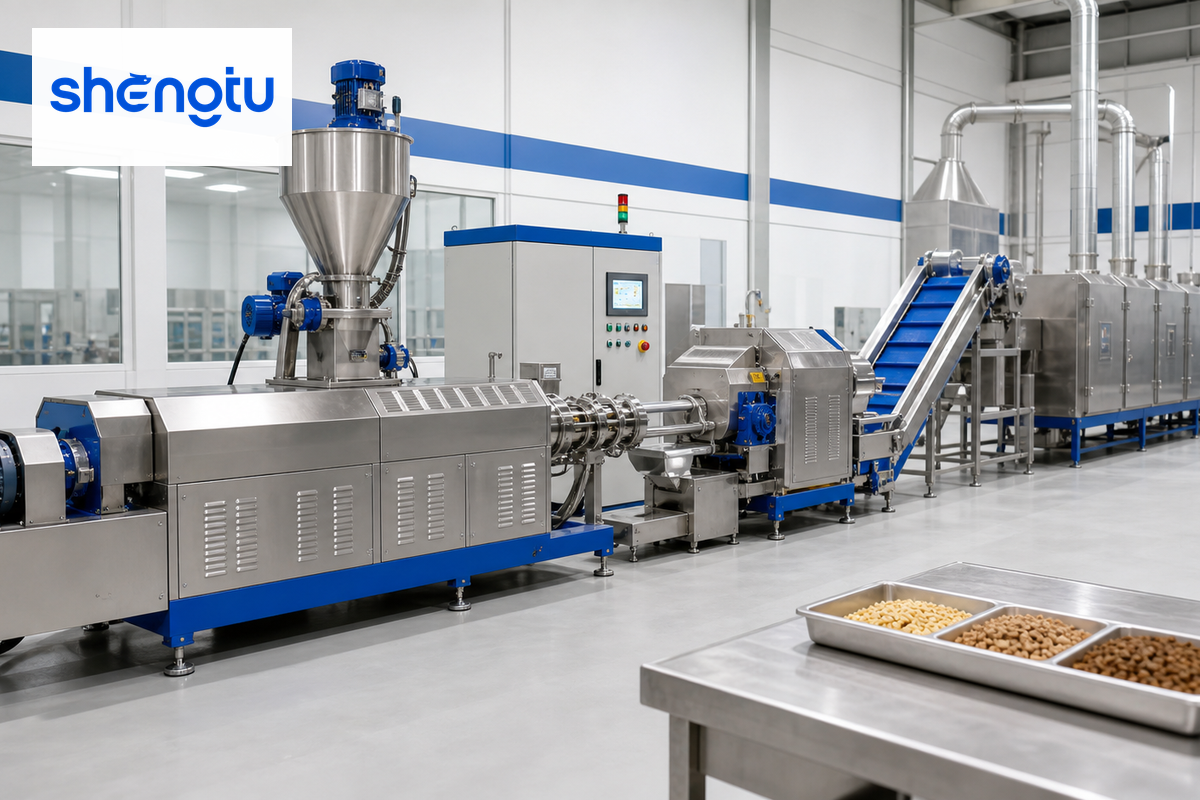
Los equipos de extrusión forman un sistema integrado de producción de alimentos; no se limitan al cilindro extrusor y su accionamiento. Toda línea debe dosificar una receta de manera repetible, lograr la transformación prevista, dar forma al producto, retirar calor o humedad, trasladarlo sin dañarlo y entregar un producto aceptable a la etapa de empaque. Comprar la máquina antes de definir esa cadena puede convertir una prueba prometedora en una instalación difícil en planta.
En resumen
La selección de equipos de extrusión de alimentos debe partir del producto terminado y avanzar hacia atrás: primero defina la receta, la estructura objetivo, la ventana de proceso estable, la producción vendible de la línea y las pruebas de aceptación. Después elija la configuración de tornillo y los equipos auxiliares que puedan reproducir ese resultado.
Puntos clave
- La estación más lenta, ya sea antes o después de la extrusión, puede determinar el límite real de producción.
- Los extrusores de un tornillo y de doble tornillo son herramientas de proceso distintas; no se clasifican simplemente como bueno y mejor.
- Copiar ajustes de temperatura y velocidad del tornillo ofrece poca evidencia, porque la formulación, la velocidad de alimentación y el diseño de la máquina cambian las condiciones del proceso.
- Las pruebas con el proveedor deben dejar un registro de tendencias estables y producto aceptable, no solo una cifra máxima de kilogramos por hora.
Guía de contenidos
Qué incluyen los equipos de extrusión de alimentos
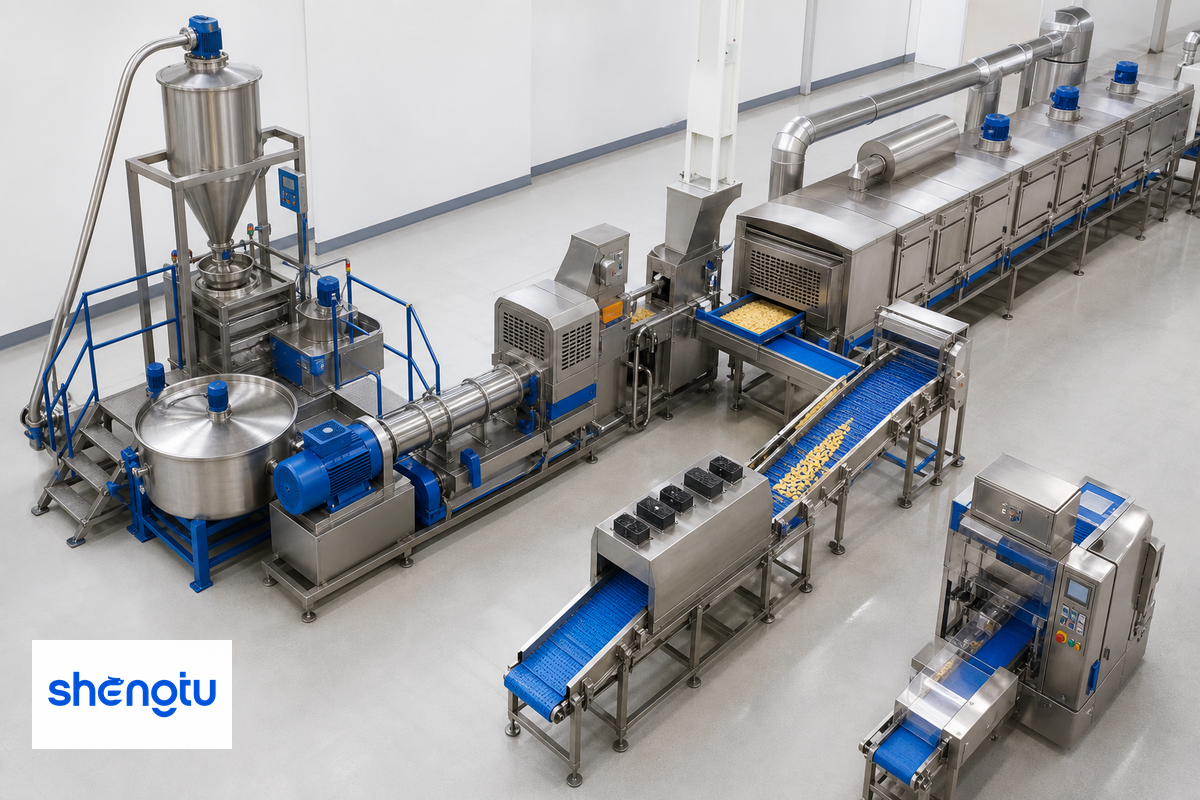
Los equipos de extrusión de alimentos conforman una línea de producción integrada en la que la manipulación de materiales, la preparación de la receta, la extrusión, el corte, el secado o enfriamiento, el transporte, el recubrimiento y el empaque deben funcionar a velocidades compatibles. El extrusor realiza la transformación central, pero no puede compensar un alimentador inestable ni un secador de capacidad insuficiente.
Dentro de la máquina, la materia prima avanza por un sistema de tornillo y cilindro, donde el transporte, la mezcla, el calor, la presión y el esfuerzo cortante modifican su estado físico antes de pasar por una matriz. Esta descripción es útil, pero quien compra necesita considerar un alcance más amplio. Los equipos previos determinan qué ingresa al extrusor; los posteriores determinan si el producto extruido y moldeado llega a ser vendible.
Los límites de la línea también abarcan las responsabilidades de contacto con alimentos y limpieza. En Estados Unidos, 21 CFR 117.40 exige que los equipos y utensilios puedan limpiarse adecuadamente, reciban el mantenimiento correspondiente y se utilicen de manera que protejan contra la contaminación y el contacto cruzado con alérgenos. Esta norma establece responsabilidades para el procesador; no certifica un diseño de máquina cuya documentación no existe.
| Estación | Función | Pruebas que conviene solicitar | Limitación / no apto para |
|---|---|---|---|
| 1. Manipulación de materias primas | Mantener los ingredientes identificados y disponibles | Evaluación del flujo y la segregación de materiales | Las mezclas que fluyen mal o se segregan requieren pruebas |
| 2. Dosificación y mezcla | Preparar la receta prevista | Registros de producción por lotes o con pesaje diferencial | Los promedios pueden ocultar interrupciones breves en la alimentación |
| 3. Preacondicionamiento | Agregar humedad o aplicar preparación térmica | Condiciones de alimentación en la entrada del extrusor | No todas las recetas requieren el mismo tratamiento |
| 4. Extrusión | Transportar, mezclar, cocinar, texturizar y dar forma | Tendencias de operación y muestras estables | Una máquina estable todavía puede producir algo distinto de lo previsto |
| 5. Corte | Crear piezas con dimensiones repetibles | Distribución de longitudes o formas | Un producto extruido pegajoso o frágil puede requerir otro proceso |
| 6. Secado | Retirar humedad hasta alcanzar el criterio de finalización acordado | Distribución del tiempo de residencia y controles del producto | A menudo se convierte en el cuello de botella de la línea |
| 7. Enfriamiento | Estabilizar el producto antes de manipularlo | Condiciones del producto a la salida | Empacar el producto caliente puede causar problemas más adelante |
| 8. Recubrimiento y transporte | Agregar ingredientes en la superficie y trasladar con cuidado | Uniformidad de aplicación y tasa de roturas | Algunas piezas frágiles no resisten cualquier tipo de transportador |
| 9. Empaque | Recibir el producto a una velocidad compatible | Registros de transferencia sostenida y de productos rechazados | Detiene la producción aguas arriba cuando la acumulación es limitada |
Use la lista de verificación de estaciones de la línea de extrusión de Shengtu para marcar qué estaciones están incluidas, cuáles suministran terceros y en qué punto cambia la responsabilidad sobre el producto.
¿Por qué las búsquedas de equipos de extrusión mezclan máquinas para alimentos, plástico y metal?
Los resultados de búsqueda de equipos de extrusión mezclan industrias porque la extrusión comprende una familia de procesos de conformado. En una línea de alimentos se modifican la estructura y la humedad de la receta; una línea de extrusión de plástico forma polímero fundido en una sección transversal continua; la extrusión de metal fuerza un tocho calentado a pasar por una matriz. Sus equipos auxiliares y pruebas de aceptación no son intercambiables.
| Proceso industrial | Qué ingresa y qué transformación ocurre | Equipos posteriores habituales | Por qué no permite dimensionar una línea de alimentos |
|---|---|---|---|
| Extrusión de alimentos | Se mezcla, cocina, texturiza o da forma a una materia prima formulada | Cortadora, secador o enfriador, equipo de recubrimiento, transportador y empacadora | Requiere pruebas de la receta, contacto con alimentos, limpieza y producto terminado |
| Extrusión de plástico | Los gránulos de plástico u otra materia prima polimérica se funden y pasan por una matriz | Extractor, calibrador al vacío, tanque de enfriamiento y equipo de corte para fabricar tubos, láminas extruidas o película soplada | El calibrado de una sección transversal continua no demuestra el desempeño de cocción, secado o saneamiento de alimentos |
| Extrusión de aluminio | Un tocho de aleación calentado se deforma cuando una prensa lo fuerza a pasar por las herramientas | Mesa de salida, enfriamiento, estirado, corte y manipulación de la forma final | La fuerza de prensado y las tolerancias del perfil no son criterios de aceptación para procesos de alimentos; consulte la descripción general de equipos del Aluminum Extruders Council |
Los tres procesos extruyen material, pero un extractor para tubos y un secador para cereales resuelven problemas distintos. En la planta, también utilizan controles y métodos de prueba diferentes. Filtre los resultados de búsqueda genéricos por material, forma del producto y método de aceptación antes de comparar una máquina extrusora o la configuración de la línea.
Relacione la receta con una ventana de proceso antes de seleccionar los equipos
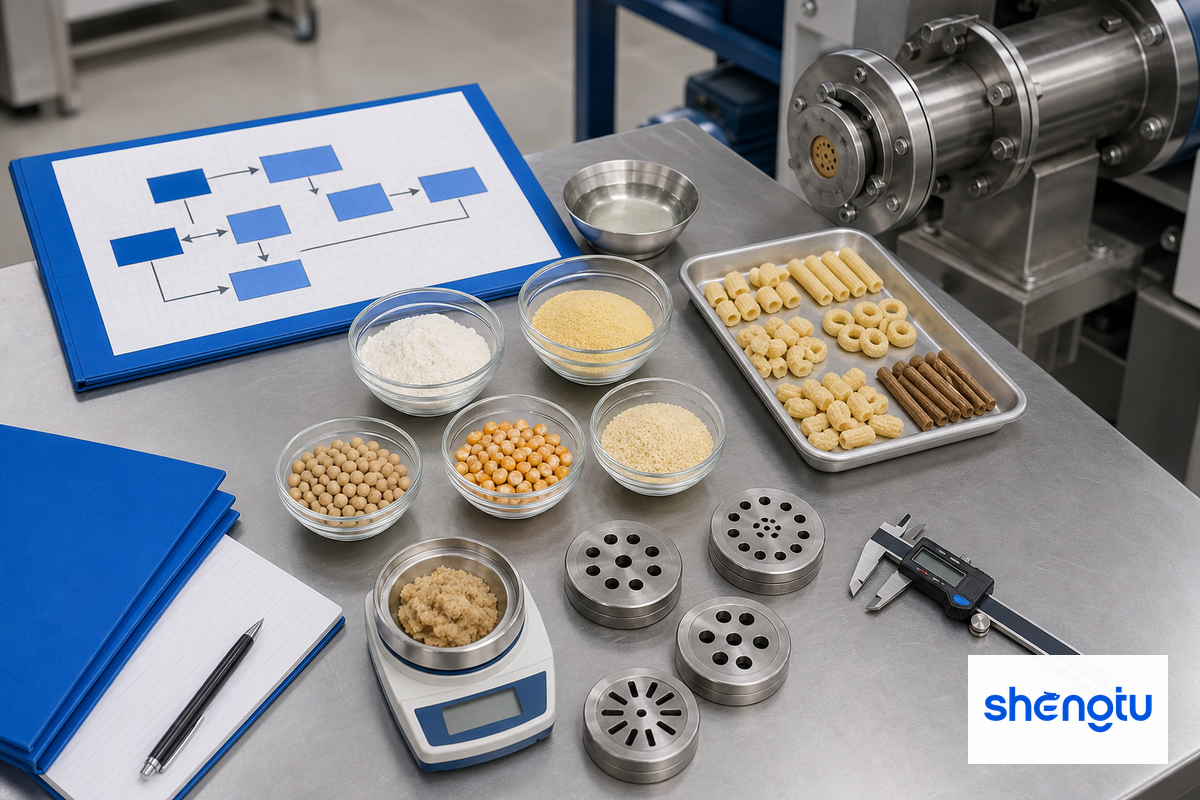
Comience la especificación de equipos de extrusión con los objetivos del producto y del proceso, no con un número de modelo. La receta, el comportamiento de las partículas, la humedad, las inclusiones, el cambio estructural previsto, el diseño y la geometría de la matriz, y el acabado posterior definen la ventana de proceso que la máquina y los equipos auxiliares deben reproducir.
La investigación revisada por pares sobre extrusión de alimentos describe un sistema integrado, no una colección de controles independientes. Las revisiones sobre extrusión de alimentos relacionan la humedad de alimentación, la velocidad del tornillo, la temperatura del cilindro, la velocidad de alimentación, la presión en la matriz, el torque y las propiedades de las materias primas con la densidad final, la expansión, la textura y otras características del producto. La revisión sobre extrusión de productos de legumbres también explica la energía mecánica específica, o SME, como un parámetro útil para relacionar el trabajo mecánico con el material.
Por eso, una tarjeta de receta copiada ofrece poca evidencia para la compra. Un estudio puede mostrar cómo respondió una formulación en un experimento definido, pero esos ajustes exactos no garantizan resultados iniciales para otra receta o extrusor. El estudio de extrusión específico para una formulación citado aquí encontró cambios asociados con la velocidad del tornillo y la temperatura de la matriz; lo valioso es la interacción entre variables, no trasladar sus puntos de ajuste.
| Decisión | Información que debe proporcionar | Consecuencia para los equipos | Limitación / no apto para |
|---|---|---|---|
| 1. Objetivo del producto | Forma, densidad, textura y método de tolerancia | Define la matriz, el corte y la función de transformación | Una muestra de marketing no es una especificación |
| 2. Identidad de los ingredientes | Fórmula, proveedores, sustituciones y alérgenos | Determina las necesidades de dosificación, segregación y limpieza | No pruebe únicamente un sustituto conveniente |
| 3. Comportamiento de la alimentación | Tamaño de partícula, comportamiento a granel, grasa y adherencia | Influye en el alimentador y la configuración del tornillo | El flujo en banco de pruebas quizá no prediga cómo será la alimentación en producción |
| 4. Proceso de humedad | Condición inicial, adición de agua o vapor y objetivo final | Determina el alcance del preacondicionamiento, la inyección y el secado | Un solo valor de humedad no describe todo el proceso |
| 5. Función de transformación | Mezcla, cocción, texturización, conformado o densificación | Determina los elementos del tornillo y la longitud de procesamiento | No suponga que todas las funciones requieren un esfuerzo cortante alto |
| 6. Inclusiones y líquidos | Punto de adición, forma y daño permitido | Afecta las entradas, la mezcla y el historial de residencia | Algunas inclusiones no resisten el procesamiento requerido |
| 7. Acabado posterior | Criterios de aceptación del secado, enfriamiento, recubrimiento y empaque | Determina el tiempo de residencia y la velocidad de transferencia | El secador puede limitar toda la línea |
| 8. Pruebas del cambio de formato | Secuencia de recetas, estándar de limpieza e inspección | Influye en el acceso y el diseño para la limpieza | Una producción rápida con un cambio de formato lento puede incumplir el objetivo comercial |
Un solo mapa ofrece a los ingenieros de procesos, al equipo de control de calidad y a compras un documento inicial común. También establece un límite claro entre esta guía educativa y el trabajo de selección de modelos de la página de soluciones de equipos de extrusión.
Un tornillo o doble tornillo: elija según la función del proceso
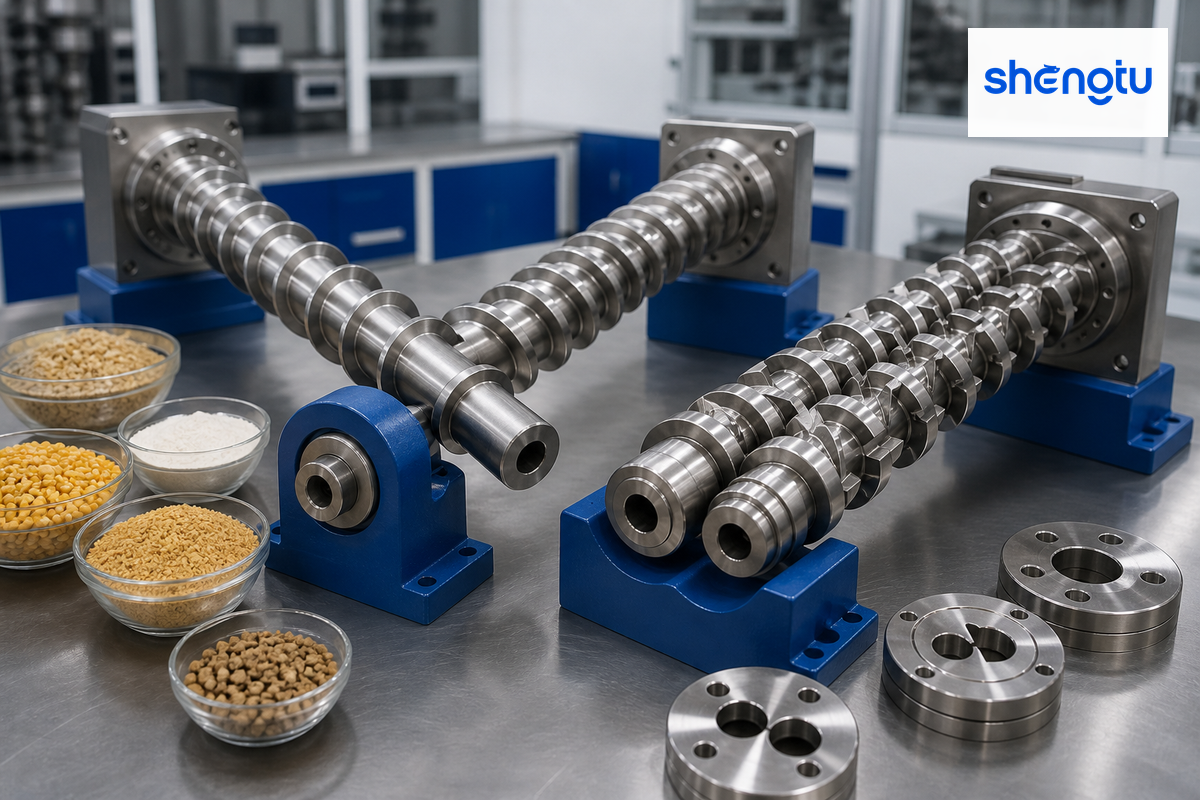
Los extrusores de un tornillo son adecuados para alimentaciones estables y funciones relativamente sencillas de transporte, cocción o conformado. Los de doble tornillo ofrecen un control más preciso del transporte y la mezcla para recetas con mayor variación o procesos de transformación más exigentes. La elección correcta depende del material y el criterio de aceptación, no solo del nombre.
La investigación revisada por pares sobre extrusión y estructura del almidón citada describe el transporte con un tornillo como más dependiente de la fricción entre el material, el tornillo y el cilindro; los tornillos entrelazados transportan de forma más activa y ofrecen más opciones para la mezcla. El informe técnico de DLG sobre extrusión de alimentos también presenta el diseño del tornillo, el contenido de agua y las variables del proceso como decisiones relacionadas.
Sistema de un tornillo
- Favorece una alimentación estable, con piezas sueltas y sin aglomerar
- Adecuado para funciones sencillas de transporte y conformado
- Puede ofrecer una configuración mecánica más sencilla
- Requiere pruebas si la receta tiende a resbalar, formar puentes o variar
Sistema de doble tornillo
- Proporciona un transporte más activo para materiales difíciles de alimentar
- Permite elegir opciones más amplias de mezcla distributiva y dispersiva
- Admite secciones de proceso más configurables
- Aun así, requiere una prueba con material representativo y una ventana de aceptación
¿Qué tipos de máquinas de extrusión existen?
En las plantas de alimentos se suele hablar principalmente de extrusores de un tornillo y de doble tornillo, aunque también hay equipos de pistón, rodillos y varios tornillos para funciones más específicas. En la extrusión de doble tornillo, las configuraciones corrotativas y contrarrotativas tienen comportamientos distintos. Una buena especificación describe la función del proceso y el comportamiento del material antes de indicar la configuración.
Para conocer las configuraciones y aplicaciones disponibles en el sitio, consulte la página del extrusor de doble tornillo para alimentos. Considere sus especificaciones como una lista inicial de opciones comerciales y luego pruebe la receta real con el mapa de restricciones anterior.
Dimensione toda la línea, no solo el extrusor
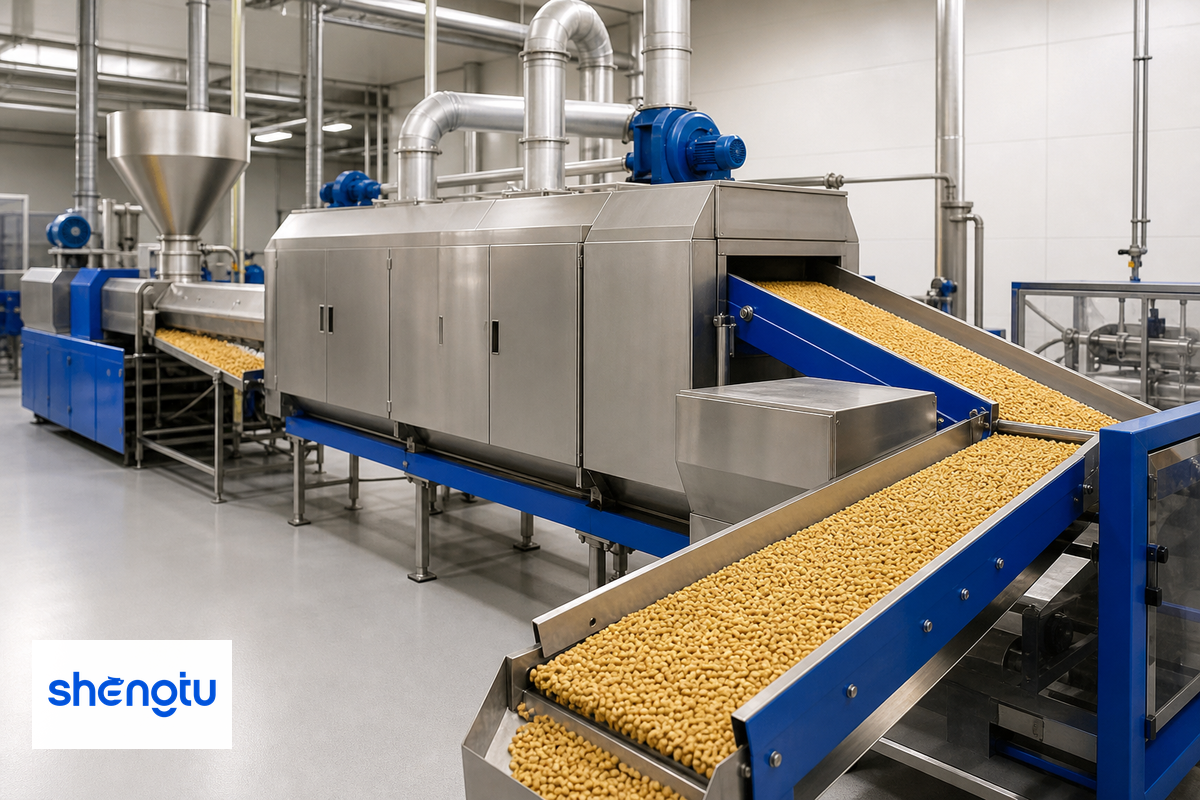
La capacidad vendible de una línea de extrusión es su velocidad estable, ajustada según el tiempo programado, la disponibilidad y el rendimiento a la primera. Una mayor capacidad nominal del extrusor no aumenta la capacidad de procesamiento cuando el alimentador, el secador, el sistema de enfriamiento, el equipo de recubrimiento, el transportador o la empacadora ya son la estación limitante.
Los documentos de compra suelen comparar los kilogramos nominales por hora porque son fáciles de cotizar. A los responsables de planta les importa otra cifra: el producto aceptable enviado durante el periodo programado. La diferencia incluye el calentamiento inicial, las transiciones entre recetas, la limpieza, las fallas, las paradas posteriores y el producto que no cumple la especificación acordada.
Hoja de cálculo de capacidad de producto aceptable
Producto aceptable = velocidad estable de la línea × horas programadas × disponibilidad × rendimiento a la primera
Solo como ejemplo ilustrativo: 300 kg/h × 8 h × 0.85 de disponibilidad × 0.92 de rendimiento a la primera = 1,876.8 kg de producto aceptable en el turno programado. Es un ejemplo de cálculo, no una afirmación de rendimiento de Shengtu ni un objetivo recomendado.
Esta hoja de cálculo cambia la conversación con el proveedor. En lugar de preguntar si un extrusor puede alcanzar los 300 kg/h, pregunte si toda la línea puede mantener la ventana de producto acordada, cómo se registran las paradas, qué sucede con el material durante una interrupción posterior y qué estación determina la velocidad demostrada.
Use la matriz de límites de suministro de la línea de extrusión para asignar cada estación, interfaz y servicio auxiliar a una parte responsable. Las interfaces faltantes no son simples asuntos de papeleo; pueden determinar si la línea alcanza o no la capacidad calculada.
Controle el proceso como un sistema integrado
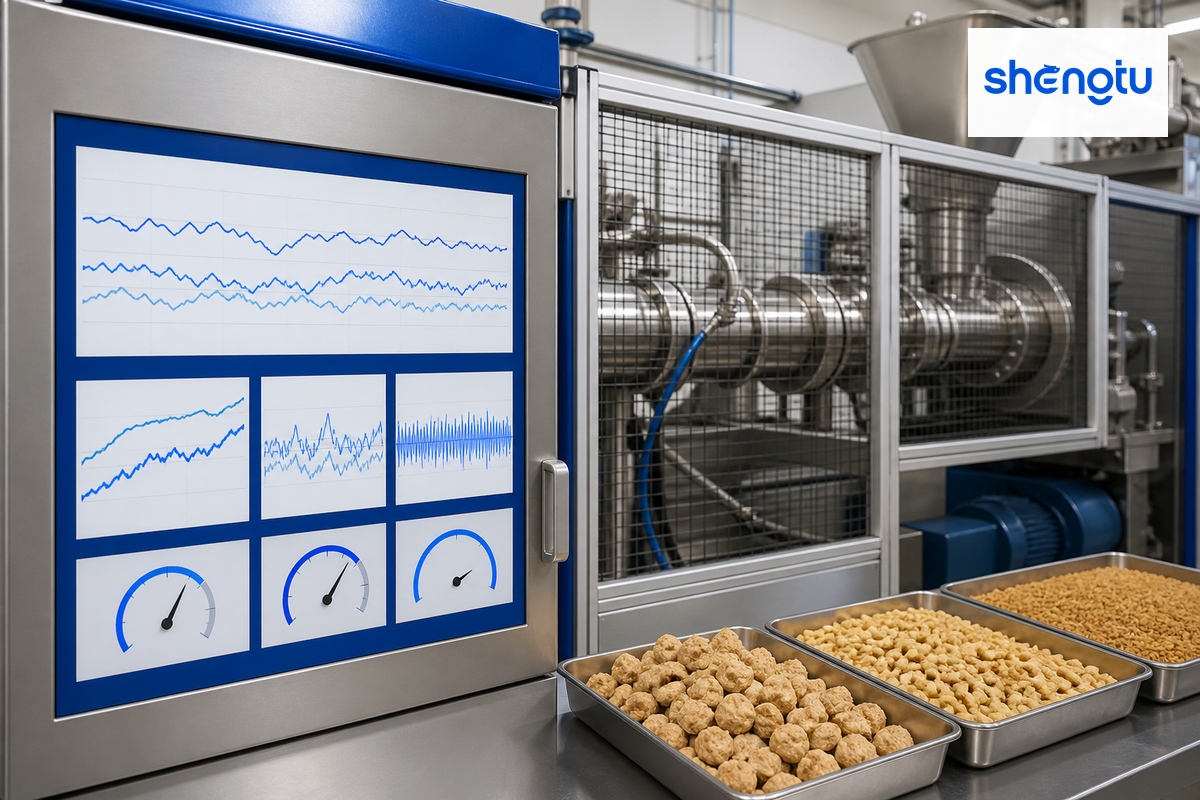
El control del proceso de extrusión de alimentos debe relacionar las variables de entrada, las variables de estado interno y las respuestas del producto terminado en una sola tendencia. Importan la humedad y la velocidad de alimentación, la velocidad del tornillo y el control de temperatura; sin embargo, la carga del motor, la energía mecánica específica, o SME, cuando esté disponible, el control de presión, la presión en la matriz y la temperatura del producto suelen explicar por qué los mismos puntos de ajuste no generan el mismo desempeño de extrusión.
Investigaciones recientes de alcance exploratorio indican que los mismos puntos de ajuste de temperatura y velocidad del tornillo pueden producir diferentes aportes de energía mecánica según el diseño del extrusor y las velocidades de alimentación. Por eso, copiar puntos de ajuste es un método deficiente para ampliar la escala. Conviene preguntar si el nuevo sistema reproduce el estado del proceso y la respuesta aceptable del producto con un material y un método de prueba definidos. Consulte la revisión de descriptores de intensidad del procesamiento para entender esta diferencia.
| Nivel | Ejemplos | Pregunta que responde |
|---|---|---|
| Entradas | Receta, humedad y velocidad de alimentación, velocidad del tornillo y ajustes del cilindro | ¿Qué se solicitó que hiciera el sistema? |
| Estado del proceso | Carga del motor, SME cuando esté disponible, presión en la matriz y temperatura del producto | ¿Qué experimentó el material? |
| Respuesta del producto | Densidad, expansión, dimensiones, textura, humedad y roturas | ¿El resultado cumplió el método y la tolerancia acordados? |
¿Cómo funciona una máquina de extrusión?
Dentro del extrusor, un tornillo introduce la materia prima preparada en un cilindro, la transporta y mezcla, y aplica energía mecánica y térmica. El material desarrolla presión antes de pasar por una matriz; después, el corte y los equipos posteriores determinan la longitud de las piezas, la humedad, la temperatura y las condiciones finales de manipulación. Cada etapa modifica lo que recibe la estación siguiente.
Para alimentos secos para mascotas, la guía de control del proceso de extrusión de croquetas secas del sitio cubre esa aplicación específica. Este artículo aborda equipos y criterios de aceptación aplicables a varias categorías para responder consultas distintas.
Convierta una prueba de producción en un plan de aceptación
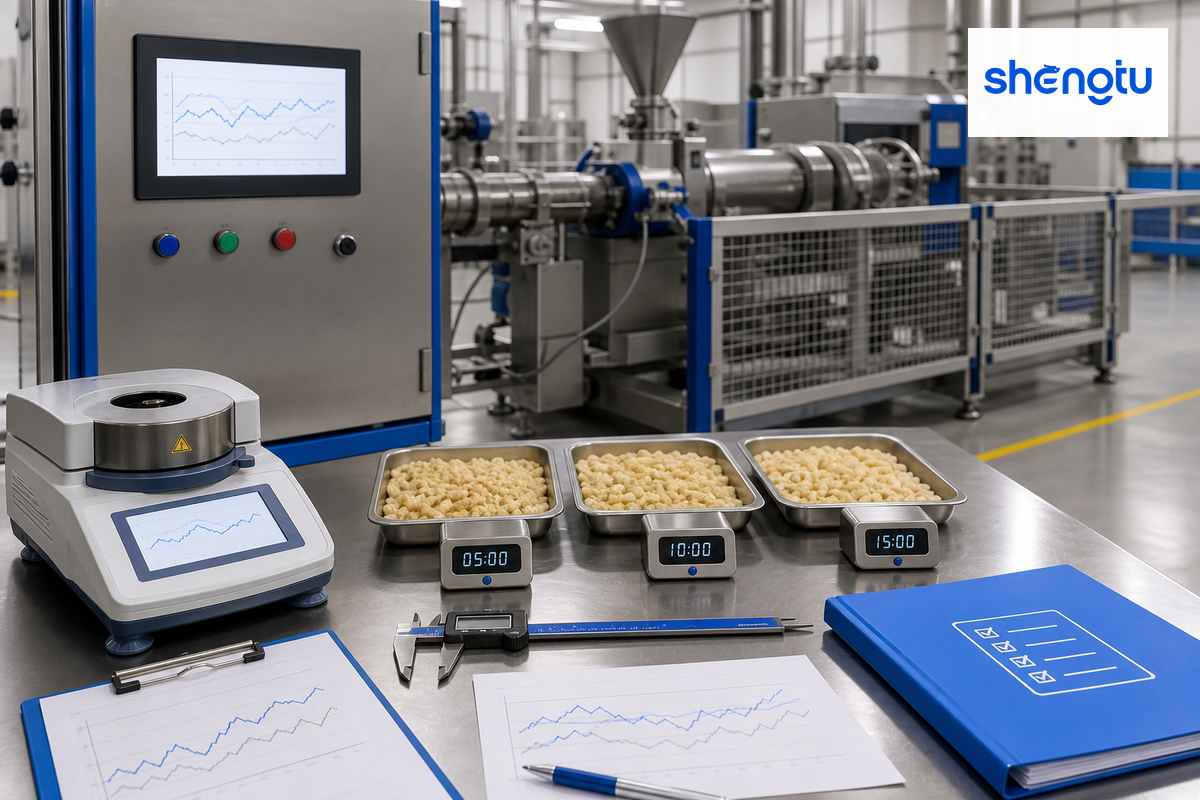
Las pruebas de producción con el proveedor deben demostrar que un material definido puede alcanzar una ventana de proceso estable y producir repetidamente resultados aceptables. Registre la identidad del material, las mediciones en línea y del producto terminado, la estabilidad de las tendencias, el comportamiento tras un reinicio, el manejo de los descartes, las observaciones de limpieza y quiénes aprueban el resultado.
Incluso las muestras de buen aspecto no revelan cuándo se recolectaron, si la línea estaba estable ni cuánto material fuera de especificación apareció antes y después de recolectarlas. Defina el método de muestreo antes de iniciar la prueba. El equipo calificado del procesador debe determinar los métodos de laboratorio, las tolerancias y cualquier decisión sobre inocuidad alimentaria.
- Fije la identidad de la prueba: registre la revisión de la receta, los lotes de materias primas, el proceso de preparación y el método acordado para el producto.
- Alcance la ventana estable declarada: acuerde qué tendencias deben estabilizarse y quién determina el inicio del bloque de pruebas.
- Registre el estado del proceso: conserve las tendencias disponibles de alimentación, carga, presión, temperatura y otras variables, en lugar de una sola captura de pantalla.
- Recolecte muestras de producto en intervalos definidos: vincule cada muestra con el registro del proceso y el método de laboratorio correspondientes.
- Observe los límites del proceso: anote los descartes de arranque, las interrupciones o reinicios previstos, el acceso para el cambio de formato y el destino del material.
- Cierre la prueba: enumere los resultados aprobados, las desviaciones, las acciones pendientes, los responsables y las pruebas necesarias antes de la aceptación.
| Punto de planificación | Registro ilustrativo | Decisión | Limitación / no apto para |
|---|---|---|---|
| Minuto 0 | Declare el inicio de la ventana estable | ¿Están presentes todas las tendencias requeridas? | No se guíe solo por el reloj para empezar |
| Minuto 5 | Captura de tendencia 1 | ¿Hay desviaciones o interrupciones en la alimentación? | Una captura no es una tendencia |
| Minuto 10 | Muestra de producto A | ¿Cumple el método de prueba acordado? | Una muestra no demuestra la repetibilidad |
| Minuto 15 | Captura de tendencia 2 | ¿Se mantiene el estado dentro de la ventana declarada? | Use datos continuos cuando estén disponibles |
| Minuto 20 | Muestra de producto B | ¿Es consistente con la muestra A? | Adapte los intervalos al historial de residencia del proceso |
| Minuto 25 | Captura de tendencia 3 | ¿Hay acumulación o restricciones aguas abajo? | El extrusor no puede evaluarse de forma aislada |
| Minuto 30 | Muestra de producto C y cierre | ¿Aprobación, aprobación condicional, repetición o rechazo? | Pueden requerirse estudios más largos o específicos para el producto |
Use la ficha de 30 minutos como estructura para la reunión. El producto, el análisis de riesgos, el historial de residencia y el plan de validación determinan la duración real y la frecuencia del muestreo.
Cuándo no conviene comprar equipos de extrusión
No compre una línea de extrusión si el equipo no puede definir la transformación requerida del producto, el comportamiento de la alimentación, el proceso posterior, el límite de los servicios auxiliares o el método de aceptación. Una demostración del equipo no es suficiente si utiliza material sustituto, oculta periodos inestables o no define las responsabilidades de limpieza y mantenimiento.
La incompatibilidad técnica es la primera señal para detenerse. Si el producto objetivo no resiste el esfuerzo cortante o el historial térmico requerido, o si las inclusiones se destruyen antes de llegar a la matriz, puede convenir otro proceso de conformado o cocción. La segunda señal es la falta de pruebas: un proveedor puede producir una muestra atractiva, pero ser incapaz de mostrar tendencias repetibles, una alimentación estable o un proceso posterior que conserve el resultado.
La tercera señal es la falta de claridad sobre las responsabilidades. La facilidad de limpieza debe evaluarse en función de los alimentos, alérgenos, secuencia y programa de saneamiento reales. El mantenimiento también requiere definir un límite de control de energía. La norma de la OSHA sobre el control de energías peligrosas, 29 CFR 1910.147, abarca el servicio y el mantenimiento cuando una activación, puesta en marcha o liberación de energía almacenada inesperadas podrían causar lesiones. El programa del empleador y los procedimientos de la planta no pueden sustituirse por un folleto de ventas.
Siga adelante cuando
- El material de prueba representa las condiciones reales de producción
- Se acuerdan los métodos y las tolerancias del producto
- Se asignan las responsabilidades de toda la línea
- Se pueden conservar tendencias estables y muestras
Haga una pausa cuando
- Se elige un modelo antes de definir los requisitos de procesamiento de la receta
- Solo se demuestra la producción máxima
- Se dejan las estaciones posteriores para el final
- No están claras las responsabilidades de limpieza o mantenimiento
¿Cómo se deben evaluar los equipos de extrusión usados?
Los equipos de extrusión usados requieren las mismas pruebas del producto y el proceso que una línea nueva, además de documentación sobre su estado. Revise el historial de servicio, el desgaste del tornillo y el cilindro, el inventario de matrices, los elementos calefactores, los controles, las superficies de contacto con alimentos, el acceso para limpieza, la disponibilidad de repuestos y el sistema posterior. El personal calificado debe evaluar el estado eléctrico y la integridad estructural antes de realizar una prueba con una receta representativa.
Considere expresiones como «alto rendimiento», «eficiencia energética» y «aumente la productividad» como lenguaje de marketing no verificado hasta que el proveedor las convierta en un método de prueba. Entre las mediciones útiles se incluyen el producto aceptable por hora programada, la energía por kilogramo aceptado, el tiempo de cambio de formato, el destino de los productos defectuosos y la repetibilidad dentro de la tolerancia del producto. Un anuncio de equipos de extrusión usados no aporta esas pruebas por sí solo.
Prepare una solicitud de cotización sin adivinar el modelo
Para preparar una solicitud de cotización útil para equipos de extrusión, describa el producto, la receta, el comportamiento de la alimentación, la carga térmica o la función del proceso, los servicios auxiliares, las interfaces con los equipos posteriores y las pruebas de aceptación antes de solicitar un modelo. Así, un fabricante de equipos originales (OEM) o proveedor podrá responder con base en un alcance común y dejar claras las diferencias entre las propuestas.
Copie la siguiente tabla en su solicitud. «Específico del proyecto» es intencional: indicar una banda de precisión falsa es peor que especificar claramente un requisito de prueba. Adjunte una muestra representativa del material, el método de análisis del producto y una distribución de planta de la línea, si están disponibles.
Lista de verificación para la solicitud de cotización: copie estos puntos en su solicitud:
| Parámetro | Definición requerida | Por qué es importante | Cómo verificarlo |
|---|---|---|---|
| Producto terminado | Método y tolerancia específicos del proyecto | Define el objetivo del proceso | Muestra acordada y método de laboratorio |
| Receta y alimentación | Fórmula actual, lotes y comportamiento físico | Determina la alimentación y la carga de trabajo de los tornillos | Material representativo para las pruebas |
| Producción conforme | Cantidad requerida de producto comercializable por período programado | Evita dimensionar la línea solo según la capacidad nominal | Prueba sostenida de la línea y registro del rendimiento de producto |
| Servicios auxiliares | Condiciones disponibles de electricidad, agua, vapor, aire y extracción | Define la viabilidad de la instalación | Lista de servicios auxiliares y plano de interfaces |
| Alcance de los procesos posteriores | Corte, secado, enfriamiento, recubrimiento, transporte y empaque | Identifica la estación que limita la capacidad | Matriz de límites de suministro |
| Controles y registros | Tendencias, exportaciones, alarmas y administración de recetas requeridas | Permite recuperar las pruebas de aceptación | Demostración con archivos guardados |
| Limpieza y cambio de formato | Secuencia de productos y criterio de finalización de la inspección | Afecta el acceso y el tiempo de operación | Cambio de formato e inspección observados |
| Aceptación y responsabilidades | Criterios de aprobación, responsables y cierre de acciones pendientes | Distingue la entrega de los resultados comprobados | Protocolo firmado e índice de pruebas |
¿Cuánto cuestan los equipos de extrusión?
No existe un precio universal justificable para una línea de extrusión de alimentos, porque el alcance varía según la manipulación del material, la carga de trabajo de los tornillos, el tamaño del secador, los servicios auxiliares, los controles, los dados, la puesta en marcha y las pruebas de aceptación. Pida a los proveedores que coticen con base en un mismo límite de suministro y que separen los equipos incluidos, las estaciones opcionales, los trabajos en sitio, las refacciones y los compromisos de pruebas.
Para consultar las configuraciones y cotizaciones de Shengtu, visite la página comercial de equipos de extrusión. Para conocer la empresa y sus servicios, consulte Acerca de Shengtu Machinery.
Conclusión clave
Adquiera la cadena de pruebas completa, no solo la máquina: la identidad de la receta, el estado estable del proceso, la tasa de producción conforme, el producto aceptado y las responsabilidades asignadas deben estar vinculados a un mismo registro de prueba.
Converse sobre el alcance de su línea de extrusión
Comparta su receta, el objetivo del producto, el requisito de producción conforme y el alcance de los procesos posteriores. Así, Shengtu podrá conversar con usted sobre una configuración sin convertir esta guía en una página de producto duplicada.
Inicie la conversación sobre su proyectoPreguntas frecuentes
¿Qué productos se pueden elaborar con equipos de extrusión de alimentos?
Los equipos de extrusión de alimentos pueden elaborar productos con distintas formas o texturas, como botanas, cereales, alimentos para animales y alimentos para mascotas, cuando la receta y la ruta de procesamiento son adecuadas para la extrusión.
La familia del producto, por sí sola, no basta para elegir una línea. La densidad, la textura, la humedad, la geometría del dado, el recubrimiento, el secado y las condiciones de empaque determinan si la extrusión es viable y qué estaciones se necesitan. Tanto las botanas de baja densidad como los pellets densos para alimentación animal y las proteínas texturizadas pueden elaborarse mediante extrusión; sin embargo, cada producto requiere un trabajo distinto del alimentador, los tornillos, el dado y los equipos posteriores. Antes de comparar configuraciones, proporcione la receta real y el método de aceptación.
¿Cuáles son los principales tipos de máquinas de extrusión?
Los extrusores de un tornillo y de doble tornillo son las principales opciones con tornillo para la producción de alimentos. Otras configuraciones se destinan a tareas de formado más específicas y a distintos comportamientos de los materiales y productos.
Los extrusores de un tornillo suelen ser adecuados para alimentaciones estables y procesos más sencillos. Los de doble tornillo ofrecen opciones más eficaces de transporte y mezclado para recetas más complejas. En la práctica, los extrusores de doble tornillo co-rotativos y contra-rotativos también tienen comportamientos distintos. Las máquinas de pistón, rodillos y múltiples tornillos se destinan a tareas más específicas; las pruebas del material y el producto objetivo determinan qué diferencias son relevantes.
¿Un extrusor de doble tornillo siempre es mejor que uno de un tornillo?
Un extrusor de doble tornillo no siempre es mejor; es más adecuado cuando la alimentación y la transformación requieren su flexibilidad de transporte y mezclado dentro de una ventana de proceso validada.
Las recetas estables y los procesos más sencillos quizá no requieran una configuración adicional. Compare ambas opciones con material representativo, el mismo método de análisis del producto y un límite de suministro común. Antes de decidir, evalúe la estabilidad de la alimentación, la función de mezclado, el comportamiento del dado, la tolerancia del producto terminado, el acceso para la limpieza y los equipos auxiliares de la línea. Una etiqueta que califique a una máquina como superior no sustituye las pruebas de ensayos repetibles.
¿Cómo se debe especificar la capacidad de una línea de extrusión?
Especifique la producción comercializable conforme para un período programado e indique el método de análisis del producto, los supuestos de disponibilidad, el rendimiento de primera pasada, el destino del material y la estación que limita la capacidad de la línea en condiciones estables.
La tasa nominal del extrusor es solo uno de los factores. Los procesos de secado, enfriamiento, recubrimiento, transporte y empaque deben mantener esa tasa de producto aceptado. Registre las paradas programadas, el calentamiento inicial y el material fuera de especificación, y defina cómo se gestionará este material en vez de incluirlo sin distinción en una cifra máxima. Las comparaciones de capacidad solo son útiles cuando todos los proveedores utilizan la receta, el método de análisis del producto, la ventana de operación y el límite de suministro acordados.
¿Cuánto cuestan los equipos de extrusión?
El costo de los equipos de extrusión depende del límite de suministro de toda la línea, la carga térmica o la función del proceso, los servicios auxiliares, los controles, los dados, el servicio, la puesta en marcha y las pruebas de aceptación; no de una etiqueta de máquina ni de una tasa nominal.
Proporcione a todos los proveedores el mismo producto, receta, objetivo de producción conforme y documento de límites de suministro. Antes de comparar los totales, desglose los equipos base, las estaciones auxiliares, los trabajos en sitio, las refacciones, la puesta en marcha y los compromisos de pruebas.
¿Qué debe incluir una prueba de producción de muestra del proveedor?
Una prueba de producción debe incluir material representativo, una ventana estable declarada, tendencias guardadas, muestras de producto tomadas en momentos programados, métodos de análisis acordados, observaciones del reinicio y una lista de acciones firmada.
Observe el arranque, una interrupción controlada o un reinicio, la transferencia a los equipos posteriores, el acceso para la limpieza y el material fuera de especificación. Vincule las muestras tomadas en momentos programados con las tendencias del proceso guardadas para que quienes las revisen puedan ver qué condiciones experimentó el material antes de llegar al laboratorio. Registre las desviaciones y las acciones pendientes en vez de considerar una muestra atractiva como prueba de aceptación. El equipo calificado del procesador debe definir los requisitos de seguridad del producto y los requisitos legales.
Método y alcance de las fuentes
Esta guía separa la orientación educativa sobre procesos y aceptación de la página comercial de extrusión de Shengtu. Se basa en reglamentos públicos vigentes, estudios revisados por pares sobre extrusión de alimentos e información actual del sitio web; los parámetros de investigación no se presentan como valores universales de operación ni como garantías de la máquina.
Referencias y fuentes
- 21 CFR 117.40 — Equipos y utensilios — Código Electrónico de Reglamentos Federales
- 29 CFR 1910.147 — Control de energías peligrosas — Administración de Seguridad y Salud Ocupacional
- Estudio sobre formulación de alimentos de baja humedad mediante extrusión — PubMed Central
- Revisión de variables interrelacionadas en la extrusión de alimentos — PubMed Central
- El proceso de extrusión como alternativa para aumentar el consumo de productos de legumbres — PubMed Central
- Efectos de la extrusión en la estructura y digestibilidad del almidón — PubMed Central
- Revisión exploratoria de la intensidad del procesamiento de botanas extruidas — PubMed Central
- Informe de expertos DLG 02/2022: Extrusión — DLG