
Póngase en contacto con Shengtu Bufan Company

Guía de control del proceso
Una línea de deshidratación de frutas y verduras es un sistema industrial que elimina la humedad interna del producto mediante una transferencia controlada de calor y masa. No es lo mismo que usar aire o centrifugación para quitar el agua superficial de productos lavados. Un buen control del proceso relaciona las condiciones del aire con el movimiento de humedad dentro de cada pieza y luego comprueba si el lote es uniforme y está listo para el uso previsto.
Esta guía ofrece a responsables de planta, ingenieros de procesos y equipos de calidad una forma de interpretar curvas de secado, efectos del pretratamiento, datos del flujo de aire, endurecimiento superficial, actividad de agua y criterios de liberación. No establece una receta universal, un límite crítico específico para cada producto, una capacidad de línea ni una configuración comercial.
Por Karry · Evidencia revisada con fuentes gubernamentales, universitarias y arbitradas consultadas en agosto de 2026.
Qué debe controlar una línea de deshidratación de frutas y verduras
Un proceso industrial de deshidratación de frutas y verduras controla la humedad dentro del producto, no solo las gotas de su superficie. El escurrido después del lavado prepara los productos frescos cortados para congelarlos, empacarlos o someterlos a otra etapa. La deshidratación profunda continúa hasta que el producto alcanza una distribución de humedad y una condición de almacenamiento o uso definidas.
Esta distinción va más allá del vocabulario. La guía de la FDA de agosto de 2026 sobre productos frescos cortados se refiere a productos frescos cortados listos para consumir que no son alimentos de baja humedad. El documento también excluye de su definición de productos frescos cortados aquellos que reciben un procesamiento adicional para su conservación. Su alcance no incluye el diseño de secadores, pero muestra por qué quitar el agua superficial y deshidratar para lograr estabilidad en anaquel requieren evidencias distintas.
| Campo de decisión | Escurrido superficial | Deshidratación del producto |
|---|---|---|
| Agua que se elimina | Agua libre que queda después del lavado | Agua retenida en los tejidos y poros |
| Evidencia principal | Condición de la superficie, arrastre de agua y manipulación posterior | Curva de secado, perfil interno, actividad de agua después del equilibrio y controles de liberación |
| Siguiente etapa habitual | Empaque de producto fresco, congelación o procesamiento adicional | Enfriamiento, acondicionamiento, validación y empaque con barrera contra la humedad |
| Suposición incorrecta | Una superficie que parece seca significa que el centro está seco | Un promedio demuestra que todo el lote está listo |
Los resultados de búsqueda suelen mezclar una línea de secado de alimentos con líneas de lavado previas. En las líneas de procesamiento de frutas y verduras, una etapa de lavado industrial de verduras puede usar una lavadora, lavado con burbujas o rodillos, agua a alta presión, cuchillas de aire o una criba vibratoria para quitar la suciedad. Estos sistemas de lavado y las características de una línea de lavado de verduras corresponden a una etapa previa al secado profundo. El lavado y la deshidratación deben mantenerse como operaciones separadas en el registro del proceso.
Al describir un proyecto industrial o comercial de procesamiento de verduras, se pueden usar términos como deshidratación de alimentos, secado de alimentos, línea de deshidratación, secador de alimentos, deshidratador o deshidratadores. Lo útil no es la etiqueta, sino saber si el equipo de procesamiento de alimentos puede eliminar la humedad de los productos que se busca secar, controlar el riesgo de deterioro según el plan de la planta y proteger la vida útil requerida.
La conservación industrial de alimentos puede recurrir al secado para extender la vida útil, pero cada verdura específica requiere su propia evidencia del producto y sus propios criterios de liberación.
El lenguaje de búsqueda es más amplio que el que se usa para aprobar productos en planta. Los compradores pueden usar secado de verduras, frutas y verduras deshidratadas o deshidratación de frutas y verduras para referirse al mismo tema general. Aun así, el registro paso a paso de un proceso de deshidratación de frutas y verduras debe separar la preparación, el movimiento de humedad interna y la liberación. La frase conceptos y métodos de secado y deshidratación de frutas y verduras describe un tema educativo, mientras que un informe de proyecto de deshidratación de frutas y verduras solo resulta útil si identifica el cultivo, la geometría del corte, el método de prueba, las posiciones de muestreo y la regla de liberación aplicable. Un corte de 3 mm no puede seguir el programa de prueba de uno de 9 mm, y una diferencia de 0,1 °C entre la muestra y el espacio de cabeza corresponde al método de actividad de agua, no a una etiqueta genérica de búsqueda.
La guía de Shengtu sobre métodos de procesamiento de frutas y verduras compara las rutas de conservación y la secuencia completa del proceso. Este artículo se limita a la mecánica y la evidencia de la deshidratación, para que no compita con esa guía más amplia ni con la página de soluciones comerciales.
Cómo se desplaza el agua por los tejidos de frutas y verduras durante el secado
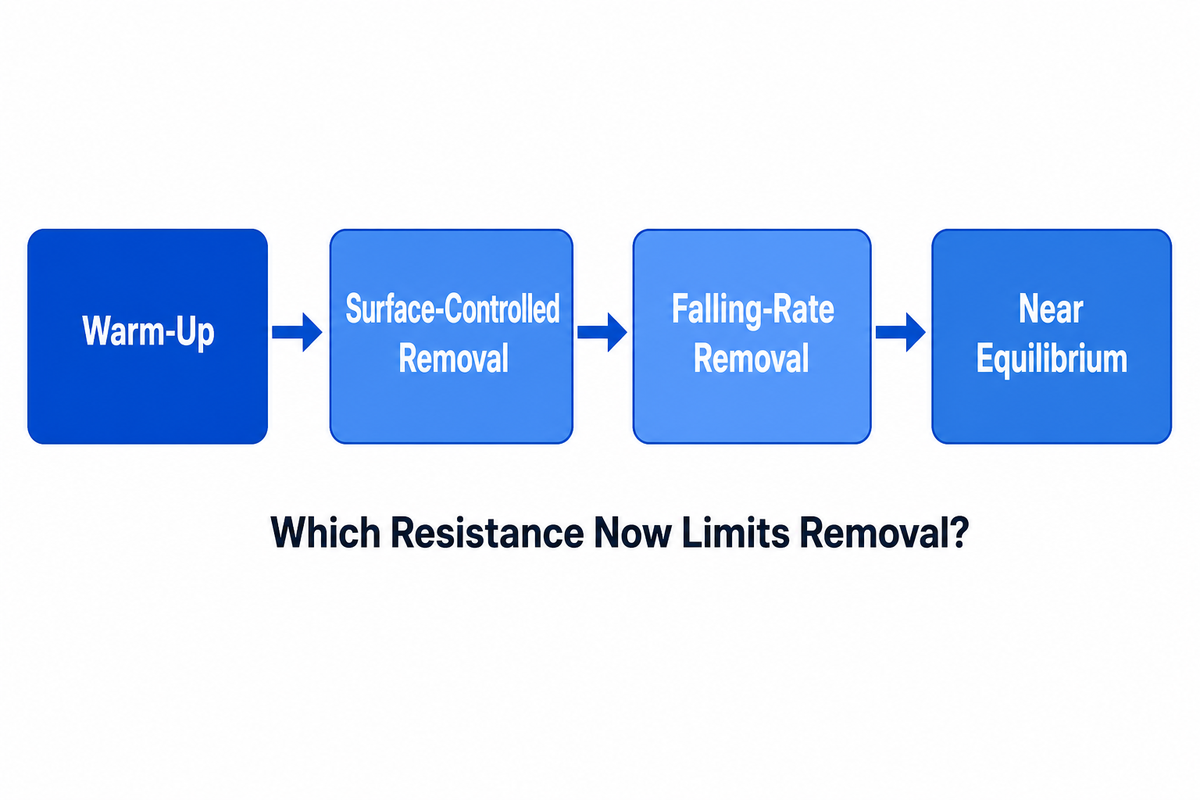
El secado se ralentiza aunque el aire de entrada siga caliente porque cambia la resistencia que limita el proceso. Al principio, la eliminación de humedad puede depender principalmente de la transferencia de calor y masa en la superficie expuesta. Más adelante, el agua debe desplazarse desde el interior a través de una matriz seca cada vez más gruesa, por lo que la difusión interna y la retención de agua pueden limitar la velocidad.
Un estudio sobre cubos de zanahoria describe un periodo de velocidad constante, controlado principalmente por la transferencia externa, y un periodo de velocidad decreciente, controlado principalmente por la transferencia interna. La etapa posterior toma más tiempo porque la humedad debe atravesar una ruta cada vez más resistente. En productos frescos reales puede haber poco o ningún intervalo visible de velocidad constante; un estudio de mango modeló solo el periodo de velocidad decreciente porque los datos no mostraron una fase de velocidad constante.
Cómo interpretar la curva de secado:
- Calentamiento inicial: la temperatura del producto se aproxima a la del aire de secado; hay poca o ninguna pérdida de agua.
- Durante la eliminación controlada por la superficie, el agua superficial libre se evapora y el aire puede llevarse el vapor.
- El movimiento de humedad interna se vuelve más resistente que el movimiento por convección, lo que prolonga la disminución de la velocidad de secado.
- Cerca del equilibrio, la fuerza impulsora restante se reduce; un tiempo adicional puede afectar la calidad sin producir un cambio proporcional en la humedad.
Considere dos piezas de 6 mm expuestas a la misma temperatura de entrada. Un tejido poroso y con pocos sólidos puede llevar agua a la superficie más rápido que uno denso o rico en azúcar. Al principio, el aire de salida puede parecer similar, pero después los centros pueden comportarse de manera distinta. Los ajustes del temporizador no explican esa diferencia; las mediciones periódicas de masa, perfil o producto representativo sí pueden hacerlo.
En la etapa de velocidad decreciente, una planta también puede desperdiciar energía si mantiene las mismas condiciones del aire después de que cambia la respuesta del producto. La pregunta útil de control no es «¿Qué tan caliente está el aire de entrada?», sino «¿Qué resistencia limita ahora la eliminación de humedad y qué medición lo demuestra?».
El modelado publicado sobre piña distingue la difusión desde el interior hasta la superficie de la convección desde la superficie hacia el aire. Se incluyeron la geometría y la contracción porque la ruta de transferencia cambia a medida que se deforma una rebanada. Por eso, la misma temperatura del aire no produce las mismas rutas de humedad en distintos cultivos o cortes.
El pretratamiento modifica la curva de secado antes de iniciar el secador
El pretratamiento puede modificar la permeabilidad de los tejidos, la actividad enzimática, el área superficial, los sólidos solubles y la cantidad de agua que llega al secador. El corte, el escaldado o el tratamiento osmótico pueden acortar una parte de la curva o proteger un atributo de calidad, pero también pueden causar daños o agregar una nueva fuente de variación.
Los secadores no pueden corregir un corte previo que cambia cada hora. Pasar de 3 mm a 9 mm triplica la distancia de difusión antes de modificar cualquier ajuste del aire. La eliminación irregular de la cáscara, los golpes, la intensidad del escaldado o el tiempo de escurrido pueden hacer que una zona parezca tener una falla del flujo de aire cuando, en realidad, el producto entró en otra condición.
Un experimento con mango comparó rebanadas de 3, 6 y 9 mm con varios métodos de secado. El tiempo para alcanzar el criterio de humedad del estudio varió entre 3 y 20 h. El pretratamiento con jugo de limón no mejoró la velocidad de secado y afectó negativamente la calidad en ese diseño. El resultado es valioso porque descarta la idea de que todo pretratamiento sea beneficioso.
Las revisiones actuales sobre pretratamientos describen la deshidratación osmótica como una transferencia en dos sentidos: sale agua y pueden entrar solutos. Importan la concentración, la temperatura, el tiempo de inmersión, la proporción de solución y producto, la agitación y el agente utilizado. Una menor exposición al aire caliente puede verse contrarrestada por la absorción de sólidos, cambios de textura o una especificación que el comprador no solicitó.
¿Cuáles son las etapas del proceso de deshidratación de frutas y verduras?
El procesamiento en planta suele incluir recepción y selección, lavado, pelado o corte cuando se requiere, un pretratamiento específico para el cultivo, escurrido superficial, alimentación controlada, secado por etapas, enfriamiento, muestreo representativo, acondicionamiento cuando el producto lo requiere y empaque con barrera contra la humedad. La secuencia varía según el producto. Los materiales de hoja delicados, las piezas densas de raíces y las frutas con alto contenido de azúcar no requieren la misma preparación ni las mismas pruebas.
- Identifique la muestra: cultivo, variedad, madurez, dimensiones del corte y lote de pretratamiento.
- Mida la condición de entrada: masa, base de humedad pertinente, agua superficial residual y temperatura del producto.
- Ejecute un programa de aire definido: registre las condiciones de entrada y salida, la carga y el tiempo por zona.
- Evalúe la respuesta del producto: perfil, textura, color, rehidratación u otro atributo definido por el comprador.
- Defina los criterios de liberación: los controles de calidad y peligros validados de la planta quedan fuera de una receta genérica.
Algunos ejemplos limitados de etapas previas pueden consultarse en la línea de lavado y pelado de verduras de raíz de Shengtu y en la línea de preparación de productos frescos cortados de hoja de Shengtu . Esos enlaces corresponden a contextos distintos, por lo que no son evidencia de un programa de secado unificado.
Por qué la temperatura por sí sola no controla el secado con aire caliente
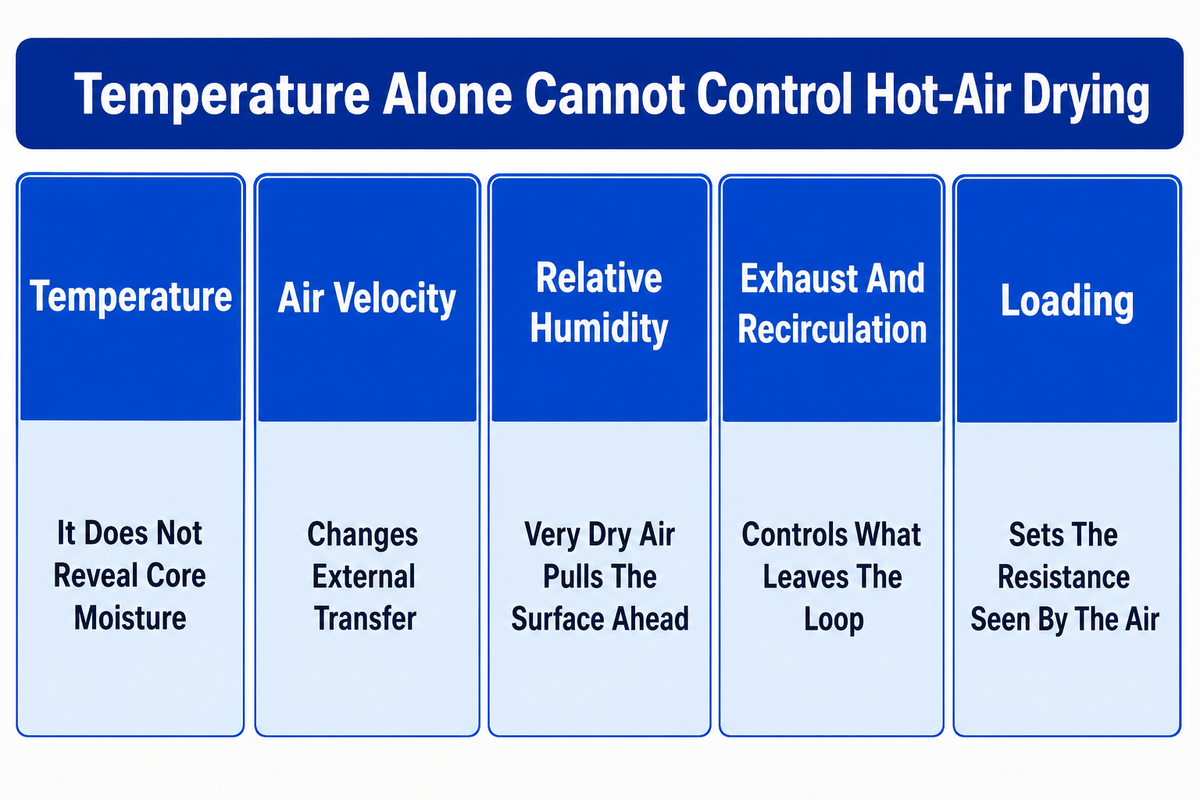
El secado con aire caliente depende de un equilibrio complejo entre temperatura, velocidad del aire, humedad relativa, extracción, recirculación y carga del producto. La temperatura aporta la fuerza impulsora térmica, pero la humedad solo sale cuando el transporte interno la lleva a la superficie y la corriente de aire retira el vapor sin crear un gradiente superficial perjudicial.
Temperatura
Modifica la presión de vapor, la temperatura del producto y la velocidad de las reacciones que afectan la calidad. No revela la humedad del centro.
Velocidad del aire
Modifica la transferencia externa y la distribución de presión. Una mayor velocidad puede dar un resultado distinto cuando predomina la resistencia interna.
Humedad relativa
Modifica la fuerza impulsora de la presión de vapor. Un aire muy seco puede hacer que la superficie se seque antes que el centro.
Extracción y recirculación
Controlan cuánto de la humedad absorbida sale del circuito y cuánto calor sensible regresa.
Carga
Determina la resistencia que encuentra el aire y la distancia entre una lectura superficial y la zona más profunda del producto.
Un resumen publicado de un artículo mecanístico sobre el endurecimiento superficial informa que las altas velocidades de secado pueden secar la superficie antes que el centro y formar una capa endurecida. El texto completo del editor no estuvo disponible durante esta investigación, por lo que el artículo no asigna un umbral universal de temperatura, velocidad o humedad a ese mecanismo.
Un estudio de manzanas con infrarrojo ofrece un contraejemplo útil. El flujo de aire probado fue de 0,5–1,5 m/s, el grosor de las rebanadas fue de 2–6 mm y la intensidad infrarroja fue de 0,130–0,341 W/cm². En ese equipo, un mayor flujo de aire prolongó el secado, mientras que una mayor intensidad infrarroja lo acortó. El resultado no se puede trasladar a un secador de banda, pero demuestra que «más flujo de aire significa más rapidez» no es una regla universal.
Haga lo siguiente: compare las condiciones del aire con la respuesta del producto del mismo momento o lote.
Evite lo siguiente: cambiar primero la temperatura ante cada zona húmeda, borde oscuro o curva lenta.
La temperatura y el flujo de aire deben analizarse junto con las mediciones del aire ambiente, el aire de salida y la cámara de secado. El calor controlado y el flujo de aire pueden favorecer un secado uniforme solo si se miden la cama de producto y la trayectoria del aire. Las afirmaciones como «secado uniforme», «secado homogéneo» o «resultados consistentes» requieren muestras de distintas posiciones; el valor de la pantalla de control no las demuestra.
La página de Shengtu sobre el secador de aire caliente con banda de malla brinda contexto sobre el equipo. La validación del producto aún requiere el cultivo, la cama, el circuito de aire, el perfil de residencia y los requisitos de liberación reales.
La ventana de evidencia de secado en 4 capas
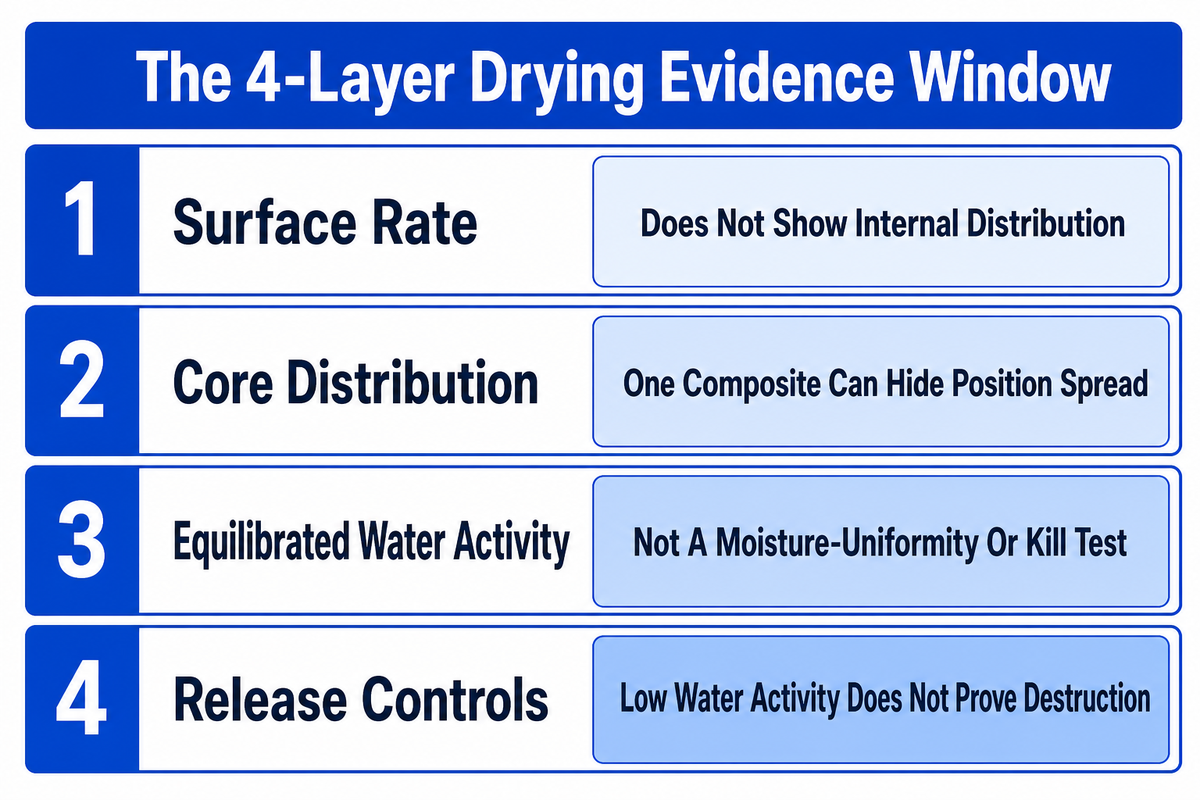
La ventana de evidencia de secado en 4 capas relaciona la velocidad de eliminación superficial, la distribución de humedad en el centro, la actividad de agua después del equilibrio y los controles de liberación más allá de la humedad. Las capas no son cuatro sensores intercambiables. Son cuatro preguntas sobre la evidencia que impiden que una superficie seca, un promedio o una lectura de actividad de agua afirmen más de lo que demuestran.
| Capa | Señal | Qué puede mostrar | Control de confirmación | Límite y responsable |
|---|---|---|---|---|
| 1 · Velocidad superficial | Cambio de masa en un intervalo definido | Si la curva sigue cambiando | Masa y tiempo del producto correspondientes | No muestra la distribución interna · proceso |
| 1 · Velocidad superficial | Temperatura y humedad de entrada y salida | Captación de humedad del lado del aire y fuerza impulsora disponible | Sensores calibrados en ubicaciones definidas | Los datos del aire no son datos para liberar el producto · proceso/mantenimiento |
| 1 · Velocidad superficial | Temperatura o imagen de la superficie | Patrón por posición y posible sobrecalentamiento | Muestra transversal o interna | Una imagen superficial no demuestra la humedad del centro · proceso/calidad |
| 2 · Distribución en el centro | Muestra transversal o del centro y el borde | Capa externa seca, centro húmedo o efecto de la geometría | Muestras replicadas por categoría de pieza | Una muestra destructiva puede pasar por alto zonas poco frecuentes · calidad |
| 2 · Distribución en el centro | Mapa a lo ancho y a distintas profundidades | Desequilibrio del aire o de la carga | Coordenadas de muestreo fijas | Una muestra compuesta puede ocultar la variación entre posiciones · planta/calidad |
| 2 · Distribución en el centro | Distribución del tamaño de las piezas | Si la muestra incluye la geometría que seca más lentamente | Intervalos de grosor medidos en mm | El tamaño promedio oculta los valores extremos · proceso/compras |
| 3 · Actividad de agua después del equilibrio | Actividad de agua después del equilibrio | Disponibilidad de agua en las condiciones de prueba | Lectura duplicada con temperatura controlada | No es una prueba de uniformidad de humedad ni de eliminación microbiana · calidad |
| 3 · Actividad de agua después del equilibrio | Diferencia de temperatura entre la muestra y el espacio de cabeza | Riesgo de sesgo en la medición | Cámara estable y temperatura registrada en °C | La FDA señala un cambio de aproximadamente 0,005 aw por cada 0,1 °C a 25 °C en el método citado · calidad |
| 3 · Actividad de agua después del equilibrio | Contenido de humedad junto con la actividad de agua | Cantidad de agua frente a disponibilidad | Relación de sorción específica del producto | La misma humedad puede producir distintos valores de actividad de agua · calidad/I+D |
| 4 · Controles de liberación | Evidencia validada de control microbiológico | Si el control declarado realmente reduce el peligro identificado | Validación del producto y del proceso | Una actividad de agua baja inhibe el crecimiento; no demuestra la destrucción de microorganismos · responsable de inocuidad alimentaria |
| 4 · Controles de liberación | Registro de enfriamiento, exposición y empaque | Riesgo de condensación, reabsorción o exposición después del proceso | Tiempo de espera definido y revisión de la barrera | La liberación depende del producto y la instalación · calidad/operaciones |
| 4 · Controles de liberación | Resultado de textura, pegajosidad, color o rehidratación | Adecuación al uso del comprador y estabilidad física | Especificación del producto aprobada | Un producto inocuo aún puede no servir para el uso previsto · calidad/compras |
La guía de la FDA sobre actividad de agua informa que, a 25 °C, una diferencia de 0,1 °C entre una muestra y el espacio de cabeza puede producir una diferencia aproximada de 0,005 en la lectura; una diferencia de 1 °C puede cambiarla aproximadamente 0,05. Esas cifras corresponden al análisis de medición citado. El mensaje práctico es sencillo: registre el equilibrio y la temperatura antes de comparar lotes.
El estudio de lichi con carga completa muestra por qué importa la segunda capa. La carga de 144,5 kg repartida en 17 bandejas terminó con 38% de humedad en la bandeja superior y 12% en la inferior en el gabinete original. Una modificación en la entrada redujo la diferencia a 25%/21%. Un solo promedio habría ocultado el gradiente original.
La evidencia de actividad de agua no demuestra por sí sola la eliminación de microorganismos. En un estudio arbitrado de zanahoria, maíz, cebolla, pimiento morrón y papa, Listeria monocytogenes y Salmonella enterica sobrevivieron en todas las condiciones probadas. Los investigadores inocularon las muestras a 4 log CFU/g, las rehidrataron a 5 °C o 25 °C durante 24 h y después las almacenaron a 5 °C, 10 °C o 25 °C durante 7 d. El crecimiento varió según la matriz del producto y la temperatura. La cuarta capa hace visible ese límite.
Cómo la estructura del producto modifica la curva de secado
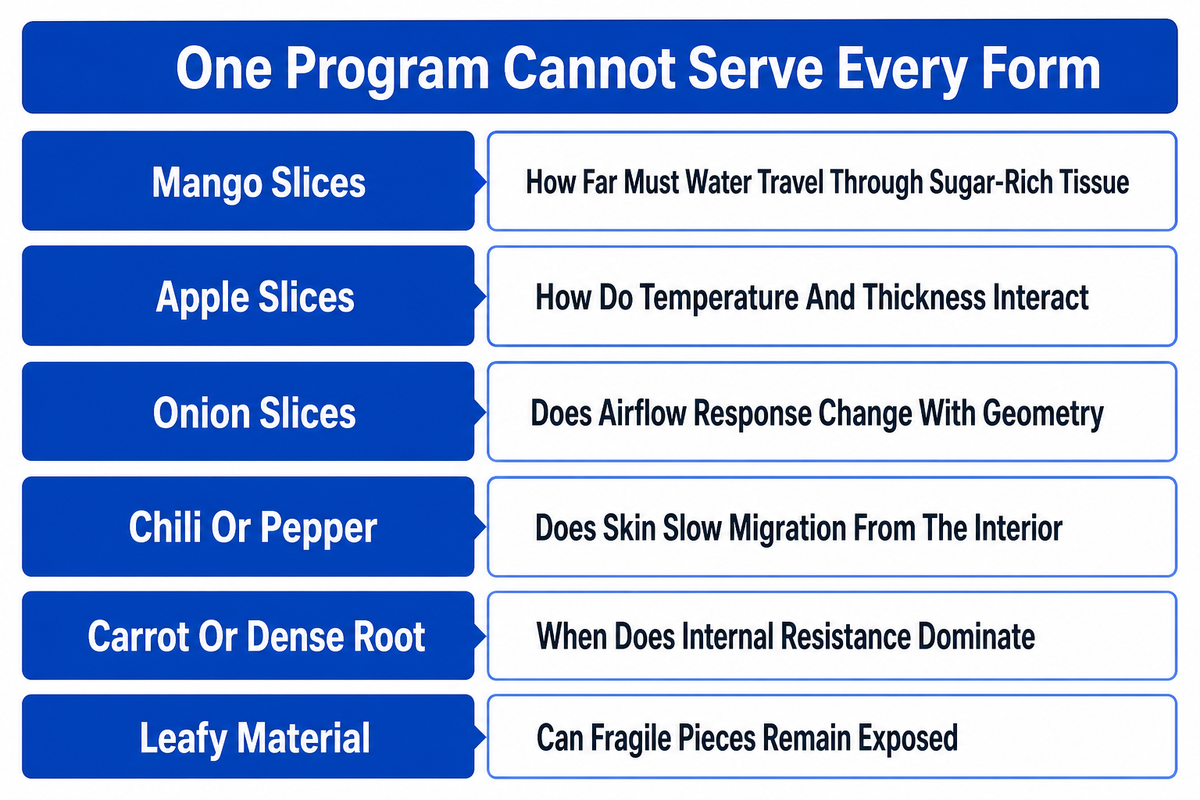
Un programa de secado no sirve para todas las formas de frutas y verduras porque el producto determina la ruta interna. La porosidad de los tejidos, los sólidos solubles, la cáscara, la geometría del corte, la madurez y el pretratamiento modifican la difusión, la contracción, la pegajosidad, la respuesta del color y la evidencia necesaria para determinar que el lote está listo.
La tabla siguiente sirve para diseñar pruebas, no para ofrecer recetas. Tres filas se basan en estudios directos de cultivos; las demás plantean preguntas que cada planta debe resolver con sus propias muestras. No se incluyen intervalos de temperatura sin fuentes.
| Tipo o forma del producto | Pregunta sobre el transporte de humedad | Variable de prueba | Riesgo que se debe revisar | Evidencia requerida |
|---|---|---|---|---|
| Rebanadas de mango | ¿Qué distancia debe recorrer el agua a través de un tejido rico en azúcar? | Intervalos de 3, 6 y 9 mm en el estudio citado | Diferencia entre superficie y centro, y pérdida de calidad | Curva, perfil y textura requerida por el comprador |
| Rebanadas de manzana | ¿Cómo interactúan la temperatura y el grosor? | 2, 4 y 6 mm a 50, 60 y 70 °C en el estudio citado | Contracción y criterio de finalización irregular | Tiempo, masa, dimensiones y perfil final |
| Rebanadas de cebolla | ¿Cambia la respuesta al flujo de aire según la geometría y el modo de calentamiento? | Flujo de aire, grosor e intensidad infrarroja en el equipo del estudio citado | Oscurecimiento, contracción y pérdida de capacidad de rehidratación | Cinética limitada al método y pruebas de calidad |
| Piezas de ajo | ¿Se mantienen uniformes el tamaño y el pretratamiento en todo el lote? | Clases de tamaño medidas y condición del pretratamiento | Bordes oscuros y centros húmedos retenidos | Muestras por posición y especificación sensorial |
| Chile o pimiento | ¿La cáscara ralentiza el movimiento de humedad desde el interior? | Formas enteras, partidas y cortadas | Arrugamiento con humedad interna retenida | Corte transversal y actividad de agua después del equilibrio |
| Zanahoria u otra raíz densa | ¿Cuándo predomina la resistencia interna? | Geometría en cubos, tiras y rebanadas | Eliminación lenta de humedad del centro y endurecimiento de la textura | Curva de velocidad decreciente y muestra del centro |
| Material de hoja | ¿Se pueden mantener expuestas las piezas delicadas sin que salgan volando o se doblen? | Densidad de alimentación, distribución de aire y tamaño de las hojas | Secado excesivo localizado y capas atrapadas | Muestra a lo ancho y recuento de piezas rotas |
| Fruta con alto contenido de azúcar | ¿La superficie se volverá pegajosa o se deformará cerca de la condición objetivo? | Madurez, categoría de sólidos solubles y uso final | Pegado, apelmazamiento y cambios de textura | Prueba de estabilidad física y empaque |
| Familia de productos mixtos | ¿Qué producto determina el criterio de finalización válido más lento? | Familias de prueba separadas, no un programa promedio | Un producto que seca rápido oculta al que seca lentamente | Evidencia del producto en la condición más exigente y control de cambios |
¿Qué productos puede procesar una línea de deshidratación?
Las líneas configuradas pueden procesar fruta rebanada, verduras de raíz, cebolla, ajo, pimientos, hierbas o productos de hoja, pero «puede procesar» no significa «comparte un mismo programa». El proveedor debe demostrar que la alimentación, la distribución de aire, el intervalo de residencia y la facilidad de limpieza se ajustan a la forma prevista. Después, la planta debe validar la calidad propia del producto y la evidencia para liberarlo.
¿Se pueden ajustar los parámetros de secado para distintos productos?
Sí. La temperatura, la velocidad del aire, el control de humedad, la extracción, la recirculación y el tiempo de residencia se pueden ajustar si el equipo ofrece esos controles. Los ajustes deben basarse en una prueba definida con muestras. Registre el producto de entrada, la geometría y la carga; cambie un factor planificado o un grupo de factores sujeto a control; después, compare la curva completa, las muestras por posición y la calidad definida por el comprador. Cada programa guardado solo constituye evidencia para las condiciones en las que se validó.
Cómo interpretar el endurecimiento superficial, la contracción, el oscurecimiento y las zonas húmedas
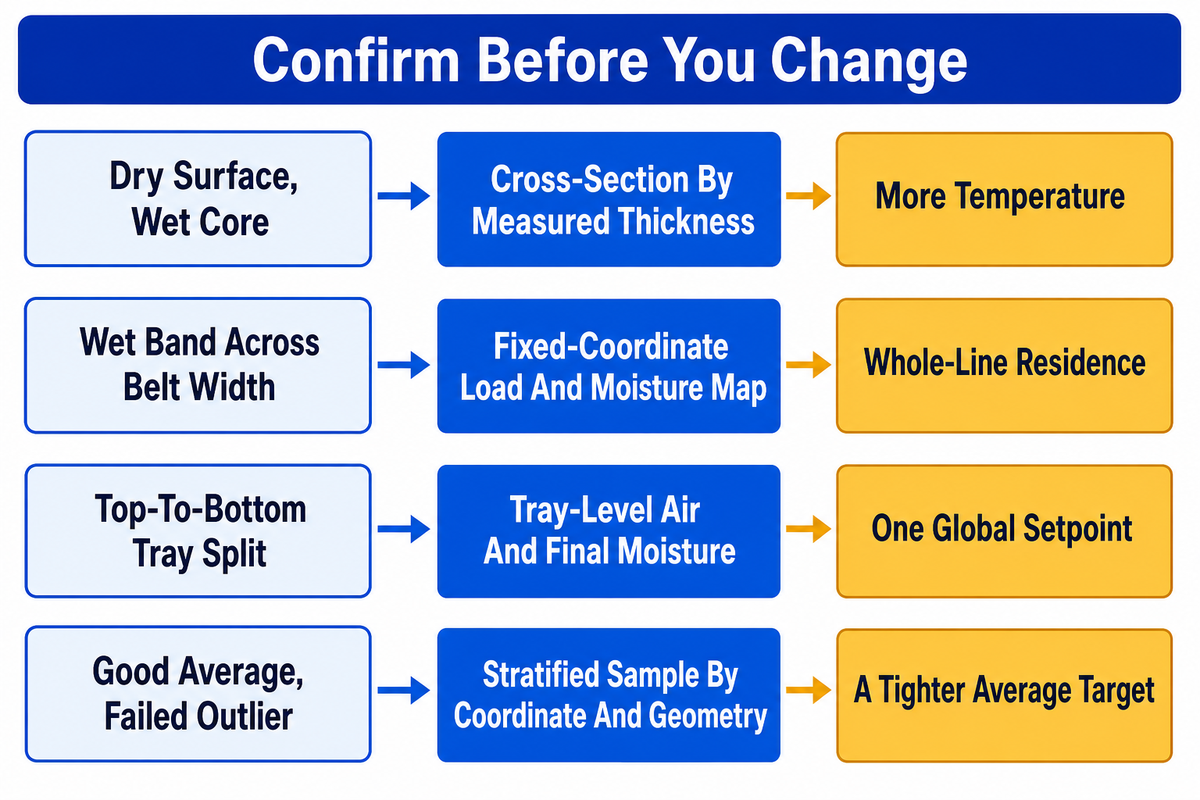
Los defectos visibles son observaciones iniciales, no causas raíz. El endurecimiento superficial, la contracción, el oscurecimiento y las zonas húmedas pueden deberse a la geometría del producto, el pretratamiento, la carga, la distribución del aire, el tiempo o el manejo del criterio de finalización del proceso. El primer paso útil es registrar dónde aparece el defecto y obtener una señal que lo corrobore.
| Síntoma observado | Causas posibles | Qué confirmar primero | Qué no cambiar primero |
|---|---|---|---|
| Superficie seca, centro húmedo | Alta velocidad de secado superficial; corte grueso; piel resistente; tiempo de residencia corto | Corte transversal según el grosor medido | Aumentar la temperatura |
| Franja húmeda a lo ancho de la banda | Diferencias en la distribución del aire o la profundidad de alimentación | Mapa de carga y humedad por coordenadas fijas | Tiempo de residencia en toda la línea |
| Diferencias entre bandejas superiores e inferiores | Gradiente vertical del aire; geometría de entrada; carga desigual | Aire y humedad final por nivel de bandeja | Un único valor de consigna global |
| Bordes oscuros | Exposición local al calor; piezas muy delgadas en el extremo de la distribución; variaciones del pretratamiento | Grosor del borde y temperatura según la posición | Aumentar el flujo de aire en todas partes |
| Contracción excesiva | Colapso del tejido; alta velocidad de secado; exposición prolongada; estado del cultivo | Historial de dimensiones y masa | Un aditivo para mejorar la textura |
| Producto pegajoso a la descarga | Alto contenido de azúcar; producto tibio; acondicionamiento incompleto; absorción de humedad | Temperatura del producto, aw y humedad en el área de empaque | Reducir el criterio de finalización sin evidencia de estabilidad física |
| Color desigual por zona | Historial de temperatura; exposición al oxígeno; pretratamiento o madurez | Registro por zona y clasificación del color de entrada | Solo el tiempo de residencia |
| Rebote de humedad después del enfriamiento | Igualación interna; exposición a la humedad; empaque en caliente | Muestras enfriadas vinculadas al tiempo y barrera del empaque | Calor en la zona final |
| Buen promedio, pero un valor atípico fuera de especificación | El plan de muestreo no considera la posición o las piezas del extremo de la distribución de tamaños | Muestra estratificada por coordenadas y geometría | Un objetivo promedio más estricto |
En el ensayo en gabinete con lichi, el cambio en la entrada de aire mejoró la diferencia de humedad entre la parte superior y la inferior sin prolongar el tiempo de secado informado. Eso no significa que todas las líneas con resultados desiguales necesiten modificar la entrada de aire. Muestra el valor diagnóstico de un mapa por posición: la planta puede contrastar una hipótesis sobre la distribución del aire con evidencia del producto.
¿Es saludable deshidratar frutas y verduras?
La deshidratación puede conservar los alimentos y concentrar los sólidos al eliminar agua, pero la conservación de nutrientes y características sensoriales depende del cultivo, el pretratamiento, la exposición al oxígeno y el historial de temperatura y tiempo. Los compuestos sensibles al calor pueden disminuir, mientras que algunos procesos pueden proteger el color o mejorar el uso posterior. Ningún método de secado permite hacer una afirmación universal sobre la salud. Evalúe el producto, nutriente o atributo de calidad específico con un método adecuado.
¿Qué demuestra el criterio de finalización y qué debe ocurrir antes de liberar el producto?
Un criterio de finalización defendible requiere más que una muestra de salida. La planta debe definir la población muestreada, la posición y la geometría; enfriar o equilibrar el producto según lo requiera el método; medir los parámetros pertinentes de humedad y actividad de agua; y después aplicar controles independientes de calidad y liberación por peligros.
“precisos y exactos, y con un mantenimiento adecuado”
El párrafo 117.40(f) aplica esos requisitos a los instrumentos y controles utilizados para las condiciones que controlan o previenen el crecimiento de microorganismos indeseables. No es un requisito general de exactitud para todos los sensores del secador. La planta debe determinar si una medición determinada se utiliza para ese tipo de control y cuáles requisitos aplican a su mercado y proceso.
La versión vigente de 21 CFR 117.130 exige que el análisis de peligros considere los peligros biológicos, químicos y físicos, la exposición ambiental, la formulación, los equipos, el procesamiento, el empaque, el almacenamiento y el uso previsto. Por eso, la ventana de evidencia del secado en 4 capas no llega a declarar que el alimento está listo. Su cuarta capa remite a los controles validados de la planta.
- Defina el plan de muestreo: ubicaciones, categorías de tamaño de las piezas, número de incrementos e identidad del lote.
- Enfríe bajo condiciones definidas, ya que el producto tibio puede sudar o alterar una lectura antes del empaque.
- Deje que la muestra se equilibre según el método y luego registre la temperatura de la muestra y del instrumento para medir la actividad de agua.
- Compare la distribución con el promedio; revise los valores atípicos y la variación entre posiciones.
- Aplique controles de liberación independientes para la especificación del producto, el plan de peligros, el empaque y el uso previsto.
Las fuentes universitarias sobre conservación de alimentos en el hogar explican el principio del acondicionamiento como la igualación de la humedad después del enfriamiento. Su procedimiento de 7-10 días en frascos no es una instrucción industrial. Una planta industrial necesita un método específico para el producto que defina la retención, el muestreo y el empaque de acuerdo con su volumen, entorno y plan de liberación.
Tiempo de residencia, profundidad de la capa y transiciones entre etapas
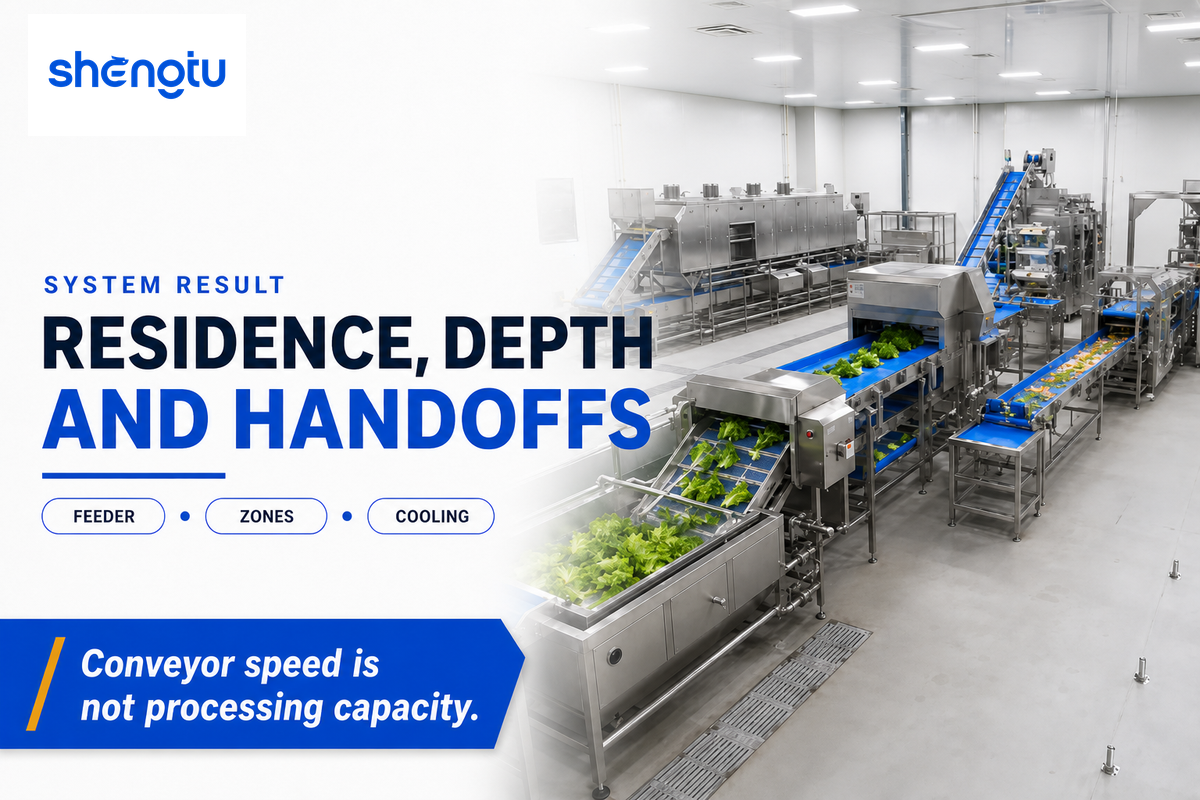
La producción aprovechable de una línea es el resultado del sistema. El criterio de finalización y el método de liberación establecidos anteriormente definen la evidencia necesaria para evaluar ese resultado. La distribución del tiempo de residencia, la profundidad del producto, la alimentación a lo ancho, el suministro de aire y los tiempos de las etapas anteriores o posteriores pueden cambiar la uniformidad final, aunque la capacidad nominal del secador no varíe. Por eso, la evidencia debe seguir el producto a través de cada zona y transición.
El estudio de lichi en 17 bandejas aporta evidencia sobre el producto. Una carga de 144.5 kg pasó de aproximadamente 87% a 23% de humedad en base húmeda en unas 15.5 h. Después del cambio en la entrada de aire, el flujo másico de aire bajó de 0.3 kg/s a 0.1 kg/s, mientras que la eficiencia energética informada subió de 33% a 42%. Esos resultados corresponden a un gabinete y un cultivo específicos.
Otro estudio de 2025 sobre un gabinete de 32 bandejas utilizó dinámica de fluidos computacional y regresión para evaluar la ubicación de los ventiladores con una geometría fija. El modelo fijó una separación de suministro de 78.80 mm, un ángulo de deflector de 45°, una velocidad de entrada de 2.74 m/s y un diámetro de ventilador de 315 mm; informó un R² de 0.9247 y un índice máximo de uniformidad del flujo de aire de 76.5%. Estos valores no son objetivos de diseño para otro secador, pero muestran por qué la geometría y el suministro de aire deben validarse en conjunto.
| Límite | Registro | Falla que permite detectar | Responsable |
|---|---|---|---|
| Corte → pretratamiento | Distribución de tamaños y hora del lote | Se atribuyen al secador las variaciones de geometría | Proceso |
| Pretratamiento → escurrido | Estado del tratamiento y líquido residual en la superficie | El agua añadida modifica la curva inicial | Proceso/calidad |
| Alimentador → primera zona | Flujo másico y mapa de profundidad a lo ancho | La carga desigual genera trayectorias de aire desiguales | Planta |
| Zona → zona | Referencia de tiempo, estado de entrada/salida y muestra | La curva cambia, pero el programa no | Proceso |
| Circuito de aire → capa de producto | Presión, ubicación del aire y coordenada del producto | El valor promedio del aire oculta la trayectoria local | Mantenimiento/proceso |
| Zona final → enfriamiento | Temperatura del producto y tiempo de exposición | Empaque en caliente y sudado del producto | Operaciones/calidad |
| Enfriamiento → muestreo | Coordenadas, categoría de geometría y hora de la prueba | La muestra no representa las piezas que tardan más en secarse | Calidad |
| Muestreo → empaque | Estado de liberación e identidad de la barrera | Un lote aprobado vuelve a absorber humedad | Calidad/abastecimiento |
| Programa → control de cambios | Producto, corte, carga y revisión de software y hardware | Se aplica una validación anterior a una condición nueva | Responsable/calidad |
En un flujo continuo, la velocidad de la banda transportadora y el perfil de carga sobre ella ayudan a definir el tiempo de residencia, pero ninguno de los dos equivale a la capacidad de procesamiento. Las líneas de producción pueden perder producción aprovechable en el alimentador, el secador, el enfriador o la empacadora. Por eso, las plantas e instalaciones de procesamiento necesitan una clave de lote común, capacitación para los operadores y un registro de cambios antes de considerar que una cifra de placa corresponde a la producción de toda la línea.
Este mapa de evidencias no elige deliberadamente entre equipos por lotes o de flujo continuo, ni calcula la capacidad o establece la profundidad de la capa. Esas son decisiones comerciales y del proyecto. El mapa indica al comprador qué registros deberían existir antes de considerar que una cifra de placa corresponde a la producción aprovechable de toda la línea.
Qué está cambiando: pretratamiento, recuperación de calor y criterios de finalización basados en sensores
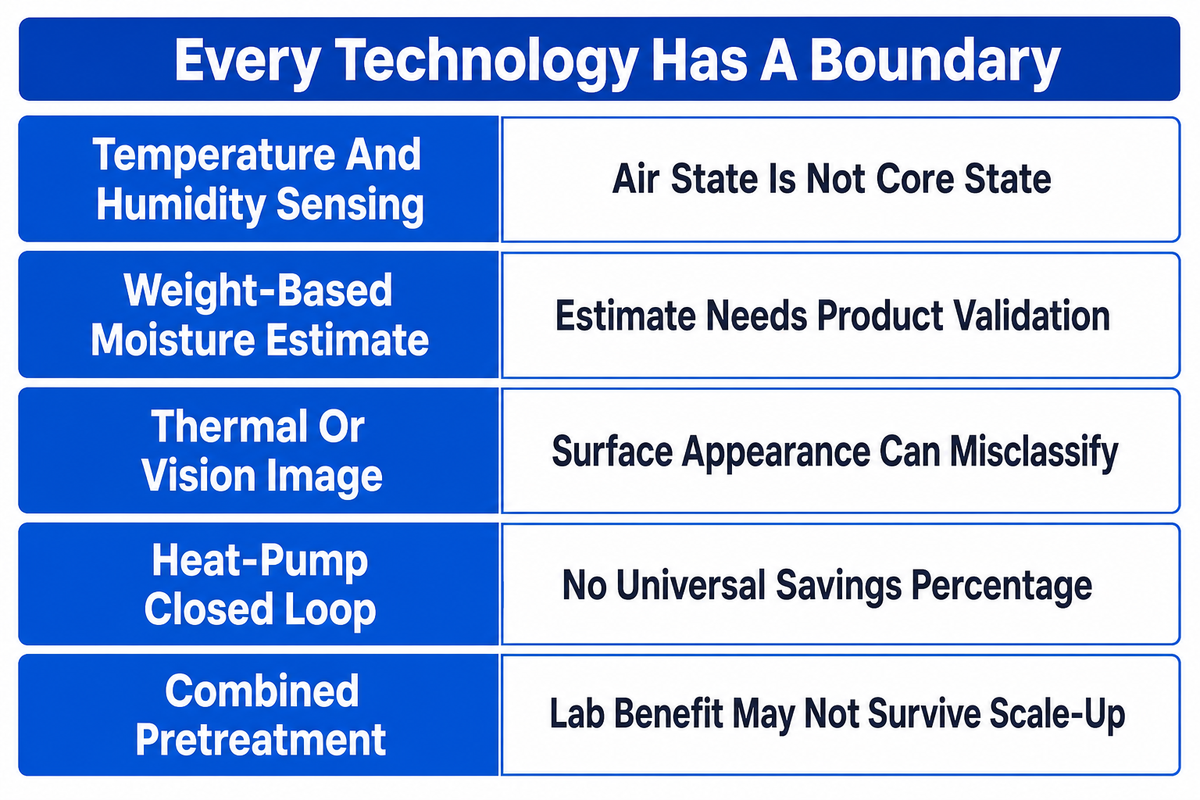
La tendencia útil es el cambio en lo que las plantas miden y validan. Los circuitos de aire con bomba de calor, los pretratamientos combinados, el pesaje, los sensores de humedad y la obtención de imágenes pueden aportar evidencia, pero cada tecnología tiene límites relacionados con el producto, la calibración y la escala. La tecnología «inteligente» no demuestra un resultado si la señal no modifica una decisión controlada.
La revisión de 2025 describe el secado con bomba de calor como un circuito cerrado en el que el aire húmedo se enfría para condensar el agua y luego se recalienta. También señala que se necesita seguir investigando los componentes principales, las combinaciones tecnológicas y los mecanismos de calidad específicos de cada producto. La revisión respalda un análisis de preparación tecnológica, no una afirmación de Shengtu sobre ahorro de energía.
| Tecnología | Evidencia disponible | Pregunta del comprador | Límite |
|---|---|---|---|
| Sensores de temperatura y humedad | Componentes de medición consolidados | ¿Dónde están ubicados y calibrados los sensores? | El estado del aire no es el estado del centro del producto |
| Estimación de humedad basada en el peso | Conceptos de patentes y equipos | ¿Cómo se manejan la tara, la distribución de la carga y los cambios de receta? | La estimación requiere validación con el producto |
| Imagen térmica o visual | Demostraciones de investigación y patentes | ¿Con qué resultado del centro o de calidad se calibró? | La apariencia de la superficie puede llevar a una clasificación errónea |
| Circuito cerrado con bomba de calor | Uso comercial e investigación activa | ¿Qué producto, condiciones ambientales y carga respaldan el cálculo de ahorro energético? | No existe un porcentaje de ahorro universal |
| Pretratamiento combinado | Numerosos estudios específicos por cultivo | ¿Qué ventajas y desventajas hay en la absorción de solutos, la textura o la limpieza? | Es posible que el beneficio de laboratorio no se mantenga al ampliar la escala |
Los sistemas de secado pueden ofrecerse como secadores de gabinete, secadores de túnel, equipos de banda o soluciones de secado combinado. Los compradores deben preguntar qué aplicaciones de línea y necesidades de procesamiento se probaron, cómo se midió la eficiencia energética y qué estado del producto determinó el criterio de finalización. La etiqueta «llave en mano» no responde esas preguntas.
Las afirmaciones sobre materiales requieren el mismo rigor. Si una propuesta menciona acero inoxidable 304 o acero inoxidable de grado alimentario, verifique el alcance exacto para contacto con alimentos, el acabado, el método de limpieza y el requisito aplicable. La expresión «grado alimentario» por sí sola no demuestra el diseño higiénico de los equipos de deshidratación ni de toda una línea de procesamiento.
La guía de inspección de sistemas computarizados de la FDA ofrece un criterio de evidencia útil para los controles críticos de procesos alimentarios: pruebe el sistema configurado en condiciones reales y en las peores condiciones previsibles, registre los valores observados, la duración y el rango de las pruebas, y no considere que la calificación del proveedor constituye una validación completa. La guía indica que, por lo general, se esperan al menos tres pruebas consecutivas satisfactorias en distintas condiciones de operación.
Las capacidades de Shengtu a nivel de empresa incluyen su plataforma STUnit, cajas de control de bajo código, pasarelas multiprotocolo, métodos de visión y algoritmos de borde. Esas capacidades de la organización no demuestran que esta línea específica incluya una función ni que logre un resultado. En cada conversación sobre un proyecto, las señales propuestas deben vincularse con el hardware, el software, la evidencia del producto y un método de aceptación.
Cuándo la evidencia del proceso debe definir el alcance del proyecto
El diagnóstico con fines informativos termina cuando una decisión requiere una línea configurada. La capacidad, la distribución de planta, los servicios auxiliares, las interfaces, los controles, el alcance sanitario, los requisitos del mercado de destino y la evidencia de aceptación dependen del producto y la planta reales. Las normas reconocidas pueden establecer atributos de referencia, pero no demuestran la producción de toda la línea ni los resultados para un cultivo. Los principios HACCP y las directrices de aplicación de la FDA señalan lo mismo desde la perspectiva del plan: el plan de peligros y su validación deben reflejar cada producto, proceso, condición de distribución, distribución de planta y contexto de los equipos.
Shandong Shengtu Bufan Intelligent Technology Co., Ltd. ofrece investigación y fabricación de maquinaria para alimentos, así como soluciones digitales para plantas completas. La organización informa que cuenta con más de 100 proyectos de investigación, más de 100 derechos de autor de software y 7 patentes; las credenciales enumeradas corresponden a la empresa y no se presentan como certificaciones de máquinas.
Use la página de la línea de secado por deshidratación de frutas y verduras configurada cuando la conversación pase de la evidencia del proceso al alcance del equipo y del proyecto.
Converse sobre una línea de deshidratación de frutas y verduras configurada
Preguntas frecuentes
¿Qué significa F&V en una línea de secado por deshidratación?
F&V significa frutas y verduras. En un contexto industrial, una línea de secado por deshidratación de frutas y verduras puede conectar la preparación, la alimentación controlada, el secado por etapas, el enfriamiento y la verificación para productos agrícolas. La sigla describe la familia de productos, no una configuración de máquina ni un programa de cultivo específicos. Los equipos y la evidencia también varían según la geometría, el pretratamiento y el producto deshidratado previsto.
¿El escurrido superficial es lo mismo que la deshidratación del producto?
No. El escurrido superficial elimina el agua libre que queda después del lavado y puede preparar productos frescos cortados para el empaque, la congelación u otra etapa. La deshidratación del producto elimina el agua del interior del tejido y requiere una curva de secado, evidencia de la distribución interna y un plan de liberación específico para el producto. Ambas operaciones pueden formar parte de una misma línea de procesamiento, pero sus criterios de muestreo y liberación siguen siendo independientes. La apariencia de la superficie no demuestra que el centro esté seco.
¿Qué mediciones definen un producto deshidratado terminado?
Ninguna medición por sí sola define todos los productos. Las plantas pueden necesitar el contenido de humedad, la variación entre posiciones, la actividad de agua una vez equilibrada, la temperatura del producto, la textura, el color, la rehidratación u otra especificación del comprador. También se aplican controles independientes de peligros y del entorno. La evidencia en 4 capas muestra cómo se relacionan esos parámetros sin inventar un límite universal. Las coordenadas del muestreo y las categorías de tamaño del corte deben acompañar el resultado, mientras que el tiempo de enfriamiento, la barrera del empaque y el uso previsto siguen formando parte de la liberación. Los parámetros y límites aceptados deben provenir del plan validado del producto, no de esta guía.
¿Una temperatura del aire más alta siempre reduce el tiempo de secado?
No. Una temperatura más alta puede aumentar la fuerza impulsora, pero el transporte interno aún puede limitar la eliminación de agua. La superficie puede secarse más rápido que el centro, así que revise el perfil del producto antes de aumentar el calor.
¿Por qué un producto puede estar seco por fuera y húmedo por dentro?
La eliminación externa de humedad puede ser más rápida que su movimiento interno. Los cortes gruesos, la piel resistente, una alta velocidad de secado superficial o un tiempo de residencia corto pueden crear una zona exterior seca sobre un centro más húmedo. Revise un corte transversal y estratifique las muestras por geometría y posición. Aumentar el calor puede intensificar el gradiente en lugar de corregirlo.
¿Puede usarse la misma curva de secado para cebollas, mangos, manzanas y verduras de hoja?
No se debe prometer una curva única sin realizar pruebas. El tejido, los sólidos solubles, la piel, la geometría del corte, el pretratamiento y la textura objetivo cambian la trayectoria de la humedad. Cree familias de pruebas separadas y registre el estado inicial del producto. Cada programa guardado sigue siendo válido solo dentro de los límites aprobados de cambios en el producto y el proceso.
¿La deshidratación es una etapa de eliminación de patógenos?
No necesariamente. Una actividad de agua baja puede impedir la proliferación en condiciones definidas, pero los patógenos pueden sobrevivir a la deshidratación. En pruebas con cinco verduras deshidratadas, los investigadores encontraron supervivencia de Listeria y Salmonella en todas las condiciones evaluadas, además de crecimiento después de la rehidratación que dependía de la matriz y la temperatura. Toda afirmación de eliminación de patógenos requiere validación específica para el producto y el proceso, de acuerdo con el plan de peligros aplicable.
¿Cuándo se debe consultar a un proveedor de líneas sobre un problema de proceso?
Consulte a un proveedor cuando el diagnóstico dependa de la geometría del flujo de aire, el rango de tiempo de residencia, la alimentación, los servicios auxiliares, los controles, las interfaces, el diseño sanitario o los cambios en los equipos. Reúna la identidad del cultivo, la distribución de los cortes, el estado del pretratamiento, el mapa de carga, los registros del aire y las muestras por posición. Esa evidencia permite al proveedor abordar una condición de proyecto definida en lugar de adivinar a partir de un solo síntoma.
Referencias y fuentes
- eCFR, 21 CFR 117.40 Equipos y utensilios
- eCFR, 21 CFR 117.130 Análisis de peligros
- FDA, actividad de agua en los alimentos
- FDA, guía de 2026 sobre productos frescos precortados listos para consumir
- FDA, sistemas computarizados en la industria de procesamiento de alimentos
- FDA, principios HACCP y directrices de aplicación
- Fay et al. — Supervivencia y crecimiento de patógenos en verduras deshidratadas
- Estudio de transferencia de calor y masa en el secado convectivo de cubos de zanahoria
- Modelo de difusión, evaporación y contracción de la piña
- Estudio del flujo y la intensidad del aire en un secador infrarrojo de manzanas
- Estudio CFD del flujo de aire en un secador de gabinete de 32 bandejas
- Gulati y Datta, mecanismo del endurecimiento superficial
- Precoppe et al. — Estudio de uniformidad en un secador de gabinete para lichi
- Estudio del grosor de las rodajas de mango y el método de secado
- Estudio de temperatura, grosor y contracción de rodajas de manzana
- Estudio del flujo de aire, el grosor y el secado por infrarrojos y convección de cebolla
- Revisión del pretratamiento de frutas y verduras frescas cortadas
- Revisión del secado con bomba de calor de frutas y verduras
- EHEDG, guía sobre el alcance del diseño higiénico de GFSI
- NSF, catálogo de normas para equipos alimentarios










