Hubungi Shengtu Bufan Company

Diperbarui Agustus 2026
Peralatan ekstrusi merupakan sistem pengolahan pangan yang saling terhubung, bukan sekadar barrel ekstruder dan penggeraknya. Setiap lini harus menakar resep secara konsisten, menghasilkan perubahan yang diinginkan, membentuk produk, membuang panas atau kadar air, memindahkan produk tanpa merusaknya, lalu menyerahkan hasil yang memenuhi syarat ke pengemasan. Membeli mesin sebelum menetapkan rangkaian proses tersebut dapat membuat uji coba yang menjanjikan berujung pada instalasi pabrik yang sulit.
Jawaban singkat
Pilih peralatan ekstrusi pangan dengan menelusuri kebutuhan dari produk akhir: tetapkan resep, struktur sasaran, rentang proses yang stabil, hasil lini produksi yang layak jual, dan bukti penerimaan terlebih dahulu. Setelah itu, pilih arsitektur ulir dan peralatan pendukung yang dapat menghasilkan kembali hasil tersebut.
Poin utama
- Stasiun paling lambat di bagian hulu atau hilir dapat menentukan batas produksi yang sebenarnya.
- Ekstruder ulir tunggal dan ulir ganda adalah perangkat proses yang berbeda, bukan sekadar peringkat sederhana dari yang baik ke yang lebih baik.
- Menyalin pengaturan suhu dan kecepatan ulir hanya memberi bukti yang lemah karena formulasi, laju umpan, dan desain mesin mengubah kondisi proses.
- Uji coba pemasok seharusnya mencatat tren yang stabil dan produk yang memenuhi syarat, bukan hanya klaim laju produksi puncak dalam kilogram per jam.
Peta panduan
Cakupan Peralatan Ekstrusi Pangan
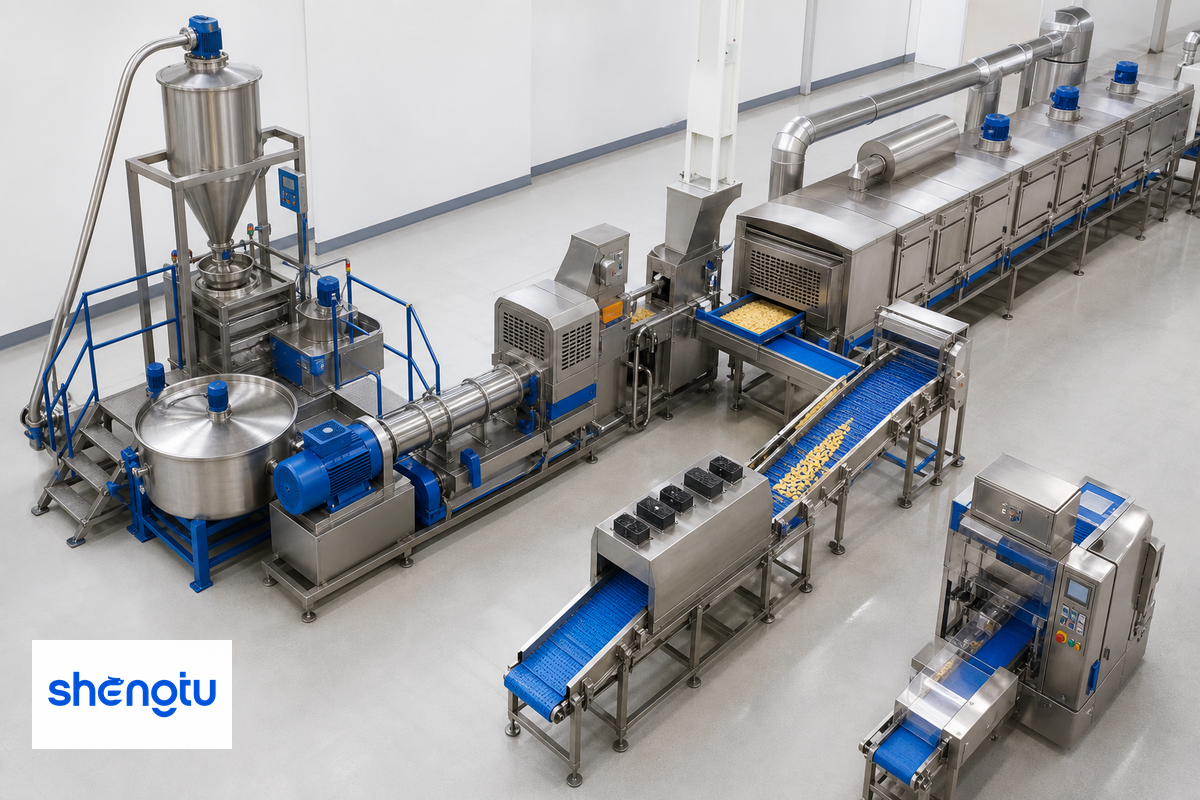
Peralatan ekstrusi pangan merupakan lini produksi terhubung yang mencakup penanganan bahan, penyiapan resep, ekstrusi, pemotongan, pengeringan atau pendinginan, pemindahan, pelapisan, dan pengemasan yang harus beroperasi dengan laju yang sesuai. Ekstruder menjalankan perubahan utama, tetapi tidak dapat mengatasi masalah takaran dari pengumpan yang tidak stabil atau mesin pengering yang kapasitasnya terlalu kecil.
Di dalam mesin, bahan baku bergerak melalui sistem ulir dan barrel. Proses pemindahan, pencampuran, panas, tekanan, dan gaya geser mengubah kondisi fisiknya sebelum bahan melewati cetakan. Penjelasan ini berguna, tetapi pembeli perlu melihat cakupan yang lebih luas. Peralatan di bagian hulu menentukan bahan yang masuk ke ekstruder; peralatan di bagian hilir menentukan apakah hasil ekstrusi yang telah dibentuk menjadi produk layak jual.
Batas cakupan lini juga mencakup tanggung jawab terkait kontak dengan pangan dan pembersihan. Di Amerika Serikat, 21 CFR 117.40 mewajibkan peralatan dan perkakas mudah dibersihkan secara memadai, dirawat dengan benar, dan digunakan dengan cara yang melindungi produk dari kontaminasi serta kontak silang alergen. Peraturan tersebut menetapkan tanggung jawab pengolah, tetapi bukan sertifikasi atas desain mesin yang tidak terdokumentasi.
| Stasiun | Tugas | Bukti yang perlu diminta | Keterbatasan / tidak sesuai untuk |
|---|---|---|---|
| 1. Penanganan bahan baku | Pastikan bahan teridentifikasi dan tersedia | Tinjauan aliran dan segregasi bahan | Campuran yang sulit mengalir atau mudah terpisah perlu diuji |
| 2. Penakaran dan pencampuran | Menyiapkan resep yang diinginkan | Catatan batch atau sistem penimbangan dengan pengurangan bobot | Nilai rata-rata dapat menyembunyikan gangguan umpan sesaat |
| 3. Prakondisi | Menambahkan kadar air atau perlakuan panas | Kondisi umpan di saluran masuk ekstruder | Tidak semua resep memerlukan perlakuan yang sama |
| 4. Ekstrusi | Memindahkan, mencampur, memasak, membentuk tekstur, dan mencetak | Tren operasi dan sampel yang stabil | Mesin yang stabil tetap dapat menghasilkan produk yang salah |
| 5. Pemotongan | Membentuk geometri potongan secara konsisten | Distribusi panjang atau bentuk | Hasil ekstrusi yang lengket atau rapuh mungkin memerlukan proses lain |
| 6. Pengeringan | Mengurangi kadar air hingga mencapai batas akhir yang disepakati | Distribusi waktu tinggal dan pemeriksaan produk | Sering menjadi hambatan lini produksi |
| 7. Pendinginan | Menstabilkan produk sebelum ditangani | Kondisi produk di saluran keluar | Mengemas produk saat masih hangat dapat menimbulkan masalah kemudian |
| 8. Pelapisan dan pemindahan | Menambahkan bahan di permukaan dan memindahkan produk dengan hati-hati | Keseragaman aplikasi dan tingkat produk patah atau pecah | Potongan yang rapuh mungkin tidak tahan terhadap semua jenis konveyor |
| 9. Pengemasan | Menerima produk dengan laju yang sesuai | Catatan serah terima berkelanjutan dan produk yang ditolak | Menghentikan produksi di hulu saat kapasitas penampungan terbatas |
Gunakan daftar periksa stasiun lini ekstrusi Shengtu untuk menandai stasiun yang termasuk dalam cakupan, yang disediakan pihak lain, dan titik perpindahan kepemilikan produk.
Mengapa hasil pencarian peralatan ekstrusi mencampur mesin pangan, plastik, dan logam?
Hasil pencarian peralatan ekstrusi mencampur berbagai industri karena ekstrusi mencakup beragam proses pembentukan. Lini pangan mengubah struktur resep dan kadar air; lini ekstrusi plastik membentuk polimer cair menjadi penampang kontinu; ekstrusi logam menekan billet yang dipanaskan melalui cetakan. Peralatan pendukung dan bukti penerimaan untuk ketiganya tidak dapat dipertukarkan.
| Jenis proses industri | Bahan masuk dan perubahannya | Peralatan hilir yang umum | Alasan tidak dapat digunakan untuk menentukan kapasitas lini pangan |
|---|---|---|---|
| Ekstrusi pangan | Bahan baku yang telah diformulasikan dicampur, dimasak, dibentuk teksturnya, atau dicetak | Pemotong, mesin pengering atau pendingin, mesin pelapis, konveyor, dan mesin pengemas | Memerlukan bukti terkait resep, kontak dengan pangan, pembersihan, dan produk akhir |
| Ekstrusi plastik | Pelet plastik atau bahan polimer lain menjadi plastik cair lalu melewati cetakan | Penarik, pengukur vakum, tangki pendingin, dan pemotong untuk pipa, lembaran hasil ekstrusi, atau film tiup | Pengukuran penampang kontinu tidak membuktikan kinerja pemasakan, pengeringan, atau sanitasi pangan |
| Ekstrusi aluminium | Billet paduan yang dipanaskan mengalami deformasi saat mesin pres mendorongnya melewati perkakas | Meja keluaran, pendinginan, peregangan, pemotongan, dan penanganan untuk membentuk produk akhir | Gaya pres dan toleransi profil bukan kriteria penerimaan proses pangan; lihat ikhtisar peralatan Aluminum Extruders Council |
Ketiga proses tersebut mengekstrusi bahan, tetapi penarik untuk pipa dan mesin pengering untuk sereal menyelesaikan masalah yang berbeda. Di lantai produksi, proses manufaktur ini juga menggunakan metode pengendalian dan pengujian yang berbeda. Saring hasil pencarian umum berdasarkan bahan, bentuk produk, dan metode penerimaan sebelum membandingkan mesin ekstruder atau konfigurasi lini.
Petakan Resep ke Rentang Proses Sebelum Memilih Peralatan
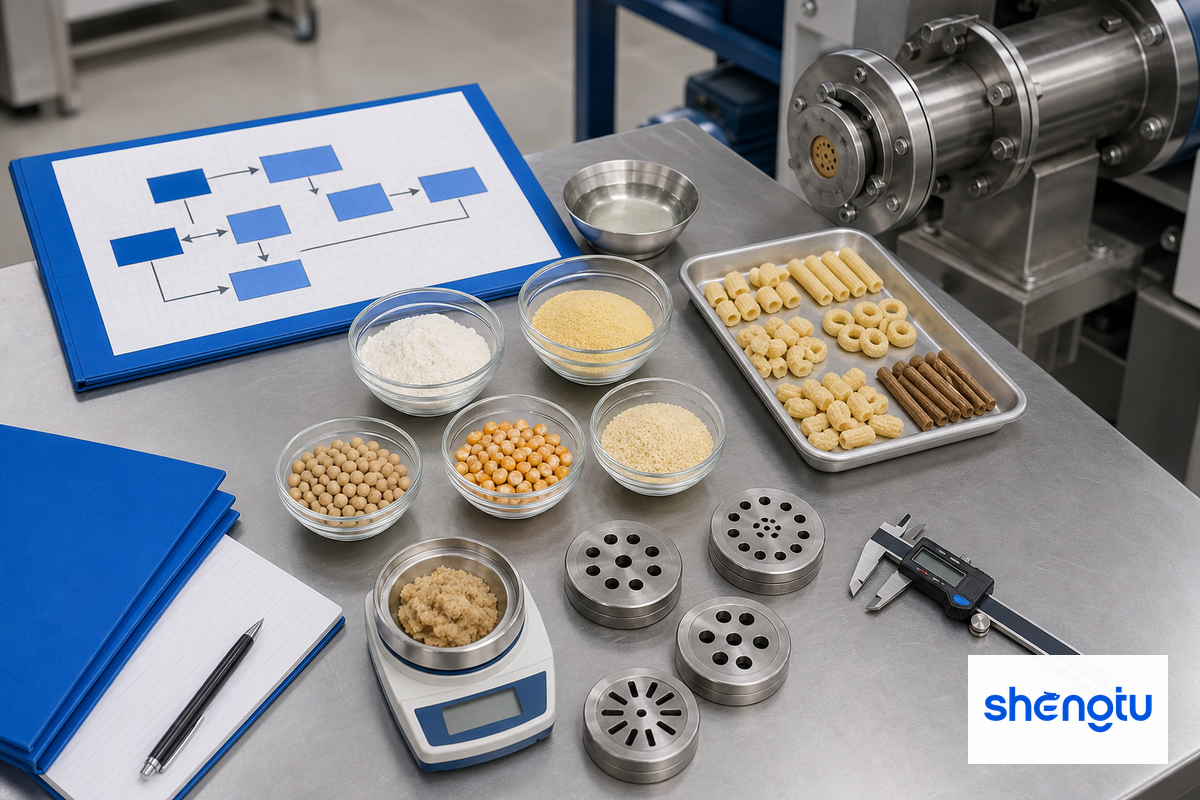
Mulailah menyusun spesifikasi peralatan ekstrusi dengan menetapkan sasaran produk dan proses, bukan nomor model. Resep, perilaku partikel, kadar air, bahan tambahan, perubahan struktur yang diinginkan, desain dan geometri cetakan, serta hasil akhir proses hilir menentukan rentang proses yang harus dapat dihasilkan kembali oleh mesin dan peralatan pendukung.
Penelitian ekstrusi pangan yang telah melalui tinjauan sejawat menjelaskan proses ini sebagai sistem yang saling terkait, bukan sekumpulan pengaturan yang berdiri sendiri. Tinjauan tentang ekstrusi pangan mengaitkan kadar air umpan, kecepatan ulir, suhu barrel, laju umpan, tekanan cetakan, torsi, dan sifat bahan baku dengan densitas, pengembangan, tekstur, serta respons produk lainnya. Tinjauan ekstrusi produk kacang-kacangan juga menjelaskan energi mekanis spesifik, atau SME, sebagai parameter sistem yang berguna untuk menghubungkan kerja mekanis dengan bahan.
Karena itu, kartu resep yang disalin bukanlah bukti pengadaan yang kuat. Sebuah studi dapat menunjukkan respons formulasi terhadap eksperimen tertentu, tetapi pengaturan yang persis sama tidak otomatis menjadi jaminan awal untuk resep atau ekstruder lain. Studi ekstrusi khusus formulasi yang dikutip di sini menemukan perubahan yang berkaitan dengan kecepatan ulir dan suhu cetakan; manfaatnya terletak pada pemahaman interaksi, bukan pemindahan nilai pengaturannya.
| Keputusan | Informasi yang perlu diberikan | Dampak pada peralatan | Keterbatasan / tidak sesuai untuk |
|---|---|---|---|
| 1. Sasaran produk | Bentuk, densitas, tekstur, dan metode penentuan toleransi | Menentukan proses cetakan, pemotongan, dan perubahan produk | Sampel pemasaran bukan spesifikasi |
| 2. Identitas bahan | Formula, pemasok, bahan pengganti, dan alergen | Menentukan kebutuhan penakaran, segregasi, dan pembersihan | Jangan hanya menguji bahan pengganti yang mudah diperoleh |
| 3. Perilaku umpan | Ukuran partikel, perilaku curah, kandungan lemak, dan sifat lengket | Memengaruhi pengumpan dan arsitektur ulir | Aliran di skala laboratorium mungkin tidak memprediksi pengumpanan saat produksi |
| 4. Tahapan pengaturan kadar air | Kondisi awal, penambahan air atau uap, dan sasaran akhir | Menentukan cakupan prakondisi, injeksi, dan pengeringan | Satu angka kadar air tidak dapat menggambarkan seluruh tahapan proses |
| 5. Kebutuhan perubahan produk | Pencampuran, pemasakan, pembentukan tekstur, pencetakan, atau pemadatan | Menentukan elemen ulir dan panjang proses | Jangan berasumsi semua proses memerlukan gaya geser tinggi |
| 6. Bahan tambahan dan cairan | Titik penambahan, bentuk, dan tingkat kerusakan yang diizinkan | Memengaruhi port, pencampuran, dan riwayat waktu tinggal | Sebagian bahan tambahan tidak tahan terhadap proses yang diperlukan |
| 7. Hasil akhir proses hilir | Kriteria penerimaan pengeringan, pendinginan, pelapisan, dan pengemasan | Menentukan waktu tinggal dan laju serah terima | Mesin pengering dapat membatasi seluruh lini |
| 8. Bukti pergantian produk | Urutan resep, standar pembersihan, dan pemeriksaan | Memengaruhi akses dan desain pembersihan | Proses cepat dengan pergantian produk yang lambat mungkin tidak mencapai sasaran bisnis |
Satu peta bersama memberi teknisi proses, tim QA, dan bagian pengadaan dokumen awal yang sama. Peta ini juga memisahkan panduan edukatif ini dari informasi tingkat model pada halaman solusi Peralatan Ekstrusi.
Ulir Tunggal atau Ulir Ganda: Pilih Berdasarkan Kebutuhan Proses
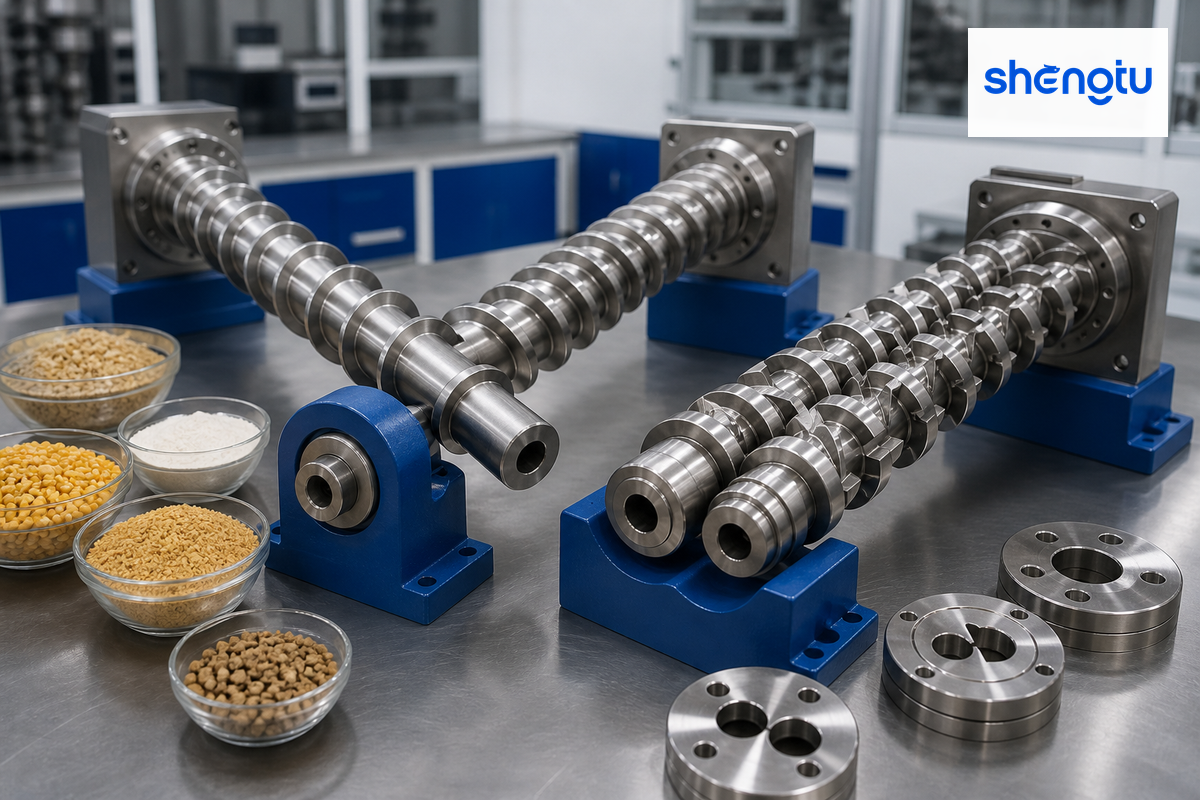
Ekstruder ulir tunggal cocok untuk umpan yang stabil serta proses pemindahan, pemasakan, atau pencetakan yang relatif sederhana. Sementara itu, ekstruder ulir ganda memberi kendali pemindahan yang lebih positif dan pencampuran yang lebih baik untuk resep dengan variasi lebih besar atau kebutuhan perubahan yang lebih berat. Pilihan yang tepat bergantung pada bahan dan sasaran penerimaan, bukan labelnya saja.
Penelitian ekstrusi dan struktur pati yang telah melalui tinjauan sejawat menjelaskan bahwa pemindahan pada ulir tunggal lebih bergantung pada gesekan antara bahan, ulir, dan barrel. Sebaliknya, ulir ganda yang saling bertaut memindahkan bahan secara lebih positif dan menyediakan pilihan pencampuran yang lebih kuat. Laporan pakar DLG tentang ekstrusi pangan juga memandang desain ulir, kadar air, dan variabel proses sebagai pilihan yang saling terkait.
Proses ulir tunggal
- Lebih cocok untuk umpan yang stabil dan mudah mengalir
- Sesuai untuk proses pemindahan dan pencetakan yang lebih sederhana
- Dapat menawarkan arsitektur mekanis yang lebih sederhana
- Perlu dibuktikan bila resep cenderung selip, membentuk jembatan, atau bervariasi
Proses ulir ganda
- Memberikan pemindahan yang lebih positif untuk umpan yang sulit
- Menyediakan pilihan pencampuran distributif dan dispersi yang lebih kuat
- Mendukung konfigurasi bagian proses yang lebih fleksibel
- Tetap memerlukan uji coba dengan bahan yang representatif dan rentang penerimaan
Apa saja jenis mesin ekstrusi?
Pabrik pangan umumnya membahas ekstruder ulir tunggal dan ekstruder ulir ganda, meskipun peralatan piston, rol, dan multiulir juga tersedia untuk kebutuhan yang lebih khusus. Pada ekstrusi ulir ganda, konfigurasi ulir berputar searah dan berlawanan arah memiliki perilaku yang berbeda. Spesifikasi yang berguna menyebutkan tugas proses dan perilaku bahan sebelum menentukan arsitektur mesin.
Untuk melihat arsitektur dan pilihan aplikasi yang tersedia di situs ini, kunjungi halaman ekstruder pangan ulir ganda. Gunakan spesifikasinya sebagai daftar awal pilihan komersial, lalu uji resep yang sebenarnya berdasarkan peta kendala di atas.
Tentukan Kapasitas Seluruh Lini, Bukan Hanya Ekstruder
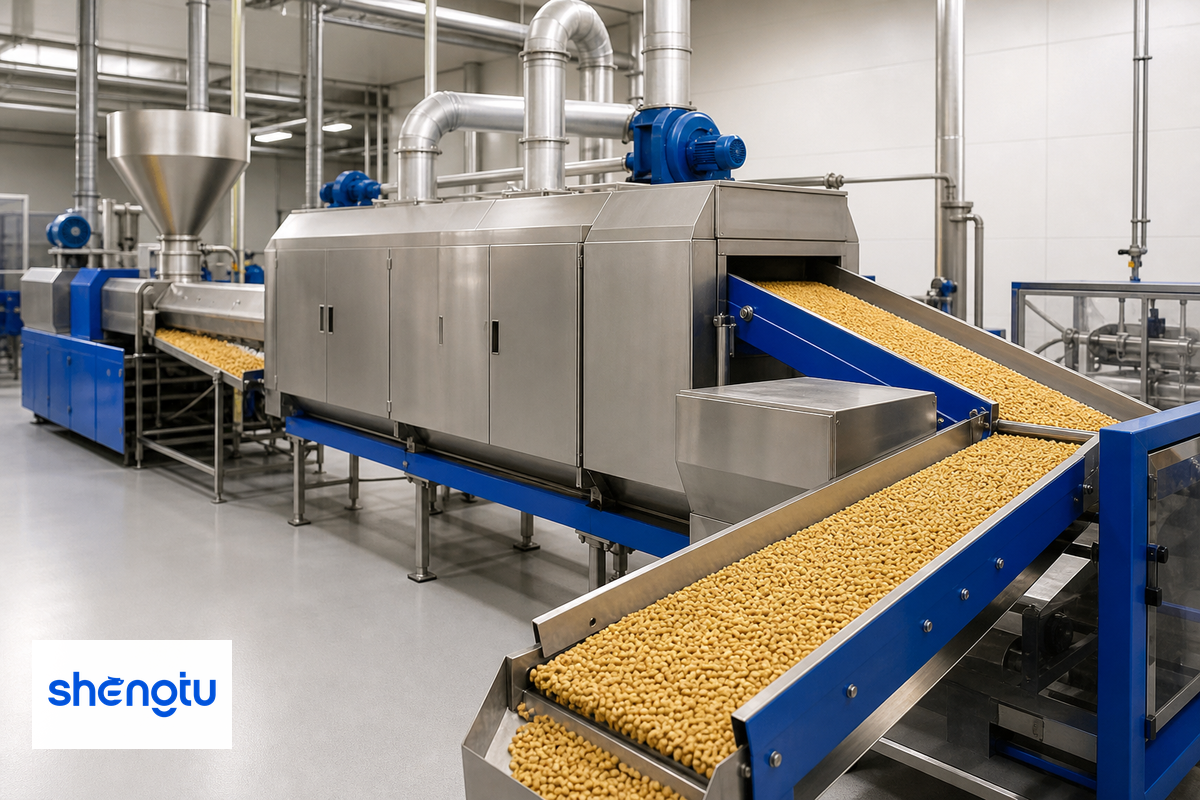
Kapasitas lini ekstrusi yang layak jual adalah laju lini yang stabil setelah memperhitungkan waktu terjadwal, ketersediaan, dan hasil lolos pada pemeriksaan pertama. Peringkat ekstruder yang lebih tinggi tidak akan meningkatkan laju produksi bila pengumpan, mesin pengering, sistem pendingin, mesin pelapis, konveyor, atau mesin pengemas sudah menjadi stasiun pembatas.
Dokumen pengadaan sering membandingkan kapasitas nominal kilogram per jam karena angka itu mudah dicantumkan. Namun, manajer pabrik berurusan dengan angka yang berbeda: jumlah produk yang memenuhi syarat dan dikirim selama waktu produksi terjadwal. Selisihnya mencakup pemanasan awal, pergantian resep, pembersihan, kerusakan, penghentian proses hilir, serta produk yang tidak memenuhi spesifikasi yang disepakati.
Lembar kerja kapasitas hasil yang memenuhi syarat
Hasil yang memenuhi syarat = laju lini stabil × jam terjadwal × ketersediaan × hasil lolos pada pemeriksaan pertama
Contoh ilustrasi saja: 300 kg/h × 8 h × 0.85 ketersediaan × 0.92 hasil lolos pada pemeriksaan pertama = 1.876,8 kg produk yang memenuhi syarat untuk satu giliran kerja terjadwal. Ini adalah contoh perhitungan, bukan pernyataan kinerja Shengtu atau sasaran yang direkomendasikan.
Lembar kerja ini mengubah percakapan dengan pemasok. Alih-alih bertanya apakah ekstruder dapat mencapai 300 kg/h, tanyakan apakah seluruh lini dapat mempertahankan rentang produk yang disepakati, bagaimana penghentian dicatat, apa yang terjadi pada bahan selama gangguan di bagian hilir, dan stasiun mana yang menentukan laju yang dibuktikan.
Gunakan matriks batas pasokan lini ekstrusi untuk menetapkan pihak yang bertanggung jawab atas setiap stasiun, antarmuka, dan utilitas. Antarmuka yang tidak ditetapkan bukan sekadar masalah administrasi kecil; hal itu dapat menentukan apakah lini mampu mencapai kapasitas yang dihitung.
Kendalikan Proses sebagai Sistem yang Saling Terkait
Pengendalian proses ekstrusi pangan sebaiknya menghubungkan variabel masukan, variabel kondisi internal, dan respons produk akhir dalam satu tren. Kadar air umpan, laju umpan, kecepatan ulir, dan pengendalian suhu memang penting, tetapi beban motor, energi mekanis spesifik, pengendalian tekanan, tekanan cetakan, dan suhu produk sering menjelaskan mengapa pengaturan yang identik tidak menghasilkan kinerja ekstrusi yang identik.
Penelitian tinjauan terbaru mencatat bahwa pengaturan suhu dan kecepatan ulir yang identik dapat menghasilkan masukan energi mekanis yang berbeda pada desain ekstruder dan laju umpan yang berbeda. Temuan ini menunjukkan bahwa menyalin pengaturan bukan metode peningkatan skala yang baik. Lebih berguna untuk menanyakan apakah sistem baru dapat menghasilkan kembali kondisi proses dan respons produk yang memenuhi syarat dengan bahan serta metode pengujian yang ditetapkan. Lihat tinjauan tentang deskriptor tingkat keparahan pengolahan untuk memahami perbedaan tersebut.
| Lapisan | Contoh | Pertanyaan yang dijawab |
|---|---|---|
| Masukan | Resep, kadar air umpan, laju umpan, kecepatan ulir, pengaturan barrel | Apa yang diminta operator untuk dilakukan oleh sistem? |
| Kondisi proses | Beban motor, SME jika tersedia, tekanan cetakan, suhu produk | Apa yang dialami bahan? |
| Respons produk | Densitas, pengembangan, dimensi, tekstur, kadar air, produk patah atau pecah | Apakah hasil memenuhi metode dan toleransi yang disepakati? |
Bagaimana cara kerja mesin ekstrusi?
Di dalam ekstruder, ulir menarik bahan baku yang telah disiapkan ke dalam barrel, memindahkan dan mencampurnya, lalu memberikan energi mekanis dan panas. Tekanan terbentuk pada bahan sebelum melewati cetakan; pemotongan dan peralatan hilir kemudian menentukan panjang potongan, kadar air, suhu, serta kondisi penanganan akhir. Setiap tahap mengubah kondisi bahan yang diterima stasiun berikutnya.
Untuk pakan hewan peliharaan kering, panduan pengendalian proses ekstrusi kibble kering di situs ini membahas aplikasi tersebut secara khusus. Artikel ini membahas peralatan dan kriteria penerimaan lintas aplikasi agar kedua halaman menjawab kueri yang berbeda.
Ubah Uji Coba Sampel Menjadi Rencana Penerimaan
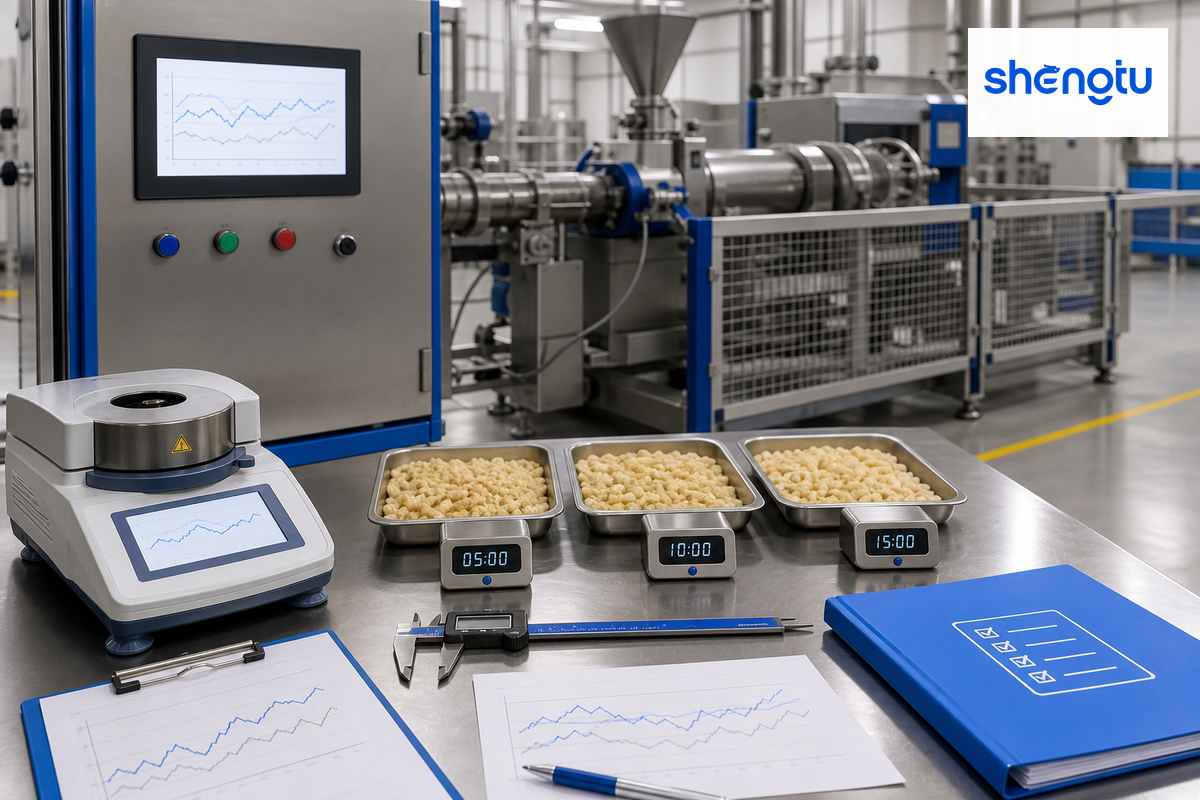
Uji coba sampel oleh pemasok seharusnya membuktikan bahwa bahan yang ditetapkan dapat mencapai rentang proses yang stabil dan berulang kali menghasilkan produk yang memenuhi syarat. Catat identitas bahan, pengukuran selama proses dan pada produk akhir, kestabilan tren, perilaku saat dimulai ulang, penanganan produk sisa, hasil pengamatan pembersihan, serta pihak yang menyetujui hasilnya.
Sampel yang tampak baik saja tidak menunjukkan kapan sampel diambil, apakah lini dalam keadaan stabil, atau berapa banyak bahan yang tidak memenuhi spesifikasi sebelum dan sesudah pengambilan sampel. Tetapkan metode pengambilan sampel sebelum uji coba dimulai. Metode laboratorium, toleransi, dan setiap keputusan keamanan pangan tetap menjadi tanggung jawab tim pengolah yang berkualifikasi.
- Tetapkan identitas uji coba — catat revisi resep, lot bahan baku, tahapan penyiapan, dan metode produk yang disepakati.
- Capai rentang stabil yang telah ditetapkan — sepakati tren mana yang harus stabil dan siapa yang menentukan dimulainya periode pengumpulan bukti.
- Catat kondisi proses — simpan tren umpan, beban, tekanan, suhu, dan parameter lain yang tersedia, bukan hanya satu tangkapan layar.
- Ambil sampel produk pada waktu yang ditetapkan — hubungkan setiap sampel dengan catatan proses dan metode laboratorium yang sesuai.
- Amati batas proses — catat produk sisa saat mesin mulai berjalan, penghentian atau pengoperasian ulang yang direncanakan, akses saat pergantian produk, dan penanganan bahan.
- Tuntaskan uji coba — catat hasil yang lolos, penyimpangan, tindakan yang belum selesai, penanggung jawab, serta bukti yang diperlukan sebelum penerimaan.
| Tahap perencanaan | Catatan ilustratif | Keputusan | Keterbatasan / tidak sesuai untuk |
|---|---|---|---|
| Menit 0 | Tetapkan awal rentang stabil | Apakah semua tren yang diwajibkan tersedia? | Jangan mulai hanya berdasarkan waktu |
| Menit 5 | Cuplikan tren 1 | Apakah ada penyimpangan atau gangguan umpan? | Cuplikan bukan tren |
| Menit 10 | Sampel produk A | Apakah memenuhi metode pengujian yang disepakati? | Satu sampel tidak dapat membuktikan konsistensi hasil |
| Menit 15 | Cuplikan tren 2 | Apakah kondisi tetap berada dalam rentang yang ditetapkan? | Gunakan data berkelanjutan bila tersedia |
| Menit 20 | Sampel produk B | Apakah konsisten dengan sampel A? | Sesuaikan interval dengan riwayat waktu tinggal proses |
| Menit 25 | Cuplikan tren 3 | Apakah ada penumpukan atau kendala di bagian hilir? | Ekstruder tidak dapat dinilai secara terpisah |
| Menit 30 | Sampel produk C dan penutupan | Lulus, lulus bersyarat, ulangi, atau tolak? | Studi yang lebih lama atau khusus produk mungkin diperlukan |
Gunakan kartu 30 menit sebagai struktur rapat. Produk, analisis risiko, riwayat waktu tinggal, dan rencana validasi Anda menentukan durasi serta frekuensi pengambilan sampel yang sebenarnya.
Kapan Peralatan Ekstrusi Bukan Pilihan yang Tepat
Jangan membeli lini ekstrusi bila tim belum dapat menetapkan perubahan produk yang diperlukan, perilaku umpan, proses hilir, cakupan utilitas, atau metode penerimaan. Demonstrasi peralatan saja tidak cukup bila menggunakan bahan pengganti, menyembunyikan periode operasi yang tidak stabil, atau tidak menjelaskan tanggung jawab pembersihan dan perawatan.
Ketidakcocokan teknis adalah sinyal pertama untuk berhenti. Jika produk sasaran tidak tahan terhadap gaya geser atau riwayat panas yang diperlukan, atau bahan tambahan rusak sebelum mencapai cetakan, proses pembentukan atau pemasakan lain mungkin lebih sesuai. Ketidakcocokan bukti adalah sinyal kedua: vendor mungkin menghasilkan sampel yang menarik, tetapi tidak dapat menunjukkan tren yang konsisten, umpan bahan yang stabil, atau proses hilir yang mempertahankan hasil tersebut.
Ketidakjelasan tanggung jawab adalah alasan ketiga untuk berhenti. Kemudahan pembersihan harus ditinjau berdasarkan pangan, alergen, urutan proses, dan program sanitasi yang sebenarnya. Perawatan juga harus memiliki batas kendali energi. Standar OSHA tentang pengendalian energi berbahaya, 29 CFR 1910.147, mencakup servis dan perawatan saat energisasi atau pengoperasian yang tidak terduga maupun pelepasan energi tersimpan dapat menyebabkan cedera. Program pemberi kerja dan prosedur lokasi tidak dapat digantikan oleh brosur penjualan.
Lanjutkan bila
- Bahan uji mewakili kondisi produksi sebenarnya
- Metode dan toleransi produk telah disepakati
- Cakupan seluruh lini telah ditetapkan
- Tren dan sampel yang stabil dapat disimpan
Tunda bila
- Model dipilih sebelum kebutuhan proses resep ditetapkan
- Hanya hasil produksi puncak yang diperagakan
- Stasiun hilir dianggap sebagai urusan belakangan
- Penanggung jawab pembersihan atau perawatan tidak jelas
Bagaimana cara mengevaluasi peralatan ekstrusi bekas?
Peralatan ekstrusi bekas memerlukan bukti produk dan proses yang sama dengan lini baru, ditambah bukti kondisi yang terdokumentasi. Tinjau riwayat servis, keausan ulir dan barrel, inventaris cetakan, elemen pemanas, sistem kendali, permukaan kontak pangan, akses pembersihan, dukungan suku cadang, dan sistem hilir. Staf berkualifikasi perlu menilai kondisi kelistrikan dan integritas struktur sebelum uji coba dengan resep yang representatif.
Anggap frasa seperti “berkinerja tinggi”, “hemat energi”, dan “meningkatkan produktivitas” sebagai bahasa pemasaran yang belum terverifikasi sampai pemasok mengubahnya menjadi metode pengujian. Ukuran yang berguna mencakup hasil yang memenuhi syarat per jam terjadwal, energi per kilogram yang diterima, waktu pergantian produk, penanganan produk cacat, dan toleransi produk yang konsisten. Iklan peralatan ekstrusi bekas tidak dapat menyediakan bukti tersebut dengan sendirinya.
Susun RFQ Tanpa Menebak Model
Susun RFQ peralatan ekstrusi yang informatif dengan menjelaskan produk, resep, karakteristik bahan umpan, beban proses, utilitas, antarmuka peralatan hilir, dan bukti penerimaan sebelum meminta model. Dengan begitu, OEM atau pemasok dapat memberikan penawaran berdasarkan batas lingkup yang sama sehingga perbedaan lingkup terlihat jelas.
Salin tabel berikut ke dalam permintaan Anda. Istilah “khusus proyek” digunakan dengan sengaja: rentang presisi yang tidak berdasar lebih buruk daripada persyaratan pengujian yang dinyatakan secara jelas. Sertakan sampel bahan yang mewakili kondisi sebenarnya, metode pengujian produk, dan tata letak lini jika tersedia.
Daftar periksa RFQ — salin butir berikut ke dalam permintaan penawaran:
| Parameter | Definisi yang diperlukan | Alasan penting | Cara verifikasi |
|---|---|---|---|
| Produk akhir | Metode dan toleransi khusus proyek | Menetapkan target proses | Sampel yang disepakati dan metode laboratorium |
| Resep dan bahan umpan | Formula saat ini, lot produksi, dan karakteristik fisik | Menentukan kebutuhan pengumpanan dan beban kerja sekrup | Bahan uji yang mewakili kondisi sebenarnya |
| Produk layak jual | Jumlah produk layak jual yang dibutuhkan dalam periode terjadwal | Mencegah penentuan ukuran hanya berdasarkan kapasitas nominal | Uji coba lini berkelanjutan dan catatan rendemen |
| Utilitas | Ketersediaan listrik, air, uap, udara, dan kondisi pembuangan | Menentukan kelayakan instalasi | Daftar kebutuhan utilitas dan gambar antarmuka |
| Lingkup peralatan hilir | Pemotongan, pengeringan, pendinginan, pelapisan, pengangkutan, dan pengemasan | Menemukan stasiun yang membatasi laju produksi | Matriks batas lingkup pasokan |
| Sistem kontrol dan catatan | Tren proses, ekspor data, alarm, dan kepemilikan resep yang diperlukan | Memudahkan penelusuran bukti penerimaan | Demonstrasi dengan berkas tersimpan |
| Pembersihan dan pergantian produk | Urutan produk dan titik akhir inspeksi | Memengaruhi akses dan waktu operasi | Pengamatan pergantian produk dan inspeksi |
| Penerimaan dan tanggung jawab | Kriteria kelulusan, pihak yang bertanggung jawab, dan penyelesaian tindakan terbuka | Membedakan penyelesaian pengiriman dari hasil yang terbukti | Protokol yang ditandatangani dan indeks bukti |
Berapa biaya peralatan ekstrusi?
Tidak ada harga universal yang dapat dipertanggungjawabkan untuk lini ekstrusi pangan karena lingkupnya bergantung pada penanganan bahan, beban kerja sekrup, ukuran mesin pengering, utilitas, sistem kontrol, cetakan, komisioning, dan pekerjaan penerimaan. Minta pemasok menghitung harga berdasarkan batas lingkup yang sama, lalu pisahkan peralatan yang termasuk, stasiun opsional, pekerjaan di lokasi, suku cadang, dan kewajiban uji coba.
Untuk melihat konfigurasi dan meminta penawaran Shengtu, kunjungi halaman komersial Peralatan Ekstrusi. Untuk mengetahui latar belakang perusahaan dan layanan, baca Tentang Shengtu Machinery.
Inti penting
Dapatkan rangkaian bukti, bukan hanya mesin: identitas resep, kondisi proses yang stabil, laju produk layak jual, produk yang diterima, dan pihak yang bertanggung jawab harus merujuk pada satu catatan uji coba.
Diskusikan batas lingkup lini ekstrusi Anda
Siapkan resep, target produk, kebutuhan produk layak jual, dan lingkup peralatan hilir. Shengtu kemudian dapat membahas konfigurasi tanpa menjadikan panduan ini duplikat halaman produk.
Mulai diskusi proyekPertanyaan yang Sering Diajukan
Produk apa saja yang dapat dibuat dengan peralatan ekstrusi pangan?
Peralatan ekstrusi pangan dapat membuat produk berbentuk atau bertekstur tertentu, seperti camilan, sereal, pakan, dan produk pakan hewan peliharaan, jika resep dan jalur prosesnya sesuai untuk ekstrusi.
Jenis produk saja tidak cukup untuk menentukan pilihan lini. Kepadatan, tekstur, kadar air, geometri cetakan, pelapisan, pengeringan, dan kondisi pengemasan menentukan apakah ekstrusi praktis dilakukan dan stasiun apa saja yang diperlukan. Camilan berdensitas rendah, pelet pakan padat, dan protein bertekstur sama-sama dapat dibuat melalui ekstrusi, tetapi masing-masing menuntut cara kerja yang berbeda dari pengumpan, sekrup, cetakan, dan peralatan hilir. Sebelum membandingkan konfigurasi, berikan resep aktual dan metode penerimaan.
Apa saja jenis utama mesin ekstrusi?
Ekstruder sekrup tunggal dan sekrup ganda merupakan pilihan utama berbasis sekrup dalam produksi pangan. Arsitektur lain digunakan untuk kebutuhan pembentukan dan karakteristik bahan yang lebih khusus pada berbagai produk.
Sekrup tunggal biasanya sesuai untuk bahan umpan yang stabil dan beban proses yang lebih sederhana. Sekrup ganda menawarkan pilihan pengangkutan bahan dan pencampuran yang lebih kuat untuk resep yang lebih kompleks. Dalam praktiknya, susunan sekrup ganda dengan putaran searah dan berlawanan arah juga memiliki karakteristik berbeda. Mesin piston, rol, dan sekrup jamak digunakan untuk kebutuhan yang lebih khusus. Uji coba bahan dan produk target menentukan perbedaan mana yang penting.
Apakah ekstruder sekrup ganda selalu lebih baik daripada ekstruder sekrup tunggal?
Ekstruder sekrup ganda tidak selalu lebih baik; mesin ini lebih sesuai ketika bahan umpan dan beban proses transformasi memerlukan fleksibilitas pengangkutan serta pencampurannya dalam rentang proses yang telah diverifikasi.
Resep yang stabil dengan beban proses sederhana mungkin tidak memerlukan konfigurasi tambahan. Bandingkan kedua jalur dengan bahan yang mewakili kondisi sebenarnya, metode pengujian produk yang sama, dan batas lingkup peralatan hilir yang seragam. Tinjau kestabilan pengumpanan, beban pencampuran, karakteristik cetakan, toleransi produk akhir, akses untuk pembersihan, dan lini peralatan bantu sebelum memutuskan. Label mesin yang terdengar lebih unggul tidak dapat menggantikan bukti uji coba yang konsisten.
Bagaimana kapasitas lini ekstrusi harus ditentukan?
Tentukan jumlah produk layak jual yang harus dihasilkan dalam periode terjadwal, lalu nyatakan metode pengujian produk, asumsi ketersediaan, rendemen lolos pada pengujian pertama, penanganan bahan, dan stasiun lini yang membatasi laju produksi dalam kondisi stabil.
Laju nominal ekstruder hanyalah salah satu masukan. Pengeringan, pendinginan, pelapisan, pengangkutan, dan pengemasan harus mampu mempertahankan laju produk yang diterima. Catat penghentian terencana, pemanasan awal, dan bahan yang tidak memenuhi spesifikasi berdasarkan aturan penanganan bahan, alih-alih menyembunyikannya di dalam angka puncak. Perbandingan kapasitas baru berguna jika setiap pemasok menggunakan resep, metode pengujian produk, rentang operasi, dan batas lingkup pasokan yang disepakati.
Berapa biaya peralatan ekstrusi?
Biaya peralatan ekstrusi bergantung pada batas lingkup seluruh lini, beban proses, utilitas, sistem kontrol, cetakan, layanan, komisioning, dan pekerjaan penerimaan, bukan pada label satu mesin atau laju nominal.
Berikan kepada setiap pemasok satu dokumen yang memuat produk, resep, target produk layak jual, dan batas lingkup pasokan. Pisahkan peralatan dasar, stasiun bantu, pekerjaan di lokasi, suku cadang, komisioning, dan kewajiban uji coba sebelum membandingkan total biaya.
Apa saja yang harus disertakan dalam uji coba sampel oleh pemasok?
Uji coba sampel harus mencakup bahan yang mewakili kondisi sebenarnya, rentang proses stabil yang dinyatakan, tren proses tersimpan, sampel produk yang diambil berdasarkan waktu, metode pengujian yang disepakati, pengamatan saat mulai ulang, dan daftar tindakan yang ditandatangani.
Amati proses mulai, interupsi atau mulai ulang yang terkendali, perpindahan produk ke peralatan hilir, akses pembersihan, dan bahan yang tidak memenuhi spesifikasi. Hubungkan sampel yang diambil berdasarkan waktu dengan tren proses tersimpan agar peninjau dapat mengetahui kondisi yang dialami bahan sebelum diuji di laboratorium. Catat penyimpangan dan tindakan terbuka, alih-alih menganggap sampel yang tampak baik sebagai tanda penerimaan. Tim berkualifikasi dari pihak pengolah harus menetapkan persyaratan keselamatan produk dan hukum.
Metode dan batas sumber
Panduan ini memisahkan informasi edukatif tentang proses dan penerimaan dari halaman komersial ekstrusi Shengtu. Isinya menggunakan peraturan publik terkini, penelitian ekstrusi pangan yang telah melalui telaah sejawat, dan informasi situs yang tersedia saat ini; pengaturan dalam penelitian tidak disajikan sebagai nilai operasi universal atau jaminan kinerja mesin.
Referensi dan Sumber
- 21 CFR 117.40 — Peralatan dan perkakas — Kode Peraturan Federal Elektronik
- 29 CFR 1910.147 — Pengendalian energi berbahaya — Administrasi Keselamatan dan Kesehatan Kerja
- Studi formulasi ekstrusi pangan berkadar air rendah — PubMed Central
- Tinjauan variabel ekstrusi pangan yang saling berkaitan — PubMed Central
- Proses ekstrusi sebagai alternatif untuk meningkatkan konsumsi produk kacang-kacangan — PubMed Central
- Pengaruh ekstrusi terhadap struktur dan daya cerna pati — PubMed Central
- Tinjauan cakupan tingkat keparahan proses pada camilan ekstrusi — PubMed Central
- Laporan Pakar DLG 02/2022: Ekstrusi — DLG