Entre em contato com a Shengtu Bufan Company

Os equipamentos de limpeza e CIP removem resíduos de alimentos das superfícies de processamento por meio da combinação de ação mecânica, temperatura, tempo e produtos químicos adequados. Um sistema de limpeza no local (CIP) faz os fluidos de limpeza circularem por um sistema fechado. A limpeza automatizada contribui para o programa de segurança de alimentos quando o método e as verificações são adequados à aplicação. Sua utilidade começa com uma pergunta prática: quais superfícies realmente recebem a ação de limpeza necessária?
Por Cherry, SHENGTU · Atualizado em outubro de 2026
Guia rápido: CIP em plantas industriais de alimentos
- Finalidade: limpeza interna de equipamentos projetados para circulação, inundação ou lavagem por aspersão.
- Evidências operacionais: identificação do circuito, tempo de contato efetivo, temperatura, produtos químicos e fornecimento hidráulico.
- Questões distintas: remoção de sujidade, sanitização, remoção de alergênicos e liberação do produto para produção.
- Base de cálculo do custo: operações de limpeza aceitas, incluindo tentativas repetidas.
Os equipamentos de limpeza e CIP limpam superfícies de processo definidas usando fluidos de limpeza controlados. Para uma CIP eficaz, é necessário haver contato, produtos químicos adequados e ação mecânica no equipamento, seguidos de verificações compatíveis com o resíduo e o produto seguinte.
Pontos principais
- Uma sequência completa da unidade CIP pode coexistir com um ramal sujo ou uma área sombreada na superfície do tanque.
- A CIP, a limpeza fora do local (COP) e a limpeza manual podem fazer parte da mesma linha de produção.
- A vazão nos tubos e a cobertura por aspersão do tanque exigem verificações hidráulicas diferentes.
- Uma tentativa de limpeza mais barata pode custar mais por troca de produto aceita quando há aumento das limpezas repetidas.
Na produção de alimentos e bebidas, as decisões mais difíceis geralmente envolvem vários departamentos. A Engenharia busca fazer o circuito executar a receita de processo. A Qualidade quer verificar a liberação. A Produção precisa de uma janela para a troca de produto, enquanto o Financeiro quer saber o custo. Tratar a situação como um único desafio de seleção de bombas deixa lacunas.
O que os equipamentos de limpeza e CIP realmente limpam
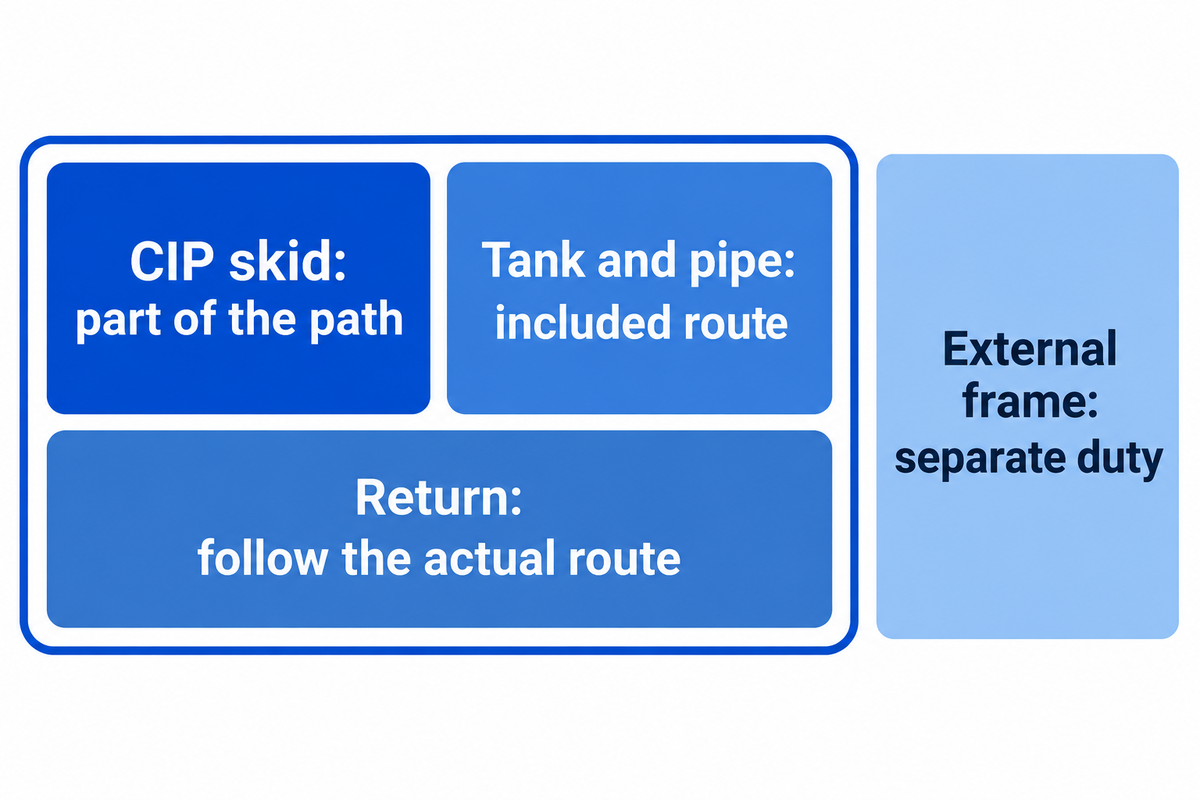
Os equipamentos de limpeza removem a sujidade das superfícies designadas para isso pelo método de limpeza. Os equipamentos CIP atendem a um trajeto em contato com o produto que possa receber uma solução de limpeza eficaz e ação mecânica. Lavadoras de produtos, limpeza externa com espuma, lavadoras de peças removíveis e higienização de pisos cumprem funções diferentes, embora uma mesma fábrica de alimentos possa precisar de todas elas.
O que são equipamentos CIP?
Os equipamentos CIP são um conjunto de tanques, bombas, aquecedores, dosadores, válvulas, instrumentos e controles usados para limpar equipamentos de processo conectados sem desmontagem rotineira do sistema fechado. O trajeto completo de limpeza inclui os equipamentos de processo e a tubulação. A unidade CIP, por si só, é apenas uma parte desse trajeto.
Um dispositivo de aspersão para tanque é um exemplo. A unidade CIP pode fornecer detergente quente, mas o tanque também precisa de um padrão de aspersão adequado e drenagem suficiente para manter a ação de limpeza. Um circuito de tubulação exige um trajeto de fluxo previsto por seus ramais. Uma superfície externa não recebe nenhum tratamento simplesmente porque a unidade CIP está funcionando.
A ficha informativa sobre CIP da Oklahoma State University define o contato por meio de cabeçotes de aspersão ou inundação e identifica a seleção de equipamentos, as variáveis de limpeza e os testes como tarefas relacionadas. Não é muito útil chamar qualquer equipamento de aço inoxidável de “pronto para CIP”. A eficácia da ação de limpeza depende da acessibilidade da superfície e do trajeto instalado.
Mantenha distintas as condições finais de limpeza, sanitização e esterilização. Um sistema CIP automatizado pode repetir ações programadas, mas isso não torna essas condições finais sinônimas. Uma linha com aparência limpa e uma troca de produto com alergênicos aceita também exigem verificações diferentes.
Considere uma linha de molhos com um tanque de mistura encamisado, um tubo de transferência e uma envasadora. O tanque e o tubo podem ter um trajeto CIP integrado; os bicos da envasadora podem exigir um procedimento separado; e a limpeza manual das estruturas externas continua sendo uma função distinta. Uma mangueira pode fazer parte do circuito se seu projeto e suas conexões forem adequados. Outra mangueira, com trajeto inadequado ou um ponto inacessível onde se acumule resíduo, pode precisar ser removida. O nome do componente, por si só, não define o método.
Defina os limites pelas áreas de superfície, e não pelas máquinas compradas. Mostre onde o fluido de limpeza entra, quais válvulas mudam de posição, por onde ele retorna e quais superfícies ficam fora do trajeto. Esse desenho estabelece uma base de entendimento comum para discutir tempos de ciclo, consumo de produtos químicos e qualidade.
Depois de definir esses limites, consulte a página de soluções de equipamentos de limpeza e CIP da SHENGTU para relacionar as tarefas de limpeza ao projeto. As instruções operacionais devem estar alinhadas ao escopo dos equipamentos incluídos.
Como o processo de limpeza CIP remove a sujidade
Um processo de limpeza CIP remove a sujidade, transporta-a para fora e prepara as superfícies em contato para a etapa de higiene seguinte. A sequência depende dos resíduos do produto e do projeto do equipamento. O pré-enxágue, a circulação de detergente, o enxágue intermediário e uma etapa de sanitização especificada têm funções diferentes; acrescentar mais etapas com nomes próprios não melhora automaticamente a limpeza.
O ponto de partida é o resíduo: depósitos solúveis de bebidas se comportam de forma diferente de uma película de proteína seca, gordura ou incrustação mineral. Os produtos químicos de limpeza devem ser escolhidos considerando a sujidade e o material em contato. O calor pode ajudar em um mecanismo e tornar outro depósito mais difícil de remover. A combinação de produtos químicos e ação mecânica deve desprender e remover a sujidade das superfícies e levá-la para fora do circuito. O objetivo não é aumentar a concentração da solução no tanque.
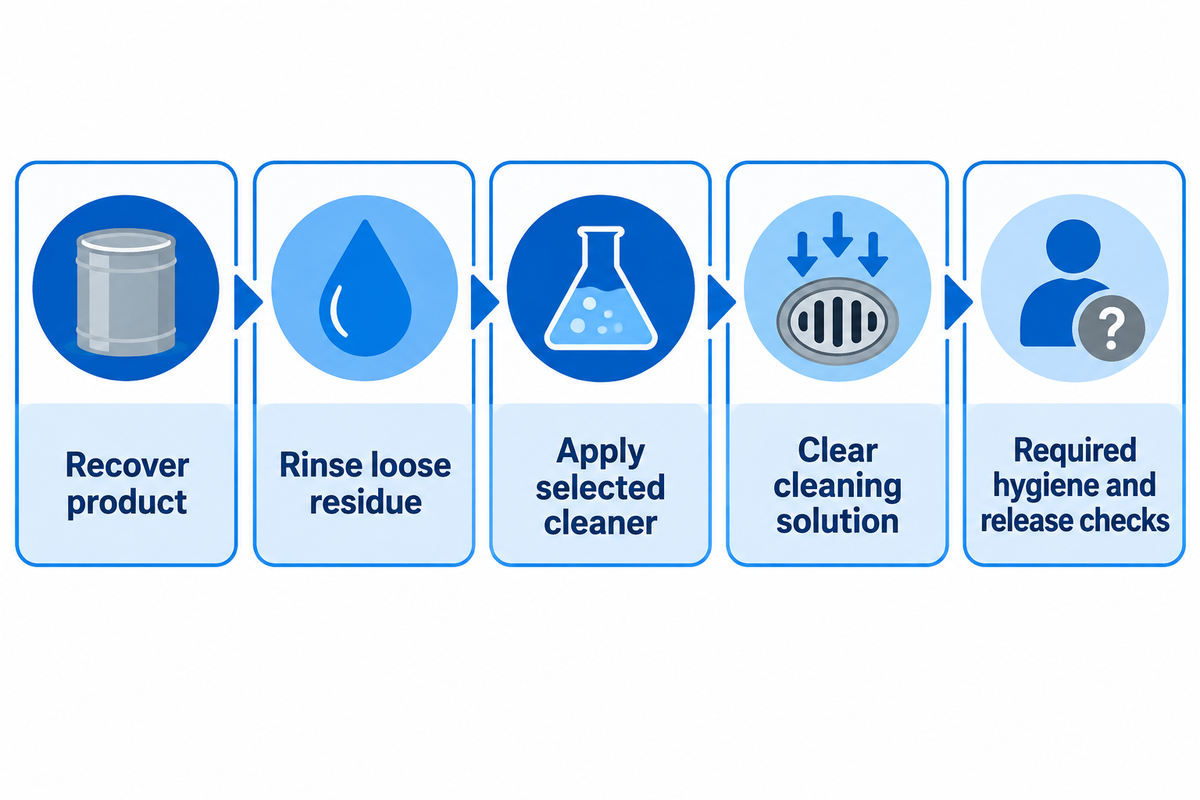
Uma sequência CIP típica é um exemplo útil para fins didáticos, desde que cada etapa tenha uma condição final e uma razão de existir. Os procedimentos de limpeza aprovados pela planta industrial determinam quais etapas são necessárias e como as transições entre elas são controladas.
- Recupere o produto que ainda pode ser aproveitado. Separe a recuperação do produto da função de limpeza para evitar diluir desnecessariamente o material a granel na corrente de limpeza.
- Enxágue os resíduos soltos. Direcione a sujidade deslocada ao destino previsto antes de iniciar a circulação do detergente.
- Aplique o agente de limpeza selecionado. Mantenha as condições exigidas no equipamento enquanto a ação química e o fluxo ou a aspersão removem a sujidade aderida.
- Remova a solução de limpeza. Use o enxágue especificado e o trajeto previsto para descarga ou recuperação, evitando a mistura descontrolada entre as fases.
- Conclua as etapas de higiene e liberação exigidas. Aplique o tratamento de sanitização e as verificações especificados pela unidade industrial antes da próxima produção.
A remoção depende do tipo de depósito. Depósitos orgânicos podem ser tratados com detergente alcalino e, se necessário, solução cáustica. Na presença de depósitos minerais, pode ser necessária uma etapa ácida. Em geral, o agente de limpeza usado na CIP deve ser escolhido conforme suas próprias instruções de aplicação. Os produtos químicos para CIP devem ser usados de acordo com os requisitos de contato, a concentração e a fase em que serão aplicados. A aplicação e as instruções do rótulo do fornecedor devem ser seguidas. Os produtos alcalino e ácido devem ser usados em fases controladas separadas, mantendo-se uma separação efetiva entre elas.
As orientações de limpeza e sanitização da University of Florida explicam por que aumentar a concentração de produtos químicos além das recomendações pode danificar o equipamento, em vez de melhorar o resultado. Superfícies corroídas ou danificadas podem tornar a limpeza ainda mais difícil. Portanto, a escolha dos produtos químicos deve considerar a compatibilidade com as vedações, as condições da superfície e a sujidade real, e não ser uma decisão de compra isolada.
A recuperação introduz outra variável: a reutilização também gera variações no desempenho da solução CIP. A condutividade pode ajudar a monitorar a composição química escolhida. O acúmulo de sujidade e o uso repetido também influenciam o desempenho da limpeza. O resumo da pesquisa de 2018 de Mengyuan Fan na Ohio State University relata uma queda na taxa de remoção de resíduos em algumas condições de reutilização testadas. Isso justifica controlar o histórico de reutilização e as condições da solução, em vez de atribuir a toda batelada recuperada um número universal de reutilizações.
A fabricação de alimentos e bebidas pode usar sistemas de limpeza de uso único, de recuperação ou combinados. Esses tipos de sistema CIP descrevem como os fluidos são movimentados. Um tanque de recuperação muda o destino dos fluidos de limpeza, mas não elimina a necessidade de demonstrar resultados adequados. As trocas de produto com alergênicos tornam especialmente relevante o risco de transferência de resíduos entre funções.
Os sistemas de limpeza de bebidas e alimentos precisam definir uma condição final para cada transição. É necessária uma análise detalhada para identificar o que está sendo removido, quais condições causam essa remoção, para onde o material removido vai e o que encerra a fase. Essa abordagem vale para sequências e ciclos de qualquer duração. A planilha de seleção de ciclos CIP da SHENGTU ajuda no planejamento sem tratar a quantidade de etapas como a receita de processo.
CIP e COP: defina os limites da limpeza
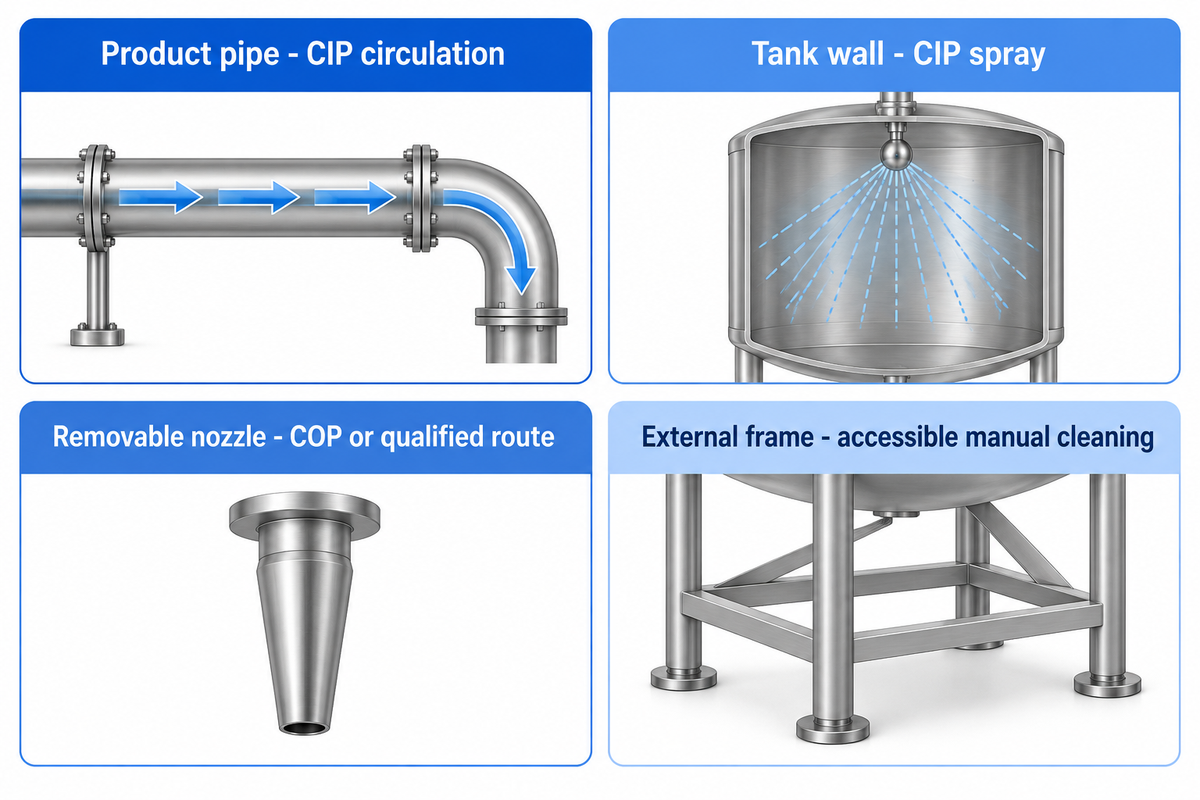
A CIP limpa um trajeto instalado, enquanto a limpeza fora do local (COP) trata peças removidas em equipamentos de limpeza adequados. O acesso direto permite que o responsável pela limpeza inspecione e desmonte peças quando necessário. Uma linha mista pode exigir os 3 métodos de limpeza. Defina o trajeto com base na geometria da superfície, no acesso e na eficácia comprovada da limpeza, e não no nome do componente.
A conclusão dos trajetos de limpeza é importante nas interfaces, pois estabelece pontos de parada para verificação. A interface pode ficar entre um tubo e uma envasadora, em uma válvula numa posição específica ou em uma conexão removível. Para concluir a limpeza, as responsabilidades de CIP e COP precisam se encontrar nessa interface, sem deixar nenhuma superfície de fora dos procedimentos.
| Superfície ou função | Possível trajeto de limpeza | Observação para a decisão |
|---|---|---|
| Tubo reto em contato com o produto | Circulação CIP | O trajeto incluído recebe fluxo adequado de líquido e drena conforme projetado. |
| Parede interna do tanque | Limpeza CIP por aspersão | O dispositivo de aspersão alcança a superfície com a pressão e a vazão exigidas. |
| Obstrução na parte inferior do tanque | Aspersão revisada ou acesso separado | A inspeção da cobertura identifica uma área sombreada atrás da obstrução. |
| Câmara da válvula em contato com o produto | CIP com as posições de limpeza projetadas ou desmontagem | O procedimento alcança todas as câmaras e posições previstas. |
| Bico removível da envasadora | Limpeza COP ou trajeto instalado qualificado | O acesso e o método de limpeza validado abrangem os detalhes internos. |
| Mangueira de transferência | Conexão CIP projetada ou remoção | O direcionamento dos fluxos, a cobertura das superfícies em contato com o fluido e a drenagem são adequados à mangueira e às conexões. |
| Ranhura da junta | Exposição à limpeza conforme o projeto ou inspeção com desmontagem | O acúmulo de produto e a montagem da vedação são considerados. |
| Passagem do produto no trocador de calor | Circuito CIP projetado | A distribuição do fluxo e a função de remover incrustações correspondem ao procedimento de limpeza. |
| Estrutura ou proteção externa | Limpeza manual ou externa com acesso adequado | A sujidade externa é removida sem recontaminar as superfícies limpas em contato com o produto. |
Essas são decisões sobre trajetos, e não aprovações para uma categoria de equipamentos. As definições de método da University of Florida reconhecem alguns arranjos de limpeza como desmontagem parcial. Os requisitos de limpeza se aplicam ao sistema montado e ao seu procedimento operacional.
Exemplo: uma indústria de bebidas troca um produto com leite por outro em uma linha compartilhada. O tubo de transferência recebe a circulação programada, mas o conjunto removível da envasadora segue um procedimento de lavagem separado. A Produção reservou uma única janela para a troca de produto. Se a limpeza das peças da envasadora terminar depois da limpeza do tubo, toda a linha terá de esperar. O gerente da planta industrial programa os 2 trajetos de limpeza em conjunto. A equipe de Qualidade determina as verificações de resíduos pertinentes para ambos. Comprar uma circulação CIP mais rápida não resolveria o gargalo das peças removíveis. Outras opções úteis podem incluir peças mais fáceis de manusear, um processo COP melhor ou outro conjunto de limpeza para a envasadora.
A limpeza automática também exige tarefas de reposição de produtos químicos, desconexão de peças e manutenção. Os operadores ainda precisam seguir o treinamento e os procedimentos da unidade industrial. Não presuma que a automação elimina toda exposição a produtos químicos. Para uma linha com diferentes funções de limpeza, a planilha de seleção de lavadoras ajuda a separar essas funções antes de a equipe do projeto selecionar os equipamentos.
Analise 4 variáveis CIP no retorno
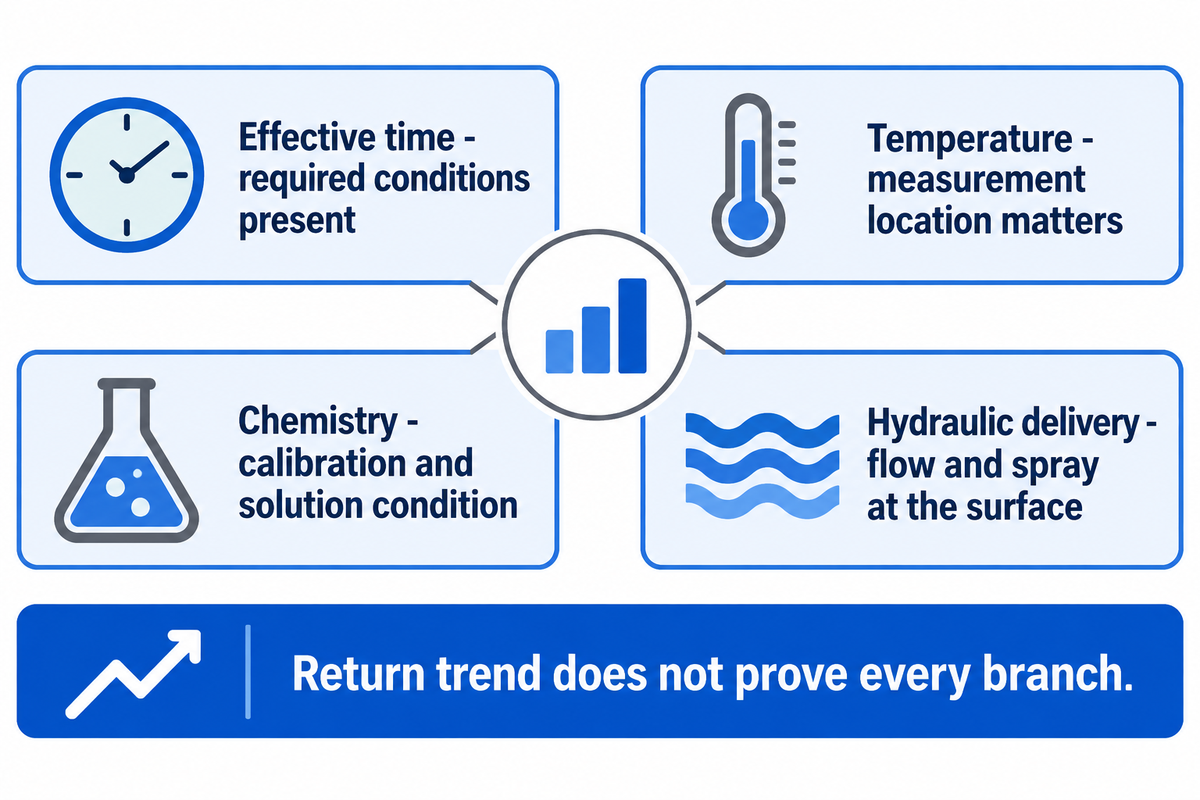
As leituras no retorno ajudam a mostrar o que acontece depois que o fluido de limpeza passa pelo equipamento. Analise o tempo de contato efetivo, a temperatura, os produtos químicos e a ação mecânica em conjunto com o direcionamento das válvulas. As leituras na alimentação continuam sendo úteis, mas os dados de retorno mostram atrasos no circuito, perda de calor ou interrupções na circulação. Os ramais e a cobertura por aspersão do tanque ainda precisam de verificações próprias.
Quais são os 4 fatores para uma limpeza eficaz?
Há 4 fatores essenciais que descrevem o mecanismo de remoção da sujidade: tempo, temperatura, ação química e ação mecânica. Eles podem ser identificados nos instrumentos por meio de fatores controláveis, como concentração, fluxo, pressão de aspersão, posições das válvulas e tempo de exposição efetivo. A abordagem dos 4 fatores é um ponto de partida, e não uma especificação definitiva de aceitação.
O tempo só conta enquanto as condições exigidas estão presentes no local relevante. A temperatura descreve o fluido de limpeza no ponto de medição, e não todas as superfícies ocultas. A condutividade de uma solução é afetada pelas propriedades iônicas da solução e pela temperatura. A ação mecânica resulta do fluxo e da aspersão sobre uma superfície, e não do simples fato de o motor estar ligado.
Verificação do trajeto de retorno CIP com 4 sinais
A verificação do trajeto de retorno CIP com 4 sinais relaciona o tempo efetivo, a temperatura, os produtos químicos e o fornecimento hidráulico ao trajeto real do circuito.
| Sinal | Registro útil | Questão de interpretação |
|---|---|---|
| Tempo efetivo | Tempo sob as condições de limpeza exigidas | A superfície prevista recebeu exposição suficiente após a estabilização das condições? |
| Temperatura | Tendências relevantes de temperatura na alimentação e no retorno | Onde ocorreu atraso no aquecimento ou perda de temperatura? |
| Produtos químicos | Verificação da concentração específica para o produto e tendência de condutividade calibrada | Essa leitura representa o agente de limpeza previsto nesta solução? |
| Fornecimento hidráulico | Vazão, pressão de aspersão e comportamento do retorno relevantes | O líquido percorreu o trajeto exigido com ação mecânica adequada? |
Interprete a condutividade usando a calibração do produto químico de limpeza selecionado, a compensação de temperatura e as condições da solução. Uma medição de condutividade não é uma medição absoluta de concentração. O fluido de limpeza recuperado, por exemplo, detergente com sujidade, levanta questões que uma calibração de solução nova não responde. Instrumentos CIP avançados são úteis quando esclarecem essas questões com medições adequadas.
Compare tubos e tanques separadamente. A discussão sobre CIP em cervejarias do engenheiro de processos Andrew Klosinski explica que os dispositivos de aspersão operam dentro dos requisitos de pressão e vazão definidos pelo fabricante. A drenagem inadequada do tanque pode inundar superfícies e reduzir o impacto da aspersão. Já a limpeza de tubos exige ação hidráulica adequada no trajeto previsto, preenchido com líquido. “Mais fluxo” é vago demais para distinguir esses problemas.
Exemplo: considere um diâmetro interno de tubo de 50 mm e uma velocidade média do líquido de 1,5 m/s. A área é π × 0.05² ÷ 4 = 0,001963 m². Multiplicando por 1,5 m/s e 3.600 s/h, obtém-se aproximadamente 10,6 m³/h. A Oklahoma State University indica 1,5 m/s como uma regra prática geral para tubulações. O cálculo converte velocidade em vazão; a aplicação ainda depende da geometria do tubo, das propriedades do fluido, das perdas de pressão e do desempenho real da limpeza.
Um ramal pode permanecer fechado enquanto um trajeto paralelo atende à vazão de retorno. Nessa situação, a tendência agregada pode parecer estável. Os registros da posição das válvulas e a verificação do trajeto ajudam a relacionar a medição ao ramal que está sendo limpo. Uma área sombreada pela aspersão no tanque é outro problema: o retorno pode estar adequado enquanto uma área protegida recebe impacto insuficiente.
Use a ficha de dados do circuito CIP da SHENGTU para informar os trajetos reais, os equipamentos e as utilidades industriais. Isso é mais útil para o projeto do circuito do que um valor de vazão na alimentação sem relação com as dimensões dos tubos ou com os dispositivos de limpeza dos tanques.
Um diâmetro interno de 50 mm precisa de cerca de 10,6 m³/h para atingir a velocidade de exemplo de 1,5 m/s. Um medidor de retorno comum mede o líquido que retorna em conjunto; o direcionamento dos fluxos pelos ramais e o desempenho dos dispositivos de aspersão continuam sendo verificações de engenharia distintas. Associe os valores registrados ao local de medição e à questão de verificação que eles respondem.
Investigue as falhas de limpeza CIP na ordem correta
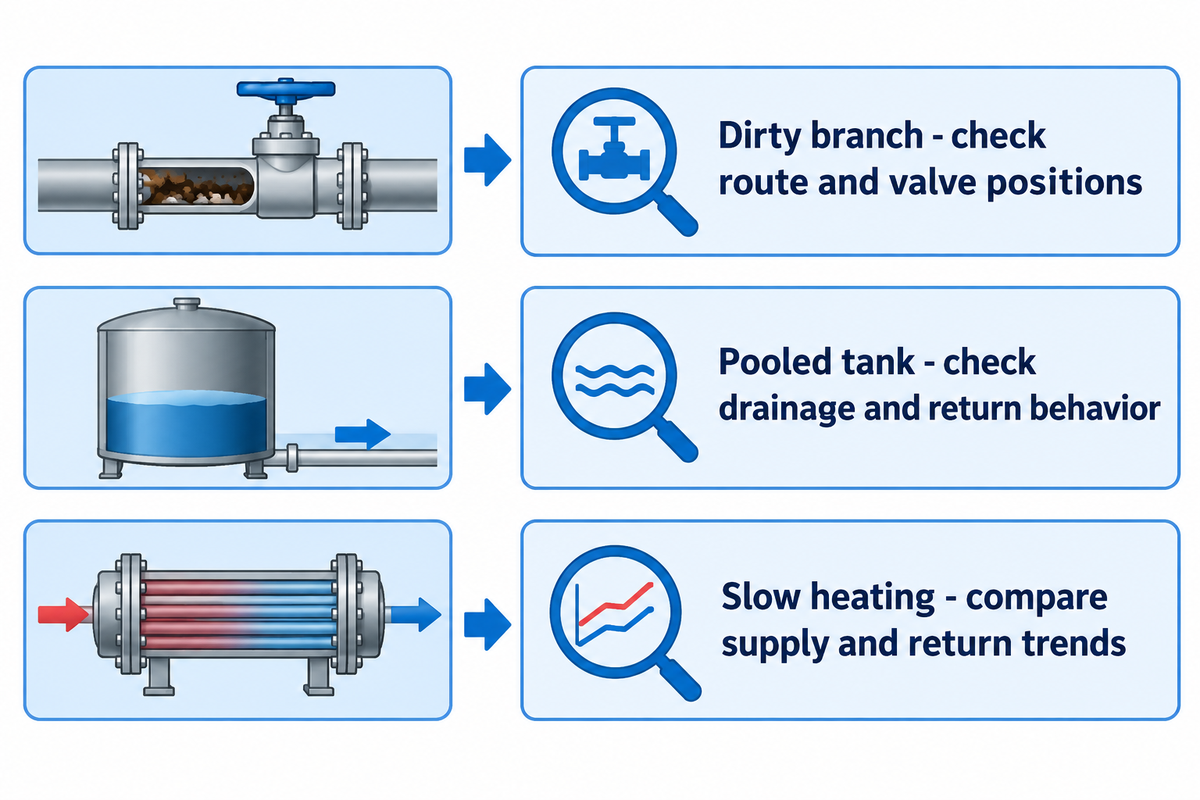
Para investigar uma falha na limpeza CIP, identifique o resíduo e o local afetado, e determine o direcionamento dos fluxos, a distribuição e o tempo de exposição antes de alterar a química. Compare a execução com falha com uma execução aprovada pertinente. A investigação deve relacionar o registro de status do controlador e o mecanismo de limpeza à superfície em contato com o resíduo.
Comece pelos registros não invasivos: histórico do produto, tempo de espera antes da limpeza, receita selecionada, identificação do circuito, alarmes e horários das tendências. Um intervalo maior entre a produção e a limpeza ou uma carga diferente de sujidade pode explicar por que as etapas de limpeza não produziram os resultados esperados. Mantenha separadas a decisão da qualidade e a investigação da manutenção. Um resultado não resolvido não deve servir como liberação informal da produção.
Antes de abrir ou desmontar o equipamento: o pessoal autorizado deve seguir o procedimento de isolamento aplicável da unidade para equipamentos em movimento e energia química, térmica, hidráulica ou pneumática armazenada. Parar pela tela de controle não é o mesmo que isolar as fontes de energia. OSHA 1910.147 trata de serviços e manutenção quando uma partida inesperada ou a liberação de energia pode ferir funcionários. Consultar tendências e realizar uma inspeção invasiva são atividades diferentes.
| Sintoma observado | Primeiras evidências a analisar | Próxima linha de diagnóstico |
|---|---|---|
| A temperatura de retorno sobe lentamente | Tendências de temperatura de alimentação e retorno e duração das fases | Separe os fatores: capacidade de aquecimento, perda de calor e aquecimento do circuito. |
| A vazão oscila | Tendências da bomba, das válvulas e do retorno para o trajeto selecionado | Investigue interrupções na distribuição e as condições de retorno de gás e líquido. |
| O tanque retém líquido | Nível do líquido, trajeto de drenagem e comportamento do retorno | Verifique se o acúmulo reduz a ação do spray. |
| Um ramal continua sujo | Trajeto conforme construído e posições das válvulas | Verifique se o ramal está incluído antes de aumentar os parâmetros da receita do circuito principal. |
| Há resíduo atrás de uma obstrução | Inspeção do arranjo e da cobertura do spray | Trate a superfície sem cobertura ou defina um trajeto de limpeza separado para ela. |
| A tendência relacionada à concentração se desvia | Identificação do produto químico, calibração, temperatura e histórico de reutilização | Diferencie erro de medição, diluição e alterações nas condições da solução. |
| Os depósitos minerais voltam a aparecer | Qualidade da água, tipo de sujidade e programa químico | Analise a composição química do depósito e o tratamento compatível. |
| A higiene geral é aprovada, mas o teste de alérgenos falha | Amostragem específica do alvo e método analítico | Investigue o resíduo pertinente e os locais difíceis de limpar. |
| Ocorre recontaminação após a limpeza | Manuseio das peças, remontagem e atividades de limpeza ao redor | Proteja as superfícies limpas em contato com alimentos durante o período até a liberação. |
Essa ordem evita um erro caro: compensar a ausência de um trajeto com um processo químico mais agressivo. Se um ramal fechado não recebe fluido de limpeza, aumentar a temperatura da limpeza no circuito principal não fará o fluido entrar em contato com esse ramal. Se houver líquido acumulado em um tanque, prolongar o temporizador pode consumir ainda mais tempo, sem resolver o problema do spray.
Exemplo: uma linha compartilhada de molhos conclui sua receita habitual, mas resíduos aparecem repetidamente em uma conexão de enchedora. O registro de temperatura de retorno corresponde ao de uma execução aprovada. Aumentar a dosagem do detergente alteraria uma condição que já parece consistente, e a repetição no mesmo local aponta para uma conexão. A investigação consideraria o trajeto das válvulas conforme construído, a conexão montada e o procedimento separado para as peças. Se houver produto retido, o problema de acesso ou geometria será tratado. Outra constatação poderia direcionar a investigação para os fluidos de limpeza ou o tempo de exposição. A equipe da qualidade mantém a linha retida conforme seu procedimento de liberação. A equipe de engenharia determina a relação entre causa e efeito.
Depois de corrigir a causa, registre a condição alterada e repita as verificações de eficácia pertinentes. Caso contrário, a próxima equipe receberá uma receita longa sem explicação. Para que a limpeza seja repetível, é preciso controlar a causa, não apenas repetir a sequência do controlador.
O que os registros de limpeza podem e não podem comprovar
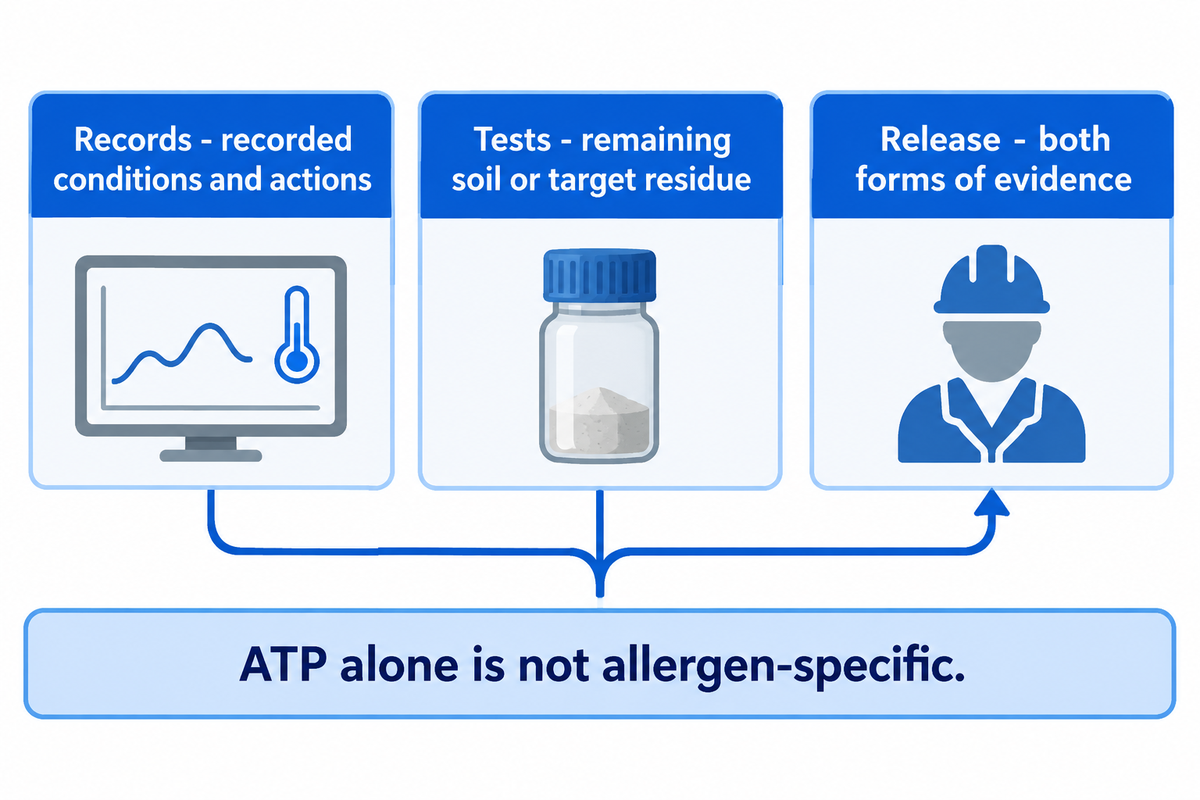
Os registros de limpeza fornecem evidências de que um procedimento foi documentado, registrado e executado, e de que as condições e ações registradas correspondem aos requisitos previstos. A inspeção e os testes analíticos apropriados avaliam a sujidade ou o resíduo-alvo remanescente. As duas formas de evidência devem ser consideradas na decisão de liberar a produção. O método deve ser adequado ao produto, à superfície e ao risco avaliado. Um único teste não responde a todas as questões de higiene.
Relacione cada pergunta ao resultado correspondente. Uma tendência de temperaturas responde a uma questão sobre o processo. Uma inspeção visual verifica a sujidade nas áreas acessíveis. Um teste rápido de higiene fornece o indicador especificado. Um teste de presença de alérgenos em uma matriz de amostra definida verifica o resíduo-alvo. Também se aplicam outros objetivos e métodos de amostragem, especialmente os de natureza microbiológica.
“Os usuários finais devem definir seus próprios critérios de aceitação para a limpeza dos equipamentos.”
Por exemplo, a cobertura observada em um teste de spray pode revelar uma área que não recebe o líquido de limpeza. Esse resultado avalia a eficácia da geometria do equipamento. Um teste de resíduo-alvo verifica se o procedimento de limpeza removeu a sujidade em questão.
O guia da FDA sobre limpeza de alérgenos em frutos do mar, Apêndice 10, desaconselha o uso isolado de testes ATP para verificar a limpeza de alérgenos, pois o ATP não é específico para alérgenos. O guia abrange vários métodos. Embora as recomendações não sejam obrigatórias, elas descrevem as diferenças entre os métodos e oferecem exemplos de controles. Não estabelecem uma receita universal para a limpeza de alérgenos em instalações de alimentos e bebidas. Essas instalações devem ajustar o método ao resíduo e ao equipamento em que será aplicado.
Protocolos de limpeza úteis definem o trajeto e as pessoas responsáveis. Um registro de execução relaciona o resultado ao produto processado anteriormente, à revisão da receita, ao circuito, aos instrumentos, aos desvios e à destinação. O plano de amostragem associado identifica o resíduo, o local e o método pertinentes. Sem um local definido, talvez não seja possível interpretar o resultado da limpeza; sem a identificação do circuito, uma tendência pode corresponder ao trajeto de limpeza errado.
Na engenharia, a validação da limpeza demonstra que o método definido funciona para a aplicação. A verificação de rotina confere se ele continua sendo executado corretamente e produz o resultado esperado. As obrigações legais exigem uma avaliação de escopo própria: 21 CFR 117.160(c) exclui os controles de alérgenos alimentares e de higienização da exigência de validação dessa seção. Essa distinção legal específica não elimina a necessidade prática de uma limpeza eficaz e de verificações apropriadas.
Certas mudanças, como a introdução de um produto diferente, rico em proteínas, uma campanha de produção mais longa, outro selo ou ramal de tubulação, ou um novo produto químico, podem exigir a reavaliação do método e afetar a limpeza aprovada. As equipes de qualidade e engenharia da planta industrial devem avaliar as mudanças antes de continuar confiando nos registros de limpeza anteriores.
Ao solicitar propostas, peça registros que relacionem os controles oferecidos à aplicação instalada: um circuito identificável, tendências úteis e resultados de testes acordados. Um certificado de componente responde a uma pergunta diferente da aceitação do procedimento de limpeza pela unidade industrial. Verifique se o escopo do projeto não leva nenhuma das partes a esperar um certificado em substituição às evidências de comissionamento.
Compare o custo por ciclo de limpeza aprovado
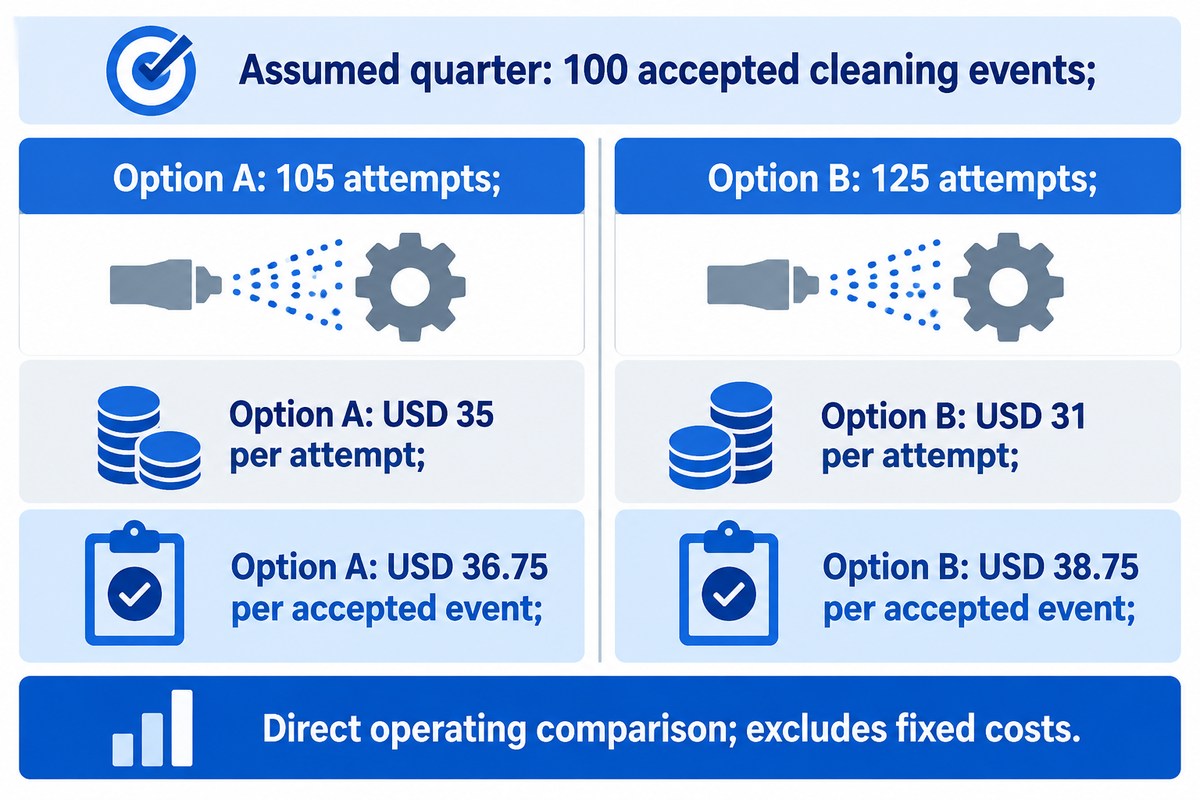
Compare as operações CIP pelo custo de cada evento de limpeza aprovado, incluindo as tentativas repetidas. Use o mesmo ciclo de produção, período e moeda para cada opção. Contabilize água, produtos químicos, calor, mão de obra e resíduos. A Oklahoma State University identifica energia, água e produtos químicos de limpeza como categorias de custo do CIP; o exemplo abaixo acrescenta premissas operacionais específicas da planta industrial. Inclua a contribuição perdida da produção apenas quando o tempo de limpeza ocupar de fato uma janela de produção disponível e vendável que seja limitada.
O denominador faz diferença. Uma tentativa de limpeza que precisa ser repetida consome recursos sem liberar a linha. Dividir o custo pelos ciclos programados pode favorecer uma receita curta que resulta em uma alta taxa de retrabalho. Por isso, as equipes de produção e finanças precisam conhecer tanto o número de tentativas quanto o de eventos aprovados em um mesmo período.
Exemplo: premissas para o mesmo trimestre e 100 eventos de limpeza aprovados. A exigiu 105 tentativas; B, 125. O custo direto inclui água, produtos químicos, calor, mão de obra e resíduos. O preço de compra, a manutenção e os custos fixos gerais estão excluídos desta comparação operacional.
| Premissa adotada ou resultado calculado | Opção A | Opção B |
|---|---|---|
| Eventos aprovados no trimestre | 100 eventos | 100 eventos |
| Total de tentativas | 105 tentativas | 125 tentativas |
| Tentativas repetidas | 5 tentativas | 25 tentativas |
| Custo operacional direto por tentativa | USD 35 | USD 31 |
| Custo operacional direto total | USD 3.675 | USD 3.875 |
| Tempo ocupado por tentativa | 75 min | 65 min |
| Tempo total ocupado com a limpeza | 131,25 h | 135,42 h |
| Custo direto por evento aprovado | USD 36,75 | USD 38,75 |
| Taxa condicional de contribuição perdida | USD 80/h | USD 80/h |
| Custo operacional condicional mais contribuição perdida | USD 14.175,00 | USD 14.708,33 |
| Total condicional por evento aprovado | USD 141,75 | USD 147,08 |
O custo direto por evento aprovado é o custo total das tentativas dividido pelo número de eventos aprovados. Para A: 105 × USD 35 ÷ 100 = USD 36.75. Para B: 125 × USD 31 ÷ 100 = USD 38.75. O menor custo por tentativa perde a vantagem porque são necessárias mais tentativas.
Para a coluna de contribuição, considere que cada hora ocupada com a limpeza desloca a produção na linha limitante, há demanda de clientes em fila e não existe sobreposição de horários. Com uma contribuição de USD 80/h após deduzir os custos variáveis de produção evitados, o cálculo de A é [USD 3.675 + (105 × 75 ÷ 60 × USD 80)] ÷ 100 = USD 141.75. Para B, o resultado é USD 147,08, usando o valor não arredondado de 135,4167 h. A taxa representa contribuição, não receita de vendas.
Se a limpeza for feita em um período que, de outra forma, ficaria ocioso, considere contribuição perdida igual a zero nessas horas. Se apenas parte do tempo de limpeza atrasar a produção, considere somente o tempo perdido que poderia ser evitado. Assim, uma mudança de horário pode afetar o resultado financeiro sem alterar o consumo de água e/ou produtos químicos. Por isso, o gerente da planta industrial e a equipe financeira devem acordar qual é o gargalo antes de estimar o retorno do investimento.
Sob as premissas declaradas, a Opção A custa USD 36,75 por evento aprovado antes de considerar a contribuição perdida, em comparação com USD 38,75 para a Opção B. Considerando uma janela de produção totalmente limitada, os valores são USD 141,75 e USD 147.08. Antes de comparar o retorno do projeto, substitua as premissas do exemplo pelos registros de eventos aprovados de uma planta industrial.
Integração e limites das utilidades industriais antes do comissionamento
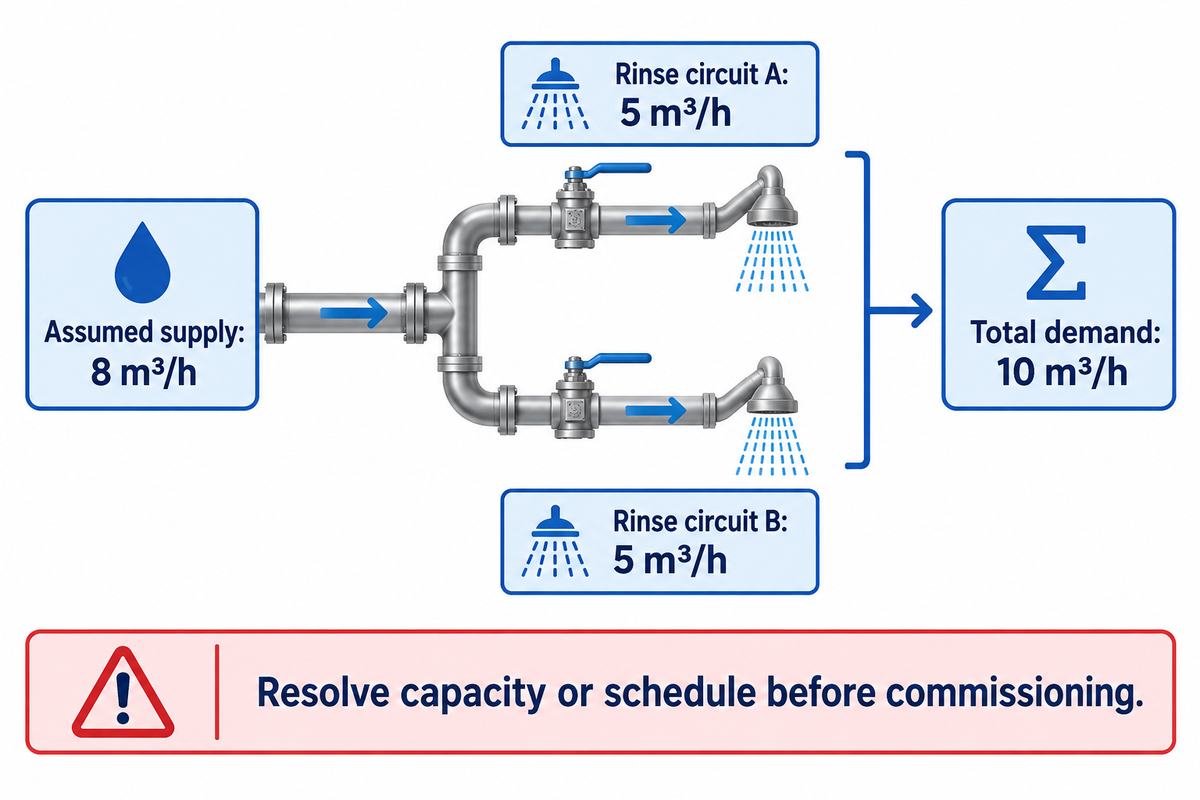
A instalação de um sistema CIP exige capacidade suficiente de alimentação, aquecimento, retorno e descarte para atender ao cronograma de limpeza. As utilidades compartilhadas podem limitar o funcionamento simultâneo dos circuitos, mesmo que cada um funcione de forma independente. O comissionamento deve relacionar o trajeto instalado às funções de limpeza acordadas, com definição clara das evidências de fornecimento do fornecedor e das responsabilidades de aceitação da qualidade da planta industrial.
As tecnologias CIP são úteis quando seus controles e medições atendem à função requerida na instalação. Os sistemas CIP são usados em diferentes configurações de processo. Por isso, compare as funções de limpeza e as interfaces de cada sistema, em vez de se basear no nome da tecnologia.
Considere a demanda simultânea, não apenas o número de tanques, na unidade CIP. A bomba deve conseguir fornecer o fluido diante das perdas de pressão do trajeto instalado. O dispositivo de spray deve receber as condições especificadas. O sistema de retorno deve remover o líquido. O aquecimento e o fornecimento de água potável podem atender a outros consumidores. O tratamento de águas residuais pode impor outra restrição no descarte.
A discussão da Food Engineering sobre integração de processos relaciona as decisões de CIP ao processo de produção e às limitações das utilidades industriais. Tratar a unidade como uma compra independente pode adiar essas questões até a instalação, quando alterar os trajetos das tubulações ou a capacidade de aquecimento causa mais transtornos.
| Limitação compartilhada | Efeito na janela de limpeza | Evidências de comissionamento |
|---|---|---|
| Bomba de alimentação e perdas na tubulação | A distribuição necessária pode diminuir quando o trajeto instalado é conectado. | Vazão e pressão pertinentes na condição de operação real. |
| Demanda do spray do tanque | A cobertura muda quando as condições ficam fora dos requisitos do dispositivo. | Requisitos do dispositivo de spray e inspeção da cobertura. |
| Remoção pelo retorno e drenagem | O acúmulo pode reduzir a ação da limpeza e atrasar as mudanças de fase. | Comportamento do retorno e nível do tanque ao longo do ciclo. |
| Disponibilidade de aquecimento ou vapor | O aquecimento inicial pode atrasar o tempo efetivo de exposição. | Tendências de temperatura de alimentação e retorno com demanda simultânea. |
| Disponibilidade de água potável | Enxágues simultâneos podem competir com outros consumidores. | Demanda medida durante o cronograma previsto. |
| Águas residuais e trajeto de descarte | Restrições de descarte podem prolongar a troca de produto. | Condições e capacidade de descarte acordadas. |
| Limpeza de peças separadas | A produção aguarda a conclusão do último trajeto de limpeza necessário. | Tempo para liberar as peças e sequência de remontagem. |
| Amostragem e liberação | Mesmo após a conclusão da limpeza, pode ser necessário aguardar uma decisão. | Métodos, responsabilidades e prazo de liberação definidos. |
Exemplo: uma alimentação compartilhada de água, conforme a premissa, pode fornecer 8 m³/h durante a limpeza. Dois circuitos de enxágue exigem 5 m³/h cada, simultaneamente. A demanda total é de 10 m³/h, acima da capacidade de alimentação. Uma tela de controle maior ou um tanque de recuperação adicional não resolveria essa demanda. São necessárias mudanças no cronograma do projeto, na alimentação ou em outras soluções demonstradas. Antes de prometer que os dois circuitos poderão funcionar na mesma janela de limpeza, teste a demanda real para confirmar que ela poderá ser atendida simultaneamente.
A entrega técnica deve incluir as tubulações conforme construídas, os trajetos e a identificação dos instrumentos; o controle e o acesso às receitas; o comportamento dos alarmes; as condições de teste acordadas; os destinos de drenagem; além dos controles do equipamento e da demonstração do fornecedor. A equipe de qualidade da planta industrial é responsável pela liberação da produção. 3-A Accepted Practice 605-05 é uma referência de instalação e CIP a ser discutida quando aplicável, e não substitui o escopo acordado para o projeto.
As informações da SHENGTU sobre equipamentos para processamento de alimentos e projetos descrevem bases próprias de fabricação e fábricas parceiras selecionadas para máquinas especializadas ou complementares. Defina no resumo do projeto qual fornecedor é responsável por cada interface de limpeza. Os certificados e documentos de teste devem corresponder ao modelo, à configuração e ao destino reais.
Uma alimentação compartilhada de água de 8 m³/h não consegue atender simultaneamente a duas funções de enxágue presumidas de 5 m³/h cada. Resolva essa incompatibilidade de cronograma ou capacidade antes de definir as promessas de comissionamento. A mesma verificação de demanda se aplica ao aquecimento, à remoção pelo retorno e ao descarte, pois a capacidade disponível em uma utilidade industrial não cria capacidade em outra.
Conclusão principal
Defina os limites da limpeza, a distribuição medida e os critérios de liberação antes de comparar a velocidade dos ciclos. Uma proposta de CIP útil relaciona esses três pontos à linha de produção instalada.
Perguntas frequentes
O que significa CIP?
CIP significa limpeza no local (clean-in-place).
O termo descreve a limpeza de um trajeto incluído no equipamento sem desmontagem rotineira desse trajeto. Bombas fazem circular os fluidos de limpeza selecionados, ou dispositivos de spray os aplicam às superfícies. A função completa inclui o equipamento, suas conexões de alimentação e retorno e quaisquer posições de válvula necessárias para a limpeza. Peças separadas ou superfícies externas ainda podem exigir um método de limpeza próprio.
O que é um processo CIP de três etapas?
Em geral, um processo CIP de três etapas agrupa a função em um enxágue, uma lavagem de limpeza e um enxágue final.
Os fornecedores usam critérios de contagem diferentes; por isso, compare as funções reais de cada fase. A recuperação de produto, o tratamento ácido ou a sanitização podem ser fases separadas em outro procedimento. O rótulo de três etapas não define os parâmetros químicos nem os critérios de aceitação. A sequência apropriada das fases de limpeza depende da sujidade, do projeto do equipamento, das instruções dos produtos químicos e do resultado exigido para a próxima produção.
Quanto tempo dura um ciclo CIP?
O tempo de ciclo CIP é a soma das fases de enchimento, aquecimento, limpeza efetiva, enxágue, drenagem e tratamento necessário.
Use a receita aprovada e as tendências medidas do circuito para determinar a duração em uma linha específica. O temporizador do tanque de alimentação pode incluir o tempo antes de o equipamento mais distante atingir as condições exigidas. A limpeza de peças separadas e os testes para liberação podem prolongar toda a troca de produto mesmo após o fim da circulação. Compare também o tempo de troca de produto aprovado, além da duração nominal do ciclo indicada pelo controlador.
O que é uma unidade CIP?
Uma unidade CIP é um conjunto integrado de equipamentos de manuseio e controle de fluidos de limpeza.
As unidades CIP combinam o manuseio de fluidos de limpeza e os controles. A função completa também inclui os equipamentos de processo conectados, a tubulação e o trajeto de retorno instalado.
Que produto químico é usado no CIP?
O CIP usa um agente de limpeza selecionado conforme a sujidade e compatível com o equipamento, geralmente de uma família de detergentes alcalinos ou ácidos.
Agentes químicos alcalinos de limpeza podem tratar resíduos orgânicos, enquanto programas ácidos podem tratar depósitos minerais. Os agentes sanitizantes cumprem uma função diferente após a remoção adequada da sujidade. Os materiais em contato com o produto, os selos, a qualidade da água e o produto seguinte afetam o programa químico. Siga o rótulo e as instruções de uso do produto selecionado; uma concentração química maior não é uma solução geral para vazão insuficiente, cobertura deficiente do spray ou resíduos retidos. O programa químico também exige armazenamento controlado, dosagem e separação entre fases incompatíveis. Antes de reutilizar soluções recuperadas, defina a função a que se destinam e verifique se estão em condições adequadas. Quando o produto mudar, revise o programa químico existente de acordo com a nova sujidade e os requisitos do produto seguinte. Ao manusear ou trocar produtos químicos, siga o procedimento estabelecido pela unidade, em vez de copiar uma concentração de um exemplo de ciclo sem relação com o caso.
Transforme a função de limpeza em um escopo de projeto definido
Leve para a conversa sobre o equipamento a família de produtos, o diagrama do circuito, as funções de limpeza de peças separadas e a janela de limpeza. A SHENGTU pode usar essas informações para discutir a integração da limpeza e do CIP à sua linha de processamento.
Este documento descreve princípios de limpeza para o processamento de alimentos e cita fontes universitárias, pesquisas originais e outras fontes técnicas. Os exemplos ilustrativos calculados usam as premissas fornecidas. Os valores operacionais são definidos pelos procedimentos da unidade. A liberação para produção se baseia nos critérios de aceitação acordados.
Referências e fontes
- O que é limpeza no local (CIP)? Oklahoma State University, Timothy J. Bowser, FAPC-251, 2023.
- Elementos básicos da limpeza e sanitização de equipamentos em operações de processamento e manuseio de alimentos University of Florida Institute of Food and Agricultural Sciences, Ronald H. Schmidt.
- Entendimentos fundamentais e estratégias de otimização da limpeza no local Mengyuan Fan, Ohio State University, 2018; resumo da pesquisa original.
- Otimização dos sistemas CIP de cervejarias, parte 2 Food Engineering, Andrew Klosinski, 2025.
- 29 CFR 1910.147: Controle de energia perigosa Occupational Safety and Health Administration.
- Apêndice 10: Limpeza e sanitização para controle de alérgenos U.S. Food and Drug Administration, 2019, A10-1–4.
- 21 CFR 117.160: Validação Electronic Code of Federal Regulations, U.S. Food and Drug Administration.
- Integre o CIP ao seu processo Food Engineering, Wayne Labs, 2023.
- 3-A Accepted Practice 605-05 3-A Sanitary Standards, entrada pública do catálogo de instalação e CIP.