Hubungi Shengtu Bufan Company

Peralatan pencucian dan CIP menghilangkan residu pangan dari permukaan pengolahan dengan memadukan aksi mekanis, suhu, waktu, dan bahan kimia yang sesuai. Sistem cleaning-in-place (CIP) mengalirkan cairan pembersih melalui sistem tertutup. Pencucian otomatis mendukung program keamanan pangan jika metode dan pemeriksaannya sesuai dengan aplikasi. Manfaatnya berawal dari pertanyaan praktis: permukaan mana yang benar-benar menerima aksi pembersihan yang diperlukan?
Oleh Cherry, SHENGTU · Diperbarui Oktober 2026
Panduan singkat: CIP di pabrik pangan
- Tujuan: pembersihan internal peralatan yang dirancang untuk sirkulasi, pembanjiran, atau pencucian semprot.
- Bukti operasional: identitas sirkuit, waktu kontak efektif, suhu, bahan kimia, dan aliran hidraulis.
- Pertanyaan terpisah: penghilangan residu, sanitasi, penghilangan alergen, dan persetujuan produksi.
- Dasar perhitungan biaya: siklus pencucian yang diterima, termasuk upaya pencucian ulang.
Peralatan pencucian dan CIP membersihkan permukaan proses yang ditentukan dengan cairan pembersih terkendali. CIP yang efektif memerlukan kontak, bahan kimia yang sesuai, dan aksi mekanis pada peralatan, lalu pemeriksaan yang disesuaikan dengan residu dan produk berikutnya.
Poin utama
- Siklus skid yang selesai dapat terjadi bersamaan dengan cabang jalur CIP atau permukaan tangki yang terlindung dan belum bersih.
- CIP, pencucian di luar tempat (COP), dan pencucian manual dapat digunakan pada lini produksi yang sama.
- Aliran pipa dan cakupan semprotan tangki memerlukan pemeriksaan hidraulis yang berbeda.
- Upaya pencucian yang lebih murah dapat menimbulkan biaya lebih tinggi per pergantian produk yang diterima jika pencucian ulang makin sering.
Dalam produksi makanan dan minuman, keputusan sulit biasanya melibatkan beberapa departemen. Departemen Engineering ingin sirkuit menjalankan resep proses. Departemen Quality menginginkan verifikasi sebelum produk dirilis. Produksi memerlukan waktu untuk pergantian produk, sedangkan Finance ingin mengetahui biayanya. Jika situasi ini dianggap hanya sebagai persoalan pemilihan pompa, akan ada celah yang terlewat.
Apa yang Sebenarnya Dibersihkan oleh Peralatan Pembersihan dan CIP
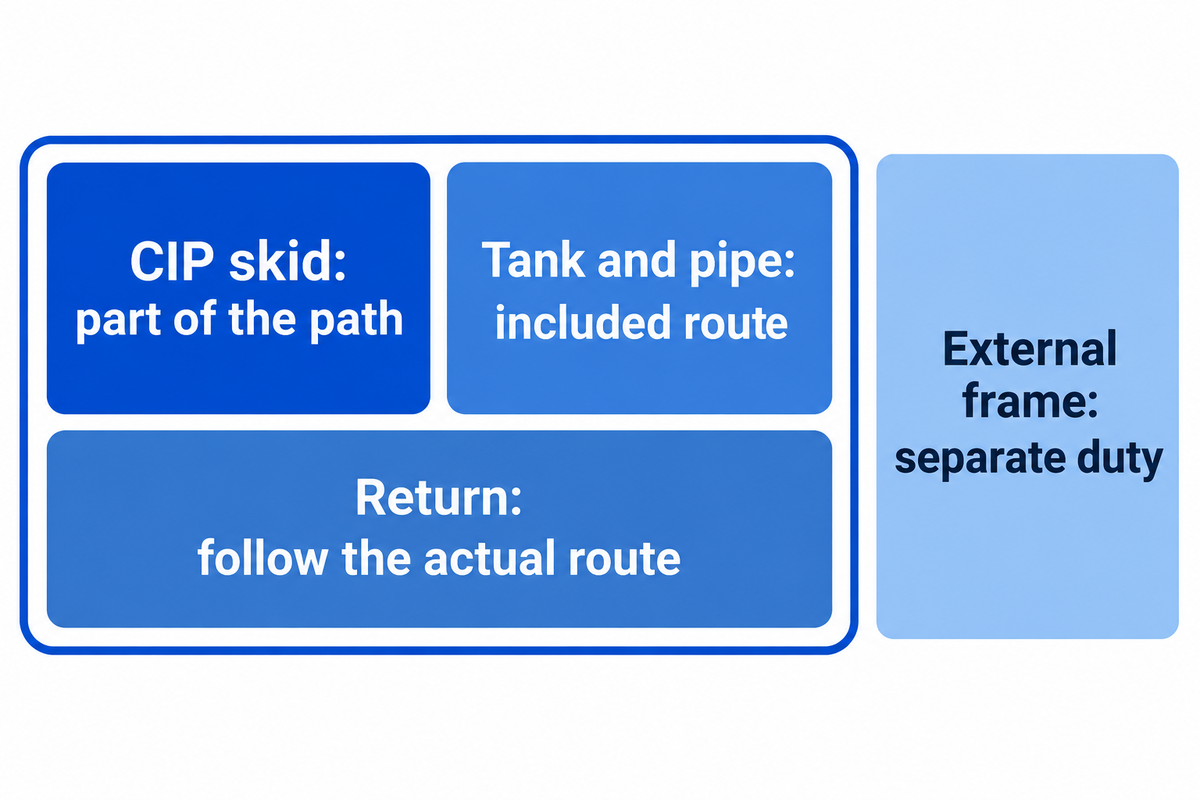
Peralatan pencucian digunakan untuk menghilangkan residu dari permukaan sesuai metode pencuciannya. Peralatan CIP digunakan untuk membersihkan jalur kontak produk yang dapat dialiri larutan pembersih dan menerima aksi mekanis secara efektif. Mesin pencuci produk, pencucian busa pada bagian luar, mesin pencuci komponen lepasan, dan sanitasi lantai memiliki fungsi berbeda, meskipun semuanya mungkin diperlukan di pabrik pangan yang sama.
Apa itu peralatan CIP?
Peralatan CIP terdiri atas tangki, pompa, pemanas, alat penakar, katup, instrumen, dan kontrol untuk membersihkan peralatan proses yang terhubung tanpa membongkar sistem tertutup secara rutin. Jalur pencucian lengkap mencakup peralatan proses dan perpipaan. Skid saja hanya merupakan salah satu bagian dari jalur tersebut.
Perangkat semprot tangki adalah salah satu contohnya. Skid dapat mengalirkan deterjen panas, tetapi tangki juga memerlukan pola semprotan yang memadai dan drainase yang cukup agar aksi pembersihan tetap efektif. Sirkuit pipa memerlukan jalur aliran yang dirancang melalui cabang-cabangnya. Permukaan luar sama sekali tidak dibersihkan hanya karena skid sedang beroperasi.
Lembar fakta CIP Oklahoma State University’s menjelaskan bahwa kontak terjadi melalui kepala semprot atau pembanjiran, serta mencakup pemilihan peralatan, variabel pencucian, dan pengujian. Menyebut semua peralatan baja tahan karat sebagai “siap CIP” tidak banyak membantu. Efektivitas aksi pembersihan bergantung pada akses ke permukaan dan jalur yang terpasang.
Bedakan tiga tahap: pembersihan, sanitasi, dan sterilisasi. Sistem CIP otomatis dapat mengulangi tindakan terprogram, tetapi ketiga tahap tersebut tetap memiliki arti berbeda. Pertanyaan untuk memastikan lini tampak bersih dan untuk menyetujui pergantian produk yang mengandung alergen juga berbeda.
Misalnya, lini saus dengan bejana pencampur berjaket, pipa transfer, dan mesin pengisi. Bejana dan pipa mungkin memiliki jalur CIP terpasang; nosel mesin pengisi mungkin memerlukan prosedur terpisah; sedangkan rangka luar tetap harus dibersihkan secara manual. Selang dapat menjadi bagian dari sirkuit jika desain dan sambungannya mendukung. Selang lain dengan jalur yang tidak sesuai atau kantong residu yang sulit dijangkau mungkin perlu dilepas. Nama komponen saja tidak menentukan metodenya.
Tentukan batas berdasarkan area permukaan, bukan mesin yang dibeli. Tunjukkan titik masuk cairan pembersih, posisi katup yang berubah, titik aliran balik, dan permukaan yang berada di luar jalur. Gambar ini menjadi dasar bersama untuk membahas waktu siklus, konsumsi bahan kimia, dan mutu.
Setelah batas ini ditentukan, langkah berikutnya adalah melihat halaman Solusi Peralatan Pencucian dan CIP SHENGTU untuk mencocokkan tugas pencucian dengan desain proyek. Petunjuk operasional harus selaras dengan cakupan peralatan yang disertakan.
Cara Proses Pencucian CIP Mengeluarkan Residu
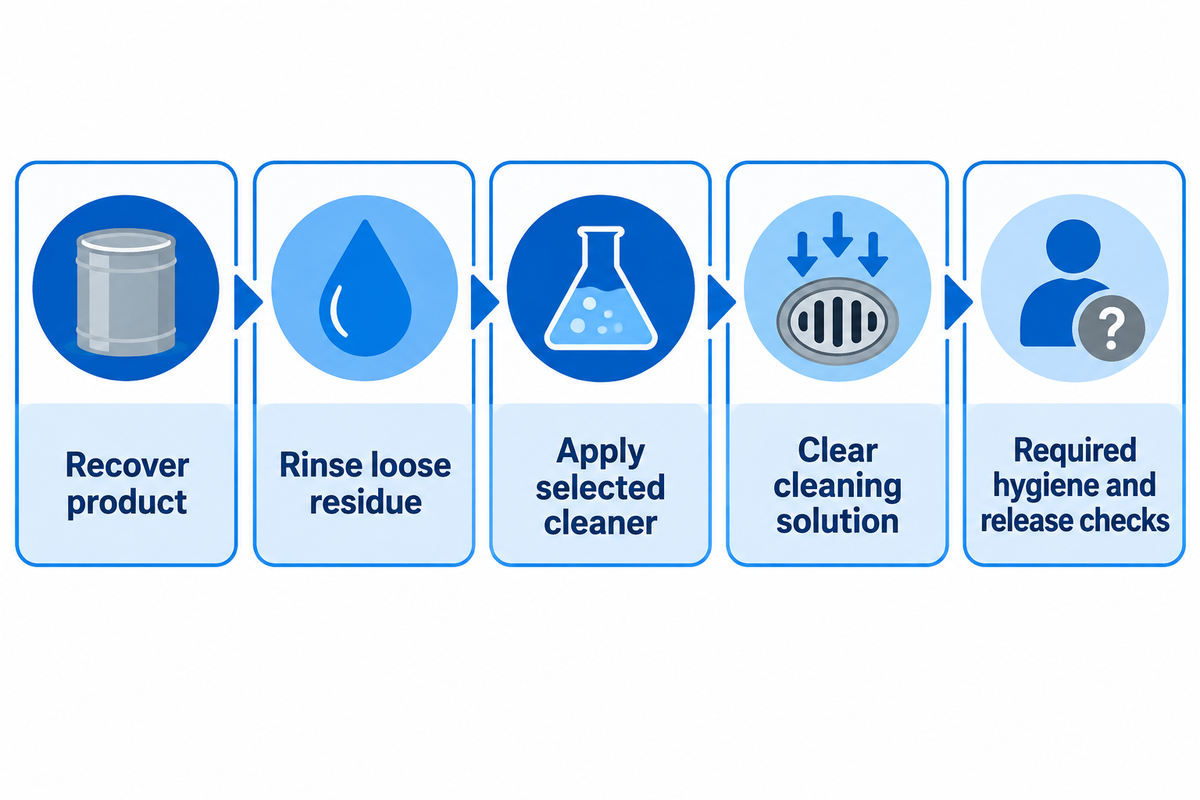
Proses pencucian CIP menghilangkan residu, mengalirkannya keluar, dan menyiapkan permukaan yang terkena produk untuk tahap kebersihan berikutnya. Urutannya mengikuti jenis residu produk dan desain peralatan. Pembilasan awal, sirkulasi deterjen, pembilasan antara, dan tahap sanitasi yang ditentukan memiliki fungsi berbeda; menambahkan lebih banyak tahapan tidak otomatis meningkatkan kebersihan.
Mulailah dengan mengenali residunya. Endapan minuman yang larut berbeda dari lapisan protein yang mengering, lemak, atau kerak mineral. Bahan kimia pembersih harus dipilih dengan mempertimbangkan residu dan material yang bersentuhan dengannya. Panas dapat membantu satu mekanisme, tetapi membuat residu lain lebih sulit dihilangkan. Perpaduan bahan kimia dan aksi mekanis harus melepaskan residu dari permukaan, menghilangkannya, lalu mengeluarkannya dari sirkuit. Tujuannya bukan untuk membuat larutan di dalam tangki lebih pekat.
Urutan CIP yang umum berguna sebagai contoh untuk pembelajaran, asalkan setiap tahap memiliki titik akhir dan alasan yang jelas. Prosedur pencucian yang disetujui pabrik menentukan tahap yang diperlukan dan cara mengatur perpindahan di antara tahap.
- Pulihkan produk yang masih dapat digunakan. Pisahkan pemulihan produk dari proses pencucian agar bahan dalam jumlah besar tidak diencerkan ke dalam aliran pembersih secara tidak perlu.
- Bilas residu yang lepas. Arahkan residu yang terbilas ke tujuan yang ditetapkan sebelum deterjen disirkulasikan.
- Gunakan bahan pembersih yang dipilih. Pertahankan kondisi yang diperlukan pada peralatan sementara aksi kimia dan aliran atau semprotan menghilangkan residu yang menempel.
- Keluarkan larutan pembersih. Gunakan jalur pembilasan dan pembuangan atau pemulihan yang ditentukan tanpa mencampur fase secara tak terkendali.
- Selesaikan tahap kebersihan dan persetujuan yang diwajibkan. Lakukan perlakuan sanitasi dan pemeriksaan yang ditetapkan lokasi sebelum proses produksi berikutnya.
Penghilangan endapan bergantung pada jenisnya. Endapan organik dapat ditangani dengan deterjen alkali, atau larutan kaustik jika diperlukan. Jika terdapat endapan mineral, tahap asam mungkin diperlukan. Secara umum, bahan pembersih untuk CIP harus digunakan sesuai petunjuk aplikasinya. Bahan kimia CIP harus digunakan sesuai persyaratan kontak, konsentrasi, dan fase penggunaannya. Petunjuk aplikasi dan label pemasok menjadi acuan. Bahan alkali dan asam harus digunakan dalam fase terpisah yang terkendali, dengan pemisahan yang jelas di antara keduanya.
Panduan pencucian dan sanitasi University of Florida’s menjelaskan bahwa peningkatan konsentrasi bahan kimia melebihi rekomendasi dapat merusak peralatan, bukan memperbaiki hasil. Permukaan yang berkarat atau rusak juga lebih sulit dibersihkan. Karena itu, pemilihan bahan kimia harus mempertimbangkan kompatibilitas seal, kondisi permukaan, dan jenis residu, bukan hanya keputusan pembelian yang berdiri sendiri.
Pemulihan larutan menambah variabel lain: penggunaan ulang juga menyebabkan variasi kinerja larutan CIP. Konduktivitas dapat membantu memantau bahan kimia tertentu. Penumpukan residu dan penggunaan berulang juga memengaruhi kinerja pencucian. Abstrak riset Ohio State tahun 2018 oleh Mengyuan Fan melaporkan penurunan laju penghilangan residu dalam beberapa kondisi penggunaan ulang yang diuji. Karena itu, riwayat penggunaan ulang dan kondisi larutan perlu dikendalikan, bukan menetapkan jumlah penggunaan ulang yang sama untuk setiap batch larutan hasil pemulihan.
Pabrik makanan dan minuman dapat menggunakan sistem pencucian sekali pakai, pemulihan, atau gabungan. Jenis sistem CIP tersebut menjelaskan cara penanganan cairan. Tangki pemulihan mengubah tujuan media pembersih, tetapi tidak menghilangkan kebutuhan untuk membuktikan hasil pencucian yang sesuai. Pergantian produk yang mengandung alergen membuat risiko terbawanya residu dari satu proses ke proses lain menjadi sangat penting.
Pengaturan pencucian di pabrik minuman dan makanan memerlukan titik akhir yang jelas pada setiap perpindahan tahap. Tinjauan terperinci diperlukan untuk mengidentifikasi apa yang dihilangkan, kondisi yang membuatnya terangkat, ke mana bahan tersebut dialirkan, dan apa yang menandai akhir fase. Pendekatan ini berlaku untuk semua urutan dan siklus, baik panjang maupun pendek. Lembar kerja pemilihan siklus CIP SHENGTU membantu perencanaan tanpa menganggap jumlah tahap sebagai resep proses.
CIP vs COP: Tentukan Batas Pencucian
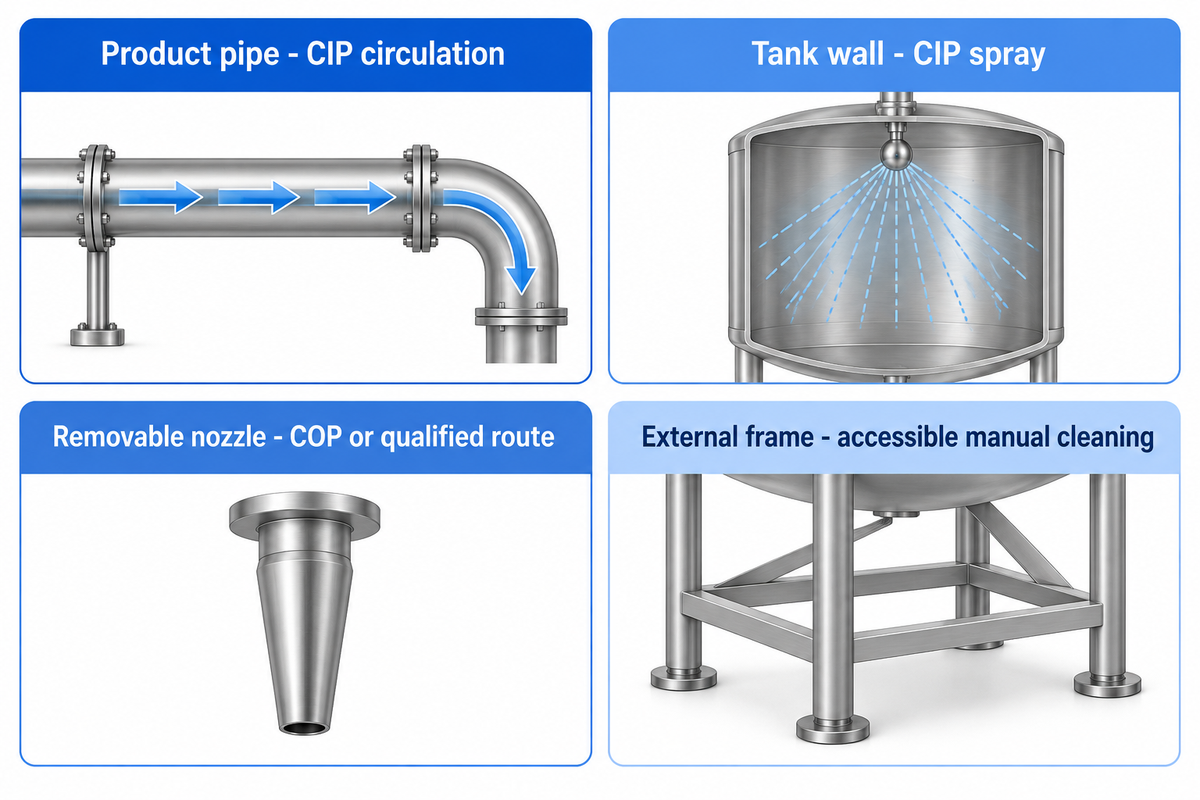
CIP membersihkan jalur yang terpasang, sedangkan COP membersihkan komponen yang dilepas dengan peralatan pencucian yang sesuai. Akses langsung memungkinkan petugas memeriksa dan membongkar komponen jika diperlukan. Lini gabungan mungkin memerlukan ketiga metode pencucian. Tentukan metodenya berdasarkan geometri permukaan, akses, dan aksi pembersihan yang terbukti efektif, bukan nama komponennya.
Penyelesaian jalur pencucian penting pada titik antarmuka karena menjadi titik pemeriksaan. Antarmuka dapat berupa sambungan pipa dengan mesin pengisi, katup dalam posisi tertentu, atau sambungan yang dapat dilepas. Agar pencucian tuntas, tanggung jawab CIP dan COP harus bertemu di titik antarmuka tersebut, dan tidak boleh ada permukaan yang terlewat di antara prosedur.
| Permukaan atau fungsi | Metode pencucian yang dapat dipilih | Hal yang perlu diperiksa |
|---|---|---|
| Pipa produk lurus | Sirkulasi CIP | Jalur yang disertakan menerima aliran cairan yang sesuai dan mengalirkan cairan keluar sesuai desain. |
| Dinding bagian dalam tangki | Pencucian semprot CIP | Perangkat semprot menjangkau permukaan dengan tekanan dan aliran yang diperlukan. |
| Penghalang di bawah tangki | Penyesuaian susunan semprotan atau akses terpisah | Pemeriksaan cakupan menunjukkan area terlindung di balik penghalang. |
| Ruang produk pada katup | CIP dengan posisi pencucian yang dirancang, atau pembongkaran | Prosedur menjangkau semua ruang dan posisi yang dituju. |
| Nosel mesin pengisi yang dapat dilepas | Pencucian COP atau jalur terpasang yang memenuhi kualifikasi | Akses dan metode pencucian tervalidasi mencakup bagian internalnya. |
| Selang transfer | Sambungan CIP yang dirancang khusus atau pelepasan selang | Jalur, cakupan permukaan yang terkena cairan, dan drainase sesuai dengan selang beserta sambungannya. |
| Alur gasket | Paparan pencucian yang dirancang atau pemeriksaan setelah pembongkaran | Penumpukan produk dan rakitan seal ditangani. |
| Saluran produk pada penukar panas | Sirkuit CIP yang dirancang khusus | Distribusi aliran dan beban pengotoran sesuai dengan prosedur pencucian. |
| Rangka atau pelindung bagian luar | Pencucian bagian luar secara manual yang mudah diakses | Residu di bagian luar dihilangkan tanpa mencemari ulang permukaan produk yang sudah bersih. |
Keputusan ini menyangkut pemilihan metode, bukan persetujuan menyeluruh untuk suatu kelompok peralatan. Definisi metode UF mengakui bahwa beberapa pengaturan pencucian memerlukan pembongkaran sebagian. Persyaratan pencucian berlaku untuk sistem yang terpasang beserta prosedur operasionalnya.
Contoh: Sebuah pabrik minuman beralih dari minuman yang mengandung susu ke produk lain pada lini bersama. Pipa transfer menjalankan sirkulasi terprogram, tetapi rakitan mesin pengisi yang dapat dilepas mengikuti prosedur pencucian terpisah. Produksi telah menjadwalkan satu waktu pergantian produk. Jika komponen mesin pengisi selesai dicuci lebih lambat daripada pipa, seluruh lini harus menunggu. Manajer pabrik menjadwalkan kedua metode pencucian secara bersamaan. Tim mutu menentukan pemeriksaan residu yang relevan untuk keduanya. Mempercepat sirkulasi CIP tidak akan mengatasi hambatan pada pencucian komponen terpisah. Pilihan lain yang mungkin berguna adalah komponen yang lebih mudah ditangani, COP yang lebih baik, atau rakitan pencucian mesin pengisi yang berbeda.
Pencucian otomatis tetap memerlukan penanganan pengisian ulang bahan kimia, komponen yang dilepas, dan pemeliharaan. Operator tetap harus mengikuti pelatihan dan prosedur di lokasi. Jangan beranggapan bahwa otomatisasi menghilangkan semua paparan bahan kimia. Untuk lini dengan beragam metode pencucian, lembar kerja pemilihan mesin pencuci membantu memisahkan tugas sebelum tim proyek memilih peralatan.
Baca Empat Variabel CIP pada Aliran Balik
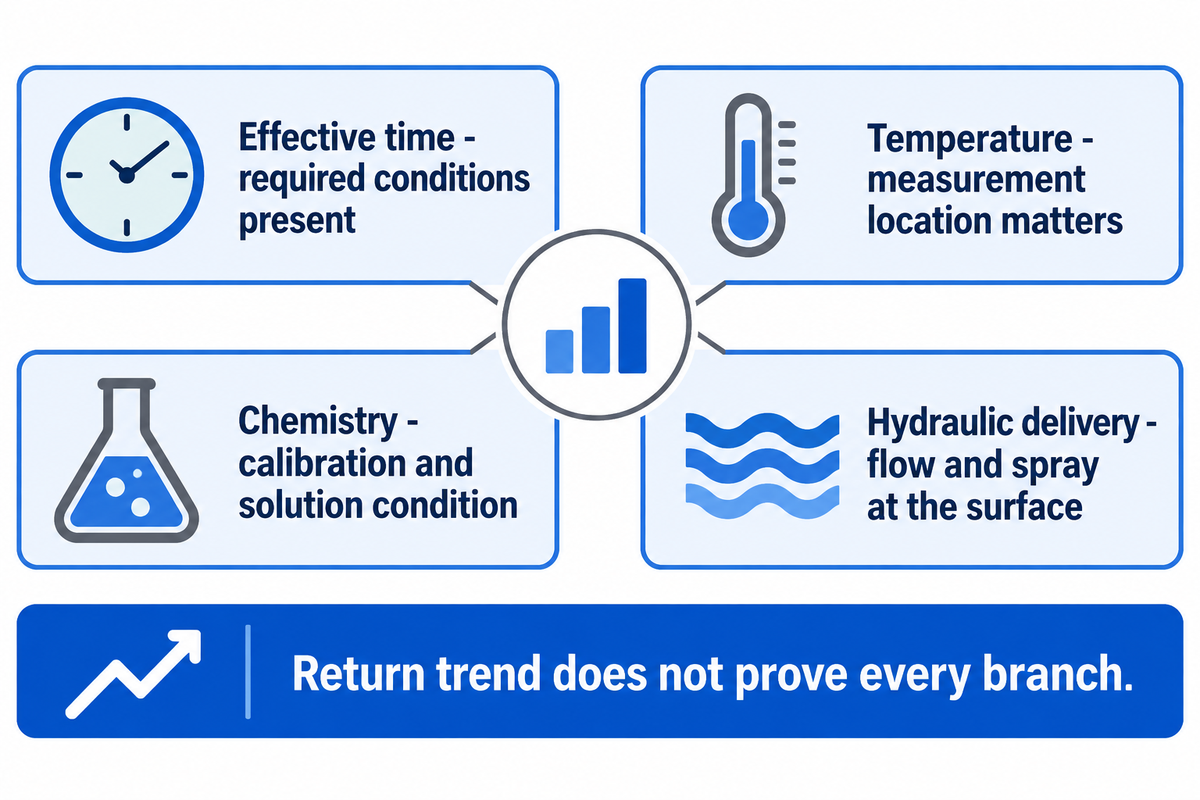
Pembacaan pada sisi aliran balik membantu menunjukkan apa yang terjadi setelah cairan pembersih melewati peralatan. Tinjau dan nilai waktu kontak efektif, suhu, bahan kimia, dan aksi mekanis bersama dengan pengaturan jalur katup. Pembacaan sisi suplai tetap berguna, tetapi data aliran balik menunjukkan keterlambatan sirkuit, kehilangan panas, atau sirkulasi yang terputus. Cabang jalur dan cakupan semprotan tangki tetap perlu diperiksa tersendiri.
Apa empat faktor yang menentukan efektivitas pencucian?
Ada empat faktor utama yang menjelaskan mekanisme penghilangan residu: waktu, suhu, aksi kimia, dan aksi mekanis. Faktor-faktor ini dapat dikenali melalui instrumen sebagai parameter yang dapat dikendalikan, misalnya konsentrasi, aliran, tekanan semprotan, posisi katup, dan waktu paparan efektif. Pendekatan empat faktor ini lebih tepat dijadikan titik awal daripada spesifikasi penerimaan yang pasti.
Waktu hanya dihitung saat kondisi yang diperlukan terpenuhi di lokasi terkait. Suhu menunjukkan suhu cairan pembersih pada titik pengukuran, bukan suhu setiap permukaan tersembunyi. Konduktivitas larutan dipengaruhi sifat ionik dan suhu larutan. Aksi mekanis dihasilkan oleh aliran dan semprotan pada permukaan, bukan oleh motor yang menyala.
Pemeriksaan Jalur Balik CIP dengan 4 Sinyal
Pemeriksaan Jalur Balik CIP dengan 4 Sinyal mencocokkan waktu efektif, suhu, bahan kimia, dan aliran hidraulis dengan jalur sirkuit yang sebenarnya.
| Sinyal | Catatan yang berguna | Pertanyaan untuk ditafsirkan |
|---|---|---|
| Waktu efektif | Waktu saat kondisi pencucian yang diperlukan terpenuhi | Apakah permukaan yang dituju menerima paparan yang cukup setelah kondisi stabil? |
| Suhu | Tren suhu suplai dan aliran balik yang relevan | Di mana terjadi keterlambatan pemanasan atau kehilangan suhu? |
| Bahan kimia | Pemeriksaan konsentrasi khusus produk dan tren konduktivitas yang terkalibrasi | Apakah pembacaan ini menunjukkan bahan pembersih yang dimaksud dalam larutan ini? |
| Aliran hidraulis | Aliran, tekanan semprotan, dan perilaku aliran balik yang relevan | Apakah cairan mengikuti jalur yang diperlukan dengan aksi mekanis yang sesuai? |
Tafsirkan konduktivitas menggunakan kalibrasi bahan kimia pembersih yang dipilih, kompensasi suhu, dan kondisi larutan. Pengukuran konduktivitas bukan pengukuran konsentrasi mutlak. Cairan pembersih hasil pemulihan, misalnya deterjen yang mengandung residu, menimbulkan pertanyaan yang tidak dapat dijawab dengan kalibrasi larutan baru. Instrumentasi CIP canggih berguna jika dapat menjawab pertanyaan tersebut dengan pengukuran yang sesuai.
Bandingkan pipa dan bejana secara terpisah. Pembahasan CIP di pabrik bir oleh insinyur proses Andrew Klosinski menjelaskan bahwa perangkat semprot beroperasi dalam persyaratan tekanan dan aliran yang ditetapkan produsen. Drainase tangki yang buruk dapat menyebabkan permukaan tergenang dan mengurangi daya semprot. Sebaliknya, pencucian pipa memerlukan aksi hidraulis yang sesuai di jalur berisi cairan yang dirancang. Istilah “aliran lebih besar” terlalu samar untuk membedakan masalah-masalah tersebut.
Contoh: gunakan asumsi diameter dalam pipa 50 mm dan kecepatan rata-rata cairan 1,5 m/s. Luas penampangnya adalah π × 0.05² ÷ 4 = 0,001963 m². Kalikan dengan 1,5 m/s dan 3.600 s/h untuk memperoleh sekitar 10,6 m³/h. Oklahoma State mencantumkan 1,5 m/s sebagai aturan praktis umum untuk perpipaan. Perhitungan ini mengonversi kecepatan menjadi aliran; geometri pipa, sifat cairan, kehilangan tekanan, dan kinerja pencucian aktual tetap menentukan penerapannya.
Satu cabang jalur dapat tetap tertutup sementara jalur paralel memenuhi aliran balik. Dalam kondisi itu, tren aliran gabungan bisa terlihat stabil. Catatan posisi katup dan pemeriksaan jalur dapat mengaitkan hasil pengukuran dengan cabang yang sedang dicuci. Area semprotan tangki yang terlindung menimbulkan masalah berbeda: aliran balik dapat memadai sementara area terlindung menerima daya semprot yang tidak cukup.
Gunakan lembar data sirkuit CIP SHENGTU untuk mencantumkan jalur, peralatan, dan utilitas yang sebenarnya. Informasi ini lebih berguna untuk merancang sirkuit daripada angka aliran suplai yang tidak disertai dimensi pipa atau perangkat pencuci tangki.
Pipa dengan diameter dalam 50 mm memerlukan aliran sekitar 10,6 m³/h untuk mencapai kecepatan contoh 1,5 m/s. Alat ukur aliran balik pada umumnya mengukur gabungan cairan yang kembali; pengaturan cabang jalur dan kinerja perangkat semprot tetap memerlukan pemeriksaan rekayasa tersendiri. Cocokkan setiap nilai yang dicatat dengan lokasi pengukuran dan pertanyaan verifikasi yang dijawab.
Selidiki Kegagalan Pencucian CIP dengan Urutan yang Tepat
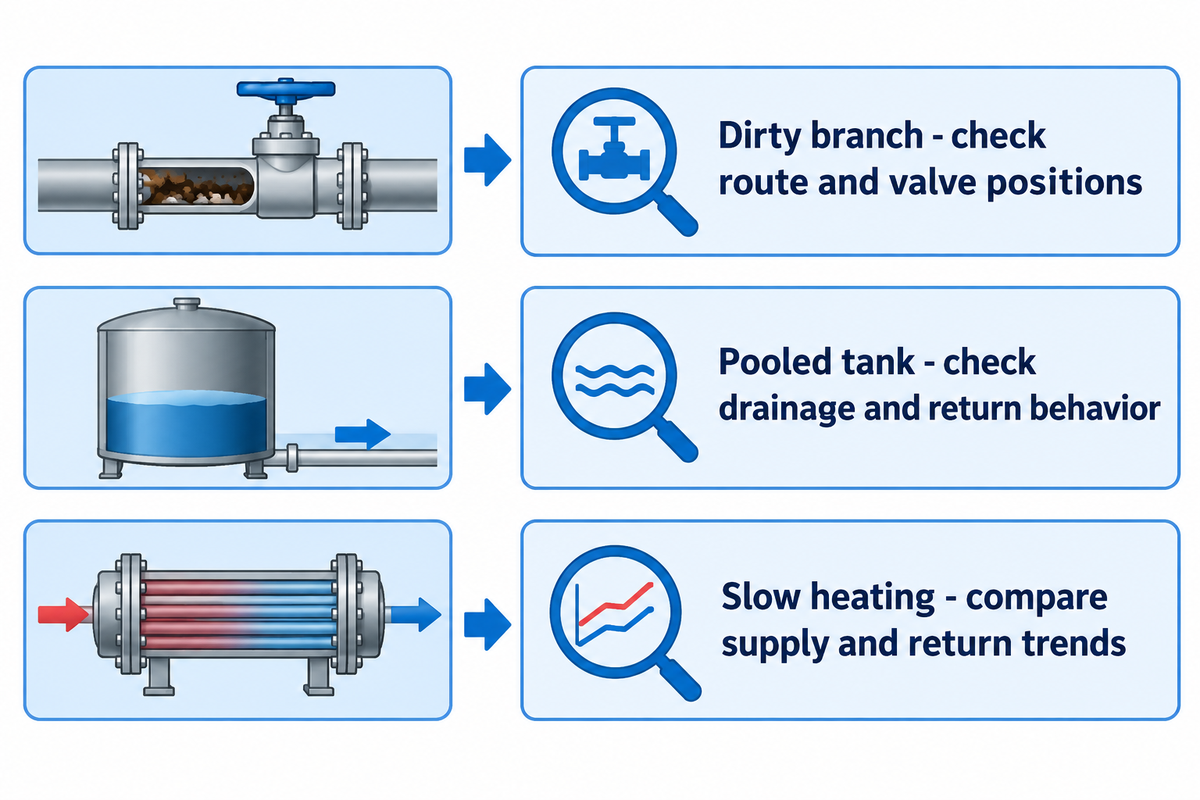
Untuk menyelidiki kegagalan CIP, identifikasi residu dan lokasi yang terdampak, lalu tentukan rute, pengaliran, dan paparannya sebelum mengubah bahan kimia. Bandingkan proses yang gagal dengan proses sejenis yang telah diterima. Investigasi harus menghubungkan catatan status pengendali dan mekanisme pembersihan dengan permukaan yang bersentuhan dengan residu.
Mulailah dengan catatan yang tidak memerlukan pembongkaran: riwayat produk, waktu tunggu sebelum pembersihan, resep yang dipilih, identitas sirkuit, alarm, dan waktu tren. Waktu tunggu produk kotor yang lebih lama atau beban residu yang berbeda dapat menjelaskan mengapa hasil yang diharapkan dari tahapan pembersihan tidak tercapai. Pisahkan keputusan mutu dari diagnosis pemeliharaan. Hasil yang belum tuntas tidak boleh dijadikan dasar informal untuk melepas produk ke produksi.
Sebelum membuka atau membongkar peralatan: personel berwenang harus mengikuti prosedur isolasi lokasi yang berlaku untuk peralatan bergerak dan energi kimia, termal, hidraulis, atau pneumatis yang tersimpan. Menghentikan peralatan dari layar kendali bukanlah isolasi energi. OSHA 1910.147 membahas servis dan pemeliharaan saat penyalaan tak terduga atau energi yang terlepas dapat mencederai pekerja. Membaca tren dan melakukan pemeriksaan yang memerlukan pembongkaran adalah dua kegiatan berbeda.
| Gejala yang diamati | Bukti pertama yang perlu ditinjau | Arah diagnosis berikutnya |
|---|---|---|
| Suhu aliran balik naik lambat | Tren suhu suplai/aliran balik dan waktu tiap fase | Bedakan kapasitas pemanasan, kehilangan panas, dan pemanasan awal sirkuit. |
| Aliran berfluktuasi | Tren pompa, katup, dan aliran balik untuk rute yang dipilih | Selidiki gangguan pengaliran dan kondisi aliran balik gas/cairan. |
| Cairan tertinggal di tangki | Ketinggian cairan, rute drainase, dan perilaku aliran balik | Periksa apakah penumpukan cairan mengurangi efektivitas penyemprotan. |
| Satu cabang jalur tetap kotor | Rute sesuai kondisi terpasang dan posisi katup | Pastikan cabang jalur ikut dibersihkan sebelum meningkatkan parameter resep sirkuit utama. |
| Residu tertinggal di balik penghalang | Pemeriksaan susunan dan cakupan penyemprotan | Tangani permukaan yang tidak terkena semprotan atau sediakan rute pembersihan terpisah. |
| Tren terkait konsentrasi bergeser | Identitas bahan kimia, kalibrasi, suhu, dan riwayat penggunaan ulang | Bedakan kesalahan pengukuran, pengenceran, dan perubahan kondisi larutan. |
| Endapan mineral muncul kembali | Kualitas air, identitas residu, dan program bahan kimia | Tinjau kimia endapan dan penanganan yang kompatibel. |
| Pemeriksaan higiene umum lolos, tetapi hasil alergen gagal | Pengambilan sampel dan metode analisis yang spesifik untuk target | Selidiki residu terkait dan lokasi yang sulit dibersihkan. |
| Kontaminasi ulang terjadi setelah pembersihan | Penanganan komponen, perakitan ulang, dan kegiatan pembersihan di sekitarnya | Lindungi permukaan kontak pangan yang telah dibersihkan selama periode sebelum pelepasan. |
Urutan ini mencegah kesalahan mahal: mengatasi rute yang tidak terjangkau dengan proses kimia yang lebih keras. Jika cairan pembersih tidak masuk ke cabang jalur tertutup, menaikkan suhu pembersihan di sirkuit utama tidak akan membuat cairan bersentuhan dengan permukaan di cabang tersebut. Jika cairan menggenang di dalam bejana, memperpanjang waktu proses dapat menghabiskan lebih banyak waktu tanpa mengatasi masalah penyemprotan.
Contoh: lini saus bersama menjalankan resep seperti biasa, tetapi residu berulang kali muncul di satu sambungan mesin pengisi. Catatan suhu aliran balik sesuai dengan proses yang telah diterima. Menambah dosis deterjen akan mengubah parameter yang tampaknya sudah konsisten, sedangkan lokasi residu yang berulang mengarah pada masalah sambungan. Investigasi akan mempertimbangkan rute katup sesuai kondisi terpasang, fitting yang dirakit, dan prosedur terpisah untuk komponen. Jika produk terperangkap, masalah akses atau geometri perlu ditangani. Temuan lain dapat mengarahkan investigasi pada cairan pembersih atau lama paparan. Tim mutu menahan lini sesuai prosedur pelepasannya. Tim rekayasa menentukan hubungan sebab dan akibat.
Setelah penyebab diperbaiki, catat kondisi yang berubah dan ulangi pemeriksaan efektivitas yang relevan. Jika tidak, kru berikutnya akan mewarisi resep berdurasi panjang tanpa penjelasan. Pembersihan yang dapat diulang memerlukan pengendalian penyebab, bukan sekadar mengulang urutan pengendali.
Hal yang Dapat dan Tidak Dapat Dibuktikan oleh Catatan Pembersihan
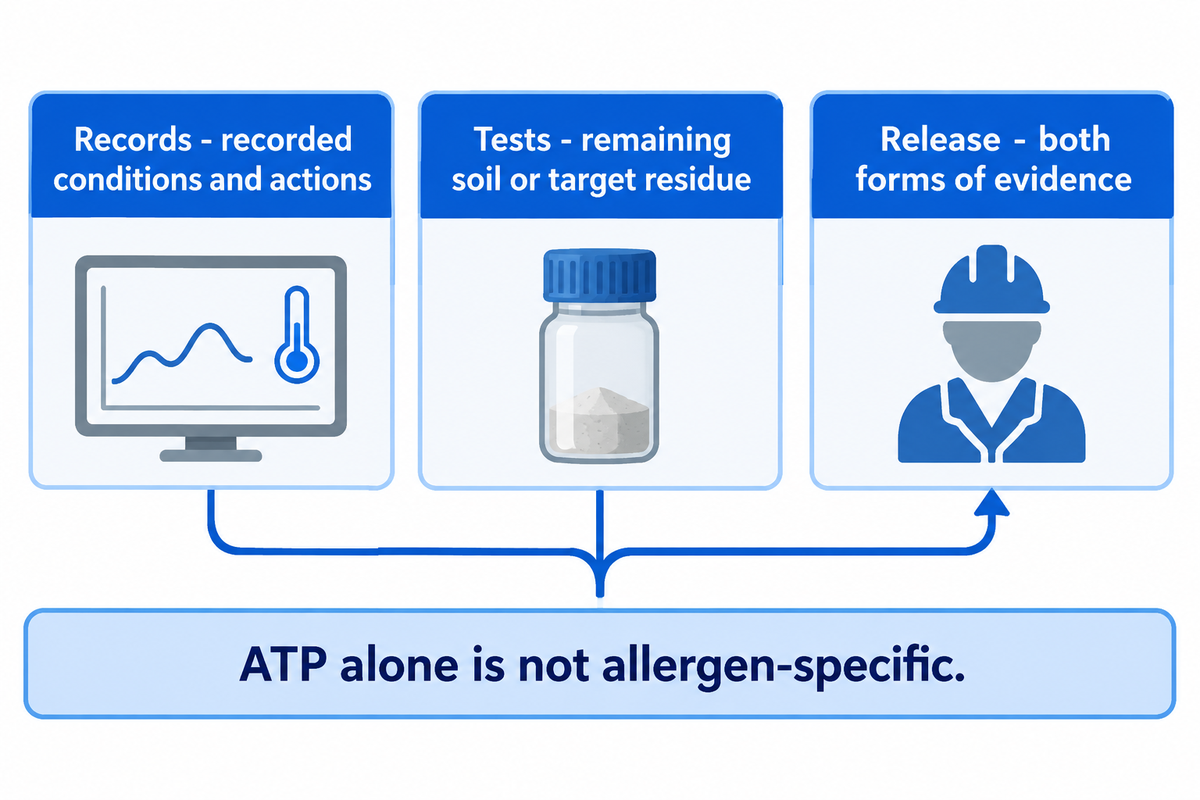
Catatan pembersihan menjadi bukti bahwa prosedur telah didokumentasikan, dicatat, dan dijalankan, serta kondisi dan tindakan yang tercatat sesuai dengan persyaratan yang ditetapkan. Pemeriksaan dan pengujian analitis yang sesuai digunakan untuk menilai residu atau kotoran target yang masih tertinggal. Kedua jenis bukti perlu dipertimbangkan dalam keputusan pelepasan produksi. Metode harus sesuai dengan produk, permukaan, dan risiko yang diperiksa. Satu pengujian tidak dapat menjawab semua pertanyaan higiene.
Pastikan pertanyaan yang diajukan sesuai dengan hasilnya. Tren suhu menjawab pertanyaan tentang proses. Pemeriksaan visual menilai residu yang dapat dijangkau. Uji cepat higiene memberikan indikator tertentu sesuai spesifikasinya. Pengujian keberadaan alergen pada matriks sampel yang ditentukan menilai residu target tersebut. Metode dan tujuan pengambilan sampel lain juga berlaku, terutama untuk pemeriksaan mikrobiologi.
“Pengguna akhir harus menentukan sendiri kriteria penerimaan untuk kebersihan peralatan.”
Sebagai contoh, cakupan uji semprot dapat mengungkap area yang tidak terkena cairan pembersih. Hasil ini menilai efektivitas geometri peralatan. Pengujian residu target menjawab apakah prosedur pembersihan telah menghilangkan residu yang menjadi perhatian.
Panduan pembersihan alergen makanan laut FDA, Lampiran 10, menyarankan agar usap ATP tidak digunakan sendirian untuk memverifikasi pembersihan alergen karena ATP tidak spesifik terhadap alergen. Panduan tersebut mencakup beberapa metode. Meski rekomendasinya tidak mengikat, panduan itu menjelaskan perbedaan tiap metode dan memberikan contoh pengendalian. Panduan tersebut tidak menetapkan resep universal untuk pembersihan alergen di fasilitas pangan dan minuman. Fasilitas pangan dan minuman harus menyesuaikan metode dengan residu dan peralatan yang digunakan.
Protokol pembersihan yang berguna menetapkan rute dan personel yang bertanggung jawab. Catatan proses menghubungkan hasil dengan produk yang sebelumnya diolah, revisi resep, sirkuit, instrumen, penyimpangan, dan keputusan penanganan. Rencana pengambilan sampel terkait mengidentifikasi residu, lokasi, dan metode yang relevan. Tanpa lokasi yang ditentukan, hasil pembersihan mungkin tidak dapat ditafsirkan; tren tanpa identitas sirkuit mungkin berasal dari rute pembersihan yang keliru.
Dalam rekayasa, validasi pembersihan berarti menunjukkan bahwa metode yang ditetapkan berfungsi untuk aplikasi tersebut. Verifikasi rutin memeriksa pelaksanaan dan hasil yang berkelanjutan. Kewajiban hukum memerlukan penilaian cakupannya sendiri: 21 CFR 117.160(c) mengecualikan pengendalian alergen pangan dan sanitasi dari persyaratan validasi pada bagian tersebut. Pembedaan hukum yang terbatas ini tidak menghilangkan kebutuhan praktis akan pembersihan yang efektif dan pemeriksaan yang sesuai.
Perubahan tertentu, misalnya produk kaya protein yang berbeda, kampanye produksi yang lebih lama, seal atau cabang pipa yang berbeda, atau bahan kimia baru, mungkin mengharuskan evaluasi ulang metode dan dapat memengaruhi pembersihan yang telah diterima. Tim mutu dan rekayasa pabrik harus mengevaluasi perubahan sebelum mengandalkan catatan pembersihan lama.
Untuk keperluan pengadaan, mintalah catatan yang menghubungkan pengendalian yang ditawarkan dengan aplikasi terpasang: sirkuit yang dapat diidentifikasi, tren yang dapat digunakan, dan hasil pengujian yang disepakati. Sertifikat komponen menjawab pertanyaan yang berbeda dari penerimaan prosedur pembersihan oleh pabrik. Pastikan ruang lingkup proyek tidak membuat salah satu pihak mengharapkan sertifikat sebagai pengganti bukti komisioning.
Bandingkan Biaya per Siklus Pembersihan yang Diterima
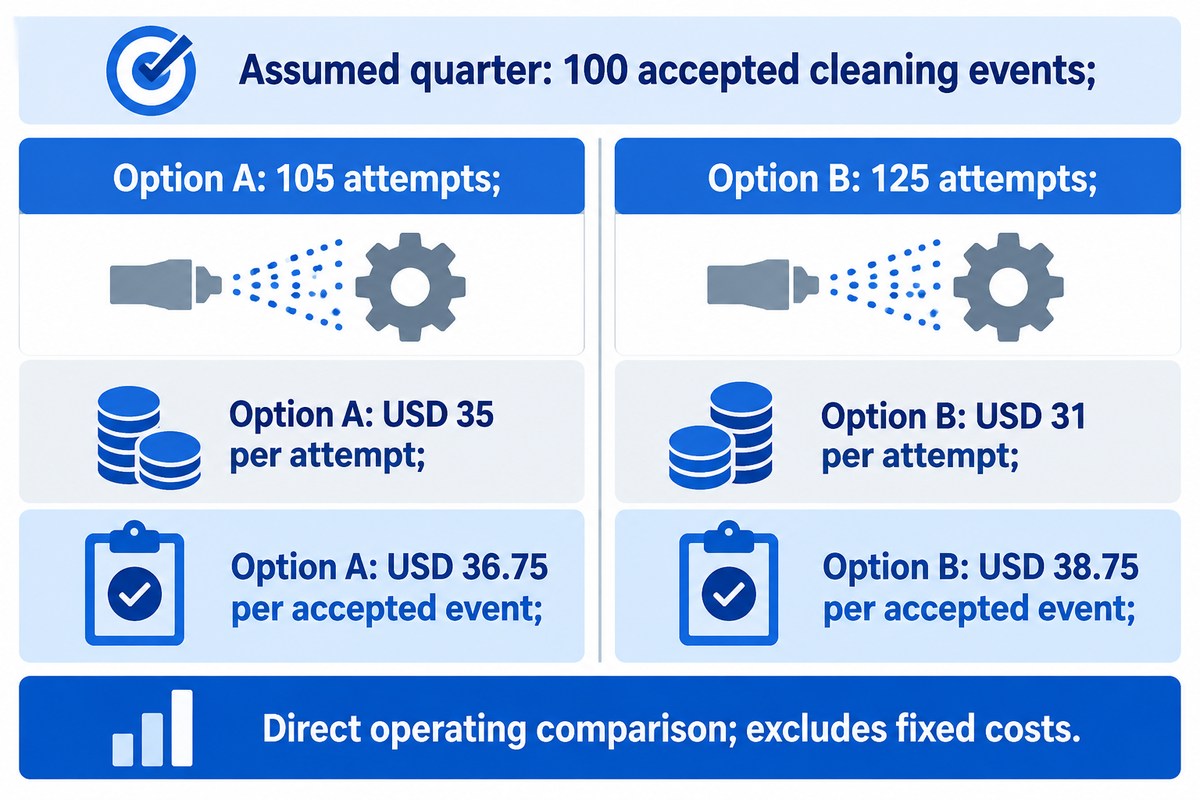
Bandingkan operasi CIP berdasarkan biaya tiap proses pembersihan yang diterima, termasuk percobaan ulang. Gunakan siklus kerja produksi, periode, dan mata uang yang sama untuk setiap opsi. Hitung air, bahan kimia, panas, tenaga kerja, dan limbah. Oklahoma State University mencantumkan energi, air, dan bahan kimia pembersih sebagai kategori biaya CIP; contoh di bawah menambahkan asumsi operasi khusus pabrik. Tambahkan kontribusi produksi yang hilang hanya untuk waktu pembersihan yang benar-benar memakai waktu produksi yang terbatas dan dapat dijual.
Penyebutnya berpengaruh. Percobaan pembersihan yang perlu diulang telah menghabiskan sumber daya tanpa membuat lini dapat digunakan kembali. Membagi biaya dengan jumlah siklus terprogram dapat menguntungkan resep singkat yang menghasilkan banyak pekerjaan ulang. Karena itu, tim produksi dan keuangan sama-sama perlu mengetahui jumlah percobaan serta jumlah proses yang diterima selama periode yang sama.
Contoh: asumsi masukan untuk kuartal yang sama dan 100 proses pembersihan yang diterima. Opsi A memerlukan 105 percobaan; Opsi B memerlukan 125. Biaya langsung mencakup air, bahan kimia, panas, tenaga kerja, dan limbah. Harga pembelian, pemeliharaan, dan biaya overhead tetap tidak termasuk dalam perbandingan operasional ini.
| Asumsi masukan atau hasil perhitungan | Opsi A | Opsi B |
|---|---|---|
| Proses yang diterima selama kuartal | 100 proses | 100 proses |
| Jumlah percobaan | 105 percobaan | 125 percobaan |
| Percobaan ulang | 5 percobaan | 25 percobaan |
| Biaya operasi langsung per percobaan | USD 35 | USD 31 |
| Total biaya operasi langsung | USD 3.675 | USD 3.875 |
| Waktu terpakai per percobaan | 75 min | 65 min |
| Total waktu pembersihan yang terpakai | 131,25 h | 135,42 h |
| Biaya langsung per proses yang diterima | USD 36,75 | USD 38,75 |
| Tarif kontribusi yang hilang bersyarat | USD 80/h | USD 80/h |
| Biaya operasi bersyarat ditambah kontribusi yang hilang | USD 14.175,00 | USD 14.708,33 |
| Total bersyarat per proses yang diterima | USD 141,75 | USD 147,08 |
Biaya langsung per proses yang diterima adalah total biaya semua percobaan dibagi jumlah proses yang diterima. Untuk A: 105 × USD 35 ÷ 100 = USD 36.75. Untuk B: 125 × USD 31 ÷ 100 = USD 38.75. Biaya per percobaan yang lebih rendah kehilangan keunggulannya karena membutuhkan lebih banyak percobaan.
Untuk kolom kontribusi, asumsikan setiap jam yang terpakai untuk pembersihan menggantikan waktu produksi di lini yang menjadi kendala, dengan permintaan pelanggan yang menunggu dan tanpa tumpang tindih jadwal. Dengan kontribusi USD 80/h setelah biaya produksi variabel yang dapat dihindari, perhitungan A adalah [USD 3.675 + (105 × 75 ÷ 60 × USD 80)] ÷ 100 = USD 141.75. Untuk B, hasilnya USD 147,08 dengan perhitungan waktu 135,4167 h yang belum dibulatkan. Tarif ini adalah kontribusi, bukan pendapatan penjualan.
Jika pembersihan dilakukan pada waktu yang seharusnya tidak digunakan untuk produksi, hitung kontribusi yang hilang untuk jam tersebut sebagai nol. Jika hanya sebagian waktu pembersihan menunda produksi, gunakan hanya waktu hilang yang dapat dihindari tersebut. Karena itu, perubahan jadwal dapat memengaruhi hasil keuangan tanpa mengubah penggunaan air dan/atau bahan kimia. Itulah sebabnya manajer pabrik dan tim keuangan harus menyepakati titik kendala sebelum membuat klaim waktu balik modal.
Berdasarkan asumsi yang dinyatakan, biaya Opsi A adalah USD 36,75 per proses yang diterima sebelum menghitung kontribusi yang hilang, dibandingkan dengan USD 38,75 untuk Opsi B. Jika periode produksi yang sepenuhnya terkendala turut dihitung, nilainya menjadi USD 141,75 dan USD 147.08. Sebelum membandingkan imbal hasil proyek, ganti masukan contoh dengan catatan proses yang diterima dari satu pabrik.
Batas Integrasi dan Utilitas Sebelum Komisioning
Pemasangan sistem CIP memerlukan kapasitas suplai, pemanasan, aliran balik, dan pembuangan yang memadai untuk mendukung jadwal pembersihan. Utilitas bersama dapat membatasi pengoperasian sirkuit secara bersamaan meskipun setiap sirkuit berfungsi sendiri. Komisioning harus menghubungkan rute terpasang dengan tugas pembersihan yang disepakati, serta menetapkan dengan jelas tanggung jawab pemasok untuk bukti pengiriman dan tanggung jawab penerimaan mutu pabrik.
Teknologi CIP berguna jika pengendalian dan pengukurannya sesuai dengan beban proses terpasang. Sistem CIP digunakan dalam berbagai pengaturan proses, jadi bandingkan fungsi pembersihan dan antarmuka tiap sistem; jangan hanya mengandalkan label teknologinya.
Perhitungkan kebutuhan bersamaan, bukan hanya jumlah tangki, pada unit CIP. Pompa harus mampu mengalirkan cairan melalui kehilangan tekanan pada rute terpasang. Perangkat semprot harus menerima kondisi sesuai spesifikasi. Sistem aliran balik harus membuang cairan. Pemanasan dan pasokan air bersih mungkin juga digunakan oleh bagian lain. Penanganan air limbah dapat menimbulkan kendala tambahan saat pembuangan.
Pembahasan integrasi proses oleh Food Engineering menghubungkan keputusan CIP dengan proses produksi dan kendala utilitas. Jika unit CIP dianggap sebagai pembelian mandiri, pertanyaan tersebut dapat tertunda hingga pemasangan, saat perubahan rute pipa atau kapasitas pemanasan lebih mengganggu.
| Kendala bersama | Dampak pada waktu pembersihan | Bukti komisioning |
|---|---|---|
| Pompa suplai dan kehilangan tekanan dalam pipa | Laju aliran yang diperlukan dapat turun saat rute terpasang dihubungkan. | Aliran dan tekanan yang relevan pada beban proses sebenarnya. |
| Kebutuhan semprot tangki | Cakupan berubah jika kondisi berada di luar persyaratan perangkat. | Persyaratan perangkat semprot dan pemeriksaan cakupan. |
| Pembuangan cairan aliran balik dan drainase | Penumpukan cairan dapat mengurangi efektivitas pembersihan dan menunda pergantian fase. | Perilaku aliran balik dan ketinggian cairan di bejana selama siklus. |
| Ketersediaan pemanas atau uap | Pemanasan awal dapat menunda tercapainya paparan efektif. | Tren suhu suplai/aliran balik saat ada kebutuhan bersamaan. |
| Ketersediaan air bersih | Pembilasan secara bersamaan dapat bersaing dengan kebutuhan konsumen lain. | Kebutuhan terukur selama jadwal yang direncanakan. |
| Air limbah dan rute pembuangan | Pembatasan pembuangan dapat memperpanjang waktu pergantian. | Kondisi dan kapasitas pembuangan yang disepakati. |
| Pembersihan komponen secara terpisah | Produksi menunggu sampai rute pembersihan terakhir yang diperlukan selesai. | Urutan penanganan dan perakitan ulang komponen. |
| Pengambilan sampel dan pelepasan | Pembersihan yang selesai masih dapat menunggu keputusan penanganan. | Metode, tanggung jawab, dan waktu pelepasan yang ditetapkan. |
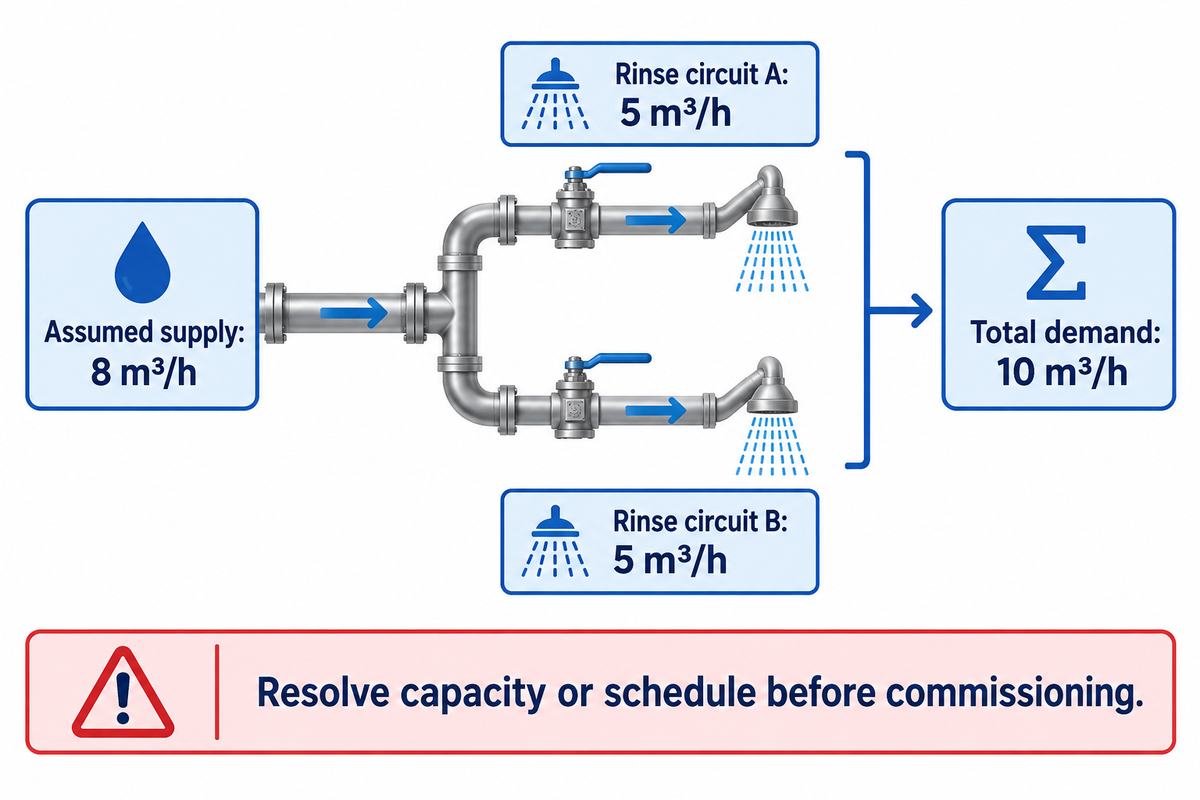
Contoh: pasokan air bersama dengan kapasitas asumsi dapat mengalirkan 8 m³/h selama pembersihan. Dua sirkuit pembilasan masing-masing memerlukan 5 m³/h secara bersamaan. Total kebutuhannya 10 m³/h, melebihi kapasitas pasokan. Layar kendali yang lebih besar atau tangki pemulihan tambahan tidak akan mengatasi kekurangan kapasitas ini. Jadwal proyek, pasokan, atau pengaturan lain yang telah dibuktikan perlu diubah. Sebelum menjanjikan bahwa kedua sirkuit dapat beroperasi dalam waktu pembersihan yang sama, kebutuhan sebenarnya harus diuji untuk memastikan pasokan dapat memenuhinya secara bersamaan.
Serah terima harus mencakup perpipaan, rute, dan identifikasi instrumen sesuai kondisi terpasang; pengendalian dan akses resep; respons alarm; kondisi pengujian yang disepakati; tujuan pembuangan; serta pengendalian peralatan dan demonstrasi dari pemasok. Tim mutu pabrik bertanggung jawab atas pelepasan untuk produksi. 3-A Accepted Practice 605-05 merupakan referensi pemasangan dan CIP yang dapat dibahas jika relevan, bukan pengganti ruang lingkup proyek yang disepakati.
Informasi latar belakang SHENGTU mengenai peralatan pengolahan pangan dan proyek menjelaskan basis manufaktur milik sendiri serta pabrik mitra terpilih untuk mesin khusus atau tambahan. Tetapkan pemasok yang bertanggung jawab atas setiap antarmuka pembersihan dalam ringkasan proyek. Sertifikat dan dokumen pengujian harus sesuai dengan model, konfigurasi, dan tujuan penggunaan sebenarnya.
Pasokan air bersama sebesar 8 m³/h tidak dapat secara bersamaan memenuhi dua kebutuhan pembilasan asumsi sebesar 5 m³/h. Selesaikan kesenjangan jadwal atau kapasitas tersebut sebelum menetapkan janji komisioning. Pemeriksaan kebutuhan yang sama juga berlaku untuk pemanasan, pembuangan aliran balik, dan pembuangan limbah, karena kapasitas cadangan pada satu layanan tidak menambah kapasitas pada layanan lainnya.
Inti pembahasan
Pastikan batas pembersihan, pengaliran terukur, dan kriteria pelepasan sesuai sebelum membandingkan kecepatan siklus. Proposal CIP yang berguna menghubungkan ketiganya dengan lini produksi terpasang.
Pertanyaan Umum
Apa kepanjangan CIP?
CIP adalah singkatan dari clean-in-place, yaitu pembersihan di tempat.
Istilah ini menjelaskan pembersihan jalur peralatan yang tercakup tanpa membongkar jalur tersebut secara rutin. Pompa mengalirkan cairan pembersih yang dipilih, atau perangkat semprot menyemprotkannya ke permukaan. Beban proses secara menyeluruh mencakup peralatan, sambungan suplai dan aliran balik, serta posisi katup yang diperlukan untuk pembersihan. Komponen terpisah atau permukaan luar mungkin tetap memerlukan metode pembersihan tersendiri.
Apa itu proses CIP tiga tahap?
Proses CIP tiga tahap umumnya terdiri dari pembilasan, pencucian, dan pembilasan akhir.
Cara menghitung tahap berbeda antar pemasok, jadi bandingkan fungsi tiap tahap yang sebenarnya. Pemulihan produk, perlakuan asam, atau sanitasi mungkin menjadi tahap terpisah dalam prosedur lain. Label tiga tahap tidak menentukan pengaturan bahan kimia atau kriteria penerimaan. Urutan tahap pembersihan yang sesuai ditentukan oleh residu, desain peralatan, petunjuk penggunaan bahan kimia, dan hasil yang dibutuhkan untuk proses produksi berikutnya.
Berapa lama siklus CIP berlangsung?
Waktu siklus CIP adalah total waktu pengisian, pemanasan, pembersihan efektif, pembilasan, pengurasan, dan tahap perlakuan yang diperlukan.
Gunakan resep yang disetujui dan tren terukur pada sirkuit untuk menentukan durasi bagi lini tertentu. Pengatur waktu tangki suplai dapat mencakup waktu sebelum peralatan yang jauh mencapai kondisi yang disyaratkan. Pembersihan komponen terpisah dan pengujian sebelum pelepasan dapat memperpanjang seluruh pergantian produk, bahkan setelah sirkulasi selesai. Bandingkan waktu pergantian produk yang diterima serta durasi siklus nominal pada pengendali.
Apa itu unit CIP?
Unit CIP adalah rangkaian terpadu peralatan penanganan dan pengendalian cairan pembersih.
Unit CIP menggabungkan peralatan penanganan cairan pembersih dan pengendali. Beban proses secara menyeluruh juga mencakup peralatan proses yang terhubung, perpipaan, dan jalur aliran balik terpasang.
Bahan kimia apa yang digunakan untuk CIP?
CIP menggunakan bahan pembersih yang dipilih berdasarkan residu dan kompatibilitasnya dengan peralatan, sering kali dari kelompok deterjen alkali atau asam.
Bahan pembersih alkali dapat menangani residu organik, sedangkan program asam dapat menangani endapan mineral. Bahan sanitasi melakukan tugas berbeda setelah residu yang sesuai dihilangkan. Bahan yang bersentuhan dengan produk, seal, kualitas air, dan produk berikutnya memengaruhi program bahan kimia. Ikuti label produk yang dipilih dan petunjuk penggunaannya; bahan kimia yang lebih pekat bukan solusi umum untuk aliran yang tidak memadai, cakupan semprot yang buruk, atau residu yang terperangkap. Program bahan kimia juga memerlukan penyimpanan dan pemberian dosis yang terkendali serta pemisahan antar tahap yang tidak kompatibel. Larutan yang dipulihkan harus memiliki kegunaan yang jelas dan kondisi yang sesuai sebelum digunakan kembali. Saat produk berubah, tinjau program bahan kimia yang ada berdasarkan residu baru dan persyaratan produk berikutnya. Ikuti prosedur lokasi yang berlaku saat menangani atau mengganti bahan kimia, bukan menyalin konsentrasi dari contoh siklus yang tidak terkait.
Tetapkan ruang lingkup proyek berdasarkan beban proses pembersihan
Sampaikan kelompok produk, gambar sirkuit, beban pembersihan komponen terpisah, dan waktu pembersihan dalam pembahasan peralatan. SHENGTU dapat menggunakan ringkasan tersebut untuk membahas integrasi pembersihan dan CIP dengan lini pengolahan Anda.
Dokumen ini menjelaskan prinsip pembersihan untuk pengolahan pangan dan mengutip sumber dari universitas, penelitian asli, serta sumber teknis lainnya. Contoh perhitungan ilustratif menggunakan asumsi yang dicantumkan. Prosedur yang ditetapkan di lokasi menjadi acuan nilai operasi. Pelepasan untuk produksi didasarkan pada kriteria penerimaan yang disepakati.
Referensi dan Sumber
- Apa Itu Clean-in-Place (CIP)? Oklahoma State University, Timothy J. Bowser, FAPC-251, 2023.
- Dasar-Dasar Pembersihan dan Sanitasi Peralatan dalam Pengolahan dan Penanganan Pangan University of Florida Institute of Food and Agricultural Sciences, Ronald H. Schmidt.
- Pemahaman Dasar dan Strategi Optimasi Pembersihan di Tempat Mengyuan Fan, Ohio State University, 2018; abstrak penelitian asli.
- Mengoptimalkan Sistem CIP Pabrik Bir, Bagian 2 Food Engineering, Andrew Klosinski, 2025.
- 29 CFR 1910.147: Pengendalian Energi Berbahaya Occupational Safety and Health Administration.
- Lampiran 10: Pembersihan dan Sanitasi untuk Pengendalian Alergen U.S. Food and Drug Administration, 2019, A10-1–4.
- 21 CFR 117.160: Validasi Electronic Code of Federal Regulations, U.S. Food and Drug Administration.
- Jadikan CIP Bagian Integral dari Proses Anda Food Engineering, Wayne Labs, 2023.
- 3-A Accepted Practice 605-05 3-A Sanitary Standards, entri katalog publik untuk pemasangan dan CIP.