Póngase en contacto con Shengtu Bufan Company

Actualizado en octubre de 2026
Carne, aves y alimentos preparados es un alcance de planificación, no un único modelo de línea de producción. Puede incluir corte de productos crudos, procesamiento posterior, cocción, armado de comidas refrigeradas, manipulación de productos listos para el consumo, empaque o varias de estas rutas en una misma planta. Un brief útil para la planta comienza por definir el estado del producto, los límites higiénicos, los criterios de liberación y las interfaces responsables. No resulta útil empezar con una lista de equipos para la planta.
Esta guía ayuda a propietarios de plantas, equipos de ingeniería, responsables de calidad y equipos de compras a definir ese brief. Abarca el alcance, la zonificación, el uso compartido de líneas, la capacidad comercializable, los servicios auxiliares, los controles, el empaque, la comparación de proveedores y la evidencia de aceptación. La configuración de equipos, la cotización y la entrega se cubren en la solución de procesamiento de carne y aves existente.
Los procesadores de carne y aves pueden pedir que una planta procese un producto cárnico fresco, varios productos cárnicos crudos y alimentos preparados. Eso no significa que todas las rutas sean compatibles; para los procesadores de aves y los equipos que trabajan con productos variados, los límites son aún más importantes.
Cinco decisiones que deben tomarse antes de empezar el diseño de la distribución de planta
- Qué estados iniciales, intermedios y finales de los productos están incluidos
- Dónde cambian los estados de producto crudo, cocido, expuesto listo para el consumo, con alérgenos y empacado
- Qué salas, secciones en contacto con el producto, servicios auxiliares y recetas de control pueden compartirse
- Qué tasa representa la producción comercializable liberada, en lugar de los ciclos de la máquina
- Qué evidencia permitirá cerrar la aceptación de fábrica, de sitio, de saneamiento y de las interfaces digitales
¿Qué incluye una planta de carne, aves y alimentos preparados?
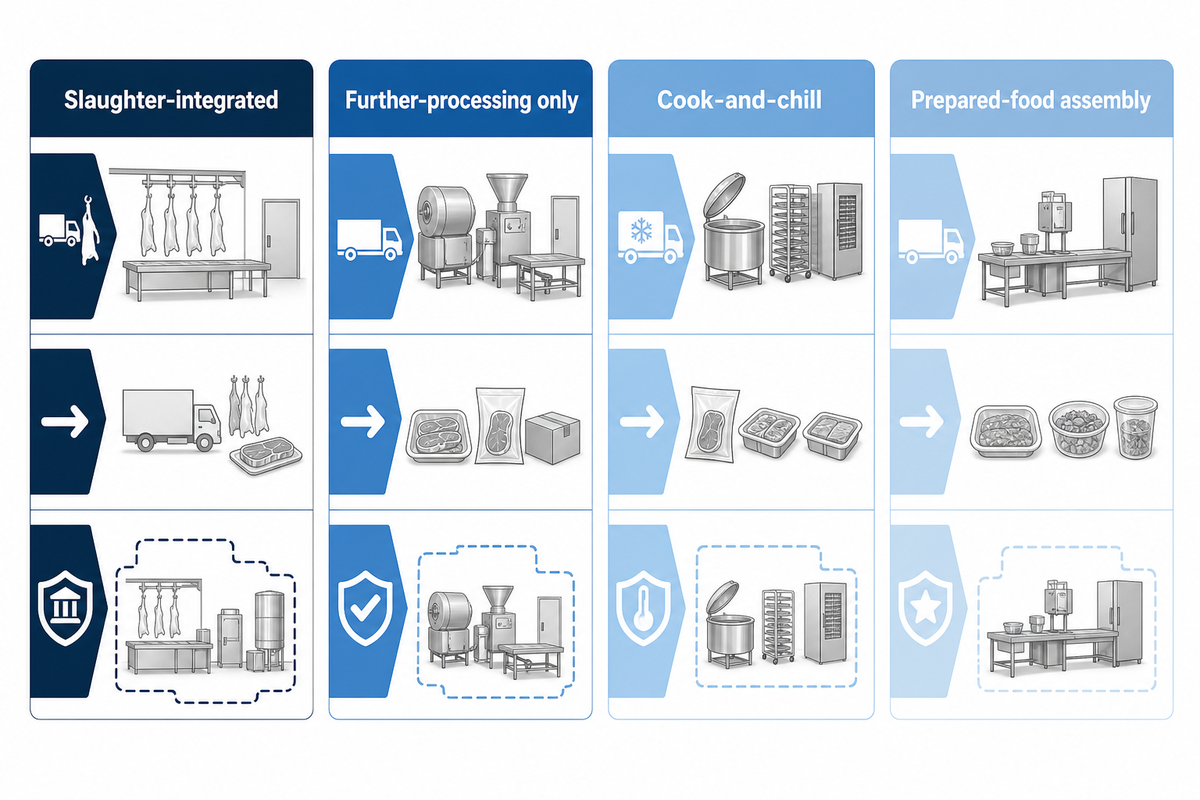
Los límites del proyecto deben identificar cada transformación y transferencia incluida. «Planta de procesamiento de carne» puede referirse al sacrificio y faenado, al corte primario, al molido y formado, a la cocción, al enfriamiento, al armado de alimentos preparados, al empaque final, al almacenamiento en frío o al despacho. Cada alcance requiere barreras higiénicas, servicios auxiliares, responsables regulatorios, habilidades y pruebas de aceptación distintos. Agruparlos en un paquete indiferenciado deja vacíos que se hacen evidentes al recibir las cotizaciones de equipos.
¿Cuáles son los cuatro tipos de procesamiento de carne?
El curado, el ahumado, la cocción y otros procesos similares son categorías de manual. No definen los límites de inversión de un proyecto. Para planificar la planta, agrupe cada flujo según el estado del producto y del empaque. Una pechuga de pollo puede recibirse deshuesada, pero el brief del proyecto debe especificar el estado en que ingresa y si el empaque está expuesto. Algunos estados posibles son crudo, listo para cocinar, completamente cocido, listo para el consumo expuesto, listo para el consumo empacado o estable a temperatura ambiente. Luego, identifique si el proceso incluye sacrificio, corte, formulación, procesamiento térmico, enfriamiento, empaque, almacenamiento y despacho.
La guía de la FAO distingue el corte y el procesamiento posterior del sacrificio previo, y vincula la operación de áreas limpias con el movimiento del producto, el saneamiento, el personal y el control de la contaminación. Esto define explícitamente un límite del proceso. No especifica equipos ni afecta las normas aplicables en la ubicación del proyecto.
La responsabilidad regulatoria también debe figurar en el mapa de alcance. En Estados Unidos, el memorando FDA-FSIS abarca los establecimientos bajo jurisdicción dual y reconoce que algunas operaciones están exclusivamente bajo la autoridad de FSIS. Por ello, una planta multiproducto debe asignar una autoridad y un conjunto de normas a cada producto y operación. Una planta que procese ternera o pollos de engorde también debe asignar la autoridad y la norma operativa aplicables a cada producto y operación específicos. Combinar los términos de controles preventivos de FDA y los requisitos de FSIS en un «estándar estadounidense» genérico puede generar requisitos incorrectos de validación o registro.
| Arquetipo de planificación | Estado de entrada habitual | Estado de salida habitual | Límite que debe especificarse |
|---|---|---|---|
| Integrado con el sacrificio | Animal vivo o ave viva | Canal, ave, pieza o producto empacado refrigerado | Inspección oficial, manipulación humanitaria, rutas de material no comestible |
| Solo procesamiento posterior | Carne o ave inspeccionada como insumo | Producto formado, marinado, con recubrimiento o listo para cocinar | Transferencia del proveedor, zonificación de crudos, responsabilidad por reprocesos |
| Cocción y enfriamiento | Producto crudo o formulado | Producto cocido y enfriado | Reducción de patógenos, enfriamiento, exposición posterior a esa etapa |
| Armado de alimentos preparados | Varios componentes crudos, cocidos y empacados | Comida terminada, charola, bolsa o caja | Responsable de los ingredientes, estado de alérgenos, liberación final |
Documente cada transferencia en una sola página e indique el estado de entrada y salida del producto, la exposición del empaque, la zona y el objetivo de control. Si un condimento forma parte de la ruta de alimentos preparados, también deben anotarse el responsable y las condiciones de liberación. El almacenamiento en frío y el despacho pueden quedar fuera del paquete de equipos, pero aun así pueden determinar el programa de la planta.
¿Cómo separar las zonas de productos crudos, cocidos, listos para el consumo y con alérgenos?
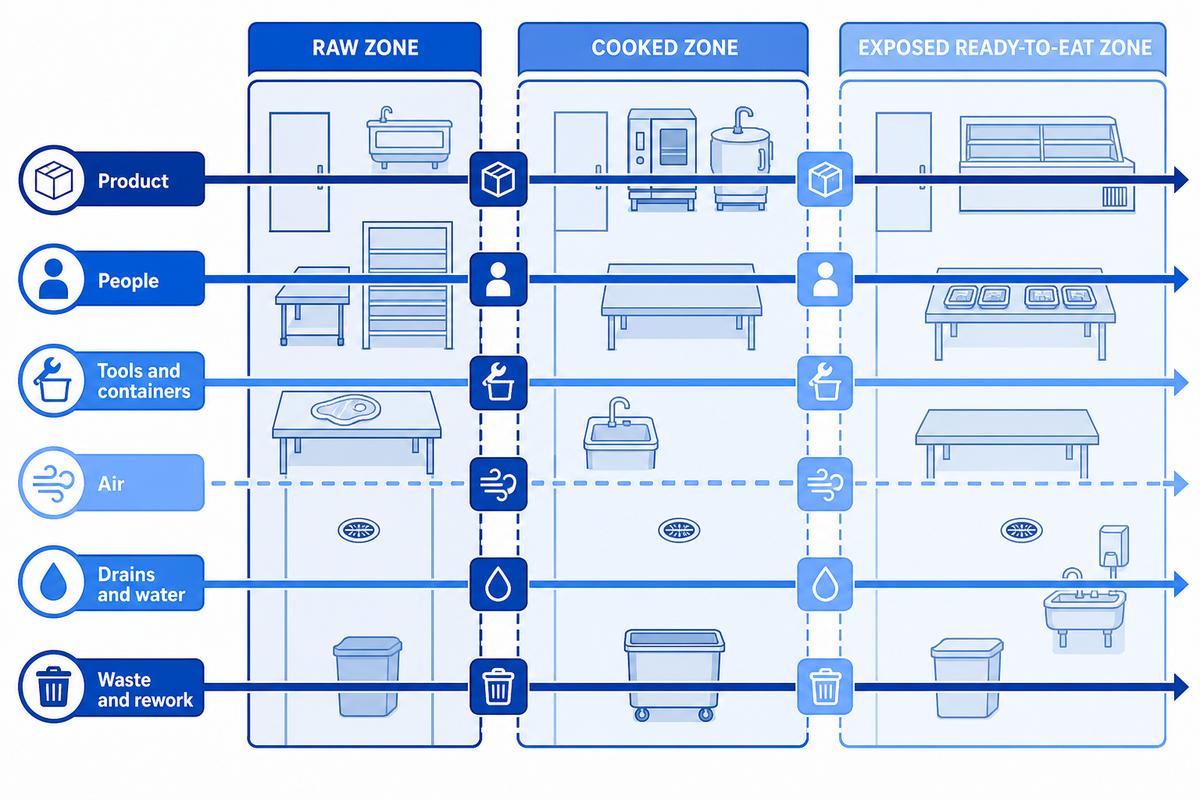
Los nombres de las salas por sí solos no impiden que un operador, una manguera, un carro, un drenaje, el flujo de aire, una herramienta o un flujo de residuos cruce un límite. La separación física puede ser la medida más sólida para un tipo de cruce, mientras que para otro podrían justificarse la separación por tiempo, las herramientas exclusivas, la transferencia controlada o una secuencia de limpieza documentada. El análisis de peligros de la planta y las normas locales determinan la mejor combinación de medidas.
¿Cómo se deben almacenar la carne y las aves?
El almacenamiento depende del estado del producto, del plan de control de temperatura de la planta, de la exposición del empaque, del estado de los alérgenos, de si el producto está retenido o liberado y de las rutas de circulación. El plan de almacenamiento debe registrar por separado un producto de pollo y una receta de pollo y res cuando difieran en exposición, alérgenos o estado de retención o liberación. Las materias primas, los productos cocidos y expuestos, los productos RTE empacados, los reprocesos, los alérgenos, los lotes retenidos y el inventario liberado pueden requerir almacenamiento y controles distintos. Las recomendaciones para refrigeradores domésticos no determinan el punto de ajuste de fábrica, los límites de permanencia ni la segregación.
El Departamento de Agricultura de Georgia indica que el producto debe desplazarse «desde la mayor hasta la menor exposición potencial a la contaminación». Sus pautas para instalaciones también indican que las personas y el aire deben pasar de las áreas más limpias a las menos limpias, y piden separación física alrededor de las operaciones con productos cocidos expuestos. La lección útil es controlar la dirección de varios flujos, no afirmar que un patrón de presión sirve para todos los edificios.
El estado del producto cambia después de la etapa de reducción de patógenos. Los productos listos para el consumo expuestos después de esa etapa están sujetos a la norma de FSIS; la alternativa de control aplicable determina los procedimientos requeridos de pruebas, retención, reproceso, documentación y liberación. La norma no se aplica universalmente fuera de su alcance, pero demuestra por qué «cocido» y «liberado para la venta» no son el mismo estado.
También es fundamental tener en cuenta los controles de alérgenos. La versión vigente de 21 CFR 117.160(c)(1) establece que los controles de alérgenos alimentarios previstos en § 117.135(c)(2) están exentos de validación. Esa exención no determina la secuencia de productos, el método de limpieza, el monitoreo, la verificación ni los controles de etiquetado de una instalación. Estas medidas deben definirse con base en las normas correspondientes y en el Plan de Seguridad Alimentaria de la instalación. Sin embargo, las instalaciones pueden realizar estudios adicionales si su evaluación de riesgos lo justifica.
La planta puede usar una ruta de limpieza y CIP exclusiva o compartida, pero el método elegido debe establecer, para ese sistema en contacto con el producto, criterios de acceso, agentes químicos, flujo, residuos, verificación y liberación.
Los peligros microbiológicos, como Salmonella, y los peligros físicos, como la materia extraña, requieren una evaluación y controles específicos para cada planta. Declarar que un producto es «seguro para el consumo» es una conclusión de liberación basada en el plan y los registros aplicables, no una etiqueta de la distribución de planta.
| Flujo | Pregunta sobre el límite | Control posible | Evidencia y responsable |
|---|---|---|---|
| Producto | ¿El producto está crudo, cocido, expuesto, empacado, retenido o liberado? | Pared, paso de transferencia, traslado cubierto, programa | Diagrama de flujo; responsable de seguridad alimentaria |
| Personal | ¿Dónde cruzan las botas, las manos, la ropa y los visitantes? | Control de acceso, punto de cambio, ruta unidireccional | Observación del tránsito; responsable de operaciones |
| Herramientas y contenedores | ¿Los cuchillos, estantes, charolas y contenedores son exclusivos o se devuelven? | Código de colores, lavadora, retorno controlado | Inventario y registro de limpieza; saneamiento |
| Aire | ¿Qué se abre al mismo tiempo y dónde puede formarse condensación? | Estrategia de presión, captación, lógica de puertas | Estudio del aire; ingeniero de instalaciones |
| Drenajes y agua | ¿El flujo, las salpicaduras o las mangueras pueden cruzarse hacia el producto expuesto? | Zonificación de drenajes, pendiente, bordillos, control de mangueras | Prueba de limpieza húmeda; ingeniería y saneamiento |
| Residuos y reprocesos | ¿Por dónde circulan los rechazos, el material no comestible y los reprocesos? | Ruta cerrada, identificación, límite de tiempo, disposición | Prueba de la ruta; calidad y producción |
Prueba de compatibilidad de líneas compartidas: ¿qué secciones pueden compartirse?
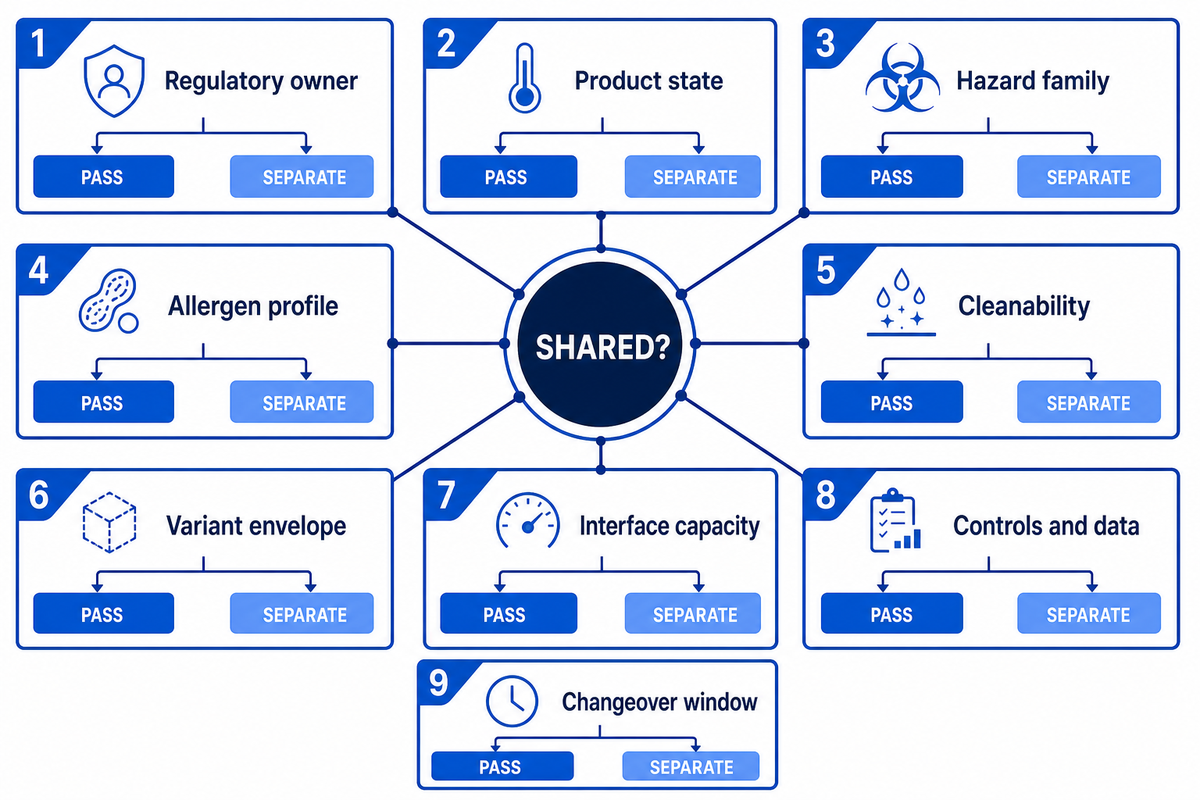
La prueba de compatibilidad de líneas compartidas evalúa salas, equipos en contacto con el producto, herramientas, servicios auxiliares, recetas de control, secciones de empaque y sistemas de datos. Solo se aprueba el elemento que se haya probado. El pollo marinado y las salchichas deben superar por separado la prueba antes de considerar compartidas las salas, las secciones en contacto con el producto o las recetas de control. Un cabezal de vapor común puede ser aceptable, mientras que un transportador compartido para producto expuesto podría no serlo. Una geometría de bastidor similar puede demostrar que el ajuste mecánico es viable, pero no dice nada sobre peligros, residuos, alérgenos, exposición o liberación. La guía de distribución de instalaciones del Departamento de Agricultura de Georgia ofrece una verificación útil de los flujos: el producto debe desplazarse hacia una menor exposición a la contaminación, mientras que el aire y las personas pasan de las áreas más limpias a las menos limpias.
| Categoría de decisión | Pregunta sobre la evidencia | Evidencia para aprobar | Si no se aprueba o se desconoce |
|---|---|---|---|
| 1. Responsable regulatorio | ¿Las rutas tienen jurisdicciones y condiciones operativas compatibles? | Autoridad asignada y alcance aprobado | Revisión por separado antes del diseño |
| 2. Estado del producto | ¿Son compatibles los estados crudo, posterior a la etapa de reducción de patógenos, expuesto y empacado? | Transición y barrera definidas | Rediseño de la ruta o instalación de una barrera |
| 3. Familia de peligros | ¿Los mismos controles pueden gestionar los peligros identificados? | Justificación basada en el análisis de peligros de la planta | Control exclusivo o nueva validación |
| 4. Perfil de alérgenos | ¿Están controlados la secuencia de mayor riesgo y el proceso de etiquetado? | Secuencia, limpieza, verificación y prueba de etiqueta | Uso exclusivo o prueba documentada |
| 5. Facilidad de limpieza | ¿Es posible acceder, limpiar, revisar y restaurar todas las superficies pertinentes? | Método, tiempo, verificación, regla de liberación | Rediseño del acceso o dedicación del equipo |
| 6. Rango de variantes | ¿Son compatibles las variantes de tamaño, viscosidad, recubrimiento, temperatura y empaque? | Prueba con la muestra del caso más exigente | Herramental nuevo o módulo separado |
| 7. Capacidad de las interfaces | ¿Las secciones de alimentación, acumulación, tratamiento térmico, enfriamiento y empaque pueden sostener la mezcla de productos? | Tasa normalizada y prueba de acumulación | Ajustar dimensiones, reprogramar o dividir las campañas |
| 8. Controles y datos | ¿Están aisladas las reglas de recetas, alarmas, lotes, rechazos y accesos? | Prueba de recetas versionadas y trazabilidad | Nuevo límite y responsable de controles |
| 9. Ventana para el cambio de formato | ¿La campaña planificada deja suficiente tiempo para un cambio de formato verificado? | Cambio de formato observado dentro del programa | Más tiempo de campaña o equipo exclusivo |
Calidad no es responsable por defecto de la capacidad de los servicios auxiliares ni del acceso al código; ingeniería no se hace responsable de liberar el producto solo por haber instalado la línea. Un resultado desconocido no equivale a una aprobación. Sométalo a prueba, rediseñe el sistema o destine el equipo a un uso exclusivo, y registre quién debe cerrar el tema.
El pollo ahumado, las alitas de pollo, los productos sous-vide y los componentes precocidos pueden plantear distintas exigencias de exposición, residuos, enfriamiento y empaque. Que aparezcan en el mismo plan de ventas no permite omitir ninguna de las nueve categorías al evaluar una sección compartida en contacto con el producto.
¿Qué determina realmente la capacidad comercializable de una línea?
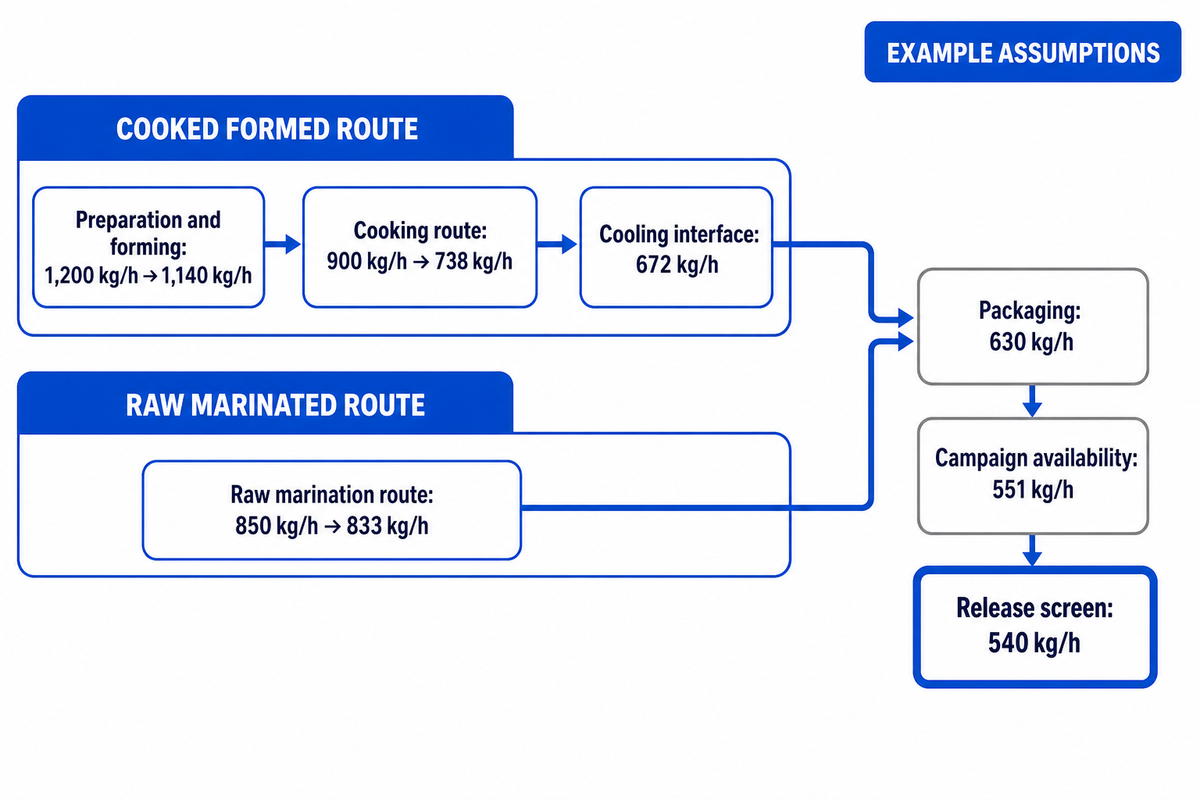
La capacidad indicada en un folleto solo puede compararse cuando todos los proveedores utilizan el mismo producto, unidad, periodo, límite de rendimiento, ventana de cambio de formato, empaque y definición de liberación. Hasta que los datos se expresen sobre una misma base de producto comercializable liberado, no es válido comparar una marmita con carros, una dosificadora y una freidora.
¿Cómo determinan la capacidad real de la línea la capacidad de procesamiento, el rendimiento, el tiempo de cambio de formato, la permanencia térmica y la tasa de empaque?
La velocidad de la estación normalizada más lenta limita la producción. También influyen el cambio de formato entre campañas, el tiempo de permanencia térmica, los ciclos por lotes, el empaque, los rechazos, las retenciones, las liberaciones y el tiempo disponible. La máquina más rápida no aporta nada si queda bloqueada por las interfaces posteriores o no recibe suficiente producto. Empiece con una primera evaluación de tasas y pruebe los acumuladores finitos. Luego, avance al programa, la acumulación y la liberación.
Ecuación de evaluación de capacidad comercializable
Tasa de producto comercializable liberado = mín.(tasas de las estaciones normalizadas) × disponibilidad × rendimiento en masa × factor de liberación
Use esta ecuación solo como evaluación preliminar. Luego, modele la secuencia de campañas, los acumuladores finitos, la falta de producto, los bloqueos, los lotes térmicos, el enfriamiento, las retenciones, los reprocesos y los cambios de formato del empaque.
El resumen de NIST sobre líneas de producción multiproducto modela la confiabilidad de las máquinas, los acumuladores finitos dedicados y la programación por prioridad, cíclica o de productos en proceso. Esto sugiere un ajuste útil para el análisis del sistema: la tasa más baja de una estación aislada no es, por sí sola, la tasa final de producción del sistema. En este ejemplo no se utiliza ningún factor relacionado con alimentos de ese modelo.
Ejemplo completo de una mezcla de productos
Suponga un turno planificado de 8-hour con 420 minutos de producción disponibles después de los descansos y el saneamiento programado. La mezcla del ejemplo consiste en 60% de producto formado cocido y 40% de producto crudo marinado. Los valores mostrados son supuestos del ejemplo, no datos de rendimiento de Shengtu ni de ningún proveedor.
| Interfaz | Base bruta supuesta | Ajuste | Base comercializable calculada |
|---|---|---|---|
| Preparación y formado | 1,200 kg/h | 95% de rendimiento en masa | 1,140 kg/h |
| Ruta de cocción | 900 kg/h brutos | 82% de rendimiento de cocción supuesto | 738 kg/h en la ruta de cocción |
| Ruta de marinado en crudo | 850 kg/h | 98% de rendimiento supuesto | 833 kg/h en la ruta de producto crudo |
| Interfaz de enfriamiento | 14 bastidores × 48 kg | Se supone 1.0 ciclo aceptado/h | 672 kg/h en la ruta de cocción |
| Empaque | 42 paquetes/min × 0.25 kg | 60 min/h | 630 kg/h |
| Disponibilidad de la campaña | 420 de 480 min | 87.5% | 551 kg/h equivalentes en empaque |
| Evaluación de liberación | 551 kg/h de producto bueno producido | Factor de liberación ilustrativo de 98% | 540 kg/h de producto comercializable liberado |
Actualmente, el empaque limita la tasa; sin embargo, el resultado todavía no es una promesa de producción de la planta. Un acumulador de 10 minutos no puede compensar 35 minutos de inactividad de una marmita o empacadora. La campaña requiere un programa que respete la zonificación de productos crudos y cocidos y el cambio de formato. Las retenciones antes de la liberación también pueden hacer que la producción de producto bueno supere la cantidad liberada. Sustituya todos los supuestos por datos de la planta y pruebe los SKU más exigentes antes de cotizar la capacidad.
¿Cómo modifican la distribución de planta las interfaces de servicios auxiliares, controles y empaque?
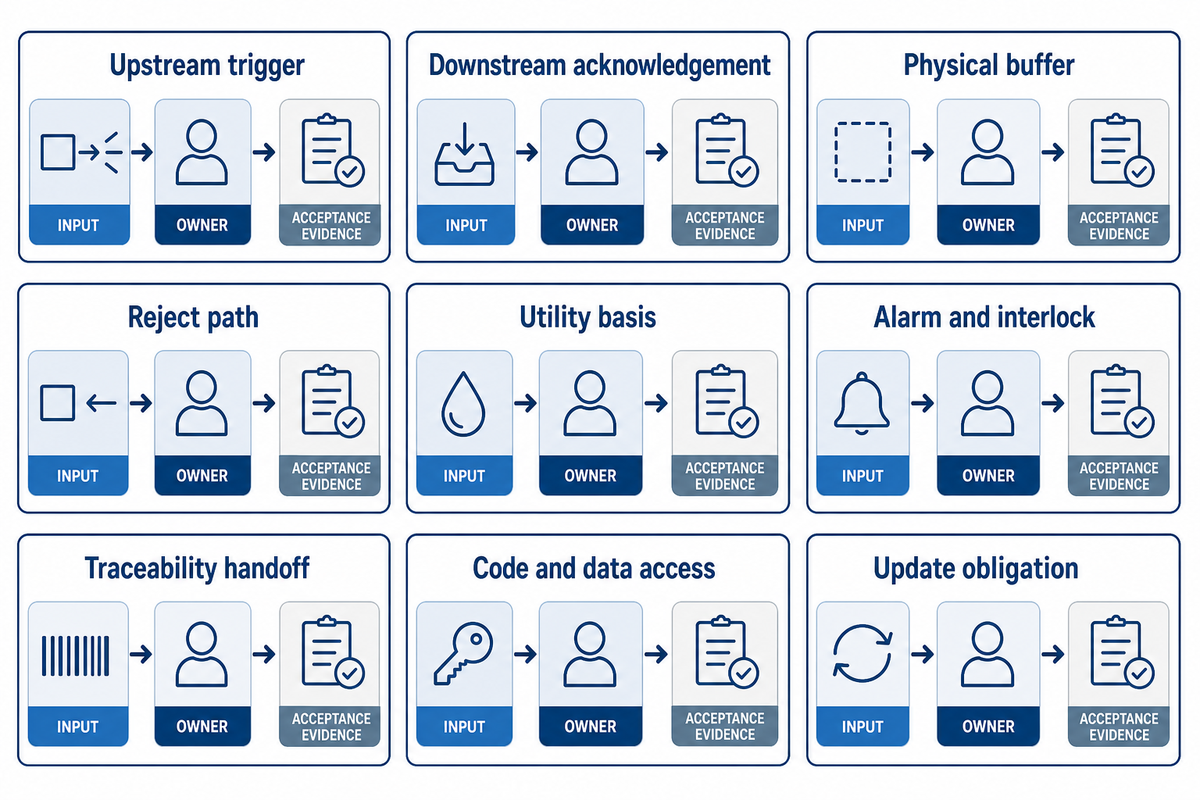
El flujo del proceso puede parecer correcto, pero los sistemas de soporte pueden hacer que la construcción sea inviable. La demanda simultánea de vapor, la recuperación de refrigeración, el drenaje de lavado, la calidad del aire comprimido, los armónicos eléctricos, los datos de etiquetas, los cambios de película, las rutas de rechazo y la responsabilidad por los controles ocupan espacio o limitan la secuencia. Los límites entre proveedores deben definirse en las señales y transferencias físicas, no en las partidas de las facturas.
La guía de planificación FAPC-104 de Oklahoma State University pide datos sobre el producto, el proceso, el empaque, los servicios auxiliares, los controles, los flujos, el saneamiento y la expansión futura. También señala que algunos elementos enumerados podrían no ser aplicables y que quizá haya que agregar otros. Esa limitación es valiosa: una lista de campos es un punto de partida controlado, no una norma de diseño universal.
Shandong Shengtu Bufan Intelligent Technology describe STUnit, actualizaciones inalámbricas independientes, pasarelas multiprotocolo, visión basada en YOLO, algoritmos de borde y cajas de control de bajo código entre sus capacidades. Estas son declaraciones de capacidad de primera parte proporcionadas para este proyecto, no resultados garantizados para una línea específica. Una propuesta aún debe identificar el modelo exacto, el responsable de los datos, el acceso al código, el límite de red, la obligación de actualización, los controles de ciberseguridad, el método de aceptación y la respuesta ante fallas.
El alcance de automatización e IoT del sitio puede evaluarse como opción de integración solo después de definir esos campos de responsabilidad.
| Campo de interfaz | Registrar antes de cerrar la distribución de planta | Evidencia de aceptación |
|---|---|---|
| Señal de entrada de la etapa anterior | Señales de disponibilidad, lote, receta y estado del producto | Prueba normal y de falta de señal |
| Confirmación de la etapa posterior | Respuesta de aceptación, bloqueo, retención y falla | Simulación de línea bloqueada |
| Acumulador físico | Unidades, kilogramos, límite de tiempo e identificación | Prueba de acumulación cronometrada |
| Ruta de rechazo | Contención, bloqueo, reproceso y disposición | Pieza de prueba y conciliación |
| Base de los servicios auxiliares | Calidad, presión, flujo, demanda máxima, retorno y responsable | Medición bajo carga en el sitio |
| Alarma y bloqueo de seguridad | Causa, acción, restablecimiento y producto afectado | Registro de inyección de fallas |
| Transferencia de trazabilidad | Lote, hora, receta, cantidad y disposición | Ejercicio de trazabilidad hacia adelante y hacia atrás |
| Acceso a código y datos | Credenciales, respaldo, exportación, retención y registro de auditoría | Prueba de restauración y acceso autorizado |
| Obligación de actualización | Aprobación, reversión, periodo de soporte y compatibilidad | Demostración controlada de actualización y reversión |
¿Qué datos deben incluirse en el brief previo a la ingeniería?
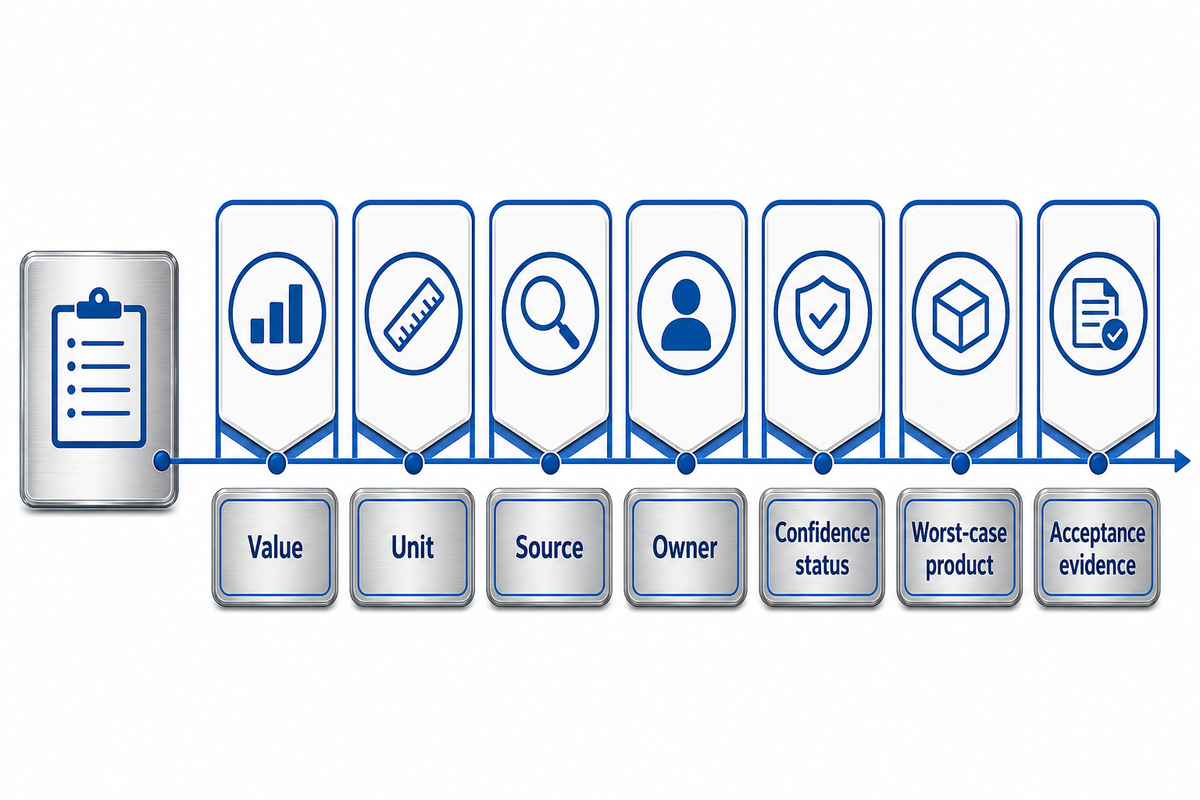
Para comparar propuestas, se necesitan datos de entrada controlados. Cada campo debe incluir un valor, una unidad, una fuente, un responsable, un nivel de confianza, el producto más exigente y la evidencia de aceptación. «Desconocido» es un estado aceptable; una suposición sin declarar, no. El brief también debe distinguir entre un objetivo de planificación, un límite legal, un valor de proceso validado, una clasificación del proveedor y una medición en sitio.
Marco de brief previo a la ingeniería de 14 campos
El siguiente marco es un formulario de transferencia, no sustituye a la ingeniería. Presenta el alcance de las decisiones que se toman en paralelo en materia de calidad, operaciones, servicios auxiliares, automatización, empaque y compras.
¿Qué debe preparar un comprador antes de solicitar una propuesta para una línea?
Prepare los estados de los productos y las recetas, la capacidad comercializable por SKU, la secuencia de campañas, las dimensiones del sitio, la calidad y los picos de demanda de los servicios auxiliares, el método de saneamiento, los formatos de empaque, las interfaces digitales, el responsable regulatorio y las pruebas de aceptación. Indique la fuente y el nivel de confianza de cada dato. Para una receta de res y cerdo o de pollo y cerdo, el informe debe registrar el estado del producto, la condición de alérgenos, la exposición del empaque y quién es responsable de su liberación, en lugar de tratar el nombre de la receta como el alcance de ingeniería. Marque los datos desconocidos como tareas de ingeniería o pruebas pendientes para evitar que los licitantes hagan supuestos incompatibles sobre precios que parecen similares.
Un kit de comida o una ruta de comidas escolares puede combinar ingredientes elaborados en condiciones distintas. Registre la secuencia de preparación de la comida y la exposición del empaque, en lugar de tratar el ensamblaje como un paso administrativo. Si una receta de salchicha incluye grasa de cerdo, la formulación y la responsabilidad por los alérgenos deben indicarse junto al SKU de peor caso.
| Dato | Prueba de ejemplo | Responsable / confianza | Vínculo con la aceptación |
|---|---|---|---|
| Estado del producto | Crudo, cocido, listo para comer expuesto, listo para comer empacado | Calidad / aprobado | Ruta y desafío a las barreras |
| SKU de peor caso | Variante más grande, más pequeña, más pegajosa o con más alérgenos | Desarrollo de producto / provisional | Prueba del producto |
| Demanda comercializable | kg/h, empaques/min, cajas/turno por SKU | Planificación / aprobado | Prueba con carga |
| Secuencia de campañas | Orden de SKU, duración, frecuencia de cambio | Operaciones / borrador | Simulación del programa |
| Límite de rendimiento | Puntos de medición de entrada y de producto bueno liberado | Finanzas + calidad / aprobado | Conciliación de masa |
| Base térmica | Proceso validado en planta y patrón de carga | Responsable del proceso / pendiente | Validación por la autoridad responsable |
| Zonas de higiene | Diagrama de los seis flujos y estados de exposición | Inocuidad alimentaria / aprobado | Observación de movimientos |
| Plan de alérgenos | Matriz, secuencia, etiquetas, método de limpieza | Calidad / prueba pendiente | Verificación definida por la planta |
| Gama de empaques | Película, bandeja, bolsa, masa, sello, etiqueta, caja | Empaque / muestras aprobadas | Prueba con el formato de peor caso |
| Electricidad | Voltaje, frecuencia, nivel de falla, pico de kW | Ingeniería del sitio / medido | Lectura del sitio con carga |
| Servicios auxiliares térmicos y de agua | Vapor o medio térmico, calidad del agua, caudal, retorno | Servicios auxiliares / medidos | Prueba de picos simultáneos |
| Refrigeración | Perfil de carga, deshielo, recuperación, condiciones ambientales de referencia | Ingeniería de refrigeración / calculado | Prueba de recuperación en pico |
| Controles y datos | Protocolos, recetas, lotes, retención, acceso | Automatización + TI / aprobado | Prueba de interfaz y restauración |
| Paquete de aceptación | Método, muestra, duración, criterio de aprobación, responsable de desviaciones | Director del proyecto / aprobado | Protocolos de fábrica y del sitio |
Una vez que esos campos estén controlados, el equipo del proyecto podrá analizar una solución de procesamiento de carne y aves sin exigir que cada licitante especifique una planta diferente. Conserve las especificaciones por corte y los documentos específicos de las estaciones de corte en la guía independiente sobre líneas de corte de res, cordero y aves; este artículo no duplica esas especificaciones ni esos documentos por corte.
Siguiente paso sencillo: Copie los nombres de los 14 campos en el documento del proyecto. Complete solo los datos que el equipo pueda proporcionar. Marque el resto como «desconocido, requiere prueba», asigne un responsable y establezca una fecha límite antes de enviar la solicitud de cotización.
Una línea de servicios auxiliares podría especificarse como 400 V, 50 Hz, aire comprimido a 6 bar, agua a 2 m³/h, pico simultáneo de 75 kW, recuperación en 10 min, ventana de observación de 5 min, pico de 15 min, muestra de 30 s y período de registro de 24 h. Esas especificaciones no son valores de diseño. Sustitúyalas por las condiciones medidas en el sitio y las cargas calculadas.
¿Cómo deben comparar los compradores a los proveedores de líneas?
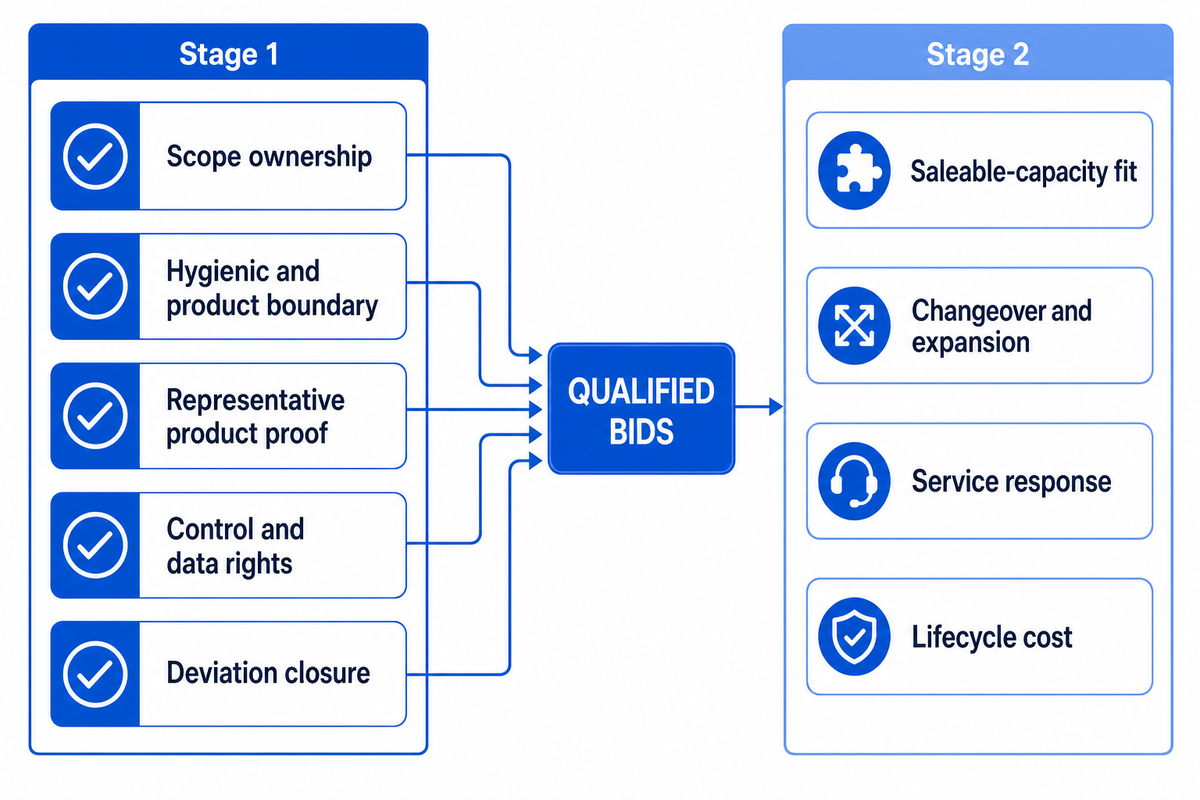
Dos etapas. La etapa 1 es un filtro de aprobación o rechazo para los límites de inocuidad alimentaria, el alcance del suministro, la integridad de los datos, las pruebas del producto y la gestión de desviaciones. Se descartarán las ofertas que no superen la evaluación. No se permitirá compensar el resultado ofreciendo un precio o plazo de entrega más bajos. La etapa 2 califica las opciones de ejecución entre las ofertas que sí calificaron.
¿Qué hace que un proveedor de equipos para procesamiento de carne sea adecuado para un proyecto con productos variados?
La idoneidad depende de cada caso. Requiere límites de responsabilidad claros, pruebas con productos representativos, supuestos comparables de capacidad, pruebas de fábrica y del sitio documentadas, acceso a los controles, cobertura de servicio y un método para cerrar las desviaciones. Las certificaciones y la cantidad de proyectos pueden ayudar en la debida diligencia, pero ningún proveedor es universalmente «el mejor» y una credencial de la empresa no significa que también se haya logrado un resultado específico para un modelo.
Shengtu informa que ha realizado más de 100 proyectos de investigación y desarrollo, cuenta con más de 100 derechos de autor de software, 7 patentes y certificaciones o designaciones que incluyen ISO 9001, ISO 27001, DCMM Level 2, la condición de pyme SRDI y la condición de empresa Gazelle. Considere estos datos como información proporcionada por la empresa hasta que el equipo de compras verifique los certificados vigentes, los organismos emisores, su alcance, sus fechas y los registros específicos de cada modelo. No sustituyen una prueba del producto ni un protocolo de aceptación.
En proyectos que abarcan varios paquetes, el alcance de la solución llave en mano de la empresa sigue requiriendo las mismas verificaciones de límites de responsabilidad entre proveedores y cierre de desviaciones.
| Etapa | Criterio | Pruebas solicitadas | Regla de decisión |
|---|---|---|---|
| 1 — Filtro | Responsabilidad por el alcance | Equipos incluidos y excluidos, obras del edificio, servicios auxiliares, software | Ninguna interfaz sin responsable |
| 1 — Filtro | Límites higiénicos y del producto | Materiales, acceso, drenaje, zonas y justificación del método de limpieza | El equipo de la planta acepta la base |
| 1 — Filtro | Pruebas con productos representativos | Producto de prueba, condiciones, duración, resultado, limitaciones | El plan contempla cómo cerrar la brecha del peor caso |
| 1 — Filtro | Derechos sobre controles y datos | Código, respaldo, exportación, usuarios, actualizaciones, retención | La propiedad y el acceso están claramente definidos |
| 1 — Filtro | Cierre de desviaciones | Responsable, fecha límite, nueva prueba, punto de control comercial | Las desviaciones pendientes no pueden convertirse en excepciones sin documentar |
| 2 — Calificación | Adecuación de la capacidad comercializable | Mismo producto, tiempo, rendimiento, empaque y base de liberación | Ponderar después de superar el filtro |
| 2 — Calificación | Cambio de formato y expansión | Tiempo observado, espacio, servicios auxiliares, margen de capacidad de los controles | Calificar la flexibilidad verificada |
| 2 — Calificación | Respuesta del servicio | Lista de repuestos, ubicación, horarios, respuesta y escalamiento | Calificar el compromiso por escrito |
| 2 — Calificación | Costo del ciclo de vida | Energía, límites de mano de obra, consumibles, mantenimiento, software | Usar el mismo horizonte y los mismos supuestos |
¿Qué deben demostrar el FAT, el SAT y la validación?
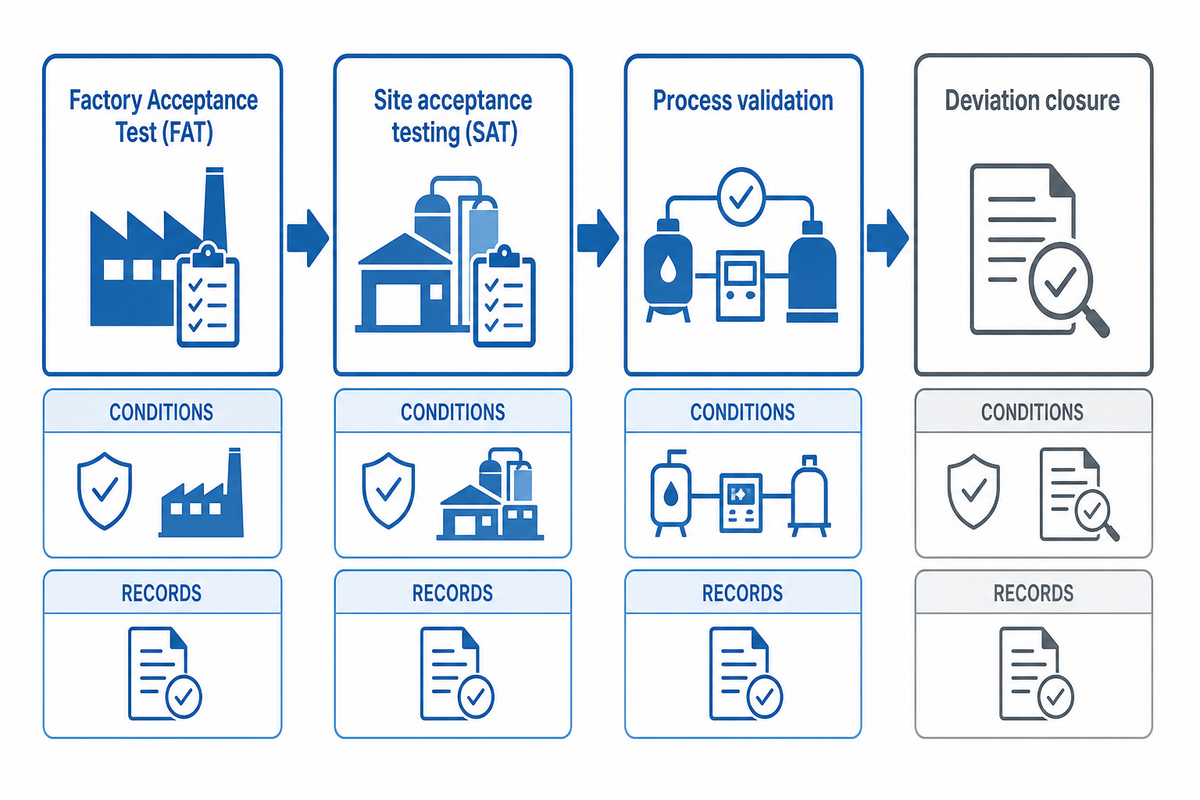
La prueba de aceptación en fábrica (FAT) demuestra lo que puede verificarse antes del envío. La prueba de aceptación en sitio (SAT) revisa el sistema instalado con los servicios auxiliares del sitio, los equipos conectados, los operadores y los sistemas de datos. La validación del proceso, la verificación del saneamiento o la limpieza y las obligaciones regulatorias corresponden a sus responsables calificados; un ciclo de máquina en vacío no puede sustituirlos a todos.
Las guías de puesta en marcha destacan la planificación temprana, la responsabilidad por las interfaces, la documentación y las pruebas por etapas. Traduzca esa lección en trazabilidad: cada afirmación importante de una propuesta debe remitir a un dato controlado y, a su vez, a un método de prueba, un criterio de aprobación, un registro y un responsable de desviaciones.
| Elemento de prueba | Lo que puede demostrar el FAT | Lo que deben demostrar el SAT y el trabajo en el sitio |
|---|---|---|
| Secuencia mecánica | Movimiento, protecciones, ciclo en seco o húmedo | Alineación de la instalación y conexiones entre equipos |
| Producto representativo | Muestra acordada en condiciones registradas | Mezcla de productos del sitio y variación de las etapas previas |
| Capacidad | Límite del proveedor y ventana de prueba | Programa de toda la línea, acumuladores, empaque, liberación |
| Cambio de formato | Procedimiento de herramientas y recetas | Secuencia de saneamiento y liberación de la planta |
| Servicios auxiliares | Conexión de diseño y carga simulada | Calidad, presión, caudal, pico y recuperación |
| Alarmas y enclavamientos | Lógica de fallas y comportamiento del reinicio | Acción de la línea conectada y disposición del producto |
| Trazabilidad | Creación y exportación de datos | Ejercicio integral de seguimiento y disposición del lote |
| Facilidad de limpieza | Acceso, desmontaje, drenaje | Método, tiempo, inspección y verificación de la planta |
| Cierre de desviaciones | Registro de pendientes y plan para repetir las pruebas | Pruebas cerradas antes de la aceptación final |
Los resultados promedio sin sus distribuciones, duraciones, cantidades de muestras y tratamiento de rechazos son insuficientes. Mantenga juntos la identidad del producto de prueba, las condiciones de los servicios auxiliares, la versión del software, el operador, la marca de tiempo, las alarmas, la producción, las retenciones y las desviaciones. Los registros deben permitir reproducir una disputa posterior sin depender de un argumento de ventas.
¿Qué está cambiando en la planificación de plantas de carne y aves en 2026?
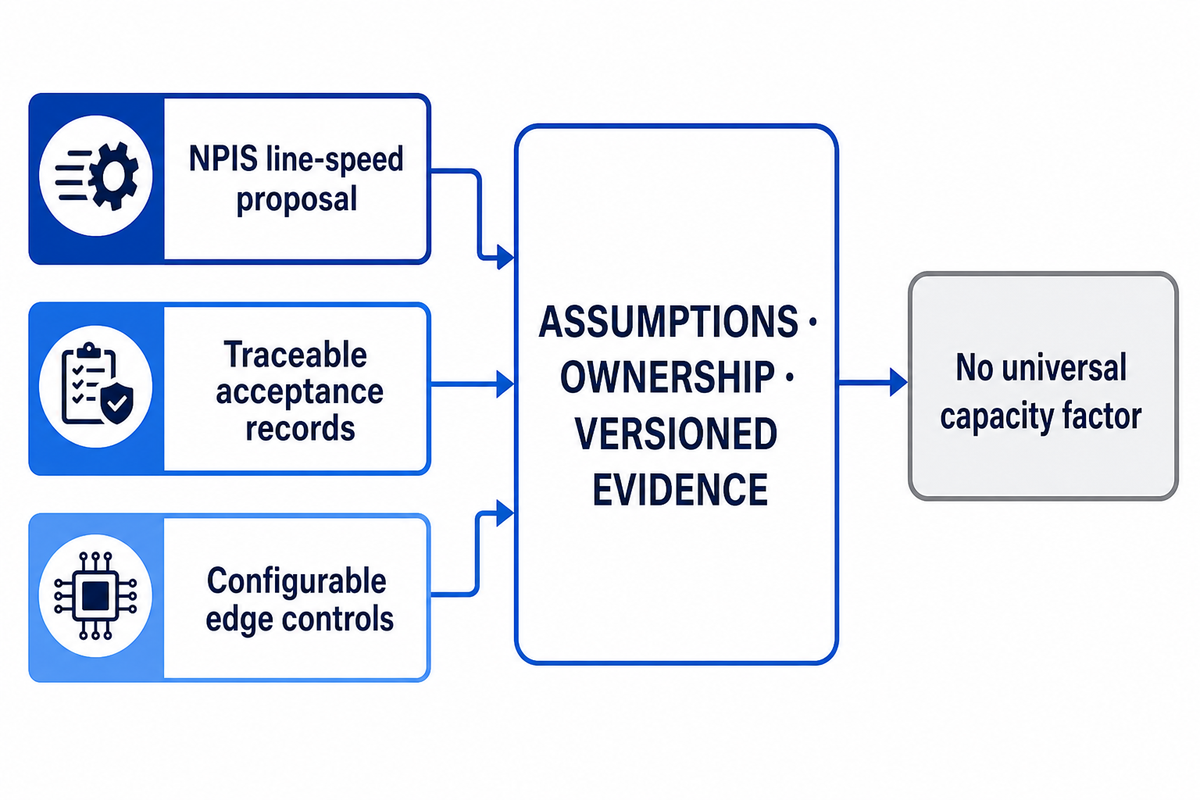
Tres prioridades actuales de planificación son el trabajo normativo activo sobre aves, los registros de aceptación trazables y los controles de borde configurables. Ninguna crea un factor de capacidad universal; hacen más visibles los supuestos, las responsabilidades y las pruebas con control de versiones en la especificación.
Una propuesta de Estados Unidos de febrero de 2026 establece velocidades máximas de línea de 175 pollos jóvenes por minuto y 60 pavos por minuto para establecimientos que operan bajo el Nuevo Sistema de Inspección Avícola. Estas velocidades corresponden únicamente a los establecimientos elegibles que operan bajo el Nuevo Sistema de Inspección Avícola. No corresponden al procesamiento posterior, la cocción ni el empaque. Por lo tanto, no corresponden a la ecuación de capacidad anterior.
La guía actualizada de aceptación en fábrica de la OpX Leadership Network de PMMI refuerza el enfoque de la industria en una planificación de aceptación estructurada. La respuesta útil es definir antes los productos representativos, las interfaces, los criterios de aprobación, los datos y el cierre de desviaciones, en lugar de llamar validación a una demostración.
Las recetas configurables, las vías de actualización remota, las pasarelas, la visión artificial y el análisis de borde cambian la entrega del sistema. Ahora los compradores necesitan un documento de alcance del software que incluya versión, respaldo, roles de acceso, retención de datos, límite de red, aprobación de actualizaciones, reversión, período de soporte y responsabilidad de reemplazo. El hardware puede venir con funciones inteligentes, pero los proyectos no son mantenibles hasta que haya responsables de las obligaciones.
En toda la industria alimentaria, la producción avícola y la automatización de alimentos preparados aumentan la cantidad de transferencias de datos. El informe del proyecto debe indicar qué registros sirven como pruebas operativas, cuáles respaldan la liberación de calidad y cuáles son solo datos de telemetría para mantenimiento.
El crecimiento futuro requiere espacio propio. El espacio, los desagües, la capacidad eléctrica, el vapor, la refrigeración, las direcciones de red, la lógica de acumulación, los formatos de empaque y la arquitectura de recetas deben revisarse en conjunto. Un espacio libre en el piso sin capacidad para servicios auxiliares o higiene no significa que la planta esté lista para expandirse.
Preguntas frecuentes
¿Pueden elaborarse productos crudos y listos para comer en el mismo edificio?
La operación conjunta es posible solo si los movimientos reales y los controles específicos de la planta lo permiten.
El análisis de peligros de la planta debe considerar el producto, las personas, las herramientas, el aire, los desagües, los residuos, el reprocesamiento y la exposición del empaque en los límites propuestos. Los controles pueden combinar separación física o temporal, herramientas exclusivas, transferencias cerradas, limpieza, medidas ambientales, verificación y liberación documentada. La exigencia aumenta después de la etapa de letalidad y antes del cierre final del empaque, por lo que un sí o un no genérico no basta para definir el diseño.
¿Cuándo es aceptable la separación por tiempo en lugar de la separación física?
Un programa solo se convierte en un control cuando se definen la secuencia, la limpieza, las verificaciones y la regla de liberación.
La separación por tiempo requiere una secuencia justificable, segregación mientras la otra ruta está inactiva, un método de limpieza aprobado por la planta, controles de alérgenos y ambientales cuando corresponda, verificación, liberación documentada y tiempo suficiente para el cambio de formato. Use el producto y el residuo de peor caso en la prueba. Indique qué ocurre con el producto elaborado antes de una verificación no satisfactoria. Sin esas pruebas, la programación es solo un supuesto para ahorrar espacio.
¿Cuál es la diferencia entre la capacidad nominal y la producción comercializable?
La tasa de una máquina cuenta ciclos o flujo bruto; la producción comercializable cuenta el producto bueno liberado.
La capacidad nominal describe una máquina o una prueba con condiciones establecidas de producto, tiempo y operación. La producción comercializable toma en cuenta los minutos disponibles, el rendimiento de masa, los cambios de producto, los límites térmicos o de enfriamiento, el empaque, los rechazos, las retenciones, la liberación y la interfaz que limita el flujo. También muestra si un acumulador puede absorber una parada. Por eso, dos cotizaciones que indican los mismos kilogramos por hora pueden respaldar volúmenes de producto enviado muy distintos.
¿Qué servicios auxiliares deben confirmarse antes de solicitar una cotización?
Confirme tanto la calidad de los servicios auxiliares como la demanda máxima simultánea.
Enumere la electricidad, el medio térmico, el agua, el aire comprimido, la refrigeración, el drenaje, la ventilación y los datos. Registre la calidad, el pico, el punto de conexión, el nivel de confianza y el responsable.
¿Qué pruebas deben incluir la aceptación en fábrica y en sitio?
Cada prueba requiere un dato controlado, un criterio de aprobación, un registro y un responsable de desviaciones.
Use productos, recetas y empaques de peor caso acordados, tasas planificadas, condiciones de cambio de formato, estado de saneamiento, desafíos de alarmas y enclavamientos, transferencias de trazabilidad, cargas de servicios auxiliares, registros de datos y cierre de desviaciones. Registre la identidad del producto, la versión del software, el operador, las condiciones de los servicios auxiliares, el tamaño de la muestra, la duración, los rechazos, las retenciones y los pendientes. Separe lo que puede probarse antes del envío de lo que requiere servicios auxiliares instalados, máquinas conectadas, operadores de la planta, procedimientos de saneamiento y condiciones reales del sitio. Mantenga la base exacta de la prueba junto al resultado y exija repetir la prueba si una desviación puede afectar la aceptación.
¿Cómo influye la planificación HACCP en la distribución de los equipos?
Las decisiones HACCP afectan el acceso, los límites, la disposición del producto y los registros.
Influyen en el acceso para el monitoreo, los límites entre productos crudos y cocidos, la facilidad de limpieza, el tránsito, los puntos de retención, las rutas de rechazo y los registros. Los equipos respaldan el plan; su proveedor no es responsable del análisis de peligros del procesador.
¿Puede una planta agregar más familias de productos después sin rediseñar la línea?
La expansión es posible solo si el espacio, los servicios auxiliares, la higiene y los controles reservados permiten incorporar la nueva ruta.
Reservar espacio por sí solo no basta. Revise en conjunto los picos simultáneos de los servicios auxiliares, el control de recetas, la gama de empaques, la facilidad de limpieza, la compatibilidad de alérgenos y zonas de higiene, la capacidad de acumulación y enfriamiento, la arquitectura de datos, el acceso para mantenimiento, la lógica de liberación y el movimiento del personal. Verifique si los cambios propuestos en los SKU modifican la exposición del producto o la responsabilidad regulatoria. Una nueva familia requiere una nueva revisión de peligros y jurisdicción, además de una prueba con un producto de peor caso. El hardware o software modular no elimina la necesidad de reevaluar el contacto con el producto, el procesamiento térmico, el enfriamiento, el saneamiento, las etiquetas, la trazabilidad, el empaque, la capacitación, la capacidad disponible y los supuestos de aceptación. Registre qué pruebas anteriores siguen siendo válidas y cuáles deben repetirse.
Convierta la idea en un informe de proyecto controlado
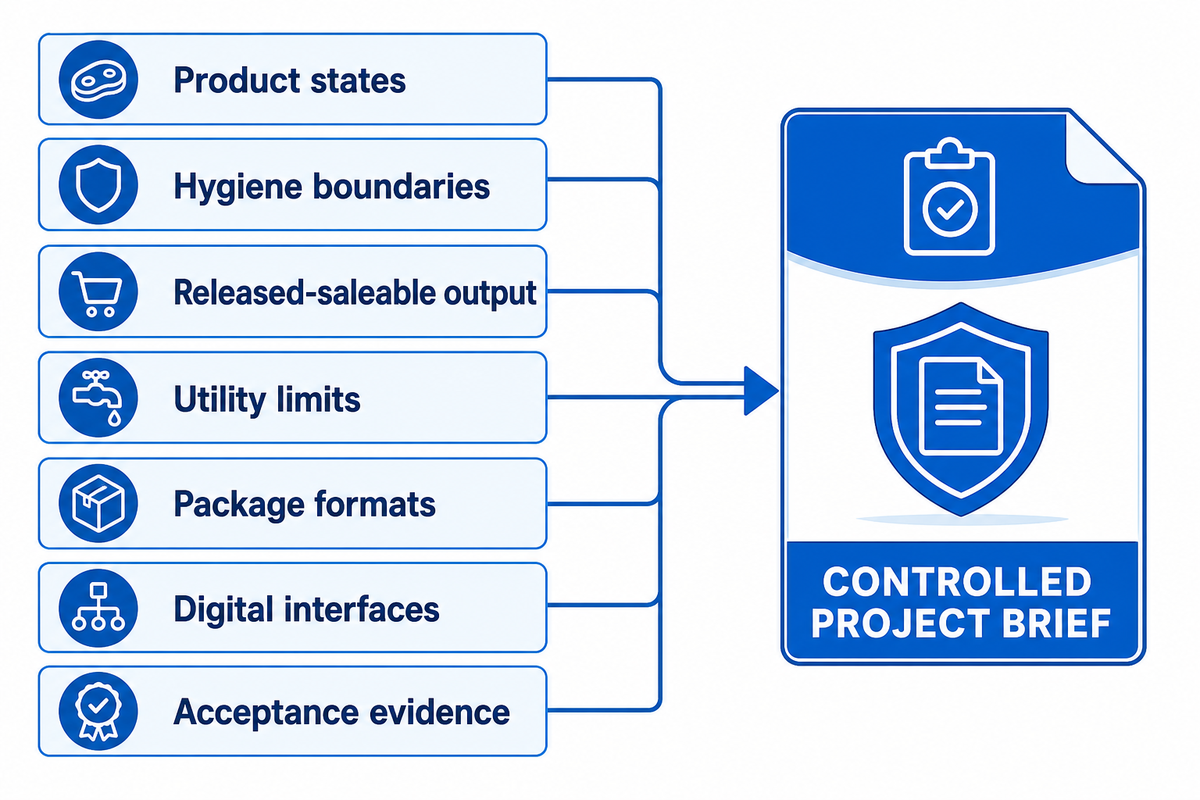
Defina los estados del producto, los límites de higiene, la producción comercializable liberada, los límites de los servicios auxiliares, los formatos de empaque, las interfaces digitales y las pruebas de aceptación antes de iniciar una conversación sobre la planificación de la línea. Para el expediente de validación, incluya la guía de validación HACCP de FSIS e identifique cualquier otra autoridad que corresponda a los productos planificados. Shandong Shengtu Bufan Intelligent Technology puede revisar ese alcance en relación con los equipos, la integración y los requisitos digitales de toda la planta.
Hable sobre el proyecto de su plantaReferencias y fuentes
- FAO — Directrices para el sacrificio, el corte de carne y el procesamiento posterior. Consultado el 8 de octubre de 2026.
- Memorando de entendimiento FDA–FSIS 225-20-019. Consultado el 8 de octubre de 2026.
- Departamento de Agricultura de Georgia — Guía para instalaciones de procesamiento de carne: distribución de planta. Consultado el 8 de octubre de 2026.
- eCFR — 21 CFR 117.160, Validación. Texto vigente revisado el 8 de octubre de 2026.
- eCFR — 9 CFR 430.4, Control de Listeria monocytogenes en productos listos para comer expuestos después del tratamiento de letalidad. Texto vigente revisado el 8 de octubre de 2026.
- NIST — Análisis del desempeño de líneas multiproducto con acumuladores finitos dedicados. Consultado el 8 de octubre de 2026.
- Oklahoma State University Extension — Planificación del diseño de ingeniería de una planta de procesamiento de alimentos. Consultado el 8 de octubre de 2026.
- Registro Federal — Tasas máximas propuestas de velocidad de línea bajo el NPIS. Publicado el 19 de febrero de 2026; consultado el 8 de octubre de 2026.
- PMMI OpX Leadership Network — Guía actualizada de pruebas de aceptación en fábrica. Consultado el 8 de octubre de 2026.
- Meat Institute — Principios de saneamiento de carne y aves. Consultado el 8 de octubre de 2026.