Liên hệ Shengtu Bufan Company

Thiết bị vệ sinh và CIP loại bỏ cặn thực phẩm khỏi bề mặt chế biến bằng cách kết hợp tác động cơ học, nhiệt độ, thời gian và hóa chất phù hợp. Hệ thống vệ sinh tại chỗ tuần hoàn dung dịch vệ sinh trong một hệ thống kín. Vệ sinh tự động hỗ trợ chương trình an toàn thực phẩm khi phương pháp và các bước kiểm tra phù hợp với ứng dụng. Tính hữu ích của hệ thống bắt đầu từ một câu hỏi thực tế: những bề mặt nào thực sự nhận được tác động vệ sinh cần thiết?
Bởi Cherry, SHENGTU · Cập nhật tháng Mười 2026
Hướng dẫn nhanh về CIP trong nhà máy thực phẩm
- Mục đích: vệ sinh bên trong thiết bị được thiết kế để tuần hoàn, làm ngập hoặc vệ sinh bằng tia phun.
- Bằng chứng vận hành: nhận diện mạch, thời gian tiếp xúc hiệu quả, nhiệt độ, hóa chất và khả năng cấp dung dịch theo yêu cầu thủy lực.
- Các nội dung cần xem xét riêng: loại bỏ cặn bẩn, khử khuẩn, loại bỏ dị nguyên và phê duyệt lô sản phẩm để đưa vào sản xuất.
- Cơ sở tính chi phí: các lần vệ sinh được nghiệm thu, bao gồm cả những lần phải thực hiện lại.
Thiết bị vệ sinh và CIP làm sạch các bề mặt quy trình đã xác định bằng dung dịch vệ sinh được kiểm soát. CIP hiệu quả đòi hỏi sự tiếp xúc, hóa chất phù hợp và tác động cơ học tại thiết bị, sau đó là các bước kiểm tra tương ứng với loại cặn và sản phẩm tiếp theo.
Điểm chính
- Chu trình trên cụm CIP có thể hoàn tất trong khi một nhánh chưa sạch hoặc một phần bề mặt bồn bị che khuất.
- CIP, vệ sinh ngoài thiết bị (COP) và vệ sinh thủ công đều có thể được áp dụng trên cùng một dây chuyền sản xuất.
- Dòng chảy trong đường ống và độ phủ tia phun trong bồn cần các bước kiểm tra thủy lực khác nhau.
- Một lần vệ sinh có chi phí thấp hơn vẫn có thể làm tăng chi phí cho mỗi lần chuyển đổi sản phẩm được nghiệm thu nếu số lần vệ sinh lặp lại tăng.
Trong sản xuất thực phẩm và đồ uống, những quyết định khó khăn thường nằm giữa các bộ phận. Bộ phận Kỹ thuật muốn mạch vận hành theo công thức quy trình. Bộ phận Chất lượng cần xác minh trước khi phê duyệt lô sản phẩm. Bộ phận Sản xuất cần thời gian chuyển đổi sản phẩm, còn bộ phận Tài chính muốn biết chi phí. Xem đây chỉ là bài toán chọn bơm sẽ dẫn đến những thiếu sót.
Thiết bị vệ sinh và CIP thực sự làm sạch những gì
Thiết bị vệ sinh được dùng để loại bỏ cặn bẩn khỏi những bề mặt được giao cho thiết bị đó theo phương pháp vệ sinh tương ứng. Thiết bị CIP phục vụ đường dẫn tiếp xúc với sản phẩm, có thể nhận dung dịch vệ sinh và tác động cơ học hiệu quả. Máy rửa sản phẩm, vệ sinh bọt bên ngoài, máy rửa các bộ phận tháo rời và vệ sinh sàn đảm nhiệm những chức năng khác nhau, dù cùng một nhà máy thực phẩm có thể cần đến tất cả.
Thiết bị CIP là gì?
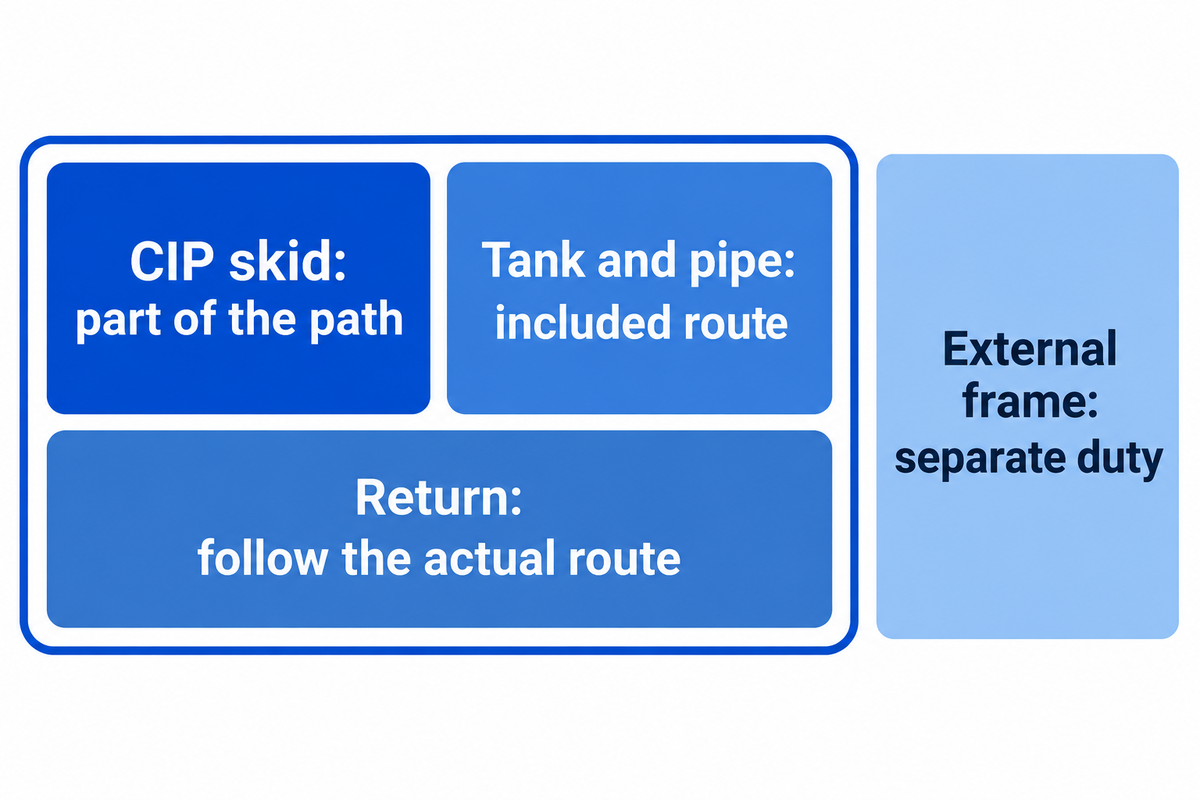
Thiết bị CIP là tổ hợp gồm bồn, bơm, bộ gia nhiệt, bộ định lượng, van, thiết bị đo và bộ điều khiển, dùng để vệ sinh thiết bị chế biến được kết nối mà không cần tháo rời hệ thống kín theo quy trình thông thường. Đường vệ sinh hoàn chỉnh bao gồm thiết bị chế biến và đường ống. Cụm CIP chỉ là một phần của đường dẫn đó.
Thiết bị phun rửa bồn là một ví dụ. Cụm CIP có thể cấp dung dịch tẩy rửa nóng, nhưng bồn cũng cần kiểu phun phù hợp và khả năng thoát nước đầy đủ để duy trì tác động vệ sinh. Mạch đường ống cần có đường dẫn dòng chảy dự kiến đi qua các nhánh. Bề mặt bên ngoài hoàn toàn không được vệ sinh chỉ vì cụm CIP đang hoạt động.
Tài liệu thông tin về CIP của Oklahoma State University xác định việc tiếp xúc thông qua đầu phun hoặc làm ngập, đồng thời nêu việc lựa chọn thiết bị, các biến số vệ sinh và kiểm tra là những công việc có liên quan. Gọi mọi thiết bị bằng thép không gỉ là “sẵn sàng cho CIP” không mang lại nhiều ý nghĩa thực tế. Tác động vệ sinh có hiệu quả hay không tùy thuộc vào khả năng tiếp cận bề mặt và đường dẫn đã lắp đặt.
Cần phân biệt 3 mục tiêu: vệ sinh, khử khuẩn và tiệt trùng. Hệ thống CIP tự động có thể lặp lại các thao tác đã lập trình, nhưng không biến các mục tiêu đó thành những khái niệm đồng nghĩa. Bề ngoài đường ống trông sạch và việc chuyển đổi sản phẩm có dị nguyên được nghiệm thu cũng đòi hỏi những câu hỏi khác nhau.
Hãy xem xét một dây chuyền nước sốt gồm bồn trộn có áo gia nhiệt, đường ống chuyển liệu và máy chiết rót. Bồn và đường ống có thể được tích hợp vào đường CIP; vòi chiết rót có thể cần quy trình riêng; vệ sinh thủ công khung ngoài vẫn là một yêu cầu riêng. Ống mềm có thể thuộc mạch CIP nếu thiết kế và các điểm kết nối phù hợp. Một ống mềm khác có đường dẫn không phù hợp hoặc có điểm đọng cặn khó tiếp cận có thể cần tháo ra. Tên gọi của bộ phận không quyết định phương pháp vệ sinh.
Hãy xác định ranh giới theo từng vùng bề mặt thay vì theo từng máy đã mua. Chỉ rõ dung dịch vệ sinh đi vào ở đâu, những van nào đổi vị trí, dung dịch hồi lưu ở đâu và bề mặt nào nằm ngoài đường dẫn. Bản vẽ này tạo cơ sở chung để thảo luận về thời gian chu trình, lượng hóa chất tiêu thụ và chất lượng.
Sau khi xác định ranh giới, bước tiếp theo là tham khảo trang Giải pháp thiết bị vệ sinh và CIP của SHENGTU để đối chiếu các công việc vệ sinh với thiết kế dự án. Hướng dẫn vận hành cần thống nhất với phạm vi thiết bị được cung cấp.
Quy trình vệ sinh CIP đưa cặn bẩn ra ngoài như thế nào
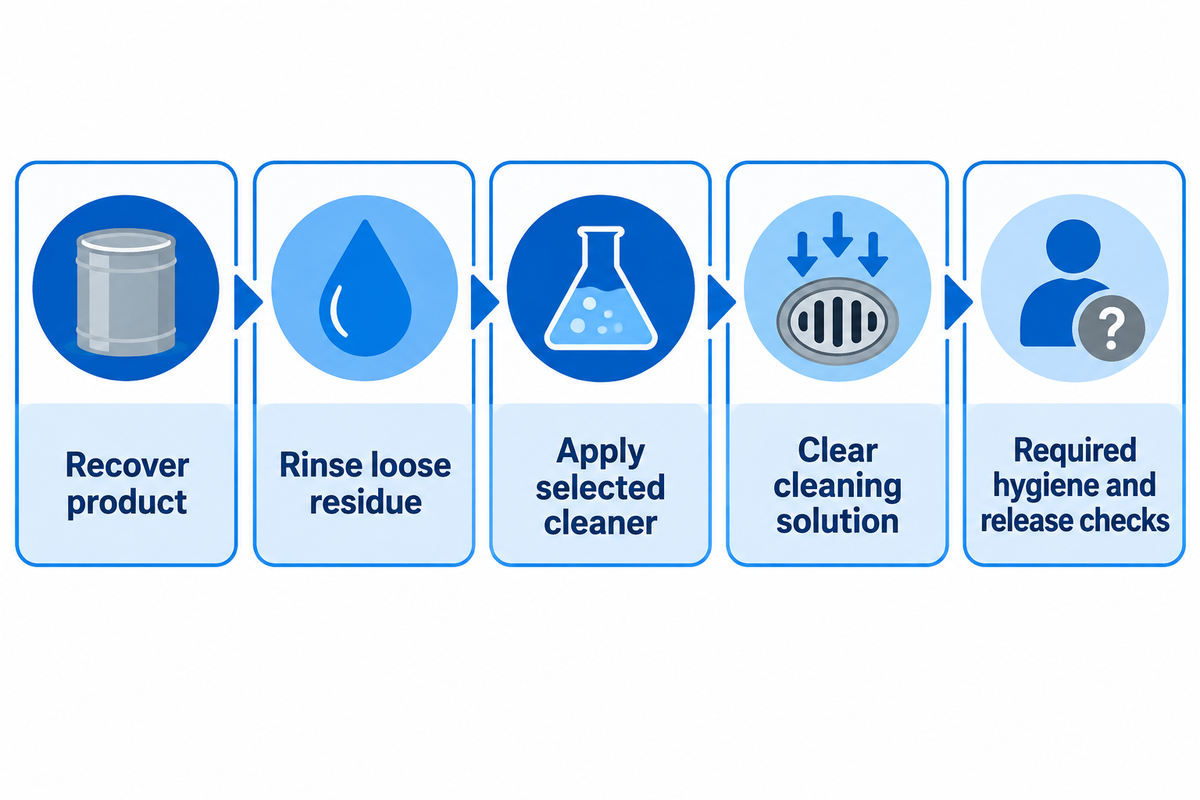
Quy trình vệ sinh CIP loại bỏ cặn bẩn, đưa cặn ra ngoài và chuẩn bị các bề mặt đã tiếp xúc cho bước vệ sinh tiếp theo. Trình tự phụ thuộc vào cặn sản phẩm và thiết kế thiết bị. Tráng sơ bộ, tuần hoàn chất tẩy rửa, tráng trung gian và bước khử khuẩn theo quy định đảm nhiệm các chức năng khác nhau; thêm nhiều bước có tên gọi riêng không tự động giúp vệ sinh hiệu quả hơn.
Trước hết, cần xem xét loại cặn: cặn đồ uống hòa tan có đặc tính khác với màng protein khô, chất béo hoặc cáu cặn khoáng. Hóa chất vệ sinh cần được lựa chọn dựa trên loại cặn và vật liệu tiếp xúc. Nhiệt có thể hỗ trợ một cơ chế làm sạch nhưng khiến loại cặn khác khó loại bỏ hơn. Sự kết hợp giữa hóa chất và tác động cơ học phải làm bong cặn khỏi bề mặt, cuốn cặn ra khỏi đường ống. Mục tiêu không phải là tăng nồng độ dung dịch trong bồn.
Trình tự CIP điển hình là một ví dụ hữu ích khi đào tạo, miễn là mỗi bước đều có điểm kết thúc và lý do cụ thể. Quy trình vệ sinh đã được nhà máy phê duyệt sẽ xác định các bước cần thiết và cách kiểm soát quá trình chuyển tiếp giữa các bước.
- Thu hồi sản phẩm còn có thể thu hồi. Tách riêng bước thu hồi sản phẩm khỏi yêu cầu vệ sinh để tránh pha loãng không cần thiết lượng sản phẩm lớn vào dòng dung dịch vệ sinh.
- Tráng sạch cặn rời. Đưa cặn đã được cuốn đi đến đúng nơi quy định trước khi tuần hoàn chất tẩy rửa.
- Sử dụng chất tẩy rửa đã chọn. Duy trì các điều kiện cần thiết tại thiết bị để tác động hóa học và dòng chảy hoặc tia phun loại bỏ cặn bám.
- Xả sạch dung dịch vệ sinh. Dùng quy trình tráng và đường xả hoặc thu hồi đã quy định, tránh để các pha trộn lẫn ngoài tầm kiểm soát.
- Hoàn tất các bước vệ sinh và phê duyệt lô sản phẩm theo yêu cầu. Áp dụng biện pháp khử khuẩn và các bước kiểm tra theo quy định của cơ sở trước khi bắt đầu đợt sản xuất tiếp theo.
Việc loại bỏ cặn phụ thuộc vào loại cặn. Có thể xử lý cặn hữu cơ bằng chất tẩy rửa kiềm, dùng dung dịch xút nếu cần. Nếu có cặn khoáng, có thể cần thêm một bước xử lý bằng axit. Nhìn chung, chất tẩy rửa dùng trong CIP phải được sử dụng theo hướng dẫn ứng dụng riêng. Hóa chất CIP phải đáp ứng yêu cầu về thời gian tiếp xúc và nồng độ, đồng thời phù hợp với pha sử dụng. Cách sử dụng và hướng dẫn trên nhãn của nhà cung cấp là căn cứ áp dụng. Kiềm và axit phải được sử dụng ở các pha riêng biệt, có kiểm soát và được ngăn cách rõ ràng.
Hướng dẫn vệ sinh và khử khuẩn của University of Florida giải thích vì sao tăng nồng độ hóa chất vượt mức khuyến nghị có thể làm hỏng thiết bị thay vì cải thiện kết quả. Bề mặt bị ăn mòn hoặc hư hỏng còn khiến việc vệ sinh khó khăn hơn. Vì vậy, cần lựa chọn hóa chất dựa trên độ tương thích với gioăng, tình trạng bề mặt và loại cặn thực tế, thay vì quyết định mua sắm riêng lẻ.
Thu hồi dung dịch làm phát sinh thêm một biến số: việc tái sử dụng cũng khiến hiệu quả của dung dịch CIP thay đổi. Độ dẫn điện có thể giúp theo dõi loại hóa chất đã chọn. Cặn tích tụ và việc sử dụng lặp lại cũng ảnh hưởng đến hiệu quả vệ sinh. Tóm tắt nghiên cứu năm 2018 của Mengyuan Fan tại Ohio State ghi nhận tốc độ loại bỏ cặn giảm trong một số điều kiện tái sử dụng được thử nghiệm. Điều đó cho thấy cần kiểm soát lịch sử tái sử dụng và tình trạng dung dịch, thay vì áp một số lần tái sử dụng chung cho mọi mẻ dung dịch thu hồi.
Cơ sở sản xuất thực phẩm và đồ uống có thể sử dụng hệ thống vệ sinh dùng một lần, thu hồi hoặc kết hợp. Các loại hệ thống CIP này mô tả cách xử lý dung dịch. Bồn thu hồi làm thay đổi nơi chứa dung dịch vệ sinh, nhưng không loại bỏ yêu cầu chứng minh kết quả vệ sinh phù hợp. Nguy cơ cặn tồn dư truyền sang công đoạn khác đặc biệt đáng lưu ý khi chuyển đổi sản phẩm có dị nguyên.
Các phương án vệ sinh trong sản xuất đồ uống và thực phẩm cần xác định rõ điểm kết thúc của từng bước chuyển tiếp. Cần rà soát kỹ để xác định chất gì cần loại bỏ, điều kiện nào giúp loại bỏ chất đó, chất đã loại bỏ sẽ đi đâu và điều gì kết thúc pha. Cách tiếp cận này phù hợp với mọi trình tự và chu trình, dù dài hay ngắn. Phiếu lựa chọn chu trình CIP của SHENGTU hỗ trợ lập kế hoạch mà không xem số bước là công thức vận hành.
CIP và COP: Xác định ranh giới vệ sinh
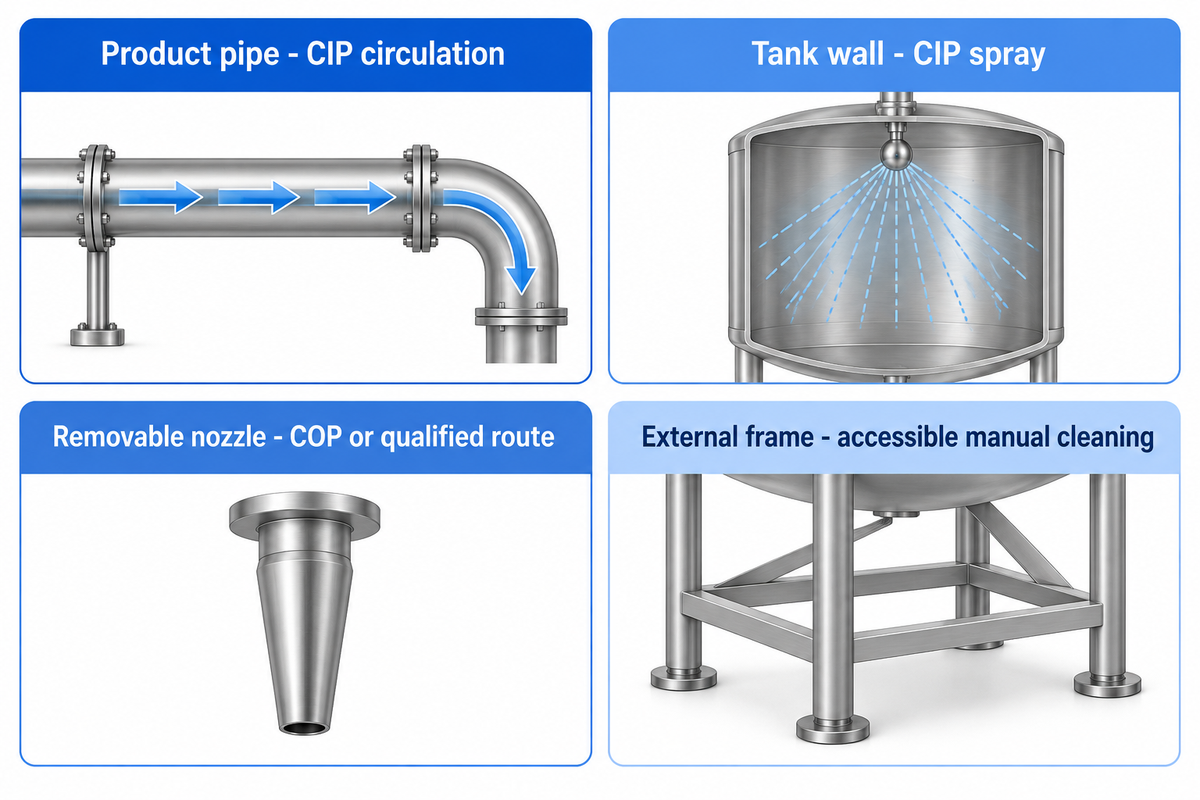
CIP vệ sinh đường dẫn đã lắp đặt, trong khi COP vệ sinh các bộ phận đã tháo rời bằng thiết bị vệ sinh phù hợp. Phương pháp tiếp cận trực tiếp cho phép người vệ sinh kiểm tra và tháo rời khi cần. Một dây chuyền kết hợp có thể cần cả 3 phương pháp vệ sinh. Hãy chọn phương án dựa trên hình dạng bề mặt, khả năng tiếp cận và tác động vệ sinh đã được chứng minh, thay vì tên gọi của bộ phận.
Việc hoàn tất từng đường vệ sinh rất quan trọng tại các điểm kết nối, nơi xác định điểm dừng để kiểm tra. Điểm kết nối có thể nằm giữa đường ống và máy chiết rót, tại một van ở vị trí cụ thể hoặc ở một khớp nối tháo rời. Để hoàn tất việc vệ sinh, trách nhiệm CIP và COP phải được phân định đến điểm kết nối đó, không để bề mặt nào bị bỏ sót giữa các quy trình.
| Bề mặt hoặc chức năng | Phương án vệ sinh dự kiến | Điểm cần quan sát để quyết định |
|---|---|---|
| Đường ống dẫn sản phẩm thẳng | Tuần hoàn CIP | Đường dẫn đã tích hợp nhận dòng chất lỏng phù hợp và thoát nước theo thiết kế. |
| Thành trong bồn | Vệ sinh bồn bằng tia phun CIP | Thiết bị phun tiếp cận được bề mặt ở áp suất và lưu lượng yêu cầu. |
| Vật cản ở mặt dưới bồn | Điều chỉnh cách bố trí thiết bị phun hoặc tạo lối tiếp cận riêng | Kiểm tra độ phủ phát hiện vùng bị che khuất phía sau vật cản. |
| Buồng tiếp xúc sản phẩm của van | CIP với các vị trí vệ sinh được thiết kế, hoặc tháo rời | Quy trình tiếp cận được tất cả buồng và vị trí dự kiến. |
| Vòi chiết rót tháo rời | Vệ sinh COP hoặc đường vệ sinh đã lắp đặt và đủ điều kiện | Khả năng tiếp cận và phương pháp vệ sinh đã thẩm định bao quát được các chi tiết bên trong. |
| Ống mềm chuyển liệu | Kết nối CIP được thiết kế phù hợp hoặc tháo ống | Phân tuyến, độ phủ bề mặt tiếp xúc với chất lỏng và khả năng thoát nước phù hợp với ống mềm và các điểm kết nối. |
| Rãnh gioăng | Tiếp xúc với dung dịch vệ sinh theo thiết kế hoặc tháo rời để kiểm tra | Cần xử lý tình trạng sản phẩm bị giữ lại và cụm làm kín. |
| Đường dẫn sản phẩm qua bộ trao đổi nhiệt | Mạch CIP được thiết kế phù hợp | Sự phân bố dòng chảy và yêu cầu loại bỏ cáu bẩn phù hợp với quy trình vệ sinh. |
| Khung hoặc tấm chắn bên ngoài | Vệ sinh bên ngoài hoặc thủ công ở vị trí có thể tiếp cận | Cặn bẩn bên ngoài được loại bỏ mà không làm nhiễm bẩn lại các bề mặt sản phẩm đã sạch. |
Đây là các quyết định về phương án vệ sinh, không phải phê duyệt cho cả nhóm thiết bị. Các định nghĩa phương pháp của UF ghi nhận một số cách vệ sinh có tháo rời một phần. Yêu cầu vệ sinh áp dụng cho toàn bộ hệ thống đã lắp ráp và quy trình vận hành của hệ thống.
Ví dụ: Một nhà sản xuất đồ uống chuyển từ đồ uống có chứa sữa sang sản phẩm khác trên dây chuyền dùng chung. Đường ống chuyển liệu được tuần hoàn theo chương trình, nhưng cụm máy chiết rót tháo rời được vệ sinh theo một quy trình riêng. Bộ phận Sản xuất đã bố trí một khung thời gian chuyển đổi sản phẩm. Nếu các bộ phận của máy chiết rót hoàn tất vệ sinh muộn hơn đường ống, toàn bộ dây chuyền phải chờ. Quản lý nhà máy sắp xếp 2 phương án vệ sinh cùng lúc. Nhóm chất lượng xác định các bước kiểm tra cặn cần thiết cho cả hai. Tăng tốc độ tuần hoàn CIP sẽ không giải quyết được nút thắt riêng ở khâu vệ sinh bộ phận tháo rời. Những lựa chọn khác có thể phù hợp hơn gồm cải thiện cách xử lý bộ phận tháo rời, nâng cấp COP hoặc dùng cụm vệ sinh máy chiết rót khác.
Vệ sinh tự động vẫn cần xử lý các công việc bổ sung hóa chất, tháo các bộ phận kết nối và bảo trì. Người vận hành vẫn phải tuân thủ chương trình đào tạo và quy trình của cơ sở. Không nên cho rằng tự động hóa loại bỏ mọi nguy cơ tiếp xúc với hóa chất. Với dây chuyền có nhiều yêu cầu vệ sinh khác nhau, phiếu lựa chọn máy rửa giúp phân định từng yêu cầu trước khi nhóm dự án chọn thiết bị.
Đọc 4 biến số CIP tại đường hồi lưu
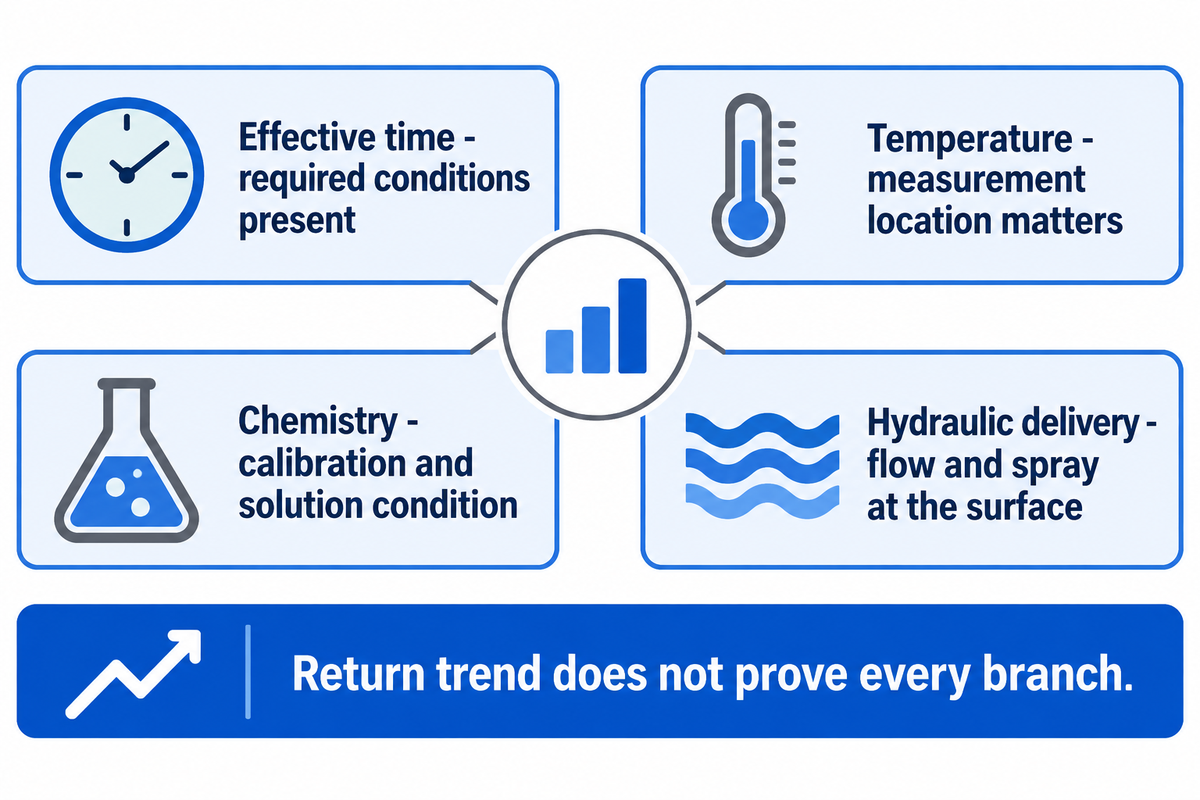
Các số đo ở phía hồi lưu giúp cho thấy điều gì xảy ra sau khi dung dịch vệ sinh đi qua thiết bị. Hãy xem xét và đánh giá thời gian tiếp xúc hiệu quả, nhiệt độ, hóa chất và tác động cơ học cùng với phân tuyến van. Số đo ở phía cấp vẫn hữu ích, nhưng dữ liệu hồi lưu cho thấy độ trễ trong mạch, thất thoát nhiệt hoặc tuần hoàn bị gián đoạn. Các nhánh và độ phủ tia phun trong bồn vẫn cần được kiểm tra riêng.
4 yếu tố nào quyết định hiệu quả vệ sinh?
Có 4 yếu tố thiết yếu mô tả cơ chế loại bỏ cặn: thời gian, nhiệt độ, tác động hóa học và tác động cơ học. Có thể xác định các yếu tố này qua những thông số đo và điều khiển được, chẳng hạn như nồng độ, lưu lượng, áp suất phun, vị trí van và thời gian tiếp xúc hiệu quả. Cách tiếp cận dựa trên 4 yếu tố là điểm khởi đầu, chứ không phải quy cách nghiệm thu cuối cùng.
Chỉ tính thời gian khi các điều kiện yêu cầu hiện diện tại vị trí liên quan. Nhiệt độ phản ánh nhiệt độ dung dịch vệ sinh tại điểm đo, không phải nhiệt độ của mọi bề mặt khuất. Độ dẫn điện của dung dịch chịu ảnh hưởng của đặc tính ion và nhiệt độ. Tác động cơ học đến từ dòng chảy và tia phun tại bề mặt, không phải từ việc động cơ đang chạy.
Bước kiểm tra đường hồi lưu CIP với 4 tín hiệu
Bước kiểm tra đường hồi lưu CIP với 4 tín hiệu đối chiếu thời gian hiệu quả, nhiệt độ, hóa chất và khả năng cấp dung dịch theo yêu cầu thủy lực với đường mạch thực tế.
| Tín hiệu | Hồ sơ hữu ích | Câu hỏi cần xem xét khi diễn giải |
|---|---|---|
| Thời gian hiệu quả | Thời gian duy trì các điều kiện vệ sinh cần thiết | Sau khi các điều kiện ổn định, bề mặt dự kiến có được tiếp xúc đủ lâu không? |
| Nhiệt độ | Xu hướng nhiệt độ cấp và hồi lưu tại các vị trí liên quan | Quá trình gia nhiệt bị chậm hoặc thất thoát nhiệt ở đâu? |
| Hóa chất | Kiểm tra nồng độ theo từng sản phẩm và xu hướng độ dẫn điện đã hiệu chuẩn | Số đo này có phản ánh đúng chất tẩy rửa dự kiến trong dung dịch này không? |
| Khả năng cấp dung dịch theo yêu cầu thủy lực | Lưu lượng, áp suất phun và trạng thái hồi lưu tại các vị trí liên quan | Chất lỏng có đi theo đúng đường dẫn với tác động cơ học phù hợp không? |
Diễn giải độ dẫn điện dựa trên hiệu chuẩn của hóa chất vệ sinh đã chọn, bù nhiệt độ và tình trạng dung dịch. Phép đo độ dẫn điện không phải là phép đo nồng độ tuyệt đối. Dung dịch vệ sinh thu hồi, chẳng hạn chất tẩy rửa có lẫn cặn, đặt ra những câu hỏi mà hiệu chuẩn với dung dịch mới không thể giải đáp. Thiết bị đo CIP tiên tiến hữu ích khi có thể giải đáp những câu hỏi đó bằng phép đo phù hợp.
Đánh giá riêng đường ống và bồn. Phần trao đổi về CIP trong nhà máy bia của kỹ sư quy trình Andrew Klosinski giải thích rằng thiết bị phun hoạt động trong phạm vi áp suất và lưu lượng do nhà sản xuất quy định. Thoát nước kém trong bồn có thể khiến bề mặt bị ngập và làm giảm lực tác động của tia phun. Ngược lại, vệ sinh đường ống cần tác động thủy lực phù hợp trên đường dẫn chứa đầy chất lỏng theo thiết kế. Cụm từ “tăng lưu lượng” quá chung chung để phân biệt các vấn đề này.
Ví dụ: giả sử đường kính trong của ống là 50 mm và vận tốc trung bình của chất lỏng là 1,5 m/s. Diện tích là π × 0.05² ÷ 4 = 0,001963 m². Nhân với 1,5 m/s và 3.600 s/h cho kết quả xấp xỉ 10,6 m³/h. Oklahoma State đưa ra 1,5 m/s như một quy tắc kinh nghiệm chung cho đường ống. Phép tính chuyển vận tốc thành lưu lượng; hình dạng đường ống, đặc tính chất lỏng, tổn thất áp suất và hiệu quả vệ sinh thực tế vẫn quyết định ứng dụng.
Một nhánh có thể vẫn đóng trong khi đường dẫn song song đáp ứng lưu lượng hồi lưu. Trong trường hợp đó, xu hướng tổng thể có thể trông ổn định. Hồ sơ trạng thái van và việc kiểm tra đường dẫn giúp liên hệ số đo với nhánh đang được vệ sinh. Vùng bị che khuất bởi tia phun trong bồn tạo ra vấn đề khác: lưu lượng hồi lưu có thể đạt yêu cầu trong khi một khu vực được che chắn lại nhận tác động không đủ mạnh.
Dùng phiếu dữ liệu mạch CIP của SHENGTU để cung cấp thông tin về đường dẫn thực tế, thiết bị và hệ thống phụ trợ. Đây là dữ liệu đầu vào hữu ích hơn cho thiết kế mạch so với một con số về lưu lượng cấp không đi kèm kích thước đường ống hoặc thiết bị vệ sinh bồn.
Đường kính trong 50 mm cần lưu lượng khoảng 10,6 m³/h để đạt vận tốc ví dụ 1,5 m/s. Một đồng hồ đo hồi lưu thông thường đo tổng lượng chất lỏng hồi về; phân tuyến nhánh và hiệu quả của thiết bị phun vẫn cần được kiểm tra kỹ thuật riêng. Hãy đối chiếu các giá trị đã ghi với vị trí đo và câu hỏi xác minh mà chúng trả lời.
Điều tra sự cố vệ sinh CIP theo đúng trình tự
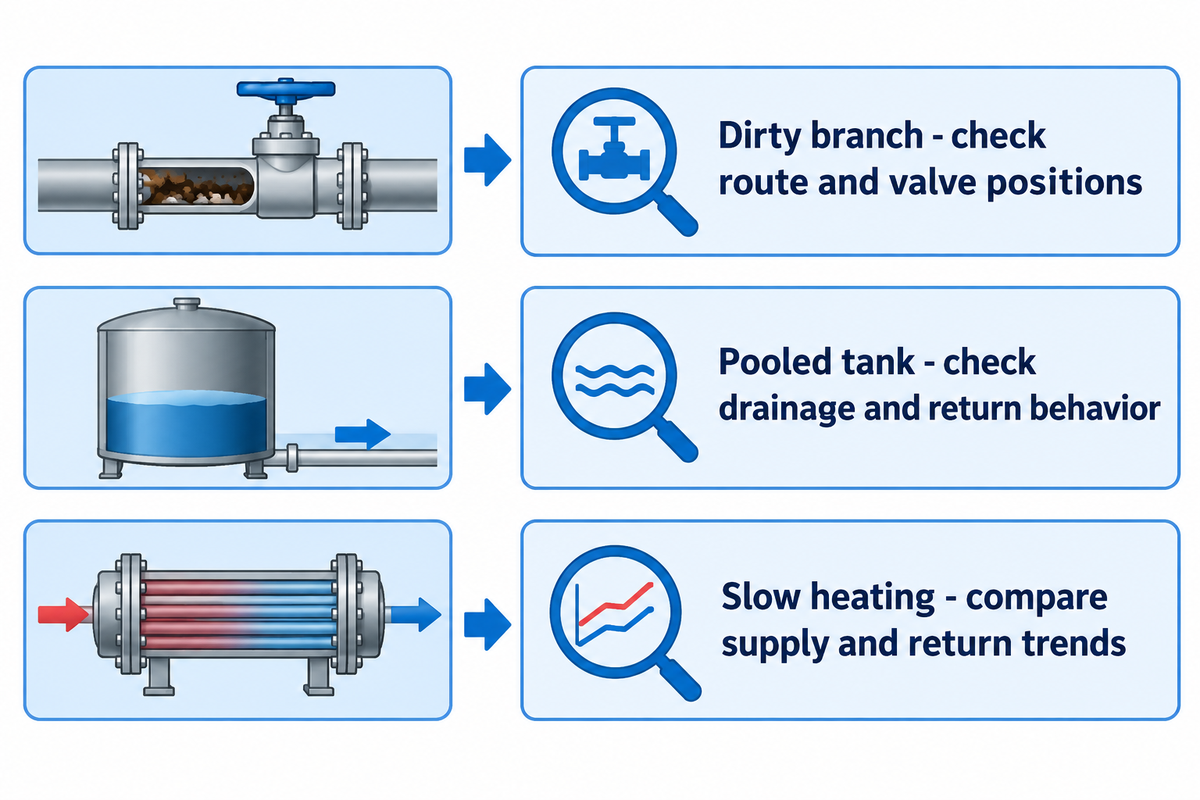
Khi điều tra sự cố CIP, hãy xác định cặn bẩn và vị trí bị ảnh hưởng, đồng thời xác định phân tuyến, mức cấp dung dịch và thời gian tiếp xúc trước khi thay đổi hóa chất. So sánh mẻ chạy lỗi với một mẻ đạt yêu cầu phù hợp. Việc điều tra phải liên kết hồ sơ trạng thái bộ điều khiển và cơ chế làm sạch với bề mặt tiếp xúc với cặn bẩn.
Bắt đầu bằng việc xem các hồ sơ không xâm lấn: lịch sử sản phẩm, thời gian chờ trước khi vệ sinh, công thức đã chọn, mã nhận diện mạch, cảnh báo và thời điểm ghi xu hướng. Thời gian lưu cặn bẩn lâu hơn hoặc tải cặn khác biệt có thể lý giải vì sao các bước vệ sinh không đạt kết quả như mong đợi. Tách riêng quyết định chất lượng và chẩn đoán bảo trì. Không nên tùy tiện cho phép xuất xưởng khi kết quả chưa được xử lý dứt điểm.
Trước khi mở hoặc tháo rời thiết bị: nhân sự được ủy quyền phải tuân thủ quy trình cô lập áp dụng tại cơ sở đối với thiết bị đang chuyển động và năng lượng hóa học, nhiệt, thủy lực hoặc khí nén tích trữ. Dừng trên màn hình điều khiển không đồng nghĩa với cô lập năng lượng. OSHA 1910.147 đề cập đến hoạt động bảo dưỡng và sửa chữa khi việc khởi động bất ngờ hoặc năng lượng được giải phóng có thể gây thương tích cho nhân viên. Đọc xu hướng và tiến hành kiểm tra xâm lấn là hai hoạt động khác nhau.
| Triệu chứng quan sát được | Bằng chứng cần xem xét trước tiên | Hướng chẩn đoán tiếp theo |
|---|---|---|
| Dung dịch hồi về nóng lên chậm | Xu hướng nhiệt độ cấp/hồi và thời gian từng giai đoạn | Phân biệt giữa năng suất gia nhiệt, thất thoát nhiệt và thời gian làm ấm mạch. |
| Lưu lượng dao động | Xu hướng hoạt động của bơm, van và đường hồi theo phân tuyến đã chọn | Điều tra gián đoạn cấp dung dịch và tình trạng hồi lưu khí/lỏng. |
| Bồn còn đọng chất lỏng | Mực chất lỏng, đường thoát và tình trạng hồi lưu | Kiểm tra xem chất lỏng tích tụ có làm giảm tác động phun rửa hay không. |
| Một nhánh vẫn còn bẩn | Phân tuyến và vị trí van theo bản vẽ hoàn công | Kiểm tra nhánh có được đưa vào chu trình hay không trước khi tăng thông số công thức của mạch chính. |
| Cặn bẩn còn lại phía sau vật cản | Kiểm tra bố trí và độ bao phủ của thiết bị phun | Xử lý bề mặt bị che khuất hoặc thiết lập tuyến vệ sinh riêng cho bề mặt đó. |
| Xu hướng liên quan đến nồng độ bị sai lệch | Danh tính hóa chất, hiệu chuẩn, nhiệt độ và lịch sử tái sử dụng | Phân biệt sai số đo, hiện tượng pha loãng và thay đổi tình trạng dung dịch. |
| Cặn khoáng tái xuất hiện | Chất lượng nước, loại cặn bẩn và chương trình hóa chất | Xem xét thành phần hóa học của cặn và biện pháp xử lý tương thích. |
| Kiểm tra vệ sinh tổng quát đạt nhưng kiểm tra dị nguyên không đạt | Phương pháp lấy mẫu và phân tích dành riêng cho mục tiêu kiểm tra | Điều tra cặn bẩn cần xử lý và các vị trí khó vệ sinh. |
| Tái nhiễm bẩn sau khi vệ sinh | Thao tác với bộ phận, lắp ráp lại và các hoạt động vệ sinh xung quanh | Bảo vệ các bề mặt tiếp xúc với thực phẩm đã vệ sinh trong suốt khoảng thời gian chờ phê duyệt lô sản phẩm. |
Trình tự này giúp tránh một sai lầm tốn kém: dùng quy trình hóa chất mạnh hơn để bù cho tuyến bị thiếu. Nếu dung dịch vệ sinh không đi vào nhánh đang đóng, tăng nhiệt độ vệ sinh của mạch chính cũng không tạo được sự tiếp xúc trong nhánh đó. Nếu chất lỏng đọng trong thiết bị, kéo dài thời gian có thể còn tốn thêm thời gian mà vấn đề phun vẫn chưa được giải quyết.
Ví dụ: một dây chuyền nước sốt dùng chung hoàn thành công thức thường lệ, nhưng cặn bẩn liên tục xuất hiện tại một đầu nối của máy chiết rót. Hồ sơ nhiệt độ đường hồi khớp với một mẻ chạy đạt yêu cầu. Tăng liều chất tẩy rửa sẽ làm thay đổi một điều kiện vốn đã có vẻ ổn định, còn vị trí xuất hiện cặn lặp lại cho thấy vấn đề nằm ở đầu nối. Việc điều tra sẽ xem xét tuyến van theo bản vẽ hoàn công, khớp nối đã lắp và quy trình riêng cho bộ phận đó. Nếu sản phẩm bị mắc kẹt, cần xử lý vấn đề về khả năng tiếp cận hoặc hình dạng thiết bị. Kết quả khác có thể hướng điều tra sang dung dịch vệ sinh hoặc thời gian tiếp xúc. Đội ngũ chất lượng giữ dây chuyền theo quy trình phê duyệt lô sản phẩm. Đội ngũ kỹ thuật xác định mối quan hệ giữa nguyên nhân và ảnh hưởng.
Sau khi khắc phục nguyên nhân, hãy ghi lại điều kiện đã thay đổi và lặp lại các bước kiểm tra hiệu lực phù hợp. Nếu không, ca làm tiếp theo sẽ nhận một công thức dài mà không có lời giải thích. Muốn vệ sinh đạt kết quả ổn định, cần kiểm soát nguyên nhân chứ không chỉ lặp lại trình tự của bộ điều khiển.
Hồ sơ vệ sinh có thể và không thể chứng minh điều gì
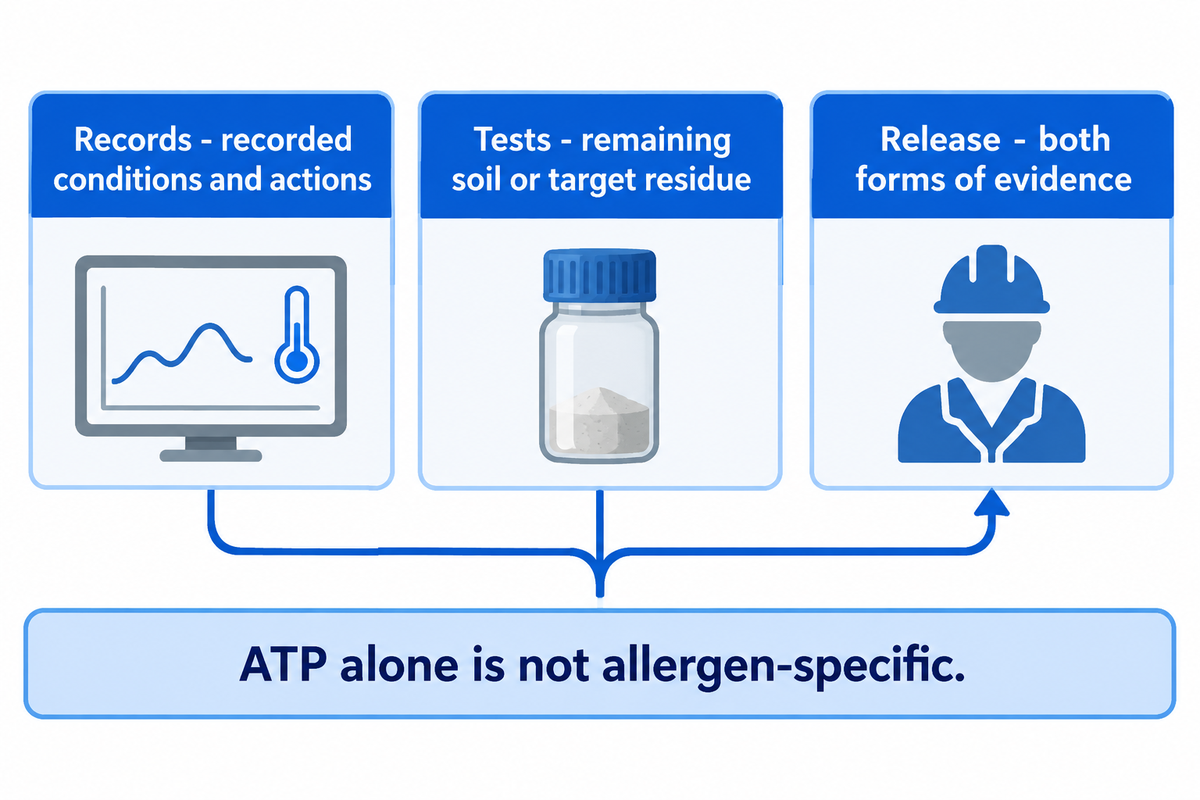
Hồ sơ vệ sinh cung cấp bằng chứng cho thấy quy trình đã được lập thành văn bản, ghi nhận và thực hiện, đồng thời các điều kiện và thao tác được ghi nhận phù hợp với yêu cầu dự kiến. Việc kiểm tra và các phép thử phân tích phù hợp đánh giá cặn bẩn hoặc chất tồn dư mục tiêu còn lại. Cần xem xét cả hai loại bằng chứng khi quyết định phê duyệt lô sản phẩm. Phương pháp phải phù hợp với sản phẩm, bề mặt và rủi ro đang được đánh giá. Một phép thử không thể trả lời mọi câu hỏi về vệ sinh.
Hãy gắn câu hỏi với kết quả tương ứng. Xu hướng nhiệt độ trả lời câu hỏi về quy trình. Kiểm tra bằng mắt đánh giá cặn bẩn ở vị trí có thể tiếp cận. Phép thử nhanh về vệ sinh cung cấp chỉ báo đã xác định. Phép thử dị nguyên trong một nền mẫu xác định nhằm đánh giá cặn bẩn mục tiêu. Ngoài ra còn có các mục đích và phương pháp lấy mẫu khác, đặc biệt là các phương pháp vi sinh.
“Người dùng cuối phải tự xác định tiêu chí nghiệm thu độ sạch của thiết bị.”
Ví dụ, thử nghiệm độ bao phủ bằng phun có thể cho thấy khu vực không được dung dịch vệ sinh bao phủ. Kết quả này đánh giá hiệu quả của hình dạng thiết bị. Phép thử cặn bẩn mục tiêu đặt ra câu hỏi liệu quy trình vệ sinh có loại bỏ được loại cặn cần xử lý hay không.
Hướng dẫn vệ sinh để kiểm soát dị nguyên trong hải sản của FDA, Phụ lục 10, khuyến cáo không dùng riêng que thử ATP để xác minh việc vệ sinh dị nguyên vì ATP không đặc hiệu với dị nguyên. Hướng dẫn đề cập đến một số phương pháp; dù các khuyến nghị không có tính bắt buộc, tài liệu nêu rõ điểm khác biệt giữa các phương pháp và đưa ra ví dụ về biện pháp kiểm soát. Những nội dung đó không thiết lập một công thức chung cho việc vệ sinh dị nguyên tại các cơ sở chế biến thực phẩm và đồ uống. Các cơ sở này phải điều chỉnh phương pháp cho phù hợp với cặn bẩn và thiết bị được áp dụng.
Quy trình vệ sinh hữu ích xác định tuyến và người chịu trách nhiệm. Hồ sơ mỗi mẻ liên kết kết quả với sản phẩm đã chế biến trước đó, phiên bản công thức, mạch, thiết bị đo, sai lệch và cách xử lý. Kế hoạch lấy mẫu đi kèm xác định loại cặn bẩn, vị trí và phương pháp liên quan. Nếu không xác định vị trí cụ thể, có thể không diễn giải được kết quả vệ sinh; xu hướng không gắn với mạch có thể thuộc về nhầm tuyến vệ sinh.
Trong kỹ thuật, thẩm định vệ sinh nghĩa là chứng minh phương pháp đã xác định có hiệu quả với ứng dụng cụ thể. Việc xác minh định kỳ kiểm tra quá trình thực hiện và kết quả có được duy trì hay không. Các nghĩa vụ pháp lý cần được đánh giá phạm vi riêng: 21 CFR 117.160(c) loại trừ biện pháp kiểm soát dị nguyên thực phẩm và vệ sinh khỏi yêu cầu thẩm định của mục đó. Sự phân biệt pháp lý hẹp này không loại bỏ nhu cầu thực tế về vệ sinh hiệu quả và các bước kiểm tra phù hợp.
Một số thay đổi, chẳng hạn như chuyển sang sản phẩm giàu protein khác, kéo dài chiến dịch sản xuất, thay đổi phớt hoặc nhánh ống, hay dùng hóa chất mới, có thể đòi hỏi đánh giá lại phương pháp và do đó ảnh hưởng đến quy trình vệ sinh đã được phê duyệt. Đội ngũ chất lượng và kỹ thuật của nhà máy nên đánh giá các thay đổi trước khi tiếp tục dựa vào hồ sơ vệ sinh cũ.
Khi mua sắm, hãy yêu cầu hồ sơ liên kết các biện pháp điều khiển được chào với ứng dụng thực tế đã lắp đặt: mạch có thể nhận diện, xu hướng hữu ích và kết quả thử nghiệm đã thống nhất. Chứng chỉ cho một bộ phận trả lời câu hỏi khác với việc nhà máy nghiệm thu quy trình vệ sinh. Hãy đảm bảo phạm vi dự án không khiến bên nào kỳ vọng chứng chỉ có thể thay thế bằng chứng chạy thử.
So sánh chi phí cho mỗi chu trình vệ sinh được nghiệm thu
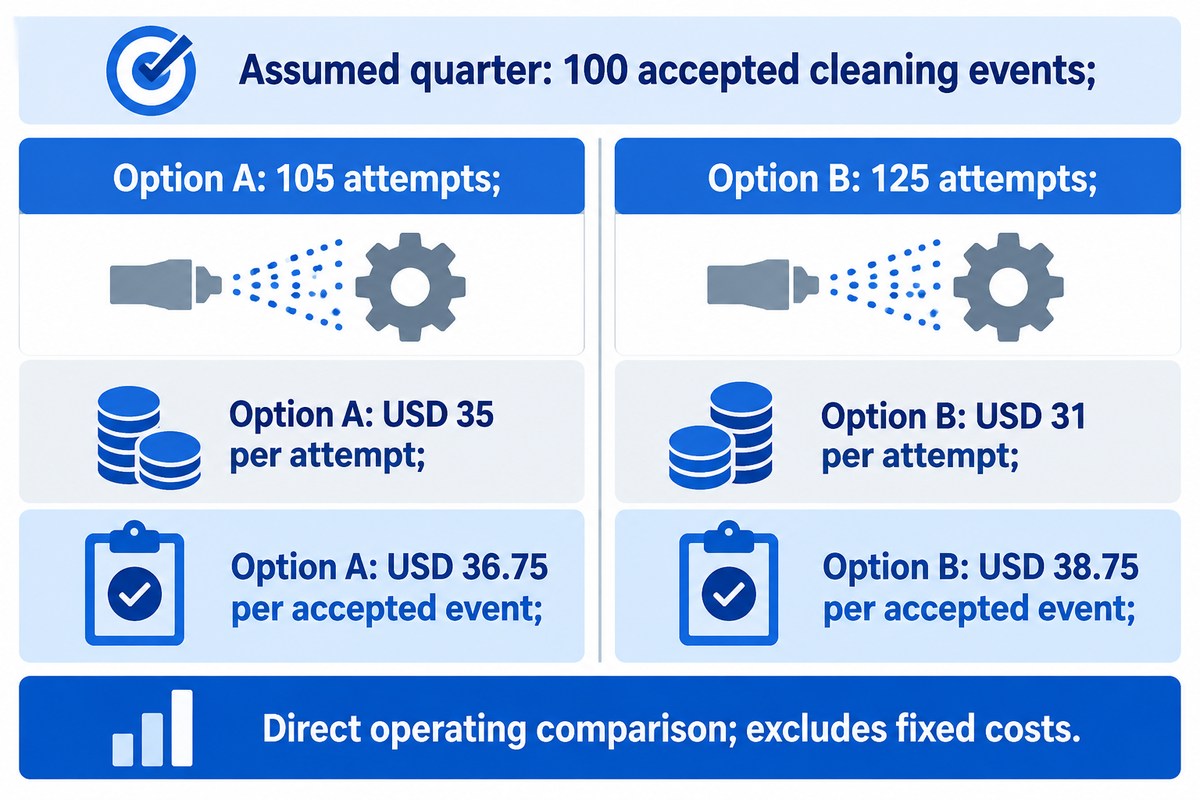
So sánh hoạt động CIP theo chi phí cho mỗi lần vệ sinh được nghiệm thu, bao gồm cả các lần thực hiện lại. Dùng cùng chu kỳ vận hành sản xuất, khoảng thời gian và đơn vị tiền tệ cho từng phương án. Tính nước, hóa chất, nhiệt, nhân công và chất thải. Oklahoma State University xác định năng lượng, nước và hóa chất vệ sinh là các khoản chi phí CIP; ví dụ dưới đây bổ sung các giả định vận hành riêng của nhà máy. Chỉ tính phần đóng góp sản xuất bị mất cho thời gian vệ sinh thực sự chiếm dụng khoảng thời gian sản xuất bị giới hạn mà trong đó sản phẩm có thể bán được.
Mẫu số tạo nên khác biệt. Một lần vệ sinh phải thực hiện lại đã tiêu tốn nguồn lực mà vẫn chưa cho phép dây chuyền hoạt động trở lại. Chia chi phí cho số chu trình đã lập trình có thể khiến công thức ngắn được đánh giá cao dù dẫn đến tỷ lệ làm lại cao. Vì vậy, cả bộ phận sản xuất và tài chính đều cần biết số lần thực hiện cũng như số lần được nghiệm thu trong cùng một khoảng thời gian.
Ví dụ: các dữ liệu đầu vào giả định cho cùng một quý và 100 lần vệ sinh được nghiệm thu. Phương án A cần 105 lần thực hiện; Phương án B cần 125 lần. Chi phí trực tiếp gồm nước, hóa chất, nhiệt, nhân công và chất thải. Giá mua, bảo trì và chi phí cố định không nằm trong phần so sánh vận hành này.
| Dữ liệu đầu vào giả định hoặc kết quả tính toán | Phương án A | Phương án B |
|---|---|---|
| Số lần được nghiệm thu trong quý | 100 lần | 100 lần |
| Tổng số lần thực hiện | 105 lần | 125 lần |
| Số lần thực hiện lại | 5 lần | 25 lần |
| Chi phí vận hành trực tiếp cho mỗi lần thực hiện | USD 35 | USD 31 |
| Tổng chi phí vận hành trực tiếp | USD 3.675 | USD 3.875 |
| Thời gian chiếm dụng cho mỗi lần thực hiện | 75 phút | 65 phút |
| Tổng thời gian vệ sinh chiếm dụng | 131.25 giờ | 135.42 giờ |
| Chi phí trực tiếp cho mỗi lần được nghiệm thu | USD 36,75 | USD 38,75 |
| Mức đóng góp bị mất có điều kiện | USD 80/h | USD 80/h |
| Chi phí vận hành cộng phần đóng góp bị mất có điều kiện | USD 14.175,00 | USD 14.708,33 |
| Tổng chi phí có điều kiện cho mỗi lần được nghiệm thu | USD 141,75 | USD 147,08 |
Chi phí trực tiếp cho mỗi lần được nghiệm thu bằng tổng chi phí của các lần thực hiện chia cho số lần được nghiệm thu. Với A: 105 × USD 35 ÷ 100 = USD 36.75. Với B: 125 × USD 31 ÷ 100 = USD 38.75. Mức giá thấp hơn cho mỗi lần thực hiện mất đi lợi thế vì cần thực hiện nhiều lần hơn.
Đối với cột phần đóng góp, giả định rằng mỗi giờ vệ sinh chiếm dụng đều làm gián đoạn sản xuất trên dây chuyền giới hạn năng suất, có nhu cầu khách hàng đang chờ và không bị trùng lịch. Với mức đóng góp USD 80/h sau khi trừ chi phí sản xuất biến đổi tránh được, phép tính của A là [USD 3.675 + (105 × 75 ÷ 60 × USD 80)] ÷ 100 = USD 141.75. Với B, kết quả là USD 147,08 khi dùng 135,4167 h chưa làm tròn. Mức này là phần đóng góp, không phải doanh thu bán hàng.
Nếu vệ sinh diễn ra trong khoảng thời gian vốn không hoạt động, hãy tính phần đóng góp bị mất cho những giờ đó bằng 0. Nếu chỉ một phần thời gian vệ sinh làm chậm sản xuất, chỉ tính khoảng thời gian có thể tránh bị mất đó. Vì vậy, thay đổi lịch trình có thể ảnh hưởng đến kết quả tài chính mà không làm thay đổi lượng nước và/hoặc hóa chất sử dụng. Đó là lý do quản lý nhà máy và đội ngũ tài chính nên thống nhất xác định điểm nghẽn trước khi đưa ra tuyên bố về thời gian hoàn vốn.
Theo các giả định đã nêu, trước khi tính phần đóng góp bị mất, Phương án A tốn USD 36,75 cho mỗi lần được nghiệm thu, so với USD 38,75 của Phương án B. Khi tính cả khoảng thời gian sản xuất bị giới hạn hoàn toàn, chi phí lần lượt là USD 141,75 và USD 147.08. Trước khi so sánh hiệu quả đầu tư của dự án, hãy thay dữ liệu ví dụ bằng sổ theo dõi các lần được nghiệm thu của một nhà máy.
Tích hợp và giới hạn hệ thống phụ trợ trước khi chạy thử
Lắp đặt hệ thống CIP đòi hỏi năng lực cấp, gia nhiệt, hồi lưu và xử lý thải phù hợp với lịch vệ sinh. Hệ thống phụ trợ dùng chung có thể hạn chế việc vận hành đồng thời các mạch, dù mỗi mạch hoạt động riêng lẻ vẫn đạt yêu cầu. Khi chạy thử, cần liên kết tuyến đã lắp đặt với yêu cầu vệ sinh đã thống nhất, đồng thời xác định rõ bằng chứng bàn giao của nhà cung cấp và trách nhiệm nghiệm thu của bộ phận chất lượng nhà máy.
Công nghệ CIP hữu ích khi các chức năng điều khiển và đo lường phù hợp với yêu cầu vận hành của hệ thống đã lắp đặt. Hệ thống CIP được sử dụng trong nhiều cách bố trí quy trình khác nhau, vì vậy hãy so sánh chức năng vệ sinh và các điểm kết nối của từng hệ thống, thay vì chỉ dựa vào tên công nghệ.
Hãy tính nhu cầu đồng thời chứ không chỉ đếm số bồn trên cụm CIP. Bơm phải có khả năng cấp dung dịch qua tổn thất áp suất của tuyến đã lắp đặt. Thiết bị phun phải nhận được các điều kiện quy định. Hệ thống hồi lưu phải loại bỏ được chất lỏng. Hệ thống gia nhiệt và cấp nước sạch có thể còn phục vụ các thiết bị khác. Việc xử lý nước thải có thể tạo thêm một giới hạn tại điểm xả.
Bài thảo luận về tích hợp quy trình của Food Engineering liên kết quyết định về CIP với quy trình sản xuất và giới hạn của hệ thống phụ trợ. Coi cụm thiết bị là một hạng mục mua sắm độc lập có thể khiến những câu hỏi này bị trì hoãn đến khi lắp đặt, lúc đó việc thay đổi tuyến ống hoặc năng suất gia nhiệt sẽ gây gián đoạn lớn hơn.
| Giới hạn dùng chung | Ảnh hưởng đến khoảng thời gian vệ sinh | Bằng chứng chạy thử |
|---|---|---|
| Bơm cấp và tổn thất đường ống | Lưu lượng cấp cần thiết có thể giảm khi kết nối tuyến đã lắp đặt. | Lưu lượng và áp suất phù hợp trong điều kiện vận hành thực tế. |
| Nhu cầu phun rửa trong bồn | Độ bao phủ thay đổi khi điều kiện vận hành vượt ra ngoài phạm vi yêu cầu của thiết bị. | Yêu cầu của thiết bị phun và kiểm tra độ bao phủ. |
| Thoát chất lỏng hồi lưu và khả năng thoát nước | Chất lỏng tích tụ có thể làm giảm hiệu quả vệ sinh và trì hoãn chuyển giai đoạn. | Tình trạng hồi lưu và mực chất lỏng trong thiết bị suốt chu trình. |
| Khả năng cấp nhiệt hoặc hơi nước | Quá trình làm ấm có thể làm chậm thời gian tiếp xúc hiệu quả. | Xu hướng nhiệt độ cấp/hồi khi có nhu cầu đồng thời. |
| Khả năng cấp nước sạch | Các hoạt động tráng rửa đồng thời có thể cạnh tranh nguồn cấp với những thiết bị tiêu thụ khác. | Nhu cầu đo được trong lịch vận hành dự kiến. |
| Nước thải và tuyến xả | Các hạn chế về xả thải có thể kéo dài thời gian chuyển đổi sản phẩm. | Điều kiện và năng lực xả thải đã thống nhất. |
| Vệ sinh các bộ phận riêng biệt | Sản xuất phải chờ đến khi hoàn thành tuyến vệ sinh cuối cùng được yêu cầu. | Thời gian xử lý và trình tự lắp ráp lại các bộ phận. |
| Lấy mẫu và phê duyệt lô sản phẩm | Dù đã vệ sinh xong, thiết bị vẫn có thể chờ quyết định xử lý. | Phương pháp, trách nhiệm và thời điểm phê duyệt lô sản phẩm đã được phân công. |
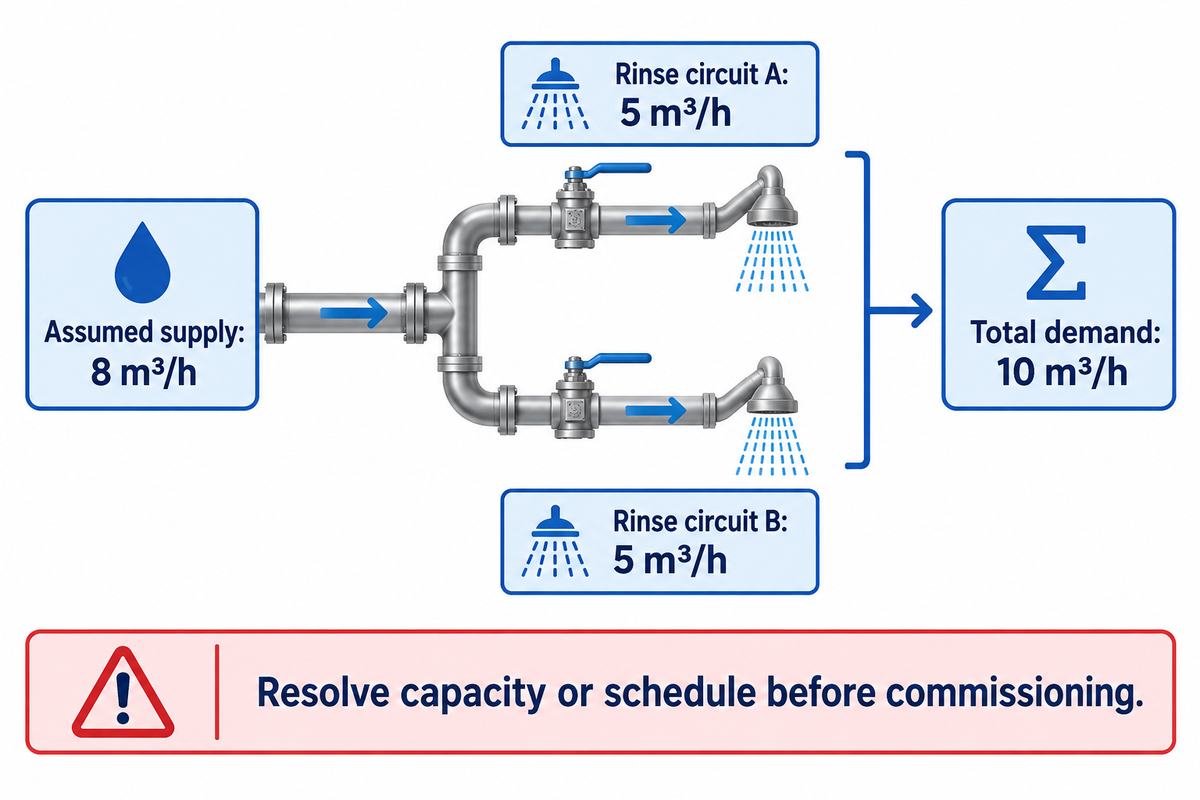
Ví dụ: giả sử nguồn cấp nước dùng chung có thể cung cấp 8 m³/h trong khi vệ sinh. Hai mạch tráng rửa cần mỗi mạch 5 m³/h cùng lúc. Tổng nhu cầu là 10 m³/h, vượt quá khả năng cấp. Màn hình điều khiển lớn hơn hoặc bồn thu hồi bổ sung sẽ không giải quyết được nhu cầu này. Cần thay đổi lịch dự án, nguồn cấp hoặc áp dụng phương án khác đã được chứng minh. Trước khi cam kết có thể vận hành cả hai mạch trong cùng khoảng thời gian vệ sinh, cần kiểm tra nhu cầu thực tế để đảm bảo có thể đáp ứng đồng thời.
Hồ sơ bàn giao cần bao gồm bản vẽ đường ống hoàn công, các tuyến và thông tin nhận diện thiết bị đo; quyền truy cập và điều khiển công thức; hoạt động của hệ thống cảnh báo; điều kiện thử nghiệm đã thống nhất; điểm đến của đường thoát nước; bộ điều khiển thiết bị và phần trình diễn của nhà cung cấp. Đội ngũ chất lượng của nhà máy chịu trách nhiệm phê duyệt lô sản phẩm để đưa vào sản xuất. 3-A Accepted Practice 605-05 là tài liệu tham khảo về lắp đặt và CIP cần trao đổi khi phù hợp, chứ không thay thế phạm vi dự án đã thống nhất.
Thông tin về thiết bị chế biến thực phẩm và năng lực dự án của SHENGTU mô tả các cơ sở sản xuất thuộc sở hữu công ty cùng một số nhà máy đối tác được chọn để chế tạo máy chuyên dụng hoặc máy bổ trợ. Hãy chỉ định nhà cung cấp chịu trách nhiệm cho từng điểm kết nối vệ sinh trong bản mô tả dự án. Chứng chỉ và tài liệu thử nghiệm phải áp dụng đúng mẫu máy, cấu hình và thị trường đích.
Nguồn cấp nước dùng chung 8 m³/h không thể đồng thời đáp ứng hai yêu cầu tráng rửa giả định, mỗi yêu cầu 5 m³/h. Hãy giải quyết khoảng chênh lệch về lịch trình hoặc năng lực cấp trước khi chốt cam kết chạy thử. Cần kiểm tra nhu cầu tương tự đối với gia nhiệt, thoát chất lỏng hồi lưu và xả thải, vì phần năng lực dự phòng của một hệ thống phụ trợ không làm tăng năng lực của hệ thống khác.
Điểm chính
Hãy xác định phạm vi vệ sinh, lưu lượng cấp đã đo và tiêu chí phê duyệt lô sản phẩm trước khi so sánh tốc độ chu trình. Đề xuất CIP hữu ích sẽ liên kết cả ba yếu tố với dây chuyền sản xuất đã lắp đặt.
Câu hỏi thường gặp
CIP là viết tắt của cụm từ nào?
CIP là viết tắt của “clean-in-place” (vệ sinh tại chỗ).
Thuật ngữ này mô tả việc vệ sinh một tuyến thiết bị đã xác định mà không cần tháo rời tuyến đó theo quy trình thường lệ. Bơm tuần hoàn các dung dịch vệ sinh đã chọn hoặc thiết bị phun đưa dung dịch lên các bề mặt. Yêu cầu vận hành đầy đủ bao gồm thiết bị, các đầu nối cấp và hồi lưu cùng mọi vị trí van cần thiết để vệ sinh. Các bộ phận riêng lẻ hoặc bề mặt bên ngoài vẫn có thể cần phương pháp vệ sinh riêng.
Quy trình CIP gồm 3 bước là gì?
Quy trình CIP gồm 3 bước thường chia thành tráng rửa, rửa vệ sinh và tráng rửa cuối.
Quy ước đếm bước khác nhau giữa các nhà cung cấp, vì vậy hãy so sánh chức năng thực tế của từng giai đoạn. Thu hồi sản phẩm, xử lý bằng axit hoặc khử trùng có thể là các giai đoạn riêng trong quy trình khác. Nhãn “3 bước” không xác định thông số hóa chất hay tiêu chí nghiệm thu. Trình tự các giai đoạn vệ sinh phù hợp phụ thuộc vào cặn bẩn, thiết kế thiết bị, hướng dẫn sử dụng hóa chất và kết quả cần đạt cho mẻ sản xuất tiếp theo.
Một chu trình CIP mất bao lâu?
Thời gian chu trình CIP là tổng thời gian nạp, gia nhiệt, vệ sinh hiệu quả, tráng rửa, xả và các giai đoạn xử lý bắt buộc.
Hãy dùng công thức đã phê duyệt và xu hướng đo được của mạch để xác định thời lượng cho từng dây chuyền cụ thể. Bộ hẹn giờ ở bồn cấp có thể tính cả thời gian trước khi thiết bị ở xa đạt điều kiện yêu cầu. Vệ sinh riêng các bộ phận và kiểm tra phê duyệt lô sản phẩm có thể kéo dài toàn bộ thời gian chuyển đổi ngay cả khi việc tuần hoàn đã kết thúc. Hãy so sánh thời gian chuyển đổi sản phẩm đã nghiệm thu cùng với thời lượng chu trình danh định của bộ điều khiển.
Cụm CIP là gì?
Cụm CIP là tổ hợp thiết bị được lắp ráp sẵn để xử lý và điều khiển dung dịch vệ sinh.
Cụm CIP kết hợp thiết bị xử lý dung dịch vệ sinh và hệ thống điều khiển. Yêu cầu vận hành đầy đủ còn bao gồm thiết bị chế biến được kết nối, đường ống và tuyến hồi lưu đã lắp đặt.
CIP sử dụng hóa chất nào?
CIP sử dụng chất vệ sinh được chọn phù hợp với loại cặn bẩn và tương thích với thiết bị, thường thuộc nhóm chất tẩy rửa kiềm hoặc axit.
Chất vệ sinh hóa học có tính kiềm có thể xử lý cặn hữu cơ, trong khi chương trình axit có thể xử lý cặn khoáng. Chất khử trùng thực hiện một công việc khác sau khi cặn bẩn đã được loại bỏ phù hợp. Vật liệu tiếp xúc với sản phẩm, phớt, chất lượng nước và sản phẩm tiếp theo đều ảnh hưởng đến chương trình hóa chất. Hãy tuân thủ nhãn và hướng dẫn sử dụng của sản phẩm đã chọn; hóa chất đậm đặc hơn không phải là giải pháp chung cho lưu lượng không đủ, độ bao phủ phun kém hoặc cặn bị mắc kẹt. Chương trình hóa chất cũng cần kiểm soát việc bảo quản, định lượng và tách biệt các giai đoạn không tương thích. Trước khi tái sử dụng, cần xác định mục đích sử dụng của dung dịch thu hồi và kiểm tra tình trạng phù hợp. Khi sản phẩm thay đổi, cần đánh giá lại chương trình hóa chất hiện có theo loại cặn mới và yêu cầu đối với sản phẩm tiếp theo. Khi thao tác hoặc thay đổi hóa chất, hãy tuân thủ quy trình đã thiết lập tại cơ sở thay vì sao chép nồng độ từ ví dụ chu trình không liên quan.
Chuyển yêu cầu vệ sinh thành phạm vi dự án cụ thể
Hãy chuẩn bị thông tin về nhóm sản phẩm, bản vẽ mạch, yêu cầu vệ sinh riêng cho từng bộ phận và khoảng thời gian vệ sinh để trao đổi về thiết bị. SHENGTU có thể dựa trên thông tin đó để thảo luận về việc tích hợp vệ sinh và CIP với dây chuyền chế biến của Quý khách.
Tài liệu này trình bày các nguyên tắc vệ sinh trong chế biến thực phẩm và trích dẫn nguồn từ trường đại học, nghiên cứu gốc cùng các tài liệu kỹ thuật khác. Các ví dụ minh họa có tính toán sử dụng những giả định đã nêu. Các quy trình được xác định tại cơ sở chi phối các giá trị vận hành. Việc phê duyệt lô sản phẩm để đưa vào sản xuất dựa trên tiêu chí nghiệm thu đã thống nhất.
Tài liệu tham khảo và nguồn
- CIP là gì? Oklahoma State University, Timothy J. Bowser, FAPC-251, 2023.
- Các yếu tố cơ bản trong vệ sinh và khử trùng thiết bị khi chế biến và xử lý thực phẩm University of Florida Institute of Food and Agricultural Sciences, Ronald H. Schmidt.
- Hiểu biết cơ bản và chiến lược tối ưu hóa vệ sinh tại chỗ Mengyuan Fan, Ohio State University, 2018; tóm tắt nghiên cứu gốc.
- Tối ưu hóa hệ thống CIP trong nhà máy bia, Phần 2 Food Engineering, Andrew Klosinski, 2025.
- 29 CFR 1910.147: Kiểm soát năng lượng nguy hiểm Occupational Safety and Health Administration.
- Phụ lục 10: Vệ sinh và khử trùng để kiểm soát dị nguyên U.S. Food and Drug Administration, 2019, A10-1–4.
- 21 CFR 117.160: Thẩm định Electronic Code of Federal Regulations, U.S. Food and Drug Administration.
- Tích hợp CIP vào quy trình của Quý khách Food Engineering, Wayne Labs, 2023.
- 3-A Accepted Practice 605-05 3-A Sanitary Standards, mục danh mục công khai về lắp đặt và CIP.