
Póngase en contacto con Shengtu Bufan Company

Actualizado en agosto de 2026
Un pasteurizador de placas hace pasar un líquido bombeable por canales separados de un intercambiador de calor de placas. La regeneración, el calentamiento final, la retención validada, la desviación del flujo y el enfriamiento forman un proceso continuo. Aunque es un componente central, el paquete de placas no constituye todo el sistema de seguridad. Antes de que el producto avance, deben concordar su condición, el flujo, el tiempo de retención, las relaciones de presión, la integridad del equipo, la posición de las válvulas y los registros.
Esta guía explica la lógica de operación para responsables de planta, equipos de producción, aseguramiento de calidad, mantenimiento e ingeniería de proyectos. No establece parámetros universales. La leche, el jugo y otros alimentos líquidos presentan distintos peligros, comportamientos físicos, requisitos de la autoridad de proceso y normas de mercado. Si ya está definiendo la capacidad, los servicios auxiliares o la configuración del equipo, visite la página de SHENGTU para configurar un pasteurizador de placas según su producto y los servicios auxiliares disponibles. Este artículo se centra en la operación y la evidencia que la respalda.
La regla de operación en una frase
No pregunte solo: «¿El producto alcanzó la temperatura?». Pregunte si el producto correcto pasó al flujo validado por la trayectoria de retención verificada, si se mantuvieron las condiciones requeridas de presión y desviación, y si los registros demuestran qué ocurrió con cada lote afectado.
Qué controla un pasteurizador de placas además del calor
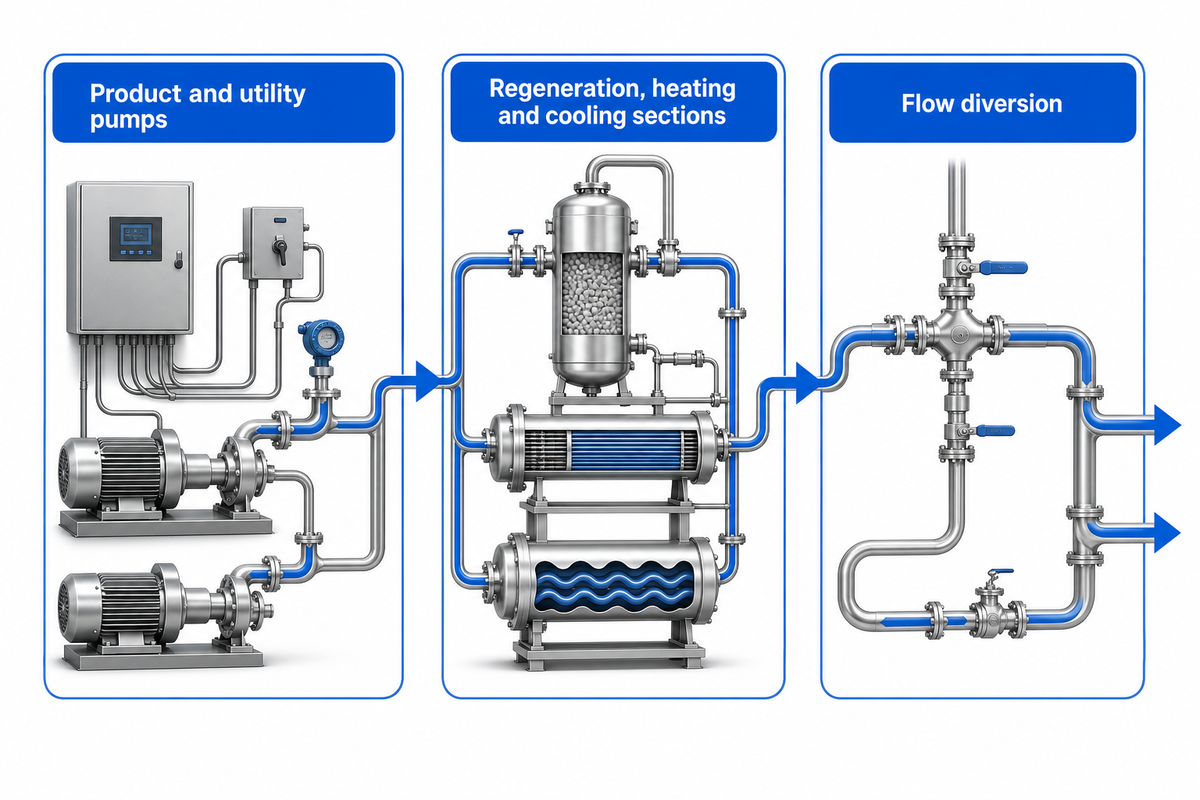
Un sistema de pasteurización por placas suele combinar varias funciones. El producto entrante se bombea al intercambiador de calor de placas. En la sección de regeneración, el producto caliente saliente transfiere calor al producto frío entrante a través de placas de acero inoxidable, mientras los canales separados mantienen apartadas ambas corrientes. Después, el calentamiento externo eleva el producto hasta las condiciones validadas. A continuación, el producto pasa por una trayectoria de retención, llega al punto de decisión entre flujo directo y desviado, cede calor durante la regeneración y se enfría antes de la siguiente etapa protegida.
La regeneración puede reducir la carga externa de calentamiento y enfriamiento, pero no se debe suponer un porcentaje fijo de ahorro de energía. La recuperación real depende de las temperaturas, los flujos, la disposición de las placas, las incrustaciones, los servicios auxiliares y el diseño del proceso. La pregunta operativa útil es si la recuperación se mantiene constante bajo condiciones comparables, no si la placa de identificación muestra un porcentaje llamativo.
Varios componentes hacen que el intercambiador de calor de placas funcione como pasteurizador:
- Las bombas de producto y de servicios auxiliares establecen el flujo previsto por la trayectoria correcta.
- Las secciones de regeneración, calentamiento y enfriamiento gestionan el intercambio de calor y mantienen separadas las corrientes.
- Una trayectoria de retención verificada permite cumplir el tiempo de residencia requerido con el flujo controlado.
- Los instrumentos de temperatura, flujo y presión proporcionan las mediciones que utiliza el programa de control y verificación.
- La desviación del flujo impide que el producto avance cuando no se cumplen las condiciones aprobadas.
- Los registradores, las alarmas y los registros de lotes documentan el recorrido del producto para decidir su liberación o disposición.
Por eso, cambiar un solo elemento puede afectar varios más. Aumentar el flujo puede modificar el tiempo de retención y la caída de presión. Una viscosidad o un contenido de sólidos distintos pueden alterar el comportamiento hidráulico y la transferencia de calor. Una reparación de válvula puede afectar la alineación de la línea y la verificación de los interbloqueos. Las placas recién limpiadas pueden establecer una línea base distinta de la de una unidad que está por terminar su ciclo de producción.
Siga el producto y la evidencia a lo largo de un ciclo
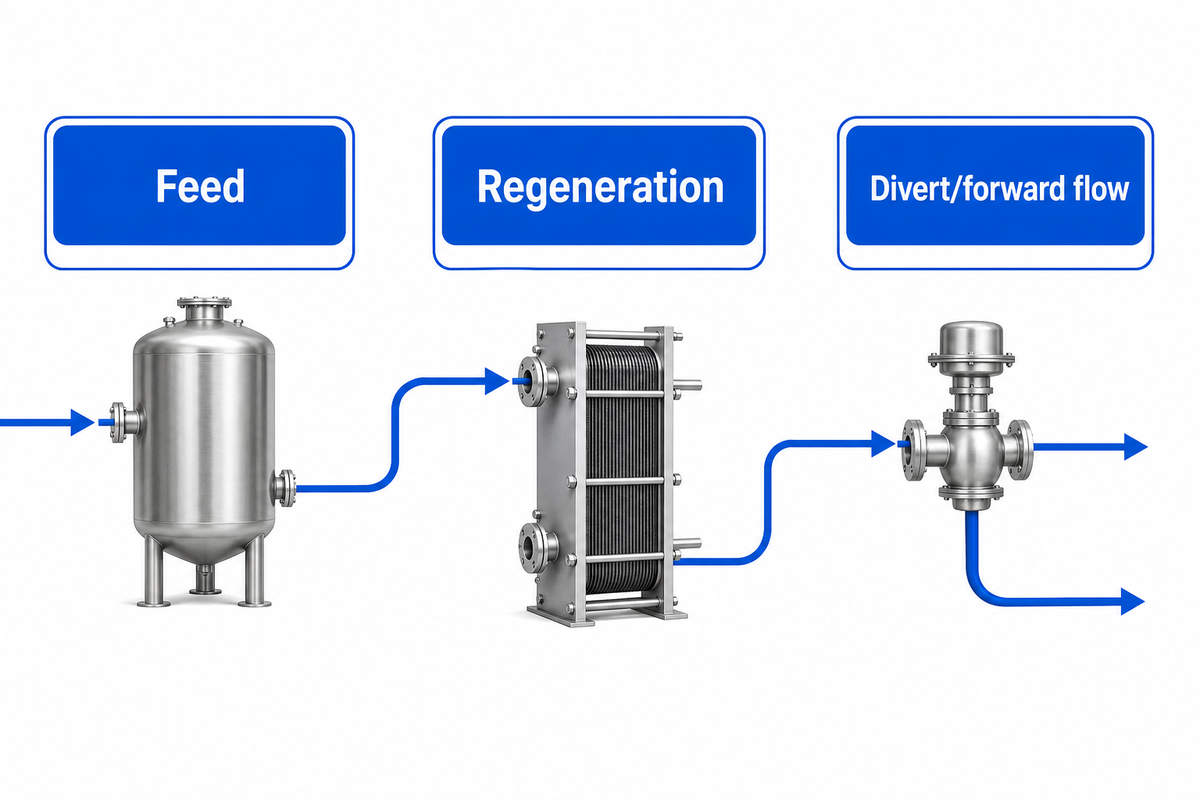
Siga tanto el líquido como la evidencia que lo respalda para entender cómo funciona un pasteurizador de placas.
| Etapa | Qué sucede | Qué debe saber el equipo |
|---|---|---|
| Alimentación | El producto aprobado entra por el circuito correcto. | Identidad, lote, condición física, despeje de línea y estado de la etapa anterior. |
| Regeneración | El producto caliente saliente precalienta el producto frío entrante a través de canales separados de las placas. | Trayectoria del flujo, relación de presión, integridad y temperaturas de recuperación previstas. |
| Calentamiento final | Un circuito de servicios auxiliares aporta el calor restante. | Punto de medición validado, estado del sensor y respuesta del control. |
| Retención | El producto permanece en la trayectoria verificada durante el tiempo de residencia requerido. | Límite de flujo, configuración de la trayectoria de retención y factores que podrían acortar el tiempo de residencia. |
| Desviación/flujo directo | El sistema dirige el producto según la condición aprobada que se está monitoreando. | Estado de las válvulas, estado de los interbloqueos, hora de la alarma y delimitación del producto afectado. |
| Recuperación y enfriamiento | El producto que avanza cede calor y alcanza el objetivo de la etapa posterior. | Trayectoria protegida de la etapa posterior, desempeño del enfriamiento y registros de toda la transición. |
La guía oficial de la Canadian Food Inspection Agency para la pasteurización HTST de productos lácteos trata el esquema de flujo, las conexiones cruzadas, las relaciones entre tiempo, temperatura y presión, la lógica de desviación, las pruebas del equipo y los registros como aspectos relacionados que deben revisarse.[1] Esto no significa que los requisitos canadienses sean universales. Sí muestra por qué una revisión del proceso que empieza y termina con un solo registro de temperatura es incompleta.
Cadena de evidencia operativa
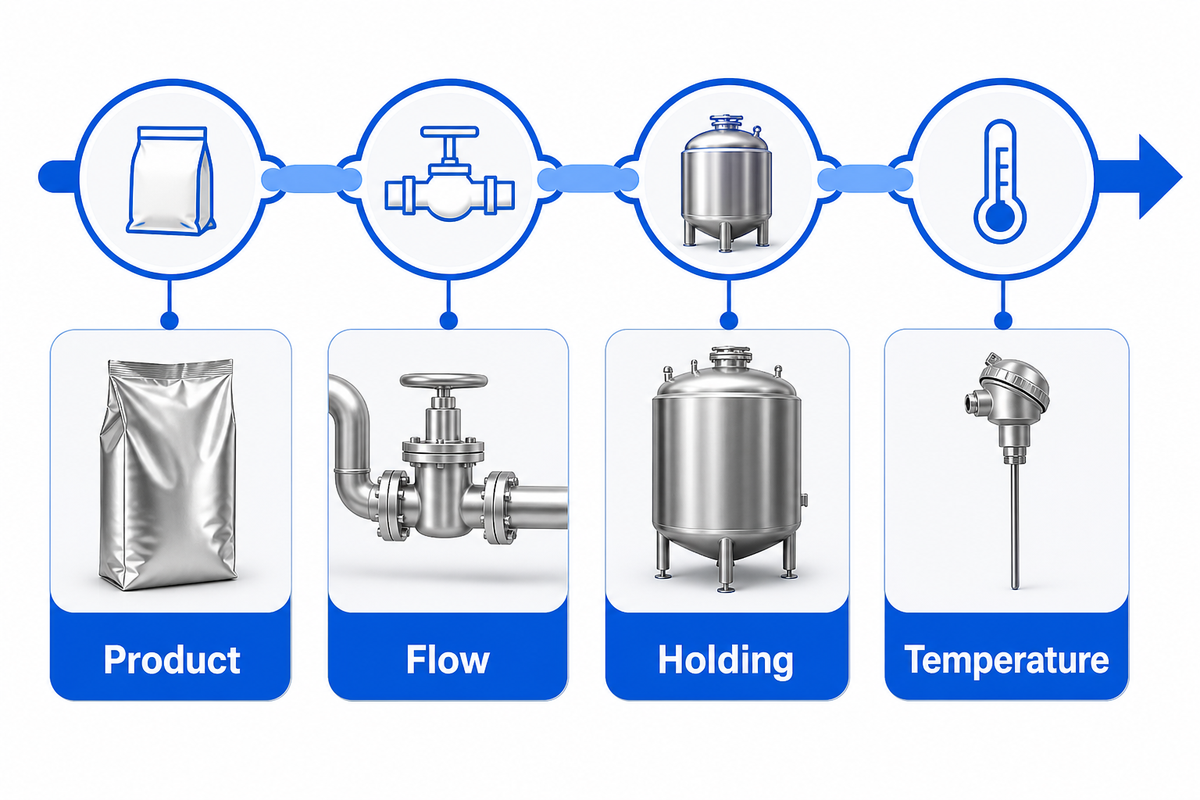
Use esta hoja de trabajo como apoyo para planificar la puesta en marcha, la verificación diaria y la revisión de desviaciones. No sustituye un plan validado de inocuidad alimentaria, una autoridad de proceso ni al organismo regulador correspondiente.
| Categoría de evidencia | Pregunta que debe resolverse | Ejemplo de evidencia | Responsable principal |
|---|---|---|---|
| Producto | ¿Es este el producto aprobado en la condición aprobada? | Lote, receta, temperatura de alimentación, estado de cribado/filtración y revisión física. | Producción + control de calidad |
| Flujo | ¿Se respetó el flujo máximo validado? | Registro de flujo, estado de la bomba, verificación de tiempos o evidencia aprobada del control de flujo. | Operador + ingeniería |
| Retención | ¿Estuvo disponible la trayectoria de retención verificada y se mantuvo sin cambios? | Configuración del tubo de retención, estado de sellos/conexiones y referencia de la prueba de puesta en marcha. | Ingeniería + mantenimiento |
| Temperatura | ¿Se mantuvo dentro de los límites la medición reglamentaria/validada? | Tendencia del registrador, verificación del termómetro indicador y estado de calibración/verificación. | Operador + control de calidad |
| Presión e integridad | ¿Se protegieron las corrientes separadas según lo requerido? | Tendencia diferencial, estado de válvulas/bombas, prueba de integridad de las placas y registro de mantenimiento. | Mantenimiento + control de calidad |
| Desviación | ¿El sistema desvió el flujo cada vez que no se cumplieron las condiciones para avanzar? | Posición de la válvula, prueba de activación/desactivación, estado de los interbloqueos y registro de alarmas. | Operador + controles |
| Servicios auxiliares | ¿Se mantuvieron estables los servicios auxiliares de calentamiento, enfriamiento y control durante el ciclo? | Tendencias de suministro y retorno, estado de presión o flujo, alarmas de servicios auxiliares y registro de interrupciones. | Ingeniería + operador |
| Estado de verificación | ¿Están vigentes las verificaciones requeridas de instrumentos, válvulas e interbloqueos? | Estado de calibración, registros de pruebas programadas, revisión de elementos vencidos y excepciones aprobadas. | Control de calidad + mantenimiento |
| Disposición | ¿Puede el área de control de calidad identificar y decidir el estado de todo el producto afectado? | Intervalo de tiempo, límite del lote, aislamiento, investigación, acción correctiva y decisión de liberar, reprocesar o desechar. | Control de calidad |
La redundancia incorporada al diseño hace útil esta cadena. La evidencia del flujo respalda la conclusión sobre el tiempo de retención. Los registros de presión e integridad respaldan la protección de la trayectoria del producto, mientras que los registros de desviación delimitan el producto afectado. La falta de un eslabón no significa automáticamente que el producto sea inseguro, pero puede dejar al equipo sin evidencia suficiente para liberarlo de manera rutinaria.
Las incrustaciones no se anuncian con un solo valor
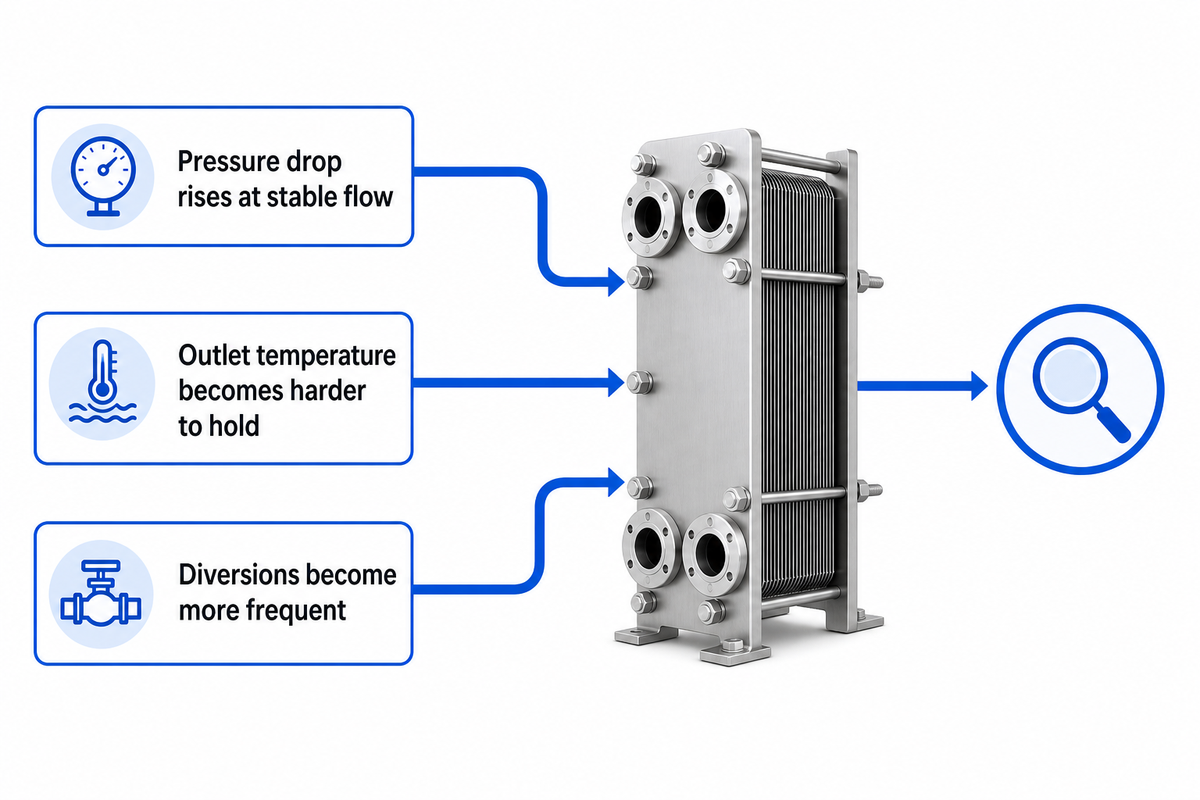
La suciedad y los residuos de los alimentos se forman según la composición del producto, la temperatura de la superficie, el tiempo de residencia, las condiciones de flujo y la geometría del equipo. Las incrustaciones en productos lácteos pueden incluir depósitos de proteínas y minerales; los residuos de jugo pueden deberse a distintas combinaciones de pulpa, pectina, azúcares, minerales e historial térmico. Las tendencias observadas con un producto pueden no repetirse con otra receta.
Una revisión con arbitraje científico sobre la medición de incrustaciones en el procesamiento térmico de productos lácteos describe dos efectos útiles: los depósitos añaden resistencia a la transferencia de calor y el estrechamiento de los canales de flujo puede aumentar la caída de presión.[2] Estos efectos aportan señales, no un diagnóstico. Un aumento de la presión diferencial también puede deberse a un cambio de flujo, una restricción en una válvula, un problema de instrumentos o un cambio de producto. La inestabilidad de la temperatura puede deberse a los servicios auxiliares, al ajuste del control, a la respuesta del sensor o al comportamiento de la bomba.
Por lo tanto, compare varias señales bajo condiciones similares de producto, flujo y servicios auxiliares. Establezca una línea base del sistema limpio después de una limpieza verificada y del mantenimiento. Luego, registre las tendencias durante el ciclo en vez de esperar a que se active una alarma.
| Tendencia observada | Posibles factores contribuyentes | Verificaciones para corroborar | Responsable de la decisión |
|---|---|---|---|
| Aumenta la caída de presión con flujo estable | Acumulación de depósitos, restricción de canales, posición de válvulas y cambio en la viscosidad del producto. | Confirme el flujo y el estado de los instrumentos; compare el producto y la receta; revise las presiones por sección, si están disponibles. | Operador + mantenimiento |
| Cuesta más mantener la temperatura de salida | Menor transferencia de calor, variación de los servicios auxiliares, problema del sensor o del control y cambio en las condiciones de alimentación. | Suministro/retorno de servicios auxiliares, temperatura de alimentación, salida de la válvula, comparación de sensores y temperaturas de recuperación. | Ingeniería + operador |
| Se desvían las temperaturas de recuperación | Incrustaciones, desequilibrio de flujo, cambios en las propiedades del producto o posible derivación/fuga. | Balance de flujo másico, relación de presión, evidencia de integridad de las placas y temperaturas por sección. | Ingeniería + control de calidad |
| El flujo o la salida del control se vuelven inestables | Restricción, problema en la bomba o cavitación, aire, oscilación de la válvula o variabilidad del suministro. | Succión de la bomba, nivel del tanque, registro de la válvula, origen del aire y estado del caudalímetro. | Mantenimiento + operador |
| Aumenta la frecuencia de las desviaciones | Pérdida del margen térmico, variabilidad del proceso o problema de control o de servicios auxiliares. | Superponga los registros de temperatura, flujo, servicios auxiliares y válvulas; identifique la señal que aparece primero con mayor frecuencia. | Producción + control de calidad |
| La tendencia cambia después de cambiar de receta | Cambio de viscosidad, contenido de sólidos, acidez, temperatura de alimentación o comportamiento de la suciedad y los residuos. | Establezca líneas base por separado para cada producto; revise el proceso validado y las suposiciones sobre el cambio de formato durante la limpieza. | Ingeniería de procesos + control de calidad |
Cómo usar la matriz: defina las condiciones de referencia, el intervalo de muestreo, el responsable de la revisión y la ruta de escalamiento antes del ciclo. Los límites de advertencia y detención específicos de la planta deben basarse en el historial validado de operación, la capacidad del equipo, la opinión de la autoridad de proceso y el programa de inocuidad alimentaria. La tabla no incluye un umbral universal de caída de presión ni de horas de operación.
El CIP debe eliminar la suciedad real y dejar evidencia
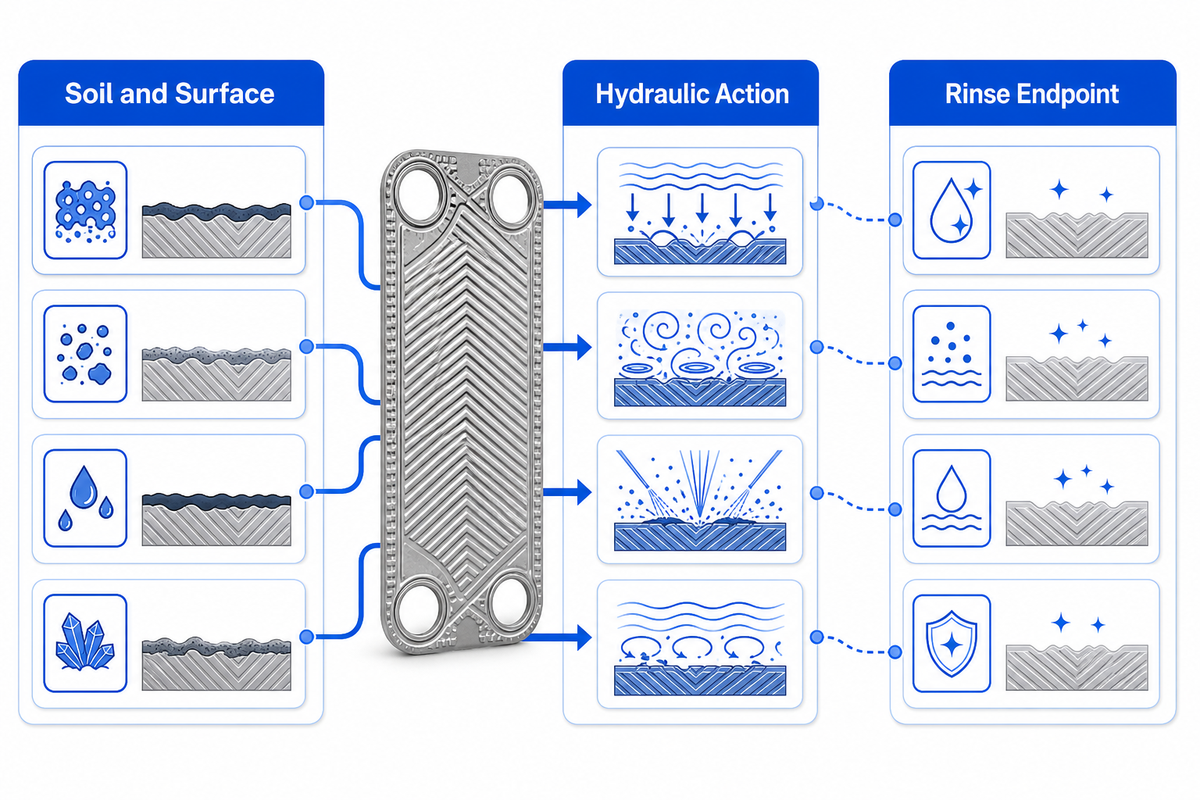
La limpieza en sitio es un proceso controlado, no el nombre de un botón. Su eficacia depende de la suciedad y los residuos, la superficie, la acción hidráulica, los productos químicos, la temperatura, el tiempo, la secuencia, la capacidad de drenaje y el criterio de finalización del proceso de enjuague. Una receta de limpieza validada y una duración de ciclo adecuadas para un producto pueden no servir para otro. Los proveedores de productos químicos, los fabricantes de equipos, los especialistas en saneamiento y el equipo de inocuidad alimentaria de la planta deben definir el programa específico.
Los registros deben mostrar si el ciclo aprobado se ejecutó según lo previsto. Según la planta y los riesgos, la verificación también puede incluir inspecciones, registros de conductividad o concentración, temperatura de retorno, evidencia de flujo o turbulencia, criterios de enjuague, pruebas de integridad de las placas, ATP, métodos microbiológicos o desmontajes programados. Ningún método por sí solo lo demuestra todo. El ATP puede indicar la presencia de material orgánico residual mediante un método establecido; no sustituye la verificación microbiológica ni valida el proceso de pasteurización.
Un estudio controlado de pasteurización de leche de 17 horas tomó muestras de distintas secciones del intercambiador de calor de placas y utilizó métodos microbianos y de ATP para comparar los resultados de biopelículas e incrustaciones y de la limpieza en dos superficies.[3] El estudio es útil porque analizó evidencia específica por sección en ciclos prolongados. No establece un límite universal de operación de 17 horas, un valor de aprobación para ATP ni una superficie adecuada para todas las plantas.
La limpieza también modifica la línea base operativa. Si al siguiente arranque la caída de presión es inesperadamente alta o las temperaturas de recuperación son distintas, el equipo no debe limitarse a suponer que «las placas están limpias». Debe revisar la alineación de las válvulas, el flujo, la purga de aire, el estado de las juntas y las placas, el estado de los instrumentos y si la secuencia de CIP llegó realmente al circuito previsto.
Paquete de evidencia del CIP para el reinicio
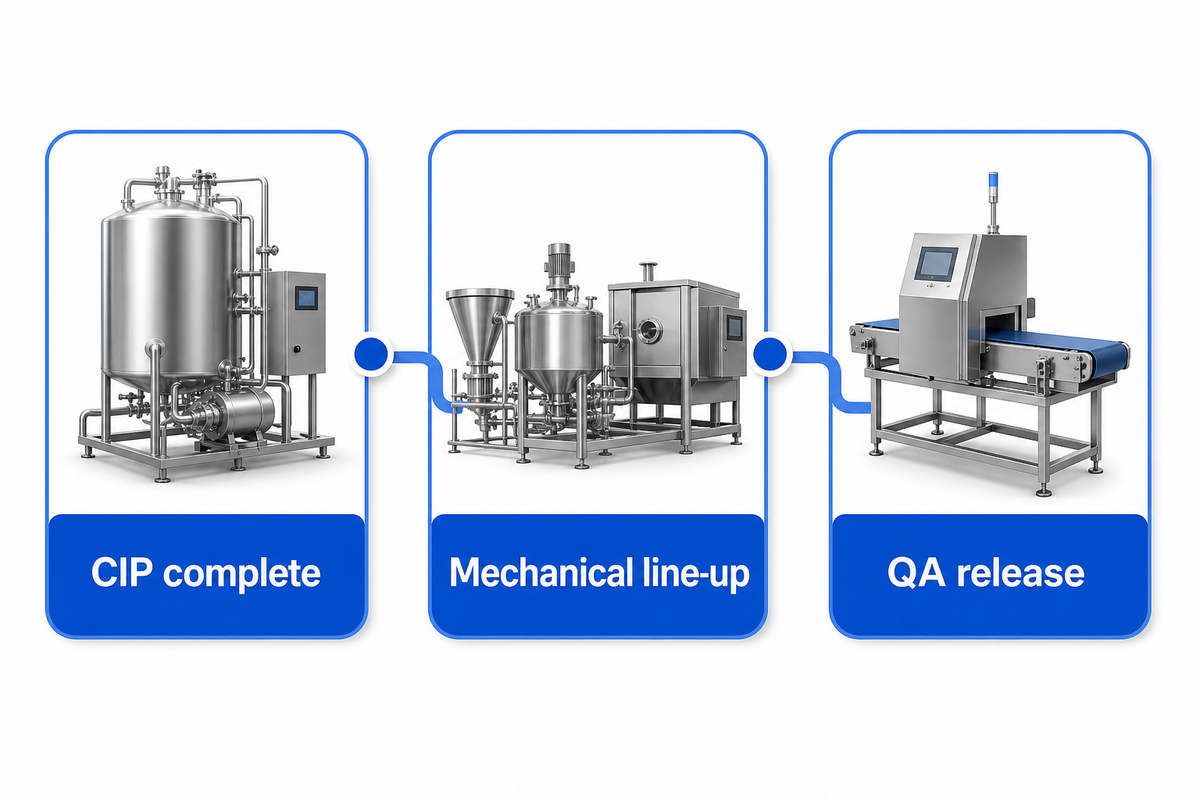
Completar el CIP y liberar el producto para que avance son dos decisiones diferentes. El cierre del ciclo completa la etapa de saneamiento; la aprobación del reinicio confirma que todo el sistema de pasteurización está listo para operar según el proceso aprobado.
| Bloqueo de liberación | Evidencia que se debe adjuntar | Verificado por | Excepción pendiente / decisión |
|---|---|---|---|
| 1. CIP completado | Identificador del ciclo; tiempo/acción; condición de los productos químicos; temperatura; enjuague/criterio de finalización; estado de las desviaciones. | Saneamiento / operador | Aceptar, investigar o repetir según el programa. |
| 2. Alineación mecánica de la línea | Paquete de placas, juntas, drenajes, conexiones y válvulas; trayectoria de proceso correcta y lista. | Mantenimiento + operador | Identificar fugas, una alineación incorrecta de la línea o un circuito incompleto. |
| 3. Controles listos | Estado de los instrumentos; registrador; alarmas; funcionamiento de la desviación; interbloqueos; vigencia de las verificaciones requeridas. | Controles / control de calidad | No liberar el flujo directo mientras quede sin resolver una función de protección requerida. |
| 4. Arranque estable | Secuencia de arranque aprobada; tendencias estables de flujo, presión, temperatura y recuperación; transición del producto controlada. | Producción | Definir el producto desviado/reprocesado y la hora exacta en que comenzó el flujo directo. |
| 5. Liberación de control de calidad | Límite del lote, desviaciones pendientes, identificadores de la evidencia de verificación y continuidad de los registros. | Control de calidad | Liberar, retener, reprocesar o rechazar según el proceso aprobado de disposición. |
Incluya el paquete de evidencia en el registro real de arranque; no lo deje como un cartel junto a la máquina. Cada campo necesita un identificador, una marca de tiempo y un responsable. Si el programa validado permite una excepción, registre quién la aceptó, por qué y qué control adicional se aplica.
La leche y el jugo requieren preguntas de validación distintas
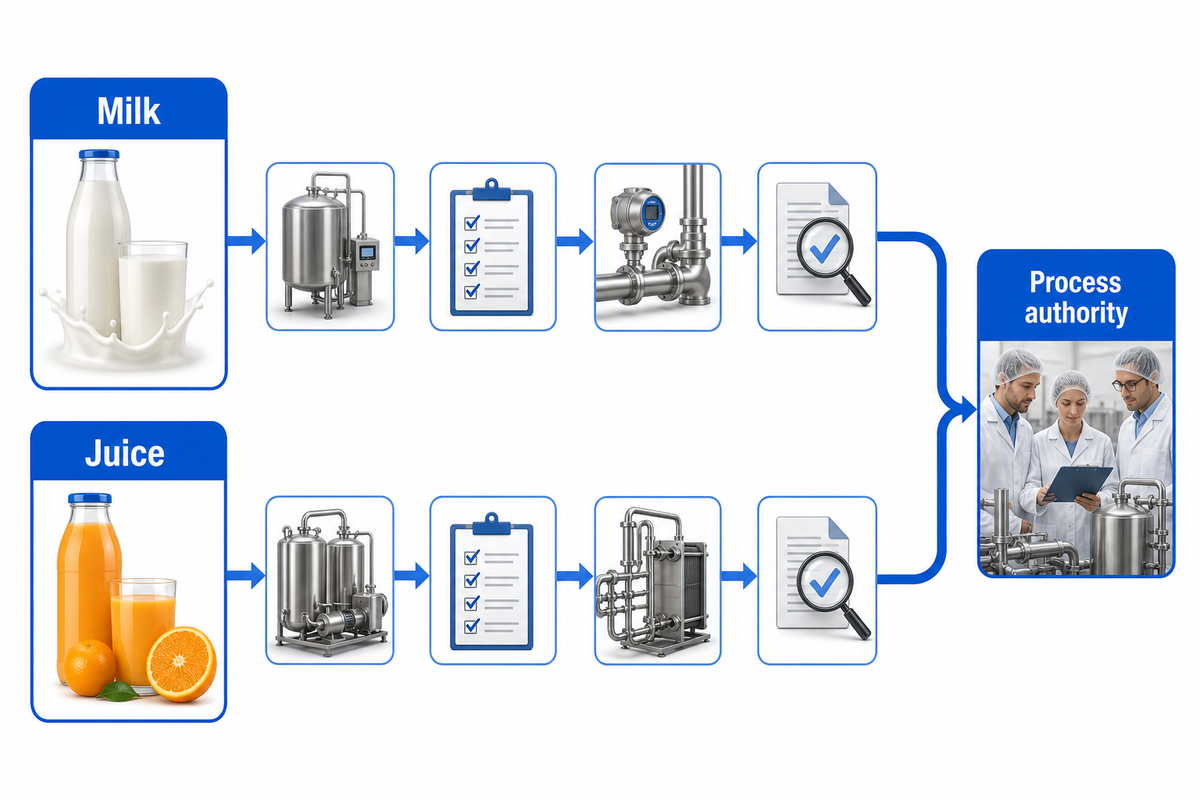
La pasteurización es un tratamiento térmico controlado cuyas condiciones validadas dependen del producto, el peligro objetivo o el objetivo de calidad, el equipo y los requisitos aplicables. Copiar en el jugo un valor HTST conocido para productos lácteos, o suponer que un proceso para jugo sirve para la leche, deja de lado las preguntas específicas de cada producto.
Las normas para la leche muestran por qué es importante considerar el sistema completo. La ordenanza estadounidense Grade “A” Pasteurized Milk Ordinance y la guía de productos lácteos de la CFIA contienen disposiciones detalladas sobre las relaciones entre tiempo y temperatura, retención, desviación del flujo, relaciones de presión, pruebas y registros.[1][4] Esos documentos se aplican dentro de programas específicos para productos lácteos. Las plantas deben cumplir los requisitos y obtener las aprobaciones aplicables a su producto y ubicación.
Para los procesadores de jugo cubiertos en Estados Unidos, el reglamento 21 CFR 120.24 exige medidas de control que logren de forma constante una reducción de al menos 5-log del microorganismo pertinente para el jugo correspondiente, dentro del alcance de la norma.[5] Observe la frase microorganismo pertinente para el jugo correspondiente: la validación se aplica al producto y al peligro concretos. La acidez, los sólidos solubles, la pulpa o las partículas, la viscosidad, la sensibilidad al calor y el comportamiento del flujo pueden cambiar la cuestión técnica.
Una autoridad de proceso puede determinar el fundamento científico adecuado y los factores críticos. A partir de ese fundamento aprobado, el proveedor del equipo puede definir el área de transferencia de calor, la configuración de retención, los controles, el registro y la facilidad de limpieza. Mantener claras esas responsabilidades protege tanto el proceso como el calendario del proyecto.
Cuando el proceso desvía el flujo, documente el recorrido del producto
La desviación es una medida de protección, no una investigación completa. El equipo aún debe determinar qué ocurrió, qué producto pudo resultar afectado, por qué se produjo la condición y qué evidencia respalda el reinicio.
Ficha de evidencia de la desviación
- Hora: primera señal anormal, hora de la desviación, último punto conocido como aceptable y hora de recuperación.
- Producto: receta, lote, tanque de origen, destino, intervalo de cantidad y condición física.
- Trayectoria: recorrido real de la válvula, estado de flujo directo/desviado y forma en que se aisló el producto afectado.
- Evidencia: registros de temperatura, flujo, presión, servicios auxiliares, instrumentos, alarmas y mantenimiento.
- Causa y acción: causa confirmada frente a hipótesis, corrección inmediata y seguimiento preventivo.
- Reinicio: pruebas/verificaciones completadas, condición estable demostrada y persona que autoriza el flujo directo.
- Disposición: decisión de control de calidad para cada lote o intervalo afectado, con identificadores de registros trazables.
Complete la ficha antes de que la resolución de problemas modifique el sistema. Si un técnico restablece una alarma, cambia un sensor o modifica la posición de una válvula antes de registrar la cronología y delimitar el producto afectado, puede perderse evidencia valiosa. Además de preservar la cronología, la ficha mantiene separada la solución de ingeniería de la decisión de disposición de control de calidad.
Cómo interpretar las especificaciones de un pasteurizador de placas
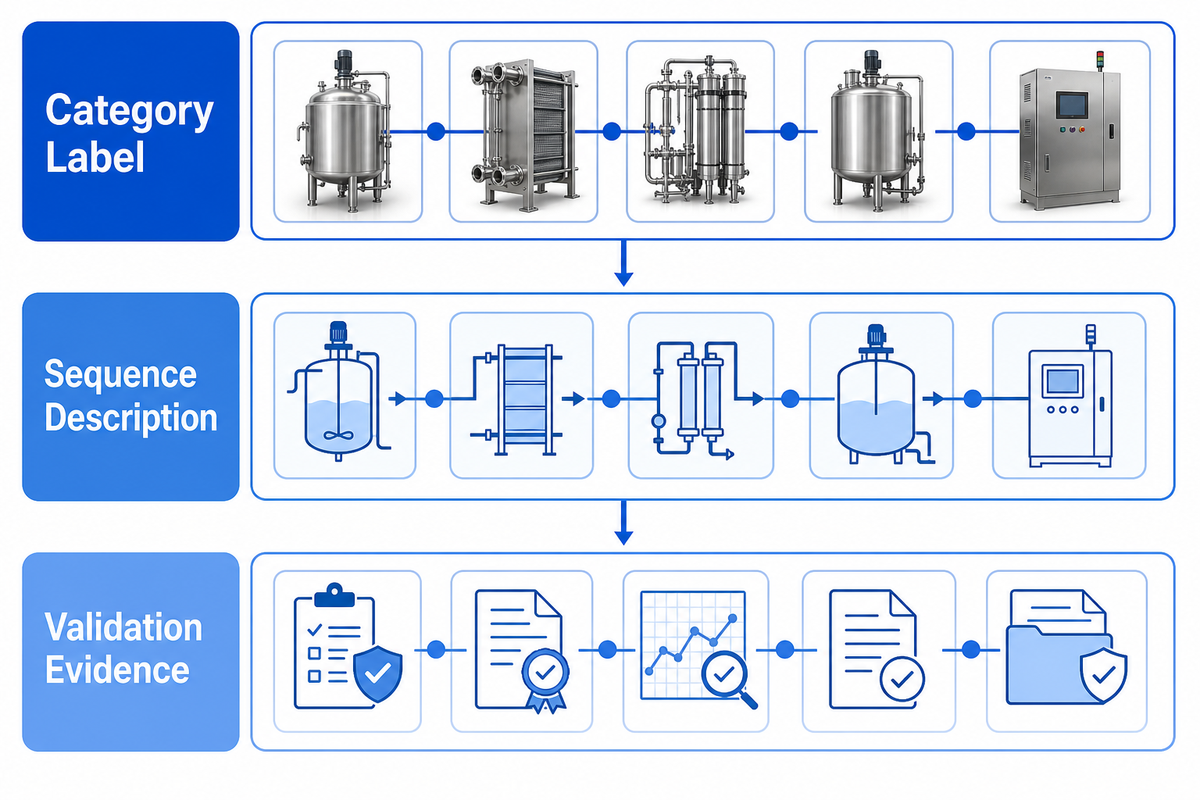
Los documentos de los proveedores suelen combinar términos de proceso, nombres de equipos y afirmaciones sobre resultados. Interprete cada frase según lo que realmente puede demostrar. Un pasteurizador de placas para leche, un pasteurizador de placas, un esterilizador y un equipo genérico de pasteurización son denominaciones de categoría, no evidencia de validación. En la industria láctea, un sistema utilizado con leche cruda, leche fresca u otros productos lácteos puede formar parte de la producción de leche pasteurizada; sin embargo, el nombre del modelo por sí solo no informa nada sobre el proceso aprobado para la leche u otros productos lácteos.
El jugo de frutas plantea otro problema de especificación. El procesamiento de jugo puede abarcar desde un líquido clarificado de baja viscosidad hasta un producto con pulpa suspendida, o uno cuyas propiedades cambian con los sólidos solubles y la acidez. Por lo tanto, términos como pasteurizador de jugo de frutas o línea de producción de alimentos y bebidas deben llevar a preguntar por el tipo de líquido, el tipo de producto y su comportamiento real de flujo. No deben tomarse como prueba de que un solo sistema de intercambio de calor sirve para todos los alimentos líquidos.
La pasteurización continua suele describir una tubería interconectada con una sección de precalentamiento, una sección de calentamiento, placas calefactoras u otra superficie de transferencia de calor, una trayectoria de retención verificada y una sección de enfriamiento. El producto puede calentarse rápidamente hasta la temperatura deseada, la temperatura objetivo o una temperatura específica, y luego enfriarse rápidamente hasta una temperatura más baja. Esas expresiones describen la secuencia. No establecen la temperatura adecuada, la temperatura de pasteurización, la temperatura de esterilización ni el tiempo y la temperatura validados para un producto específico.
La redacción sobre seguridad requiere el mismo cuidado. Expresiones de marketing como «eliminar las bacterias», «eliminar las bacterias dañinas», «eliminar los microorganismos» o «efecto de esterilización» pueden condensar varias cuestiones científicas y legales distintas en una sola promesa. Pasteurizar un producto mediante un proceso validado puede contribuir a su inocuidad y ayudar a prolongar su vida útil, pero no se debe inferir del folleto ni el proceso ni el tiempo de esterilización que se afirman. La vida útil y el valor nutricional siguen dependiendo del producto, el proceso, el empaque y la cadena de almacenamiento en su conjunto.
Los controles también necesitan evidencia. El control automático, el control de temperatura y el control preciso de temperatura solo son útiles cuando se definen los sensores, la lógica, la respuesta de desviación, los registros y el programa de verificación. Del mismo modo, la recuperación de calor, la alta recuperación de calor y la eficiencia energética deben medirse a una escala de producción y bajo condiciones de operación pertinentes. Expresiones imprecisas como «tecnología avanzada de intercambio de calor» o «reducción significativa del consumo de energía» no demuestran los costos operativos ni garantizan un ahorro.
Por último, confirme las interfaces alrededor del sistema de pasteurización. Un homogeneizador, un tanque de balance, una bomba de producto, un circuito de limpieza CIP, una llenadora posterior y el resto de la línea de producción pueden cambiar la presión, el flujo, la facilidad de limpieza o los límites de los registros. Tanto en un proyecto de producción por lotes pequeños como en uno de alto volumen, el sistema de control debe revisarse como parte del proceso validado y no como una función de automatización aislada.
De las preguntas de operación a un proyecto de pasteurizador de placas
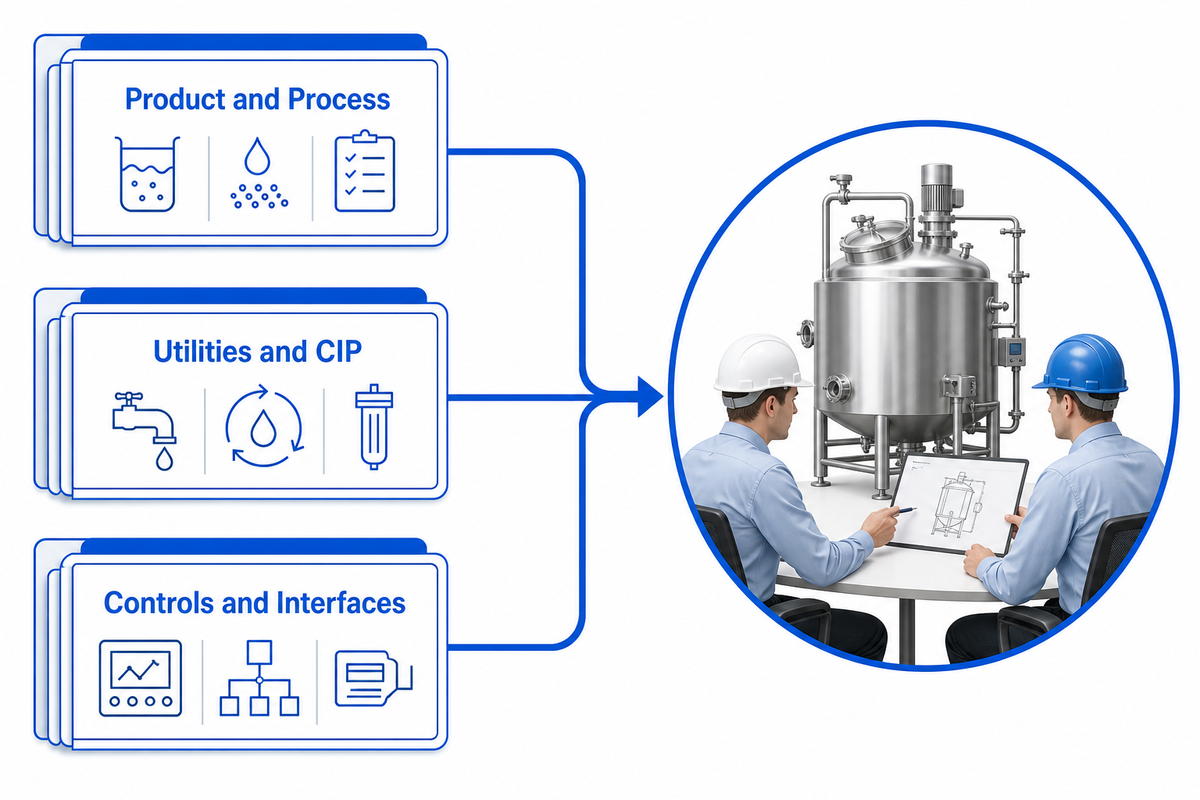
Cuando el equipo entiende qué evidencia operativa necesita, puede hablar del equipo con mayor precisión. Prepare estos datos antes de solicitar una propuesta:
- familias de productos, recetas y comportamiento físico, incluida la viscosidad, la pulpa o las partículas, la acidez y la sensibilidad al calor;
- fundamento del proceso validado, factores críticos, mercado aplicable y requisitos de la autoridad de proceso;
- flujo de producción requerido y escenarios de capacidad, incluidos los cambios de formato y la duración prevista de los ciclos;
- servicios auxiliares disponibles de calentamiento, enfriamiento, electricidad, agua y aire comprimido;
- criterios de CIP, diferencias en la suciedad y los residuos, límites de los circuitos de limpieza y verificación del reinicio;
- requisitos de automatización, alarmas, registro de datos, desviación y trazabilidad; y
- distribución de planta, interfaces con las etapas anteriores y posteriores, y límites de responsabilidad.
Este conjunto de datos corresponde a una conversación comercial sobre equipos, no a una tabla genérica de dimensionamiento en un blog. SHENGTU describe su trabajo como un acompañamiento a los productores de alimentos desde la definición de requisitos hasta soluciones de líneas de producción diseñadas y listas para exportar, desde su sede en Zhucheng, Shandong. Consulte la página Acerca de SHENGTU para conocer los antecedentes y el alcance de sus servicios directamente de la empresa.
¿Ya tiene un objetivo de proceso validado y datos reales de la planta?
Reúna los requisitos de producto, flujo, servicios auxiliares, limpieza y control antes de hablar del equipo. Así, SHENGTU podrá revisar la trayectoria de las placas como parte de un sistema de producción completo.
Hable sobre su proyecto de pasteurizador de placasPreguntas frecuentes
¿Cómo funciona un pasteurizador de placas?
El alimento líquido pasa por canales separados dentro de un intercambiador de calor de placas. La regeneración precalienta el producto entrante; el calentamiento final lo lleva a la condición validada; una trayectoria verificada proporciona el tiempo de retención; una función de desvío protege el flujo hacia adelante; y la regeneración y el enfriamiento reducen la temperatura. El flujo, la presión, los instrumentos, las válvulas y los registros forman parte del proceso.
¿Qué es la recuperación de calor?
La regeneración transfiere calor del producto pasteurizado que sale al producto entrante, más frío, a través de placas separadas. Mida la recuperación real en condiciones de operación definidas, en lugar de suponer un porcentaje fijo.
¿Por qué puede aumentar la caída de presión durante una operación?
La acumulación de suciedad puede obstruir los conductos y aumentar la caída de presión, pero no es la única causa. También influyen el flujo, la viscosidad, la posición de las válvulas, el estado de la bomba y el funcionamiento de los instrumentos. Compare la tendencia con los datos del producto, el flujo, la temperatura y los servicios auxiliares antes de determinar la causa.
¿Cuándo se debe limpiar un pasteurizador de placas?
Use límites validados y específicos para cada producto, basados en los requisitos de inocuidad alimentaria, el historial de operación, las tendencias de transferencia de calor e hidráulicas, el programa de producción y la verificación de la limpieza. Los valores genéricos de horas de operación o caída de presión no se pueden aplicar de forma confiable a distintos productos y equipos.
¿Completar el CIP significa que la línea está lista para reiniciar?
No por sí solo. La decisión de reiniciar también puede requerir una configuración mecánica correcta de la línea, el estado actualizado de los instrumentos y las funciones de protección, condiciones de arranque estables, una transición de producto definida y la confirmación de Aseguramiento de Calidad de que los registros y las desviaciones están cerrados.
¿Se pueden usar los mismos parámetros de pasteurización para la leche y el jugo?
No lo dé por sentado. La leche y el jugo pueden diferir en los peligros objetivo, la acidez, los sólidos solubles, la pulpa o las partículas, la viscosidad, la sensibilidad al calor y el comportamiento del flujo. Estas diferencias afectan la base científica, los factores críticos, la facilidad de limpieza y la compatibilidad con el equipo. Una autoridad de proceso debe establecer el proceso validado específico para cada producto, mientras que la planta aplica los requisitos del mercado y del organismo regulador que le correspondan.
¿Qué se debe hacer si no se alcanza la condición requerida?
Según el diseño validado, el sistema de protección debe impedir que el producto avance en condiciones inaceptables. Luego, los operadores y Aseguramiento de Calidad deben identificar el producto afectado, conservar los registros, investigar y corregir la causa, verificar las condiciones para reiniciar y documentar la decisión sobre el destino del producto.
¿En qué se diferencia la pasteurización de la esterilización UHT?
La pasteurización y el tratamiento UHT tienen objetivos de proceso, combinaciones de tiempo y temperatura, protección posterior al proceso y supuestos de empaque diferentes. No se debe usar «esterilización» a la ligera como sinónimo de todo proceso de pasteurización. La vida útil del producto depende del proceso validado y de toda la cadena higiénica, no solo del calentador.
Referencias y fuentes
- Canadian Food Inspection Agency. Sistemas de pasteurización HTST.
- Kuruppu et al. Métodos para medir y predecir la formación de depósitos durante el procesamiento térmico de soluciones lácteas.
- Jindal et al. Comparación del desarrollo de biopelículas en intercambiadores de calor de placas durante una operación de pasteurización de leche de 17 horas.
- U.S. Food and Drug Administration / National Conference on Interstate Milk Shipments. Ordenanza de leche pasteurizada Grado “A” de 2023.
- Electronic Code of Federal Regulations. 21 CFR 120.24 — Controles de proceso para jugos.
- U.S. Food and Drug Administration. Guía sobre peligros y controles HACCP para jugos, primera edición (marzo de 2004).
Alcance: Este artículo es una guía educativa de planificación. El equipo calificado del procesador, la autoridad de proceso y el organismo regulador deben definir los límites aplicables, la validación, la liberación tras el saneamiento y el destino del producto para el producto y la planta correspondientes.






