Связаться с компанией Shengtu Bufan

Обновлено в августе 2026 года
Пластинчатый пастеризатор перемещает перекачиваемую жидкость по отдельным каналам пластинчатого теплообменника. Регенерация, окончательный нагрев, выдержка в валидированном режиме, переключение потока и охлаждение объединены в непрерывный процесс. Хотя пакет пластин играет центральную роль, он не составляет всю систему безопасности. Прежде чем продукт можно будет направить дальше, должны быть согласованы его состояние, расход, время выдержки, температура, соотношение давлений, целостность оборудования, положение клапанов и записи.
В этом руководстве описана логика работы оборудования для руководителей предприятий, производственных команд, специалистов по качеству, техническому обслуживанию и проектированию. Здесь не приводятся универсальные уставки. У молока, сока и других жидких пищевых продуктов разные риски, физические свойства, требования уполномоченных специалистов по процессу и нормы рынков сбыта. Если вы уже определяете производительность, инженерные коммуникации или конфигурацию оборудования, воспользуйтесь страницей SHENGTU, чтобы подобрать пластинчатый пастеризатор для вашего продукта и инженерных коммуникаций. В этой статье рассматриваются эксплуатация и подтверждающие её данные.
Правило работы в одном предложении
Не ограничивайтесь вопросом: «Достиг ли продукт нужной температуры?» Уточните, проходил ли нужный продукт через проверенный тракт выдержки с валидированным расходом, поддерживались ли требуемые условия давления и переключения потока и подтверждают ли записи, что произошло с каждой затронутой партией продукции.
Что контролирует пластинчатый пастеризатор помимо нагрева
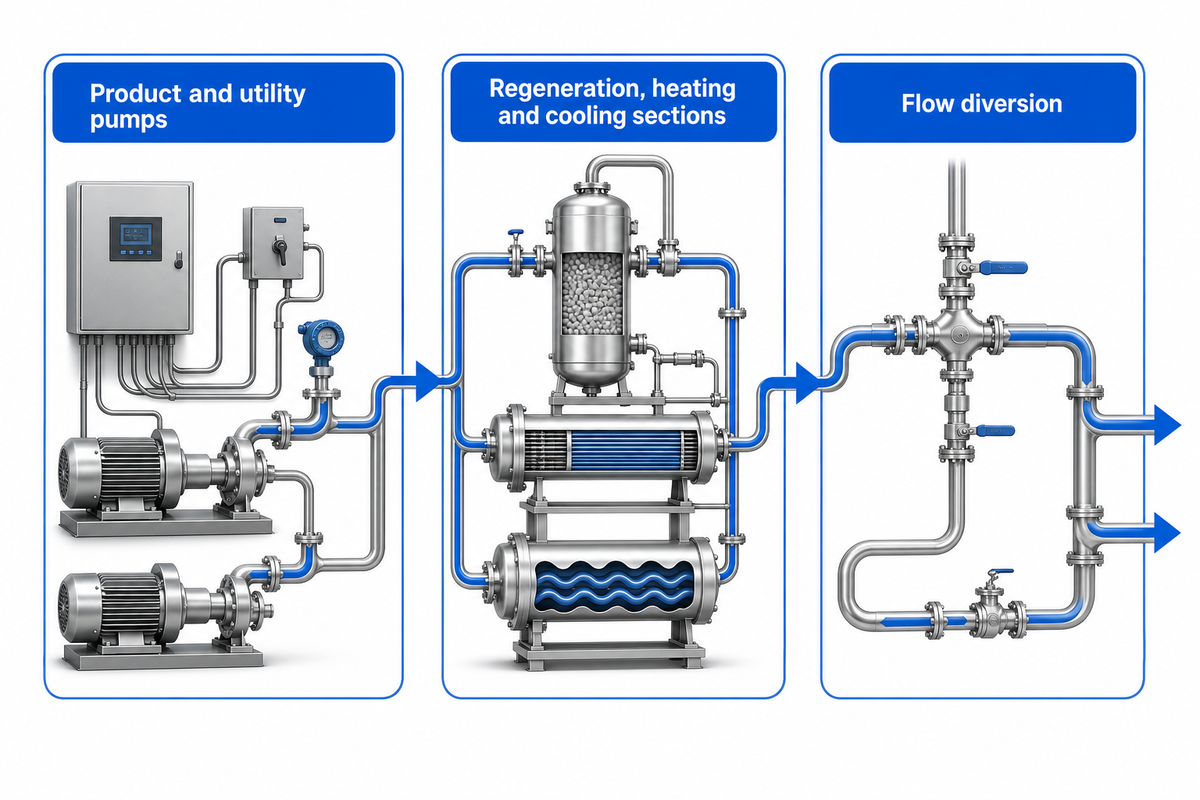
Система пластинчатой пастеризации обычно объединяет несколько функций. Поступающий продукт насос подаёт в пластинчатый теплообменник. В секции регенерации горячий выходящий продукт передаёт тепло холодному входящему продукту через пластины из нержавеющей стали; отдельные каналы не дают потокам смешиваться. Затем внешний источник нагрева доводит продукт до валидированного состояния. После этого продукт проходит по тракту выдержки, поступает к узлу переключения на прямой поток или отвод, отдаёт тепло в секции регенерации и охлаждается перед следующим этапом с установленными мерами защиты.
Регенерация может снизить нагрузку на внешний нагрев и охлаждение, но нельзя заранее считать заданный процент экономии энергии. Фактическая рекуперация зависит от температур, расходов, расположения пластин, загрязнения, инженерных коммуникаций и конструкции процесса. Практический вопрос состоит в том, сохраняются ли характеристики рекуперации при сопоставимых условиях, а не в том, указан ли на табличке внушительный процент.
Пластинчатый теплообменник работает как пастеризатор благодаря нескольким компонентам:
- Насосы продукта и теплоносителя обеспечивают заданный расход по нужному тракту.
- Секции регенерации, нагрева и охлаждения обеспечивают теплообмен, не допуская смешивания потоков.
- Проверенный тракт выдержки обеспечивает требуемое время пребывания при контролируемом расходе.
- Приборы для измерения температуры, расхода и давления дают данные для программы управления и контроля.
- Переключение потока предотвращает его подачу дальше, если утверждённые условия не соблюдены.
- Регистраторы, сигналы тревоги и записи о производственных циклах сохраняют историю продукта для принятия решения о выпуске или дальнейших действиях.
Поэтому изменение одного параметра может повлиять на несколько других. Увеличение расхода может изменить время выдержки и перепад давления. Изменение вязкости или содержания твёрдых частиц влияет на гидравлические характеристики и теплопередачу. Ремонт клапана может повлиять на конфигурацию трубопроводов и проверку блокировок. Исходные параметры только что вымытых пластин могут отличаться от параметров установки к концу производственного цикла.
Проследите за продуктом и подтверждающими данными на одном проходе
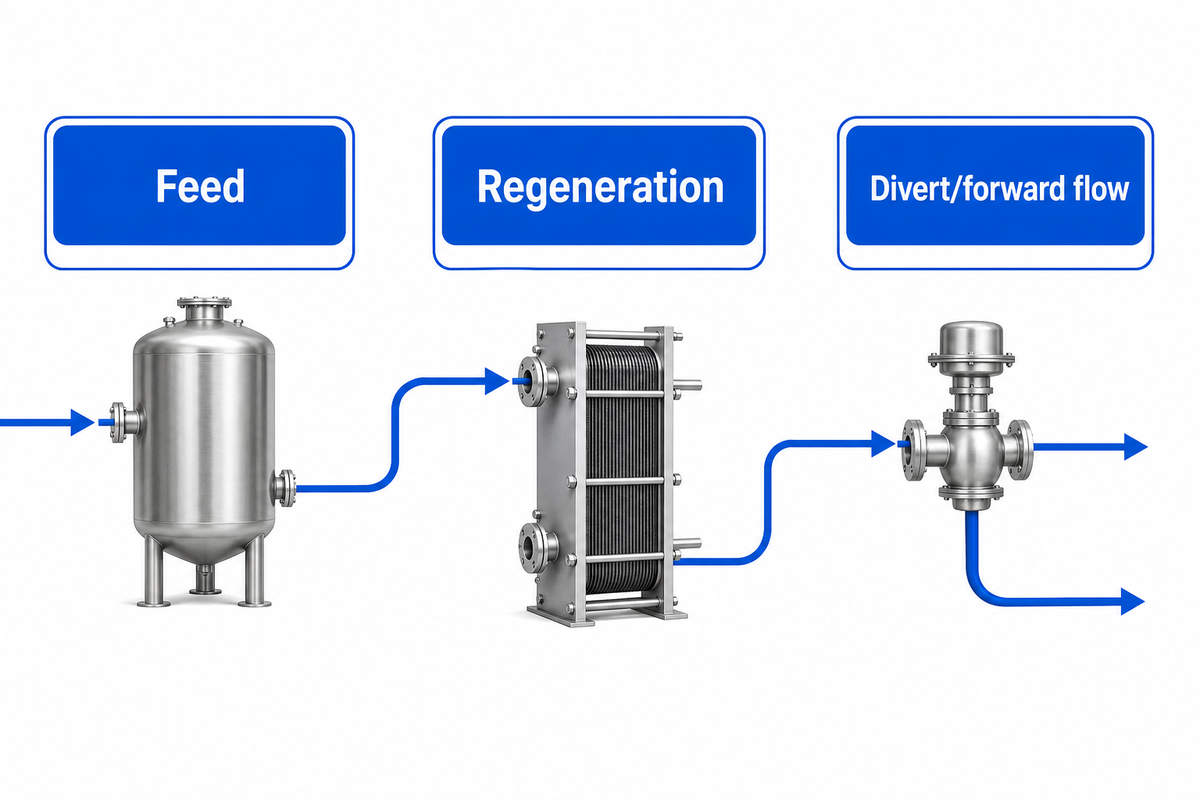
Проследите за движением жидкости и записями о ней, чтобы понять, как работает пластинчатый пастеризатор.
| Этап | Что происходит | Что необходимо знать команде |
|---|---|---|
| Подача | Одобренный продукт поступает в нужный контур CIP-мойки. | Идентификация, партия продукции, физическое состояние, освобождение линии и статус предыдущего этапа. |
| Регенерация | Выходящий горячий продукт предварительно нагревает входящий холодный продукт через изолированные каналы пластин. | Тракт потока, соотношение давлений, целостность и ожидаемые температуры рекуперации. |
| Окончательный нагрев | Контур теплоносителя обеспечивает оставшийся нагрев. | Валидированная точка измерения, состояние датчиков и реакция системы управления. |
| Выдержка | Продукт остаётся в проверенном тракте в течение требуемого времени выдержки. | Ограничение расхода, конфигурация тракта выдержки и факторы, способные сократить время пребывания. |
| Отвод/прямой поток | Система направляет продукт в соответствии с контролируемыми утверждёнными условиями. | Состояние клапана, статус блокировок, время сигнала тревоги и граница затронутого продукта. |
| Рекуперация и охлаждение | Продукт, направленный дальше, отдаёт тепло и достигает заданного параметра на следующем этапе. | Защищённый дальнейший тракт, эффективность охлаждения и записи на всём переходном этапе. |
В официальном руководстве Канадского агентства по контролю пищевых продуктов для высокотемпературной кратковременной пастеризации молока (HTST) схема потока, перекрёстные соединения, соотношения времени, температуры и давления, логика переключения потока, испытания оборудования и записи рассматриваются как взаимосвязанные элементы проверки.[1] Это не означает, что требования Канады универсальны. Однако это показывает, почему проверка процесса, ограниченная одной температурной диаграммой, неполна.
Цепочка подтверждающих эксплуатационных данных
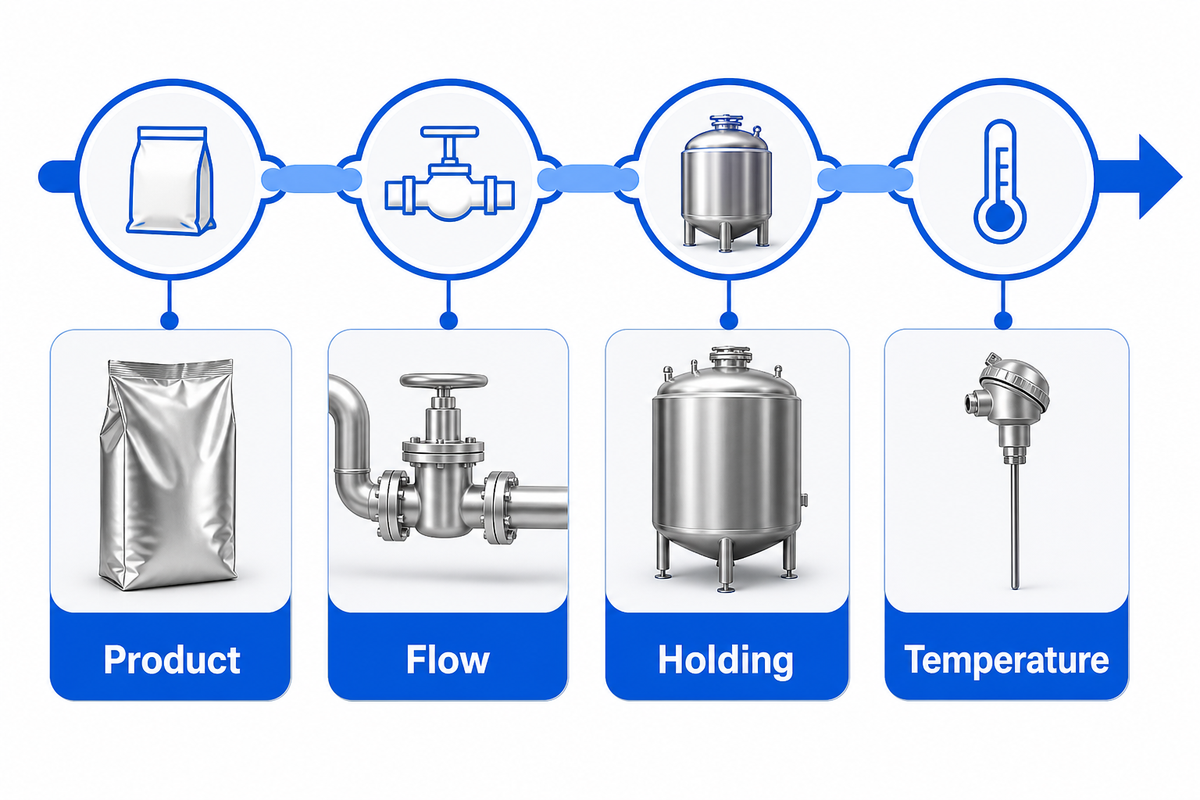
Используйте этот контрольный лист как вспомогательный инструмент при планировании пусконаладочных работ, ежедневных проверок и анализа отклонений. Он не заменяет валидированный план безопасности пищевых продуктов, заключение специалиста по процессу или требования соответствующего регулирующего органа.
| Категория данных | Контрольный вопрос | Примеры подтверждающих данных | Ответственный специалист |
|---|---|---|---|
| Продукт | Это одобренный продукт в одобренном состоянии? | Партия продукции, технологический рецепт, температура подачи, статус просеивания/фильтрации, проверка физического состояния. | Производство + контроль качества |
| Расход | Соблюдался ли валидированный максимальный расход? | Запись расхода, состояние насоса, проверка времени или утверждённые данные о регулировании расхода. | Оператор + инженерная служба |
| Выдержка | Был ли доступен проверенный тракт выдержки и оставался ли он неизменным? | Конфигурация выдерживающей трубки, состояние уплотнений/соединений, ссылка на испытание при пусконаладке. | Инженерная служба + техническое обслуживание |
| Температура | Оставалось ли измерение, требуемое нормативами или валидацией, в допустимых пределах? | Тренд регистратора, проверка показывающего термометра, статус калибровки/верификации. | Оператор + контроль качества |
| Давление и целостность | Была ли обеспечена требуемая защита разделённых потоков? | Тренд перепада давления, состояние клапанов/насоса, испытание целостности пластин, запись о техническом обслуживании. | Техническое обслуживание + контроль качества |
| Переключение потока | Переключала ли система поток каждый раз, когда условия подачи дальше не соблюдались? | Положение клапана, испытание порогов включения/отключения, статус блокировок, журнал сигналов тревоги. | Оператор + специалисты по системам управления |
| Инженерные коммуникации | Оставались ли стабильными инженерные коммуникации для нагрева, охлаждения и управления на протяжении производственного цикла? | Тренды подачи и возврата, состояние давления или расхода, сигналы тревоги инженерных систем и журнал перебоев. | Инженерная служба + оператор |
| Статус проверок | Были ли актуальны обязательные проверки приборов, клапанов и блокировок? | Статус калибровки, записи плановых испытаний, проверка просроченных пунктов и утверждённые исключения. | Контроль качества + техническое обслуживание |
| Решение о дальнейших действиях | Может ли отдел контроля качества определить статус всего затронутого продукта и принять по нему решение? | Временной интервал, граница партии продукции, изоляция, расследование, корректирующие действия и решение о выпуске/переработке/утилизации. | Контроль качества |
Встроенное дублирование данных делает цепочку полезной. Данные о расходе подтверждают вывод о времени выдержки. Записи о давлении и целостности подтверждают защиту продуктового тракта, а записи о переключении потока определяют границу затронутого продукта. Отсутствие одного звена само по себе не означает, что продукт небезопасен, но может лишить команду достаточных оснований для стандартного выпуска.
Загрязнение не проявляется одним показателем
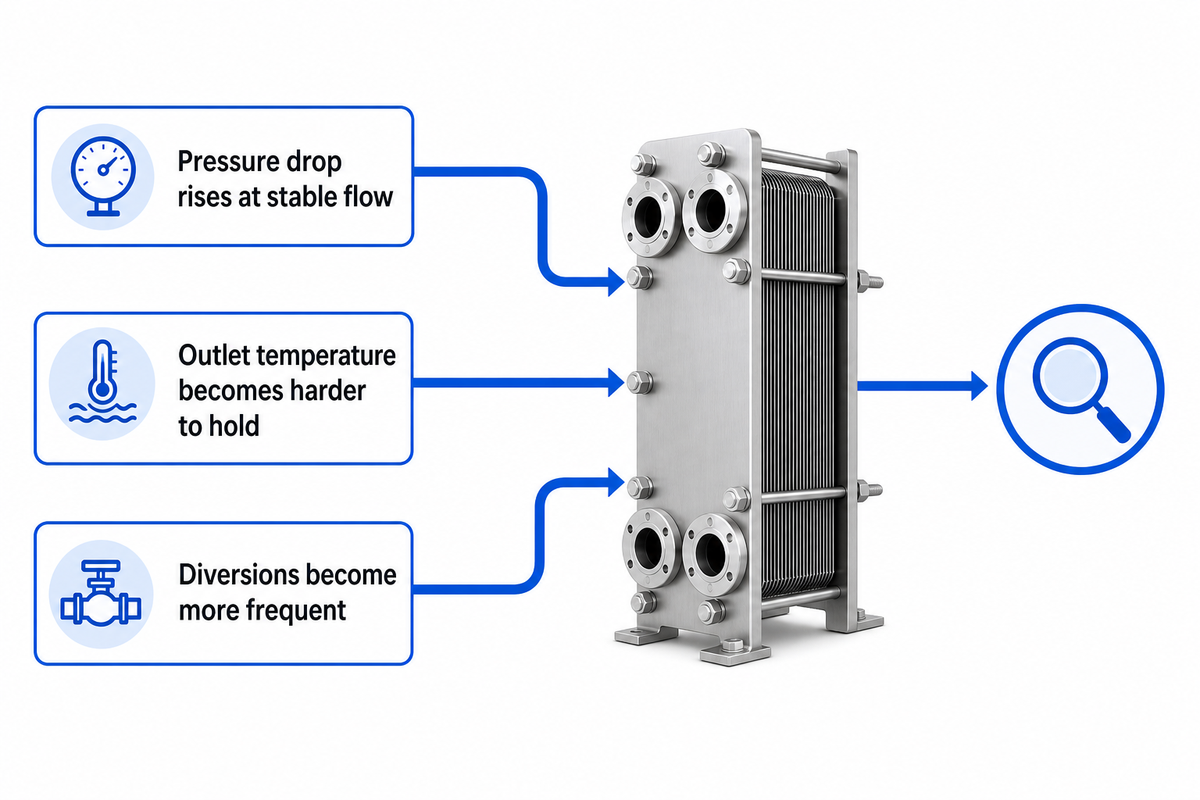
Пищевые загрязнения образуются в зависимости от состава продукта, температуры поверхности, времени пребывания, условий потока и геометрии оборудования. Загрязнения молочных продуктов могут включать белковые и минеральные отложения; загрязнения соков могут быть обусловлены другими сочетаниями мякоти, пектина, сахаров, минералов и тепловой нагрузки. Тренды, выявленные для одного продукта, могут не подойти для другого технологического рецепта.
В рецензируемом обзоре методов измерения загрязнений при термической обработке молока описаны два характерных эффекта: отложения увеличивают сопротивление теплопередаче, а сужение проходов может повышать перепад давления.[2] Эти эффекты дают команде сигналы, но сами по себе не позволяют установить причину. Рост перепада давления также может быть связан с изменением расхода, ограничением из-за клапана, проблемой с прибором или изменением продукта. Нестабильность температуры может возникнуть из-за инженерных коммуникаций, настройки системы управления, реакции датчика или работы насоса.
Поэтому сопоставляйте несколько сигналов при схожих условиях по продукту, расходу и инженерным коммуникациям. После подтверждённой мойки и технического обслуживания зафиксируйте базовые показатели чистой системы. Затем отслеживайте изменения в течение цикла, не дожидаясь сигнала тревоги.
| Наблюдаемый тренд | Возможные причины | Дополнительные проверки | Ответственный за решение |
|---|---|---|---|
| Перепад давления растёт при стабильном расходе | Рост отложений, сужение каналов, положение клапана, изменение вязкости продукта. | Подтвердите расход и показания приборов; сравните продукт и технологический рецепт; проверьте давление в отдельных секциях, если такие данные доступны. | Оператор + техническое обслуживание |
| Становится труднее поддерживать температуру на выходе | Снижение теплопередачи, изменение параметров инженерных коммуникаций, проблема с датчиком/системой управления, изменение состояния подаваемого продукта. | Подача/возврат теплоносителя, температура подачи продукта, выход клапана, сравнение датчиков, температуры рекуперации. | Инженерная служба + оператор |
| Изменяются температуры рекуперации | Загрязнение, дисбаланс расходов, изменение свойств продукта, возможный байпас/утечка. | Баланс массовых расходов, соотношение давлений, данные о целостности пластин и температурах в секциях. | Инженерная служба + контроль качества |
| Расход или выход системы управления становятся нестабильными | Ограничение потока, проблема с насосом/кавитация, воздух, колебания клапана, нестабильная подача инженерных ресурсов. | Всасывание насоса, уровень в резервуаре, данные клапана, источник воздуха, исправность расходомера. | Техническое обслуживание + оператор |
| Поток всё чаще переключается на отвод | Сокращение теплового запаса, нестабильность процесса, проблема с системой управления или инженерными коммуникациями. | Сопоставьте записи о температуре, расходе, инженерных коммуникациях и клапане; выявите общий предшествующий сигнал. | Производство + контроль качества |
| Тренд меняется после смены технологического рецепта | Изменение вязкости, содержания твёрдых частиц, кислотности, температуры подачи или характера загрязнения. | Ведите отдельные базовые показатели для каждого продукта; проверьте допущения о валидированном процессе и переналадке мойки. | Инженер по процессам + контроль качества |
Как пользоваться матрицей: до начала цикла определите базовые условия, интервал отбора данных, ответственного за проверку и порядок эскалации. Предупредительные и предельные значения для конкретного предприятия должны основываться на валидированной истории эксплуатации, характеристиках оборудования, рекомендациях специалиста по процессу и программе безопасности пищевых продуктов. В таблице не приводятся универсальные пороговые значения перепада давления или длительности цикла в часах.
Мойка CIP должна удалять реальные загрязнения и оставлять подтверждающие данные
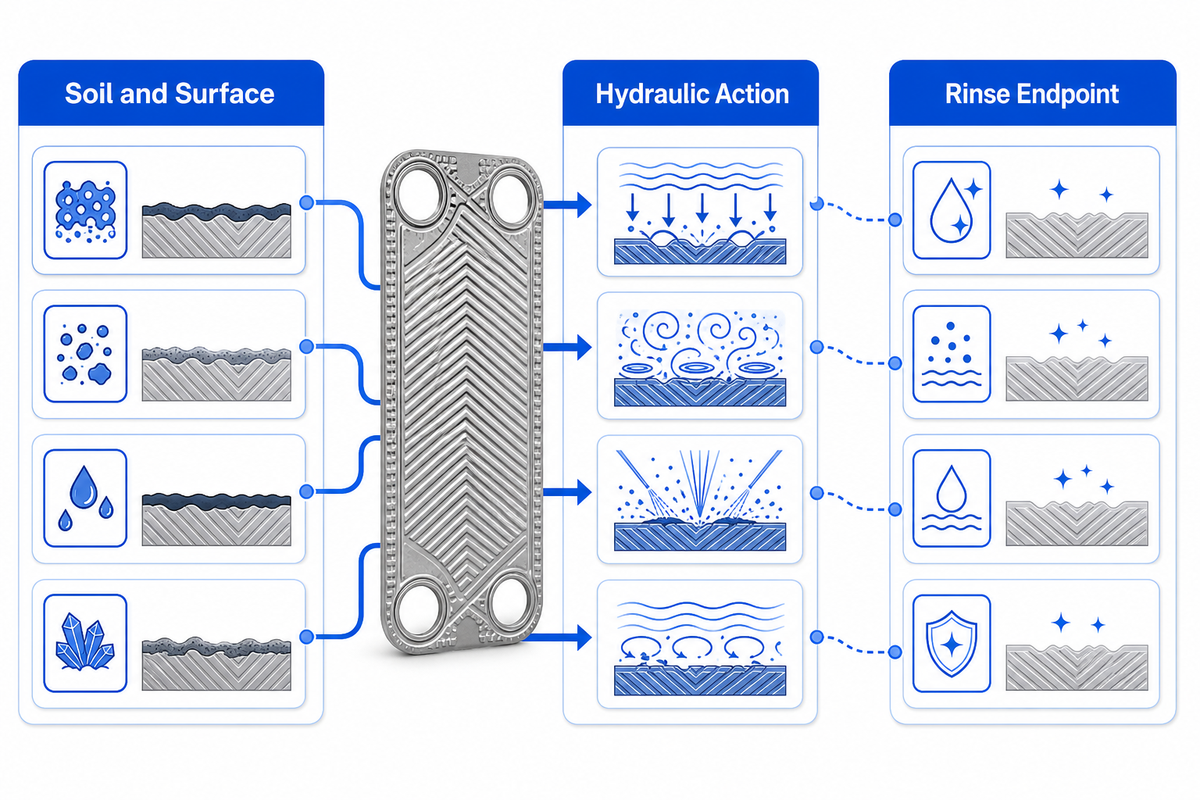
Мойка на месте (CIP) — это контролируемый процесс, а не просто название кнопки. Её эффективность зависит от загрязнения, поверхности, гидравлического воздействия, химических средств, температуры, времени, последовательности операций, возможности слива и заданного конечного состояния продукта. Валидированный технологический рецепт мойки и длительность цикла для одного продукта могут не подойти для другого. Фактическую программу должны определять поставщики химических средств, производители оборудования, специалисты по санитарной обработке и команда предприятия, отвечающая за безопасность пищевых продуктов.
Записи должны показывать, прошёл ли утверждённый цикл по плану. В зависимости от предприятия и уровня риска для подтверждения также могут использоваться осмотр, записи о проводимости или концентрации, температура возвратного потока, данные о расходе/турбулентности, критерии промывки, испытания целостности пластин, АТФ-тесты, микробиологические методы или плановая разборка оборудования. Ни один метод не подтверждает всё сразу. АТФ-тест может показать наличие остаточного органического материала при использовании утверждённой методики; он не заменяет микробиологическую проверку и не валидирует процесс пастеризации.
В контролируемом исследовании пастеризации молока продолжительностью 17 часов отбирали образцы из разных секций пластинчатого теплообменника и сравнивали биообрастание и результаты мойки двух поверхностей с помощью микробиологических методов и АТФ-тестов.[3] Ценность исследования в том, что в нём рассматривались данные длительного цикла по отдельным секциям. Оно не устанавливает универсальное ограничение цикла в 17 часов, пороговое значение АТФ-теста или тип поверхности для каждого предприятия.
Мойка также меняет базовые эксплуатационные параметры. Если при следующем запуске перепад давления неожиданно высок или температуры рекуперации отличаются от обычных, не следует просто считать, что «пластины чистые». Нужно проверить положение клапанов, расход, удаление воздуха, состояние прокладок/пластин, показания приборов и то, прошёл ли цикл CIP по нужному контуру.
Комплект подтверждающих данных для перезапуска после мойки CIP
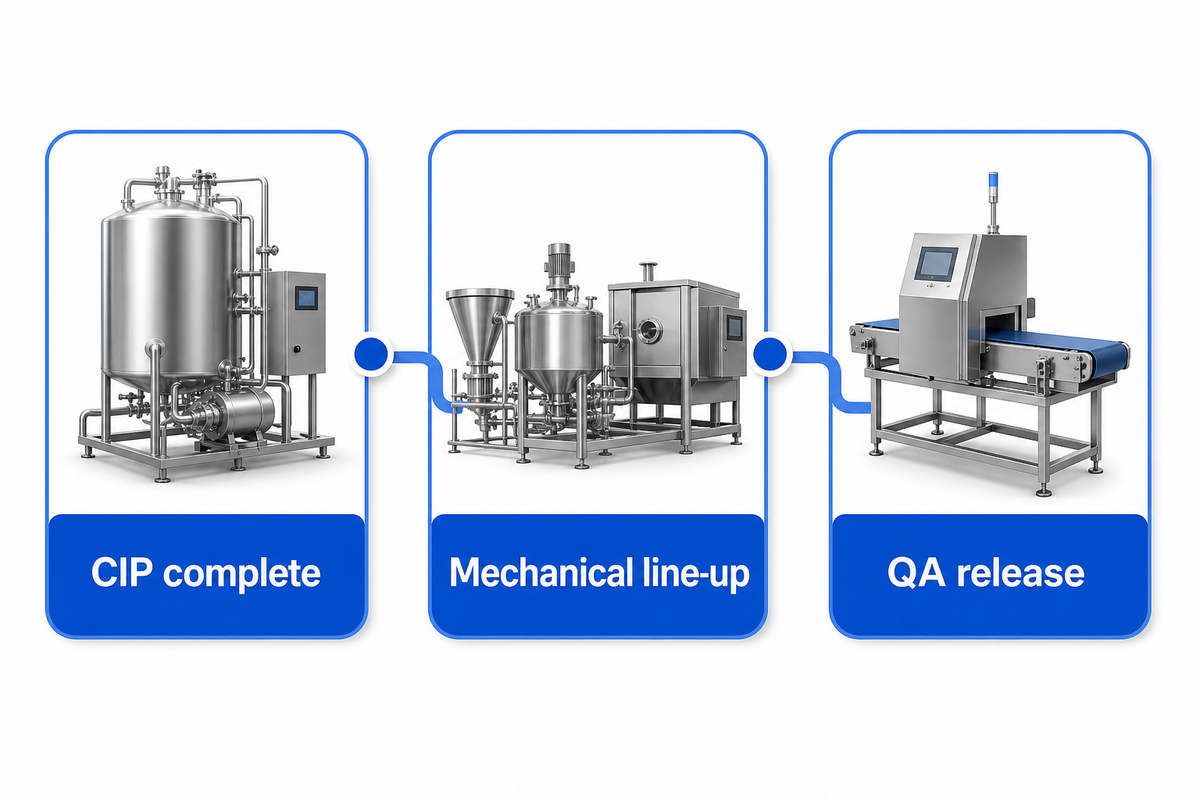
Завершение мойки CIP и разрешение на подачу продукта дальше — два разных решения. Завершение цикла закрывает этап санитарной обработки; разрешение на перезапуск подтверждает, что вся система пастеризации готова работать в соответствии с утверждённым процессом.
| Условие разрешения на выпуск | Прилагаемые подтверждающие данные | Проверил | Открытое исключение / решение |
|---|---|---|---|
| 1. Мойка CIP завершена | Идентификатор цикла; время/действие; состояние химических средств; температура; промывка/заданное конечное состояние; статус отклонений. | Санитарная обработка / оператор | Принять, расследовать или повторить в соответствии с программой. |
| 2. Механическая готовность линии | Пакет пластин, прокладки, сливные устройства, соединения и клапаны; готовность правильного продуктового тракта. | Техническое обслуживание + оператор | Выявить утечку, неправильную конфигурацию линии или незавершённую мойку контура. |
| 3. Готовность системы управления | Статус приборов; регистратор; сигналы тревоги; работа переключения потока; блокировки; актуальность обязательных проверок. | Системы управления / контроль качества | Не разрешать подачу продукта дальше, пока остаётся нерешённой проблема с обязательной защитной функцией. |
| 4. Стабильный запуск | Утверждённая последовательность запуска; стабильные тренды расхода, давления, температуры и рекуперации; контролируемый переход между продуктами. | Производство | Определить продукт, направленный на отвод/переработку, и точное время начала прямого потока. |
| 5. Решение контроля качества о выпуске | Граница партии продукции, открытые отклонения, идентификаторы подтверждающих данных и непрерывность записей. | Контроль качества | Выпуск, удержание, повторная обработка или отклонение по утверждённой процедуре принятия решения. |
Включите комплект подтверждающих данных в реальные записи запуска, а не просто повесьте его рядом с оборудованием. Для каждого поля нужны идентификатор, отметка времени и ответственный. Если валидированная программа допускает исключение, укажите, кто его принял, по какой причине и какая дополнительная мера контроля применяется.
Для молока и сока нужны разные вопросы при валидации
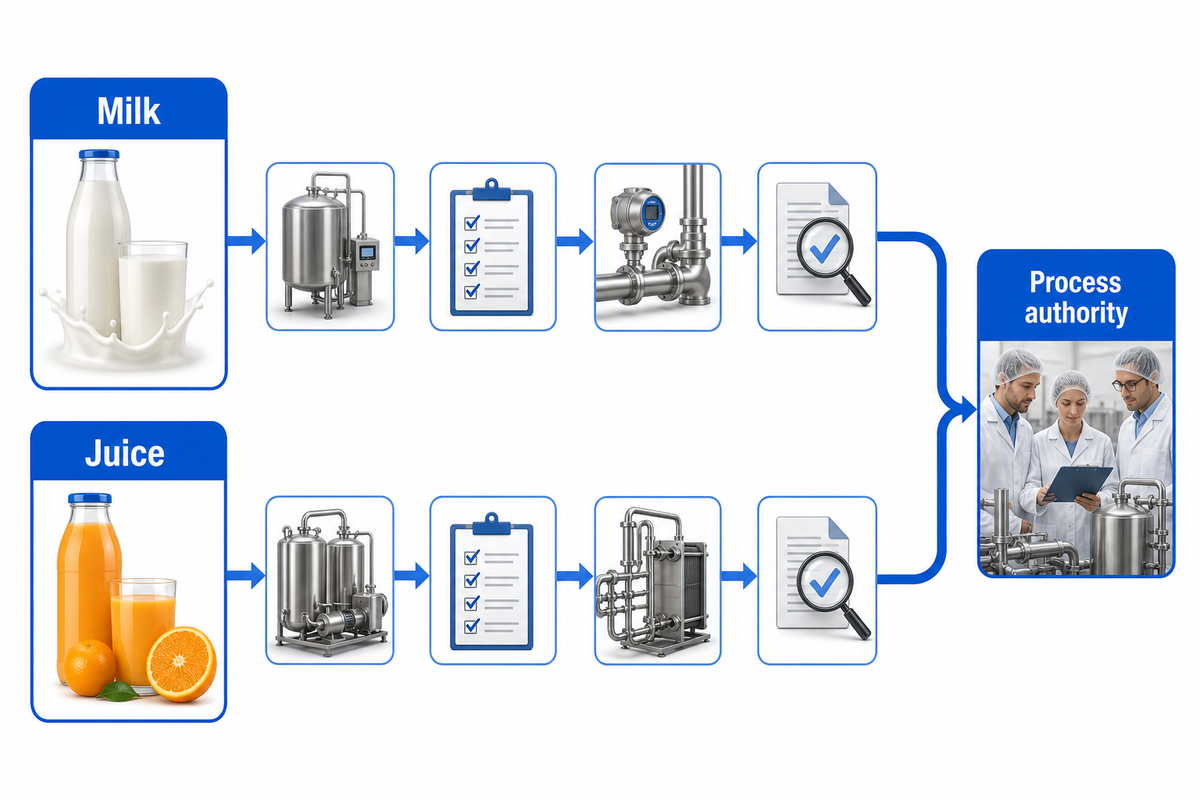
Пастеризация — это контролируемая тепловая обработка. Валидированные условия определяются продуктом, целевым опасным фактором или задачей по качеству, оборудованием и применимыми требованиями. Перенос привычного значения HTST для молока на сок или предположение, что режим для сока подойдёт молоку, оставляет без внимания особенности конкретного продукта.
Требования к молоку показывают, почему важно рассматривать систему целиком. Постановление США о пастеризованном молоке класса «A» и руководство Канадского агентства по контролю пищевых продуктов для молочной отрасли содержат подробные положения о соотношении времени и температуры, выдержке, переключении потока, соотношении давлений, испытаниях и записях.[1][4] Эти документы применяются в рамках указанных программ для молочной отрасли. Предприятия должны соблюдать требования и получать разрешения, применимые к их продукту и месту производства.
Для производителей сока в США, на которых распространяется действие норм, 21 CFR 120.24 требует применения мер контроля, обеспечивающих стабильное снижение количества соответствующего микроорганизма в нужном соке как минимум на 5-log в пределах области действия правила.[5] Обратите внимание на формулировку соответствующий микроорганизм в нужном соке: валидация применима к конкретному продукту и опасному фактору. Кислотность, содержание растворимых сухих веществ, мякоть или частицы, вязкость, чувствительность к нагреву и поведение потока могут изменить суть технической задачи.
Специалист по процессу может определить надлежащую научную основу и критические факторы. Затем поставщик оборудования может, опираясь на утверждённую основу, определить площадь теплообмена, конфигурацию тракта выдержки, систему управления, регистрацию данных и возможности мойки. Чёткое распределение ответственности защищает процесс и график проекта.
Если поток переключился на отвод, зафиксируйте историю продукта
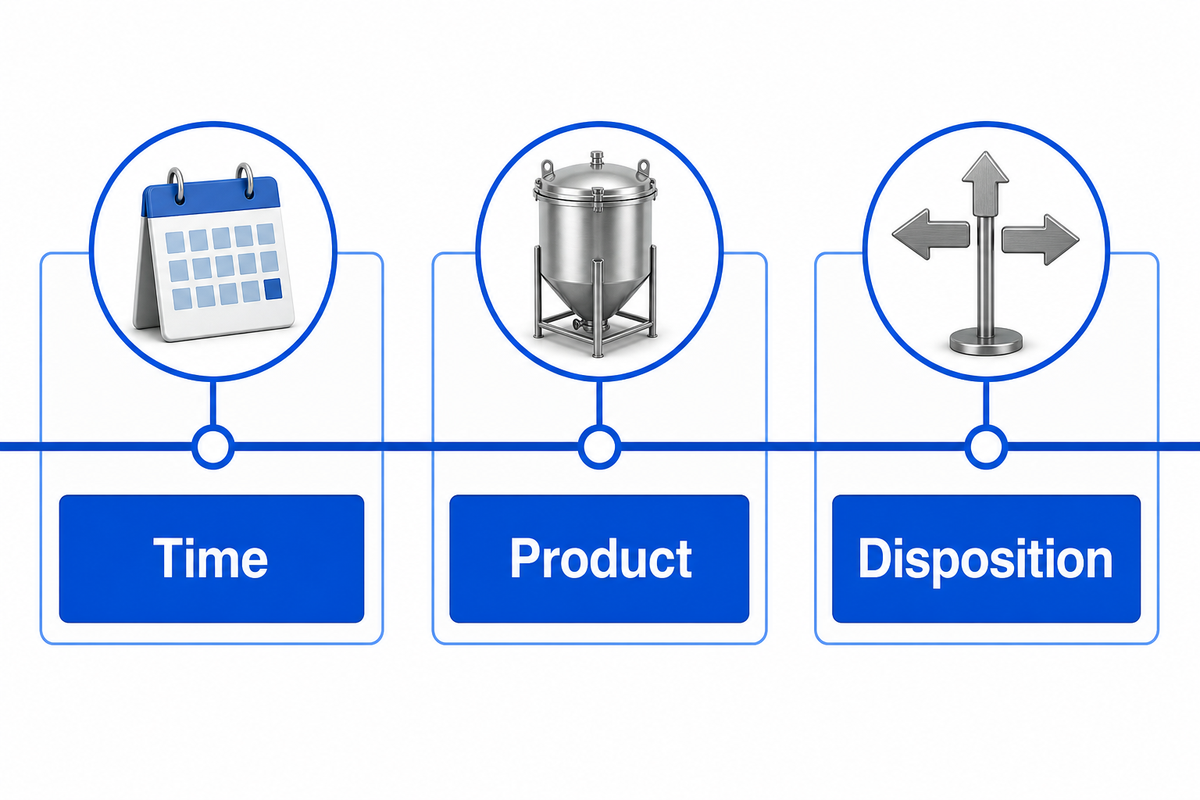
Переключение потока — это защитное действие, а не завершённое расследование. Команде всё равно нужно установить, что произошло, какой продукт мог быть затронут, почему возникла проблема и какие данные подтверждают возможность перезапуска.
Карточка регистрации отклонения
- Время: первый аномальный сигнал, время переключения потока, последний известный момент допустимого состояния и время восстановления.
- Продукт: технологический рецепт, партия продукции, исходный резервуар, место назначения, временной интервал по количеству и физическое состояние.
- Тракт: фактическая схема перемещения продукта по клапанам, статус прямого потока/отвода и способ изоляции затронутого продукта.
- Подтверждающие данные: записи о температуре, расходе, давлении, инженерных коммуникациях, приборах, сигналах тревоги и техническом обслуживании.
- Причина и действие: подтверждённая причина и гипотеза, немедленное исправление и последующие профилактические меры.
- Перезапуск: выполненные испытания/проверки, подтверждённая стабильность состояния и лицо, разрешившее прямой поток.
- Дальнейшие действия: решение отдела контроля качества по каждой затронутой партии или временному интервалу с идентификаторами прослеживаемых записей.
Заполните карточку до того, как при поиске и устранении неисправности изменится состояние системы. Если техник сбросит сигнал тревоги, заменит датчик или изменит положение клапана до фиксации временной шкалы и границы затронутого продукта, важные данные могут быть утрачены. Карточка сохраняет последовательность событий и помогает отделить техническое исправление от решения контроля качества о дальнейших действиях с продуктом.
Как читать спецификации пластинчатых пастеризаторов
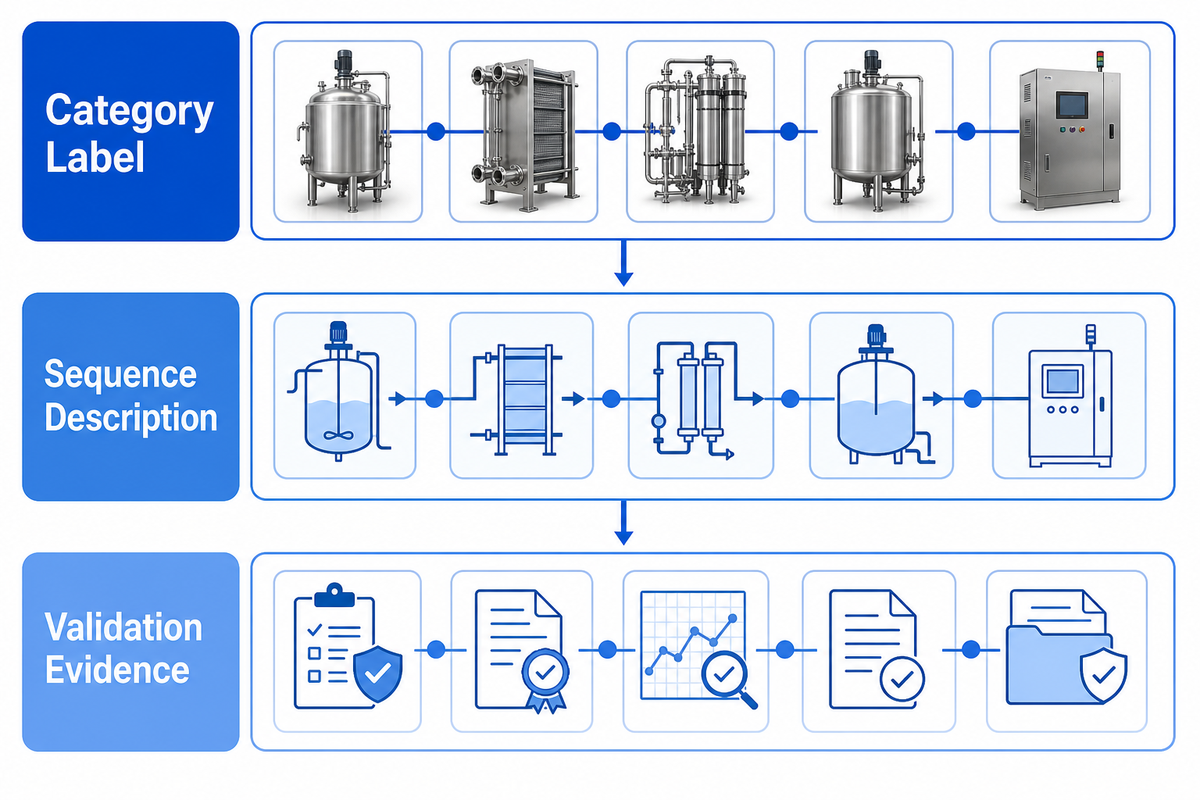
В документах поставщиков часто смешаны термины процесса, обозначения оборудования и заявления о результатах. Рассматривайте каждую формулировку с учётом того, что она действительно может подтвердить. Пластинчатый пастеризатор для молока, пластинчатый пастеризатор, стерилизатор и общее обозначение оборудование для пастеризации — это названия категорий, а не подтверждение валидации. В молочной отрасли система для сырого молока, свежего молока или других молочных продуктов может использоваться при производстве пастеризованного молока, однако одно лишь название модели ничего не говорит об утверждённом процессе для молока и других молочных продуктов.
Для фруктового сока возникает другая задача при составлении спецификации. Переработка сока может включать жидкость низкой вязкости после осветления, взвешенную мякоть или продукт, свойства которого меняются в зависимости от содержания растворимых сухих веществ и кислотности. Поэтому такие термины, как пастеризатор фруктового сока или производственная линия для пищевых продуктов и напитков, должны побуждать к вопросам о типе жидкости и продукта, а также о фактических характеристиках потока. Их нельзя считать доказательством того, что одна система теплообмена подходит для любых жидких пищевых продуктов.
Непрерывная пастеризация обычно предполагает соединённый трубопровод с секцией предварительного нагрева, секцией нагрева, нагревательными пластинами или другой поверхностью теплообмена, проверенным трактом выдержки и секцией охлаждения. Продукт может быстро нагреваться до желаемой, целевой или заданной температуры, а затем быстро охлаждаться до более низкой. Эти формулировки описывают последовательность операций. Они не определяют нужную температуру, температуру пастеризации, температуру стерилизации или валидированные значения температуры и времени для конкретного продукта.
Формулировки о безопасности требуют такой же внимательности. Рекламные обещания вроде «уничтожает бактерии», «уничтожает вредные бактерии», «уничтожает микроорганизмы» или «эффект стерилизации» могут сводить несколько разных научных и правовых вопросов к одному обещанию. Пастеризация продукта по валидированному процессу может обеспечить безопасность продукта и помочь увеличить срок годности, однако ни о процессе стерилизации, ни о заявленном времени стерилизации нельзя судить по рекламной брошюре. Срок годности и пищевая ценность по-прежнему зависят от всего комплекса факторов: продукта, процесса, упаковки и условий хранения.
Для систем управления также нужны подтверждающие данные. Автоматическое управление, регулирование температуры и точное управление температурой полезны только при условии, что определены датчики, логика, реакция системы на переключение потока, записи и программа проверок. Аналогично, рекуперацию тепла, высокий уровень рекуперации и энергоэффективность необходимо измерять в условиях, характерных для производства. Расплывчатые формулировки вроде «передовая технология теплообмена» или «значительное снижение энергопотребления» не позволяют установить эксплуатационные расходы или гарантированную экономию.
Наконец, проверьте интерфейсы вокруг системы пастеризации. Гомогенизатор, уравнительный резервуар, насос продукта, контур мойки CIP, фасовочная машина на следующем этапе и более широкая производственная линия могут влиять на давление, расход, возможность мойки или границы регистрации данных. Независимо от того, рассчитан ли проект на небольшие периодические партии или большой объём производства, систему управления следует рассматривать как часть валидированного процесса, а не как отдельную функцию автоматизации.
От эксплуатационных вопросов к проекту пластинчатого пастеризатора
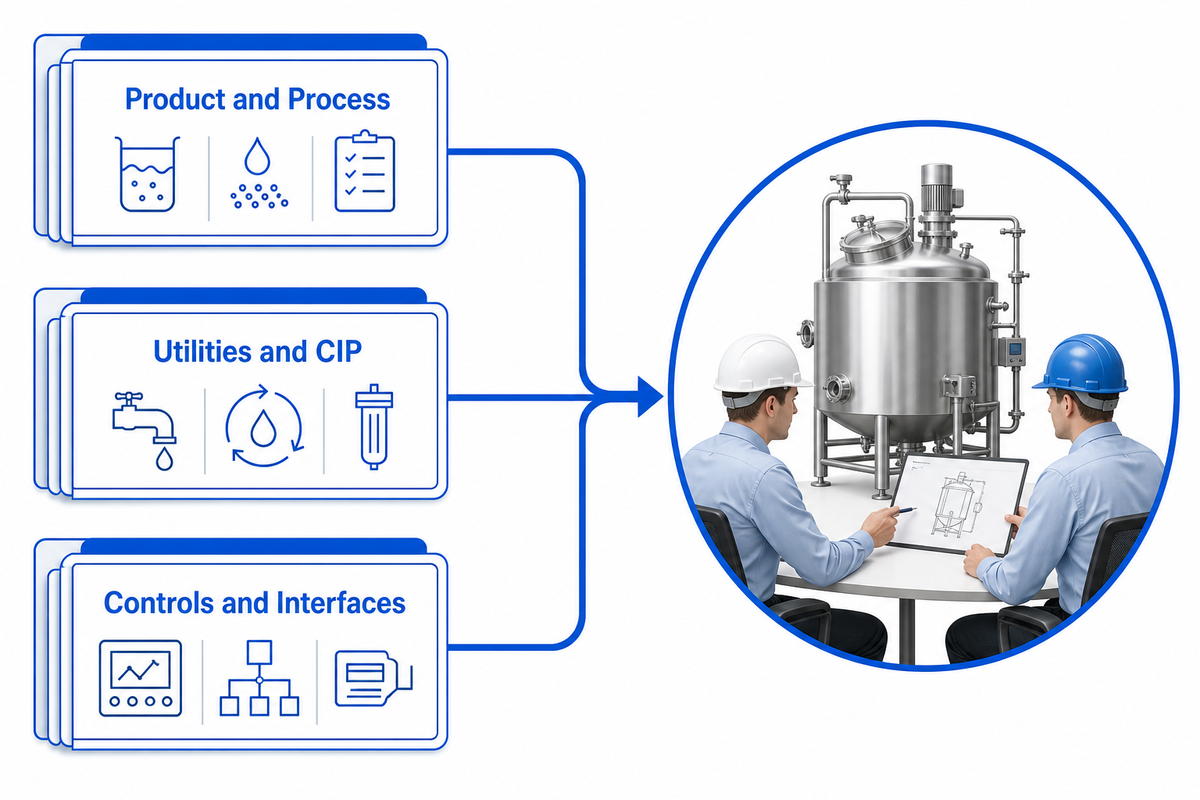
Когда команда понимает, какие эксплуатационные данные ей необходимы, обсуждение оборудования становится предметнее. Перед запросом коммерческого предложения подготовьте следующие сведения:
- группы продуктов, технологические рецепты и физические свойства, включая вязкость, мякоть/частицы, кислотность и чувствительность к нагреву;
- основа валидированного процесса, критические факторы, применимые нормы рынка и требования специалиста по процессу;
- необходимый производственный расход и сценарии производительности, включая переналадки и планируемую длительность цикла;
- доступные инженерные коммуникации для нагрева, охлаждения, электроснабжения, водоснабжения и сжатого воздуха;
- подход к мойке CIP, различия видов загрязнений, ограничения контура мойки и проверка перед перезапуском;
- требования к автоматизации, сигналам тревоги, регистрации данных, переключению потока и прослеживаемости; и
- планировка предприятия, интерфейсы до и после оборудования и границы ответственности.
Этот пакет сведений нужен для коммерческого обсуждения оборудования, а не для универсальной таблицы подбора размеров в блоге. SHENGTU описывает свою работу как сопровождение производителей пищевых продуктов от сбора требований до разработки готовых к экспорту решений для производственных линий; компания базируется в Чжучэне, провинция Шаньдун. Информацию об истории компании и географии обслуживания можно найти на странице О компании SHENGTU.
У вас есть валидированный целевой параметр процесса и фактические данные предприятия?
Согласуйте требования к продукту, расходу, инженерным коммуникациям, мойке и управлению до обсуждения оборудования. После этого SHENGTU сможет рассмотреть тракт пластин как часть целой производственной системы.
Обсудить проект пластинчатого пастеризатораЧасто задаваемые вопросы
Как работает пластинчатый пастеризатор?
Жидкий пищевой продукт проходит по отдельным каналам пластинчатого теплообменника. Регенерация предварительно нагревает поступающий продукт, окончательный нагрев доводит его до валидированного состояния, проверенный тракт обеспечивает выдержку, функция отвода потока предотвращает подачу продукта дальше по линии, а регенерация и охлаждение снижают температуру. Поток, давление, приборы, клапаны и записи — части процесса.
Что такое регенерация тепла?
При регенерации тепло от выходящего пастеризованного продукта передаётся более холодному поступающему продукту через разделяющие потоки пластины. Фактическую степень рекуперации измеряют при заданных рабочих условиях, а не принимают за фиксированный процент.
Почему во время работы может возрастать перепад давления?
Отложения могут сужать проходы и увеличивать перепад давления, но это не единственная возможная причина. Важны также расход, вязкость, положение клапанов, состояние насоса и исправность приборов. Прежде чем определять причину, сопоставьте динамику показателей с данными о продукте, расходе, температуре и инженерных коммуникациях.
Когда следует мыть пластинчатый пастеризатор?
Применяйте валидированные пределы, установленные для конкретного продукта с учётом требований безопасности пищевой продукции, истории эксплуатации, динамики теплопередачи и гидравлических показателей, графика производства и подтверждения санитарной обработки. Универсальные значения продолжительности работы или перепада давления нельзя надёжно применять к разным продуктам и машинам.
Означает ли завершение мойки на месте (CIP) готовность линии к повторному запуску?
Нет, одного этого недостаточно. Для принятия решения о повторном запуске может также потребоваться проверить правильность механической конфигурации линии, актуальный статус приборов и защитных функций, стабильность условий запуска и заданный порядок перехода на продукт, а также получить от службы контроля качества подтверждение, что записи проверены и отклонения закрыты.
Можно ли использовать одинаковые настройки пастеризации для молока и сока?
Не следует считать, что это возможно. Молоко и сок могут различаться по целевым опасным факторам, кислотности, содержанию растворимых сухих веществ, мякоти или частиц, вязкости, термочувствительности и характеру течения. Эти различия влияют на научное обоснование процесса, критические факторы, возможность мойки и пригодность оборудования. Специалист по разработке процессов должен установить валидированный процесс для конкретного продукта, а предприятие — выполнять требования рынка и регулирующего органа, применимые к его продукции.
Что следует делать, если заданное состояние не достигнуто?
В соответствии с валидированной конструкцией защитная система должна предотвращать недопустимую подачу продукта дальше по линии. Затем операторы и служба контроля качества должны определить затронутую партию продукции, сохранить записи, расследовать и устранить причину, проверить условия повторного запуска и задокументировать решение о дальнейших действиях с продукцией.
Чем пастеризация отличается от стерилизации UHT?
Для пастеризации и UHT применяются разные цели процесса, сочетания времени и температуры, меры защиты на последующих этапах и допущения относительно упаковки. Не следует без разбора использовать слово «стерилизация» как синоним любого процесса пастеризации. Срок хранения продукта зависит от валидированного процесса и всей гигиенической цепочки, а не только от нагревателя.
Справочные материалы и источники
- Canadian Food Inspection Agency. Системы высокотемпературной кратковременной пастеризации.
- Kuruppu et al. Методы измерения и прогнозирования образования отложений при термической обработке молочных продуктов.
- Jindal et al. Сравнение развития биоплёнки в пластинчатых теплообменниках во время 17-часового цикла пастеризации молока.
- U.S. Food and Drug Administration / National Conference on Interstate Milk Shipments. Постановление о пастеризованном молоке класса «A» 2023 года.
- Electronic Code of Federal Regulations. 21 CFR 120.24 — Контроль процессов производства сока.
- U.S. Food and Drug Administration. Руководство по опасным факторам и мерам контроля в системе HACCP для сока, первое издание (март 2004 г.).
Область применения: Эта статья представляет собой учебное руководство по планированию. Применимые пределы, валидацию, разрешение на выпуск продукции после санитарной обработки и решение о дальнейших действиях с продукцией должны определять квалифицированная команда переработчика, специалист по разработке процессов и регулирующий орган с учётом конкретного продукта и предприятия.