Entre em contato com a Shengtu Bufan Company

Atualizado em agosto de 2026
Um pasteurizador de placas conduz um líquido bombeável por canais separados em um trocador de calor a placas, combinando regeneração, aquecimento final, retenção validada, desvio de fluxo e resfriamento em um processo contínuo. Embora seja essencial, o pacote de placas não é todo o sistema de segurança. A condição do produto, a vazão, o tempo de retenção, a temperatura, as relações de pressão, a integridade do equipamento, a posição das válvulas e os registros precisam estar de acordo para que o produto avance.
Este guia explica essa lógica operacional para gerentes de planta industrial, equipes de produção, garantia da qualidade, manutenção e engenharia de projetos. Ele não fornece parâmetros universais. Leite, suco e outros alimentos líquidos apresentam perigos, comportamentos físicos, requisitos da autoridade de processo e regras de mercado diferentes. Se você já está definindo a capacidade, as utilidades industriais ou a configuração do equipamento, acesse a página da SHENGTU para configurar um pasteurizador de placas para o seu produto e suas utilidades industriais. Este artigo se concentra na operação e nas evidências que embasam a decisão.
A regra operacional em uma frase
Não pergunte apenas: “O produto atingiu a temperatura?” Pergunte se o produto correto percorreu o trajeto de retenção verificado, na vazão validada, enquanto as condições exigidas de pressão e desvio foram mantidas, e se os registros comprovam o que aconteceu com cada batelada afetada.
O que um pasteurizador de placas controla além do calor
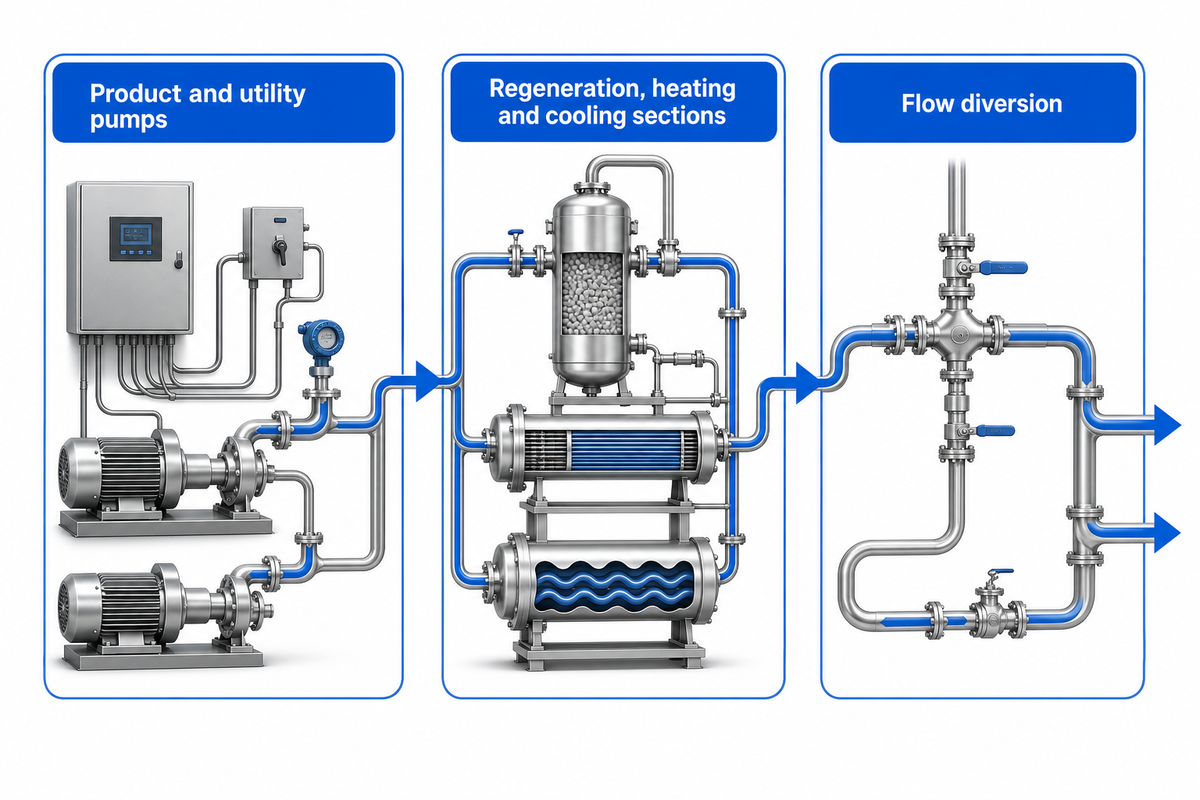
Um sistema de pasteurização por placas normalmente reúne várias funções. O produto de entrada é bombeado para o trocador de calor a placas. Na seção de regeneração, o produto quente que sai transfere calor ao produto frio que entra, através de placas de aço inoxidável, enquanto canais separados mantêm os fluxos isolados. Em seguida, o aquecimento externo eleva o produto à condição validada. Depois, o produto percorre um trajeto de retenção, chega ao ponto de decisão entre fluxo direto e desvio, devolve calor na regeneração e é resfriado para a próxima etapa protegida.
A regeneração pode reduzir a carga de aquecimento e resfriamento externo, mas não se deve presumir uma porcentagem fixa de economia de energia. A recuperação real depende das temperaturas, vazões, disposição das placas, incrustação, utilidades industriais e projeto do processo. A pergunta operacional útil é se o comportamento da recuperação permanece consistente em condições comparáveis — e não se a placa de identificação exibe uma porcentagem impressionante.
Vários componentes fazem do trocador de calor a placas um pasteurizador:
- As bombas de produto e de utilidades industriais estabelecem a vazão prevista pelo trajeto correto.
- As seções de regeneração, aquecimento e resfriamento controlam a troca de calor e mantêm os fluxos separados.
- Um trajeto de retenção verificado garante o tempo de residência exigido na vazão controlada.
- Instrumentos de temperatura, vazão e pressão fornecem as medições usadas pelo programa de controle e verificação.
- O desvio de fluxo impede o fluxo direto quando a condição aprovada não é atendida.
- Registradores, alarmes e registros da batelada documentam o histórico do produto para liberação ou destinação.
Por isso, uma mudança pode afetar vários outros fatores. O aumento da vazão pode alterar o tempo de retenção e a queda de pressão. Uma viscosidade ou um teor de sólidos diferente pode mudar o comportamento hidráulico e a transferência de calor. O reparo de uma válvula pode afetar o alinhamento da linha e a verificação dos intertravamentos. Placas recém-limpas podem ter uma condição de referência diferente da unidade próxima ao fim da operação.
Acompanhe o produto — e as evidências — em uma passagem
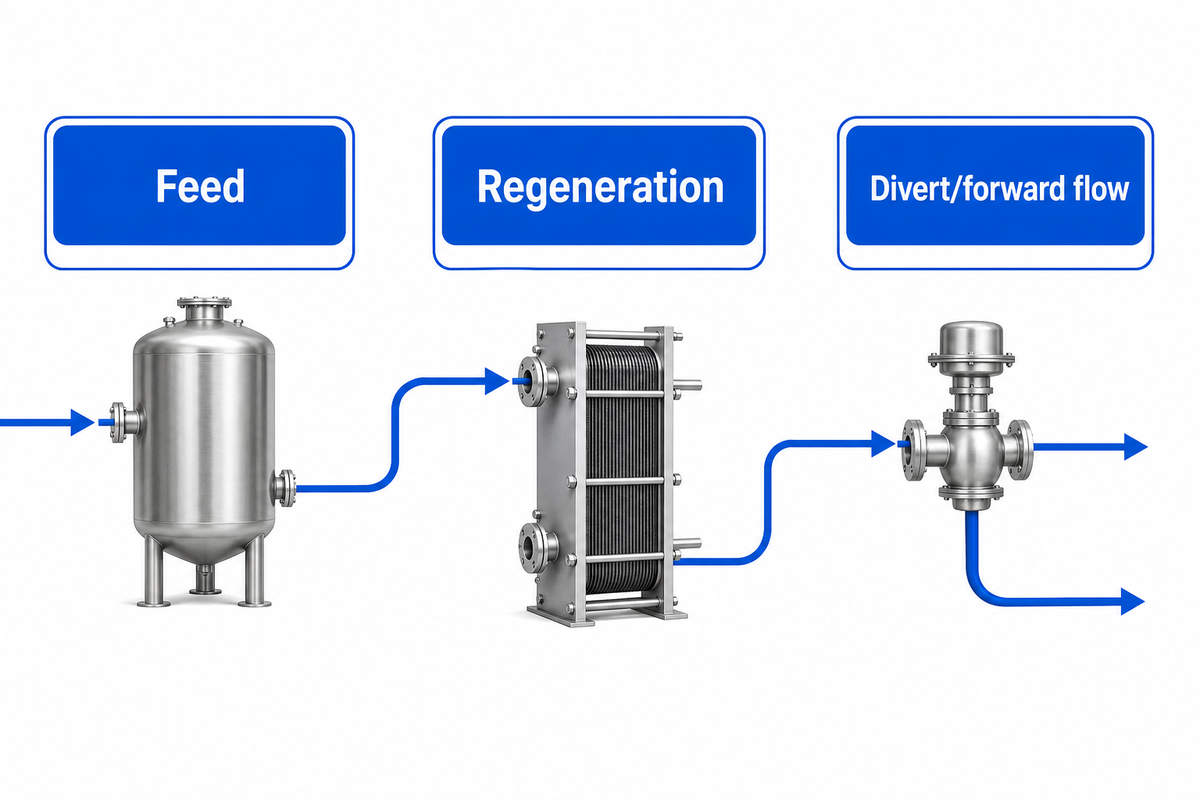
Acompanhe tanto o líquido quanto as evidências para entender como funciona um pasteurizador de placas.
| Etapa | O que acontece | O que a equipe precisa saber |
|---|---|---|
| Alimentação | O produto aprovado entra no circuito correto. | Identificação, batelada, condição física, liberação da linha e situação da etapa anterior. |
| Regeneração | O produto quente que sai pré-aquece o produto frio que entra por canais separados nas placas. | Trajeto do fluxo, relação de pressão, integridade e temperaturas de recuperação esperadas. |
| Aquecimento final | Um circuito de utilidades industriais fornece o calor restante. | Ponto de medição validado, situação do sensor e resposta do controle. |
| Retenção | O produto permanece no trajeto verificado pelo tempo de residência exigido. | Limite de vazão, configuração do trajeto de retenção e fatores que poderiam reduzir o tempo de residência. |
| Desvio/fluxo direto | O sistema direciona o produto conforme a condição aprovada monitorada. | Estado da válvula, situação dos intertravamentos, horário do alarme e delimitação do produto afetado. |
| Recuperação e resfriamento | O produto em fluxo direto cede calor e atinge o objetivo da etapa seguinte. | Trajeto protegido a jusante, desempenho do resfriamento e registros de toda a transição. |
As diretrizes oficiais de processamento HTST de laticínios da Agência Canadense de Inspeção de Alimentos consideram o esquema de fluxo, as interligações, as relações entre tempo, temperatura e pressão, a lógica de desvio, os testes do equipamento e os registros como itens interligados de análise.[1] Isso não torna universais os requisitos canadenses. Mostra, porém, por que uma análise do processo que começa e termina com um único gráfico de temperatura é incompleta.
A cadeia de evidências operacionais
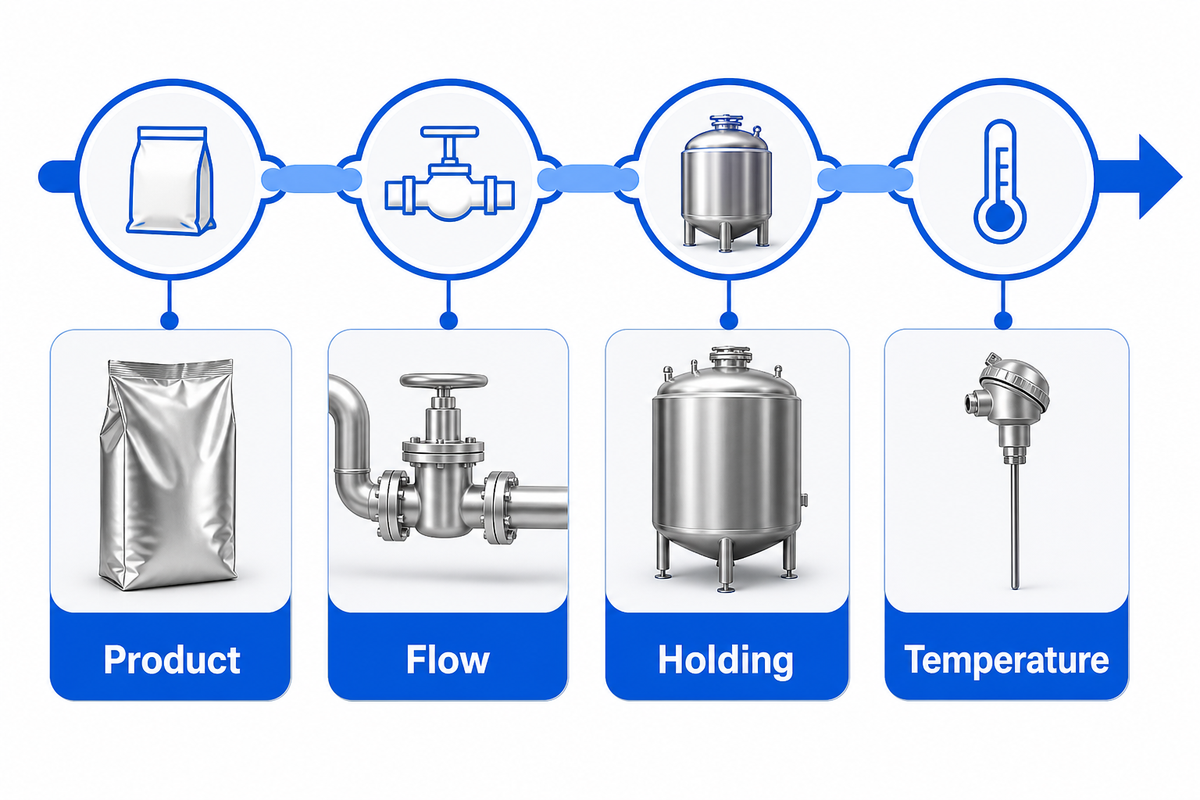
Use esta planilha como apoio ao planejamento do comissionamento, da verificação diária e da análise de desvios. Ela não substitui um plano de segurança de alimentos validado, uma autoridade de processo ou o órgão regulador aplicável.
| Categoria de evidência | Pergunta a responder | Exemplo de evidência | Responsável principal |
|---|---|---|---|
| Produto | Este é o produto aprovado na condição aprovada? | Batelada, receita, temperatura de alimentação, situação de peneiramento/filtragem, verificação física. | Produção + garantia da qualidade |
| Vazão | A vazão máxima validada foi respeitada? | Registro da vazão, estado da bomba, verificação de tempo ou evidência aprovada do controle de vazão. | Operador + engenharia |
| Retenção | O trajeto de retenção verificado estava disponível e permaneceu inalterado? | Configuração do tubo de retenção, situação das vedações/conexões, referência do teste de comissionamento. | Engenharia + manutenção |
| Temperatura | A medição legal/validada permaneceu dentro dos limites aceitáveis? | Tendência do registrador, verificação do termômetro indicador, situação da calibração/verificação. | Operador + garantia da qualidade |
| Pressão e integridade | Os fluxos separados foram protegidos conforme exigido? | Tendência diferencial, estado da válvula/bomba, teste de integridade das placas, registro de manutenção. | Manutenção + garantia da qualidade |
| Desvio | O sistema desviou o fluxo sempre que as condições para fluxo direto não foram atendidas? | Posição da válvula, teste de acionamento/desacionamento, situação dos intertravamentos, registro de alarmes. | Operador + controles |
| Utilidades industriais | As utilidades de aquecimento, resfriamento e controle permaneceram estáveis durante a operação? | Tendências de alimentação e retorno, situação da pressão ou vazão, alarmes das utilidades e registro de interrupções. | Engenharia + operador |
| Situação da verificação | As verificações exigidas dos instrumentos, válvulas e intertravamentos estavam atualizadas? | Situação da calibração, registros de testes programados, análise de itens vencidos e exceção aprovada. | Garantia da qualidade + manutenção |
| Destinação | A garantia da qualidade consegue identificar e determinar a situação de todo o produto afetado? | Período, limite da batelada, isolamento, investigação, ação corretiva e decisão de liberação/reprocessamento/descarte. | Garantia da qualidade |
A redundância prevista no projeto torna a cadeia útil. As evidências de vazão dão suporte à conclusão sobre o tempo de retenção. Os registros de pressão e integridade dão suporte à proteção do trajeto do produto, enquanto os registros de desvio estabelecem os limites do produto afetado. A falta de uma evidência não significa automaticamente que o produto seja inseguro, mas pode deixar a equipe sem dados suficientes para a liberação rotineira.
A incrustação não se revela por um único número
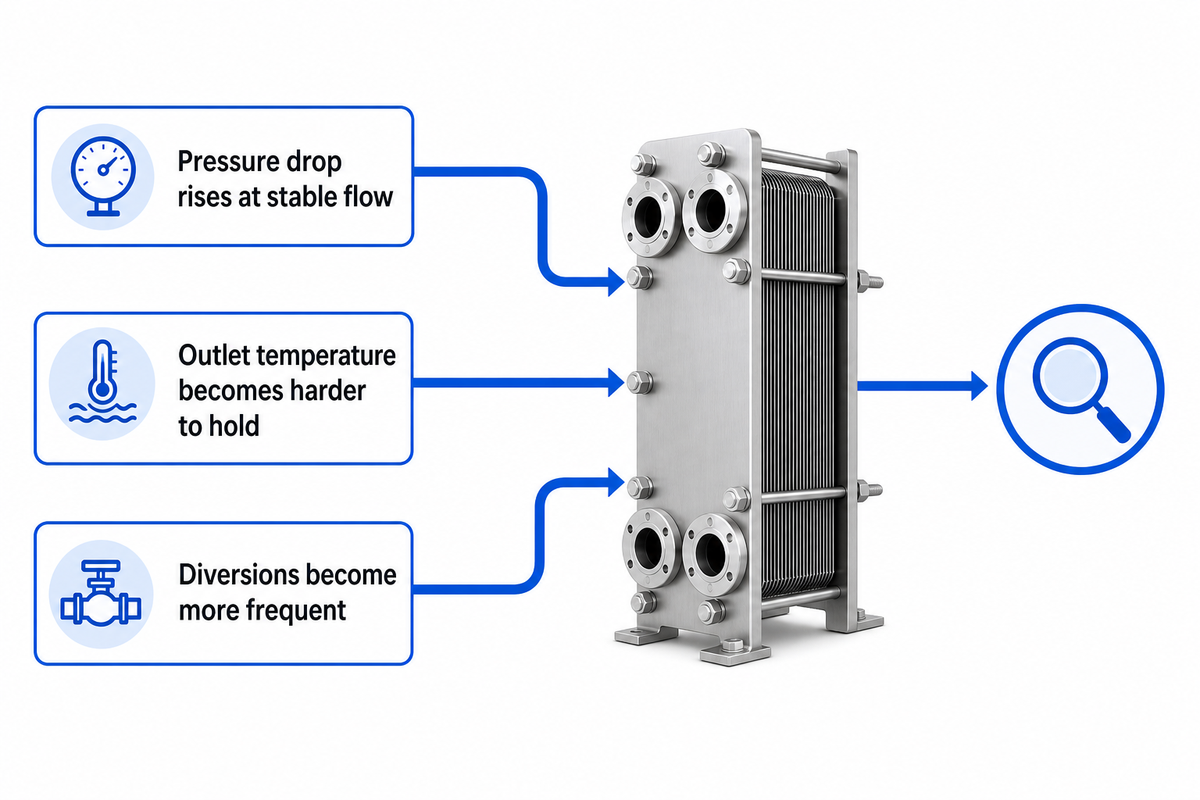
A sujidade dos alimentos se desenvolve de acordo com a composição do produto, a temperatura da superfície, o tempo de residência, as condições de fluxo e a geometria do equipamento. A incrustação em laticínios pode incluir depósitos de proteínas e minerais; a sujidade de sucos pode resultar de diferentes combinações de polpa, pectina, açúcares, minerais e histórico térmico. Tendências observadas em um produto podem não se repetir na receita seguinte.
Uma revisão científica com avaliação por pares sobre a medição de incrustação no processamento térmico de laticínios descreve dois efeitos úteis: os depósitos aumentam a resistência à transferência de calor, e a redução das passagens de fluxo pode elevar a queda de pressão.[2] Esses efeitos fornecem sinais à equipe, não um diagnóstico. Um aumento da pressão diferencial também pode refletir uma mudança de vazão, uma restrição na válvula, um problema no instrumento ou uma mudança no produto. A instabilidade da temperatura pode resultar das utilidades industriais, do ajuste dos controles, da resposta dos sensores ou do comportamento da bomba.
Portanto, compare vários sinais em condições semelhantes de produto, vazão e utilidades industriais. Estabeleça uma condição de referência do sistema limpo após a limpeza e a manutenção verificadas. Em seguida, acompanhe as tendências durante a operação, em vez de esperar por um único alarme.
| Tendência observada | Possíveis fatores contribuintes | Verificações complementares | Responsável pela decisão |
|---|---|---|---|
| A queda de pressão aumenta com vazão estável | Acúmulo de depósitos, restrição dos canais, posição da válvula, mudança na viscosidade do produto. | Confirme a vazão e os instrumentos; compare produto/receita; verifique as pressões por seção, se disponíveis. | Operador + manutenção |
| Fica mais difícil manter a temperatura de saída | Redução da transferência de calor, variação das utilidades industriais, problema no sensor/controle, mudança na condição de alimentação. | Alimentação/retorno das utilidades industriais, temperatura de alimentação, saída da válvula, comparação dos sensores, temperaturas de recuperação. | Engenharia + operador |
| As temperaturas de recuperação variam | Incrustação, desequilíbrio de vazão, mudança nas propriedades do produto, preocupação com desvio/vazamento. | Balanço de vazão mássica, relação de pressão, evidências de integridade das placas e temperaturas por seção. | Engenharia + garantia da qualidade |
| A vazão ou a saída do controle fica instável | Restrição, problema na bomba/cavitação, ar, oscilação da válvula, variação na alimentação. | Sucção da bomba, nível do tanque, registro da válvula, fonte de ar, estado do medidor de vazão. | Manutenção + operador |
| Os desvios ficam mais frequentes | Redução da margem térmica, variabilidade do processo, problema de controle ou das utilidades industriais. | Sobreponha os registros de temperatura, vazão, utilidades industriais e válvulas; identifique o sinal que aparece primeiro com mais frequência. | Produção + garantia da qualidade |
| A tendência muda após a troca de receita | Diferenças de viscosidade, teor de sólidos, acidez, temperatura de alimentação ou comportamento da sujidade. | Estabeleça condições de referência separadas para cada produto; analise o processo validado e as premissas de troca de produto na limpeza. | Engenharia de processo + garantia da qualidade |
Como usar a matriz: defina as condições de referência, o intervalo de amostragem, o responsável pela análise e o processo de escalonamento antes da operação. Os limites de alerta e parada específicos da planta industrial devem se basear no histórico operacional validado, na capacidade do equipamento, nas orientações da autoridade de processo e no programa de segurança de alimentos. A tabela não inclui um limite universal de queda de pressão nem de horas de operação.
O CIP deve remover a sujidade real — e deixar evidências
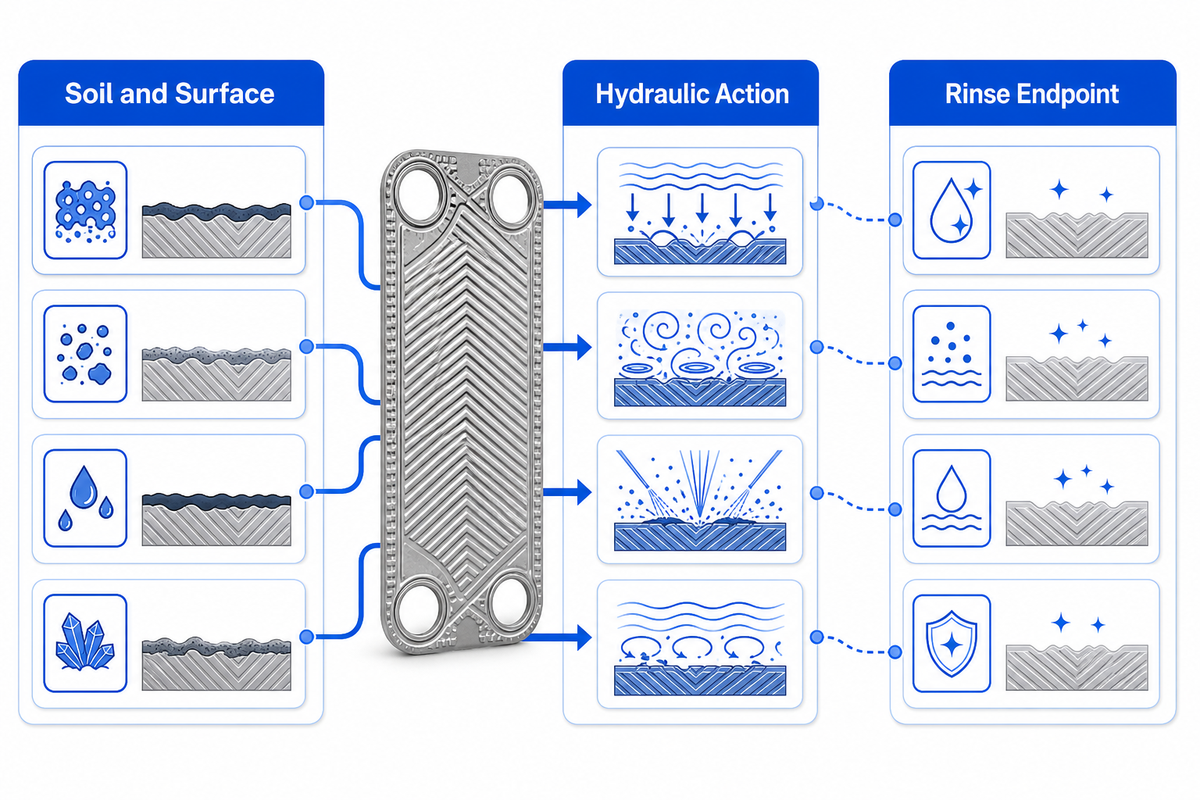
A limpeza no local é um processo controlado, não o nome de um botão. Sua eficácia depende da sujidade, da superfície, da ação hidráulica, dos produtos químicos, da temperatura, do tempo, da sequência, da drenabilidade e da condição final especificada do produto após o enxágue. A receita validada e o tempo de operação adequados para um produto podem não servir para outro. Os fornecedores de produtos químicos, fabricantes de equipamentos, especialistas em higienização e a equipe de segurança de alimentos da planta industrial devem definir o programa efetivo.
Os registros devem mostrar se o ciclo aprovado ocorreu conforme previsto. Conforme a planta industrial e os riscos, a verificação também pode incluir inspeção, registros de condutividade ou concentração, temperatura de retorno, evidências de vazão/turbulência, critérios de enxágue, testes de integridade das placas, ATP, métodos microbiológicos ou desmontagem programada. Nenhum método isolado comprova tudo. O ATP pode indicar material orgânico residual quando usado segundo um método estabelecido; ele não substitui a verificação microbiológica nem valida o processo de pasteurização.
Um estudo controlado de pasteurização do leite, com duração de 17 horas, coletou amostras de diferentes seções do trocador de calor a placas e usou métodos microbiológicos e de ATP para comparar os resultados de bioincrustação e limpeza em duas superfícies.[3] O estudo é útil porque examinou evidências específicas de cada seção ao longo de uma operação prolongada. Ele não estabelece um limite universal de operação de 17 horas, um valor de aprovação de ATP nem uma escolha de superfície válida para todas as plantas industriais.
A limpeza também altera a condição de referência operacional. Se a partida seguinte apresentar uma queda de pressão inesperadamente alta ou temperaturas de recuperação diferentes, a equipe não deve simplesmente presumir que “as placas estão limpas”. Deve verificar o alinhamento das válvulas, a vazão, a remoção de ar, a condição das juntas/placas, a situação dos instrumentos e se a sequência de CIP realmente percorreu o circuito previsto.
Pacote de evidências para retomada após CIP
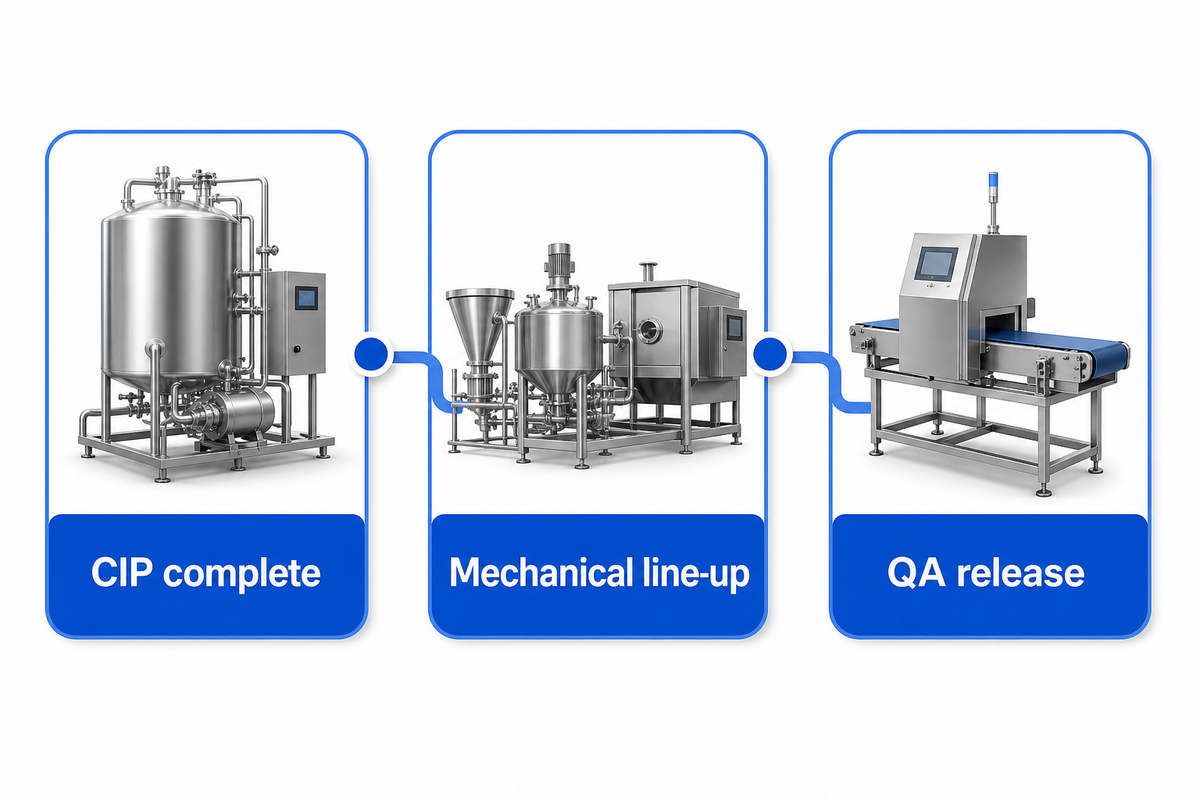
Concluir o CIP e liberar o produto para fluxo direto são duas decisões diferentes. A conclusão do ciclo encerra a etapa de higienização; a aprovação da retomada confirma que todo o sistema de pasteurização está pronto para operar conforme o processo aprovado.
| Bloqueio de liberação | Evidências a anexar | Verificado por | Exceção em aberto / decisão |
|---|---|---|---|
| 1. CIP concluído | ID do ciclo; horário/ação; condição química; temperatura; enxágue/condição final especificada; situação dos desvios. | Higienização / operador | Aceitar, investigar ou repetir conforme o programa. |
| 2. Alinhamento mecânico da linha | Pacote de placas, juntas, drenos, conexões, válvulas e trajeto correto do processo prontos. | Manutenção + operador | Identificar vazamento, alinhamento incorreto ou circuito incompleto. |
| 3. Controles prontos | Situação dos instrumentos; registrador; alarmes; funcionamento do desvio; intertravamentos; verificações exigidas em dia. | Controles / garantia da qualidade | Não liberar o fluxo direto enquanto uma função de proteção exigida não estiver resolvida. |
| 4. Partida estável | Sequência de partida aprovada; tendências de vazão, pressão, temperatura e recuperação estáveis; transição do produto controlada. | Produção | Definir o produto desviado/reprocessado e o horário exato de início do fluxo direto. |
| 5. Liberação pela garantia da qualidade | Limite da batelada, desvios em aberto, IDs das evidências de verificação e continuidade dos registros. | Garantia da qualidade | Liberar, reter, reprocessar ou rejeitar conforme o processo de destinação aprovado. |
Inclua o pacote de evidências no registro real da partida, em vez de deixá-lo em um cartaz ao lado da máquina. Cada campo precisa de um identificador, horário e responsável. Se o programa validado permitir uma exceção, registre quem a aceitou, por quê e qual controle adicional será aplicado.
Leite e suco exigem perguntas diferentes para a validação
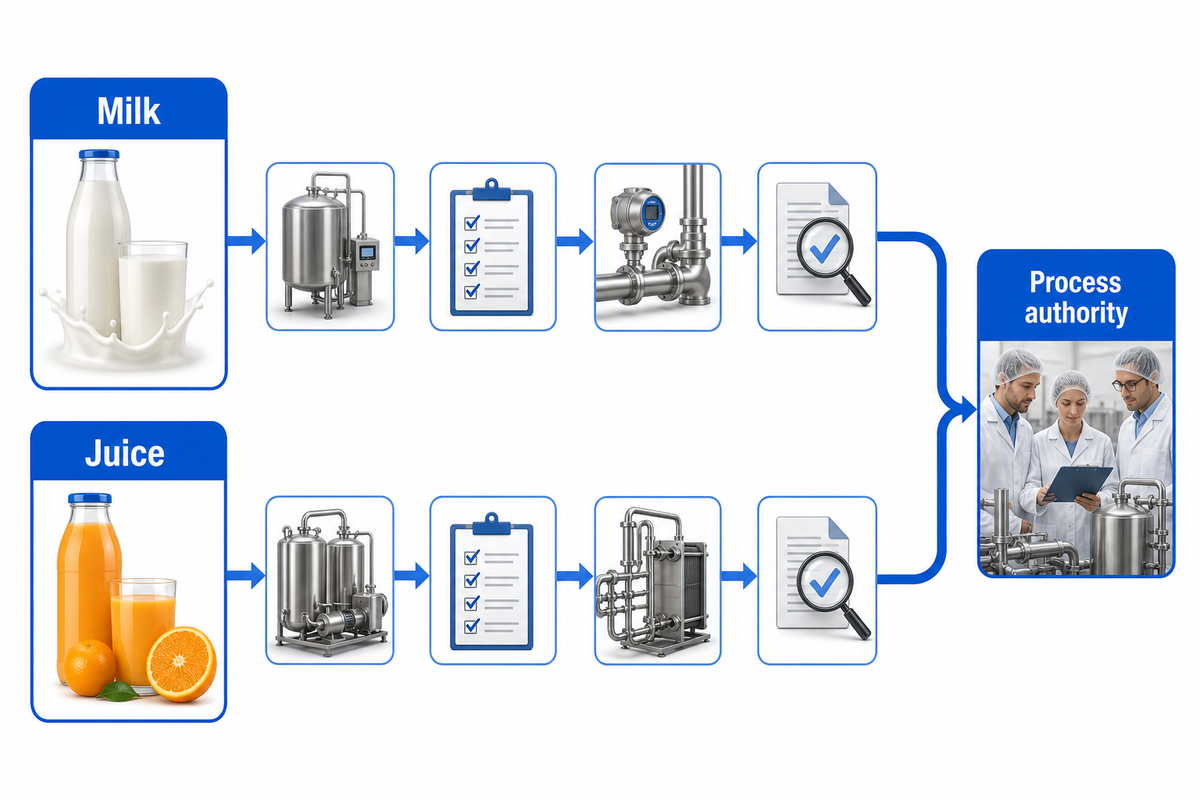
A pasteurização é um tratamento térmico controlado, com condições validadas definidas pelo produto, pelo perigo ou objetivo de qualidade pretendido, pelo equipamento e pelos requisitos aplicáveis. Copiar para o suco um parâmetro HTST conhecido de laticínios — ou presumir que um processo para suco serve para leite — ignora as questões específicas de cada produto.
As regras para leite mostram a importância do sistema completo. A Portaria de Leite Pasteurizado Grau “A” dos EUA e as diretrizes da Agência Canadense de Inspeção de Alimentos para laticínios contêm disposições detalhadas sobre relações entre tempo e temperatura, retenção, desvio de fluxo, relações de pressão, testes e registros.[1][4] Esses documentos se aplicam a programas específicos de laticínios. As plantas industriais devem seguir os requisitos e as aprovações que regem seu produto e localidade.
Para processadores de suco abrangidos pela regulamentação dos EUA, a 21 CFR 120.24 exige medidas de controle que alcancem de forma consistente uma redução de pelo menos 5-log do microrganismo pertinente para o suco em questão, dentro do escopo da regra.[5] Observe a expressão microrganismo pertinente para o suco em questão: a validação se aplica ao produto e ao perigo reais. Acidez, sólidos solúveis, polpa ou partículas, viscosidade, sensibilidade ao calor e comportamento do fluxo podem mudar a questão técnica.
Uma autoridade de processo pode determinar a base científica adequada e os fatores críticos. Em seguida, o fornecedor do equipamento pode usar essa base aprovada para definir a área de transferência de calor, o sistema de retenção, os controles, os registros e a facilidade de limpeza. Manter essas responsabilidades claras protege tanto o processo quanto o cronograma do projeto.
Quando o processo desvia o fluxo, documente o histórico do produto
Um desvio é uma ação de proteção, não uma investigação completa. A equipe ainda precisa identificar o que aconteceu, qual produto pode ter sido afetado, por que a condição ocorreu e quais evidências dão suporte à retomada.
Ficha de evidências do desvio
- Horário: primeiro sinal anormal, horário do desvio, último ponto conhecido como aceitável e horário da recuperação.
- Produto: receita, batelada, tanque de origem, destino, intervalo de quantidade e condição física.
- Trajeto: trajeto real das válvulas, situação de fluxo direto/desvio e modo de isolamento do produto afetado.
- Evidências: registros de temperatura, vazão, pressão, utilidades industriais, instrumentos, alarmes e manutenção.
- Causa e ação: causa confirmada e hipótese, correção imediata e acompanhamento preventivo.
- Retomada: testes/verificações concluídos, condição estável demonstrada e pessoa que autorizou o fluxo direto.
- Destinação: decisão da garantia da qualidade para cada batelada ou intervalo afetado, com IDs de registros rastreáveis.
Preencha a ficha antes que a investigação altere o sistema. Se um técnico reiniciar um alarme, trocar um sensor ou mudar a posição de uma válvula antes de documentar a linha do tempo e os limites do produto afetado, evidências valiosas podem desaparecer. Além de preservar a sequência dos acontecimentos, a ficha mantém separadas a correção de engenharia e a decisão de destinação da garantia da qualidade.
Como interpretar a linguagem das especificações de pasteurizadores de placas
Os documentos dos fornecedores costumam misturar termos de processo, nomes de equipamentos e alegações de resultados. Interprete cada expressão de acordo com o que ela pode comprovar. Um pasteurizador de placas para leite, um pasteurizador de placas, um esterilizador e um equipamento de pasteurização genérico são nomes de categorias, não evidências de validação. Na indústria de laticínios, um sistema usado para leite cru, leite fresco ou outros produtos lácteos pode fazer parte da produção de leite pasteurizado, mas o nome do modelo, por si só, não informa nada sobre o processo aprovado para leite e outros produtos lácteos.
O suco de frutas apresenta um problema diferente para as especificações. O processamento de sucos pode envolver um líquido clarificado de baixa viscosidade, polpa de fruta em suspensão ou um produto que varia conforme o teor de sólidos solúveis e a acidez. Por isso, termos como pasteurizador de suco de frutas ou linha de produção de alimentos e bebidas devem levar a perguntas sobre o tipo de líquido, o tipo de produto e o comportamento real do fluxo. Não devem ser tratados como prova de que um único sistema de troca de calor é adequado a todos os alimentos líquidos.
A pasteurização contínua normalmente descreve uma tubulação interligada, com uma seção de pré-aquecimento, uma seção de aquecimento, placas de aquecimento ou outra superfície de transferência de calor, um trajeto de retenção verificado e uma seção de resfriamento. O produto pode ser aquecido rapidamente até a temperatura pretendida, a temperatura-alvo ou uma temperatura específica e, em seguida, resfriado rapidamente até uma temperatura mais baixa. Essas expressões descrevem a sequência. Elas não determinam a temperatura correta, a temperatura de pasteurização, a temperatura de esterilização nem o tempo e a temperatura validados para um produto específico.
A linguagem sobre segurança exige o mesmo cuidado. Expressões de marketing como “eliminar bactérias”, “eliminar bactérias nocivas”, “eliminar os microrganismos” ou “efeito de esterilização” podem condensar diversas questões científicas e legais diferentes em uma única promessa. Pasteurizar um produto em um processo validado pode contribuir para a segurança do produto e ajudar a prolongar sua vida útil, mas não se deve deduzir de um folheto nem o processo de esterilização nem um tempo de esterilização alegado. A vida útil e o valor nutricional ainda dependem do produto, do processo, da embalagem e da cadeia de armazenamento completos.
Os controles também precisam de evidências. Controle automático, controle de temperatura e controle preciso de temperatura só são úteis quando os sensores, a lógica, a resposta de desvio, os registros e o programa de verificação estão definidos. Da mesma forma, a recuperação de calor, a alta recuperação de calor e a eficiência energética precisam ser medidas na escala de produção e nas condições operacionais relevantes. Expressões vagas como “tecnologia avançada de troca de calor” ou “reduzindo significativamente o consumo de energia” não determinam os custos operacionais nem garantem economia.
Por fim, confirme as interfaces ao redor do sistema de pasteurização. Um homogeneizador, tanque de equilíbrio, bomba de produto, circuito de limpeza CIP, enchedora a jusante e a linha de produção mais ampla podem alterar a pressão, a vazão, a facilidade de limpeza ou os limites dos registros. Seja o projeto de pequena escala ou de alto volume, o sistema de controle deve ser analisado como parte do processo validado, e não como um recurso de automação isolado.
Passe das questões operacionais a um projeto de pasteurizador de placas
Depois que a equipe entende quais evidências operacionais são necessárias, as conversas sobre o equipamento ficam mais precisas. Prepare estas informações antes de solicitar uma proposta:
- famílias de produtos, receitas e comportamento físico, incluindo viscosidade, polpa/partículas, acidez e sensibilidade ao calor;
- base do processo validado, fatores críticos, mercado aplicável e requisitos da autoridade de processo;
- vazão de produção necessária e cenários de capacidade, incluindo trocas de produto e duração planejada da operação;
- utilidades industriais disponíveis para aquecimento, resfriamento, eletricidade, água e ar comprimido;
- conceito de CIP, diferenças de sujidade, limites do circuito de limpeza e verificação da retomada;
- requisitos de automação, alarmes, registro de dados, desvio e rastreabilidade; e
- layout da planta industrial, interfaces a montante/jusante e limites de responsabilidade.
Esse conjunto de informações deve fazer parte de uma conversa comercial sobre equipamentos, não de uma tabela genérica de dimensionamento em um blog. A SHENGTU descreve seu trabalho como levar produtores de alimentos dos requisitos a soluções de linhas de produção projetadas e prontas para exportação, a partir de sua sede em Zhucheng, Shandong. Consulte a página Sobre a SHENGTU para conhecer as informações institucionais e a área de atendimento fornecidas pela própria empresa.
Você já tem um objetivo de processo validado e informações reais da planta industrial?
Reúna os requisitos de produto, vazão, utilidades industriais, limpeza e controle antes de discutir o equipamento. Assim, a SHENGTU poderá analisar o trajeto pelas placas como um sistema de produção completo.
Converse sobre seu projeto de pasteurizador de placasPerguntas frequentes
Como funciona um pasteurizador de placas?
O alimento líquido passa por canais separados em um trocador de calor a placas. A regeneração pré-aquece o produto que entra, o aquecimento final o leva à condição validada, um trajeto verificado garante o tempo de retenção, uma função de desvio protege o fluxo para a frente e a regeneração e o resfriamento reduzem a temperatura. O fluxo, a pressão, os instrumentos, as válvulas e os registros fazem parte do processo.
O que é regeneração de calor?
A regeneração transfere calor do produto pasteurizado que sai para o produto mais frio que entra, através de placas separadas. Meça a recuperação real em condições operacionais definidas, em vez de presumir um percentual fixo.
Por que a queda de pressão pode aumentar durante a operação?
O acúmulo de sujidade pode restringir as passagens e aumentar a queda de pressão, mas essa não é a única causa. O fluxo, a viscosidade, a posição da válvula, as condições da bomba e o estado dos instrumentos também influenciam. Antes de determinar a causa, compare a tendência com os dados do produto, do fluxo, da temperatura e das utilidades industriais.
Quando um pasteurizador de placas deve ser limpo?
Use limites validados e específicos para cada produto, com base nos requisitos de segurança dos alimentos, no histórico operacional, nas tendências de transferência de calor e hidráulicas, no cronograma de produção e na verificação da higienização. Valores genéricos de horas de operação ou queda de pressão não se aplicam de forma confiável a diferentes produtos e máquinas.
Concluir o CIP significa que a linha está pronta para reiniciar?
Não por si só. A decisão de reiniciar também pode exigir o alinhamento mecânico correto da linha, a confirmação do estado atual dos instrumentos e das funções de proteção, condições estáveis de partida, uma transição de produto definida e a confirmação da equipe de garantia da qualidade de que os registros e desvios foram encerrados.
Leite e suco podem usar os mesmos parâmetros de pasteurização?
Não presuma que sim. Leite e suco podem diferir quanto aos perigos que precisam ser controlados, à acidez, aos sólidos solúveis, à polpa ou às partículas, à viscosidade, à sensibilidade ao calor e ao comportamento do fluxo. Essas diferenças afetam a base científica, os fatores críticos, a facilidade de limpeza e a adequação do equipamento. Uma autoridade de processo deve estabelecer o processo validado específico para cada produto, enquanto a planta industrial aplica os requisitos do mercado e do órgão regulador correspondentes.
O que deve acontecer se a condição exigida não for atingida?
De acordo com o projeto validado, o sistema de proteção deve impedir um fluxo para a frente que não seja aceitável. Em seguida, os operadores e a equipe de garantia da qualidade devem identificar o produto afetado, preservar os registros, investigar e corrigir a causa, verificar as condições para reiniciar e documentar a decisão sobre a destinação do produto.
Qual é a diferença entre pasteurização e esterilização UHT?
A pasteurização e o UHT têm objetivos de processo, combinações de tempo e temperatura, proteções posteriores e premissas de embalagem diferentes. “Esterilização” não deve ser usada sem critério como sinônimo de todo processo de pasteurização. A vida útil do produto depende do processo validado e de toda a cadeia higiênica, não apenas do aquecedor.
Referências e fontes
- Canadian Food Inspection Agency. Sistemas de pasteurização HTST.
- Kuruppu et al. Métodos para medir e prever o acúmulo de sujidade durante o processamento térmico de soluções lácteas.
- Jindal et al. Comparação do desenvolvimento de biofilme em trocadores de calor a placas durante uma operação de pasteurização de leite de 17 horas.
- U.S. Food and Drug Administration / National Conference on Interstate Milk Shipments. Portaria de 2023 sobre leite pasteurizado de Grau “A”.
- Electronic Code of Federal Regulations. 21 CFR 120.24 — Controles de processo para sucos.
- U.S. Food and Drug Administration. Orientações sobre perigos e controles do HACCP para sucos, primeira edição (março de 2004).
Escopo: Este artigo é um guia educativo para planejamento. Os limites aplicáveis, a validação, a liberação sanitária e a destinação do produto devem ser definidos pela equipe qualificada do processador, pela autoridade de processo e pelo órgão regulador, considerando o produto e a planta industrial específicos.