Póngase en contacto con Shengtu Bufan Company

Especificaciones rápidas
| Etapa | Equipo típico | Qué se logra |
| Lavado, selección y pelado | Tanques de lavado, rodillos con cepillos, peladoras | Elimina suciedad, materias extrañas y producto dañado |
| Corte y calibrado | Cortadoras en cubos, rebanadoras y calibradoras | Piezas uniformes para el procesamiento posterior o la venta de productos frescos cortados al menudeo |
| Conservación | Secadores, liofilizadores, túneles IQF, autoclaves y líneas asépticas/UHT | Prolonga la vida útil mediante uno de ocho métodos; consulte la brújula de conservación más adelante |
| Empaque | Llenadoras, selladoras y etiquetadoras | Protege el producto y permite su distribución |
¿Qué es el procesamiento de frutas y verduras?
El procesamiento de frutas y verduras es la secuencia de etapas de lavado, corte y conservación que transforma productos frescos y perecederos en alimentos inocuos, estables y con una vida útil más larga. Según la Organización de las Naciones Unidas para la Alimentación y la Agricultura, el objetivo es ofrecer a los consumidores alimentos saludables, inocuos y nutritivos durante todo el año, pese al carácter perecedero y estacional de los cultivos.
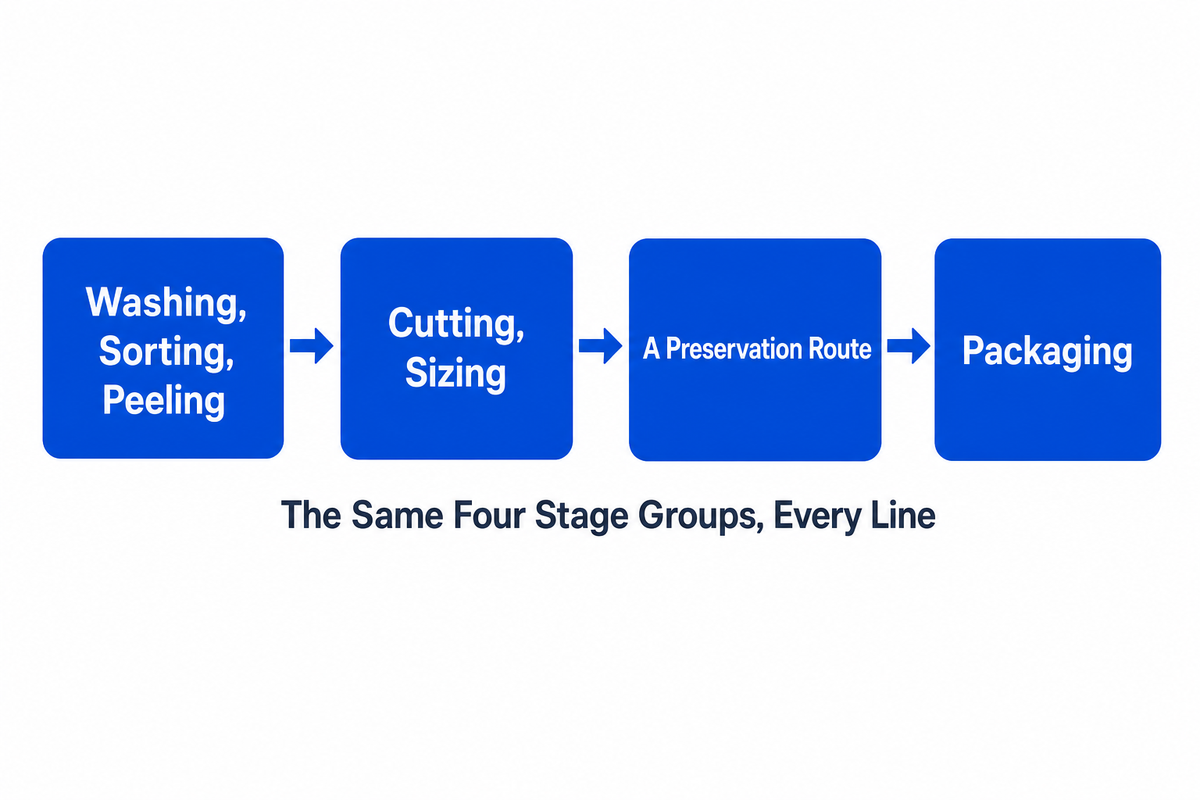
Todas las líneas de procesamiento, independientemente del cultivo o la escala, pasan por los mismos cuatro grupos de etapas: lavado, selección y pelado; corte y calibrado; una ruta de conservación; y empaque. En la etapa de conservación, los procesadores toman su decisión más determinante: qué método (secado, liofilización, congelación rápida individual, enlatado, llenado aséptico, pasteurización, procesamiento de alta presión o fermentación) se adapta realmente al producto; esa elección es el tema central de esta guía.
La industria de procesamiento de frutas y verduras abarca desde operaciones con una sola máquina que procesan fruta para el mercado local hasta sistemas de procesamiento totalmente automatizados, construidos por importantes fabricantes de equipos para procesar frutas y empresas de procesamiento de alimentos; entre ellos, JBT Marel (la empresa combinada que se formó cuando JBT completó la adquisición de Marel en enero de 2025) y Alfa Laval diseñan soluciones para la producción de frutas y verduras a gran escala. Tanto el procesamiento a pequeña escala como el industrial comparten el mismo objetivo: transformar productos frescos muy perecederos en productos de frutas y verduras de calidad uniforme y con una vida útil definida. La investigación en ciencia de los alimentos sigue precisando cómo ocurre exactamente esa transformación, y el procesamiento moderno de frutas y verduras es sustancialmente distinto al de hace apenas una década, en gran medida gracias a los avances en las rutas de conservación y la automatización que se describen más adelante en esta guía.
En última instancia, toda compra de equipos para procesar frutas y verduras responde a una de estas dos necesidades. Los métodos que cubre esta guía hacen una de dos cosas con los productos agrícolas sin procesar: los transforman en productos estables a temperatura ambiente o con una vida útil prolongada, o los mantienen frescos mediante técnicas de procesamiento mínimo (lavado ligero, recorte y empaque ligero) que los protegen durante un periodo más corto. Para mantener la calidad del producto en cualquiera de las dos rutas —y, en general, al elaborar productos frescos de frutas y verduras— es fundamental seguir correctamente la secuencia de etapas que se describe a continuación; ningún equipo por sí solo es «el mejor». La demanda de productos listos para consumir y mínimamente procesados es uno de los dos factores que impulsan la demanda y que se abordan más adelante, en la sección sobre tendencias.
Etapa uno: lavado, selección y pelado
El lavado, la selección y el pelado eliminan la suciedad, las materias extrañas y los productos dañados antes de cualquier otra operación con el cultivo. El equipo para esta etapa debe cumplir las normas de diseño higiénico, no solo las especificaciones de capacidad de procesamiento. El referente internacional vigente es BS EN 1672-2:2020, que sustituyó a la edición 2005+A1:2009 y establece requisitos comunes de higiene y facilidad de limpieza para maquinaria y componentes utilizados en la preparación y el procesamiento de alimentos. En la práctica, esto implica superficies autodrenables, una construcción sin hendiduras y materiales en contacto con el producto que sean inertes tanto frente a este como a los productos químicos de limpieza. Estas decisiones de diseño determinan cuánto tarda la línea en desinfectarse entre turnos, no solo la rapidez con que lava los productos.
En Estados Unidos, esta etapa también se relaciona con dos marcos independientes del USDA y la FDA. Las auditorías de Buenas Prácticas Agrícolas (GAP) y Buenas Prácticas de Manejo (GHP) del USDA forman parte de un programa de certificación voluntario que verifica que los productos se cultiven, empaquen, manipulen y almacenen de la forma más inocua posible. Muchos compradores y minoristas las exigen por contrato, aunque la auditoría federal no es obligatoria. Por separado, la Norma de Inocuidad de los Productos Agrícolas de la FDA, en virtud de la Ley de Modernización de la Inocuidad de los Alimentos (FSMA), establece requisitos obligatorios y exigibles por ley para los productores y empacadores incluidos en su alcance. EN 1672-2 es una norma de diseño de equipos que los fabricantes y exportadores de maquinaria utilizan a nivel internacional; es distinta de ambos marcos. Una línea de lavado y pelado diseñada conforme a los principios de diseño higiénico de EN 1672-2 es más fácil de operar dentro de una auditoría GAP/GHP o de un plan de inocuidad alimentaria conforme a la FSMA que una línea que no los cumple.
💡 Consejo práctico
Al evaluar una línea de lavado y pelado, pregúntele al fabricante qué edición de EN 1672-2 se utilizó como referencia para diseñar la maquinaria: la edición de 2020 sustituyó a la 2005+A1:2009, y algunas fichas técnicas de equipos más antiguos todavía citan la edición retirada.
Las líneas de lavado y pelado diseñadas conforme a esta clase de normas permiten operar de forma continua en varios turnos, con ciclos de limpieza que duran minutos en lugar de horas entre lotes. Es un beneficio práctico directo de la construcción autodrenable y sin hendiduras. Las páginas de Shengtu sobre la máquina para lavar y pelar verduras y la línea completa para lavar y pelar tubérculos explican en detalle cómo seleccionar el equipo para esta etapa.
Etapa dos: corte, calibrado y preparación de productos frescos cortados
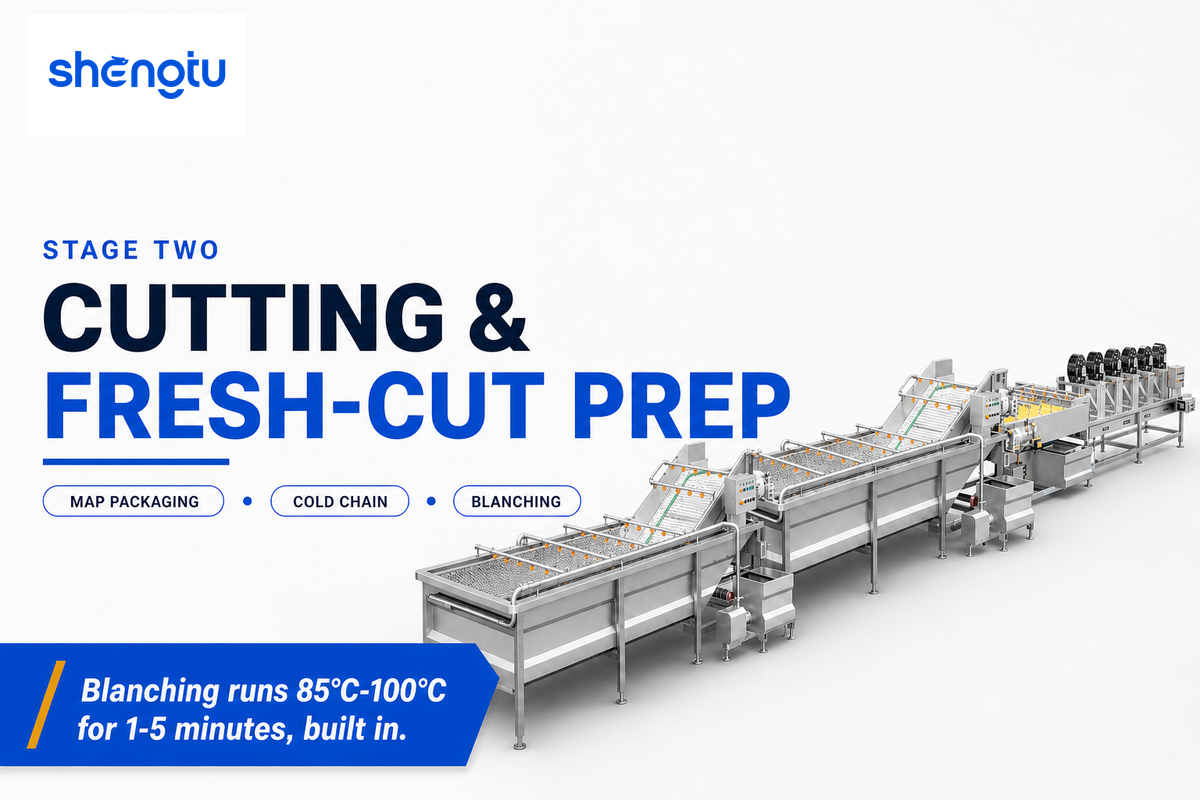
El corte y el calibrado preparan los productos para su procesamiento posterior o para venderlos directamente al menudeo como productos frescos cortados. En esta etapa, el riesgo para la inocuidad alimentaria aumenta en lugar de disminuir. Según la Biblioteca Nacional de Agricultura del USDA, las frutas y verduras mínimamente procesadas presentan mayor riesgo de enfermedades transmitidas por alimentos que sus equivalentes enteros, precisamente porque se corta la cáscara protectora y quedan expuestas la pulpa y la humedad, que pueden favorecer el crecimiento de patógenos.
Por eso, las líneas de productos frescos cortados combinan equipos de corte y calibrado con empaque en atmósfera modificada (MAP) y un control más estricto de la cadena de frío que el requerido para productos enteros: el nuevo riesgo que introduce el proceso es la superficie cortada, no el cultivo en sí. El corte también expone el tejido vegetal al oxígeno, lo que desencadena el pardeamiento enzimático en muchas frutas y verduras frescas. Este problema es puramente estético y distinto del riesgo de patógenos, pero explica por qué suele incorporarse un escaldado —por lo general, un tratamiento breve con agua caliente o vapor, entre 85 °C y 100 °C durante 1 a 5 min, según la verdura y el tamaño de las piezas— o un baño ácido a la línea de productos frescos cortados o de congelación inmediatamente después del corte poscosecha, en lugar de dejarlo para una etapa posterior. La línea para cortar verduras de hoja fresca de Shengtu está diseñada teniendo en cuenta precisamente esta limitación.
La brújula de conservación: comparación de 8 métodos de secado, congelación, enlatado, procesamiento aséptico y fermentación
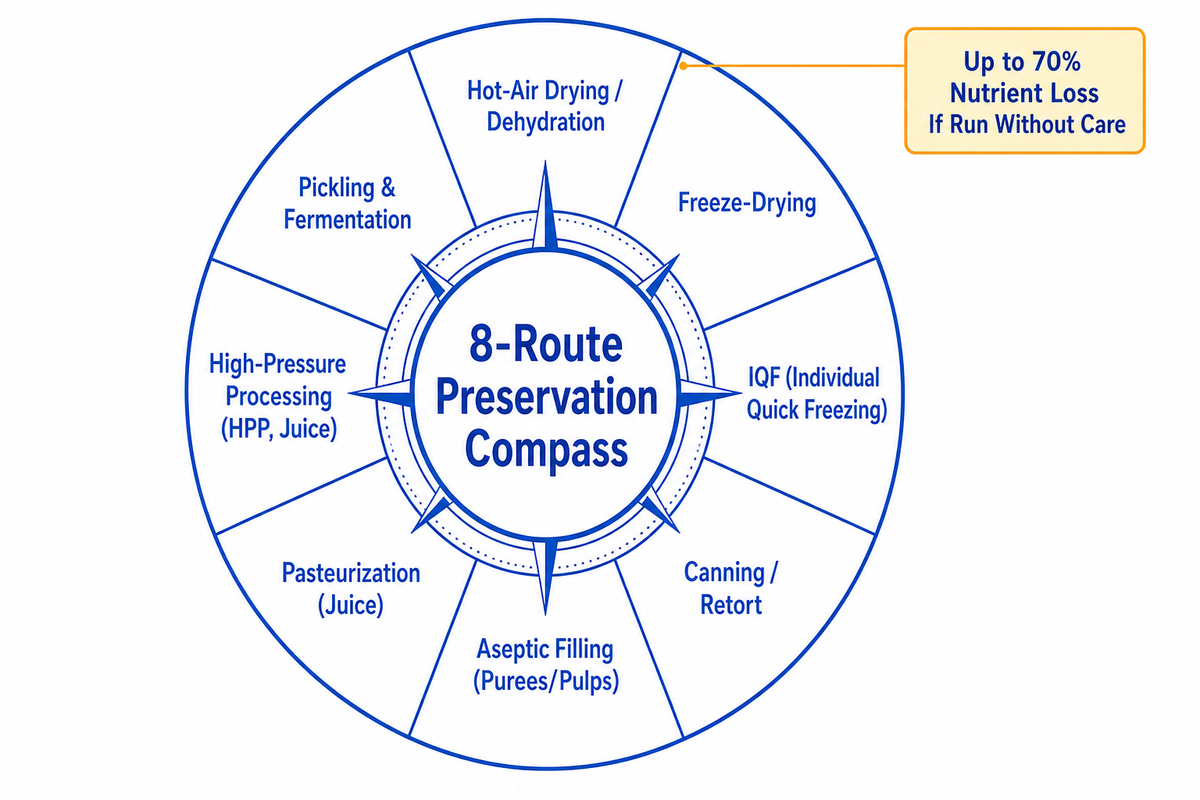
Elegir una ruta de conservación depende de la adecuación al producto, no de una clasificación universal: la técnica que mejor protege los nutrientes y las propiedades sensoriales de un cultivo (textura, color y sabor) suele ser una mala opción para otro. Pocas guías disponibles públicamente sobre este tema comparan estos ocho métodos lado a lado. La tabla siguiente ofrece esa comparación. (La irradiación de alimentos también existe como técnica de conservación, pero se usa de forma limitada para desinfectar especias y ciertos productos agrícolas, no como método general para conservar frutas y verduras; por eso no se incluye aquí como una ruta principal.)
| Tipo de proceso | Mecanismo | Consideraciones sobre nutrientes y calidad | Limitaciones / No apto para |
|---|---|---|---|
| Secado con aire caliente / deshidratación | El aire caliente elimina la humedad a presión atmosférica | Puede reducir hasta 70% el contenido de vitamina C, carotenoides y compuestos fenólicos, según los parámetros del proceso (Onwude et al. 2022) | Los nutrientes sensibles al calor se ven afectados con ajustes intensos de temperatura y tiempo; no siempre es peor que la liofilización: en mangos, se ha demostrado que el secado con aire caliente retiene más carotenoides que la liofilización, al contrario de lo que suele ocurrir |
| Liofilización | El producto congelado se sublima al vacío | Las comparaciones revisadas por pares coinciden en que protege mejor la vitamina C sensible al calor que el secado con aire caliente, gracias a las menores temperaturas del proceso; aquí no se cuantifica con un porcentaje exacto; consulte la nota siguiente | De los métodos de secado, tiene el mayor costo de inversión y consumo de energía por kg de agua eliminada; depende del producto y no es superior para todos los nutrientes en todos los cultivos |
| IQF (congelación rápida individual) | Congelación rápida de piezas individuales, normalmente con aire forzado o métodos criogénicos | La congelación rápida poco después de la cosecha puede conservar más vitamina C que los productos «frescos» que han pasado días o semanas en transporte y almacenamiento, perdiendo nutrientes por exposición a la luz y al oxígeno | Requiere una distribución continua con cadena de frío; no es un método que permita conservar el producto a temperatura ambiente |
| Enlatado / autoclave | Procesamiento térmico hasta alcanzar la esterilidad comercial en un envase herméticamente sellado | Se conserva a temperatura ambiente sin refrigeración; en Estados Unidos, los productos de baja acidez (pH superior a 4.6) se rigen por 21 CFR Part 113, mientras que los productos ácidos de fruta corresponden a Part 114 o a las normas menos estrictas para «alimentos ácidos» (consulte la siguiente sección) | Es el método de los ocho con mayor exposición al calor; no es apto para productos en los que resulte inaceptable la pérdida de textura o sabor por la esterilización térmica completa |
| Llenado aséptico (purés y pulpas) | El producto esterilizado comercialmente se llena en envases preesterilizados, en una atmósfera libre de microorganismos | Permite conservar a temperatura ambiente sin el tratamiento térmico prolongado del enlatado en autoclave; en Estados Unidos, los purés de baja acidez corresponden a 21 CFR Part 113, y los purés ácidos de fruta, a Part 114 o a las normas menos estrictas para «alimentos ácidos» (consulte la siguiente sección) | Antes de iniciar la producción, se requiere registrar el establecimiento ante la FDA y presentar el proceso; los operadores deben capacitarse en Better Process Control School |
| Pasteurización (jugos) | Tratamiento térmico que en sistemas HTST suele realizarse a aproximadamente 90 °C durante unos 15 segundos | Proceso consolidado; a estas temperaturas, la exposición al calor reduce algunos compuestos sensibles al calor frente a las alternativas no térmicas | Se rige por 21 CFR Part 120 (requisito de reducción de patógenos de 5-log); no es apto cuando resulta inaceptable la pérdida de sabor o nutrientes por el calor |
| Procesamiento de alta presión (HPP, jugos) | Tratamiento de presión no térmico, de aproximadamente 600 MPa durante 0.9 min a 1.5 min | Sin exposición al calor; conserva el sabor fresco y los nutrientes sensibles al calor mejor que la pasteurización térmica | Mayor costo de inversión en equipo que la pasteurización; la validación depende del producto y se rige por 21 CFR Part 120 |
| Encurtido y fermentación | Conservación con ácido (vinagre) o mediante un proceso biológico (bacterias ácido-lácticas) | Los productos fermentados con cultivos vivos conservan microorganismos probióticos; este es un objetivo de conservación, no una etapa de eliminación de patógenos para garantizar la inocuidad alimentaria | Se adapta a pocos productos (pepinos, col y algunas verduras); no se aplica a la mayoría de las frutas |
Los túneles IQF suelen operar entre −30 °C y −40 °C para congelar piezas individuales en cuestión de minutos; después, el producto pasa al almacenamiento a −18 °C para su distribución. La calidad de las verduras y frutas congeladas mediante IQF depende por completo de mantener una cadena de frío ininterrumpida a −18 °C desde que salen del túnel hasta que el consumidor abre el empaque. A diferencia de una fruta entera que permanece a temperatura ambiente, una sola interrupción de la cadena de frío, incluso de unas pocas horas, puede comprometer la calidad y ninguna etapa posterior puede recuperarla. Esta es la contrapartida directa de la ventaja de IQF para conservar nutrientes.
Como categoría, el secado no es un gasto menor en el presupuesto energético de una planta: representa aproximadamente 10% del consumo total de energía del sector alimentario de Estados Unidos. Por eso, elegir la fuente de calor para una línea de secado o deshidratación es una decisión recurrente sobre costos operativos, no una especificación de equipo que se define una sola vez. La liofilización se encuentra específicamente en el extremo de mayor consumo energético de ese espectro: distintas fuentes independientes del sector coinciden en aproximadamente 5 kWh a 10 kWh por kilogramo de agua eliminada en sistemas convencionales de liofilización para alimentos, mientras que los equipos más nuevos y eficientes se acercan a 2 kWh a 3 kWh/kg, muy por encima de la demanda energética del secado por aspersión o con aire caliente. (Una fuente revisada por pares que consultamos informó una cifra por kilogramo aproximadamente dos órdenes de magnitud superior a ese rango en el que coincide el sector; consideramos que esa cifra aislada probablemente se debe a un error de unidades, por lo que no la repetimos.) En aplicaciones alimentarias, los costos operativos asociados a los lotes suelen determinar la economía de vida útil del equipo más que el precio de compra del liofilizador. Esto es lo contrario de la economía dominada por la inversión inicial que se reporta para la liofilización de viales farmacéuticos, un proceso de otra escala que no forma parte del alcance de esta guía.
⚠️ Importante
Una afirmación de marketing muy repetida sostiene que la liofilización conserva «90-98% de la vitamina C». Comparamos esta afirmación con la fuente revisada por pares a la que suele atribuirse y no encontramos esa cifra específica en ninguna parte del artículo: el estudio respalda cualitativamente la ventaja de la liofilización para conservar nutrientes, pero no presenta ese número. No repetimos aquí una estadística que no se puede verificar; examine con el mismo rigor cualquier porcentaje exacto de conservación que encuentre sobre la liofilización.
Conozca en detalle las rutas de secado y liofilización en la página central de Shengtu sobre equipos de secado y liofilización, que incluye las páginas del liofilizador al vacío y del secador de aire caliente con banda de malla. También puede consultar las páginas específicas para frutas y verduras de la línea de deshidratación y la línea de liofilización. Para IQF, consulte la línea de congelación rápida IQF para alimentos.
Procesamiento aséptico, UHT y de alta presión para purés, pulpas y jugos
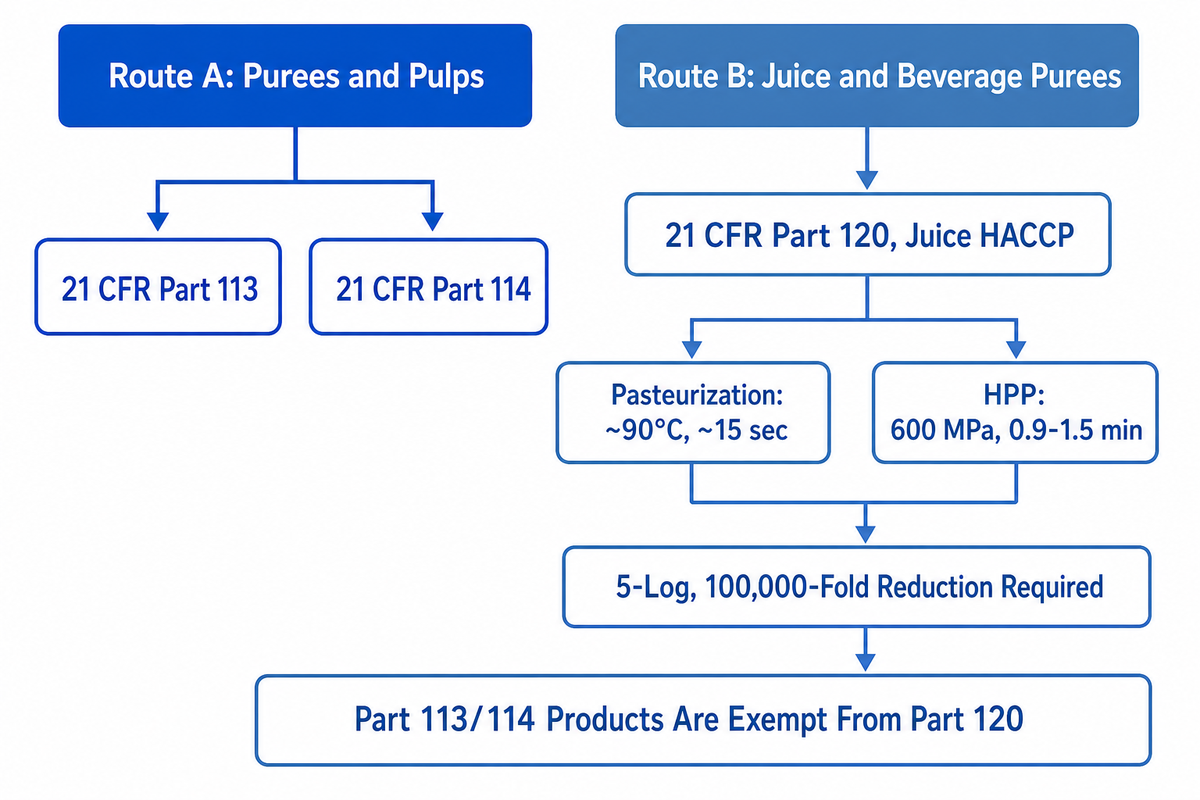
Los purés, las pulpas y los jugos estables a temperatura ambiente llegan al mercado a través de dos rutas regulatorias distintas en Estados Unidos. La ruta aplicable depende del producto y de cómo se empaca y vende, no de un único reglamento integral sobre «procesamiento aséptico». Es importante distinguirlas, porque las obligaciones de cumplimiento y los equipos necesarios para satisfacerlas son diferentes en cada ruta.
Ruta A: productos procesados térmicamente y envasados herméticamente (purés y pulpas empacados para conservarse a temperatura ambiente). La regulación específica que corresponde depende de la acidez natural del producto, no solo del formato del envase. Los purés y las pulpas de baja acidez —pH superior a 4.6 y actividad de agua superior a 0.85, condiciones en las que puede crecer Clostridium botulinum (por ejemplo, en la calabaza o algunos purés de verduras)— se rigen por 21 CFR Part 113, que regula los alimentos de baja acidez procesados térmicamente y empacados en envases herméticamente sellados. En cambio, la mayoría de los purés y las pulpas de fruta son naturalmente ácidos (pH de 4.6 o inferior); si se agrega ácido o un ingrediente ácido para ayudar a controlar el pH, se rigen por 21 CFR Part 114 (alimentos acidificados), no por Part 113. Un puré de fruta naturalmente ácido al que no se le agrega ácido puede quedar fuera de ambas categorías formales como un «alimento ácido» más simple, aunque debe cumplir los requisitos generales de inocuidad y etiquetado de la FDA. La Ruta A contempla dos enfoques distintos de equipo para cumplir el mismo objetivo regulatorio: el enlatado tradicional con tratamiento térmico completo en autoclave, donde el propio envase sellado se procesa hasta alcanzar la esterilidad comercial (consulte los equipos de Shengtu para la línea de autoclave y bolsas para enlatado), y el llenado aséptico, donde el producto se esteriliza por separado, se llena en frío en envases preesterilizados y luego se sella con un cierre preesterilizado, todo en una atmósfera libre de microorganismos. Antes de iniciar la producción, los procesadores comerciales que operan conforme a Part 113 o Part 114 deben registrar su establecimiento y presentar su proceso ante la FDA; además, los operadores deben completar un curso de Better Process Control School reconocido por la FDA.
Ruta B: jugos y purés para bebidas que se venden como jugo. Estos productos se rigen por 21 CFR Part 120, el reglamento HACCP para jugos, que exige un plan HACCP para todo jugo 100% de fruta o verdura que se venda al mayoreo en Estados Unidos y establece una reducción mínima de 5-log (100,000 veces) del patógeno de importancia para la salud pública más resistente que probablemente esté presente en ese jugo. Esa reducción debe mantenerse durante toda la vida útil del producto. La pasteurización térmica es la ruta tradicional para alcanzar esa reducción de 5-log. El procesamiento de alta presión (HPP) es la alternativa no térmica. Un estudio revisado por pares, publicado en International Journal of Food Microbiology (2021), indica que 600 MPa durante aproximadamente 0.9 a 1.5 minutos bastan para reducir en 5-log E. coli O157:H7, Salmonella enterica y Listeria monocytogenes. Sin embargo, esa cifra corresponde específicamente a jugos ácidos y acidificados por debajo de pH 4.5 (probada en jugo de manzana con pH ajustado a 5 °C) conforme a un modelo estadístico de Weibull. El modelo log-lineal más conservador del mismo estudio estima de 1.8 a 3.2 minutos para lograr la misma reducción, y los procesadores aún deben validar el tiempo de mantenimiento para el pH y la composición de su propio jugo, en lugar de considerar universal cualquiera de las dos cifras. En ambos casos, HPP logra esa reducción sin la exposición al calor que altera el sabor y destruye los nutrientes sensibles al calor. Los productos que ya alcanzan la esterilidad comercial conforme a Part 113 o Part 114 están exentos del requisito independiente de reducción de 5-log de Part 120.
✔ Pasteurización térmica
- Menor costo de inversión en equipo
- Larga trayectoria regulatoria bien establecida
- La exposición al calor altera el sabor y destruye algunos nutrientes sensibles al calor
⚠ Procesamiento de alta presión (HPP)
- Sin exposición al calor; conserva el sabor fresco y los nutrientes sensibles al calor
- Reducción validada de patógenos de 5-log a 600 MPa
- Mayor costo de inversión en equipo que la pasteurización térmica; la validación depende del producto y no constituye una aprobación general
Conviene aclarar algo de forma explícita: EN 1672-2, que se explicó anteriormente en la sección de lavado y pelado, es una norma europea de diseño higiénico para maquinaria; regula cómo se construye el equipo. Parts 113, 114 y 120 son regulaciones estadounidenses de inocuidad alimentaria; regulan cómo se lleva a cabo el proceso y qué debe presentar una instalación ante la FDA. Una máquina puede fabricarse conforme a EN 1672-2 y venderse en todo el mundo; el proceso que realiza aún debe cumplir las leyes nacionales de inocuidad alimentaria aplicables en el país donde se use.
Los purés procesados asépticamente son el ingrediente base de dos grandes categorías de alimentos procesados: las bolsas de alimentos infantiles que se conservan a temperatura ambiente, cuya vida útil prolongada sin refrigeración es un requisito comercial indispensable, y los rellenos industriales de fruta que los fabricantes de productos de panadería y lácteos utilizan como productos procesados en etapas posteriores de su propia cadena de suministro. Ambos mercados eligen específicamente la Ruta A porque permite que un puré bien sellado y comercialmente estéril se conserve durante un periodo prolongado a temperatura ambiente. La Ruta B, con su perfil de jugos más frescos y de menor vida útil, no está diseñada para ofrecer eso.
Consulte la página de Shengtu sobre la línea UHT de llenado aséptico para conocer los equipos de la Ruta A.
Tendencias de la industria: automatización, visión con IA y procesamiento sostenible
Con el panorama de las rutas de conservación y la regulación de las secciones anteriores, el siguiente aspecto que conviene entender es cómo está evolucionando el propio equipo. Hay dos avances concretos y fechados que merecen más atención inmediata de quienes toman decisiones sobre equipos que las cifras generales del tamaño del mercado. (Actualizado en agosto de 2026.)
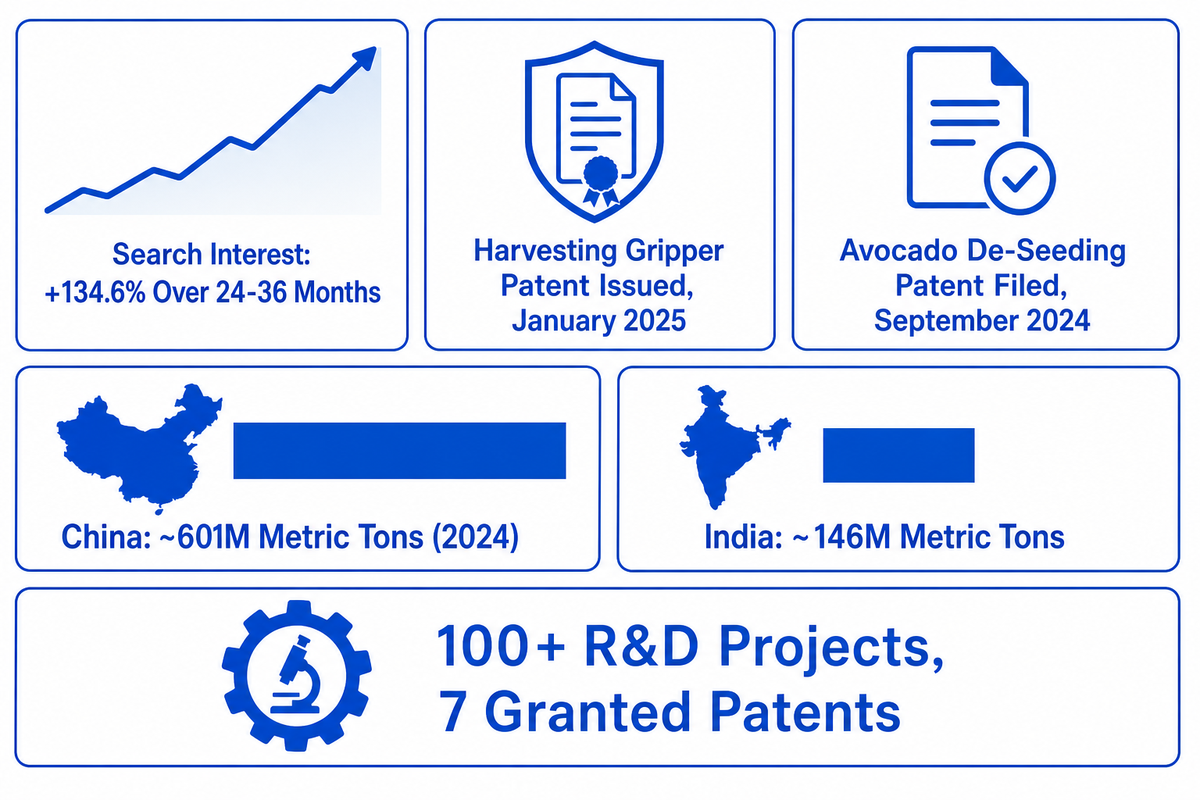
En primer lugar, la automatización de la cosecha y el procesamiento sigue atrayendo inversiones en I+D: en enero de 2025 se concedió una patente estadounidense para una pinza integrada flexible-rígida destinada a robots de cosecha de frutas y verduras (asignada a un instituto chino de investigación agrícola, no a un proveedor de equipos), y en septiembre de 2024 se presentó una solicitud de patente estadounidense para un sistema automatizado de deshuesado de aguacate y extracción de pulpa. Son registros individuales de invenciones, no pruebas por sí solos de una adopción generalizada en la industria: las solicitudes de patente registran invenciones, no su adopción. Sin embargo, son pruebas concretas y fechadas de que la I+D en automatización en este sector está activa hoy, no es una promesa vaga para el futuro.
En segundo lugar, una ola de tecnologías de conservación no térmica pasó del laboratorio a la cobertura de la prensa especializada: los campos eléctricos pulsados, la luz pulsada, los ultrasonidos, el procesamiento por altas presiones y el secado por microondas ahora se mencionan juntos en la cobertura actual de la industria como métodos que aumentan la estabilidad del producto y preservan nutrientes termolábiles (sensibles al calor), el sabor y la textura. El procesamiento por altas presiones, abordado anteriormente, es el que cuenta con mayor claridad regulatoria para el jugo; vale la pena preguntar a los proveedores por las otras opciones, aunque hoy el procesamiento por altas presiones siga siendo la alternativa más lista para la producción.
Ambos avances responden a un factor de demanda confirmado de forma independiente por dos fuentes de datos distintas: los datos de tendencias de búsqueda de DataForSEO muestran que el interés por el procesamiento de frutas y verduras aumentó 134.6% en los últimos 24-36 meses, y los informes de la industria atribuyen el aumento de la demanda de productos mínimamente procesados y listos para comer a los cambios en los hábitos alimenticios y a estilos de vida más ajetreados. La demanda de consumidores preocupados por su salud, que buscan alimentos prácticos y más parecidos a los frescos —en lugar de productos muy reformulados—, conecta la inversión en automatización y robótica con la ola de conservación no térmica: cada vez más, los compradores esperan que los alimentos procesados tengan un sabor notablemente más fresco (más sabroso, en términos sencillos) que el que ofrecían los métodos térmicos tradicionales, sin sacrificar la vida útil. Como referencia únicamente: actualmente, las empresas de investigación de mercado estiman que el mercado mundial de frutas y verduras procesadas vale aproximadamente entre USD 328-458 mil millones, según el informe. La cifra varía según la definición del alcance y no debe considerarse más precisa de lo que permite ese rango.
La apuesta por la sostenibilidad en los alimentos sigue la misma tendencia de demanda en toda la industria alimentaria, no solo en este segmento: los procesadores que pueden documentar la reducción de residuos y el menor consumo de energía por unidad de capacidad de procesamiento utilizan cada vez más esos datos en conversaciones de compras. Esta es otra razón por la que la cifra de consumo energético del secado mencionada anteriormente en esta guía debe formar parte de una decisión de abastecimiento, no solo de ingeniería. Las tendencias del mercado en este sector avanzan más despacio de lo que sugieren las cifras generales sobre su tamaño: los ciclos de la cadena de suministro y de reemplazo de equipos en el procesamiento de frutas y verduras suelen durar años, no trimestres. China e India aparecen sistemáticamente en los informes como los dos mayores productores mundiales de frutas y verduras por volumen. China por sí sola produjo aproximadamente 601 millones de toneladas métricas de verduras en 2024, frente a India, en segundo lugar, con aproximadamente 146 millones de toneladas métricas. En parte por eso se diseña y fabrica allí tanto equipo de procesamiento, tanto para el mercado interno como para la exportación.
El riesgo práctico para un comprador que evalúa esta tendencia de automatización y visión es equiparar el lenguaje publicitario con una capacidad ya implementada: una demostración de laboratorio no equivale a un equipo que ya opera en la línea de producción de un cliente. Cerrar esa brecha es precisamente la razón por la que importa la capacidad de ingeniería propia del proveedor de equipos. Por eso, Shengtu desarrolla su propia capa de control. Los compradores de equipos de procesamiento piden cada vez más pruebas de capacidad propia, en lugar de conformarse con una relación de reventa: cajas de control de bajo código, pasarelas multiprotocolo, visión artificial basada en YOLO y algoritmos de borde desarrollados bajo un sistema de calidad certificado según ISO 9001, con el respaldo de más de 100 proyectos de I+D y 7 patentes concedidas. Esa capacidad de ingeniería propia permite poner a prueba en una línea de producción real las afirmaciones sobre automatización o visión con IA, en lugar de aceptarlas sin pruebas.
Cuándo NO agregar más maquinaria: los límites de la automatización
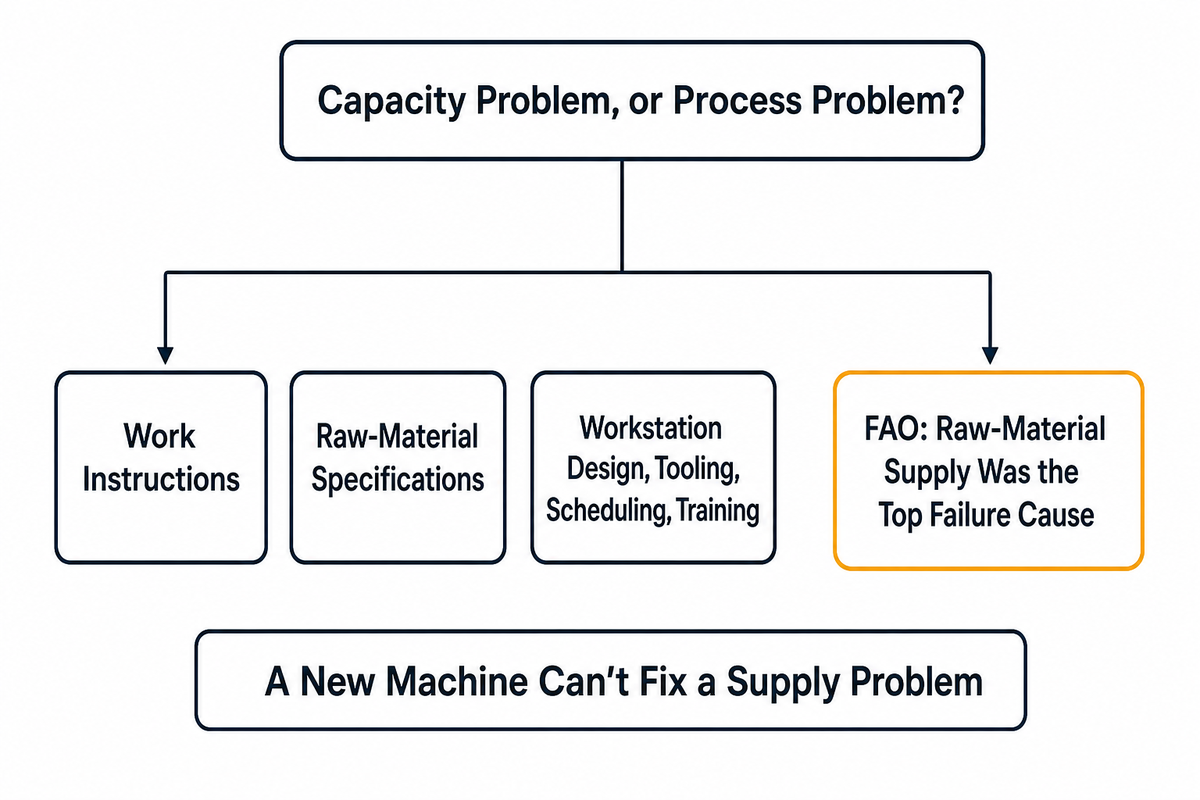
Antes de encargar equipos de capital para resolver un cuello de botella en el procesamiento, conviene empezar con una pregunta de diagnóstico más económica: ¿el cuello de botella realmente se debe a la capacidad o a un problema del proceso que la maquinaria no puede resolver? Los profesionales de la industria señalan que la respuesta correcta ante un cuello de botella en el procesamiento manual no siempre es incorporar maquinaria: mejores instrucciones de trabajo, especificaciones de materias primas, diseño de estaciones de trabajo, herramientas, programación y capacitación del personal pueden mejorar el desempeño con menos riesgo y menor inversión de capital que una nueva línea.
Esto coincide con un patrón más amplio documentado en fallas reales de plantas de procesamiento: el análisis histórico de la industria realizado por la FAO concluyó que la causa más común de las fallas en las operaciones de procesamiento no era la falta de maquinaria, sino el suministro insuficiente e irregular de materias primas a la fábrica, a menudo agravado por los altos costos laborales y los cambios en las políticas gubernamentales. Un error en la planificación de la producción agrava el problema cuando quienes planifican sobreestiman los días laborables disponibles sin considerar los cortes de energía o las ausencias del personal.
«La causa más importante de las fallas fue la falta de un suministro suficiente y regular de materias primas a las fábricas».
— Boletín de Servicios Agrícolas de la FAO 76, Comercialización hortícola: manual de recursos y capacitación para agentes de extensión, capítulo 6
Quien evalúa una nueva línea debería tomar este hallazgo como un punto de la lista de verificación, no como una nota histórica: antes de aprobar la compra de equipos de capital, confirme primero que el plan de suministro de materias primas sea sólido, ya que la maquinaria nueva no puede compensar una falta de suministro en etapas anteriores. La conclusión es clara: una máquina nueva no puede resolver un problema de suministro de materias primas. Antes de que los equipos de capital se conviertan en la respuesta automática a un cuello de botella en la capacidad de procesamiento, conviene descartar ese problema y las soluciones de menor costo para el diseño del proceso mencionadas anteriormente.
Cómo elegir la ruta de procesamiento: de esta guía a una línea configurada
Una vez que sepa qué ruta de conservación se adapta a su producto —secado, liofilización, IQF, enlatado o la ruta aséptica/UHT/procesamiento por altas presiones para purés y jugo—, la siguiente pregunta es qué máquina elegir, no cómo funciona el proceso. Es una tarea deliberadamente distinta de la que busca resolver esta guía.
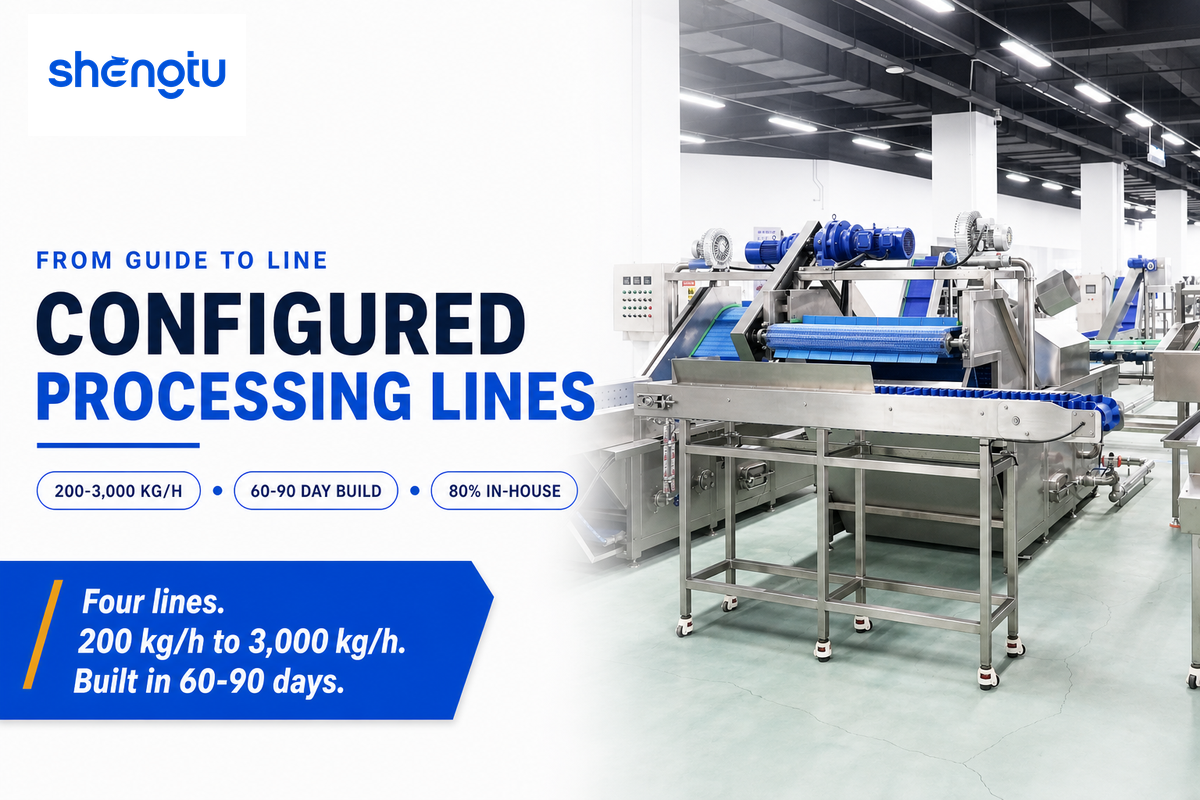
La página de Shengtu sobre líneas de procesamiento de frutas y verduras continúa a partir de aquí: cuatro líneas de producción con capacidades de 200 kg/h a 3,000 kg/h, según el cultivo y la presentación del producto, fabricadas en un plazo de 60 days to 90 days después de aprobar la configuración y la distribución de planta, con aproximadamente 80% de los equipos principales fabricados internamente. Las herramientas de selección de esa página permiten elegir la capacidad de procesamiento y el formato, la etapa de selección de equipos que esta guía decidió no duplicar.
Una autoclave de ruta A configurada suele alcanzar tiempos de retención para la esterilidad comercial en el rango de 121°C (250°F), con contrapresión para mantener intactos los envases a esa temperatura. Esto contrasta con la ruta no térmica de procesamiento por altas presiones a 600 MPa descrita anteriormente: dos vías muy distintas, con perfiles de presión y temperatura muy diferentes, para lograr la misma estabilidad de conservación. El objetivo real detrás de cada decisión que aborda esta guía es mantener la calidad de los productos agrícolas procesados, desde la elección de la ruta hasta la puesta en marcha de una línea configurada. Las principales operaciones de procesamiento de frutas y verduras toman por separado la decisión sobre la ruta de conservación y la decisión sobre la selección de maquinaria; conviene mantener ese orden, aunque el proceso de ventas de un proveedor prefiera reunir ambas decisiones en una sola conversación.
Conclusión clave: La elección de la ruta de conservación (esta guía) y la selección de maquinaria (las herramientas para configurar la línea) son dos preguntas distintas, respondidas en páginas diferentes. Confundirlas puede llevar a los compradores a especificar equipos antes de confirmar qué ruta de procesamiento necesita su producto.
Preguntas frecuentes
P: ¿Qué es el procesamiento de frutas y verduras?
El procesamiento de frutas y verduras es la secuencia de pasos de lavado, corte y conservación que transforma productos agrícolas frescos y perecederos en alimentos seguros y estables en almacenamiento, mediante una de las tecnologías de conservación disponibles, según el cultivo y la vida útil deseada.
Abarca cuatro grupos de etapas, en secuencia: lavado, selección y pelado; corte y dimensionamiento; una ruta de conservación (secado, liofilización, IQF, enlatado o procesamiento aséptico/UHT/por altas presiones); y empaque. Según la Organización de las Naciones Unidas para la Alimentación y la Agricultura, el objetivo es suministrar a los consumidores alimentos saludables, inocuos y nutritivos durante todo el año, pese al carácter perecedero y estacional de los cultivos frescos. Todos los procesadores, desde una operación con una sola línea hasta un exportador con varias plantas, pasan por las mismas cuatro etapas. Lo que cambia es la ruta de conservación específica que se adapta al producto procesado.
P: ¿Qué frutas y verduras se pueden procesar?
Se puede procesar casi cualquier fruta o verdura fresca, aunque la ruta de conservación adecuada depende en gran medida de la estructura del cultivo en particular, su contenido de humedad y el uso final previsto, no de una regla general que se aplique por igual a todos los cultivos.
Las verduras de hoja suelen procesarse en líneas de productos frescos cortados con empaque en atmósfera modificada (MAP); las verduras de raíz, en líneas de lavado y pelado, y a menudo de secado o enlatado; las frutas blandas, mediante liofilización, IQF o procesamiento para obtener purés y jugos. La tabla Guía de 8 rutas de conservación, presentada anteriormente, ayuda a acotar las opciones según las características del producto en lugar de ofrecer una recomendación única para todos los casos, ya que la investigación resumida en esta guía muestra que el desempeño de cada método depende realmente del producto y no es universal.
P: ¿Cuáles son las principales tendencias en el procesamiento de frutas y verduras?
Actualmente, destacan dos tendencias concretas para quienes compran equipos: la inversión continua en I+D para la automatización de la cosecha y la robótica de procesamiento, y una ola de tecnologías de conservación no térmica que pasa gradualmente del laboratorio al uso en la producción comercial.
Las solicitudes de patentes presentadas en 2024-2025 muestran una inversión activa en la automatización de la cosecha y el deshuesado. Por separado, los campos eléctricos pulsados, la luz pulsada, los ultrasonidos, el procesamiento por altas presiones y el secado por microondas aparecen juntos en la prensa especializada actual como métodos que preservan mejor los nutrientes sensibles al calor que el procesamiento térmico convencional. Ambas tendencias coinciden con el aumento de la demanda de productos mínimamente procesados y listos para comer, confirmado de forma independiente.
P: ¿Cuál es la diferencia entre la pasteurización y el procesamiento aséptico?
La pasteurización es una etapa de tratamiento térmico; el procesamiento aséptico es un sistema completo de llenado estéril. En Estados Unidos, ambos están sujetos a distintas regulaciones de la FDA según el producto.
La pasteurización (o su alternativa no térmica de procesamiento por altas presiones) cumple el requisito de reducción de patógenos de 5-log de 21 CFR Part 120 para el jugo que se vende al por mayor. El procesamiento aséptico conforme a 21 CFR Part 113 (productos de baja acidez) o Part 114 (productos acidificados) es un sistema completo de llenado y sellado comercialmente estéril en envases herméticamente sellados. Se trata de una ruta regulatoria totalmente distinta, utilizada para purés y pulpas estables en almacenamiento, en lugar de jugo.
P: ¿Cuándo debería un procesador considerar la liofilización en lugar del secado por aire caliente?
En general, la liofilización protege mejor el contenido de vitaminas sensibles al calor, pero el secado por aire caliente no es siempre la opción inferior: las pruebas específicas para cada producto son más fiables que una regla general.
Los estudios comparativos revisados por pares suelen favorecer la liofilización para conservar la vitamina C debido a su menor temperatura de proceso: el secado convectivo por aire caliente puede reducir el contenido de vitamina C, carotenoides y compuestos fenólicos hasta en 70%, según los parámetros del proceso, mientras que la sublimación a menor temperatura de la liofilización aparece reiteradamente en la bibliografía como un método que ofrece mayor protección. Sin embargo, el patrón no es universal y conviene tomarlo en serio, no tratarlo como una nota al pie: específicamente en los mangos, se ha demostrado que el secado por aire caliente conserva más carotenoides que la liofilización, justo lo contrario del resultado habitual en la mayoría de los demás cultivos. La liofilización también implica un costo de capital y energético por kilogramo de agua eliminada considerablemente mayor que otras rutas de secado. Los sistemas convencionales para la industria alimentaria suelen consumir 5 kWh a 10 kWh por kilogramo de agua eliminada, muy por encima del secado por aspersión o por aire caliente, aunque los equipos más recientes pueden acercarse a 2 kWh a 3 kWh/kg. Por eso, la decisión rara vez se reduce a «cuál conserva más nutrientes»: hay que sopesar la retención de nutrientes frente a los costos operativos, el plazo de entrega de los equipos y el comportamiento documentado del cultivo específico con cada método. Antes de comprometerse con cualquiera de las dos rutas como método de producción predeterminado, solicite una prueba con su cultivo y presentación específicos, en lugar de asumir sin comprobarlo que la afirmación tan repetida de que la liofilización siempre es mejor se aplica a su producto.
Por qué escribimos esta guía
Shengtu escribió esta guía para responder por separado a «¿cómo funciona realmente el procesamiento de frutas y verduras?» y «¿qué máquina debería comprar?». Nuestra página sobre líneas de procesamiento de frutas y verduras ya responde a la segunda pregunta; duplicar esa información aquí no ayudaría a quienes primero buscan entender la decisión sobre la ruta de conservación. Los datos comparativos anteriores se basan en investigaciones revisadas por pares sobre el secado y en los textos regulatorios actuales de la FDA y las normas EN, contrastados cuando una sola fuente no era suficiente. Revisado por el equipo técnico de Shengtu.
Referencias y fuentes
- Procesamiento de frutas y verduras: índice — Organización de las Naciones Unidas para la Alimentación y la Agricultura
- BS EN 1672-2:2020, Maquinaria para el procesamiento de alimentos: conceptos básicos — BSI Group
- Prácticas de inocuidad alimentaria que debe esperar de su procesador de productos frescos cortados — USDA Food and Nutrition Administration
- Cómo minimizar los peligros microbiológicos para la inocuidad de frutas y verduras frescas y frescas cortadas — USDA National Agricultural Library
- 21 CFR Part 113: alimentos de baja acidez procesados térmicamente — eCFR / US Food and Drug Administration
- 21 CFR Part 114: alimentos acidificados — eCFR / US Food and Drug Administration
- 21 CFR Part 120: sistemas de análisis de peligros y puntos críticos de control (HACCP para jugos) — eCFR / US Food and Drug Administration
- Evaluación de la inactivación de E. coli O157:H7, Salmonella enterica y Listeria monocytogenes mediante procesamiento por altas presiones (HPP) en jugos y bebidas ácidos y acidificados — International Journal of Food Microbiology, 2021
- Pérdida de nutrientes durante el secado convectivo de frutas y verduras — Onwude et al. 2022, Food and Bioproducts Processing
- Consumo de energía del secado en el sector alimentario de Estados Unidos — ScienceDirect, 2025
- Cobertura de las tecnologías de conservación no térmica — Food Engineering
- US12369526B1: pinza integrada flexible-rígida para cosechar frutas y verduras — USPTO / Google Patents (concedida en enero de 2025)
- US20260076400A1: máquina automatizada para deshuesar aguacates y extraer pulpa — USPTO / Google Patents (presentada en septiembre de 2024)
- La huella de carbono oculta del secado de alimentos (consumo energético de la liofilización por kg de agua eliminada) — EnWave Corporation
- Cobertura de profesionales de la industria sobre el diagnóstico de cuellos de botella en el procesamiento de productos frescos cortados — Teemyeah
- Causas de las fallas en las operaciones de procesamiento de frutas y verduras — Organización de las Naciones Unidas para la Alimentación y la Agricultura
- JBT Corporation completa la adquisición de Marel y crea JBT Marel Corporation — PotatoPro, enero de 2025