Hubungi Shengtu Bufan Company

Panduan perencanaan proses susu · Diperbarui September 2026
Urutan keputusan untuk lini susu: tentukan rute terlebih dahulu, hubungkan semua antarmuka, sesuaikan laju aliran nominal dengan jumlah produk terkemas yang dapat diproduksi, lalu tentukan bukti yang diperlukan sebelum produksi.
Lini Produksi Susu Pasteurisasi dan UHT adalah sistem produksi susu terpadu untuk menghasilkan susu pasteurisasi yang harus disimpan dingin atau susu UHT yang dapat disimpan pada suhu ruang. Keputusan dimulai dari kondisi produk dalam kemasan tertutup yang dijanjikan. Susu pasteurisasi umumnya memerlukan pendinginan, sedangkan susu UHT suhu ruang memerlukan perlakuan panas yang tervalidasi, dilanjutkan dengan pengolahan dan pengemasan aseptik.
Panduan ini memiliki tujuan berbeda dari solusi lini pasteurisasi susu dan lini UHT Shengtu. Halaman solusi mencakup konfigurasi, kecocokan peralatan, pembahasan model, penawaran harga, dan permintaan proyek. Artikel ini menjelaskan keputusan dan bukti yang perlu disiapkan pembeli sebelum meminta informasi komersial tersebut.
Jawaban singkat: lini susu dipilih berdasarkan rute penyimpanan, beban proses produk, kemasan, hasil yang dapat diterima, dan rencana validasi. Rute pasteurisasi rantai dingin, ESL dingin, dan UHT aseptik suhu ruang memiliki batas proses lanjutan yang berbeda. Tetapkan semua masukan ini sebelum membandingkan peralatan.
Inti utama
Produk UHT suhu ruang harus melewati dua batas pembuktian: proses termal terjadwal dan sistem kemasan aseptik. Keberhasilan uji pemanas tidak berarti kemasan telah dinyatakan layak.
Rute
Pasteurisasi rantai dingin, ESL dingin, atau UHT aseptik suhu ruang
Pasteurisasi rantai dingin, ESL dingin, atau UHT aseptik suhu ruang
Produk
Riwayat susu mentah, lemak, protein, padatan, partikel, gula, perisa
Riwayat susu mentah, lemak, protein, padatan, partikel, gula, perisa
Hasil produksi
L/jam produk terkemas yang dapat diterima, bukan laju aliran nominal skid secara terpisah
L/jam produk terkemas yang dapat diterima, bukan laju aliran nominal skid secara terpisah
Persetujuan rilis
Bukti produk, proses termal, kemasan, instrumen, dan catatan
Bukti produk, proses termal, kemasan, instrumen, dan catatan
1. Haruskah Anda Memilih Lini Susu Pasteurisasi atau UHT?
Pilih pasteurisasi jika produk yang ditetapkan akan tetap dingin selama pengisian, penyimpanan, pengangkutan, dan penjualan. Pilih UHT hanya jika proyek juga mencakup mesin pengisi aseptik yang kompatibel, kemasan steril, dan zona steril yang terkendali. ESL merupakan pilihan tengah yang valid untuk produk dingin dan perlu dinilai tersendiri, bukan dipaksakan masuk ke salah satu dari dua kategori tersebut.
Setiap jenis susu memiliki batas produk dan pasar yang berbeda dalam pengolahan susu. Karena itu, pemilihan rute harus menyelaraskan janji distribusi dengan formula yang sebenarnya, bukan menganggap semua produksi susu hanya soal pemanasan.
Di rak produk susu, “susu pasteurisasi atau UHT” sering terdengar seperti pilihan label bagi konsumen. Bagi pabrik, pola konsumsi susu, jarak pengiriman, dan kebutuhan pendinginan menentukan beban proses yang berbeda. Susu untuk distribusi dingin jarak pendek tidak seharusnya dibebani biaya kemasan suhu ruang tanpa alasan pasar.
Uji Komitmen Rantai Dingin atau Aseptik
Uji Komitmen Rantai Dingin atau Aseptik – Pemeriksaan risiko selama 3 menit: Berdasarkan kondisi akhir produk terkemas yang diinginkan, apakah jaringan penyimpanan, distribusi, penjualan, dan retur yang tersedia dapat mendukung masa simpan yang dituju tanpa kondisi aseptik?
Komitmen rantai dingin
- Penyimpanan dan pengangkutan dingin tetap terkendali
- Pasteurisasi atau rute ESL divalidasi untuk produk tersebut
- Rencana pengisian dan higiene sesuai dengan distribusi dingin
Komitmen suhu ruang
- Proses termal menargetkan sterilitas komersial
- Kemasan dan penutup disterilkan serta dilindungi
- Mesin pengisi aseptik, zona steril, dan rencana penanganan penyimpangan menggunakan satu keputusan rilis
| Skenario | Rute pertama yang dinilai | Bukti yang harus ditetapkan | Batasan |
|---|---|---|---|
| Susu putih dingin untuk pasar lokal | Pasteurisasi | Rentang rantai dingin dan waktu pengiriman puncak | Peraturan pasar tetap menentukan proses |
| Jangkauan distribusi dingin yang lebih luas | ESL | Mikrofiltrasi atau rute panas, kemasan, dan rencana pendinginan | ESL bukan UHT suhu ruang |
| Kemasan karton untuk penjualan suhu ruang | UHT dengan pengisian aseptik | Dasar produk, kemasan, dan zona steril | Pemanas saja belum cukup |
| Minuman susu berperisa yang disimpan dingin | Pasteurisasi atau ESL | Gula, penstabil, perisa, dan urutan pengemasan | Formulasi mengubah perilaku produk saat dipanaskan |
| Susu berperisa suhu ruang | UHT dengan pengisian aseptik | Titik penambahan bahan dan batas sisi steril | Partikel dapat memengaruhi kecocokan peralatan |
| Susu skim | Rute ditentukan oleh distribusi | Profil protein dan mineral | Kadar lemak rendah tidak menghilangkan risiko pengotoran |
| Susu fortifikasi | Uji kedua rute yang relevan | Titik penambahan dan stabilitas zat gizi | Nilai gizi harus didukung bukti produk |
| Minuman berbahan dasar whey | Uji produk sebelum menetapkan rute | pH, protein, padatan, dan risiko pengendapan | Pengaturan untuk susu belum tentu berlaku |
| Kemasan curah untuk institusi | Rute ditentukan oleh kemasan dan distribusi | Penutup, penanganan, dan rencana masa simpan setelah dibuka | Ukuran kemasan mengubah beban proses lanjutan |
| Ekspor melalui gudang bersuhu hangat | Penilaian kelayakan UHT | Paparan suhu dan peraturan negara tujuan | Suhu ruang bukan berarti suhu tidak berpengaruh |
Keberatan pembeli: “Masa simpan UHT lebih lama, jadi rute ini pasti lebih baik.” Kesimpulan itu mengabaikan biaya kemasan aseptik, kompleksitas proses, respons produk, preferensi pasar, dan seluruh rantai pasok. Rute yang lebih baik adalah rute yang janji untuk produk dalam kemasan tertutupnya dapat dibuktikan berulang kali oleh pabrik.
Ringkasan bukti: Codex menjelaskan perlakuan UHT pada kisaran 135–150 °C dalam kondisi yang memenuhi kualifikasi, lalu dilanjutkan dengan pengolahan aseptik. Angka tersebut tidak menentukan resep susu universal ataupun masa simpan akhir; produk, kemasan, otoritas proses, dan persyaratan negara tujuan tetap menentukan rentang operasi yang disetujui.
2. Peralatan dan Antarmuka Apa Saja yang Membentuk Lini?
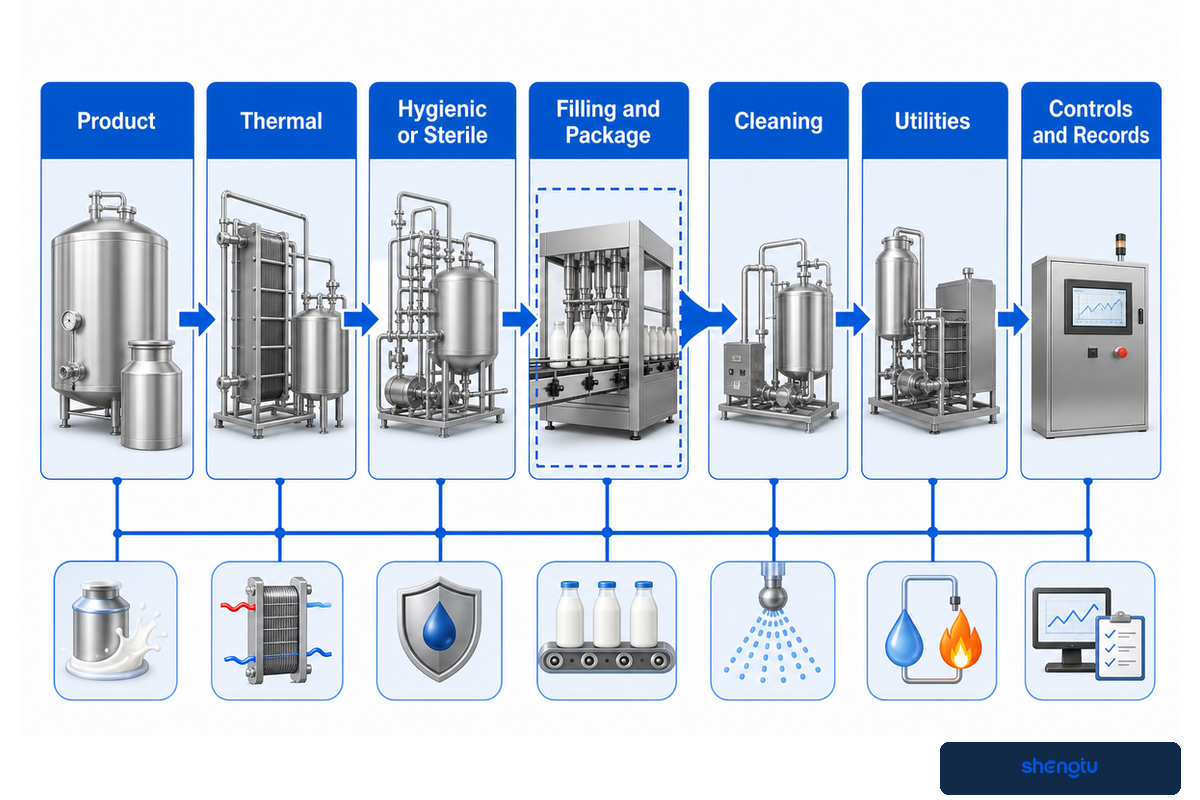
Lini lengkap menghubungkan penerimaan dan penyimpanan, pemisahan atau standardisasi, perlakuan panas, homogenisasi, pendinginan atau transfer steril, pengisian, CIP, utilitas, dan catatan. Daftar peralatan yang tepat bergantung pada produk dan kemasan, tetapi setiap antarmuka harus menetapkan aliran, tekanan, suhu, kondisi higiene, pihak yang bertanggung jawab atas kendali, dan respons saat proses berhenti.
Peta Lini Susu dengan Tujuh Antarmuka: Kerangka 7 Serah Terima
Peta Lini Susu dengan Tujuh Antarmuka adalah kerangka 7 Serah Terima yang mengelompokkan peralatan berdasarkan titik serah terima yang dapat membatasi hasil produksi atau memutus rantai rilis.
- Produk: penerimaan susu mentah, klarifikasi, standardisasi, penambahan bahan, dan tangki penyeimbang.
- Termal: regenerasi panas, pemanasan, penahanan, pendinginan, dan tahap vakum jika ada.
- Aliran dan kendali: pompa, katup, pengalihan aliran, hubungan tekanan, sensor, dan urutan PLC.
- Homogenisasi: lokasi, beban tekanan, dan apakah homogenizer berada di sisi bersih atau sisi aseptik.
- Pengemasan: mesin pengisi produk dingin atau aseptik, perlakuan kemasan, penutup, dan lapisan penghalang.
- Pembersihan dan utilitas: sirkuit CIP, uap, air, pendinginan, udara bertekanan, dan listrik.
- Bukti: resep proses, kalibrasi, alarm, penyimpangan, sampel, dan catatan rilis.
Hambatan tersembunyi sering berada di antara mesin-mesin yang disebutkan. Jika tangki penyeimbang tidak dapat menampung produk saat pengisian terhenti, lini mungkin memerlukan resirkulasi atau pengalihan produk. Jika homogenizer ditempatkan setelah UHT langsung, desainnya mungkin harus aseptik. Gangguan sterilisasi karton dapat menghentikan produksi yang layak jual meskipun unit UHT tetap menunjukkan pembacaan termal normal.
Keberatan pembeli: “Penawaran harga sudah mencantumkan semua mesin.” Daftar mesin menunjukkan cakupan berupa nama peralatan, tetapi jarang membuktikan tindakan pada setiap antarmuka. Tanyakan siapa yang memulai, menghentikan, menguras, mensterilkan, mengalihkan, mencatat, dan menerima setiap serah terima, termasuk kondisi saat mesin pengemas di bagian hilir berhenti.
3. Bagaimana Cara Kerja Lini Susu Pasteurisasi HTST?
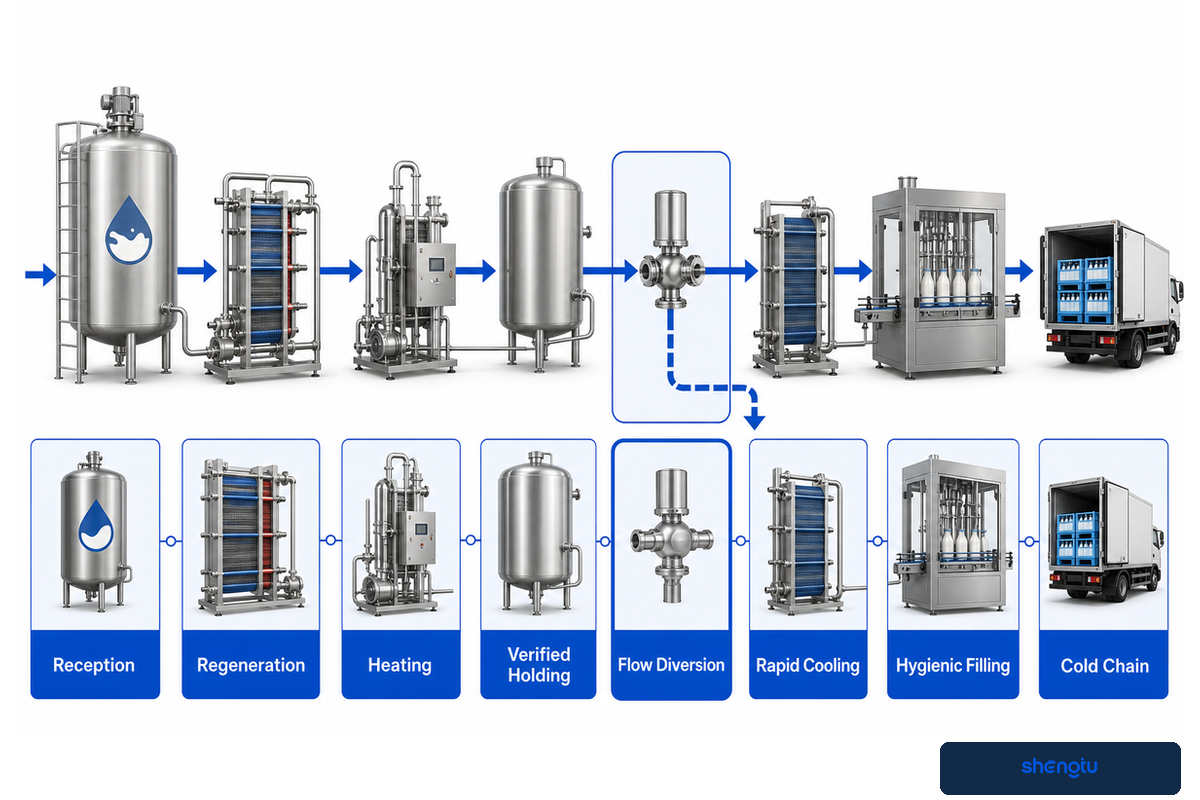
Dalam proses pasteurisasi HTST, susu dipanaskan dengan aliran terkendali, ditahan selama waktu yang tervalidasi, diperiksa terhadap kondisi pengalihan, didinginkan, lalu dipindahkan ke pengisian higienis dengan penyimpanan dingin. Waktu penahanan, laju aliran, suhu, hubungan tekanan, integritas peralatan, dan catatan bekerja sebagai rangkaian perlindungan terpadu, bukan pembacaan yang berdiri sendiri.
“Waktu penahanan minimum harus tercapai pada posisi aliran maju maupun aliran yang dialihkan.”
Lini menerima dan menyaring susu mentah, menstandardisasikannya sesuai kebutuhan, memanaskannya terlebih dahulu melalui regenerasi panas, melakukan homogenisasi di lokasi yang dipilih, menyelesaikan tahap penahanan, memeriksa logika pengalihan sesuai peraturan, lalu mendinginkan dan memindahkan susu berdasarkan kendali khusus produk tersebut.
Tabung penahan memerlukan geometri yang diketahui dan dapat dikuras secara higienis. Dasar pengukuran waktu harus menggunakan laju aliran maju maksimum yang diizinkan, bukan rata-rata yang nyaman. Hubungan tekanan melindungi sisi susu pasteurisasi dari kebocoran di antara bagian regenerasi. Pemeriksaan instrumen dan uji integritas penukar panas menjadikan diagram aliran sebagai bukti yang dapat diaudit.
Halaman pasteurizer pelat Shengtu membahas cakupan peralatan komersial. Untuk ringkasan proyek, catat jenis susu, laju aliran maksimum, kondisi masukan, sumber panas, kondisi pendinginan, laju pengisian, rentang penyimpanan dingin, dan otoritas yang akan menyetujui proses.
Keberatan pembeli: “Bisakah kita menetapkan 15 detik lalu menyelesaikan desain?” Waktu yang lazim digunakan tidak dapat berdiri sendiri. Komposisi produk, suhu tervalidasi, pengukuran aliran, volume penahanan, respons pengalihan, kendali tekanan, dan peraturan negara tujuan harus menggambarkan kondisi operasi yang sama.
Ringkasan bukti: Panduan CFIA terkini mensyaratkan kemiringan tabung penahan yang terus menanjak minimal 2% dan mengaitkan verifikasi waktu dengan aliran maju maupun aliran yang dialihkan. Geometri tersebut merupakan contoh kendali yang dikutip dari Kanada, bukan izin untuk menyalin satu desain HTST ke pasar lain.
4. Bagaimana Pengolahan Susu UHT Menghasilkan Kemasan Suhu Ruang?
Pengolahan susu UHT memanaskan produk yang telah disiapkan melalui siklus suhu ultra tinggi yang memenuhi kualifikasi, mendinginkannya tanpa memaparkannya pada kontaminasi, lalu memindahkannya ke dalam kemasan steril di lingkungan aseptik yang terkendali. Sterilitas komersial bergantung pada keseluruhan sistem proses dan kemasan, termasuk atmosfer mesin pengisi, integritas penutup, kinerja lapisan penghalang, dan penanganan penyimpangan.
Produksi susu UHT dimulai sebelum perlakuan panas bersuhu tinggi. Usia susu mentah, pertumbuhan mikroorganisme psikrotrof, serta aktivitas protease atau lipase yang tahan panas dapat memengaruhi rasa, endapan, atau pembentukan gel selama penyimpanan, bahkan setelah mikroorganisme dikendalikan. Karena itu, standardisasi, deaerasi, pemanasan awal, dan homogenisasi harus disesuaikan dengan formula susu putih, susu skim, susu fortifikasi, atau susu berperisa yang sebenarnya.
Susu bersuhu ultra tinggi terkadang dijelaskan sebagai susu yang dipanaskan pada suhu lebih tinggi dalam waktu lebih singkat. Penjelasan singkat ini mengabaikan tahap berikutnya. Produk dipanaskan, didinginkan dalam kondisi terkendali, lalu dikemas dalam lingkungan steril yang memenuhi kualifikasi. Label UHT tidak dapat membuktikan bagaimana susu dari satu uji coba akan bertahan dalam karton atau gudang yang berbeda.
UHT langsung dapat menggunakan injeksi atau infusi uap pangan, lalu menghilangkan air tambahan melalui pendinginan kilat dalam kondisi vakum. UHT tidak langsung memindahkan panas melalui dinding penukar panas pelat atau tubular. Setelah perlakuan UHT, produk dapat melewati homogenizer aseptik, tangki penyangga aseptik, dan mesin pengisi. Batas pengemasan aseptik harus cukup andal untuk bertahan selama produksi normal, penyalaan, penghentian terencana, dan pemulihan setelah gangguan.
Lini pengisian aseptik UHT adalah titik serah terima komersial yang relevan ketika susu harus disimpan pada suhu ruang sebelum dibuka. Masa simpan akhir harus ditetapkan berdasarkan kombinasi produk, kemasan, dan proses yang tervalidasi serta studi penyimpanan, bukan klaim umum bahwa susu dapat disimpan berbulan-bulan tanpa pendinginan.
Ungkapan pemasaran seperti “suhu ruang selama berbulan-bulan”, “masa simpan tanpa pendinginan”, atau “mengendalikan bakteri dan memperpanjang masa simpan” bukan dasar proses. Ungkapan tersebut juga tidak dapat menyatakan produk aman dikonsumsi. Studi tervalidasi harus menghubungkan susu yang diproduksi dengan formula, kemasan, dan paparan suhu yang sebenarnya dengan masa simpan yang diusulkan.
Keberatan pembeli: “Karton mencantumkan UHT, jadi validasi aseptik adalah tanggung jawab mesin pengisi.” Tim produk dan pengemasan dapat bertanggung jawab atas paket kerja yang berbeda, tetapi keputusan rilis harus mencakup produk yang disterilkan, perlakuan kemasan, atmosfer steril, penutup, dan lapisan penghalang tanpa celah yang terlewat.
Ringkasan bukti: Kode higiene susu Codex menempatkan pengolahan UHT pada kisaran 135–150 °C dalam kondisi yang memenuhi kualifikasi, sementara panduan CFIA menetapkan perlakuan kemasan, pengisian steril, dan penutupan kedap udara dalam sistem aseptik. Satu profil suhu dapat mendukung satu batas proses; profil itu saja tidak membuktikan keamanan kemasan yang belum dibuka.
5. UHT Langsung atau Tidak Langsung: Rute Mana yang Sesuai untuk Produk?
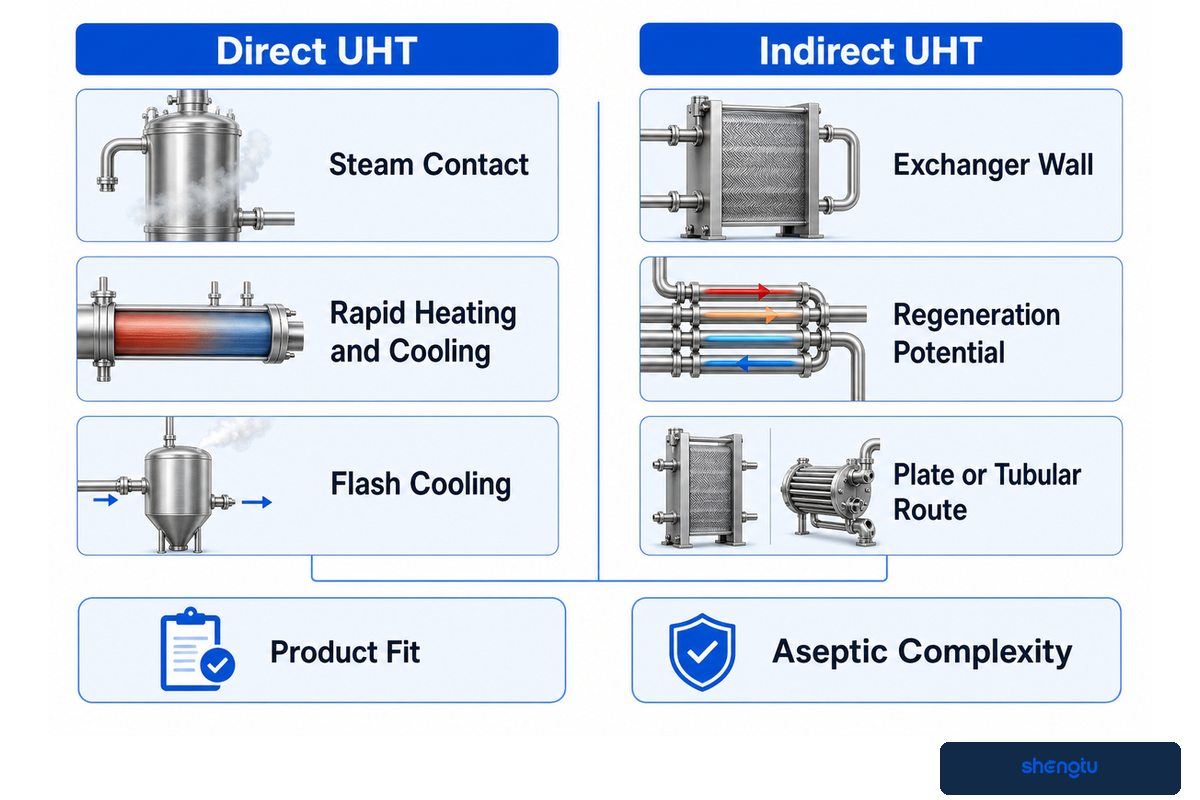
UHT langsung memanaskan dan mendinginkan produk dengan cepat melalui injeksi atau infusi uap, lalu pendinginan kilat. UHT tidak langsung memindahkan panas melalui dinding penukar pelat atau tubular. Tidak ada rute yang selalu lebih baik; karakteristik produk, sasaran sensori, lama produksi, biaya utilitas, dan bukti pembersihan menjadi faktor penentu.
Pemilihan penukar panas merupakan bagian inti dari keputusan rute ini. Desain pelat dapat menyediakan area perpindahan panas yang luas dalam rangka berukuran ringkas untuk produk dengan viskositas rendah yang sesuai. Jalur tubular dapat cocok untuk beban proses yang memerlukan jalur berbeda karena karakter produk, tekanan, atau pengotoran. Peralatan dengan permukaan terkerik hanya sesuai jika produk dan beban termal memang memerlukan kendali permukaan bergerak. Lakukan uji produk sebelum membuat pernyataan umum.
Lokasi homogenisasi juga dapat berbeda. Homogenizer dapat ditempatkan sebelum pemanasan akhir pada lini susu pasteurisasi atau lini produksi susu UHT tidak langsung. Pada sistem UHT langsung, homogenisasi aseptik dapat ditempatkan di bagian hilir jika respons produk mendukungnya. Pilihan ini memengaruhi peralatan sisi steril, kendali, dan batas pembersihan. Panduan komersial Tetra Pak untuk industri susu menampilkan kedua penempatan tersebut, tetapi tidak menentukan rute mana yang lebih baik untuk proyek pemasok lain.
Lini pengolahan susu UHT memiliki kebutuhan produksi tersendiri yang tidak terlihat dari label rutenya. Minuman susu berperisa dapat ditambahkan gula, kakao, atau penstabil sebelum atau sesudah tahap tertentu. Perlakuan panas ekstrem dan penyimpanan dapat memengaruhi nilai gizi atau hasil uji rasa secara berbeda pada tiap formula. Tinjauan pengotoran dalam Journal of Dairy Science tahun 2026 juga menunjukkan bahwa metode sensor tetap memerlukan konteks produk dan geometri.
| Jenis produk atau beban proses | Pemeriksaan teknis awal | Bukti yang diminta | Batasan |
|---|---|---|---|
| Susu putih dengan viskositas rendah | UHT tidak langsung dengan pelat atau tubular; UHT langsung jika didukung pertimbangan sensori | Uji rasa, beban panas, dan lama produksi | Tidak ada pilihan yang selalu unggul |
| Susu berprotein tinggi | Pemeriksaan endapan dan stabilitas | Protein, keseimbangan mineral, dan studi penuaan | Sumber protein mengubah perilaku produk |
| Susu skim | Uji termal yang berfokus pada protein | Peta endapan dan hasil sensori | Kadar lemak rendah bukan berarti risiko pengotoran rendah |
| Susu fortifikasi | Uji titik penambahan dan stabilitas | Pemulihan vitamin atau mineral dan endapan | Klaim gizi memerlukan pembuktian tersendiri |
| Susu berperisa | Interaksi gula, kakao, atau perisa | Viskositas, partikel, warna, dan perisa | Satu uji perisa tidak mencakup semua resep |
| Minuman whey | Stabilitas pH dan protein | Tren pengendapan dan endapan | Asumsi untuk susu mungkin tidak berlaku |
| Minuman dengan partikel | Pergerakan partikel dan distribusi waktu tinggal | Ukuran partikel maksimum dan distribusinya | Suhu cairan saja belum cukup |
| Kampanye produksi panjang | Tren pengotoran dan penurunan tekanan | Titik akhir produksi dan pemulihan melalui CIP | Uji dengan air bersih merupakan bukti yang lemah |
| Pergantian resep yang sering | Pergantian produk dan pemulihan kondisi steril | Waktu urutan, kehilangan produk, dan metode rilis | Hasil produksi puncak dapat menyamarkan kehilangan saat pergantian produk |
Untuk cakupan alat sterilisasi komersial, lihat halaman alat sterilisasi UHT Shengtu. Cantumkan rentang suhu peralatan yang dipublikasikan hanya pada modul terkait; rentang tersebut bukan jadwal proses lengkap untuk semua produk susu.
Keberatan pembeli: “UHT langsung melindungi mutu produk karena waktu paparannya lebih singkat.” Pemanasan dan pendinginan cepat mungkin berpengaruh, tetapi riwayat susu mentah, formulasi, mutu uap, kendali vakum, homogenisasi, dan suhu penyimpanan dapat mengubah penilaian sederhana tersebut. Bandingkan hasil pengujian produk, bukan kata-kata yang menggambarkan rute.
Ringkasan bukti: Panduan komersial industri susu menampilkan contoh sistem UHT dengan kisaran sekitar 2.000-45.000 L/h serta beberapa contoh aliran variabel terpilih pada 50-100% dari laju aliran nominal. Angka tersebut menunjukkan luasnya rentang desain; itu adalah contoh pemasok, bukan kapasitas Shengtu atau rentang operasi yang dijamin bagi pelanggan.
6. Bagaimana Menghitung Kapasitas Produk Terkemas yang Dapat Diterima?
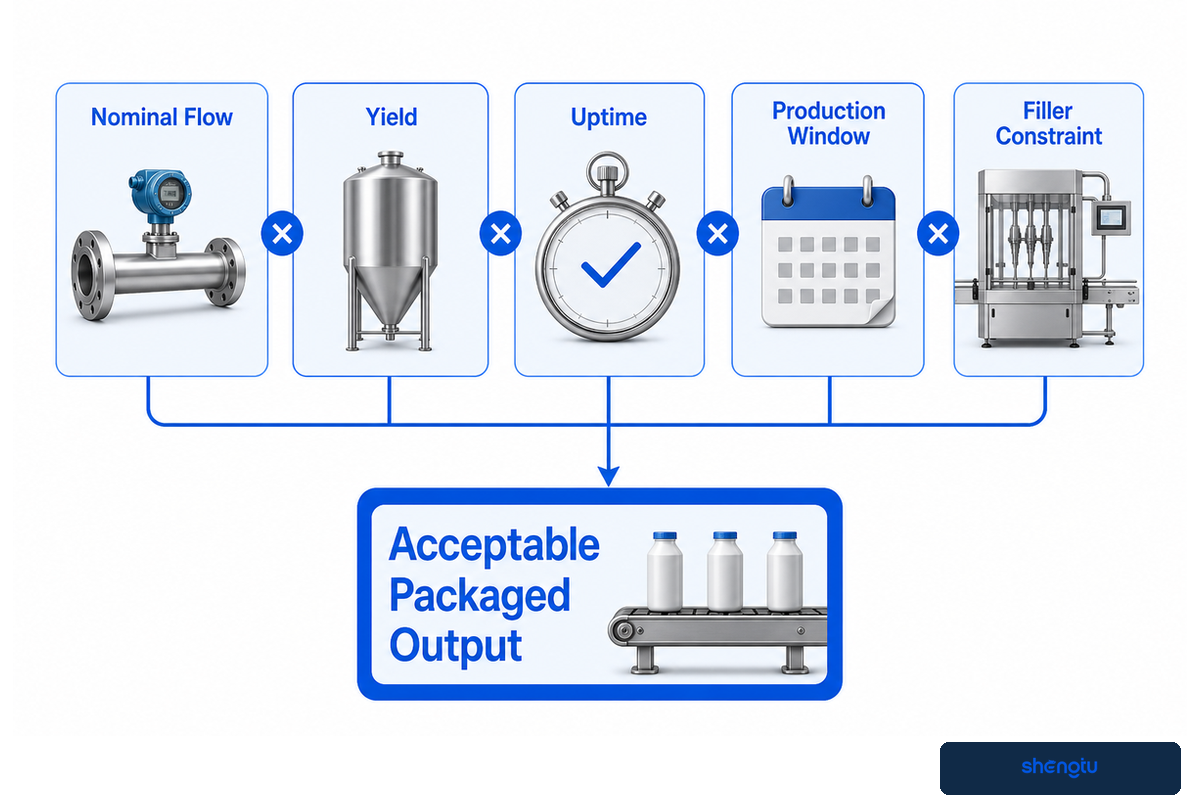
Hitung kapasitas berdasarkan produk layak jual, lalu telusuri kembali kemampuan mesin pengisi, waktu operasi lini termal, hasil produk, dan pergantian produk. Antarmuka dengan kapasitas terkecil yang layak akan menentukan laju produksi. Kapasitas nominal dalam liter per jam berguna, tetapi hanya setelah proyek menetapkan kriteria produk yang dapat diterima dan rentang operasi yang berlaku.
Persamaan Kapasitas Liter yang Dapat Diterima
Persamaan Kapasitas Liter yang Dapat Diterima mengubah laju aliran nominal menjadi perkiraan perencanaan produk layak jual sekaligus menunjukkan setiap asumsi.
L/jam terkemas yang dapat diterima = min(L/jam termal, L/jam mesin pengisi, L/jam yang didukung utilitas) × waktu operasi × hasil produk × tingkat penerimaan kemasan.
Contoh hipotetis, bukan klaim tentang mesin: unit termal dengan kapasitas nominal 10.000 L/jam memasok mesin pengisi yang mampu mempertahankan 9.200 L/jam. Utilitas mendukung 9.500 L/jam. Waktu operasi yang direncanakan adalah 85%, hasil produk 97%, dan tingkat penerimaan kemasan 99%. Hasilnya adalah 9.200 × 0,85 × 0,97 × 0.99 = 7.510 L/jam yang dapat diterima setelah pembulatan. Dalam periode 8 h, hasil perencanaan sebelum pembulatan adalah 60.076 L, sebelum memperhitungkan pergantian SKU tambahan atau penghentian terencana.
Persamaan ini berguna karena memperlihatkan letak perbedaan pendapat. Tim teknik dapat mempertanyakan waktu operasi 85%. Tim pengemasan dapat menunjukkan bahwa 9.200 L/jam hanya berlaku untuk satu jenis karton. Tim produksi dapat menambahkan pemulihan steril selama 35 min setelah penghentian. Tim keuangan kemudian dapat membandingkan penggunaan energi dan air berdasarkan liter yang dapat diterima, bukan aliran bruto.
Utilitas perlu diperiksa pada setiap kondisi operasi. Kebutuhan uap saat penyalaan dapat berbeda dari kebutuhan saat produksi stabil. Air dingin, kapasitas menara pendingin, mutu udara bertekanan, listrik, aliran balik CIP, dan kapasitas saluran pembuangan mungkin mencapai puncaknya pada waktu yang berbeda. Catat tiap kondisi: sterilisasi, sirkulasi air, produksi, penghentian proses di bagian hilir, CIP, dan pemulihan.
Keberatan pembeli: “Kami hanya menginginkan 10.000 L/jam, jadi buatkan penawaran untuk lini 10.000 L/jam.” Permintaan itu menyamarkan batasan mesin pengisi, kemasan, produk, waktu operasi, dan kondisi utilitas. Minta persamaan hasil produk yang diterima beserta data pendukung untuk setiap faktor sebelum membandingkan biaya lini.
Ringkasan bukti: Contoh perhitungan dimulai dari 10.000 L/jam lalu turun menjadi 7.510 L/jam yang dapat diterima setelah batas kapasitas hilir dan empat faktor yang dinyatakan diterapkan serta hasilnya dibulatkan. Semua angka bersifat hipotetis. Metode ini dapat diterapkan di berbagai proyek karena mempertahankan aturan antarmuka berkapasitas minimum dan menunjukkan asumsi mana yang perlu diganti oleh pemasok atau tim pabrik dengan data terukur.
7. Bagaimana Pengotoran dan CIP Mengubah Rentang Produksi?
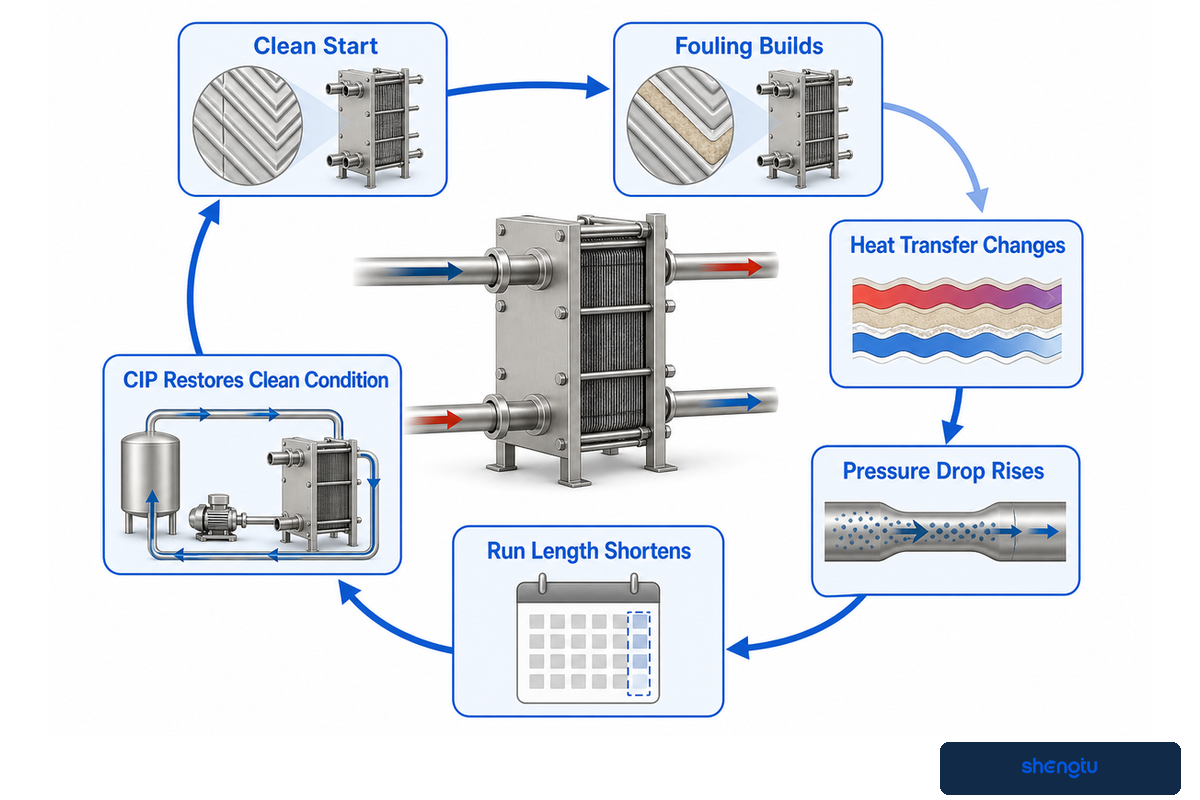
Endapan pada pengolahan susu mengurangi perpindahan panas dan dapat meningkatkan penurunan tekanan seiring berjalannya operasi, sehingga memengaruhi kapasitas sekaligus waktu yang tersedia sebelum pembersihan. Resep CIP memulihkan kondisi higienis yang ditetapkan hanya jika konsentrasi, suhu, aliran, waktu, kondisi aliran balik, serta bukti inspeksi atau verifikasi memenuhi dasar penerimaan yang disetujui.
Endapan protein dan mineral tidak terbentuk secara merata di setiap penukar panas atau pada setiap resep. Kualitas susu mentah, pemanasan awal, suhu permukaan, geometri, kecepatan aliran, dan padatan produk memengaruhi lokasi terbentuknya endapan. Satu rekaman suhu tidak dapat mendiagnosis kondisi secara menyeluruh. Pantau tren pendekatan perpindahan panas, tekanan diferensial, aliran, kondisi katup, dan kualitas produk secara bersamaan.
Lakukan
- Tetapkan batas akhir produksi berdasarkan pengukuran
- Pantau tren penurunan tekanan dan pendekatan termal
- Verifikasi kondisi aliran balik bahan kimia dan pembilasan akhir
- Periksa sirkuit yang sulit dibersihkan setelah uji coba
Jangan lakukan
- Menjanjikan lama operasi yang sama untuk setiap formula
- Menggunakan waktu yang berlalu sebagai satu-satunya indikator pengotoran
- Menganggap selesainya tahapan pompa sebagai bukti kelayakan rilis
- Menganggap uji coba dengan air mewakili endapan susu
Arsitektur sirkuit CIP harus menjelaskan tangki, ujung buntu, antarmuka pengisi, serta kelompok komponen aseptik mana yang bercampur atau tidak berbagi aliran. Urutan tervalidasi membuktikan bahwa tahapan yang diminta telah dilakukan. Rilis memerlukan bukti yang dipilih: konduktivitas aliran balik, suhu, aliran, waktu, hasil pembilasan akhir, akses visual, usap permukaan, atau dokumentasi lain yang disetujui fasilitas.
Keberatan pembeli: “Lini ini memiliki CIP otomatis, jadi kinerja pembersihannya sudah terjamin.” Otomatisasi mengulangi perintah. Namun, otomatisasi tidak menjamin bahwa pembersihan menjangkau setiap permukaan sasaran, menghilangkan endapan, mempertahankan fungsi drainase, atau memenuhi dasar penerimaan pabrik.
Ringkasan bukti: Tinjauan pengotoran yang ditelaah sejawat pada 2025 mengaitkan endapan dengan berkurangnya perpindahan panas, meningkatnya penurunan tekanan, siklus produksi yang lebih pendek, dan kebutuhan pembersihan. Jika proyek menargetkan kampanye 6 jam, durasi tersebut merupakan hipotesis validasi; uji coba produk harus menunjukkan apakah batas akhir terukur tercapai sebelum, tepat pada, atau setelah durasi itu.
8. Apa yang Harus Divalidasi Sebelum Rilis?
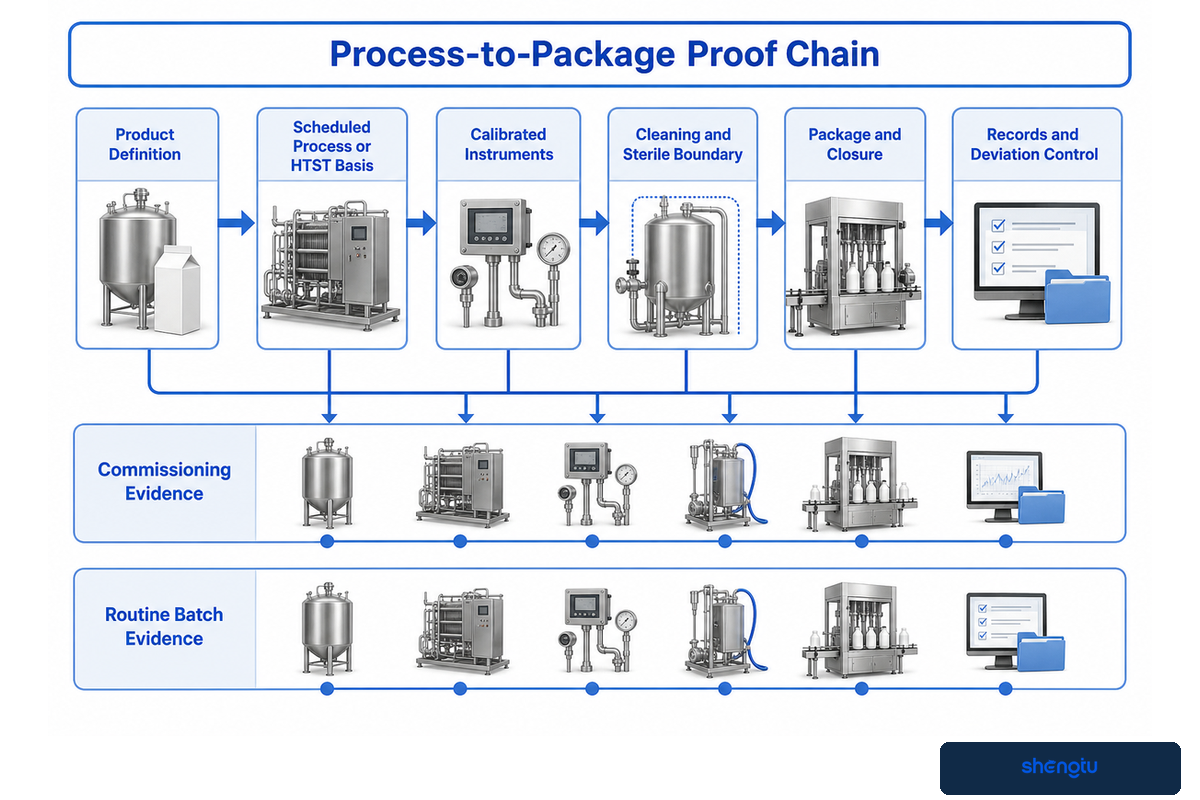
Rilis memerlukan rangkaian bukti yang saling terkait: penerimaan produk dan kemasan, standar termal yang memenuhi kualifikasi, kondisi aliran dan waktu tinggal yang terverifikasi, instrumen terkalibrasi, kontrol pengalihan atau steril yang telah diuji, penerimaan kemasan dan penutup, dokumentasi pembersihan, dokumentasi penyimpangan, serta data yang dapat ditelusuri. FAT dapat memverifikasi fungsi; SAT harus memvalidasi lini yang telah dipasang dalam kondisi fasilitas.
Rantai Bukti dari Proses hingga Kemasan
Rantai Bukti dari Proses hingga Kemasan adalah instrumen verifikasi rilis yang memastikan satu subsistem tervalidasi tidak dianggap mewakili seluruh batch.
- Tetapkan beban proses: setujui keluarga produk, kondisi terburuk, kemasan, rute, dan tujuan.
- Kualifikasikan proses: kaitkan aliran, waktu, suhu, tekanan, dan kondisi produk dengan dasar yang disetujui.
- Uji antarmuka: uji pengalihan, penghentian di tahap hilir, pemulihan kondisi steril, penyangga, dan utilitas.
- Verifikasi kemasan: konfirmasikan perlakuan, lingkungan pengisian, penutup, penghalang, dan metode inspeksi.
- Tuntaskan pencatatan: cocokkan kalibrasi, penyimpangan, sampel, tanda tangan penerimaan, dan pengendalian perubahan.
Buat tabel keterlacakan sebelum FAT. Setiap persyaratan harus mencantumkan penanggung jawab, instrumen, metode pengujian, kriteria penerimaan, dan catatan yang disimpan. Saat SAT, gunakan uap, air, pendinginan, udara, listrik, dan kemasan dari lokasi. Sertakan skenario penghentian terencana selama 2 menit dan skenario terpisah selama 10 menit agar tim dapat mengamati logika pemulihan, bukan menyimpulkannya dari operasi normal. Durasi tersebut adalah contoh pengujian, bukan batas penerimaan. Rencana keamanan pangan pabrik dan peraturan negara tujuan menentukan dasar akhir.
Pengendalian perubahan berlanjut setelah rilis. Rentang lemak atau protein baru, formula fortifikasi, bahan kemasan, penutup, pengisi, penukar panas, tabung penahan, urutan katup, posisi homogenizer, atau resep CIP baru mungkin memerlukan tinjauan terdokumentasi. Otoritas proses yang bertanggung jawab dan peraturan negara tujuan menentukan apakah validasi ulang diperlukan.
Keberatan pembeli: “Sertifikat FAT dari pemasok sudah cukup untuk memulai produksi.” FAT dapat membuktikan kesesuaian konstruksi dan fungsi dengan pengujian yang disepakati. FAT tidak mewakili utilitas di lokasi, perpipaan akhir, operator setempat, pasokan kemasan sebenarnya, paparan di gudang, atau setiap resep yang disetujui.
Ringkasan bukti: Rencana keterlacakan dapat mencatat peristiwa kontrol dengan resolusi 1 detik, tetapi presisi stempel waktu hanyalah pilihan pencatatan. Pengujian yang bermakna adalah memastikan setiap instrumen, alarm, pengalihan, kondisi pengisi, dan catatan penyimpangan memenuhi kriteria penerimaan yang disetujui untuk produk dan kemasan yang digunakan pada lini terpasang.
9. Apa yang Perlu Dicantumkan Pembeli dalam Ringkasan Proyek?
Ringkasan proyek lini susu yang bermanfaat menjelaskan keluarga produk, kondisi susu mentah, rute, kemasan, tujuan, hasil produksi yang dapat diterima, kalender operasi, utilitas, dasar pembersihan, penanggung jawab validasi, dan bukti yang disimpan. Dengan demikian, pemasok dapat mengungkap pengecualian dan risiko antarmuka. Permintaan yang hanya mencantumkan liter per jam dan “pasteurisasi atau UHT” tidak menjelaskan faktor biaya terbesar.
Mulailah dengan tabel produk yang telah ditetapkan. Cantumkan lemak, protein, total padatan, gula, penstabil, fortifikasi, perisa, partikel, suhu masuk, dan perkiraan usia susu mentah. Tandai kondisi terburuk untuk perpindahan panas, pengotoran, homogenisasi, sedimentasi, rasa, dan pembersihan. Nyatakan apakah proyek mencakup susu segar, susu ESL, susu UHT, atau lebih dari satu rute.
Selanjutnya, tentukan kemasan dan distribusi. Catat bahan kemasan, rentang ukuran, penutup, perusahaan pembuat pengisi atau antarmukanya, kondisi pendinginan, paparan suhu di gudang, waktu pengangkutan, dan negara tujuan. Penyimpanan pada suhu ruang memerlukan batas pengemasan aseptik. Susu dingin harus melalui rantai dingin yang terkendali. Keduanya tidak menetapkan masa simpan yang berlaku universal.
Setiap rute memiliki faktor biayanya sendiri: utilitas, bahan habis pakai, produk yang hilang, persiapan dan pergantian produk, waktu pembersihan, waktu henti, garansi, dan pekerjaan pembuktian. Minta setiap vendor merinci lingkup yang disediakan, lingkup yang disediakan pembeli, pengecualian, batas lingkup peralatan, serah terima data, bukti, dan pengujian penerimaan. Dengan begitu, penawaran dapat dibandingkan tanpa terkecoh oleh angka harga peralatan terendah.
Contoh ketelitian kolom masukan, bukan batas penerimaan: catat suhu produk hingga 0,1 °C; air pendingin hingga 0,1 °C; suhu aliran balik CIP hingga 0,1 °C; paparan suhu gudang hingga 0,1 °C; tekanan uap hingga 0,01 bar; tekanan masuk hingga 0,01 bar; tekanan keluar hingga 0,01 bar; tekanan diferensial filter hingga 0,01 bar; tekanan vakum hingga 0,01 bar; udara bertekanan hingga 0,01 bar; tekanan homogenizer hingga 0,1 MPa; kecepatan pompa hingga 1 rpm; massa bahan hingga 0,1 kg; tegangan hingga 1 V; arus hingga 1 A; frekuensi hingga 1 Hz; beban motor hingga 1 kW; permintaan utilitas puncak hingga 1 kW; energi batch hingga 1 kWh; penggunaan air hingga 0,1 m³; volume air CIP hingga 0,1 m³; volume tangki hingga 0,1 m³; kapasitas drainase hingga 0,1 m³; dimensi pipa hingga 1 mm; jarak bebas servis hingga 1 mm; luas lantai hingga 0,1 m²; peristiwa kontrol hingga 1 detik; respons katup hingga 1 detik; penahanan hingga 1 menit; pergantian produk hingga 1 menit; kampanye hingga 0.1 jam; konsentrasi CIP hingga 0,01%; serta hasil, waktu operasi, penerimaan kemasan, lemak, protein, dan padatan masing-masing hingga 0,1%. Gunakan resolusi yang lebih halus atau lebih kasar jika metode pengukuran mengharuskannya.
Halaman solusi lini susu pasteurisasi dan UHT Shengtu adalah langkah selanjutnya untuk konfigurasi dan penawaran harga. Informasi perusahaan tersedia di halaman Tentang Shengtu; informasi dari pihak pertama tersebut menjelaskan pemasok dan bukan pengganti bukti validasi proyek.
Keberatan pembeli: “Memberikan detail sebanyak ini akan memperlambat penawaran harga.” RFQ umum yang singkat menghasilkan asumsi yang baru diketahui kemudian sebagai perubahan pesanan. Ringkasan yang terstruktur biasanya mengungkap ketidakpastian lebih awal, sehingga pembeli dapat membandingkannya sebelum fabrikasi dimulai.
Ubah batas proses menjadi lingkup kerja yang siap ditawarkan
Siapkan tabel produk, rencana kemasan, target hasil produksi yang dapat diterima, utilitas, dan kebutuhan validasi Anda. Shengtu dapat meninjau lingkup lini yang saling terhubung, alih-alih menebak berdasarkan satu angka kapasitas pada pelat nama.
Diskusikan Proyek Lini Susu AndaPertanyaan yang Sering Diajukan
Bisakah pabrik susu pasteurisasi menambahkan produksi UHT di kemudian hari?
Bisa, tetapi peningkatan ini memerlukan tinjauan ulang batas sistem yang mencakup perlakuan termal, transfer steril, pengisian aseptik, kemasan, utilitas, dan catatan, bukan sekadar memasang pemanas yang lebih panas.
Tangki, utilitas, atau peralatan homogenisasi yang ada mungkin masih dapat digunakan, tetapi produksi UHT suhu ruang menambahkan pengolahan termal yang memenuhi kualifikasi, transfer steril, sterilisasi kemasan, pengisian aseptik, kontrol penutup, dan catatan penyimpangan baru. Tata letak, uap, pendinginan, kualitas udara, dan sirkuit CIP perlu diperiksa ulang antarmukanya sebelum digunakan kembali. Survei lokasi harus mengonfirmasi setiap sambungan yang akan digunakan kembali.
Bisakah rute pasteurisasi dan UHT menggunakan tangki atau homogenizer yang sama?
Terkadang bisa, tetapi setiap aset bersama harus mempertahankan kondisi higienis yang disyaratkan, kapasitas yang tersedia, pemisahan katup, cakupan pembersihan, dan urutan operasi tervalidasi untuk kedua rute yang terpasang.
Penggunaan bersama bergantung pada kompatibilitas produk, lokasi di sisi bersih atau sisi steril, pemisahan katup, cakupan CIP, bukti pergantian produk, dan dampak penghentian di tahap hilir. Homogenizer dapat berada di hulu pada satu rute dan di hilir pada sisi aseptik rute lain, sehingga diagram perpipaan dan kondisi operasi lebih penting daripada nama peralatannya.
Apa yang menentukan masa simpan akhir susu?
Produk yang disetujui, proses termal, perlakuan kemasan, penutup, riwayat penanganan, dan suhu penyimpanan secara bersama-sama menentukan masa simpan susu; nama peralatan saja tidak dapat menentukannya.
Kualitas susu mentah, enzim tahan panas, formulasi, riwayat termal, kontrol kontaminasi setelah proses, penghalang kemasan, penutup, suhu gudang, dan pengangkutan semuanya memengaruhi hasilnya. Sebuah studi penyimpanan yang ditelaah sejawat menemukan perbedaan kualitas yang besar pada berbagai kondisi suhu; karena itu, pemasok tidak seharusnya menjanjikan durasi universal yang sama untuk setiap produk atau rute distribusi.
Apakah susu ultrapasteurisasi sama dengan susu UHT yang dapat disimpan pada suhu ruang?
Tidak. Nama perlakuan suhu tinggi saja tidak menentukan kemasan aseptik untuk suhu ruang, klaim penyimpanan, atau apakah produk boleh disimpan tanpa pendinginan sebelum kemasan dibuka.
Periksa definisi pasar, keterangan pendinginan yang diwajibkan, sistem kemasan, dan proses yang disetujui, alih-alih mengandalkan istilah yang mirip.
Apakah pengolahan UHT mengurangi nilai gizi susu?
Panas dapat memengaruhi zat gizi tertentu dan sifat sensori, tetapi perbandingan harus menggunakan formula, riwayat termal, kemasan, dan masa penyimpanan yang sebenarnya, bukan sekadar label rute.
Hindari mengubah perbandingan umum antar-rute menjadi klaim gizi. Susu yang difortifikasi juga memerlukan bukti pemulihan untuk sistem zat gizi yang ditambahkan.
Informasi apa yang diperlukan untuk penawaran harga lini susu yang andal?
Sampaikan rentang produk, rute, kemasan, hasil produksi yang dapat diterima, kalender operasi, utilitas, dasar pembersihan, batasan lokasi, pasar tujuan, dan bukti yang diharapkan pada FAT dan SAT secara bersamaan.
Tambahkan tegangan di lokasi, kondisi uap dan pendinginan, antarmuka pengisi, jumlah resep, pola pergantian produk, batasan tata letak, dan pasar tujuan.
Pernyataan Penelitian dan Lingkup
Panduan ini disusun pada September 2026 berdasarkan panduan regulator terkini yang tersedia untuk publik, kode higiene susu Codex, penelitian susu yang ditelaah sejawat, dan halaman situs Shengtu yang aktif. Contoh dari buku panduan komersial hanya digunakan sebagai acuan untuk pilihan peralatan. Tidak ada jadwal proses universal, jaminan masa simpan, atau angka kinerja pemasok yang disimpulkan. Desain akhir dan rilis tetap bergantung pada produk, kemasan, peraturan negara tujuan, dan otoritas proses yang bertanggung jawab.
Referensi dan Sumber
- Kode Praktik Higiene untuk Susu dan Produk Susu, Codex Alimentarius, tersedia di situs Food and Agriculture Organization
- Susu dengan Masa Simpan Lebih Panjang: Pengolahan dan Kualitas, tinjauan yang ditelaah sejawat dan terindeks di PubMed
- Sistem Pasteurisasi HTST, Canadian Food Inspection Agency
- Sistem Pengolahan dan Pengemasan Aseptik, Canadian Food Inspection Agency
- Perubahan Protein dalam Susu UHT Selama Penyimpanan, tinjauan akses terbuka yang ditelaah sejawat
- Tinjauan Pengotoran pada Pengolahan Susu dan Metode Deteksi, tinjauan akses terbuka yang ditelaah sejawat pada 2025
- Pengaruh Kualitas Susu Mentah, Pengolahan, dan Kondisi Penyimpanan terhadap Susu UHT, penelitian yang ditelaah sejawat dan terindeks di PubMed