
Entre em contato com a Shengtu Bufan Company

Guia de planejamento de processos lácteos · Atualizado em setembro de 2026
A ordem para decidir sobre a linha de leite é: primeiro, a rota; depois, todas as interfaces conectadas; em seguida, converter a vazão nominal em quantidade de produto embalado entregue; por fim, definir as evidências necessárias antes da produção.
A linha de leite pasteurizado e UHT é um sistema integrado de produção de laticínios para leite pasteurizado refrigerado ou leite UHT armazenado à temperatura ambiente. A decisão começa pela condição prometida para o produto com a embalagem fechada. O leite pasteurizado normalmente depende de refrigeração, enquanto o leite UHT em temperatura ambiente depende de um tratamento térmico qualificado, integrado ao processamento e à embalagem assépticos nas etapas seguintes.
Este guia tem uma função diferente da página de soluções para pasteurização de leite e linhas UHT da Shengtu. A página de soluções aborda configuração, adequação dos equipamentos, modelos, cotação e consulta sobre o projeto. Este artigo explica as decisões e evidências que o comprador deve preparar antes de solicitar esses detalhes comerciais.
Resposta direta: uma linha de leite é escolhida com base na rota de armazenamento, na função requerida do produto, na embalagem, na produção aceitável e no plano de validação. As rotas de leite pasteurizado refrigerado, ESL refrigerado e UHT asséptico em temperatura ambiente têm limites diferentes nas etapas seguintes. Defina esses parâmetros antes de comparar os equipamentos.
Principal conclusão
Um produto UHT em temperatura ambiente precisa atender a dois limites de comprovação: o processo térmico programado e o sistema de embalagem asséptica. A aprovação em um teste do aquecedor não libera a embalagem.
Rota
Pasteurização com cadeia fria, ESL refrigerado ou UHT asséptico em temperatura ambiente
Pasteurização com cadeia fria, ESL refrigerado ou UHT asséptico em temperatura ambiente
Produto
Histórico do leite cru, gordura, proteína, sólidos, partículas, açúcar e aromatizantes
Histórico do leite cru, gordura, proteína, sólidos, partículas, açúcar e aromatizantes
Produção
L/h de produto embalado aceitável, não a vazão nominal isolada do módulo
L/h de produto embalado aceitável, não a vazão nominal isolada do módulo
Liberação
Evidências do produto, do processo térmico, da embalagem, dos instrumentos e dos registros
Evidências do produto, do processo térmico, da embalagem, dos instrumentos e dos registros
1. Você deve escolher uma linha de leite pasteurizado ou UHT?
Escolha a pasteurização quando o produto definido for mantido refrigerado durante o envase, o armazenamento, o transporte e a venda. Escolha UHT somente quando o projeto também incluir uma envasadora asséptica compatível, embalagens esterilizadas e uma zona estéril controlada. ESL é uma alternativa refrigerada válida e deve ser avaliada separadamente, sem ser forçada a se encaixar em uma das outras duas categorias.
Cada tipo de leite traz limites diferentes para o produto e o mercado no processamento de alimentos. Por isso, a escolha da rota deve considerar a distribuição prevista e a fórmula real, em vez de tratar toda produção de leite como um único problema de aquecimento.
Na seção de laticínios, “leite pasteurizado ou UHT” muitas vezes parece uma escolha de rótulo para o consumidor. Para uma planta industrial, os hábitos de consumo de leite, a distância de entrega e a necessidade de refrigeração determinam funções de produção diferentes. O leite processado para uma distribuição refrigerada de curta distância não deve assumir o custo de uma embalagem para temperatura ambiente sem uma justificativa de mercado.
Teste de decisão entre cadeia fria e processo asséptico
Teste de decisão entre cadeia fria e processo asséptico – uma avaliação de risco de 3 minutos: considerando a condição desejada para o produto embalado, sua rede disponível de armazenamento, distribuição, vendas e devoluções consegue garantir a vida útil pretendida sem condições assépticas?
Compromisso com a refrigeração
- O armazenamento e o transporte refrigerados permanecem sob controle
- A pasteurização ou a rota ESL é validada para o produto
- Os planos de envase e higiene são compatíveis com a distribuição refrigerada
Compromisso com temperatura ambiente
- O processo térmico visa à esterilidade comercial
- A embalagem e o fechamento são esterilizados e protegidos
- A envasadora asséptica, a zona estéril e o plano para desvios fazem parte de uma única decisão de liberação
| Cenário | Primeira rota a avaliar | Evidências a definir | Limitação |
|---|---|---|---|
| Leite branco refrigerado para o mercado local | Pasteurizado | Faixa de temperatura da cadeia fria e tempo máximo de entrega | O processo ainda deve cumprir as regras do mercado |
| Maior alcance com refrigeração | ESL | Plano de microfiltração ou tratamento térmico, embalagem e refrigeração | ESL não é UHT em temperatura ambiente |
| Embalagem cartonada para venda em temperatura ambiente | UHT com envase asséptico | Parâmetros do produto, da embalagem e da zona estéril | Somente o aquecedor não basta |
| Bebida láctea saborizada refrigerada | Pasteurizado ou ESL | Sequência do açúcar, do estabilizante, do aromatizante e da embalagem | A formulação altera o comportamento térmico |
| Leite saborizado para temperatura ambiente | UHT com envase asséptico | Ponto de adição dos ingredientes e limite da área estéril | As partículas podem alterar a adequação dos equipamentos |
| Leite desnatado | A rota depende da distribuição | Perfil de proteínas e minerais | O baixo teor de gordura não elimina o risco de incrustação |
| Leite enriquecido | Teste as duas rotas aplicáveis | Ponto de adição e estabilidade dos nutrientes | O valor nutricional precisa ser comprovado no produto |
| Bebida à base de soro de leite | Teste o produto antes de definir a rota | Risco de variação do pH, da proteína, dos sólidos e da sedimentação | Os parâmetros do leite podem não se aplicar |
| Embalagem institucional a granel | A rota depende da embalagem e da distribuição | Plano de fechamento, manuseio e vida útil após a abertura | O tamanho da embalagem altera a função requerida nas etapas seguintes |
| Exportação com passagem por depósitos aquecidos | Avaliação da viabilidade do UHT | Exposição à temperatura e regras do destino | Temperatura ambiente não significa indiferença à temperatura |
Objeção do comprador: “O UHT tem uma vida útil mais longa, então deve ser a melhor opção.” Essa conclusão ignora o custo da embalagem asséptica, a complexidade do processo, a resposta do produto, a preferência do mercado e toda a cadeia de suprimentos. A melhor rota é aquela cuja promessa para a embalagem fechada a planta industrial consegue comprovar repetidamente.
Resumo das evidências: O Codex descreve o tratamento UHT na faixa de 135–150 °C em condições qualificadas e o associa a etapas posteriores de processamento asséptico. Esse valor não define uma receita universal para leite nem a vida útil final; o produto, a embalagem, a autoridade responsável pelo processo e os requisitos do destino ainda determinam a faixa operacional aprovada.
2. Quais equipamentos e interfaces compõem a linha?
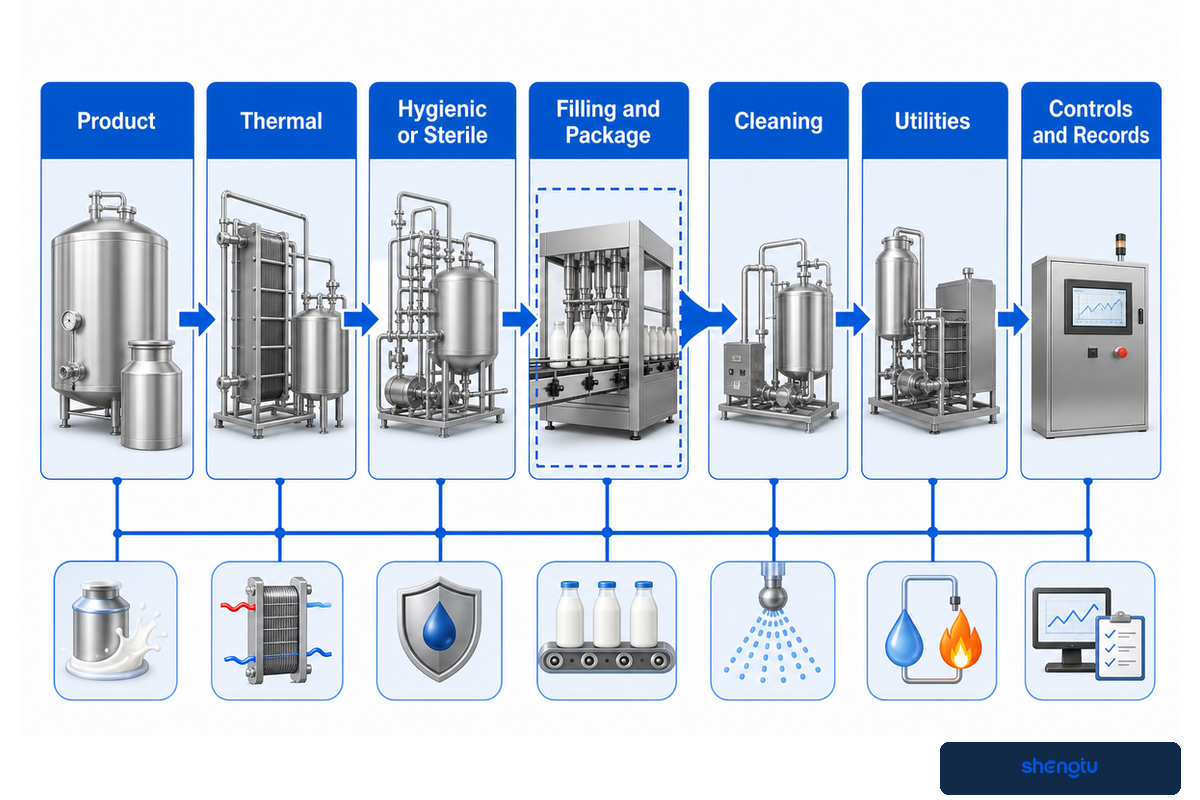
Uma linha completa conecta recebimento e armazenamento do produto, separação ou padronização, tratamento térmico, homogeneização, resfriamento ou transferência estéril, envase, CIP, utilidades industriais e registros. A lista exata de equipamentos muda conforme o produto e a embalagem, mas cada interface deve especificar vazão, pressão, temperatura, estado higiênico, responsável pelo controle e resposta a uma parada.
Mapa de interfaces da linha de leite: estrutura de 7 etapas de transferência
Mapa de interfaces da linha de leite é uma estrutura de 7 etapas de transferência que agrupa os equipamentos de acordo com as conexões que podem limitar a produção ou interromper a cadeia de liberação.
- Produto: recebimento do leite cru, clarificação, padronização, adição de ingredientes e tanques de equilíbrio.
- Tratamento térmico: regeneração, aquecimento, retenção, resfriamento e eventual etapa de vácuo.
- Fluxo e controle: bombas, válvulas, desvio de fluxo, relações de pressão, sensores e sequências do CLP.
- Homogeneização: localização, carga de pressão e posição do homogeneizador na área limpa ou asséptica.
- Embalagem: envasadora para produtos refrigerados ou asséptica, tratamento da embalagem, fechamento e barreira.
- Limpeza e utilidades industriais: circuitos CIP, vapor, água, resfriamento, ar comprimido e eletricidade.
- Evidências: receitas, calibrações, alarmes, desvios, amostras e registros de liberação.
Os gargalos ocultos costumam ficar entre as máquinas identificadas. Se um tanque de equilíbrio não consegue absorver uma interrupção da envasadora, a linha pode precisar de recirculação ou desvio de produto. Quando um homogeneizador é instalado depois do UHT direto, talvez seja necessário um projeto asséptico. Falhas na esterilização das embalagens cartonadas podem interromper a produção de produto comercializável mesmo quando a unidade UHT continua registrando temperaturas normais.
Objeção do comprador: “A cotação já lista todas as máquinas.” Uma lista de máquinas mostra os nomes dos itens incluídos; raramente comprova como as interfaces funcionam. Pergunte quem inicia, para, drena, esteriliza, desvia, registra e aceita cada transferência, incluindo o estado do sistema quando a embaladora das etapas seguintes para.
3. Como funciona uma linha de leite pasteurizado HTST?
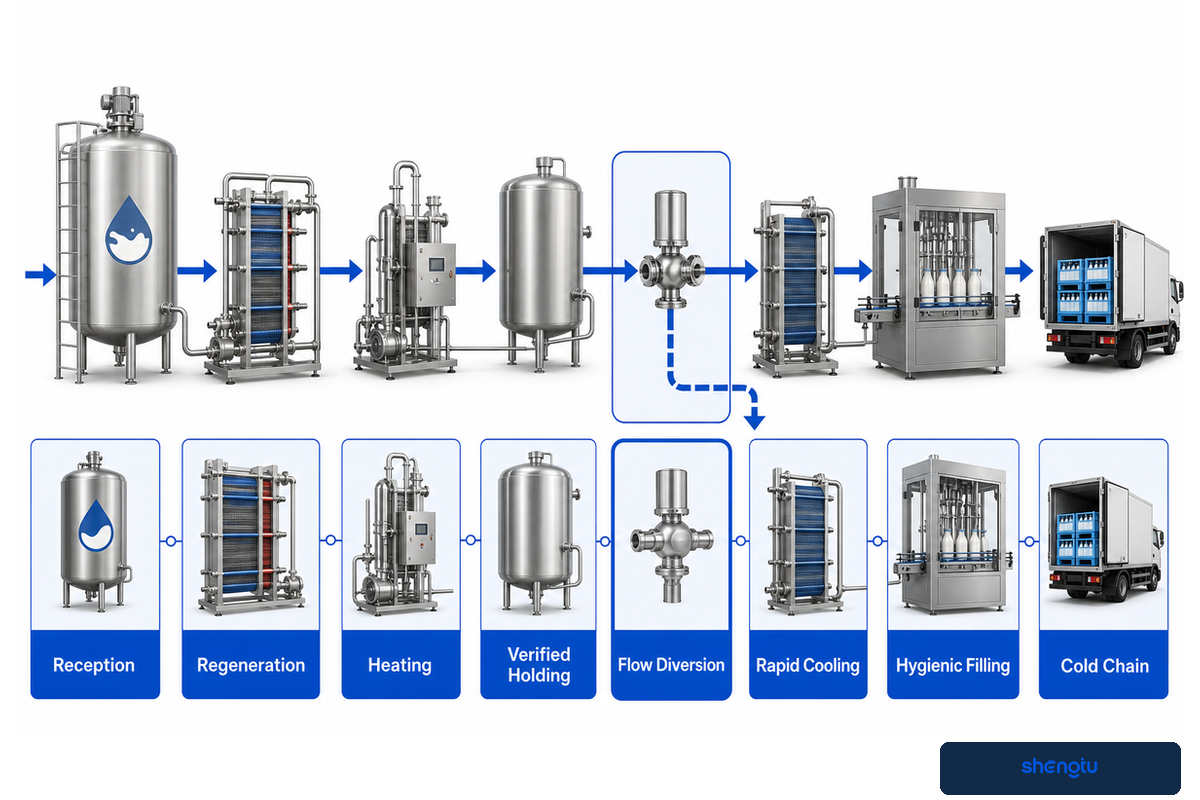
No processo de pasteurização HTST, o leite é aquecido com fluxo controlado, mantido pelo tempo validado, verificado em relação às condições de desvio, resfriado e transferido para um envase refrigerado e higiênico. Tempo de retenção, vazão, temperatura, relações de pressão, integridade dos equipamentos e registros formam uma cadeia de salvaguardas interligadas, em vez de medições independentes.
“O tempo mínimo de retenção deve ser obtido tanto na posição de fluxo direto quanto na de fluxo desviado.”
A linha recebe e filtra o leite cru, padroniza-o conforme necessário, pré-aquece-o por regeneração, aplica a homogeneização no ponto escolhido, conclui a etapa de retenção, verifica a lógica de desvio exigida por lei e, em seguida, resfria e transfere o leite conforme os parâmetros de controle específicos do produto.
O tubo de retenção precisa ter geometria conhecida e permitir uma drenagem higiênica. O tempo deve ser calculado com base na vazão direta máxima permitida, não em uma média confortável. As relações de pressão protegem o lado pasteurizado contra vazamentos entre as seções de regeneração. As verificações dos instrumentos e os testes de integridade do trocador de calor transformam o diagrama de fluxo em evidências auditáveis.
A página do pasteurizador de placas da Shengtu apresenta o escopo dos equipamentos comerciais. Para preparar um projeto, registre a categoria do leite, a vazão máxima, as condições de entrada, a fonte de calor, as condições de resfriamento, a velocidade da envasadora, o período de armazenamento refrigerado e a autoridade que aprovará o processo.
Objeção do comprador: “Podemos especificar 15 segundos e concluir o projeto?” Um tempo conhecido não basta por si só. A composição do produto, a temperatura validada, a medição da vazão, o volume de retenção, a resposta do desvio, o controle de pressão e as regras do destino devem descrever o mesmo estado operacional.
Resumo das evidências: A orientação atual da CFIA exige que o tubo de retenção mantenha uma inclinação contínua para cima de pelo menos 2% e vincula a verificação do tempo aos fluxos direto e desviado. Essa geometria é um exemplo de controle canadense citado, não uma autorização para copiar um projeto HTST em outro mercado.
4. Como o processamento UHT leva o leite a uma embalagem para temperatura ambiente?
O processamento UHT do leite aquece um produto preparado em um ciclo de temperatura ultra-alta qualificado, resfria-o sem expô-lo à contaminação e transfere-o para embalagens esterilizadas em um ambiente asséptico controlado. A esterilidade comercial depende do processo completo e do sistema de embalagem, incluindo a atmosfera da envasadora, a integridade do fechamento, o desempenho da barreira e o tratamento de desvios.
A produção de leite UHT começa antes do tratamento em alta temperatura. A idade do leite cru, o crescimento de microrganismos psicrotróficos e a atividade de proteases ou lipases termoestáveis podem influenciar o sabor, a sedimentação ou a gelificação durante o armazenamento, mesmo após o controle dos microrganismos. Por isso, a padronização, a desaeração, o pré-aquecimento e a homogeneização devem ser definidos para a fórmula específica de leite branco, desnatado, enriquecido ou saborizado.
Às vezes, o leite UHT é descrito como leite aquecido a uma temperatura mais alta por menos tempo. Essa simplificação omite as etapas seguintes. O produto é aquecido e resfriado sob condições controladas, e o leite é embalado dentro de um limite estéril qualificado. O rótulo de produto tratado por UHT não permite prever como o leite processado em um teste se comportará em outra embalagem cartonada ou em outro depósito.
O UHT direto pode usar injeção ou infusão de vapor culinário e, em seguida, remover a água adicionada por resfriamento instantâneo sob vácuo. O UHT indireto transfere calor através da parede de um trocador de placas ou tubular. Após o tratamento UHT, o produto pode passar por um homogeneizador asséptico, um tanque pulmão asséptico e uma envasadora. O limite da embalagem asséptica precisa ser confiável o suficiente para suportar a produção normal, a partida, as paradas programadas e a recuperação após uma falha.
A linha de envase asséptico UHT é a conexão comercial relevante quando o requisito é armazenar o leite em temperatura ambiente antes de abrir a embalagem. A vida útil final deve ser estabelecida com base na combinação validada de produto, embalagem e processo e em um estudo de armazenamento, não em uma alegação genérica de que o leite pode ser armazenado por meses sem refrigeração.
Frases de marketing como “meses em temperatura ambiente”, “vida útil sem refrigeração” ou “controla bactérias e prolonga a vida útil” não servem de base para o processo. Essas frases também não podem declarar que um produto é seguro para consumo. O estudo de validação deve relacionar o leite produzido com a fórmula, a embalagem e a exposição à temperatura reais à vida útil proposta.
Objeção do comprador: “A embalagem cartonada informa que o leite é UHT, então a validação asséptica é responsabilidade da envasadora.” As equipes de produto e embalagem podem assumir etapas de trabalho separadas, mas a decisão de liberação deve considerar o produto esterilizado, o tratamento da embalagem, a atmosfera estéril, o fechamento e a barreira sem deixar nenhuma lacuna.
Resumo das evidências: O código de práticas de higiene do leite do Codex situa o processamento UHT na faixa de 135–150 °C, sob condições qualificadas, enquanto a orientação da CFIA define o tratamento das embalagens, o envase estéril e o fechamento hermético como partes do sistema asséptico. Um perfil de temperatura pode comprovar uma parte do sistema; sozinho, não comprova a embalagem fechada.
5. UHT direto ou indireto: qual rota é adequada ao produto?
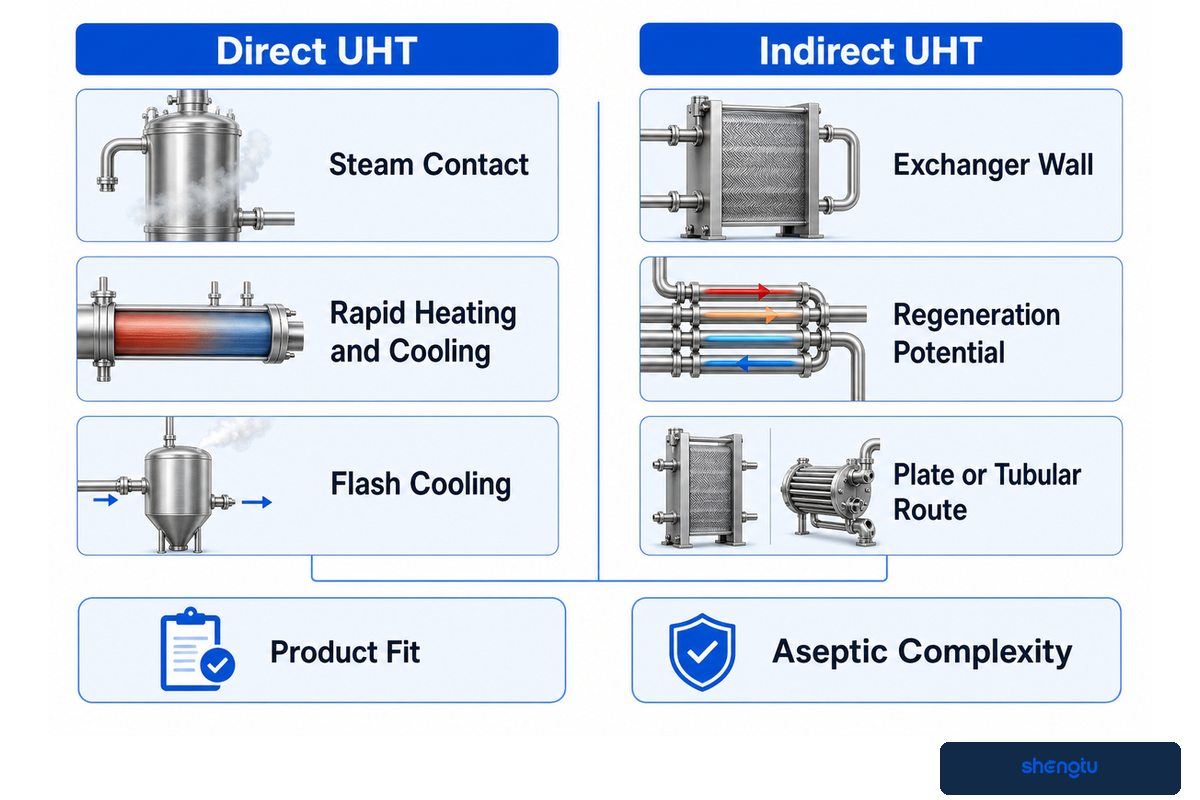
O UHT direto aquece e resfria o produto rapidamente por injeção ou infusão de vapor, seguida de resfriamento instantâneo. O UHT indireto transfere calor através da parede de um trocador de placas ou tubular. Nenhuma rota é sempre melhor; as características do produto, o perfil sensorial desejado, a duração da produção, os custos operacionais e as evidências de limpeza determinam a escolha.
A escolha do trocador de calor é fundamental para definir a rota. O projeto de placas pode oferecer uma grande área de troca térmica em um equipamento compacto para produtos adequados de baixa viscosidade. O sistema tubular pode atender a funções em que as características do produto, a pressão ou a incrustação exigem outro trajeto. O equipamento de superfície raspada só deve ser usado quando o produto e a carga térmica justificarem o controle por superfície móvel. Os testes com o produto devem preceder qualquer declaração geral.
A localização da homogeneização também pode variar. O homogeneizador pode ficar a montante do aquecimento final em uma linha de leite pasteurizado ou de produção de leite UHT indireto. Em sistemas UHT direto, pode ser instalado um homogeneizador asséptico a jusante, se a resposta do produto for compatível. Essa escolha afeta os equipamentos na área estéril, os controles e os limites de limpeza. Um manual comercial de laticínios da tetra pak ilustra as duas posições, mas não classifica as rotas para o projeto de outro fornecedor.
As linhas de processamento de leite UHT têm necessidades próprias de produção que o nome da rota não revela. Uma bebida láctea saborizada pode receber açúcar, cacau ou estabilizante antes ou depois de uma etapa escolhida. O tratamento térmico extremo e o armazenamento podem afetar de maneiras diferentes o resultado nutricional ou sensorial de cada fórmula. A revisão sobre incrustação publicada em 2026 no Journal of Dairy Science também mostra que os métodos com sensores ainda precisam ser avaliados considerando o produto e a geometria.
| Tipo de produto ou função requerida | Primeira avaliação técnica | Evidências solicitadas | Limitação |
|---|---|---|---|
| Leite branco de baixa viscosidade | UHT indireto por placas ou tubular; direto se houver justificativa sensorial | Teste de sabor, carga térmica e duração da produção | Não há uma opção universalmente melhor |
| Leite com alto teor de proteína | Avaliação de depósitos e estabilidade | Proteína, equilíbrio mineral e estudo de envelhecimento | A fonte de proteína altera o comportamento |
| Leite desnatado | Teste térmico voltado à proteína | Mapa de depósitos e resultado sensorial | Baixo teor de gordura não significa baixa incrustação |
| Leite enriquecido | Teste do ponto de adição e da estabilidade | Recuperação de vitaminas ou minerais e sedimentação | Alegações nutricionais exigem comprovação específica |
| Leite saborizado | Interação entre açúcar, cacau ou aromatizante | Viscosidade, partículas, cor e sabor | Um teste de sabor não abrange todas as receitas |
| Bebida de soro de leite | Estabilidade do pH e da proteína | Precipitação e tendência à sedimentação | As premissas para leite podem não se aplicar |
| Bebida com partículas | Passagem de partículas e distribuição do tempo de residência | Tamanho máximo e distribuição das partículas | A temperatura do líquido, por si só, não basta |
| Campanha de produção longa | Tendência de incrustação e queda de pressão | Condição final da produção e recuperação após CIP | Um teste com água limpa é uma evidência fraca |
| Trocas frequentes de receita | Troca de produto e recuperação da condição estéril | Tempo de sequência, perdas e método de liberação | A produção de pico pode ocultar perdas nas trocas de produto |
Para conhecer o escopo comercial do esterilizador, consulte a página do esterilizador UHT da Shengtu. Qualquer faixa de temperatura publicada para os equipamentos deve estar vinculada ao módulo identificado; ela não constitui um programa completo de processo para todos os produtos lácteos.
Objeção do comprador: “O UHT direto protege a qualidade do produto porque o tempo de exposição é menor.” O aquecimento e o resfriamento rápidos podem ser relevantes, mas o histórico do leite cru, a formulação, a qualidade do vapor, o controle do vácuo, a homogeneização e a temperatura de armazenamento podem alterar uma classificação simplista. Compare os resultados obtidos em testes com o produto, não os adjetivos usados para descrever as rotas.
Resumo das evidências: Um manual comercial de laticínios apresenta exemplos de sistemas UHT na faixa de 2.000-45.000 L/h e exemplos específicos de vazão variável entre 50-100% da vazão nominal. Esses valores mostram a amplitude das possibilidades de projeto; são exemplos de fornecedores, não especificações da Shengtu nem uma faixa operacional garantida ao cliente.
6. Como dimensionar a capacidade de produto embalado aceitável?
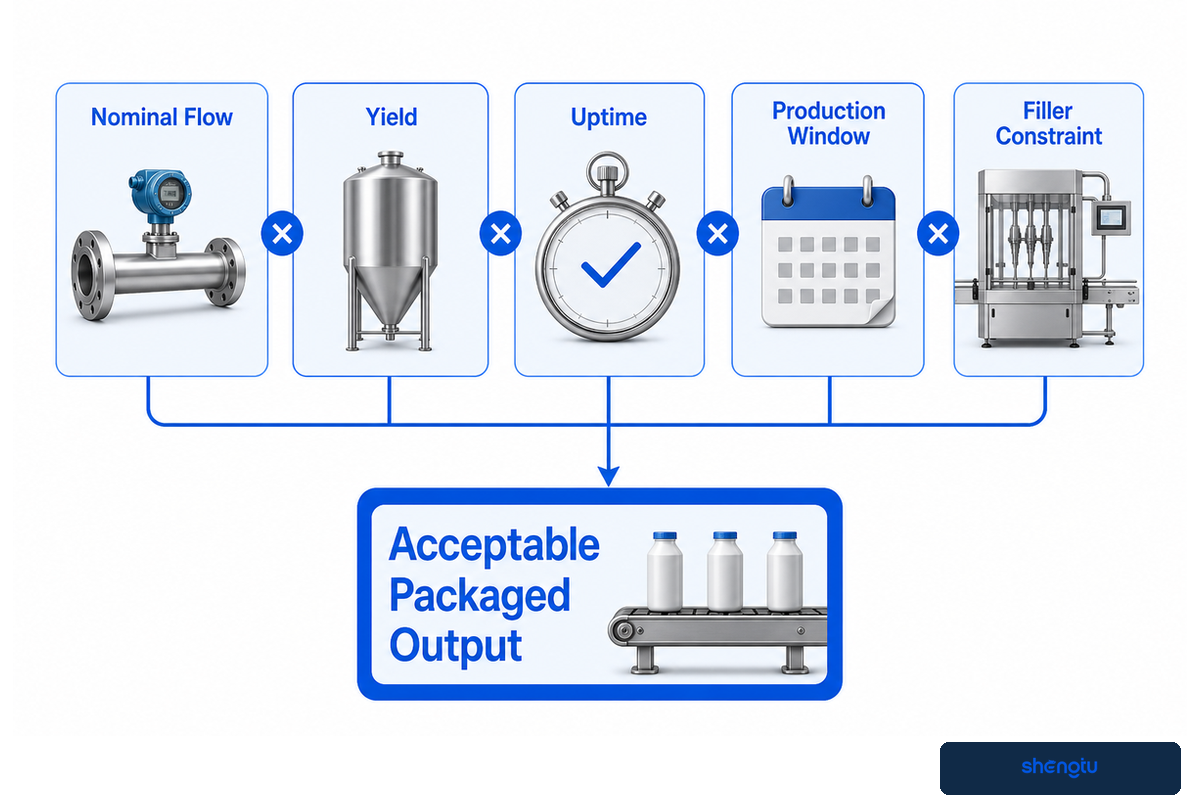
Dimensione a capacidade com base no produto comercializável e, em seguida, calcule de trás para frente a capacidade da envasadora, o tempo disponível da linha térmica, o rendimento do produto e as trocas de produto. A menor capacidade entre as interfaces viáveis determina a taxa de produção. Os litros por hora indicados na placa do equipamento são úteis, desde que o projeto defina o que conta como produto aceitável e a qual janela operacional esse valor se aplica.
Equação da capacidade em litros aceitáveis
A equação da capacidade em litros aceitáveis converte a vazão nominal em uma previsão de planejamento do produto comercializável e explicita cada premissa.
Capacidade aceitável de produto embalado em L/h = mín. (L/h térmicos, L/h da envasadora, L/h atendidos pelas utilidades) × tempo disponível × rendimento do produto × aceitação das embalagens.
Exemplo hipotético, não uma especificação de equipamento: uma unidade térmica com capacidade nominal de 10.000 L/h alimenta uma envasadora que mantém 9.200 L/h. As utilidades atendem 9.500 L/h. O tempo disponível planejado é de 85%, o rendimento do produto é de 97% e a aceitação das embalagens é de 99%. O resultado é 9.200 × 0,85 × 0,97 × 0.99 = 7.510 L/h aceitáveis, após o arredondamento. Em um período de 8 h, a produção de planejamento sem arredondamento é de 60.076 L, antes de qualquer troca adicional de SKU ou retenção planejada.
A equação é útil porque deixa visíveis as divergências. A engenharia pode contestar o tempo disponível de 85%. A equipe de embalagem pode mostrar que 9.200 L/h se aplica a apenas uma embalagem cartonada. A produção pode acrescentar 35 min de recuperação estéril após uma parada. Assim, a equipe financeira pode comparar o consumo de energia e água por litro aceitável, em vez de usar a vazão bruta.
As utilidades precisam ser verificadas em cada condição operacional. A demanda de vapor na partida pode ser diferente da demanda durante a produção estável. Água gelada, capacidade da torre de resfriamento, qualidade do ar comprimido, eletricidade, fluxo de retorno do CIP e capacidade dos drenos podem atingir picos em momentos diferentes. Registre cada condição: esterilização, circulação de água, produção do produto, parada nas etapas seguintes, CIP e recuperação.
Objeção do comprador: “Queremos apenas 10.000 L/h, então cotem uma linha de 10.000 L/h.” Essa solicitação oculta as condições da envasadora, da embalagem, do produto, do tempo disponível e das utilidades. Antes de comparar o custo das linhas, solicite a equação da produção aceitável do produto e os dados que comprovem cada fator.
Resumo das evidências: O exemplo começa em 10.000 L/h, mas cai para 7.510 L/h aceitáveis após arredondar o limite das etapas seguintes e aplicar quatro fatores declarados. Todos os valores são hipotéticos. O método pode ser aplicado a outros projetos porque mantém a regra da interface de menor capacidade e mostra exatamente qual premissa o fornecedor ou a equipe da planta industrial precisa substituir por dados medidos.
7. Como a incrustação e o CIP alteram a janela de produção?
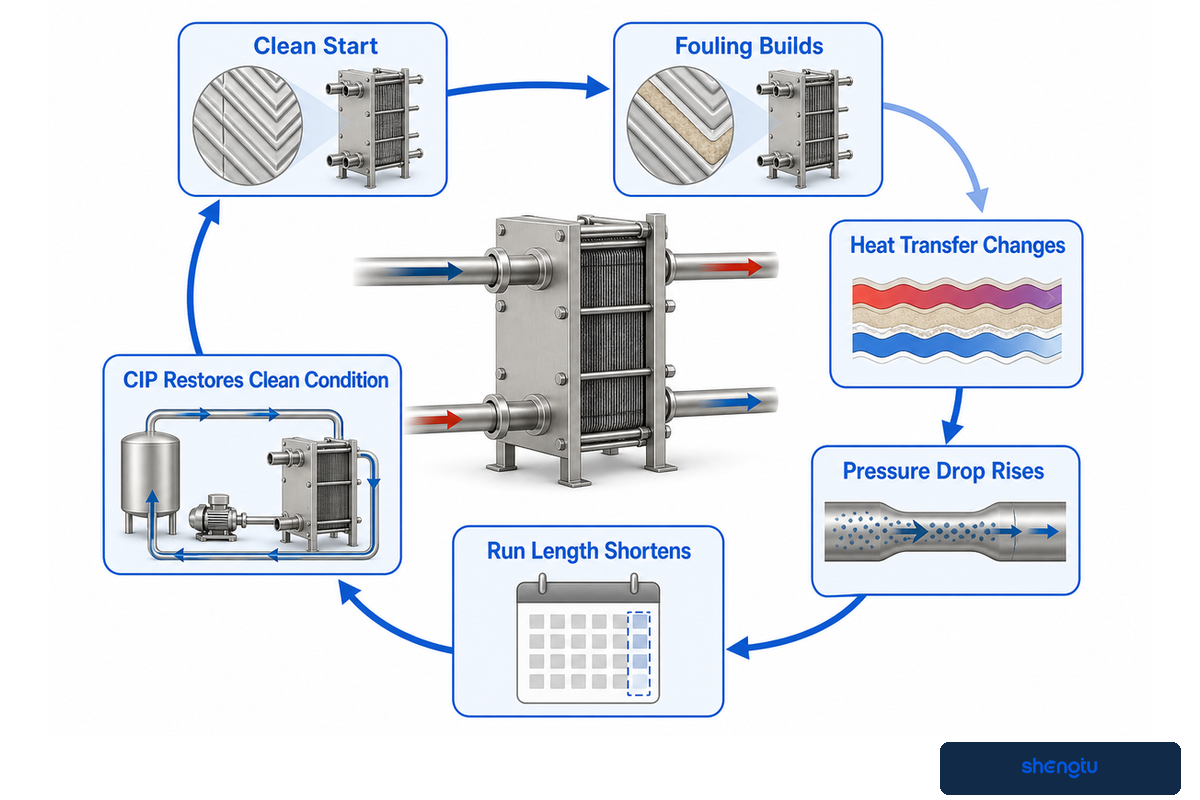
As incrustações em equipamentos de laticínios reduzem a transferência de calor e podem aumentar a perda de pressão ao longo da operação, alterando tanto a capacidade quanto o tempo disponível até a limpeza. Uma receita de CIP restabelece uma condição higiênica definida somente quando concentração, temperatura, vazão, tempo, condição do retorno e evidências de inspeção ou verificação atendem aos critérios de aceitação aprovados.
Depósitos de proteínas e minerais não se formam uniformemente em todos os trocadores de calor ou em todas as receitas. A qualidade do leite cru, o pré-aquecimento, a temperatura da superfície, a geometria, a velocidade e os sólidos do produto influenciam onde os depósitos se formam. Um único registro de temperatura não permite diagnosticar toda a condição. Analise em conjunto a aproximação térmica, a pressão diferencial, a vazão, o estado das válvulas e a qualidade do produto.
Faça
- Defina uma condição final mensurável para a produção
- Acompanhe a perda de pressão e a aproximação térmica
- Verifique o retorno dos produtos químicos e a condição do enxágue final
- Inspecione o circuito de limpeza difícil após os testes
Não faça
- Prometa a mesma duração de operação para todas as fórmulas
- Use o tempo decorrido como único indicador de incrustação
- Considere as etapas concluídas da bomba como prova de liberação do produto
- Pressuponha que um teste com água represente os depósitos de leite
A arquitetura do circuito CIP deve especificar quais tanques, extremidades sem saída, interfaces de envase e grupos de componentes assépticos compartilham ou não o fluxo. Uma sequência validada comprova que as etapas solicitadas ocorreram. A liberação do produto exige as evidências selecionadas: condutividade do retorno, temperatura, vazão, tempo, resultados do enxágue final, acesso visual, coleta com swab ou outra documentação aprovada pela unidade industrial.
Objeção do comprador: “A linha tem CIP automatizado, então o desempenho da limpeza está garantido.” A automação repete comandos. Ela não garante que a limpeza alcançou todas as superfícies desejadas, removeu os depósitos, preservou a drenagem ou atendeu aos critérios de aceitação da unidade industrial.
Resumo das evidências: Uma revisão de pesquisas sobre incrustações, revisada por pares e publicada em 2025, relaciona os depósitos à redução da transferência de calor, ao aumento da perda de pressão, a ciclos de produção mais curtos e à necessidade de limpeza. Se o projeto prevê uma campanha de 6 h, essa duração é uma hipótese a validar; os testes com o produto devem mostrar se a condição final mensurável ocorre antes, durante ou depois desse período.
8. O que deve ser validado antes da liberação do produto?
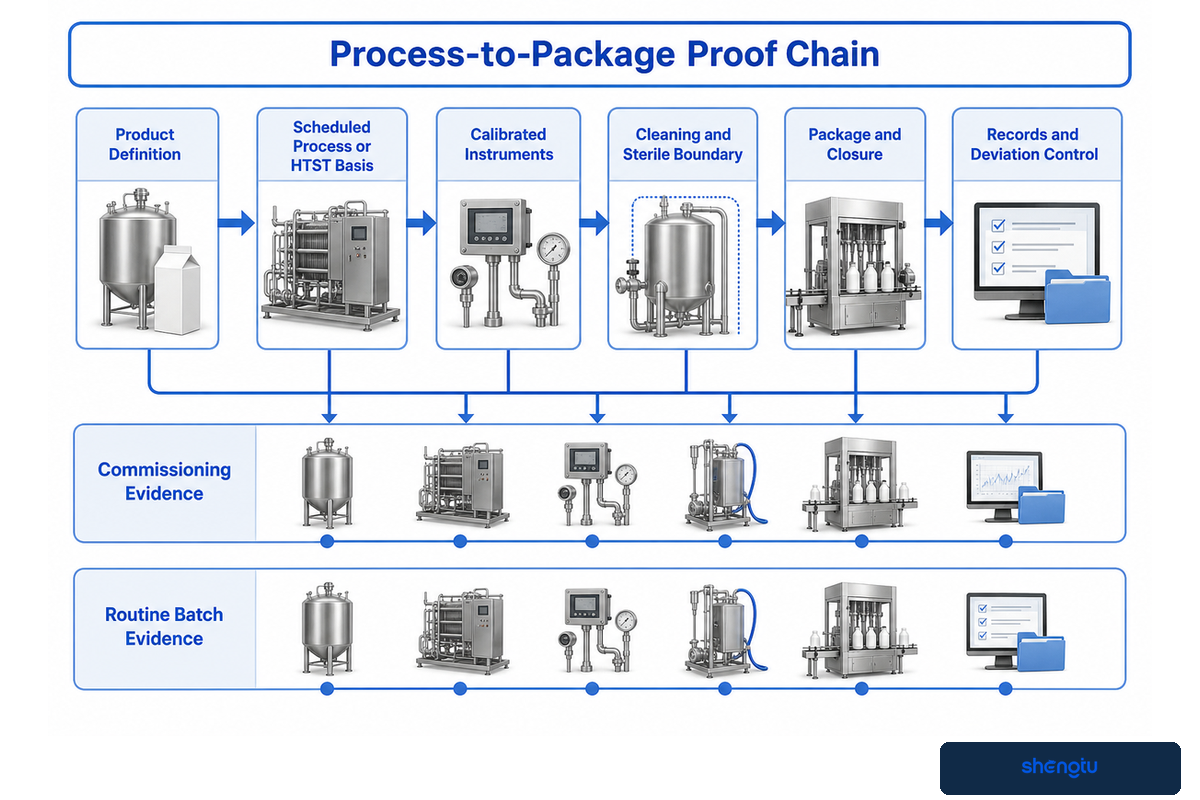
A liberação do produto exige um conjunto integrado de evidências: aceitação da embalagem e do produto, padrão térmico qualificado, condições verificadas de vazão e tempo de retenção, instrumentos calibrados, controles estéreis ou de desvio testados, aceitação da embalagem e do fechamento, documentação da limpeza, documentação de desvios e dados rastreáveis. O FAT pode verificar as funções; o SAT deve validar a linha instalada nas condições da unidade industrial.
Cadeia de comprovação do processo à embalagem
A cadeia de comprovação do processo à embalagem é um instrumento de verificação para a liberação do produto que assegura que um subsistema validado não substitua a comprovação de toda a batelada.
- Defina os requisitos de processamento: aprove a família de produtos, a condição mais crítica, a embalagem, o trajeto e o destino.
- Qualifique o processo: vincule vazão, tempo, temperatura, pressão e condição do produto aos critérios aprovados.
- Teste as interfaces: teste o desvio, as paradas a jusante, a recuperação da condição estéril, o tanque pulmão e as utilidades industriais.
- Verifique a embalagem: confirme o tratamento, o ambiente de envase, o fechamento, a barreira e o método de inspeção.
- Conclua o registro: confira calibrações, desvios, amostras, assinaturas de aceitação e controle de alterações.
Elabore uma tabela de rastreabilidade antes do FAT. Cada requisito deve indicar seu responsável, instrumento, método de teste, critério de aceitação e registro arquivado. Durante o SAT, use vapor, água, resfriamento, ar, eletricidade e embalagens da unidade industrial. Inclua um cenário planejado de parada de 2 min e um cenário separado de parada de 10 min para que a equipe observe a lógica de recuperação, em vez de deduzi-la a partir de uma operação normal. Essas durações são exemplos de teste, não limites de aceitação. O plano de segurança de alimentos da unidade industrial e as regras do mercado de destino definem os critérios finais.
O controle de alterações continua após a liberação do produto. Uma nova faixa de gordura ou proteína, fórmula fortificada, material da embalagem, fechamento, envasadora, trocador de calor, tubo de retenção, sequência de válvulas, posição do homogeneizador ou receita de CIP pode exigir uma análise documentada. A autoridade de processo responsável e as regras do mercado de destino determinam se é necessário revalidar.
Objeção do comprador: “Um certificado FAT do fornecedor basta para iniciar a produção.” O FAT pode comprovar a construção e o funcionamento conforme um teste acordado. Ele não representa as utilidades da unidade industrial, a tubulação final, os operadores locais, o fornecimento real de embalagens, as condições do armazém nem todas as receitas aprovadas.
Resumo das evidências: Um plano de rastreabilidade pode registrar eventos de controle com resolução de 1 s, mas a precisão do registro de tempo é apenas uma escolha de documentação. O teste relevante é verificar se cada instrumento, alarme, desvio, estado da envasadora e registro de desvio comprova o critério de aceitação aprovado nas condições instaladas de produto e embalagem.
9. O que o comprador deve incluir no briefing do projeto?
Um briefing útil para uma linha de leite informa as famílias de produtos, a condição do leite cru, o trajeto, a embalagem, o destino, a produção aceitável, o calendário operacional, as utilidades industriais, os critérios de limpeza, o responsável pela validação e as evidências arquivadas. Assim, os fornecedores podem apontar exclusões e riscos nas interfaces. Uma solicitação que informa apenas litros por hora e “pasteurizado ou UHT” deixa indefinidos os principais fatores de custo.
Comece com uma tabela definida de produtos. Inclua gordura, proteína, sólidos totais, açúcar, estabilizantes, fortificação, aromatizantes, partículas, temperatura de entrada e idade prevista do leite cru. Indique a condição mais crítica para transferência de calor, incrustação, homogeneização, sedimentos, sabor e limpeza. Informe se o projeto abrange leite fresco, leite ESL, leite UHT ou mais de um processo.
Em seguida, identifique a embalagem e a distribuição. Registre o material da embalagem, a faixa de tamanhos, o fechamento, a empresa responsável pela envasadora ou sua interface, a condição de refrigeração, a exposição à temperatura no armazém, o tempo de transporte e o país de destino. O armazenamento à temperatura ambiente exige uma barreira de embalagem asséptica. O leite refrigerado deve seguir uma cadeia fria controlada. Nenhuma dessas condições define um prazo de validade universal.
Cada processo tem seus próprios fatores de custo: utilidades industriais, consumíveis, perda de produto, preparação e troca de produto, tempo de limpeza, tempo de inatividade, garantia e documentação das evidências. Peça a cada fornecedor que discrimine o escopo fornecido, o escopo a cargo do comprador, as exclusões, os limites de fornecimento, a transferência de dados, as evidências e os testes de aceitação. Assim, é possível comparar as cotações sem se deixar levar pelo menor preço dos equipamentos.
Exemplos de precisão para os campos de entrada, não limites de aceitação: registre a temperatura do produto com precisão de 0,1 °C; a água de resfriamento com precisão de 0,1 °C; a temperatura de retorno do CIP com precisão de 0,1 °C; a exposição no armazém com precisão de 0,1 °C; a pressão do vapor com precisão de 0,01 bar; a pressão de entrada com precisão de 0,01 bar; a pressão de saída com precisão de 0,01 bar; a pressão diferencial do filtro com precisão de 0,01 bar; a pressão de vácuo com precisão de 0,01 bar; o ar comprimido com precisão de 0,01 bar; a pressão do homogeneizador com precisão de 0,1 MPa; a rotação da bomba com precisão de 1 rpm; a massa dos ingredientes com precisão de 0,1 kg; a tensão com precisão de 1 V; a corrente com precisão de 1 A; a frequência com precisão de 1 Hz; a carga do motor com precisão de 1 kW; a demanda máxima de utilidades industriais com precisão de 1 kW; a energia por batelada com precisão de 1 kWh; o consumo de água com precisão de 0,1 m³; o volume de água do CIP com precisão de 0,1 m³; o volume do tanque com precisão de 0,1 m³; a capacidade de drenagem com precisão de 0,1 m³; as dimensões dos tubos com precisão de 1 mm; o espaço livre para manutenção com precisão de 1 mm; a área do piso com precisão de 0,1 m²; os eventos de controle com precisão de 1 s; a resposta das válvulas com precisão de 1 sec; os tempos de retenção com precisão de 1 min; as trocas de produto com precisão de 1 min; as campanhas com precisão de 0.1 hr; a concentração do CIP com precisão de 0,01%; e o rendimento, o tempo operacional, a aceitação da embalagem, a gordura, a proteína e os sólidos, cada um com precisão de 0,1%. Use uma resolução maior ou menor quando o método de medição exigir.
A página da solução de linha de leite pasteurizado e UHT da Shengtu é o próximo passo para definir a configuração e solicitar uma cotação. Informações sobre a empresa estão disponíveis na página Sobre a Shengtu; esses dados de primeira mão descrevem o fornecedor e não substituem as evidências de validação do projeto.
Objeção do comprador: “Fornecer tantos detalhes vai atrasar a cotação.” Uma solicitação de cotação genérica e breve gera pressupostos que só são descobertos mais tarde, como alterações de escopo. Um briefing estruturado geralmente antecipa essas incertezas, permitindo ao comprador compará-las antes do início da fabricação.
Transforme os limites do processo em um escopo pronto para cotação
Apresente sua tabela de produtos, o plano de embalagem, a produção aceitável desejada, as utilidades industriais e as necessidades de validação. A Shengtu pode analisar o escopo integrado da linha, em vez de fazer suposições com base na taxa indicada em uma única placa de identificação.
Converse sobre seu projeto de linha de leitePerguntas frequentes
Uma planta industrial de leite pasteurizado pode adicionar produção UHT posteriormente?
Sim, mas a atualização exige uma nova análise dos limites do sistema, que abranja o tratamento térmico, a transferência estéril, o envase asséptico, as embalagens, as utilidades industriais e os registros, em vez de simplesmente instalar um aquecedor mais potente.
Tanques, utilidades industriais ou equipamentos de homogeneização existentes ainda podem ser úteis. Porém, a produção de UHT à temperatura ambiente acrescenta processamento térmico qualificado, transferência estéril, esterilização da embalagem, envase asséptico, controle do fechamento e novos registros de desvios. Antes de presumir que os equipamentos podem ser reutilizados, é preciso verificar novamente as interfaces do layout, do vapor, do resfriamento, da qualidade do ar e dos circuitos CIP. Uma vistoria da unidade industrial deve confirmar cada conexão reutilizada.
Os processos de leite pasteurizado e UHT podem compartilhar tanques ou um homogeneizador?
Às vezes, mas cada equipamento compartilhado deve manter a condição higiênica necessária, a capacidade disponível, a segregação por válvulas, a cobertura da limpeza e a sequência operacional validada para os dois processos instalados.
O compartilhamento depende da compatibilidade dos produtos, da localização no lado limpo ou estéril, da segregação por válvulas, da cobertura do CIP, das evidências da troca de produto e das consequências de uma parada a jusante. Em um processo, o homogeneizador pode ficar a montante; em outro, a jusante, no lado asséptico. Por isso, o diagrama de tubulação e a condição de operação importam mais que o nome do equipamento.
O que determina o prazo de validade final do leite?
O produto aprovado, o processo térmico, o tratamento da embalagem, o fechamento, o histórico de manuseio e a temperatura de armazenamento determinam em conjunto o prazo de validade do leite; o nome de um equipamento não pode defini-lo sozinho.
A qualidade do leite cru, as enzimas termoestáveis, a formulação, o histórico térmico, o controle de contaminação após o processamento, a barreira da embalagem, o fechamento, a temperatura do armazém e o transporte influenciam o resultado. Um estudo de armazenamento revisado por pares encontrou diferenças importantes de qualidade entre condições de temperatura, por isso um fornecedor não deve prometer uma duração universal para cada produto ou trajeto de distribuição.
Leite ultrapasteurizado é igual a leite UHT estável à temperatura ambiente?
Não. O nome de um tratamento em alta temperatura, por si só, não define uma embalagem asséptica para armazenamento à temperatura ambiente, uma alegação de conservação ou a dispensa de refrigeração antes de abrir a embalagem.
Verifique a definição do mercado, a indicação de refrigeração exigida, o sistema de embalagem e o processo aprovado, em vez de se basear em termos parecidos.
O processamento UHT reduz o valor nutricional do leite?
O calor pode afetar determinados nutrientes e propriedades sensoriais, mas qualquer comparação deve considerar a fórmula real, o histórico térmico, a embalagem e o período de armazenamento, em vez de apenas o nome do processo.
Evite transformar uma comparação geral entre processos em uma alegação nutricional. O leite fortificado também exige evidências de recuperação dos nutrientes adicionados.
Quais informações são necessárias para obter uma cotação confiável para uma linha de leite?
Informe as faixas dos produtos, o processo, a embalagem, a produção aceitável, o calendário operacional, as utilidades industriais, os critérios de limpeza, as restrições da unidade industrial, o mercado de destino e as evidências esperadas no FAT e no SAT.
Acrescente a tensão elétrica da unidade industrial, as condições do vapor e do resfriamento, a interface da envasadora, o número de receitas, o padrão de troca de produto, as restrições do layout e o mercado de destino.
Declaração sobre pesquisa e escopo
Este guia foi preparado em setembro de 2026 com base em orientações públicas atuais de órgãos reguladores, no código de higiene do leite do Codex, em pesquisas revisadas por pares sobre laticínios e em páginas ativas do site da Shengtu. Exemplos de manuais comerciais foram usados apenas para contextualizar as opções de equipamentos. Não se presume nenhum cronograma de processo, prazo de validade ou indicador de desempenho do fornecedor que seja universal. O projeto final e a liberação continuam sujeitos ao produto, à embalagem, às regras do mercado de destino e à autoridade de processo responsável.
Referências e fontes
- Código de práticas de higiene para o leite e os produtos lácteos, Codex Alimentarius, publicado pela Organização das Nações Unidas para a Alimentação e a Agricultura
- Leite com vida útil prolongada: processamento e qualidade, revisão revisada por pares indexada pelo PubMed
- Sistemas de pasteurização HTST, Agência Canadense de Inspeção de Alimentos
- Sistemas de processamento e embalagem assépticos, Agência Canadense de Inspeção de Alimentos
- Alterações nas proteínas do leite UHT durante o armazenamento, revisão de acesso aberto revisada por pares
- Revisão das incrustações em laticínios e dos métodos de detecção, revisão de acesso aberto revisada por pares, publicada em 2025
- Efeitos da qualidade do leite cru, do processamento e das condições de armazenamento sobre o leite UHT, estudo revisado por pares indexado pelo PubMed










