Hubungi Shengtu Bufan Company

Diperbarui Oktober 2026
Daging / Unggas / Siap Olah adalah cakupan perencanaan, bukan model lini produksi tunggal. Istilah ini dapat mencakup pemotongan bahan mentah, pengolahan lanjutan, pemasakan, perakitan hidangan dingin, penanganan produk siap santap, pengemasan, atau beberapa proses tersebut dalam satu fasilitas. Brief pabrik yang berguna dimulai dengan definisi kondisi produk, batas higienis, kriteria pelepasan, dan antarmuka yang bertanggung jawab. Memulainya dengan daftar mesin di pabrik tidaklah berguna.
Panduan ini membantu pemilik pabrik, tim teknik, pimpinan mutu, dan tim pengadaan menyusun brief tersebut. Cakupannya meliputi ruang lingkup, zonasi, penggunaan lini bersama, kapasitas produk layak jual, utilitas, kontrol, pengemasan, perbandingan pemasok, dan bukti penerimaan. Konfigurasi peralatan, penawaran, dan pengiriman dibahas dalam solusi pengolahan daging dan unggas yang tersedia.
Pengolah daging dan unggas mungkin meminta satu lokasi menangani produk daging segar, beberapa produk daging mentah, dan produk siap olah. Itu tidak berarti setiap proses cocok digabungkan; batas-batasnya justru menjadi makin penting bagi pengolah unggas dan tim dengan produk campuran.
Lima keputusan yang perlu ditetapkan sebelum pekerjaan tata letak dimulai
- Kondisi produk masuk, antara, dan akhir yang termasuk dalam cakupan
- Lokasi perubahan kondisi mentah, matang, siap santap terbuka, alergen, dan terkemas
- Ruangan, bagian yang bersentuhan dengan produk, utilitas, dan resep kontrol yang boleh digunakan bersama
- Laju yang mewakili keluaran layak jual yang telah dirilis, bukan siklus mesin
- Bukti yang akan digunakan untuk menuntaskan penerimaan di pabrik, lokasi, sanitasi, dan antarmuka digital
Apa Saja yang Termasuk dalam Pabrik Daging, Unggas, dan Pangan Siap Olah?
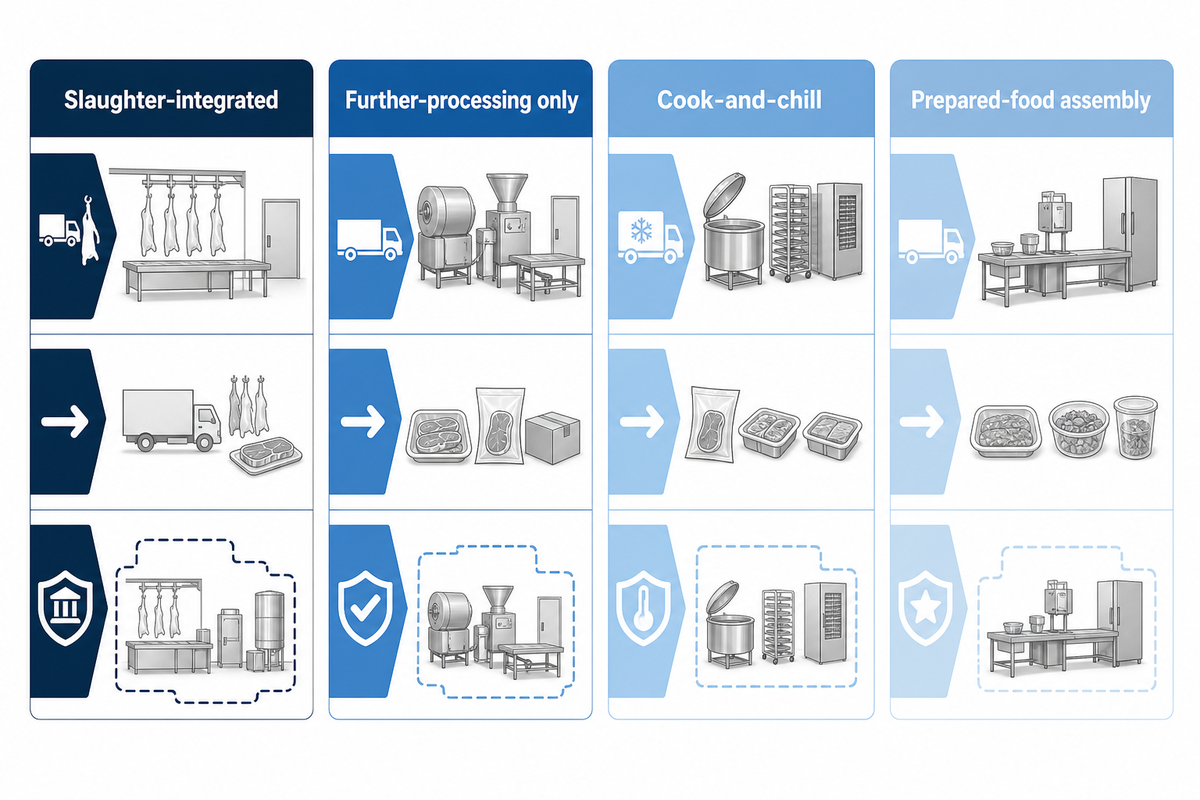
Batas proyek harus menyebutkan setiap transformasi dan serah terima yang termasuk di dalamnya. “Pabrik pengolahan daging” dapat berarti penyembelihan dan penyiapan karkas, pemotongan awal, penggilingan dan pembentukan, pemasakan, pendinginan, perakitan pangan siap olah, pengemasan akhir, penyimpanan dingin, atau pengiriman. Cakupan tersebut memerlukan penghalang higienis, utilitas, penanggung jawab regulasi, keahlian, dan uji penerimaan yang berbeda. Menggabungkannya menjadi satu paket tanpa pembedaan akan menimbulkan celah, yang biasanya terlihat saat penawaran peralatan diajukan.
Apa saja empat jenis pengolahan daging?
Pengawetan, pengasapan, pemasakan, dan proses sejenis merupakan pengelompokan dalam buku teks. Pengelompokan ini tidak menentukan batas investasi proyek. Untuk perencanaan pabrik, kelompokkan setiap alur berdasarkan kondisi produk dan kemasannya. Dada ayam mungkin diterima dalam bentuk tanpa tulang, tetapi brief proyek tetap perlu menyebutkan kondisi produk saat masuk dan paparan kemasannya. Contoh kondisi produk meliputi mentah, siap dimasak, matang sepenuhnya, siap santap tanpa kemasan, siap santap dalam kemasan, atau tahan simpan di suhu ruang. Berikutnya, tentukan apakah prosesnya mencakup penyembelihan, pemotongan, formulasi, pengolahan termal, pendinginan, pengemasan, penyimpanan, dan pengiriman.
Panduan FAO membedakan pemotongan dan pengolahan lanjutan dari pekerjaan penyembelihan di tahap hulu serta mengaitkan pengoperasian area bersih dengan pergerakan produk, sanitasi, personel, dan pengendalian kontaminasi. Panduan ini menjelaskan batas proses secara tegas. Panduan ini tidak menentukan peralatan atau memengaruhi aturan yang berlaku di lokasi proyek.
Penetapan penanggung jawab regulasi juga perlu dicantumkan dalam peta cakupan. Di Amerika Serikat, memorandum FDA-FSIS mencakup fasilitas dengan yurisdiksi ganda dan mengakui bahwa beberapa operasi sepenuhnya berada di bawah FSIS. Karena itu, pabrik dengan produk campuran perlu menetapkan otoritas dan aturan untuk setiap produk dan operasi. Pabrik yang menangani daging sapi muda atau ayam broiler tetap harus menetapkan otoritas dan aturan operasi yang berlaku untuk produk dan operasi tersebut. Mencampur bahasa pengendalian preventif FDA dengan persyaratan FSIS menjadi satu “standar AS” generik dapat menimbulkan kewajiban validasi atau pencatatan yang keliru.
| Arketipe perencanaan | Kondisi masuk yang umum | Kondisi keluar yang umum | Batas yang harus disebutkan |
|---|---|---|---|
| Terintegrasi dengan penyembelihan | Hewan hidup atau unggas hidup | Karkas, unggas, potongan, atau produk terkemas dalam kondisi dingin | Inspeksi resmi, penanganan manusiawi, jalur produk tidak layak konsumsi |
| Khusus pengolahan lanjutan | Bahan baku daging atau unggas yang telah diinspeksi | Produk yang dibentuk, dimarinasi, dilapisi, atau siap dimasak | Serah terima pemasok, zonasi bahan mentah, penanggung jawab pengerjaan ulang |
| Pemasakan dan pendinginan | Produk mentah atau yang telah diformulasi | Produk matang yang telah didinginkan | Proses pemusnahan patogen, pendinginan, paparan setelah proses pemusnahan patogen |
| Perakitan pangan siap olah | Beberapa komponen mentah, matang, dan terkemas | Hidangan jadi, baki, kantong, atau karton | Penanggung jawab bahan, status alergen, pelepasan akhir |
Dokumentasikan setiap serah terima dalam satu halaman dengan mencatat kondisi produk saat masuk dan keluar, paparan kemasan, zona, dan tujuan pengendalian. Jika kondimen termasuk dalam alur pangan siap olah, catat juga penanggung jawab dan syarat pelepasannya. Penyimpanan dingin dan pengiriman mungkin berada di luar paket peralatan, tetapi tetap dapat mengendalikan jadwal pabrik.
Bagaimana Memisahkan Zona Mentah, Matang, Siap Santap, dan Alergen?
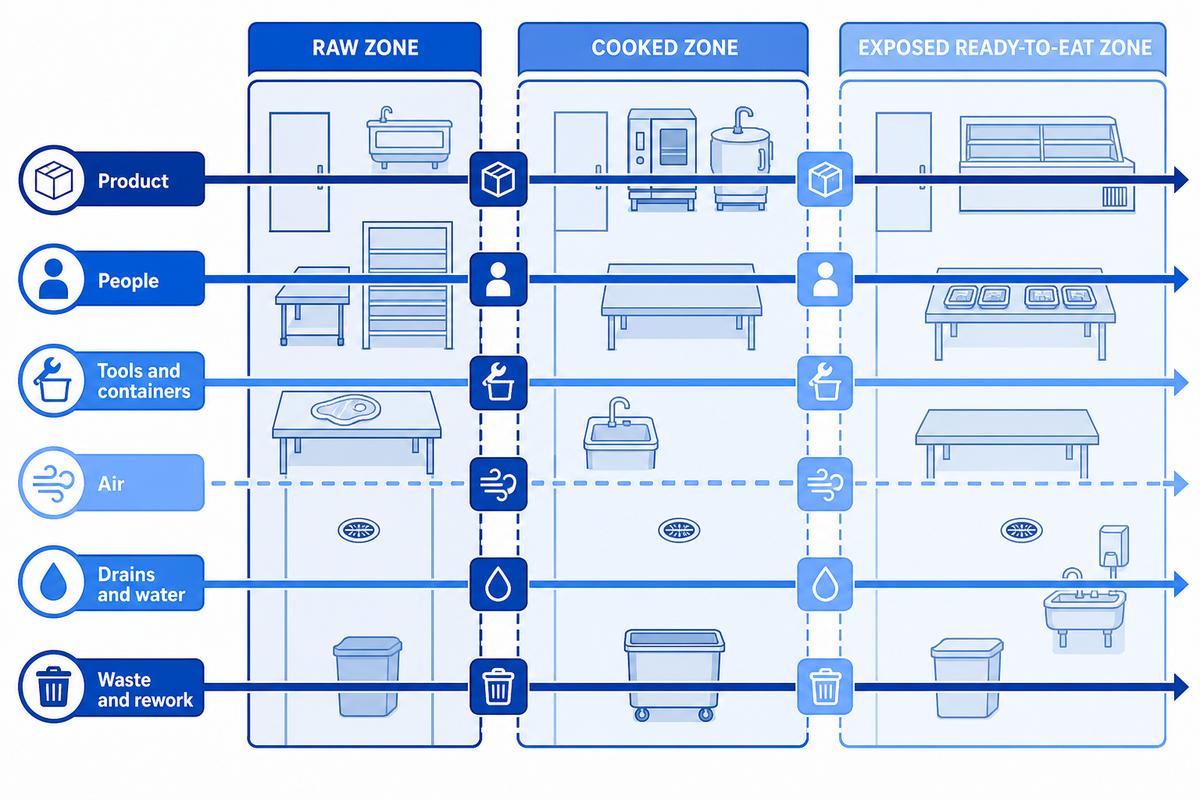
Nama ruangan saja tidak mencegah operator, selang, troli, saluran pembuangan, aliran udara, peralatan, atau aliran limbah melintasi batas zona. Pemisahan fisik mungkin menjadi perlindungan terkuat untuk satu jenis persilangan, sedangkan pemisahan waktu, peralatan khusus, pemindahan terkendali, atau urutan pembersihan yang terdokumentasi mungkin lebih tepat untuk persilangan lain. Analisis bahaya pabrik dan aturan setempat menentukan kombinasi perlindungan yang paling sesuai.
Bagaimana cara menyimpan daging dan unggas?
Penyimpanan ditentukan oleh kondisi produk, rencana pengendalian suhu pabrik, paparan kemasan, status alergen, status penahanan atau pelepasan, dan jalur lalu lintas. Rencana penyimpanan harus mencatat produk ayam dan resep yang mengandung ayam serta daging sapi secara terpisah jika paparan, alergen, penahanan, atau status pelepasannya berbeda. Bahan mentah, produk matang yang terpapar, produk RTE terkemas, produk pengerjaan ulang, alergen, lot yang ditahan, dan stok yang telah dirilis mungkin memerlukan penyimpanan dan pengendalian berbeda. Saran penyimpanan di kulkas rumah tangga tidak menentukan titik setel pabrik, batas waktu penyimpanan, atau pemisahan.
Georgia Department of Agriculture menyatakan bahwa produk sebaiknya bergerak “dari potensi paparan kontaminasi tertinggi ke terendah.” Panduan fasilitasnya juga mengarahkan pergerakan orang dan udara dari area yang lebih bersih ke area yang kurang bersih serta mensyaratkan pemisahan fisik di sekitar operasi produk matang yang terbuka. Pelajaran yang berguna adalah pengendalian arah pada beberapa alur, bukan klaim bahwa satu pola tekanan cocok untuk semua bangunan.
Kondisi produk berubah setelah proses pemusnahan patogen. Produk siap santap yang terpapar setelah tahap tersebut diatur oleh ketentuan FSIS; alternatif pengendalian yang berlaku menentukan prosedur pengujian, penahanan, pengerjaan ulang, dokumentasi, dan pelepasan yang diwajibkan. Aturan ini tidak berlaku secara universal di luar cakupannya, tetapi menunjukkan mengapa status “matang” dan “telah dirilis untuk dijual” tidak sama.
Pengendalian alergen juga sama pentingnya. 21 CFR 117.160(c)(1) saat ini menyatakan bahwa pengendalian alergen pangan berdasarkan § 117.135(c)(2) dikecualikan dari validasi. Pengecualian tersebut tidak menentukan urutan produk, metode pembersihan, pemantauan, verifikasi, atau pengendalian label di fasilitas. Langkah-langkah terkait harus ditetapkan berdasarkan aturan yang sesuai dan Rencana Keamanan Pangan fasilitas. Namun, fasilitas dapat melakukan studi tambahan jika penilaian risikonya membenarkan hal tersebut.
Pabrik dapat menggunakan jalur pembersihan dan CIP khusus atau bersama, tetapi metode yang dipilih tetap memerlukan kriteria akses, bahan kimia, aliran, residu, verifikasi, dan pelepasan untuk sistem yang bersentuhan dengan produk tersebut.
Bahaya mikroba seperti Salmonella dan bahaya fisik seperti benda asing memerlukan penilaian dan pengendalian khusus untuk pabrik. Menyebut produk “aman dikonsumsi” merupakan kesimpulan pelepasan berdasarkan rencana dan catatan yang berlaku, bukan label tata letak.
| Alur | Pertanyaan tentang batas | Pengendalian yang mungkin | Bukti dan penanggung jawab |
|---|---|---|---|
| Produk | Apakah produk mentah, matang, terpapar, terkemas, ditahan, atau telah dirilis? | Dinding, pintu pemindahan, pemindahan tertutup, jadwal | Gambar alur; penanggung jawab keamanan pangan |
| Orang | Di mana sepatu bot, tangan, pakaian, dan pengunjung melintasi batas? | Pengendalian akses, titik pergantian, jalur satu arah | Pengamatan lalu lintas; penanggung jawab operasi |
| Peralatan dan wadah | Apakah pisau, rak, baki, dan wadah digunakan khusus atau dikembalikan? | Kode warna, mesin pencuci, pengembalian terkendali | Catatan inventaris dan pembersihan; sanitasi |
| Udara | Apa yang terbuka bersamaan dan di mana kondensat dapat terbentuk? | Strategi tekanan, penangkapan aliran, logika pintu | Studi udara; teknisi fasilitas |
| Saluran pembuangan dan air | Dapatkah aliran, percikan, atau selang melintas ke arah produk terbuka? | Zonasi saluran pembuangan, kemiringan, pembatas, disiplin penggunaan selang | Uji coba pembersihan basah; teknik dan sanitasi |
| Limbah dan pengerjaan ulang | Ke mana produk yang ditolak, bahan yang tidak layak konsumsi, dan produk pengerjaan ulang dibawa? | Jalur tertutup, identitas, batas waktu, penanganan akhir | Uji jalur; mutu dan produksi |
Uji Pembuktian Lini Bersama: Bagian Mana yang Bisa Digunakan Bersama?
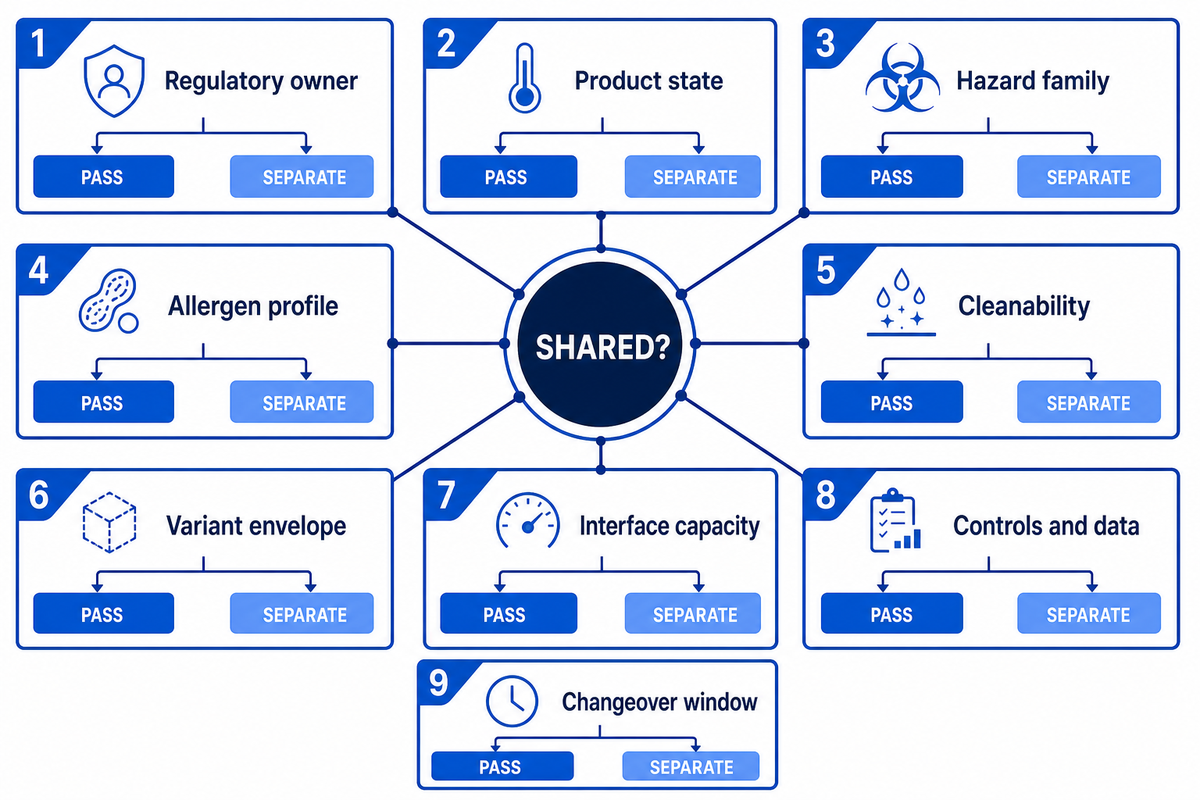
Uji Pembuktian Lini Bersama menguji bagian ruangan, peralatan yang bersentuhan dengan produk, perkakas, utilitas, resep kontrol, bagian pengemasan, dan sistem data. Penggunaan bersama hanya disetujui untuk item yang benar-benar diuji. Ayam marinasi dan sosis masing-masing harus lulus Uji Pembuktian Lini Bersama sebelum ruangan, bagian yang bersentuhan dengan produk, atau resep kontrol dianggap dapat digunakan bersama. Header uap bersama mungkin dapat diterima, sementara konveyor terbuka bersama yang bersentuhan dengan produk mungkin tidak. Geometri rangka yang serupa dapat membuktikan kecocokan mekanis, tetapi tidak membuktikan apa pun tentang bahaya, residu, alergen, paparan, dan pelepasan. Panduan tata letak fasilitas Georgia Department of Agriculture memberikan pemeriksaan alur yang berguna: produk sebaiknya bergerak menuju paparan kontaminasi yang lebih rendah, sedangkan udara dan orang bergerak dari area yang lebih bersih ke area yang kurang bersih.
| Kategori keputusan | Pertanyaan bukti | Bukti lulus | Jika gagal atau belum diketahui |
|---|---|---|---|
| 1. Penanggung jawab regulasi | Apakah proses-proses tersebut memiliki yurisdiksi dan kondisi operasi yang kompatibel? | Otoritas dan cakupan yang telah dipetakan dan disetujui | Tinjauan terpisah sebelum desain |
| 2. Kondisi produk | Apakah kondisi mentah, setelah proses pemusnahan patogen, terpapar, dan terkemas kompatibel? | Transisi dan penghalang yang ditetapkan | Jalur khusus atau desain ulang penghalang |
| 3. Kelompok bahaya | Dapatkah pengendalian yang sama menangani bahaya yang telah diidentifikasi? | Alasan berdasarkan analisis bahaya pabrik | Pengendalian khusus atau validasi baru |
| 4. Profil alergen | Apakah urutan kasus terburuk dan alur label terkendali? | Urutan, pembersihan, verifikasi, bukti label | Penggunaan khusus atau uji coba terdokumentasi |
| 5. Kemudahan dibersihkan | Apakah setiap permukaan yang relevan dapat diakses, dibersihkan, diperiksa, dan dikembalikan ke kondisi semula? | Metode, waktu, verifikasi, aturan pelepasan | Desain ulang akses atau gunakan peralatan khusus |
| 6. Rentang varian | Apakah variasi ukuran, viskositas, pelapisan, suhu, dan kemasan sesuai? | Uji coba sampel kasus terburuk | Perkakas baru atau modul terpisah |
| 7. Kapasitas antarmuka | Dapatkah bagian hulu, penyangga, termal, pendinginan, dan pengemasan akhir menangani bauran produk? | Uji laju produksi yang dinormalisasi dan akumulasi | Sesuaikan ukuran, jadwal, atau pisahkan kampanye produksi |
| 8. Kontrol dan data | Apakah aturan resep, alarm, lot, produk yang ditolak, dan akses dipisahkan? | Uji resep berversi dan keterlacakan | Batas dan penanggung jawab kontrol baru |
| 9. Jeda pergantian produk | Apakah kampanye yang direncanakan menyediakan waktu pergantian terverifikasi yang cukup? | Pergantian produk yang diamati sesuai jadwal | Waktu kampanye lebih panjang atau aset khusus |
Bagian mutu tidak otomatis bertanggung jawab atas kapasitas utilitas atau akses kode; bagian teknik juga tidak bertanggung jawab atas pelepasan produk hanya karena memasang lini. Hasil yang belum diketahui bukan berarti lulus. Arahkan hasil tersebut ke uji coba, desain ulang, atau penggunaan khusus, lalu catat siapa yang akan menuntaskannya.
Ayam asap, sayap ayam, produk sous-vide, dan komponen yang dimasak sebelumnya dapat memiliki kebutuhan berbeda terkait paparan, residu, pendinginan, dan pengemasan. Keberadaan produk-produk tersebut dalam rencana penjualan yang sama tidak membolehkan bagian bersama yang bersentuhan dengan produk melewati sembilan cabang pengujian.
Apa yang Sebenarnya Menentukan Kapasitas Lini Layak Jual?
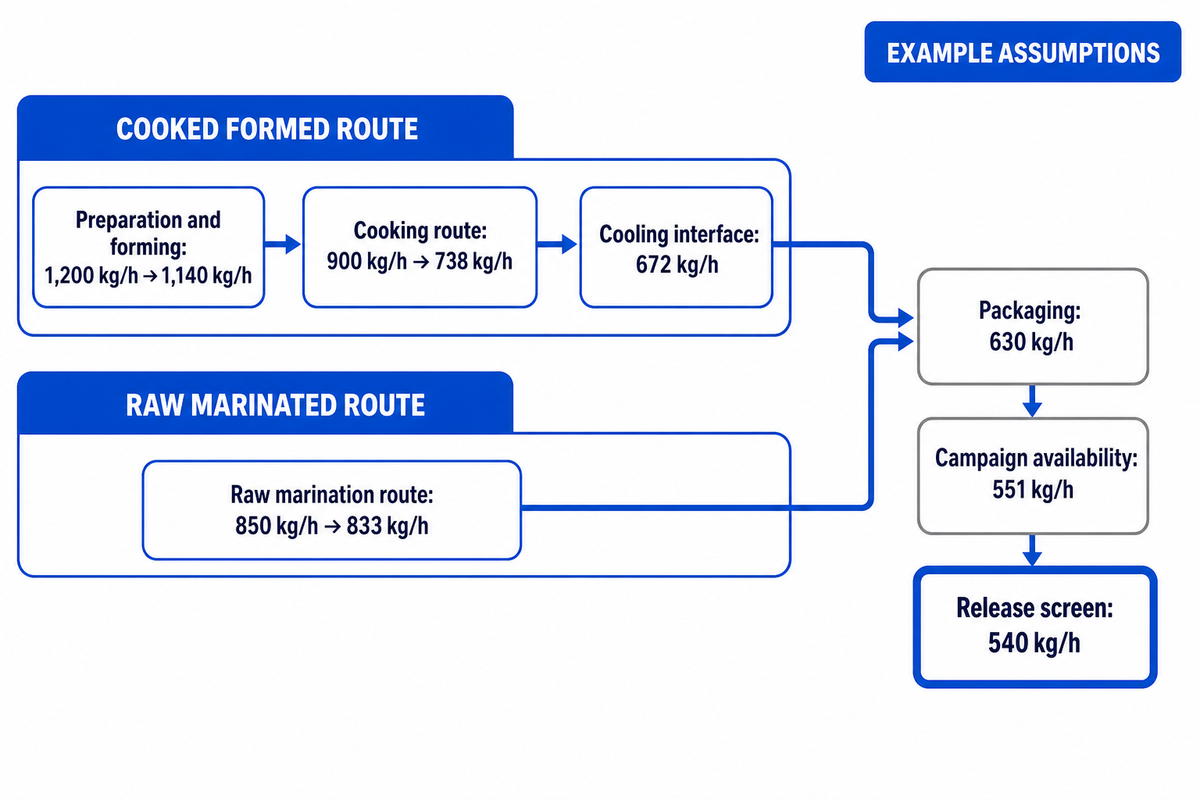
Kapasitas brosur baru dapat dibandingkan setelah semua penawar menggunakan produk, satuan, basis waktu, batas rendemen, jeda pergantian produk, kemasan, dan definisi pelepasan yang sama. Sebelum dikonversi ke basis produk layak jual yang telah dirilis, kapasitas antara pemasak troli, mesin deposisi, dan penggoreng tidak dapat dibandingkan secara valid.
Bagaimana laju produksi, rendemen, waktu pergantian produk, waktu tahan termal, dan laju pengemasan menentukan kapasitas lini sebenarnya?
Kecepatan stasiun ternormalisasi yang paling lambat membatasi keluaran. Pergantian kampanye, waktu tinggal termal, siklus batch, pengemasan, produk yang ditolak, penahanan dan pelepasan, serta waktu yang tersedia juga menjadi faktor. Mesin tercepat tidak berarti apa-apa jika terhambat antarmuka di bagian hilir atau kekurangan bahan masuk. Mulailah dengan pemeriksaan awal laju produksi, lalu uji penyangga terbatas. Setelah itu, lanjutkan ke penjadwalan, akumulasi, dan pelepasan.
Persamaan penyaringan kapasitas produk layak jual
Laju produk layak jual yang telah dirilis = min(laju stasiun ternormalisasi) × ketersediaan × rendemen massa × faktor pelepasan
Gunakan ini hanya sebagai pemeriksaan awal. Selanjutnya, buat model urutan kampanye, penyangga terbatas, kekurangan pasokan, penyumbatan alur, batch termal, pendinginan, penahanan, pengerjaan ulang, dan pergantian kemasan.
Abstrak NIST tentang lini produksi multi produk memodelkan keandalan mesin, penyangga terbatas khusus, serta penjadwalan prioritas, siklik, atau barang dalam proses. Hal ini menyarankan penyesuaian yang berguna untuk analisis sistem: laju terendah dari satu stasiun secara terpisah bukanlah laju produksi akhir sistem. Tidak ada faktor terkait pangan dari model tersebut yang digunakan dalam contoh ini.
Contoh produk campuran dengan angka
Misalkan direncanakan giliran kerja 8 jam dengan 420 menit produksi yang tersedia setelah istirahat dan sanitasi terjadwal. Bauran contoh terdiri atas 60% produk berbentuk yang dimasak dan 40% produk mentah yang dimarinasi. Nilai yang ditampilkan adalah asumsi contoh, bukan data kinerja Shengtu atau pemasok.
| Antarmuka | Basis bruto yang diasumsikan | Penyesuaian | Basis produk layak jual hasil penyaringan |
|---|---|---|---|
| Persiapan dan pembentukan | 1.200 kg/jam | Rendemen massa 95% | 1.140 kg/jam |
| Alur pemasakan | 900 kg/jam bruto | Rendemen masak asumsi 82% | 738 kg/jam pada alur produk matang |
| Alur marinasi mentah | 850 kg/jam | Rendemen asumsi 98% | 833 kg/jam pada alur produk mentah |
| Antarmuka pendinginan | 14 rak × 48 kg | Asumsi 1.0 siklus yang diterima/jam | 672 kg/jam pada alur produk matang |
| Pengemasan | 42 kemasan/menit × 0,25 kg | 60 menit/jam | 630 kg/jam |
| Ketersediaan kampanye | 420 dari 480 menit | 87.5% | Setara 551 kg/jam pada pengemasan |
| Pemeriksaan pelepasan | 551 kg/jam produk baik yang dihasilkan | Faktor pelepasan ilustratif 98% | 540 kg/jam produk layak jual yang dirilis |
Saat ini, pengemasan menjadi tahap pembatas laju; namun, hasil ini belum menjadi jaminan untuk pabrik. Penyangga 10 menit tidak dapat mengatasi waktu henti pemasak atau mesin pengemas selama 35 menit. Kampanye memerlukan jadwal yang mempertimbangkan zonasi produk mentah dan matang serta pergantian produk. Penahanan pelepasan juga dapat membuat keluaran produk baik yang dihasilkan melebihi keluaran produk baik yang telah dirilis. Ganti semua asumsi dengan data pabrik dan uji SKU kasus terburuk sebelum mengutip kapasitas.
Bagaimana Utilitas, Kontrol, dan Antarmuka Pengemasan Memengaruhi Tata Letak?
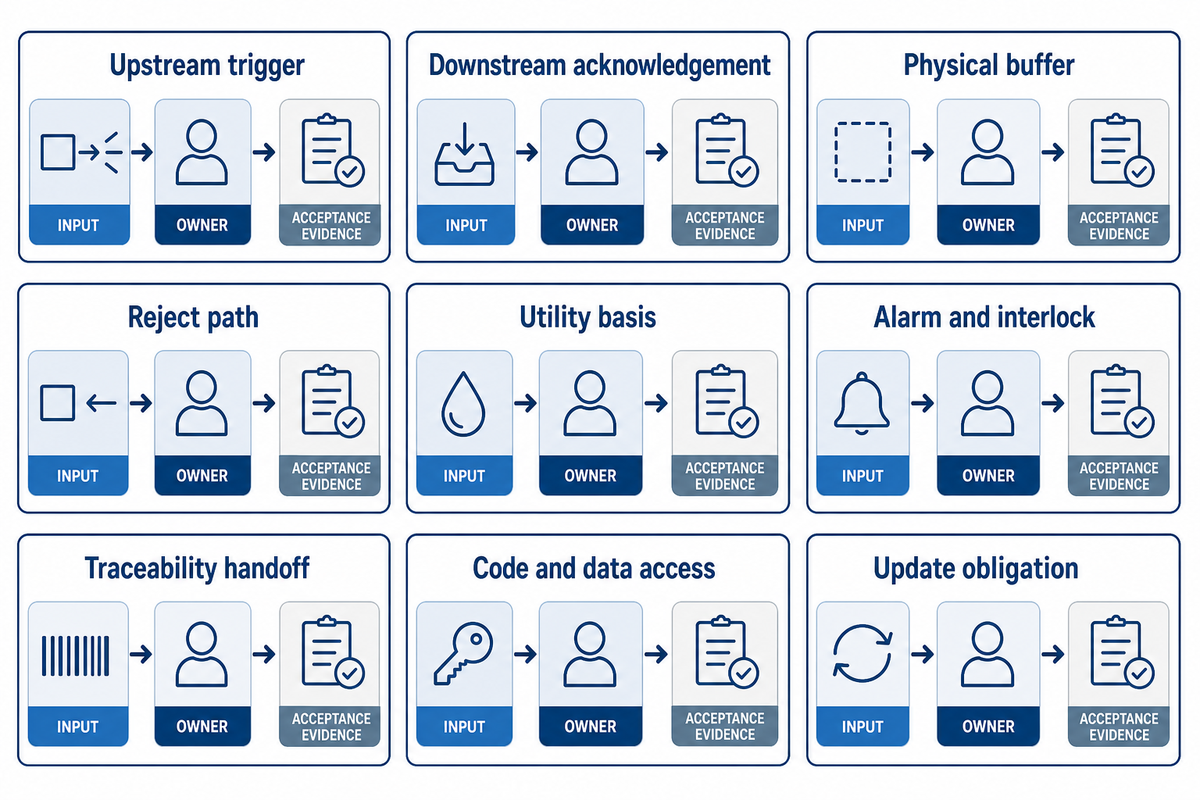
Alur proses mungkin terlihat benar, tetapi sistem pendukungnya dapat membuat desain mustahil dibangun. Kebutuhan uap bersamaan, pemulihan refrigerasi, drainase pencucian, kualitas udara bertekanan, harmonisa listrik, data label, pergantian film, jalur produk yang ditolak, dan penetapan penanggung jawab kontrol semuanya memerlukan ruang atau membatasi urutan proses. Batas tanggung jawab vendor harus ditetapkan pada sinyal dan serah terima fisik, bukan berdasarkan baris faktur.
Panduan perencanaan FAPC-104 dari Oklahoma State University meminta masukan tentang produk, proses, pengemasan, utilitas, kontrol, alur, sanitasi, dan perluasan di masa mendatang. Panduan tersebut juga mencatat bahwa unsur yang tercantum mungkin tidak berlaku dan unsur lain mungkin perlu ditambahkan. Batasan ini berguna: daftar bidang merupakan titik awal terkendali, bukan standar desain universal.
Shandong Shengtu Bufan Intelligent Technology mencantumkan STUnit, pembaruan over-the-air mandiri, gateway multi-protokol, visi berbasis YOLO, algoritma edge, dan kotak kontrol low-code sebagai bagian dari kemampuannya; semua ini merupakan pernyataan kemampuan langsung dari perusahaan yang diberikan untuk proyek ini, bukan hasil yang dijamin untuk lini tertentu. Proposal tetap perlu menyebutkan model yang tepat, pemilik data, akses kode, batas jaringan, kewajiban pembaruan, kontrol siber, metode penerimaan, dan respons terhadap kegagalan.
Cakupan otomasi dan IoT di lokasi hanya dapat ditinjau sebagai opsi integrasi setelah kolom kepemilikan tersebut ditetapkan.
| Bidang antarmuka | Catat sebelum tata letak ditetapkan | Bukti penerimaan |
|---|---|---|
| Pemicu dari hulu | Sinyal siap, lot, resep, dan kondisi produk | Uji sinyal normal dan hilang |
| Konfirmasi dari hilir | Respons terima, blokir, tahan, dan gangguan | Simulasi lini terblokir |
| Penyangga fisik | Satuan, kilogram, batas waktu, dan identitas | Uji akumulasi berbatas waktu |
| Jalur produk yang ditolak | Penahanan, penguncian, pengerjaan ulang, dan penanganan akhir | Uji produk tantangan dan rekonsiliasi |
| Basis utilitas | Kualitas, tekanan, aliran, puncak, aliran balik, dan penanggung jawab | Pengukuran berbeban di lokasi |
| Alarm dan interlock | Penyebab, tindakan, reset, dan produk terdampak | Catatan injeksi gangguan |
| Serah terima keterlacakan | Lot, waktu, resep, kuantitas, dan penanganan akhir | Latihan keterlacakan maju dan mundur |
| Akses kode dan data | Kredensial, cadangan, ekspor, retensi, dan jejak audit | Uji pemulihan dan akses berwenang |
| Kewajiban pembaruan | Persetujuan, pemulihan versi, periode dukungan, dan kompatibilitas | Demonstrasi pembaruan/pemulihan versi terkendali |
Data Apa yang Perlu Dicantumkan dalam Brief Prarekayasa?
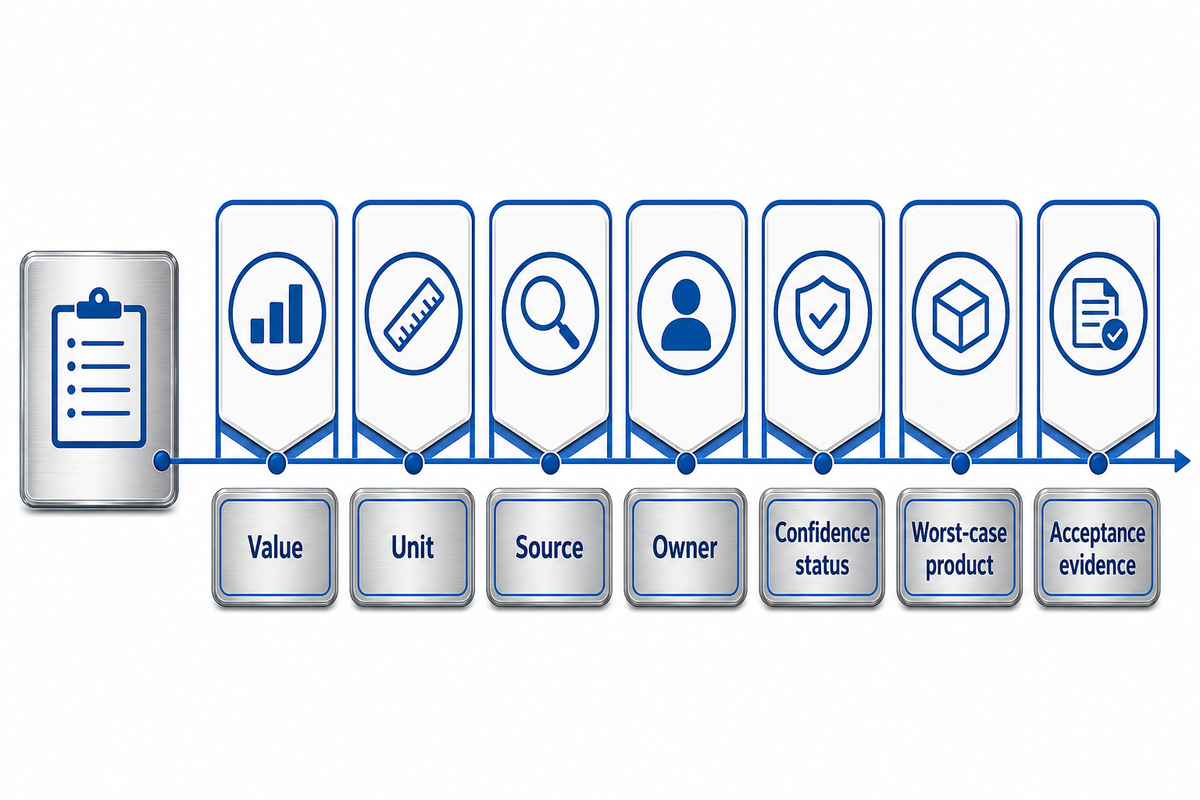
Proposal yang dapat dibandingkan memerlukan masukan terkendali. Setiap bidang harus memiliki nilai, satuan, sumber, penanggung jawab, status keyakinan, produk kasus terburuk, dan bukti penerimaan. Status belum diketahui dapat diterima; asumsi yang tidak dinyatakan tidak dapat diterima. Brief juga harus membedakan sasaran perencanaan dari batas legal, nilai proses tervalidasi, kapasitas terukur pemasok, dan pengukuran di lokasi.
Kerangka Brief Prarekayasa 14 Bidang
Kerangka berikut merupakan formulir serah terima, bukan pengganti rekayasa. Kerangka ini menggambarkan cakupan keputusan yang dibuat secara paralel dalam hal mutu, operasi, utilitas, otomasi, pengemasan, dan pengadaan.
Apa yang perlu disiapkan pembeli sebelum meminta proposal lini?
Siapkan kondisi produk dan resep, kapasitas produk layak jual per SKU, urutan kampanye produksi, dimensi lokasi, mutu dan beban puncak utilitas, metode sanitasi, format kemasan, antarmuka digital, penanggung jawab regulasi, serta bukti penerimaan. Cantumkan sumber dan tingkat keyakinan untuk setiap masukan. Untuk resep daging sapi dan babi atau ayam dan babi, ringkasan harus mencatat kondisi produk, status alergen, paparan kemasan, dan penanggung jawab pelepasan produk, bukan menjadikan nama resep sebagai cakupan rekayasa. Tandai data yang belum diketahui sebagai tugas rekayasa atau uji coba terbuka agar penawar tidak membuat asumsi yang berbeda-beda dan menghasilkan harga yang sulit dibandingkan.
Paket makanan atau rute penyediaan makanan sekolah dapat menggabungkan bahan yang diproduksi dalam kondisi berbeda. Catat urutan persiapan makanan dan paparan kemasan, jangan menganggap perakitan sekadar langkah administratif. Jika resep sosis mencakup lemak babi, cantumkan tanggung jawab formulasi dan alergen di samping SKU dengan risiko tertinggi.
| Masukan | Contoh bukti | Penanggung jawab / tingkat keyakinan | Tautan penerimaan |
|---|---|---|---|
| Kondisi produk | Mentah, matang, siap santap terbuka, siap santap dalam kemasan | Mutu / disetujui | Rute dan evaluasi efektivitas penghalang |
| SKU dengan risiko tertinggi | Varian terbesar, terkecil, paling lengket, atau dengan kadar alergen tertinggi | Pengembangan produk / sementara | Uji coba produk |
| Permintaan produk layak jual | kg/jam, kemasan/menit, karton/shift per SKU | Perencanaan / disetujui | Uji coba dengan beban produksi |
| Urutan kampanye produksi | Urutan SKU, durasi, frekuensi pergantian produk | Operasional / draf | Simulasi jadwal |
| Batas rendemen | Titik pengukuran bahan masuk dan produk baik yang telah dilepas | Keuangan + mutu / disetujui | Rekonsiliasi massa |
| Dasar perhitungan termal | Proses dan pola beban yang divalidasi pabrik | Otoritas proses / menunggu | Validasi oleh otoritas yang bertanggung jawab |
| Zona higienis | Gambar enam aliran dan kondisi paparan | Keamanan pangan / disetujui | Pengamatan pergerakan |
| Rencana alergen | Matriks, urutan, label, metode pembersihan | Mutu / menunggu uji coba | Verifikasi yang ditetapkan pabrik |
| Rentang kemasan | Film, baki, kantong, massa, segel, label, karton | Pengemasan / sampel disetujui | Uji coba dengan format berisiko tertinggi |
| Listrik | Tegangan, frekuensi, tingkat arus gangguan, daya puncak kW | Rekayasa lokasi / diukur | Pengukuran di lokasi dengan beban |
| Utilitas termal dan air | Uap atau media termal, mutu air, laju alir, aliran balik | Utilitas / diukur | Uji beban puncak simultan |
| Refrigerasi | Profil beban, pencairan bunga es, pemulihan, dasar kondisi ambien | Insinyur refrigerasi / dihitung | Uji pemulihan beban puncak |
| Kontrol dan data | Protokol, resep, lot produksi, retensi, akses | Otomasi + TI / disetujui | Uji antarmuka dan pemulihan |
| Paket penerimaan | Metode, sampel, durasi, kriteria lulus, penanggung jawab penyimpangan | Direktur proyek / disetujui | Protokol pabrik dan lokasi |
Setelah semua kolom tersebut dikendalikan, tim proyek dapat membahas solusi pengolahan daging dan unggas tanpa meminta setiap penawar menentukan spesifikasi pabrik yang berbeda. Simpan spesifikasi per potongan dan dokumen khusus stasiun pemotongan dalam panduan lini pemotongan daging sapi, domba, dan unggas terpisah; artikel ini tidak mengulang spesifikasi atau dokumen per potongan tersebut.
Langkah praktis yang mudah: Salin 14 nama kolom ke dokumen proyek Anda. Lengkapi hanya data yang dapat disediakan tim. Tandai sisanya “belum diketahui, perlu uji coba”, tetapkan penanggung jawab, dan tentukan tenggat sebelum mengirim permintaan penawaran.
Saluran utilitas mungkin ditetapkan dengan spesifikasi 400 V, 50 Hz, udara bertekanan 6 bar, air 2 m³/h, beban puncak simultan 75 kW, pemulihan 10 min, jendela pengamatan 5 min, periode puncak 15 min, sampel 30 s, dan jendela pencatatan 24 h. Spesifikasi itu bukan nilai desain. Ganti dengan kondisi lokasi hasil pengukuran dan beban hasil perhitungan.
Bagaimana Pembeli Sebaiknya Membandingkan Pemasok Lini Produksi?
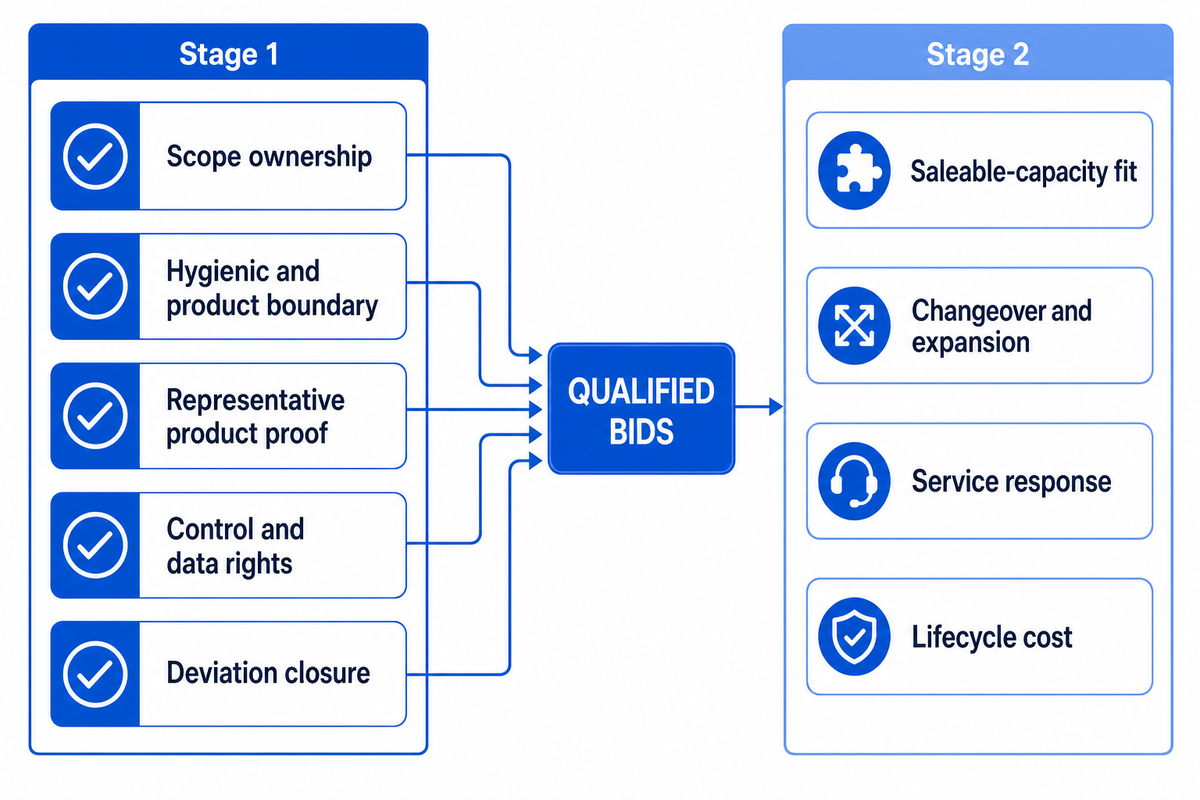
Ada dua tahap. Tahap 1 adalah gerbang lulus/gagal untuk batas keamanan pangan, cakupan pasokan, integritas data, bukti produk, dan penanganan penyimpangan. Penawaran yang gagal dalam penilaian akan dikeluarkan. Kekurangan tersebut tidak dapat diperbaiki dengan menawarkan harga atau waktu tunggu yang lebih rendah. Tahap 2 menilai pilihan pelaksanaan di antara penawaran yang lolos.
Apa yang membuat pemasok peralatan pengolahan daging cocok untuk proyek dengan beragam produk?
Kecocokan dinilai untuk setiap kasus. Syaratnya mencakup kepemilikan batas tanggung jawab yang jelas, bukti dari produk yang mewakili, asumsi kapasitas yang dapat dibandingkan, uji pabrik dan lokasi yang terdokumentasi, akses ke sistem kontrol, cakupan layanan, serta metode untuk menuntaskan penyimpangan. Sertifikasi dan jumlah proyek dapat membantu uji tuntas, tetapi tidak ada pemasok yang selalu menjadi “yang terbaik”, dan kredensial tingkat perusahaan tidak membuktikan bahwa hasil pada tingkat model juga telah tercapai.
Shengtu melaporkan telah mengerjakan 100+ proyek penelitian dan pengembangan, memiliki 100+ hak cipta perangkat lunak, 7 paten, serta sertifikasi atau penetapan yang mencakup ISO 9001, ISO 27001, DCMM Level 2, status UKM SRDI, dan status Perusahaan Gazelle. Perlakukan informasi ini sebagai fakta yang disampaikan perusahaan sampai tim pengadaan memeriksa sertifikat terkini, lembaga penerbit, cakupan, tanggal, dan catatan khusus model. Informasi tersebut tidak menggantikan uji coba produk atau protokol penerimaan.
Untuk proyek yang mencakup beberapa paket, cakupan solusi turnkey perusahaan tetap harus melalui pemeriksaan batas tanggung jawab pemasok dan penuntasan penyimpangan yang sama.
| Tahap | Kriteria | Bukti yang diminta | Aturan keputusan |
|---|---|---|---|
| 1 — Gerbang | Kepemilikan cakupan | Peralatan yang termasuk/tidak termasuk, pekerjaan bangunan, utilitas, perangkat lunak | Tidak ada antarmuka tanpa penanggung jawab |
| 1 — Gerbang | Batas higienis dan produk | Bahan, akses, drainase, zona, dan dasar pemilihan metode pembersihan | Tim pabrik menerima dasar perancangannya |
| 1 — Gerbang | Bukti dari produk yang mewakili | Produk uji, kondisi, durasi, hasil, keterbatasan | Kesenjangan pada kondisi terburuk memiliki rencana penuntasan |
| 1 — Gerbang | Hak atas kontrol dan data | Kode, cadangan, ekspor, pengguna, pembaruan, retensi | Kepemilikan dan akses dinyatakan dengan jelas |
| 1 — Gerbang | Penuntasan penyimpangan | Penanggung jawab, tenggat, uji ulang, titik penahanan komersial | Penyimpangan yang belum dituntaskan tidak boleh menjadi pengecualian tanpa pemberitahuan |
| 2 — Penilaian | Kesesuaian kapasitas produk layak jual | Produk, waktu, rendemen, kemasan, dan dasar pelepasan yang sama | Diberi bobot setelah lolos gerbang |
| 2 — Penilaian | Pergantian produk dan ekspansi | Waktu, ruang, utilitas, dan kapasitas cadangan sistem kontrol yang diamati | Nilai fleksibilitas yang telah diverifikasi |
| 2 — Penilaian | Respons layanan | Daftar suku cadang, lokasi, jam layanan, waktu respons, dan eskalasi | Nilai komitmen tertulis |
| 2 — Penilaian | Biaya sepanjang siklus hidup | Energi, batas tanggung jawab tenaga kerja, bahan habis pakai, pemeliharaan, perangkat lunak | Gunakan periode dan asumsi yang sama |
Apa yang Harus Dibuktikan FAT, SAT, dan Validasi?
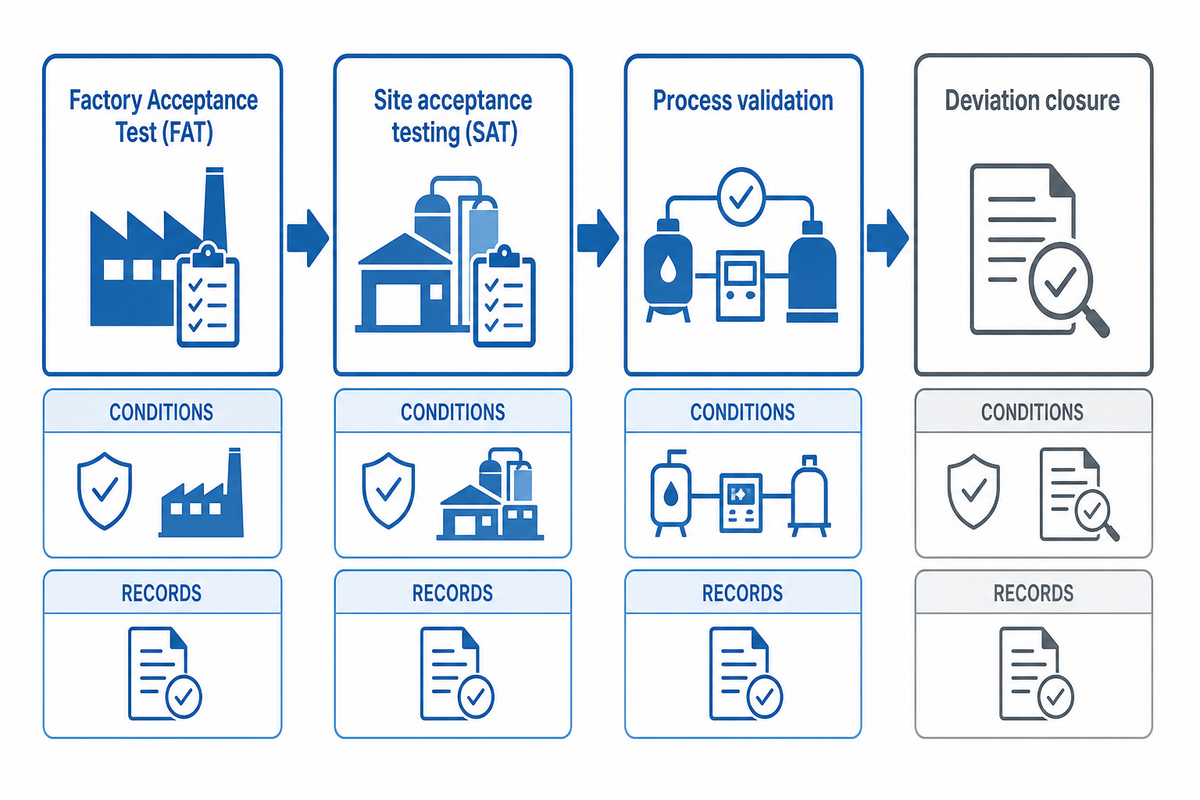
Factory Acceptance Test (FAT) menunjukkan hal-hal yang dapat diperlihatkan sebelum pengiriman. Site Acceptance Testing (SAT) memeriksa sistem yang telah dipasang dengan utilitas lokasi, peralatan yang terhubung, operator, dan sistem data. Validasi proses, verifikasi sanitasi atau pembersihan, serta kewajiban regulasi menjadi tanggung jawab pihak berwenang yang memenuhi kualifikasi; satu siklus mesin kosong tidak dapat mewakili keempatnya.
Panduan komisioning menekankan pentingnya perencanaan sejak awal, penanggung jawab antarmuka, dokumentasi, dan pengujian bertahap. Terapkan pelajaran itu pada keterlacakan: setiap pernyataan penting dalam proposal harus merujuk ke masukan terkendali dan ke depan ke metode uji, kriteria lulus, catatan, serta penanggung jawab penyimpangan.
| Butir bukti | Hal yang dapat ditunjukkan FAT | Hal yang harus ditunjukkan melalui SAT/pekerjaan di lokasi |
|---|---|---|
| Urutan mekanis | Gerakan, pelindung, siklus kering/basah | Keselarasan setelah pemasangan dan serah terima antarmesin yang terhubung |
| Produk yang mewakili | Sampel yang disepakati dalam kondisi tercatat | Campuran produk di lokasi dan variasi dari proses sebelumnya |
| Kapasitas | Batas tanggung jawab pemasok dan jendela pengujian | Jadwal lini secara keseluruhan, penyangga, pengemasan, pelepasan |
| Pergantian produk | Prosedur perkakas dan resep | Urutan sanitasi dan pelepasan produk oleh pabrik |
| Utilitas | Sambungan desain dan beban simulasi | Mutu, tekanan, laju alir, beban puncak, dan pemulihan |
| Alarm/interlock | Logika gangguan dan perilaku pengaturan ulang | Tindakan pada lini yang terhubung dan keputusan atas produk |
| Keterlacakan | Pembuatan dan ekspor data | Simulasi menyeluruh untuk lot produksi dan keputusan atas produk |
| Kemudahan dibersihkan | Akses, pembongkaran, perilaku drainase | Metode, waktu, pemeriksaan, dan verifikasi oleh pabrik |
| Penuntasan penyimpangan | Catatan butir terbuka dan rencana uji ulang | Bukti penyelesaian sebelum penerimaan akhir |
Hasil rata-rata tanpa distribusi, durasi, jumlah sampel, dan perlakuan terhadap produk yang ditolak tidak memadai. Simpan identitas produk uji, kondisi utilitas, versi perangkat lunak, operator, stempel waktu, alarm, keluaran, penahanan sementara, dan penyimpangan secara bersamaan. Catatan harus memungkinkan perselisihan di kemudian hari direkonstruksi tanpa bergantung pada promosi penjualan.
Apa yang Berubah dalam Perencanaan Pabrik Daging dan Unggas pada 2026?
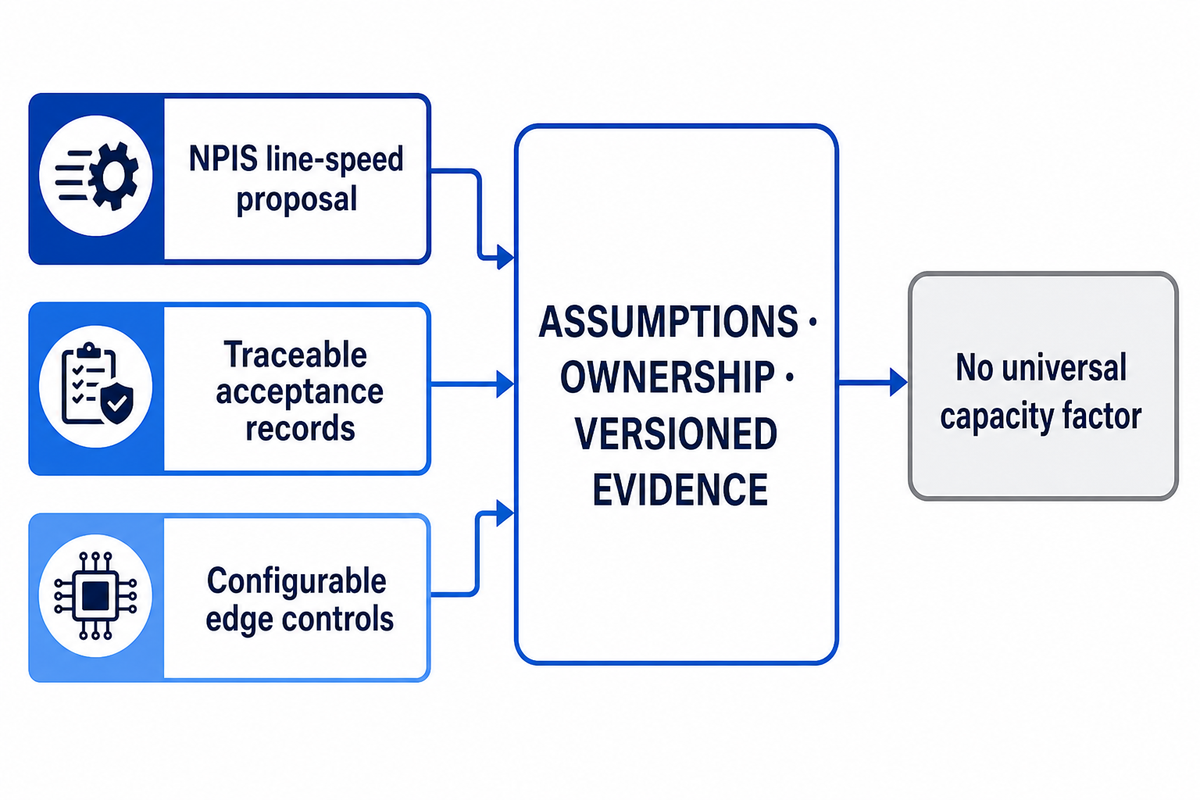
Tiga prioritas perencanaan saat ini adalah kebijakan unggas yang sedang dibahas, catatan penerimaan yang dapat ditelusuri, dan kontrol edge yang dapat dikonfigurasi. Tidak satu pun menghasilkan faktor kapasitas yang berlaku universal; semuanya membuat asumsi, penanggung jawab, dan bukti berversi lebih terlihat dalam spesifikasi.
Sebuah usulan A.S. pada Februari 2026 menetapkan laju maksimum lini sebesar 175 ayam muda per menit dan 60 kalkun per menit untuk fasilitas yang beroperasi berdasarkan New Poultry Inspection System. Kecepatan tersebut hanya berlaku bagi fasilitas yang memenuhi syarat dan beroperasi berdasarkan New Poultry Inspection System. Kecepatan itu tidak berlaku untuk pengolahan lanjutan, pemasakan, atau pengemasan. Karena itu, angka tersebut tidak termasuk dalam persamaan kapasitas di atas.
Panduan penerimaan pabrik terbaru dari PMMI’s OpX Leadership Network memperkuat fokus industri pada perencanaan penerimaan yang terstruktur. Tindakan yang berguna adalah menetapkan lebih awal produk yang mewakili, antarmuka, kriteria lulus, data, dan penuntasan penyimpangan, bukan menyebut demonstrasi sebagai validasi.
Resep yang dapat dikonfigurasi, jalur pembaruan jarak jauh, gateway, visi, dan analitik edge mengubah proses serah terima. Kini pembeli memerlukan daftar cakupan perangkat lunak: versi, cadangan, peran akses, retensi data, batas jaringan, persetujuan pembaruan, pemulihan versi sebelumnya, masa dukungan, dan tanggung jawab penggantian. Perangkat keras mungkin sudah cerdas sejak awal, tetapi proyek tidak dapat dipelihara sampai setiap kewajiban memiliki penanggung jawab.
Di seluruh industri pangan, produksi unggas dan otomasi makanan siap saji meningkatkan jumlah serah terima data. Ringkasan proyek harus menyatakan catatan mana yang menjadi bukti operasional, mana yang mendukung pelepasan mutu, dan mana yang hanya merupakan data telemetri pemeliharaan.
Pertumbuhan di masa mendatang memerlukan ruang tersendiri. Ruang, saluran pembuangan, kapasitas listrik, uap, refrigerasi, alamat jaringan, logika penyangga, format kemasan, dan arsitektur resep perlu ditinjau secara bersamaan. Area lantai kosong tanpa kapasitas utilitas atau higienis bukan berarti siap untuk ekspansi.
Pertanyaan yang Sering Diajukan
Dapatkah produk mentah dan siap santap diproduksi di gedung yang sama?
Keduanya hanya dapat ditempatkan di gedung yang sama jika pergerakan aktual dan kontrol khusus pabrik mendukungnya.
Analisis bahaya pabrik harus mencakup produk, personel, perkakas, udara, saluran pembuangan, limbah, pengerjaan ulang, dan paparan kemasan di seluruh batas yang diusulkan. Kontrol dapat menggabungkan pemisahan fisik, pemisahan waktu, perkakas khusus, pemindahan tertutup, pembersihan, langkah pengendalian lingkungan, verifikasi, dan pelepasan terdokumentasi. Persyaratan semakin ketat setelah tahap pemusnahan mikroorganisme dan sebelum kemasan akhir ditutup, sehingga jawaban umum ya atau tidak tidak cukup untuk menentukan rancangan.
Kapan pemisahan berdasarkan waktu dapat diterima sebagai pengganti pemisahan fisik?
Jadwal baru menjadi kontrol setelah urutan, pembersihan, pemeriksaan, dan aturan pelepasan ditetapkan.
Pemisahan waktu memerlukan urutan yang dapat dipertanggungjawabkan, pemisahan selama rute lain tidak aktif, metode pembersihan yang disetujui pabrik, kontrol alergen dan lingkungan jika berlaku, verifikasi, pelepasan terdokumentasi, serta waktu pergantian produk yang memadai. Gunakan produk dan residu dengan risiko tertinggi dalam uji coba. Jelaskan tindakan terhadap produk yang dibuat sebelum hasil pemeriksaan yang tidak dapat diterima diketahui. Tanpa bukti tersebut, penjadwalan hanyalah asumsi untuk menghemat ruang.
Apa perbedaan antara kapasitas terukur dan keluaran produk layak jual?
Laju mesin menghitung siklus atau aliran bruto; keluaran produk layak jual menghitung produk baik yang telah dilepas.
Kapasitas terukur menjelaskan laju mesin atau hasil uji berdasarkan produk, waktu, dan kondisi operasi yang dinyatakan. Keluaran produk layak jual memperhitungkan menit tersedia, rendemen massa, pergantian produk, batas termal atau pendinginan, pengemasan, produk yang ditolak, penahanan sementara, pelepasan, dan antarmuka yang menjadi kendala. Angka ini juga menunjukkan apakah penyangga dapat menampung dampak penghentian. Karena itu, dua penawaran yang menunjukkan jumlah kilogram per jam yang sama mungkin menghasilkan keluaran produk terkirim yang sangat berbeda.
Utilitas apa yang harus dikonfirmasi sebelum meminta penawaran?
Konfirmasikan mutu utilitas dan permintaan puncak simultan.
Cantumkan listrik, media termal, air, udara bertekanan, refrigerasi, drainase, ventilasi, dan data. Catat mutu, beban puncak, titik sambungan, tingkat keyakinan, dan penanggung jawab.
Bukti apa yang harus disertakan dalam uji penerimaan pabrik dan lokasi?
Setiap pengujian memerlukan masukan terkendali, kriteria lulus, catatan, dan penanggung jawab penyimpangan.
Gunakan produk, resep, kemasan, laju produksi yang direncanakan, kondisi pergantian produk, kondisi sanitasi, uji alarm dan interlock, serah terima keterlacakan, beban utilitas, catatan data, serta penuntasan penyimpangan yang telah disepakati. Catat identitas produk, versi perangkat lunak, operator, kondisi utilitas, ukuran sampel, durasi, produk yang ditolak, penahanan sementara, dan butir terbuka. Pisahkan hal yang dapat dibuktikan sebelum pengiriman dari hal yang memerlukan utilitas terpasang, mesin terhubung, operator pabrik, prosedur sanitasi, dan kondisi lokasi yang sebenarnya. Sertakan dasar pengujian secara persis di samping hasil, dan wajibkan uji ulang jika penyimpangan dapat memengaruhi penerimaan.
Bagaimana perencanaan HACCP memengaruhi tata letak peralatan?
Keputusan HACCP memengaruhi akses, batas, keputusan atas produk, dan pencatatan.
Keputusan tersebut memengaruhi akses pemantauan, batas antara produk mentah dan matang, kemudahan dibersihkan, lalu lintas, titik penahanan, rute produk yang ditolak, dan catatan. Peralatan mendukung rencana; pemasoknya tidak bertanggung jawab atas analisis bahaya pengolah pangan.
Dapatkah pabrik menambahkan keluarga produk lain nanti tanpa merancang ulang lini?
Ekspansi hanya dapat dilakukan jika ruang fisik, utilitas, higienis, dan kapasitas kontrol yang dicadangkan memadai untuk rute produk baru.
Ruang yang dicadangkan saja tidak cukup. Tinjau beban puncak utilitas simultan, kontrol resep, rentang kemasan, kemudahan dibersihkan, kesesuaian alergen dan zona higienis, kapasitas penyangga dan pendinginan, arsitektur data, akses pemeliharaan, logika pelepasan, serta pergerakan staf. Periksa apakah perubahan SKU yang diusulkan mengubah paparan produk atau tanggung jawab regulasi. Keluarga produk baru memerlukan peninjauan bahaya dan yurisdiksi terbaru serta uji coba produk dengan risiko tertinggi. Perangkat keras atau perangkat lunak modular tidak menghilangkan kebutuhan untuk menilai kembali kontak produk, pengolahan termal, pendinginan, sanitasi, label, keterlacakan, pengemasan, pelatihan, kapasitas cadangan, dan asumsi penerimaan. Catat pengujian terdahulu yang masih berlaku dan yang harus diulang.
Ubah gagasan menjadi ringkasan proyek yang terkendali
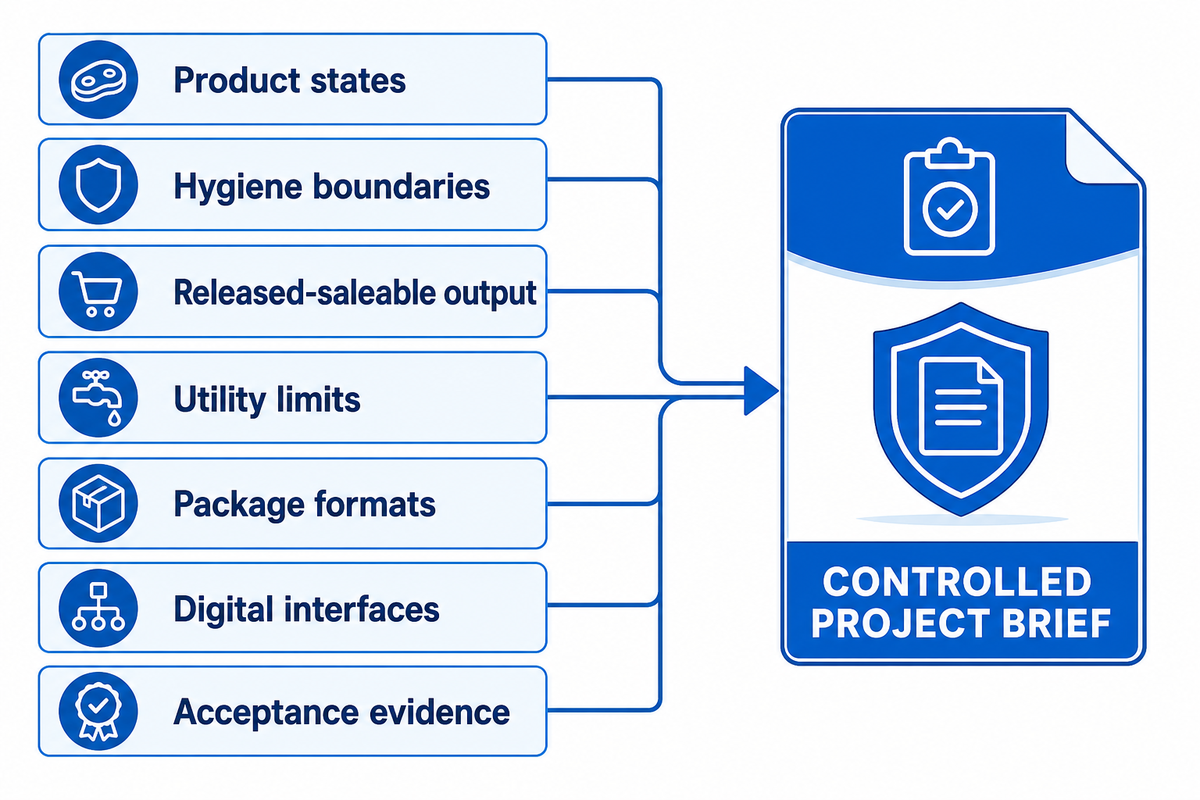
Tetapkan kondisi produk, batas higienis, keluaran produk layak jual yang telah dilepas, batas utilitas, format kemasan, antarmuka digital, dan bukti penerimaan sebelum memulai pembahasan perencanaan lini. Untuk berkas validasi, sertakan panduan validasi HACCP FSIS dan petakan otoritas lain yang berlaku untuk produk yang direncanakan. Shandong Shengtu Bufan Intelligent Technology dapat meninjau cakupan tersebut berdasarkan kebutuhan peralatan, integrasi, dan digitalisasi seluruh pabrik.
Diskusikan Ringkasan Proyek Pabrik AndaReferensi & Sumber
- FAO — Panduan penyembelihan, pemotongan daging, dan pengolahan lanjutan. Diakses 8 Oktober 2026.
- FDA–FSIS Memorandum of Understanding 225-20-019. Diakses 8 Oktober 2026.
- Georgia Department of Agriculture – Panduan Fasilitas Pengolahan Daging: Tata Letak. Diakses 8 Oktober 2026.
- eCFR — 21 CFR 117.160, Validasi. Teks terkini ditinjau 8 Oktober 2026.
- eCFR – 9 CFR 430.4, Pengendalian Listeria monocytogenes pada produk siap santap yang terpapar setelah tahap pemusnahan mikroorganisme. Teks terkini ditinjau 8 Oktober 2026.
- NIST – Analisis kinerja lini multi-produk dengan penyangga terbatas khusus. Diakses 8 Oktober 2026.
- Oklahoma State University Extension – Perencanaan Rekayasa Desain Fasilitas Pengolahan Pangan. Diakses 8 Oktober 2026.
- Federal Register – Usulan laju maksimum lini berdasarkan NPIS. Diterbitkan 19 Februari 2026; diakses 8 Oktober 2026.
- PMMI OpX Leadership Network – Panduan Uji Penerimaan Pabrik yang Diperbarui. Diakses 8 Oktober 2026.
- Meat Institute – Prinsip Sanitasi Daging dan Unggas. Diakses 8 Oktober 2026.