Entre em contato com a Shengtu Bufan Company

Guia de controle do processo
Linha de secagem por desidratação de frutas e vegetais é um sistema industrial que remove a umidade interna do produto por meio de transferência controlada de calor e massa. Não é a mesma operação que remover a água da superfície de vegetais lavados por sopro ou centrifugação. Um controle adequado do processo relaciona as condições do ar à movimentação da umidade dentro de cada peça e, em seguida, verifica se a batelada está uniforme e pronta para o uso previsto.
Este guia ajuda gestores de plantas industriais, engenheiros de processo e equipes de qualidade a interpretar curvas de secagem, efeitos do pré-tratamento, evidências sobre o fluxo de ar, endurecimento superficial, atividade de água e critérios de liberação do produto. Ele não define uma receita universal, um limite crítico específico para cada produto, a capacidade da linha nem uma configuração comercial.
Por Karry · Evidências avaliadas com base em fontes governamentais, universitárias e revisadas por pares consultadas em agosto de 2026.
O que uma linha de secagem por desidratação de frutas e vegetais precisa controlar
Um processo industrial de desidratação de frutas e vegetais controla a umidade dentro do produto, não apenas as gotas na superfície. A remoção de água após a lavagem prepara os vegetais cortados para congelamento, embalagem ou outra etapa. A desidratação profunda continua até que o produto atinja uma distribuição de umidade definida e as condições adequadas de armazenamento ou uso.
Essa distinção vai além do vocabulário. A orientação da FDA de agosto de 2026 sobre vegetais frescos cortados trata de vegetais frescos cortados prontos para consumo que não são alimentos de baixa umidade. O documento também exclui da definição de vegetais frescos cortados os produtos que passam por processamento adicional de conservação. Seu escopo não serve para projetar um secador, mas mostra por que a remoção de água superficial e a desidratação para obter estabilidade em prateleira exigem evidências diferentes.
| Critério de decisão | Remoção de água da superfície | Desidratação do produto |
|---|---|---|
| Água removida | Água livre residual da lavagem | Água retida no tecido e nos poros |
| Principal evidência | Condição da superfície, água residual e manuseio nas etapas seguintes | Curva de secagem, perfil interno, atividade de água após equilíbrio e controles de liberação do produto |
| Próxima etapa típica | Embalagem de produto fresco, congelamento ou processamento adicional | Resfriamento, condicionamento, verificação e embalagem com barreira à umidade |
| Suposição incorreta | Uma superfície com aparência seca significa que o centro está seco | Uma única média comprova que toda a batelada está pronta |
Os resultados de busca muitas vezes confundem uma linha de secagem de alimentos com linhas de lavagem anteriores ao processo. Nas linhas de processamento de frutas e vegetais, uma etapa industrial de lavagem de vegetais pode usar lavadora, lavagem por borbulhamento, lavagem com rolos, água de alta pressão, faca de ar ou peneira vibratória para remover sujeira. Esses sistemas e recursos de uma linha de lavagem de vegetais são usados antes da secagem profunda. A lavagem e a desidratação devem continuar registradas como operações distintas no processo.
Ao descrever um projeto industrial ou comercial de processamento de vegetais, é possível usar termos como desidratação de alimentos, secagem de alimentos, linha de processamento por desidratação, secador de alimentos ou desidratador. O que importa na especificação não é o nome. É saber se o equipamento de processamento de alimentos consegue remover a umidade dos produtos a serem secos, controlar o risco de deterioração conforme o plano da planta industrial e preservar a vida de prateleira exigida.
A conservação industrial de alimentos pode usar um processo de secagem para prolongar a vida de prateleira, mas cada vegetal específico ainda exige evidências próprias e critérios de liberação do produto.
A linguagem de busca é mais ampla do que a usada para aceitar produtos em uma planta industrial. Compradores podem usar termos como secagem de vegetais, frutas e vegetais desidratados ou desidratação de frutas e vegetais para se referir ao mesmo tema geral. Ainda assim, o registro passo a passo do processo de desidratação de frutas e vegetais deve distinguir preparação, movimentação da umidade interna e liberação do produto. A expressão “secagem e desidratação de frutas e vegetais: conceitos e métodos” descreve um escopo educativo; já um relatório de projeto de desidratação de frutas e vegetais só é útil quando identifica o cultivo, a geometria dos cortes, o método de teste, as posições amostradas e o critério de liberação aplicável. Um corte de 3 mm não pode usar como referência um programa de teste para 9 mm, e uma diferença de 0,1 °C entre a amostra e o espaço acima dela deve ser considerada no método de atividade de água, não em um termo genérico de busca.
O guia da Shengtu sobre métodos de processamento de frutas e vegetais compara as formas de conservação e a sequência completa do processo. Este artigo se limita à mecânica da desidratação e às evidências, para não competir com aquele guia mais abrangente nem com a página de soluções comerciais.
Como a água se movimenta pelo tecido de frutas e vegetais durante a secagem
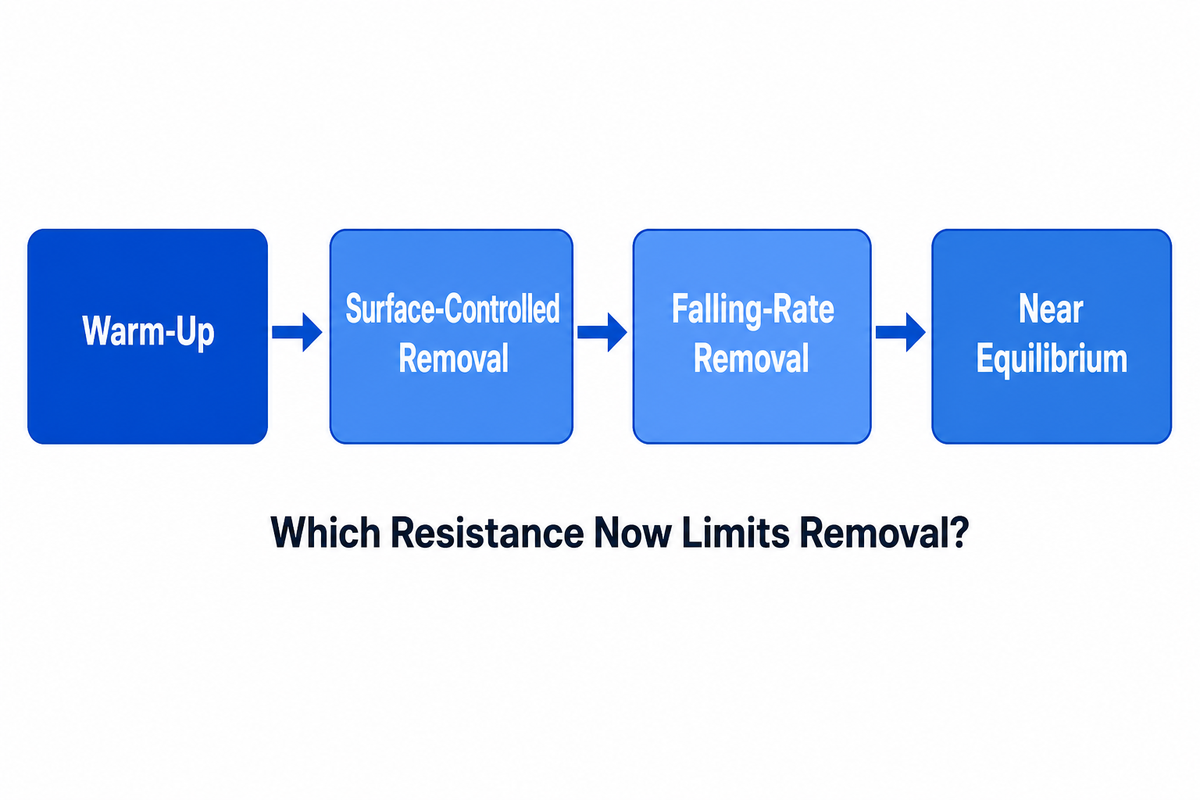
A secagem desacelera mesmo quando o ar de entrada continua quente, porque a resistência que controla o processo muda. No início, a remoção pode ser determinada principalmente pela transferência de calor e massa na superfície exposta. Mais tarde, a água precisa atravessar uma matriz seca cada vez mais espessa desde o interior, e a difusão interna e a ligação da água podem limitar a velocidade.
Um estudo com cubos de cenoura descreve um período de taxa constante, controlado principalmente pela transferência externa, e um período de taxa decrescente, controlado principalmente pela transferência interna. O período posterior demora mais porque a umidade precisa atravessar um caminho cada vez mais resistente. Frutas e vegetais reais podem apresentar um período de taxa constante pouco evidente ou inexistente; um estudo com manga modelou somente o período de taxa decrescente, pois os dados não mostraram uma fase de taxa constante.
Como interpretar a curva de secagem:
- Aquecimento inicial: a temperatura do produto se aproxima da temperatura do ar de secagem; há pouca ou nenhuma perda de água.
- Durante a remoção controlada pela superfície, a água livre evapora, enquanto o ar consegue transportar o vapor para fora.
- A movimentação interna da umidade passa a oferecer mais resistência do que a movimentação por convecção, prolongando a queda da taxa de secagem.
- Perto do equilíbrio, a força motriz restante fica pequena; tempo adicional pode reduzir a qualidade sem causar uma mudança proporcional na umidade.
Considere duas peças de 6 mm expostas à mesma temperatura de entrada. Um tecido poroso e com baixo teor de sólidos pode fornecer água à superfície mais rapidamente do que um tecido denso ou rico em açúcar. O ar de saída pode parecer semelhante no início, mas os centros das peças podem apresentar diferenças mais tarde. Os ajustes do temporizador não explicam essa diferença; medições periódicas de massa, perfil ou produto representativo podem explicá-la.
Na fase de taxa decrescente, a planta industrial também pode desperdiçar energia mantendo as mesmas condições do ar mesmo depois que a resposta do produto mudou. A pergunta útil para o controle não é “Qual é a temperatura de entrada?”, mas “Qual resistência agora limita a remoção e qual medição comprova isso?”
A modelagem publicada sobre abacaxi separa a difusão do interior até a superfície da convecção da superfície para o ar. A geometria e a contração foram incluídas porque o caminho de transferência muda quando uma fatia se deforma. Portanto, temperaturas iguais do ar não criam trajetos iguais para a umidade em diferentes cultivos ou cortes.
O pré-tratamento altera a curva de secagem antes de o secador entrar em operação
O pré-tratamento pode alterar a permeabilidade do tecido, a atividade enzimática, a área de superfície, os sólidos solúveis e a quantidade de água que chega ao secador. O corte, o branqueamento ou o tratamento osmótico podem encurtar uma parte da curva ou preservar um atributo de qualidade, mas cada tratamento também pode causar danos ou criar uma nova fonte de variação.
Os secadores não corrigem um corte feito na etapa anterior que muda a cada hora. Passar de 3 mm para 9 mm triplica o caminho de difusão antes de qualquer ajuste no ar. A remoção irregular da casca, danos por impacto, intensidade do branqueamento ou tempo de drenagem podem fazer uma zona parecer ter um problema no fluxo de ar, quando na verdade o produto entrou em outra condição.
Um experimento com manga comparou fatias de 3, 6 e 9 mm em vários métodos de secagem. O tempo até atingir o critério de umidade do estudo variou de 3 a 20 h. O pré-tratamento com suco de limão não melhorou a taxa de secagem e reduziu a qualidade naquele experimento. O resultado é importante porque refuta a ideia de que todo pré-tratamento traz benefícios.
As revisões atuais sobre pré-tratamento descrevem a desidratação osmótica como uma transferência em duas direções: a água sai enquanto os solutos podem entrar. Concentração, temperatura, tempo de imersão, proporção entre solução e produto, agitação e agente osmótico influenciam o processo. Uma exposição mais curta ao ar quente pode ser compensada pela absorção de sólidos, por mudanças de textura ou por uma especificação de produto que o comprador não solicitou.
Quais são as etapas do processo de desidratação de frutas e vegetais?
O processamento em uma planta industrial geralmente passa por recebimento e seleção, lavagem, descascamento ou corte quando necessário, pré-tratamento específico para o cultivo, drenagem superficial, alimentação controlada, secagem em etapas, resfriamento, amostragem representativa, condicionamento quando necessário e embalagem com barreira à umidade. A sequência varia de acordo com o produto. Folhas delicadas, pedaços densos de raízes e frutas com alto teor de açúcar não exigem a mesma preparação nem as mesmas evidências.
- Identifique a amostra: cultivo, variedade, maturação, dimensões do corte e batelada de pré-tratamento.
- Meça a condição inicial: massa, base de umidade relevante, água residual na superfície e temperatura do produto.
- Execute um programa de ar definido: registre as condições de entrada e exaustão, o carregamento e o tempo por zona.
- Teste a resposta do produto: perfil, textura, cor, reidratação ou outro atributo definido pelo comprador.
- Defina os critérios de liberação: os controles validados de qualidade e perigos da planta industrial não fazem parte de uma receita genérica.
Exemplos limitados de etapas anteriores podem ser vistos na linha de lavagem e descascamento de raízes da Shengtu e na linha da Shengtu para preparo de vegetais frescos cortados e folhosos. Esses links se referem a contextos diferentes e não servem como evidência de um programa único de secagem.
Por que a temperatura, sozinha, não controla a secagem com ar quente
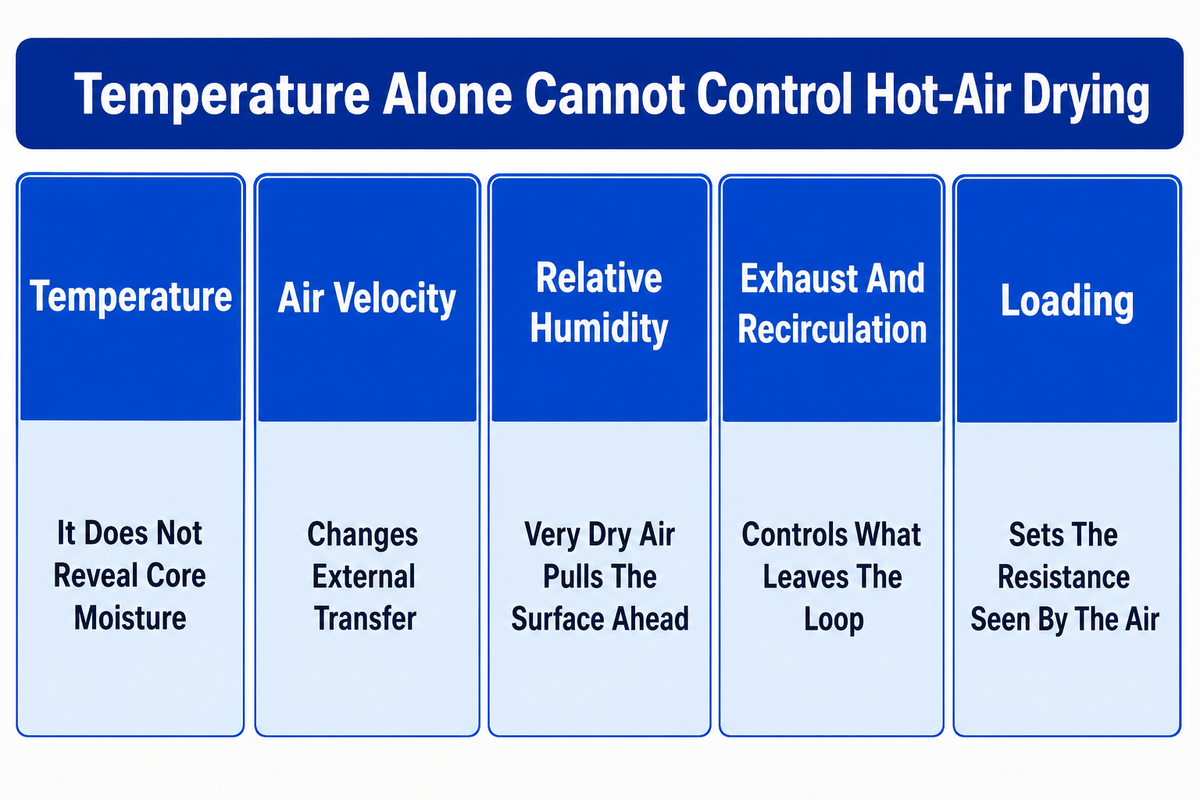
A secagem com ar quente depende de um equilíbrio complexo entre temperatura, velocidade do ar, umidade relativa, exaustão, recirculação e carregamento do produto. A temperatura fornece a força motriz térmica, mas a umidade só sai quando o transporte interno a leva até a superfície e o fluxo de ar remove o vapor sem criar um gradiente prejudicial na superfície.
Temperatura
Altera a pressão de vapor, a temperatura do produto e a velocidade das reações que afetam a qualidade. Não revela a umidade do centro.
Velocidade do ar
Altera a transferência externa e a distribuição de pressão. O efeito de uma velocidade maior pode mudar quando a resistência interna passa a predominar.
Umidade relativa
Altera a força motriz da pressão de vapor. Um ar muito seco pode fazer a superfície secar antes do centro.
Exaustão e recirculação
Controlam a quantidade de umidade absorvida que sai do circuito e a quantidade de calor sensível que retorna.
Carregamento
Determina a resistência encontrada pelo ar e a distância entre uma leitura da superfície e a zona mais profunda do produto.
Um resumo publicado de um artigo sobre endurecimento superficial relata que altas taxas de secagem podem fazer a superfície secar antes do centro e formar uma camada endurecida. O texto completo da editora não estava acessível nesta pesquisa; por isso, o artigo não atribui a esse mecanismo um limite universal de temperatura, velocidade ou umidade.
Um estudo com maçãs por infravermelho oferece um contraexemplo útil. O fluxo de ar testado foi de 0,5–1,5 m/s, a espessura das fatias foi de 2–6 mm e a intensidade do infravermelho foi de 0,130–0,341 W/cm². Nesse equipamento, um fluxo de ar maior prolongou a secagem, enquanto uma intensidade maior de infravermelho a encurtou. O resultado não pode ser aplicado diretamente a um secador de esteira, mas comprova que “mais fluxo de ar significa secagem mais rápida” não é uma regra universal.
Faça: compare as condições do ar com a resposta do produto no mesmo horário ou na mesma batelada.
Evite: aumentar a temperatura primeiro sempre que houver uma área úmida, uma borda escura ou uma curva lenta.
A temperatura e o fluxo de ar devem ser analisados junto com as medições do ar ambiente, da exaustão e da câmara de secagem. O calor e o fluxo de ar controlados só favorecem uma secagem uniforme quando o leito de produto e o trajeto do ar são medidos. Alegações como “secagem uniforme” ou “resultados consistentes” exigem amostras de diferentes posições; o valor exibido na tela de controle não as comprova.
A página da esteira secadora de ar quente da Shengtu apresenta o contexto da máquina. A validação do produto ainda exige informações sobre o cultivo, o leito, o circuito de ar, o perfil de permanência e os requisitos de liberação reais.
A janela de evidências de secagem em 4 camadas
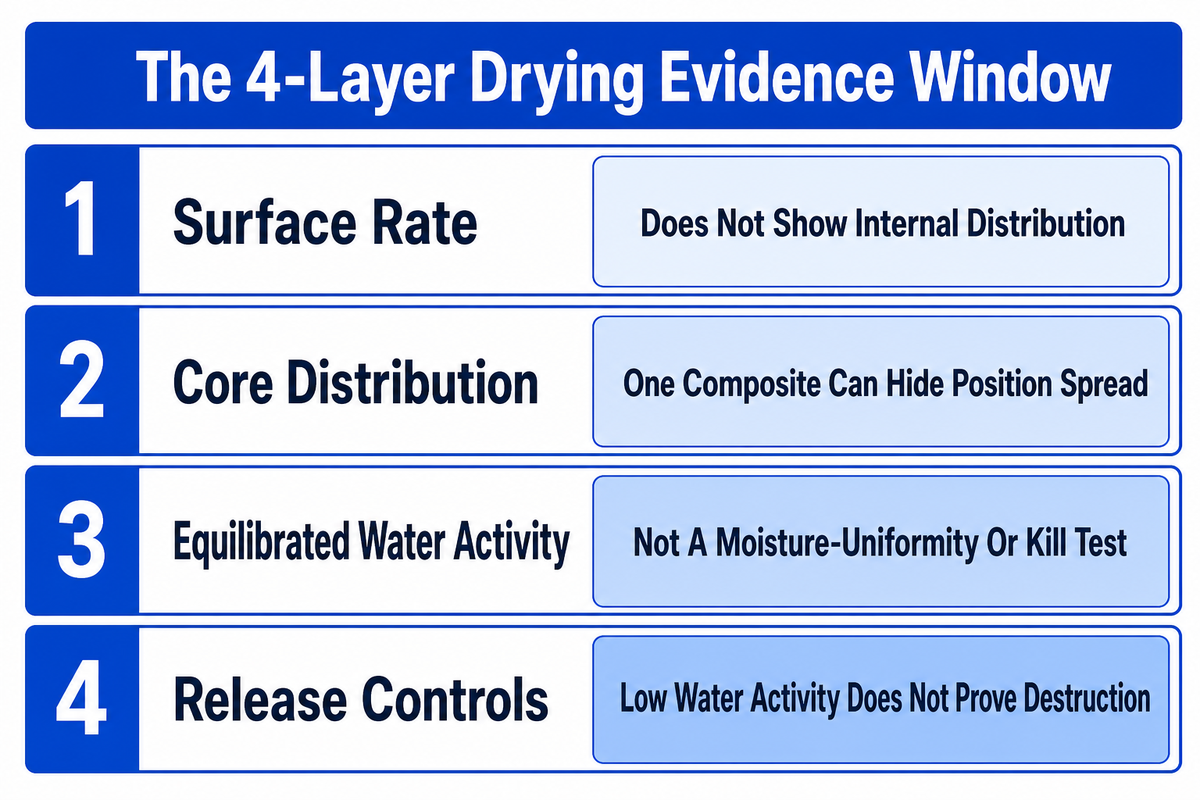
A janela de evidências de secagem em 4 camadas relaciona a taxa de remoção de água da superfície, a distribuição da umidade no centro, a atividade de água após equilíbrio e os controles de liberação do produto além da umidade. As camadas não são quatro sensores intercambiáveis. São quatro perguntas sobre as evidências que evitam que uma superfície seca, uma média ou uma única leitura de atividade de água afirmem mais do que realmente comprovam.
| Camada | Sinal | O que pode mostrar | Verificação complementar | Limite e responsável |
|---|---|---|---|---|
| 1 · Taxa na superfície | Mudança de massa em um intervalo definido | Se a curva continua evoluindo | Massa do produto e horário correspondentes | Não mostra a distribuição interna · processo |
| 1 · Taxa na superfície | Temperatura e umidade de entrada e exaustão | Absorção de umidade pelo ar e força motriz disponível | Sensores calibrados em locais definidos | Os dados do ar não são dados para liberação do produto · processo/manutenção |
| 1 · Taxa na superfície | Temperatura ou imagem da superfície | Padrão por posição e possível superaquecimento | Corte transversal ou amostra interna | Uma imagem da superfície não comprova a umidade do centro · processo/qualidade |
| 2 · Distribuição no centro | Corte transversal ou amostra do centro e da borda | Casca seca, centro úmido ou efeito da geometria | Amostras replicadas por classe de peça | Uma amostra destrutiva pode não detectar pontos úmidos raros · qualidade |
| 2 · Distribuição no centro | Mapa da largura e da profundidade | Desequilíbrio no ar ou no carregamento | Coordenadas de amostragem fixas | Uma amostra composta pode ocultar a variação entre posições · planta industrial/qualidade |
| 2 · Distribuição no centro | Distribuição do tamanho das peças | Se a amostra inclui a geometria de secagem mais lenta | Faixas de espessura medidas em mm | O tamanho médio oculta os extremos da distribuição · processo/compras |
| 3 · Atividade de água após equilíbrio (aw) | Atividade de água após equilíbrio | Disponibilidade de água na condição de teste | Leitura duplicada com temperatura controlada | Não comprova uniformidade da umidade nem inativação microbiana · qualidade |
| 3 · Atividade de água após equilíbrio (aw) | Diferença de temperatura entre a amostra e o espaço acima dela | Risco de viés na medição | Câmara estável e temperatura registrada em °C | A FDA cita uma variação de cerca de 0.005 aw para cada 0,1 °C a 25 °C no método mencionado · qualidade |
| 3 · Atividade de água após equilíbrio (aw) | Teor de umidade junto com aw | Quantidade de água em comparação com sua disponibilidade | Relação de sorção específica do produto | A mesma umidade pode resultar em valores diferentes de aw · qualidade/P&D |
| 4 · Controles de liberação | Evidências validadas de controle microbiano | Se o controle alegado realmente reduz o perigo identificado | Validação do produto/processo | Uma aw baixa inibe o crescimento; não comprova a destruição de microrganismos · responsável pela segurança dos alimentos |
| 4 · Controles de liberação | Registro de resfriamento, exposição e embalagem | Risco de condensação, reabsorção ou exposição após o processo | Tempo de espera definido e verificação da barreira | A liberação do produto depende do produto e da instalação · qualidade/operações |
| 4 · Controles de liberação | Resultado de textura, pegajosidade, cor ou reidratação | Adequação ao uso do comprador e à estabilidade física | Especificação do produto aprovada | Um produto seguro ainda pode não atender ao uso previsto · qualidade/compras |
O guia da FDA sobre atividade de água informa que, a 25 °C, uma diferença de 0,1 °C entre uma amostra e o espaço acima dela pode causar uma diferença de cerca de 0.005 na leitura; uma diferença de 1 °C pode alterá-la em cerca de 0.05. Esses valores se referem à discussão sobre medição citada. A aplicação prática é simples: registre o equilíbrio e a temperatura antes de comparar bateladas.
O estudo com litchi em carga completa mostra por que a segunda camada é importante. A carga de 144,5 kg distribuída em 17 bandejas terminou com 38% de umidade na bandeja superior e 12% na inferior, no secador original. Uma alteração na entrada de ar reduziu a diferença para 25%/21%. Uma única média teria ocultado o gradiente original.
As evidências de atividade de água, por si só, não comprovam a inativação de microrganismos. Em um estudo revisado por pares com cenoura, milho, cebola, pimentão e batata, Listeria monocytogenes e Salmonella enterica sobreviveram a todas as condições testadas. Os pesquisadores inocularam as amostras a 4 log CFU/g, reidrataram-nas a 5 °C ou 25 °C por 24 h e, em seguida, armazenaram-nas a 5 °C, 10 °C ou 25 °C por 7 d. O crescimento variou conforme a matriz do produto e a temperatura. A quarta camada deixa esse limite claro.
Como a estrutura do produto altera a curva de secagem
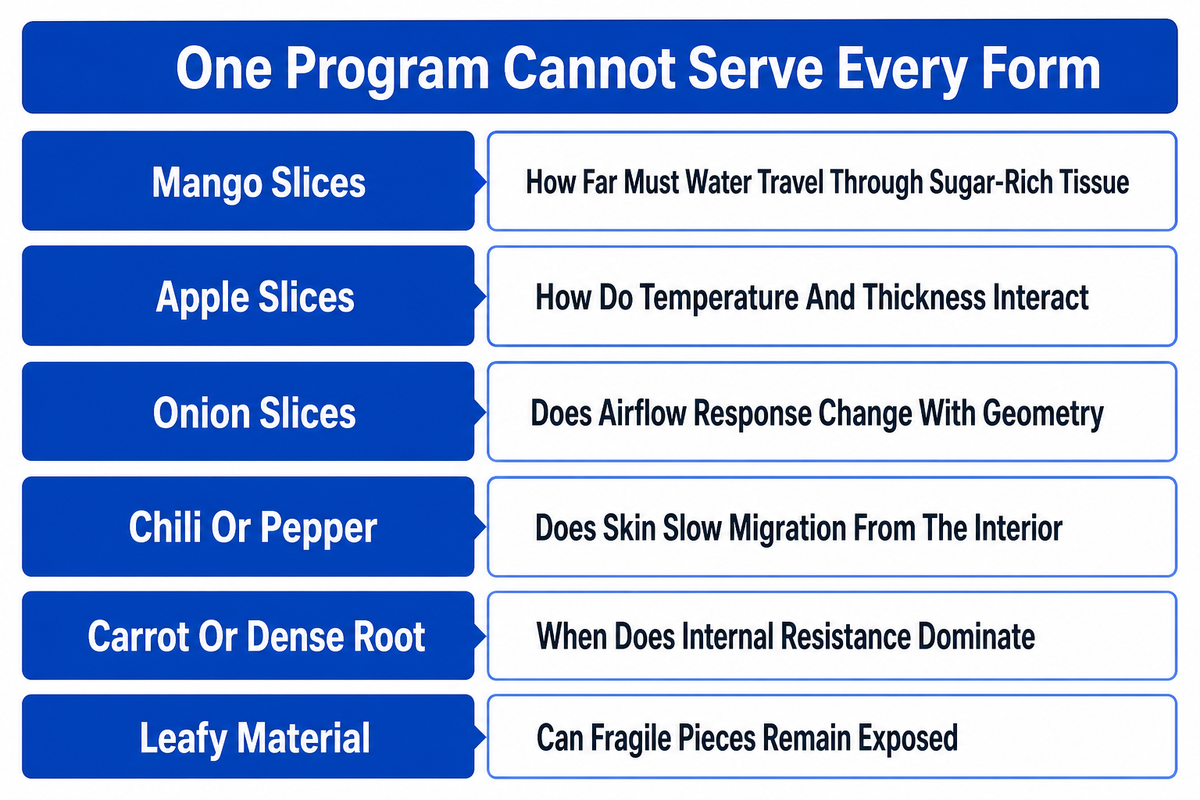
Um programa de secagem não serve para todas as formas de frutas e vegetais, pois é o produto que determina o caminho interno da umidade. A porosidade do tecido, os sólidos solúveis, a casca, a geometria do corte, a maturação e o pré-tratamento alteram a difusão, a contração, a pegajosidade, a resposta da cor e as evidências necessárias para considerar a batelada pronta.
A tabela abaixo serve para planejar testes, não para definir receitas. Três linhas usam estudos diretos com cultivos; as demais apresentam questões que a planta industrial deve resolver com suas próprias amostras. Não foram incluídas faixas de temperatura sem fonte.
| Tipo/forma do produto | Questão sobre o transporte | Variável do teste | Risco a investigar | Evidência necessária |
|---|---|---|---|---|
| Fatias de manga | Que distância a água precisa percorrer no tecido rico em açúcar? | Faixas de 3, 6 e 9 mm no estudo citado | Diferença entre superfície e centro e perda de qualidade | Curva, perfil e textura definida pelo comprador |
| Fatias de maçã | Como a temperatura e a espessura interagem? | 2, 4 e 6 mm a 50, 60 e 70 °C no estudo citado | Contração e critério final desigual | Tempo, massa, dimensões e perfil final |
| Fatias de cebola | A resposta ao fluxo de ar muda conforme a geometria e o método de aquecimento? | Fluxo de ar, espessura e intensidade do infravermelho no equipamento citado | Escurecimento, contração e perda na reidratação | Cinética limitada ao método e testes de qualidade |
| Pedaços de alho | O tamanho e o pré-tratamento são consistentes em toda a batelada? | Classes de tamanho medidas e condição do pré-tratamento | Bordas escuras e centros ainda úmidos | Amostras por posição e especificação sensorial |
| Pimenta ou pimentão | A casca retarda a migração da umidade do interior? | Formas inteiras, cortadas ao meio e em pedaços | Enrugamento com umidade interna residual | Corte transversal e aw após equilíbrio |
| Cenoura ou raiz densa | Em que momento a resistência interna passa a predominar? | Geometria em cubos, tiras e fatias | Remoção lenta de umidade do centro e endurecimento da textura | Curva de taxa decrescente e amostra do centro |
| Vegetais folhosos | É possível manter as peças delicadas expostas sem que sejam sopradas ou dobradas? | Densidade de alimentação, distribuição do ar e tamanho das folhas | Secagem excessiva localizada e camadas presas | Amostra em toda a largura e contagem de peças quebradas |
| Frutas com alto teor de açúcar | A superfície ficará pegajosa ou cederá perto da condição desejada? | Maturação, classe de sólidos solúveis e uso final | Aderência, formação de aglomerados e variação da textura | Teste de estabilidade física e embalagem |
| Mistura de produtos | Qual produto define o critério final válido mais lento? | Famílias de testes separadas, não um programa calculado pela média | Um produto de secagem rápida mascara outro de secagem lenta | Evidências do produto em pior caso e controle de alterações |
Quais produtos uma linha de desidratação pode processar?
Linhas configuradas podem processar frutas fatiadas, raízes, cebola, alho, pimentas, ervas ou vegetais folhosos, mas “pode processar” não significa “usa o mesmo programa”. O fornecedor deve demonstrar que a alimentação, a distribuição do ar, o intervalo de permanência e a facilidade de limpeza são adequados à forma pretendida. Em seguida, a planta industrial deve validar as evidências de qualidade e liberação específicas do produto.
É possível ajustar os parâmetros de secagem para diferentes produtos?
Sim. É possível ajustar a temperatura, a velocidade do ar, o controle da umidade, a exaustão, a recirculação e o tempo de permanência, quando o equipamento oferece esses controles. Os ajustes devem se basear em um teste de amostra definido. Registre o produto de entrada, a geometria e o carregamento; altere um fator planejado ou um grupo de fatores controlado; depois compare a curva completa, as amostras por posição e os atributos de qualidade definidos pelo comprador. Cada programa salvo só serve como evidência para as condições em que foi validado.
Como identificar endurecimento superficial, contração, escurecimento e pontos úmidos
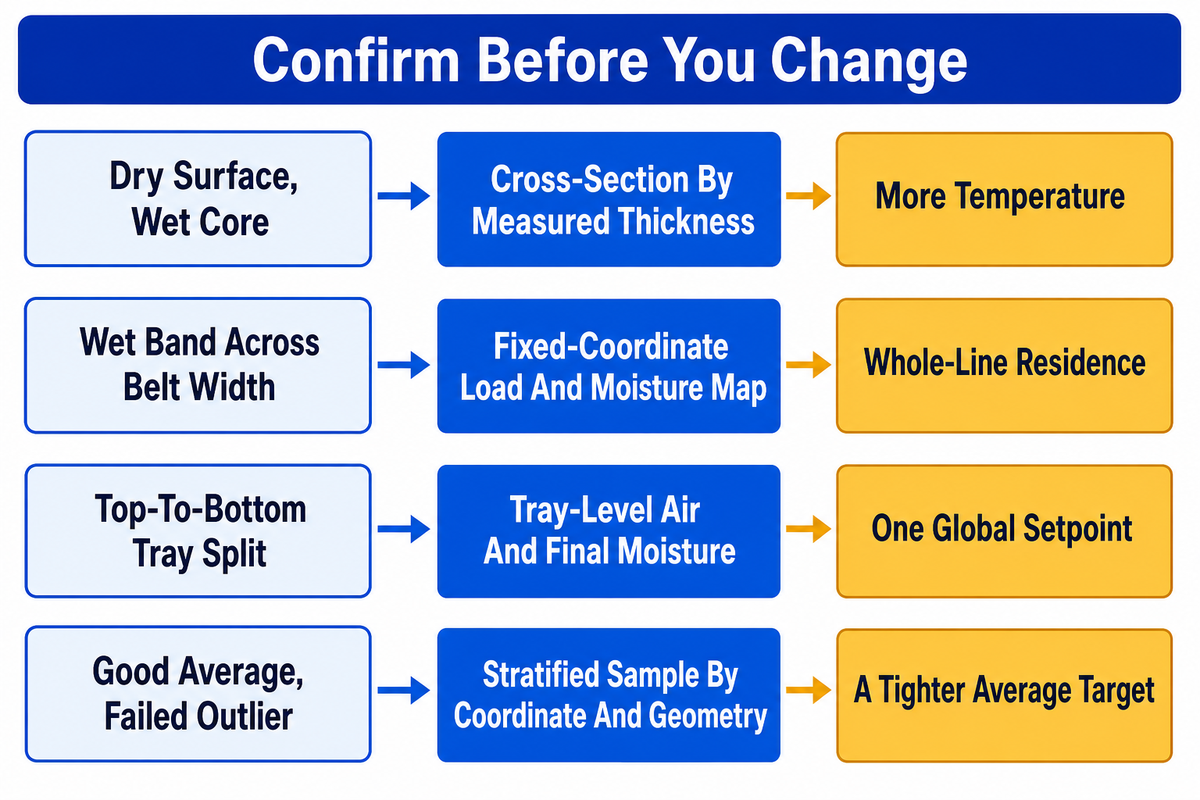
Defeitos visíveis são observações iniciais, não causas-raiz. O endurecimento superficial, o encolhimento, o escurecimento e as áreas úmidas podem decorrer da geometria do produto, do pré-tratamento, do carregamento, da distribuição do ar, do tempo ou do controle da condição final. O primeiro passo útil é registrar onde o defeito ocorre e obter um sinal que o confirme.
| Sintoma observado | Causas possíveis | O que confirmar primeiro | O que não alterar primeiro |
|---|---|---|---|
| Superfície seca, interior úmido | Secagem superficial rápida; corte espesso; casca resistente; tempo de permanência curto | Corte transversal de acordo com a espessura medida | Aumentar a temperatura |
| Faixa úmida ao longo da largura da esteira | Diferença na distribuição do ar ou na profundidade da camada de produto | Mapa de carregamento e umidade por coordenada fixa | Tempo de permanência em toda a linha |
| Diferença entre as bandejas superiores e inferiores | Gradiente vertical do ar; geometria da entrada; carregamento desigual | Ar e umidade final por nível de bandeja | Um único valor de ajuste para todo o sistema |
| Bordas escuras | Exposição localizada ao calor; extremidade mais fina; variação no pré-tratamento | Espessura das bordas e temperatura em cada posição | Aumentar o fluxo de ar em toda parte |
| Encolhimento excessivo | Colapso do tecido; secagem rápida; exposição prolongada; condição da cultura | Histórico de dimensões e massa | Um aditivo para textura |
| Produto pegajoso na descarga | Alto teor de açúcar; produto morno; condicionamento incompleto; absorção de umidade | Temperatura do produto, aw e umidade da sala de embalagem | Uma condição final mais baixa sem evidência de estabilidade física |
| Cor desigual entre as zonas | Histórico de temperatura; exposição ao oxigênio; pré-tratamento ou maturação | Registro por zona e classificação da cor de entrada | Somente o tempo de permanência |
| Aumento da umidade após o resfriamento | Equalização interna; exposição à umidade; embalagem do produto ainda morno | Amostras resfriadas em diferentes intervalos e barreira da embalagem | Calor na zona final |
| Média adequada, mas resultado atípico reprovado | O plano de amostragem não contempla posições ou peças nos extremos de tamanho | Amostragem estratificada por coordenada e geometria | Uma meta média mais restrita |
No teste em gabinete com lichia, a alteração na entrada de ar melhorou a diferença de umidade entre as partes superior e inferior sem prolongar o tempo de secagem informado. Isso não significa que toda linha com secagem desigual precise de uma modificação na entrada. O teste mostra o valor diagnóstico de um mapa por posição: a planta industrial pode confrontar uma hipótese sobre a distribuição do ar com evidências do produto.
Desidratar frutas e hortaliças faz bem à saúde?
A desidratação pode conservar alimentos e concentrar sólidos ao remover água, mas a retenção de nutrientes e características sensoriais depende da cultura, do pré-tratamento, da exposição ao oxigênio e do histórico de temperatura e tempo. Compostos sensíveis ao calor podem diminuir, enquanto alguns processos podem proteger a cor ou favorecer um uso posterior. Nenhum método de secagem permite uma afirmação universal sobre benefícios à saúde. Avalie o produto, o nutriente ou o atributo de qualidade especificado com um método adequado.
Como comprovar a condição final e o que fazer antes da liberação do produto
Para definir uma condição final defensável, é preciso mais do que uma amostra na saída. A planta industrial deve definir a população amostrada, as posições e a geometria, resfriar ou equilibrar o produto conforme o método exigir, medir os campos relevantes de umidade e atividade de água e, em seguida, aplicar os controles separados de qualidade e liberação por perigos.
“precisos, exatos e adequadamente mantidos”
O parágrafo 117.40(f) aplica todos esses requisitos aos instrumentos e controles usados para condições que controlam ou impedem o crescimento de microrganismos indesejáveis. Não é um requisito geral de exatidão para todos os sensores do secador. A planta industrial deve determinar se uma medição específica é usada para esse tipo de controle e quais requisitos se aplicam ao seu mercado e processo.
A versão vigente do 21 CFR 117.130 exige que a análise de perigos considere perigos biológicos, químicos e físicos, exposição ambiental, formulação, equipamentos, processamento, embalagem, armazenamento do produto e uso pretendido. Portanto, a janela de evidências de secagem em 4 camadas não declara que o alimento está pronto. A quarta camada aponta para os controles validados da planta industrial.
- Defina o plano de amostragem: locais, classes de tamanho das peças, número de incrementos e identificação do lote.
- Resfrie sob uma condição definida, pois o produto morno pode liberar umidade ou alterar uma leitura antes da embalagem.
- Deixe o método atingir o equilíbrio e, em seguida, registre a temperatura da amostra e do instrumento para medir a atividade de água.
- Compare a distribuição com a média; examine resultados atípicos e variações entre posições.
- Aplique controles separados de liberação para a especificação do produto, o plano de perigos, a embalagem e o uso pretendido.
Materiais universitários sobre conservação doméstica explicam o princípio do condicionamento como a equalização da umidade após o resfriamento. O procedimento de 7-10 dias em um pote não é uma instrução industrial. Uma planta industrial precisa de um método de retenção, amostragem e embalagem específico para o produto, compatível com seu próprio volume, ambiente e plano de liberação.
Tempo de permanência, profundidade da camada e transferências entre etapas
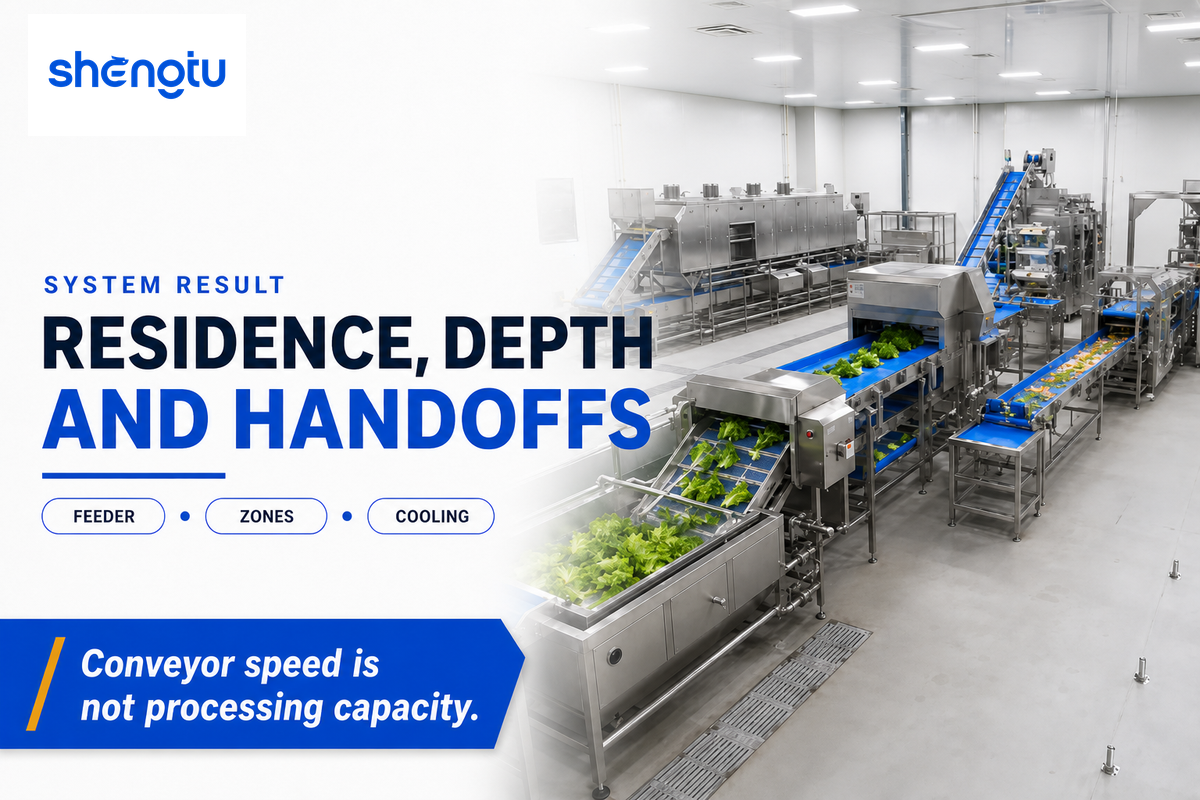
A produção aproveitável da linha é resultado do sistema. A condição final e o método de liberação estabelecidos acima definem a meta de evidências para esse resultado. A distribuição do tempo de permanência, a profundidade do produto, a alimentação ao longo da largura, o fornecimento de ar e o tempo nas etapas anteriores ou posteriores podem alterar a uniformidade final, mesmo que a capacidade nominal do secador permaneça igual. Por isso, as evidências devem acompanhar o produto por cada zona e transferência.
O estudo com 17 bandejas e lichia apresenta evidências do produto. A carga de 144,5 kg passou de cerca de 87% para 23% de umidade em base úmida em aproximadamente 15,5 h. Após a alteração na entrada, a vazão mássica de ar caiu de 0,3 kg/s para 0,1 kg/s, enquanto a eficiência energética informada subiu de 33% para 42%. Esses resultados se referem a um único gabinete e a uma única cultura.
Outro estudo de 2025 com um gabinete de 32 bandejas usou dinâmica dos fluidos computacional e regressão para testar posições dos ventiladores com uma geometria fixa. O modelo fixou uma abertura de insuflação de 78,80 mm, um ângulo de defletor de 45°, uma velocidade de entrada de 2,74 m/s e um diâmetro de ventilador de 315 mm; informou R² 0.9247 e um índice de uniformidade do fluxo de ar de 76,5% como melhor resultado. Esses valores não são metas de projeto para outro secador, mas mostram por que a geometria e o fornecimento de ar precisam ser validados em conjunto.
| Limite | Registro | Falha identificada | Responsável |
|---|---|---|---|
| Corte → pré-tratamento | Distribuição de tamanhos e horário do lote | Variação na geometria atribuída ao secador | Processo |
| Pré-tratamento → drenagem | Condição do tratamento e resíduos na superfície | Água adicionada altera a curva inicial | Processo/qualidade |
| Alimentador → primeira zona | Fluxo de massa e mapa da profundidade ao longo da largura | Carregamento desigual cria trajetos de ar desiguais | Planta industrial |
| Zona → zona | Referência de tempo, condição de entrada/saída e amostra | A curva muda, mas o programa não | Processo |
| Circuito de ar → camada de produto | Pressão, localização do ar e coordenada do produto | O valor médio do ar oculta o trajeto local | Manutenção/processo |
| Zona final → resfriamento | Temperatura do produto e tempo de exposição | Embalagem do produto ainda morno e condensação de umidade | Operações/qualidade |
| Resfriamento → amostragem | Coordenadas, classe de geometria e horário do teste | A amostra não representa as peças de secagem mais lenta | Qualidade |
| Amostragem → embalagem | Status de liberação e identificação da barreira | Lote aprovado volta a absorver umidade | Qualidade/suprimentos |
| Programa → controle de alterações | Revisão de produto, corte, carregamento, software e hardware | Validação anterior aplicada a uma nova condição | Responsável/qualidade |
No fluxo contínuo, a velocidade da esteira transportadora e o perfil de carregamento sobre ela ajudam a definir o tempo de permanência, mas nenhum dos dois equivale à capacidade de processamento. As linhas de produção podem perder volume produzido aproveitável no alimentador, secador, resfriador ou equipamento de embalagem. Por isso, plantas industriais e instalações de processamento precisam de uma referência compartilhada para o lote, treinamento dos operadores e um registro de alterações antes de considerar um valor nominal como produção de toda a linha.
Este mapa de evidências não seleciona deliberadamente equipamentos em batelada ou contínuos, não calcula capacidade nem define a profundidade da camada. Essas são decisões comerciais e de projeto. O mapa informa ao comprador quais registros devem existir antes de considerar um valor nominal como produção aproveitável de toda a linha.
O que está mudando: pré-tratamento, recuperação de calor e condições finais orientadas por sensores
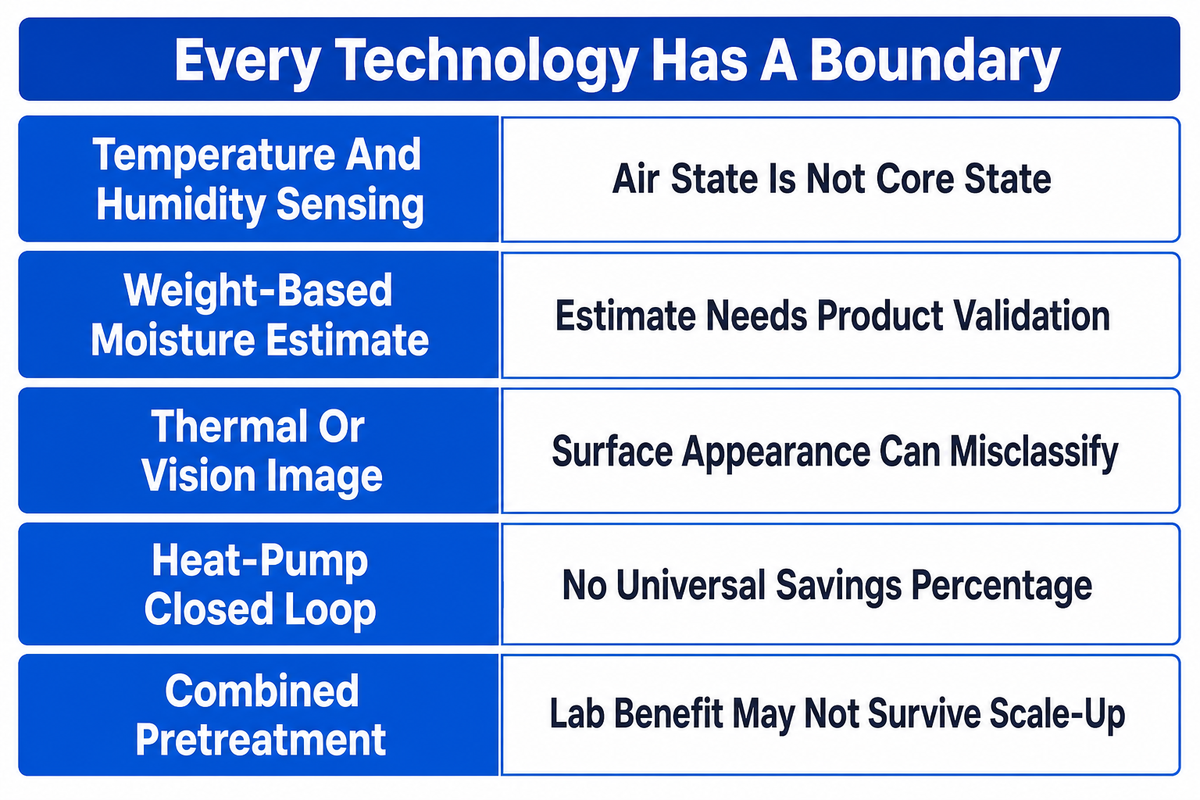
A tendência útil está na mudança do que as plantas industriais medem e validam. Circuitos de ar com bomba de calor, pré-tratamentos combinados, pesagem, sensores de umidade e sistemas de imagem podem acrescentar evidências, mas cada tecnologia tem limites relacionados ao produto, à calibração e à escala. “Inteligente” não significa um resultado, a menos que o sinal altere uma decisão controlada.
A revisão de 2025 descreve a secagem por bomba de calor como um circuito fechado no qual o ar úmido é resfriado para condensar a água e depois reaquecido. Também aponta a necessidade de mais pesquisas sobre componentes essenciais, combinações de tecnologias e mecanismos de qualidade específicos para cada produto. A revisão embasa uma discussão sobre prontidão tecnológica, não uma alegação de economia de energia da Shengtu.
| Tecnologia | Evidências disponíveis | Pergunta do comprador | Limite |
|---|---|---|---|
| Medição de temperatura/umidade | Componentes de medição consolidados | Onde os sensores são instalados e calibrados? | A condição do ar não indica a condição do produto |
| Estimativa de umidade baseada no peso | Conceitos de patentes e equipamentos | Como são tratados a tara, a distribuição da carga e a alteração da receita? | A estimativa precisa ser validada para o produto |
| Imagem térmica ou visual | Demonstrações de pesquisa e patentes | Com qual resultado interno ou de qualidade foi calibrada? | A aparência da superfície pode levar a uma classificação incorreta |
| Circuito fechado com bomba de calor | Uso comercial e pesquisa ativa | Qual produto, condição ambiente e carga embasam a justificativa energética? | Não existe um percentual universal de economia |
| Pré-tratamento combinado | Muitos estudos específicos por cultura | Que contrapartidas há em absorção de solutos, textura ou limpeza? | O benefício observado em laboratório pode não se manter ao ampliar a escala |
Os sistemas de secagem podem ser oferecidos como secadores de gabinete, secadores de túnel, equipamentos de esteira ou soluções combinadas de secagem. Os compradores devem perguntar quais aplicações da linha e necessidades de processamento foram testadas, como a eficiência energética foi medida e qual condição do produto definiu a condição final. O rótulo “turnkey” não responde a essas perguntas.
As alegações sobre materiais exigem o mesmo rigor. Se uma proposta especificar aço inoxidável 304 ou aço inoxidável para contato com alimentos, verifique o escopo exato de contato com alimentos, o acabamento, o método de limpeza e o requisito aplicável. A expressão “próprio para alimentos”, por si só, não comprova o projeto sanitário do equipamento de desidratação nem de uma linha de processamento inteira.
O guia de inspeção de sistemas computadorizados da FDA apresenta um padrão útil de comprovação para controles críticos de processos alimentícios: testar o sistema configurado em condições reais e de pior caso, registrar os valores observados, a duração e a faixa do teste, e não considerar a qualificação do fornecedor como validação completa. O guia indica que, em geral, são esperadas pelo menos três execuções consecutivas de teste bem-sucedidas em diferentes condições operacionais.
As capacidades da Shengtu no nível corporativo incluem a plataforma STUnit, caixas de controle low-code, gateways multiprotocolo, métodos de visão computacional e algoritmos de borda. Essas capacidades organizacionais não comprovam que esta linha específica inclua algum recurso ou alcance determinado resultado. Cada discussão de projeto deve vincular os sinais propostos ao hardware, ao software, às evidências do produto e a um método de aceitação.
Quando as evidências do processo precisam se tornar escopo do projeto
O diagnóstico educativo termina quando uma decisão exige uma linha configurada. Capacidade, layout, utilidades industriais, interfaces, controles, escopo sanitário, requisitos do mercado de destino e evidências de aceitação dependem do produto e da planta industrial em questão. Normas reconhecidas podem estabelecer atributos básicos, mas não comprovam a produção de toda a linha nem os resultados para uma cultura específica. As diretrizes de princípios HACCP e aplicação da FDA apontam o mesmo pelo lado do plano: o plano de perigos e sua validação precisam refletir cada produto, processo, condição de distribuição, layout da instalação e contexto dos equipamentos.
A Shandong Shengtu Bufan Intelligent Technology Co., Ltd. fornece pesquisa em máquinas para alimentos, fabricação e soluções digitais para plantas industriais completas. A organização informa ter 100+ projetos de pesquisa, 100+ direitos autorais de software e 7 patentes; as credenciais listadas se referem à empresa e não são apresentadas como certificação de máquinas.
Acesse a página da linha de secagem e desidratação de frutas e hortaliças configurada quando a discussão passar das evidências do processo para os equipamentos e o escopo do projeto.
Converse sobre uma linha configurada para desidratação de frutas e hortaliças
Perguntas frequentes
O que significa F&V em uma linha de secagem e desidratação?
F&V significa frutas e hortaliças. Em um contexto industrial, uma linha de secagem e desidratação de frutas e hortaliças pode integrar preparação, alimentação controlada, secagem em etapas, resfriamento e verificação para produtos hortifrutícolas. A sigla descreve a família de produtos, não uma configuração de máquinas ou um programa para uma única cultura. Os equipamentos e as evidências também variam conforme a geometria, o pré-tratamento e o produto desidratado pretendido.
A remoção da água superficial é o mesmo que a desidratação do produto?
Não. A remoção da água superficial retira a água livre que permanece após a lavagem e pode preparar produtos hortifrutícolas minimamente processados para embalagem, congelamento ou outra etapa. A desidratação do produto remove a água do interior do tecido e exige uma curva de secagem, evidências da distribuição interna e um plano de liberação específico para o produto. As duas operações podem fazer parte da mesma linha de processamento, mas seus critérios de amostragem e liberação continuam separados. A aparência da superfície não comprova que o interior está seco.
Quais medições definem um produto desidratado acabado?
Nenhuma medição isolada define todos os produtos. As plantas industriais podem precisar medir teor de umidade, variação entre posições, atividade de água após equilíbrio, temperatura do produto, textura, cor, reidratação ou outro requisito do comprador. Também se aplicam controles separados de perigos e ambientais. As evidências em 4 camadas mostram como esses campos se relacionam, sem inventar um limite universal. As coordenadas de amostragem e as classes de tamanho de corte devem acompanhar o resultado, enquanto o tempo de resfriamento, a barreira da embalagem e o uso pretendido continuam fazendo parte da liberação do produto. Os campos e limites aceitos devem vir do plano validado para o produto, não deste guia.
Uma temperatura do ar mais alta sempre reduz o tempo de secagem?
Não. Uma temperatura mais alta pode aumentar a força motriz, mas o transporte interno ainda pode limitar a remoção. A secagem da superfície pode avançar mais rápido que a do interior, por isso examine o perfil do produto antes de aumentar o calor.
Por que o produto pode estar seco por fora e úmido por dentro?
A remoção externa da umidade pode superar sua movimentação interna. Cortes espessos, casca resistente, alta taxa de secagem superficial ou pouco tempo de permanência podem criar uma região externa seca sobre um interior mais úmido. Examine um corte transversal e estratifique as amostras por geometria e posição. Mais calor pode acentuar o gradiente em vez de corrigi-lo.
Uma única curva de secagem serve para cebolas, mangas, maçãs e hortaliças folhosas?
Não se deve prometer uma curva única sem testes. O tecido, os sólidos solúveis, a casca, a geometria do corte, o pré-tratamento e a textura desejada alteram o percurso da umidade. Crie grupos separados para os testes e registre a condição inicial do produto. Cada programa salvo continua válido apenas dentro dos limites aprovados de alteração do produto e do processo.
A desidratação é uma etapa de eliminação de patógenos?
Não automaticamente. Uma atividade de água baixa pode impedir a proliferação em condições definidas, mas os patógenos podem sobreviver à desidratação. Pesquisadores que testaram cinco hortaliças desidratadas encontraram sobrevivência de Listeria e Salmonella em todas as condições testadas e crescimento após a reidratação, dependente da matriz e da temperatura. Qualquer alegação de eliminação de patógenos exige validação específica para o produto e o processo, de acordo com o plano de perigos aplicável.
Quando levar um problema de processo a um fornecedor de linhas de produção?
Converse com um fornecedor quando o diagnóstico depender da geometria do fluxo de ar, da faixa de tempo de permanência, da alimentação, das utilidades industriais, dos controles, das interfaces, do projeto sanitário ou de alterações nos equipamentos. Leve a identificação da cultura, a distribuição dos cortes, a condição do pré-tratamento, o mapa de carregamento, os registros do ar e as amostras por posição. Essas evidências permitem que o fornecedor avalie uma condição de projeto definida, em vez de fazer suposições com base em um único sintoma.
Referências e fontes
- eCFR, 21 CFR 117.40 — Equipamentos e utensílios
- eCFR, 21 CFR 117.130 — Análise de perigos
- FDA, atividade de água em alimentos
- FDA, orientação de 2026 sobre produtos hortifrutícolas minimamente processados prontos para consumo
- FDA, sistemas computadorizados na indústria de processamento de alimentos
- FDA, princípios HACCP e diretrizes de aplicação
- Fay et al. — Sobrevivência e crescimento de patógenos em hortaliças desidratadas
- Estudo sobre transferência de calor e massa na secagem convectiva de cubos de cenoura
- Modelo de difusão, evaporação e encolhimento do abacaxi
- Estudo sobre fluxo de ar e intensidade em secador infravermelho de maçãs
- Estudo CFD do fluxo de ar em secador de gabinete com 32 bandejas
- Gulati e Datta, mecanismo de endurecimento superficial
- Precoppe et al. — Estudo sobre uniformidade em secador de gabinete para lichia
- Estudo sobre espessura das fatias de manga e método de secagem
- Estudo sobre temperatura, espessura e encolhimento de fatias de maçã
- Estudo sobre fluxo de ar, espessura e secagem por infravermelho e convecção de cebola
- Revisão sobre pré-tratamento de frutas e hortaliças minimamente processadas
- Revisão sobre secagem de frutas e hortaliças por bomba de calor
- EHEDG, orientação sobre o escopo de projeto higiênico da GFSI
- NSF, catálogo de normas para equipamentos de alimentos