Entre em contato com a Shengtu Bufan Company

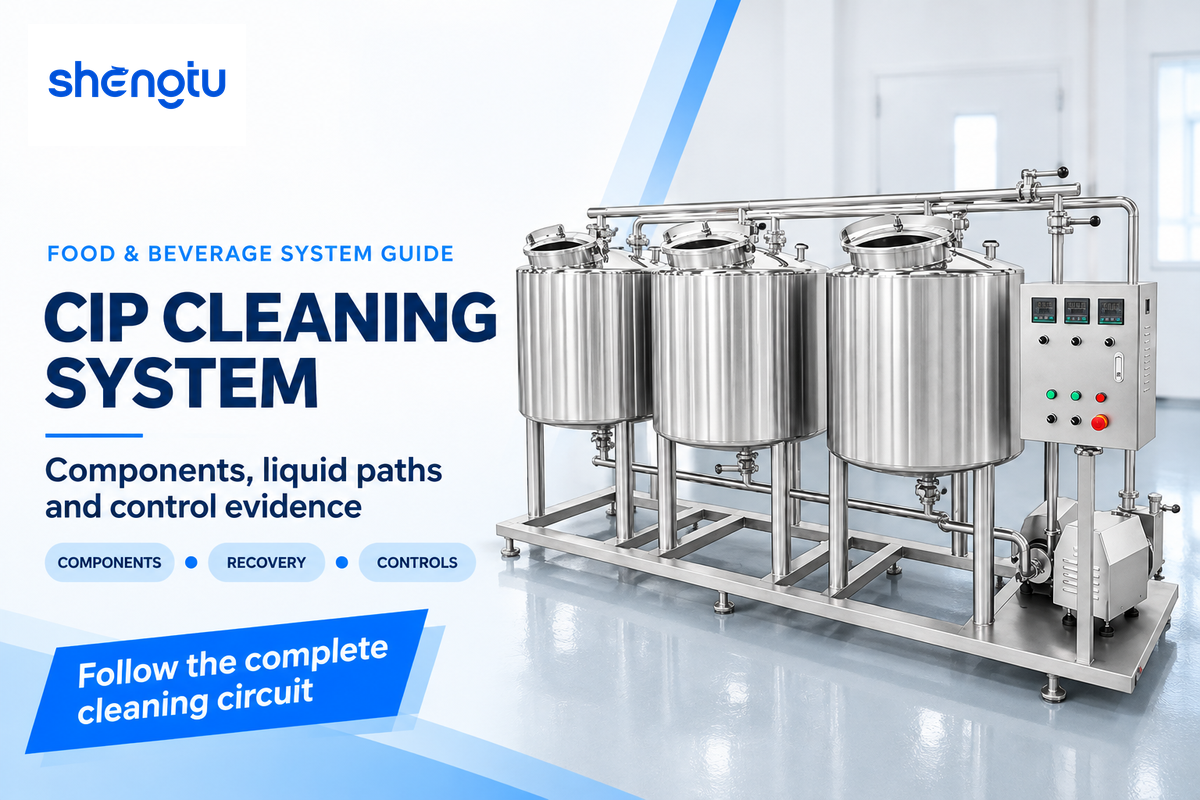
Um sistema CIP usa um trajeto definido para o líquido limpar as superfícies internas incluídas dos equipamentos de processo. Tanques, bombas, aquecedores, dosagem de produtos químicos, válvulas e controles trabalham em conjunto para compor o sistema. Acompanhar o trajeto do líquido permite ao operador entender a função dos equipamentos e relacionar as condições operacionais aos registros e às verificações necessários antes de retomar a produção de alimentos.
Por Cherry, SHENGTU · Atualizado em outubro de 2026
Um sistema CIP completo conecta o fornecimento da solução de limpeza, o circuito de processo e o destino de retorno. Sua configuração determina como os líquidos de limpeza circulam, quais funções os operadores executam e quais informações a planta industrial pode registrar sobre cada ciclo de limpeza.
Pontos principais
- Separe a circulação durante a lavagem da recuperação para uma lavagem posterior.
- Compare a automação pelas funções que executa e pelos registros que mantém.
- Calcule o consumo de água potável considerando o mesmo limite do sistema, incluindo reposição e descarte.
- Planeje as interfaces com os equipamentos de processo junto com o skid de limpeza.
Os setores de alimentos e bebidas usam tecnologias CIP, assim como o setor farmacêutico, embora os requisitos de aceitação sejam diferentes. Este guia de referência aborda sistemas para processamento de alimentos e bebidas. Nosso guia complementar sobre métodos de limpeza e verificações de falhas em sistemas CIP traz uma discussão mais detalhada sobre a seleção de métodos e o diagnóstico de falhas.
Como um sistema CIP conecta equipamentos e controles
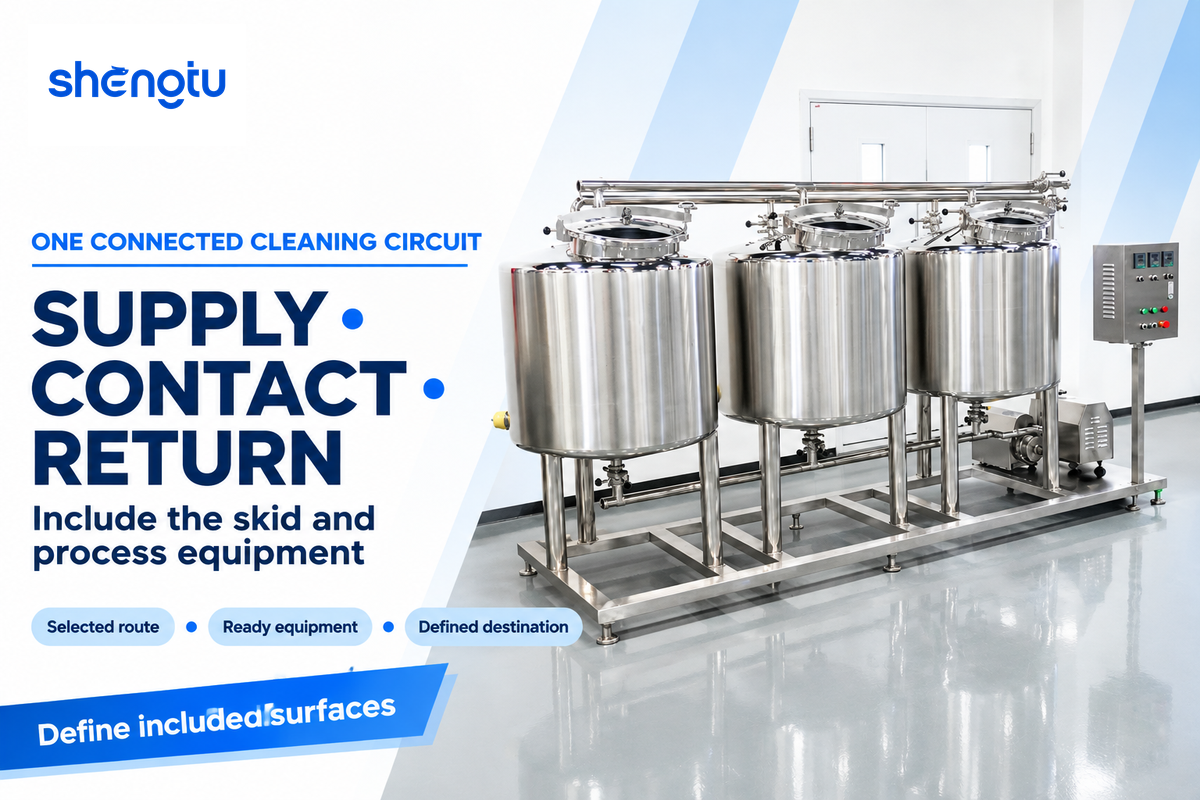
Um sistema de limpeza no local direciona uma solução preparada à superfície designada para um circuito de limpeza, aplica a ação necessária e conduz o líquido ao destino seguinte. O circuito inclui as conexões entre o skid e os equipamentos de processo. Uma descrição adequada do sistema pode ser feita acompanhando em conjunto o trajeto de fornecimento, as superfícies de contato e o trajeto de retorno.
Com o tanque selecionado, a bomba de fornecimento envia o líquido ao aquecedor e à linha de distribuição. Nas linhas de processo ou no tanque, o fluxo, o enchimento ou o contato por aspersão removem a sujidade. O trajeto de retorno conduz o líquido de volta ao sistema, a um tanque de recuperação ou ao dreno. O destino pode variar conforme a etapa.
O controlador inicia a movimentação. Para isso, precisa receber informações dos equipamentos de processo e de seus próprios instrumentos. O tanque correto deve estar disponível, o trajeto escolhido deve estar livre e o retorno precisa ter um destino definido. Nas interfaces entre eles, o skid de limpeza e a linha de produção formam um único circuito.
“Registre as variáveis operacionais do sistema CIP para verificar a limpeza e a sanitização.”
Timothy J. Bowser, Oklahoma State University Extension, FAPC-251
Os equipamentos sanitários de processo precisam de limites de limpeza definidos. Em suas orientações, a 3-A descreve componentes que os usuários desmontam para limpeza manual ou limpeza fora do local. Uma lista completa dos circuitos identifica esses componentes e as superfícies limpas quando eles estão montados.
7 componentes de um sistema CIP e suas funções
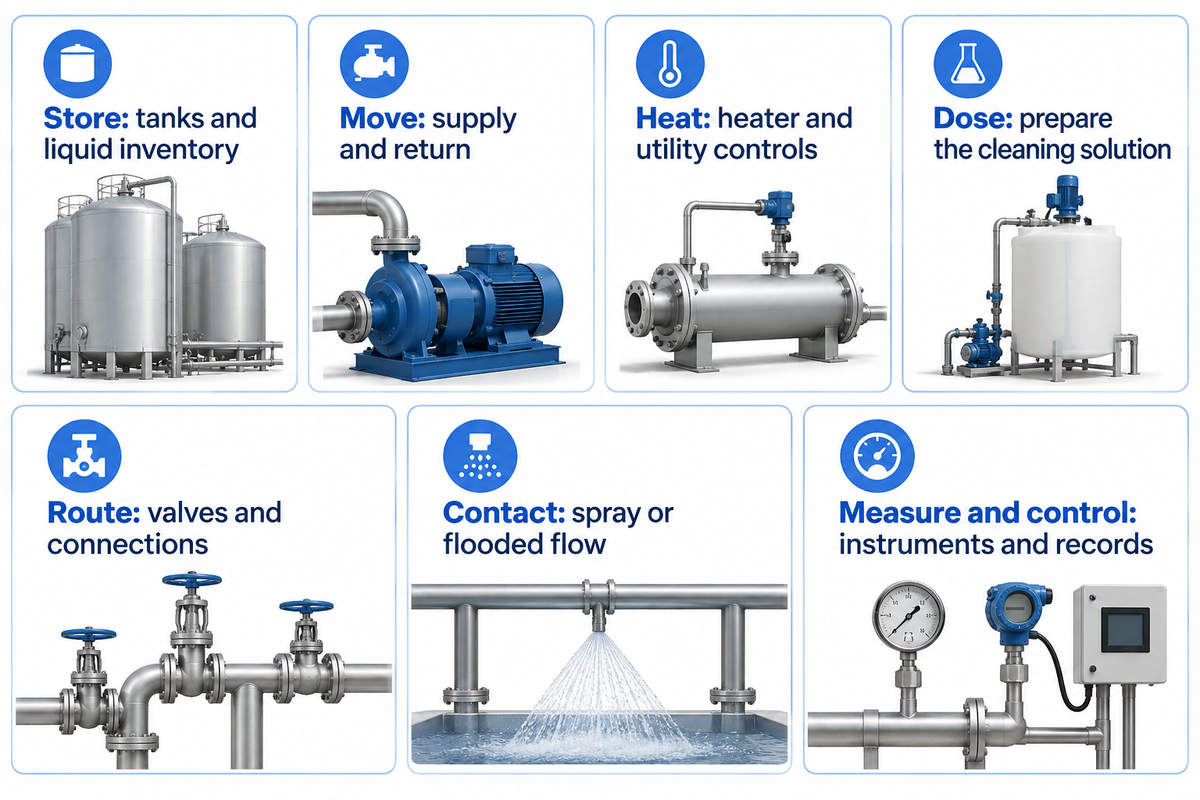
Os grupos funcionais facilitam a leitura de uma especificação CIP e abrangem armazenamento, movimentação de líquidos, aquecimento, dosagem de produtos químicos, direcionamento dos fluxos, dispositivos de contato e instrumentos com controles. Esses grupos organizam a explicação. Um sistema instalado pode reunir várias funções em um único conjunto. O mais importante é entender como cada função atende ao circuito especificado e quais condições operacionais se aplicam a ele.
| Função | Equipamentos típicos | Conexão com o processo |
|---|---|---|
| 1. Armazenar | Tanque CIP, tanque de acumulação, tanques de recuperação | Disponibilizar um volume utilizável de líquido e um destino definido para as etapas recuperadas. |
| 2. Movimentar | Bomba de fornecimento e configuração adequada de retorno | Fornecer a carga térmica do circuito e remover o líquido de retorno a uma taxa compatível. |
| 3. Aquecer | Trocador de calor, aquecedor e controles de utilidades industriais | Levar o líquido à condição necessária, considerando a perda de calor do circuito. |
| 4. Dosar | Equipamentos de alimentação de produtos químicos e controles de preparação | Preparar e ajustar a solução de limpeza especificada. |
| 5. Direcionar | Válvulas, coletores, painéis de transferência, tubulações e conexões | Selecionar os trajetos previstos de fornecimento e retorno e isolar funções incompatíveis. |
| 6. Promover o contato | Dispositivos de aspersão ou trajeto de fluxo por inundação | Aplicar a ação do líquido às superfícies internas que o circuito foi projetado para limpar. |
| 7. Medir e controlar | Instrumentos, controlador, interface do operador e registrador | Medir as condições, executar a sequência, tratar exceções e documentar a limpeza. |
Como funciona um sistema CIP?
Um sistema CIP prepara o líquido de limpeza, envia-o por um circuito de equipamentos selecionado e gerencia o retorno. Os instrumentos de feedback fornecem informações, enquanto os operadores ou controles automáticos executam as funções necessárias em cada etapa do programa.
Por exemplo, a limpeza das superfícies internas de um tanque pode exigir cobertura por aspersão ao redor do agitador. Já um pasteurizador de placas tem canais de fluxo fechados e integrados ao equipamento. Os dois tipos de equipamento podem ser conectados ao sistema CIP, mas os arranjos de fluxo e contato necessários dependem do equipamento que será limpo.
Os retornos também merecem a mesma atenção que os fornecimentos. O envio de mais fluido CIP do que a capacidade de retorno disponível pode provocar acúmulos indesejados. Um relatório de equipamentos da Food Engineering apresenta um exemplo de integração do fornecimento e do retorno no setor de bebidas. Uma especificação mais útil informa a carga térmica real do circuito, em vez de se basear na placa de identificação da bomba.
CIP de uso único e com recuperação: acompanhe o líquido
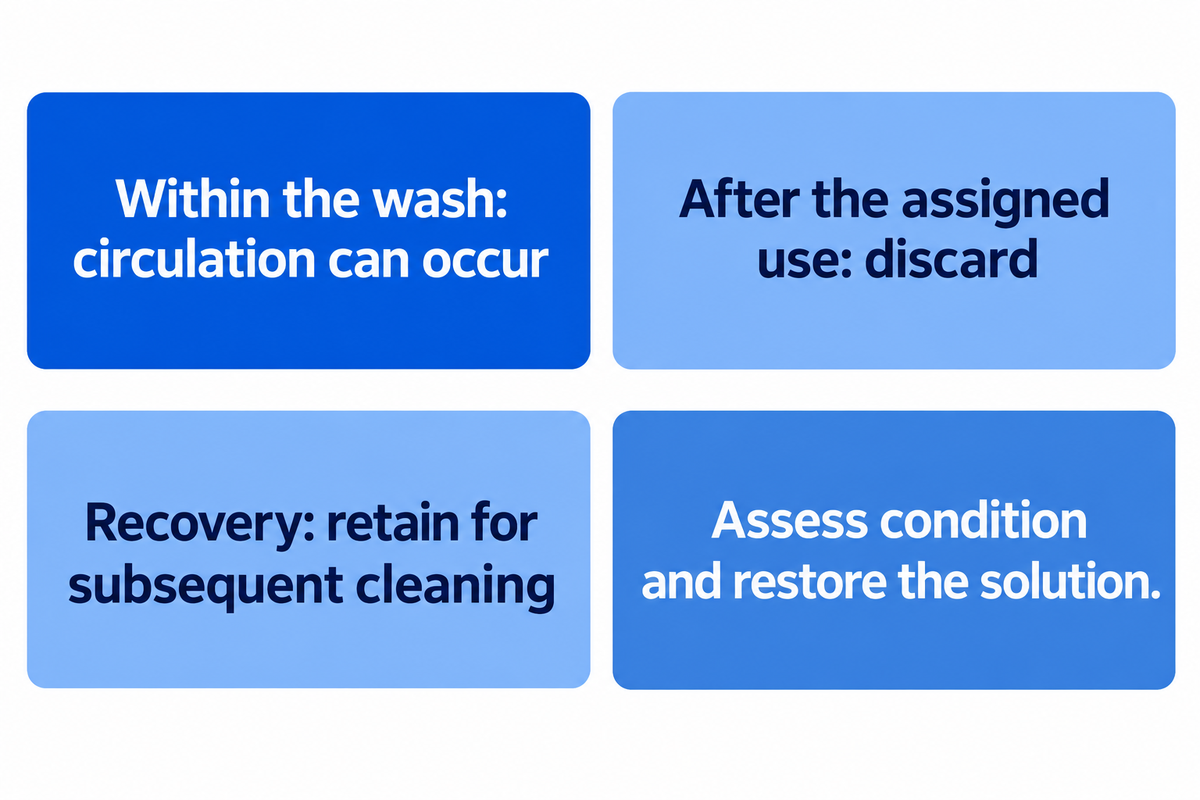
Os sistemas de uso único e os sistemas com recuperação diferem na forma como tratam os líquidos de limpeza. Nos sistemas de uso único, o líquido de limpeza é descartado após o uso; nos sistemas com recuperação, ele é retido para uso posterior, em outra limpeza. A recirculação do líquido durante o ciclo é uma questão diferente. É possível recircular o líquido durante uma lavagem e descartá-lo ao final dela.
Qual é a diferença entre CIP de uso único e CIP com recuperação?
A descrição mais clara do funcionamento do sistema considera o trajeto do líquido e o limite de tempo. No fluxo de passagem única (ou sem recirculação), o líquido atravessa um equipamento e depois é removido do sistema. No fluxo com recirculação, o líquido atravessa o mesmo equipamento e retorna ao sistema para iniciar o processo novamente. O líquido recuperado é guardado para uso posterior. Os fornecedores podem usar termos diferentes para descrever os sistemas; por isso, essas três descrições fornecem as informações mais claras sobre o funcionamento proposto.
No artigo técnico de Bowser, um tanque de recirculação é classificado como componente de uso único em um sistema que distingue o armazenamento para ciclos de limpeza posteriores. A recuperação também cria uma tarefa de gerenciamento de líquidos: classificar o retorno, escolher o tanque, avaliar as condições do líquido retornado e prepará-lo para o próximo ciclo de limpeza.
Descartar após o uso designado
A preparação de uma solução nova simplifica o controle do estoque de soluções entre ciclos. O consumo de água e produtos químicos, bem como o volume descartado, ainda dependem do programa de limpeza real.
Reter para a próxima limpeza
O armazenamento pode preservar líquidos úteis, calor residual e produtos químicos. A seleção do retorno, as condições da solução, a reposição e a limpeza do tanque passam a fazer parte do plano operacional.
Os limites de recuperação também dependem dos produtos e dos riscos de contaminação. A orientação da FDA sobre alérgenos em pescados afirma que soluções de limpeza reutilizadas podem voltar a contaminar as superfícies. Essa orientação se aplica à situação de processamento específica, mas a questão central é útil sempre que produtos compartilham um sistema de limpeza: quais retornos são adequados para a próxima função designada?
Em um estudo de 2022 sobre a reutilização de agentes de limpeza, Fan, Kim e Heldman observaram alterações na alcalinidade ativa e na eficácia da limpeza em estudos de bancada e piloto. Os resultados também sugerem avaliar a solução cáustica retornada. Os limites de reutilização também se aplicam à combinação de produto, composição química e processo demonstrada no estudo.
Ciclos CIP: o que muda entre as etapas
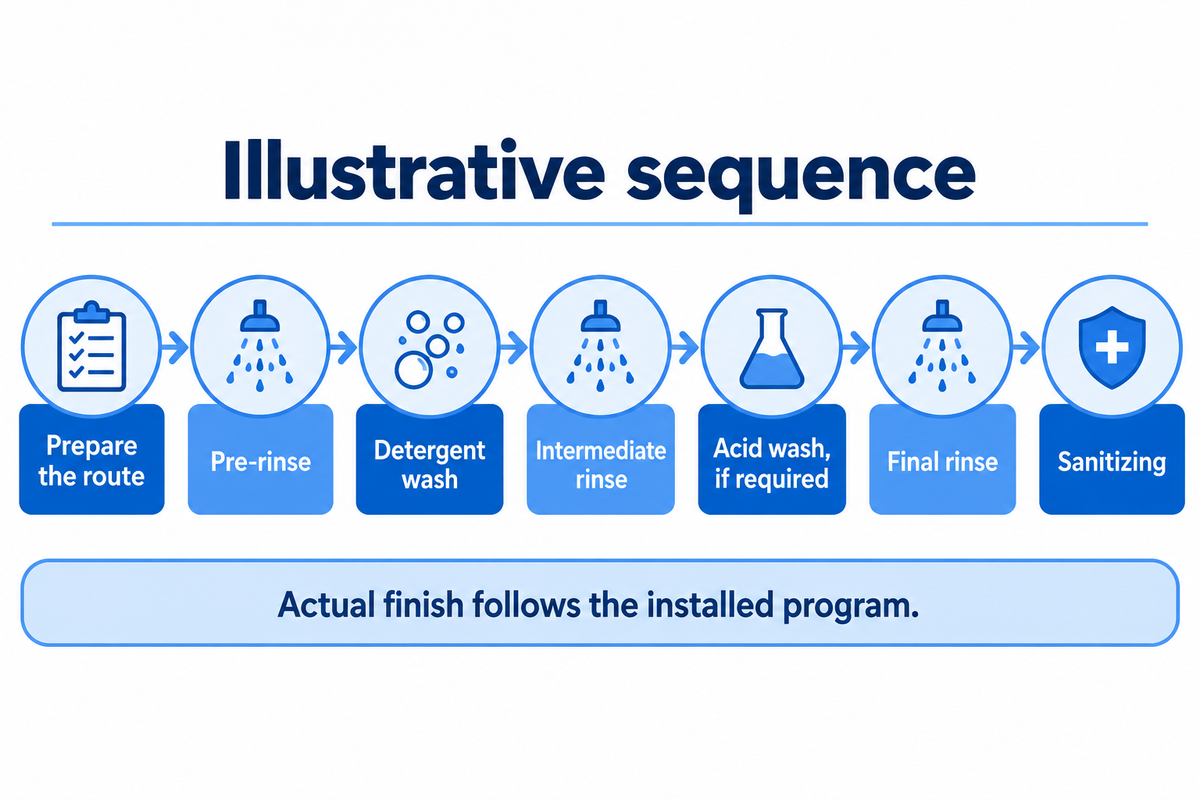
O processo de limpeza CIP altera mais do que o líquido no tanque de fornecimento. Cada etapa tem uma finalidade, um trajeto e uma condição para avançar. O pré-enxágue remove resíduos soltos, a lavagem com detergente atua sobre a sujidade aderida e os enxágues seguintes removem a sujidade desprendida e os produtos químicos de limpeza. Quando prevista, a sanitização cumpre uma função distinta de controle microbiano.
- Defina o trajeto. Identifique o equipamento, sua disponibilidade, o programa de limpeza selecionado e o destino de retorno.
- Remova e lave a sujidade. Aplique as etapas adequadas de enxágue e lavagem, incluindo uma lavagem cáustica ou outra composição química selecionada para a função.
- Conclua o acabamento previsto. Execute as ações especificadas de enxágue, sanitização, drenagem ou secagem; depois, avalie o ciclo e as verificações associadas.
Diagramas publicados por diferentes fontes tendem a combinar ou dividir essas funções de maneiras distintas. A OSU apresenta um exemplo de ciclo personalizado, enquanto a UF mostra uma sequência mais simples de enxágue, limpeza, enxágue e sanitização. A variação no número de etapas reflete o escopo didático e a função da aplicação. Um diagrama CIP típico é uma forma metodológica de entender a sequência; o programa instalado define as transições reais.
Para cronometrar as várias etapas da limpeza, é preciso definir um ponto de partida. Bowser descreve o tempo de contato como o período em que as condições necessárias são atendidas. O aquecimento de um trajeto longo de fornecimento, o enchimento e o alcance da concentração necessária podem ocorrer antes do tempo de contato. Separar o tempo de preparação do tempo de limpeza em condições adequadas ajuda a comparar a duração com o tempo disponível para a produção.
Quais são as 7 etapas do processo de limpeza no local (CIP)?
Uma sequência ilustrativa de 7 etapas inclui preparar o trajeto, pré-enxaguar, lavar com detergente, enxaguar, lavar com ácido (se necessário), enxaguar novamente e sanitizar. As etapas e ações posteriores dependem dos equipamentos, da sujidade e das instruções de sanitização, conforme definido pelo programa instalado.
Programas diferentes podem usar uma sequência CIP típica em que a preparação do líquido é separada do aquecimento. Alguns incluem enxágue após a sanitização e secagem, combinam operações de enxágue ou apresentam outras variações. Uma receita útil descreve a finalidade, o destino do líquido e a condição final especificada do produto para cada etapa.
Os produtos químicos usados no CIP também podem influenciar o resultado. Por exemplo, uma solução de sanitização com ácido peracético deve ser usada conforme as instruções aplicáveis do rótulo e o programa de limpeza da unidade. O programa também deve especificar o arranjo de enxágue final, a drenagem e as condições de retenção.
Controles CIP manuais, semiautomáticos e automáticos
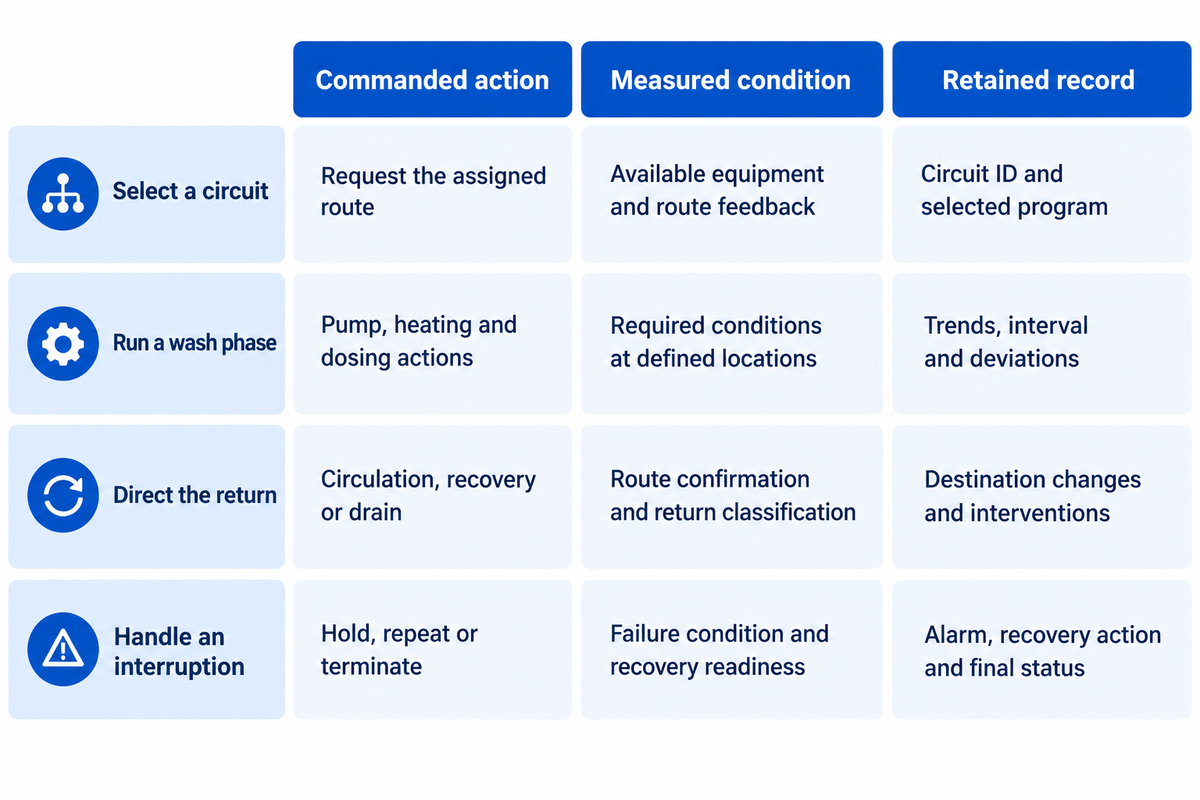
A automação especifica quem executa as funções e como elas são realizadas, além de definir como o sistema reage às condições. Em uma operação totalmente manual, os operadores podem usar instrumentos e documentos. A operação semiautomática combina tarefas do operador com etapas programadas; uma sequência totalmente automática pode coordenar dosagem, direcionamento dos fluxos e registro.
O que muda quando um sistema CIP é automatizado?
O CIP automatizado substitui ações do operador por um programa, feedback e eventos registrados. O programa define como o sistema responde a interrupções e transições entre etapas. Comparar os programas ajuda a entender quais funções um pacote de controle específico executará durante a limpeza automatizada.
As entrevistas da Food Engineering de 2023 explicam a comunicação entre o sistema de limpeza e os equipamentos de processo, incluindo o status de prontidão dos equipamentos e a operação de válvulas e agitadores. Esses detalhes são importantes quando os equipamentos são fornecidos por terceiros. Para autorizar o avanço de uma etapa, um controlador precisa transmitir ao outro as informações necessárias.
| Função operacional | Ação comandada | Condição medida | Registro mantido |
|---|---|---|---|
| Selecionar um circuito | Solicitar o trajeto designado. | Equipamento disponível e feedback aplicável do trajeto. | ID do circuito, programa selecionado e confirmação. |
| Executar uma etapa de lavagem | Iniciar as ações configuradas de bombeamento, aquecimento e dosagem. | Condições operacionais necessárias em locais definidos. | Tendências reais, intervalo em condições adequadas e desvios. |
| Direcionar o retorno | Selecionar recirculação, recuperação ou drenagem. | Confirmação do trajeto aplicável e classificação do retorno. | Mudanças de destino e intervenções do operador. |
| Tratar uma interrupção | Manter, repetir ou encerrar conforme o procedimento. | Condição de falha e prontidão para a ação de recuperação autorizada. | Alarme, interrupção, ação de recuperação e status final. |
Esta tabela é um método de comparação para o comprador. Cada coluna responde a uma pergunta diferente sobre a execução. A planta industrial relaciona a operação às verificações aplicáveis de eficácia da limpeza e às decisões de liberação do produto.
Entre os benefícios da automação CIP estão a repetibilidade das atividades e a menor exposição rotineira a produtos químicos; ainda assim, os operadores precisam de um programa de limpeza adequado. A proposta de automação é mais útil quando identifica quais ações continuam sob responsabilidade do operador e como o sistema se comporta após uma falha de energia ou de sinal.
Por que circuitos de laticínios, bebidas e molhos precisam de receitas diferentes
Os agentes de limpeza e as condições operacionais dependem da sujidade, da superfície e do equipamento que será limpo. Açúcares, gorduras, proteínas e depósitos minerais reagem de maneiras diferentes à água e aos detergentes. O aquecimento ou a secagem durante a produção pode afetar a aderência dos resíduos às superfícies. Um skid compartilhado pode exigir vários programas de limpeza diferentes.
Em plantas industriais de laticínios, proteínas, gorduras e resíduos minerais de produtos lácteos podem permanecer em uma linha de processamento de leite. Depósitos que passaram por tratamento térmico podem ser diferentes dos resíduos frescos. Uma linha de preparo de molhos de tomate e pimenta pode reter diferentes tipos de resíduos viscosos, óleos e partículas. O processamento e os ingredientes definem melhor a natureza dos resíduos do que a classificação do setor.
As orientações da UF para limpeza de equipamentos indicam que agentes de limpeza alcalinos podem remover resíduos de proteínas e gorduras, enquanto os ácidos podem tratar depósitos de incrustações minerais. O hidróxido de sódio é um agente de limpeza alcalino; os produtos de limpeza usados no processamento de alimentos podem incluir agentes umectantes, sequestrantes ou enzimas, formulados para uma sujidade específica e para a qualidade da água.
A compatibilidade dos materiais costuma ser avaliada em toda a superfície de contato da peça, incluindo vedações, revestimentos, elastômeros e outras partes não metálicas. A especificação do sistema de limpeza relaciona a composição química necessária aos materiais e às instruções operacionais do fabricante do equipamento. Produtos cáusticos mais agressivos podem criar outro problema de compatibilidade sem melhorar o nível de limpeza desejado.
O que é um agente de limpeza CIP?
Um agente de limpeza CIP é uma formulação química usada para remover sujidade de um equipamento. Pode conter ingredientes para umedecer, dissolver, emulsificar, dispersar ou remover resíduos de outra forma, ou para controlar os minerais presentes na água. A escolha do agente de limpeza depende do tipo de sujidade, do material da superfície a limpar, da qualidade da água e das condições operacionais do equipamento.
Os mecanismos de limpeza podem variar conforme o tipo de depósito (proteico ou mineral) e a formulação do produto de limpeza (detergentes comerciais podem conter vários ingredientes ativos para a tarefa). Um fornecedor de produtos químicos e a equipe da planta industrial podem selecionar o agente adequado para o circuito real e o nível de limpeza desejado.
Nas operações com alimentos e laticínios, a higiene depende tanto da limpeza adequada quanto do programa de controle microbiano designado. A remoção da sujidade prepara a superfície para o agente de sanitização previsto; o procedimento de sanitização também exige tempo de contato e condições adequados. A remoção de alérgenos também levanta a questão do controle de resíduos. Por isso, um programa de limpeza eficaz começa pelo produto e pelo equipamento reais.
O que deve conter um registro útil de ciclo CIP
Um registro de ciclo útil para a planta industrial permite reconstruir o que foi limpo, qual programa foi executado, quais condições foram atendidas e como as exceções foram tratadas. Também relaciona o programa às verificações de limpeza especificadas e à destinação final do equipamento. O formato do registro deve estar alinhado ao plano de segurança dos alimentos, às responsabilidades e aos requisitos da planta industrial.
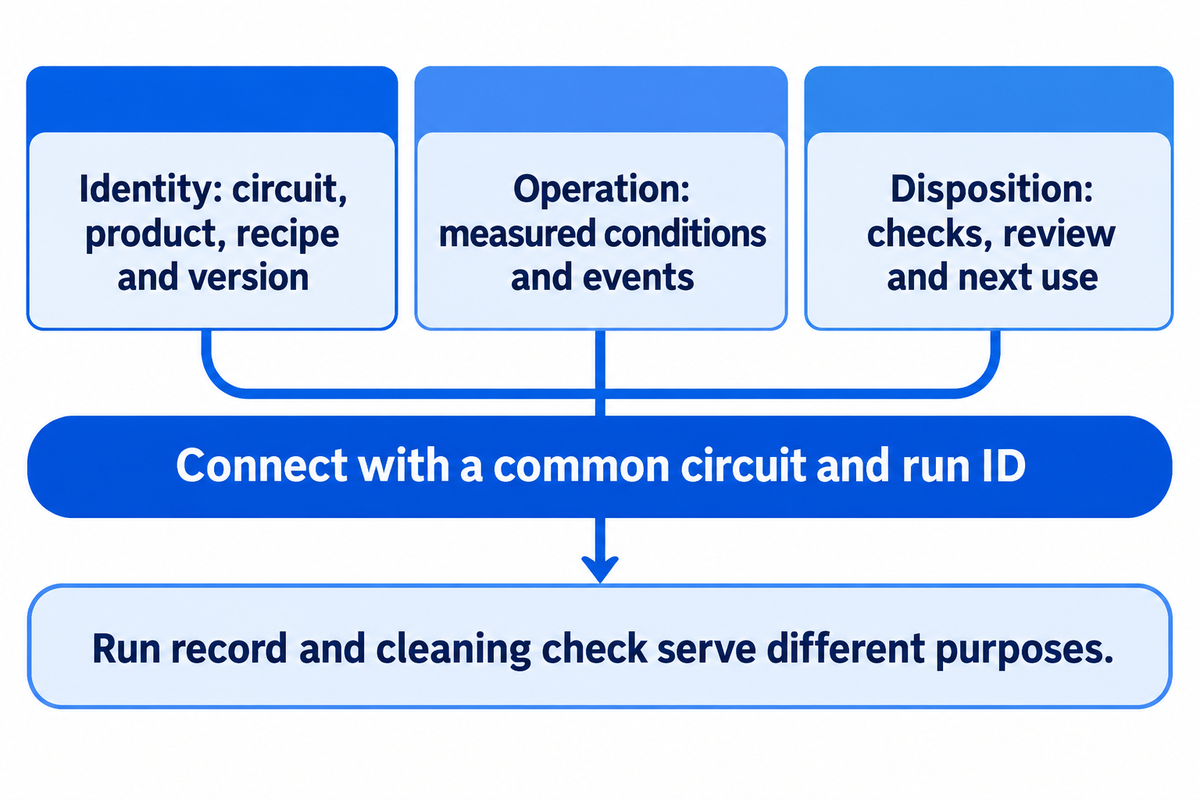
Um registro útil tem três partes interligadas. A parte de identificação informa o circuito, o equipamento, o produto, a receita, a versão e os horários. A parte operacional registra as condições medidas e os eventos que descrevem a etapa. A parte de destinação relaciona os resultados das verificações de limpeza, a análise e a decisão sobre o próximo uso do equipamento.
A Food Engineering descreve o caso de uma planta industrial de sopas em que um operador confirmou a conclusão de uma operação de produção antes do início do CIP automatizado. Os alarmes apontaram desvios e a planta manteve registros das limpezas. O caso ilustra a relação entre o status do processo, a ação do operador e o registro documentado de uma limpeza rastreável.
A interpretação dos instrumentos deve fazer parte do projeto dos registros. A concentração pode ser monitorada com um sensor de condutividade, que também pode ajudar a diferenciar líquidos. Uma nota técnica da Endress+Hauser descreve a relação de calibração específica para cada produto químico e a compensação de temperatura. Durante uma medição, a condutividade de uma solução definida varia com sua temperatura. Para ajudar a distinguir uma mudança na solução de uma mudança nas condições de medição, o registro mantém a medição junto com o contexto de calibração relevante.
Os registros de uma operação e os resultados de uma verificação de limpeza têm finalidades diferentes. O registro da operação descreve a conclusão de uma etapa do processo; já o resultado de uma inspeção ou análise determina o resultado de uma etapa de limpeza. Ambos são identificados pelo mesmo circuito e ID da operação, permanecendo associados. Quando é necessária uma verificação da água de enxágue, o resultado da água do enxágue final também é associado ao mesmo circuito e ID da operação. A definição das evidências necessárias, dos critérios de aceitação e do responsável pela análise é estabelecida previamente.
Durante a partida do sistema, defina quem será responsável pelas alterações nas receitas, pela manutenção dos instrumentos, pela análise dos alarmes e pelo acesso ao armazenamento do produto. Cada registro de interrupção relaciona o alarme correspondente, a resposta do operador e a etapa repetida. Esses registros formam uma sequência de eventos que ajuda a determinar como o equipamento deve ser manuseado antes da próxima operação de produção.
Compare a recuperação considerando o mesmo limite de recursos
O percentual de recuperação da solução de lavagem e o percentual de redução do consumo de água doce fornecem informações diferentes. O percentual de recuperação indica quanto da solução de lavagem é recuperado para um tanque. O percentual de redução do consumo de água doce compara o volume de água doce usado para executar uma determinada função dentro de limites operacionais definidos. Para uma comparação justa, a função de limpeza e a condição final especificada do produto devem ser iguais, o estoque de líquido precisa ser contabilizado e a água necessária para repor a solução recuperada deve ser incluída.
As orientações da OSU sobre o uso da água recomendam acompanhar as entradas e saídas de água. Aplique esse princípio à configuração de limpeza proposta antes de incluir utilidades industriais da planta ou outros processos. O estoque inicial e final dos tanques é importante: por algum tempo, consumir o líquido armazenado pode reduzir a compra de água doce e dar a impressão de economia.
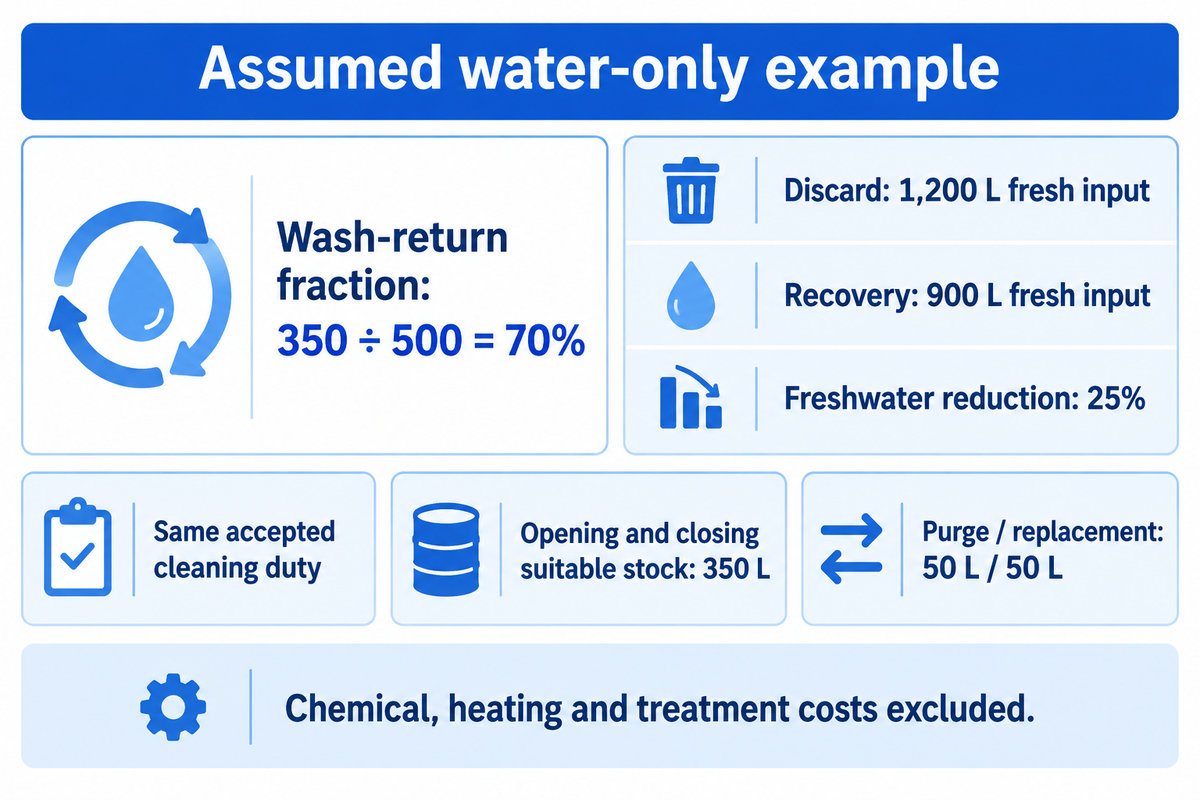
Exemplo hipotético considerando apenas água: as duas alternativas executam a mesma função de limpeza aprovada. Cada uma usa uma carga de lavagem de 500 L e 700 L de água de enxágue. A alternativa com recuperação começa e termina com 350 L de estoque reutilizável adequado, em condições químicas equivalentes. A purga adicional de 50 L e a reposição de 50 L incluem toda a água de reposição considerada aqui. O consumo de produtos químicos, os custos de aquecimento e de tratamento estão fora do escopo deste exemplo.
| Categoria de contabilização da água | Descartar após o uso | Recuperar parte da solução de lavagem |
|---|---|---|
| Estoque reutilizável inicial | 0 L | 350 L |
| Carga de lavagem | 500 L de água doce | 350 L de estoque + 150 L de água doce |
| Entrada de água doce para enxágue | 700 L | 700 L |
| Purga / reposição adicional | 0 L / 0 L | 50 L / 50 L |
| Estoque reutilizável final | 0 L | 350 L |
| Entrada total de água doce | 1.200 L | 900 L |
| Descarga total | 1.200 L | 900 L |
| Solução de lavagem retida antes da purga adicional | 0 L | 350 L |
| Fração de retorno da solução de lavagem | 0% | 350 / 500 = 70% |
| Redução do consumo de água doce em relação à referência sem recuperação | Referência | (1,200 − 900) / 1,200 = 25% |
Na alternativa com recuperação, 350 L da carga de lavagem de 500 L retornam ao estoque antes da purga adicional. A fração de retorno da solução de lavagem é 350 ÷ 500 = 70%. A entrada de água doce é 150 + 700 + 50 = 900 L, em comparação com 1.200 L na alternativa de descarte após o uso. A redução do consumo de água doce é (1.200 − 900) ÷ 1.200 = 25%.
O balanço do estoque também fecha: 350 L de estoque inicial + 900 L de água doce = 350 L de estoque final + 900 L de descarga. Na alternativa com recuperação, a descarga inclui 150 L de solução de lavagem, 700 L de água de enxágue e a purga adicional de 50 L.
Deixe claro qual é o denominador
Neste exemplo, o retorno de 70% da solução de lavagem reduz o consumo de água doce em 25%. Ao substituir os valores pelas medições de volume da planta industrial e pelas condições comprovadas da solução, o mesmo registro permite uma comparação útil.
A equipe financeira pode então acrescentar os custos de reposição de produtos químicos, energia das utilidades industriais, tratamento de efluentes e manutenção, cada um com base em suas próprias medições. A produção também precisa considerar o tempo total até que o equipamento esteja novamente disponível. Um aquecimento mais demorado, um trajeto de retorno limitado ou uma revisão atrasada podem alterar esse tempo, mesmo que o intervalo de lavagem programado permaneça igual.
Da orientação ao projeto CIP
Um projeto CIP se concretiza quando a planta industrial e os fornecedores chegam a um acordo sobre as funções de limpeza e as interfaces. Os dados iniciais do projeto incluem o produto, a sujidade, os circuitos dos equipamentos, a programação de limpeza, as utilidades industriais disponíveis, as restrições de recuperação e os registros operacionais necessários. Esses dados definem a configuração do sistema e a linha de produção em questão.
Identifique, nesta ordem, o gargalo mais provável: disponibilidade dos equipamentos, disponibilidade de alimentação e retorno, capacidade de aquecimento durante a programação compartilhada, condições de transição entre etapas e revisão antes da liberação para produção. As entrevistas com especialistas da Food Engineering trazem bons exemplos de integração, como a capacidade da caldeira e a comunicação com os equipamentos conectados. O ritmo do processo depende da disponibilidade de todo o trajeto.
Nas interfaces de UHT e envase asséptico, defina funções distintas de limpeza e esterilização como parte do projeto do processo. Mantenha claras a disposição dos equipamentos e as evidências necessárias para o próximo uso, inclusive nas interfaces entre fornecedores.
Na entrega técnica, o pacote útil inclui diagramas dos circuitos, listas de receitas e trajetos, localização dos instrumentos de controle de processo, comportamento em caso de interrupção, registros mantidos e critérios de aceitação. A engenharia é responsável pela interface instalada; a operação precisa de um procedimento para executar o processo; e a qualidade define as verificações e a responsabilidade pela liberação. Com a integração entre as demais áreas, a equipe financeira pode comparar o uso de recursos.
As configurações do sistema de limpeza CIP da SHENGTU servem como ponto de partida para as soluções. Compartilhe os requisitos de produção e dos circuitos com a equipe de projetos da SHENGTU para definir o escopo de fornecimento e integração.
Converse sobre seu circuito CIP
Perguntas frequentes
O enxágue sanitizante é a última etapa de todo ciclo CIP?
O programa de limpeza e as instruções de sanitização determinam as etapas finais.
Alguns programas incluem um enxágue posterior; outros permitem a aplicação de um sanitizante sem enxágue. A configuração depende dos produtos químicos especificados, da qualidade da água e das condições de retenção do equipamento. A drenagem e a proteção antes da produção também fazem parte dessa etapa final. Siga o procedimento aprovado e as instruções do rótulo do produto químico para o uso previsto; em seguida, conclua as verificações de limpeza definidas para o circuito. Um diagrama genérico de sequência explica o processo, mas não serve como instrução operacional da planta industrial.
O que são CIP e SIP?
CIP significa limpeza no local; SIP geralmente significa esterilização no local.
O CIP remove a sujidade das superfícies de processo incluídas por meio do método de limpeza definido. A esterilização tem um objetivo diferente de controle microbiano e exige uma configuração de equipamento e um processo comprovado adequados a esse objetivo. A sanitização também é diferente da esterilização. Em um projeto asséptico, defina separadamente as funções de limpeza e esterilização, incluindo as superfícies relevantes, os instrumentos, a sequência e as evidências de aceitação. Uma divisão clara de responsabilidades ajuda os fornecedores de equipamentos de processo e de sistemas de limpeza a cumprir suas respectivas funções.
Qual sistema de limpeza CIP é o melhor?
A melhor opção é o sistema que atende à função de limpeza definida nas condições reais da planta industrial.
Antes de escolher a quantidade de tanques ou as funções de controle, compare as sujidades dos produtos, os circuitos, a frequência de limpeza, as utilidades industriais e as restrições de recuperação. Inclua as tarefas dos operadores e os registros necessários para a sua equipe. Uma configuração compacta de uso único pode atender a uma função, enquanto uma configuração com recuperação pode atender a outra. A comparação também deve incluir as interfaces com os equipamentos de processo existentes, o tratamento de ciclos interrompidos e as evidências necessárias para a próxima produção.
Quando usar etapas opcionais do CIP, como lavagem ácida ou sopro de ar?
As etapas opcionais atendem a uma necessidade definida de remoção de sujidade ou de líquido.
Uma etapa ácida pode remover depósitos minerais. O sopro de ar ou a secagem devem seguir os requisitos do equipamento e do processo. O uso dessas etapas depende da compatibilidade, do programa de limpeza e das instruções aplicáveis.
É possível modernizar um sistema CIP existente sem substituir todo o skid?
A modernização pode ser viável quando o equipamento existente comporta a função alterada.
Comece pela função que falta: medição, controle de trajetos, gerenciamento de receitas, tratamento de exceções ou retenção de registros. Instalar um registrador é diferente de aumentar a capacidade de limpeza simultânea. Aumentar a capacidade pode alterar a função das bombas, a demanda de aquecimento, o retorno, o armazenamento do produto e a drenagem. Avalie as condições da instalação, a localização dos instrumentos, as entradas e saídas de controle disponíveis, as comunicações e o acesso ao software. O projeto também precisa demonstrar a função alterada, os procedimentos de backup e o acesso para manutenção. Em seguida, a equipe responsável da planta industrial revisa o procedimento de limpeza afetado e as evidências de aceitação antes de colocar a configuração revisada em operação.
Referências e fontes
- Oklahoma State University Extension, O que é limpeza no local (CIP)?, Timothy J. Bowser, 2023.
- University of Florida IFAS, Elementos básicos da limpeza e sanitização de equipamentos, Ronald H. Schmidt. Referência para princípios e terminologia de limpeza.
- 3-A Sanitary Standards, Facilidade de limpeza dos equipamentos e o papel das normas sanitárias 3-A.
- Sistemas CIP: essenciais para uma limpeza validável e econômica, Tim Bowser, 2007. Definições de configuração de sistemas.
- Food Engineering, Integre o CIP ao seu processo, Wayne Labs, 2023. Entrevistas originais do setor.
- Food Engineering, Atualização técnica: limpeza no local, Wayne Labs, 2008. Implementação histórica em uma fábrica de sopas.
- Food Engineering, Atualização técnica: equipamentos de limpeza no local, Wayne Labs, 2010. Contexto sobre componentes e sistemas de retorno.
- Oklahoma State University Extension, Redução do consumo de água no processamento de alimentos, Tim Bowser, 2016.
- Fan, Kim e Heldman, Influência da reutilização de agentes de limpeza na eficácia da limpeza, Journal of Food Engineering, 2022. Resumo original hospedado por uma universidade.
- Process Online, Eficiência do processo CIP: monitoramento e controle em tempo real, parte 2, Endress+Hauser Australia, 2017. Artigo sobre instrumentação escrito pelo fornecedor.
- FDA, Apêndice 10: Limpeza e sanitização para o controle de alérgenos, 2019. Orientações para o processamento de pescados; usadas dentro do escopo declarado.