Hubungi Shengtu Bufan Company

Sistem pembersihan CIP menggunakan jalur cairan yang telah ditentukan untuk membersihkan permukaan bagian dalam peralatan proses yang tercakup. Tangki, pompa, pemanas, sistem takar bahan kimia, katup, dan kontrol bekerja bersama membentuk sistem ini. Dengan mengikuti jalur cairan, operator dapat memahami fungsi peralatan serta kaitan kondisi operasinya dengan pencatatan dan pemeriksaan yang diperlukan sebelum produksi pangan dimulai kembali.
Oleh Cherry, SHENGTU · Diperbarui Oktober 2026
Sistem CIP lengkap menghubungkan pasokan cairan pembersih, sirkuit proses, dan jalur pengembaliannya. Konfigurasinya menentukan aliran cairan pembersih, fungsi yang dijalankan operator, serta hal yang dapat dicatat pabrik untuk setiap siklus pembersihan.
Poin utama
- Pisahkan sirkulasi selama pencucian dari pemulihan cairan untuk pencucian berikutnya.
- Bandingkan tingkat otomatisasi berdasarkan fungsi yang dijalankan dan catatan yang disimpan.
- Hitung penggunaan air tawar dengan batas perhitungan yang sama, termasuk penambahan air dan pembuangan.
- Rencanakan antarmuka peralatan proses bersamaan dengan unit skid pembersihan.
Industri makanan dan minuman menggunakan teknologi CIP, begitu pula industri farmasi, meskipun persyaratan penerimaannya berbeda. Panduan ini membahas sistem pengolahan makanan dan minuman. Pembahasan lebih mendalam mengenai pemilihan metode dan diagnosis gangguan tersedia dalam panduan pendamping kami tentang metode pembersihan dan pemeriksaan gangguan CIP.
Cara Sistem Pembersihan CIP Menghubungkan Peralatan dan Kontrol
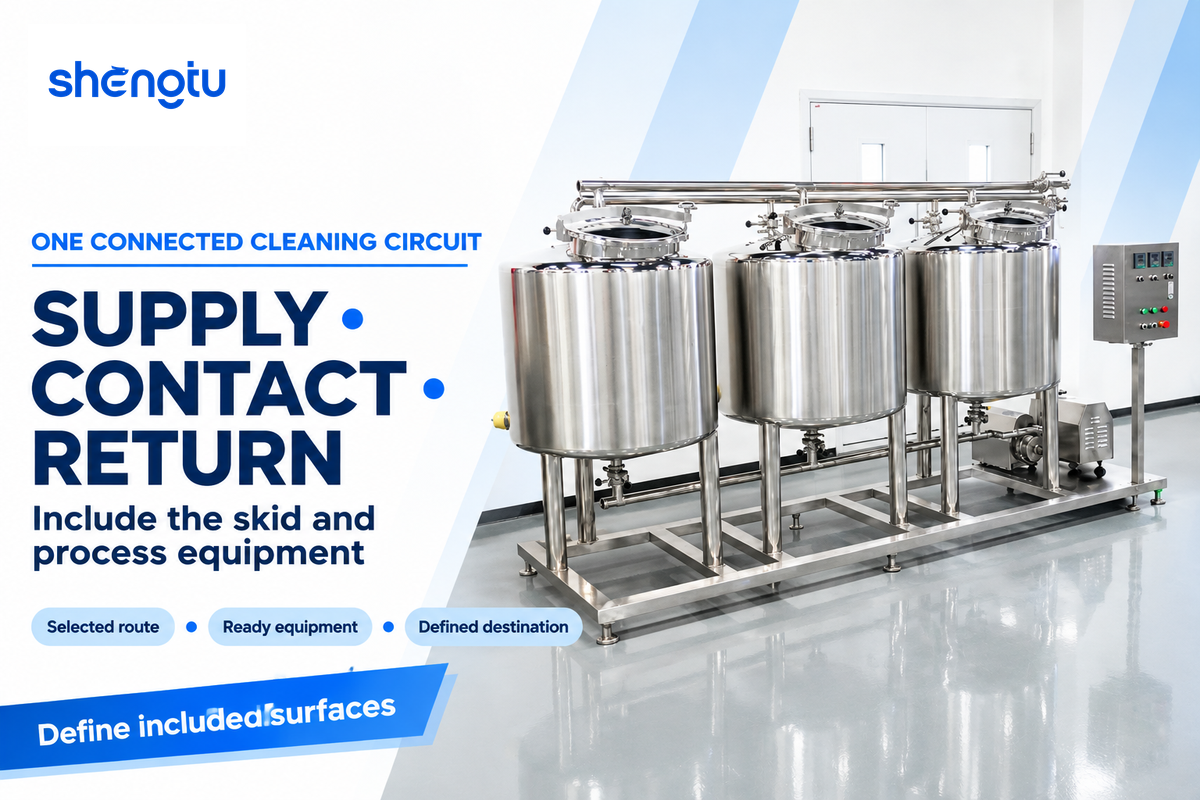
Sistem pembersihan di tempat mengalirkan cairan yang telah disiapkan ke permukaan yang ditetapkan untuk suatu sirkuit pembersihan, memberikan aksi pembersihan yang diperlukan, lalu mengalirkan cairan ke tujuan berikutnya. Sirkuit ini mencakup sambungan antara skid dan peralatan proses. Cara yang tepat untuk menjelaskan sistem adalah dengan menelusuri jalur pasokan, permukaan yang terkena cairan, dan jalur pengembalian secara bersamaan.
Dari tangki yang dipilih, pompa pasokan mengalirkan cairan ke pemanas dan jalur distribusi. Di dalam pipa proses atau bejana, aliran, penggenangan, atau semprotan menghilangkan residu atau kotoran yang menempel. Jalur pengembalian mengalirkan cairan kembali ke sistem, ke tangki pemulihan, atau ke saluran pembuangan. Tujuannya dapat berubah pada fase yang berbeda.
Kontroler memulai aliran. Kontroler memerlukan informasi dari peralatan proses dan instrumennya sendiri. Bejana yang tepat harus siap digunakan, jalur yang dipilih harus terbuka, dan cairan harus memiliki tujuan pengembalian. Pada antarmuka inilah skid pembersihan dan lini produksi berpadu membentuk satu sirkuit.
“Catat variabel operasi CIP untuk memverifikasi pembersihan dan sanitasi.”
Timothy J. Bowser, Oklahoma State University Extension, FAPC-251
Peralatan proses yang higienis memerlukan batas pembersihan yang jelas. Dalam panduannya, 3-A menjelaskan komponen yang dibongkar pengguna untuk dibersihkan secara manual atau dibersihkan di luar peralatan. Daftar sirkuit lengkap mengidentifikasi komponen tersebut beserta permukaan yang dibersihkan saat komponen terpasang.
7 Komponen Sistem CIP dan Fungsinya
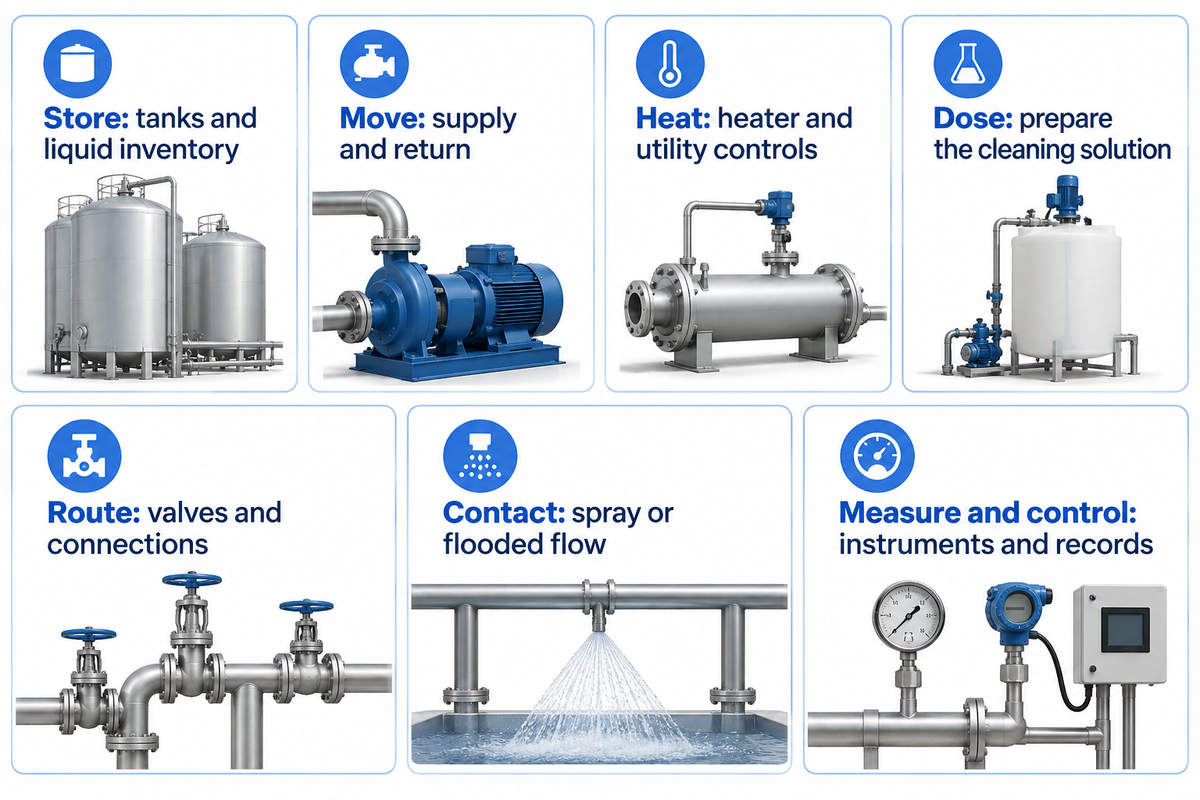
Pengelompokan fungsi memudahkan pembacaan spesifikasi CIP. Kelompoknya mencakup penyimpanan, pemindahan cairan, pemanasan, penakaran bahan kimia, pengaliran, perangkat kontak, serta instrumen dan kontrol. Pengelompokan ini membantu menjelaskan sistem. Dalam sistem terpasang, beberapa fungsi dapat menjadi satu rakitan. Hal terpenting adalah bagaimana setiap fungsi mendukung sirkuit yang ditetapkan dan kondisi operasi yang berlaku untuk sirkuit tersebut.
| Fungsi | Peralatan umum | Hubungan dengan proses |
|---|---|---|
| 1. Menyimpan | Tangki CIP, bejana penampung, tangki pemulihan | Menyediakan persediaan cairan yang dapat digunakan dan tujuan yang jelas untuk fase cairan yang dipulihkan. |
| 2. Memindahkan | Pompa pasokan dan susunan jalur pengembalian yang sesuai | Memenuhi beban proses sirkuit dan mengalirkan cairan kembali dengan laju yang sesuai. |
| 3. Memanaskan | Penukar panas, pemanas, dan kontrol utilitas | Membawa cairan ke kondisi yang diperlukan dengan memperhitungkan kehilangan panas di sirkuit. |
| 4. Menakar | Peralatan penyalur bahan kimia dan kontrol persiapan | Menyiapkan dan menyesuaikan larutan pembersih sesuai spesifikasi. |
| 5. Mengalirkan | Katup, manifold, panel transfer, pipa, dan sambungan fitting | Memilih jalur pasokan dan pengembalian yang dituju serta memisahkan beban proses yang tidak kompatibel. |
| 6. Mengontakkan | Perangkat semprot atau jalur aliran yang digenangi | Mengalirkan cairan agar mengenai permukaan bagian dalam yang dirancang untuk dibersihkan oleh sirkuit. |
| 7. Mengukur dan mengontrol | Instrumen, kontroler, antarmuka operator, dan pencatat | Mengukur kondisi, menjalankan urutan, menangani pengecualian, dan mendokumentasikan pembersihan. |
Bagaimana cara kerja sistem CIP?
Sistem CIP bertugas menyiapkan cairan pembersih, mengalirkannya melalui sirkuit peralatan yang dipilih, dan mengelola aliran balik. Instrumen umpan balik memberikan informasi, sedangkan operator atau kontrol otomatis menjalankan fungsi yang diperlukan pada setiap fase program.
Sebagai contoh, membersihkan permukaan bagian dalam bejana mungkin memerlukan cakupan semprotan di sekitar pengaduk. Sebaliknya, pasteurizer pelat memiliki saluran aliran tertutup yang menyatu di dalam peralatan. Kedua jenis peralatan dapat dihubungkan ke peralatan CIP, tetapi kebutuhan aliran dan susunan kontak bergantung pada peralatan yang dibersihkan.
Jalur pengembalian juga perlu mendapat perhatian yang sama dengan jalur pasokan. Cairan CIP yang dialirkan melebihi kapasitas pengembalian yang tersedia dapat menyebabkan penumpukan yang tidak diinginkan. Laporan peralatan Food Engineering memberikan contoh integrasi proses pasokan dan pengembalian di industri minuman. Spesifikasi yang lebih bermanfaat menjelaskan beban proses sirkuit yang sebenarnya, alih-alih hanya mengandalkan data pada pelat nama pompa.
CIP Sekali Pakai dan Pemulihan: Ikuti Aliran Cairan
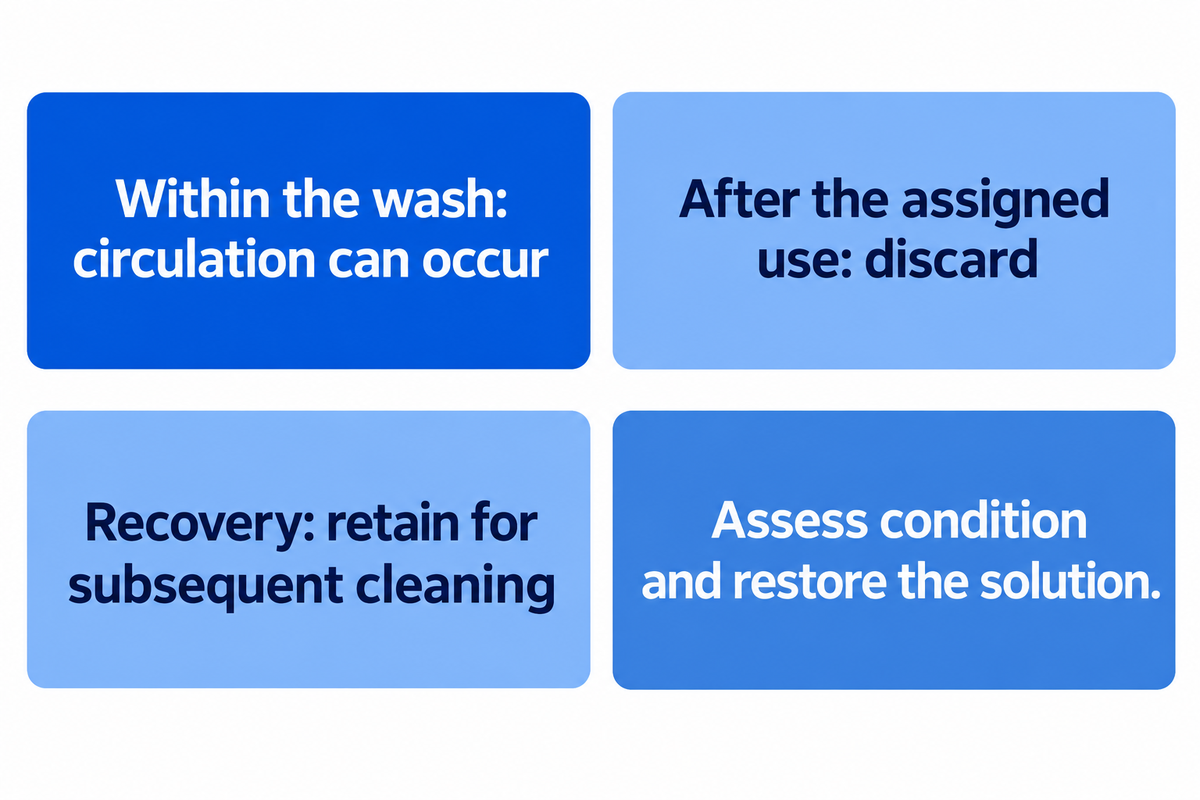
Sistem sekali pakai dan sistem pemulihan menangani cairan pembersih dengan cara berbeda. Dalam sistem sekali pakai, cairan pembersih dibuang setelah digunakan. Dalam sistem pemulihan, cairan pembersih disimpan untuk digunakan kembali pada pembersihan berikutnya. Sirkulasi cairan selama siklus merupakan hal yang berbeda. Cairan dapat disirkulasikan selama pencucian, lalu dibuang setelah pencucian selesai.
Apa perbedaan CIP sekali pakai dan CIP pemulihan?
Penjelasan operasi sistem yang paling jelas mengacu pada jalur cairan dan batas waktunya. Cairan yang mengalir satu kali (atau tidak disirkulasikan) melewati peralatan, lalu dikeluarkan dari sistem. Cairan yang disirkulasikan melewati peralatan yang sama, kemudian kembali ke sistem untuk memulai proses lagi. Cairan yang dipulihkan disimpan untuk penggunaan berikutnya. Istilah yang digunakan pemasok untuk menjelaskan sistem dapat berbeda-beda. Karena itu, ketiga uraian tersebut memberikan informasi paling jelas tentang sistem operasi yang diusulkan.
Dalam artikel teknis Bowser, tangki resirkulasi dikategorikan sebagai komponen sistem sekali pakai apabila sistem tersebut membedakan penyimpanan untuk siklus pembersihan berikutnya. Pemulihan juga menambah tugas pengelolaan cairan: mengklasifikasikan aliran balik, memilih tangki, menilai kondisi cairan yang kembali, dan memulihkannya untuk siklus pembersihan berikutnya.
Buang setelah penggunaan yang ditetapkan
Persiapan cairan baru menyederhanakan pengelolaan persediaan larutan di antara siklus. Penggunaan air, bahan kimia, dan pembuangan tetap bergantung pada program pembersihan yang sebenarnya.
Simpan untuk pembersihan berikutnya
Penyimpanan dapat mempertahankan cairan yang masih berguna, sisa panas, dan bahan kimia. Pemilihan aliran balik, kondisi larutan, penambahan cairan, dan pembersihan tangki menjadi bagian dari rencana operasi.
Batas pemulihan juga ditentukan oleh produk dan risiko kontaminasinya. Panduan FDA mengenai alergen makanan laut menyatakan bahwa larutan pembersih yang digunakan kembali dapat mengontaminasi ulang permukaan. Panduan tersebut berlaku untuk situasi pengolahan tertentu, tetapi pertanyaan dasarnya relevan di mana pun beberapa produk menggunakan sistem pembersihan yang sama: aliran balik mana yang memenuhi syarat untuk beban proses berikutnya?
Dalam studi penggunaan ulang bahan pembersih pada 2022, Fan, Kim, dan Heldman mencatat perubahan kadar alkali aktif dan efektivitas pembersihan dalam studi skala laboratorium dan pilot mereka. Hasil mereka juga menunjukkan perlunya menilai larutan kaustik yang dikembalikan. Batas penggunaan ulang juga berlaku pada kombinasi produk, bahan kimia, dan proses yang diuji.
Siklus CIP: Perubahan pada Setiap Tahap
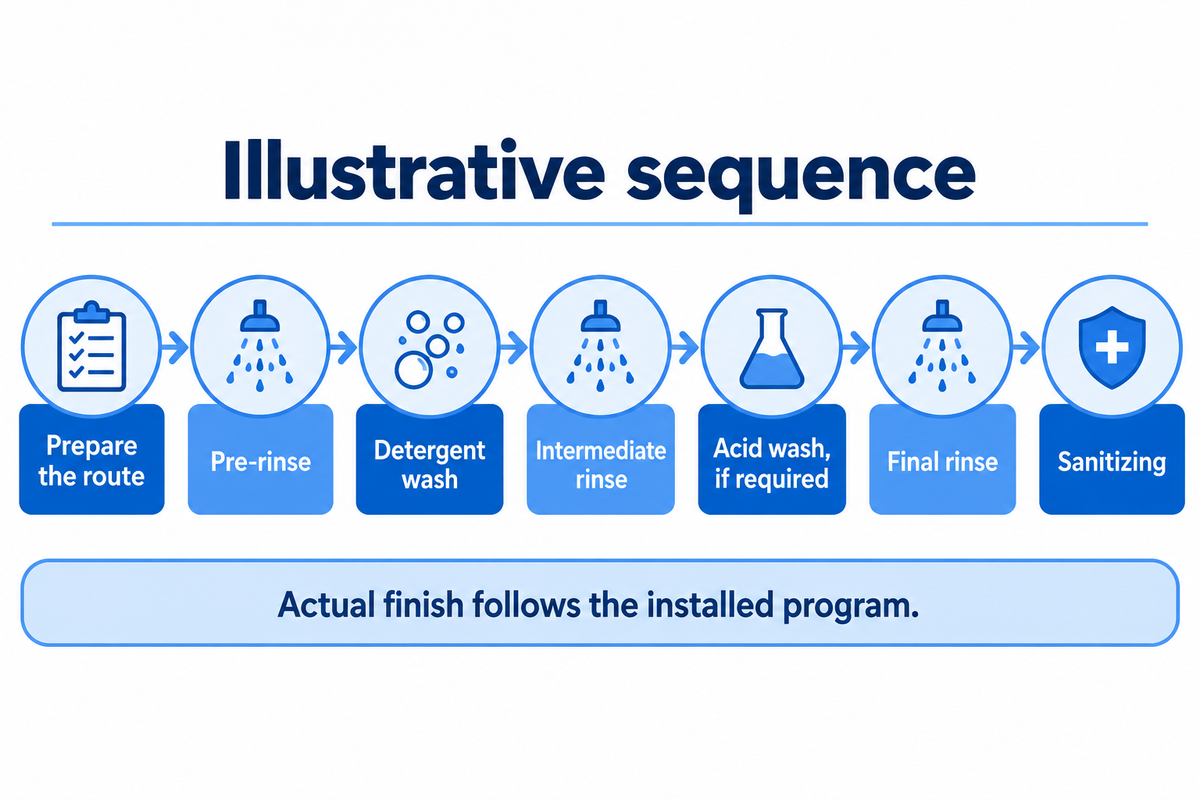
Proses pembersihan CIP mengubah lebih dari sekadar cairan di tangki pasokan. Setiap fase memiliki tujuan, jalur, dan kondisi untuk beralih ke tahap berikutnya. Bilas awal menghilangkan residu lepas, pencucian dengan deterjen mengangkat residu yang menempel, dan pembilasan berikutnya membuang residu yang terangkat serta bahan kimia pembersih. Jika dilakukan, sanitasi berfungsi mengendalikan mikroba secara terpisah.
- Tentukan jalurnya. Identifikasi peralatan, status ketersediaannya, program pembersihan yang dipilih, dan tujuan aliran pengembalian.
- Hilangkan dan cuci residu yang menempel. Jalankan fase pembilasan dan pencucian yang sesuai, termasuk pencucian kaustik atau bahan kimia lain yang dipilih untuk beban proses tersebut.
- Selesaikan tahap akhir yang ditetapkan. Jalankan pembilasan, sanitasi, pengurasan, atau pengeringan sesuai spesifikasi, lalu evaluasi siklus beserta pemeriksaan terkait.
Diagram dari berbagai sumber cenderung menggabungkan atau memisahkan fungsi-fungsi ini dengan cara berbeda. OSU memberikan contoh siklus rancangan khusus, sedangkan UF menyajikan urutan bilas-cuci-bilas-sanitasi yang lebih sederhana. Perbedaan jumlah tahap mencerminkan cakupan materi dan fungsi aplikasi. Diagram CIP umum membantu memahami urutan secara metodis, sementara program yang terpasang menentukan perpindahan tahap yang sebenarnya.
Untuk mengatur waktu berbagai tahap pembersihan, titik awal perlu ditentukan. Bowser menjelaskan waktu kontak sebagai waktu saat kondisi yang disyaratkan terpenuhi. Pemanasan di sepanjang jalur pasokan yang panjang, pengisian, dan pencapaian konsentrasi yang diperlukan dapat berlangsung sebelum waktu kontak dimulai. Memisahkan waktu persiapan dari waktu pembersihan saat kondisi terpenuhi membantu membandingkan durasi untuk keperluan produksi.
Apa saja 7 tahap proses pembersihan di tempat (CIP)?
Urutan 7 tahap sebagai ilustrasi adalah persiapan jalur, bilas awal, pencucian dengan deterjen, bilas antara, pencucian asam (jika diperlukan), bilas akhir, dan sanitasi. Tahap serta tindakan berikutnya ditentukan oleh peralatan, residu yang menempel, dan petunjuk sanitasi sebagaimana dijabarkan dalam program yang terpasang.
Program yang berbeda dapat menggunakan urutan CIP umum dengan persiapan cairan terpisah dari pemanasan. Beberapa program mencakup pembilasan setelah sanitasi dan pengeringan, menggabungkan tahap pembilasan, atau menerapkan perbedaan lainnya. Resep proses yang bermanfaat menjelaskan tujuan, tujuan aliran cairan, dan kondisi penyelesaian setiap fase.
Bahan kimia yang digunakan dalam CIP juga dapat memengaruhi hasil. Contohnya, larutan sanitasi yang menggunakan asam perasetat harus digunakan sesuai petunjuk pada label yang berlaku dan program pembersihan di lokasi. Susunan pembilasan akhir, pengurasan, dan kondisi penahanan juga perlu dicantumkan dalam program tersebut.
Kontrol CIP Manual, Semiotomatis, dan Otomatis
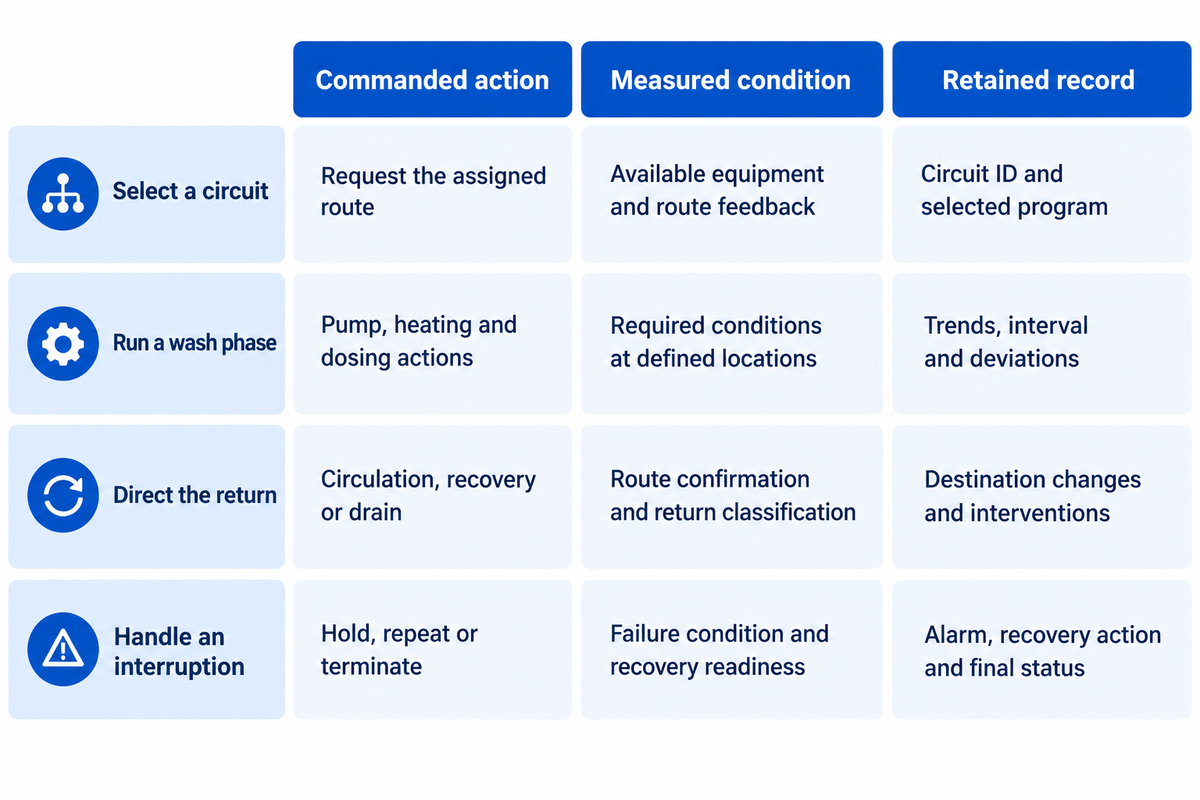
Otomatisasi menentukan siapa yang menjalankan fungsi dan bagaimana caranya, serta bagaimana sistem merespons kondisi. Dalam operasi manual sepenuhnya, operator dapat menggunakan instrumen dan dokumen. Operasi semiotomatis menggabungkan tugas operator dengan fase terprogram; urutan otomatis sepenuhnya dapat mengoordinasikan penakaran, pengaliran, dan pencatatan.
Apa yang berubah saat sistem CIP diotomatisasi?
CIP otomatis menggantikan tindakan operator dengan program, umpan balik, dan pencatatan kejadian. Program menentukan respons sistem terhadap gangguan dan perpindahan fase. Dengan membandingkan program, pembeli dapat mengetahui fungsi yang akan dijalankan paket kontrol tertentu selama pembersihan otomatis.
Wawancara Food Engineering pada 2023 menjelaskan komunikasi antara sistem pembersihan dan peralatan proses, seperti status kesiapan peralatan serta pengoperasian katup dan pengaduk. Detail ini penting jika peralatan dipasok pihak ketiga. Agar fase dapat berlanjut, satu kontroler harus mengirimkan informasi yang diperlukan ke kontroler lainnya.
| Fungsi operasi | Tindakan yang diperintahkan | Kondisi yang diukur | Catatan yang disimpan |
|---|---|---|---|
| Memilih sirkuit | Meminta jalur yang ditetapkan. | Peralatan yang tersedia dan umpan balik jalur yang berlaku. | ID sirkuit, program yang dipilih, dan konfirmasi. |
| Menjalankan fase pencucian | Memulai tindakan pompa, pemanasan, dan penakaran yang telah dikonfigurasi. | Kondisi operasi yang diperlukan pada lokasi yang ditentukan. | Tren aktual, interval saat kondisi terpenuhi, dan penyimpangan. |
| Mengatur aliran pengembalian | Memilih sirkulasi, pemulihan, atau pembuangan. | Konfirmasi jalur yang berlaku dan klasifikasi aliran pengembalian. | Perubahan tujuan dan intervensi operator. |
| Menangani gangguan | Menahan sementara, mengulang, atau mengakhiri sesuai prosedur. | Kondisi kegagalan dan kesiapan untuk tindakan pemulihan yang diizinkan. | Alarm, gangguan, tindakan pemulihan, dan status akhir. |
Tabel ini merupakan metode perbandingan bagi pembeli. Setiap kolom menjawab pertanyaan yang berbeda tentang pelaksanaan. Pabrik mengaitkan proses yang dijalankan dengan pemeriksaan efektivitas pembersihan yang berlaku dan keputusan pelepasan peralatan.
Manfaat otomatisasi CIP mencakup aktivitas yang konsisten dan berkurangnya paparan rutin terhadap bahan kimia; operator tetap memerlukan program pembersihan yang sesuai. Proposal otomatisasi lebih bermanfaat jika menjelaskan tindakan operator yang masih diperlukan serta perilaku sistem setelah kegagalan daya atau sinyal.
Mengapa Sirkuit Susu, Minuman, dan Saus Memerlukan Resep Proses Berbeda
Bahan pembersih dan kondisi operasi ditentukan oleh residu, permukaan, dan peralatan yang dibersihkan. Gula, lemak, protein, dan endapan mineral memberikan respons berbeda terhadap air dan bahan kimia deterjen. Pemanasan atau pengeringan selama produksi dapat membuat residu yang menempel di permukaan semakin sulit dihilangkan. Satu skid bersama mungkin memerlukan beberapa program pembersihan yang berbeda.
Di pabrik susu, residu protein, lemak, dan mineral dari produk susu dapat tertinggal di lini pengolahan susu. Endapan yang mengalami perlakuan panas dapat berbeda dari residu segar. Lini untuk menyiapkan saus tomat dan cabai dapat menyisakan beragam residu kental, minyak, dan partikel. Proses dan bahan baku lebih menentukan sifat residu daripada klasifikasi industri.
Petunjuk UF untuk membersihkan peralatan menyatakan bahwa bahan pembersih alkali dapat menghilangkan residu protein dan lemak, sedangkan pembersih asam dapat menangani endapan kerak mineral. Natrium hidroksida adalah pembersih alkali. Produk pembersih untuk pengolahan pangan dapat diformulasikan dengan bahan pembasah, pengikat mineral, atau enzim untuk jenis residu dan kualitas air tertentu.
Kompatibilitas material biasanya dinilai di seluruh permukaan kontak komponen, termasuk segel, pelapis, elastomer, dan bagian nonlogam lainnya. Spesifikasi sistem pembersihan mengaitkan kebutuhan bahan kimia dengan material serta petunjuk operasi dari produsen peralatan. Bahan kimia kaustik yang lebih kuat dapat menimbulkan masalah kompatibilitas lain tanpa meningkatkan tingkat kebersihan yang diinginkan.
Apa itu bahan pembersih CIP?
Bahan pembersih CIP adalah formulasi kimia untuk menghilangkan residu atau kotoran yang menempel pada peralatan. Bahan ini dapat mengandung bahan untuk membasahi, melarutkan, mengemulsikan, mendispersikan, atau menghilangkan residu dengan cara lain, maupun mengelola mineral dalam air. Jenis residu, material permukaan yang dibersihkan, kualitas air yang digunakan, dan kondisi operasi peralatan menentukan pilihan bahan pembersih.
Mekanisme pembersihan dapat berbeda berdasarkan jenis endapan (protein atau mineral) dan formulasi bahan pembersih (deterjen komersial dapat mengandung beberapa bahan aktif untuk tugas tersebut). Pemasok bahan kimia dan tim pabrik dapat mencocokkan bahan pembersih yang dipilih dengan sirkuit sebenarnya dan tingkat kebersihan yang diinginkan.
Untuk proses yang melibatkan pangan dan produk susu, higiene bergantung pada pembersihan yang tepat sekaligus program pengendalian mikroba yang ditetapkan. Residu harus dihilangkan agar permukaan siap diberi bahan sanitasi yang ditentukan; prosedur sanitasi juga memerlukan waktu kontak dan kondisi yang memadai. Penghilangan alergen juga menuntut pengendalian residu. Karena itu, program pembersihan yang efektif dimulai dari produk dan peralatan yang sebenarnya.
Isi Catatan Siklus CIP yang Berguna
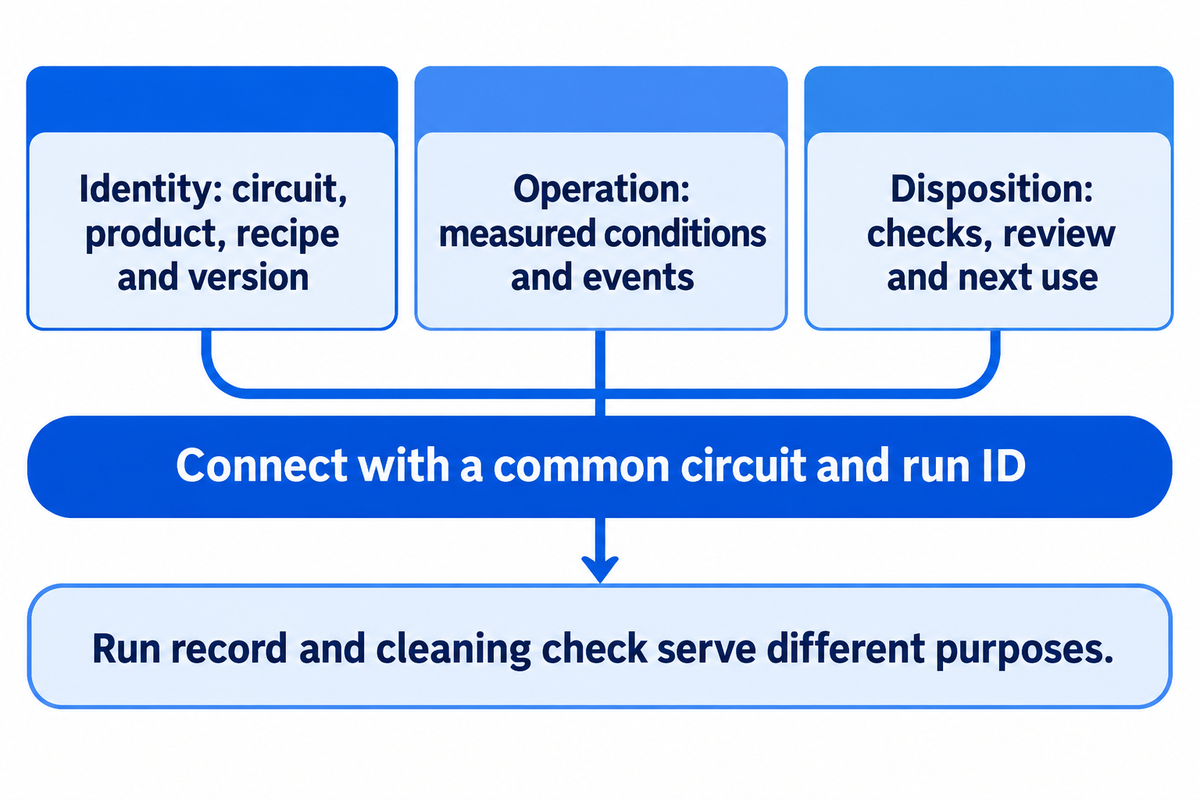
Catatan siklus yang berguna bagi pabrik memungkinkan rekonstruksi informasi tentang apa yang dibersihkan, program yang dijalankan, kondisi yang terpenuhi, dan cara menangani pengecualian. Catatan itu juga mengaitkan program dengan pemeriksaan pembersihan yang ditetapkan dan status akhir peralatan. Format catatan harus selaras dengan rencana keamanan pangan, tanggung jawab, dan persyaratan pabrik.
Catatan yang berguna memiliki tiga bagian yang saling terhubung. Bagian identitas mencantumkan sirkuit, peralatan, produk, resep proses, versi, dan stempel waktu. Bagian operasi merekam kondisi terukur dan kejadian yang menjelaskan setiap fase. Bagian status akhir mengaitkan hasil pemeriksaan pembersihan, peninjauan, dan keputusan tentang penggunaan peralatan berikutnya.
Food Engineering menjelaskan kasus di pabrik sup ketika operator mengonfirmasi bahwa proses produksi telah selesai sebelum CIP otomatis dimulai. Alarm menunjukkan penyimpangan, dan pabrik menyimpan catatan pembersihan. Kasus ini menggambarkan hubungan antara status proses, tindakan operator, dan pencatatan pembersihan yang keterlacakannya terdokumentasi.
Interpretasi instrumen perlu menjadi bagian dari rancangan catatan. Konsentrasi dapat dipantau menggunakan sensor konduktivitas, yang juga dapat digunakan untuk membedakan cairan. Catatan teknis Endress+Hauser menjelaskan hubungan kalibrasi khusus bahan kimia dan kompensasi suhu. Konduktivitas larutan dengan komposisi tertentu berubah seiring suhunya. Untuk membedakan perubahan larutan dari perubahan kondisi pengukuran, catatan perlu menyertakan hasil pengukuran beserta konteks kalibrasi yang relevan.
Catatan proses yang dijalankan dan pemeriksaan pembersihan memiliki tujuan berbeda. Catatan proses menjelaskan penyelesaian suatu tahap, sedangkan hasil inspeksi atau analisis digunakan untuk menentukan hasil pembersihan. Keduanya merujuk pada sirkuit dan ID proses yang sama sehingga tetap saling terkait. Jika pemeriksaan air bilas diwajibkan, hasil air bilas akhir juga dikaitkan dengan sirkuit dan ID proses yang sama. Bukti yang diperlukan, kriteria penerimaan, dan peninjau harus ditetapkan.
Saat memulai sistem, tetapkan pihak yang bertanggung jawab atas perubahan resep proses, pemeliharaan instrumen, peninjauan alarm, dan akses penyimpanan. Setiap catatan gangguan menghubungkan alarm terkait, respons operator, dan fase yang diulang. Catatan ini membentuk urutan kejadian yang membantu menentukan penanganan peralatan sebelum proses produksi berikutnya.
Bandingkan Pemulihan dengan Batas Sumber Daya yang Sama
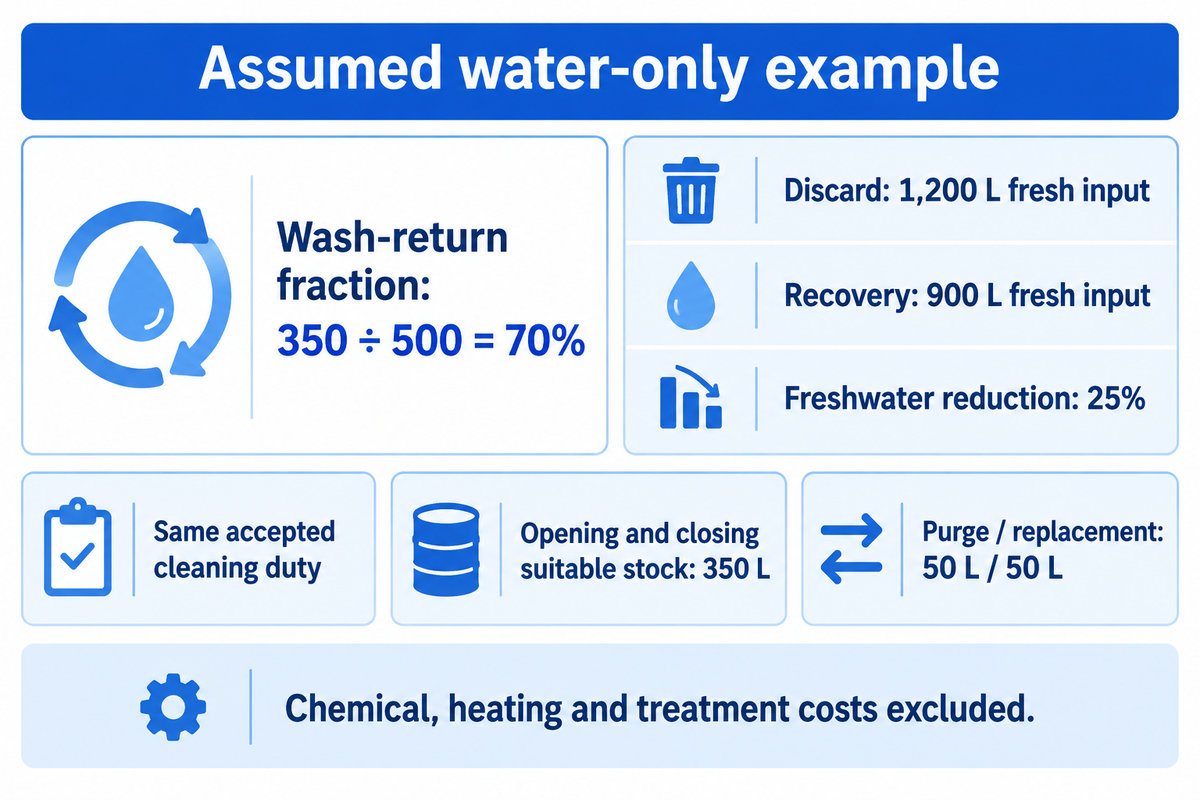
Persentase pemulihan cairan pencuci dan persentase penghematan air tawar memberikan informasi yang berbeda. Persentase pemulihan cairan pencuci dapat digunakan untuk mengetahui jumlah cairan pencuci yang dikembalikan ke tangki. Persentase penghematan air tawar digunakan untuk membandingkan jumlah air tawar yang diperlukan untuk menjalankan layanan tertentu dalam batas operasi yang telah ditetapkan. Perbandingan yang adil dilakukan jika beban pembersihan dan titik akhir penerimaan sama, persediaan cairan diperhitungkan, serta air yang diperlukan untuk memulihkan larutan yang digunakan kembali turut dihitung.
Panduan penggunaan air dari OSU menyarankan pengguna untuk mencatat masukan dan keluaran air. Terapkan konsep ini pada konfigurasi pembersihan yang diusulkan sebelum menambahkan utilitas pabrik atau proses lainnya. Stok tangki pada awal dan akhir proses penting karena pengurangan persediaan cairan yang tersimpan dapat menekan pembelian air tawar untuk sementara waktu dan menimbulkan kesan adanya penghematan.
Contoh dengan asumsi hanya menggunakan air: kedua alternatif menyelesaikan beban pembersihan yang sama dan memenuhi kriteria penerimaan. Masing-masing menggunakan 500 L larutan pencuci dan 700 L air bilas. Alternatif pemulihan dimulai dan diakhiri dengan 350 L stok yang layak digunakan kembali dan memiliki kondisi kimia setara. Pembuangan tambahan sebesar 50 L dan penggantian sebesar 50 L mencakup seluruh air pemulihan yang diasumsikan dalam contoh ini. Konsumsi bahan kimia, pemanasan, dan biaya pengolahan tidak termasuk dalam cakupan contoh ini.
| Kategori pencatatan air | Dibuang setelah digunakan | Cairan pencuci tertentu dipulihkan |
|---|---|---|
| Stok yang dapat digunakan kembali pada awal proses | 0 L | 350 L |
| Muatan pencucian | 500 L air tawar | 350 L stok + 150 L air tawar |
| Masukan air bilas tawar | 700 L | 700 L |
| Pembuangan / penggantian tambahan | 0 L / 0 L | 50 L / 50 L |
| Stok yang dapat digunakan kembali pada akhir proses | 0 L | 350 L |
| Total masukan air tawar | 1.200 L | 900 L |
| Total pembuangan | 1.200 L | 900 L |
| Cairan pencuci yang tersimpan sebelum pembuangan tambahan | 0 L | 350 L |
| Proporsi pengembalian cairan pencuci | 0% | 350 / 500 = 70% |
| Pengurangan penggunaan air tawar dibandingkan dengan kondisi dasar tanpa pemulihan | Kondisi dasar | (1,200 − 900) / 1,200 = 25% |
Pada alternatif pemulihan, 350 L dari muatan pencucian sebesar 500 L dikembalikan ke stok sebelum pembuangan tambahan. Proporsi pengembalian cairan pencucinya adalah 350 ÷ 500 = 70%. Masukan air tawarnya sebesar 150 + 700 + 50 = 900 L, dibandingkan dengan 1.200 L untuk cairan yang dibuang setelah digunakan. Pengurangan penggunaan air tawarnya adalah (1.200 − 900) ÷ 1.200 = 25%.
Pencatatan persediaannya juga seimbang: stok awal 350 L + masukan air tawar 900 L = stok akhir 350 L + pembuangan 900 L. Pembuangan dari sisi pemulihan mencakup 150 L cairan pencuci, 700 L air bilas, dan 50 L pembuangan tambahan.
Tampilkan penyebutnya
Dalam contoh ini, pengembalian cairan pencuci sebesar 70% menghasilkan pengurangan penggunaan air tawar sebesar 25%. Ganti masukan dalam contoh dengan volume terukur di pabrik dan kondisi larutan yang telah dibuktikan, lalu gunakan pencatatan yang sama untuk perbandingan yang bermanfaat.
Tim keuangan kemudian dapat menambahkan biaya bahan kimia pengganti, energi utilitas, pengolahan limbah cair, dan perawatan berdasarkan data pengukuran masing-masing. Produksi juga perlu memperhitungkan waktu keseluruhan sampai peralatan siap digunakan kembali. Waktu tersebut dapat berubah akibat pemanasan yang lebih lama, jalur pengembalian yang terbatas, atau peninjauan yang tertunda, meskipun durasi pencucian terprogram tetap sama.
Dari Panduan ke Proyek CIP
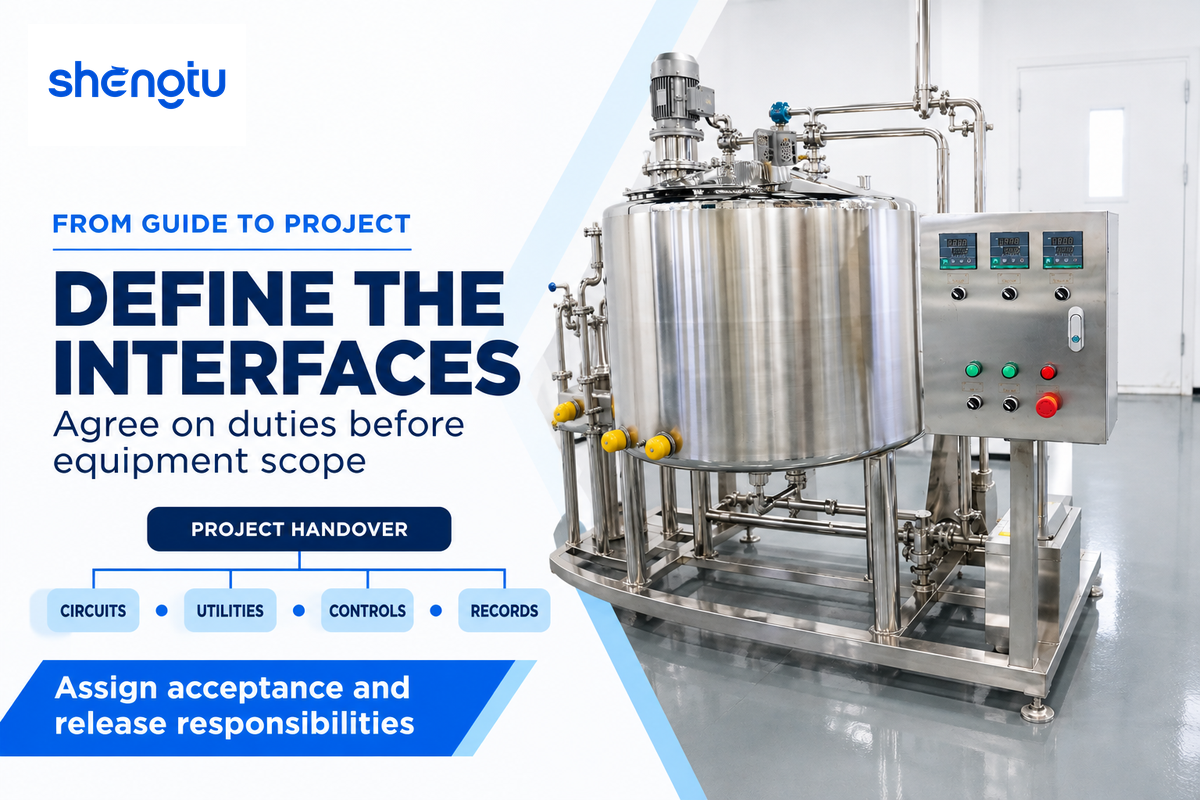
Proyek CIP menjadi nyata ketika pabrik dan pemasok menyepakati beban pembersihan dan titik antarmuka. Masukan awal proyek meliputi produk, residu atau kotoran yang menempel, sirkuit peralatan, jadwal pembersihan, utilitas yang tersedia, batasan pemulihan, dan catatan operasi yang diwajibkan. Semua itu menentukan konfigurasi sistem dan mendefinisikan lini yang sebenarnya.
Secara berurutan, tentukan hambatan yang paling mungkin, yaitu kesiapan peralatan, ketersediaan pasokan dan pengembalian, kapasitas pemanasan selama jadwal yang digunakan bersama, kondisi transisi antartahap, serta peninjauan sebelum lini dilepas untuk produksi. Wawancara Pakar Food Engineering memberikan contoh integrasi yang baik, seperti kapasitas boiler dan komunikasi dengan peralatan yang terhubung. Kecepatan proses ditentukan oleh ketersediaan seluruh jalurnya.
Untuk antarmuka UHT dan pengisian aseptik, tetapkan beban pembersihan dan sterilisasi secara terpisah sebagai bagian dari desain proses. Pastikan tata letak peralatan dan bukti untuk penggunaan berikutnya tetap jelas pada setiap batas tanggung jawab pemasok.
Dokumen serah terima yang berguna mencakup diagram sirkuit, daftar resep dan rute, lokasi instrumen kendali proses, respons terhadap gangguan, catatan yang disimpan, dan pemeriksaan penerimaan. Tim rekayasa bertanggung jawab atas antarmuka yang terpasang, tim operasi memerlukan prosedur untuk menjalankannya, dan tim mutu menetapkan pemeriksaan serta tanggung jawab pelepasan. Tim keuangan dapat membandingkan penggunaan sumber daya setelah fungsi-fungsi lainnya terintegrasi.
Konfigurasi sistem pembersihan CIP SHENGTU menyediakan titik awal untuk mencari solusi. Sampaikan persyaratan produksi dan sirkuit kepada tim proyek SHENGTU untuk menyepakati cakupan pasokan dan integrasi.
Pertanyaan yang Sering Diajukan
Apakah bilasan sanitasi selalu menjadi tahap terakhir dalam setiap siklus CIP?
Program pembersihan dan petunjuk sanitasi menentukan tindakan terakhir.
Beberapa program mencakup bilasan lanjutan; program lain menggunakan aplikasi sanitasi tanpa bilas yang diizinkan. Pengaturan ini ditentukan oleh bahan kimia yang ditetapkan, mutu air, dan kondisi penahanan peralatan. Pengurasan dan perlindungan sebelum produksi merupakan bagian dari tahap akhir tersebut. Ikuti prosedur yang disetujui dan label bahan kimia untuk penggunaan yang dimaksud, lalu lakukan pemeriksaan pembersihan yang ditetapkan untuk sirkuit tersebut. Diagram urutan umum menjelaskan proses dan bukan merupakan petunjuk operasi pabrik.
Apa itu CIP dan SIP?
CIP berarti pembersihan di tempat; SIP umumnya berarti sterilisasi di tempat.
CIP menghilangkan residu atau kotoran yang menempel pada permukaan proses yang tercakup melalui metode pembersihan yang ditetapkan. Sterilisasi memiliki tujuan pengendalian mikroba yang berbeda dan memerlukan konfigurasi peralatan serta proses yang telah dibuktikan sesuai dengan tujuan tersebut. Sanitasi juga berbeda dari sterilisasi. Dalam proyek aseptik, tetapkan beban pembersihan dan sterilisasi secara terpisah, termasuk permukaan, instrumen, urutan, dan bukti penerimaan yang relevan. Batas tanggung jawab yang jelas membantu pemasok peralatan proses dan pemasok sistem pembersihan menjalankan fungsi masing-masing.
Sistem pembersihan CIP mana yang paling sesuai?
Sistem yang paling sesuai adalah sistem yang memenuhi beban pembersihan yang ditetapkan dalam kondisi aktual pabrik.
Bandingkan residu produk, sirkuit, frekuensi pembersihan, utilitas, dan batasan pemulihan sebelum memilih jumlah tangki atau fungsi kontrol. Sertakan tugas operator dan catatan yang diperlukan tim Anda. Konfigurasi ringkas sekali pakai dapat sesuai untuk satu beban proses, sedangkan konfigurasi pemulihan dapat sesuai untuk beban lainnya. Perbandingan juga perlu mencakup antarmuka dengan peralatan proses yang sudah ada, penanganan siklus yang terhenti, dan bukti yang diperlukan untuk proses produksi berikutnya.
Kapan tahap CIP opsional seperti pencucian asam atau peniupan udara digunakan?
Tahap opsional digunakan untuk memenuhi kebutuhan penghilangan residu atau cairan yang telah ditetapkan.
Tahap asam dapat digunakan untuk menghilangkan endapan mineral. Peniupan udara atau pengeringan dilakukan sesuai persyaratan peralatan dan proses. Penggunaannya bergantung pada kompatibilitas, program pembersihan, dan petunjuk yang berlaku.
Dapatkah sistem CIP yang sudah ada ditingkatkan tanpa mengganti seluruh skid?
Peningkatan dapat dilakukan jika peralatan yang ada mampu mendukung beban proses yang berubah.
Mulailah dengan mengidentifikasi fungsi yang belum tersedia: pengukuran, kontrol rute, pengelolaan resep, penanganan pengecualian, atau penyimpanan catatan. Menambahkan perekam merupakan proyek yang berbeda dari peningkatan kapasitas pembersihan serentak. Kapasitas yang lebih besar dapat mengubah beban pompa, kebutuhan pemanasan, penanganan aliran balik, penyimpanan, dan drainase. Tinjau kondisi instalasi, lokasi instrumen, masukan dan keluaran kontrol cadangan, komunikasi, serta akses perangkat lunak. Proyek ini juga memerlukan pembuktian fungsi yang diubah, pengaturan pencadangan, dan akses perawatan. Tim yang bertanggung jawab di pabrik kemudian meninjau prosedur pembersihan yang terdampak dan bukti penerimaan sebelum konfigurasi yang diperbarui mulai digunakan.
Referensi dan Sumber
- Oklahoma State University Extension, Apa Itu Clean in Place (CIP)?, Timothy J. Bowser, 2023.
- University of Florida IFAS, Elemen Dasar Pembersihan dan Sanitasi Peralatan, Ronald H. Schmidt. Digunakan sebagai rujukan prinsip dan istilah pembersihan.
- 3-A Sanitary Standards, Kemudahan Pembersihan Peralatan dan Peran 3-A Sanitary Standards.
- Sistem CIP yang penting untuk pembersihan yang dapat divalidasi dan hemat biaya, Tim Bowser, 2007. Definisi konfigurasi sistem.
- Food Engineering, Jadikan CIP Bagian Integral dari Proses Anda, Wayne Labs, 2023. Wawancara industri dari sumber asli.
- Food Engineering, Pembaruan Teknologi: Clean-in-Place, Wayne Labs, 2008. Implementasi historis di pabrik sup.
- Food Engineering, Pembaruan Teknologi: Peralatan Clean-in-Place, Wayne Labs, 2010. Konteks komponen dan sistem pengembalian.
- Oklahoma State University Extension, Mengurangi Penggunaan Air dalam Pengolahan Pangan, Tim Bowser, 2016.
- Fan, Kim dan Heldman, Pengaruh penggunaan kembali bahan pembersih terhadap efektivitas pembersihan, Journal of Food Engineering, 2022. Abstrak asli yang dihosting universitas.
- Process Online, Efisiensi proses CIP: pemantauan dan kontrol waktu nyata, Bagian 2, Endress+Hauser Australia, 2017. Artikel instrumentasi yang ditulis vendor.
- FDA, Lampiran 10: Pembersihan dan Sanitasi untuk Pengendalian Alergen, 2019. Panduan pengolahan hasil laut; digunakan sesuai cakupan yang dinyatakan.