Póngase en contacto con Shengtu Bufan Company

Actualizado en septiembre de 2026
Una línea de corte de res, cordero o aves consta de varias unidades de producción que reciben una canal o un ave en un estado definido y entregan cortes, recortes, subproductos y productos empacados conforme a especificaciones. Al desarrollar esta línea, primero deben considerarse el producto y el proceso, y después los equipos, no al revés. La misma velocidad de banda transportadora puede generar resultados muy distintos según la mezcla de cortes, el personal, la inspección, el reprocesamiento y el empaque final.
Esta guía describe las evidencias que el equipo de la planta debe reunir antes de solicitar equipos industriales para el procesamiento de carne. Abarca las especificaciones de la línea de corte y del producto, las diferencias entre especies, los puntos de transferencia, la capacidad, la ergonomía, la distribución higiénica de la planta, la inspección y los criterios de aceptación. No propone valores objetivo de capacidad de procesamiento, rendimiento, inocuidad alimentaria ni paquetes de equipos.
Defina estos cinco aspectos antes de hablar de equipos
- Estado y temperatura del producto recibido
- Programa de cortes comercializables, reglas para los recortes y formatos de empaque
- Demanda por turno y minutos de producción disponibles
- Controles de la planta e interfaces con la inspección oficial aplicable
- Servicios auxiliares, zonas higiénicas, circulación de personas y evidencias de aceptación
Qué abarca una línea de corte de carne dentro del flujo de procesamiento
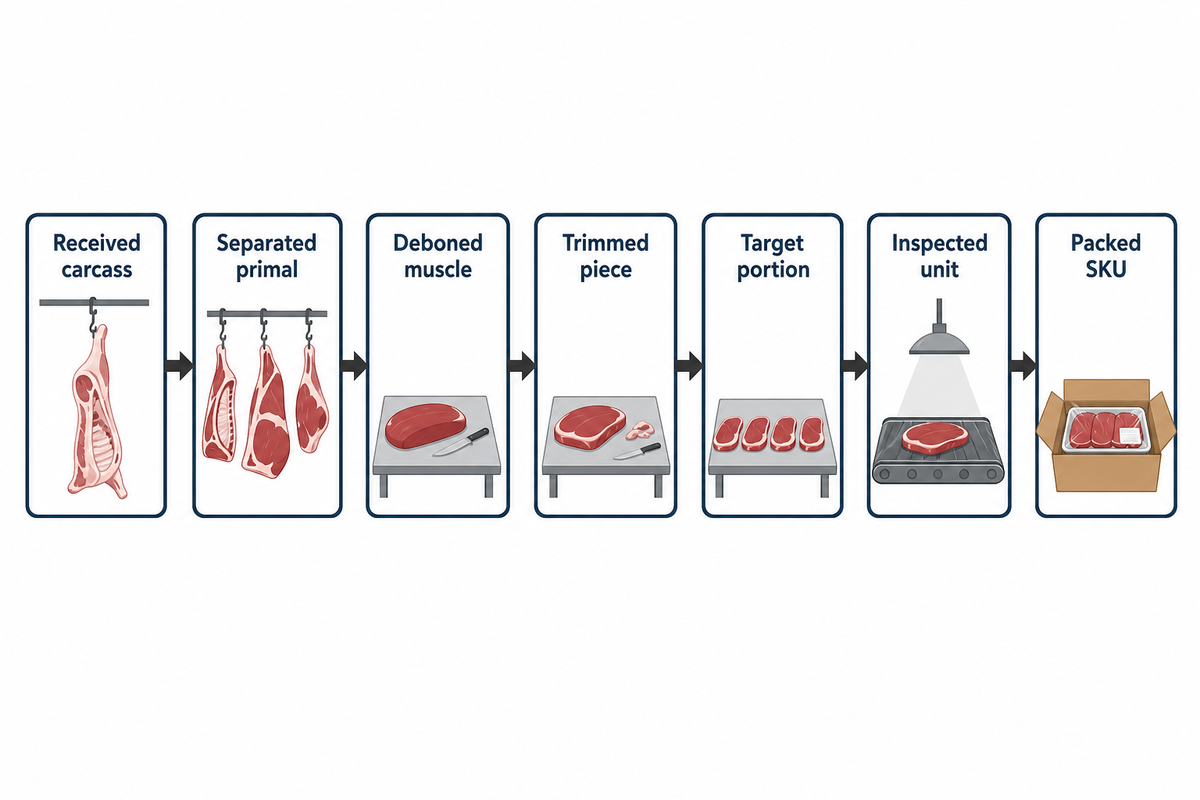
Una línea de corte comienza después de una transferencia desde una etapa anterior. En el caso de la res o el cordero, podría tratarse de una media canal, un cuarto o una canal refrigerada. En aves, podría ser un ave entera inspeccionada o un flujo de piezas preparadas. El límite de salida puede abarcar cortes primarios, carne deshuesada, porciones, recortes, vísceras o subproductos, seguidos del pesaje, la inspección y el empaque. Identificar ambos extremos de la línea de corte evita agrupar los costos de sacrificio, refrigeración, despiece y otros procesos en un alcance único y ambiguo.
Las directrices de la FAO para el procesamiento de carne consideran el corte y otros procesos operaciones controladas en una zona limpia. Toman en cuenta el movimiento del producto, la limpieza, la higiene del personal y la prevención de la contaminación. Definen el límite de una etapa, pero no seleccionan equipos ni establecen requisitos legales para un país en particular. La descripción del proceso de la planta y las normas locales siguen siendo determinantes.
Los buenos mapas de alcance identifican cada estado del producto a lo largo de cada transformación. Por ejemplo: canal recibida, corte primario separado, músculo deshuesado, pieza recortada, porción objetivo, unidad inspeccionada y SKU empacado. El mapa también describe los recortes, huesos, subproductos comestibles y no comestibles, y el reprocesamiento. Si no es posible relacionar una estación propuesta con alguno de estos estados, su propósito y método de aceptación no están claros.
El límite también separa la sala de corte del trabajo del matadero, la refrigeración, el almacenamiento en frío y la gestión de la vida útil. El estado del producto y el programa de producción se ven afectados, pero cada aspecto requiere su propia base de diseño. La guía de corte no incluye una línea de sacrificio, un programa de manipulación humanitaria, un sistema de suspensión ni la remoción de plumas.
Verificación del límite: Un turno de 8 horas contiene 480 minutos de reloj, pero no 480 minutos de producción. Las pausas, la sanitización, los cambios de producto, el mantenimiento de herramientas, las retenciones para la inspección oficial y las paradas de empaque deben incluirse en el modelo de flujo antes de convertir un objetivo en kilogramos por hora en la capacidad de la línea.
Especificaciones de corte que protegen la calidad y el rendimiento del producto
La especie y el tonelaje diario no determinan el trabajo. Aun así, el límite de entrada debe contar con una especificación de corte antes de comparar la capacidad de cualquier estación. Por ejemplo, una planta que vende cortes primarios con hueso y porciones listas para la venta al detalle, y que también realiza el recorte, requiere una configuración de estaciones distinta a la de una planta que procesa el mismo peso de canal para obtener principalmente empaques a granel sin hueso. El programa de cortes debe indicar qué productos son comercializables, qué se considera recorte, qué defectos requieren reprocesamiento y dónde se evalúan el peso o la apariencia.
Use términos observables en sus especificaciones. Las Especificaciones para la compra institucional de carne del Servicio de Comercialización Agrícola del USDA ilustran este criterio al separar los datos definidos por el comprador, el peso y el grosor de las porciones, la forma, los límites de grasa, la mano de obra y los requisitos de empaque. En lugar de decir recorte limpio, identifique el estado permitido del tejido, hueso, membrana o grasa, así como el método de inspección. En lugar de decir porciones uniformes, defina el peso o la geometría controlados, el punto de muestreo y el destino de las piezas fuera de especificación. Para su proyecto, use los requisitos del comprador, el proceso validado y las normas aplicables del cliente o la autoridad reguladora, no una recomendación genérica de un blog. Las bandas transportadoras rápidas no compensan una estación incapaz de repetir el corte aprobado.
En los productos cárnicos frescos, términos como corte en tiras, rebanadas uniformes y corte preciso también requieren una muestra del producto y una regla de aceptación medible. El lenguaje de marketing no permite saber a los procesadores de carne si el resultado será una porción para venta al detalle, un insumo para procesamiento posterior o recortes recuperables.
| Dato de planificación | Evidencia que debe proporcionar | Decisión que respalda | Limitación o uso no recomendado |
|---|---|---|---|
| Estado del producto de entrada | Canal entera, media canal, cuarto, ave o pieza; estado refrigerado o congelado | Manipulación, soporte y primer corte | El nombre de la especie por sí solo no basta |
| Programa de cortes | Lista de SKU, referencia anatómica y fotografías de muestra | Secuencia de estaciones y carga de trabajo | Las imágenes no sustituyen los límites medibles |
| Estado del hueso | Reglas para productos con hueso y sin hueso, fragmentos óseos y recuperación | Herramientas, inspección y reprocesamiento | Un solo detector no puede detectar todos los tipos de fragmentos |
| Definición de recorte | Condiciones permitidas de grasa, membrana, tejido y defectos | Trabajo con cuchillo, recuperación y registro del rendimiento | Limpio no es un método de prueba |
| Objetivo de porción | Masa y geometría aprobadas por el comprador, y plan de muestreo | Control del corte, el pesaje y el sobrepeso | Un valor promedio puede ocultar una distribución muy amplia |
| Mezcla de productos | Porcentaje del turno por SKU y secuencia de cambios | Carga de trabajo ponderada y cambios de formato | La mezcla de mayor demanda no se puede sustituir por un promedio anual |
| Formato de empaque | A granel, bandeja, al vacío o en bolsa; peso del empaque y datos de la etiqueta | Acumulación, inspección y empaque final | La velocidad de corte no demuestra la capacidad de empaque |
| Estado de temperatura | Condiciones validadas de recepción y manipulación | Controles de herramientas, manipulación y tiempo | No se implica un valor de ajuste universal |
| Lista de defectos | Muestras representativas de producto conforme, rechazado y para reprocesamiento | Cobertura de inspección y ruta de rechazo | Un defecto sin una disposición definida sigue sin resolverse |
| Registro de aceptación | Método, frecuencia, responsable, resultado y vínculo con el lote | Evidencia de puesta en marcha y liberación del producto | Completar un ciclo no equivale a aceptar el producto |
Empiece por el producto, el proceso y el uso previsto; después considere la especie
Primero, el producto y el proceso. En Estados Unidos, el 9 CFR 417.2 exige que el análisis de peligros incluya un diagrama de flujo e identifique el uso previsto o los consumidores del producto terminado. Permite que un plan cubra varios productos de la misma categoría de procesamiento cuando sus peligros, puntos de control, límites críticos y procedimientos son sustancialmente similares; aun así, deben detallarse las características específicas de cada producto. Otras jurisdicciones tienen su propio marco legal, pero la lección de planificación se mantiene: res, cordero o aves no constituyen una definición completa del proceso.
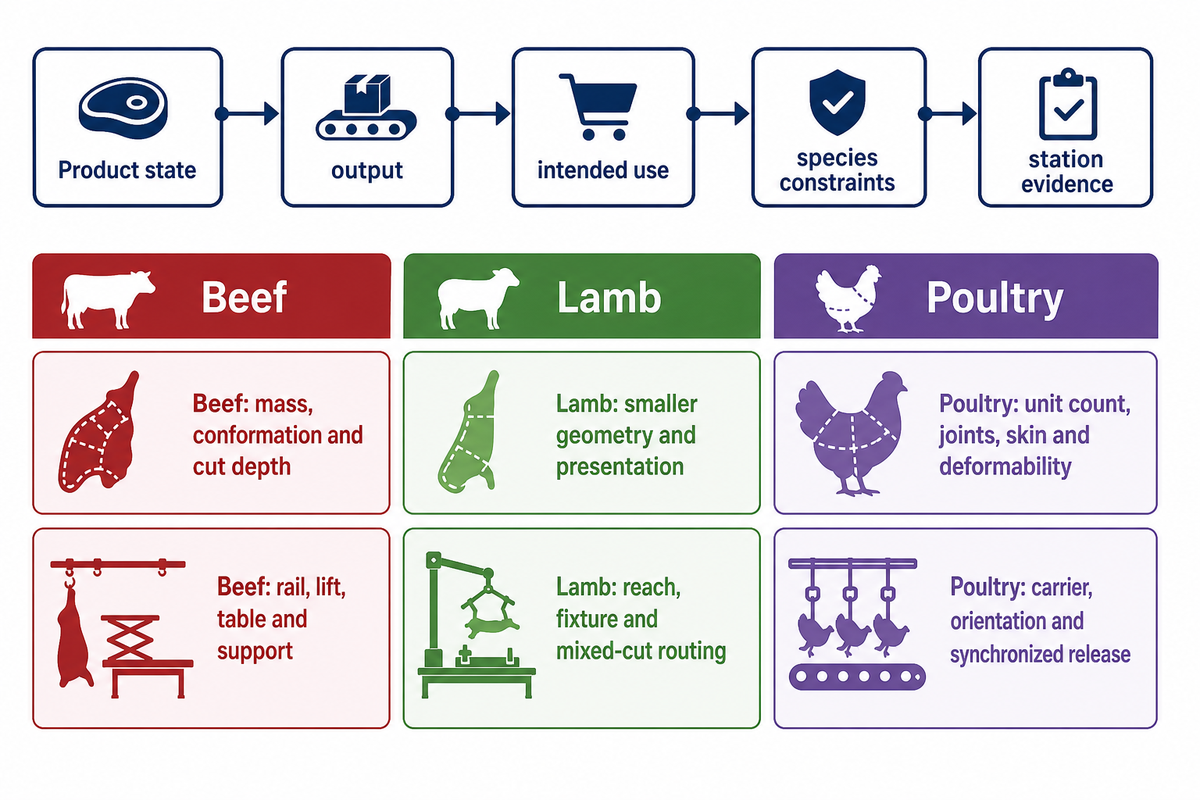
Una vez definidos el estado del producto y su uso previsto, la especie modifica el trabajo físico. En el corte de res, las medias canales y los cuartos implican masas mayores y cortes más largos. El cordero presenta una geometría menor, pero no basta con escalar proporcionalmente cada alcance, soporte o trayectoria de corte del hueso. Las aves requieren soportes para las piezas, cortes en las articulaciones, manipulación de piel y tejidos blandos, y un mayor número de unidades. La variación del producto también afecta la detección: los materiales deformables y las diferencias anatómicas pueden hacer que el cuello de botella pase de la velocidad de la cuchilla a la presentación, la alineación o el rechazo.
El cerdo se menciona únicamente cuando la evidencia sobre esta especie aporta información para evaluar la seguridad de los trabajadores; no se promete una configuración para su procesamiento.
| Aspecto de planificación | Res | Cordero | Aves |
|---|---|---|---|
| Unidad de entrada | Media canal, cuarto, corte primario o pieza | Canal, media canal o corte primario | Ave entera o pieza preparada |
| Variación principal | Masa, conformación y profundidad de corte | Geometría menor y presentación | Cantidad de unidades, articulaciones, piel y deformabilidad |
| Aspecto de manipulación | Riel, elevador, mesa y soporte | Alcance, soporte y direccionamiento de cortes variados | Soporte, orientación y liberación sincronizada |
| Límite de automatización | Identificación anatómica y control de productos pesados | Presentación estable de unidades más pequeñas | Detección de alta velocidad, ubicación de articulaciones y gestión de alimentación incorrecta |
La tabla no es una especificación del proveedor. El corte de res sin hueso puede parecerse más al porcionado de aves sin hueso que al despiece de una canal. Siga esta secuencia: estado del producto → resultado → uso previsto → limitaciones de la especie → evidencia de las estaciones.
Límite de aplicación: Un ejemplo publicado de automatización a 500 unidades/h, o a cualquier otra velocidad documentada, solo es válido para su producto, presentación, detección, aceptación y condiciones de operación. No puede convertirse en una promesa de capacidad para res, cordero o aves con solo cambiar el nombre de la especie.
Flujo de la canal al empaque: trace cada transferencia
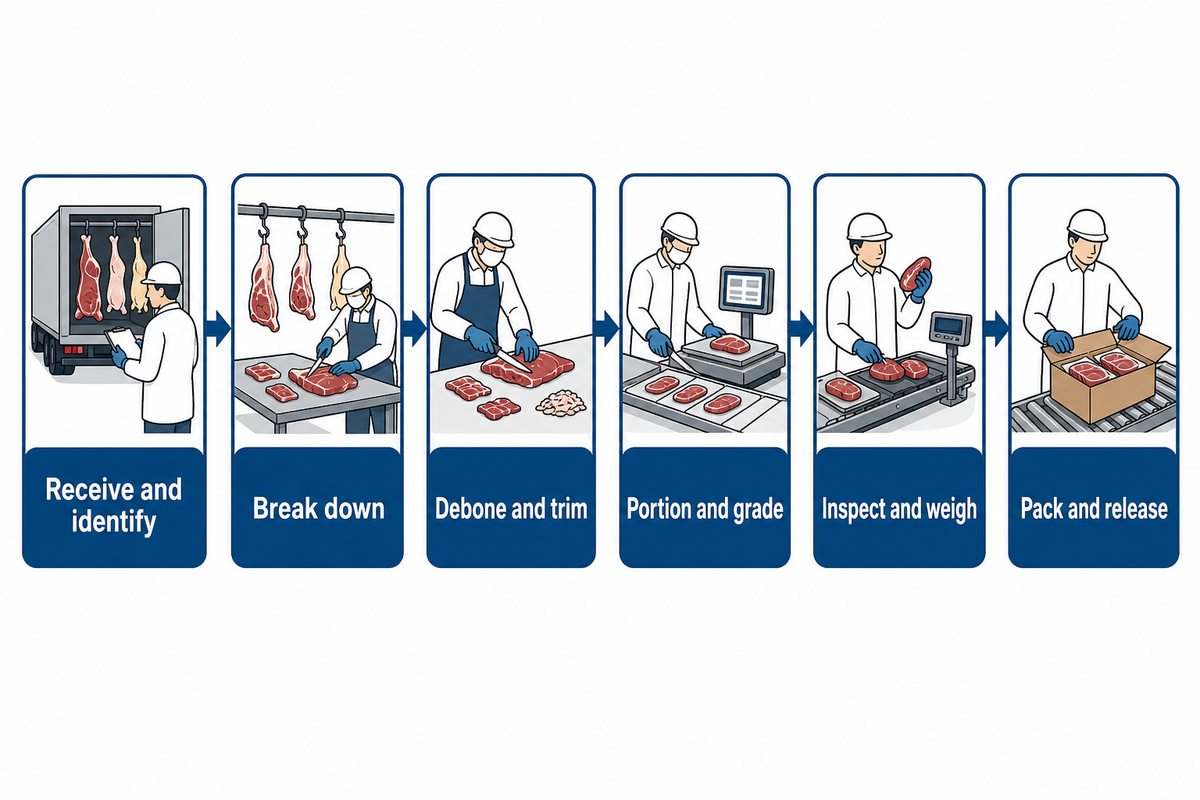
Una lista de máquinas oculta los momentos en que cambia la responsabilidad del control. El producto puede salir de un riel, pasar a una mesa, girarse para un corte, esperar en un contenedor, avanzar al deshuesado, separarse en categorías de recortes, pasar por una inspección y formar parte de un lote de empaque. Cada transferencia cambia la orientación, la custodia, la exposición, la información o la trazabilidad. Las filas suelen comenzar ahí, no dentro de la máquina más rápida.
- Reciba e identifique — confirme el estado del producto, el lote y la ruta.
- Despiece — separe la unidad en los cortes primarios o las piezas previstos.
- Deshuese y recorte — retire el hueso y los tejidos no conformes según la especificación aprobada.
- Porcione y clasifique — obtenga la geometría o masa requerida y dirija el producto según su condición.
- Inspeccione y pese — aplique los controles oficiales o de la planta que se hayan definido.
- Empaque y libere — vincule el producto aceptado con el empaque, la etiqueta, el lote y su disposición.
Para cada transferencia, registre cinco datos: estado de entrada, estado de salida, velocidad esperada, acumulación máxima controlada y responsable del producto rechazado o retenido. Sin una regla que relacione el producto con el tiempo, un área de acumulación puede ocultar paradas. Sin control de identidad, un circuito de reprocesamiento puede mezclar lotes o repetir el mismo defecto. Sin un plan de muestreo y una acción de rechazo definidos, una báscula solo genera números.
Marque en un solo diagrama de flujo los sistemas de bandas transportadoras, los puntos de transferencia manual y las áreas de procesamiento. Así podrá identificar dónde se cruzan los contenedores, las personas o el producto, y dónde puede fallar un límite de sanitización o trazabilidad.
Las directrices gubernamentales para instalaciones señalan que una planificación deficiente provoca condiciones insalubres y congestionamiento, y recomiendan considerar en conjunto la distribución de las salas, los equipos y el flujo de materiales y personas. El flujo en línea recta no siempre es la mejor distribución; durante la adquisición de equipos, hay que evaluarlo frente a las zonas de higiene, el acceso para la inspección y las rutas de empaque.
Prueba de transferencia: Si se espera que una estación procese 20 unidades/min mientras que la siguiente transferencia aceptada mantiene 16 unidades/min, las 4 unidades/min restantes se acumularán, se desviarán o detendrán el proceso anterior. En 60 minutos, esa diferencia genera una exposición de 240 unidades, salvo que la lógica de control y el área física de acumulación indiquen otra cosa. El crecimiento oculto de las filas convierte un pequeño problema de transferencia en reprocesamiento y mezcla de lotes.
Equilibre antes de aumentar la velocidad: encuentre la transferencia aceptada y repetible más lenta
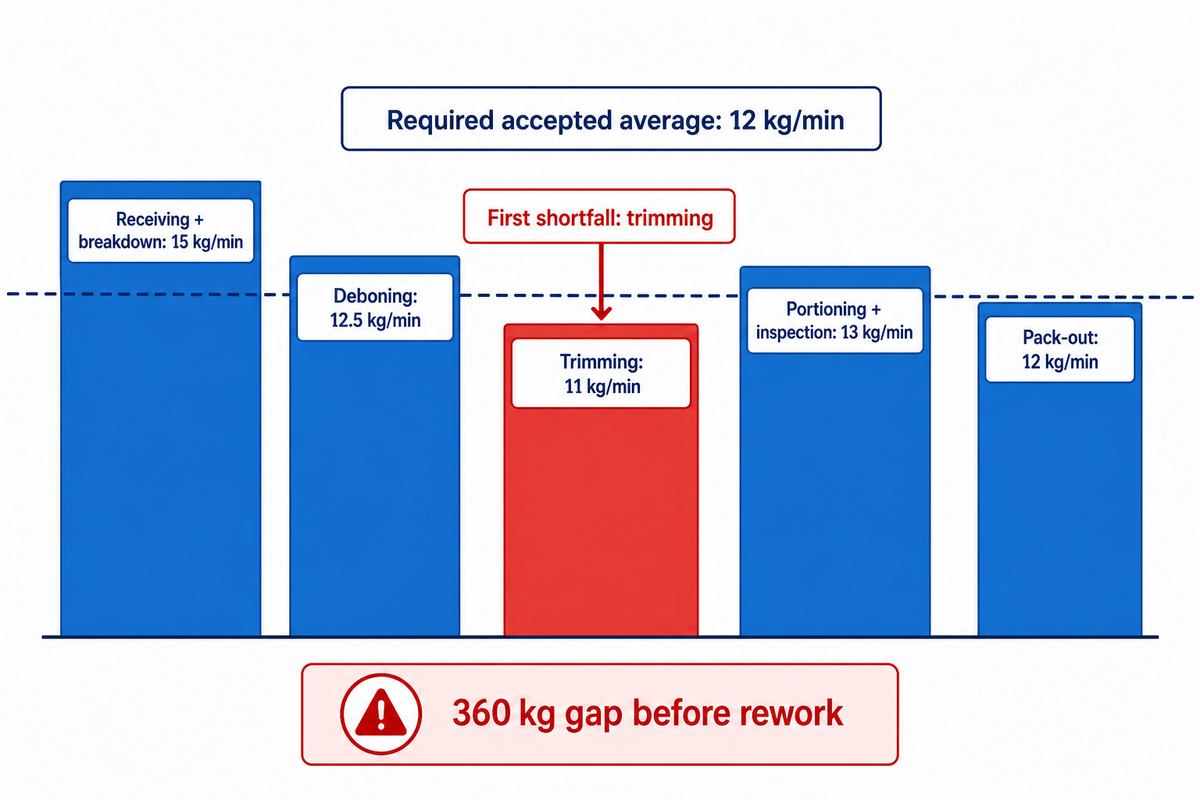
Equilibrar antes de aumentar la velocidad es un principio de planificación: la producción de toda la línea está limitada por la transferencia aceptada y repetible más lenta, según la mezcla de productos, el personal, las pausas, la sanitización, los cambios de formato, la inspección y las condiciones de empaque previstas. No es una ley física, una clasificación del proveedor ni una excusa para acelerar el trabajo. Incluso una línea equilibrada requiere una evaluación ergonómica independiente.
Regla de planificación: Dicho con precisión, los equipos modulares pueden desplazar un cuello de botella, pero no eliminan el equilibrio necesario entre el producto aceptado, la facilidad de limpieza, la mano de obra, la inspección y el empaque. Esta guía no propone una velocidad universal porque el resultado sigue dependiendo de la evidencia sobre el producto y la operación.
Mapa para equilibrar 5 estaciones antes de aumentar la velocidad
Supongamos que tenemos un turno ficticio de 8 horas. Descontamos una pausa para comer de 30 minutos, dos pausas de 10 minutos, 40 minutos para sanitización y mantenimiento de cuchillas y herramientas, y dos cambios de producto de 15 minutos. El tiempo de producción disponible es de 360 minutos, o 6 horas. Si la demanda de producto comercializable es de 4,320 kg, el promedio aceptado requerido es de 12 kg/min.
Ahora evalúe la misma base de producto en todas las estaciones. Supongamos que la recepción y el despiece pueden mantener 15 kg/min; el deshuesado, 12.5 kg/min; el recorte, 11 kg/min; el porcionado y la inspección, 13 kg/min; y el empaque final, 12 kg/min. El primer déficit aparece en el recorte. Aumentar la velocidad de una sierra de 15 a 18 kg/min no cierra la brecha de 1 kg/min en el recorte. Durante 360 minutos de producción, esa brecha representa 360 kg acumulados, desviados o fuera del plan, sin contar el reprocesamiento.
Compruebe si el resultado de 11 kg/min refleja la mezcla prevista, las herramientas afiladas, la presentación estable, el personal de relevo, la calidad aceptada de los recortes y el empaque normal. Incluso 12.2 kg/min deja poco margen frente al requisito de 12 kg/min.
Analice distintos escenarios antes de considerar el promedio como capacidad. Si las pérdidas imprevistas agregan 20 min, el tiempo disponible baja a 340 min y la velocidad requerida pasa a 12.7 kg/min. Si el 5% del flujo bruto requiere reprocesamiento controlado, la estación debe procesar alrededor de 13.4 kg/min para mantener un flujo aceptado de 12.7 kg/min. Una parada adicional de 10 min deja 330 min disponibles y eleva el requisito de flujo aceptado a 13.1 kg/min.
La productividad y la utilización de los equipos solo tienen sentido si el denominador está claro. Reducir la mano de obra en una estación no necesariamente reduce la mano de obra total si aumentan la inspección, el reprocesamiento o la gestión de las filas en otras áreas. Las condiciones de trabajo siguen siendo un límite de aceptación independiente.
La velocidad de trabajo y de la línea, la exposición de los trabajadores, el riesgo de trastornos musculoesqueléticos y el dolor en las extremidades superiores deben evaluarse por separado. Un estudio de 2025 del FSIS sobre trabajadores de plantas procesadoras de carne de cerdo encontró que el 46% de los trabajadores evaluados presentaba un riesgo alto de trastornos musculoesqueléticos y más del 42% reportaba dolor moderado o intenso en las extremidades superiores; los efectos de la velocidad de la línea variaban según la planta. El estudio trata sobre la evisceración de cerdos y no puede presentarse como evidencia de capacidad de una línea de corte. Muestra por qué una sola cifra de velocidad no permite describir la carga de trabajo.
Un estudio de cortadores de carne en Jabalpur, India, reportó puntuaciones REBA de 10/10 para tareas de deshuesado y picado, y recomendó rediseñar las herramientas, las estaciones de trabajo y los procesos. Las puntuaciones de esas tareas no determinan la prevalencia ni la capacidad de otra planta. Recurra a un ergonomista calificado o al método de seguridad ocupacional aplicable para evaluar la fuerza, la postura, el alcance, la repetición, el frío, el estado de las herramientas y la recuperación.
Use el cálculo para
- Identificar la primera brecha de capacidad
- Evaluar los supuestos sobre la mezcla de productos y el tiempo de inactividad
- Dimensionar la acumulación controlada y el personal de relevo
- Definir una prueba y una pregunta de aceptación
No lo use para
- Prometer una velocidad universal en kg/h
- Convertir la velocidad de una sola máquina en producción por turno
- Ignorar las señales de ergonomía o inocuidad alimentaria
- Ocultar el reprocesamiento entre la producción conforme
Diseñe la sala de corte en función del movimiento, el acceso y la higiene
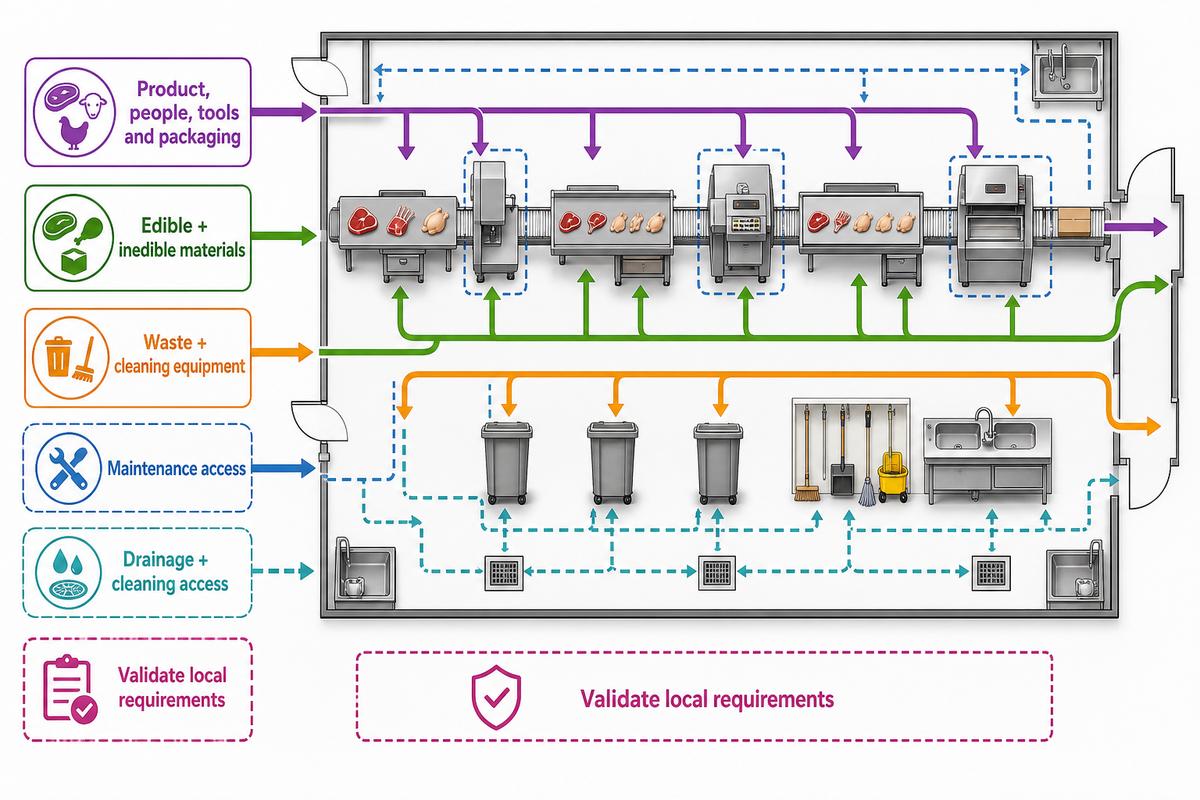
Piense en términos de flujos, no de estructuras. Aquí, los límites para las transferencias y las filas de la sección anterior se convierten en rutas físicas. Defina las rutas para el producto, las personas, las herramientas, los materiales de empaque, los materiales comestibles y no comestibles, los residuos, los equipos de limpieza y el personal de mantenimiento. La altura, el diseño y la organización del trabajo afectan el alcance y el control adecuado del cuchillo. El drenaje y el acceso para la limpieza afectan la capacidad de devolver la sala a condiciones aceptables. El acceso para mantenimiento determina si una reparación puede aislarse del producto expuesto.
Los servicios de las instalaciones son parte integral del diseño higiénico. En Estados Unidos, el 9 CFR 416.2 describe la construcción de separaciones, la ventilación, la condensación, la plomería y la prevención del reflujo, el drenaje del piso, el sistema de aguas residuales y el agua potable. También exige prevenir la adulteración del producto. Los ejemplos incluidos son solo algunas de las muchas consideraciones que corresponden a una jurisdicción. El equipo del proyecto debe validar la legislación local sobre construcción, trabajo, medioambiente e inocuidad alimentaria.
Evalúe directamente en la distribución de planta la facilidad de limpieza, la acumulación de agua, la condensación en superficies elevadas, los riesgos de mangueras y desagües, los cruces de materiales comestibles y no comestibles, y el acceso para mantenimiento. El acceso para la limpieza desaparece rápidamente cuando la distribución se diseña alrededor del espacio que ocupan las máquinas. Los técnicos no deberían tener que llevar herramientas por zonas con productos expuestos para llegar a un motor o sensor.
La ubicación de elementos críticos y el aprovechamiento del espacio no deben reducir las distancias sanitarias requeridas. Confirme por separado los requisitos de contacto con alimentos, los detalles de construcción en acero inoxidable, el certificado de cada material de acero y el método de limpieza. Una lavadora de cajas o de herramientas puede ser útil, pero no corrige estructuras de bandas transportadoras de difícil acceso, un drenaje deficiente ni la circulación sin control de zonas limpias a zonas sucias.
Los controles ergonómicos requieren una justificación adicional. Los soportes para el producto, las superficies inclinadas, las muñecas en posición neutral, las herramientas afiladas y los soportes ajustables pueden ayudar; sin embargo, el efecto dependerá de la tarea y de la población de trabajadores. Un dibujo basado en un solo percentil no demuestra que todos los integrantes del equipo puedan trabajar de forma segura.
Desafío de distribución: Marque una zona de servicio de 1 m, un alcance de operación de 750 mm y una pendiente hacia el desagüe del piso de 150 mm solo si el ingeniero del proyecto aprobó esos valores. Las cifras permiten detectar interferencias; sin embargo, si no se basan en el código local vigente, los planos de los equipos y un levantamiento del sitio, su utilidad es limitada.
Inocuidad alimentaria en la sala de corte: controle la contaminación en las transferencias
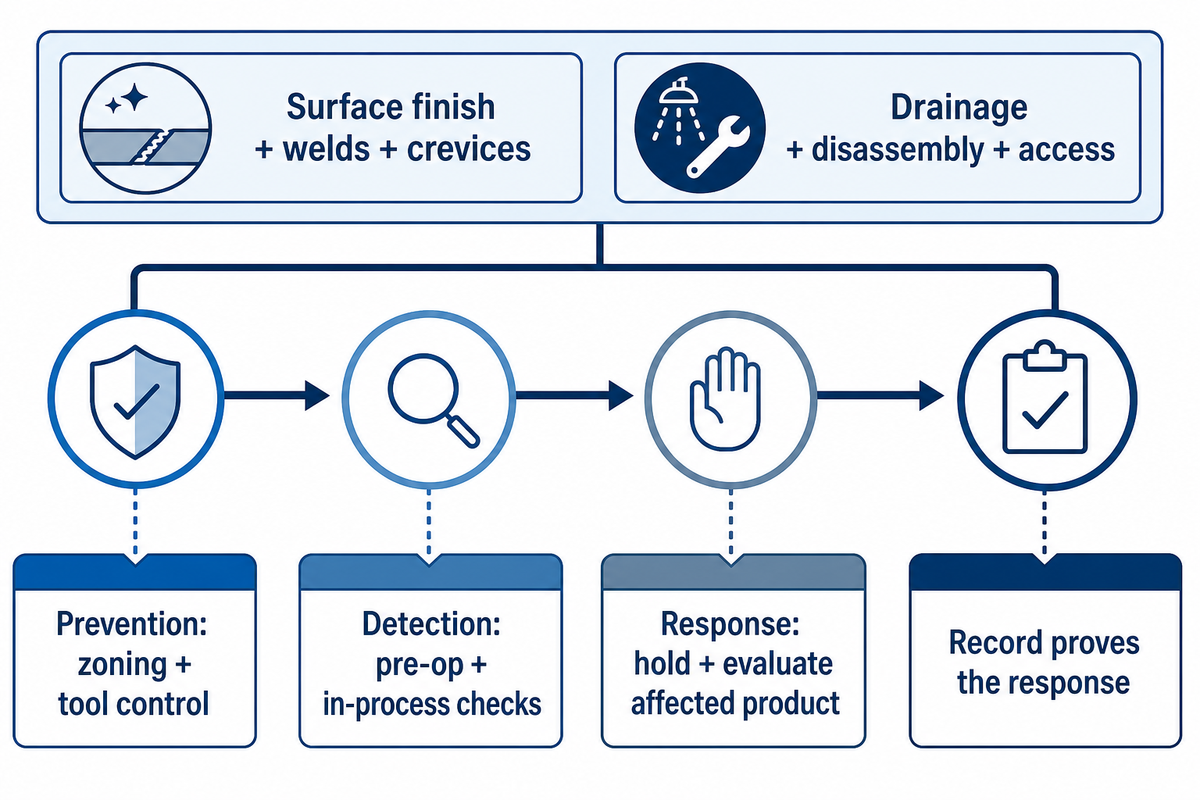
El acero inoxidable no hace que una línea sea higiénica por sí solo. Las decisiones sobre acceso y drenaje de la sección anterior determinan si los controles pueden limpiarse y verificarse. El acabado de las superficies, las soldaduras, las grietas, las secciones huecas, el drenaje, el desmontaje, el acceso y la verificación de la limpieza determinan si se puede eliminar la suciedad o los residuos adheridos y comprobar las condiciones. Lo mismo se aplica a las herramientas, las bandas, los contenedores y los soportes; la declaración del material es solo un componente de los controles.
Los planes de inocuidad alimentaria deben ser específicos para cada planta. Las directrices del FSIS vinculan el análisis de peligros con el monitoreo, las acciones correctivas, la verificación y los registros, y no proponen un valor de ajuste universal para las líneas de corte. Vincule cada control con una transferencia, superficie, herramienta, movimiento o estado del producto identificado. Después, especifique qué se monitorea, quién actúa, qué ocurre con el producto afectado y qué registro demuestra la respuesta.
Las normas de higiene protegen la inocuidad de los alimentos, la salud pública y la seguridad pública solo cuando la planta las convierte en controles verificables. El cumplimiento no se consigue simplemente replicando una clasificación o una afirmación sobre los equipos.
Separe la prevención de la detección. La zonificación y el control de herramientas reducen algunas exposiciones; las inspecciones previas a la operación y durante el proceso detectan otras. La inspección del producto terminado puede identificar ciertos defectos, pero no puede hacer higiénico un proceso inaccesible, con drenaje deficiente o sin control.
El tiempo y la temperatura requieren una justificación definida. Los límites dependen del producto, el proceso, la jurisdicción, el análisis de peligros y los procedimientos validados de la planta. Los equipos deben permitir aplicar y registrar los valores definidos por la planta; no pueden reemplazarlos.
Registro de control: Una inspección cada 30 minutos no es necesariamente mejor que una cada 60 minutos. La frecuencia se justifica solo si permite detectar la pérdida de control a tiempo para identificar, retener y evaluar el producto afectado conforme al plan validado de la planta.
Separe la inspección oficial de los controles de calidad de la planta
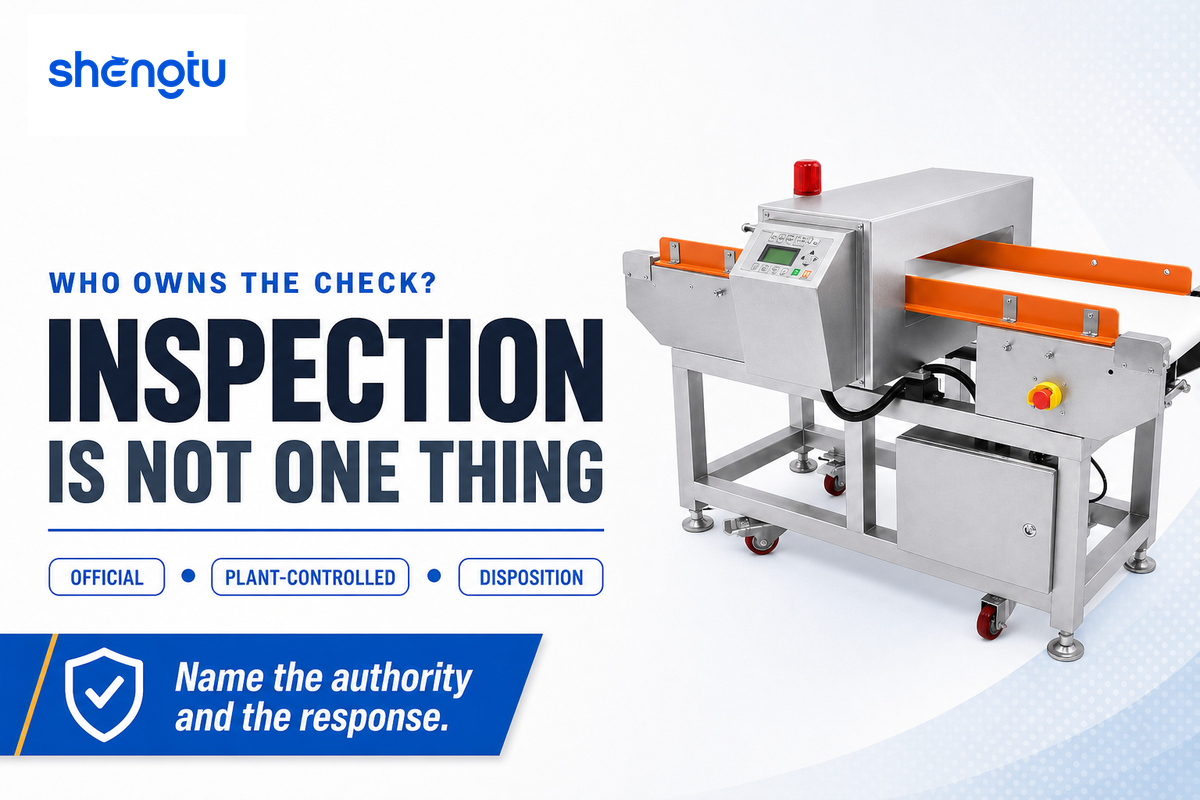
El término “inspección” puede referirse a distintas autoridades y finalidades. Las inspecciones gubernamentales se realizan conforme a las leyes y a un sistema de inspección determinado. Por separado, una planta puede realizar controles de las condiciones de recepción, monitoreo HACCP, verificación de saneamiento, clasificación de la calidad de los cortes, control de peso, revisión de la integridad de las herramientas, detección de materiales extraños, revisión de empaques y verificación de etiquetas. Estas actividades no son intercambiables por el simple hecho de que todas examinen el producto.
En los establecimientos avícolas de EE. UU., la norma 9 CFR 381.36 establece las instalaciones y ubicaciones para la inspección oficial en línea y fuera de línea, conforme a los sistemas aplicables. En el contexto del Nuevo Sistema de Inspección Avícola, la norma incluye estaciones de verificación fuera de línea ubicadas antes y después del enfriador. Estas son interfaces de inspección oficial y la planta no puede reemplazarlas basándose en el principio general de “inspeccionar antes de agregar valor”.
En cuanto al ganado, la norma 9 CFR 307.2 define las ubicaciones especificadas y las instalaciones para la inspección final y los productos retenidos, e incluye disposiciones sobre separación, saneamiento y drenaje. En este caso, la normativa local y la autoridad de inspección asignada determinan la disposición oficial. La lógica de esta guía se aplica a los controles que realizan los establecimientos.
El requisito para aves de corral no define la inspección final del ganado, y la norma sobre instalaciones para ganado no sustituye el sistema de inspección avícola aplicable. Defina y mantenga separadas las interfaces oficiales correspondientes a cada especie y programa de inspección.
Ubique cada control de la planta donde sus hallazgos aún puedan influir en el resultado. El control de la calidad de los cortes debe realizarse antes de mezclar piezas de muchas unidades, si después de la mezcla se perdería la trazabilidad o la posibilidad de reprocesar el producto. Un control de la integridad de las cuchillas requiere una respuesta definida para el producto elaborado desde el último control aceptable. El control de peso debe ubicarse en un punto que permita separar los empaques con peso insuficiente o excesivo, sin devolver los productos rechazados a una línea sin control.
Prueba de responsabilidades: Indique quién es responsable junto a cada control: inspector oficial, equipo de inocuidad alimentaria, equipo de calidad, operador de producción o mantenimiento. Si 5 controles comparten una etiqueta, pero tienen 5 autoridades y disposiciones diferentes, no son un único punto de inspección intercambiable.
Diagnostique el desajuste entre especie y proceso antes de comprar más automatización
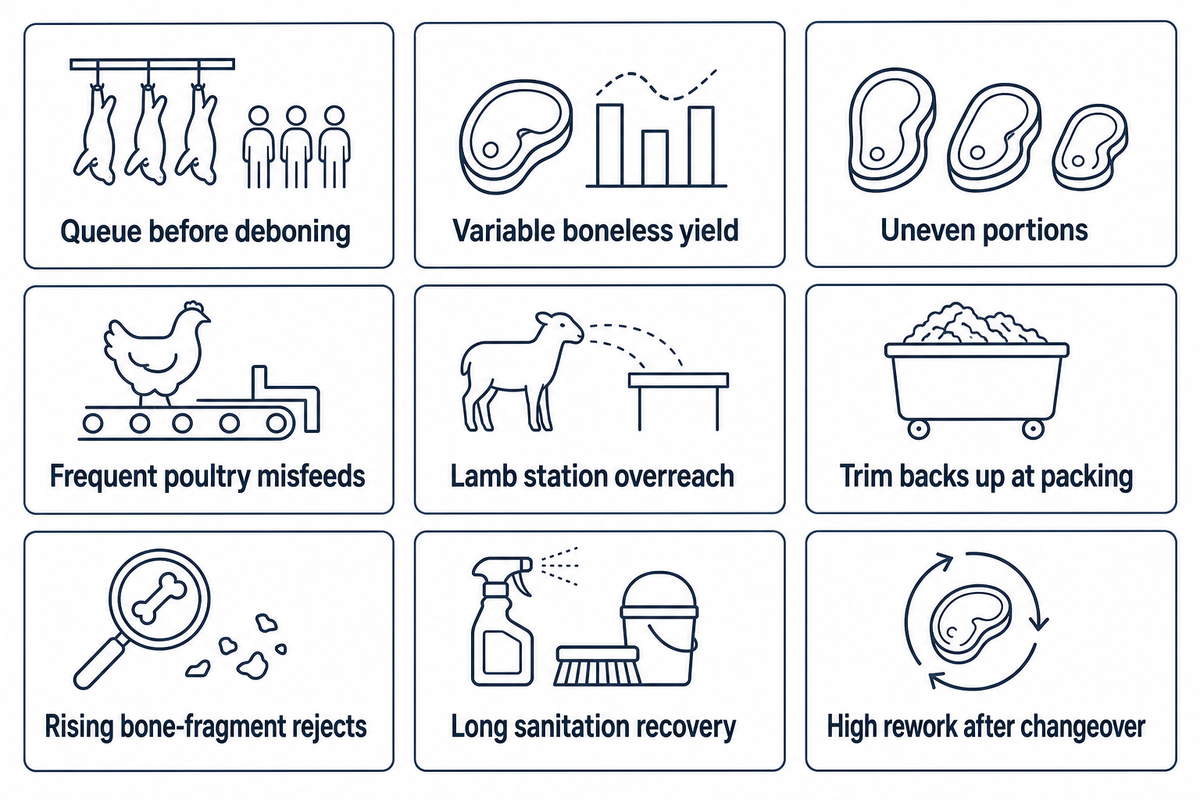
Una fila de espera, un corte inconsistente o una queja sobre el rendimiento son síntomas de un problema más amplio. Los responsables de inspección mencionados en la sección anterior ayudan a distinguir un defecto del producto de una falla en la transferencia o en el equipo. La primera pregunta es: “¿Qué evidencia permite diferenciar la materia prima, la especificación, el trabajo, la higiene, la inspección y el empaque final?”. Automatizar una tarea bien definida puede ayudar a estabilizar un proceso. También puede hacer más visibles las variaciones del producto, generar una fila de espera más rápida o provocar el rechazo de más piezas si la presentación y los criterios de aceptación siguen sin definirse.
Los estudios revisados por pares sobre la automatización del procesamiento de carne advierten que sus beneficios no siempre son evidentes y que deben justificarse para cada planta. Una revisión de 2025 también describe la variación de tamaño y la deformabilidad del producto como limitaciones persistentes para la detección y el corte adaptativo. Estas conclusiones sirven como advertencia para el diagnóstico, no como indicación de que la automatización sea preferible a los sistemas manuales.
El procesamiento moderno de carne puede combinar técnicas de corte manual, equipos adicionales, diseño modular y segmentación basada en visión artificial. Ninguna de estas opciones minimiza automáticamente las pérdidas. Una clasificación de “alta eficiencia” no constituye evidencia si el proveedor no especifica la mezcla de productos, la producción, la mano de obra y los servicios auxiliares, ni define el método de prueba.
| Categoría de desajuste / síntoma observado | Evidencia que lo corrobora | Límite que se debe verificar | Cambio que se debe evitar |
|---|---|---|---|
| Fila de espera antes del deshuesado | Patrón de llegada, orientación del producto, ciclo de trabajo | Presentación frente a la tasa real de la estación | Aumentar la velocidad de corte aguas arriba |
| Variación del rendimiento de carne deshuesada | Clasificación de la canal, especificación del corte, recuperación de recortes, reproceso | Mezcla de entrada y base de medición | Suponer que una máquina garantiza el rendimiento |
| Porciones desiguales | Geometría de entrada, distribución del peso, estado de la cuchilla o herramienta | Acondicionamiento del producto y método de aceptación | Hacer más estricto un límite sin conocer la capacidad del proceso |
| Alimentación incorrecta frecuente de aves de corral | Carga en el transportador, tamaño del ave, orientación, imágenes de sensores | Presentación y rango de variantes | Aumentar la velocidad del transportador |
| Alcance excesivo en la estación de cordero | Altura de trabajo, trayectoria de alcance, dispositivo de sujeción y video de la tarea | Factores humanos y soporte del producto | Copiar una estación de trabajo para carne de res a menor escala |
| Los recortes se acumulan en el área de empaque | Secuencia de SKU, cambios de contenedor, ciclo de pesaje y empaque | Empaque final, no capacidad de corte | Añadir otra estación de recorte |
| Aumento de rechazos por fragmentos de hueso | Trayectoria de corte, estado de la cuchilla, anatomía, prueba de desafío del detector | Generación frente a detección | Depender únicamente de la detección |
| Recuperación prolongada después del saneamiento | Mapa de drenaje, registro de acceso, tiempo de desmontaje, hallazgos previos a la operación | Diseño higiénico y servicios del edificio | Aumentar la velocidad de producción antes de mejorar la facilidad de limpieza |
| Mucho reproceso después del cambio de formato | Receta, herramientas, controles de la primera pieza y muestras retenidas | Verificación del cambio y control de variantes | Automatizar una configuración sin control |
Integración y evidencia de aceptación antes de solicitar una propuesta para la línea
Para comparar alternativas similares, entregue el mismo paquete de evidencia a todos los posibles proveedores. Las propuestas de diseño deben incluir representaciones del producto o su anatomía, como muestras aprobadas, planes de corte y supuestos sobre turnos y mezclas, así como límites de servicios auxiliares y zonas higiénicas, inspecciones oficiales, controles de planta, empaques disponibles, datos y controles del proceso, un plan para el cambio de formato y el método de aceptación propuesto. Pida a los proveedores que indiquen las exclusiones en lugar de permitir que queden ocultas en el precio total.
Para personalizar una línea de producción de carne, mantenga juntos los recorridos del producto y la evidencia. El paquete de evidencia solicitado debe indicar qué funciones modifican el producto y cuáles lo inspeccionan.
La aceptación requiere evidencia del producto (corte, masa, defectos, empaque y lote) y del proceso (tasa, fila de espera, alarma, rechazo y cambio de formato). Especifique si un control libera una unidad, un lote o únicamente una investigación.
Una patente sobre piezas de aves de corral publicada en 2025 y que, según la consulta realizada en septiembre de 2026, figuraba como pendiente, describe soportes, estaciones de transporte y corte, un raspador, sensores para detectar atascos o errores de alimentación, protecciones y controles de parada. Esta es una de muchas áreas posibles de investigación. No representa un estándar. Tampoco demuestra una implementación comercial ni corresponde a una pieza de Shengtu. La pregunta clave para compras es si el concepto ofrecido puede detectar y gestionar los casos anormales que podrían presentarse en el proyecto propuesto.
La declaración de capacidades de Shandong Shengtu Bufan Intelligent Technology Co., Ltd. describe su alcance como investigación y fabricación de maquinaria para alimentos, e integración digital de plantas completas, e incluye integración de líneas, asistencia para actualizaciones OTA, cajas de control de bajo código, pasarelas multiprotocolo, visión artificial y algoritmos de borde. Estas declaraciones de capacidades fueron proporcionadas por la empresa. Confirme qué funciones, interfaces, registros de software y pruebas de aceptación se ofrecen.
Límite de intención de búsqueda: Las búsquedas de “beef lamb poultry cutting line for sale” o “beef lamb poultry cutting line cost” agrupan alcances comerciales diferentes. Esta guía explica la evidencia; la página de soluciones presenta la configuración y la cotización.
Una vez preparado el paquete de evidencia, consulte la línea de corte y deshuesado de carne de Shengtu para conversar sobre configuración, materiales, distribución de planta, entrega y cotización. Esta guía parte de que esa página se encargará de las decisiones comerciales sobre la oferta; use la vía de contacto para consultas específicas del proyecto.
Verificación de la propuesta: Una prueba presenciada de 6 horas con 3 variantes de producto y 2 cambios de formato solo será significativa si antes de la prueba se acuerdan la población de muestras, las definiciones de producto aceptable y rechazado, la regla de reproceso, el tratamiento del tiempo de inactividad, el método de medición y la autoridad responsable de la aprobación.
Consulte sobre su paquete de evidencia para la línea de corte
Preguntas frecuentes
¿Qué es una línea de procesamiento de carne?
Una línea de procesamiento de carne es un flujo de trabajo conectado que lleva el producto por estados definidos, en lugar de ser una sola máquina. Incluye transferencias controladas, controles de planta y registros de aceptación.
El proceso completo puede incluir sacrificio, faenado, enfriamiento, corte, deshuesado, procesamiento adicional, inspección y empaque. En este caso, ingresa una canal, ave o pieza en un estado definido; salen cortes, recortes y subproductos especificados; y cada estación sigue la misma mezcla de productos, el mismo plan de higiene y el mismo ritmo de empaque final. Un límite útil para el proyecto también especifica quién es responsable de la refrigeración, las interfaces de inspección oficial, el reproceso y el empaque, para que esas responsabilidades no queden sin asignar entre proveedores.
¿Cómo se llama la sección de corte de carne?
Según la especie, el estado del producto recibido y el alcance del proyecto, las plantas pueden llamarla sala de corte, sala de deshuesado, área de despiece o área de trozado de aves.
El nombre depende de la especie, el estado del producto al ingresar y el alcance. Defina las entradas y los productos vendibles; dos “salas de deshuesado” pueden necesitar transportadores, estaciones de trabajo, límites higiénicos, funciones de inspección y rutas de empaque final diferentes. Por eso, es más útil especificar los estados del producto, las transferencias controladas, las rutas del personal y de los materiales, los servicios auxiliares, los controles y los registros de aceptación que limitarse a nombrar la sala.
¿Qué implican las mayores velocidades de línea para los trabajadores y la inocuidad alimentaria?
Una mayor tasa aguas arriba aumenta la cantidad de producto que llega, pero no demuestra que la sala de corte pueda mantener una producción aceptable de forma segura con las condiciones planificadas de personal, higiene, inspección y empaque final.
Evalúe en conjunto el contenido del trabajo de cada estación, el personal, la fuerza, la postura, el alcance, el estado de las herramientas, los descansos, el saneamiento, la inspección, el reproceso, las filas de espera y el empaque final. Observe el producto aceptado y las señales de control, no solo la velocidad del transportador. En el estudio PULSE de FSIS de 2025, el 46% de los trabajadores evaluados en el procesamiento porcino tenía un alto riesgo de trastornos musculoesqueléticos y más del 42% reportó dolor moderado a intenso en las extremidades superiores; aun así, los resultados variaron entre establecimientos. Esas cifras no establecen la velocidad de una línea de corte. Muestran por qué la planta debe evaluar a las personas, las tareas y los controles en torno a su propia tasa. Las decisiones sobre bienestar animal en la línea de sacrificio se toman aguas arriba, aunque su ritmo puede afectar la transferencia.
¿Qué cambia entre el corte de res, cordero y aves de corral?
Primero defina el estado del producto, la categoría del proceso y el uso previsto; después, tenga en cuenta la anatomía y la manipulación propias de cada especie antes de elegir equipos, estaciones y controles compartidos o específicos para cada especie.
La carne de res, el cordero y las aves de corral difieren en tamaño de entrada, geometría, estructura ósea, método de transporte, altura de trabajo, mezcla de porciones y preparación aguas arriba. Ni siquiera un transportador compartido elimina esas limitaciones. Documente ambos niveles para que el proveedor pueda distinguir las estaciones verdaderamente compartidas de los dispositivos de sujeción, herramientas, sensores y controles específicos para cada especie.
¿Cómo se debe estimar la capacidad de una línea de corte?
Estime la capacidad a partir de la demanda de producto vendible, los minutos de producción disponibles y la transferencia aceptable repetible más lenta, considerando las condiciones planificadas de mezcla de productos, personal, saneamiento, inspección, reproceso y empaque final.
Use una misma base de producto en todas las estaciones requeridas. Incluya descansos, limpieza, cambios de herramientas, cambios de producto, inspección, acumulación, reproceso y paradas de empaque. Considere el resultado un rango de planificación hasta acordar pruebas con productos representativos, personal, distribución de planta y condiciones de aceptación. La capacidad nominal de la máquina más rápida no permite determinar la producción de un turno completo.
¿Cuánto cuesta una máquina de corte de carne?
No es posible establecer un precio único justificable para una línea de corte completa sin definir el alcance del proyecto, incluidos los equipos, controles, instalación, documentación y pruebas de aceptación.
El costo varía según la especie, el estado del producto recibido, la cantidad de estaciones, la automatización, los materiales en contacto con el producto, los controles, la inspección, el empaque, la documentación, la instalación, el destino y la aceptación. El precio de una cortadora independiente no representa el costo de un proyecto para toda una sala. Prepare primero el paquete de evidencia y después solicite una configuración y una cotización con el mismo alcance.
Cómo se elaboró esta guía
Esta guía de planificación contrasta fuentes públicas de la FAO, gubernamentales, regulatorias y revisadas por pares con las decisiones sobre la sala de corte que debe documentar el comprador. Shengtu proporcionó su perfil empresarial y sus declaraciones de capacidades, pero no se utilizaron pruebas privadas en planta, resultados de clientes, estudios de rendimiento ni referencias de capacidad de procesamiento. Los valores del proyecto aún requieren pruebas con productos, una revisión del cumplimiento local y un plan de aceptación acordado.
Referencias y fuentes
- FAO: guía sobre corte y procesamiento adicional de carne
- 9 CFR 417.2: análisis de peligros y plan HACCP
- 9 CFR 416.2: terrenos e instalaciones del establecimiento
- 9 CFR 381.36: estaciones de inspección avícola
- 9 CFR 307.2: instalaciones de inspección de ganado
- USDA FSIS: guía HACCP
- USDA FSIS: estudio PULSE porcino de 2025
- Estudio revisado por pares sobre ergonomía en el procesamiento de carne
- Revisión de 2025 sobre robótica en el procesamiento de carne
- Departamento de Agricultura de Carolina del Norte: directrices para instalaciones de procesamiento de carne y aves de corral
- Animal Frontiers: lecciones sobre automatización del procesamiento de carne
- EP4507500A1: publicación de patente sobre procesamiento de piezas de aves de corral